




Nieten sind das Rückgrat der dauerhaften Blechmontage. Sie verbinden Bleche effizient ohne Wärme, halten zuverlässig unter Vibration und funktionieren in Stärken, die für die meisten Gewindeverbindungen zu dünn sind. Diese Kombination macht sie zur Standardfügemethode in Branchen von HLK und Elektronik bis hin zu Automotive und Luft- und Raumfahrt. Sie eignen sich überall dort, wo Sie eine starke, dauerhafte Verbindung ohne die Rüstkosten des Schweißens benötigen.
Jeder Niettyp ist für einen bestimmten Satz von Bedingungen konstruiert. Zugänglichkeit, Blechdicke, Werkstoffkombination und Lastart bestimmen, welcher Niet funktioniert und welcher nicht. Ein Blindniet, der auf einer Gehäuseplatte gute Ergebnisse liefert, ist für eine tragende Luftfahrtaußenhaut die falsche Wahl.
Ein Vollniet, der maximale Scherfestigkeit liefert, ist nutzlos, wenn der interne Zugang eingeschränkt ist. Die richtige Wahl hält die Fertigung unkompliziert und die Verbindungen über die gesamte Lebensdauer des Produkts zuverlässig.
Dieser Leitfaden behandelt die wichtigsten Niettypen für Bleche und zeigt übersichtlich, wo jeder Typ passt, welche Kompromisse er mit sich bringt und wie Sie den richtigen Typ auf Ihre Zugänglichkeit, Blechdicke und Belastungsanforderungen abstimmen.
Was sind Nieten für Blechteile?
Ein Niet ist ein dauerhaftes mechanisches Verbindungselement mit einem vorgeformten Kopf an einem Ende. Bei der Montage verformt sich das Ende, um die verbundenen Materialien zu fixieren. Anders als Schrauben und Bolzen setzen Niete nicht auf Gewinde; sie übertragen Last durch Scherkraft über den Schaft und durch Flächenpressung zwischen Nietkörper und Blech.
Blech ist aus drei Gründen gut für Nieten geeignet. Erstens begrenzen dünne Stärken, wie viel Klemmkraft eine Schraubverbindung sicher aufbringen kann. Zweitens erlauben viele Blechgehäuse und -paneele den Zugang nur von einer Seite. Drittens halten Nietverbindungen Vibrationen besser stand als Gewindebefestigungen, die sich mit der Zeit lockern können. Sie ermöglichen zudem keine wärmebeeinflusste Zone, anders als Schweißen, was bei dünnen oder beschichteten Materialien wichtig ist.
Die Arten von Nieten für Blech, die Ihnen am häufigsten begegnen, sind Blindniete, Vollniete, Halbrohrniete, Stanzniete, Nietmuttern sowie bündige oder versenkte Niete. Jede eignet sich für bestimmte Zugangsbedingungen, Lastanforderungen und Materialkombinationen – und die richtige Wahl hängt vom Verständnis dieser Variablen ab.
Nietarten für Blech: Schneller Vergleich

Die folgende Tabelle ordnet jeden Niettyp den Variablen zu, die beim Blechdesign und der Fertigung am wichtigsten sind. Verwenden Sie sie als ersten Filter, bevor Sie die detaillierten Aufschlüsselungen unten lesen.
| Niettyp | Erforderlicher Zugang | Blechdicke | Typische Branchen | Schlüssel Kompromiss |
|---|---|---|---|---|
| Blindniet | Einseitig | 0,5-6 mm | Elektronik, HLK, Automotive | Geringere Scherfestigkeit als Vollniet |
| Vollniet | Beidseitig | 0,8–12 mm | Luft- und Raumfahrt, schwere Strukturen | Erfordert Zugang zur Stützleiste |
| Halbhohlniet | Beidseitig | 0,5–4 mm | Autoinnenräume, leichte Montage | Nicht für schwere Lasten geeignet |
| Stanzniet | Einseitig | 0,5–3 mm | Karosserie, EV-Batteriewannen | Nur duktile Werkstoffe |
| Einnietmutter | Einseitig | 0,5–4 mm | Gehäuse, abnehmbare Abdeckungen | Gewindeeinsatz |
| Bündig/Senkkopf-Niet | Beidseitig | 0,8–6 mm | Luft- und Raumfahrt, Außenhaut von Fahrzeugen | Erfordert eine Senkung |
Zugänglichkeit und Blechdicke sind in der Regel die beiden Variablen, die die meisten Optionen am frühesten ausschließen. Wenn Sie nur eine Seite der Baugruppe erreichen können, scheiden Vollniete und Halbhohlniete aus, bevor Sie überhaupt etwas anderes betrachten. Wenn Ihre Blechdicke unter 0,8 mm liegt, wird die Setzkraft zur echten Einschränkung. Klären Sie zuerst diese beiden Fragen.
Die wichtigsten Arten von Blechnieten im Überblick
Blindniete
Blindniete sind die am häufigsten verwendeten Niete in der Blechfertigung – und das aus gutem Grund. Sie werden vollständig von einer Seite aus gesetzt: Ein Nietwerkzeug zieht den Dorn durch den Nietkörper und weitet den Nietfuß gegen die blinde Seite des Blechs. Ein Zugang zur Rückseite ist nicht erforderlich.
Sie sind die Standardwahl für jede Baugruppe, bei der eine einseitige Montage praktikabel ist, wie Blechgehäuse, HVAC-Kanäle, Elektronikgehäuse und Automobil-Zierleisten. Zu den Materialoptionen gehören Aluminium, Edelstahl, Stahl und Monel.
Beim Verbinden von Aluminiumblechen sind Blindniete mit Aluminiumkörper die Standardwahl. Beachten Sie jedoch, dass ein Stahlniet in einem Aluminiumblech ohne geeignete Isolierung zu Kontaktkorrosion führt, insbesondere in feuchten Umgebungen oder im Außenbereich.
- Der entscheidende Kompromiss: Standard-Blindnieten haben eine geringere Scherfestigkeit als Vollnieten. In Umgebungen mit starken Vibrationen kann sich der Dorn mit der Zeit auch lösen. Wenn Ihre Baugruppe erheblichen Vibrationen ausgesetzt ist, wählen Sie Struktur-Blindnieten mit Sicherungsdorn statt Standard-Offenendtypen.
Vollniete
Vollnieten sind der älteste Niettyp in der Fertigung und bis heute der stärkste. Ein Gegenhalter stützt den Schaft auf der Blindseite ab, während der Kopf mit einem Hammer oder einer Pressmaschine gesetzt wird. Der beidseitige Zugang ist ihre entscheidende Einschränkung.
Wo jedoch Zugang verfügbar ist, liefern sie Scherfestigkeit und Ermüdungsbeständigkeit, die nichts anderes erreicht. Für Blechbaugruppen in der Luft- und Raumfahrt wie Rumpf- und Flügelhäute bleiben Vollnieten die Spezifikation der Wahl. Gängige Legierungen in der Luft- und Raumfahrt sind unter anderem Aluminium 2117-T4, Aluminium 2024-T4 und Edelstahl A-286. Für Anwendungen mit Baustahl folgen die Spezifikationen ASTM A502: Norm für Stahlnieten für den konstruktiven Einsatz.
- Der entscheidende Kompromiss: Vollnieten sind bei der Montage arbeitsintensiver als Blindniete. Für Anwendungen, bei denen der Zugang zum Inneren eingeschränkt ist, sind Blindniete oder Stanzniete die praktische Alternative.
Halbhohlniete
Halbrohrnieten sehen wie Vollnieten aus, haben aber einen teilweisen Hohlraum, der in den Schaft hineinreicht. Diese kleine Änderung ist wichtig: Es braucht etwa 50 % weniger Setzkraft, um den Schaft zu formen, was die auf das Blech übertragene Spannung während der Installation reduziert. Bei dünnem Material unter 0,8 mm ist diese Reduzierung der Setzkraft oft der entscheidende Faktor.
Halbrohrnieten sind üblich in Automobilinnenraumkomponenten, Bremsanordnungen, leichten Elektronikgehäusen und Konsumgütern. Wo Sie eine beidseitige Installation bei mäßiger Scherfestigkeit und schnellem Montagedurchsatz benötigen, liefern sie gute Ergebnisse.
- Der entscheidende Kompromiss: Halbrohrnieten sind für schwere strukturelle Lasten nicht die richtige Wahl. Die teilweise Hohlheit reduziert die Scherfestigkeit im Vergleich zu einer Vollniete.
Stanznieten
Selbststanzniete benötigen kein vorgebohrtes Loch. Ein Stempel treibt den Niet durch das obere Blech; der Nietfuß weitet sich nach außen und verklammert sich mechanisch mit dem unteren Blech, ohne es vollständig zu durchdringen. Das Ergebnis ist eine starke, bündige Verbindung, die vollständig von einer Seite aus geformt wird. Für einen tieferen Einblick, wie dieser und andere Nietmechanismen funktionieren, siehe unser kompletter Leitfaden zu Niettypen.
Selbststanznieten haben sich als dominierendes Fügeverfahren für Karosseriebleche und EV-Batteriegehäusebaugruppen etabliert, insbesondere für Aluminium-zu-hochfestem-Stahl-Stapel. Der Grund ist für Konstrukteure wichtig: Vorgebohrte Löcher in Verbindungen aus unterschiedlichen Metallen legen Schnittkanten frei, an denen die galvanische Korrosion beschleunigt wird. Selbststanznieten vermeiden diese freiliegenden Kanten vollständig.
- Der entscheidende Kompromiss: das Blechmaterial muss duktil genug sein, damit der Bund ohne Rissbildung aufweiten kann. Spröde Metalle und sehr dicke Gesamtstapel über etwa 3 mm sind nicht geeignet. Bestätigen Sie stets die Duktilität des Materials und die Stapeldicke, bevor Sie dies festlegen.
Einnietmuttern
Obwohl sie eine andere Funktion erfüllen, werden Blindnietmuttern in der Praxis oft mit Blechnieten verwechselt. Sie werden von einer Seite in ein vorgebohrtes Loch eingesetzt. Der Körper staucht sich unter Drehmoment und klemmt das Blech fest, wodurch ein dauerhaftes Gewindeloch entsteht, wo vorher keines war. Sie sind die Standardlösung, wenn Sie eine lösbare Gewindeverbindung in einem Blech benötigen, das zu dünn ist, um direkt ein Gewinde zu schneiden.
Einnietmuttern sind keine strukturellen Verbindungselemente. Sie verbinden zwei Bleche nicht dauerhaft miteinander, wie es Blind- oder Vollnieten tun. Sie schaffen einen Gewindepunkt. Verwenden Sie sie für Elektronikpaneele, Zugangsabdeckungen, Rack-Montagehardware und jede Baugruppe, bei der eine Abdeckung abgenommen und wieder angebracht werden muss.
Der entscheidende Kompromiss: Wenn Sie zwei Bleche dauerhaft verbinden möchten, ist eine Nietmutter nicht die Lösung.
Bündige Nieten
Bündige Niete haben einen abgewinkelten Kopf, der bündig mit oder leicht unter der Blechoberfläche sitzt. Das erfordert eine Senkung vor der Montage. Dieser Schritt kostet Zeit und Werkzeugkosten, ist aber unverzichtbar, wo Oberflächenglätte zählt.
In der Luftfahrt sind Senkniete auf Flügelhäuten und Rumpfbeplankungen Standard, wo selbst ein leicht vorstehender Nietkopf den Luftstrom stört und zum Luftwiderstand beiträgt. Sie werden auch in Karosserieaußenhautteilen eingesetzt, wo die Oberflächenqualität eine visuelle und aerodynamische Anforderung ist.
Der entscheidende Kompromiss: Das frühzeitig zu meldende DFM-Risiko ist die Senkungstiefe. Zu flach und der Kopf steht vor; zu tief und die Auflagefläche unter dem Kopf wird beeinträchtigt. Beides führt zu einer schwachen Verbindung. Die Senkungstiefe muss vor dem Bohren des ersten Lochs gegen die Blechdicke bestätigt werden.
Wie wählt man das richtige Niet für Blechbauteile aus?
Die Nietauswahl betrifft nicht nur die Verbindungsfestigkeit. Zugänglichkeit, Blechstärke, Materialstapel und Belastungsart fließen alle in die Entscheidung ein. Arbeiten Sie diese vier Variablen der Reihe nach durch.
Zugänglichkeit: Erreichen Sie beide Seiten?
Das ist die erste Frage, weil sie das Feld sofort eingrenzt. Wenn Sie nur eine Seite der Baugruppe erreichen, scheiden Vollniete und Halbhohlniete aus. Ihre Optionen sind dann Blindniete, Stanzniete oder Einnietmuttern – je nachdem, ob Sie eine dauerhafte Verbindung, eine stanzfreie Montage oder eine Gewindeverbindung benötigen.
Wenn beide Seiten zugänglich sind, kommen Vollnieten und Halbrohrnieten infrage. Vollnieten bieten die höchste Scherfestigkeit. Halbrohrnieten erfordern eine geringere Setzkraft. Dies ist nützlich bei dünnen Blechstärken oder stark automatisierten Montagelinien, bei denen die Werkzeugbelastung des Blechs ein Thema ist.
Blechstärke und Spannbereich
Der Klemmbereich ist die Gesamtdicke des Materialstapels, den die Niete klemmen muss. Der angegebene Klemmbereich der Niete muss diesen Wert genau abdecken. Ein zu geringer Klemmbereich lässt den Nietkopf unterausgebildet und die Verbindung locker. Ein zu großer Klemmbereich bedeutet, dass der Nietkopf die Blindseite nicht richtig berührt und die Klemmkraft sinkt.
Standard-Blindnieten sind in Griffbereichs-Schritten von etwa 1,5 mm erhältlich. Geben Sie den Griffbereich im CAD-Stadium an, nicht als Nachgedanken. Für Blechstärken unter 0,8 mm sind Halbrohrnieten gegenüber Vollnieten eine Überlegung wert. Die reduzierte Setzkraft bedeutet weniger Risiko einer Blechverformung während der Installation.
Materialverträglichkeit und Korrosionsrisiko
Wenn Feuchtigkeit die Baugruppe erreicht, insbesondere in maritimen oder Außenumgebungen, verursachen nicht zueinander passende Werkstoffe von Niet und Blech galvanische Korrosion. Für Aluminiumblechbaugruppen sind Aluminiumniete die Standardwahl. Gängige Legierungen sind 5052 und 5056 für allgemeine Anwendungen und 2117-T4 für Luft- und Raumfahrtanwendungen. Diese sind spezifiziert nach ASTM B316/B316M.
Nieten aus Edelstahl 304 oder 316 sind die richtige Wahl für Außengehäuse, lebensmittelechte Geräte und jede Anwendung in feuchter oder chemisch aggressiver Umgebung. Sie kosten mehr als Aluminium, bieten aber zuverlässigen Korrosionsschutz dort, wo Aluminium mit der Zeit versagen würde.
Für Verbindungen von Aluminium mit hochfestem Stahl sind selbststanzende Nieten eine starke Option, gerade weil sie die offenen Schnittkanten an vorgebohrten Löchern vermeiden.
Belastungsart: Scherung vs. Zug vs. Vibration
Die meisten Blech-Nietverbindungen sind auf Scherung beansprucht: Die Kraft wirkt seitlich über die Verbindung, und der Niet widersteht ihr durch Auflage an der Blechwand. Vollniete tragen die höchsten Scherlasten. Blindniete folgen, wobei strukturelle Typen deutlich besser abschneiden als Standardtypen mit offenem Ende.
Wenn die dominierende Kraft Zug ist, leisten strukturelle Blindniete und Nietmuttern bessere Arbeit als Standard-Popniete, die bei Zugbelastung durch dünne Bleche gezogen werden können.
In Umgebungen mit starken Vibrationen sind Standard-Blindniete mit offenem Ende die schwächste Wahl. Der Dornschaft kann sich mit der Zeit lockern und im Nietkörper klappern. Vollniete und strukturelle Blindniete mit verriegelnden Dornen sind beide widerstandsfähiger gegen vibrationsbedingte Ermüdung. Wenn Vibrationen eine Rolle spielen, spezifizieren Sie entsprechend.
Nietmaterialien in der Blechfertigung
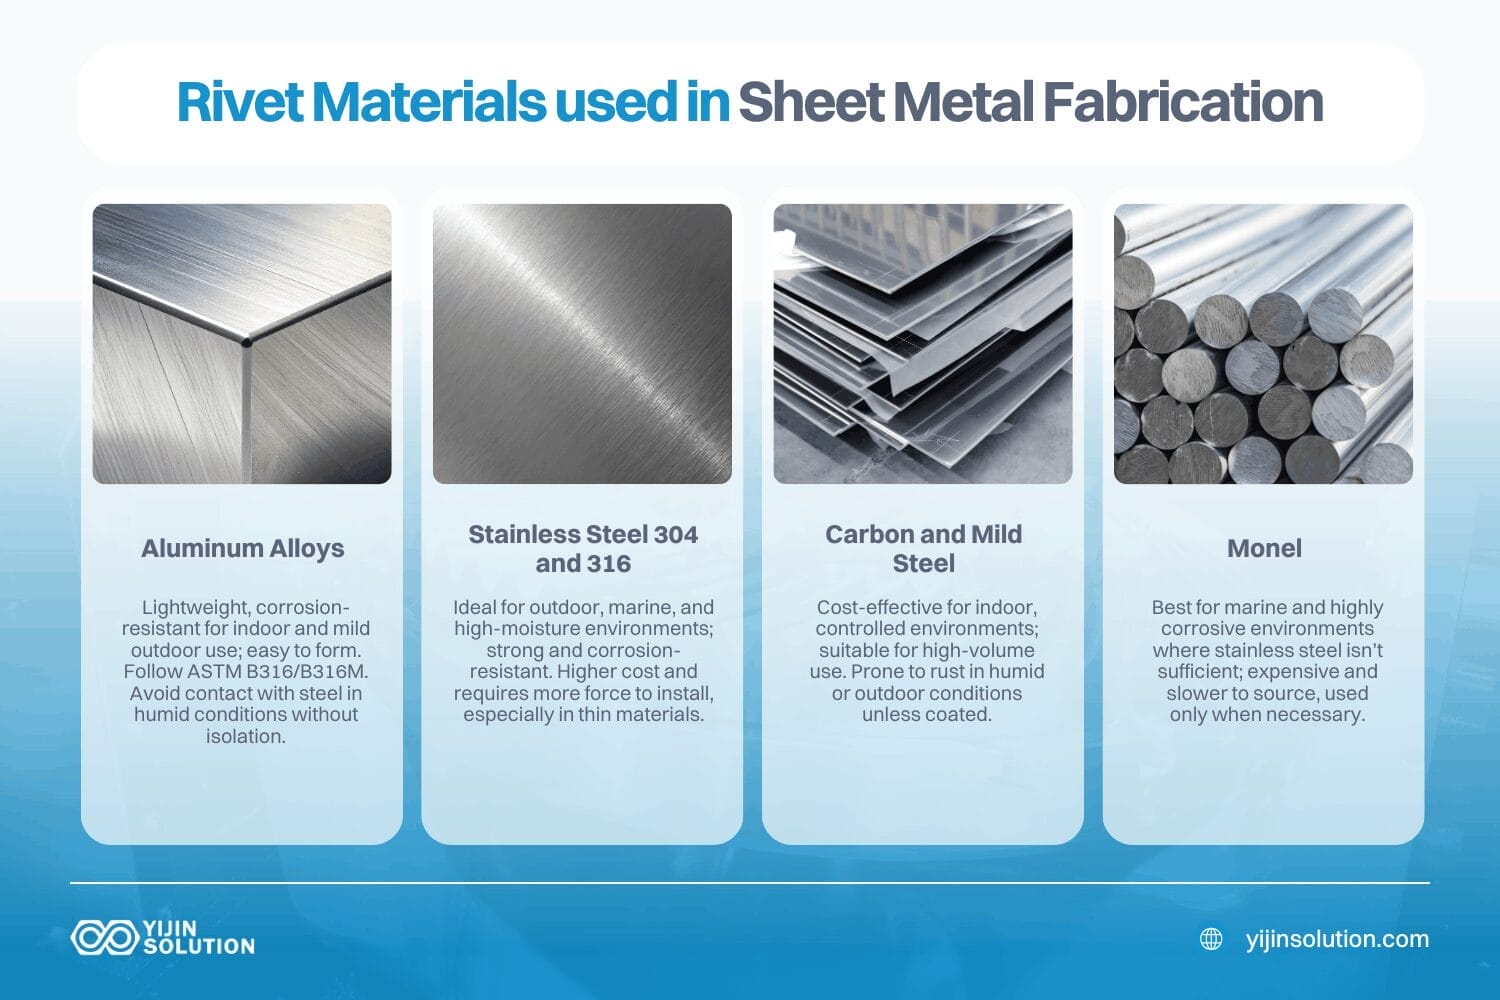
Die Materialauswahl für Nieten folgt derselben Logik wie die Materialauswahl für das Blech selbst: Übereinstimmung mit der Umgebung, den mechanischen Anforderungen und den angrenzenden Materialien.
- Aluminiumlegierungen: Diese sind in der Blechfertigung am häufigsten. Sie sind leicht, in den meisten Innen- und milden Außenbereichen korrosionsbeständig und bei der Montage leicht zu formen. Die Kaltstauchproduktion für diese Legierungen folgt ASTM B316/B316M. Vermeiden Sie die Paarung von Aluminiumnieten mit Stahlblechen in feuchten Umgebungen ohne Korrosionsisolierung.
- Edelstahl 304 und 316: Diese sind die richtige Wahl für Außengehäuse, Lebensmittelverarbeitungsanlagen, Küstenumgebungen und überall dort, wo Feuchtigkeit und Korrosion dauerhaft ein Thema sind. Sie nehmen mehr Scherlast auf als Aluminium und halten unter aggressiven Bedingungen langfristig besser stand. Der Kompromiss sind die Kosten und, bei dünnen Blechstärken, eine etwas höhere Rüstkraft.
- Kohlenstoff- und Baustahl: Diese Nieten eignen sich gut für allgemeine Innenanwendungen, bei denen Korrosion kein wesentliches Risiko darstellt. Sie sind die wirtschaftliche Wahl für hohe Stückzahlen in kontrollierten Umgebungen, aber sie rosten im Freien oder bei hoher Luftfeuchtigkeit ohne Schutzbeschichtungen.
- Monel: Diese sind Marinebeschlägen und stark korrosiven Industrieumgebungen vorbehalten, in denen Edelstahl nicht ausreicht. Die Beschaffung ist teuer und langsam, daher ist es nur sinnvoll, wo die Betriebsumgebung es erfordert.
Finden Sie einen Lieferanten, der Ihnen bei der Auswahl Ihrer Blechniete hilft
Die Nietauswahl beeinflusst die Fertigungsqualität und die Kosten weiter stromabwärts, als die meisten Konstrukteure erwarten. Eine falsch gewählte Klemmbereichsspanne, die bei der Konstruktionsprüfung übersehen wird, verursacht erst dann ein sichtbares Problem, wenn die Baugruppe geprüft wird oder die erste Charge die Abnahme nicht besteht. Fehler bei der Senktiefe in dünnen Luftfahrt-Hautblechen folgen demselben Muster. Sie zeigen sich spät, und ihre Behebung ist teuer.
Unter Yijin-Lösung, erkennt unser DFM-Prozess diese Probleme, bevor Material geschnitten wird. Wir prüfen Nietenspezifikationen standardmäßig gegen Blechdicke, Stapelhöhe, Zugänglichkeit und Materialverträglichkeit. Wenn wir eine Unstimmigkeit feststellen, sprechen wir sie mit dem Engineering-Team an, bevor Werkzeugentscheidungen getroffen werden. Unsere Blechfertigungstoleranzen liegen bei ±0,10 mm für Präzisionsarbeit und ±0,30 mm im Standard.
FAQs zu Arten von Nieten für Blech
Welcher Niet ist der stärkste für Blech?
Massivnieten bieten die höchste Scherfestigkeit, die bei der Blechverbindung möglich ist. Sie erfordern Zugang zu beiden Seiten der Baugruppe für die Montage, bieten aber eine überlegene Ermüdungsfestigkeit. Deshalb werden sie für Rumpf- und Flügelhautbaugruppen in der Luftfahrt weiterhin allen anderen Optionen vorgezogen.
Können Sie Blindniete auf Edelstahlblechen verwenden?
Ja. Blindnieten aus Edelstahl sind mit Edelstahlblechen kompatibel und halten in korrosiven Umgebungen gut stand. Beim Verbinden von Edelstahl mit Aluminium ist zunächst die Materialverträglichkeit zu prüfen. Ein Edelstahlniet in einem Aluminiumblech bildet ein galvanisches Paar, das das Aluminium bei Nässe mit der Zeit korrodiert, sofern keine geeignete Oberflächenisolation aufgebracht wird.
Wie lege ich den Nietgreifbereich für Blech fest?
Messen Sie die Gesamtdicke des Materialstapels, den der Niet klemmen wird. Wählen Sie einen Niet, dessen Griffbereichsspezifikation diesen Wert abdeckt. Eine Unterspezifikation lässt den Nietkopf unterformt und die Verbindung mechanisch schwach. Eine Überspezifikation bedeutet, dass der Nietkopf die Blindseite nicht berührt und die Klemmkraft reduziert wird. Standard-Blindniete sind in Griffinkrementen von etwa 1,5 mm erhältlich, daher sollte die Stapeldicke in der CAD-Phase bestätigt werden.
Welches Nietmaterial sollte ich für Blechgehäuse im Außenbereich verwenden?
Edelstahl 304 ist der Standard für die meisten Außengehäuse. Edelstahl 316 bietet zusätzliche Chloridbeständigkeit für Küsten- oder Meeresumgebungen. Aluminiumnieten eignen sich für leichtere Außenanwendungen in trockenem Klima. Sie werden jedoch nicht für Küstenumgebungen empfohlen, in denen Salzluft die galvanische Korrosion beschleunigt, insbesondere wenn das Blech aus einem anderen Metall besteht.
Zurück zum Anfang: Niettypen für Bleche | Die besten Nieten für Ihren Bedarf






 English
 Spanish
 German
 French