Spritzguss-Services
Kundenspezifisches Kunststoff-Spritzgießen von Prototypenwerkzeugen bis zur Serienfertigung. Wir betreiben Pressen von 30 bis 1.800 Tonnen für Standard-, technische, Hochleistungs- und Elastomer-Kunststoffe in unserem 25.000 m² großen Werk in Shenzhen.
Laden Sie Ihre STEP- oder STL-Datei hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein Angebot für die Werkzeuge.
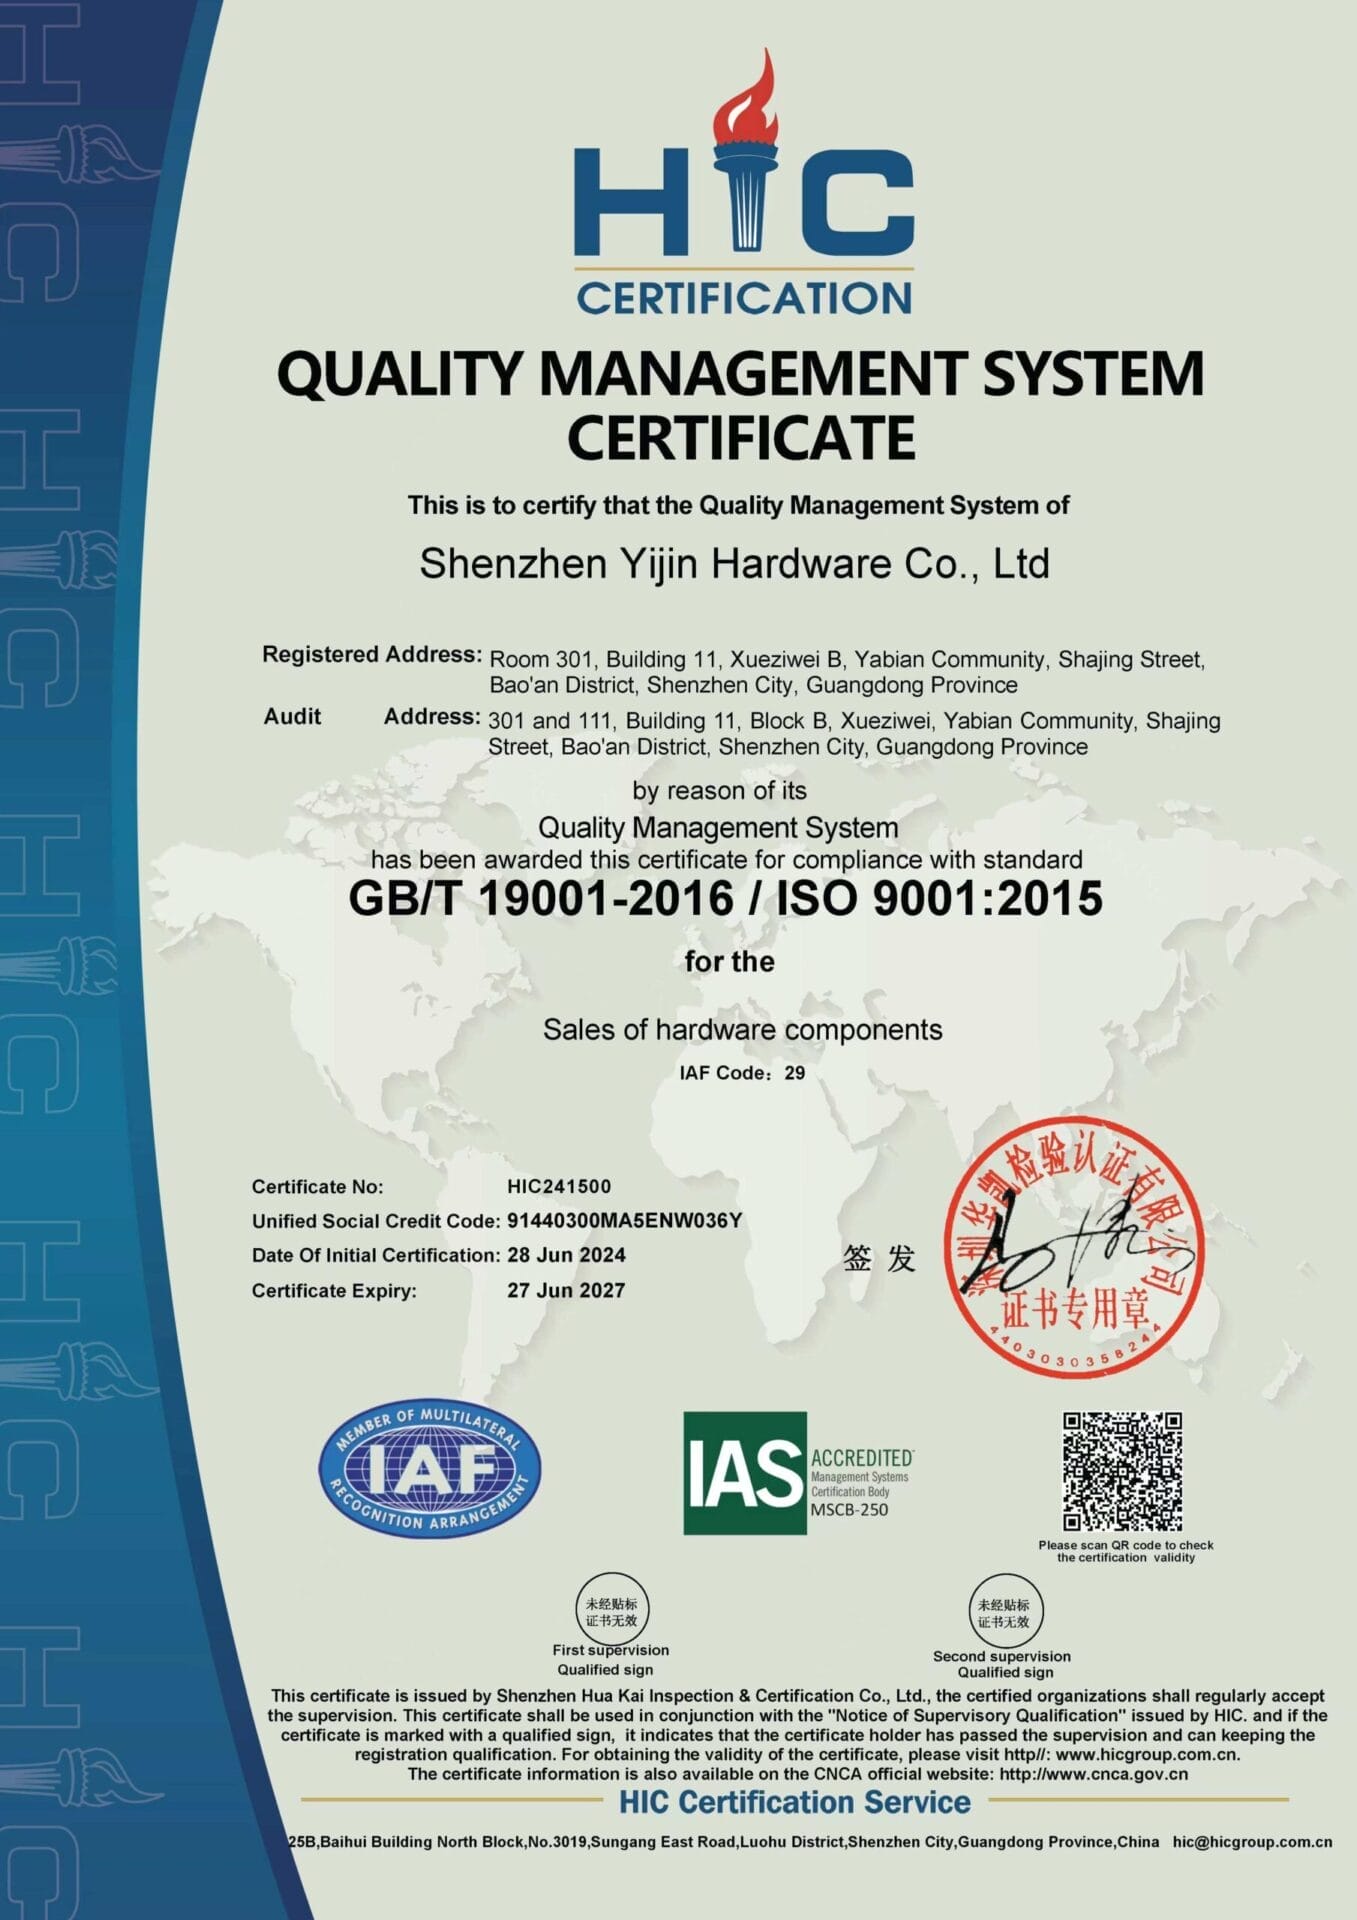
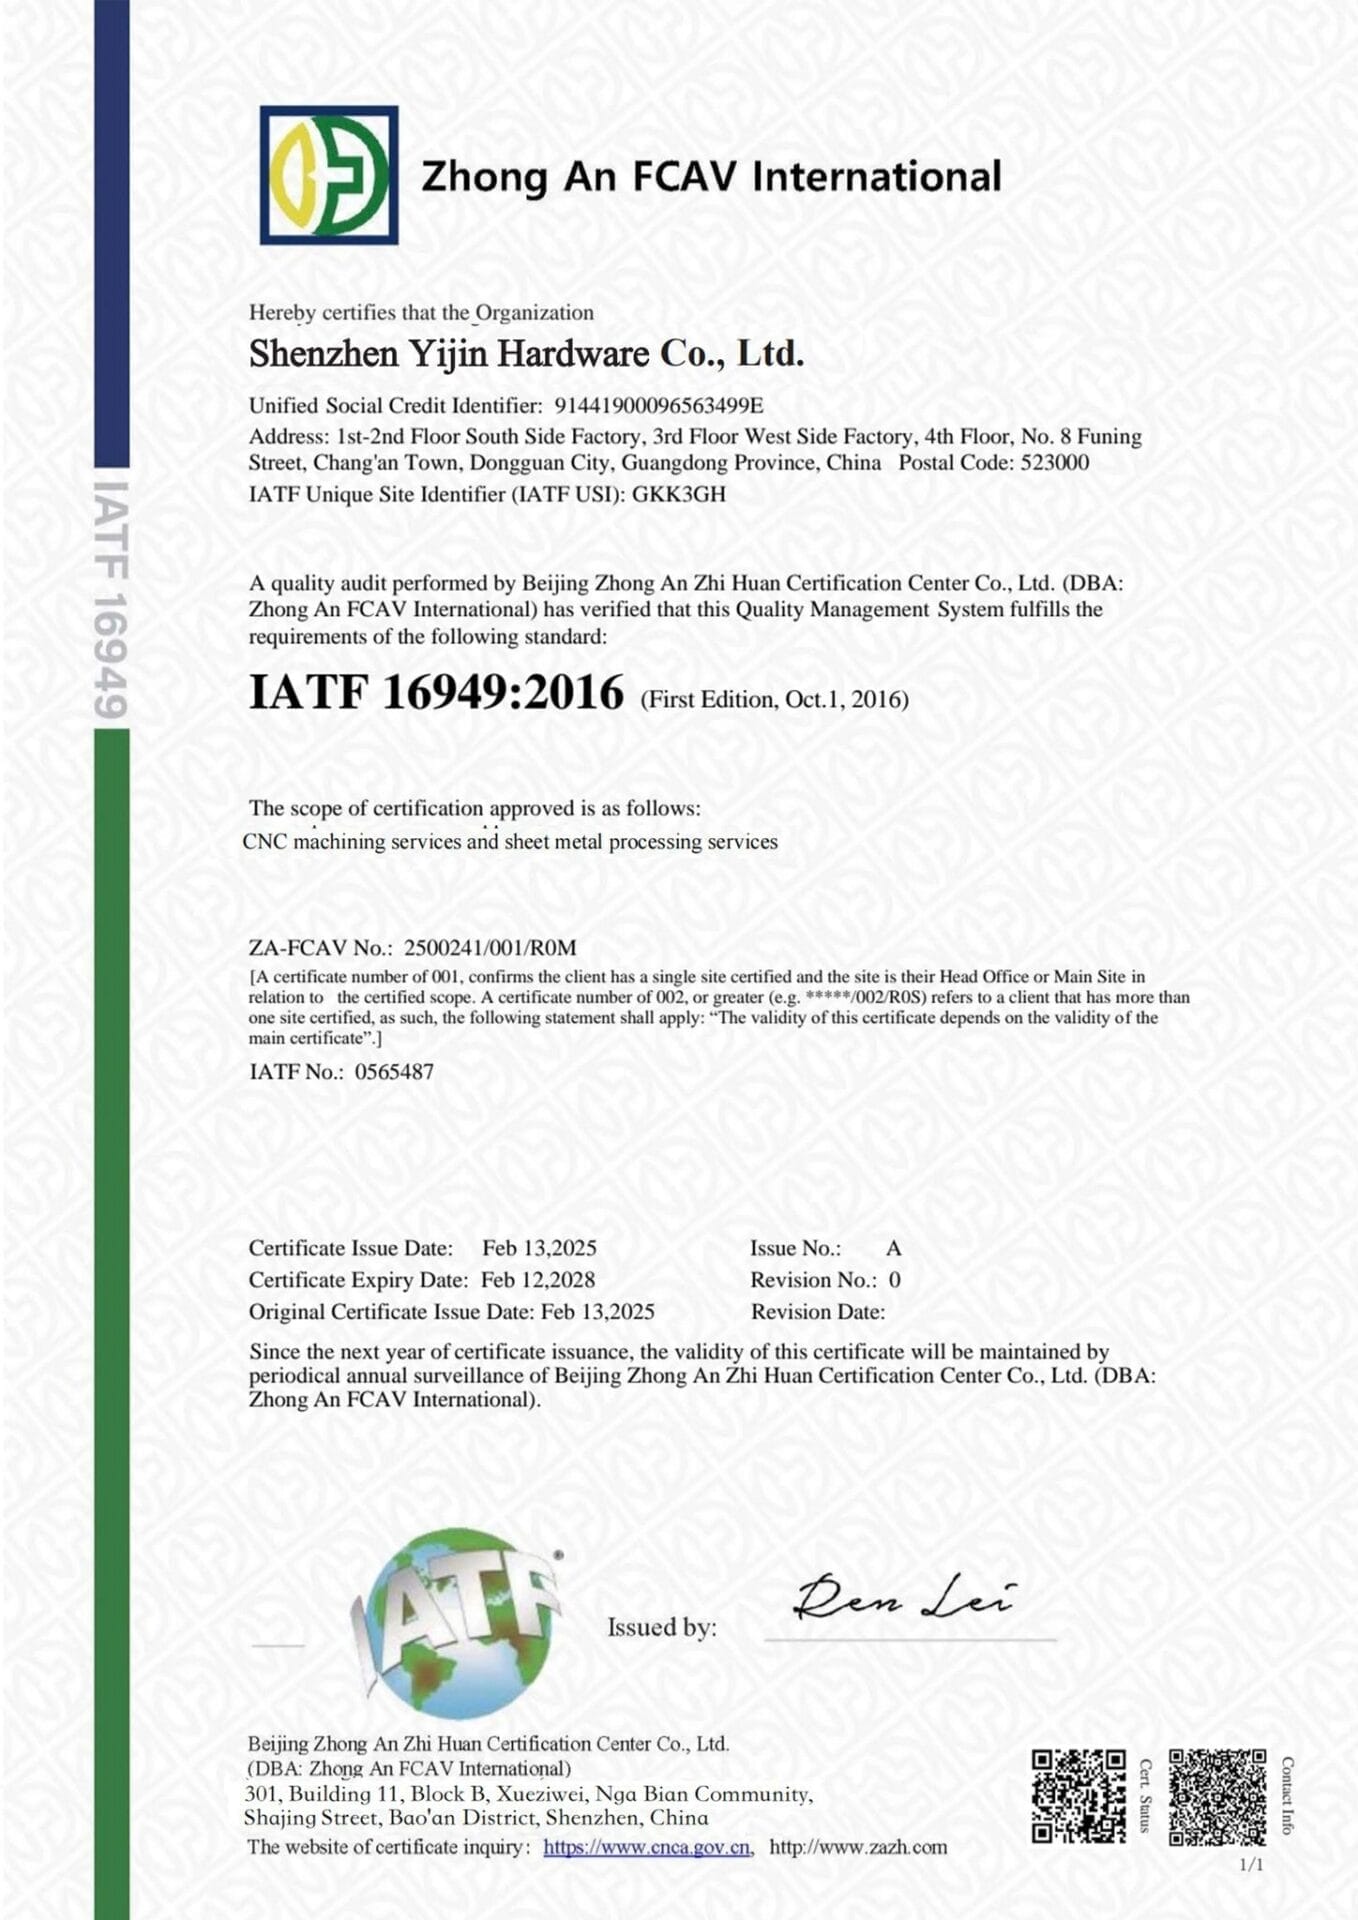
- ISO 9001, IATF 16949 und ISO 13485 Qualitätssysteme für Medizintechnik, Automotive und regulierte Programme
- Über 100 Harze auf Lager, von Standard-ABS bis PEEK und LSR
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Unsere Spritzgussleistungen
Wir führen das komplette Spritzgießen unter einem Dach durch. Formenbau, Werkzeugbau, Spritzguss, Nachbearbeitung und Montage laufen auf koordinierten Linien mit vollständiger Rückverfolgbarkeit vom Harzlos bis zum fertigen Teil.
Standard-Serienfertigung im Spritzguss
Pressen von 30 bis 1.800 t verarbeiten Schussgewichte von 1 g bis 8 kg. Die wissenschaftliche Spritzgussmethodik hält das Prozessfenster über die Serie hinweg innerhalb von 1 %. Zykluszeiten von 15 bis 60 Sekunden. Ideal für Programme ab 5.000 Stück.
Prototypen- und Kleinserienfertigung im Spritzguss
Aluminium- und Weichstahlformen liefern erste Teile in 25 bis 35 Tagen. Ausgelegt für Validierungsserien von 500 bis 10.000 Stück, bei denen Class-101-Werkzeuge noch nicht gerechtfertigt sind. Dieselben Pressen wie in der Serie, sodass die Prozessdaten beim Hochskalieren direkt übertragen werden.
Umspritzen
Zweistufiges Spritzgießen, bei dem ein weiches Elastomer auf ein starres Substrat gebondet wird (TPE auf ABS, LSR auf PC oder TPU auf PA). Verwendet für Griffe mit Weichkomponente, abgedichtete Gehäuse und schwingungsdämpfende Bauteile. Haftung wird durch Schälprüfung und Zugscherversuch verifiziert.
Einsatzformteil
Metall-Gewindeeinsätze, Messinganschlüsse und vorgefertigte Komponenten, die vor dem Spritzgießen in die Form eingelegt werden. Erzeugt Hybrid-Metall-Kunststoff-Teile in einem Zyklus ohne sekundäre Montage. Auszugsfestigkeit und Drehmoment werden gemäß Zeichnungsvorgaben geprüft.
Mehrkomponenten-Spritzguss (2K und 3K)
Sequenzielle Injektion von zwei oder drei verschiedenen Harzen in einem Maschinenzyklus. Häufige Anwendungen sind zweifarbige Gehäuse, Soft-Touch-Griffe und Teile mit starrer Struktur plus flexiblen Dichtlippen. Eliminiert Montage und Klebefugen.
Formenbau und Werkzeuge
Die eigene Formenbauabteilung entwirft und baut Werkzeuge aus H13, P20 und Aluminium. Werkzeugklassen von SPI Class 105 Prototypen-Aluminium (500 Zyklen) bis Class 101 gehärteter Stahl (1.000.000+ Zyklen). Heißkanal-, Kaltkanal- und Dreiplattenkonfigurationen verfügbar.
Von der Idee zur Serie
Das Spritzgießen ist Teil eines größeren Produktentwicklungszyklus. Wir begleiten den gesamten Weg vom ersten Konzept und der DFM-Analyse über die Werkzeugkonstruktion, T1-Muster und Pilotserien bis zur Großserienfertigung. Unser Engineering-Team arbeitet mit Ihnen an Wandstärke, Entformungsschräge, Angussplatzierung und Harzauswahl, bevor Stahl geschnitten wird. Nach der Werkzeugabnahme läuft die Serie auf denselben Pressen, auf denen Ihre T1-Muster gefertigt wurden, sodass die Prozessparameter direkt von der Validierung in die Serie übergehen.
Spritzguss-Fertigungsmöglichkeiten
| Merkmal | Beschreibung |
|---|---|
| Präzisionstoleranz | ±0,05 mm |
| Standard-Toleranz | ±0,10–±0,20 mm |
| Standard-Vorlaufzeit | Formwerkzeug + Muster: 25–35 Tage; Serienfertigung: 5–15 Tage |
| Maximale Teilegröße | 1000 × 1000 × 300 mm |
Materialien für den Spritzguss
Wir lagern und verarbeiten über 100 Harzsorten aus vier Materialfamilien. Jede Harzcharge wird mit Herstellerzertifikat geliefert, und der Schmelzindex wird vor jeder Serie überprüft.
Standard-Thermoplaste
| Typ | Gängige Klassen |
| Universal | ABS, Polypropylen (PP), Polyethylen (PE), Polystyrol (PS) |
| Steif und transparent | PVC, SAN, Acryl (PMMA) |
| Günstige Verpackung | LDPE, HDPE, PET-G |
Technische Thermoplaste
| Typ | Gängige Klassen |
| Hochschlagfest und transparent | Polycarbonat (PC), PC-ABS-Blend |
| Verschleißfest | Nylon (PA6, PA66), Acetal (POM) |
| Dimensionsstabilität | PBT, PET, PPO |
Hochleistungskunststoffe
| Typ | Gängige Klassen |
| Dauerhaft hohe Temperaturen | PEEK, PEI (ULTEM) |
| Chemische Beständigkeit | PPS, PPSU, PSU |
| Flammschutz und Luftfahrt | PEI FR, PPS GF40, PEEK CF |
Elastomere und Spezialwerkstoffe
| Typ | Gängige Klassen |
| Thermoplastische Elastomere | TPE, TPU, TPV (Santoprene) |
| Flüssigsilikonkautschuk | LSR (medizinische, lebensmittelechte und industrielle Qualitäten) |
| Biobasiert und nachhaltig | PLA, Bio-PE, PHA |
Oberflächenbehandlungen beim Spritzgießen
Die Oberflächenbeschaffenheit der Form wird beim Werkzeugbau festgelegt und kann nicht ohne erneutes Polieren oder Strukturieren des Formnestes geändert werden. Wir fertigen Formen nach SPI-Standards von A-1 Spiegelglanz bis D-3 grobe Struktur, plus Sekundäroberflächen wie Tampondruck und In-Mold-Labeling.
Oberflächenbehandlung
SPEZIFIKATION

SPI-A1 Spiegelglanz
Diamantpoliert auf Ra 0,012 bis 0,025 µm. Hergestellt mit Körnungen von 6.000 bis 15.000. Verwendet für optische Teile, Lichtleiter und kosmetische Konsumgüter, bei denen jede Oberflächenunvollkommenheit sichtbar ist. Erfordert gehärtete Stahlformen (H13 oder S136), um die Oberflächengüte über die Werkzeugstandzeit zu halten.

SPI-A3 Hochglanz
Diamantpoliert auf Ra 0,05 bis 0,10 µm bei Körnung 1.200. Typische Oberfläche für Gehäuse der Unterhaltungselektronik, Automobil-Innenraumverkleidungen und Bedienblenden von Haushaltsgeräten. Schneller zu polieren und toleranter als A-1, liefert aber dennoch eine reflektierende Oberfläche.

SPI-B2 Seidenglanz

SPI-C2 Matt
Steinpoliert auf Ra 0,45 bis 0,55 µm. Standard-Mattfinish für Funktionsteile, Vorrichtungen und nicht sichtbare Gehäuse. Reduziert die Sichtbarkeit von Fingerabdrücken und kaschiert Grat an Trennnähten auf sichtbaren A-Oberflächen.

SPI-D2 strukturiert
Glasperlenstrahlen auf Ra 0,90 bis 1,20 µm oder chemisches Ätzen in einem proprietären Texturmuster. Verwendet für rutschfeste Griffe, Akkuabdeckungen und Industriegehäuse. VDI- und Mold-Tech-Texturen für spezifische Kornmuster verfügbar.

In-Mold-Dekoration und Sekundärdruck
Fallstudie
Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

⚑ Herausforderung
Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,001 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.
✓ Lösung
Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.
Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

⚑ Herausforderung
Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,005 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.
✓ Lösung
Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch AS9100D-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,003 mm bei Titan- und 7075-Aluminium-Bauteilen.
Starten Sie Ihr erstes Spritzgussprojekt
Der Weg von der CAD-Datei zum gespritzten Teil ist einfach. In vier Schritten starten Sie Ihr Spritzgussprojekt.
Angebot einholen
Laden Sie Ihre STEP-, STL- oder IGES-Datei hoch, dazu Zielstückzahl, gewünschtes Harz und eventuelle Oberflächenanforderungen. Sie erhalten ein Angebot für Werkzeug und Stückpreis innerhalb von 24 Stunden.
Produktion
Unsere Formenbauwerkstatt konstruiert das Werkzeug, führt eine Mold-Flow-Simulation durch und fräst den Stahl. T1-Muster werden geprüft, bevor das Werkzeug für die Serie freigegeben wird.
Qualitätskontrolle
Jede Charge wird nach Ihrer Zeichnung durch Koordinatenmessung, optische Messung und, wo spezifiziert, Funktionstests geprüft. Wissenschaftliche Spritzgussdaten werden pro Zyklus für die Rückverfolgbarkeit archiviert.
Lieferung
Teile werden mit Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, Fließ- und Prozessdokumentation geliefert. Express-Luftfracht ist für T1-Muster und zeitkritische Anlaufmengen verfügbar.
Yijin Solutions Spritzgussfabrik
Yijin Solution betreibt ein Fertigungswerk mit über 25.000 m² in Shenzhen, China. Die Spritzgusszelle umfasst Pressen von 30 bis 1.800 Tonnen, eine eigene Formenbauwerkstatt mit CNC-Fräsen und EDM, automatisierte Roboter-Teilehandhabung sowie 281 Prüfmittel, darunter Koordinatenmessgeräte und Schmelzindex-Prüfgeräte. Die Teile durchlaufen den Weg von der Harzcharge über das gespritzte Bauteil bis zum fertigen, geprüften Versand, ohne das Werk zu verlassen.
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, Fließdaten, Schmelzindex-Ergebnissen und Montagefotos geliefert. Für Medizin- und Automobilprogramme läuft die Serienfertigung unter ISO 13485- und IATF 16949-Qualitätsmanagementsystemen.


Galerie für Spritzgussteile
Unser Werk in Shenzhen hat Spritzgussteile für Kunden aus den Bereichen Automobil, Medizintechnik, Unterhaltungselektronik und Verpackung produziert. Jedes gezeigte Projekt wurde von der DFM-Analyse über Werkzeugbau, T1-Bemusterung, Produktion und Versand unter unserem Qualitätsmanagementsystem abgewickelt.
Industrien, die wir bedienen
EV-Batteriegehäuse, Steckerabdeckungen und Ladegerätmodul-Gehäuse aus flammhemmendem Polycarbonat und PBT. UL 94 V-0 Harze für batterienahe Anwendungen verfügbar.
Gerätegehäuse, Komponenten für die Arzneimittelabgabe, Einwegartikel und Gehäuse für chirurgische Instrumente aus medizinischem PC, PEEK und LSR. Hergestellt nach ISO 13485 mit rückverfolgbaren Harzchargen.
Innenverkleidungen, Gehäuse für Kabinenkomponenten und nichttragende Halter aus flammhemmendem PEI (ULTEM) und PEEK. Konform mit FAR 25.853 hinsichtlich Rauch- und Toxizitätsanforderungen in der Kabine.
Armaturenbrettkomponenten, Steckergehäuse, Teile im Motorraum und Außenverkleidungen, hergestellt nach IATF 16949 mit PPAP-Level-3-Dokumentation. PC-ABS, Nylon 66 GF30 und TPE werden häufig spezifiziert.
Gerätegehäuse, Steckerhüllen, Tastenbaugruppen und optische Lichtleiter aus ABS, PC und SAN. Zweikomponenten-Spritzguss für Soft-Touch-Griffe und die Integration transluzenter Fenster verfügbar.
PET-Vorformlinge, HDPE-Verschlüsse, formstabile Behälter und Spendersysteme, gefertigt auf Formen mit hoher Kavitätenzahl. Heißkanalwerkzeuge zur Optimierung der Zykluszeit bei Serienprogrammen mit hohen Stückzahlen.
Pumpengehäuse, Getriebedeckel, Kabeleinführungen und Maschinengehäuse aus glasfaserverstärktem Nylon, POM und schlagzähem PP. Konzipiert für Abrieb, Chemikalienbeständigkeit und lange Lebensdauer.
Blenden, Gehäusekomponenten, Griffe und Strukturpaneele für Waschmaschinen, kleine Küchengeräte und Elektrowerkzeuge. ABS, PP und TPE-umspritzte Griffe sind Standard.
5G-Gehäuse, Glasfaser-Spleißboxen, Steckerkörper und Kabelmanagement-Komponenten aus flammhemmendem PC und glasfaserverstärktem PBT. UL 94 V-0-Konformität wird bei Lieferung dokumentiert.
Warum Yijin Solution für Spritzguss
Wir kontrollieren jeden Schritt des Spritzgussprozesses, von der Werkzeugkonstruktion über das Spritzgießen und die Nachbearbeitung bis hin zur Montage. Diese vertikale Integration bedeutet kürzere Werkzeugzyklen, gleichbleibende Teilequalität und direkte Fabrikpreise ohne Zwischenhändlermargen.

CMM, optische Messgeräte und Funktionstester prüfen jede kritische Charge. Teile halten standardmäßig ±0,1 mm, engere Klassen sind durch wissenschaftliches Spritzgießen verfügbar. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei allen Serienaufträgen Standard.

Werkzeuge in 15 bis 45 Tagen je nach SPI-Klasse, T1-Muster innerhalb von 3 bis 7 Tagen nach Werkzeugfertigstellung und Serienlieferungen in 2 bis 4 Wochen. Formenbau, Spritzgießen und Oberflächenbehandlung laufen alle unter einem Dach, ohne Übergaben an Lieferanten.

Prototypenläufe von 500 Teilen auf Aluminiumwerkzeugen und Serienprogramme von über 1.000.000 Stück auf Stahlformen der Klasse 101 durchlaufen dieselben Pressen und dieselben Prüfstandards. Die Stückzahl ändert nichts an den Qualitätsprüfungen.

Ihre T1-Muster und Serienteile kommen von derselben Presse mit denselben Prozessdaten. Wissenschaftliche Spritzgussparameter übertragen sich direkt vom Pilotlauf in die Serie, was eine erneute Qualifizierung beim Hochskalieren überflüssig macht.

Über 100 Harztypen auf Lager: Standard-ABS, PP und PE; technische PC, PA und POM; Hochleistungs-PEEK, PEI und PPS; sowie Elastomere TPE, TPU und LSR. Jede Charge wird mit Materialzeugnissen und Chargenrückverfolgbarkeit geliefert.

Direkte Werkzeugherstellung ohne Makleraufschläge. Unser Formenbau führt Mold-Flow-Simulationen und DFM-Analysen durch, bevor Stahl geschnitten wird. So werden Probleme mit Kavitätenbalance und Angusslage erkannt, die sonst zu Nacharbeiten am Werkzeug führen würden.
FAQ zum Spritzgießen
Häufige Fragen zu Spritzgussverfahren, Harzauswahl und unserem Produktionssystem.
1. Wie wähle ich das richtige Harz für mein Bauteil aus?
Die Harzauswahl hängt von mechanischer Belastung, Betriebstemperatur, chemischer Exposition, regulatorischen Anforderungen und Kosten ab.
Standard-Thermoplaste (ABS, PP, PE) sind die Standardwahl für kostenempfindliche Verbraucherteile. ABS balanciert Steifigkeit und Schlagzähigkeit für Gehäuse. PP wird spezifiziert, wenn Chemikalienbeständigkeit, Filmscharniere oder Lebensmittelkontakt bei Verpackungen gefragt sind.
Technische Thermoplaste (PC, PA, POM) lösen Last-, Verschleiß- und Temperaturprobleme, die Standardkunststoffe nicht abdecken. Polycarbonat behält seine Schlagfestigkeit bei 125 °C. Nylon und POM sind die Arbeitstiere für Zahnräder, Buchsen und mechanische Bauteile.
Hochleistungskunststoffe (PEEK, PEI, PPS) werden für den Dauerbetrieb über 150 °C oder aggressive chemische Umgebungen spezifiziert. PEI (ULTEM) ist der Standard für FAA-konforme Flugzeuginnenraum-Bauteile.
Elastomere (TPE, TPU, LSR) werden gewählt, wenn die Anwendung Flexibilität, Dichtheit oder Soft-Touch erfordert. LSR wird für medizinische Anwendungen und Lebensmittelkontakt bevorzugt, da es auf starre Substrate umspritzt werden kann und zu biokompatiblen Typen aushärtet.
Unser Engineering-Team kann während der DFM-Analyse das richtige Harz empfehlen, basierend auf Belastung, Temperatur und regulatorischen Anforderungen Ihres Teils.
2. Was ist der Unterschied zwischen Umspritzen und Einlegeteilumspritzung?
Umspritzen und Einlegeteil-Umspritzen kombinieren beide Materialien in einem Formteil, lösen jedoch unterschiedliche Aufgaben.
Beim Umspritzen wird ein zweiter Kunststoff (meist ein Elastomer wie TPE oder LSR) über ein starres Trägerteil gespritzt, das zuerst geformt wurde. Das Erstschussteil wird wieder in einen modifizierten Formhohlraum eingelegt und der zweite Werkstoff darum herum eingespritzt. Verwendet für Griffe mit Weichgriff, abgedichtete Gehäuse und Zweifarbenteile. Die Haftung ist chemisch oder mechanisch und wird durch Schäl- und Scherzugtests überprüft.
Beim Insert-Molding wird ein Nicht-Kunststoff-Bauteil (ein Metallgewindeeinsatz, ein Messinganschluss oder ein vorgefertigter Sensor) vor dem Spritzgießen in die Kavität eingelegt. Kunststoff fließt beim Schuss um den Einsatz und fixiert ihn. Verwendet für Gewindeabstandshalter, elektrische Kontakte und hybride Metall-Kunststoff-Baugruppen.
Beim Umspritzen sind zwei Spritzgusszyklen erforderlich. Beim Einlegeteilspritzguss ist es ein Zyklus mit manueller oder robotergestützter Einlegeteilzuführung. Der Einlegeteilspritzguss ist pro Teil günstiger für einfache Gewindeeinsätze; Umspritzen ist erforderlich, wenn das zweite Material große Oberflächenbereiche abdecken muss.
3. Können Spritzgussteile nachbearbeitet werden?
Ja. Die meisten Serienprogramme umfassen mindestens einen Arbeitsgang nach dem Formen.
Tampondruck und Siebdruck bringen Logos, Modellnummern und gesetzliche Kennzeichnungen auf formgepresste Oberflächen. Bei den meisten technischen Kunststoffen mit geeigneter Oberflächenvorbereitung möglich.
In-Mold-Labeling (IML) platziert eine bedruckte Folie vor dem Spritzgießen in der Kavität und erzeugt so dekorierten Teile in einem Zyklus ohne Nachdruck. Wird für Hochvolumen-Verbraucherverpackungen verwendet.
Ultraschallschweißen verbindet zwei Formteile ohne Klebstoff oder mechanische Befestigungselemente. Häufig bei Batteriegehäusen, Filtergehäusen und Medizingeräten, wo eine wasserdichte Abdichtung erforderlich ist.
Lackierung, Plattierung und Metallisierung sind für kosmetische Anforderungen oder EMI-Abschirmung verfügbar. Die Plattierung erfordert ABS- oder PC-ABS-Substrate für die Haftung.
Zu den Montageleistungen gehören das Einsetzen von Einlegeteilen, das Eindrehen von Schraubverbindungen, das Heißverstemmen und die Kit-Verpackung. Legen Sie die Anforderungen nach dem Spritzgießen während der DFM-Analyse fest, da sie häufig Entformungsschräge, Trennebene und Anspritzpunkt beeinflussen.
4. Welche Materialien können für den Spritzguss verwendet werden?
Vier Harzfamilien decken nahezu das gesamte kommerzielle Spritzgießen ab.
Standard-Thermoplaste umfassen ABS, Polypropylen, Polyethylen, Polystyrol und PVC. Geringste Kosten pro Kilogramm. Verwendet für Verbraucherverpackungen, Spielzeug und Gehäuse, bei denen die mechanischen und thermischen Anforderungen gering sind.
Technische Thermoplaste umfassen Polycarbonat, PBT, Nylon 6 und 66, POM (Acetal) und PPO. Höhere mechanische und thermische Leistung als Standardharze. Verwendet für Automobilinnenraum, Elektronikgehäuse und mechanische Komponenten.
Zu den Hochleistungskunststoffen gehören PEEK, PEI (ULTEM), PPS, PPSU und PSU. Dauergebrauchstemperaturen von 150 bis 250 °C. Einsatz in der Luft- und Raumfahrt, in medizinischen Autoklav-Anwendungen und in aggressiven chemischen Umgebungen.
Elastomere und Spezialharze umfassen TPE, TPU, TPV, LSR sowie biobasiertes PLA, Bio-PE und PHA. Ausgewählt nach Flexibilität, Druckverformungsrest, Biokompatibilität oder Nachhaltigkeit. LSR ist der Standard für Medizintechnik, die Hitzebeständigkeit und Biokompatibilität erfordert.
Die Harzauswahl sollte zur mechanischen Belastung des Bauteils, zur Einsatzumgebung, zu den regulatorischen Anforderungen und zur Zielstückzahl passen. Unsere DFM-Analyse kann das richtige Harz empfehlen, bevor die Werkzeugkonstruktion beginnt.
5. Welche Stückzahlen und welchen Tonnagebereich unterstützen Sie?
Wir betreiben Pressen von 30 bis 1.800 Tonnen, unterstützen Schussgewichte von 1 g bis 8 kg und Stückzahlen von 500 Pilotenteilen bis über 1.000.000 Einheiten pro Jahr.
Kleine Präzisionsteile unter 10 g, wie Mikrosteckverbinder und Medizinkomponenten, laufen auf 30- bis 80-Tonnen-Pressen mit Zyklen von unter einer Sekunde bis 10 Sekunden. Diese sind die Kostenspitzenreiter für die Produktion kleiner SKUs mit hoher Kavitätenzahl.
Mittelgroße Teile von 10 g bis 500 g, darunter Verbrauchergehäuse, Automobilverkleidungen und Elektronikgehäuse, laufen auf 150- bis 500-Tonnen-Pressen. Hier landen die meisten Serienprogramme.
Große Strukturteile von 500 g bis 8 kg, wie Geräteblenden, Palettenkomponenten und Automobil-Stoßstangen, laufen auf Pressen mit 800 bis 1.800 Tonnen.
Die Werkzeugstrategie richtet sich nach dem Volumen. Aluminiumformen der SPI-Klasse 105 sind wirtschaftlich für Serien unter 10.000 Teilen. Vorgehärteter Stahl der Klasse 103 eignet sich für 100.000 bis 500.000 Teile. Vollständig gehärteter Stahl der Klasse 101 ist für Produktionsprogramme über 500.000 Teile spezifiziert und unterstützt bei ordnungsgemäßer Wartung über 1.000.000 Zyklen.
6. Welche Konstruktionsaspekte sind beim Spritzgießen am wichtigsten?
Fünf Konstruktionsentscheidungen bestimmen Formbarkeit, Werkzeugstandzeit und Stückkosten stärker als alles andere.
Die Wandstärke sollte über das gesamte Bauteil gleichmäßig sein. Streben Sie 1,5 bis 3 mm für die meisten Thermoplaste an. Ungleichmäßige Wandstärken verursachen unterschiedliche Schwindung, Einfallstellen über dicken Rippen und Verzug beim Abkühlen.
Entformungsschrägen sind für das Auswerfen erforderlich. Mindestens 0,5 Grad pro Seite bei polierten Kavitäten und 1 bis 2 Grad bei strukturierten Kavitäten. Unzureichende Entformungsschrägen verursachen Schleifspuren und verkürzen die Werkzeugstandzeit.
Radien und Verrundungen bauen Spannungsspitzen ab und verbessern den Materialfluss. Minimaler Innenradius 0,5 mm. Scharfe Innenecken führen zu Bindenahten und Rissbildung unter Last.
Die Angusslage steuert, wie das Harz den Formhohlraum füllt. Platzieren Sie Angüsse auf nicht sichtbaren Oberflächen, entfernt von strukturellen Spannungszonen und so ausgerichtet, dass der längste Fließweg zuerst gefüllt wird. Eine Mold-Flow-Simulation während der DFM-Analyse bestätigt die Angusslage.
Die Platzierung der Trennebene beeinflusst Grat, optische Qualität und Ausstoßstrategie. Legen Sie die Trennebene an nicht-funktionale Kanten und vermeiden Sie optische A-Oberflächen.
Unsere DFM-Analyse deckt alle fünf Punkte ab, bevor der Stahl geschnitten wird.
7. Wie genau sind die Abmessungen spritzgegossener Teile?
Die Maßhaltigkeit hängt vom Harzschwund, der Stahlgüte des Formwerkzeugs, der Angusslegung und davon ab, ob das Teil nach dem Formen bearbeitet wird.
Allgemeintoleranzen liegen bei ±0,1 mm für Merkmale bis 50 mm und bei ±0,2 % für größere Maße. Dies sind die typischen Werkstofftoleranzen bei Standard- und Konstruktionsthermoplasten.
Engere Toleranzen bis ±0,025 mm sind an bestimmten Merkmalen durch wissenschaftliches Spritzgießen, forminnere Kühlung und präzisionsbearbeitete gehärtete Stahlkavitäten erreichbar. Rechnen Sie mit 30 bis 50 % höheren Werkzeugkosten für Engtoleranz-Programme.
Quer zur Trennebene verlaufende Maße, die die Formtrennlinie überspannen, addieren die Trennebenentoleranz zur Grundtoleranz. Rechnen Sie mit ±0,15 bis ±0,2 mm bei Maßen quer zur Trennebene.
Glasfaserverstärkte und kohlenstofffaserverstärkte Harze schrumpfen weniger als unverstärkte Typen, verstärken jedoch die richtungsabhängige Schrumpfung je nach Faserorientierung. Die Mold-Flow-Simulation sagt diese Effekte vorher, bevor der Stahl geschnitten wird.
Kennzeichnen Sie kritische Maße in Ihrer Zeichnung während der DFM-Analyse, damit sie mit passender Formnesttoleranz, Prozessstichproben und SPC-Überwachung in der Serie gehalten werden können.
8. Welche Dateiformate akzeptieren Sie und wie sieht der Angebotsprozess aus?
Wir akzeptieren STEP, STL, IGES, SLDPRT, X_T und PDF-Zeichnungen. STEP ist das bevorzugte Format, weil es die Geometriegenauigkeit erhält und direkt in die Formflusssimulation geladen werden kann.
Hochladen: Senden Sie CAD-Dateien sowie Zielstückzahl, Harzpräferenz und etwaige Oberflächen- oder regulatorische Anforderungen über das Angebotsformular.
Technische Prüfung: Unser Team führt innerhalb von 24 Stunden eine DFM-Analyse durch und weist auf Gießbarkeitsrisiken, Optionen für Anguss und Trennebene sowie Harzempfehlungen hin.
Werkzeugangebot: Erhalten Sie ein PDF mit Werkzeugpreis, Werkzeugklasse, Teilepreis bei Zielstückzahl, Lieferzeit und Oberflächenoptionen. Heißkanal- und Kaltkanalvarianten werden, wo zutreffend, separat bepreist.
Auftragserteilung: Nehmen Sie das Werkzeugangebot an und zahlen Sie die Werkzeuganzahlung. Der Stahl wird geschnitten und der Formenbau beginnt.
T1-Muster: Erstmusterteile treffen innerhalb von 3 bis 7 Tagen nach Fertigstellung des Werkzeugs ein. Wir liefern T1-Muster mit Maßberichten und Zyklusdaten zur Freigabe.
Formtrennung und Serienfertigung: Nach der T1-Freigabe und eventuellen Werkzeugänderungen wird das Werkzeug für die Serie freigegeben. Serienlieferungen innerhalb von 2 bis 4 Wochen.
Lieferung: Die Teile werden mit Prüfberichten, Harzzeugnissen und, falls erforderlich, Mold-Flow-Daten und Prozessdokumentation geliefert.
Der vollständige Arbeitsablauf vom CAD-Upload bis zum ersten Produktionsversand dauert in der Regel 4 bis 10 Wochen, abhängig von Werkzeugklasse, Harz und Oberflächenanforderungen.
Leitfäden zum Spritzgießen

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 Arten von Bolzen mit Bildern und Namen
Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl
Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter
Beginnen Sie noch heute. Teile schnell herstellen lassen.
CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.