




Los remaches son la base del montaje permanente de piezas de chapa metálica. Unen paneles de forma eficiente sin calor, resisten de manera fiable las vibraciones y funcionan en espesores demasiado finos para la mayoría de las fijaciones roscadas. Esa combinación los convierte en el método de unión por defecto en sectores que van desde la climatización y la electrónica hasta la automoción y la aeronáutica. Son adecuados para cualquier aplicación que requiera una unión fuerte y permanente sin el coste de amarre de la soldadura.
Cada tipo de remache está diseñado para un conjunto específico de condiciones. Los requisitos de acceso, el espesor de chapa, la combinación de materiales y el tipo de carga determinan qué remache funciona y cuál no. Un remache ciego que rinde bien en el panel de una carcasa no es la elección adecuada para un revestimiento estructural aeroespacial.
Un remache macizo que ofrece la máxima resistencia al cizallamiento es inútil cuando el acceso interior está limitado. Elegir correctamente mantiene la fabricación sencilla y las uniones fiables durante toda la vida útil del producto.
Esta guía abarca los principales tipos de remaches para chapa metálica, con un desglose claro de dónde encaja cada uno, qué compromisos conlleva y cómo elegir el tipo adecuado según sus condiciones de acceso, espesor y requisitos de carga.
¿Qué son los remaches de chapa metálica?
Un remache es un elemento de fijación mecánico permanente con una cabeza preformada en un extremo. Durante la instalación, la cola se deforma para unir los materiales ensamblados. A diferencia de los pernos y los tornillos, los remaches no dependen de las roscas; transmiten la carga mediante esfuerzo cortante a lo largo del vástago y mediante presión de apoyo entre el cuerpo del remache y la chapa.
La chapa metálica es una buena opción para los remaches por tres razones. Primero, los espesores finos limitan la fuerza de apriete que una unión atornillada puede aplicar con seguridad. Segundo, muchas carcasas y paneles de chapa metálica solo permiten el acceso desde un lado. Tercero, las uniones remachadas soportan mejor la vibración que los elementos de fijación roscados, que pueden aflojarse con el tiempo. Además, no generan zona afectada térmicamente, a diferencia de la soldadura, lo que importa en materiales finos o recubiertos.
Los tipos de remaches para chapa metálica que encontrará con más frecuencia son los remaches ciegos, los remaches macizos, los remaches semitubulares, los remaches autoperforantes, las tuercas remachables y los remaches embutidos o avellanados. Cada uno se adapta a un conjunto específico de condiciones de acceso, requisitos de carga y combinaciones de materiales, y la elección correcta depende de comprender estas variables.
Tipos de remaches para chapa: comparación rápida

La tabla siguiente relaciona cada tipo de remache con las variables más importantes durante el diseño y la fabricación de piezas de chapa metálica. Úsela como filtro inicial antes de leer los desgloses detallados a continuación.
| Tipo de remache | Acceso requerido | Espesor de chapa | Industrias típicas | Principal contrapartida |
|---|---|---|---|---|
| Remache ciego | Unilateral | 0,5-6 mm | Electrónica, climatización, automoción | Menor resistencia al cizallamiento que el remache macizo |
| Remache macizo | Ambas caras | 0,8-12 mm | Aeroespacial, estructura pesada | Requiere acceso con barra de apoyo |
| Remache semitubular | Ambas caras | 0,5-4 mm | Interiores de automoción, montaje ligero | No apto para cargas pesadas |
| Remache autoperforante | Unilateral | 0,5-3 mm | Carrocería de automóvil, bandejas de batería para vehículos eléctricos | Solo materiales dúctiles |
| Tuerca remachable | Unilateral | 0,5-4 mm | Carcasas, paneles desmontables | Insertos roscados |
| Remache embutido/avellanado | Ambas caras | 0,8-6 mm | Aeroespacial, carrocerías de automóvil | Requiere operación de avellanado |
Los requisitos de acceso y el espesor de la chapa son normalmente las dos variables que eliminan más opciones desde el principio. Si solo puede acceder a un lado del conjunto, los remaches macizos y semitubulares quedan descartados antes de considerar cualquier otra cosa. Si su espesor es inferior a 0,8 mm, la fuerza de remachado se convierte en una limitación real. Aborde primero estas dos cuestiones.
Los principales tipos de remaches de chapa metálica explicados
Remaches ciegos
Los remaches ciegos son los remaches más utilizados en el corte y plegado de chapa, y con razón. Se instalan íntegramente desde un solo lado: una remachadora tira del vástago a través del cuerpo del remache, expandiendo la cola contra la cara ciega de la chapa. No se necesita acceso al reverso.
Son la opción por defecto para cualquier montaje en el que la instalación por un solo lado sea una realidad práctica, como carcasas de chapa metálica, conductos de climatización, carcasas de electrónica y paneles de revestimiento de automoción. Las opciones de material incluyen aluminio, acero inoxidable, acero y monel.
Al unir chapas de aluminio, los remaches ciegos de cuerpo de aluminio son la opción estándar. No obstante, tenga en cuenta que usar un remache de acero en una chapa de aluminio sin el aislamiento adecuado favorece la corrosión galvánica, especialmente en entornos húmedos o a la intemperie.
- El equilibrio clave: Los remaches ciegos estándar tienen menos resistencia al cizallamiento que los remaches macizos. En entornos con vibraciones elevadas, el vástago también puede aflojarse con el tiempo. Si su conjunto está sometido a vibraciones importantes, especifique remaches ciegos estructurales con vástago de bloqueo en lugar de los tipos abiertos estándar.
Remaches macizos
Los remaches macizos son el tipo de remache más antiguo de la fabricación y siguen siendo los más resistentes. Una barra de remachar sujeta la cola por el lado ciego mientras la cabeza se conforma con un martillo o una prensa de compresión. Ese requisito de acceso por ambos lados es su limitación definitoria.
Sin embargo, donde hay acceso, ofrecen una resistencia al cizallamiento y una resistencia a la fatiga que nada más iguala. Para conjuntos de chapa metálica aeroespaciales como revestimientos de fuselaje y revestimientos de alas, los remaches macizos siguen siendo la especificación de elección. Las aleaciones aeroespaciales habituales incluyen aluminio 2117-T4, aluminio 2024-T4 y acero inoxidable A-286. Para aplicaciones de acero estructural, las especificaciones siguen ASTM A502: especificación estándar para remaches estructurales de acero.
- El equilibrio clave: los remaches macizos requieren más mano de obra para su instalación que los remaches ciegos. Para cualquier aplicación con acceso interior restringido, un remache ciego o un remache autoperforante es la alternativa práctica.
Remaches semitubulares
Los remaches semitubulares parecen remaches macizos, pero tienen un hueco parcial que llega hasta la punta. Ese pequeño cambio importa: se necesita alrededor de un 50% menos de fuerza de remachado para conformar la punta, lo que reduce la tensión transmitida a la chapa durante la instalación. En materiales de espesor inferior a 0,8 mm, esa reducción de la fuerza de remachado suele ser el factor decisivo.
Los remaches semitubulares son habituales en componentes de interior de automoción, conjuntos de freno, carcasas electrónicas ligeras y bienes de consumo. Donde se necesita una instalación por ambas caras con un cizallamiento moderado y un ritmo de montaje rápido, ofrecen un buen rendimiento.
- El equilibrio clave: Los remaches semitubulares no son la opción adecuada para cargas estructurales elevadas. La parte hueca reduce la capacidad de cizalladura respecto a un remache macizo.
Remaches autoperforantes
Los remaches autoperforantes no necesitan un taladro previo. Un punzón introduce el remache a través de la chapa superior; la cola se abre hacia fuera y se enclava mecánicamente en la chapa inferior sin atravesarla del todo. El resultado es una unión resistente y a ras, formada íntegramente desde un solo lado. Para ver con más detalle cómo funciona este y otros mecanismos de remachado, consulte nuestra guía completa de tipos de remaches.
Los remaches autoperforantes se han convertido en el método de unión dominante para paneles de carrocería de automoción y conjuntos de carcasas de baterías de vehículos eléctricos, en particular para uniones de aluminio con acero de alta resistencia. El motivo es importante para los diseñadores: los orificios pretaladrados en uniones de metales distintos dejan bordes cortados donde se acelera la corrosión galvánica. Los remaches autoperforantes evitan por completo esos bordes expuestos.
- El equilibrio clave: el material de chapa debe ser lo bastante dúctil para que la cola se abra sin agrietarse. Los metales frágiles y los apilamientos totales muy gruesos, por encima de aproximadamente 3 mm, no son adecuados. Confirme siempre la ductilidad del material y el espesor del apilamiento antes de especificar.
Tuercas remachables
A pesar de cumplir una función diferente, los ingenieros suelen agrupar las tuercas remachables con los remaches de chapa en su práctica. Se instalan desde un lado en un agujero pretaladrado. El cuerpo se colapsa bajo el par de apriete para fijar la chapa, dejando un agujero roscado permanente donde antes no había ninguno. Son la solución estándar cuando se necesita una conexión roscada desmontable en una chapa demasiado fina para roscar directamente.
Las tuercas remachables no son elementos de unión estructural. No unen dos chapas de forma permanente como lo hacen los remaches ciegos o macizos. Crean un punto de rosca. Úselas para paneles electrónicos, tapas de acceso, herrajes para montaje en rack y cualquier conjunto en el que un panel deba montarse y desmontarse.
El equilibrio clave: Si lo que busca es unir dos chapas de forma permanente, la tuerca remachable no es la solución.
Remaches embutidos
Los remaches embutidos tienen una cabeza angulada que queda a ras o ligeramente por debajo de la superficie de la chapa. Para lograrlo se requiere una operación de avellanado antes de la instalación. Es un paso que añade tiempo y costes de utillaje, pero es innegociable cuando la lisura de la superficie es importante.
En aeronáutica, los remaches embutidos son estándar en revestimientos de alas y paneles de fuselaje, donde una cabeza de remache ligeramente saliente altera el flujo de aire y contribuye a la resistencia aerodinámica. También se utilizan en paneles exteriores de automoción, donde la calidad superficial es un requisito visual y aerodinámico.
El equilibrio clave: el riesgo DFM que hay que señalar desde el principio es la profundidad del avellanado. Si es demasiado superficial, la cabeza sobresale; si es demasiado profunda, se compromete la superficie de apoyo bajo la cabeza. Ambos casos dan lugar a una unión débil. La profundidad del avellanado debe confirmarse con el espesor de la chapa antes de taladrar el primer agujero.
Cómo elegir el remache adecuado para chapa metálica
La elección del remache no depende solo de la resistencia de la unión. Las condiciones de acceso, el calibre, la pila de materiales y el tipo de carga influyen en la decisión. Analice estas cuatro variables en orden.
Acceso: ¿puede acceder a ambos lados?
Esta es la primera pregunta porque acota el campo de inmediato. Si solo puede acceder a un lado del conjunto, los remaches macizos y los remaches semitubulares quedan descartados. Sus opciones pasan a ser remaches ciegos, remaches autoperforantes o tuercas remachables, en función de si necesita una unión permanente, una instalación sin perforación previa o una conexión roscada.
Si ambos lados son accesibles, los remaches sólidos y semitubulares son una opción. Los remaches sólidos ofrecen la mayor resistencia al cizallamiento. Los remaches semitubulares requieren menos fuerza de remachado. Esto resulta útil para espesores finos o líneas de montaje de alto rendimiento donde la tensión del utillaje sobre la chapa es una preocupación.
Espesor de chapa y rango de agarre
El rango de agarre es el grosor total del conjunto de materiales que el remache debe sujetar. El rango de agarre especificado del remache debe cubrir ese valor exactamente. Un agarre insuficiente deja la cola poco conformada y la unión floja. Un agarre excesivo significa que la cola no contacta correctamente con la cara ciega y la fuerza de sujeción disminuye.
Los remaches ciegos estándar se suministran en incrementos de rango de agarre de aproximadamente 1,5 mm. Especifique el rango de agarre en la fase de CAD, no como algo secundario. Para espesores de chapa inferiores a 0,8 mm, conviene considerar los remaches semitubulares en lugar de los macizos. La menor fuerza de remachado reduce el riesgo de deformación de la chapa durante la instalación.
Compatibilidad de materiales y riesgo de corrosión
Cuando la humedad expone el conjunto, especialmente en entornos marinos o exteriores, la combinación de materiales de remache y chapa incompatibles provoca corrosión galvánica. Para conjuntos de chapa de aluminio, los remaches de aluminio son la opción estándar. Las aleaciones habituales son 5052 y 5056 para trabajos de uso general, y 2117-T4 para aplicaciones aeroespaciales. Se especifican según ASTM B316/B316M.
Los remaches de acero inoxidable 304 o 316 son la opción adecuada para carcasas de exterior, equipos de grado alimentario y cualquier aplicación en un entorno húmedo o químicamente agresivo. Cuestan más que el aluminio, pero ofrecen una resistencia a la corrosión fiable donde el aluminio acabaría fallando con el tiempo.
Para uniones de aluminio con acero de alta resistencia, los remaches autoperforantes son una opción sólida precisamente porque evitan los bordes de corte expuestos en los taladros pretaladrados.
Tipo de carga: cortante, tracción o vibración
La mayoría de las uniones remachadas de chapa metálica trabajan a cortante: la fuerza actúa lateralmente sobre la unión y el remache la resiste mediante el apoyo en la pared de la chapa. Los remaches macizos soportan las cargas de cortante más altas. Le siguen los remaches ciegos, y los tipos estructurales superan significativamente a los tipos abiertos estándar.
Cuando la fuerza dominante es de tracción, los remaches ciegos estructurales y las tuercas remachables rinden mejor que los remaches pop estándar, que pueden arrancar la chapa fina bajo carga de tracción.
En entornos con altas vibraciones, los remaches ciegos abiertos estándar son la opción más débil. El vástago del mandril puede aflojarse con el tiempo por la vibración y vibrar dentro del cuerpo del remache. Tanto los remaches macizos como los remaches ciegos estructurales con mandril bloqueado resisten mejor la fatiga inducida por vibración. Si la vibración es un factor, especifíquelo en consecuencia.
Materiales de remaches utilizados en la fabricación de chapa metálica
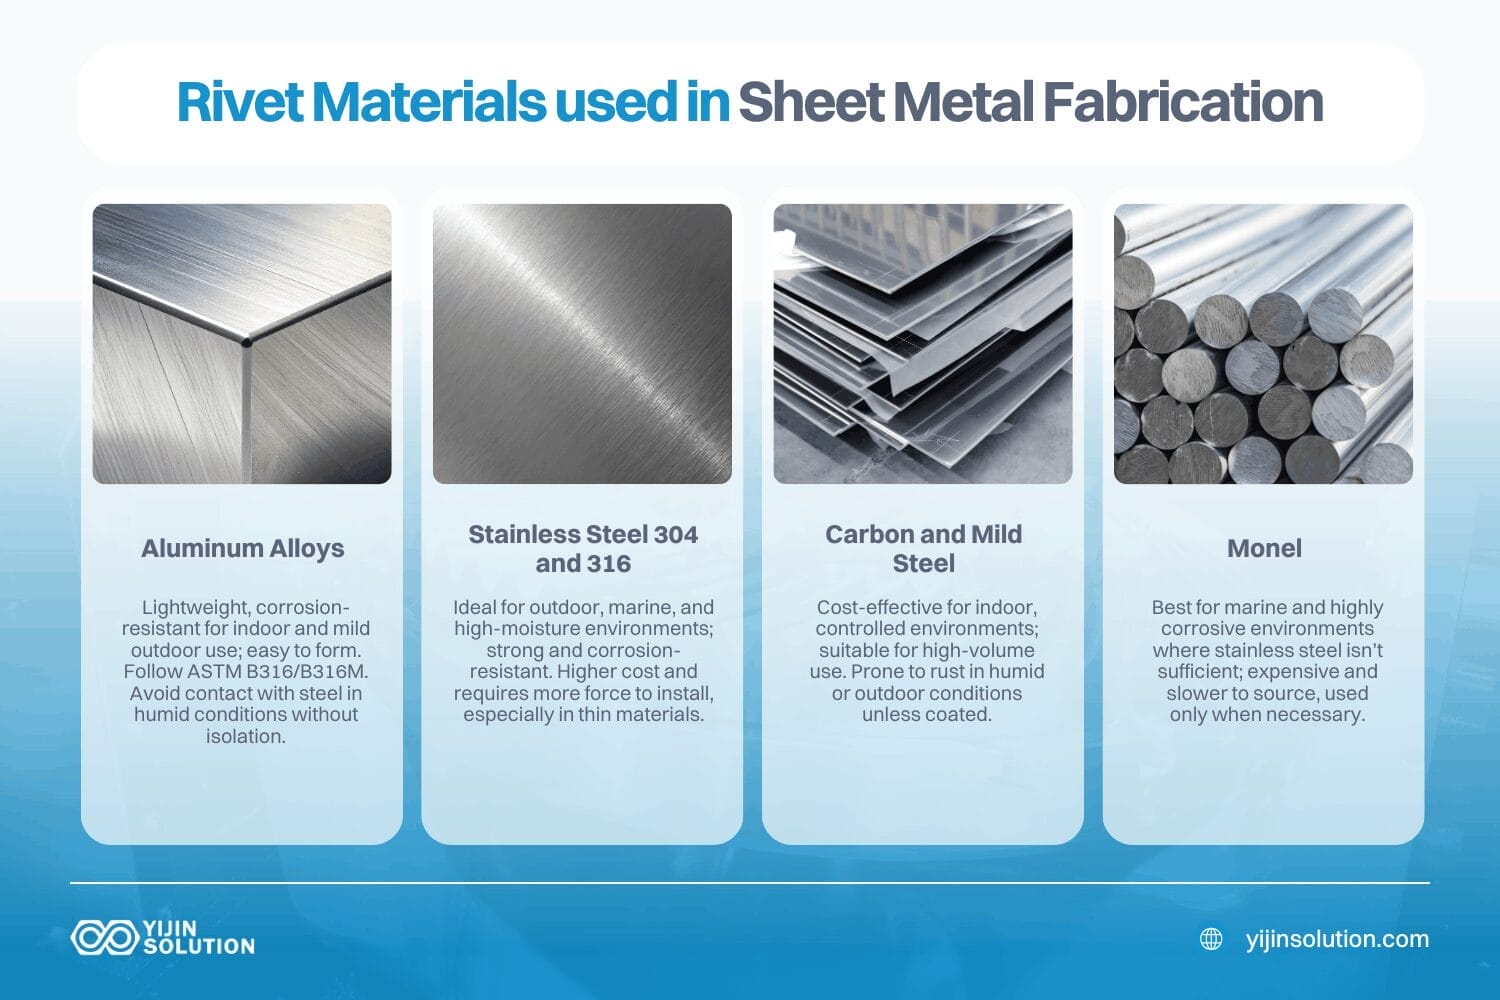
La selección del material de los remaches sigue la misma lógica que la selección del material de la propia chapa: adaptarse al entorno, a las exigencias mecánicas y a los materiales adyacentes.
- Aleaciones de aluminio: Estos son los más habituales en el corte y plegado de chapa. Son ligeros, resistentes a la corrosión en la mayoría de condiciones de interior y de exterior moderadas, y fáciles de conformar durante la instalación. La producción por conformado en frío de estas aleaciones sigue ASTM B316/B316M. Evite combinar remaches de aluminio con chapas de acero en ambientes húmedos sin aislamiento anticorrosión.
- Acero inoxidable 304 y 316: Son la opción correcta para envolventes de exterior, equipos de procesado de alimentos, entornos costeros y cualquier aplicación donde la humedad y la corrosión sean una preocupación constante. Soportan más carga a cortante que el aluminio y aguantan mejor a largo plazo en condiciones agresivas. La contrapartida es el coste y, en espesores finos, una fuerza de soldadura ligeramente mayor.
- Acero al carbono y acero dulce: Estos remaches funcionan bien en montajes de interior de uso general donde la corrosión no supone un riesgo importante. Son la opción económica para aplicaciones de gran volumen en entornos controlados, pero se oxidarán en condiciones de exterior o alta humedad sin recubrimientos protectores.
- Monel: Estos se reservan para herrajes marinos y entornos industriales altamente corrosivos en los que el acero inoxidable no es suficiente. Son caros y su suministro es más lento, por lo que solo tienen sentido cuando el entorno de servicio lo exige.
Encuentre un proveedor que le ayude a elegir sus remaches para chapa metálica
La selección de remaches afecta a la calidad de fabricación y al coste mucho más adelante de lo que la mayoría de los diseñadores espera. Un desajuste del rango de agarre que pasa desapercibido en la revisión de diseño no provoca un problema visible hasta que se ensaya el conjunto o el primer lote no supera la inspección. Los errores de profundidad de avellanado en pieles aeroespaciales finas siguen el mismo patrón. Aparecen tarde, y corregirlos es caro.
En Solución Yijin, nuestro proceso de revisión DFM detecta estos problemas antes de cortar cualquier material. Revisamos las especificaciones de los remaches frente a la galga, el espesor del apilado, las condiciones de acceso y la compatibilidad de materiales como estándar. Cuando detectamos una discrepancia, la planteamos al equipo de ingeniería antes de tomar cualquier decisión sobre utillajes. Nuestras tolerancias de piezas de chapa metálica alcanzan ±0,10 mm para trabajos de precisión y ±0,30 mm como estándar.
Suba sus archivos CAD para una revisión DFM gratis y un presupuesto en 24 horas.
Preguntas frecuentes sobre tipos de remaches para chapa metálica
¿Cuál es el remache más resistente para chapa metálica?
Los remaches macizos ofrecen la mayor resistencia al cizallamiento disponible en la fijación de chapa metálica. Requieren acceso a ambos lados del conjunto para su instalación, pero aportan una resistencia a la fatiga superior. Por eso los conjuntos de revestimiento del fuselaje y las alas de aeronaves siguen especificándolos por encima de todas las demás opciones.
¿Se pueden utilizar remaches ciegos en chapas de acero inoxidable?
Sí. Los remaches ciegos de acero inoxidable son compatibles con chapas de acero inoxidable y resisten bien en entornos corrosivos. Al unir acero inoxidable con aluminio, compruebe primero la compatibilidad de los materiales. Un remache de acero inoxidable en una chapa de aluminio crea un par galvánico que corroerá el aluminio con el tiempo en condiciones de humedad, a menos que se aplique un aislamiento superficial adecuado.
¿Cómo especifico el rango de agarre del remache para chapa metálica?
Mida el espesor total del conjunto de materiales que el remache va a unir. Elija un remache cuya especificación de rango de agarre cubra ese valor. Si se queda corto, la cola queda poco conformada y la unión es mecánicamente débil. Si se pasa, la cola no contacta con la cara ciega y la fuerza de apriete se reduce. Los remaches ciegos estándar están disponibles en incrementos de agarre de aproximadamente 1,5 mm, por lo que conviene confirmar el espesor del conjunto en la fase de CAD.
¿Qué material de remache debo utilizar para carcasas de chapa metálica en exteriores?
El acero inoxidable 304 es la referencia para la mayoría de las carcasas de exterior. El acero inoxidable 316 añade resistencia a los cloruros para entornos costeros o marinos. Los remaches de aluminio funcionan en aplicaciones de exterior de menor exigencia en climas secos. Sin embargo, no se recomiendan para entornos costeros donde el aire salino acelera la corrosión galvánica, sobre todo si la chapa es de un metal distinto.
Volver arriba: Tipos de remaches para chapa metálica | Los mejores remaches para sus necesidades






 English
 Spanish
 German
 French