Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem. Vom Konzept bis zur Produktion übernehmen unsere Designer und Ingenieure alles dazwischen. Entdecken Sie unsere neuen Dienstleistungen

Unsere 3D-Druck-Services

Wir betreiben produktionsreife additive Fertigung über fünf Drucktechnologien plus Inhouse-Oberflächenbehandlung. Jeder Bau wird mit Maßprüfung und Materialzertifikaten auf Anfrage geliefert.

FDM (Fused Deposition Modeling)

Industrielle FDM-Systeme extrudieren ABS, ASA, PC und ULTEM-Thermoplaste bei 200–400 °C durch beheizte Düsen. Bauraumvolumen bis 300 × 300 × 300 mm. Verwendet für Funktionsprototypen, Vorrichtungen, Werkzeuge und flammhemmende Luftfahrtbauteile in ULTEM 9085 und ULTEM 1010.

SLA (Stereolithographie)

SLA-Drucker härten flüssiges Photopolymerharz mit UV-Lasern bei 355 bis 405 nm aus. Schichthöhen ab 0,025 mm liefern Oberflächengüten von Ra 0,8 bis 1,6 µm direkt aus dem Drucker. Verwendet für visuelle Prototypen, Urmodelle, Dental- und Schmuckmodelle sowie Teile mit feinen Details.

SLS (Selektives Laser-Sintern)

SLS verschmilzt Nylonpulver mit einem CO₂-Laser Schicht für Schicht. Es entstehen isotrope mechanische Eigenschaften ohne Stützstrukturen, was komplexe innere Geometrien und Filmscharniere ermöglicht. Nylon 12 und glasfaserverstärktes Nylon sind die Standardmaterialien, weitere Optionen auf Anfrage..

MJF (Multi Jet Fusion)

Beim Multi Jet Fusion-Verfahren von HP werden Fusions- und Detailmittel auf ein Nylonpulverbett aufgebracht und anschließend mit Infrarotenergie jede Schicht verschmolzen. Es entstehen schneller Teile als bei SLS, mit einem Biegemodul von 1.200 MPa, was es gut für die Kleinserie und funktionale Endbauteile geeignet macht.

Metall-3D-Druck (DMLS / SLM)

Direct Metal Laser Sintering und Selective Laser Melting verschmelzen Metallpulver mit 200 bis 400 W Faserlasern. Aluminium AlSi10Mg, Titan Ti6Al4V, Edelstahl 316L und Inconel 718 verfügbar. Teile erreichen eine Zugfestigkeit von über 460 MPa bei einer Dichte von über 99,5 %.

Nachbearbeitung und Oberflächenbehandlung

Glasperlenstrahlen, Dampfglätten, Einfärben, Lackieren und Nachbearbeitung werden im Haus durchgeführt. Wir kombinieren auch 3D-Druck mit CNC-Nachbearbeitung für eng tolerierte Merkmale wie Lagerbohrungen, Dichtflächen und Gewindebohrungen.

Von der Idee zur Serie

3D-Druck beschleunigt den gesamten Produktentwicklungszyklus – vom ersten Anschauungsprototyp über Funktionstests bis zur Kleinserie. Unsere Ingenieure prüfen Ihre CAD-Datei auf Druckbarkeit, empfehlen die richtige Technologie und das richtige Material für Ihren Einsatzzweck und weisen auf Orientierungs- oder Stützprobleme hin, bevor der Druck beginnt. Nach der Validierung fertigen dieselben Drucker Ihre Serienchargen mit gleichbleibender Schichtgenauigkeit und rückverfolgbaren Materialchargen.

3D-Druck: Fertigungskapazitäten

Diese Spezifikationen gelten für unsere Drucktechnologien. Konkrete Toleranzen und Bauraumgrößen hängen von Teilegeometrie und Werkstoff ab. Eine technische Prüfung ist auf Anfrage möglich.
Merkmal Beschreibung
Präzisionstoleranz ±0,10 mm
Standard-Toleranz ±0,20 mm
Standard-Vorlaufzeit 2–5 Tage
Maximale Teilegröße 600 × 600 × 400 mm

3D-Druck-Werkstoffe

Wir führen über 50 technische Werkstoffe aus Thermoplasten, Nylons, Photopolymerharzen und Metalllegierungen auf Lager. Jede Charge wird auf Anfrage mit Werkstoffzeugnissen geliefert.

Technische Thermoplaste (FDM)

Typ Gängige Klassen
auf ABS-Basis ABS-M30, ABS-ESD7, ABS Carbon Fiber
Hochtemperatur ULTEM 9085, ULTEM 1010, PPSU
Witterungsbeständig ASA, PC-ABS, Polycarbonat
TypGängige Klassen
Standard-NylonPA12 (Nylon 12), PA11
Verstärktes NylonPA12 glasfaserverstärkt, PA12 kohlenstofffaserverstärkt
SpezialnylonPA12 flammhemmend (UL-94 V-0), PA12 weiß


TypGängige Klassen
UniversalStandard Klar, Standard Grau, Standard Weiß
FunktionalTough 2000, Durable, Rigid 10K
SpezialitätHigh-Temp 300, Flexible 80A, Castable Wax, biokompatibel (Klasse I/IIa)


TypGängige Klassen
AluminiumAlSi10Mg
TitanTi6Al4V (Grade 5), Ti-CP (Grade 2)
Rostfreier Stahl316L, 17-4 PH
Nickel- und WerkzeugstahlMaraging M300, Inconel 718


Oberflächenbehandlung beim 3D-Druck

Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit zu kontrollieren. Jede der folgenden Behandlungen verbessert Aussehen, funktionale Leistung, und Maßhaltigkeit des gedruckten Bauteils.

Oberflächenbehandlung

SPEZIFIKATION

Wie gedruckt und Stützstrukturen entfernen

Teile werden mit entfernten Stützstrukturen und gereinigten Bruchstellen geliefert. Standardoberfläche für funktionale FDM-Prototypen und kostengünstige interne Vorrichtungen, bei denen das Aussehen zweitrangig ist. Schichtlinien bleiben sichtbar.

Perlstrahlen

Strahlbehandlung mit feinen Keramik- oder Glasperlen erzeugt eine gleichmäßige matte Oberfläche und entfernt lose Partikel. Standard-Finish für SLS- und MJF-Nylonteile und verbessert die optische Qualität von Metall-DMLS-Bauten.

vapor smoothing

Dampfglätten

Chemisches Glätten schmilzt die äußeren 0,05 bis 0,1 mm von ABS-, ASA- oder Polyjet-Oberflächen zu einer glänzenden Oberfläche, die spritzgegossenen Teilen nahekommt. Versiegelt zudem die Porosität für Fluidhandling- und kosmetische Konsumeranwendungen.
dyeing sls and mjf nylon

Einfärben (SLS- und MJF-Nylon)

Das Tauchfärben durchdringt SLS- und MJF-Nylonteile über die gesamte Bauteildicke. Die Standardpalette umfasst Schwarz, Rot, Blau und Grün. Für individuelle Pantone-Farbtöne gelten Mindestchargengrößen.

spray painting and primer

Lackieren und Grundierung

Automobil-Grundierung plus lackierte Deckschicht für kosmetische Prototypen und Ausstellungsmodelle. Erhältlich in RAL- und Pantone-Farbanpassungen. Aufgetragen auf glasperlengestrahlte oder geglättete Teile für beste Haftung.

post machining

Nachbearbeitung

CNC-Fräsen und -Drehen fügen gedruckten Teilen Gewindebohrungen, Lagerflächen, Ebenheit und kritische Merkmale hinzu. Toleranzen bis ±0,025 mm an bearbeiteten Merkmalen. Verwendet in der Hybridfertigung, bei der der Druck die komplexe Geometrie liefert und die Bearbeitung die Präzision.

Fallstudie

“

Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Herausforderung

Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,001 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.

✓ Lösung

Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.

Aufträge +50 %
“

Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Herausforderung

Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,005 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.

✓ Lösung

Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch AS9100D-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,003 mm bei Titan- und 7075-Aluminium-Bauteilen.

Ausbeute 99,5 %
“

Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Herausforderung

Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,001 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.

✓ Lösung

Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.

Aufträge +50 %
“

Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Herausforderung

Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,005 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.

✓ Lösung

Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch AS9100D-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,003 mm bei Titan- und 7075-Aluminium-Bauteilen.

Ausbeute 99,5 %

Starten Sie Ihr erstes 3D-Druckprojekt

Der Weg von der CAD-Datei zum gedruckten Teil ist einfach. In vier Schritten starten Sie Ihr 3D-Druck-Projekt.

Get a quote icon

Angebot einholen

Laden Sie Ihre STEP-, STL-, IGES- oder SLDPRT-Datei hoch. Sie erhalten sofort ein Angebot mit Materialoptionen und Lieferzeiten.

Production icon

Produktion

Unser Engineering-Team prüft Ihre Datei auf Druckbarkeit, schlägt Ausrichtung und Material vor und plant Ihren Bau auf der passenden Maschine.

Quality control icon

Qualitätskontrolle

Jedes Teil wird gegen Ihre Zeichnung geprüft – mit Messschieber, 3D-Scan und CMM-Prüfung, wo engere Toleranzen erforderlich sind. Das Entfernen der Stützstrukturen und die Oberflächenbehandlung werden vor dem Verpacken verifiziert.

Delivery icon

Lieferung

Teile werden mit Maßberichten, Materialzeugnissen und Fotos auf Anfrage geliefert. Express-Luftfracht ist für zeitkritische Prototypenaufträge verfügbar.
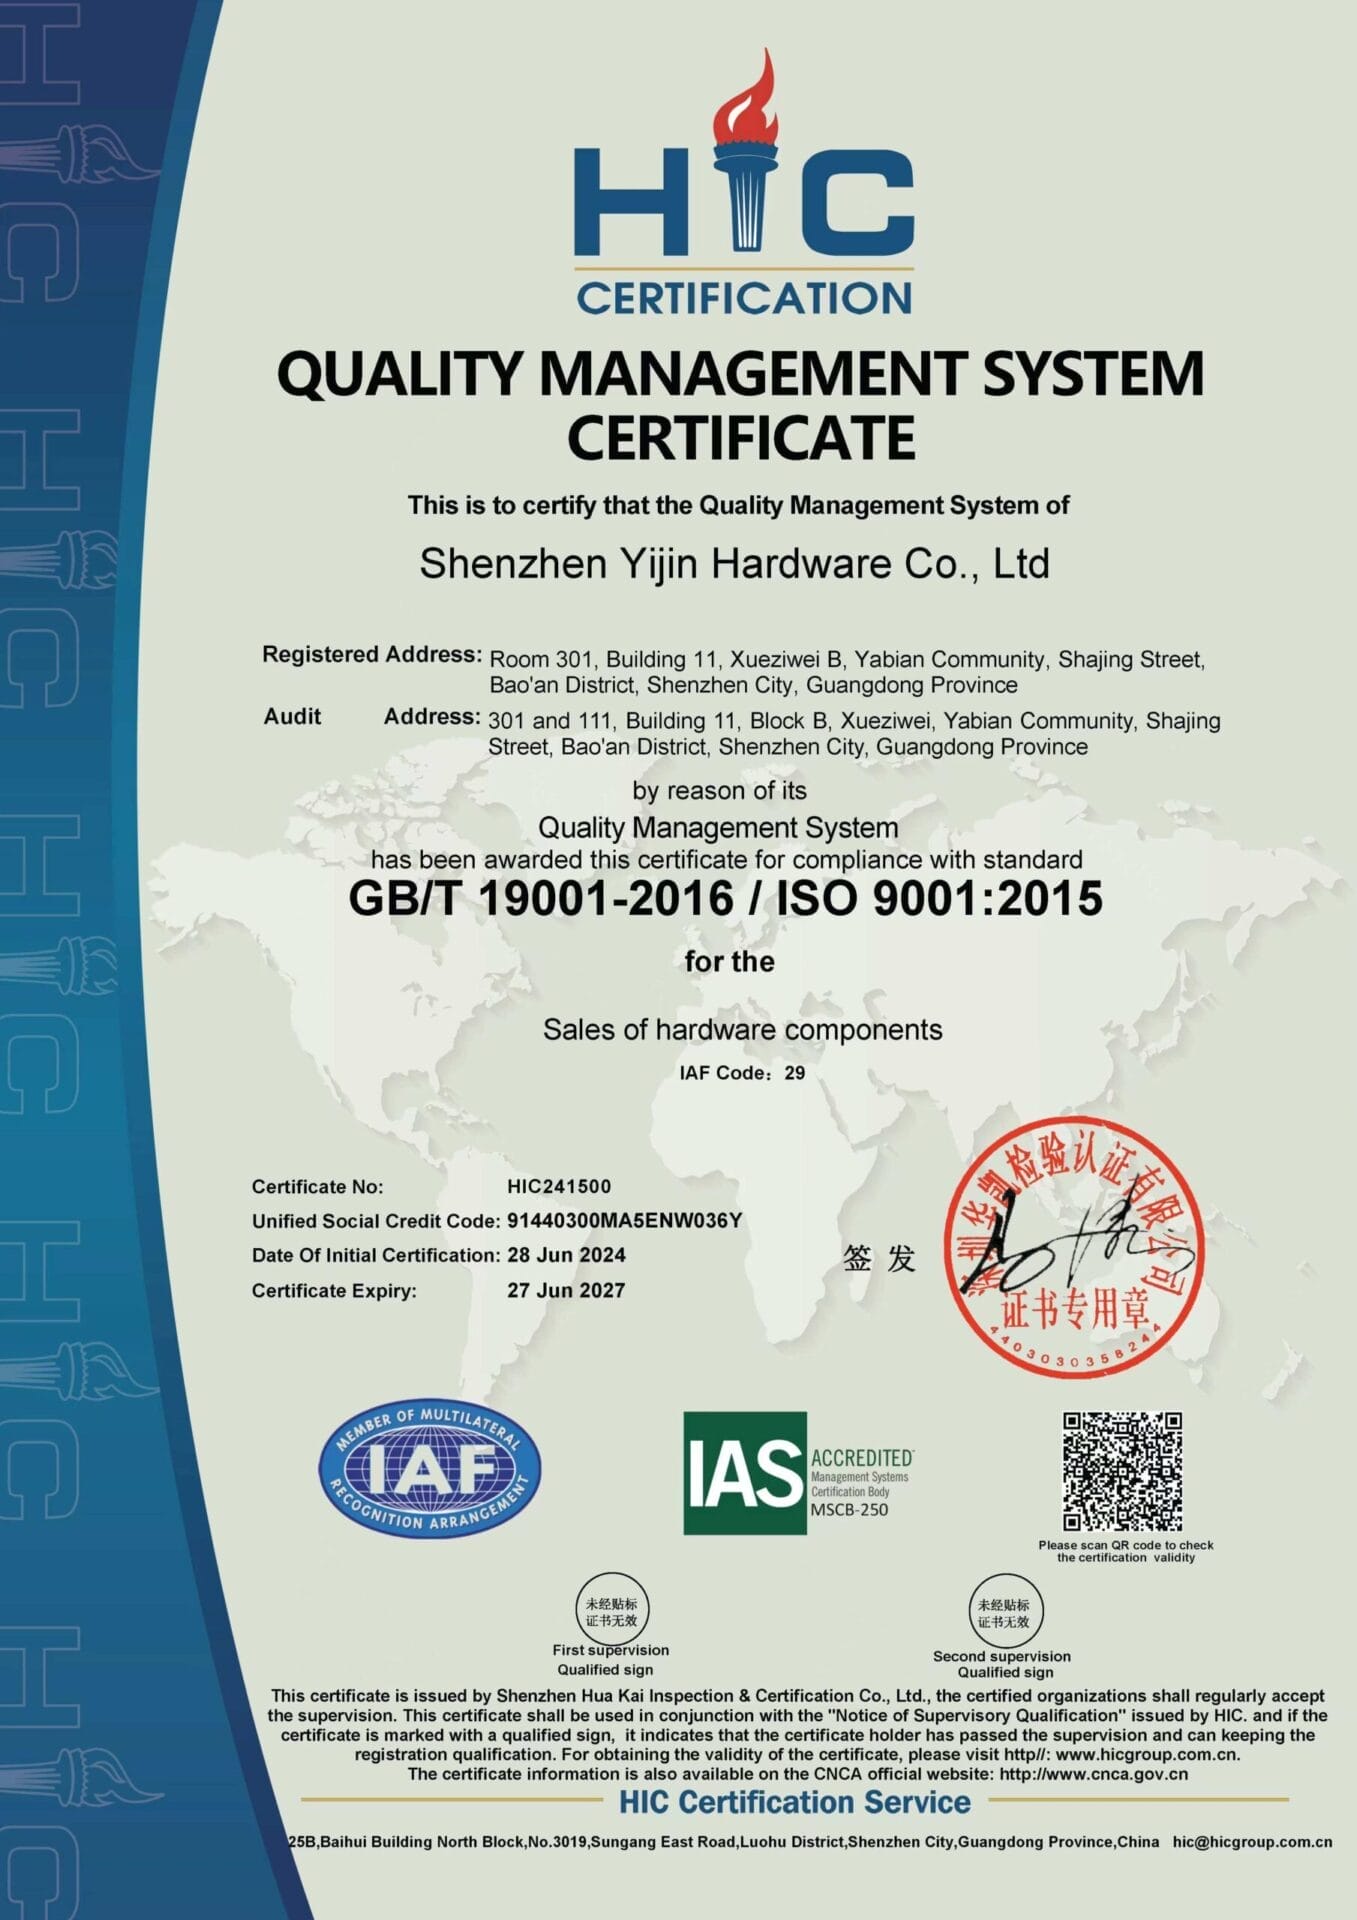
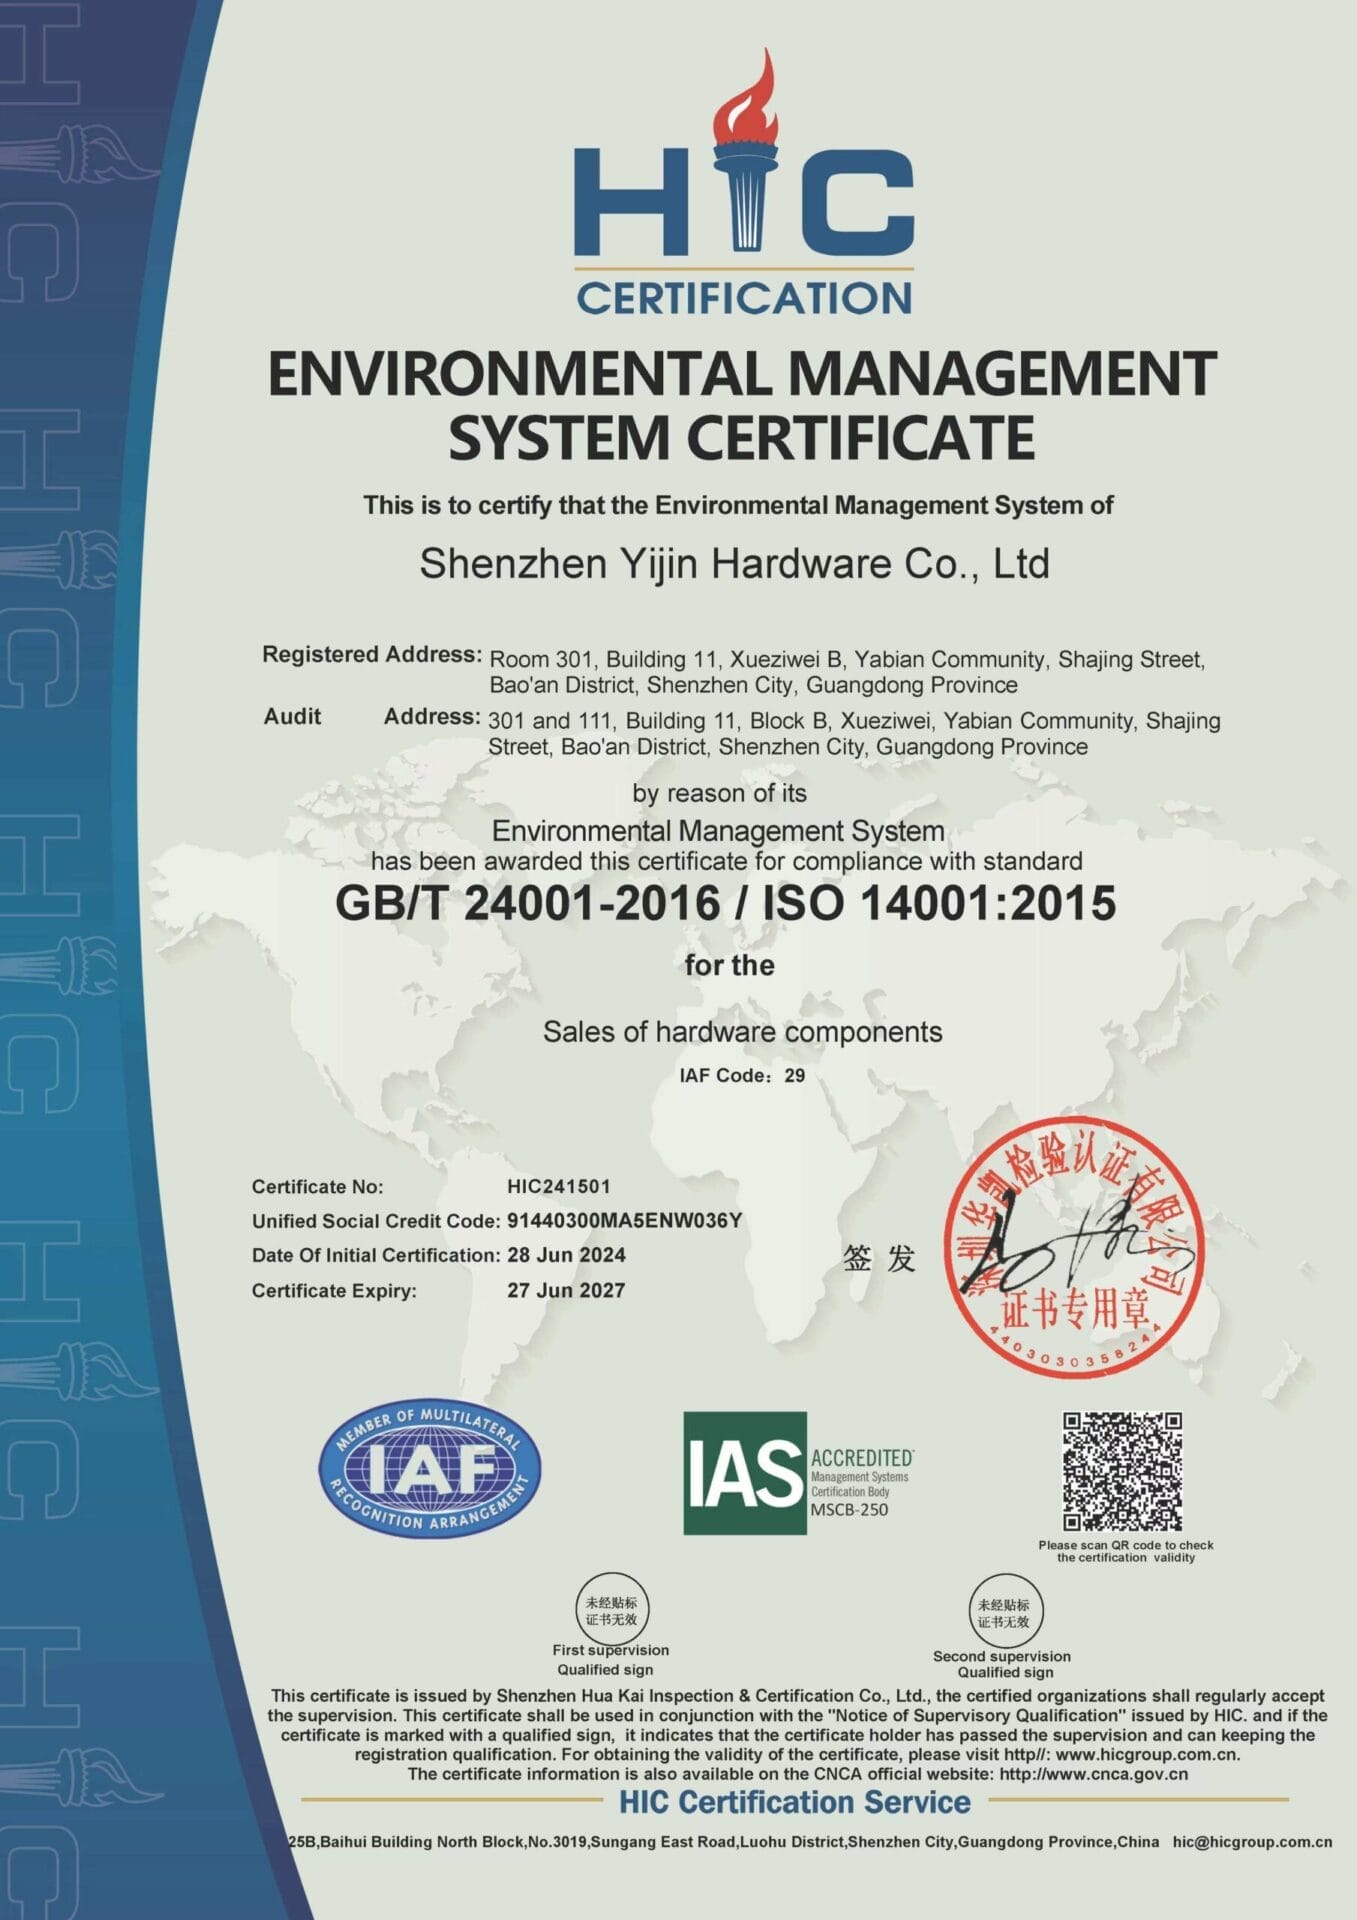
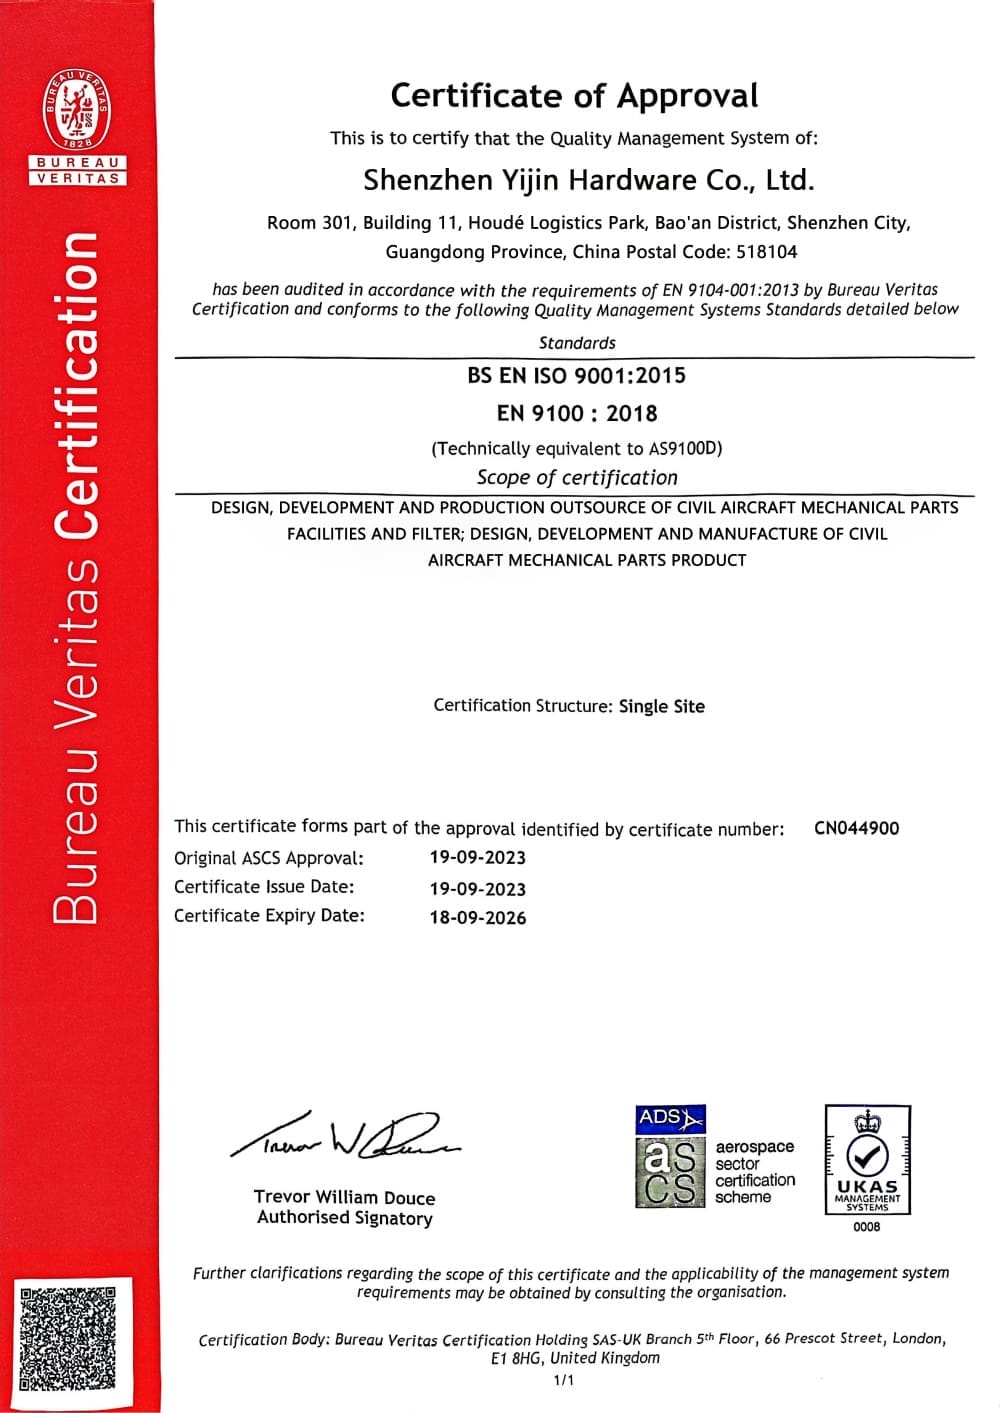
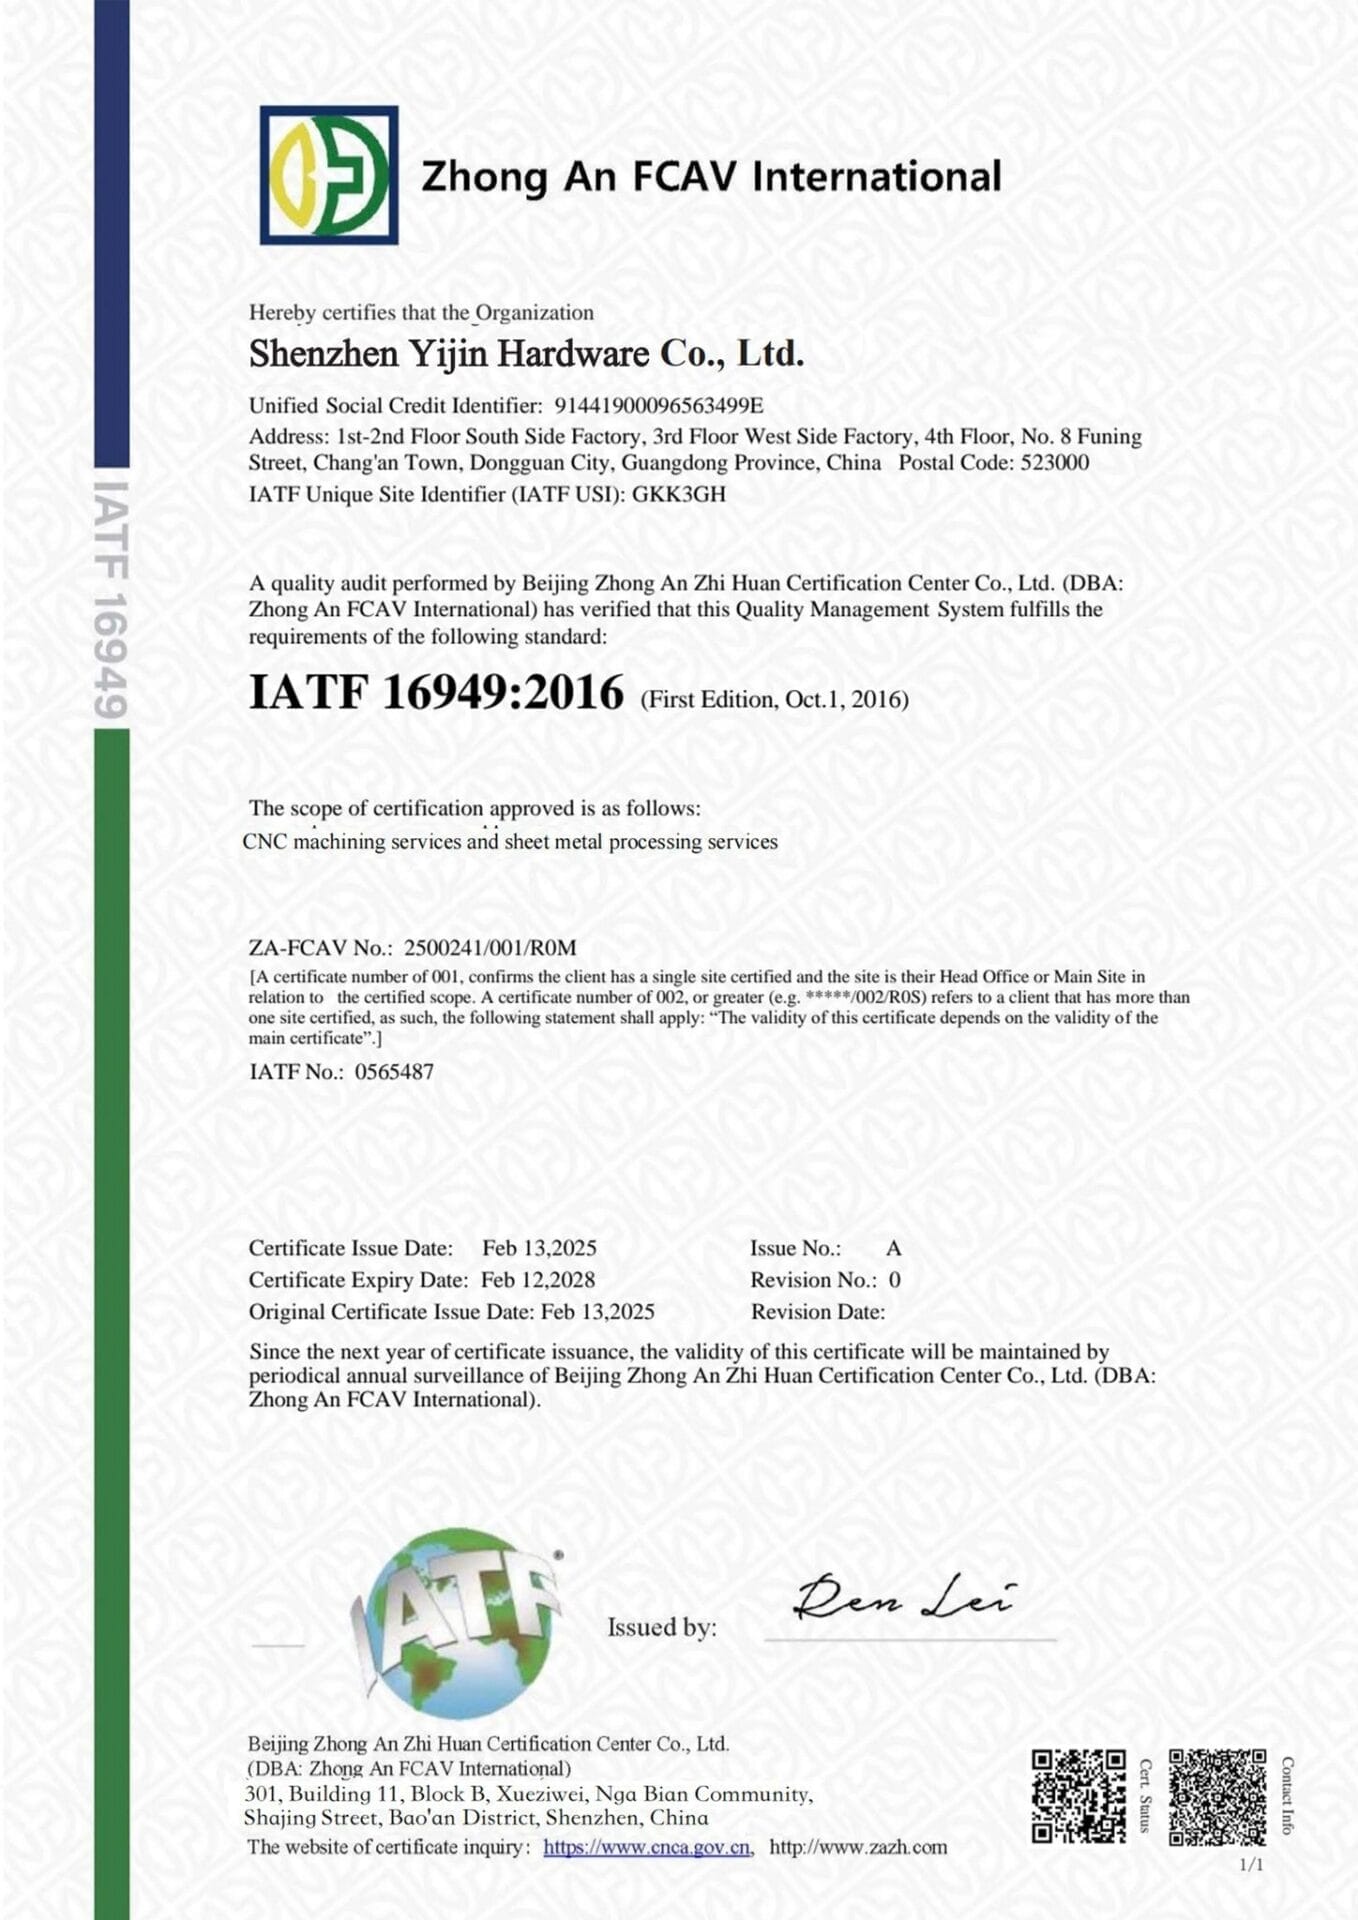
Unsere Zertifizierungen

3D-Druck-Fabrik von Yijin Solution

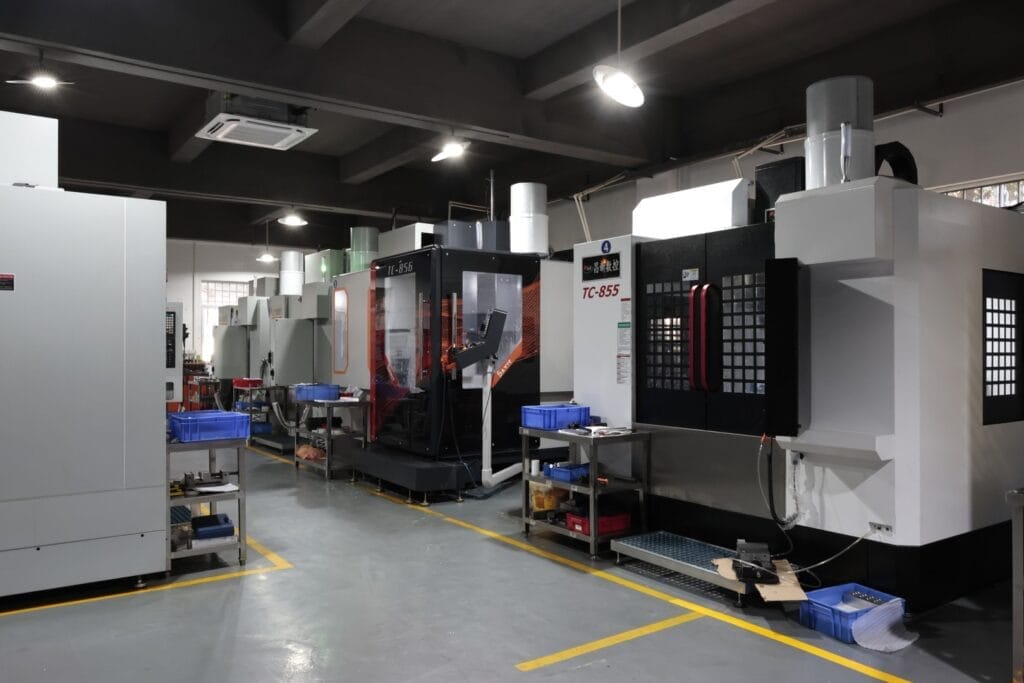
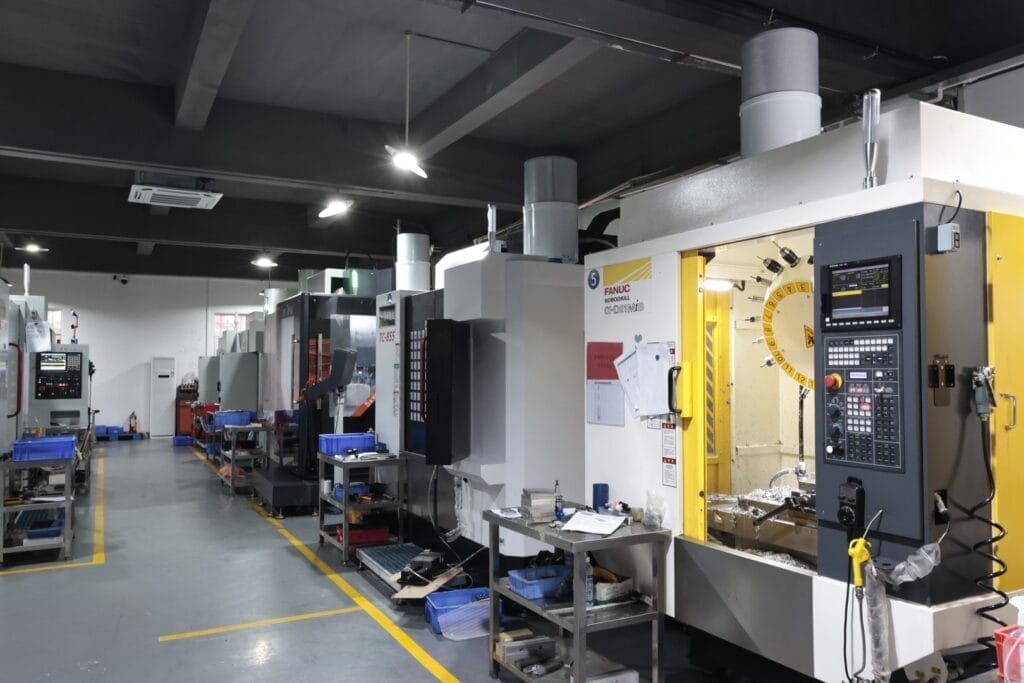
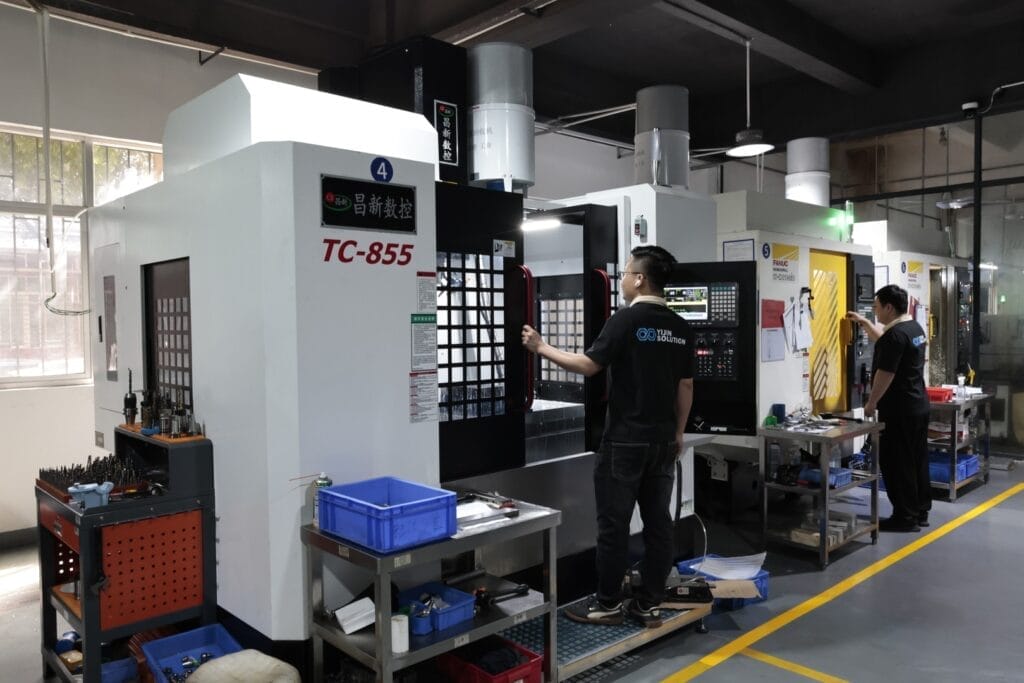
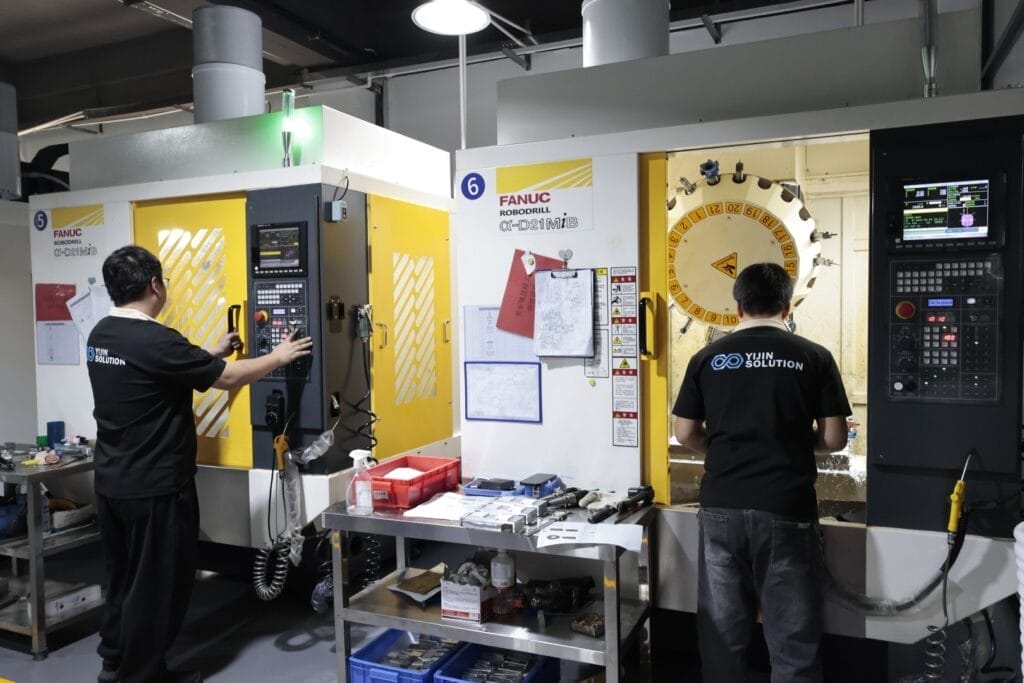
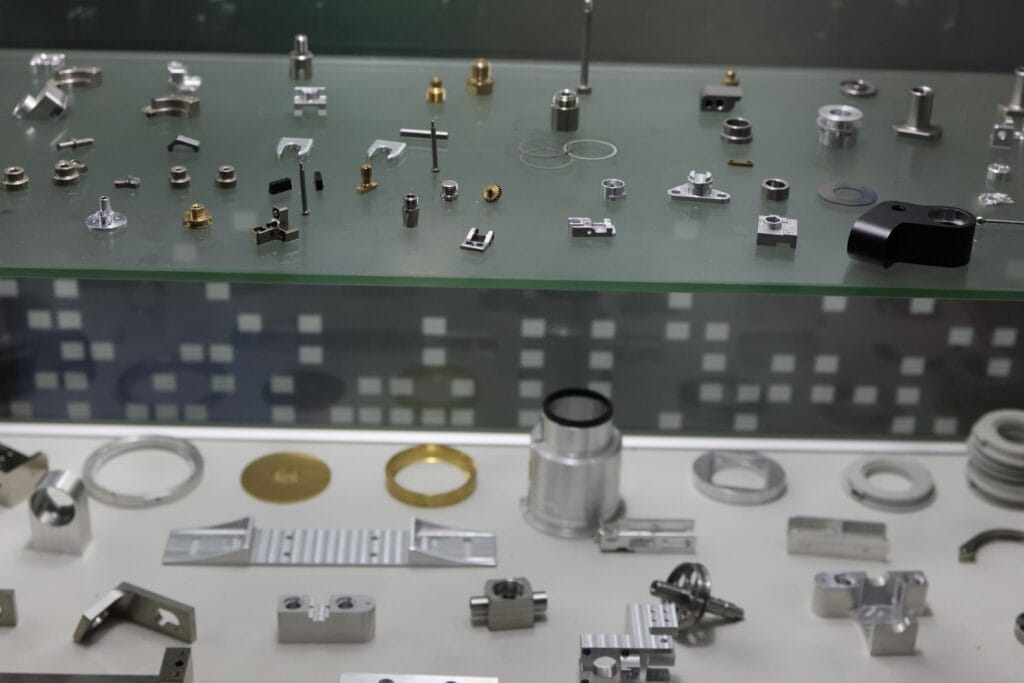
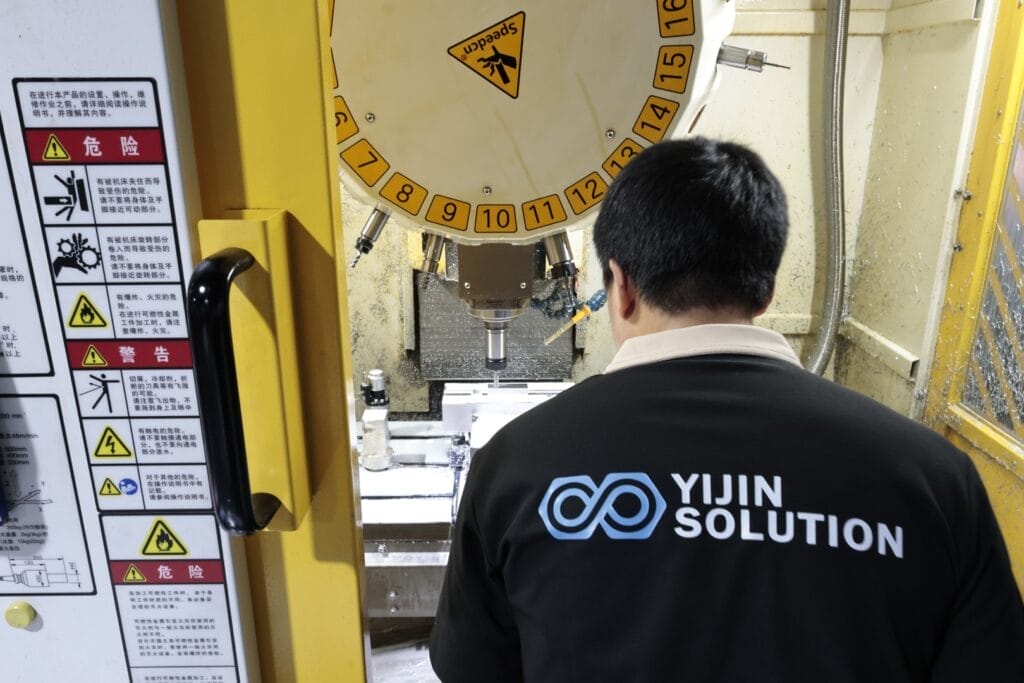
Yijin Solution ist eine 3D-Druck-Fabrik mit einem über 25.000 m² großen Fertigungswerk in Shenzhen, China. Die Additive-Fertigung-Zelle umfasst industrielle FDM-, SLA-, SLS-, MJF- und Metall-DMLS/SLM-Drucker sowie eigene Nachbearbeitungslinien für Glasperlenstrahlen, Dampfglätten, Färben und Lackieren. Die Teile durchlaufen den Weg von CAD über das gedruckte Bauteil bis zum fertigen, geprüften Versand, ohne das Werk zu verlassen.

Wir bedienen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit Maßprüfberichten, Materialzertifikaten und, sofern zutreffend, mechanischen Testdaten geliefert. Für medizinische und regulierte Projekte läuft die Produktion unter unserem Qualitätsmanagementsystem ISO 13485 mit vollständiger Chargenrückverfolgbarkeit.

Galerie: 3D-gedruckte Teile

Diese 3D-gedruckten Teile wurden in unserem Werk in Shenzhen für unsere Kunden in den Bereichen Medizintechnik, Luft- und Raumfahrt, Automobil und Unterhaltungselektronik hergestellt. Jedes gezeigte Projekt durchlief vom CAD-Upload über den Druck und die Nachbearbeitung bis zur Prüfung unser Qualitätsmanagementsystem.

Industrien, die wir bedienen

Medizin und Gesundheitswesen

Patientenspezifische chirurgische Schablonen, anatomische Modelle, Zahnschienen, Prothesenkomponenten und Hörgeräteschalen nach ISO 13485 mit biokompatiblen und autoklavierbaren Materialien.

Luft- und Raumfahrt

FAA-konforme Innenbauteile aus ULTEM 9085, strukturelle Halter aus Titan Ti6Al4V, leichte Kanäle mit innenliegenden Geometrien und Ersatzteile für Bestandsflugzeuge.

Automobilindustrie

Funktionstestvorrichtungen, Halter für Kleinserien, Innenraum-Prototypen, Windkanalmodelle und Aftermarket-Komponenten aus ABS, PC und Nylon.

Unterhaltungselektronik

Produktgehäuse, Steckverbindergehäuse, Gehäuse für Wearables und Multi-Material-Baugruppen mit PolyJet und SLA für visuelle und funktionale Prototypen.

Industrielle Ausrüstung

Pumpengehäuse, Getriebeabdeckungen, Vorrichtungen und Spannmittel, Werkzeughilfen und spezialisierte Montagehardware für Fertigungs- und Prozessausrüstung.

Landwirtschaft

Bewässerungskomponenten, Gerätegehäuse, spezielle Adapter für Landmaschinenwerkzeuge und kundenspezifische Halter aus witterungsbeständigem ASA und glasfaserverstärktem Nylon.

Robotik

Endeffektor-Greifer, Sensorhalterungen, Gelenkverbindungen und leichte Strukturbauteile für humanoide, mobile und industrielle Robotik.

Verteidigung

Hochfeste Titan- und Maraging-Stahl-Bauteile für taktische Ausrüstung, Waffenzubehör und Fahrzeugersatzteile mit MIL-konformer Dokumentation auf Anfrage.

Produktdesign und Start-ups

Schnelle Iterationsprototypen, Investoren-Demomodelle, Crowdfunding-Muster und Kleinserien für den Marktstart von Hardware-Startups – vom ersten Entwurf bis zur ersten Serie.

Warum Yijin Solution für 3D-Druck

Wir kombinieren Online-Sofortangebote mit echter Engineering-Unterstützung und Inhouse-Nachbearbeitung. Das bedeutet kürzere Lieferzeiten, gleichbleibende Teilequalität und direkte Kommunikation mit dem Fertigungsteam vom CAD-Upload bis zur Lieferung.

precision and quality
Präzision und Qualität

Kalibrierte Drucker, 3D-Scannen und CMM-Prüfung verifizieren jede Charge. Allgemeine Toleranzen von ±0,2 mm und ±0,025 mm an nachbearbeiteten Merkmalen. Materialzertifikate und Erstmusterprüfberichte sind bei Serienläufen Standard.

fast turnaround
Schneller Turnaround

Prototypen werden in 3 bis 7 Werktagen geliefert und Serienchargen in 2 bis 4 Wochen. Fünf Drucktechnologien plus Inhouse-Nachbearbeitung eliminieren Lieferantenübergaben und Kurierverzögerungen zwischen den Schritten.

order any size
Jede Stückzahl

Keine Mindestbestellmenge. Einzelstück-Prototypen und Kleinserien mit 1.000 Stück durchlaufen dieselben Drucker und Prüfstandards. Die Stückzahl ändert nichts an den Qualitätskontrollen.

prototyping to production
Vom Prototyping zur Produktion

Ihre Prototypen und Serienteile stammen von denselben Druckern mit denselben Materialchargen. Keine erneute Qualifizierung beim Übergang vom Anschauungsmodell zur serialisierten Endnutzungscharge.

wide range materials
Materialvielfalt

Über 50 technische Werkstoffe auf Lager: ABS, ULTEM, PC, Nylon, glasfaserverstärktes Nylon, Standard- und Spezialharze, Aluminium AlSi10Mg, Titan Ti6Al4V, Edelstahl 316L und Inconel 718. Jede Charge ist rückverfolgbar.

cost effective
Kostengünstig

Direkte Fabrikpreise ohne Händlermarge. Unsere DFAM-Analyse (Design for Additive Manufacturing) zeigt Ausrichtungs- und Geometrieänderungen auf, die Druckzeit verkürzen, Stützmaterial reduzieren und die Kosten pro Teil senken.

FAQ zum 3D-Druck

Häufige Fragen zum 3D-Druck, zu Materialien und unserem Produktionssystem.

Technologieauswahl hängt von Bauteilfunktion, Materialanforderungen, Toleranz und Bauvolumen ab.

FDM ist der Standard für funktionale Prototypen, Vorrichtungen, Werkzeuge und ULTEM-Teile in Luftfahrtqualität. Es erzeugt starke Teile mit sichtbaren Schichtlinien und ist die wirtschaftlichste Option für Teile über 100 mm.

SLA und DLP sind die richtige Wahl für visuelle Prototypen, Dental- und Schmuckmaster sowie Teile, die eine Oberflächenbehandlung bis Ra 0,8 µm benötigen. Schichthöhen ab 0,025 mm erfassen feine Details, aber Photopolymerharze sind schwächer als Thermoplaste.

SLS und MJF erzeugen isotrope Nylonteile ohne Stützstrukturen, was komplexe interne Geometrien und Filmscharniere ermöglicht. MJF ist schneller als SLS für Serien von 50 bis 500 Teilen.

Metall-DMLS und SLM werden spezifiziert, wenn die Bauteilleistung Aluminium, Titan, Edelstahl oder Inconel erfordert. Sie sind teurer und langsamer als Polymerverfahren, aber sie ersetzen Feinguss oder CNC-Bearbeitung für komplexe Geometrien mit internen Kanälen.

Unser Technikteam kann während der DFM-Analyse die richtige Technologie basierend auf Ihrer Anwendung und Ihren Toleranzanforderungen empfehlen.

Sieben Prozessfamilien decken nahezu alle Produktions- und Prototypen-3D-Druckverfahren ab.

Fused Deposition Modeling (FDM) extrudiert geschmolzenen Thermoplast durch eine beheizte Düse. Stereolithography (SLA) und Digital Light Processing (DLP) härten flüssiges Photopolymerharz mit UV-Licht aus. Selective Laser Sintering (SLS) verschmilzt Nylonpulver mit einem CO₂-Laser. Multi Jet Fusion (MJF) trägt Fusionsmittel auf Nylonpulver auf und verschmilzt jede Schicht mit Infrarotenergie.

Direct Metal Laser Sintering (DMLS) und Selective Laser Melting (SLM) verschmelzen Metallpulver mit Faserlasern. PolyJet trägt Tropfen aus Photopolymer auf und härtet sie mit UV-Licht aus, was Mehrfachmaterial- und Mehrfarbenaufbauten ermöglicht. Binder Jetting bindet Pulver mit einem flüssigen Bindemittel und wird hauptsächlich für Metall-Sandgussmodelle und mehrfarbige Sandsteinteile verwendet.

Wir betreiben FDM, SLA, SLS, MJF und Metall-DMLS/SLM im Haus und vergeben PolyJet und Binder Jetting als Unterauftrag, wenn ein Projekt dies erfordert.

Die Maßhaltigkeit hängt von der Technologie, der Bauteilgeometrie und davon ab, ob das Bauteil nachbearbeitet wird.

SLA liefert die engsten Toleranzen im Druckzustand mit ±0,05 mm bei Merkmalen unter 25 mm und einer Oberflächengüte von Ra 0,8 µm. MJF und SLS halten ±0,2 mm bei den meisten Maßen. FDM hält ±0,2 mm oder ±0,2 % des Maßes, je nachdem, welcher Wert größer ist. Metall-DMLS hält ±0,05 bis ±0,1 mm je nach Ausrichtung.

Nachbearbeitung ersetzt die Toleranzen im Druckzustand durch bearbeitete Toleranzen von ±0,025 mm. Merkmale, die enge Passungen, Dichtflächen oder Gewindebohrungen erfordern, sollten nach dem Drucken bearbeitet werden.

Kennzeichnen Sie kritische Maße in Ihrer Zeichnung, damit sie vor Fertigungsbeginn auf erreichbare Toleranz oder Bearbeitungszugabe geprüft werden können. Eine Überbestimmung aller Maße treibt die Kosten in die Höhe, ohne die Bauteilleistung zu verbessern.

Vier Materialfamilien decken nahezu den gesamten kommerziellen 3D-Druck ab.

Technische Thermoplaste (FDM) umfassen ABS, ASA, Polycarbonat, PC-ABS sowie die Hochleistungswerkstoffe ULTEM 9085 und 1010 für Luftfahrt und autoklavierbare Medizintechnik-Teile. ULTEM 1010 hat eine Wärmeformbeständigkeit von 213 °C.

Produktionsnylons (SLS und MJF) umfassen Nylon 12 mit 48 MPa Zugfestigkeit, flammhemmendes Nylon 12 zertifiziert nach UL-94 V-0 und FAR 25.853 sowie glasfaserverstärktes Nylon für steifere, maßhaltigere Teile.

Photopolymerharze (SLA und DLP) umfassen Standard-, Tough-, Durable- und Hochtemperaturgüten mit 38 bis 55 MPa Zugfestigkeit. Biokompatible Harze der Klasse I und Klasse IIa sind für medizinische Prototypen erhältlich.

Metalllegierungen (DMLS und SLM) umfassen Aluminium AlSi10Mg, Titan Ti6Al4V, Edelstahl 316L, 17-4 PH, Maraging-Stahl M300 und Inconel 718. Metallteile erreichen eine Dichte von über 99,5 % und eine Zugfestigkeit von über 460 MPa.

Die Materialauswahl sollte zur mechanischen Belastung des Bauteils, zur Einsatztemperatur, zu den regulatorischen Anforderungen und zum Oberflächenbedarf passen. Unsere DFM-Analyse kann das richtige Material empfehlen, bevor die Fertigung beginnt.

Maximaler Bauraum hängt vom Verfahren ab.

FDM-Industriedrucker verarbeiten Teile bis 300 × 300 × 300 mm in einem einzigen Bauvorgang. Größere Teile können geteilt, gedruckt und durch Lösungsmittelverschweißung oder mechanische Verbindungen gefügt werden.

SLS deckt 340 × 340 × 600 mm in einem einzigen Bauvorgang ab. Dies ist der größte verfügbare Bauraum für Serienteile aus Nylon mit isotropen Eigenschaften.

SLA ist auf etwa 145 × 145 × 175 mm bei Desktop-Systemen und 750 × 750 × 550 mm bei großformatigen industriellen Harzdruckern begrenzt. MJF läuft mit 380 × 284 × 380 mm pro Build.

Metall-DMLS hat mit 250 × 250 × 325 mm den kleinsten Bauraum, bedingt durch die Physik des Laser-Pulverbettschmelzens und die Wärmeführung während des Bauprozesses.

Übergroße Teile werden in der Regel in druckbare Abschnitte aufgeteilt, separat gedruckt und in der Nachbearbeitung gefügt. Melden Sie die Teileabmessungen frühzeitig, damit wir die richtige Technologie auswählen können.

3D-Druck punktet bei komplexen Geometrien, kleinen Stückzahlen und Iterationsgeschwindigkeit. CNC punktet bei Oberflächengüte, Toleranz und Materialfestigkeit für bestimmte Metalle und Stückzahlen.

Wählen Sie 3D-Druck, wenn das Bauteil interne Kanäle, Gitterstrukturen, Hinterschneidungen oder organische Geometrien aufweist, die CNC nicht erreichen kann. Wählen Sie 3D-Druck auch für Einzelstück-Prototypen oder Stückzahlen unter etwa 100 Einheiten, bei denen Werkzeugkosten und Rüsten die CNC-Kosten dominieren.

Wählen Sie die CNC-Bearbeitung, wenn über das gesamte Teil hinweg eine Toleranz unter ±0,025 mm erforderlich ist, auf großen Flächen eine Oberflächenbeschaffenheit unter Ra 0,8 μm benötigt wird oder das Material eine Knetlegierung ist (Aluminium 6061, Edelstahl 304), deren mechanische Eigenschaften sich von der 3D-druckbaren Version unterscheiden.

Viele reale Projekte nutzen hybride Fertigung: 3D-Druck der komplexen Grundgeometrie, anschließend CNC-Bearbeitung der kritischen Passflächen. Unser Engineering-Team empfiehlt die richtige Aufteilung während der DFM-Analyse.

Ja. 3D-gedruckte Teile gehen weit über den Prototypenbau hinaus.

SLS- und MJF-Nylonteile werden in der Serie für Automobilhalter, Luftkanäle und Vorrichtungen im Motorraum eingesetzt. HP MJF liefert ein Biegemodul von 1.200 MPa mit isotropen Eigenschaften, was Serien von 500 bis 5.000 Teilen ermöglicht.

FDM ULTEM 9085 und 1010 Teile werden als FAA-konforme Flugzeuginnenraumkomponenten verwendet. ULTEM 1010 ist autoklavierbar für medizinische Instrumente.

DMLS-Teile aus Metall werden in der Luft- und Raumfahrt, bei medizinischen Implantaten und im industriellen Werkzeugbau eingesetzt. Die Teile erreichen eine Dichte von über 99,5 % und mechanische Eigenschaften, die nach der Wärmebehandlung mit gewalztem Material vergleichbar sind.

3D-Druck für Endteile ist am wirtschaftlichsten für Stückzahlen unter etwa 1.000 Einheiten, bei denen sich Werkzeugkosten für Spritzguss oder Druckguss nicht amortisieren. Darüber gewinnen traditionelle Verfahren in der Regel bei den Stückkosten.

Wir akzeptieren STEP, STL, IGES, SLDPRT, X_T und OBJ. STEP ist das bevorzugte Format, da es die Geometriepräzision bewahrt; STL ist akzeptabel, stellt das Bauteil jedoch als Dreiecksnetz dar, was zu kleinen Geometriefehlern führen kann.

  1. Hochladen: Ziehen Sie Ihre CAD-Datei in das Online-Angebotstool. Komprimieren Sie mehrere Dateien bei Bedarf in eine ZIP- oder RAR-Datei.

  2. Sofortangebot: Unser System erstellt in Sekunden einen Sofortpreis auf Basis von Teilevolumen, Bounding Box, Material und Technologie.

  3. Technische Prüfung: Bei komplexen Teilen oder Serien prüft ein Ingenieur die Datei innerhalb von 24 Stunden und antwortet mit DFM-Hinweisen und Materialempfehlungen.

  4. Endgültiges Angebot: Sie erhalten ein PDF mit Stückpreis, Lieferzeit sowie Material- und Oberflächenoptionen. Werkzeugkosten fallen nur bei Hybridprogrammen mit Spritzguss oder Druckguss an.

  5. Auftragserteilung: Akzeptieren Sie das Angebot online und Ihr Auftrag geht sofort in die Planung ein. Typische Erstmuster-Prototypen werden innerhalb von 1 bis 5 Werktagen versandt.

  6. Fertigung und Prüfung: Die Teile werden gedruckt, nachbearbeitet und vor dem Verpacken gegen Ihre Zeichnung oder CAD-Datei geprüft.

  7. Versand: Teile werden mit Maßprüfberichten, Materialzeugnissen und Fotos auf Anfrage geliefert. Express-Luftfracht ist für zeitkritische Aufträge verfügbar.

Der vollständige Workflow vom CAD-Upload bis zu gelieferten Teilen dauert 1 bis 15 Werktage, abhängig von Technologie, Stückzahl und Oberflächenanforderungen.

3D-Druck-Leitfäden

Beginnen Sie noch heute. Teile schnell herstellen lassen.

CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.

Laden Sie Ihre 2D-Zeichnungen und mindestens eine 3D-CAD-Datei hoch, um ein schnelleres und genaueres Angebot zu erhalten. Wenn Sie mehrere Dateien haben, komprimieren Sie diese bitte in ein .zip- oder .rar-Format. Bevorzugen Sie E-Mail? Senden Sie Ihr RFQ an info@yijinsolution.com.

Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
1 / 2 DIENSTLEISTUNG

Angebot anfordern

Laden Sie Ihre Konstruktionsdateien hoch, um ein schnelles Angebot, genaue Lieferzeiten und eine kostenlose DFM-Analyse zu erhalten.

Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.

Bitte fügen Sie Ihre 2D-CAD-Zeichnungen und 3D-CAD-Modelle in jedem Format bei, einschließlich STEP, IGES, DWG, PDF, STL usw. Wenn Sie mehrere Dateien haben, komprimieren Sie diese in ein ZIP- oder RAR-Format. Alternativ können Sie Ihre Anfrage auch per E-Mail senden an info@yijinsolution.com.