Lohnfertigung für Metall-Laserschneiden
Präzises Faser-, CO2- und Nd:YAG-Laserschneiden für Blech, Platten und Rohre aus Aluminium, Stahl, Edelstahl, Messing und Kupfer. 30 Laserschneidmaschinen in unserem 25.000 m² großen Werk in Shenzhen, betrieben nach den Qualitätssystemen ISO 9001 und ISO 14001.
Laden Sie Ihre DXF-, STEP- oder IGES-Datei hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein sofortiges Angebot.
- Positioniergenauigkeit ±0,05 mm; Schnittbreiten 0,1 bis 0,5 mm
- Materialstärke 0,5 bis 25 mm Stahl, bis 20 mm Aluminium
- Keine Mindestbestellmenge. Vom Einzelprototyp bis zur Serienfertigung
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Fertigungskapazitäten für das Laserschneiden
| Merkmal | Beschreibung |
|---|---|
| Präzisionstoleranz | ±0,05 mm |
| Standard-Toleranz | ±0,10–±0,20 mm je nach Material und Dicke |
| Standard-Vorlaufzeit | 3–7 Tage; bei einfachen Teilen bis zu 1–3 Tage |
| Maximale Teilegröße | Bis zu 3000 × 1500 mm (Standardblechgröße) |
Materialien für das Laserschneiden
Wir zerspanen über 40 Metallwerkstoffe aus Aluminium, Stahl, Edelstahl und Kupferlegierungen. Jedes Blech wird mit Werkszeugnis und Chargenrückverfolgbarkeit geliefert. Die Materialauswahl richtet sich nach der Dicke des Teils, den Anforderungen an die Kantenqualität und dem nachgelagerten Bearbeitungsweg.
Aluminium
| Typ | Gängige Klassen |
| Universal | 1100, 5052-H32, 6061-T6 |
| Architektur und Blech | 6063-T5, 3003 |
| Hochfest | 7075-T6 |
Stahl
| Typ | Gängige Klassen |
| Baustahl und niedriglegierter Stahl | 1018, 1045, A36 |
| Hochfeste niedriglegierte Stähle | S355, Q345 |
| Verzinkt und beschichtet | DX51D+Z, Aluzink |
Rostfreier Stahl
| Typ | Gängige Klassen |
| Austenitisch | 304, 304L, 316, 316L |
| Rostfreier Stahl | C36000, C26000, C28000, C11000, C12200 |
| Duplex | 2205 |
Kupfergruppe und Sonderwerkstoffe
| Typ | Gängige Klassen |
| Messing | C36000, C26000, C28000 |
| Kupfer | C11000, C12200 |
| Spezialität | Titan Grade 2, Nickel 200, Monel 400 |
Oberflächenbehandlungen beim Laserschneiden
Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit zu kontrollieren. Jede der folgenden Behandlungen verbessert Korrosionsbeständigkeit, Kantenqualität, und Aussehen des lasergeschnittenen Teils.
Oberflächenbehandlung
SPEZIFIKATION

Schnittzustand
Teile gehen direkt von der Laseranlage mit sauberer Schnittfuge und minimalem Grat. Standardoberfläche für fertigungsgerechte Zuschnitte, die nachgelagert gebogen, geschweißt oder montiert werden. Kantenqualität hängt von Werkstoff und Dicke ab.

Entgraten und Kantenglättung
Automatisiertes Gleitschleifen, Tellerschleifen oder Timesaver-Bandschleifen entfernt Grate, Schlacke und scharfe Kanten. Erforderlich bei jedem lasergeschnittenen Teil, das von Endanwendern gehandhabt oder in einer Baugruppe freiliegt. Hält Ra 1,6 bis 3,2 µm an Schnittkanten.

Passivierung (Edelstahl)

Pulverbeschichtung
Elektrostatische Pulverbeschichtung, eingebrannt bei 356–392°F (180–200°C). Schichtdicke 60 bis 120 μm. RAL- und Pantone-Farbtöne möglich. Standard für Stahlhalter, Gehäuse und Außenbleche. Bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit.

Beschichtung
Verzinkung, chemisch Vernickeln und Verchromen für Optik und Korrosionsschutz an lasergeschnittenen Stahlteilen. Schichtdicke 5 bis 30 μm. Unterstützt die Normen ASTM B633 für Zink und ASTM B456 für dekoratives Chrom.

Nasslackierung und PVD
Unsere Arten des Laserschneidens
Wir betreiben drei Laserschneidtechnologien unter einem Dach, jede geeignet für eine andere Materialfamilie und einen anderen Dickenbereich. Nachfolgend die wichtigsten Varianten und wann welche die richtige Wahl ist.

Faserlaserschneiden
Faserlaser erzeugen einen nahen Infrarotstrahl bei 1.064 nm aus einer Festkörper-Faserquelle. Die Wellenlänge wird von Metallen gut absorbiert, was Faser zur ersten Wahl für Stahl, Edelstahl, Aluminium, Messing und Kupfer mit 0,5 bis 25 mm Dicke macht. Die Schnittgeschwindigkeit ist bei dünnem Metall 2- bis 3-mal schneller als bei CO2, bei geringeren Betriebskosten pro Stunde.

CO2-Laserschneiden
CO2-Laser emittieren einen 10.600-nm-Strahl, der durch eine elektrische Entladung durch ein Gasgemisch erzeugt wird. Die längere Wellenlänge wird von Nichtmetallen gut absorbiert, daher ist CO2 der Standard für Acryl, Holz, Stoff und organische Verbundwerkstoffe. Bei Metall verarbeitet er dicken Stahl und Edelstahl bis 25 mm, obwohl Faser CO2 bei dünneren Stärken weitgehend ersetzt hat.

Nd:YAG-Laserschneiden
Nd:YAG-Laser nutzen einen mit Neodym dotierten YAG-Kristall und emittieren bei 1.064 nm im Puls- oder Dauerstrichbetrieb. Sie kommen zum Einsatz, wenn hohe Spitzenleistung auf einem engen Fokuspunkt gefragt ist: reflektierende Materialien wie Kupfer und Aluminium, tiefe Schnitte mit schmaler Schnittfuge und präzise Medizintechnik-Bauteile. Beim allgemeinen Metallschneiden langsamer als Faserlaser, bei reflektierenden und wärmeempfindlichen Werkstoffen jedoch unerreicht.
Anwendungen des Laserschneidens
Rohteile, Knotenbleche, Halter und Gehäuse für die Fertigung. Lasergeschnittene Profile laufen direkt in Biegen, Schweißen und Montage mit gleichbleibender Wiederholgenauigkeit über Tausende Teile.
Karosseriebleche, Fahrwerkhalter, Abgaskomponenten und Innenverkleidungszuschnitte aus kaltgewalztem Stahl, verzinktem Stahl und Aluminium. Serienfertigung mit enger Profilwiederholgenauigkeit über alle Serienläufe.
Dünnwandige Strukturbauteile, Kanalpaneele, Innenraumteile und Hitzeschild-Rohlinge aus Aluminium 7075 und Titan. AS9100-konforme Fertigung mit vollständiger Materialrückverfolgbarkeit.
Rohlinge für chirurgische Instrumente, Implantatprofile und Komponenten für Diagnosegeräte aus 316L Edelstahl und Titan. Schnittprofile werden nach dem Entgraten für die Biokompatibilität passiviert.
Gehäuse, Kühlkörper und Abschirmbleche aus Aluminium und Kupfer. PCB-Ausschnitte und Präzisionsprofile für Steckerträger. Saubere Kanten, kompatibel mit der nachgelagerten Montage.
Maschinenschutzabdeckungen, Schaltschrankverkleidungen, Steuerungsgehäuse und Strukturhalter aus Stahl und Edelstahl. Erhältlich mit Pulverbeschichtung oder Verzinkung.
Individuell geformte Buchstaben, Logos und Dekorplatten in gebürstetem Edelstahl, Spiegel-Edelstahl und eloxiertem Aluminium. Scharfe Ecken und spiegelglatte Schnittkanten auf Anfrage erhältlich.
Fassadenpaneele, Balustradenfüllungen, dekorative Sichtschutzelemente und Lochbleche aus Wetterstahl, Edelstahl und Aluminium. Großformatiges Blechschneiden bis 3.000 × 1.500 mm.
Komponenten für Batteriewannen, Halter für Solarmodule und Gehäuseteile für Windkraftanlagen aus verzinktem Stahl und Aluminium. Korrosionsbeständige Oberflächen für den Außeneinsatz.
Yijin Solution Laserzuschnitt-Fabrik
Yijin Solution betreibt eine über 25.000 m² große Fertigungsstätte in Shenzhen, China. Die Laserzuschneidzelle beherbergt 30 Laserschneidmaschinen auf Faser-, CO2- und Nd:YAG-Plattformen sowie 281 Prüfinstrumente, darunter Zeiss-Koordinatenmessgeräte, Profilprojektoren und Kantenqualitätsmessgeräte. Bleche und Platten durchlaufen vom Rohmaterial über das Laserzuschneiden, Entgraten, die Oberflächenbehandlung und die Inspektion, ohne die Fertigungsstätte zu verlassen.
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter AS9100- und ISO 13485-Qualitätsmanagementsystemen.


Was ist Laserschneiden?
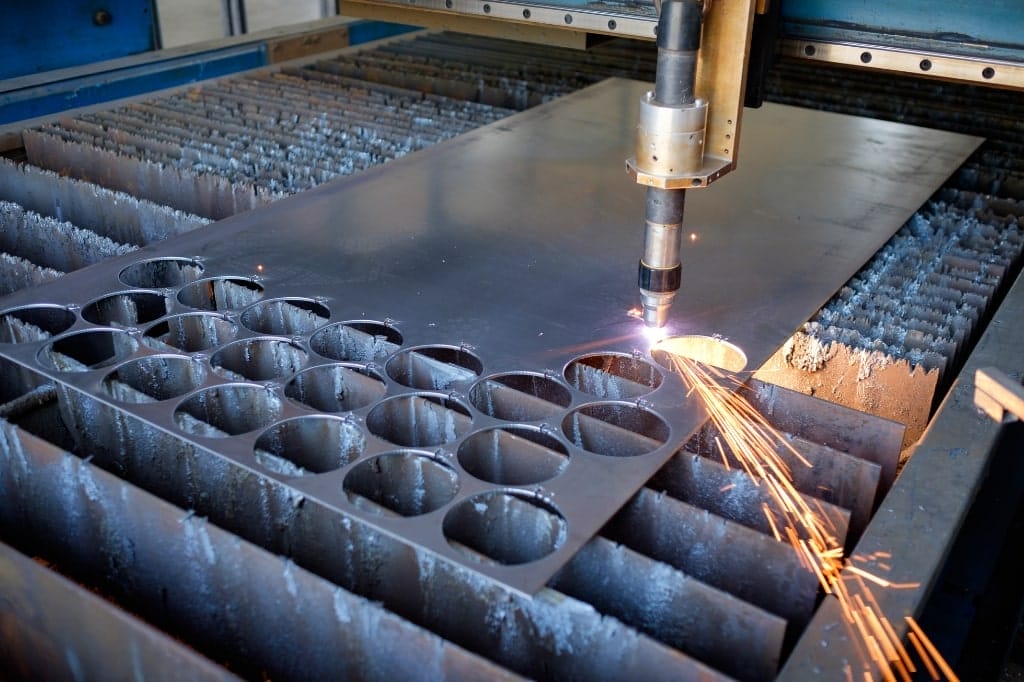
Laserschneiden ist eine Methode, um Metall- und Nichtmetallbleche zu schneiden, indem ein hochenergetischer Laserstrahl auf einen schmalen Punkt fokussiert wird, der das Material entlang einer programmierten Bahn schmilzt, verbrennt oder verdampft. Die Maschine bewegt den Strahl je nach Maschinentyp über Lenkspiegel oder bewegt das Blech unter einem festen Kopf. Ein Strom aus Hilfsgas (Sauerstoff, Stickstoff oder Druckluft) bläst geschmolzenes Material aus dem Schnitt und hinterlässt einen sauberen Schnittspalt.
Das Ergebnis ist ein Teil, das mit einer 2D-CAD-Datei mit einer Positioniergenauigkeit von ±0,05 mm übereinstimmt, ohne Werkzeugverschleiß und ohne Kontakt zwischen Maschine und Werkstück. Laserschneiden eignet sich für nahezu jedes Metall, das Sie in einem Endprodukt verwenden würden, und skaliert von einzelnen Prototypen bis zu Serien mit Zehntausenden pro Woche.
So funktioniert das Laserschneiden
Laserschneiden erfolgt in vier Schritten vom digitalen Entwurf bis zum fertigen Teil.
- Konstruktion nach program: Ihre DXF-, DWG- oder STEP-Datei wird in der CAM-Software in Schneidbahnen umgewandelt. Die Software wählt zudem Laserleistung, Vorschub und Schneidgas passend zu Werkstoff und Dicke.
- Rüsten. Der Bediener legt das Blech oder die Platte auf den Schneidtisch, wählt das Hilfsgas (Stickstoff für rostfreier Stahl, Sauerstoff für Baustahl, Luft für Aluminium) und prüft die Fokushöhe.
- Cutting: Der Laserstrahl folgt der programmierten Bahn mit 1.000 bis 30.000 mm/min, je nach Material und Dicke. Hilfsgas bläst geschmolzenes Material aus der Schnittfuge und hinterlässt eine saubere Kante, die für die Weiterverarbeitung bereit ist.
- Entgraten und prüfenIon: Geschnittene Teile werden entgratet, anhand der Zeichnung mit Profilprojektoren und Messschiebern geprüft und zur Oberflächenbehandlung oder zum Versand weitergegeben.
Ein typischer Prototypenzyklus dauert 3 bis 7 Tage. Serienchargen dauern 2 bis 4 Wochen.
Warum Yijin Solution für Laserschneiden wählen
Wir steuern jeden Schritt des Laserschneidens – von der Programmierung über das Schneiden, Entgraten und die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Kantenqualität und direkte Fabrikpreise ohne Händlermargen.

Zeiss CMMs, Laserinterferometer und optische Komparatoren prüfen jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serien standardmäßig enthalten.

Prototypen werden in 3 bis 7 Tagen geliefert, Serienlieferungen in 2 bis 4 Wochen. 30 Laserschneidmaschinen plus Entgraten, Biegen und Oberflächenbehandlung im Haus halten die Teile in Bewegung, ohne Übergaben an Lieferanten.

Einzelstück-Prototypen und Serien mit über 100.000 Teilen laufen über dieselben Maschinen und dieselben Prüfstandards. Keine Mindestbestellmenge. Die Stückzahl ändert nichts an den Qualitätsprüfungen.

Ihre Prototypen- und Serienteile kommen von denselben Lasern mit demselben Programm. Keine Requalifizierung, keine neue Lieferantenanbindung und keine Prozessabweichung beim Skalieren von der Validierung zur Serie.

Aluminium, Stahl, Edelstahl, verzinkter Stahl, Messing, Kupfer, Titan und spezielle Nickellegierungen in über 40 Güten. Jede Bestellung wird mit Werkszeugnissen und Chargenrückverfolgbarkeit geliefert.

Direkte Fabrikpreise ohne Händlermarge. Unser Engineering-Team prüft Ihre Zeichnung, bevor die Programmierung beginnt, um Optimierungen bei Verschachtelung, Gasauswahl und Einfahrwegen zu identifizieren, die Zykluszeit und Stückkosten senken.
FAQs zum Laserschneiden
Häufige Fragen zu Laserzuschnitt-Verfahren, Materialien und unserem Produktionssystem.
1. Wie wähle ich zwischen 3-Achs-, 4-Achs- und Nd:YAG-Laserschneiden?
Der Lasertyp sollte zum Material, zur Dicke und zu den Anforderungen an die Kantenqualität passen.
Faserlaser sind 2026 der Standard für das Schneiden von Metall. Ein Strahl mit 1.064 nm wird von Stahl, Edelstahl, Aluminium, Messing und Kupfer von 0,5 bis 25 mm gut absorbiert. Faser schneidet dünnes Metall 2- bis 3-mal schneller als CO2 bei geringeren Betriebskosten und verarbeitet reflektierende Metalle wie Kupfer und Messing, mit denen ältere CO2-Systeme Schwierigkeiten haben.
CO2-Laser sind nach wie vor der Standard für Acryl, Holz, Textilien und organische Verbundwerkstoffe, da die Wellenlänge von 10.600 nm von Nichtmetallen gut absorbiert wird. Bei Metall bewältigen sie dicken Stahl und Edelstahl bis 25 mm, doch bei den meisten dünneren Metallarbeiten wurde CO2 durch Faserlaser ersetzt.
Nd:YAG-Laser werden für reflektierende Metalle (Kupfer, Aluminium, Edelmetalle), tiefe Schnitte mit schmaler Schnittfuge und gepulste Arbeiten an wärmeempfindlichen Medizintechnik-Bauteilen spezifiziert. Langsamer und teurer pro Stunde als Faserlaser bei Standardmetallen, aber unübertroffen bei diesen Spezialaufgaben.
Unser Engineering-Team kann während der DFM-Analyse den richtigen Lasertyp empfehlen – basierend auf Ihrem Werkstoff, der Dicke und den Anforderungen an die Kanten.
2. Was ist der Unterschied zwischen Laserschneiden und Plasmaschneiden?
Laser und Plasma sind beides thermische Trennverfahren, eignen sich aber für unterschiedliche Dickenbereiche und Anforderungen an die Kantenqualität.
Das Laserschneiden hält die Positioniergenauigkeit auf ±0,05 mm und Schnittfugenbreiten bis hinunter zu 0,1 mm. Die Schnittkanten sind sauber genug zum Biegen, Schweißen oder Lackieren ohne Nachbearbeitung. Am besten für Metall mit dünner bis mittlerer Blechdicke (0,5 bis 25 mm), wenn die Kantenqualität zählt.
Plasmaschneiden ist bei dickem Stahl (20 bis 50 mm) schneller und günstiger, hält aber lockerere Toleranzen (±0,5 mm) und hinterlässt eine breitere wärmebeeinflusste Zone. Schnittfugenbreite 2 bis 5 mm. Schnittkanten müssen in der Regel vor dem Schweißen oder Lackieren geschliffen werden.
Wählen Sie Laser für Präzisions-, Dünnblech- und Sichtanwendungen. Wählen Sie Plasma für dickes Stahlblech, wenn Taktzeit und Stückkosten wichtiger sind als die Kantenqualität.
3. Welche Materialien lassen sich laserschneiden?
Das Laserschneiden deckt nahezu jedes gängige Metall und viele Nichtmetalle ab.
Kohlenstoff- und niedriglegierter Stahl (1018, 1045, S355, Q345) von 0,5 bis 25 mm ist das gebräuchlichste lasergeschnittene Material. Sauerstoff als Hilfsgas liefert saubere Kanten mit minimalem Grat.
Edelstahl (304, 316, 430) von 0,5 bis 12 mm wird mit Stickstoffunterstützung geschnitten, um eine oxidfreie Kante zu erzeugen, die zum Schweißen oder Passivieren geeignet ist.
Aluminium (1100, 5052, 6061, 7075) von 0,5 bis 20 mm. Faserlaser haben die Reflexions- und Leitfähigkeitsprobleme, die ältere CO2-Systeme einschränkten, weitgehend gelöst.
Kupfer und Messing in Blechform von 0,5 bis 8 mm auf Faserlasern. Reflektierende Metalle erfordern eine geschlossene Leistungsregelung und Stickstoffunterstützung.
Titan, Nickellegierungen (Monel 400, Inconel) und Sonderlegierungen werden auf Faserlasern mit Argon- oder Stickstoffunterstützung geschnitten, um Oxidation zu verhindern.
Nichtmetalle (Acryl, Holz, Stoff, Papier, Leder) werden mit CO2-Lasern geschnitten. Die Materialauswahl sollte zur mechanischen Belastung, zur Einsatzumgebung und zum Kostenziel des Teils passen. Unsere DFM-Analyse kann die passende Sorte empfehlen, bevor die Programmierung beginnt.
4. Welche Toleranzen und Kantenqualität erreicht das Laserschneiden?
Die Genauigkeit hängt von der Maschinenklasse, der Strahlqualität und der Materialdicke ab.
Die Positioniergenauigkeit liegt bei ±0,05 mm bei Profilen bis 1.000 mm. Die Wiederholgenauigkeit bleibt über Serien hinweg innerhalb von ±0,03 mm.
Die Schnittbreite reicht von 0,1 mm bei dünnem Edelstahl bis 0,5 mm bei dickem Kohlenstoffstahl. Die Schnittbreite muss in der CAD-Datei berücksichtigt oder im CAM-Pfad versetzt werden.
Die Kantenqualitätsklassen reichen von N1 (spiegelglatt, bearbeitete Oberfläche) bis N4 (sichtbare Riefen und Grat) gemäß ISO 9013. Faserlaser halten bei dünnem Edelstahl und Aluminium N2 bis N3, was ohne Nachbearbeitung schweißgeeignet ist.
Die Tiefe der wärmebeeinflussten Zone (WEZ) beträgt 0,05 bis 0,2 mm, je nach Material und Geschwindigkeit. Bei dünnem Blech minimal; ein Glühen ist in Betracht zu ziehen, wenn das Bauteil auf Ermüdung beansprucht wird.
Kennzeichnen Sie enge Toleranzen und Anforderungen an die Kantenqualität in Ihrer Zeichnung, damit sie vor der Programmierung geprüft werden können. Eine Überbestimmung erhöht die Zykluszeit, ohne die Bauteilleistung zu verbessern.
5. Welche maximale Blechgröße und Blechdicke sind beim Laserschneiden möglich?
Unsere Laserzuschnittanlagen nehmen Bleche bis 3.000 × 1.500 mm auf Faser- und CO2-Plattformen auf. Das Rohrlaserschneiden verarbeitet Profile bis 200 mm Durchmesser und 6.000 mm Länge.
Die maximale Dicke variiert je nach Material: Baustahl bis 25 mm auf Faser und 30 mm auf CO2; Edelstahl bis 12 mm auf Faser; Aluminium bis 20 mm auf Faser; Kupfer und Messing bis 8 mm auf Faser; Titan bis 10 mm auf Faser mit Argonunterstützung.
Bauteile, die größer als der Tisch sind, werden geteilt und nachgelagert durch Schweißen, Schrauben oder Nieten wieder zusammengefügt. Toleranzen auf Merkmalsebene an der Trennnaht werden zur grundlegenden Positionsgenauigkeit hinzugerechnet.
6. Wann sollte ich Laserschneiden dem Wasserstrahlschneiden vorziehen?
Laser und Wasserstrahl haben jeweils ihre Stärken. Laser gewinnt bei Geschwindigkeit und Kantenqualität für Metall unter 25 mm. Wasserstrahl gewinnt bei dicken, reflektierenden oder wärmeempfindlichen Materialien.
Wählen Sie Laser, wenn das Material Metall unter 25 mm Dicke ist, das Profil eine Genauigkeit von ±0,05 mm benötigt und die Kanten geschweißt, gebogen oder lackiert werden. Laser ist bei dünnem Blech pro Teil in der Regel 3 bis 5-mal schneller als Wasserstrahlschneiden.
Wählen Sie Wasserstrahlschneiden, wenn das Material dick (über 25 mm Stahl oder 50 mm Aluminium), reflektierend (Reinkupfer, Messing, Gold, Silber) auf älteren Maschinen, wärmeempfindlich (gehärteter Werkzeugstahl, der unter Laserhitze anlassen würde) oder nichtmetallisch (Stein, Glas, Verbundwerkstoffe) ist.
Für die meisten Blechbearbeitungsarbeiten in Metall von 0,5 bis 25 mm ist Laser die richtige Wahl. Unser Engineering-Team kann den passenden Prozess während der DFM-Analyse empfehlen.
7. Können lasergeschnittene Teile nachträglich bearbeitet werden?
Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.
Eloxieren ist bei Aluminiumteilen Standard für Korrosions- und Verschleißschutz. Eloxieren nach Typ II trägt 5 bis 25 µm auf; Harteloxieren nach Typ III trägt 25 bis 75 µm für stark beanspruchte Anwendungen auf.
Pulverbeschichtung ist Standard bei Stahlteilen für den Außenbereich oder Umgebungen mit hoher Salzbelastung. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit bei 60 bis 120 μm Schichtdicke.
Passivierung ist bei Edelstahlteilen für Medizin- und Lebensmittelanwendungen erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).
Galvanisieren sorgt für glänzendes Chrom, Nickel, Zink oder Zinn als dekorative und funktionale Oberflächen auf Stahl und Messing. Galvanisieren vergrößert die Bauteilmaße um 5 bis 30 μm.
Polieren bis Ra 0,2 bis 0,8 μm ist für optische Flächen, Dichtflächen und Spiegeloberflächen verfügbar. Geben Sie in der Zeichnung an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt.
Legen Sie die Anforderungen an die Oberflächenbehandlung während der DFM-Analyse fest, da sie häufig die Materialauswahl und die Maßtoleranz beeinflussen.
8. Welche Dateiformate akzeptieren Sie und wie sieht der Angebotsprozess aus?
Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.
Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.
CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.
Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,01 mm verwendet.
Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.
Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).
Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.
Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.
Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.
Leitfäden zu Laserzuschnitt und Blechbearbeitung

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 Arten von Bolzen mit Bildern und Namen
Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
Arten von Blechbefestigungselementen: Ein vollständiger Leitfaden zur Auswahl
Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

Beginnen Sie noch heute. Teile schnell herstellen lassen.
CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.