Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem. Vom Konzept bis zur Produktion übernehmen unsere Designer und Ingenieure alles dazwischen. Entdecken Sie unsere neuen Dienstleistungen

Metall-3D-Druck: Fertigungsmöglichkeiten

Diese Spezifikationen gelten für unsere DMLS- und Binder-Jetting-Plattformen. Die genaue Toleranz und Oberfläche hängen von Werkstoff, Geometrie und Nachbearbeitung ab.

MerkmalBeschreibung
Allgemeintoleranz±0,1 mm im Ist-Zustand bei DMLS-Teilen
Enge Toleranz±0,05 mm an Merkmalen, die durch CNC-Bearbeitung fertiggestellt werden
OberflächenbehandlungRa 6–10 µm im DMLS-Ausgangszustand, Ra 10–15 µm beim Binder Jetting
Schichtdicke20 bis 60 μm bei DMLS, 50 μm bei Binder Jetting

Materialien für den Metall-3D-Druck

Wir verarbeiten über 8 Metallpulver aus Titan, Edelstahl und Werkzeugstählen, Superlegierungen und Aluminium, jeweils mit walzzertifizierten Pulverchargen.

Titan-Legierungen

KlasseZugfestigkeit / StreckgrenzeTypische Verwendung
Ti6Al4V1170 / 1100 MPaMedizinische Implantate, Strukturen für die Luft- und Raumfahrt
KlasseZugfestigkeit / StreckgrenzeTypische Verwendung
316L Edelstahl640 / 580 MPaKorrosionsbeständige Teile
17-4 PH rostfrei1310 / 1240 MPaHochfeste Luftfahrt-Fittings
Maraging-Stahl, H13-Werkzeugeinsätze, Teile mit hoher Härte
KlasseTypische Verwendung
Inconel 718Turbinenbauteile für den Hochtemperatureinsatz
Kobalt ChromZahn- und Orthopädieimplantate
KlasseZugfestigkeit / StreckgrenzeTypische Verwendung
AlSi10Mg (DMLS)460 / 270 MPaWärmetauscher für die Luftfahrt
420 Edelstahl (Binder Jetting, bronzeinfiltriert)-Teile für die Mittelserienfertigung
why choose Yijin Solution for metal 3d printing service

Nachbearbeitung beim Metall-3D-Druck

Jede Fertigung durchläuft vor dem Versand eine Spannungsarmglühung und Prüfung im Haus, wobei je nach Anwendung weitere Oberflächenbehandlungen möglich sind.

Oberflächenbehandlung

SPEZIFIKATION

what design considerations apply to metal 3d printing

Ist-Zustand

Die Teile werden direkt von der Plattform versandt, nachdem die Stützen entfernt wurden. Standardoberfläche für Innenkanäle und unkritische Oberflächen bei Ra 6 bis 10 μm.

Bead blasting a metal 3D printed titanium part to a matte finish

Perlstrahlen

Glasperlenstrahlen entfernt lose Pulverreste und erzeugt auf DMLS- und Binder-Jetting-Teilen eine gleichmäßig matte Oberfläche vor der Weiterverarbeitung.

CNC machining a critical mating face on a metal 3D printed part

Bearbeitete Funktionsflächen

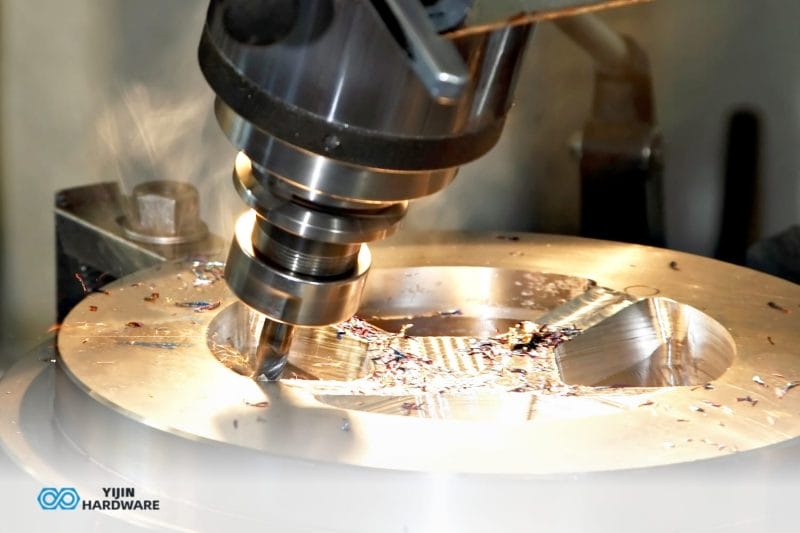
CNC-Nachbearbeitung an Passflächen, Bohrungen und Dichtflächen verengt die Toleranz von ±0,1 mm im Rohzustand auf ±0,05 mm, wo es auf den Sitz ankommt.

Metal 3D printed parts glowing orange during stress relief heat treatment

Spannungsarmglühen & Wärmebehandlung

Lösungsglühen und Ausscheidungshärten je Legierung, z. B. 17-4 PH mit Lösungsglühen bei 1040 °C und Auslagern bei 480 °C oder Inconel 718 mit Lösungsglühen bei 980 °C plus Doppelauslagerung.

Binder jetted metal parts being sintered and bronze-infiltrated

Sintern und Infiltrieren

Binder-Jetting-Teile werden bei 1100 bis 1300 °C gesintert und mit Bronze infiltriert, um die Porosität in 420 Edelstahl zu schließen und die Schrumpfung von 1 bis 2 % auszugleichen.

Mechanical polishing of a metal 3D printed cobalt chrome part to a mirror finish

Polieren und Passivieren

Mechanisches Polieren für Dichtflächen und Sichtflächen, plus Passivierung von Edelstahl- und Kobalt-Chrom-Teilen für den Einsatz in der Medizin- und Lebensmitteltechnik.

Arten des Metall-3D-Drucks, die wir anbieten

Wir betreiben zwei metallische additive Plattformen unter einem Dach, ausgewählt nach Legierung, Geometrie und Stückzahl.

what industries and applications use metal 3d printing

DMLS / LPBF

Direct Metal Laser Sintering verwendet einen 200 bis 400 W Faserlaser, um Metallpulver in 20 bis 60 μm Schichten bei Scangeschwindigkeiten bis 1200 mm/s zu verschmelzen, der Standard für komplexe Legierungen wie Ti6Al4V, Inconel 718 und Kobalt-Chrom.

Selective laser melting fusing a metal part in a powder bed

Selektives Laserschmelzen

SLM schmilzt jede Pulverschicht vollständig auf, statt sie zu sintern, und erzeugt nahezu vollständig dichte Teile für lasttragende Titan- und Edelstahlkomponenten, die minimale Porosität erfordern.

our metal 3d printing services dmls and binder jetting metal 3d printing

Binder Jetting

Ein flüssiges Bindemittel verbindet das Pulver Schicht für Schicht bei 100 mm/s mit 50 μm Schichten, anschließend wird das Bauteil gesintert und mit Bronze infiltriert – ein schnellerer Weg für die Serienfertigung von 420er-Edelstahl in mittleren Stückzahlen.

Anwendungen des Metall-3D-Drucks

Luft- und Raumfahrt

Turbinenschaufeln mit internen Kühlkanälen, Kraftstoffdüsen mit komplexen Sprühmustern, leichte Strukturhalter und Wärmetauscher.

Medizinische Geräte

Patientenspezifische Titan-Hüftimplantate, Zahnprothesen und chirurgische Schablonen sowie poröse Strukturen, die für das Einwachsen von Knochen entwickelt wurden.

Automobilindustrie

Abgaskrümmer, Motorhalterungen und Restaurationsteile aus Edelstahl und Aluminiumlegierungen, gefertigt ohne teure Werkzeuge.

Industriewerkzeuge

Konturnahe Kühlkanäle für Spritzgießformen, kundenspezifische Vorrichtungen und Spannmittel, verschleißfeste Werkzeuge und Schneidplatten mit Spanbrechergeometrien.

Energieerzeugung

Turbinenkomponenten und Druckbehälter mit integrierten Innenmerkmalen, die konventionell schwer oder gar nicht zu bearbeiten sind.

Verteidigung

Hochfeste Titan- und Stahlbauteile für taktische Ausrüstung und Plattformen, bei denen Gewichtsreduzierung genauso zählt wie Festigkeit.

Öl und Gas

Ventilkörper, Bohrlochwerkzeuge und korrosionsbeständige Fittings aus Inconel und Duplex-Edelstahl für den Einsatz bei hohem Druck und hohen Temperaturen.

Motorsport

Leichte Halter, Verteiler und Gehäuse, die mehrere gefräste Teile in einem Bauprozess zusammenfassen und so Gewicht und Montagezeit reduzieren.

Robotik

Endeffektor-Halterungen, leichte Strukturarme und komplexe interne Kanäle für Pneumatik- oder Kühlleitungen in Aluminium und Titan.

Yijin Solution Metall-3D-Druck-Fabrik

Yijin Solution betreibt ein Fertigungswerk mit 12.000 m² in Shenzhen, China. Die Metall-AM-Zelle arbeitet mit DMLS- und Binder-Jetting-Anlagen mit 200 bis 400 W Faserlasern, Schichtdicken von 20 bis 60 μm und spezieller Nachbearbeitung zum Spannungsabbau, Lösungsglühen und Ausscheidungshärten.

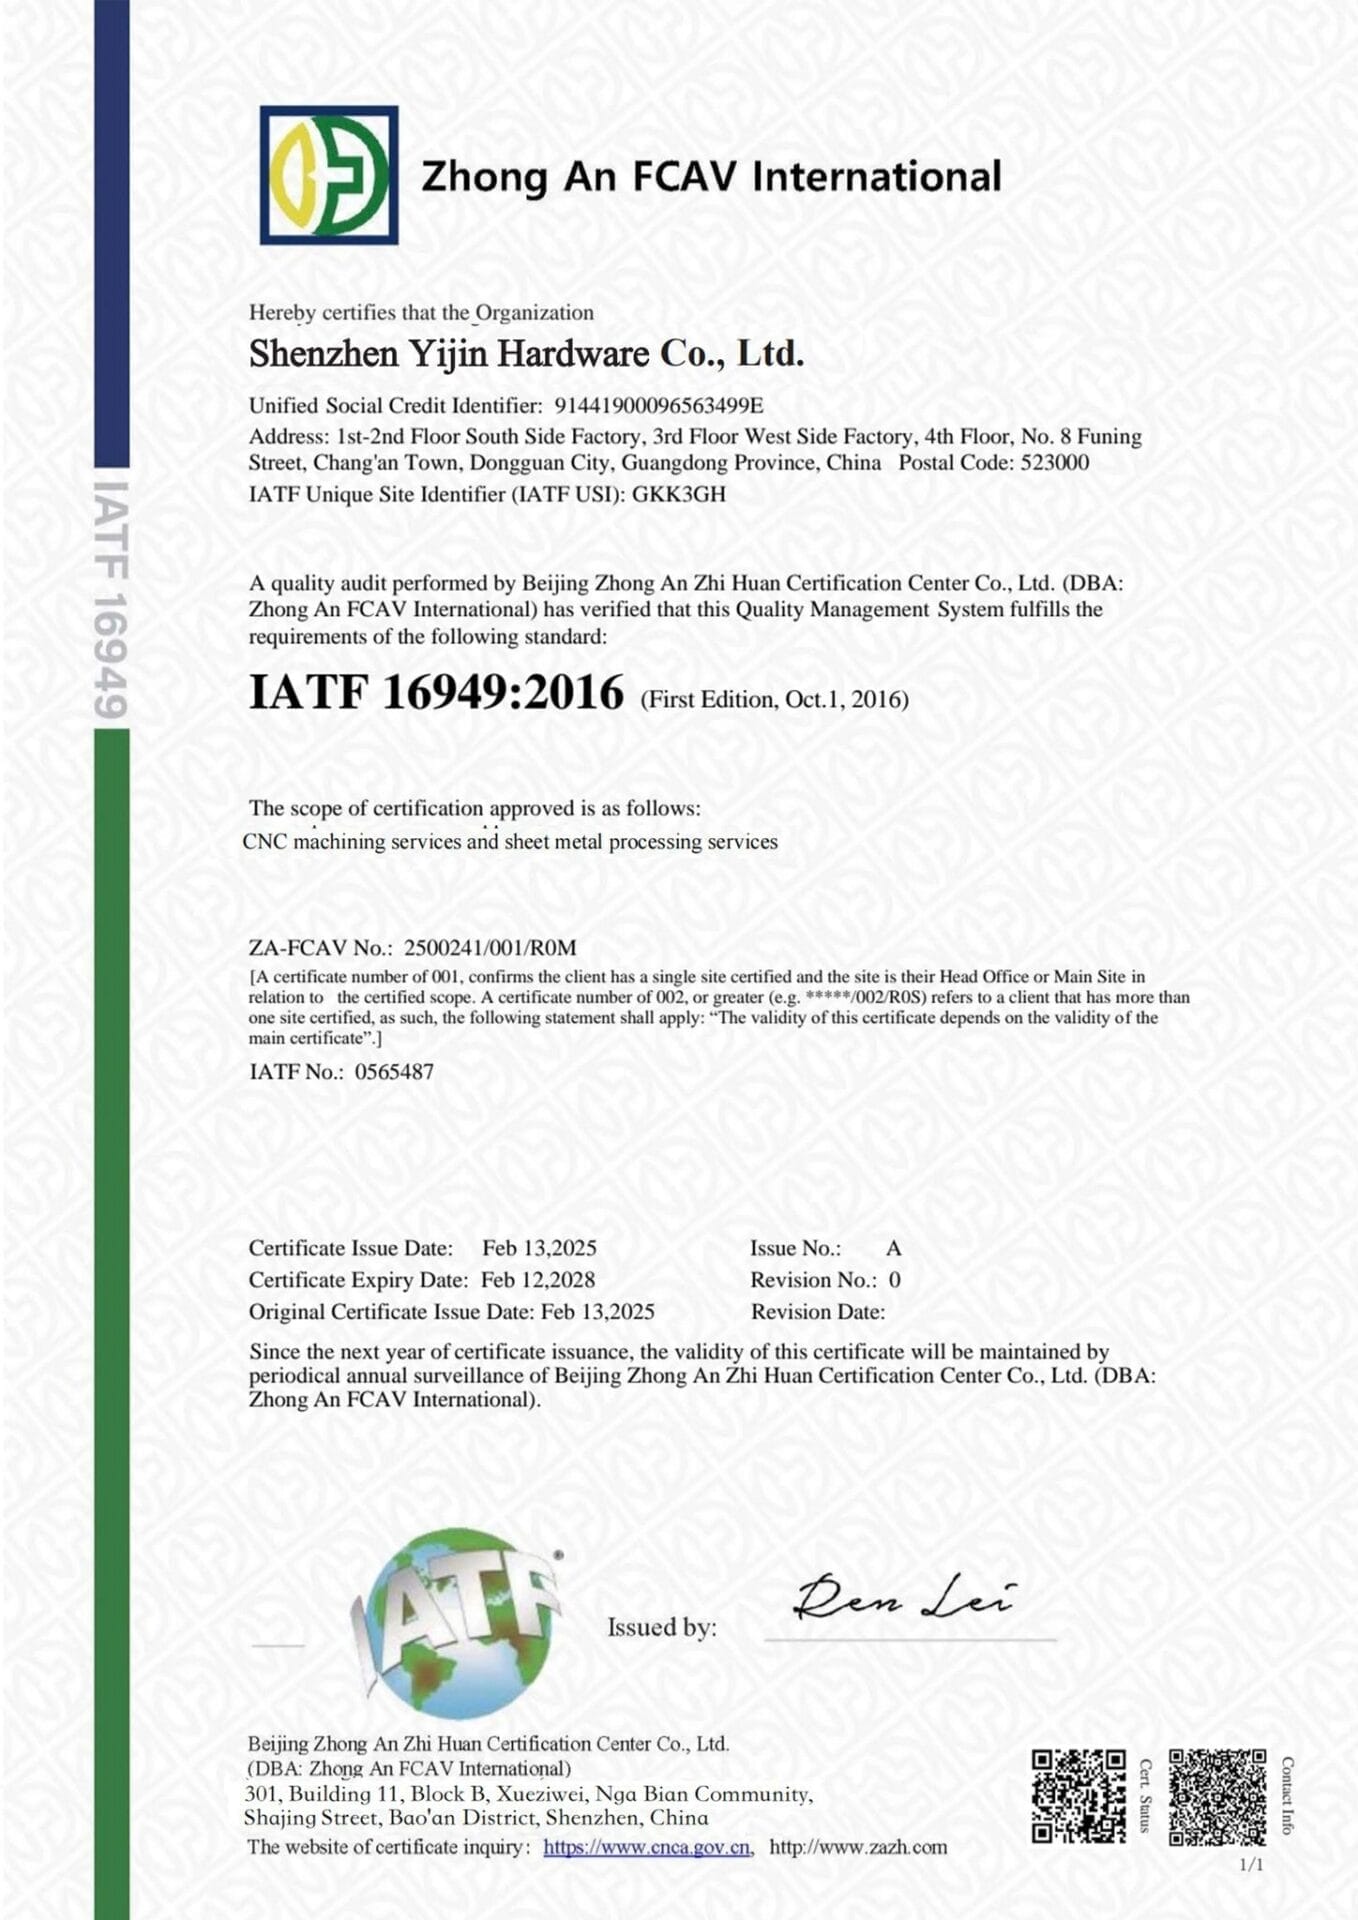
Zeiss-Koordinatenmessgeräte und Zugprüfung nach ASTM E8 prüfen jede Fertigung gegen die Qualitätssysteme AS9100D, ISO 13485 und IATF 16949; Werkszeugnisse werden nach ASTM E1479 ausgestellt.

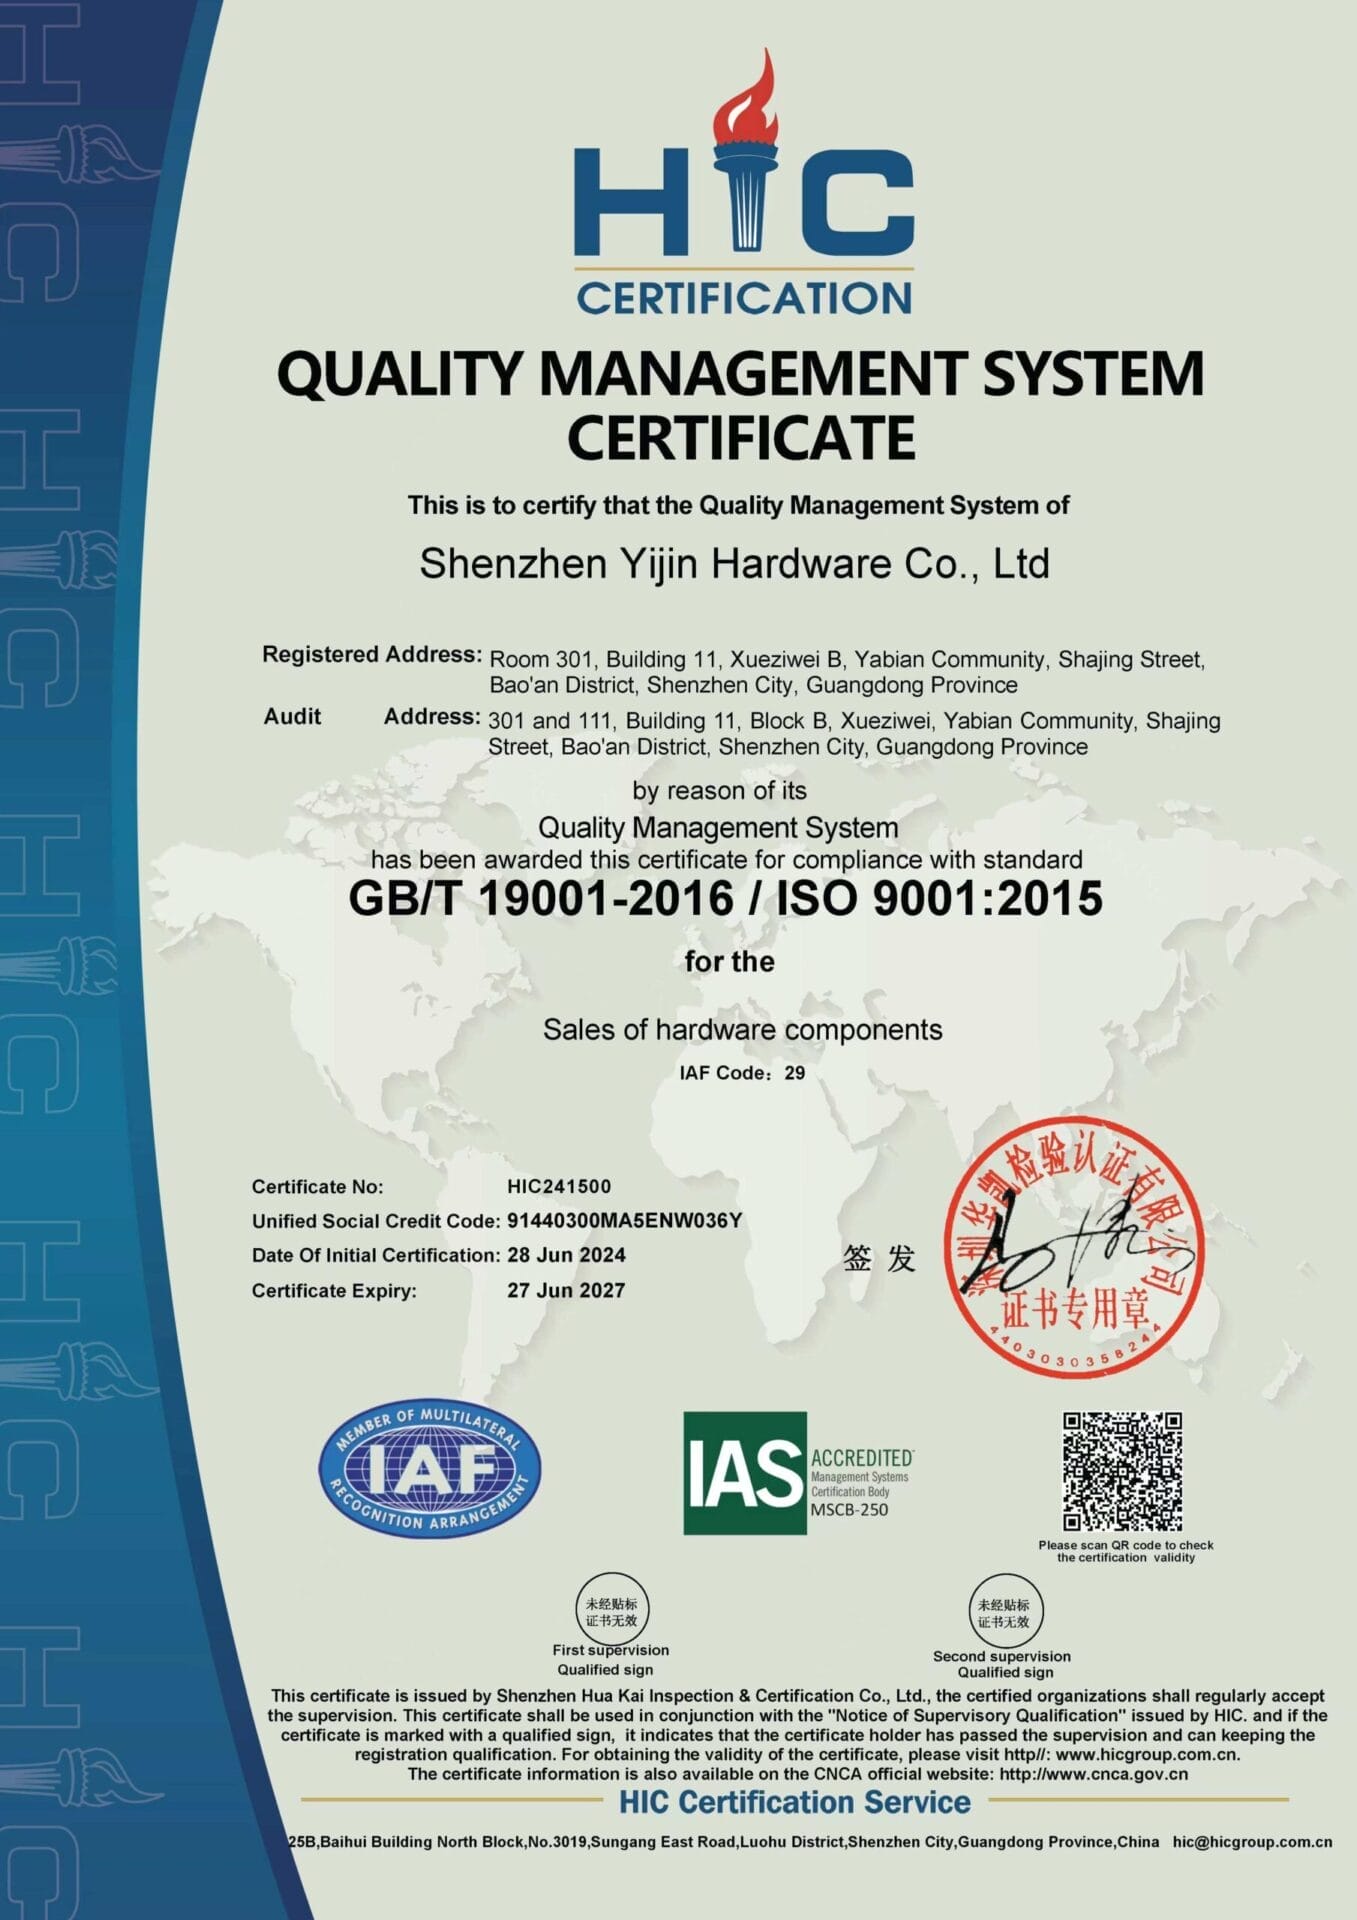
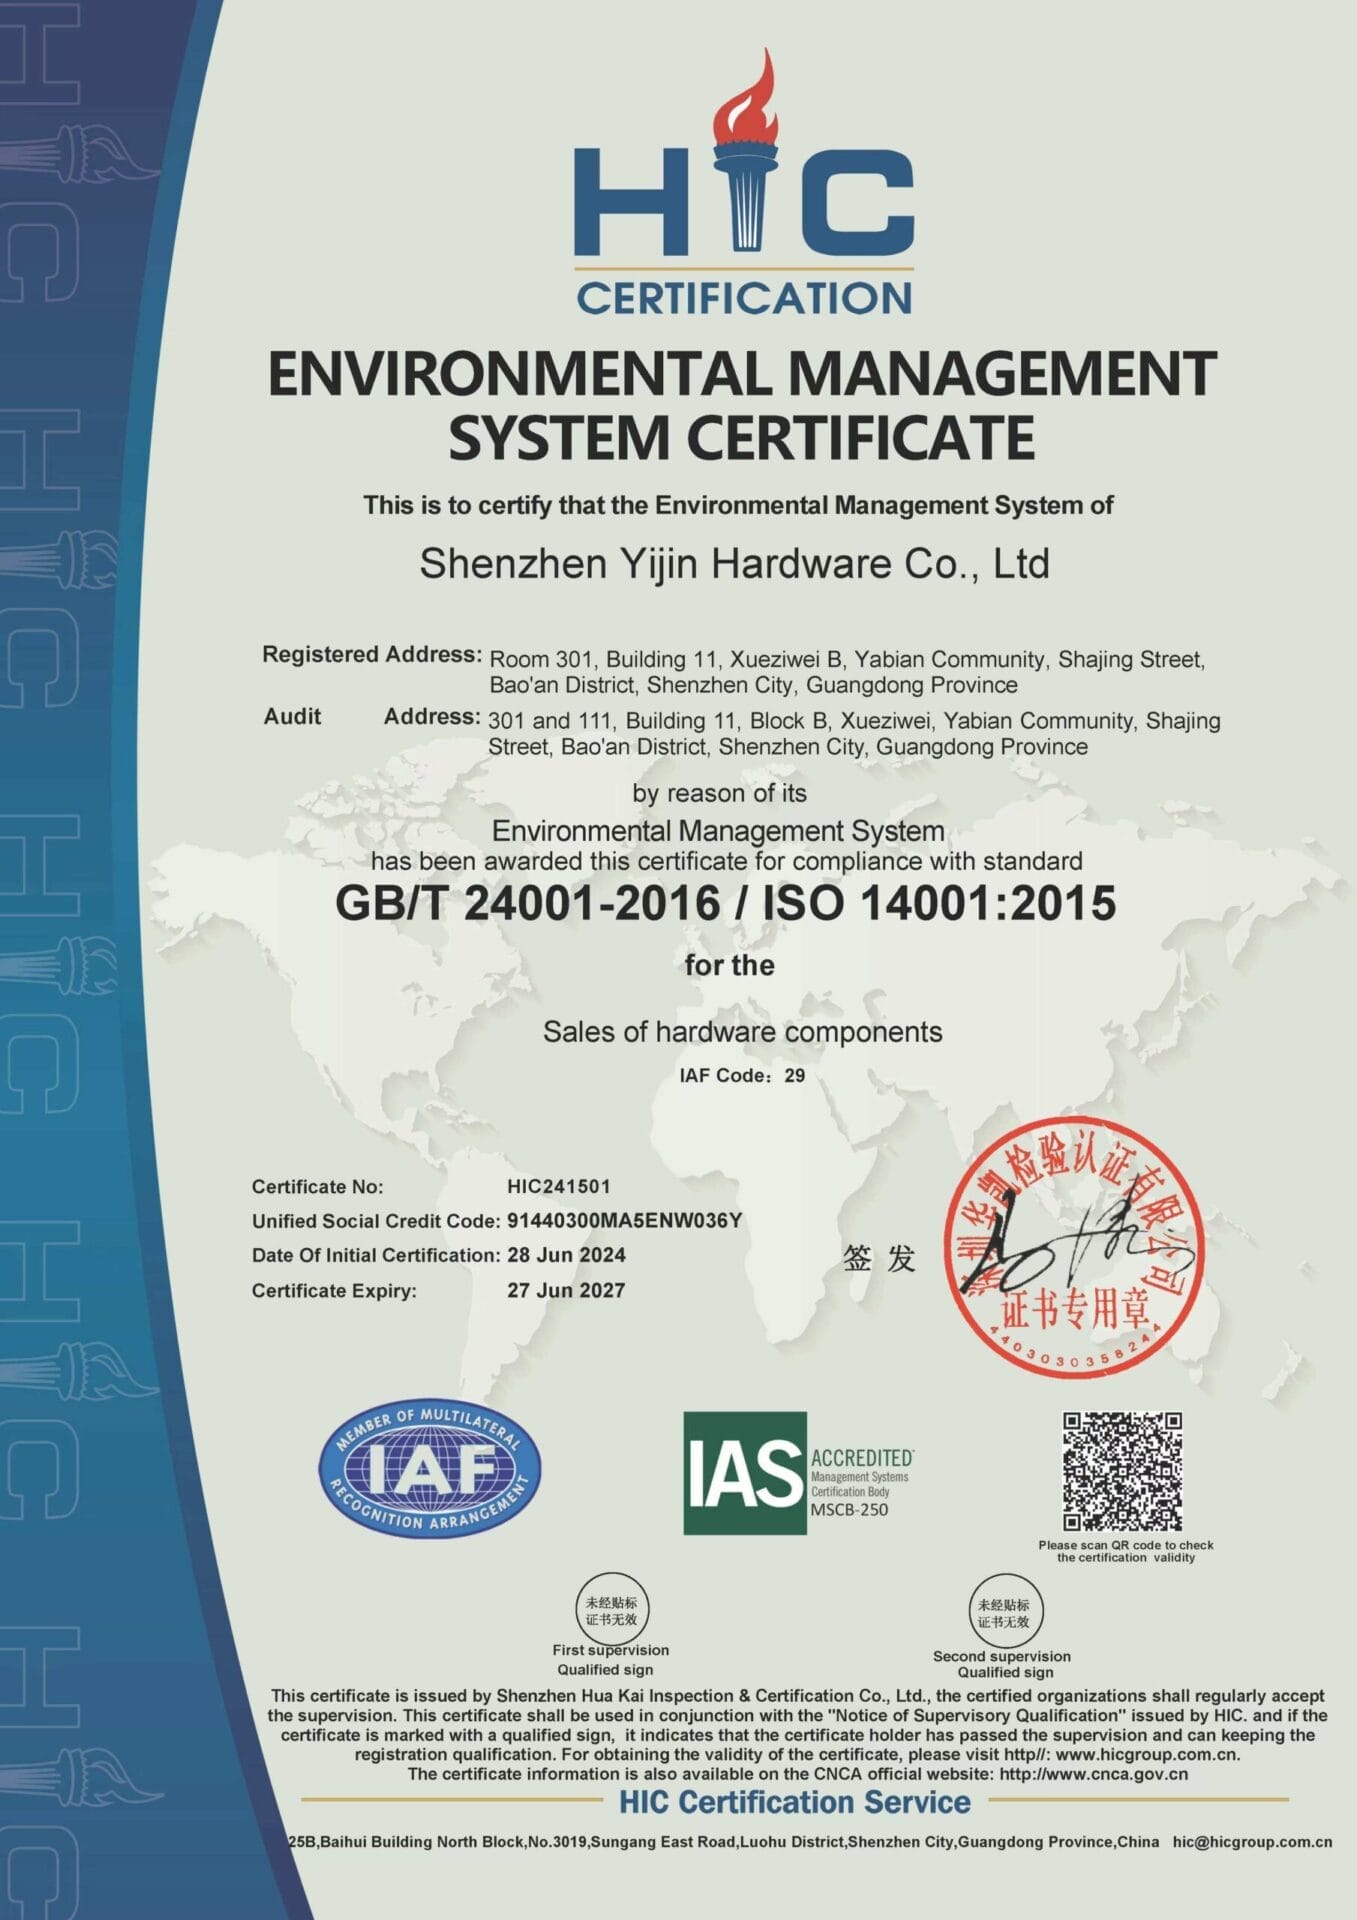
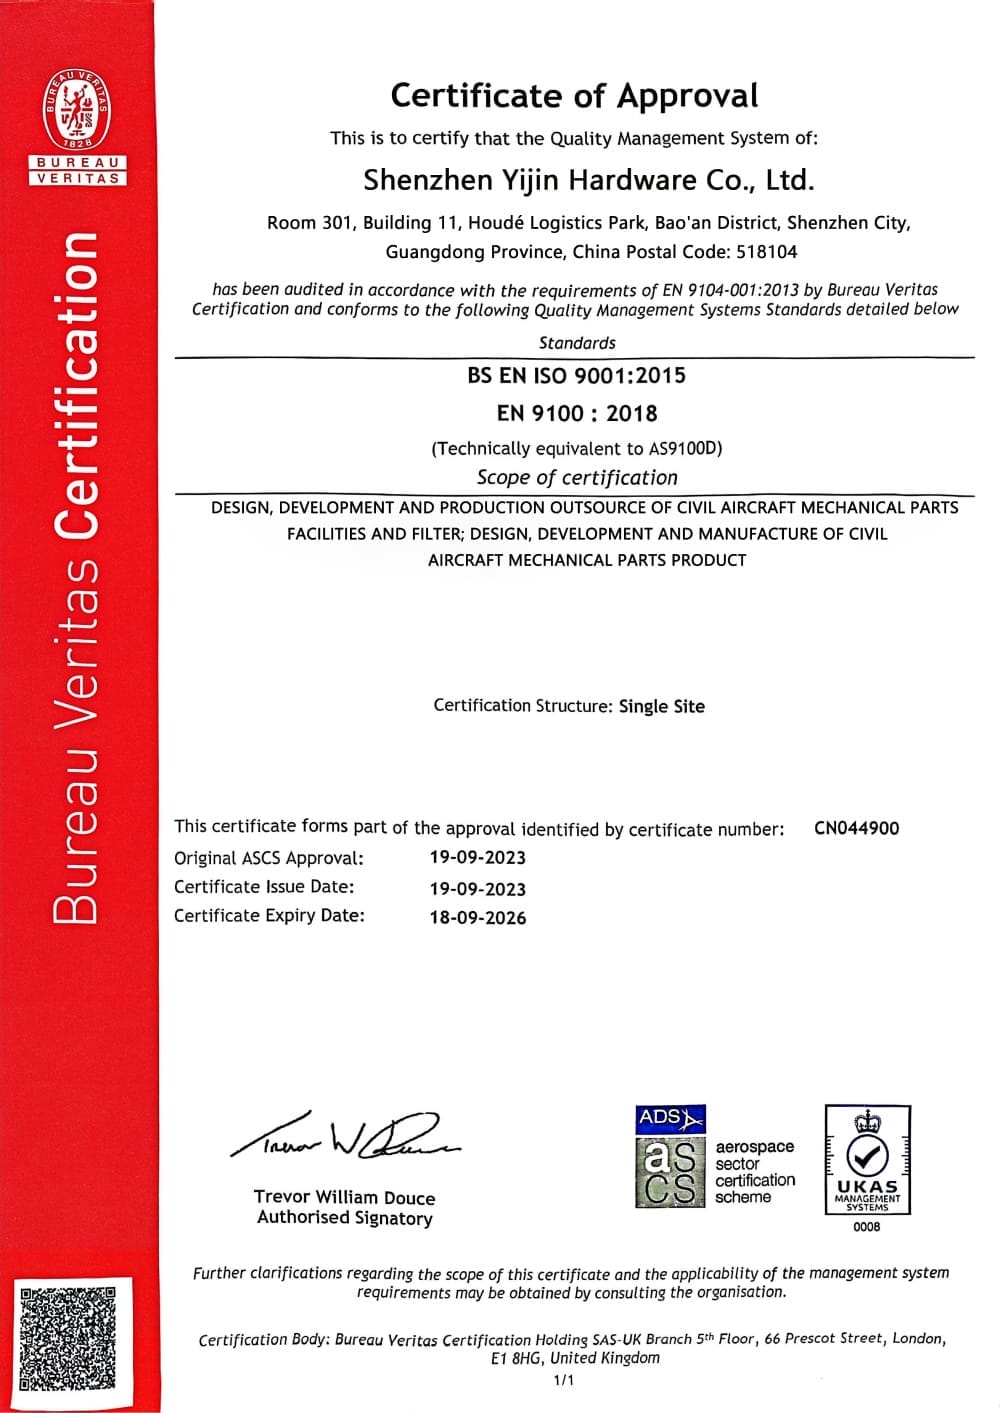
Unsere Zertifizierungen

Was ist Metall-3D-Druck

Beim Metall-3D-Druck, auch metallische additive Fertigung genannt, werden Teile durch schichtweises Verschmelzen von Metallpulver hergestellt, anstatt Material von einem massiven Block abzutragen. Ein Laser oder Bindemittel verbindet jede dünne Schicht mit der darunterliegenden, einem digitalen Modell folgend, bis das Teil fertig ist.

So kann ein Design interne Kanäle, Gitterstrukturen und konsolidierte Baugruppen enthalten, die zerspanend unmöglich oder sehr kostspielig wären, auf Kosten rauerer Oberflächen im Rohzustand und der Notwendigkeit von Stützstrukturen bei manchen Geometrien.

what is metal 3d printing and how does it work
how do dmls and binder jetting compare for your application metal 3d printing

So funktioniert der Metall-3D-Druck

Metall-3D-Druck folgt einer wiederholbaren Abfolge von der digitalen Datei bis zum fertigen Teil.

  1. Dateivorbereitung: Ihr CAD-Modell wird ausgerichtet, gestützt und in Schichten von 20 bis 60 μm geschnitten.
  2. Aufbau: Ein Laser oder Binder verschmilzt Metallpulver Schicht für Schicht in einer argonbegasten oder offenen Baukammer.
  3. Stützstrukturen entfernen und Wärmebehandlung: Die Teile werden von der Bauplattform getrennt und anschließend je nach Legierung spannungsarm geglüht oder lösungsgeglüht.
  4. Oberflächenbehandlung und Prüfung: Kritische Flächen werden bearbeitet, Oberflächen gestrahlt oder poliert und die Maße gegen die Zeichnung geprüft.

Warum Yijin Solution für Metall-3D-Druck wählen

Wir kontrollieren jeden Schritt der additiven Metallfertigung – von der Prüfung der Konstruktionsunterlagen über den Aufbau, die Wärmebehandlung bis zur Inspektion.

precision and quality
Präzision und Qualität

Zeiss-Koordinatenmessgeräte und Zugprüfung nach ASTM E8 prüfen jeden Bau. Die Teile halten ±0,1 mm im Rohzustand und ±0,05 mm an bearbeiteten kritischen Merkmalen.

fast turnaround
Schneller Turnaround

Prototypen werden in 7 bis 10 Tagen geliefert, Serienaufträge in 3 bis 5 Wochen, wobei DMLS und Binder Jetting parallel laufen.

order any size
Jede Stückzahl

Einzelstück-Prototypen und Serien im mittleren Volumen laufen über dieselben Plattformen und Prüfstandards. Keine Mindeststückzahl.

prototyping to production
Zertifizierte Qualitätssysteme

Zertifiziert nach AS9100D, ISO 13485, IATF 16949 und ISO 9001, mit Materialrückverfolgbarkeit und Werkszeugnissen für jede Fertigung.

wide range materials
Materialvielfalt

Titan, Edelstahl und Werkzeugstähle, Inconel, Kobalt-Chrom, Maraging-Stahl und Aluminium – ausgewählt nach den Legierungseigenschaften, die Ihr Bauteil benötigt.

cost effective
Designfreiheit

Konforme Kühlung, interne Gitterstrukturen und konsolidierte Baugruppen, die traditionelle Bearbeitung und Gießen in einem einzigen Bau nicht herstellen können.

FAQs zum Metall-3D-Druck

Häufige Fragen zu Metall-3D-Druckverfahren, Werkstoffen und unserem Fertigungssystem.

Metall-3D-Druck ist wirtschaftlich für Teile mit komplexen Geometrien wie konformen Kühlkanälen oder konsolidierten Baugruppen, da er Werkzeugkosten und lange Lieferzeiten eliminiert. Bei einfachen Geometrien und höheren Stückzahlen bleibt CNC-Bearbeitung in der Regel wirtschaftlicher, daher helfen wir Ihnen beim Angebot, beide Wege zu vergleichen.

Das Entfernen der Stützstrukturen verursacht zusätzlichen Arbeitsaufwand und hinterlässt auf den betroffenen Flächen eine rauere Oberfläche als die Zerspanung. Die Teile weisen Eigenspannungen auf, die eine Wärmebehandlung erfordern, und Baufehler durch Pulverkontamination oder schlechte Stützstrukturen können erhebliche Bauzeit verschwenden. Deshalb prüfen wir Pulverchargen und simulieren den Bau, bevor wir einen Auftrag annehmen.

Flächen, die weniger als 45 Grad von der Horizontalen abweichen, benötigen beim Pulverbettverfahren in der Regel Stützen, um ein Kollabieren während des Baus zu verhindern, während Flächen über 45 Grad selbsttragend sind, da jede Schicht an ausreichend darunterliegendem Material haftet. Ein Verstoß gegen diese Regel führt typischerweise zu einer rauen Oberfläche oder einem vollständigen Fehldruck.

Übliche Materialien sind Titanlegierungen wie Ti6Al4V, Edelstähle wie 316L und 17-4 PH, Nickel-Superlegierungen wie Inconel 718, Kobalt-Chrom, Maraging-Stahl, Werkzeugstahl und Aluminiumlegierungen wie AlSi10Mg – je nach den Anforderungen Ihrer Anwendung an Festigkeit, Temperatur und Biokompatibilität.

Die Kosten hängen von Stückzahl, Material und Nachbearbeitung ab, da Metallpulver und Maschinenzeit pro Stunde teurer sind als CNC-Bearbeitung. Komplexe Geometrien, die mehrere gefräste Teile in einem Bau zusammenfassen, gleichen die höheren Stundensätze oft aus. Laden Sie Ihre CAD-Datei hoch, um ein Angebot auf Basis Ihres konkreten Designs und Materials zu erhalten.

DMLS und SLM verwenden einen Laser, um Metallpulver Schicht für Schicht zu sintern oder vollständig zu schmelzen, wodurch dichte Teile direkt in der Maschine entstehen, die jedoch Stützen an steilen Überhängen erfordern. Binder Jetting verwendet ein flüssiges Bindemittel, um Pulver bei Raumtemperatur zu binden, und sintert das Teil anschließend, was für mittlere Stückzahlen schneller ist, aber eine Schrumpfungskompensation erfordert.

Binder Jetting ist der praktischere Weg für den Metall-3D-Druck in höheren Stückzahlen, da mehrere Teile in einem Baujob gepackt werden können, ohne Strafzeiten beim Laserscan, und das Sintern nach dem Bau in Chargen läuft. DMLS bleibt besser geeignet für Teile in kleineren Stückzahlen mit höherer Komplexität, bei denen die Geometrie wichtiger ist als die Stückkosten.

Laden Sie Ihre STEP-, IGES- oder STL-Datei für ein sofortiges Angebot basierend auf Material, Stückzahl und Bauorientierung hoch. Unser Engineering-Team prüft komplexe Geometrien auf Support-Strategie und Nachbearbeitungsbedarf und liefert innerhalb von 24 Stunden einen Bericht zur fertigungsgerechten Konstruktion für additive Fertigung zusammen mit dem Angebot.

Der Metall-3D-Druck erzeugt komplexe Geometrien wie interne Kühlkanäle und Gitterstrukturen, die sich nur schwer oder gar nicht zerspanen lassen, ohne Einschränkungen durch den Werkzeugzugang. Er fasst zudem mehrteilige Baugruppen in einem einzigen Bauprozess zusammen und verzichtet auf aufwendige Formwerkzeuge, was bei kleinen bis mittleren Serien oft schneller und wirtschaftlicher ist.

Leitfäden zum Metall-3D-Druck

Beginnen Sie noch heute. Teile schnell herstellen lassen.

Kostenlose Konstruktionsunterlagen für Frästeile nach Ihren Projekten mit kürzeren Lieferzeiten.

Laden Sie Ihre 2D-Zeichnungen und mindestens eine 3D-CAD-Datei hoch, um ein schnelleres und genaueres Angebot zu erhalten. Wenn Sie mehrere Dateien haben, komprimieren Sie diese bitte in ein .zip- oder .rar-Format. Bevorzugen Sie E-Mail? Senden Sie Ihr RFQ an info@yijinsolution.com.

Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
1 / 2 DIENSTLEISTUNG

Angebot anfordern
Laden Sie Ihre Konstruktionsdateien hoch, um ein schnelles Angebot, genaue Lieferzeiten und eine kostenlose DFM-Analyse zu erhalten.

Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.