Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →
Keine Zeichnungen? Kein Problem. Vom Konzept bis zur Produktion übernehmen unsere Designer und Ingenieure alles dazwischen. Entdecken Sie unsere neuen Dienstleistungen
Präzises CNC-Drehen für Wellen, Buchsen, Stifte und Gewindeteile aus Aluminium, Stahl, Titan, Messing und technischen Kunststoffen. 278 CNC-Drehmaschinen und mehr als 80 Langdrehautomaten laufen in unserem 25.000 m² großen Werk in Shenzhen unter Qualitätssysteme nach ISO 9001, AS9100 und ISO 13485.
Laden Sie Ihre STEP-, IGES- oder SLDPRT-Datei hoch und erhalten Sie innerhalb von 24 Stunden eine DFM-Analyse und ein sofortiges Angebot.
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


| Merkmal | Beschreibung |
|---|---|
| Präzisionstoleranz | ±0,01 mm |
| Standard-Toleranz | ±0,05 mm |
| Standard-Vorlaufzeit | 10–15 Tage, 7 Tage bei Kleinserien |
| Maximale Teilegröße | bis 400 mm Durchmesser |
Wir führen über 50 Werkstoffsorten aus Aluminium, Stahl, Sondermetallen und technischen Kunststoffen und verarbeiten sie. Jede Stange wird mit Walzzeugnis und Chargenrückverfolgbarkeit geliefert. Die Materialauswahl richtet sich nach der mechanischen Belastung des Bauteils, der Einsatzumgebung, dem Kostenziel und den regulatorischen Anforderungen.
| Typ | Gängige Klassen |
| Automatenaluminium | 6061-T6, 6063-T5, 2024-T4 |
| Hochfest für die Luftfahrt | 7075-T6 |
| Korrosionsbeständig | 5052-H32, Al-Guss 356 |
| Typ | Gängige Klassen |
| Automatenstahl | 303, 304, 316, 416, 17-4 PH |
| Werkzeug- und Legierungsstahl | 4140, 4340, 8620 |
| Kohlenstoffstahl und Baustahl | 1018, 1045, 12L14, Q235, Q345 |
| Typ | Gängige Klassen |
| Titan | Grad 2 (CP), Grad 5 (Ti-6Al-4V) |
| Spezialisierte Metalle | C36000, C26000, C28000, C11000, C12200 |
| Nickel-Superlegierungen | Inconel 718, Monel 400, Hastelloy C276 |
| Typ | Gängige Klassen |
| Hochleistungs- | PEEK, PEI (ULTEM), PTFE |
| Technische Thermoplaste | POM (Delrin), Nylon (PA6, PA66), PC |
| Standard- und Blechmaterialien | PMMA (Acryl), ABS, PVC, PP |
Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit zu kontrollieren. Jede der folgenden Behandlungen verbessert die Korrosionsbeständigkeit, das Verschleißverhalten, und Erscheinungsbild des Drehteils.
Oberflächenbehandlung
SPEZIFIKATION

Wie bearbeitet
Teile gehen direkt von der Drehmaschine mit entgrateten Kanten und sauberen Werkzeugspuren. Standardoberfläche für funktionale Prototypen und nicht-kosmetische Serienteile. Oberflächengüte 1,6 bis 3,2 µm Ra, je nach Schneideneckenradius und Vorschub.

Glasperlenstrahlen und Sandstrahlen
Strahlbehandlung mit feinen Glasperlen oder Aluminiumoxid erzeugt eine gleichmäßige matte Oberfläche. Standardvorbereitung für das Eloxieren und Standardoberfläche für nicht dekorative Aluminium- und Edelstahldrehteile. Oberflächengüte nahe 1,6 μm Ra.

Eloxieren (Aluminium)

Pulverbeschichtung
Elektrostatische Pulverbeschichtung, eingebrannt bei 180–200 °C.. Schichtdicke 60 bis 120 μm. RAL- und Pantone-Farbanpassungen verfügbar. Häufig bei gedrehten Stahlkomponenten und exponierten Fittings. Bietet 500 bis 1.000 Stunden Salzsprühnebelbeständigkeit.

Galvanik
Glanzverchromung, satiniertes Nickel, Zink, Kupfer und Verzinnung für dekorative und funktionale Oberflächen auf Drehteilen aus Stahl und Messing. Schichtdicke 5 bis 30 µm. Unterstützt ASTM B633 für Zink und ASTM B456 für dekoratives Chrom.

Polieren und Passivieren
Wir führen serienreifes CNC-Drehen unter einem Dach auf Standard-2-Achs-Drehmaschinen, Dreh-Fräszentren mit angetriebenen Werkzeugen und Langdrehautomaten durch. Unten finden Sie die wichtigsten Prozessvarianten und die Szenarien, für die jede geeignet ist.

Horizontaldrehmaschinen arbeiten auf der Z- und X-Achse und erzeugen zylindrische Merkmale an Wellen, Stiften und kurzen Bauteilen. Das Arbeitstier für hohe Stückzahlen von Drehteilen mit geraden Durchmessern, Kegeln, Fasen und Gewinden. Bester Preis pro Teil für Bauteile in Handelsqualität bis 400 mm Durchmesser.

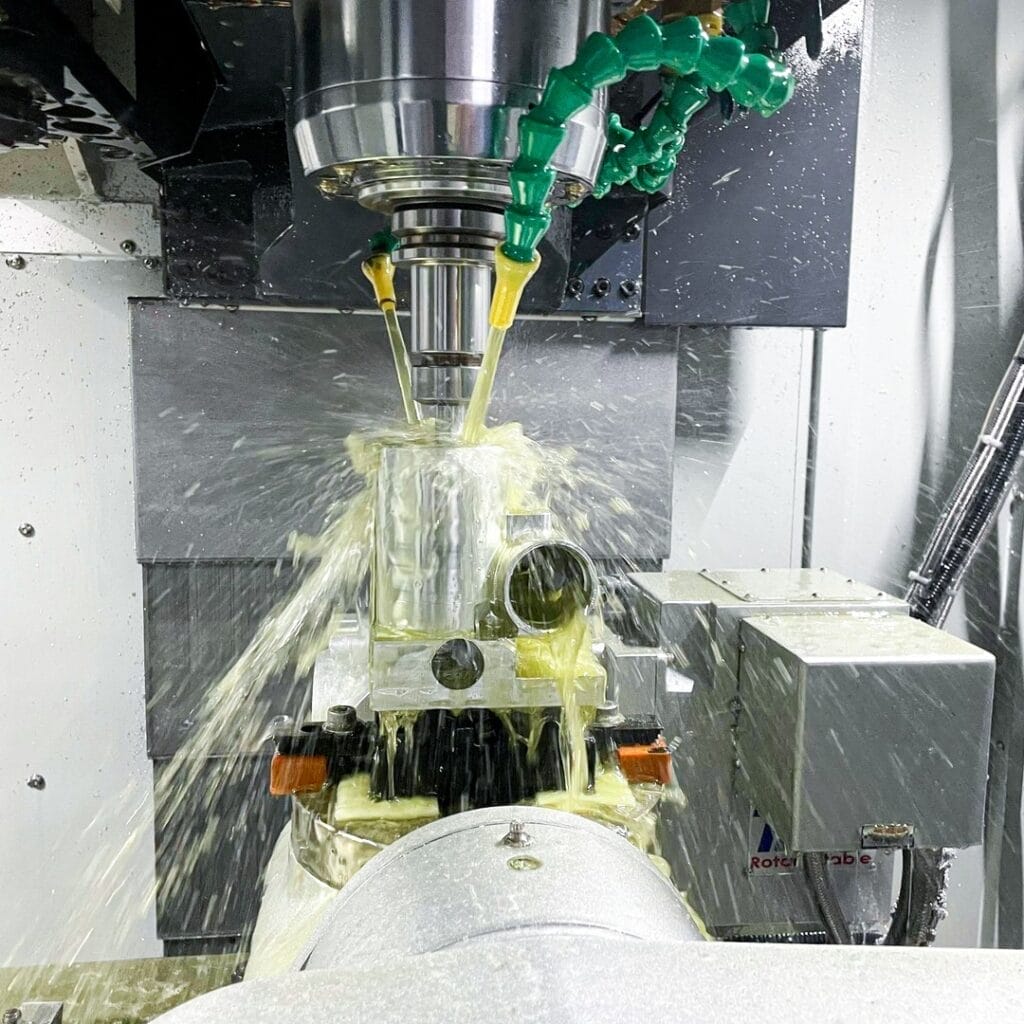
Mehrachs-Drehmaschinen mit angetriebenen Werkzeugen, die Merkmale auf einem rotierenden Werkstück fräsen, bohren und gewindeschneiden können, ohne es auf eine zweite Maschine zu bewegen. Verwendet für Teile, die zusätzlich zu Drehmerkmalen Querbohrungen, Flächen oder Passfedernuten benötigen. Eliminiert ein Rüsten und verbessert die Positionstoleranz zwischen Dreh- und Fräsmerkmalen.

Langdrehautomaten führen das Stangenmaterial durch eine Führungsbuchse, die das Werkstück wenige Millimeter vom Schneidwerkzeug entfernt abstützt. Das Ergebnis: Toleranzen bis ±0,01 mm bei langen, schlanken Teilen, die auf einer Standarddrehmaschine abweichen würden. Ideal für miniaturisierte Medizinschrauben, Steckerstifte und optische Komponenten.
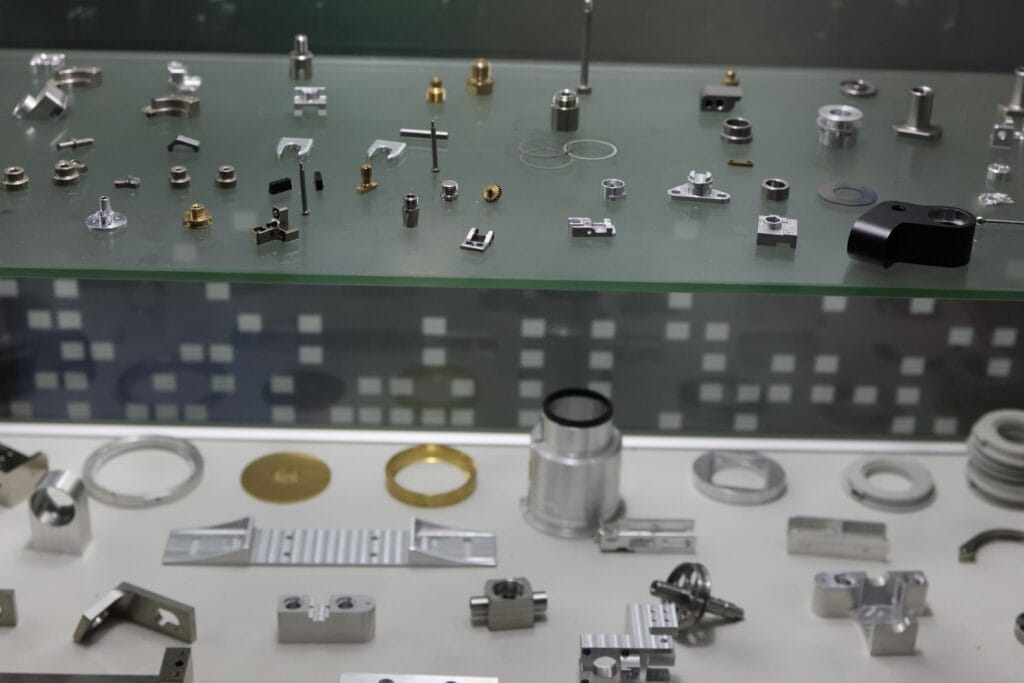
Hochpräzise Verbindungselemente, Hi-Lock-Stifte, Hydraulikverschraubungen und Sensorgehäuse aus Aluminium 7075 und Titan Ti6Al4V. AS9100-zertifizierte Fertigung mit vollständiger Materialrückverfolgbarkeit.
Knochenschrauben, Komponenten für chirurgische Instrumente, Implantat-Hardware und Stifte für Diagnosegeräte aus Edelstahl 316L, Titan und PEEK. ISO 13485-zertifiziert mit passivierten oder elektropolierten Oberflächen.
Präzisionswellen, Komponenten für Kraftstoffsysteme, Bremsenteile und Sonderarmaturen. IATF-konforme Fertigung mit PPAP-Level-3-Dokumentation auf Anfrage.
Steckerstifte, Kontakthülsen, Klinkenbuchsengehäuse und Präzisionswellen aus Messing C36000 und zerspanbarem Edelstahl. Enge Durchmessertoleranzen für Snap-Fit- und Reibschluss-Baugruppen.
Buchsen, Lagerhülsen, Ventilschäfte, Hydraulikverschraubungen und Pneumatikkomponenten. Werkzeugstähle, Bronze und gehärtete Legierungen werden routinemäßig auf hartdrehfähigen Drehmaschinen bearbeitet.
Bohrlochwerkzeugkomponenten, Bohrlochkopf-Fittings, Ventilkörper und Verbindungshardware für erneuerbare Energien aus Duplex-Edelstahl, Inconel und legiertem Stahl. Korrosionsbeständige Oberflächen für den Offshore-Einsatz.
Präzisions-Vakuumstifte, elektropolierte Flanschadapter, Gaszuführungsarmaturen und ausgasungsarmes Drehteile-Zubehör für Wafer-Handling und Vakuumanlagen.
MIL-SPEC-Verbindungselemente, Schlagbolzenkomponenten und spezialisierte Hardware aus hochfestem Stahl und Titan mit vollständiger Materialrückverfolgbarkeit.
Gelenkwellen, Antriebswellen, Sensorgehäuse und Buchsen für humanoide, mobile und industrielle Robotik. Toleranzen bis ±0,02 mm auf Lagerflächen.
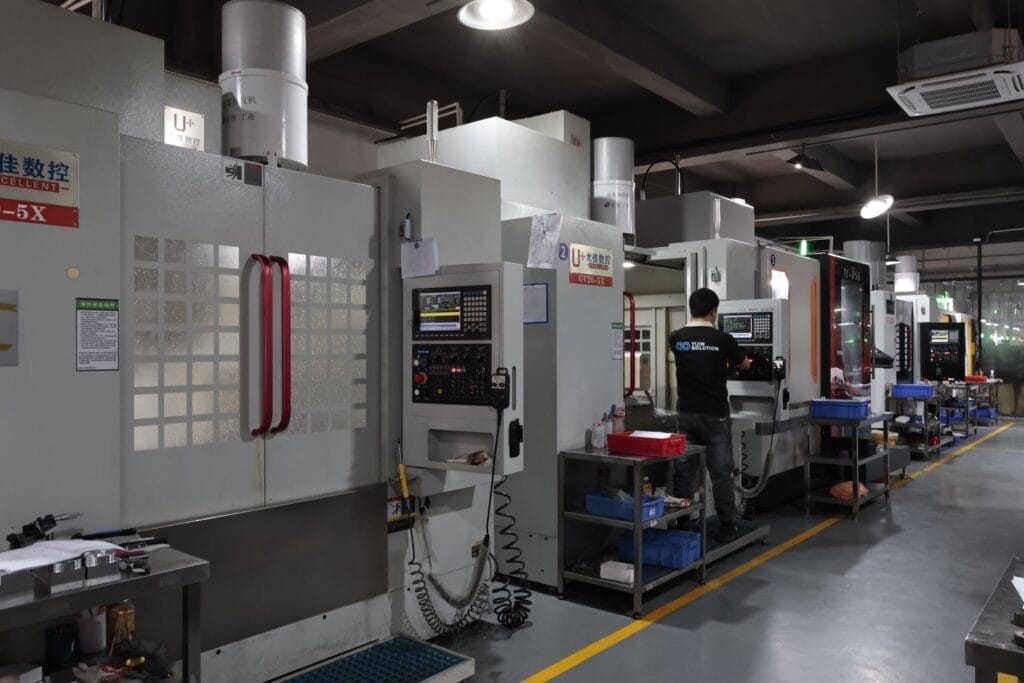
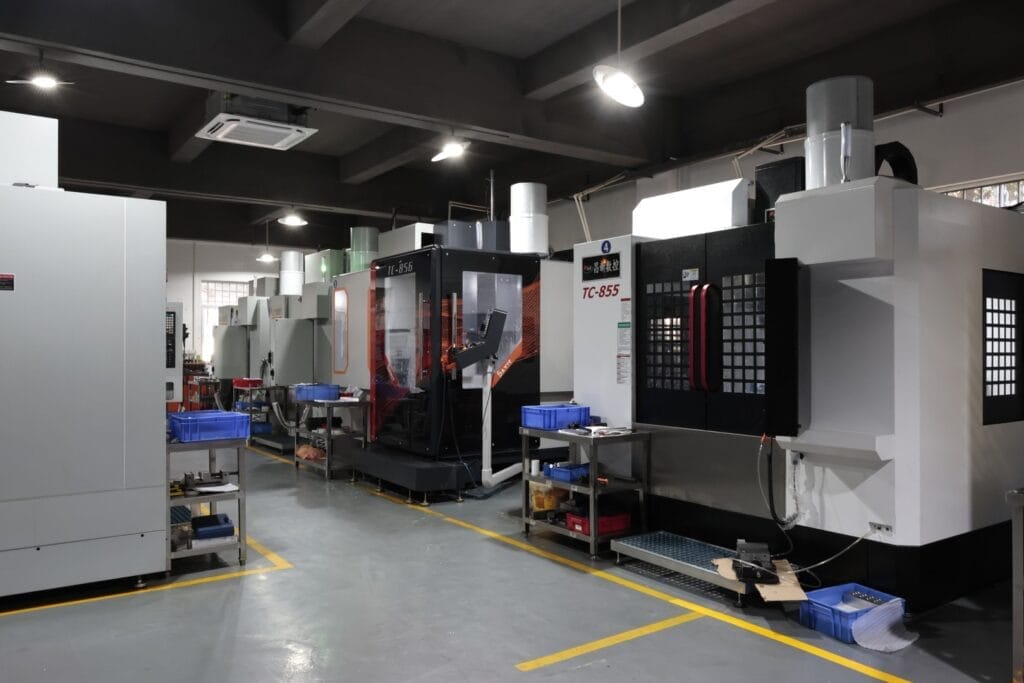
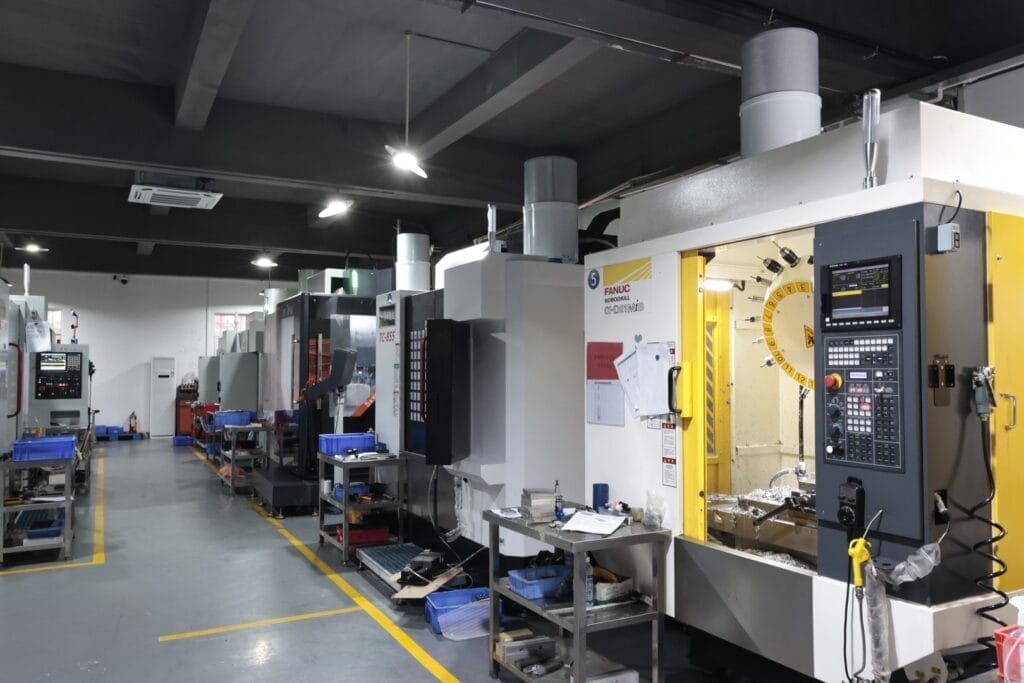
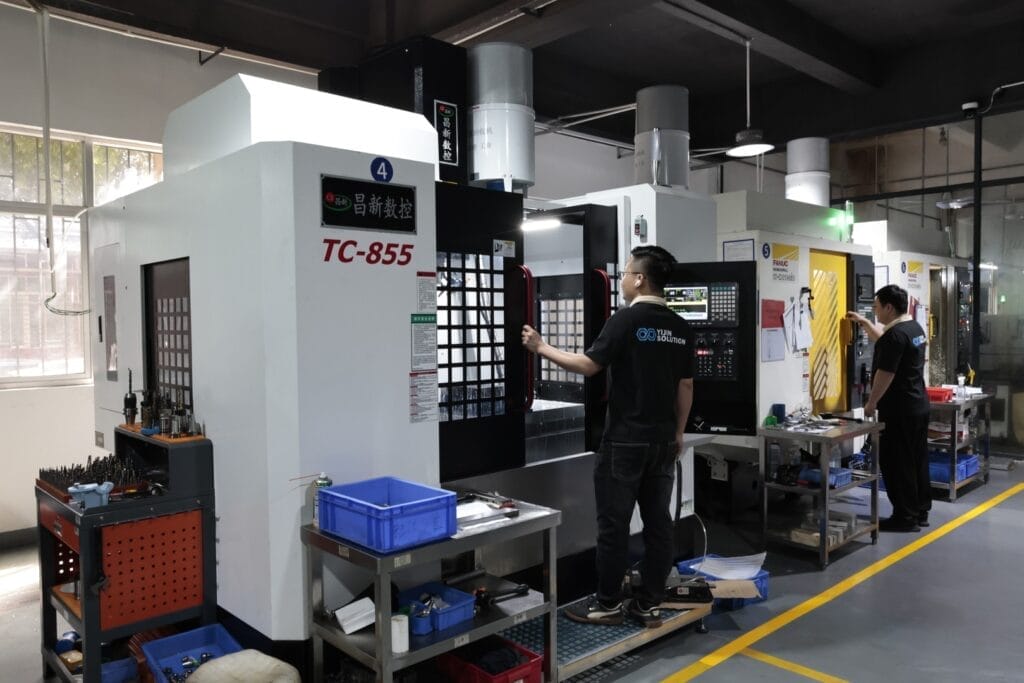
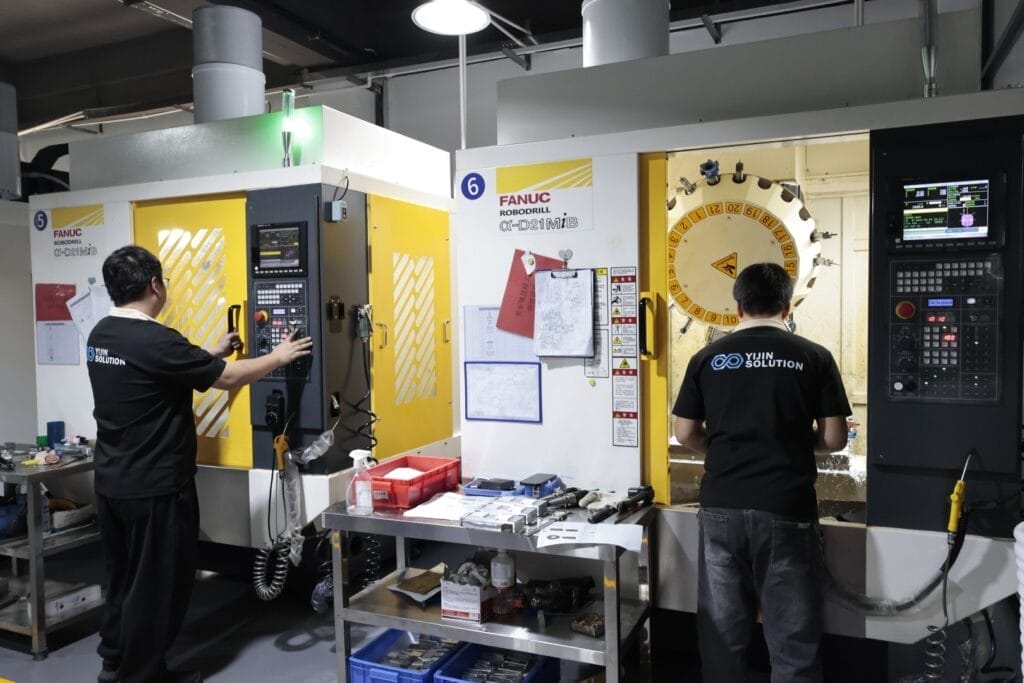
Yijin Solution betreibt ein Fertigungswerk mit über 25.000 m² in Shenzhen, China. Die Drehzelle umfasst 278 CNC-Drehmaschinen, über 80 Langdrehautomaten und Dreh-Fräszentren mit angetriebenen Werkzeugen sowie 281 Prüfmittel, darunter Zeiss-Koordinatenmessgeräte, Lasermikrometer und Oberflächenrauheitsmessgeräte. Die Teile durchlaufen Drehen, Entgraten, Oberflächenbehandlung und Prüfung, ohne das Werk zu verlassen.
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter AS9100- und ISO 13485-Qualitätsmanagementsystemen.


CNC-Drehen ist eine Methode, Metall- und Kunststoffteile zu formen, indem sie gegen ein stationäres Schneidwerkzeug rotieren. CNC steht für Computer Numerical Control, das heißt, ein Computer steuert jede Werkzeugbewegung statt eines menschlichen Bedieners, sodass das zehnte Teil über Hunderte oder Tausende Kopien mit dem ersten übereinstimmt.
Drehen ist das effizienteste Verfahren für zylindrische Teile wie Wellen, Buchsen, Stifte und Gewindekomponenten. Es verarbeitet nahezu jedes Material, das Sie in einem Endprodukt einsetzen würden, von Aluminium und Edelstahl bis PEEK und Nylon. Stangendrehmaschinen laufen über Nacht unbeaufsichtigt, was die Stückkosten bei Stückzahlen von einigen Hundert bis in die Millionen wettbewerbsfähig hält.
CNC-Drehen läuft in vier Schritten vom digitalen Design zum fertigen Teil ab.
Ihre Standard-Lieferzeit beträgt 10–15 Tage. Eine Mini-Bestellung kann in nur 7 Tagen versandt werden.
Wir kontrollieren jeden Schritt des CNC-Drehens – von der Programmierung über die Bearbeitung, Entgratung und Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Teilequalität und direkte Fabrikpreise ohne Händlermarge.

Zeiss-Koordinatenmessgeräte, Laserinterferometer und optische Messprojektoren prüfen jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serien Standard.

Teile werden in 10–15 Tagen geliefert, wobei 7 Tage das Schnellste für eine Mini-Bestellung sind. 278 CNC-Drehmaschinen, über 80 Langdrehautomaten und Stangenzuführungen im unbeaufsichtigten Betrieb halten die Teile in Bewegung, ohne Lieferantenübergaben.

Einzelstück-Prototypen und Serien mit über 1.000.000 Teilen laufen über dieselben Drehmaschinen und dieselben Prüfstandards. Keine Mindestbestellmenge. Die Stückzahl ändert nichts an den Qualitätsprüfungen.

Ihre Prototypen- und Serienteile laufen auf denselben Maschinen mit derselben Programmierung. Keine Neuqualifizierung, kein neuer Lieferant und keine Prozessabweichung beim Übergang von der Validierung zur Serienfertigung.

Aluminium, rostfreier Automatenstahl, Werkzeugstähle, Titan, Messing, Kupfer, Nickel-Superlegierungen und technische Kunststoffe in mehr als 50 Sorten. Jede Bestellung wird mit Werkszeugnissen und Chargenrückverfolgbarkeit geliefert.

Direkte Fabrikpreise ohne Händlermarge. Unser Engineering-Team prüft Ihre Zeichnung, bevor die Programmierung beginnt, um Merkmalsvereinfachungen und Toleranzänderungen zu finden, die Zykluszeit und Kosten pro Teil senken.
Häufige Fragen zu CNC-Drehen, Materialien und unserem Produktionssystem.
Der Maschinentyp sollte zur Bauteilgeometrie, zum Durchmesser, zur Länge und zur Stückzahl passen.
Standard-2-Achs-CNC-Drehen ist die wirtschaftlichste Lösung für zylindrische Teile mit Durchmessern über 10 mm und einfachen Profilen. Ideal für Wellen, Riemenscheiben und Gewindeteile in hohen Stückzahlen.
Dreh-Fräszentren mit angetriebenen Werkzeugen ergänzen angetriebene Werkzeuge, die am rotierenden Teil fräsen, bohren und Gewinde schneiden können. Verwenden Sie diese, wenn Ihr Drehteil auch Querbohrungen, Planflächen oder Passfedernuten benötigt. Die Zusammenfassung von Arbeitsgängen auf einer Maschine reduziert die Rüstzeit und verbessert die Positionstoleranz zwischen gedrehten und gefrästen Merkmalen.
Langdreher führen Stangenmaterial durch eine Führungsbuchse, die das Werkstück direkt an der Schneide abstützt. Das eliminiert Durchbiegung bei langen, schlanken Teilen und hält Toleranzen bis ±0,01 mm. Ideal für medizinische Miniaturschrauben, Steckerstifte und optische Komponenten unter 38 mm Durchmesser.
Unser Technikteam kann während der DFM-Analyse den passenden Maschinentyp empfehlen.
Fräsen und Drehen sind komplementäre Verfahren, die zusammen den Großteil der Zerspanung abdecken.
Beim Drehen rotiert das Werkstück gegen ein stationäres Werkzeug. Ideal für zylindrische Teile: Wellen, Buchsen, Stangen und Gewindekomponenten. Drehmaschinen und Langdrehautomaten sind die Standardplattformen.
Beim Fräsen bleibt das Werkstück stationär und das Schneidwerkzeug rotiert. Am besten für Teile mit prismatischer Geometrie: ebene Flächen, Taschen, Nuten und komplexe 3D-Oberflächen. Vertikale und horizontale Bearbeitungszentren sind die Standardplattformen.
Viele Serienteile nutzen beide Verfahren. Eine Welle mit Passfeder wird für den zylindrischen Durchmesser gedreht und anschließend für die Passfeder gefräst. Unsere Fabrik betreibt beide Prozesse in koordinierten Zellen, sodass Hybridteile während der Oberflächenbehandlung auf demselben Laufzettel bleiben.
CNC-Drehen deckt nahezu alle gängigen Metalle und Kunststoffe ab.
Aluminiumlegierungen (6061, 6063, 7075, 2024, 5052) sind der Standard für Luftfahrt-, Elektronik- und Konsumgüter-Drehteile. Automatenlegierungen wie 6061-T6 und 2011 laufen mit hohen Schnittgeschwindigkeiten und ausgezeichneter Span kontrolle.
Stahllegierungen decken Festigkeits- und Korrosionsanforderungen ab. Automatenstahl 303 und 316, Werkzeugstähle (4140, 4340) und Kohlenstoffstähle (1018, 1045, 12L14) sind Standard. Gehärteter Stahl bis 62 HRC kann mit CBN-bestückten Werkzeugen hartgedreht werden.
Spezialmetalle umfassen Titan Grade 5 (Ti-6Al-4V), Messing C36000, Kupfer C11000 und Nickel-Superlegierungen (Inconel 718, Monel 400). Titan und Inconel erfordern langsamere Schnittgeschwindigkeiten und eine spezialisierte Kühlstrategie.
Technische Kunststoffe umfassen PEEK, POM (Delrin), Nylon, PC, ABS, PMMA, PTFE, PVC und PP. Kunststoffe erfordern kontrollierte Vorschübe, um ein Schmelzen durch Wärmestau zu vermeiden.
Die Materialauswahl sollte zur mechanischen Belastung, Betriebsumgebung und zum Kostenziel des Teils passen. Unsere DFM-Analyse kann die beste Sorte empfehlen, bevor die Programmierung beginnt.
Die Toleranz hängt vom Maschinentyp, der Werkzeugauswahl und davon ab, ob das Bauteil nachbearbeitet oder geschliffen wird.
Standard-2-Achs-Drehen hält ±0,05 mm auf Durchmessern bis 25 mm und ±0,1 mm auf längeren Maßen. Das deckt die meisten kommerziellen Teile ab.
Langdrehen hält ±0,01 mm auf Durchmessern unter 38 mm dank der Führungsbuchse, die das Werkstück direkt an der Schneide abstützt. Rundschleifen nach dem Drehen hält ±0,01 mm und Ra 0,2 μm auf kritischen Lagerflächen.
Die Oberflächengüte reicht von 3,2 μm Ra (Standard-Schruppen und -Schlichten) bis 0,4 μm Ra (Präzisionsschlichten mit kontrolliertem Vorschub und kleinem Eckenradius). Hochglanzpolieren unter 0,2 μm erfordert einen zusätzlichen Polierdurchgang.
Markieren Sie kritische Maße auf Ihrer Zeichnung, damit sie auf erreichbare Toleranz geprüft werden können. Übertolerierung jedes Maßes treibt die Kosten in die Höhe, ohne die Teileleistung zu verbessern.
Unsere Drehmaschinen bearbeiten Durchmesser von 0,5 mm auf Langdrehautomaten bis zu 400 mm auf großen horizontalen Futterdrehmaschinen. Längen bis 2.000 mm werden mit Lünetten für lange Wellen unterstützt.
Kleine Präzisionsteile unter 38 mm Durchmesser laufen auf Langdrehautomaten mit 8.000 bis 10.000 U/min für feine Arbeiten an Messing, Aluminium und zerspanbarem Edelstahl.
Mittlere Teile von 38 bis 200 mm Durchmesser laufen auf Produktions-CNC-Drehmaschinen mit Stangenlader für den unbeaufsichtigten Betrieb. Hier landen die meisten Serienprogramme.
Großdurchmesserteile von 200 bis 400 mm Durchmesser laufen auf Futterdrehmaschinen mit angetriebenen Werkzeugen. Die Länge ist durch die Bettlänge und die Reitstockunterstützung begrenzt.
Geben Sie Durchmesser, Länge und Lage der Merkmale früh an, damit wir beim Angebot die passende Maschinenklasse zuordnen können.
Das Drehen punktet bei zylindrischer Geometrie, Zykluszeit und der Wirtschaftlichkeit stangengeführter Stückzahlen. Das Fräsen punktet bei prismatischer Geometrie und nicht rotationssymmetrischen Merkmalen.
Wählen Sie CNC-Drehen, wenn das Bauteil überwiegend zylindrisch oder rotationssymmetrisch ist, etwa Wellen, Stifte, Buchsen, Gewindeteile oder alles, was gespannt und gedreht werden kann. Die Zykluszeiten beim Drehen liegen bei kleinen, von der Stange gefertigten Teilen im Sekundenbereich pro Teil, gegenüber Minuten bei vergleichbaren Frästeilen.
Wählen Sie CNC-Fräsen, wenn das Teil flache Flächen, Taschen, Nuten oder komplexe 3D-Oberflächen hat, die auf einem rotierenden Werkstück nicht erzeugt werden können. Wenn das Teil beides hat, können Dreh-Fräszentren mit angetriebenen Werkzeugen die richtige Antwort sein.
Der Kostenvergleich spricht auch für das Drehen bei stangengeführter Serienfertigung: Ein Stangenlader betreibt die Drehmaschine unbeaufsichtigt, was die Arbeitskosten pro Teil senkt.
Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.
Eloxieren ist Standard bei Aluminium-Drehteilen für Korrosions- und Verschleißbeständigkeit. Eloxieren Typ II fügt 5 bis 25 μm hinzu; Typ III Hardcoat fügt 25 bis 75 μm für stark beanspruchte Anwendungen hinzu.
Galvanisieren sorgt für glänzende Chrom-, Nickel-, Zink- oder Zinnschichten als dekorative und funktionale Oberflächen auf Drehteilen aus Stahl und Messing. Galvanisieren vergrößert die Teilemaße um 5 bis 30 µm.
Die Passivierung ist bei Edelstahl-Drehteilen für Medizin- und Lebensmitteltechnik erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).
Polieren bis Ra 0,2 bis 0,4 μm ist für Dichtflächen, Lagerflächen und Spiegeloberflächen verfügbar. Geben Sie an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt, die Kosten verursacht.
Außenrundschleifen nach dem Drehen hält ±0,01 mm und Ra 0,2 μm auf kritischen Wellen und Stiften. Legen Sie die Anforderungen an die Oberfläche während der DFM-Analyse fest, denn sie beeinflussen Materialauswahl und Maßtoleranz.
Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.
Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.
CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.
Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,01 mm verwendet.
Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.
Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).
Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.
Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.
Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.

Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

Eine Schraube ist ein Gewindeverbindungselement, das durch ein Teil geführt und auf der anderen Seite von einer Mutter gehalten wird
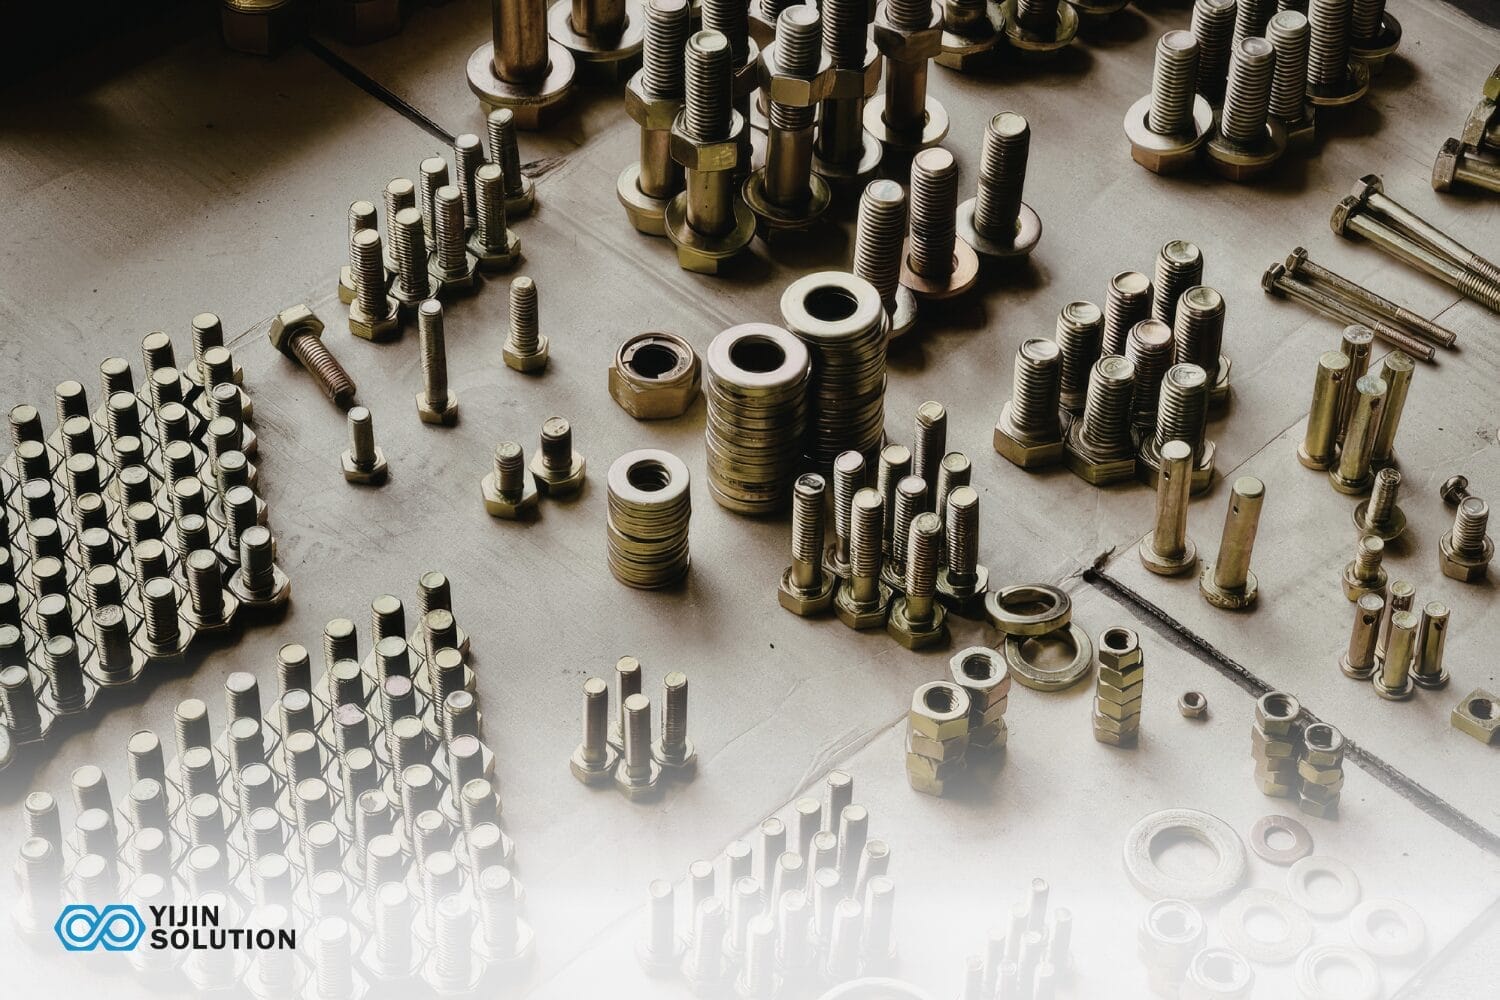
Jede Blechbaugruppe hängt von ihren Verbindungselementen ab. Die von Ihnen gewählte Verbindungsart bestimmt, wie sich die Baugruppe verhält unter

Kundenspezifische CNC-Bearbeitungsteile nach Ihren genauen Spezifikationen, mit verkürzten Lieferzeiten
WhatsApp uns