Individuelle Blechbearbeitung
- Allgemeintoleranzen ±0,30 mm; enge Toleranzen bis ±0,10 mm
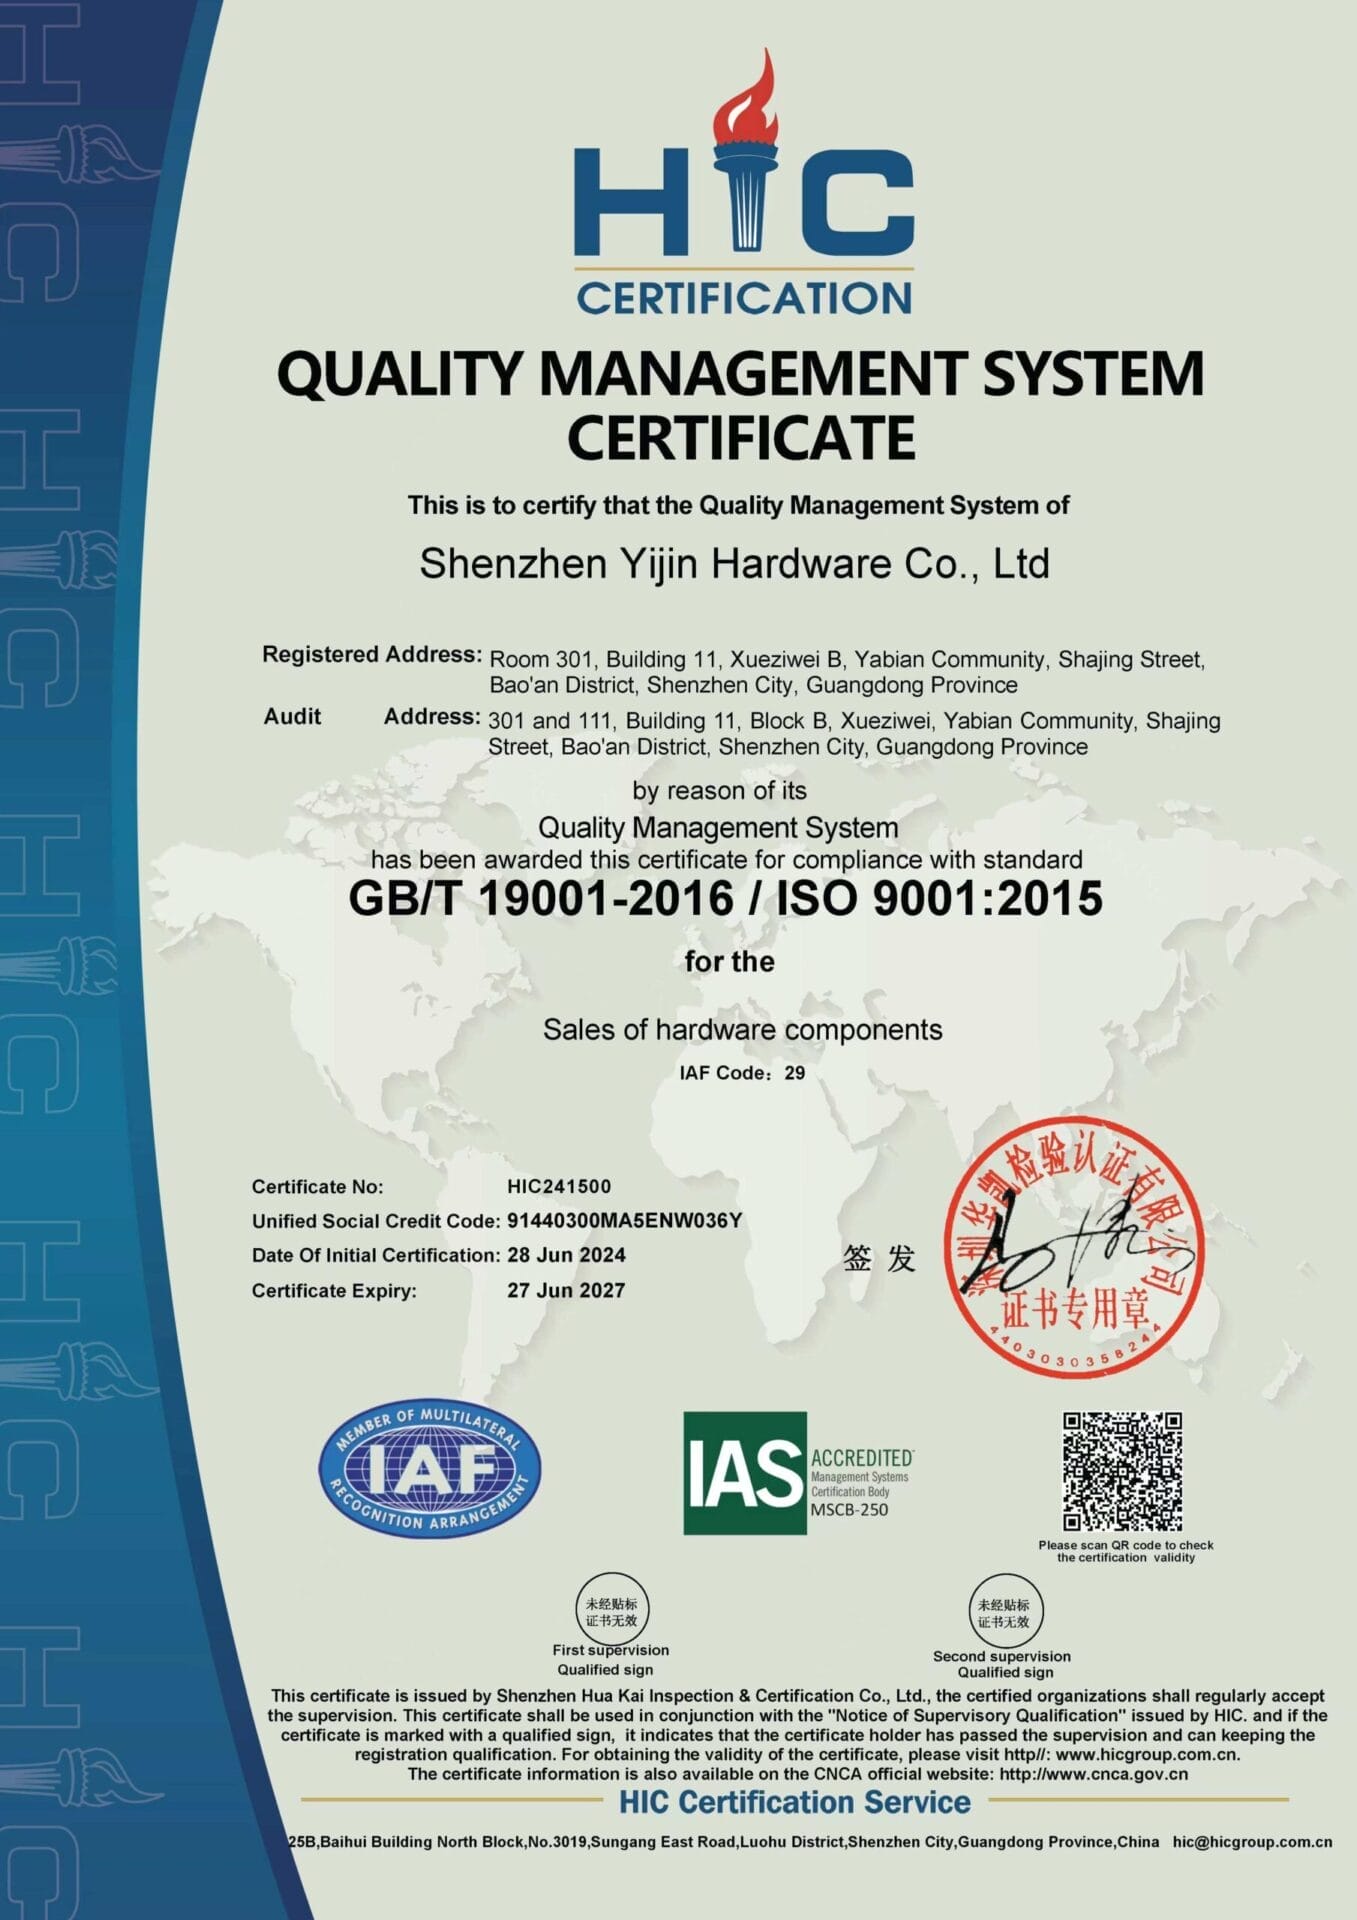
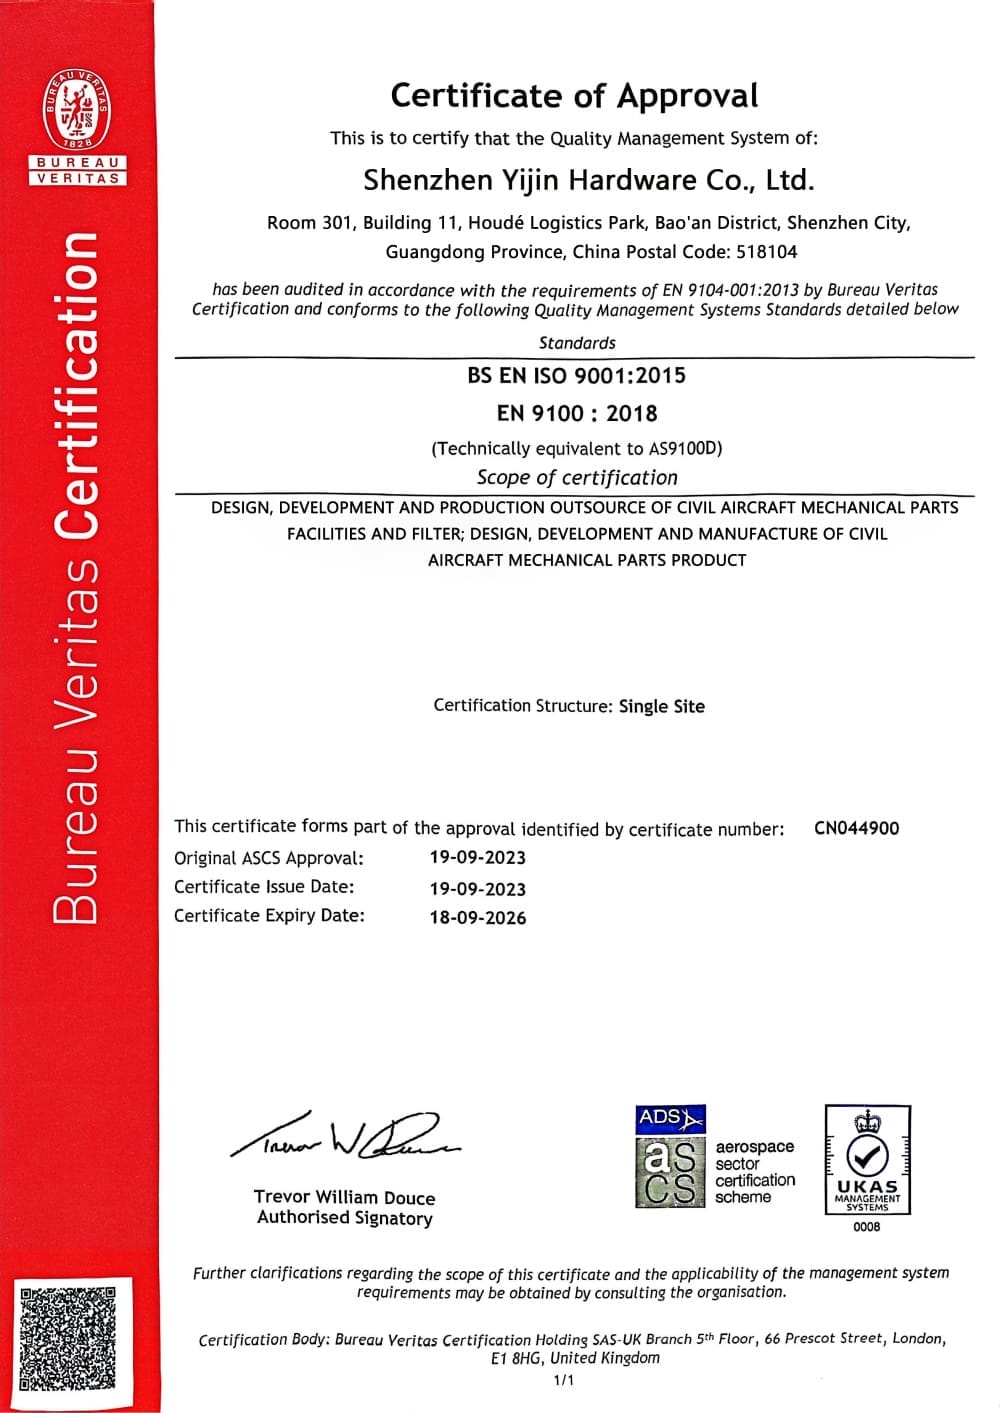
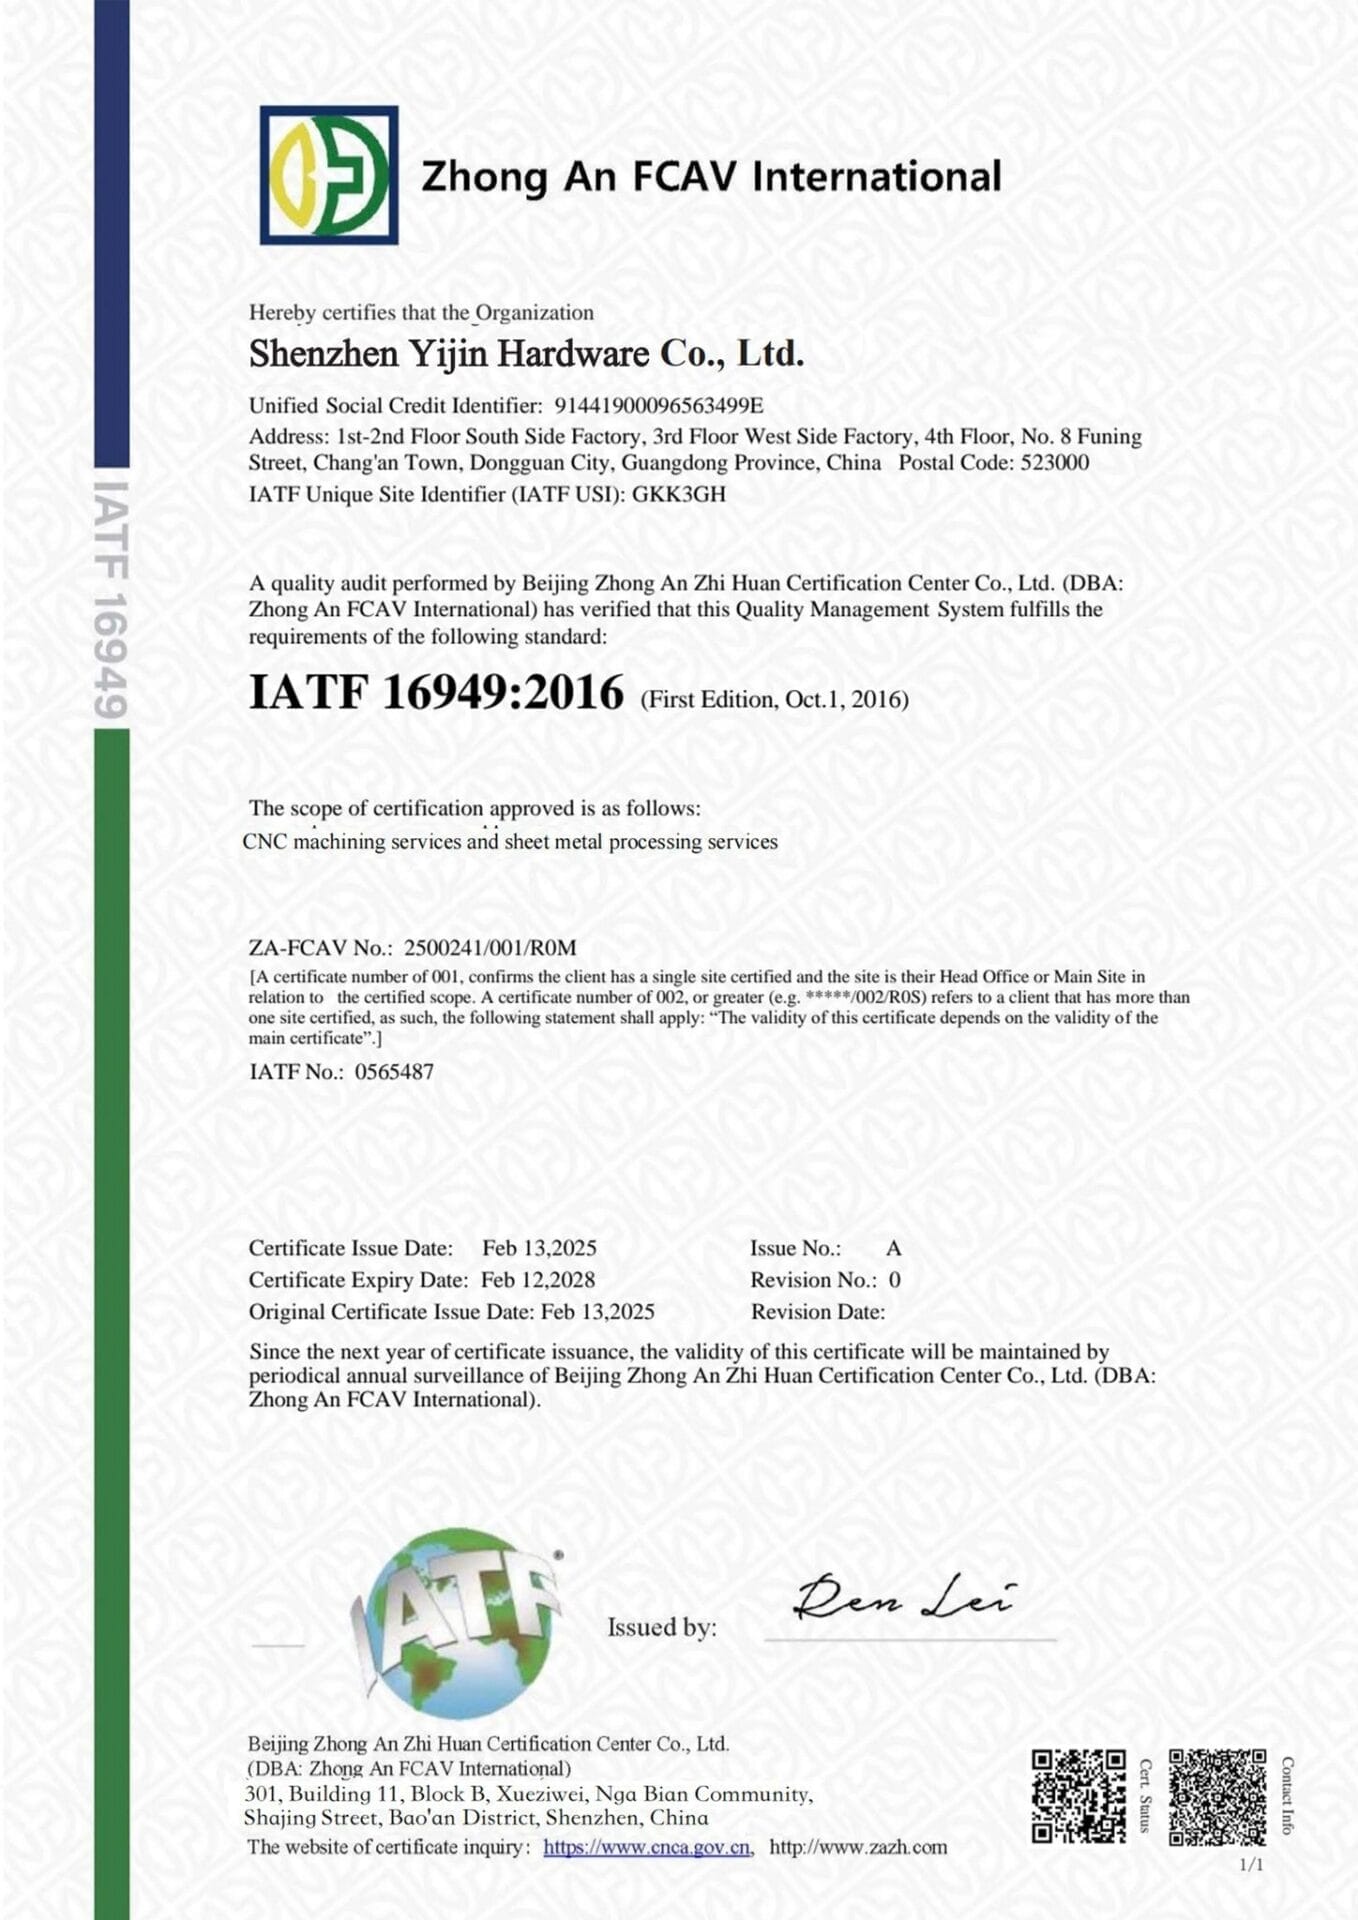
- AS9100D, IATF 16949, ISO 13485 und ISO 9001 zertifiziert
- Keine Mindestbestellmenge. 1 Stück bis über 100.000 Teile
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Unsere Blechbearbeitung nach Maß
Wir bieten die komplette Blechbearbeitung aus einer Hand. Jeder Prozess läuft auf eigenen Fertigungslinien mit vollständiger Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Teil.
Laserschneiden Dienstleistungen
Wir schneiden Stahl bis 20 mm und Aluminium bis 12 mm mit einer Positioniergenauigkeit von ±0,02 mm. Unsere 30 Faserlaseranlagen übernehmen die Profilbearbeitung von Flachblech, das Schneiden feiner Merkmale und das Hochleistungs-Nesting. Die Teile kommen gratfrei vom Tisch und sind ohne Nacharbeit für den nächsten Arbeitsgang bereit.
Wasserstrahlschneiden
Wasserstrahlschneiden eignet sich für Materialien, die Laser und Plasma nicht bearbeiten können, darunter Titan, Kupfer und wärmeempfindliche Legierungen. Wir schneiden Bleche bis 150 mm Dicke mit einer Kantengenauigkeit von ±0,1 mm und ohne thermische Verformung. Das Kaltstrahlverfahren erhält die Materialeigenschaften, sodass die Teile ohne Wärmebehandlung direkt zur Montage gehen.
Plasmaschneiden
Plasmaschneiden liefert schnell und wirtschaftlich Konturen in Baustahl, Edelstahl und Aluminiumblech bis 50 mm Dicke. Es ist das richtige Verfahren für Strukturteile, Halter und Rahmen, bei denen Geschwindigkeit und Zerspanungsleistung wichtiger sind als feine Details. Die Schnittkanten sind sauber genug für direktes Schweißen.
Metallbiege-Dienstleistungen
Unsere CNC-Abkantpressen formen Biegungen, Flansche und Profile in Blech von 0,5 mm bis 6 mm Dicke. Wir halten Biegewinkeltoleranzen von ±0,5° und eine Positioniergenauigkeit von ±0,05 mm über ganze Serien hinweg ein. Eine kostenlose DFM-Analyse bestätigt Biegeradien, Mindestflanschlängen und Rückfederungskompensation, bevor die Fertigung beginnt.
Stanzen
Progressiv- und Einzelplatzstanzen fertigen Blechteile mit Bohrungen, Langlöchern, Sicken und Umformungen in hoher Geschwindigkeit. Wir fertigen Stückzahlen von 1.000 bis 500.000+ Stück mit gleichbleibender Maßhaltigkeit bei jedem Teil. Die Werkzeuge werden im Haus konstruiert und gebaut, was die Lieferzeit verkürzt und die Stückkosten senkt.
Von der Idee zur Serie
Die Blechbearbeitung ist eine Phase im größeren Produktentwicklungsprozess. Wir begleiten den gesamten Weg vom ersten Konzept über die Konstruktionsprüfung, den Prototypenbau und die Designvalidierung bis zur Serienfertigung.
Blechbearbeitung: Fertigungskapazitäten
| Merkmal | Beschreibung |
|---|---|
| Präzisionstoleranz | ±0,10 mm |
| Standard-Toleranz | ±0,30 mm |
| Standard-Vorlaufzeit | Prototypen: 3–7 Tage; Serie: 7–15 Tage |
| Maximale Teilegröße | 2440 × 1220 mm |
Blechwerkstoffe
Wir lagern und verarbeiten die unten aufgeführten Werkstoffe. Jeder wird mit vollständigem Walzzeugnis und Eingangsprüfprotokollen bezogen.
Stahlbleche
| Typ | Gängige Klassen |
| Baustahl (unlegierter Stahl) | SPCC, SPHC, Q235, S235JR, A36 |
| Verzinkter Stahl | SGCC, DX51D, feuerverzinkt, elektrolytisch verzinkt |
| Federstahl | 65Mn, SK5, SUP9 |
Mehr erfahren über unsere Blechbearbeitung aus Stahl
Edelstahlbleche
| Typ | Gängige Klassen |
| Austenitisch | 304, 304L, 316, 316L, 321 |
| Ferritisch | 430, 410 |
| Duplex | 2205 |
Mehr erfahren über unsere Blechbearbeitung aus Edelstahl
Aluminiumbleche
| Typ | Gängige Klassen |
| Universal | 1050, 1060, 1100 |
| Struktur | 5052, 5083, 6061-T6 |
| Luft- und Raumfahrtqualität | 7075-T6, 2024-T3 |
Mehr erfahren über unsere Blechbearbeitung aus Aluminium
Kupferbleche
| Typ | Gängige Klassen |
| Reines Kupfer | C1100 (T2), C1020 (TU1) |
| Messing | C2600 (H65), C2680 (H62), C2801 (H59) |
| Bronze | Phosphorbronze C5191, Berylliumkupfer C1720 |
Mehr erfahren über unsere Blechbearbeitung für Kupferteile
Oberflächenbehandlung für Blechbearbeitung
Wir führen Oberflächenbehandlungen im Haus durch, um Qualität und Lieferzeit zu kontrollieren. Jede der folgenden Oberflächenbehandlungen ist für Blechteile aus allen von uns verarbeiteten Werkstoffen verfügbar.
Oberflächenbehandlung
SPEZIFIKATION

Eloxieren
Eloxieren bildet eine harte Oxidschicht auf Aluminiumoberflächen. Es verbessert die Korrosionsbeständigkeit und ermöglicht eine Farbeinfärbung ohne Lack. Erhältlich in Type II und Type III Harteloxal bis 50 μm Dicke.

Pulverbeschichtung
Elektrostatische Pulverbeschichtung liefert eine dauerhafte, gleichmäßige Oberfläche in jedem RAL-Farbton. Die Schichtdicke liegt zwischen 60 und 120 μm. Sie widersteht Abplatzen, Kratzern und UV-Verblassen besser als Nasslack.

Beschichtung

Bürsten
Mechanisches Bürsten erzeugt eine gleichmäßige Satinierung auf Edelstahl und Aluminium. Es entfernt Oberflächenfehler und erzeugt eine professionelle, nicht reflektierende Optik.

Polieren
Mehrstufiges Polieren erzielt Spiegeloberflächen bis hinunter zu Ra 0,05 µm. Häufig bei Edelstahlteilen für Medizintechnik, Lebensmittelverarbeitung und optische Anwendungen.

Passivierung
Fallstudie
Die Präzisionsbearbeitung von Yijin Solution hat unseren Engpass der letzten sechs Monate gelöst. Die Toleranzstabilität von ±0,001 mm und ein Lieferzyklus von 2,4 Wochen erhöhten unsere Kapazität für Ätzanlagen um 30 %, und die Konsistenz der DLC-Beschichtung verlängerte direkt die Lebensdauer der Elektrode.

⚑ Herausforderung
Vextron benötigte Präzisions-Elektrodenhalter aus 7075-T6 Aluminium mit einer Toleranz von ±0,001 mm und einer gleichmäßigen DLC-Beschichtung für Plasmaätzgeräte. Bisherige Lieferanten kamen nicht unter ±0,003 mm, mit 8 % Ausschussquote, uneinheitlicher Beschichtungsdicke und 12 Wochen Lieferzeit, was die Montagelinie blockierte.
✓ Lösung
Yijin setzte ein vierstufiges Protokoll ein, das 5-Achs-Bearbeitung von DMG MORI mit PCD-Mikrozerspanung, einer kundenspezifischen Vakuum- und Stiftvorrichtung und einem Zyklus aus Schruppen, Altern und Schlichten zur Spannungsarmglühung kombinierte. Ein proprietäres DLC-Beschichtungsverfahren hielt die Schichtabweichung innerhalb von ±0,2 μm, während die Zeiss-CMM-Prüfung jede Charge verifizierte.
Die Präzisionskontrolle von Yijin mit ±0,003 mm und die Niedrigtemperatur-Spannungsarmglühtechnologie haben unsere Herausforderungen vollständig gelöst. Fast 800 gelieferte Teile weisen eine Prüfbestandsquote von 100 % auf und zeigen keine Verformung in der simulierten Weltraumumgebung von -180 °C bis +150 °C.

⚑ Herausforderung
Thales Alenia Space benötigte Blechteile für die Luft- und Raumfahrt mit einer Toleranz von ±0,005 mm, die Vakuum, extremen Temperaturen und Strahlung standhalten. Frühere Lieferanten blieben bei ±0,01 mm mit Ausbeuten unter 85 % stecken, was zu Nacharbeit, Verformungsfehlern und 30 % Terminüberschreitungen führte.
✓ Lösung
Yijin setzte 5-Achs-Bearbeitung, viskose Weichformung für Titan und Stickstoff-Spannungsarmglühen ein, unterstützt durch AS9100D-Qualitätskontrolle und KI-optimierte Parameter. Das System stabilisierte Toleranzen von ±0,003 mm bei Titan- und 7075-Aluminium-Bauteilen.
Starten Sie Ihr erstes Blechprojekt
Wir machen es einfach, von der Konstruktion zu gelieferten Teilen zu gelangen. Folgen Sie diesen vier Schritten, um Ihr Blechbearbeitungsprojekt zu starten.
Angebot einholen
Laden Sie Ihre CAD-Datei hoch, wählen Sie Ihre Lieferzeit und erhalten Sie ein Angebot innerhalb von 24 Stunden.
Produktion
Unser Engineering-Team prüft Ihre Konstruktion auf Fertigungsgerechtheit und plant dann die Produktion auf der passenden Linie.
Qualitätskontrolle
Jedes Teil wird vor dem Verpacken gemäß Ihren Zeichnungsvorgaben durch Koordinatenmessung, optische Messtechnik und Sichtprüfung kontrolliert.
Lieferung
Teile werden mit Maßprüfberichten und Materialzertifikaten geliefert. Expressversand ist für eilige Aufträge verfügbar, mit Sendungsverfolgung bei allen Lieferungen.
Blechfertigung von Yijin Solution
Wir betreiben eine 25.000+ m² große Blechfertigungsanlage in Shenzhen, China. Unser Im Werk stehen 30 Laserschneidmaschinen, mehr als 136 CNC-Bearbeitungszentren und 281 Prüfmittel. Blechteile durchlaufen Schneiden, Biegen, Schweißen, Oberflächenbehandlung und Prüfung, ohne das Werk zu verlassen.
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jeder Auftrag wird mit vollständigen Maßprotokollen und Materialzeugnissen geliefert. Für Projekte mit Anforderungen aus der Luft- und Raumfahrt oder Automobilindustrie läuft unsere Serie unter den Qualitätsmanagementsystemen AS9100D und IATF 16949.


Galerie für Blechteile
Unser Werk in Shenzhen hat Blechteile für Kunden aus den Bereichen Luft- und Raumfahrt, Automobil, Medizintechnik und Industrieanlagen gefertigt. Jedes gezeigte Projekt wurde von der Konstruktionsprüfung über die Fertigung und Oberflächenbehandlung bis hin zur Prüfung unter unserem Qualitätsmanagementsystem durchgeführt.
Industrien, die wir bedienen
Batteriegehäuse, Wechselrichtergehäuse und Solarmontagerahmen mit Pulverbeschichtung oder Verzinkung für Witterungsbeständigkeit und Ermüdungsfestigkeit im Außenbereich.
Edelstahl-Steuerschränke in Marinequalität, Schottwände und Decksgehäuse mit salzsprühbeständigen Oberflächen für Schiffe und Hafenausrüstung.
AS9100D-zertifizierte Avionikgehäuse, Strukturpaneele, Montageplatten und Zugangsabdeckungen mit vollständiger Materialrückverfolgbarkeit und Erstmusterprüfung.
Halter, Batteriegehäuse, Strukturverstärkungen und Armaturenbretter, hergestellt unter IATF 16949 mit PPAP-Level-3-Dokumentation.
Gerätegehäuse, Gehäuse für Unterhaltungselektronik und dekorative Schränke mit gebürsteten, eloxierten oder pulverbeschichteten Oberflächen.
Instrumentengehäuse, Sterilisationssiebe und Medizinwagenverkleidungen aus Edelstahl mit elektropolierten oder passivierten Oberflächen nach ISO 13485.
Reinraumgehäuse, Wafer-Handling-Panels und Vakuumkammer-Bauteile aus elektropoliertem Edelstahl für geringe Partikelabgabe.
Maschinenschutzhauben, Spanwannen, Werkzeugträger und Kühlmittelgehäuse für Spritzgießereien und Werkzeugräume.
Geräteschränke, ausfahrbare Paneele und robuste Elektronikgehäuse nach MIL-SPEC- und NAS-Standards mit vollständiger Dokumentation.
Warum Yijin Solution für die Blechbearbeitung wählen
Wir kontrollieren jeden Schritt der Blechfertigung – vom Zuschnitt über die Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Lieferzeiten, gleichbleibende Qualität über alle Aufträge hinweg und direkte Preise ohne Aufschläge durch Zwischenhändler.

Zeiss-Koordinatenmessgeräte und optische Messsysteme prüfen jedes kritische Maß. Blechteile halten Biegetoleranzen von ±0,05 mm und Laserschneidgenauigkeit von ±0,02 mm, mit Erstmusterprüfung als Standard bei allen Aufträgen.

Prototypen werden in 3 bis 7 Tagen geliefert, Serienaufträge in 2 bis 4 Wochen abgeschlossen. Dedizierte Schneidlinien und Inhouse- Oberflächenbehandlung eliminieren Lieferantenübergaben, die die Lieferung verzögern.

Keine Mindestbestellmenge. Einzelstück-Prototypen und Serien mit über 100.000 Teilen durchlaufen dieselben Anlagen und Prüfstandards.

Ihre Prototypen und Serienteile stammen aus derselben Fabrik. Keine erneute Qualifizierung, keine Anbieterwechsel und keine Prozessabweichungen beim Übergang von der Validierung zur Serie.

Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer, Messing und Titan als Bleche in Stärken von 0,5 bis 6 mm. Zu jeder Bestellung gehören Werkszeugnisse und Eingangsprüfprotokolle.

Direkte Fabrikpreise ohne Händlermargen. Unser Engineering-Team prüft Ihr Design vor der Produktion, um Änderungen zu identifizieren, die Materialverschwendung und Bearbeitungszeit reduzieren.
FAQ zur Blechbearbeitung
Häufige Fragen zur Blechbearbeitung, zu Materialien und unserem Produktionsprozess.
Auswahl der richtigen Oberflächenbehandlung für mein Blechteil
Die Oberflächenbehandlung hängt von der Funktion des Bauteils, der Einsatzumgebung und den Anforderungen an das Aussehen ab. Für Außen- oder stark beanspruchte Teile bietet die Pulverbeschichtung den dauerhaftesten Schutz mit einer Schichtdicke von 60 bis 120 µm. Aluminiumteile, die Korrosionsbeständigkeit und ein sauberes Aussehen erfordern, eignen sich am besten für das Eloxieren. Edelstahlteile für medizinische oder lebensmittelgeeignete Anwendungen sollten passiviert oder elektropoliert werden.
Für kosmetische Teile, die eine gleichmäßige matte Textur benötigen, ist mechanisches Bürsten die Standardwahl. Verchromen oder Vernickeln bietet sowohl Korrosionsschutz als auch Leitfähigkeit für elektrische Komponenten.
Wenn Sie unsicher sind, welche Oberflächenbehandlung Sie angeben sollen, kann unser Technikteam während der DFM-Analyse die richtige Option basierend auf den Einsatzbedingungen Ihres Bauteils empfehlen.
2. Was ist Blechbearbeitung?
Blechbearbeitung bezeichnet die Gesamtheit der Fertigungsverfahren, mit denen flache Bleche zu funktionalen Teilen und Baugruppen geformt werden. Die häufigsten Verfahren sind Schneiden, Biegen, Stanzen und Fügen.
Die Schneidverfahren reichen von Laserschneiden und Wasserstrahlschneiden bis hin zu Plasmaschneiden und Scheren. Laserschneiden liefert die engsten Toleranzen, oft innerhalb von ±0,1 mm, und bewältigt komplexe Geometrien ohne zusätzliche Werkzeuge. Wasserstrahlschneiden eignet sich für wärmeempfindliche Materialien, da es keine thermische Verformung erzeugt.
Beim Biegen werden Abkantpressen verwendet, um Winkel und Flansche in Blech zu formen. Der Biegeradius, die Materialdicke und die Walzrichtung beeinflussen alle das Endergebnis. Biegeradien sollten vor dem Design-Lock mit Ihrem Fertigungspartner bestätigt werden, um Rückfederungsprobleme zu vermeiden.
Stanzen und Umformen sind Verfahren für hohe Stückzahlen. Ein Werkzeug presst das Blech in einem Hub oder in mehreren aufeinanderfolgenden Stufen in Form. Stanzen ist ab 1.000 Stück wirtschaftlich, erfordert jedoch eine Vorabinvestition in Werkzeuge.
Fügeverfahren umfassen Schweißen (WIG, MIG, Punktschweißen), Nieten und das Einsetzen von Verbindungselementen. Die Wahl hängt vom Material, den Lastanforderungen und davon ab, ob die Baugruppe später demontiert werden muss.
Jede Technik erfüllt einen anderen Zweck. Die richtige Kombination hängt von Bauteilgeometrie, Werkstoff, Stückzahl und Toleranzanforderungen ab.
3. Kann Blech lackiert oder oberflächenbehandelt werden?
Ja. Blech eignet sich für eine breite Palette von Oberflächenbehandlungen, darunter Lackieren, Pulverbeschichten, Eloxieren, Galvanisieren und Bürsten.
Lackieren und Pulverbeschichten sind die gängigsten Optionen für Farbe und Korrosionsschutz. Pulverbeschichten ist haltbarer als Nasslack und verwendet keine Lösungsmittel, was es zur bevorzugten Wahl für Teile macht, die Außenbedingungen oder starker Beanspruchung ausgesetzt sind. Die Standard-Pulverbeschichtungsdicke liegt zwischen 60 und 80 Mikrometern.
Eloxieren gilt speziell für Aluminium. Es erzeugt eine harte Oxidschicht, die Kratz- und Korrosionsbeständigkeit bietet. Typ-II-Eloxieren ist Standard für Sichtteile, während Typ III (Harteloxieren) Verschleißfestigkeit für funktionale Komponenten hinzufügt.
Bei Edelstahl entfernt die Passivierung Oberflächenverunreinigungen und stellt die Chromoxidschicht wieder her, die Rost verhindert. Das Elektropolieren geht einen Schritt weiter und glättet die Oberfläche zu einem spiegelähnlichen Finish, das in der Medizin- und Lebensmitteltechnik üblich ist.
Die Oberflächenvorbereitung ist genauso wichtig wie die Oberfläche selbst. Entgraten, Reinigen und Grundieren gewährleisten eine ordnungsgemäße Haftung und ein gleichbleibendes Ergebnis. Ihr Lohnfertiger sollte die Vorbereitungsschritte bestätigen, bevor die Produktion beginnt.
4. Welche Blechwerkstoffe können bei der Fertigung verwendet werden?
Blechbearbeitung eignet sich für eine breite Palette an Metallen und Legierungen. Am häufigsten verwendet werden Stahl, Edelstahl, Aluminium, Kupfer und Messing.
Baustahl (wie SPCC oder Kaltbandstahl) ist die wirtschaftlichste Option für Strukturteile, Gehäuse und Halter. Er lässt sich leicht schneiden, biegen und schweißen, benötigt jedoch eine Schutzbehandlung zum Korrosionsschutz.
Edelstahl 304 und 316L sind Standardoptionen für korrosionsbeständige Anwendungen. 316L schneidet in chloridreichen oder maritimen Umgebungen besser ab. Beide Sorten sind schwerer zu umformen als Baustahl, daher sollten Biegeradien und Werkzeugverschleiß in die Konstruktion einfließen.
Aluminium 5052 und 6061 sind beliebt für leichte Teile. 5052 bietet bessere Umformbarkeit und Korrosionsbeständigkeit und ist damit die richtige Spezifikation für Gehäuse und Blenden. 6061 ist fester und lässt sich gut bearbeiten, neigt aber eher zum Reißen bei engen Biegungen.
Kupfer und Messing werden wegen ihrer elektrischen Leitfähigkeit und thermischen Eigenschaften gewählt. Sie sind typisch für Stromschienen, Kühlkörper und HF-Abschirmungen.
Die Materialauswahl sollte den mechanischen Anforderungen des Bauteils, der Einsatzumgebung und den Anforderungen an die Oberflächenbehandlung entsprechen. Die DFM-Analyse Ihres Fertigungspartners kann vor Produktionsbeginn das beste Material für Ihre Anwendung ermitteln.
5. Welche typischen Blechdicken werden in der Blechbearbeitung verwendet?
Standardblechdicken reichen bei den meisten Fertigungsprojekten von 0,5 mm bis 6,0 mm. Material dünner als 0,5 mm wird als Folie eingestuft, Material dicker als 6,0 mm gilt als Blech.
Für Stahl und Edelstahl liegen die gängigsten Stärken zwischen 0,8 mm und 3,0 mm. Dünnere Stärken (0,5–1,0 mm) eignen sich für leichte Gehäuse und Sichtblenden. Dickere Stärken (2,0–4,0 mm) werden für strukturelle Halter, Chassis und tragende Bauteile verwendet.
Aluminiumblech wird üblicherweise zwischen 0,5 mm und 5,0 mm spezifiziert. Dünneres Aluminium lässt sich leicht biegen, bekommt aber schneller Dellen. Dickeres Aluminium sorgt für Steifigkeit, erhöht jedoch die Materialkosten und erfordert größere Biegeradien.
Die Dicke beeinflusst mehr als die Festigkeit. Sie wirkt sich direkt auf Biegeradiusgrenzen, Schweißparameter, Schnittgeschwindigkeit und das Gesamtgewicht des Teils aus. Ein 1,5 mm Edelstahlblech beispielsweise erfordert einen minimalen Innenbiegeradius von etwa 1,5 mm, um Rissbildung zu vermeiden.
Bei der Wahl der Wandstärke sollten Sie die strukturelle Leistung gegen Gewicht und Kosten abwägen. Ihr Fertigungspartner kann die optimale Stärke auf Basis der Funktion des Bauteils und der Belastungsbedingungen empfehlen.
6. Welche weiteren Materialien werden in der Blechbearbeitung verwendet?
Über die Standardmetalle hinaus verarbeitet die Blechfertigung auch Speziallegierungen und weniger verbreitete Materialien für spezifische Leistungsanforderungen.
Titanblech wird in der Luft- und Raumfahrt sowie in der Medizintechnik eingesetzt, wo ein hohes Verhältnis von Festigkeit zu Gewicht und Biokompatibilität gefordert sind. Titan Grade 2 ist die gängigste Blechform. Es ist korrosionsbeständig und schweißbar, aber deutlich schwerer zu formen und zu schneiden als Aluminium oder Stahl.
Verzinkter Stahl hat eine Zinkschicht, die integrierten Korrosionsschutz ohne zusätzliche Oberflächenbehandlung bietet. Er wird häufig in HVAC-Kanälen, elektrischen Gehäusen und Außengeräten verwendet. Die Zinkschicht beeinträchtigt die Schweißbarkeit, daher sollte die Verbindungsgestaltung dies berücksichtigen.
Federstahl (wie AISI 1095 oder 301 Edelstahl) wird für Teile gewählt, die sich wiederholt biegen müssen, ohne dauerhaft zu verformen. Clips, Haltebänder und Kontaktfedern sind typische Anwendungen.
Nickellegierungen wie Inconel 625 und Hastelloy halten extremen Temperaturen und aggressiven chemischen Umgebungen stand. Diese Materialien sind in der Energie-, Chemie- und Meerestechnik verbreitet. Sie sind teuer und schwer zu bearbeiten, daher werden sie nur spezifiziert, wenn Standardmaterialien die Betriebsbedingungen nicht erfüllen können.
Die Wahl eines Spezialmaterials erhöht Kosten und Lieferzeit. Bestätigen Sie Verfügbarkeit und Umformbarkeit mit Ihrem Fertiger während der DFM-Analyse, um Verzögerungen zu vermeiden.
7. Wie genau sind die Schnitte und Biegungen in der Blechbearbeitung?
Die Genauigkeit hängt vom Schneidverfahren, der Biegeausrüstung und den Werkstoffeigenschaften ab. Moderne CNC-gesteuerte Anlagen liefern über ganze Serien hinweg wiederholbare Präzision.
Beim Schneiden erreicht das Laserschneiden bei den meisten Materialien Toleranzen von ±0,1 mm. Faserlaser bearbeiten dünne Bleche mit minimalem Wärmeverzug, während CO2-Laser für dickere Materialstärken geeignet sind. Wasserstrahlschneiden hält ±0,13 mm ein und vermeidet thermische Effekte vollständig. Plasmaschneiden ist bei dickem Stahl schneller, aber weniger präzise, typischerweise ±0,5 mm.
Beim Biegen halten CNC-Abkantpressen Winkeltoleranzen innerhalb von ±0,5° und Positionstoleranzen innerhalb von ±0,1 mm bei Flanschlängen ein. Die Genauigkeit hängt von Materialdicke, Walzrichtung und der Anzahl der Biegungen in Folge ab. Jede Biegung führt zu einem kleinen kumulativen Fehler, daher sollten Toleranzen bei Teilen mit mehreren Biegungen während der DFM-Analyse überprüft werden.
Beim Stanzen und Pressen werden in der Regel ±0,1 mm bei Lochpositionen und Durchmessern erreicht. Werkzeugverschleiß verringert die Genauigkeit über lange Läufe allmählich, daher sind Prüfintervalle bei Großserien entscheidend.
Um die beste Genauigkeit von Ihrem Fertigungspartner zu erhalten, geben Sie klare Toleranzen an kritischen Maßen an und kennzeichnen Sie, welche Merkmale funktional und welche kosmetisch sind. Eine Übertolerierung aller Maße erhöht die Kosten, ohne die Bauteilleistung zu verbessern.
8. Welche Blechbearbeitungsverfahren sind verfügbar?
Die Blechbearbeitung umfasst eine Reihe von Verfahren, die flache Bleche zu fertigen Teilen verarbeiten. Hier sind die wichtigsten Verfahren, die die meisten Komplettanbieter anbieten.
Laserschneiden: Verwendet einen fokussierten Laserstrahl, um Blech mit hoher Präzision zu schneiden. Geeignet für komplexe Profile, feine Merkmale und enge Toleranzen bis zu ±0,1 mm.
CNC-Stanzen: Eine Revolverstanze erzeugt Löcher, Schlitze und Ausschnitte mit austauschbaren Werkzeugen. Sie ist wirtschaftlich für Teile mit vielen identischen Merkmalen und unterstützt Stückzahlen vom Prototyp bis zur Großserie.
Biegen und Umformen: CNC-Abkantpressen biegen Blech in Winkel, Kanäle und Gehäuseformen. Mehrachsige Hinteranschläge gewährleisten wiederholbare Schenkellängen über Chargen hinweg.
Schweißen: WIG-, MIG- und Punktschweißen fügen Blechteile zu Baugruppen zusammen. WIG-Schweißen erzeugt die saubersten Nähte für sichtbare Oberflächen. Punktschweißen ist schneller und eignet sich für strukturelle Verbindungen in hohen Stückzahlen.
Stanzen: Folge- oder Transferwerkzeuge stanzen Blech in komplexe Formen mit hoher Geschwindigkeit. Stanzen ist wirtschaftlich ab Stückzahlen über 1.000 Einheiten, wobei die Stückkosten bei Skalierung deutlich sinken.
Einsetzen von Verbindungselementen: PEM-Bolzen, Abstandsbolzen und Einpressmuttern werden in Blech eingepresst und bieten Gewindebefestigungspunkte. Das macht angeschweißte Muttern überflüssig und vereinfacht die Montage.
Fertigstellung: Nachbearbeitungsprozesse wie Entgraten, Pulverbeschichten, Eloxieren, Galvanisieren und Passivieren. Diese verbessern je nach Anwendung die Korrosionsbeständigkeit, das Aussehen und die Oberflächenhärte.
Ein Full-Service-Fertiger vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.
Blech-Führungen

Sheet Metal Fabrication Certifications: What to Verify Before You Order
Sheet metal fabrication certifications help qualify suppliers. Scope, expiration, issuer, and order records should match industry and contract requirements.

HVAC Sheet Metal Fabrication: China Manufacturing Guide (2026)
HVAC sheet metal fabrication guide for OEM buyers: galvanized, aluminum, and stainless choices, ISO 2768 tolerances, finishing, and China sourcing

Sheet Metal Gauge Chart: Thickness by Material and Standard
Sheet metal gauge chart converting gauge to millimeters and inches for steel, stainless, aluminum, and galvanized sheet, plus the mill

Beginnen Sie noch heute. Teile schnell herstellen lassen.
CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.