Aufregende Neuigkeiten! Yijin Hardware wird umbenannt in Yijin Solution. Mehr erfahren →

Keine Zeichnungen? Kein Problem. Vom Konzept bis zur Produktion übernehmen unsere Designer und Ingenieure alles dazwischen. Entdecken Sie unsere neuen Dienstleistungen

Fertigungsmöglichkeiten im Blechstanzen

Diese Spezifikationen gelten für unsere Folgeverbund-, Verbund- und Tiefziehpresslinien. Toleranz, Platinengröße und Pressgeschwindigkeit hängen von der Werkzeugklasse und dem Material ab; die folgenden Bereiche entsprechen den Standardfertigungsbedingungen.
Merkmal Beschreibung
Präzision & Toleranz ±0,05 mm Standard; ±0,025 mm erreichbar mit Präzisions-Folgeverbundwerkzeugen
Material Dicke 0,1–6 mm bei Coil- und Blechmaterial
Presskraft 30–1.500 Tonnen; je nach Verfahren bis zu 1.000 Hübe pro Minute
Maximale Kapazität Zuschnitt bis 1500 × 600 mm (Folgeverbund); bis 800 × 800 mm (Tiefziehen)
Vorlaufzeit Werkzeugbau: 4–8 Wochen; Bemusterung: 3–7 Tage; Fertigung: 2–4 Wochen

Materialien für das Blechstanzen

Wir stanzen Blech, Coil und vorbeschichtetes Material aus Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer und Messing. Die Materialauswahl bestimmt die Werkzeugstandzeit, die Schmierstrategie und die Umformgrenzen, daher wird die Materialgüte während der DFM-Analyse zusammen mit der Zeichnung überprüft.

Kohlenstoff- und Baustahl

Typ Gängige Klassen
Kaltgewalztes Blech SPCC, CR4, DC01, DC03
Warmgewalzt und Baustahl SPHC, A36, S235JR, Q235
Hochfest und beschichtet DP590, DP780, verzinktes SGCC, elektrolytisch verzinkt
TypGängige Klassen
Austenitisch304, 304L, 316, 316L, 321
Ferritisch und martensitisch430, 410, 420
Federn und Spezialteile301 (1/2 hart, vollhart), 17-7 PH, 410 Edelstahlfeder


TypGängige Klassen
Universal1050, 1060, 1100, 3003
AluminiumC36000, C26000, C28000, C11000, C12200
Hart und Luft- und Raumfahrt6061-T6, 7075-O (in O-Zustand umgeformt, dann wärmebehandelt)


TypGängige Klassen
KupferC1100 (T2), C1020 (TU1)
MessingC26000 (H65), C2680 (H62), C2801 (H59)
SpezialitätPhosphorbronze C5191, Berylliumkupfer C1720, Siliziumbronze, Neusilber


what materials can you use for metal stamping

Oberflächenbehandlungen für Blechumformung

Gestampfte Teile werden mit der Oberfläche des eingehenden Coils oder Blechs geliefert, plus eventuellem Prägen oder Glätten im Werkzeug. Die folgenden Oberflächenbehandlungen verbessern die Korrosionsbeständigkeit, Farbe, und optisches Erscheinungsbild nach dem Stanzen. Die meisten werden auf fertige Teile vor der Endprüfung und Verpackung aufgebracht.

Oberflächenbehandlung

SPEZIFIKATION

mill finish

Walzblank (gestanzt)

Teile werden mit der ursprünglichen Walzoberfläche des Coil-Lieferanten geliefert, plus eventuellen Werkzeugspuren von Stempeln und Matrizen. Standard für verdeckte Stanzteile, Innenrahmen und Teile, die nachgelagert beschichtet werden. Keine zusätzliche Oberflächenbehandlung aufgebracht.

deburring and edge eased

Gleitschleifen und Entgraten

Vibrationsgleitschleifen, Zentrifugal-Tellerschleifen oder Strahlmittel entfernen Grat an Schnittkanten und gestanzten Bohrungen. Erforderlich bei allen Teilen, die Endanwender berühren oder in eine Baugruppe eingebaut werden. Erreicht Ra 1,6 bis 3,2 µm an Schnittkanten.

anodizing aluminum

Eloxieren (Aluminium)

Schwefelsäure-Typ II (5 bis 25 µm) für Korrosionsschutz und Farbeinfärbung auf gestanzten Aluminiumteilen. Hardcoat-Typ III (25 bis 75 µm) für Verschleißfestigkeit bei Luft- und Raumfahrt- sowie Industrieteilen. Verarbeitet nach MIL-A-8625. Standardfarben enthalten schwarz, klar, rot, blau und gold.

Pulverbeschichtung

Pulverbeschichtung

Elektrostatische Pulverbeschichtung, eingebrannt bei 180–200 °C für Stahl- und Aluminiumstanzteile. Schichtdicke 60 bis 120 μm. Farbtöne nach RAL und Pantone möglich. Bietet 500 bis 1.000 Stunden Salzsprühnebelbeständigkeit.

hot dip galvanizing and plating

Galvanisieren und E-Coating

Glanzverzinkung nach ASTM B633 (5 bis 25 μm) für den Korrosionsschutz von Stanzteilen aus Stahl. Vernickeln, Verchromen und Verzinnen sind für dekorative und elektrische Anwendungen verfügbar. E-Coating (elektrophoretische Abscheidung) trägt eine gleichmäßige Grundierungsschicht von 15 bis 35 μm auch in Vertiefungen und komplexen Geometrien auf.

brushing and passivation

Passivierung und Wärmebehandlung

Passivierung nach ASTM A967 für Edelstahl-Stanzteile, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen. Spannungsarmglühen und Ausscheidungshärtung sind für aushärtbare Legierungen (17-7 PH, 7075, Berylliumkupfer) verfügbar, damit umgeformte Teile nach dem Stanzen ihre endgültigen mechanischen Eigenschaften erreichen.

Unsere Arten der Blechumformung

Wir betreiben drei Stanzkonfigurationen unter einem Dach, jede für einen anderen Stückzahlbereich und eine andere Teilegeometrie geeignet. Nachfolgend die wichtigsten Varianten und wofür jede die richtige Wahl ist.

what are the benefits of sheet metal stamping

Folgeverbundstempel

Das Coil-Material läuft durch ein mehrstufiges, gehärtetes Stanzwerkzeug in einer einzigen Presse, wobei jede Stufe Stanzen, Lochen, Umformen oder Beschneiden übernimmt. Bei jedem Pressenhub verlässt ein fertiges Teil das Werkzeug – mit bis zu 1.000 Hüben pro Minute. Der Kostensieger für Serien ab 50.000 Teilen pro Jahr. Werkzeug-Lieferzeit 6 bis 12 Wochen; die Stückkosten sinken mit steigender Stückzahl deutlich.

Stanzumformung mit Folgeverbund- und Einzelstempelwerkzeugen

Einfachwirkende Pressen mit Folgeverbundwerkzeugen, die zwei oder drei Arbeitsgänge in einem Hub ausführen (Stanzen und Lochen, Umformen und Prägen), oder sequenzielle Einzelplatzwerkzeuge für Teile mit begrenzter Geometrie. Geringere Werkzeugkosten als bei Folgeverbundwerkzeugen, geeignet für Stückzahlen von 5.000 bis 100.000 Teilen. Standard für Halter, Unterlegscheiben, Anschlüsse und einfache flache Teile.

Tiefziehen und Umformen

Mehrstufige Ziehpressen ziehen einen flachen Zuschnitt durch einen oder mehrere Reduzierschritte in einen Formhohlraum und erzeugen Näpfe, Dosen, Hüllen und tiefe Hohlräume. Verwendet für Batteriegehäuse, Sensorgehäuse, Lichtreflektoren, Küchengeräte und Druckbehälterkomponenten. Reduktionsverhältnisse bis 0,6 pro Zug bei tiefen Teilen; mehrstufiges Ziehen bei Näpfen, die tiefer als ihr Durchmesser sind.

Anwendungen des Blechstanzens

Herstellung von Blechen

Gepresste Halter, Montageplatten, Strukturverstärkungen und Montageelemente für nachgelagertes Schweißen, Biegen und Veredeln. Stanzen deckt Großserienteile ab, bei denen das Laserschneiden kostenmäßig nicht mithalten kann.

Automobil- und Nutzfahrzeugbau

Karosseriebleche, Halter, Verstärkungen, Auspuffkomponenten und Strukturstanzteile aus Dualphasenstählen DP590 und DP780. Gefertigt nach IATF 16949 mit PPAP-Level-3-Dokumentation, formellen APQP-Gate-Reviews und SPC-Prozessüberwachung.

HLK und Haushaltsgeräte

Lamellen für Wärmetauscher, Lüftergehäuse, Motorhalterungen und Blenden für Haushaltsgeräte aus verzinktem Stahl und Aluminium. Folgeverbundwerkzeuge bewältigen die Großserien, die die Kostenstruktur in der HVAC- und Weißwarenfertigung bestimmen.

Elektronik und Steckverbinder

Leadframes, Anschlüsse, Kontakte, Federfinger, EMI-Abschirmbecher und Steckergehäuse aus Berylliumkupfer, Phosphorbronze und Messing. Hochpräzise Folgeverbundwerkzeuge halten ±0,025 mm an der für die elektrische Leistung kritischen Kontaktgeometrie.

Luft- und Raumfahrt

Gestampste Clips, Profile, Halter und strukturelle Verstärkungen aus Aluminium 7075-T6 und Edelstahl. AS9100-konforme Fertigung mit Erstmusterprüfung, PPAP und vollständiger Materialrückverfolgbarkeit nach AMS-Spezifikationen.

Energie und Strom

Batteriezellgehäuse, Busbar-Baugruppen, Motorlamellen und Wechselrichter-Chassis-Komponenten für EV und stationäre Speicher. Folgeverbundstanzen hält die engen Grat- und Maßtoleranzen ein, die für Batteriesicherheit und -leistung erforderlich sind.

Industrielle Ausrüstung

Pumpenkomponenten, Ventilplatten, Lagerkäfige, Maschinenschutzabdeckungen und Chassis-Halter aus Kohlenstoff- und Edelstahl. Langlebige gehärtete Werkzeuge bewältigen die Millionenstückzahlen, die traditionelle Industrieanlagen erfordern.

Konsumgüter und Beschläge

Küchenutensilien, Handwerkzeuge, Leuchten, Scharniere, Verschlüsse und dekorative Beschläge aus Edelstahl, Messing und Aluminium. Gebürstete, polierte und plattierte Oberflächen für sichtbare, verbrauchernahe Teile.

Medizinische Geräte

Rohlinge für chirurgische Instrumente, Gerätegehäuse, Spritzenkomponenten und Einweg-Gerätekörper aus 316L-Edelstahl und medizinischem Aluminium. Gefertigt nach ISO 13485 mit passivierten Oberflächen und Chargenrückverfolgbarkeit.

Yijin Solution Blechumformung Werk

Yijin Solution betreibt in Shenzhen, China, eine Fertigungsfläche von 12.000 m². Die Stanzfertigung umfasst mechanische und Servopressen mit 30 bis 1.500 t Presskraft, eine eigene Werkzeugbau-Abteilung mit CNC-Fräsen, EDM und Schleifen sowie 137 Prüfmittel, darunter Zeiss-Koordinatenmessgeräte, Profilprojektoren und Gratlehren. Coil, Blech und Werkzeuge durchlaufen den Prozess vom Werkzeugdesign über Stanzen, Entgraten und Oberflächenbehandlung bis zur Prüfung, ohne das Werk zu verlassen.

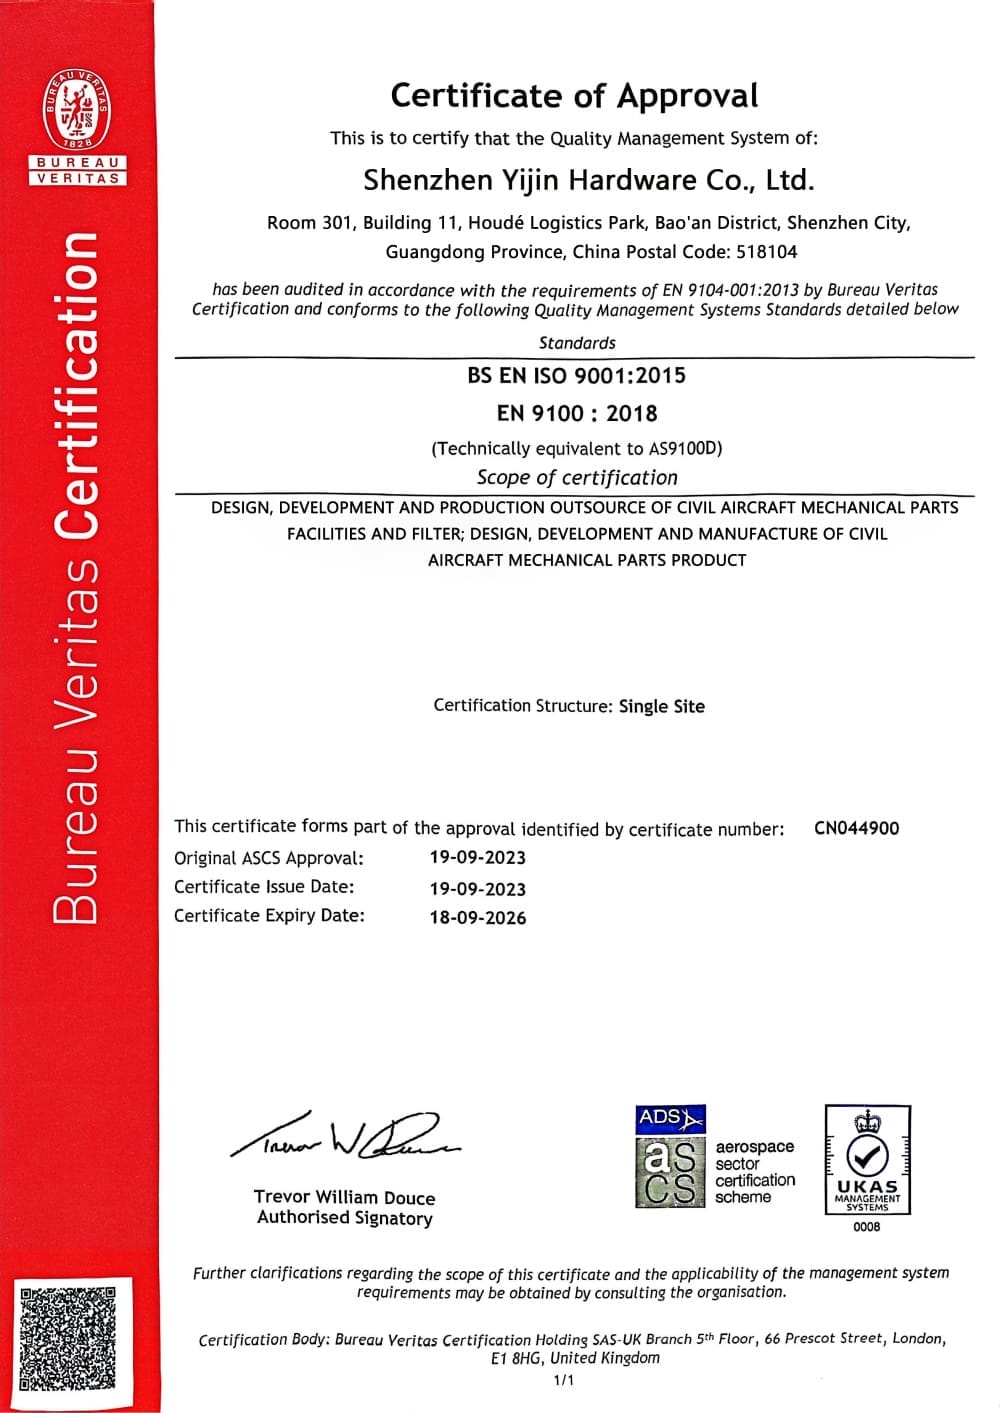
Wir betreuen Kunden in Nordamerika, Europa und im asiatisch-pazifischen Raum. Jede Bestellung wird mit vollständigen Maßprüfberichten, Materialzeugnissen und, sofern zutreffend, mechanischen Testdaten und FAI-Dokumentation geliefert. Für Luft- und Raumfahrt- sowie Medizinprogramme läuft die Serienfertigung unter AS9100- und ISO 13485-Qualitätsmanagementsystemen.

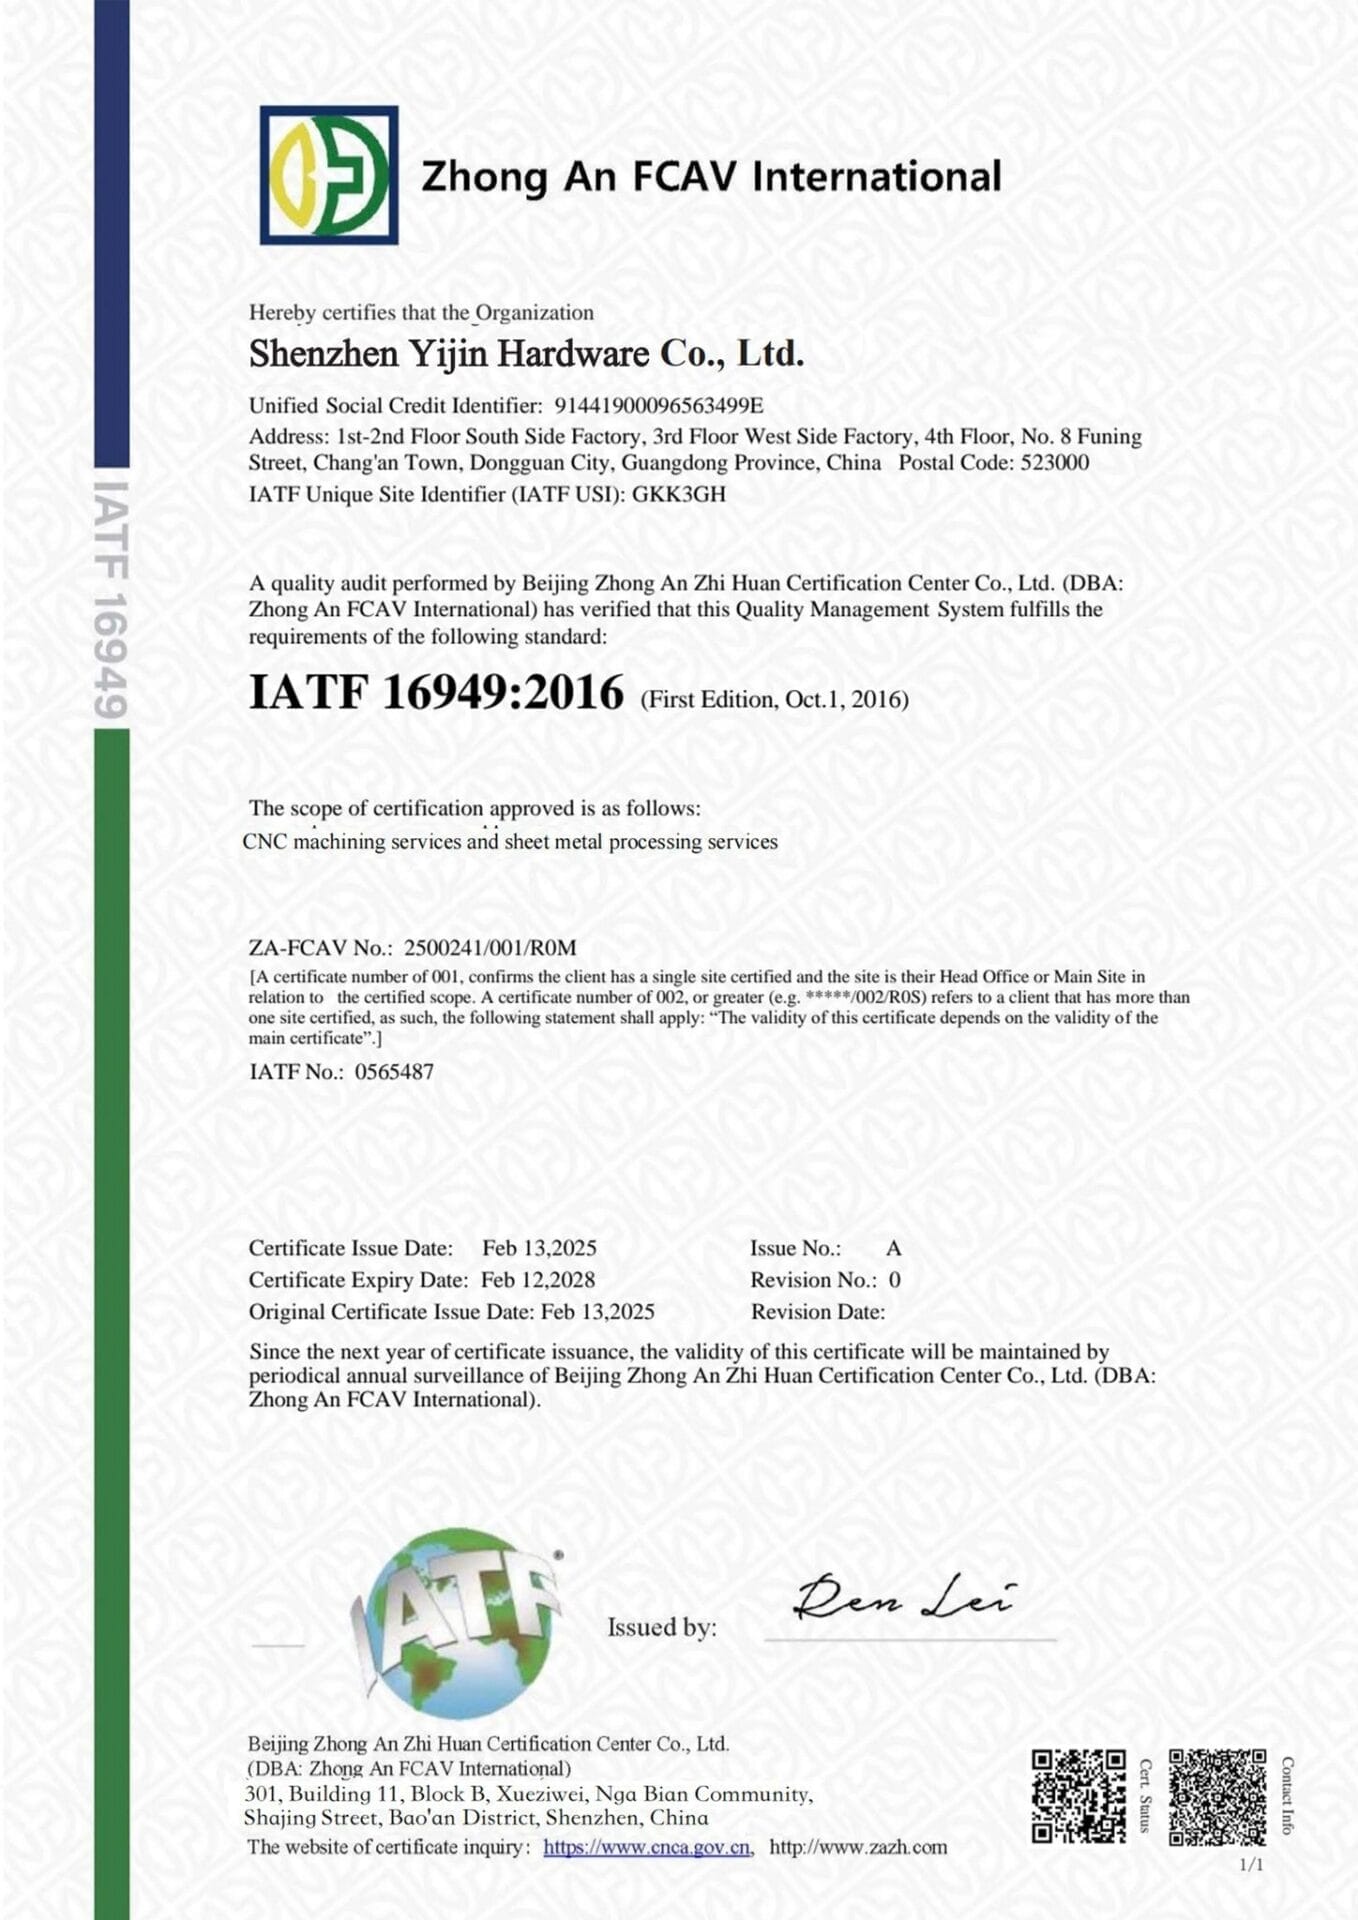
Unsere Zertifizierungen

Was ist Blechstanzen?

Das Blechstanzen ist ein Umformverfahren für hohe Stückzahlen, bei dem gehärtete Werkzeugstahlmatrizen und Pressen flaches Blech oder Coil-Material in einem oder mehreren Hüben zu fertigen Teilen verarbeiten. Ein Zuschnitt wird in die Matrize eingelegt, die Presse drückt das Oberwerkzeug in das Unterwerkzeug, und das Metall wird je nach Werkzeugauslegung geschert, umgeformt, gezogen oder geprägt. Folgeverbundwerkzeuge führen Coil durch mehrere Stationen in einer einzigen Presse, sodass bei jedem Hub ein fertiges Teil austritt – mit Geschwindigkeiten bis zu 1.000 Hüben pro Minute.

Stanzen ist der Kostensieger bei Serien ab 5.000 bis 10.000 Teilen pro Jahr. Der Kompromiss sind die anfänglichen Werkzeugkosten (typischerweise 5.000 bis über 100.000 $ pro Werkzeug) und die Lieferzeit (4 bis 12 Wochen für Konstruktion, Bau und Validierung des Werkzeugs). Unter 5.000 Teilen ist Laserschneiden plus Biegen meist günstiger. Ab 50.000 Teilen senkt das Progressivstanzen die Stückkosten bei einfacher Geometrie auf wenige Cent pro Teil.

stamping part samples yijin
metal stamping parts process

So funktioniert das Blechstanzen

Blechumformung folgt vier Schritte vom digitalen Entwurf zum fertigen Bauteil.

  1. DFM und Werkzeugbau: Ihre STEP-Datei plus 2D-Zeichnung wird auf Stanzbarkeit geprüft (Umformgrenzen, Ziehverhältnisse, Gratrichtung, Laschen- und Angusslage). Das Mold-Flow-Team entwirft das Streifenlayout, die Stationsfolge und die Werkzeuge.
  2. Werkzeugbau: CNC-Fräsen, EDM und Schleifen schneiden die Schneidplatten, Stempel und Einsätze aus gehärtetem Werkzeugstahl (D2, A2, S7) oder Hartmetall für lange Serien. Werkzeug baut in der Regel nehmen 4 bis 12 Wochen, je nach Anzahl der Stationen.
  3. T1-Bemusterung und Serienstanzen: Die ersten Teile aus dem Werkzeug werden gegen Ihre Zeichnung geprüft, wobei Gratrichtung, Maßhaltigkeit und Umformverhalten verifiziert werden. Nach T1-Freigabe, die Das Coil läuft mit programmierter Hubzahl durch das Werkzeug. Die SPC-Überwachung verfolgt die wichtigsten Maße über die gesamte Serie, und Sensoren im Werkzeug erkennen fehlende Stanzungen oder Fehler im zugeführten Band.
  4. Oberflächenbehandlung und Prüfung: Teile werden entgratet, bei Bedarf oberflächenbehandelt, nach Ihrer Zeichnung mit Koordinatenmessgerät, optischen Messgeräten oder Inline-Vision-Systemen geprüft und für den Versand verpackt.

Ein typischer Prototypenzyklus dauert 3 bis 7 Tage. Serienchargen dauern 2 bis 4 Wochen.

Warum Yijin Solution für das Stanzen von Blechteilen wählen

Wir kontrollieren jeden Schritt der Stanzfertigung – vom Werkzeugbau über die Umformung und Oberflächenbehandlung bis zur Prüfung. Diese vertikale Integration bedeutet kürzere Werkzeugzyklen, gleichbleibende Teilequalität und direkte Fabrikpreise ohne Händlermarge.

precision and quality
Präzision und Qualität

Zeiss-CMMs, Laserinterferometer und optische Komparatoren verifizieren jede kritische Charge. Teile halten typisch ±0,05 mm und ±0,02 mm bei 5-Achs-Programmen. Erstmusterprüfung und PPAP-Level-3-Dokumentation sind bei Serienläufen Standard.

fast turnaround
Schneller Turnaround

Lieferzeit für Werkzeuge: 4 bis 8 Wochen für Verbundwerkzeuge und 6 bis 12 Wochen für Folgeverbundwerkzeuge. T1-Muster innerhalb von 3 bis 7 Tagen nach Fertigstellung des Werkzeugs. Produktionslieferungen innerhalb von 2 bis 4 Wochen. Eigene Werkzeugmacherei, Stanzpressen und Oberflächenbehandlung unter einem Dach.

order any size
Jede Stückzahl

Pilotläufe mit 1.000 Teilen auf Prototypenwerkzeugen und Serienprogramme mit 1.000.000+ Stück pro Jahr auf gehärteten Folgeverbundwerkzeugen durchlaufen dieselben Qualitätsprüfungen. Die Stückzahl ändert nichts an den Prüfstandards.

prototyping to production
Vom Prototyping zur Produktion

Aluminium-Prototypenwerkzeuge validieren das Teiledesign bei 500 bis 5.000 Teilen. Prozessdaten und Erkenntnisse fließen direkt in gehärtete Produktionswerkzeuge ein und eliminieren eine erneute Qualifizierung beim Übergang zur Serie.

wide range materials
Materialvielfalt

Werkzeugkonstruktion, CNC-Fräsen, EDM, Schleifen und Erprobung finden in einem Gebäude statt. Werkzeugänderungen dauern Tage, nicht Wochen. Keine Lieferantenübergaben zwischen Werkzeugkonstruktion und Stanzen.

cost effective
Kostengünstig

Direkte Fabrikpreise ohne Händlermargen. Unser Engineering-Team prüft Ihre Zeichnung, bevor das Werkzeugdesign beginnt, um Stationskonsolidierung, Platinenoptimierung und Änderungen der Gratrichtung zu identifizieren, die Werkzeugkosten und Stückpreis senken.

FAQs zum Blechumformen

Häufige Fragen zu Blechumformverfahren, Werkzeugen und unserem Produktionssystem.

Die Wahl hängt vom Jahresvolumen, der Bauteilgeometrie und dem Werkzeugbudget ab.

Progressivstanzen ist der Kostensieger ab 50.000 Stück pro Jahr. Das Coil läuft mit bis zu 1.000 Hüben pro Minute durch ein Mehrstationenwerkzeug und erzeugt bei jedem Hub ein fertiges Teil. Die Werkzeugkosten sind hoch (30.000 bis 200.000 $+), aber der Preis pro Teil sinkt bei hoher Stückzahl auf wenige Cent.

Verbund- und Einzelstationen-Stanzwerkzeuge sind die richtige Wahl für 5.000 bis 100.000 Stück. Die Werkzeugkosten sind niedriger (5.000 bis 30.000 $) und das Werkzeug führt weniger Operationen aus. Verwendet für Halter, Unterlegscheiben, Anschlüsse und einfache Flachteile.

Tiefziehen erzeugt Becher, Dosen und Hülsen, indem Material durch einen oder mehrere Reduktionsstufen in einen Hohlraum gezogen wird. Die Werkzeugkosten sind mittel bis hoch; das Verfahren ist der einzige wirtschaftliche Weg, um Teile mit Tiefen-Durchmesser-Verhältnissen über 1:1 auf Metall herzustellen.

Unser Engineering-Team kann während der DFM-Analyse die richtige Konfiguration basierend auf Ihrer Bauteilgeometrie und Zielstückzahl empfehlen.

Die Toleranz hängt von der Formklasse, dem Material und der Merkmalsart ab.

Die allgemeine StanzToleranz beträgt ±0,05 mm bei linearen Merkmalen bis 50 mm. Das deckt die meisten Serienteile ab.

Präzisions-Folgewerkzeuge halten ±0,025 mm an kritischen Merkmalen durch Hartmetalleinsätze, Stationszusammenfassung und SPC-Prozesskontrolle. Standard für Steckverbinderkontakte, elektronische Kontakte und Batteriekomponenten.

Die Lochposition relativ zu Merkmalen außerhalb der Matrize wird auf ±0,1 mm gehalten, lockerer als die Positionierung innerhalb der Matrize, da das Band zwischen den Stationen indexiert.

Die Grat- bzw. Kantenüberhöhung liegt bei 5 bis 10 Prozent der Materialdicke bei Standardwerkzeugen und unter 3 Prozent bei Präzisionswerkzeugen und häufigem Nachschärfen.

Kennzeichnen Sie kritische Maße in Ihrer Zeichnung während der DFM-Analyse, damit sie vor dem Werkzeugdesign auf machbare Toleranz geprüft werden können.

Blechstanzen funktioniert mit den meisten duktilen Metallen in Coil- oder Blechform.

Baustahl und Kohlenstoffstahl von 0,1 bis 6 mm, einschließlich SPCC, CR4, DC01, A36 und Q235. Verzinkter SGCC und elektroverzinktes Material sind üblich für Außenteile.

Hochfeste Stähle, darunter die Dualphasen-Güten DP590 und DP780, für automobile Strukturumformteile. Höhere Tonnage und härtere Werkzeuge erforderlich.

Edelstahl von 0,1 bis 4 mm, einschließlich 304, 316L, 430 und Federstahlgüten 301 (1/2 hart, vollhart). Edelstahl kaltverfestigt beim Umformen, daher benötigen Folgeverbundwerkzeuge bei mehrstufigen Teilen Glühstationen.

Aluminium von 0,2 bis 6 mm, einschließlich 1050, 3003, 5052-H32 und 6061-O. Luftfahrt-Aluminium 7075-O wird im O-Zustand umgeformt und anschließend wärmebehandelt.

Kupfer, Messing und Sonderlegierungen für elektrische Kontakte. Berylliumkupfer (C1720) und Phosphorbronze (C5191) sind Standard für Steckverbinder- und Federstanzteile.

Die Werkzeugkosten hängen von der Formenklasse, der Anzahl der Stationen und dem Material ab.

Aluminium-Prototypenmatrizen für 500 bis 5.000 Teile kosten 2.000 bis 10.000 $ pro Matrize. Bauzeit 2 bis 4 Wochen. Die richtige Wahl für die Designvalidierung, bevor Sie sich auf gehärtete Werkzeuge festlegen.

Einzel- und Folgeverbundwerkzeuge aus vorvergütetem P20-Stahl kosten 5.000 bis 30.000 $ für Serien von 5.000 bis 100.000 Teilen. Bauzeit 4 bis 8 Wochen.

Gehärtete Folgeverbundwerkzeuge aus D2- oder A2-Werkzeugstahl kosten 30.000 bis 200.000+ US-Dollar für 100.000 bis 1.000.000+ Teile. Bauzeit 6 bis 12 Wochen. Varianten mit Hartmetalleinsätzen verlängern die Werkzeugstandzeit auf über 5 Millionen Teile bei höheren Anschaffungskosten.

Tiefzieh-Transferwerkzeuge kosten 20.000 bis 150.000 $, abhängig vom Ziehverhältnis und der Anzahl der Stationen. Bauzeit 8 bis 12 Wochen.

Unsere DFM-Analyse enthält Kostenschätzungen für die Werkzeuge, damit Sie eine fundierte Entscheidung treffen können, bevor Sie sich auf eine Formklasse festlegen.

Unsere Pressenzelle deckt ein breites Spektrum an Stanzarbeiten ab.

Presskraft von 30 Tonnen (kleine elektronische Anschlüsse auf Hochgeschwindigkeits-Folgeverbundlinien) bis 1.500 Tonnen (große Karosseriepressteile und Tiefziehen). Servopressen auf kritischen Linien für präzise Tiefenkontrolle beim Prägen und Gravieren.

Die maximale Zuschnittgröße auf der größten Stufenpresse beträgt 1.500 × 600 mm. Die Tiefziehzelle verarbeitet Zuschnitte bis 800 × 800 mm. Größere Teile werden geteilt und geschweißt, sofern die Anwendung dies zulässt, wobei das Schweißen in unserer eigenen Zelle erfolgt.

Die maximale Hubzahl liegt bei 1.000 Hüben pro Minute auf Progressivlinien für Kleinteile. Tiefziehen läuft wegen der mehrstufigen Umformfolge langsamer, mit 30 bis 100 Hüben pro Minute.

Die Pressentonage wird während der DFM-Analyse auf Materialdicke, Zuschnittfläche und Umformkomplexität abgestimmt. Eine zu hoch gewählte Pressentonage verschwendet Kapazität; eine zu niedrige führt zu unvollständiger Umformung und Werkzeugschäden.

Die Gewinnschwelle liegt bei etwa 5.000 bis 10.000 Stück pro Jahr für einfache Teile und bei über 50.000 für komplexe Teile.

Wählen Sie Laserschneiden plus Biegen unterhalb des Break-even. Keine Werkzeugkosten, schnelles Prototyping und einfache Designänderungen. Der Stückpreis ist höher, aber Sie vermeiden die anfängliche Werkzeuginvestition.

Wählen Sie Stanzen oberhalb des Break-even-Punkts. Die Kosten pro Teil sinken auf einen Bruchteil des Laserschneidens (oft 5 bis 10× günstiger), sobald sich die Werkzeugkosten amortisiert haben. Die Zykluszeit sinkt auf Sekunden pro Teil. Der Kompromiss sind Werkzeugkosten, Lieferzeit und geringere Flexibilität bei Konstruktionsänderungen.

Einige Projekte nutzen beides: Laserschneiden für die Prototypenvalidierung und Vorserien, dann Stanzen für die Serienfertigung, sobald das Design feststeht. Unser Engineering-Team kann im Rahmen der DFM-Analyse den richtigen Übergangspunkt empfehlen.

Ja. Die meisten Produktionsprogramme umfassen mindestens einen Nachbearbeitungsschritt.

Eloxieren ist bei Aluminiumteilen Standard für Korrosions- und Verschleißschutz. Eloxieren nach Typ II trägt 5 bis 25 µm auf; Harteloxieren nach Typ III trägt 25 bis 75 µm für stark beanspruchte Anwendungen auf.

Pulverbeschichtung ist Standard bei Stahlteilen für den Außenbereich oder Umgebungen mit hoher Salzbelastung. Pulverbeschichtung bietet 500 bis 1.000 Stunden Salzsprühbeständigkeit bei 60 bis 120 μm Schichtdicke.

Passivierung ist bei Edelstahlteilen für Medizin- und Lebensmittelanwendungen erforderlich, um freies Eisen zu entfernen und die Chromoxidschicht wiederherzustellen (ASTM A967).

Galvanisieren und E-Coat sorgen für glänzendes Chrom, Nickel, Zink oder Zinn als dekorative und funktionale Oberflächen auf Stahl und Messing. Galvanisieren vergrößert die Teilemaße um 5 bis 30 μm.

Polieren bis Ra 0,2 bis 0,8 μm ist für optische Flächen, Dichtflächen und Spiegeloberflächen verfügbar. Geben Sie in der Zeichnung an, welche Flächen poliert werden sollen, da es sich um eine manuelle Bearbeitung handelt.

Legen Sie die Anforderungen an die Oberflächenbehandlung während der DFM-Analyse fest, da sie häufig die Materialauswahl und die Maßtoleranz beeinflussen.

Die kundenspezifische Befestigungselementproduktion umfasst eine Reihe von Verfahren, die Draht oder Stangenmaterial in fertige Teile umwandeln. Hier sind die wichtigsten Verfahren, die bei den meisten Full-Service-Herstellern von Befestigungselementen verfügbar sind.

  1. Kaltumformung: Progressivwerkzeuge formen Kopf, Schaft und Aussparungen aus einem Drahtzuschnitt. Das wirtschaftlichste Verfahren für Stückzahlen über 10.000 Stück. Durchmesserbereich 1,5 bis 25 mm.

  2. CNC-Drehen: Rotierendes Stangenmaterial wird mit Schneidwerkzeugen bearbeitet. Geeignet für Verbindungselemente mit komplexen Geometrien, ungewöhnlichen Gewindeformen oder engeren Toleranzen als beim Kaltstauchen möglich.

  3. Langdrehen: Eine Variante des CNC-Drehens für kleine Durchmesser, lange oder präzise Teile. Wird für Miniaturbefestigungen und Medizinschrauben mit Toleranzen bis ±0,01 mm verwendet.

  4. Gewindewalzen: Gehärtete Matrizen formen Gewinde durch Kaltumformung statt durch Schneiden. Gewalzte Gewinde sind stärker als geschnittene Gewinde und erzeugen keine Späne. Standardverfahren für hochfeste Verbindungselemente.

  5. Wärmebehandlung: Härten, Anlassen, Einsatzhärten oder Induktionshärten erzeugt Verbindungselemente in den angegebenen Festigkeitsklassen (Grade 5, 8, Class 8.8, 10.9, 12.9).

  6. Galvanisieren und Beschichten: Zink, Feuerverzinkung, chemisch Nickel, Brünierung, Dacromet und Verchromung, aufgebracht nach dem Gewindeschneiden. Bietet Korrosionsbeständigkeit und ein ansprechendes Aussehen.

  7. Prüfung und Tests: Dimensionsprüfung mit CMM und Gewindelehren. Mechanische Prüfungen umfassen Zugfestigkeit, Härte und Drehmoment-Vorspannung. Salzsprühtest für beschichtete Verbindungselemente.

Ein Full-Service-Hersteller vereint diese Prozesse unter einem Dach, verkürzt die Lieferzeiten und beseitigt den Koordinationsaufwand bei der Verwaltung mehrerer Lieferanten.

Ratgeber zum Blechstanzen

Beginnen Sie noch heute. Teile schnell herstellen lassen.

CNC-Teile nach Zeichnung mit kurzen Lieferzeiten.

Laden Sie Ihre 2D-Zeichnungen und mindestens eine 3D-CAD-Datei hoch, um ein schnelleres und genaueres Angebot zu erhalten. Wenn Sie mehrere Dateien haben, komprimieren Sie diese bitte in ein .zip- oder .rar-Format. Bevorzugen Sie E-Mail? Senden Sie Ihr RFQ an info@yijinsolution.com.

Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.
1 / 2 DIENSTLEISTUNG

Angebot anfordern
Laden Sie Ihre Konstruktionsdateien hoch, um ein schnelles Angebot, genaue Lieferzeiten und eine kostenlose DFM-Analyse zu erhalten.

Kontrollkästchen
Dateien ziehen und ablegen,, Dateien zum Hochladen auswählen Du kannst bis zu 15 Dateien hochladen.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.