




Jedes gefertigte Teil trägt eine Oberflächenspezifikation, und diese Spezifikation schlägt sich direkt in den Produktionskosten nieder. Ob die Zeichnung Ra 0,8 µm, N6 oder ein allgemeines Oberflächensymbol angibt – der von Ihnen angegebene Wert bestimmt die Zykluszeit, die Werkzeugauswahl und ob ein nachgelagerter Oberflächenbearbeitungsschritt erforderlich ist.
Dieser Artikel erklärt, was Oberflächenbeschaffenheit bedeutet, wie man die Rauheitstabelle liest, was die einzelnen Ra-Werte kosten und wie man nur die Oberfläche angibt, die Ihre Anwendung erfordert.
Was ist eine Bearbeitungsoberfläche?
Die Bearbeitungsoberfläche ist der Oberflächenzustand, der nach einer Materialabtragung auf einem Bauteil verbleibt. Der Begriff umfasst zwei verschiedene Dinge: die beim Zerspanen entstehende Oberflächenstruktur und die anschließend aufgebrachten Oberflächenbehandlungen.
Die Oberflächenbeschaffenheit im bearbeiteten Zustand hat drei Komponenten. Die Rauheit ist die feinmaßstäbliche Unregelmäßigkeit, die das Schneidwerkzeug hinterlässt, gemessen in Mikrometern. Die Welligkeit ist die größermaßstäbliche Wellenbewegung, die durch Vibration, Durchbiegung oder thermische Verformung während des Schnitts entsteht. Die Rillenrichtung ist das Richtungsmuster, das die Bearbeitung hinterlässt. Drehen erzeugt eine kreisförmige Rillenrichtung. Fräsen erzeugt je nach Werkzeugweg eine parallele oder senkrechte Rillenrichtung.
Nachbearbeitungsbehandlungen verändern die bearbeitete Oberfläche aus funktionalen oder kosmetischen Gründen. Glasperlenstrahlen, Eloxieren, Galvanisieren und Pulverbeschichten fallen alle in diese Kategorie. Eine vollständige Abdeckung dieser Verfahren erscheint später in diesem Artikel.
Zwei Oberflächen mit demselben Ra-Wert können sich im Einsatz unterschiedlich verhalten, wenn ihre Bearbeitungsrichtung oder Spitzen-Rillen-Verteilung abweicht. Ra allein beschreibt den Oberflächenzustand nicht vollständig.
Oberflächenrauheits-Tabelle: Ra-, Rz- und N-Grad-Werte
Die folgende Tabelle ordnet N-Grad-Bezeichnungen Ra-Werten, typischen Fertigungsverfahren und gängigen Anwendungen zu. Ra ist der am häufigsten spezifizierte Parameter, mittelt jedoch Oberflächenextreme heraus. Für Oberflächen, bei denen Spitzen und Täler wichtig sind, können Rz oder Rt der bessere Steuerparameter sein.
| N-Klasse | Ra (µm) | Ra (µin) | Typisches Verfahren | Rz (ca.) | Gemeinsame Anwendungen |
|---|---|---|---|---|---|
| N1 | 0.025 | 1 | Superfinishing | 0,1 µm | Endmaße, optische Komponenten |
| N2 | 0.05 | 2 | Läppen | 0,2 µm | Präzisionsdichtungen, Lagerringe |
| N3 | 0.1 | 4 | Feinhonen/Läppen | 0,5 µm | Bohrungen für Hydraulikzylinder |
| N4 | 0.2 | 8 | Schleifen/Polieren | 1,0 µm | Dichtflächen, medizinische Implantate |
| N5 | 0.4 | 16 | Feindrehen/-fräsen | 2,0 µm | Gleitflächen, O-Ring-Nuten |
| N6 | 0.8 | 32 | Präzisions-CNC-Drehen | 4,0 µm | Lagerzapfen, Passungen |
| N7 | 1.6 | 63 | Standard-CNC-Drehen | 8,0 µm | Allgemeine Präzisionsbearbeitung |
| N8 | 3.2 | 125 | Standard-CNC-Fräsen | 16 µm | Standard-Oberfläche wie gefräst |
| N9 | 6.3 | 250 | Schruppfräsen/-drehen | 25 µm | Unkritische Strukturflächen |
| N10 | 12.5 | 500 | Schruppen | 50 µm | Verdeckte Flächen, Rohteile |
Quelle: N-Grade-Bezeichnungen und Ra/Rz-Parameterkonventionen gemäß ISO 22476 und ISO 21920.
Wann Ra, Rz oder Rt verwenden?
Ra ist der arithmetische Mittelwert der Abweichungen der Oberflächenhöhe von der Mittellinie. Er ist der Standard-Rauheitsparameter auf den meisten Zeichnungen und Bestellungen. Die Einschränkung: Ra glättet Extreme. Eine Oberfläche mit einigen tiefen Kratzern und ansonsten glattem Profil kann denselben Ra-Wert aufweisen wie eine gleichmäßig raue Oberfläche.
Rz erfasst, was Ra übersieht. Es mittelt die fünf höchsten Spitzen gegen die fünf tiefsten Täler innerhalb der Messstrecke. Für Dichtflächen und Haftung von Beschichtungen ist Rz ein besserer Prädiktor für die Funktionsleistung als Ra. Geben Sie Rz zusammen mit Ra auf jeder Oberfläche an, bei der Leckagerisiko oder Beschichtungsversagen besteht.
Rt ist die Gesamthöhe des Rauheitsprofils, von Spitze zu Tal, über die gesamte Messung. Es erfasst den einzelnen Worst-Case-Defekt. Verwenden Sie Rt als QC-Screening-Parameter, wenn selbst ein tiefer Kratzer oder Werkzeugmarkierung nicht akzeptabel ist. ASME B46.1 und ISO 21920 alle drei Parameter und ihre Messkonventionen definieren.
Wie lesen Sie Oberflächensymbole in technischen Zeichnungen?
Oberflächensymbole auf technischen Zeichnungen folgen ISO 21920 oder ASME Y14.36M Konventionen. Das Grundsymbol hat die Form eines Hakens. Ein Kreis an der Basis bedeutet, dass kein Materialabtrag zulässig ist. Ein Balken oben bedeutet, dass Materialabtrag erforderlich ist.
Der Ra-Wert steht über dem Haken. Daneben erscheinen Symbole für die Rillenrichtung: parallele Linien für parallele Rillen, gekreuzte Linien für mehrdirektionale Rillen, ein “C” für kreisförmige Rillen beim Drehen und ein “R” für radiale Rillen. Wenn die Anwendung richtungsempfindlich ist, ist die Angabe der Rillenrichtung genauso wichtig wie die Angabe von Ra.
Was bestimmt die Bearbeitungsoberfläche?
Die Oberflächenbeschaffenheit im bearbeiteten Zustand ergibt sich aus fünf steuerbaren Variablen. Jede einzelne beeinflusst die Rauheit, die Ihre Werkstatt liefert, und jede bringt einen Kostenkompromiss mit sich.
Vorschub und Schrittweite
Der Vorschub hat in den meisten CNC-Prozessen den größten Einfluss auf die Oberflächenrauheit. Beim Drehen ist die Oberflächenrauheit proportional zum Quadrat des Vorschubs geteilt durch den Eckenradius. Eine Verdopplung des Vorschubs vervierfacht die theoretische Rauheit Ra etwa. Beim Fräsen steuert der seitliche Versatz die Rillenhöhe zwischen benachbarten Bahnen. Ein kleinerer seitlicher Versatz verbessert die Oberfläche auf Kosten einer längeren Zykluszeit.
Werkzeuggeometrie und -zustand
Eckenradius, Spanwinkel und Schneidkanten Zustand beeinflussen alle die Oberflächengüte. Ein größerer Eckenradius erzeugt beim Drehen eine glattere Oberfläche. Eine verschlissene oder ausgebrochene Schneidkante hält keinen gleichbleibenden Ra-Wert, unabhängig von den Parametereinstellungen. Deshalb erklärt der Werkzeugzustand oft ein Oberflächenproblem, das die Schnittwerte nicht erklären können.
Schnittgeschwindigkeit
Höhere Schnittgeschwindigkeit verbessert die Oberfläche im Allgemeinen – bis zu einem gewissen Punkt. Bei Aluminium liefern Geschwindigkeiten über 300 m/min eine deutlich bessere Oberflächenqualität. Bei Edelstahl ist der Zusammenhang weniger eindeutig, da Kaltverfestigung und Aufbauschneidenbildung in bestimmten Geschwindigkeitsbereichen eine Rolle spielen.
Materialeigenschaften
Aluminium 6061 lässt sich bei hohen Geschwindigkeiten sauber und mit minimalem Aufwand bearbeiten. Schmierige Legierungen wie 304 Edelstahl oder reines Kupfer sind schwieriger zu bearbeiten, da sie zum Verschmieren statt zum Scheren neigen. Harte Materialien wie D2-Werkzeugstahl können eine hervorragende Oberflächenqualität erzeugen, beschleunigen jedoch den Werkzeugverschleiß. Das begrenzt, wie lange der Prozess einen bestimmten Ra-Wert einhält.
Maschinensteifigkeit und Werkstückaufnahme
Vibrationen während des Schnitts beeinträchtigen die Oberflächengüte stärker, als die meisten Parameterwahlen ausgleichen können. Eine steife Maschine mit solider Werkstückaufnahme erzielt eine bessere Oberfläche als optimierte Schnittparameter auf einer verschlissenen Spindel mit nachgiebiger Aufspannung. Rattern zeigt sich als gleichmäßig verteilte Marken auf der Oberfläche und ist messbar. Produktions-CNC-Systeme mit robuster Werkstückaufnahme halten in der Regel eine engere Oberflächengüte als Prototypenaufbauten mit offener Aufspannung.
Standard-Oberflächenbehandlungen beim Zerspanen und ihre Kosten
Jede Oberflächenstufe hat ein eigenes Kostenprofil. Das Verständnis der Kostensprünge hilft Ingenieuren und Einkaufsteams, Oberflächenspezifikationen mit dem abzustimmen, was das Bauteil tatsächlich benötigt.
Ra 3,2 µm: die Standard-Oberfläche im bearbeiteten Zustand
Ra 3,2 µm ist der Wert, den die meisten CNC-Betriebe standardmäßig liefern, wenn keine Oberflächenbehandlung auf der Zeichnung angegeben ist. Werkzeugspuren sind bei genauer Prüfung sichtbar, aber die Oberfläche ist funktional für unkritische Flächen, strukturelle Montageflächen und interne Merkmale. Über den Standardarbeitsgang hinaus sind keine zusätzliche Bearbeitungszeit oder Werkzeugänderungen erforderlich. Dies ist die Kostenbasis.
Ra 1,6 µm: allgemeine Präzisionsbearbeitung
Um Ra 1,6 µm zu erreichen, ist ein Schlichtgang mit reduziertem Vorschub, einer scharfen Wendeschneidplatte und höherer Spindeldrehzahl erforderlich. Rechnen Sie bei den meisten Konturen mit etwa 10 % bis 20 % zusätzlicher Zykluszeit. Diese Oberfläche eignet sich für Lagerzapfen, Passflächen und allgemeine Präzisionspassungen, bei denen Teile ohne Presssitz montiert werden müssen.
Ra 0,8 µm: präzise Oberflächen
Ra 0,8 µm erfordert optimierte Parameter, scharfes Werkzeug und einen stabilen Aufbau mit minimalen Vibrationen. Manche Geometrien müssen geschliffen oder gehont werden, um diesen Wert über die gesamte Oberfläche zuverlässig zu erreichen. Die Kosten steigen auf diesem Niveau deutlich. Geben Sie Ra 0,8 µm nur für funktionale Anforderungen vor: Dichtflächen, Gleitflächen und Präzisionsbohrungen.
Ra 0,4 µm und darunter: Hochpräzision und Optik
Unterhalb von Ra 0,4 µm bewegen Sie sich in der Regel im Bereich Schleifen, Honen, Läppen oder Polieren. Drehen oder Fräsen allein halten diese Werte selten über eine gesamte Oberfläche, daher erledigt meist ein zweiter Arbeitsgang die Arbeit. Der Kostenaufschlag ist erheblich, und die Arbeitsgänge sind zeitintensiv. Medizinische Implantate, optische Linsenfassungen, Halbleitervorrichtungen und Hochdruck-Dichtflächen sind die typischen Anwendungen. Geben Sie diesen Bereich nur mit klarer funktionaler Begründung an.
Arten der Oberflächenbehandlung in der Zerspanung
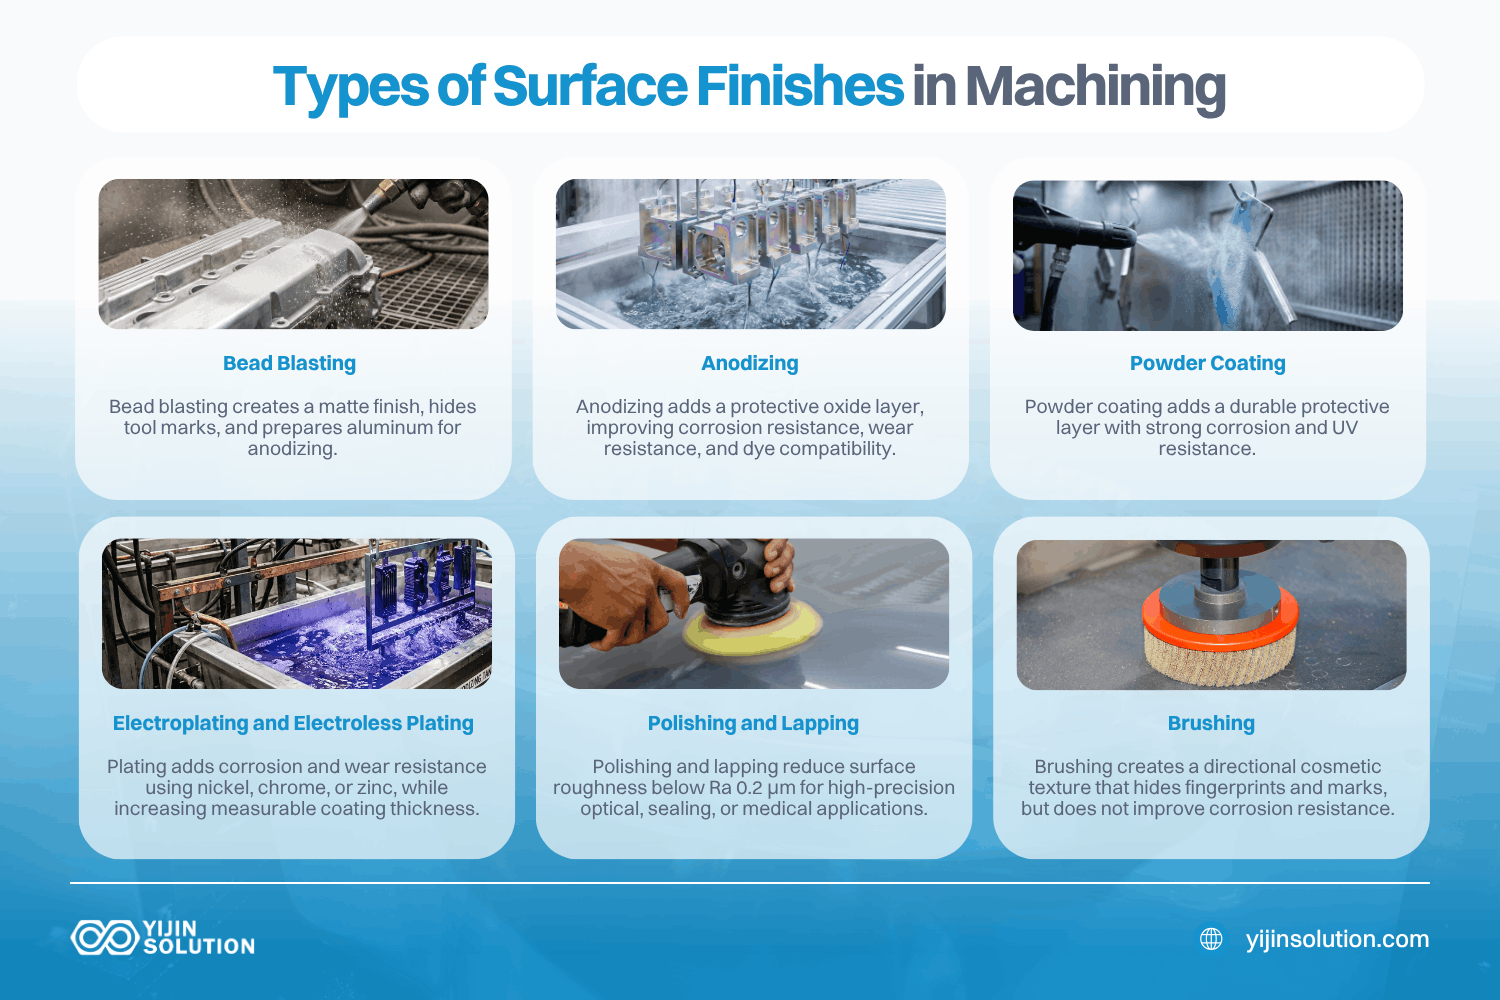
Die Nachbearbeitung modifiziert die bearbeitete Oberfläche aus kosmetischen, funktionalen oder schützenden Gründen. Die folgenden Verfahren decken die gängigsten Optionen für bearbeitete und gefertigte Teile ab.
Kugelstrahlen
Glasperlenstrahlen erzeugt eine gleichmäßige seidige oder matte Textur, die Werkzeugspuren verdeckt. Die Maßänderung ist vernachlässigbar. Glasperlenstrahlen erzeugt typischerweise Ra 1 bis 3 µm. Das Verfahren wird häufig als Vorbereitungsschritt vor dem Eloxieren von Aluminiumteilen eingesetzt. Mehr über Glasperlenstrahlen erfahren.
Eloxieren
Beim Eloxieren entsteht eine elektrochemische Oxidschicht auf Aluminium. Type II bietet Korrosionsschutz und nimmt Farbstoffe auf, wobei pro Seite etwa 0,005 bis 0,025 mm aufgebaut werden. Type III Hardcoat liefert Verschleißfestigkeit und kann je nach Schichtdicke bis zu 0,075 mm pro Seite aufbauen. Das Eloxieren erhöht den Ra-Wert im Vergleich zur Oberfläche vor dem Eloxieren leicht.
Pulverbeschichtung
Bei der Pulverbeschichtung wird trockenes Polymerpulver elektrostatisch aufgetragen und anschließend mit Wärme eingebrannt. Sie fügt pro Seite 0,05 bis 0,1 mm Dicke hinzu und kaschiert Oberflächenfehler wirksam. Korrosionsschutz und UV-Beständigkeit sind beide stark. Pulverbeschichtung ist für enge Toleranzen an Passflächen nicht geeignet, sofern diese Bereiche vor dem Auftragen nicht abgedeckt werden.
Galvanisches und stromloses Plattieren
Nickel-, Chrom- und Zinkbeschichtung sind die gängigsten Optionen. Stromlos abgeschiedenes Nickel erzeugt eine gleichmäßige Beschichtung mit präziser Dickenkontrolle und eignet sich daher gut für Korrosions- und Verschleißanwendungen. Verchromen kann die Oberflächenrauheit verbessern, indem Mikrovertiefungen aufgefüllt werden. Alle Beschichtungsverfahren fügen eine messbare Dicke hinzu, die im Toleranzstapel berücksichtigt werden muss.
Polieren und Läppen
Mechanisches Polieren und Läppen tragen Material schrittweise ab, um Ra unter 0,2 µm zu erreichen. Beide Verfahren sind arbeitsintensiv und teuer. Legen Sie sie nur bei einem funktionalen Bedarf fest: optische Oberflächen, Fluiddichtungen unter hohem Druck oder Kontaktflächen von medizinischen Implantaten.
Bürsten
Bürsten erzeugt mit Schleifmitteln eine gerichtete Textur. Das Ergebnis ist eine optische Oberfläche, die Fingerabdrücke und kleinere Handhabungsspuren kaschiert. Sie ist bei Gehäusen von Unterhaltungselektronik und Architekturmetall verbreitet. Bürsten verbessert die Korrosionsbeständigkeit nicht von allein.
Für das komplette Spektrum an Oberflächenbehandlungen nach der Bearbeitung besuchen Sie unsere Oberflächenbehandlung.
Wie Sie die Bearbeitungsoberfläche festlegen, ohne die Kosten zu überziehen
Die Überbestimmung der Oberflächenbeschaffenheit ist einer der größten Kostentreiber, die Konstrukteure beeinflussen, ohne es zu merken. Jede Ra-Angabe auf einer Zeichnung erhöht die Bearbeitungszeit, den Werkzeugverschleiß und die Prüfkosten. Die folgenden Hinweise helfen dabei, Spezifikationen an funktionale Anforderungen anzupassen.
Geben Sie Ra nur dort an, wo es die Funktion erfordert
Der Standard: Spezifizieren Sie keine Oberflächenbehandlung an unkritischen Flächen. Die meisten Werkstätten liefern Ra 3,2 µm oder besser als Standardleistung. Das Hinzufügen von Ra-Angaben zu jeder Fläche auf einer Zeichnung erhöht die Bearbeitungszeit und den Prüfumfang. Spezifizieren Sie die Rauheit nur an funktionalen Schnittstellen: Dichtflächen, Lagerzapfen, Gleitflächen, Passflächen und sichtbare Kosmetikflächen für den Endnutzer.
Wie stimmen Sie den Ra-Wert auf die Anwendung ab?
Dichtflächen erfordern Ra 0,4 bis 0,8 µm, je nach Dichtungsart und Betriebsdruck. Gleitflächen benötigen Ra 0,4 bis 1,6 µm. Allgemeine Passflächen sind mit Ra 1,6 µm gut geeignet. Sichtflächen benötigen in der Regel Ra 0,8 bis 1,6 µm oder eine Glasperlenstrahl-Oberfläche. Strukturelle, nicht kontaktierende Flächen benötigen keine Rauheitsangabe.
Sollten Sie für kritische Oberflächen zusätzlich zu Ra auch Rz angeben?
Bei Dichtflächen kann Ra allein extreme Spitzen übersehen, die zu Leckagen führen. Die Angabe von Rz als sekundärem Kontrollparameter gibt dem Hersteller ein engeres Band. Beispiel: “Ra 0,8 µm max., Rz 4 µm max.” Diese doppelte Angabe erfasst Oberflächen, die Ra bestehen, aber isolierte hohe Spitzen aufweisen.
Nachbearbeitung bei der Festlegung der Oberflächenbehandlung berücksichtigen
Wenn das Teil nach der Bearbeitung glasperlengestrahlt oder eloxiert wird, muss die Oberfläche im bearbeiteten Zustand nicht das endgültige optische Ziel erreichen. Glasperlenstrahlen überdeckt die Bearbeitungstextur. Umgekehrt: Wenn das Eloxieren den Ra-Wert leicht erhöht, muss die bearbeitete Oberfläche vor dem Eloxieren enger als die Endspezifikation sein, um diese Veränderung auszugleichen.
Die richtige Oberflächenbehandlung für Ihre Teile
Eine Oberflächenbeschaffenheit ist nur so gut wie ihre Passung zur Funktion des Bauteils, und die saubersten Spezifikationen entstehen, wenn vor Beginn der Zerspanung entschieden wird, was jede Oberfläche tatsächlich benötigt. Yijin Solution plant die Oberflächenanforderungen gemeinsam mit dem Fertigungsprozess, sodass das Zielmaß nach der Bearbeitung und jede Nachbearbeitung zusammen festgelegt werden statt im Nachhinein.
Konstruktionsunterlagen hochladen mit Ihrer gewünschten Oberflächenbeschaffenheit und unser Engineering-Team sendet Ihnen innerhalb von ein bis zwei Werktagen ein Angebot und DFM-Feedback.
FAQ zur Bearbeitungsoberfläche
Was ist die Standard-Oberflächenbehandlung für CNC-Teile?
Die Standard-Oberfläche im bearbeiteten Zustand für die meisten CNC-Operationen ist Ra 3,2 µm, entsprechend 125 µin oder N8 auf der ISO-Rauheitsgradskala. Eine Zeichnung ohne Rauheitsangabe wird so gelesen, dass diese Standardausgabe akzeptiert wird, sodass das Weglassen einer unkritischen Oberfläche eine bewusste Kostenentscheidung ist und keine Auslassung. Fügen Sie eine engere Angabe nur hinzu, wenn die Oberfläche eine Funktion hat, die davon abhängt.
Welchen Ra-Wert benötige ich für eine Dichtfläche?
Dichtflächen erfordern in der Regel Ra 0,4 bis 0,8 µm. Der Grund, dieses Band richtig zu treffen, ist, dass das Versagen in beide Richtungen geht: Zu rau hinterlässt einen Leckpfad entlang der Werkzeugspuren, während zu glatt eine Elastomerdichtung der Mikrotextur berauben kann, die sie zum Sitzen benötigt. Da Ra isolierte Spitzen mittelt, kann ein einzelner Hochpunkt immer noch eine Dichtung durchbrechen, die ihre Ra-Prüfung besteht, weshalb es sich lohnt, Rz als sekundäre Grenze bei druckkritischen Dichtungen hinzuzufügen.
Beeinflusst die Oberflächenbehandlung die Teilekosten?
Ja, direkt. Eine feinere Oberflächenbeschaffenheit erfordert langsamere Vorschubgeschwindigkeiten, zusätzliche Schlichtdurchgänge, schärfere Werkzeuge und mehr Prüfzeit. Der Wechsel von Ra 3,2 µm auf Ra 0,8 µm kann die Zykluszeit für ein bestimmtes Merkmal um 15 % bis 30 % erhöhen. Ein Wechsel unter Ra 0,4 µm erfordert in der Regel Nachbearbeitungsverfahren wie Schleifen oder Polieren. Geben Sie eine feinere Oberfläche nur dort an, wo es die Funktion erfordert.
Spielt die Bearbeitungsrichtung (Lay) für Angaben zur Oberflächengüte eine Rolle?
Ja, die Bearbeitungsrichtung ist das dominierende Oberflächenmuster, das das Schneidwerkzeug hinterlässt. Drehen erzeugt eine kreisförmige Bearbeitungsrichtung. Fräsen erzeugt eine parallele oder senkrechte Bearbeitungsrichtung, je nach Richtung der Werkzeugbahn. Bei Gleitflächen oder Dichtungsnuten kann die Richtung der Bearbeitungsspur genauso wichtig sein wie der Ra-Wert selbst. ISO 22476 definiert Lay-Symbole für Zeichnungsangaben: parallel, senkrecht, mehrrichtungs, kreisförmig und radial. Geben Sie Lay an, wenn die Anwendung empfindlich auf die Oberflächenrichtung reagiert.
Wie wird die Oberflächenbeschaffenheit eines fertigen Bauteils gemessen?
Die Oberflächenbeschaffenheit wird am häufigsten mit einem Kontaktprofilometer gemessen, das eine Diamantspitze über die Oberfläche zieht, um Höhenunterschiede aufzuzeichnen. Berührungslose Verfahren umfassen die optische Profilometrie und die Weißlichtinterferometrie, die für empfindliche oder polierte Oberflächen eingesetzt werden. Die Messlänge und der Cutoff-Filter beeinflussen den angegebenen Ra-Wert. Daher sollte die Prüfnorm zusammen mit der Ra-Angabe auf der Zeichnung angegeben werden.
Zurück zum Anfang: Bearbeitungsoberfläche: Oberflächenrauheit, Verfahren zur Oberflächenbehandlung und wie Sie die richtige Oberfläche für Ihre Teile festlegen






 English
 Spanish
 German
 French