




Chaque pièce fabriquée porte une spécification de finition de surface, et cette spécification se traduit directement en coût de production. Que le plan indique Ra 0,8 µm, N6 ou un symbole général de finition de surface, la valeur que vous spécifiez détermine le temps de cycle, le choix de l’outillage et la nécessité ou non d’une opération de finition secondaire.
Cet article couvre ce que signifie l'état de surface, comment lire le tableau de rugosité, ce que coûte chaque niveau de Ra à obtenir, et comment spécifier uniquement l'état de surface requis par votre application.
Qu'est-ce que la finition d'usinage ?
L'état de surface d'usinage est l'état de la surface laissé sur une pièce après une opération d'enlèvement de matière. Le terme couvre deux choses distinctes : la texture de surface brute d'usinage produite par le procédé de coupe, et les traitements de surface appliqués après usinage.
La texture de surface brute d'usinage comporte trois composantes. La rugosité est l'irrégularité à fine échelle laissée par l'outil de coupe, mesurée en micromètres. L'ondulation est l'ondulation à plus grande échelle causée par les vibrations, la déflexion ou la distorsion thermique pendant la coupe. La direction est le motif directionnel laissé par l'opération. Le tournage produit une direction circulaire. Le fraisage produit une direction parallèle ou perpendiculaire selon la trajectoire d'outil.
Les traitements après usinage modifient la surface telle qu'usinée pour des raisons fonctionnelles ou esthétiques. Le microbillage, l'anodisation, le placage et le thermolaquage entrent tous dans cette catégorie. Une présentation complète de ces procédés figure plus loin dans cet article.
Deux surfaces présentant la même valeur Ra peuvent se comporter différemment en service si leur direction d'usinage ou la répartition de leurs pics et vallées diffèrent. Le Ra seul ne décrit pas l'état de surface complet.
Tableau de rugosité de surface : valeurs Ra, Rz et grade N
Le tableau ci-dessous associe les désignations de grade N aux valeurs Ra, aux procédés de fabrication typiques et aux applications courantes. Le Ra est le paramètre le plus couramment spécifié, mais il lisse les extrêmes de surface. Pour les surfaces où les pics et les creux comptent, le Rz ou le Rt peuvent être un meilleur paramètre de contrôle.
| Qualité N | Ra (µm) | Ra (µin) | Processus type | Rz (approx.) | Applications courantes |
|---|---|---|---|---|---|
| N1 | 0.025 | 1 | Superfinition | 0,1 µm | Cales étalons, composants optiques |
| N2 | 0.05 | 2 | Rodage | 0,2 µm | Joints d'étanchéité de précision, bagues de roulement |
| N3 | 0.1 | 4 | Pierrage/rodage fin | 0,5 µm | Alésages de vérins hydrauliques |
| N4 | 0.2 | 8 | Meulage/polissage | 1,0 µm | Surfaces d'étanchéité, implants médicaux |
| N5 | 0.4 | 16 | Tournage/fraisage de précision | 2,0 µm | Surfaces de glissement, gorges de joint torique |
| N6 | 0.8 | 32 | Tournage CNC de précision | 4,0 µm | Portées de roulement, ajustements de précision |
| N7 | 1.6 | 63 | Tournage CNC standard | 8,0 µm | Usinage de précision général |
| N8 | 3.2 | 125 | Fraisage CNC standard | 16 µm | Finition brute d'usinage par défaut |
| N9 | 6.3 | 250 | Fraisage/tournage d'ébauche | 25 µm | Faces structurelles non critiques |
| N10 | 12.5 | 500 | Ébauche | 50 µm | Faces cachées, ébauches brutes |
Source : désignations de nuance N et conventions des paramètres Ra/Rz selon ISO 22476 et ISO 21920.
Quand utiliser Ra, Rz ou Rt
Ra est la moyenne arithmétique des écarts de hauteur de surface par rapport à la ligne moyenne. C'est le paramètre de rugosité par défaut sur la plupart des plans et des bons de commande. La limite : Ra lisse les extrêmes. Une surface présentant quelques rayures profondes et un profil par ailleurs lisse peut afficher le même Ra qu'une surface uniformément rugueuse.
Rz mesure ce que Ra laisse de côté. Il fait la moyenne des cinq pics les plus hauts et des cinq creux les plus profonds sur la longueur d'échantillonnage. Pour les surfaces d'étanchéité et l'adhérence des revêtements, Rz est un meilleur indicateur de la performance fonctionnelle que Ra. Spécifiez Rz en complément de Ra sur toute surface présentant un risque de fuite ou de défaut de revêtement.
Rt est la hauteur totale du profil de rugosité, du pic au creux, sur toute la mesure. Il capture le défaut le plus défavorable. Utilisez Rt comme paramètre de tri en contrôle qualité lorsqu'une seule rayure profonde ou marque d'outil est inacceptable. ASME B46.1 et ISO 21920 définir les trois paramètres et leurs conventions de mesure.
Comment lire les symboles d'état de surface sur les plans techniques ?
Les symboles d'état de surface sur les plans techniques suivent ISO 21920 ou ASME Y14.36M conventions. Le symbole de base a la forme d’une coche. Un cercle à la base signifie que l’enlèvement de matière est interdit. Une barre au-dessus signifie que l’enlèvement de matière est obligatoire.
La valeur Ra figure au-dessus de la coche. Les symboles de direction de stries apparaissent à côté : des lignes parallèles pour des stries parallèles, des lignes croisées pour multidirectionnelles, un “ C ” pour des stries circulaires issues du tournage et un “ R ” pour radiales. Lorsque l'application est sensible à la direction de surface, spécifier les stries est aussi important que spécifier le Ra.
Qu'est-ce qui détermine l'état de surface ?
L'état de surface brut d'usinage résulte de cinq variables maîtrisables. Chacune influe sur la rugosité que votre atelier livre, et chacune implique un compromis de coût.
Avance et pas de recouvrement
L’avance a l’effet le plus important sur la rugosité de surface dans la plupart des opérations CNC. En tournage, la rugosité de surface est proportionnelle au carré de l’avance divisé par le rayon de pointe. Doubler l’avance quadruple approximativement le Ra théorique. En fraisage, le pas transversal contrôle la hauteur des crêtes entre passes adjacentes. Réduire le pas transversal améliore l’état de surface au prix d’un temps de cycle plus long.
Géométrie et état de l'outil
Le rayon de pointe, l'angle de coupe et l'état du tranchant influent tous sur la qualité de l'état de surface. Un rayon de pointe plus grand produit une surface plus lisse en tournage. Une plaquette usée ou ébréchée ne maintiendra pas un Ra constant quels que soient les paramètres, ce qui explique pourquoi l'état de l'outil explique souvent un problème d'état de surface que les valeurs de coupe ne peuvent justifier.
Vitesse de coupe
Une vitesse de coupe plus élevée améliore généralement l'état de surface, jusqu'à un certain point. Dans l'aluminium, des vitesses supérieures à 300 m/min donnent une qualité de surface nettement meilleure. Dans l'inox, la relation est moins directe, car l'écrouissage et la formation d'arête rapportée entrent en jeu dans certaines plages de vitesse.
Propriétés des matériaux
L'aluminium 6061 se finit proprement à grande vitesse avec un effort minimal. Les alliages collants comme l'inox 304 ou le cuivre pur sont plus difficiles à finir car ils ont tendance à s'étaler plutôt qu'à se cisailler. Les matières dures comme l'acier à outils D2 peuvent produire une excellente qualité de finition mais accélèrent l'usure des outils. Cela limite la durée pendant laquelle le procédé maintient un Ra donné.
Rigidité machine et maintien de la pièce
Les vibrations pendant la coupe dégradent l'état de surface plus que la plupart des choix de paramètres ne peuvent le rattraper. Une machine rigide avec un maintien de pièce massif produit un meilleur état de surface que des paramètres de coupe optimisés sur une broche usée avec un bridage souple. Le broutement se manifeste par des marques régulièrement espacées en surface, et il est mesurable. Les systèmes CNC de production dotés d'un maintien de pièce robuste ont tendance à garantir un état de surface plus serré que les montages à bridage ouvert des prototypes.
Traitements de surface standards en usinage et leur coût
Chaque niveau de finition présente un profil de coût distinct. Comprendre les écarts de coût aide les ingénieurs et les équipes achats à aligner les spécifications de finition sur les besoins réels de la pièce.
Ra 3,2 µm : l'état de surface brut d'usinage par défaut
Ra 3,2 µm correspond à ce que la plupart Ateliers d'usinage CNC à retenir lorsqu’aucun état de surface n’est spécifié sur le plan. Les marques d’outil sont visibles à l’examen attentif, mais la surface est fonctionnelle pour les faces non critiques, les surfaces de montage structurelles et les formes internes. Aucun temps d’usinage supplémentaire ni changement d’outil n’est nécessaire au-delà de l’opération standard. C’est la référence de coût.
Ra 1,6 µm : usinage de précision général
Atteindre un Ra de 1,6 µm nécessite une passe de finition avec une avance réduite, une plaquette affûtée et une vitesse de broche plus élevée. Comptez environ 10 à 20 % de temps de cycle supplémentaire sur la plupart des formes. Cet état de surface convient aux portées de roulements, aux surfaces d'appui et aux ajustements de précision courants qui exigent un assemblage sans interférence.
Ra 0,8 µm : surfaces de précision
Ra 0,8 µm exige des paramètres optimisés, un outillage affûté et un montage stable avec un minimum de vibrations. Certaines géométries nécessitent une rectification ou un rodage pour atteindre cette valeur de manière fiable sur toute la surface. Le coût augmente sensiblement à ce niveau. Ne spécifiez Ra 0,8 µm que pour les exigences fonctionnelles : faces d'étanchéité, interfaces de glissement et alésages de précision.
Ra 0,4 µm et moins : haute précision et optique
En dessous de Ra 0,4 µm, on entre généralement dans le domaine de la rectification, du rodage, du polissage ou du brunissage. Le tournage ou le fraisage seuls tiennent rarement ces valeurs sur toute une surface : c'est donc une opération secondaire qui fait le travail. Le surcoût est important et ces opérations sont longues. Les implants médicaux, les montures de lentilles optiques, les fixations pour semi-conducteurs et les surfaces d'étanchéité haute pression sont les applications typiques. Ne spécifiez cette plage qu'avec une justification fonctionnelle claire.
Types de traitements de surface en usinage
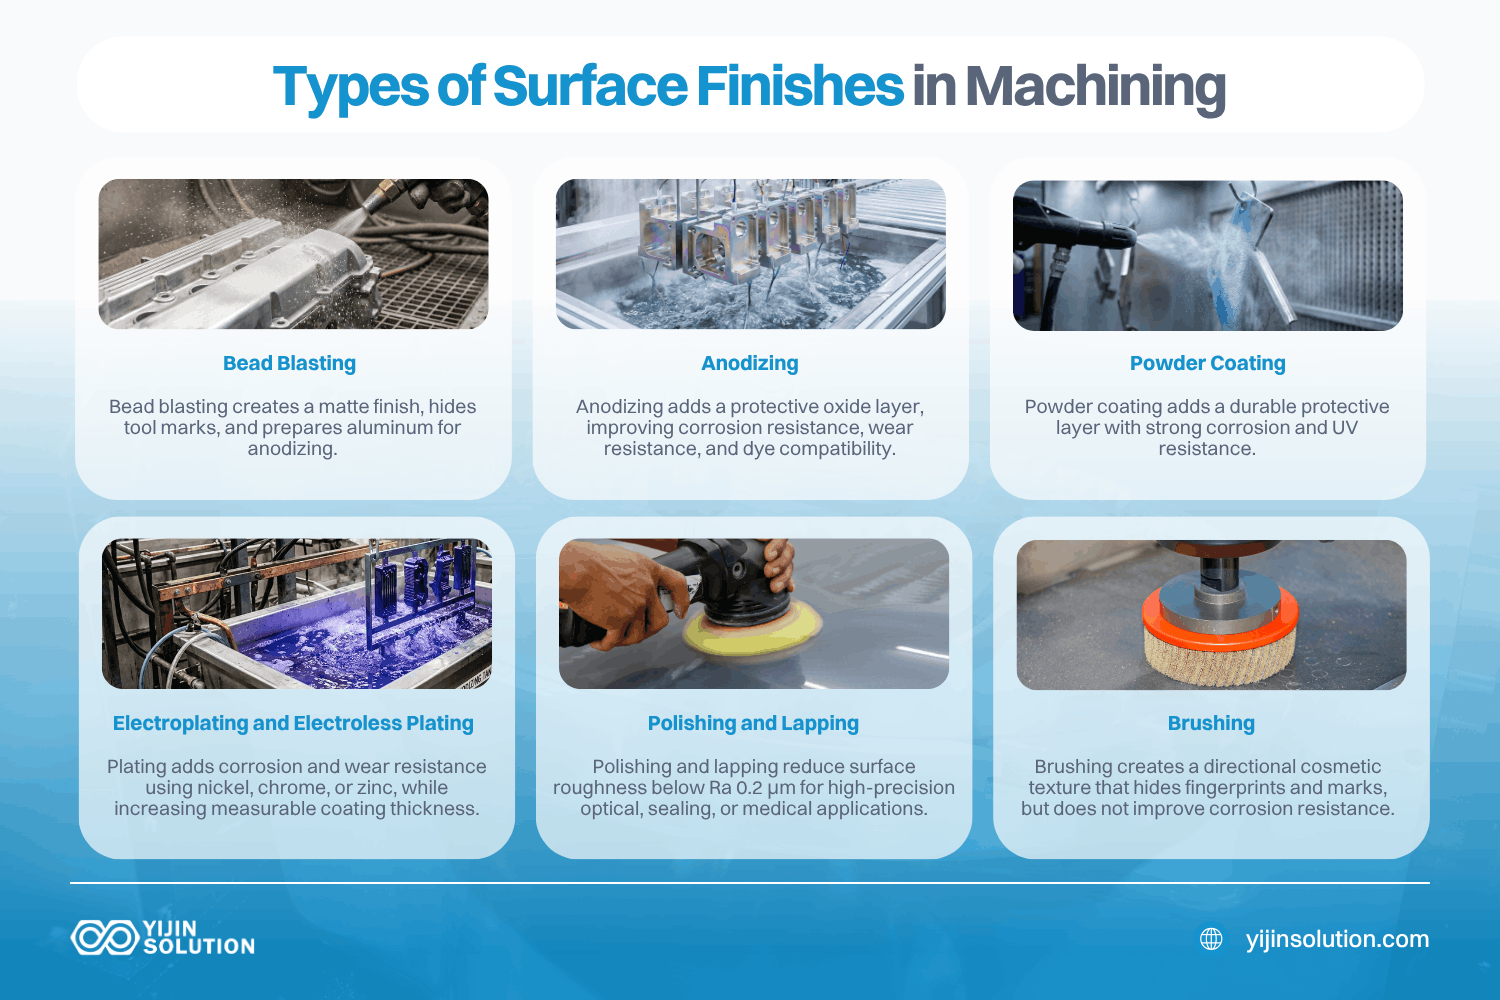
Les finitions après usinage modifient la surface telle qu'usinée pour des raisons esthétiques, fonctionnelles ou de protection. Les procédés ci-dessous couvrent les options les plus courantes pour les pièces usinées et tôlées.
Microbillage
Le microbillage crée une texture satinée ou mate uniforme qui masque les traces d'outil. La variation dimensionnelle est négligeable. Le microbillage aux billes de verre produit généralement un Ra de 1 à 3 µm. Le procédé est couramment utilisé comme étape de préparation de surface avant anodisation sur les pièces en aluminium. En savoir plus sur le microbillage.
Anodisation
L'anodisation forme une couche d'oxyde électrochimique sur l'aluminium. Le type II assure la résistance à la corrosion et accepte la teinture, avec un apport d'environ 0,005 à 0,025 mm par face. Le type III hardcoat apporte la résistance à l'usure et peut ajouter jusqu'à 0,075 mm par face selon l'épaisseur du revêtement. L'anodisation augmente légèrement le Ra par rapport à la surface avant anodisation.
Revêtement en poudre
Le thermolaquage applique une poudre polymère sèche par voie électrostatique, puis la durcit à la chaleur. Il ajoute 0,05 à 0,1 mm d'épaisseur par face et masque efficacement les défauts de surface. La résistance à la corrosion et la résistance aux UV sont toutes deux élevées. Le thermolaquage ne convient pas aux surfaces d'appui à tolérance serrée, sauf si ces zones sont masquées avant application.
Électrolyse et dépôt chimique
Le nickelage, le chromage et le zingage sont les options les plus courantes. Le nickelage chimique produit un revêtement uniforme avec un contrôle précis de l'épaisseur, ce qui le rend bien adapté aux applications de corrosion et d'usure. Le chromage peut améliorer la rugosité de surface en comblant les micro-creux. Tous les procédés de placage ajoutent une épaisseur mesurable qui doit être prise en compte dans la chaîne de cotes.
Polissage et rodage
Le polissage mécanique et le rodage enlèvent la matière progressivement pour atteindre un Ra inférieur à 0,2 µm. Ces deux procédés sont très gourmands en main-d'œuvre et coûteux. Ne les spécifiez que pour un besoin fonctionnel : surfaces optiques, joints d'étanchéité sous haute pression ou faces de contact d'implants médicaux.
Brossage
Le brossage produit une texture directionnelle à l'aide d'abrasifs. Le résultat est un aspect cosmétique qui masque les traces de doigts et les petites marques de manipulation. Il est courant sur les boîtiers d'électronique grand public et la métallerie architecturale. Le brossage n'améliore pas à lui seul la résistance à la corrosion.
Pour une gamme complète d'options de finition après usinage, consultez nos services de traitement de surface.
Comment spécifier un état de surface sans surdimensionner le coût d'usinage
La surspécification de l'état de surface est l'un des plus gros facteurs de coût que les ingénieurs maîtrisent sans s'en rendre compte. Chaque indication de Ra sur un plan ajoute du temps d'usinage, de l'usure d'outil et du coût de contrôle. Les conseils ci-dessous aident à faire correspondre les spécifications aux exigences fonctionnelles.
Ne spécifiez la rugosité Ra que là où la fonction l'exige
La règle par défaut : ne pas spécifier d'état de surface sur les surfaces non critiques. La plupart des ateliers livrent Ra 3,2 µm ou mieux en standard. Ajouter des spécifications Ra sur chaque surface d'un plan augmente le temps d'usinage et le périmètre d'inspection. Ne spécifiez la rugosité que sur les interfaces fonctionnelles : faces d'étanchéité, portées de roulement, surfaces de glissement, interfaces d'assemblage et faces esthétiques visibles par l'utilisateur final.
Comment ajuster la valeur Ra à l’application ?
Les surfaces d’étanchéité nécessitent un Ra de 0,4 à 0,8 µm, selon le type de joint et la pression de service. Les interfaces de glissement demandent un Ra de 0,4 à 1,6 µm. Les surfaces d’appui générales conviennent bien à un Ra de 1,6 µm. Les surfaces cosmétiques nécessitent généralement un Ra de 0,8 à 1,6 µm, ou un fini microbillé. Les surfaces structurelles sans contact ne nécessitent pas d’indication de rugosité.
Faut-il spécifier Rz en plus de Ra pour les surfaces critiques ?
Pour les surfaces d'étanchéité, le Ra seul peut passer à côté de pics extrêmes qui provoquent des fuites. Spécifier le Rz comme paramètre de contrôle secondaire donne au fabricant une plage plus serrée. Exemple : “ Ra 0,8 µm max, Rz 4 µm max. ” Cette double spécification permet de détecter les surfaces qui passent le critère Ra mais présentent des pics isolés élevés.
Tenir compte du post-traitement lors de la spécification de la finition
Si la pièce doit être microbillée ou anodisée après usinage, la finition en l'état d'usinage n'a pas besoin d'atteindre la cible esthétique finale. Le microbillage supprime la texture d'usinage. À l'inverse, si l'anodisation augmente légèrement le Ra, la finition usinée avant anodisation doit être plus serrée que la spécification finale pour tenir compte de cette variation.
Obtenir le bon état de surface pour vos pièces
Un état de surface ne vaut que par son adéquation à la fonction de la pièce, et les spécifications les plus claires découlent d'une décision prise, avant l'usinage, sur ce dont chaque surface a réellement besoin. Yijin Solution planifie les exigences de finition en même temps que le processus de fabrication, de sorte que la cible en sortie d'usinage et les éventuels post-traitements sont définis ensemble, et non après coup.
Télécharger votre plan avec votre finition de surface cible et notre équipe d'ingénierie vous renverra un devis et un retour DFM sous un à deux jours ouvrés.
FAQ sur les finitions d'usinage
Quelle est la finition de surface standard pour les pièces usinées CNC ?
L'état de surface brut d'usinage par défaut pour la plupart des opérations CNC est Ra 3,2 µm, soit 125 µin ou N8 sur l'échelle ISO des grades de rugosité. Un plan sans indication de rugosité est interprété comme acceptant cette qualité standard : laisser une surface non critique sans spécification est donc un choix de coût délibéré, pas un oubli. Ajoutez une exigence plus serrée uniquement lorsque la surface remplit une fonction qui en dépend.
Quelle valeur de Ra faut-il pour une surface d'étanchéité ?
Les surfaces d'étanchéité exigent généralement un Ra de 0,4 à 0,8 µm. Il est essentiel de respecter cette plage, car la défaillance survient dans les deux sens : une surface trop rugueuse laisse un chemin de fuite le long des marques d'outil, tandis qu'une surface trop lisse peut priver un joint élastomère de la micro-texture dont il a besoin pour s'asseoir. Comme le Ra lisse les pics isolés, un seul point haut peut encore percer un joint qui passe son contrôle Ra, c'est pourquoi il vaut la peine d'ajouter le Rz comme limite secondaire sur les joints critiques en pression.
Le traitement de surface a-t-il un impact sur le coût des pièces ?
Oui, directement. Un état de surface plus fin impose des avances plus lentes, des passes de finition supplémentaires, un outillage plus affûté et plus de temps de contrôle. Passer de Ra 3,2 µm à Ra 0,8 µm peut ajouter 15 % à 30 % de temps de cycle sur une zone donnée. Descendre sous Ra 0,4 µm nécessite généralement des opérations secondaires comme la rectification ou le polissage. Ne spécifiez une finition plus fine que là où la fonction l’exige.
Le sens d'usinage (lay) a-t-il une incidence sur les indications d'état de surface ?
Oui, la direction d'usinage est le motif de surface dominant laissé par l'outil de coupe. Le tournage produit une direction circulaire. Le fraisage produit une direction parallèle ou perpendiculaire selon le sens de la trajectoire d'outil. Pour les interfaces glissantes ou les gorges d'étanchéité, le sens de la direction d'usinage peut être aussi important que la valeur Ra elle-même. ISO 22476 définit les symboles de texture pour les annotations sur plan : parallèle, perpendiculaire, multidirectionnelle, circulaire et radiale. Précisez la texture lorsque l'application est sensible à l'orientation de la surface.
Comment mesure-t-on l'état de surface d'une pièce finie ?
L'état de surface se mesure le plus souvent avec un profilomètre à contact qui fait glisser un stylet diamant sur la surface pour enregistrer les variations de hauteur. Les méthodes sans contact incluent la profilométrie optique et l'interférométrie en lumière blanche, utilisées pour les surfaces délicates ou polies. La longueur de mesure et le filtre de coupure influent sur la valeur Ra relevée ; il convient donc de préciser la norme de contrôle en regard de l'indication Ra sur le plan.
Retour en haut de la page : Finition d'usinage : rugosité de surface, méthodes de finition et comment spécifier la finition adaptée à vos pièces






 English
 Spanish
 German
 French