Servicios de impresión 3D en metal para piezas industriales a medida
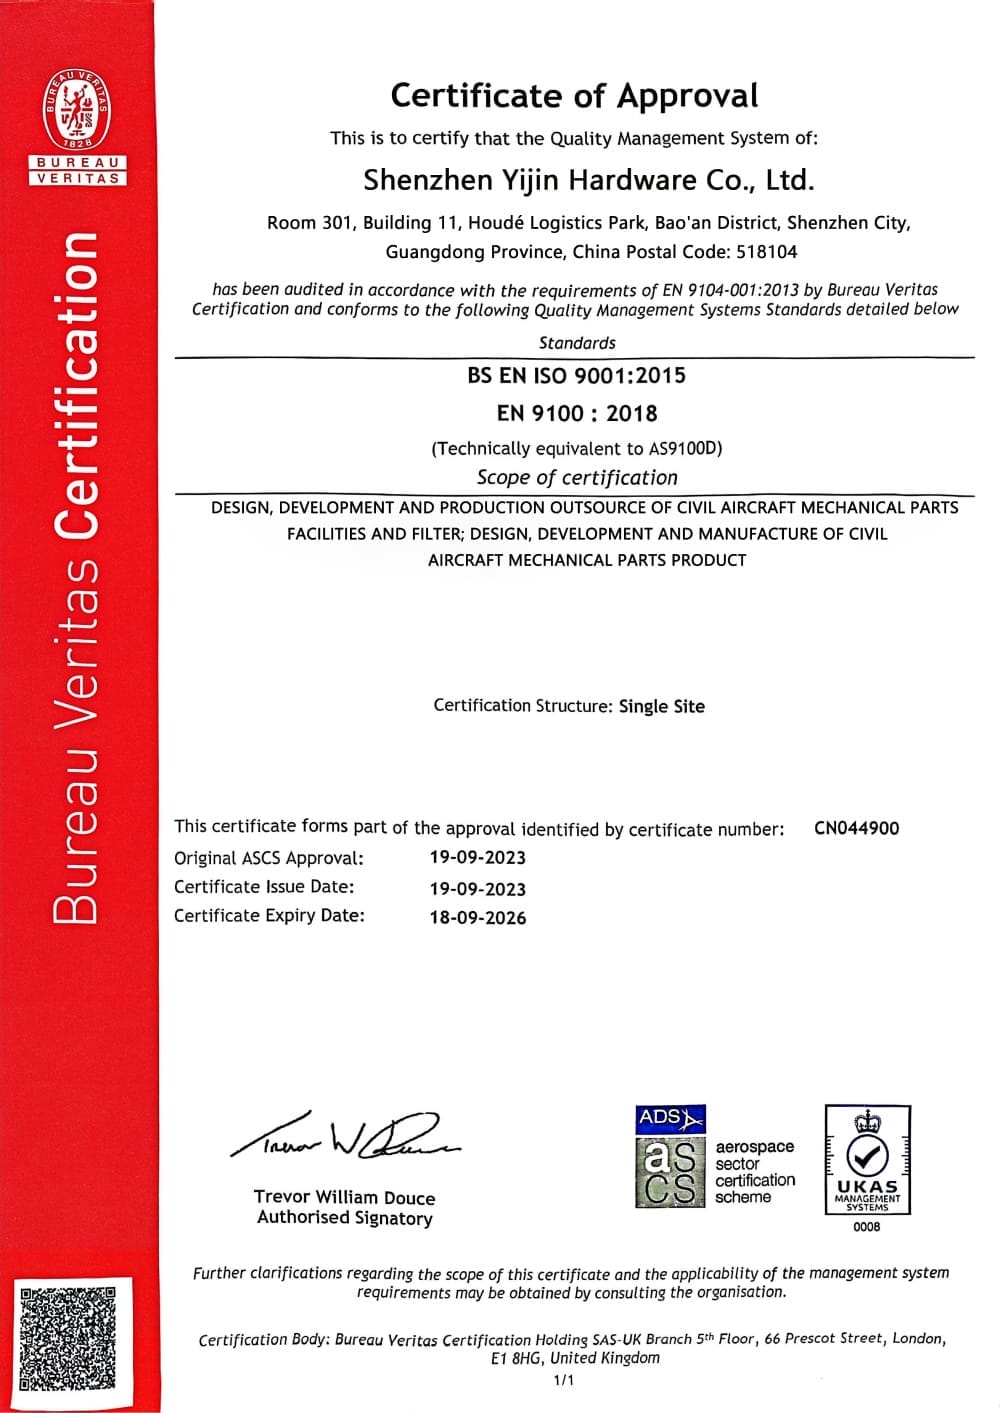
Servicios de impresión 3D en metal mediante sinterización directa de metal por láser (DMLS) y binder jetting para piezas aeroespaciales, médicas e industriales en titanio, acero inoxidable, Inconel y cobalto cromo. Láseres de fibra de 200 a 400 W fabrican piezas en capas de 20 a 60 μm en nuestras instalaciones de Shenzhen certificadas según AS9100D e ISO 13485.
Suba su archivo STEP, IGES o STL para recibir una revisión de diseño para fabricación aditiva y un presupuesto en 24 horas.
- Plazo de entrega de prototipos de 7 a 10 días laborables, producción de 3 a 5 semanas
- Tolerancias de ±0,1 mm de serie, ±0,05 mm con mecanizado posterior
- Titanio, acero inoxidable, Inconel, cromo cobalto, acero maraging y aluminio
- Sin pedido mínimo. Desde prototipos únicos hasta lotes de producción seriados
Únase a más de 3000 empresas que trabajan con Yijin Solution


Capacidades de fabricación de impresión 3D en metal
Estas especificaciones se aplican a nuestras plataformas de DMLS y Binder Jetting. La tolerancia y el acabado exactos dependen del material, la geometría y el posprocesado.
| Característica | Descripción |
|---|---|
| Tolerancia general | ±0,1 mm tal como se fabrica en piezas DMLS |
| Tolerancia estricta | ±0,05 mm en las cotas acabadas mediante mecanizado CNC |
| Acabado superficial | Ra 6-10 μm en estado bruto con DMLS, Ra 10-15 μm con Binder Jetting |
| Grosor de capa | De 20 a 60 μm en DMLS, 50 μm en Binder Jetting |
Materiales para impresión 3D en metal
Trabajamos con más de 8 polvos metálicos de titanio, aceros inoxidables y de herramientas, superaleaciones y aluminio, cada uno con lotes de polvo certificados por el fabricante.
Aleaciones de titanio
| Grado | Tracción / límite elástico | Uso habitual |
|---|---|---|
| Ti6Al4V | 1170 / 1100 MPa | Implantes médicos, estructuras aeroespaciales |
Aceros inoxidables y de herramientas
| Grado | Tracción / límite elástico | Uso habitual |
|---|---|---|
| Inoxidable 316L | 640 / 580 MPa | Piezas resistentes a la corrosión |
| Inoxidable 17-4 PH | 1310 / 1240 MPa | Accesorios aeroespaciales de alta resistencia |
| Acero maraging, H13 | - | Insertos de utillaje, piezas de alta dureza |
Superaleaciones
| Grado | Uso habitual |
|---|---|
| Inconel 718 | Componentes de turbina, servicio a alta temperatura |
| Cromo cobalto | Implantes dentales y ortopédicos |
Aluminio y metales BJ
| Grado | Tracción / límite elástico | Uso habitual |
|---|---|---|
| AlSi10Mg (DMLS) | 460 / 270 MPa | Intercambiadores de calor aeroespaciales |
| Acero inoxidable 420 (Binder Jetting, infiltrado con bronce) | - | Piezas para producción de volumen medio |
Posprocesado de impresión 3D en metal
Cada fabricación pasa por un alivio de tensiones y una inspección en nuestras instalaciones antes de enviarse, con acabados adicionales disponibles según la aplicación.
Acabado superficial
ESPECIFICACIÓN

Según plano
Las piezas se envían directamente de la plataforma con los soportes retirados. Acabado general para canales internos y superficies no críticas de Ra 6 a 10 μm.

Granallado
El microgranallado elimina el polvo suelto y genera una superficie mate uniforme en piezas de DMLS y Binder Jetting antes de su procesamiento posterior.

Caras críticas mecanizadas
El acabado CNC en caras de unión, taladros y superficies de estanqueidad ajusta la tolerancia de ±0,1 mm en bruto a ±0,05 mm donde el ajuste es crítico.

Alivio de tensiones y tratamiento térmico
Recocido de solubilización y endurecimiento por envejecimiento según la aleación, como el 17-4 PH con solubilización a 1040 °C y envejecimiento a 480 °C, o el tratamiento de solubilización del Inconel 718 a 980 °C más doble envejecimiento.

Sinterización e infiltración
Las piezas de Binder Jetting se sinterizan a 1100-1300 °C y se infiltran con bronce para cerrar la porosidad en acero inoxidable 420, compensando una contracción del 1 al 2%.

Pulido y pasivado
Pulido mecánico para caras de estanqueidad y superficies estéticas, además de pasivado en piezas de acero inoxidable y cromo cobalto para uso médico y en contacto con alimentos.
Tipos de impresión 3D en metal que ofrecemos
Gestionamos dos plataformas de fabricación aditiva de metal con servicio integral, elegidas según la aleación, la geometría y el volumen.

DMLS / LPBF
La sinterización láser directa de metales utiliza un láser de fibra de 200 a 400 W para fundir polvo metálico en capas de 20 a 60 μm a velocidades de escaneo de hasta 1200 mm/s, la opción por defecto para aleaciones complejas como Ti6Al4V, Inconel 718 y cromo cobalto.

Fusión selectiva por láser
SLM funde por completo cada capa de polvo en lugar de sinterizarla, lo que produce piezas casi totalmente densas para componentes de titanio y acero inoxidable sometidos a carga que requieren una porosidad mínima.

Inyección de aglutinante
Un aglutinante líquido une el polvo capa a capa a 100 mm/s con capas de 50 μm; después la pieza se sinteriza y se infiltra con bronce, una vía más rápida para la producción en serie media de acero inoxidable 420.
Aplicaciones de la impresión 3D en metal
Álabes de turbina con canales de refrigeración internos, toberas de combustible con patrones de pulverización complejos, soportes estructurales ligeros e intercambiadores de calor.
Implantes de cadera de titanio específicos para cada paciente, prótesis dentales y guías quirúrgicas, y estructuras porosas diseñadas para el crecimiento óseo.
Colectores de escape, soportes de motor y piezas de restauración en acero inoxidable y aleaciones de aluminio, fabricados sin utillaje rígido.
Canales de refrigeración conformados para moldes de inyección, utillajes y dispositivos a medida, matrices resistentes al desgaste y plaquitas de corte con geometrías rompevirutas.
Componentes de turbina y recipientes a presión con características internas integradas difíciles o imposibles de mecanizar de forma convencional.
Componentes de titanio y acero de alta resistencia para equipamiento y plataformas tácticas, donde la reducción de peso importa tanto como la resistencia.
Cuerpos de válvula, herramientas de fondo de pozo y racores resistentes a la corrosión en Inconel y acero inoxidable dúplex para servicio a alta presión y alta temperatura.
Soportes ligeros, colectores y carcasas que integran varias piezas mecanizadas en una sola construcción, reduciendo el peso y el tiempo de montaje.
Soportes para efectores finales, brazos estructurales ligeros y canales internos complejos para líneas neumáticas o de refrigeración en aluminio y titanio.
Fábrica de impresión 3D en metal de Yijin Solution
Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de fabricación aditiva metálica utiliza plataformas DMLS y Binder Jetting con láseres de fibra de 200 a 400 W, espesores de capa de 20 a 60 μm y un posprocesado específico para alivio de tensiones, recocido de solubilización y endurecimiento por envejecimiento.
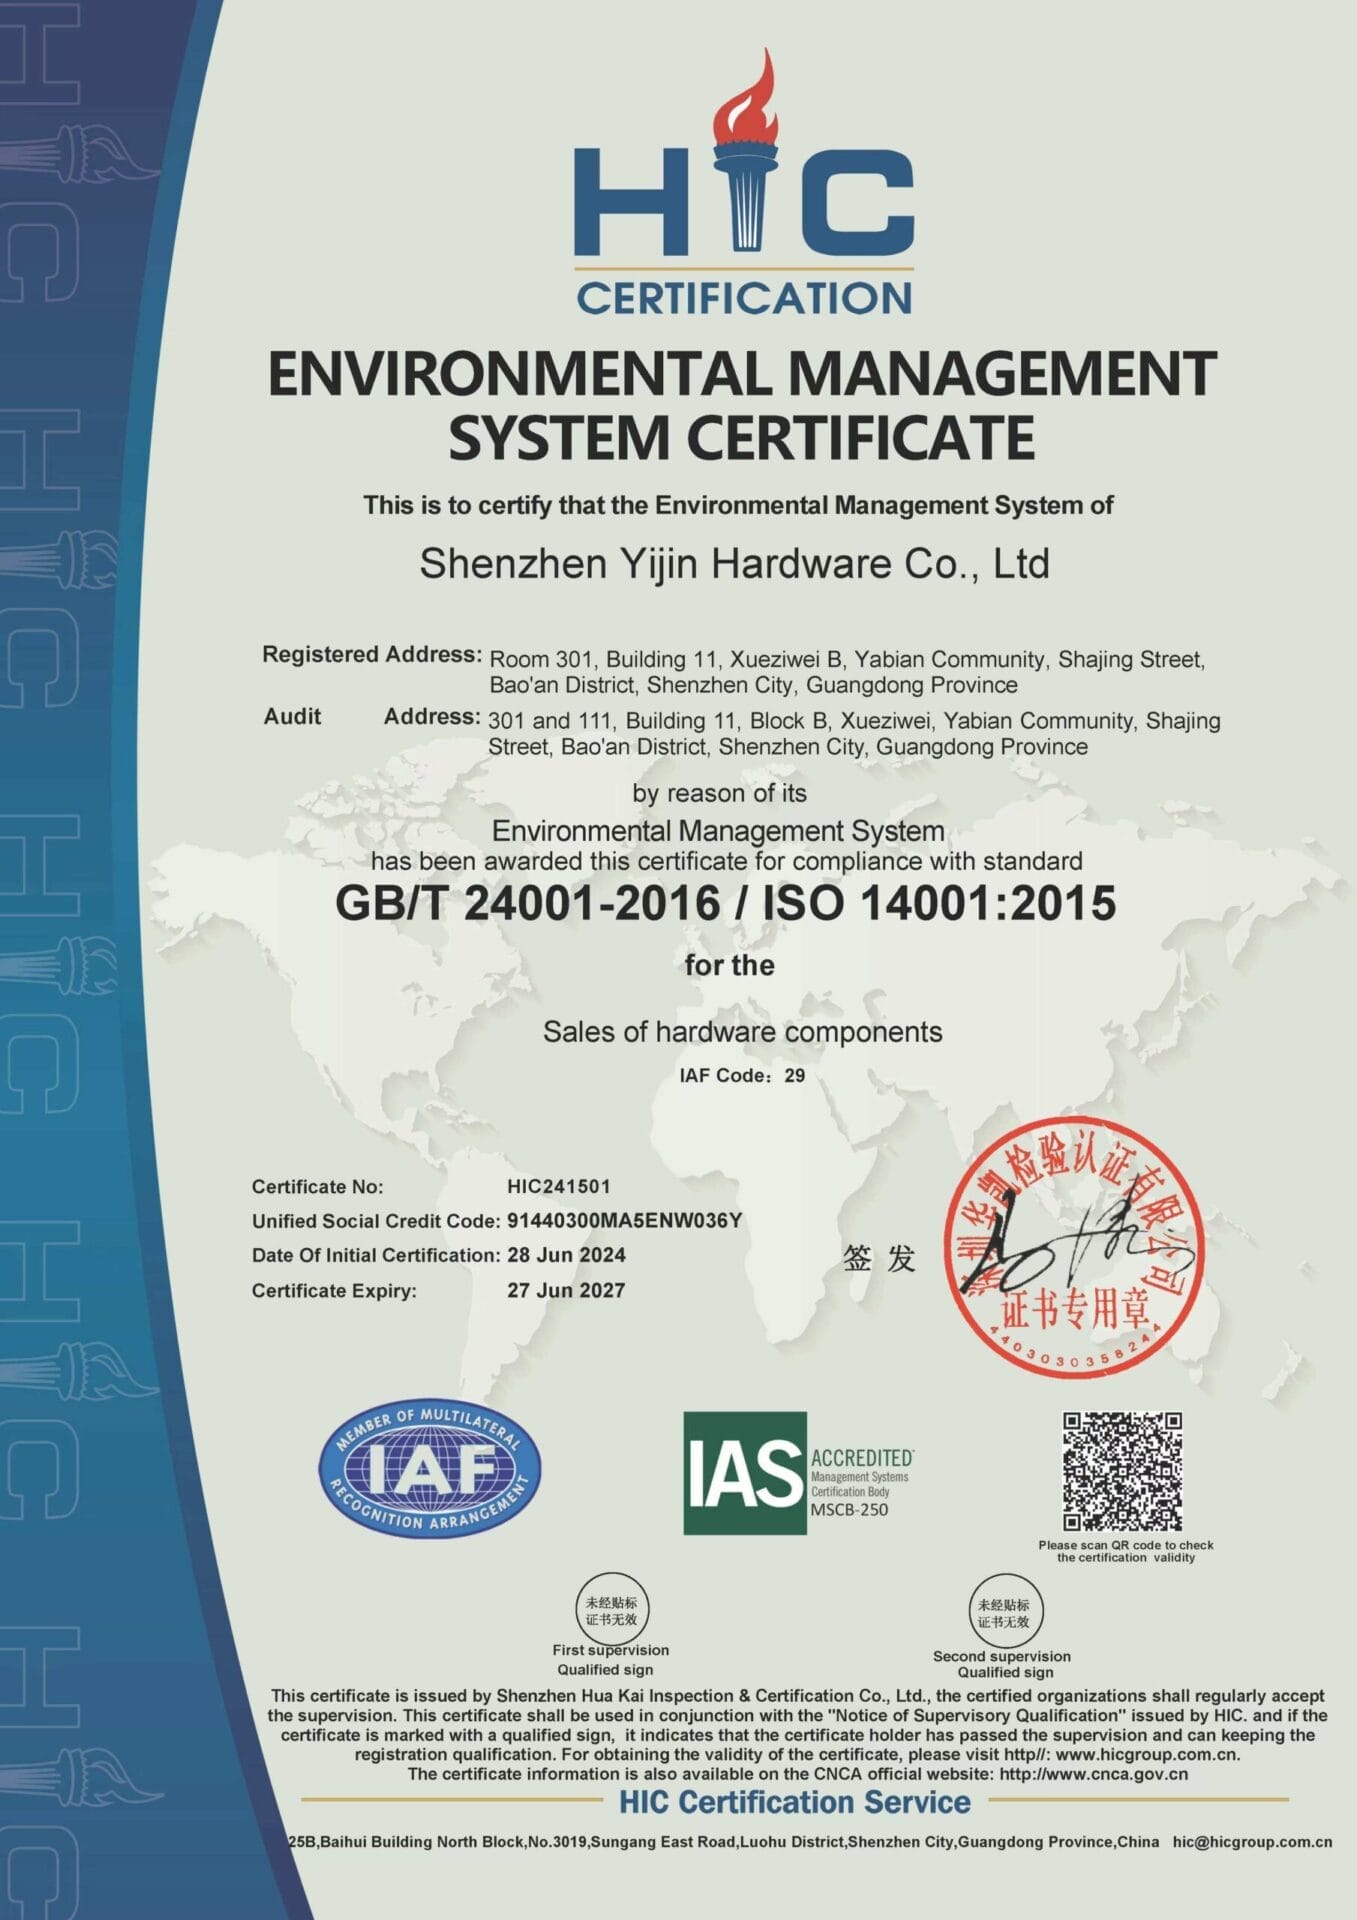
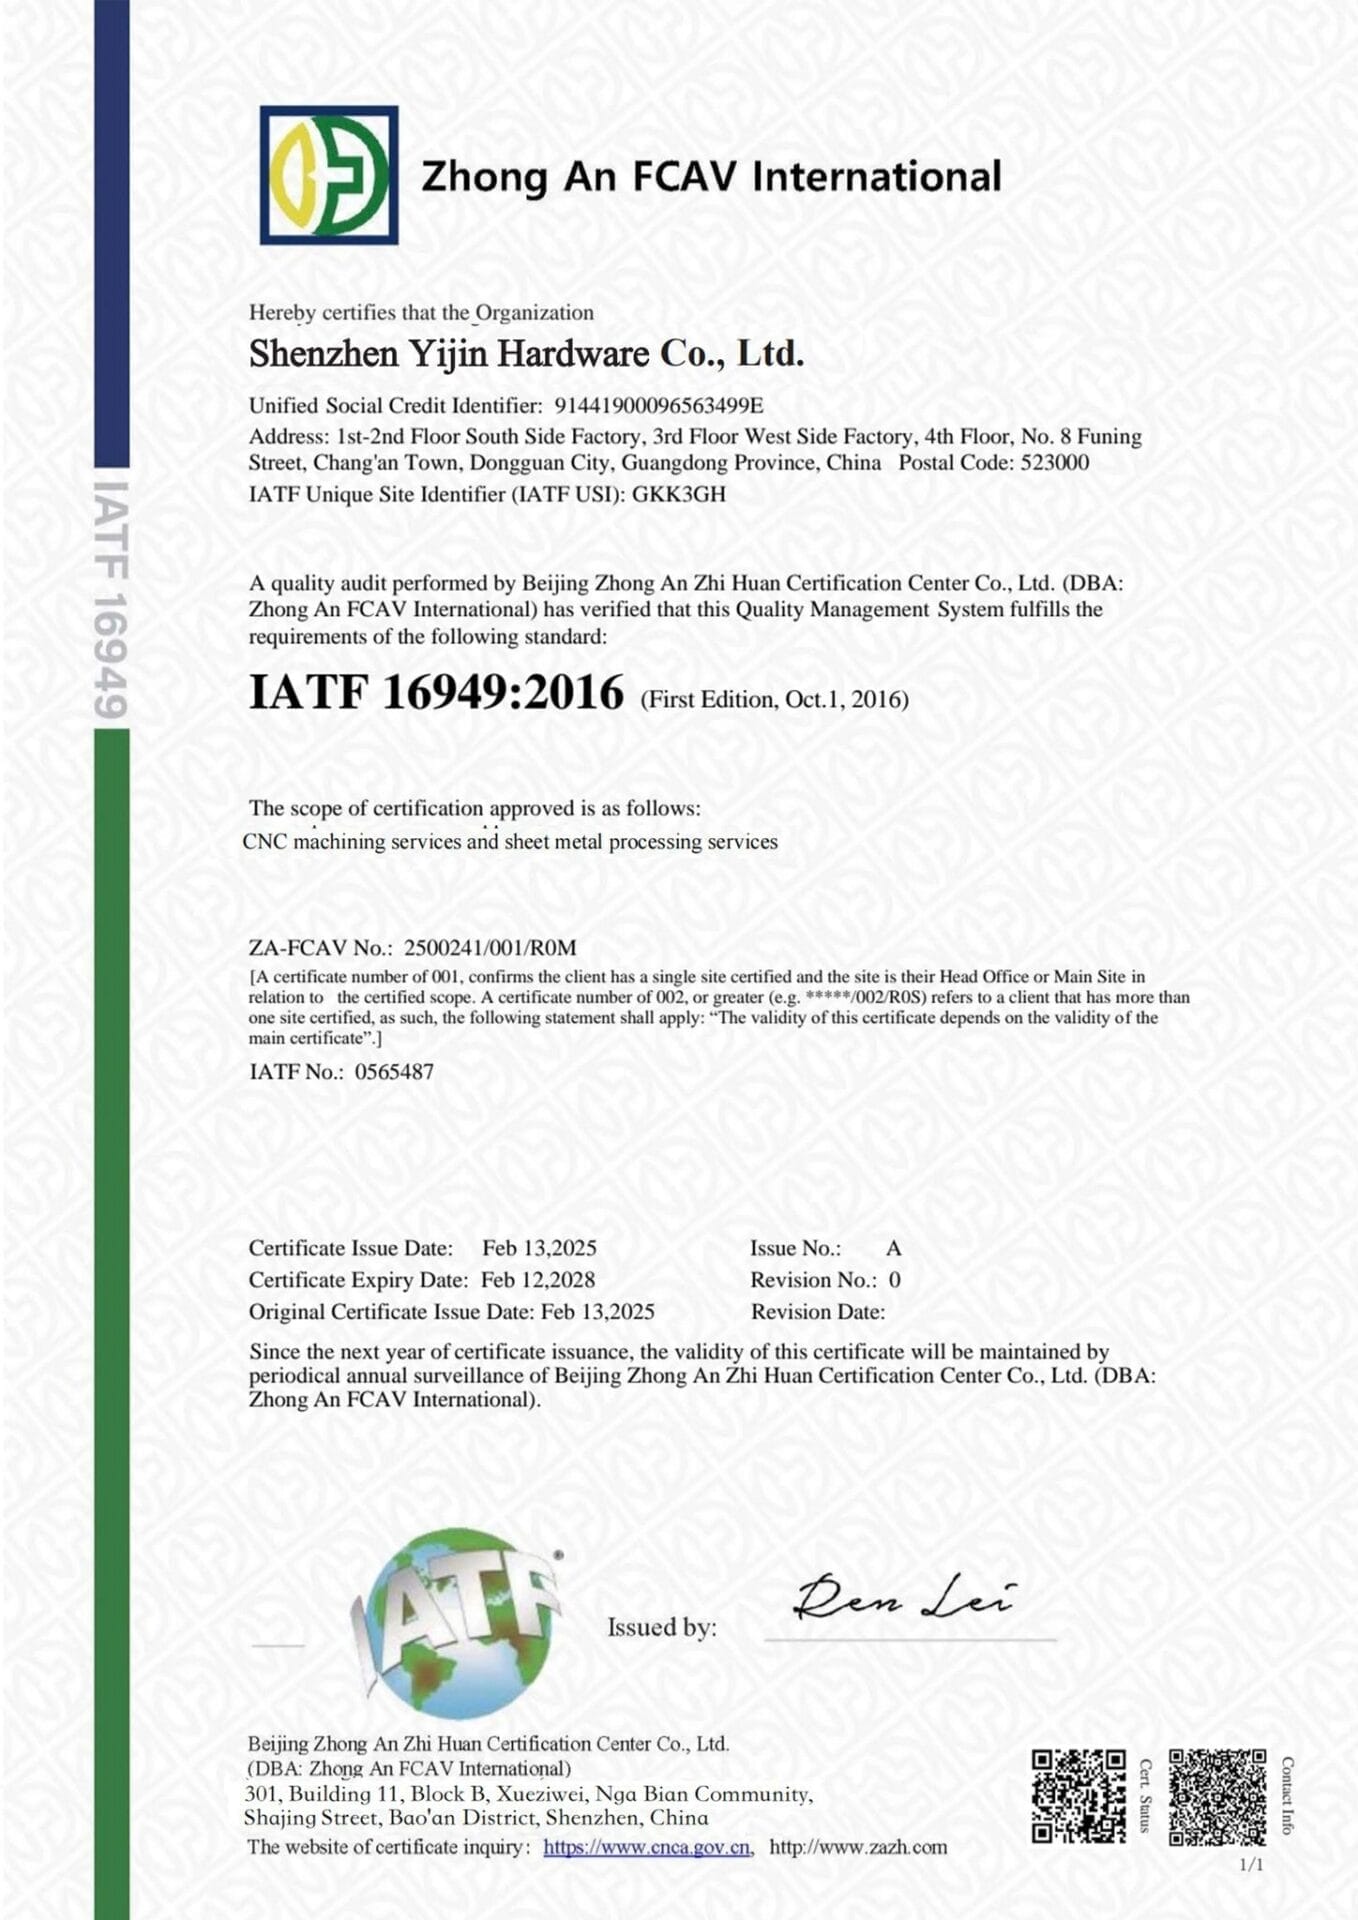
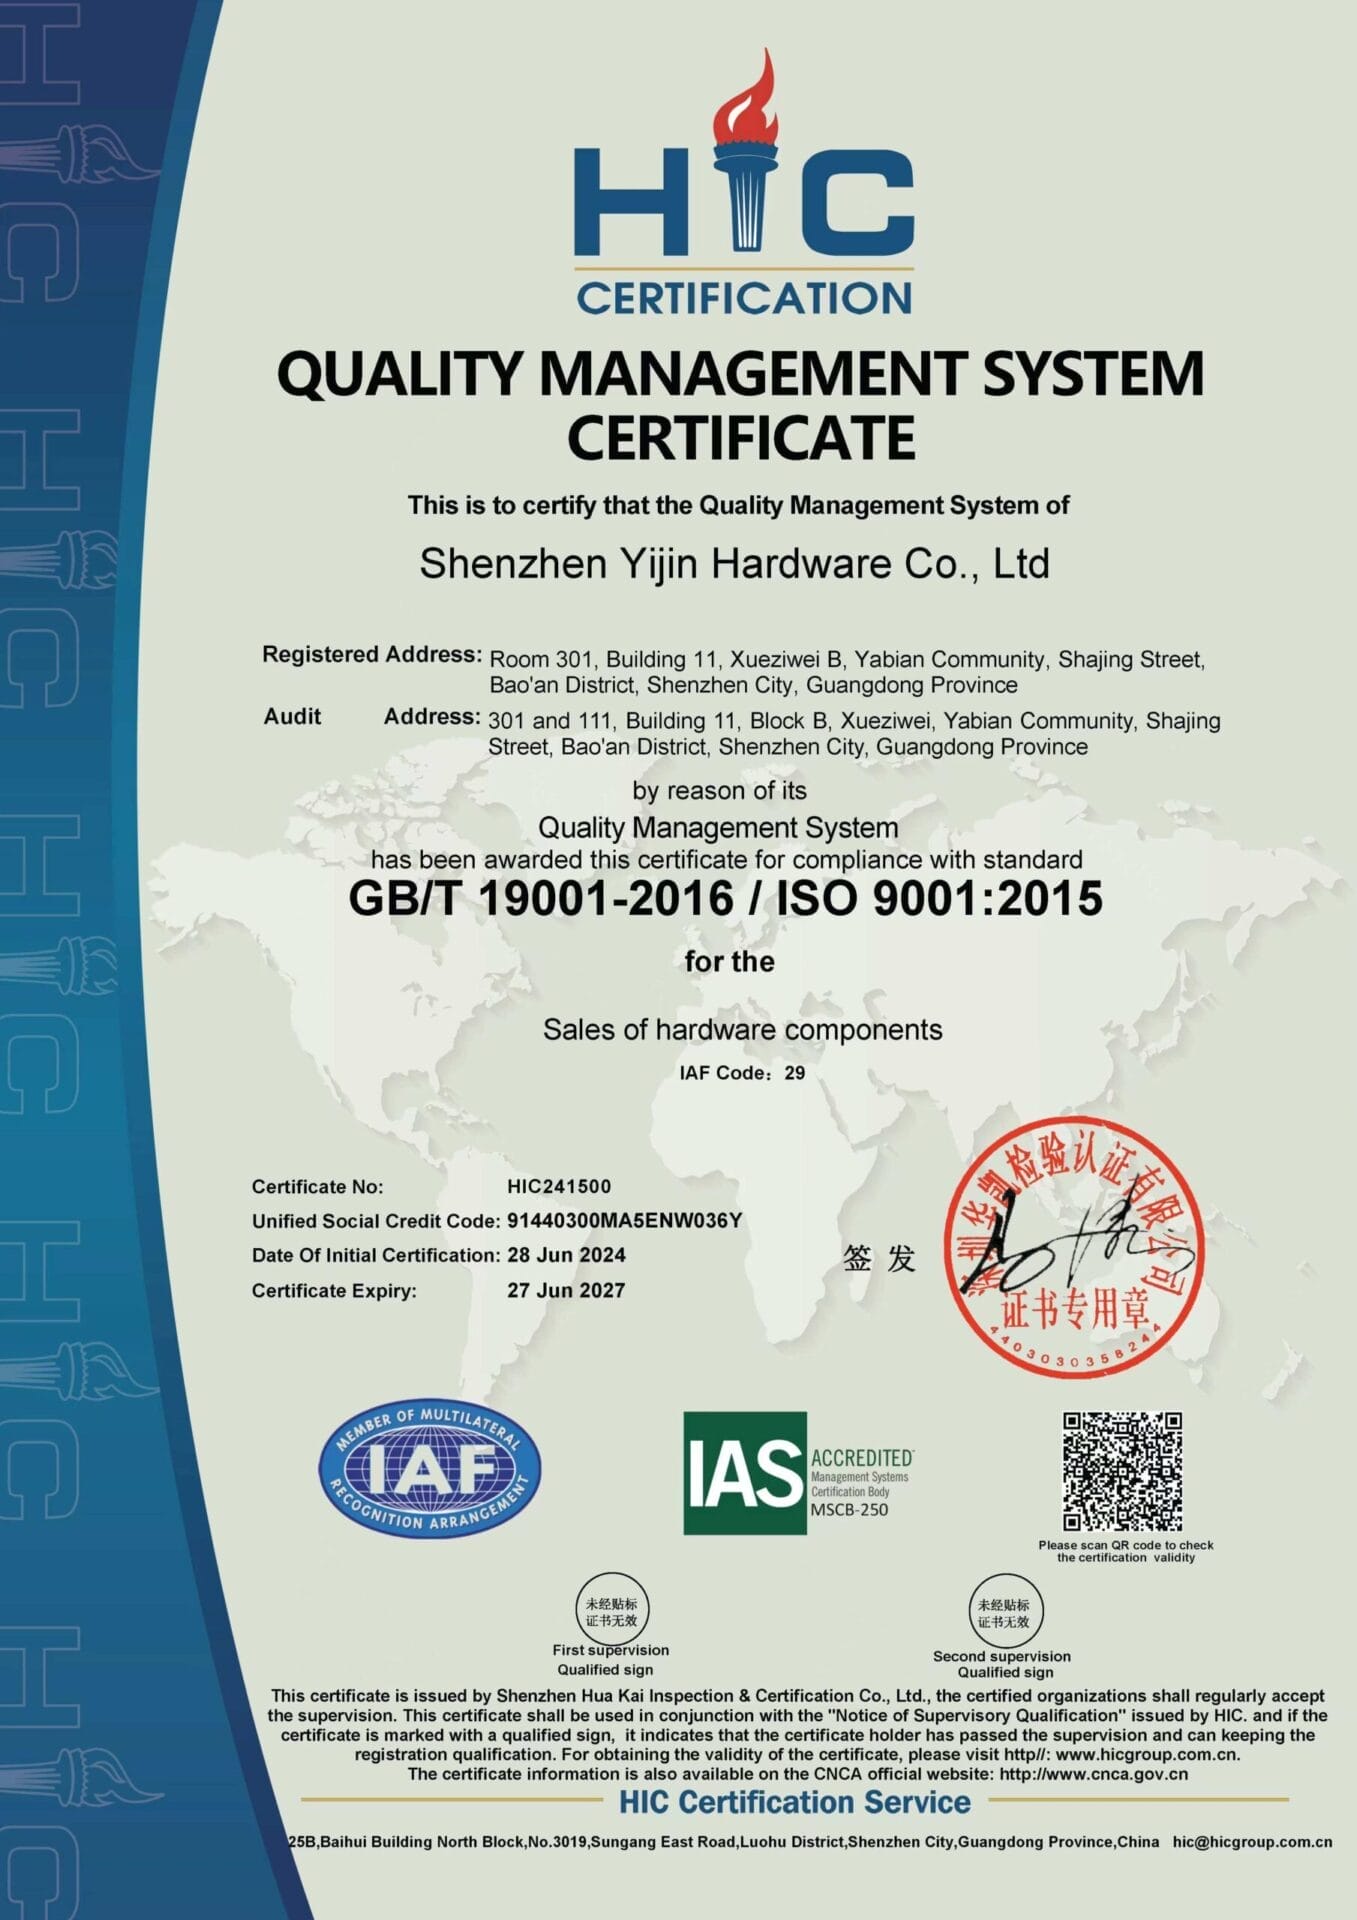
Las máquinas de medición por coordenadas Zeiss y los ensayos de tracción ASTM E8 verifican cada fabricación conforme a los sistemas de calidad AS9100D, ISO 13485 e IATF 16949, con certificados de colada emitidos según ASTM E1479.
Qué es la impresión 3D en metal
La impresión 3D en metal, también llamada fabricación aditiva en metal, construye piezas fusionando polvo metálico capa a capa en lugar de arrancar material de un bloque macizo. Un láser o un aglutinante une cada capa fina con la inferior, siguiendo un modelo digital hasta completar la pieza.
Esto permite que un diseño incluya canales internos, estructuras de celosía y conjuntos consolidados que serían imposibles o muy costosos de mecanizar, a cambio de superficies en bruto más rugosas y la necesidad de estructuras de soporte en algunas geometrías.
Cómo funciona la impresión 3D en metal
La impresión 3D en metal sigue una secuencia repetible desde el archivo digital hasta la pieza acabada.
- Preparación del archivo: su modelo CAD se orienta, se soporta y se lamina en capas de 20 a 60 μm.
- Funcionamiento: un láser o un aglutinante fusiona polvo metálico capa a capa dentro de una cámara de fabricación con atmósfera de argón o abierta.
- Eliminación de soportes y tratamiento térmico: las piezas se separan de la placa de construcción y después se alivian o se someten a tratamiento de solución según la aleación.
- Acabado e inspección: se mecanizan las caras críticas, se granallan o pulen las superficies y se verifican las cotas según plano.
Por qué elegir Yijin Solution para la impresión 3D en metal
Controlamos cada paso de la fabricación aditiva de metal, desde la revisión del archivo hasta la fabricación, el tratamiento térmico y la inspección.

Las máquinas de medición por coordenadas Zeiss y los ensayos de tracción según ASTM E8 verifican cada fabricación. Las piezas mantienen ±0,1 mm en bruto y ±0,05 mm en las cotas críticas mecanizadas.

Los prototipos se entregan en 7 a 10 días y los pedidos de producción en 3 a 5 semanas, con DMLS y Binder Jetting funcionando en paralelo.

Los prototipos de una sola pieza y las producciones de volumen medio pasan por las mismas plataformas y los mismos estándares de inspección. Sin cantidad mínima de pedido.

Certificados según AS9100D, ISO 13485, IATF 16949 e ISO 9001, con trazabilidad de materiales y certificados de colada en cada fabricación.

Titanio, aceros inoxidables y para herramientas, Inconel, cobalto cromo, acero maraging y aluminio, elegidos por las propiedades de aleación que necesita su pieza.

Refrigeración conformal, celosías internas y conjuntos consolidados que el mecanizado y la fundición tradicionales no pueden producir en una sola fabricación.
Preguntas frecuentes sobre la impresión 3D en metal
¿Vale la pena la impresión 3D en metal?
La impresión 3D en metal es rentable para piezas que requieren geometrías complejas como canales de refrigeración conformes o conjuntos consolidados, ya que elimina los costes de utillaje y los plazos de entrega largos. Para geometrías sencillas y volúmenes altos, el mecanizado CNC suele seguir siendo más económico, por lo que le ayudamos a comparar ambas vías durante el presupuesto.
¿Cuáles son las desventajas de la impresión 3D en metal?
La eliminación de soportes añade mano de obra y deja un acabado más rugoso que el mecanizado en las superficies afectadas. Las piezas arrastran tensiones residuales que exigen tratamiento térmico, y los fallos de fabricación por contaminación del polvo o soportes deficientes pueden desperdiciar mucho tiempo de construcción; por eso inspeccionamos los lotes de polvo y simulamos la fabricación antes de aceptar un trabajo.
¿Qué es la regla de los 45 grados en la impresión 3D de metal?
Las superficies inclinadas menos de 45 grados respecto a la horizontal suelen necesitar soportes en la fusión por lecho de polvo para evitar el colapso durante la fabricación, mientras que las superficies que superan los 45 grados se autosoportan porque cada capa se une a suficiente material subyacente. Incumplir esta regla suele producir un acabado rugoso o un fallo total de la fabricación.
¿Qué materiales se utilizan en los servicios de impresión 3D metálica?
Los materiales habituales incluyen aleaciones de titanio como Ti6Al4V, aceros inoxidables como 316L y 17-4 PH, superaleaciones de níquel como Inconel 718, cobalto cromo, acero maraging, acero para herramientas y aleaciones de aluminio como AlSi10Mg, en función de la resistencia, la temperatura y la biocompatibilidad que requiera su aplicación.
¿Cuánto cuesta la impresión 3D en metal?
El coste depende del volumen de piezas, el material y el posprocesado, ya que el polvo metálico y el tiempo de máquina cuestan más por hora que el mecanizado CNC. Las geometrías complejas que consolidan varias piezas mecanizadas en una sola construcción suelen compensar el mayor coste por hora. Suba su archivo CAD para recibir un presupuesto basado en su diseño y material concretos.
¿Cuál es la diferencia entre DMLS/SLM y la inyección de aglutinante?
DMLS y SLM utilizan un láser para sinterizar o fundir por completo polvo metálico capa a capa, produciendo piezas densas directamente en la máquina, pero requieren soportes en voladizos pronunciados. Binder Jetting utiliza un aglutinante líquido para unir el polvo a temperatura ambiente y después sinteriza la pieza, lo que es más rápido para series de volumen medio, pero necesita compensación de contracción.
¿Puede la impresión 3D de metal producir piezas en grandes series?
La fabricación por inyección de aglutinante (Binder Jetting) es la vía más práctica para la impresión 3D en metal de mayor volumen, ya que se pueden agrupar varias piezas en una sola construcción sin penalizaciones de tiempo de escaneo láser, y la sinterización posterior se realiza por lotes. La DMLS sigue siendo más adecuada para piezas de menor volumen y mayor complejidad, donde la geometría importa más que el coste unitario.
¿Cómo solicito un presupuesto de impresión 3D en metal?
Suba su archivo STEP, IGES o STL para obtener un presupuesto instantáneo basado en el material, el volumen y la orientación de fabricación. Nuestro equipo de ingeniería revisa las geometrías complejas para la estrategia de soportes y las necesidades de posprocesado, y devuelve un informe de diseño para fabricación aditiva junto con el presupuesto en 24 horas.
¿Cuáles son las ventajas de la impresión 3D en metal frente al mecanizado tradicional?
La impresión 3D en metal produce geometrías complejas como canales de refrigeración internos y estructuras de celosía que son difíciles o imposibles de mecanizar, sin las limitaciones de acceso de las herramientas de corte. También consolida conjuntos de varias piezas en una sola fabricación y evita el utillaje costoso, lo que a menudo resulta más rápido y rentable para series de producción de baja a media.
Guías de impresión 3D en metal

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 tipos de tornillos con imágenes y nombres
Un perno es un elemento de fijación roscado que atraviesa una pieza y se sujeta con una tuerca por el otro
Tipos de fijaciones para chapa metálica: Guía completa de selección
Todo conjunto de chapa metálica depende de sus elementos de fijación. El tipo de unión que especifique determinará cómo se comporta el conjunto bajo
Empiece hoy mismo. Consiga piezas rápidamente.
Diseño gratuito de piezas mecanizadas para sus proyectos con plazos de entrega reducidos.