Metall-Spritzgießen Dienstleistungen | Komplexe Teile ohne teure Bearbeitungskosten
Mit dem Metallspritzguss können wir komplizierte Metallteile herstellen, deren Bearbeitung ein Vermögen kosten würde - vor allem, wenn Sie hohe Stückzahlen benötigen. Wir sprechen hier von Präzisionsteilen mit einem Gewicht von 0,1 bis 100 Gramm und komplexen Formen, die mit herkömmlicher Metallbearbeitung nicht wirtschaftlich zu bearbeiten sind. Unsere Anlage kombiniert die MIM-Technologie mit CNC-Bearbeitung wenn nötig. Ob Sie in Automobil, medizinische Geräte, Luft- und Raumfahrt, oder Elektronik, können wir diese engen Toleranzen bis auf ±0,1 mm genau einhalten.
- ⬤Dienst
- ⬤Deine Details
- ⬤Einreichen
Was ist Metall-Spritzgießen?
Beim Metallspritzguss werden feine Metallpulver mit polymeren Bindemitteln kombiniert, um ein Ausgangsmaterial zu schaffen, das mit Hilfe von Metallspritzgussmaschinen in komplexe Formen gespritzt, dann entbindert und gesintert wird, um die endgültige Dichte zu erreichen. Beim Spritzgussverfahren wird 60%-Metallpulver mit 40% thermoplastischen Bindemitteln gemischt (Volumenanteil). Die endgültigen gesinterten Teile erreichen eine theoretische Dichte von 96-99% mit mechanischen Eigenschaften, die denen von Schmiedestahl entsprechen. Damit eignet sich das MIM-Verfahren ideal für Produktionsserien von Metallkomponenten mit mehr als 5.000 Stück pro Jahr.
Der Formgebungsprozess erfolgt in vier Stufen: Bei der Aufbereitung des Ausgangsmaterials wird kugelförmiges Metallpulver (10-20 Mikrometer) mit polymeren Bindemitteln gemischt, beim Spritzgießen werden die Teile bei 150-200 °C mit Zykluszeiten von 30-60 Sekunden (maximal 100 Gramm pro Schuss) geformt, beim Entbindern werden die Bindemittel über 4-48 Stunden entfernt, und beim Sintern werden die Teile bei 1200-1400 °C verdichtet, was eine lineare Schrumpfung von 15% bewirkt. Zu den Vorteilen des Metall-Spritzgießens gehört die Herstellung von Teilen mit komplexen Geometrien, die Hinterschneidungen, innere Merkmale, dünne Wände (0,5-6 mm) und integrierte Gewinde aufweisen. Im Gegensatz zum Kunststoffspritzguss, der die Anwendungen auf polymere Werkstoffe beschränkt, ermöglicht der Metallspritzguss Hochleistungsbauteile, die eine hohe Festigkeit erfordern.
| Methode | Toleranz | Oberflächenbehandlung | Materialabfälle |
|---|---|---|---|
| MIM | ±0,1-0,3 mm | Ra 0,8-1,6 μm | <5% |
| CNC-Bearbeitung | ±0,025-0,05 mm | Ra 0,4-3,2 μm | 40-90% |
| Feinguss | ±0,5 mm | Ra 3,2-6,3 μm | 20-50% |

Unsere integrierten Metall-Spritzgießdienstleistungen
Wir bieten ein umfassendes Angebot an kundenspezifischem Metall-Spritzguss von der Konstruktionsunterstützung bis zur Endkontrolle, das die Formulierung des Rohmaterials, das Präzisionsspritzgießen, das kontrollierte Entbindern, das Sintern und sekundäre Arbeitsgänge einschließlich CNC-Bearbeitung umfasst. Unsere DFM-Analyse (Design for Manufacturability) zeigt Möglichkeiten zur Optimierung der Teilegeometrie auf, bevor in Werkzeuge investiert wird. Unser Expertenteam berät Sie bei der Materialauswahl in einer Vielzahl von Branchen.
- Gestaltung & Technik: DfM-Analysen mit einer Bearbeitungszeit von 3-5 Tagen, Mold-Flow-Simulation, Toleranzanalysen für Bauteile, die präzise Spezifikationen erfordern
- Produktionsdienstleistungen: Kundenspezifische Rohstoffformulierung, Präzisionsspritzguss mit Mehrkavitätenwerkzeugen (4-8 Kavitäten), thermisches und Lösungsmittel-Entbindern, Sintern unter kontrollierter Atmosphäre in hochmodernen Anlagen
- Sekundäre Operationen: Präzisions-CNC-Bearbeitung für kritische Merkmale an Spritzgussteilen, Gewindeschneiden, Wärmebehandlung, Oberflächenveredelung, Beschichtung und Galvanisierung
- Qualitätssicherung: Erstmusterprüfberichte (FAIR), Materialzertifizierungen, Maßprüfungen nach ASTM B0883, mechanische Prüfungen, metallografische Analysen zur Gewährleistung hochwertiger Ergebnisse


Welche Materialien können wir mit dem Metall-Spritzgießen verarbeiten?
Wir fertigen Teile aus verschiedenen Materialien, die für das Metallspritzgussverfahren optimiert sind, darunter rostfreier Stahl, niedrig legiert Stähle, Titan, und Weichmagnetik. Die Auswahl des Materials beeinflusst die Leistung auf der Grundlage von mechanischer Festigkeit, Korrosionsbeständigkeit, Biokompatibilität für FDA-regulierte medizinische Anwendungen oder magnetischer Permeabilität. Unsere Verarbeitungskapazitäten unterstützen sowohl Standardlegierungen als auch neue biologisch abbaubare Fe-Mn-Legierungen für temporäre interventionelle medizinische Geräte.
| Legierung | Zugfestigkeit | Wichtige Eigenschaften | Anwendungen |
|---|---|---|---|
| 316L Edelstahl | 170 ksi | Korrosionsbeständig, biokompatibel | Medizinische Instrumente, pharmazeutische Ausrüstung |
| 17-4 PH rostfrei | 190 ksi | Hohe Festigkeit, ausscheidungshärtend | Komponenten für die Luft- und Raumfahrt, Feuerwaffen |
| 420 Rostfrei | 230 ksi (HT) | Härtbar, verschleißfest | Chirurgische Klingen, Schneidwerkzeuge |
| Ti-6Al-4V Titan | 130 ksi | Leichtes Gewicht (40% leichter), biokompatibel | Orthopädische Implantate, Strukturen für die Luft- und Raumfahrt |
Wie schneidet MIM im Vergleich zur CNC-Bearbeitung und anderen Verfahren ab?
Das Metall-Spritzgießen senkt die Herstellungskosten 40-60% im Vergleich zur CNC-Bearbeitung für komplizierte Metallteile mit einer Stückzahl von mehr als 10.000 und ermöglicht gleichzeitig die Herstellung komplexer Formen, die bei der herkömmlichen Metallverarbeitung nicht möglich sind. Das Verfahren ermöglicht die Herstellung von Teilen mit hervorragender Dimensionsstabilität, die Hinterschneidungen, Innengewinde, Querbohrungen und dünne Wände aufweisen. Die Materialausnutzung übersteigt 95% im Vergleich zu 10-60% bei der CNC-Bearbeitung.
| Produktionsvolumen | MIM Kosten/Einheit | CNC Kosten/Einheit | MIM-Vorteil |
|---|---|---|---|
| 10.000 Einheiten | $8-25 | $45-120 | MIM Gewinnschwelle |
| 100.000 Einheiten | $1.50-5 | $45-120 | 70-90% Einsparungen |


Welche Branchen nutzen das Metall-Spritzgießen?
Das Metall-Spritzgießen wird in einer Vielzahl von Branchen eingesetzt, die komplexe Präzisionsbauteile in hohen Stückzahlen benötigen. Auf die Automobilindustrie entfallen 25-30% des globalen MIM-Marktes mit Turboladerschaufeln, Getrieberädern, Sensorgehäusen und Magneten für Elektromotoren unter Verwendung weichmagnetischer Legierungen für Hochleistungsanwendungen. Auf medizinische und zahnmedizinische Geräte entfallen 15-18%, wobei biokompatibles 316L und Ti-6Al-4V für chirurgische Instrumente, kieferorthopädische Brackets (±0,05 mm Toleranz), Biopsiezangen und Geräte zur Herstellung extrem dünnwandiger Strukturen verwendet werden.
Zu den Anwendungen in der Luft- und Raumfahrt und im Verteidigungsbereich gehören leichte Strukturhalterungen (Ti-6Al-4V), Aktuatorgehäuse, Schusswaffenkomponenten und UAV-Mechanismen. Elektronikhersteller verwenden MIM für Gehäuse von Smartphone-Kameramodulen (0,6 mm dünne Wände), Laptop-Scharniere, Steckerabdeckungen und Gehäuse für tragbare Geräte. Konsumgüter stellen laut Grand View Research mit einem Umsatzanteil von 30,8% das größte Segment dar, darunter Uhrengehäuse, Komponenten für Elektrowerkzeuge und dekorative Hardware. Zu den industriellen Anwendungen gehören hydraulische Ventilkörper mit komplexen internen Durchgängen, was die Vielseitigkeit bei den verschiedenen Herstellungsanforderungen zeigt.
Welche Konstruktionsrichtlinien sollten Sie für MIM-Teile befolgen?
Ein fertigungsgerechtes Design beim Metallspritzguss erfordert eine einheitliche Wandstärke von 0,5-6 mm, einen Mindestentformungswinkel von 0,5-1° und die Berücksichtigung der linearen Schrumpfung von 15% während des Sinterns. Die optimale Wandstärke für die meisten kundenspezifischen Teile liegt bei 1,5-3 mm. Bei Wandstärken unter 0,5 mm besteht die Gefahr einer unvollständigen Füllung des Formhohlraums, während bei Wandstärken über 10 mm innere Porosität entsteht.
- Wanddicke: Halten Sie einen Bereich von 0,5-6 mm mit allmählichen Übergängen ein. Rippen und Vorsprünge sollten bei Teilen mit komplexen Merkmalen 50-60% der angrenzenden Wanddicke messen.
- Entwurfswinkel: Mindestens 0,5-1° auf Flächen parallel zur Öffnungsrichtung der Form, um das Auswerfen aus Spritzgussformen zu erleichtern.
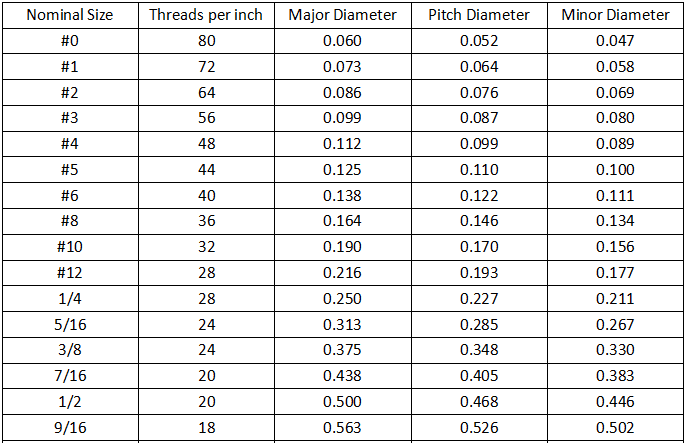
- Löcher & Merkmale: Durchgangslöcher mindestens 0,3 mm Durchmesser, Sacklöcher mindestens 0,5 mm. Bei groben Steigungen über 0,8 mm werden die Gewinde direkt geformt.
- Toleranzen: Standardtoleranzen erreichen ±0,2-0,3 mm für Abmessungen bis 25 mm. Engere Toleranzen von ±0,1 mm sind bei kritischen Merkmalen durch Kalibriervorgänge nach dem Sintern erreichbar.
MIM ermöglicht die Konsolidierung mehrerer maschinell bearbeiteter Komponenten zu einem einzigen Teil, indem Schnapphaken, Gewindebuchsen und Montagevorrichtungen direkt integriert werden, wodurch Montagevorgänge entfallen und gleichzeitig eine hohe Präzision über die gesamte Produktion hinweg gewährleistet wird.


Warum sollten Sie Yijin Solution für Metall-Spritzguss-Dienstleistungen wählen?
Yijin Solution kombiniert umfassendes Know-how in der CNC-Bearbeitung mit fortschrittlichen Fähigkeiten eines Metall-Spritzgusszentrums und bietet integrierte Fertigungsdienstleistungen unter der Verantwortung eines einzigen Anbieters als Ihr Vertragshersteller. Unsere hochmoderne Ausstattung und doppelte Kompetenz ermöglichen objektive Prozessempfehlungen für Ihr Spritzgussprojekt. Wir kümmern uns um alle Anforderungen von der Designoptimierung bis zur Endkontrolle, unterstützt durch die ISO 9001 Qualitätszertifizierung.
Unsere Experten für Metallspritzguss halten strenge Qualitätsstandards ein und nutzen modernste Einrichtungen, von der Überprüfung des Rohmaterials bis hin zur Maßkontrolle mit CMM-Geräten. Alle MIM-Komponenten entsprechen den ASTM B0883-Spezifikationen mit vollständiger Materialrückverfolgbarkeit, die für Anwendungen in der Medizintechnik, der Luft- und Raumfahrt und der Automobilindustrie unerlässlich sind. Wir optimieren kontinuierlich die Entbinderungs- und Sinterungsparameter, um eine gleichbleibende Dichte von 96-99% zu erreichen. Jedes Projekt wird von Berichten über die Erstmusterprüfung, die Überprüfung der Abmessungen, die Prüfung der mechanischen Eigenschaften und die metallographische Analyse begleitet.
Was unsere Kunden sagen
Häufig gestellte Fragen zu Metall-Spritzguss-Dienstleistungen
Die anfänglichen Werkzeugkosten für den Metall-Spritzguss liegen zwischen $20.000 und 80.000, bieten jedoch bei einem Produktionsvolumen von mehr als 10.000 Stück pro Jahr Kosteneinsparungen von 40-60% pro Stück im Vergleich zur CNC-Bearbeitung. Die Gewinnschwelle wird in der Regel zwischen 5.000 und 15.000 Stück erreicht, je nach Komplexität der Teile. Die Effizienz von MIM senkt die Betriebskosten durch eine Materialausnutzung von 95% im Vergleich zu 10-60% bei der CNC-Bearbeitung. Am wirtschaftlichsten ist MIM bei geometrisch komplexen Kleinteilen, die in hohen Stückzahlen gefertigt werden müssen, wo sich die Einrichtungskosten durch geringere Fertigungskosten pro Stück und weniger Nachbearbeitungen amortisieren.
Der Metall-Spritzguss erfordert 8-12 Wochen für die anfängliche Werkzeugentwicklung, einschließlich der Konstruktion der Form, der Herstellung des Werkzeugstahls, der ersten Artikelversuche und der Prozessoptimierung. Sobald die Werkzeuge validiert sind, betragen die Produktionsvorlaufzeiten durchschnittlich 3-4 Wochen für Wiederholungsaufträge, einschließlich der Vorbereitung des Rohmaterials, des Spritzgießens mit Zykluszeiten von 30-60 Sekunden, des Entbinderns über 4-48 Stunden und des Sinterns über 4-12 Stunden bei 1200-1400 °C. Großserienaufträge profitieren von Mehrkavitätenwerkzeugen, die 4-8 Teile pro Zyklus produzieren und eine effiziente Produktion von Tausenden von Komponenten pro Tag ermöglichen.
Metall-Spritzgießwerkzeuge erreichen in der Regel 500.000-1.000.000+ Schusszyklen, bevor eine größere Überholung erforderlich wird, je nach Auswahl des Werkzeugmaterials und der Wartungsprotokolle. Werkzeugstahlsorten wie H13 und P20 bieten bei richtiger Pflege, einschließlich regelmäßiger Reinigung, Schmierung und Inspektion, eine lange Lebensdauer für die Produktion hoher Stückzahlen. Mehrkavitätenformen, die den Verschleiß auf mehrere Abdrücke verteilen, verlängern die Gesamtlebensdauer des Werkzeugs. Bei kritischen Abmessungen kann eine regelmäßige Wartung einschließlich Polieren der Kavitäten erforderlich sein, um enge Toleranzen einzuhalten, wobei die Kosten für die Erneuerung nur einen Bruchteil der ursprünglichen Investition in die Werkzeuge ausmachen.
CNC-Ressourcen

3D-Printed Snap-Fit Trim Housing Prototype: From CAD Review to Functional Assembly Validation
How a matched prototype set turned a visual concept into a practical basis for fit, feature, and production-readiness decisions. A

Low-Volume & Prototype CNC Machining in China
How prototype CNC machining prices behave from 1 to 500 units, what the move to production involves, and what a

CNC Milling | A Practical Guide to Parts, Tolerances, and Material Selection
Learn how CNC milling services handle part types, realistic tolerances, materials, 3-axis and 5-axis work, DFM, pricing, inspection, and sourcing
Beginnen Sie noch heute. Teile schnell herstellen lassen.
Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.
 English
 Spanish
 German
 French