Services de moulage par injection de métal | Des pièces complexes sans les coûts d'usinage élevés
Le moulage par injection de métal nous permet de produire des composants métalliques complexes dont l'usinage coûterait une fortune, surtout pour les grandes séries. Nous parlons de pièces de précision pesant de 0,1 à 100 grammes, aux formes complexes que la métallurgie traditionnelle ne peut tout simplement pas traiter de manière économique. Notre installation combine la technologie MIM avec Usinage CNC si nécessaire. Que vous soyez dans automobile, dispositifs médicaux, aérospatiale, ou l'électronique, nous pouvons atteindre ces tolérances serrées jusqu'à ±0,1 mm.
- ⬤Service
- ⬤Vos coordonnées
- ⬤Soumettre
Qu'est-ce que le moulage par injection de métal ?
Le moulage par injection de métal combine des poudres métalliques fines avec un liant polymère pour former une matière première qui est injectée dans des formes complexes à l'aide de presses à injection de métal, puis déliantée et frittée pour atteindre la densité finale. Le procédé de moulage par injection utilisé emploie 60 % de poudre métallique mélangée à 40 % de liants thermoplastiques en volume. Les pièces frittées finales atteignent 96 à 99 % de la densité théorique, avec des propriétés mécaniques équivalentes à celles d'un acier corroyé, ce qui rend le MIM idéal pour les séries de composants métalliques dépassant 5 000 unités par an.
Le processus de moulage se déroule en quatre étapes : la préparation de la matière première mélange une poudre métallique sphérique (10–20 microns) avec des liants polymères, le moulage par injection met en forme les pièces à 150-200 °C avec des temps de cycle de 30-60 secondes (maximum 100 grammes par injection), le déliantage élimine les liants en 4 à 48 heures, et le frittage densifie les pièces à 1200-1400 °C en provoquant un retrait linéaire de 15 %. Les avantages du moulage par injection de métal incluent la production de pièces aux géométries complexes avec dégagements, caractéristiques internes, parois minces (0,5-6 mm) et filetages intégrés. Contrairement au moulage par injection plastique, qui limite les applications aux matériaux polymères, le moulage par injection de métal permet d'obtenir des composants haute performance nécessitant une résistance supérieure.
| Méthode | Tolérance | Finition de la surface | Déchets matériels |
|---|---|---|---|
| MIM | ±0,1-0,3 mm | Ra 0,8-1,6 μm | <5 % |
| Usinage CNC | ±0,025-0,05 mm | Ra 0,4-3,2 μm | 40-90% |
| Moulage à la cire perdue | ±0,5 mm | Ra 3,2-6,3 μm | 20-50% |

Nos prestations intégrées de moulage par injection de métal
Nous assurons un moulage par injection de métal à façon complet, de l'assistance à la conception jusqu'au contrôle final, en combinant la formulation du feedstock, le moulage de précision, le déliantage contrôlé, le frittage et les opérations secondaires, dont l'usinage CNC. Notre analyse DFM (Design for Manufacturability) identifie les possibilités d'optimiser la géométrie de la pièce avant l'investissement dans l'outillage. Notre équipe d'experts vous guide dans le choix des matériaux pour un large éventail de secteurs.
- Conception & Ingénierie : Analyse DFM avec un délai de 3 à 5 jours, simulation d'écoulement du moule, analyse des tolérances pour les composants nécessitant des spécifications de précision
- Services de production : Formulation de matière première sur mesure, moulage par injection de précision avec moules multicavités (4 à 8 cavités), déliantage thermique et par solvant, frittage sous atmosphère contrôlée dans des installations de pointe
- Opérations secondaires : Usinage CNC de précision pour les caractéristiques critiques des pièces moulées par injection, filetage, traitement thermique, traitement de surface, revêtement et placage
- Assurance qualité : Rapports de contrôle premier article (FAIR), certificats matière, vérification dimensionnelle selon ASTM B0883, essais mécaniques, analyse métallographique garantissant des résultats de qualité


Quelles matières pouvons-nous traiter par moulage par injection de métal ?
Nous fabriquons des pièces à partir de diverses matières optimisées pour le procédé de moulage par injection de métal, notamment acier inoxydable, faiblement allié aciers, titane, et les matériaux magnétiques doux. Le choix de la matière influe sur les performances selon la résistance mécanique, la résistance à la corrosion, la biocompatibilité pour les applications médicales réglementées par la FDA, ou la perméabilité magnétique. Nos capacités de traitement prennent en charge aussi bien les alliages standard que les nouveaux alliages biodégradables Fe-Mn pour les dispositifs médicaux interventionnels temporaires.
| Alliage | Résistance à la traction | Propriétés principales | Applications |
|---|---|---|---|
| Inox 316L | 170 ksi | Résistant à la corrosion, biocompatible | Instruments médicaux, équipements pharmaceutiques |
| 17-4 PH Inox | 190 ksi | Haute résistance, durcissement par précipitation | Composants aéronautiques, armes à feu |
| Inox 420 | 230 ksi (HT) | Trempable, résistant à l'usure | Lames chirurgicales, outils de coupe |
| Ti-6Al-4V Titane | 130 ksi | Léger (40 % plus léger), biocompatible | Implants orthopédiques, structures aéronautiques |
Comment le MIM se compare-t-il à l'usinage CNC et aux autres procédés ?
Le moulage par injection de métal réduit les coûts de fabrication de 40 à 60 % par rapport à l'usinage CNC pour les pièces métalliques complexes dépassant 10 000 unités, tout en produisant des formes complexes impossibles avec les procédés métallurgiques conventionnels. Le procédé permet de produire des pièces à excellente stabilité dimensionnelle comportant des contre-dépouilles, des filetages internes, des trous croisés et des parois minces. L'utilisation de la matière dépasse 95 %, contre 10 à 60 % pour l'usinage CNC.
| Volume de production | Coût MIM/unité | Coût CNC/unité | Avantage du MIM |
|---|---|---|---|
| 10 000 unités | $8-25 | $45-120 | Seuil de rentabilité MIM |
| 100 000 unités | $1.50-5 | $45-120 | 70-90 % d'économies |


Quelles industries utilisent le moulage par injection de métal ?
Le moulage par injection de métal sert un large éventail de secteurs nécessitant des composants complexes et de précision en grande série. Les applications automobiles représentent 25 à 30 % du marché mondial du MIM, avec des aubes de turbocompresseur, des engrenages de transmission, des boîtiers de capteurs et des pièces magnétiques de moteurs électriques utilisant des alliages magnétiques doux pour des applications hautes performances. Les dispositifs médicaux et dentaires représentent 15 à 18 %, utilisant l'inox 316L et le Ti-6Al-4V biocompatibles pour les instruments chirurgicaux, les attaches orthodontiques (tolérance ±0,05 mm), les pinces à biopsie et les dispositifs utilisés pour produire des structures à parois extrêmement fines.
Les applications aéronautiques et de défense comprennent les supports structurels légers (Ti-6Al-4V), les boîtiers d’actionneur, les composants d’armes à feu et les mécanismes de drones. Les fabricants d’électronique utilisent le MIM pour les boîtiers de module caméra de smartphone (parois de 0,6 mm), les charnières d’ordinateur portable, les blindages de connecteurs et les boîtiers d’objets connectés. Les produits grand public représentent le plus grand segment avec 30,8 % du chiffre d’affaires selon Grand View Research, notamment les boîtiers de montre, les composants d’outillage électroportatif et la quincaillerie décorative. Les applications industrielles comprennent les corps de distributeur hydraulique à passages internes complexes, ce qui démontre la polyvalence du procédé pour les besoins de fabrication.
Quelles directives de conception suivre pour les pièces MIM ?
L'analyse DFM en moulage par injection de métal exige une épaisseur de paroi uniforme comprise entre 0,5 et 6 mm, des angles de dépouille minimaux de 0,5 à 1° et la prise en compte d'un retrait linéaire de 15 % lors du frittage. L'épaisseur de paroi optimale se situe entre 1,5 et 3 mm pour la plupart des pièces à façon. Les parois inférieures à 0,5 mm risquent un remplissage incomplet de l'empreinte, tandis que les parois supérieures à 10 mm créent une porosité interne.
- Épaisseur de la paroi : Maintenez une plage de 0,5 à 6 mm avec des transitions progressives. Les nervures et les bossages doivent mesurer 50 à 60 % de l'épaisseur de paroi adjacente pour les pièces aux formes complexes.
- Angles de dépouille : Prévoyez au minimum 0,5 à 1° de dépouille sur les surfaces parallèles à la direction d'ouverture du moule, pour faciliter l'éjection des pièces.
- Trous et caractéristiques : Trous débouchants : diamètre minimum 0,3 mm ; trous borgnes : minimum 0,5 mm. Les filetages sont moulés directement pour les pas gros supérieurs à 0,8 mm.
- Tolérances : Les tolérances standard atteignent ±0,2-0,3 mm pour les dimensions jusqu'à 25 mm. Une tolérance plus serrée de ±0,1 mm est réalisable sur les caractéristiques critiques grâce à des opérations de calibrage après frittage.
Le MIM permet de consolider plusieurs composants usinés en pièces uniques en intégrant directement des clips, des bossages filetés et des fixations, ce qui élimine les opérations d’assemblage tout en maintenant une grande précision sur les séries.


Pourquoi choisir Yijin Solution pour les services de moulage par injection de métal ?
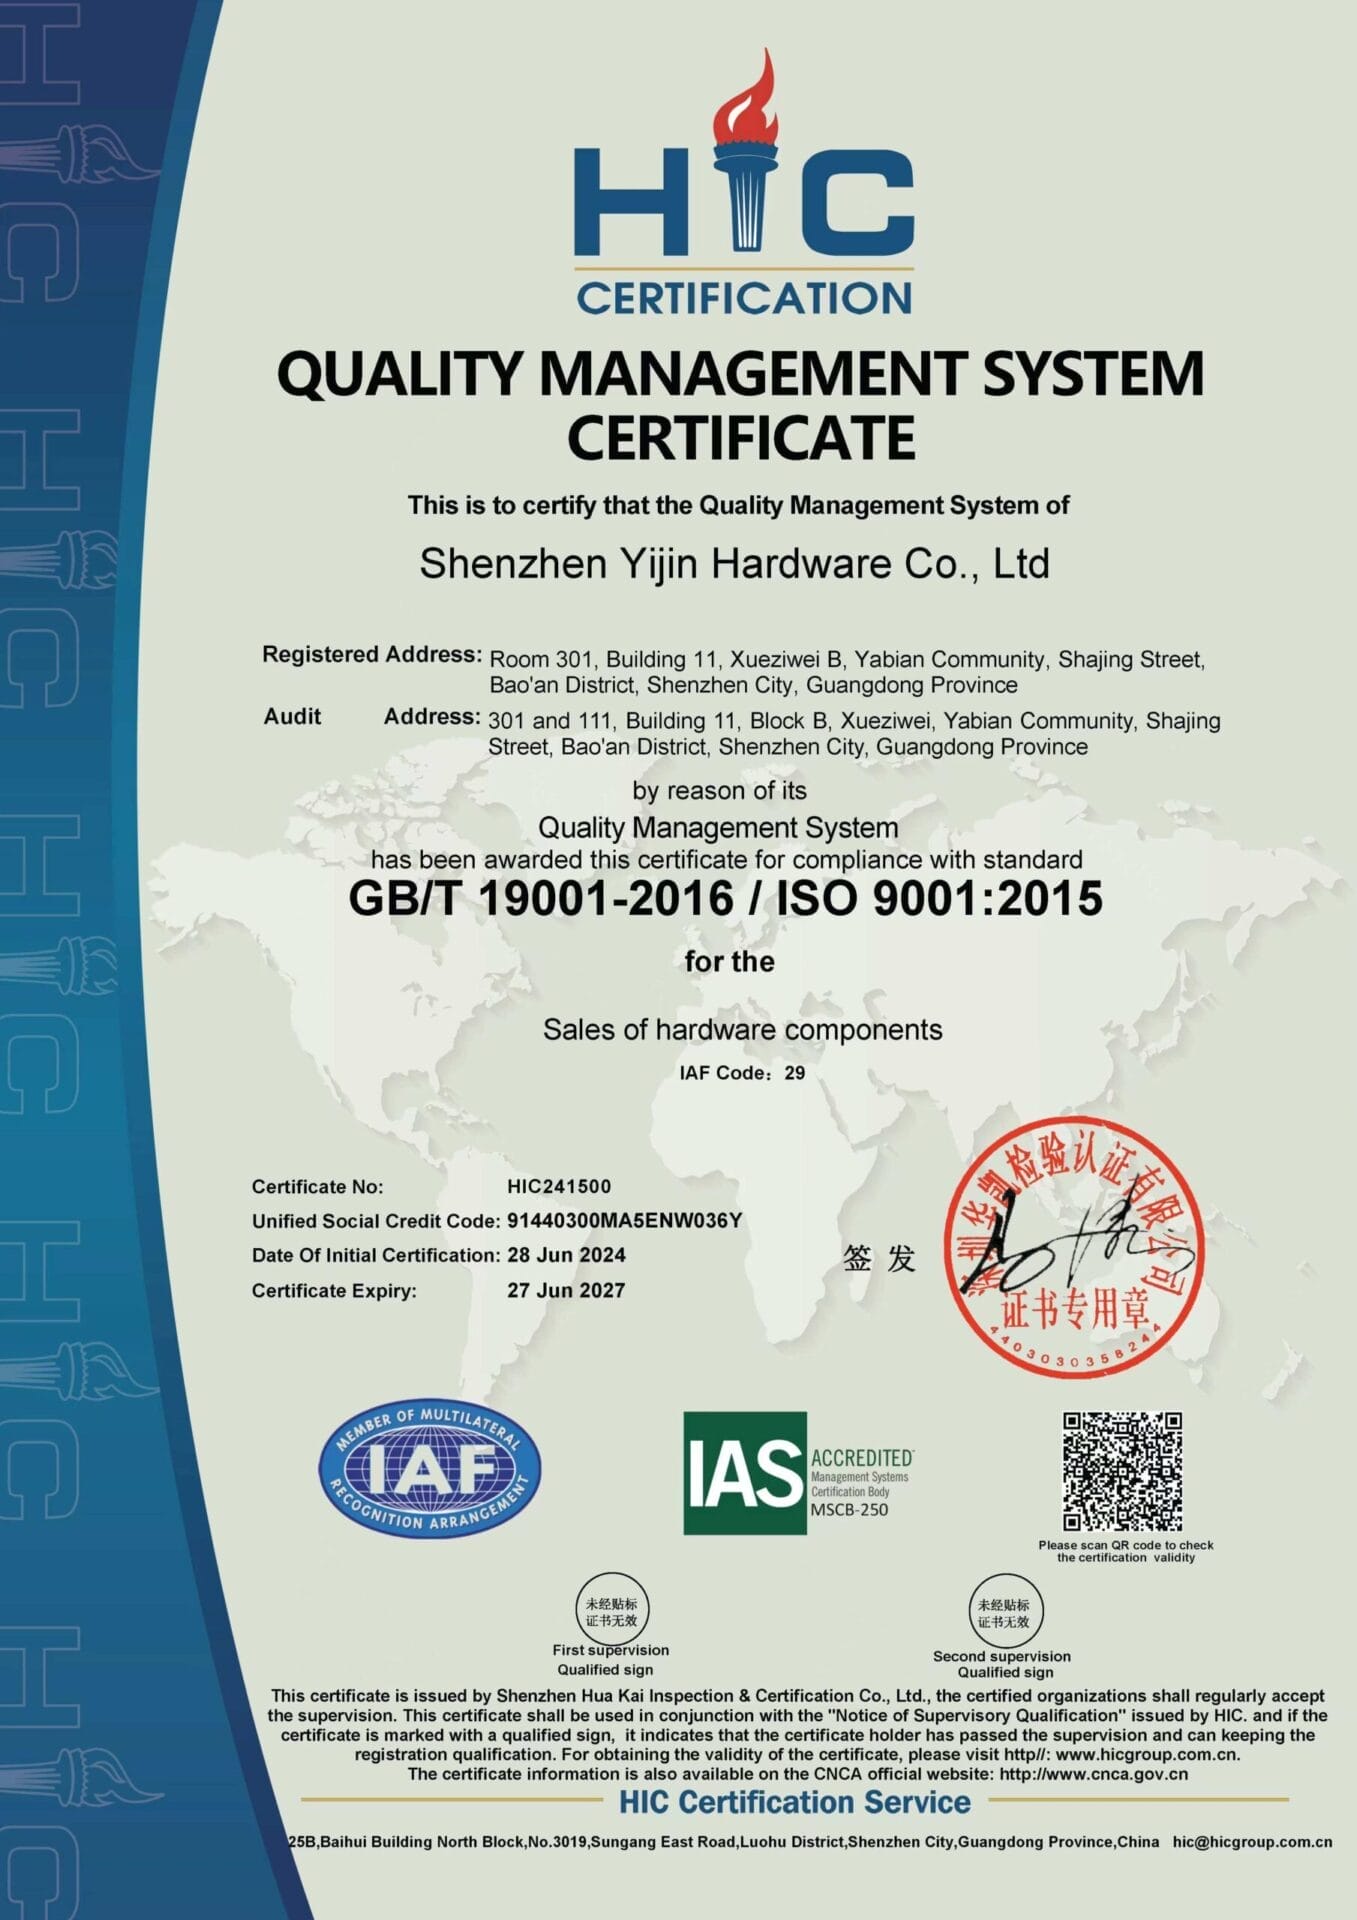
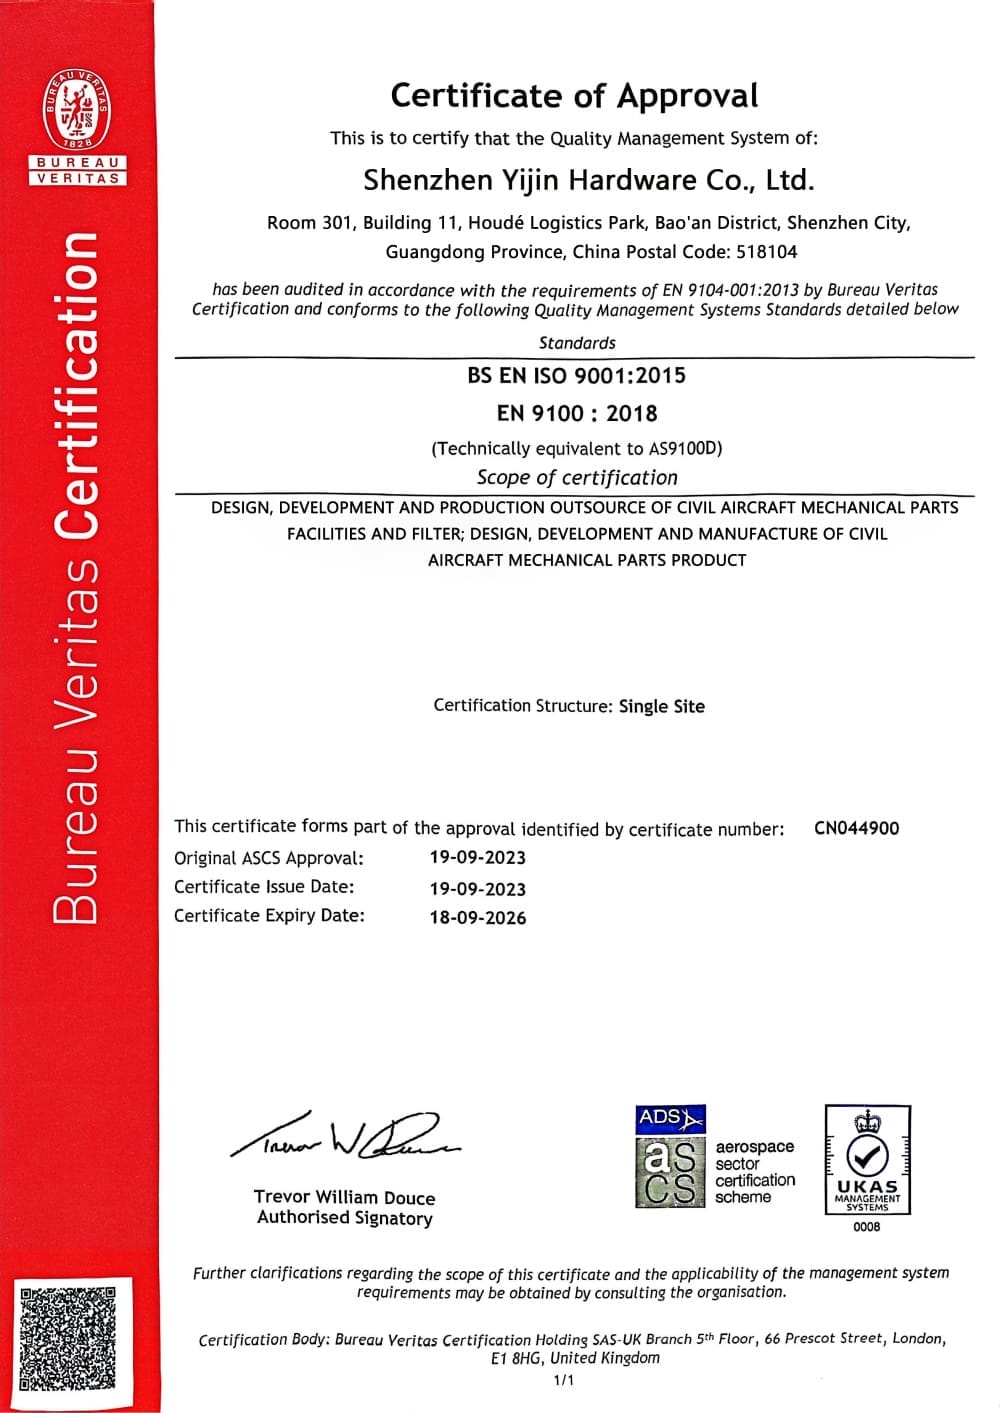
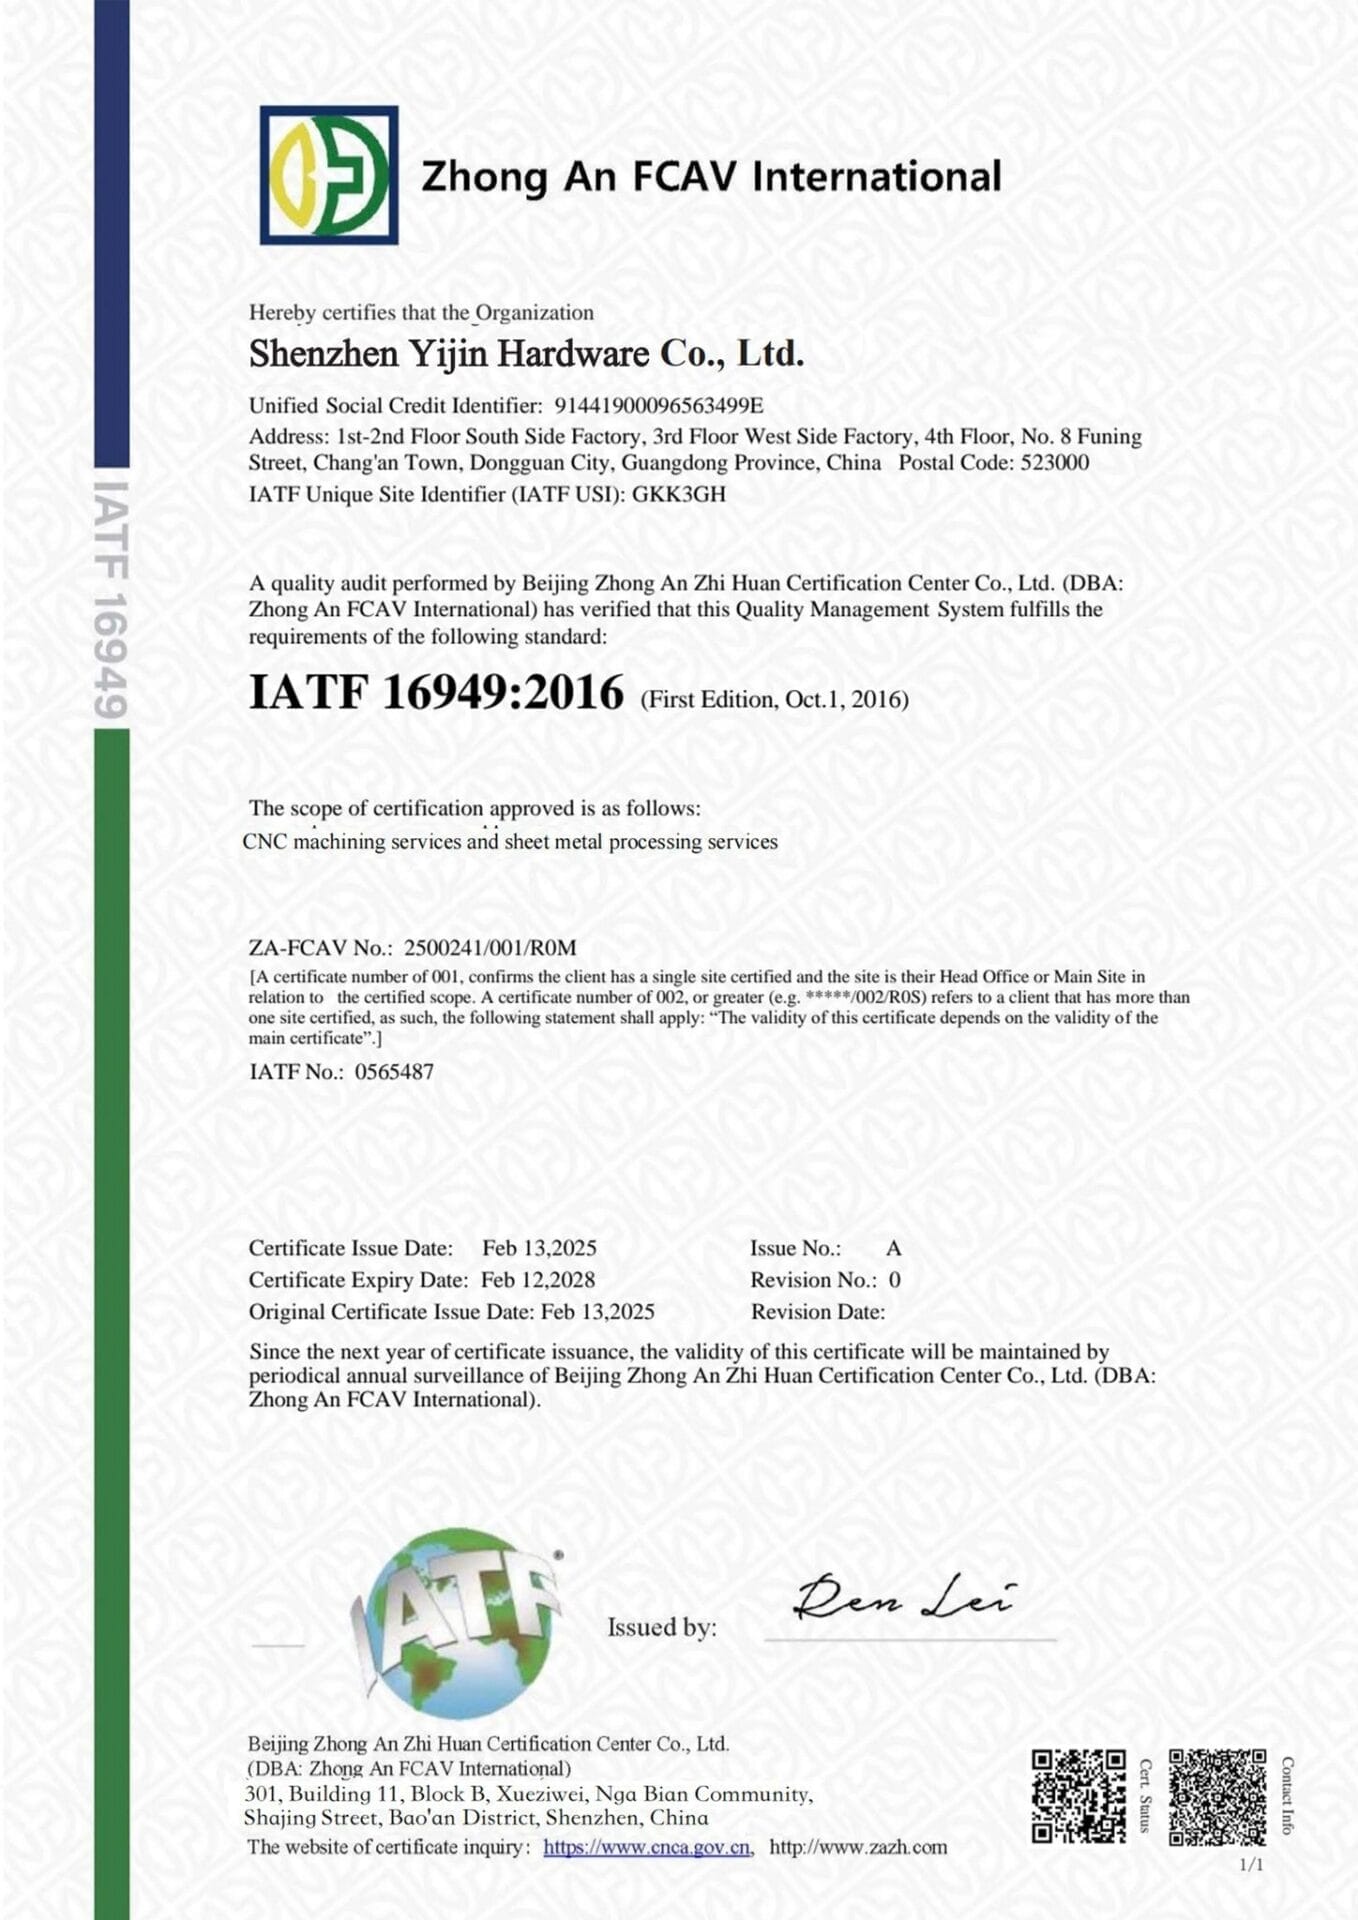
Yijin Solution associe une expertise complète en usinage CNC à des capacités avancées de centre de moulage par injection de métal, offrant des prestations de fabrication intégrées sous une responsabilité unique en tant que votre fabricant sous contrat. Nos équipements de pointe et notre double compétence permettent des recommandations objectives de procédé pour votre projet de moulage. Nous gérons l'ensemble des exigences, de l'optimisation de la conception jusqu'au contrôle final, avec la certification qualité ISO 9001 à l'appui.
Nos experts en moulage par injection de métal maintiennent des normes de qualité rigoureuses grâce à des installations de pointe, de la vérification de la matière première à l'inspection dimensionnelle sur machines à mesurer tridimensionnelles. Tous les composants MIM sont conformes aux spécifications ASTM B0883 avec une traçabilité complète des matières, essentielle pour les applications des dispositifs médicaux, de l'aéronautique et de l'automobile. Nous optimisons en continu les paramètres de déliantage et de frittage, atteignant une densité constante de 96 à 99 %, avec des rapports de contrôle premier article, une vérification dimensionnelle, des essais de propriétés mécaniques et une analyse métallographique accompagnant chaque projet.
Ce que disent nos clients
FAQ sur les services de moulage par injection de métal
Les coûts initiaux d’outillage pour le moulage par injection de métal se situent entre 20 000 et 80 000 $, mais permettent de réduire le coût unitaire de 40 à 60 % par rapport à l’usinage CNC pour des volumes de production dépassant 10 000 unités par an. Le seuil de rentabilité se situe généralement entre 5 000 et 15 000 unités, selon la complexité de la pièce. L’efficacité du MIM réduit les coûts d’exploitation grâce à un taux d’utilisation de la matière de 95 %, contre 10 à 60 % pour l’usinage CNC. Le MIM devient le plus économique pour les petites pièces géométriquement complexes nécessitant une grande série, où les coûts de mise en place sont amortis par des coûts de fabrication unitaires plus faibles et moins d’opérations secondaires.
Le moulage par injection de métal nécessite 8 à 12 semaines pour le développement initial de l'outillage, incluant la conception du moule, la fabrication de l'acier à outils, les essais de premier article et l'optimisation du procédé. Une fois l'outillage validé, les délais de production pour les commandes récurrentes sont en moyenne de 3 à 4 semaines, incluant la préparation de la matière première, le moulage par injection avec des temps de cycle de 30 à 60 secondes, le déliantage sur 4 à 48 heures et le frittage pendant 4 à 12 heures à 1200-1400 °C. Les grandes séries bénéficient de moules multi-empreintes produisant 4 à 8 pièces par cycle, permettant une production efficace de milliers de composants par jour.
Les moules de moulage par injection de métal atteignent généralement 500 000 à 1 000 000 de cycles d’injection ou plus avant de nécessiter une remise en état majeure, selon le choix de la matière du moule et les protocoles de maintenance. Les nuances d’acier à outils, notamment H13 et P20, offrent une durabilité pour la grande série avec un entretien approprié comprenant un nettoyage régulier, une lubrification et une inspection. Les moules multi-empreintes, qui répartissent l’usure sur plusieurs empreintes, prolongent la durée de vie globale de l’outillage. Les dimensions critiques peuvent nécessiter une maintenance périodique, notamment le polissage des empreintes, pour maintenir des tolérances serrées, les coûts de remise en état ne représentant qu’une petite fraction de l’investissement initial dans l’outillage.
Ressources CNC

Aluminum Rapid Prototyping: Tolerances, Lead Times, and Process Selection
How to choose a prototyping route and supplier for aluminum parts: tolerance by feature type, lead time drivers, alloy selection,

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

Sheet Metal Gauge Chart: Thickness by Material and Standard
Sheet metal gauge chart converting gauge to millimeters and inches for steel, stainless, aluminum, and galvanized sheet, plus the mill
Commencez dès aujourd'hui. Les pièces sont fabriquées rapidement.
Conception gratuite de pièces usinées pour vos projets avec des délais d'exécution rapides.
 English
 Spanish
 German
 French