Services de moulage par injection
Injection plastique à façon, du moule prototype aux programmes de production. Nous exploitons des presses de 30 à 1 800 tonnes sur des résines standard, techniques, hautes performances et élastomères dans notre usine de 25 000 m² à Shenzhen.
Téléchargez votre fichier STEP ou STL pour recevoir une analyse DFM et un devis d'outillage sous 24 heures.
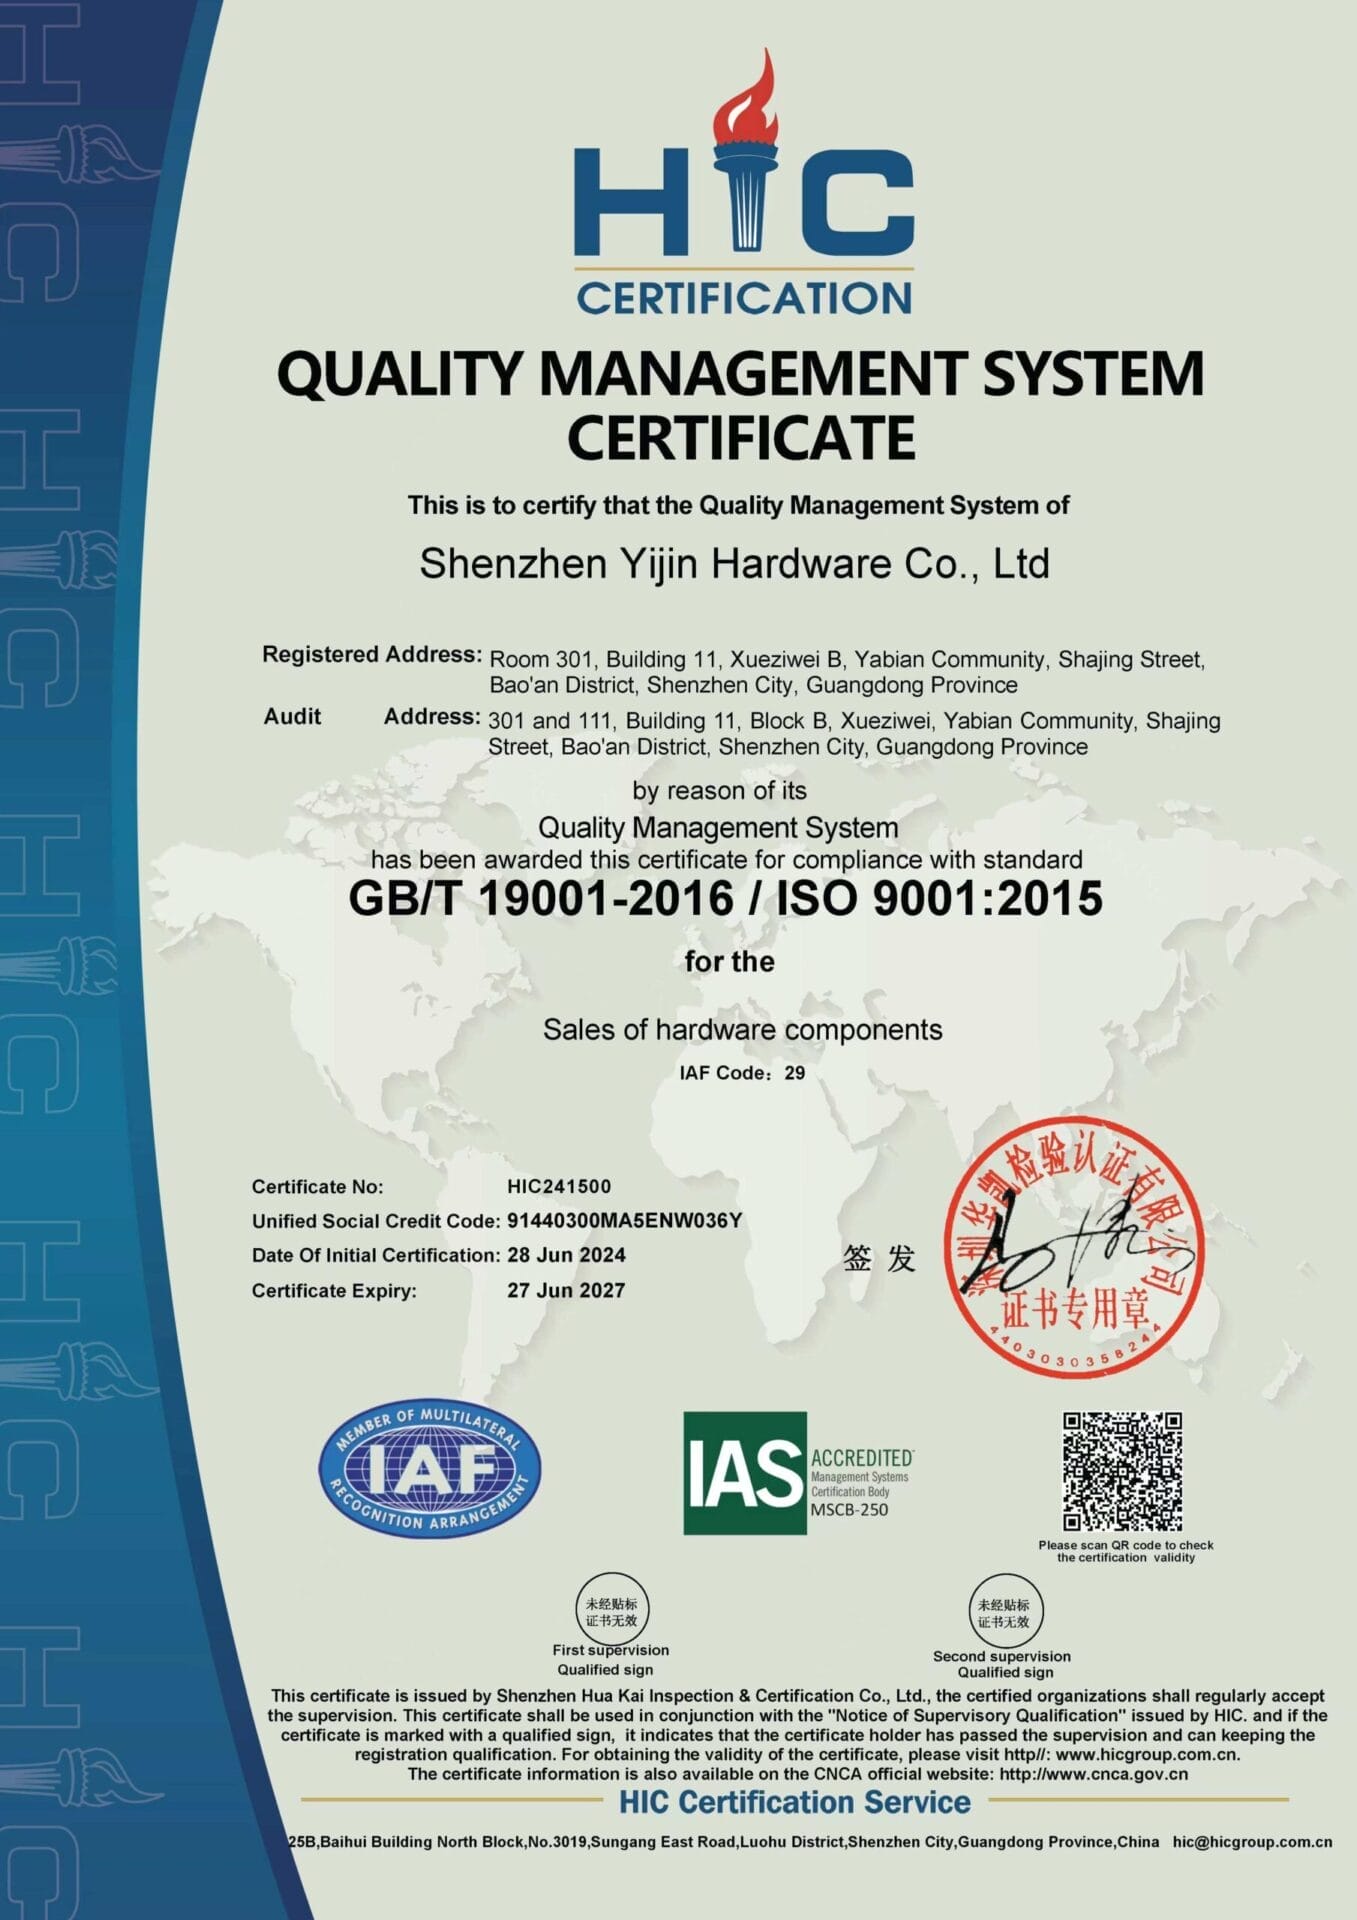
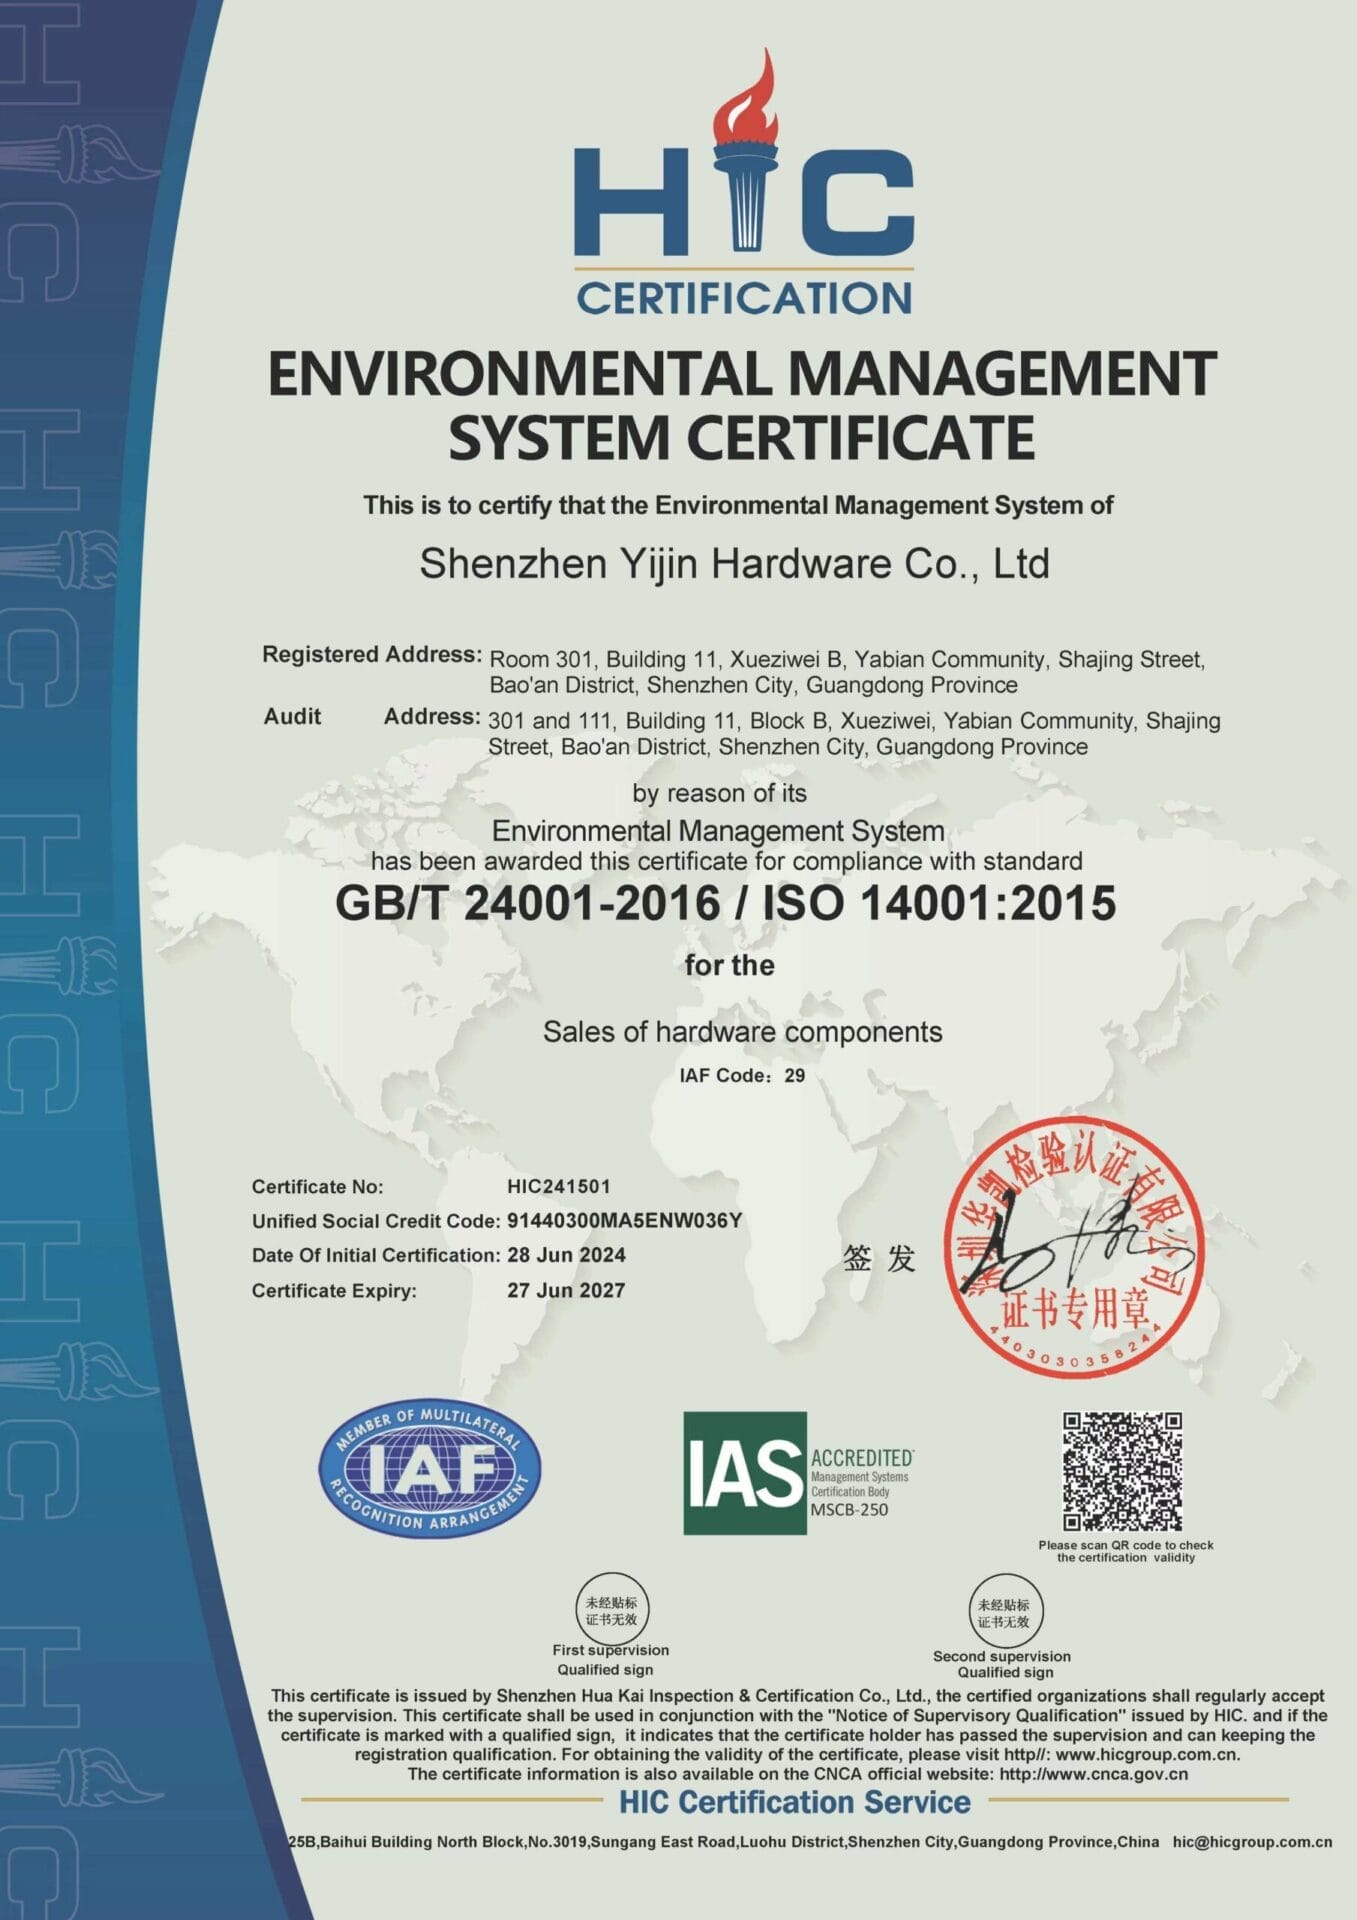
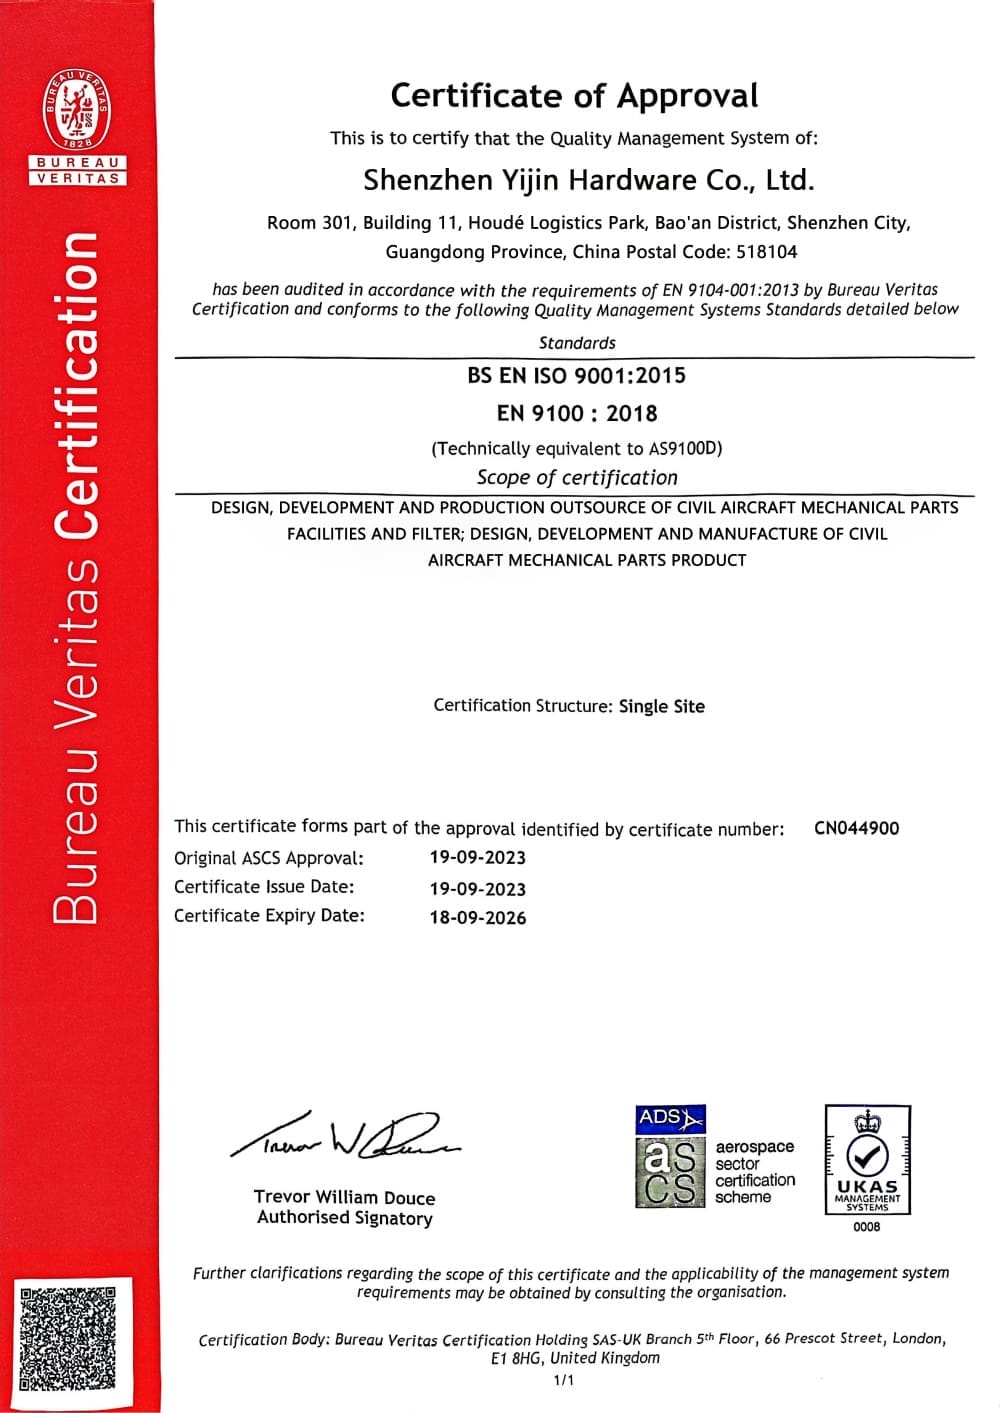
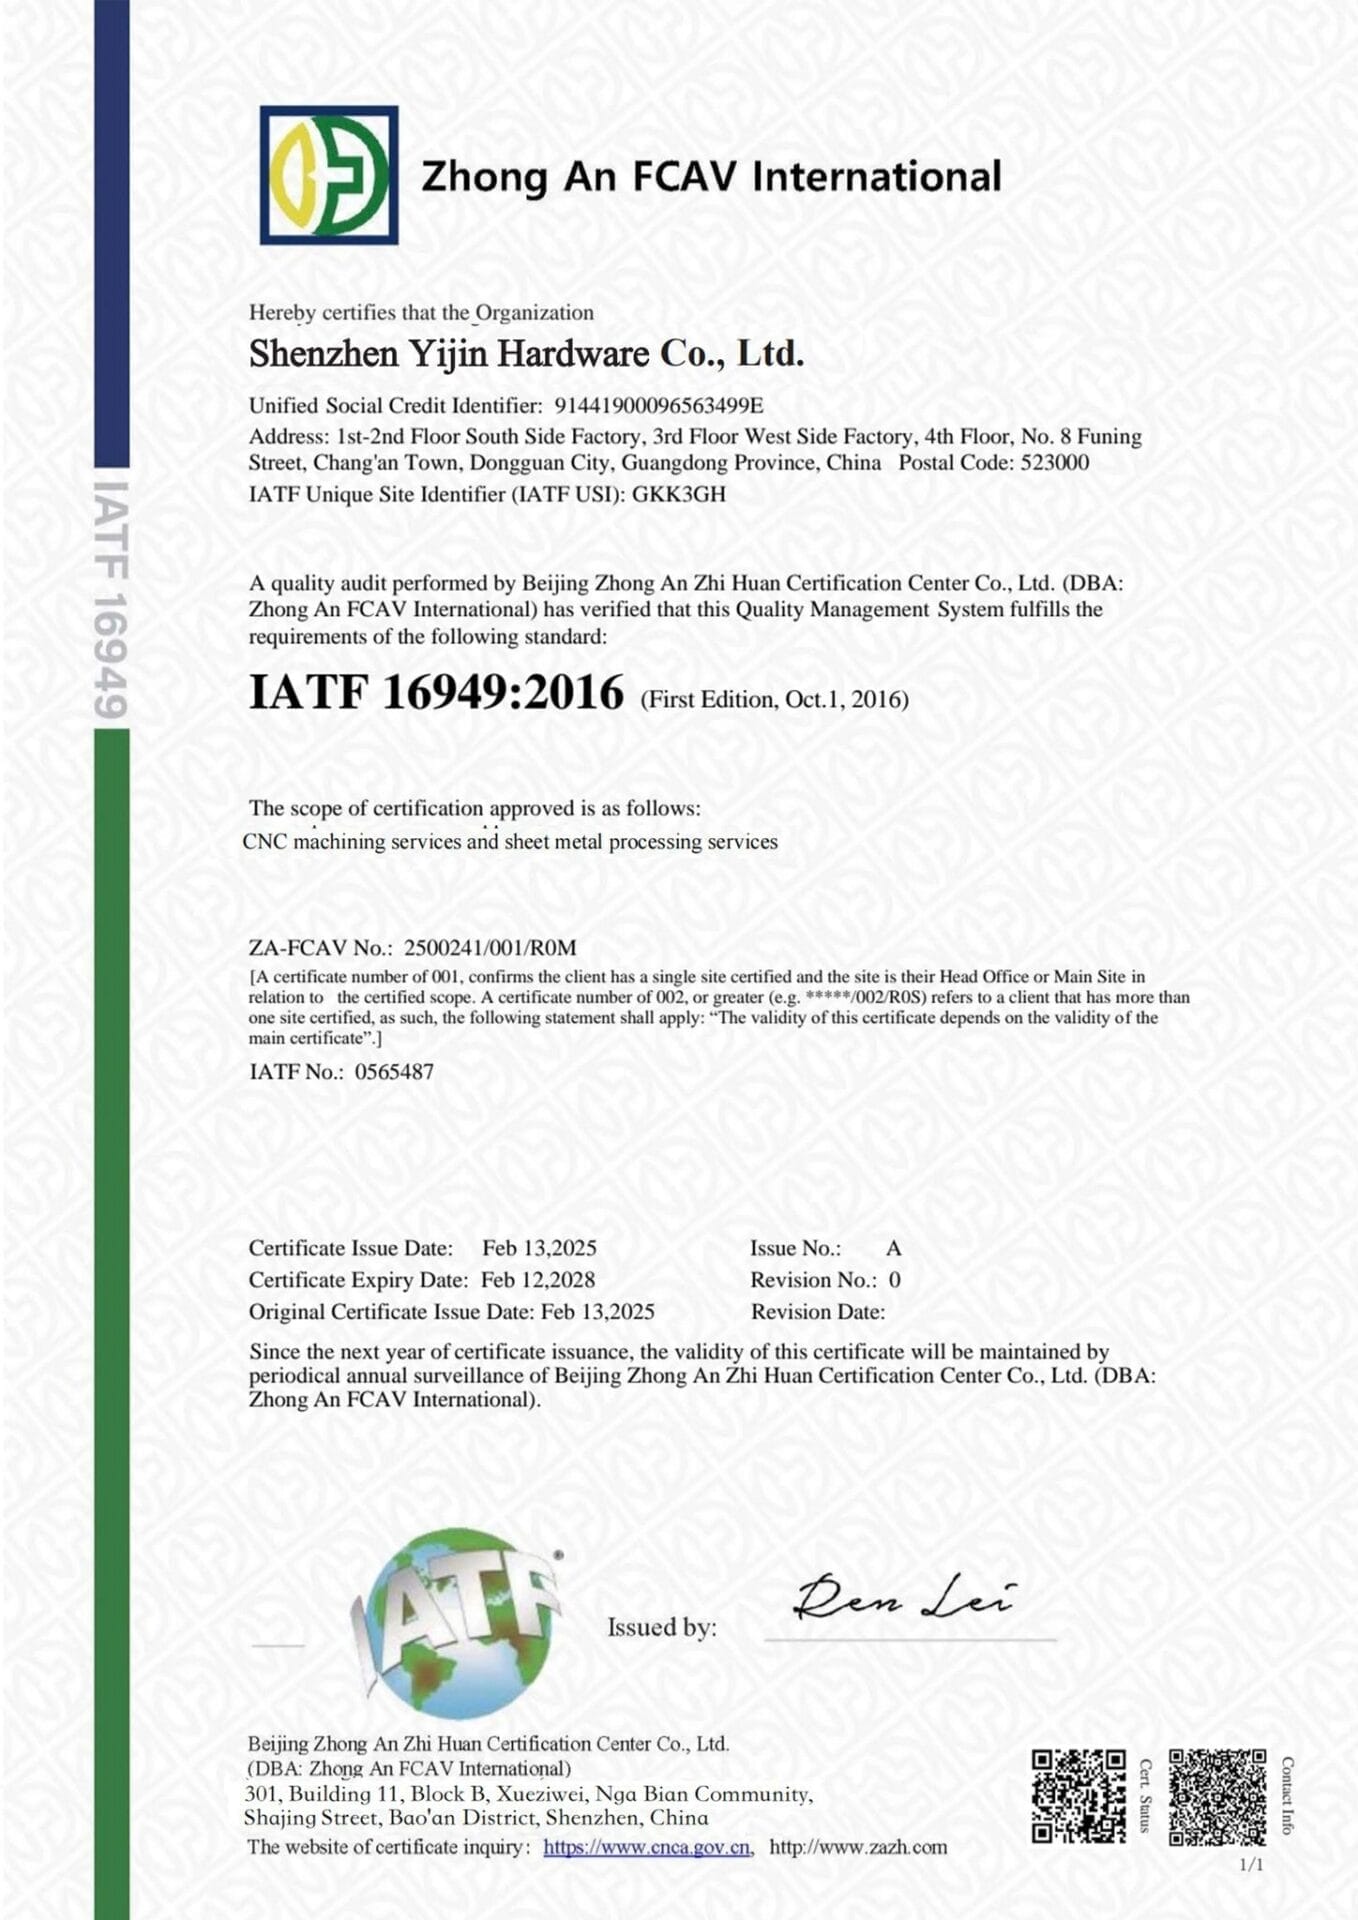
- Systèmes qualité ISO 9001, IATF 16949 et ISO 13485 pour les programmes médicaux, automobiles et réglementés
- plus de 100 résines en stock, de l'ABS standard au PEEK et au LSR
Rejoignez plus de 3000 entreprises qui travaillent avec Yijin Solution


Nos services de moulage par injection
Nous assurons le moulage par injection de bout en bout sous un même toit. Conception du moule, outillage, moulage, finition après moulage et assemblage fonctionnent sur des lignes coordonnées, avec une traçabilité complète du lot de résine à la pièce finie.
Moulage de production standard
Des presses de 30 à 1 800 tonnes traitent des masses injectées de 1 g à 8 kg. La méthodologie de moulage scientifique maintient les fenêtres de process à moins de 1 % sur toute la série. Temps de cycle de 15 à 60 secondes. Idéal pour les programmes de 5 000 unités et plus.
Prototypage et moulage en petite série
Les moules en aluminium et en acier doux livrent les premières pièces en 25 à 35 jours. Conçus pour des séries de validation de 500 à 10 000 unités, là où un outillage de classe 101 n'est pas encore justifié. Mêmes presses que la production, ce qui permet de transférer directement les données de process lors du passage à l'échelle.
Surmoulage
Moulage en deux étapes qui lie un élastomère souple sur un substrat rigide (TPE sur ABS, LSR sur PC ou TPU sur PA). Utilisé pour les poignées à préhension douce, les boîtiers étanches et les composants d’amortissement des vibrations. L’adhérence est vérifiée par test de pelage et cisaillement par recouvrement.
Moulage par insertion
Les inserts filetés métalliques, les bornes en laiton et les composants préfabriqués sont placés dans le moule avant l'injection. Cela produit des pièces hybrides métal-plastique en un seul cycle, sans assemblage secondaire. La résistance à l'arrachement et le couple sont testés selon les spécifications du plan.
Moulage multi-injection (2K et 3K)
Injection séquentielle de deux ou trois résines différentes en un seul cycle machine. Les applications courantes incluent les boîtiers bicolores, les poignées soft-touch et les pièces à structure rigide avec lèvres d'étanchéité souples. Élimine l'assemblage et les lignes de colle.
Conception de moules et outillage
Notre atelier de moules intégré conçoit et fabrique les moules en H13, P20 et aluminium. Classes d'outillage allant de la classe SPI 105 en aluminium pour prototype (500 cycles) jusqu'à la classe 101 en acier trempé (plus de 1 000 000 de cycles). Configurations à canaux chauds, canaux froids et trois plaques disponibles.
De l'idée à la production
Le moulage par injection s'inscrit dans un cycle de développement produit plus large. Nous accompagnons tout le parcours, du concept initial et de l'analyse DFM à la conception de l'outillage, aux échantillons T1, aux séries pilotes et à la grande série. Notre équipe d'ingénieurs travaille avec vous sur l'épaisseur de paroi, la dépouille, le placement des seuils d'injection et le choix de la résine avant toute découpe d'acier. Une fois l'outil validé, la production tourne sur les mêmes presses qui ont produit vos échantillons T1, de sorte que les paramètres de processus se transfèrent directement de la validation à la série.
Capacités de production en moulage par injection
| Fonctionnalité | Description |
|---|---|
| Tolérance de précision | ±0,05 mm |
| Tolérance standard | ±0,10–±0,20 mm |
| Délai standard | Moule + échantillons : 25–35 jours ; grande série : 5–15 jours |
| Taille maximale des pièces | 1000 × 1000 × 300 mm |
Matériaux de moulage par injection
Nous stockons et moulons plus de 100 nuances de résines réparties en quatre familles de matières. Chaque lot de résine est livré avec la certification du fabricant, et l'indice de fluidité est vérifié avant chaque série.
Thermoplastiques de grande diffusion
| Type | Common Notes |
| Usage général | ABS, polypropylène (PP), polyéthylène (PE), polystyrène (PS) |
| Rigide et transparent | PVC, SAN, acrylique (PMMA) |
| Emballage économique | LDPE, HDPE, PET-G |
Thermoplastiques techniques
| Type | Common Notes |
| Haute résistance aux chocs et transparence | Polycarbonate (PC), mélange PC-ABS |
| Résistant à l'usure | Nylon (PA6, PA66), acétal (POM) |
| Stabilité dimensionnelle | PBT, PET, PPO |
Plastiques hautes performances
| Type | Common Notes |
| Haute température en continu | PEEK, PEI (ULTEM) |
| Résistance chimique | PPS, PPSU, PSU |
| Ignifuge et aéronautique | PEI FR, PPS GF40, PEEK CF |
Élastomères et spécialités
| Type | Common Notes |
| Élastomères thermoplastiques | TPE, TPU, TPV (Santoprene) |
| Caoutchouc silicone liquide | LSR (grades médical, alimentaire et industriel) |
| Biosourcés et durables | PLA, Bio-PE, PHA |
Finitions de surface en moulage par injection
L’état de surface du moule est figé lors de la fabrication de l’outillage et ne peut être modifié sans repolissage ou retexturation de l’empreinte. Nous finissons les moules selon les normes SPI, du brillant miroir A-1 à la texture grossière D-3, ainsi que des finitions secondaires telles que la tampographie et l’étiquetage dans le moule.
Finition de la surface
SPÉCIFICATIONS

Brillance miroir SPI-A1
Polissage au diamant jusqu'à Ra 0,012 à 0,025 µm. Réalisé avec des grains de 6 000 à 15 000. Utilisé pour les pièces optiques, les guides de lumière et les produits de consommation esthétiques où la moindre imperfection de surface se voit. Nécessite des empreintes en acier trempé (H13 ou S136) pour tenir l'état de surface sur la durée de vie de l'outil.

SPI-A3 brillant
Polissage au diamant jusqu'à Ra 0,05 à 0,10 μm au grain 1 200. Finition typique pour les boîtiers d'électronique grand public, les garnitures intérieures automobiles et les façades d'appareils électroménagers. Plus rapide à polir et plus tolérant que l'A-1 tout en offrant une surface réfléchissante.

SPI-B2 satiné

SPI-C2 Mat
Polissage pierre jusqu'à Ra 0,45 à 0,55 µm. Finition mate standard pour les pièces fonctionnelles, les montages et les boîtiers non esthétiques. Réduit la visibilité des traces de doigts et masque les lignes de joint sur les surfaces extérieures visibles.

SPI-D2 texturé
Microbillé à Ra 0,90 à 1,20 μm, ou gravé chimiquement selon un motif de texture propriétaire. Utilisé pour les poignées antidérapantes, les couvercles de batterie et les boîtiers industriels. Textures VDI et Mold-Tech disponibles pour des motifs de grain spécifiques.

Décoration dans le moule et impression secondaire
Étude de cas
Les capacités d’usinage de précision de Yijin Solution ont résolu notre goulot d’étranglement des six derniers mois. La stabilité dimensionnelle de ±0,001 mm et un délai de 2,4 semaines ont augmenté la capacité de notre équipement de gravure de 30 %, et la régularité du revêtement DLC a directement prolongé la durée de vie de l’électrode.

⚑ Défi
Vextron avait besoin de porte-électrodes de précision en aluminium 7075-T6 avec une tolérance de ±0,001 mm et un revêtement DLC uniforme pour des équipements de gravure au plasma. Les fournisseurs précédents plafonnaient à ±0,003 mm, avec 8 % de taux de défauts, une épaisseur de revêtement irrégulière et des délais de 12 semaines qui bloquaient la ligne d’assemblage.
✓ Solution
Yijin a déployé un protocole en quatre étapes associant l'usinage cinq axes DMG MORI à la micro-découpe PCD, un montage sur mesure à vide et à broches, et un cycle d'ébauche, de vieillissement et de finition pour la relaxation des contraintes. Un procédé de revêtement DLC propriétaire maintenait la déviation du film dans ±0,2 μm tandis que le contrôle CMM Zeiss vérifiait chaque lot.
La maîtrise de la précision à ±0,003 mm et la technologie de détente des contraintes à basse température de Yijin ont complètement résolu nos problèmes. Près de 800 pièces livrées affichent un taux de conformité de 100 % au contrôle et ne présentent aucune déformation dans l'environnement spatial simulé de -180 °C à +150 °C.

⚑ Défi
Thales Alenia Space avait besoin de pièces de tôlerie aéronautique tenues à ±0,005 mm pour résister au vide, aux températures extrêmes et aux radiations. Les fournisseurs précédents plafonnaient à ±0,01 mm avec des rendements inférieurs à 85 %, entraînant des reprises, des défaillances par déformation et 30 % de dépassements de planning.
✓ Solution
Yijin a déployé l'usinage 5 axes, le formage sur moule souple visqueux pour le titane et la relaxation des contraintes à l'azote liquide, soutenus par un contrôle qualité AS9100D et des paramètres optimisés par IA. Le système a stabilisé des tolérances de ±0,003 mm sur des composants en titane et en aluminium 7075.
Lancez votre premier projet de moulage par injection
Nous simplifions le passage du fichier CAO à la pièce moulée. Suivez ces quatre étapes pour lancer votre projet de moulage par injection.
Obtenir un devis
Téléchargez votre fichier STEP, STL ou IGES ainsi que le volume cible, la résine souhaitée et vos exigences de finition. Recevez un devis outillage et prix unitaire sous 24 heures.
Production
Notre atelier de moulage conçoit l'outillage, réalise la simulation d'écoulement et usine l'acier. Les échantillons T1 sont contrôlés avant le lancement du moule en production.
Contrôle de la qualité
Chaque lot est contrôlé par rapport à votre plan au moyen d'un contrôle MMT, d'une mesure optique et d'essais fonctionnels lorsque cela est spécifié. Les données scientifiques de moulage sont archivées par cycle pour assurer la traçabilité.
Livraison
Les pièces sont livrées avec des rapports de contrôle dimensionnel, des certificats matière et, le cas échéant, la documentation relative à l'analyse d'écoulement en moule et aux procédés. Le fret aérien express est disponible pour les échantillons T1 et les quantités de lancement urgentes.
L'usine de moulage par injection de Yijin Solution
Yijin Solution exploite une usine de plus de 25 000 m² à Shenzhen, en Chine. Le pôle moulage par injection abrite des presses de 30 à 1 800 tonnes, un atelier de moules intégré avec fraisage CNC et EDM, une manutention robotisée automatisée des pièces et 281 instruments de contrôle, dont des MMT et des appareils de mesure de l'indice de fluidité. Les pièces passent du lot de résine au composant moulé puis à l'expédition finie et contrôlée sans quitter l'usine.
Nous servons des clients en Amérique du Nord, en Europe et en Asie-Pacifique. Chaque commande est livrée avec des rapports de contrôle dimensionnel complets, les certificats matière et, le cas échéant, les données de remplissage moule, les résultats d'indice de fluidité et des photos d'assemblage. Pour les programmes médicaux et automobiles, nos séries sont produites sous les systèmes de management de la qualité ISO 13485 et IATF 16949.


Galerie de pièces moulées par injection
Notre usine de Shenzhen a produit des pièces moulées par injection pour des clients des secteurs de l'automobile, du médical, de l'électronique grand public et de l'emballage. Chaque projet présenté a été suivi depuis l'analyse DFM jusqu'à l'outillage, l'échantillonnage T1, la production et l'expédition, dans le cadre de notre système de management de la qualité.
Industries que nous servons
Boîtiers de batterie de véhicules électriques, capots de connecteurs et enveloppes de modules de charge en polycarbonate ignifugé et PBT. Résines UL 94 V-0 disponibles pour les applications adjacentes aux batteries.
Boîtiers d'appareils, composants pour administration de médicaments, dispositifs à usage unique et corps d'instruments chirurgicaux en PC, PEEK et LSR de qualité médicale. Produits sous ISO 13485 avec traçabilité des lots de résine.
Habillages intérieurs, boîtiers de composants de cabine et supports non structurels en PEI (ULTEM) et PEEK ignifugés. Conformes à la norme FAR 25.853 pour les exigences de fumée et de toxicité en cabine.
Composants de tableau de bord, boîtiers de connecteurs, pièces sous capot et garnitures extérieures produits selon IATF 16949 avec documentation PPAP niveau 3. PC-ABS, Nylon 66 GF30 et TPE couramment spécifiés.
Boîtiers d'appareils, coques de connecteurs, ensembles de boutons et guides de lumière optiques en ABS, PC et SAN. Bi-injection disponible pour les poignées soft-touch et l'intégration de fenêtres translucides.
Préformes PET, bouchons HDPE, contenants rigides et systèmes de distribution produits sur moules à grand nombre d’empreintes. Outillage à canaux chauds pour optimiser le temps de cycle sur les programmes à fort volume de références.
Carters de pompe, couvercles de réducteur, presse-étoupes et boîtiers de machines en nylon chargé de fibre de verre, POM et PP modifié choc. Conçus pour résister à l'abrasion, aux produits chimiques et durer dans le temps.
Façades d'appareils, éléments de boîtier, poignées et panneaux structurels pour machines à laver, petit électroménager et outillage électroportatif. Poignées surmoulées en ABS, PP et TPE en standard.
Boîtiers pour la 5G, plateaux d'épissure pour fibre optique, corps de connecteurs et composants de gestion de câbles en PC ignifuge et PBT chargé de fibre de verre. Conformité UL 94 V-0 documentée à la livraison.
Pourquoi choisir Yijin Solution pour le moulage par injection
Nous maîtrisons chaque étape du processus de moulage par injection, de la conception de l'outillage au moulage, à la finition après moulage et à l'assemblage. Cette intégration verticale signifie des cycles d'outillage plus courts, une qualité de pièce constante et un prix direct d'usine sans marge d'intermédiaire.

La MMT, les comparateurs optiques et les bancs d’essai fonctionnels vérifient chaque lot critique. Les pièces tiennent ±0,1 mm en standard, avec des classes plus serrées disponibles via le moulage scientifique. Le contrôle premier article et la documentation PPAP niveau 3 sont standard sur toutes les commandes de production.

Outillage en 15 à 45 jours selon la classe SPI, échantillons T1 sous 3 à 7 jours après la fin de l'outillage et expéditions de série en 2 à 4 semaines. Atelier de moules, moulage et finition opèrent sous un même toit, sans transferts entre fournisseurs.

Les séries de prototypes de 500 pièces sur outillage aluminium et les programmes de production de plus de 1 000 000 d'unités sur moules en acier Class 101 passent par les mêmes presses et les mêmes normes de contrôle. Le volume ne modifie pas les points de contrôle qualité.

Vos échantillons T1 et vos pièces de série sortent de la même presse avec les mêmes données de process. Les paramètres de moulage scientifique se transfèrent directement du pilote au volume, ce qui élimine la requalification lors du passage à l'échelle.

Plus de 100 nuances de résine en stock : ABS, PP et PE courants ; PC, PA et POM techniques ; PEEK, PEI et PPS haute performance ; et élastomères TPE, TPU et LSR. Chaque lot est livré avec ses certificats matière et sa traçabilité par lot.

Outillage direct d'usine sans marge d'intermédiaire. Notre atelier de moules réalise une simulation mold-flow et des analyses DFM avant toute découpe d'acier, ce qui détecte les problèmes d'équilibrage des empreintes et de position des seuils d'injection qui, sinon, entraîneraient des reprises coûteuses.
FAQ sur le moulage par injection
Questions fréquentes sur les procédés d'injection plastique, le choix de la résine et notre système de production.
1. Comment choisir la bonne résine pour ma pièce ?
Le choix de la résine dépend de la charge mécanique, de la température de service, de l'exposition chimique, des exigences réglementaires et du coût.
Les thermoplastiques de commodité (ABS, PP, PE) sont la solution par défaut pour les pièces grand public sensibles au coût. L’ABS équilibre rigidité et résistance aux chocs pour les boîtiers. Le PP est spécifié lorsque la résistance chimique, les charnières vivantes ou le contact alimentaire pour l’emballage importent.
Les thermoplastiques techniques (PC, PA, POM) résolvent les problèmes de charge, d'usure et de température que les résines standard ne peuvent pas traiter. Le polycarbonate conserve sa résistance aux chocs à 125 °C. Le nylon et le POM sont les valeurs sûres pour les engrenages, les bagues et les composants mécaniques.
Les résines hautes performances (PEEK, PEI, PPS) sont préconisées pour un service continu au-dessus de 150 °C ou en environnements chimiques agressifs. Le PEI (ULTEM) est la référence pour les composants intérieurs d'aéronefs conformes FAA.
Les élastomères (TPE, TPU, LSR) sont choisis lorsque l'application nécessite de la flexibilité, de l'étanchéité ou un toucher doux. Le LSR est privilégié pour les applications médicales et au contact alimentaire, car il peut être surmoulé sur des substrats rigides et durcit en grades biocompatibles.
Notre équipe d'ingénieurs peut recommander la résine adaptée lors de l'analyse DFM, en fonction des charges, des températures et des exigences réglementaires de votre pièce.
2. Quelle est la différence entre le surmoulage et le moulage par insertion ?
Le surmoulage et le moulage par insertion combinent tous deux des matériaux dans une seule pièce moulée, mais répondent à des problématiques différentes.
Le surmoulage lie un second plastique (généralement un élastomère comme le TPE ou le LSR) sur un substrat rigide moulé au préalable. La pièce de première injection est replacée dans une empreinte modifiée, et le second matériau est injecté autour d’elle. Utilisé pour les poignées soft grip, les boîtiers étanches et les pièces bicolores. L’adhérence est chimique ou mécanique et est vérifiée par des essais de pelage et de cisaillement.
Le surmoulage place un composant non plastique (un insert fileté métallique, une cosse en laiton ou un capteur préfabriqué) dans la cavité avant l'injection. Le plastique s'écoule autour de l'insert pendant l'injection, le bloquant en place. Utilisé pour les entretoises filetées, les contacts électriques et les assemblages hybrides métal-plastique.
Le surmoulage nécessite deux injections. Le moulage sur insert est une seule injection avec chargement manuel ou robotisé des inserts. Le moulage sur insert est moins cher à la pièce pour des inserts filetés simples ; le surmoulage est nécessaire lorsque le second matériau doit couvrir de grandes surfaces.
3. Les pièces moulées par injection peuvent-elles être post-traitées ?
Oui. La plupart des programmes de production incluent au moins une opération après moulage.
La tampographie et la sérigraphie ajoutent logos, références et marquages réglementaires sur les surfaces moulées. Acceptables sur la plupart des plastiques techniques avec une préparation de surface adaptée.
L'étiquetage dans le moule (IML) place un film imprimé dans l'empreinte avant l'injection, ce qui produit des pièces décorées en un seul cycle, sans impression secondaire. Utilisé pour l'emballage grand public en grande série.
Le soudage par ultrasons assemble deux pièces moulées sans adhésif ni fixation mécanique. Courant sur les boîtiers de batterie, les carters de filtre et les dispositifs médicaux lorsqu'une étanchéité à l'eau est requise.
La peinture, le placage et la métallisation sont disponibles pour les exigences esthétiques ou de blindage EMI. Le placage nécessite des substrats ABS ou PC-ABS pour l'adhérence.
Les services d'assemblage comprennent la pose d'inserts, le vissage, le thermoscellage et le conditionnement en kits. Définissez les exigences après moulage lors de l'analyse DFM, car elles influencent souvent la dépouille, le plan de joint et le positionnement des seuils d'injection.
4. Quels matériaux peuvent être utilisés pour le moulage par injection ?
Quatre familles de résines couvrent la quasi-totalité du moulage par injection commercial.
Les thermoplastiques de grande diffusion incluent l'ABS, le polypropylène, le polyéthylène, le polystyrène et le PVC. Coût au kilogramme le plus bas. Utilisés pour l'emballage grand public, les jouets et les boîtiers où les exigences mécaniques et thermiques sont modestes.
Les thermoplastiques techniques comprennent le polycarbonate, le PBT, le Nylon 6 et 66, le POM (acétal) et le PPO. Des performances mécaniques et thermiques supérieures aux résines standard. Utilisés pour les intérieurs automobiles, les boîtiers électroniques et les composants mécaniques.
Les plastiques haute performance incluent le PEEK, le PEI (ULTEM), le PPS, le PPSU et le PSU. Températures de service en continu de 150 à 250 °C. Utilisés dans l'aéronautique, les applications médicales en autoclave et les environnements chimiques agressifs.
Les élastomères et les résines spéciales comprennent le TPE, le TPU, le TPV, le LSR ainsi que le PLA, le Bio-PE et le PHA biosourcés. Choisis pour leur flexibilité, leur résistance à la compression rémanente, leur biocompatibilité ou leur durabilité. Le LSR est la référence pour les dispositifs médicaux exigeant une résistance à la chaleur et une biocompatibilité.
Le choix de la résine doit correspondre à la charge mécanique de la pièce, à son environnement d'utilisation, aux exigences réglementaires et au volume de production visé. Notre analyse DFM peut recommander la bonne résine avant le début de la conception de l'outillage.
5. Quels volumes de production et quelle plage de tonnage prenez-vous en charge ?
Nous exploitons des presses de 30 à 1 800 tonnes, pour des poids de pièce injectée de 1 g à 8 kg et des volumes de production de 500 pièces pilotes à plus de 1 000 000 d'unités par an.
Les petites pièces de précision de moins de 10 g, telles que les micro-connecteurs et les composants médicaux, sont produites sur des presses de 30 à 80 tonnes avec des cycles de moins d'une seconde à 10 secondes. Ce sont les leaders en coût pour la production à grand nombre d'empreintes de petites références.
Pièces de taille moyenne de 10 g à 500 g, notamment boîtiers grand public, habillages automobiles et boîtiers électroniques, produites sur des presses de 150 à 500 tonnes. C'est là que se situent la plupart des programmes de production.
Les grandes pièces structurelles de 500 g à 8 kg, telles que les panneaux d’électroménager, les composants de palettes et les pare-chocs automobiles, sont produites sur des presses de 800 à 1 800 tonnes.
La stratégie d’outillage est adaptée au volume. Les moules aluminium SPI classe 105 sont économiques pour les séries de moins de 10 000 pièces. L’acier pré-trempé classe 103 convient de 100 000 à 500 000 pièces. L’acier entièrement trempé classe 101 est spécifié pour les programmes de production supérieurs à 500 000 pièces et supporte plus de 1 000 000 de cycles avec une maintenance adaptée.
6. Quelles considérations de conception sont les plus importantes pour le moulage par injection ?
Cinq choix de conception influencent la moulabilité, la durée de vie du moule et le coût unitaire plus que tout autre.
L'épaisseur de paroi doit être uniforme sur toute la pièce. Visez 1,5 à 3 mm pour la plupart des thermoplastiques. Des parois irrégulières provoquent un retrait différentiel, des marques de retassure au-dessus des nervures épaisses et une déformation au refroidissement.
Des dépouilles sont nécessaires pour l'éjection. Minimum 0,5 degré par côté pour les empreintes polies et 1 à 2 degrés pour les empreintes texturées. Une dépouille insuffisante provoque des marques de traînée et réduit la durée de vie de l'outil.
Les rayons et congés réduisent les concentrations de contraintes et améliorent l'écoulement. Rayon intérieur minimal 0,5 mm. Les angles intérieurs vifs créent des lignes de soudure et amorcent des fissures sous charge.
La position de l'entrée de moule contrôle la façon dont la résine remplit l'empreinte. Placez les entrées sur des surfaces non esthétiques, à l'écart des zones de contrainte structurelle, et orientées pour remplir d'abord le trajet d'écoulement le plus long. La simulation d'écoulement lors de l'analyse DFM confirme le placement des entrées.
Le positionnement du plan de joint influe sur la bavure, la qualité esthétique et la stratégie d'éjection. Placez le plan de joint sur des arêtes non fonctionnelles et évitez les surfaces esthétiques de type A.
Notre analyse DFM couvre les cinq points avant la découpe de l'acier.
7. Quelle est la précision dimensionnelle des pièces moulées par injection ?
La précision dimensionnelle dépend du retrait de la résine, de la nuance d'acier du moule, de la disposition des seuils d'injection et du post-traitement de la pièce.
Les tolérances générales sont de ±0,1 mm sur les formes jusqu'à 50 mm et de ±0,2 % sur les dimensions plus grandes. Ce sont les tolérances typiques après moulage sur les thermoplastiques de grande diffusion et techniques.
Des tolérances plus serrées, jusqu’à ±0,025 mm, sont réalisables sur des caractéristiques spécifiques grâce au moulage scientifique, au refroidissement dans le moule et à des empreintes en acier trempé usinées de précision. Prévoyez une augmentation de 30 à 50 % du coût d’outillage pour les programmes à tolérances serrées.
Les dimensions à cheval sur le plan de joint, qui traversent la ligne de séparation du moule, ajoutent la tolérance de plan de joint à la tolérance de base. Comptez ±0,15 à ±0,2 mm sur ces dimensions.
Les résines chargées verre et carbone se rétractent moins que les grades non chargés, mais amplifient le retrait directionnel selon l'orientation des fibres. La simulation d'écoulement en moule prédit ces effets avant la découpe de l'acier.
Identifiez les cotes critiques sur votre plan lors de l'analyse DFM afin qu'elles puissent être tenues avec une tolérance d'empreinte adaptée, un échantillonnage en cours de production et un suivi SPC.
8. Quels formats de fichiers acceptez-vous et comment se déroule le processus de devis ?
Nous acceptons les fichiers STEP, STL, IGES, SLDPRT, X_T et les plans PDF. Le STEP est le format privilégié car il préserve la précision de la géométrie et peut être chargé directement dans une simulation d'écoulement en moule.
Téléverser : Transmettez vos plans CAO ainsi que le volume cible, la résine souhaitée et toute exigence de finition ou réglementaire via le formulaire de devis.
Revue technique : Notre équipe réalise une analyse DFM sous 24 heures et signale les risques de coulabilité, les options de seuil et de plan de joint, ainsi que les recommandations de résine.
Devis outillage : Recevez un PDF avec le prix de l'outil, la classe d'outil, le prix de la pièce au volume cible, le délai et les options de finition. Les variantes à canaux chauds et à canaux froids sont chiffrées séparément le cas échéant.
Passation de commande : Acceptez le devis d'outillage et payez l'acompte sur l'outillage. L'acier est découpé et la construction du moule commence.
Échantillons T1 : Les premières pièces arrivent dans un délai de 3 à 7 jours après la fin du moule. Nous expédions les échantillons T1 avec les rapports dimensionnels et les données de cycle pour votre validation.
Démoulage et production : Après l'approbation T1 et les éventuelles révisions de l'outillage, le moule est lancé en production. Expéditions de production complètes sous 2 à 4 semaines.
Livraison : Les pièces sont livrées avec des rapports d’inspection, des certificats de résine et, si nécessaire, des données de simulation d’injection et la documentation de processus.
Le cycle complet, du téléchargement du fichier CAO à la première expédition de production, prend généralement de 4 à 10 semaines, selon la classe de moule, la résine et les exigences de finition.
Guides sur le moulage par injection

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 types de boulons avec photos et noms
Un boulon est une fixation filetée qui traverse une pièce et est maintenue par un écrou de l'autre côté
Types d'attaches pour tôle : Guide complet de sélection
Chaque assemblage en tôle dépend de ses fixations. Le type d'assemblage que vous spécifiez déterminera le comportement de l'ensemble sous
Commencez dès aujourd'hui. Les pièces sont fabriquées rapidement.
Pièces usinées CNC à façon selon vos spécifications exactes, avec des délais réduits.