Des nouvelles passionnantes ! Yijin Hardware change de nom et devient Yijin Solution. Lire la suite →

Pas de dessins ? Pas de problème. Du concept à la production, nos concepteurs et ingénieurs gèrent tout ce qui se trouve entre les deux. Découvrez nos nouveaux services

Nos services d'impression 3D

Nous exploitons une fabrication additive de qualité série sur cinq technologies d'impression, avec finition intégrée. Chaque fabrication est livrée avec un contrôle dimensionnel et des certificats matière sur demande.

FDM (dépôt de fil fondu)

Les systèmes FDM industriels extrudent les thermoplastiques ABS, ASA, PC et ULTEM à 200–400 °C par des buses chauffantes. Volumes de construction jusqu'à 300 × 300 × 300 mm. Utilisés pour les prototypes fonctionnels, les gabarits, l'outillage et les composants aéronautiques ignifugés en ULTEM 9085 et ULTEM 1010.

SLA (stéréolithographie)

Les imprimantes SLA durcissent une résine photopolymère liquide avec des lasers UV de 355 à 405 nm. Des hauteurs de couche de 0,025 mm offrent des états de surface de Ra 0,8 à 1,6 μm directement en sortie d'imprimante. Utilisées pour les prototypes visuels, les modèles maîtres, les maîtres dentaires et de bijouterie, et les pièces nécessitant un détail fin.

SLS (frittage sélectif par laser)

Le SLS fusionne la poudre de nylon à l'aide d'un laser CO₂, couche par couche. Il produit des propriétés mécaniques isotropes sans structures de support, ce qui permet de réaliser des géométries internes complexes et des charnières film. Le nylon 12 et le nylon chargé de fibre de verre sont les matières standard, avec d'autres options disponibles sur demande..

MJF (Multi Jet Fusion)

Le procédé Multi Jet Fusion de HP projette des agents de fusion et de détail sur un lit de poudre de nylon, puis utilise l’énergie infrarouge pour fusionner chaque couche. Il produit des pièces plus rapidement que le SLS, avec un module de flexion de 1 200 MPa, ce qui le rend bien adapté aux petites séries et aux composants fonctionnels d’usage final.

Impression 3D métal (DMLS / SLM)

La fusion laser sur lit de poudre métallique et la fusion sélective par laser fusionnent la poudre métallique avec des lasers à fibre de 200 à 400 W. Aluminium AlSi10Mg, titane Ti6Al4V, inox 316L et Inconel 718 disponibles. Les pièces atteignent une résistance à la traction ultime de 460+ MPa avec une densité de 99,5 %+.

Post-traitement et finition

Microbillage, lissage à la vapeur, teinture, peinture au pistolet et post-usinage réalisés en interne. Nous combinons également l'impression 3D avec la finition CNC pour les caractéristiques à tolérance serrée comme les alésages de roulement, les surfaces d'étanchéité et les trous taraudés.

De l'idée à la production

L'impression 3D accélère tout le cycle de développement produit, du premier prototype visuel aux essais fonctionnels et à la production en petite série. Nos ingénieurs analysent votre fichier CAO pour vérifier son imprimabilité, recommandent la technologie et le matériau adaptés à votre usage final, et signalent les problèmes d'orientation ou de supports avant le lancement de l'impression. Une fois validé, les mêmes imprimantes produisent vos lots avec une précision de couche constante et des lots de matière traçables.

Capacités de fabrication en impression 3D

Ces spécifications s'appliquent à l'ensemble de nos technologies d'impression. Les tolérances spécifiques et les volumes de fabrication dépendent de la géométrie de la pièce et de la matière. Une revue technique est disponible sur demande.
Fonctionnalité Description
Tolérance de précision ±0,10 mm
Tolérance standard ±0,20 mm
Délai standard 2–5 jours
Taille maximale des pièces 600 × 600 × 400 mm

Matériaux d'impression 3D

Nous stockons plus de 50 matières techniques : thermoplastiques, nylons, résines photopolymères et alliages métalliques. Chaque lot est livré avec certificats matière sur demande.

Thermoplastiques techniques (FDM)

Type Common Notes
À base d'ABS ABS-M30, ABS-ESD7, ABS fibre de carbone
Haute température ULTEM 9085, ULTEM 1010, PPSU
Résistant aux intempéries ASA, PC-ABS, polycarbonate
TypeCommon Notes
Nylon standardPA12 (Nylon 12), PA11
Nylon renforcéPA12 chargé verre, PA12 chargé carbone
Nylon spécialPA12 ignifugé (UL-94 V-0), PA12 blanc


TypeCommon Notes
Usage généralStandard transparent, standard gris, standard blanc
FonctionnelTough 2000, Durable, Rigid 10K
SpécialitéHaute température 300, Flexible 80A, Cire coulable, Biocompatible (classe I/IIa)


TypeCommon Notes
AluminiumAlSi10Mg
TitaneTi6Al4V (Grade 5), Ti-CP (Grade 2)
Acier inoxydable316L, 17-4 PH
Nickel et acier à outilsMaraging M300, Inconel 718


Finitions de surface en impression 3D

Nous réalisons les traitements de surface en interne pour maîtriser la qualité et les délais. Chaque traitement ci-dessous améliore l'aspect, la performance fonctionnelle, et précision dimensionnelle de la pièce imprimée.

Finition de la surface

SPÉCIFICATIONS

État brut d'impression et retrait des supports

Les pièces sont livrées avec les structures de support retirées et les marques de rupture nettoyées. Finition standard pour les prototypes FDM fonctionnels et les montages internes à faible coût, lorsque l'aspect est secondaire. Les lignes de couche restent visibles.

Sablage de perles

Le microbillage aux billes de céramique fine ou de verre produit une surface mate uniforme et élimine les particules résiduelles. Finition standard pour les pièces en nylon SLS et MJF, et améliore la qualité esthétique des pièces métalliques issues du DMLS.

vapor smoothing

Lissage vapeur

Le lissage chimique fait fondre les 0,05 à 0,1 mm extérieurs des surfaces en ABS, ASA ou polyjet pour obtenir un fini brillant proche des pièces injectées. Il scelle également la porosité pour les applications de manipulation de fluides et les applications grand public esthétiques.
dyeing sls and mjf nylon

Teinture (nylon SLS et MJF)

La teinture par immersion colore les pièces en nylon SLS et MJF sur toute leur épaisseur. La palette standard comprend le noir, le rouge, le bleu et le vert. Des quantités minimales s'appliquent pour les teintes Pantone personnalisées.

spray painting and primer

Peinture au pistolet et primaire

Primaire de qualité automobile et couche de finition peinte pour les prototypes esthétiques et les modèles d'exposition. Disponible en correspondances de couleurs RAL et Pantone. Appliqué sur des pièces microbillées ou lissées pour une meilleure adhérence.

post machining

Post-usinage

Le fraisage et le tournage CNC ajoutent des trous taraudés, des portées de roulement, la planéité et des caractéristiques critiques aux pièces imprimées. Tolérances jusqu'à ±0,025 mm sur les caractéristiques usinées. Utilisé en fabrication hybride, où l'impression fournit la géométrie complexe et l'usinage apporte la précision.

Étude de cas

“

Les capacités d’usinage de précision de Yijin Solution ont résolu notre goulot d’étranglement des six derniers mois. La stabilité dimensionnelle de ±0,001 mm et un délai de 2,4 semaines ont augmenté la capacité de notre équipement de gravure de 30 %, et la régularité du revêtement DLC a directement prolongé la durée de vie de l’électrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Défi

Vextron avait besoin de porte-électrodes de précision en aluminium 7075-T6 avec une tolérance de ±0,001 mm et un revêtement DLC uniforme pour des équipements de gravure au plasma. Les fournisseurs précédents plafonnaient à ±0,003 mm, avec 8 % de taux de défauts, une épaisseur de revêtement irrégulière et des délais de 12 semaines qui bloquaient la ligne d’assemblage.

✓ Solution

Yijin a déployé un protocole en quatre étapes associant l'usinage cinq axes DMG MORI à la micro-découpe PCD, un montage sur mesure à vide et à broches, et un cycle d'ébauche, de vieillissement et de finition pour la relaxation des contraintes. Un procédé de revêtement DLC propriétaire maintenait la déviation du film dans ±0,2 μm tandis que le contrôle CMM Zeiss vérifiait chaque lot.

Commandes en hausse de 50 %
“

La maîtrise de la précision à ±0,003 mm et la technologie de détente des contraintes à basse température de Yijin ont complètement résolu nos problèmes. Près de 800 pièces livrées affichent un taux de conformité de 100 % au contrôle et ne présentent aucune déformation dans l'environnement spatial simulé de -180 °C à +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Défi

Thales Alenia Space avait besoin de pièces de tôlerie aéronautique tenues à ±0,005 mm pour résister au vide, aux températures extrêmes et aux radiations. Les fournisseurs précédents plafonnaient à ±0,01 mm avec des rendements inférieurs à 85 %, entraînant des reprises, des défaillances par déformation et 30 % de dépassements de planning.

✓ Solution

Yijin a déployé l'usinage 5 axes, le formage sur moule souple visqueux pour le titane et la relaxation des contraintes à l'azote liquide, soutenus par un contrôle qualité AS9100D et des paramètres optimisés par IA. Le système a stabilisé des tolérances de ±0,003 mm sur des composants en titane et en aluminium 7075.

Taux de rendement 99,5 %
“

Les capacités d’usinage de précision de Yijin Solution ont résolu notre goulot d’étranglement des six derniers mois. La stabilité dimensionnelle de ±0,001 mm et un délai de 2,4 semaines ont augmenté la capacité de notre équipement de gravure de 30 %, et la régularité du revêtement DLC a directement prolongé la durée de vie de l’électrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Défi

Vextron avait besoin de porte-électrodes de précision en aluminium 7075-T6 avec une tolérance de ±0,001 mm et un revêtement DLC uniforme pour des équipements de gravure au plasma. Les fournisseurs précédents plafonnaient à ±0,003 mm, avec 8 % de taux de défauts, une épaisseur de revêtement irrégulière et des délais de 12 semaines qui bloquaient la ligne d’assemblage.

✓ Solution

Yijin a déployé un protocole en quatre étapes associant l'usinage cinq axes DMG MORI à la micro-découpe PCD, un montage sur mesure à vide et à broches, et un cycle d'ébauche, de vieillissement et de finition pour la relaxation des contraintes. Un procédé de revêtement DLC propriétaire maintenait la déviation du film dans ±0,2 μm tandis que le contrôle CMM Zeiss vérifiait chaque lot.

Commandes en hausse de 50 %
“

La maîtrise de la précision à ±0,003 mm et la technologie de détente des contraintes à basse température de Yijin ont complètement résolu nos problèmes. Près de 800 pièces livrées affichent un taux de conformité de 100 % au contrôle et ne présentent aucune déformation dans l'environnement spatial simulé de -180 °C à +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Défi

Thales Alenia Space avait besoin de pièces de tôlerie aéronautique tenues à ±0,005 mm pour résister au vide, aux températures extrêmes et aux radiations. Les fournisseurs précédents plafonnaient à ±0,01 mm avec des rendements inférieurs à 85 %, entraînant des reprises, des défaillances par déformation et 30 % de dépassements de planning.

✓ Solution

Yijin a déployé l'usinage 5 axes, le formage sur moule souple visqueux pour le titane et la relaxation des contraintes à l'azote liquide, soutenus par un contrôle qualité AS9100D et des paramètres optimisés par IA. Le système a stabilisé des tolérances de ±0,003 mm sur des composants en titane et en aluminium 7075.

Taux de rendement 99,5 %

Lancer votre premier projet d'impression 3D

Nous simplifions le passage du fichier CAO aux pièces imprimées. Suivez ces quatre étapes pour lancer votre projet d'impression 3D.

Get a quote icon

Obtenir un devis

Téléchargez votre fichier STEP, STL, IGES ou SLDPRT. Recevez un devis instantané avec les options de matière et les délais.

Production icon

Production

Notre équipe d’ingénieurs analyse votre plan pour vérifier son imprimabilité, vous suggère l’orientation et la matière, et planifie votre fabrication sur la machine adaptée.

Quality control icon

Contrôle de la qualité

Chaque pièce est contrôlée par rapport à votre plan à l'aide de pieds à coulisse, de la numérisation 3D et d'un contrôle tridimensionnel lorsque des tolérances plus serrées sont requises. L'élimination des supports et la finition sont vérifiées avant l'emballage.

Delivery icon

Livraison

Les pièces sont livrées avec des rapports dimensionnels, des certificats matière et des photos sur demande. Le fret aérien express est disponible pour les commandes de prototypes urgentes.
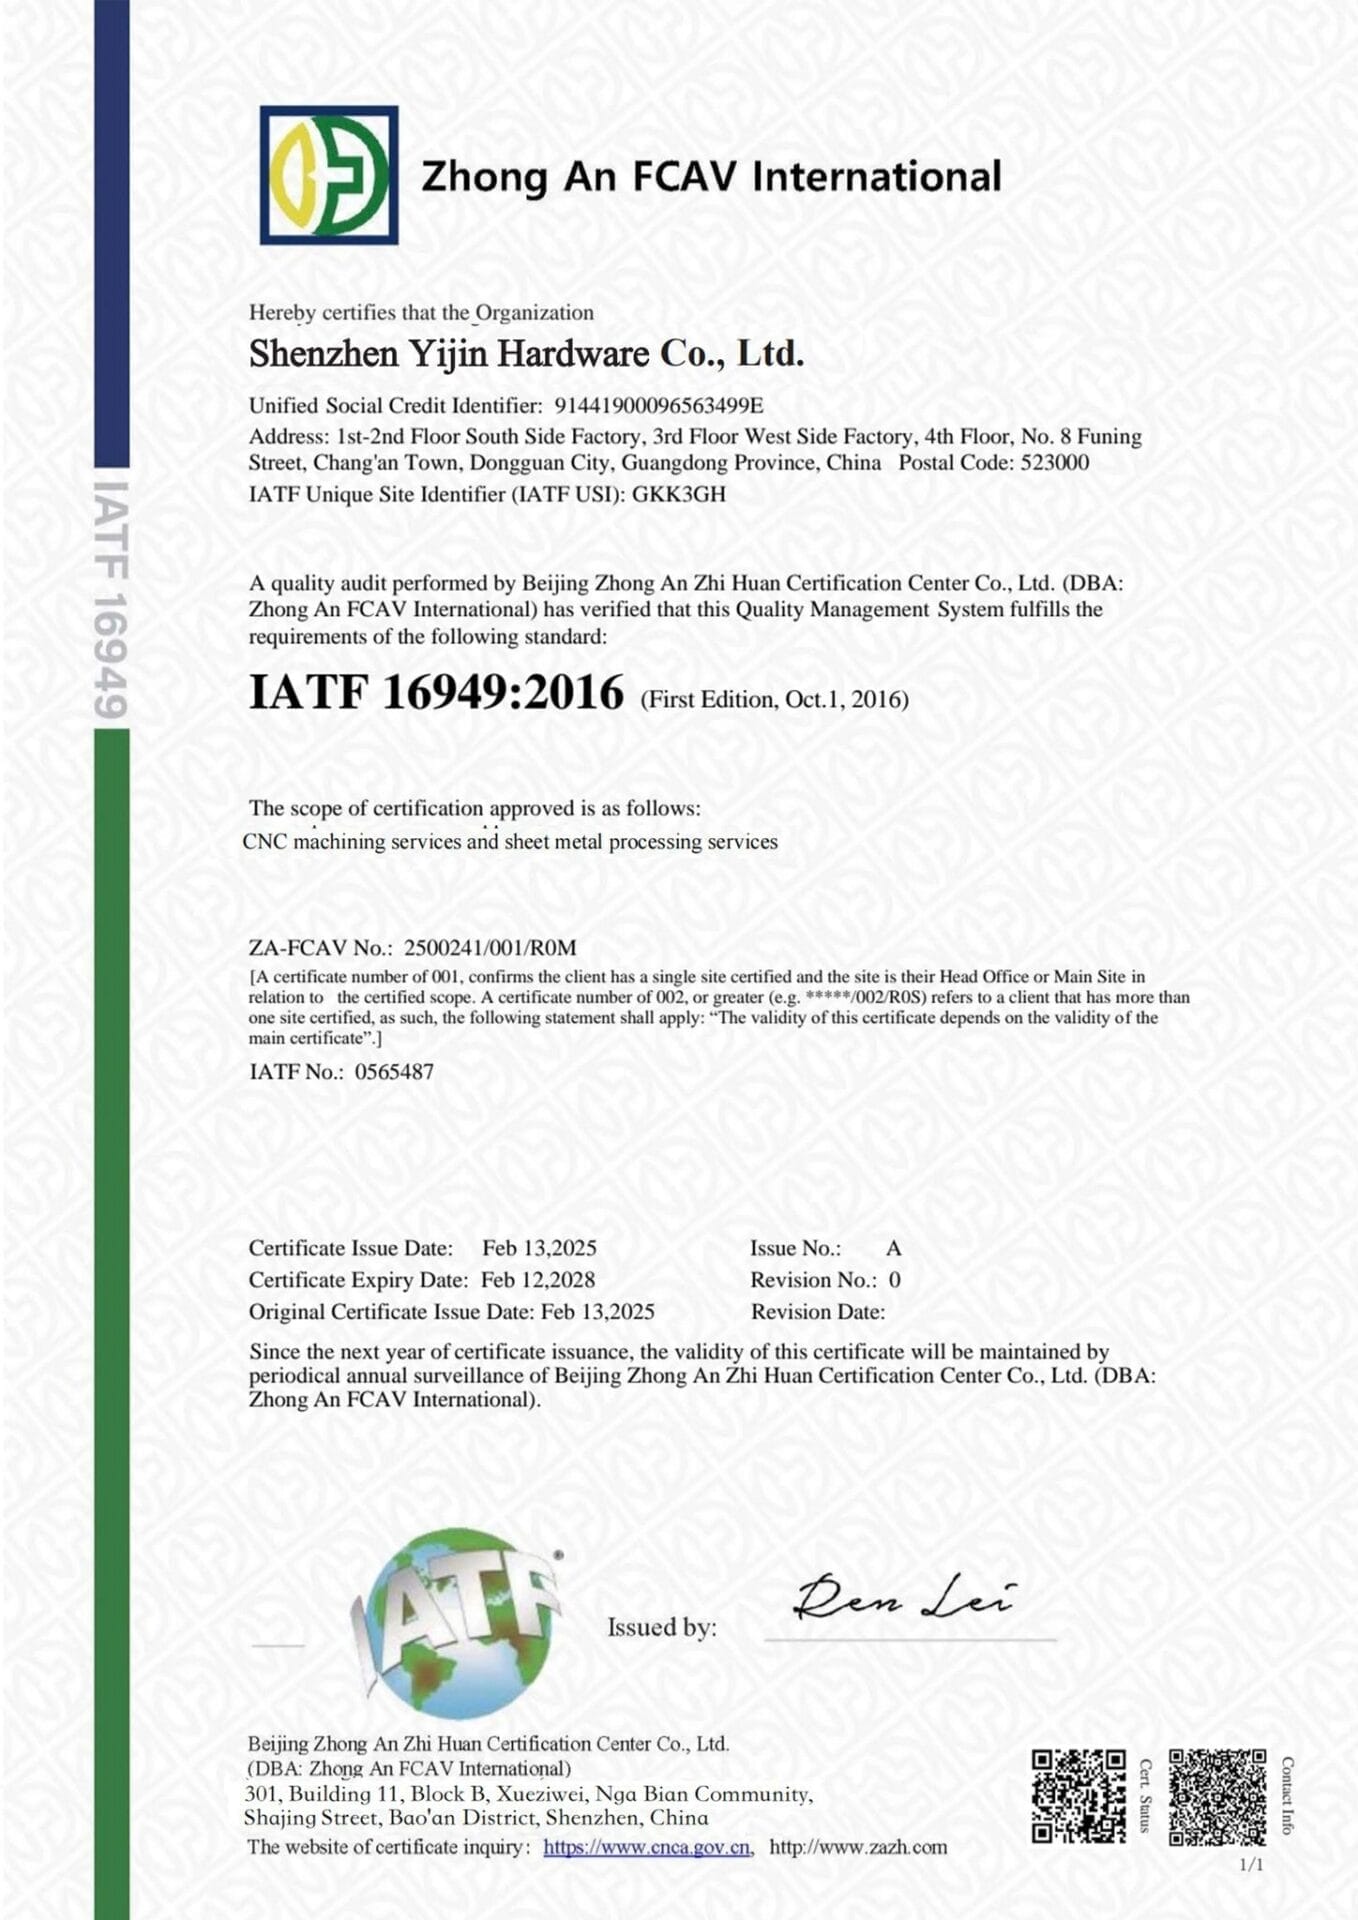
Nos certifications

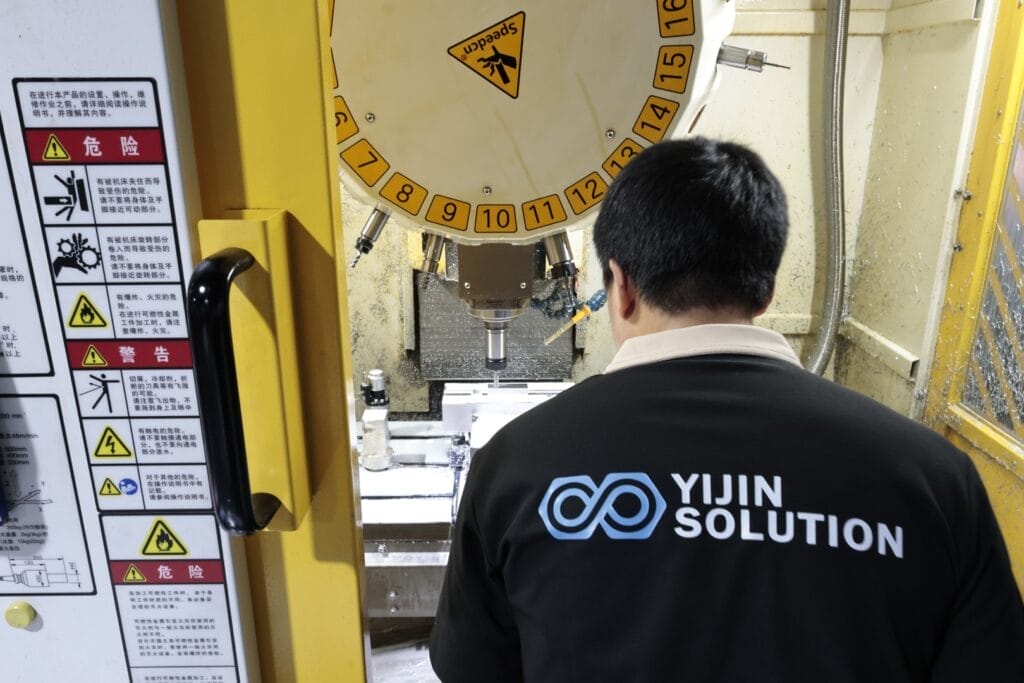
Usine d'impression 3D de Yijin Solution

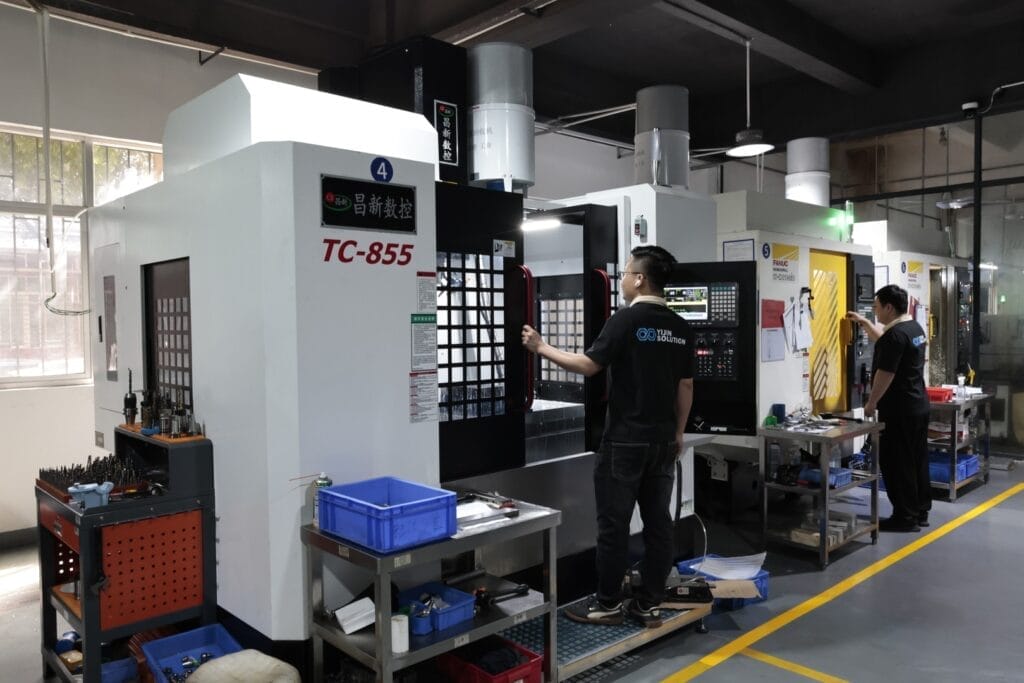
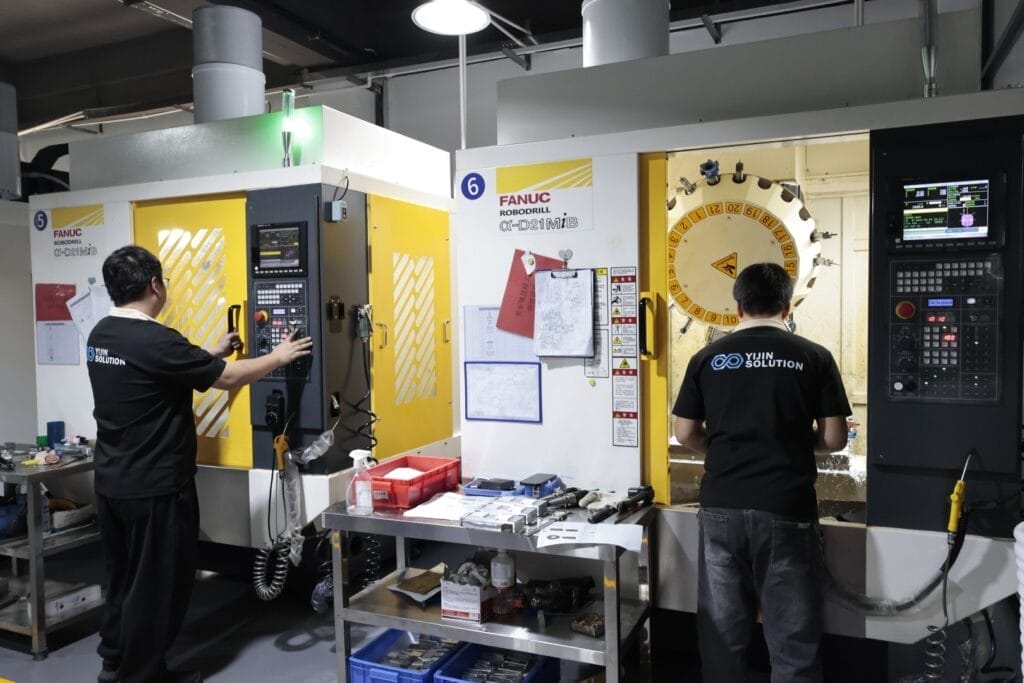
Yijin Solution est une usine d'impression 3D qui exploite un site de production de plus de 25 000 m² à Shenzhen, en Chine. Le pôle de fabrication additive abrite des imprimantes industrielles FDM, SLA, SLS, MJF et métal DMLS/SLM, ainsi que des lignes de post-traitement dédiées au microbillage, au lissage à la vapeur, à la teinture et à la peinture. Les pièces passent de la CAO au composant imprimé, puis à l'expédition finie et contrôlée, sans quitter le site.

Nous servons des clients en Amérique du Nord, en Europe et en Asie-Pacifique. Chaque commande est livrée avec des rapports de contrôle dimensionnel, des certificats de matière et, le cas échéant, des données d'essais mécaniques. Pour les projets médicaux et réglementés, la production est réalisée sous notre système de management de la qualité ISO 13485 avec une traçabilité complète des lots.

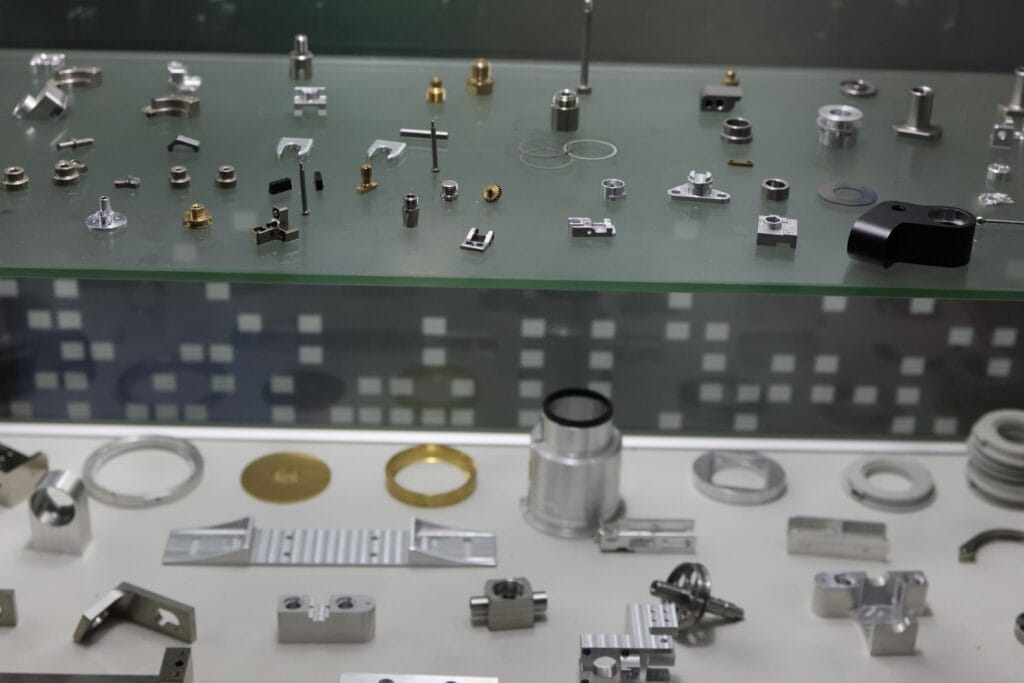
Galerie de pièces imprimées en 3D

Ces pièces imprimées en 3D ont été produites dans notre usine de Shenzhen pour nos clients des secteurs médical, aéronautique, automobile et de l'électronique grand public. Chaque projet présenté est passé du téléchargement CAO à l'impression, au post-traitement et au contrôle selon notre système de management de la qualité.

Industries que nous servons

Médecine et soins de santé

Guides chirurgicaux spécifiques au patient, modèles anatomiques, gouttières dentaires, composants prothétiques et coques d'appareils auditifs sous ISO 13485 avec des matières biocompatibles et autoclavables.

Aérospatiale

Composants intérieurs conformes FAA en ULTEM 9085, supports structurels en titane Ti6Al4V, gaines légères à géométries internes et pièces de rechange pour aéronefs anciens.

Automobile

Fixations de test fonctionnel, supports en petite série, prototypes de garnitures intérieures, modèles pour soufflerie et composants de rechange en ABS, PC et nylon.

Électronique grand public

Boîtiers de produits, coques de connecteurs, boîtiers d'appareils portables et assemblages multi-matériaux utilisant PolyJet et SLA pour des prototypes visuels et fonctionnels.

Équipement industriel

Carters de pompe, couvercles de réducteur, montages et gabarits, outillages et fixations spéciales pour les équipements de production et de process.

Agriculture

Composants d'irrigation, boîtiers d'équipement, adaptateurs d'outils agricoles spécialisés et supports sur mesure en ASA résistant aux intempéries et en nylon chargé de fibre de verre.

Robotique

Pinces d'effecteur terminal, supports de capteurs, articulations et composants structurels légers pour la robotique humanoïde, mobile et industrielle.

Défense

Composants en titane à haute résistance et en acier maraging pour équipements tactiques, accessoires d'armes et pièces de rechange de véhicules, avec documentation conforme MIL sur demande.

Conception de produits et startups

Prototypes à itération rapide, modèles de démonstration pour investisseurs, échantillons de crowdfunding et petites séries de lancement pour les startups matérielles, de la première idée au premier lot de production.

Pourquoi choisir Yijin Solution pour l'impression 3D

Nous combinons devis instantané en ligne, véritable accompagnement technique et post-traitement en interne. Cela signifie des délais plus courts, une qualité de pièce constante et une communication directe avec l'équipe de fabrication, du chargement du plan jusqu'à la livraison.

precision and quality
Précision et qualité

Des imprimantes calibrées, la numérisation 3D et le contrôle CMM vérifient chaque lot. Tolérances générales de ±0,2 mm et ±0,025 mm sur les formes usinées après fabrication. Les certificats matière et les rapports de contrôle premier article sont standards sur les séries.

délai d'exécution rapide
Délai d'exécution rapide

Les prototypes sont expédiés en 3 à 7 jours ouvrés et les séries de production en 2 à 4 semaines. Cinq technologies d'impression et un post-traitement intégré suppriment les transferts entre fournisseurs et les délais de transport entre les étapes.

order any size
Commande de toute taille

Aucune quantité minimale de commande. Les prototypes à l'unité et les petites séries de 1 000 pièces passent par les mêmes imprimantes et les mêmes normes de contrôle. Le volume ne modifie pas les seuils de qualité.

prototyping to production
Du prototype à la production

Vos pièces de prototype et de série sortent des mêmes imprimantes avec les mêmes lots de matière. Aucune requalification lorsque vous passez d'une maquette visuelle à un lot série sérialisé pour usage final.

wide range materials
Éventail de matières

Plus de 50 matières techniques en stock : ABS, ULTEM, PC, nylon, nylon chargé verre, résines standard et spéciales, aluminium AlSi10Mg, titane Ti6Al4V, inox 316L et Inconel 718. Chaque lot est traçable.

cost effective
Rentabilité

Tarification directe d'usine, sans marge d'intermédiaire. Notre analyse DFAM (conception pour la fabrication additive) identifie les changements d'orientation et de géométrie qui réduisent le temps d'impression, la matière de support et le coût par pièce.

FAQ sur l'impression 3D

Questions fréquentes sur les procédés d'impression 3D, les matériaux et notre système de production.

Le choix de la technologie dépend de la fonction de la pièce, des exigences matière, des tolérances et du volume de fabrication.

Le FDM est la solution par défaut pour les prototypes fonctionnels, les gabarits, l'outillage et les pièces aéronautiques en ULTEM. Il produit des pièces solides avec des lignes de couche visibles, et reste l'option la plus économique pour les pièces de plus de 100 mm.

La SLA et la DLP sont le bon choix pour les prototypes visuels, les maîtres dentaires et de bijouterie, et les pièces nécessitant un état de surface jusqu'à Ra 0,8 µm. Des hauteurs de couche à partir de 0,025 mm captent les détails fins, mais les résines photopolymères sont plus fragiles que les thermoplastiques.

Le SLS et le MJF produisent des pièces en nylon isotropes sans structures de support, ce qui permet des géométries internes complexes et des charnières vivantes. Le MJF est plus rapide que le SLS pour les séries de 50 à 500 pièces.

Le DMLS et le SLM sur métal sont spécifiés lorsque la performance de la pièce exige de l'aluminium, du titane, de l'inox ou de l'Inconel. Ils sont plus chers et plus lents que les procédés polymères, mais ils remplacent le moulage à la cire perdue ou l'usinage CNC pour les géométries complexes avec canaux internes.

Notre équipe d'ingénieurs peut recommander la technologie adaptée lors de l'analyse DFM en fonction de votre application et de vos exigences de tolérance.

Sept familles de procédés couvrent presque toute l'impression 3D de production et de prototypage.

La modélisation par dépôt de fil fondu (FDM) extrude un thermoplastique fondu à travers une buse chauffée. La stéréolithographie (SLA) et le traitement numérique de la lumière (DLP) durcissent une résine photopolymère liquide par lumière UV. Le frittage sélectif par laser (SLS) fusionne la poudre de nylon avec un laser CO₂. Le Multi Jet Fusion (MJF) projette un agent de fusion sur la poudre de nylon et fusionne chaque couche par énergie infrarouge.

Le frittage laser direct de métal (DMLS) et la fusion sélective par laser (SLM) fusionnent la poudre métallique à l'aide de lasers à fibre. Le PolyJet dépose des gouttelettes de photopolymère et les durcit aux UV, permettant des constructions multi-matériaux et multicolores. Le Binder Jetting lie la poudre avec un liant liquide et sert principalement aux modèles de fonderie en sable métallique et aux pièces en grès multicolores.

Nous maîtrisons en interne le FDM, le SLA, le SLS, le MJF et le DMLS/SLM métal, et nous sous-traitons le PolyJet et le Binder Jetting lorsque le projet l'exige.

La précision dimensionnelle dépend de la technologie, de la géométrie de la pièce et du fait que la pièce soit usinée après impression.

Le SLA offre les tolérances les plus serrées à l'impression, soit ±0,05 mm sur les détails de moins de 25 mm, avec un état de surface Ra 0,8 µm. Le MJF et le SLS tiennent ±0,2 mm sur la plupart des dimensions. Le FDM tient ±0,2 mm ou ±0,2 % de la dimension, selon la valeur la plus élevée. Le DMLS métal tient ±0,05 à ±0,1 mm selon l'orientation.

L'usinage après impression remplace les tolérances brutes d'impression par des tolérances usinées de ±0,025 mm. Les caractéristiques nécessitant des ajustements serrés, des surfaces d'étanchéité ou des trous taraudés doivent être usinées après impression.

Identifiez les cotes critiques sur votre plan afin qu'elles puissent être étudiées pour une tolérance réalisable ou un surépaisseur d'usinage avant le lancement de la fabrication. Sur-spécifier chaque cote augmente le coût sans améliorer les performances de la pièce.

Quatre familles de matériaux couvrent presque toute l'impression 3D commerciale.

Les thermoplastiques techniques (FDM) comprennent l'ABS, l'ASA, le polycarbonate, le PC-ABS, ainsi que les ULTEM 9085 et 1010 haute performance pour l'aéronautique et les pièces médicales autoclavables. L'ULTEM 1010 présente une température de fléchissement sous charge de 213 °C.

Les nylons de production (SLS et MJF) incluent le Nylon 12 à 48 MPa de résistance à la traction, le Nylon 12 ignifugé certifié UL-94 V-0 et FAR 25.853, et le nylon chargé de fibre de verre pour des pièces plus rigides et plus stables dimensionnellement.

Les résines photopolymères (SLA et DLP) comprennent les nuances Standard, Tough, Durable et Haute température, avec une résistance à la traction de 38 à 55 MPa. Des résines biocompatibles de classe I et de classe IIa sont disponibles pour les prototypes médicaux.

Les alliages métalliques (DMLS et SLM) comprennent l'aluminium AlSi10Mg, le titane Ti6Al4V, l'inox 316L, le 17-4 PH, l'acier maraging M300 et l'Inconel 718. Les pièces métalliques atteignent une densité de plus de 99,5 % et une résistance à la traction ultime de plus de 460 MPa.

Le choix de la matière doit correspondre à la charge mécanique de la pièce, à sa température de service, aux exigences réglementaires et aux besoins d'état de surface. Notre analyse DFM peut recommander la bonne matière avant le lancement de la fabrication.

L'enveloppe de fabrication maximale dépend de la technologie.

Les imprimantes industrielles FDM traitent des pièces jusqu'à 300 × 300 × 300 mm en une seule construction. Les pièces plus grandes peuvent être divisées, imprimées et assemblées par soudage par solvant ou par assemblages mécaniques.

Le SLS couvre 340 × 340 × 600 mm en une seule construction. C’est l’enveloppe la plus grande disponible pour les pièces en nylon de production aux propriétés isotropes.

La SLA est limitée à environ 145 × 145 × 175 mm sur les systèmes de bureau et à 750 × 750 × 550 mm sur les imprimantes à résine industrielles grand format. Le MJF fonctionne sur 380 × 284 × 380 mm par construction.

Le DMLS métal présente la plus petite enveloppe, à 250 × 250 × 325 mm, en raison de la physique de la fusion laser sur lit de poudre et de la gestion thermique pendant la construction.

Les pièces surdimensionnées sont généralement divisées en sections imprimables, imprimées séparément puis assemblées en post-traitement. Signalez les dimensions des pièces en amont pour que nous puissions choisir la bonne technologie.

L'impression 3D l'emporte sur les géométries complexes, les petites séries et la rapidité d'itération. L'usinage CNC l'emporte sur l'état de surface, la tolérance et la résistance des matériaux pour certains métaux et volumes.

Choisissez l’impression 3D lorsque la pièce présente des canaux internes, des structures en treillis, des contre-dépouilles ou des géométries organiques que l’usinage CNC ne peut pas réaliser. Choisissez également l’impression 3D pour les prototypes à l’unité ou les séries inférieures à environ 100 unités, où l’outillage et la mise en train dominent le coût de l’usinage CNC.

Choisissez l'usinage CNC lorsqu'une tolérance inférieure à ±0,025 mm est requise sur toute la pièce, qu'un état de surface inférieur à Ra 0,8 μm est nécessaire sur de grandes surfaces, ou que la matière est une nuance corroyée (aluminium 6061, inox 304) dont les propriétés mécaniques diffèrent de la version imprimable en 3D.

De nombreux programmes réels utilisent la fabrication hybride : impression 3D de la géométrie de base complexe, puis usinage CNC des portées fonctionnelles critiques. Notre bureau d'études peut recommander la bonne répartition lors de l'analyse DFM.

Oui. Les pièces imprimées en 3D ont largement dépassé le stade du prototypage.

Les pièces en nylon SLS et MJF sont utilisées en production pour les supports automobiles sous capot, les gaines et les gabarits. Le HP MJF offre un module de flexion de 1 200 MPa avec des propriétés isotropes, ce qui permet des séries de 500 à 5 000 pièces.

Les pièces en FDM ULTEM 9085 et 1010 sont utilisées comme composants intérieurs d’aéronefs conformes à la FAA. L’ULTEM 1010 est autoclavable pour les instruments médicaux.

Les pièces métalliques DMLS sont utilisées dans l'aéronautique, les implants médicaux et l'outillage industriel. Les pièces atteignent une densité supérieure à 99,5 % et des propriétés mécaniques comparables à celles d'un matériau corroyé après traitement thermique.

L’impression 3D pour pièces finales est la plus rentable pour des volumes inférieurs à environ 1 000 unités, lorsque l’outillage d’injection plastique ou de fonderie sous pression ne peut pas être amorti. Au-delà de ce volume, les procédés traditionnels l’emportent généralement sur le coût à la pièce.

Nous acceptons les formats STEP, STL, IGES, SLDPRT, X_T et OBJ. Le STEP est le format privilégié car il préserve la précision de la géométrie ; le STL est acceptable mais représente la pièce sous forme de maillage de triangles, ce qui peut introduire de petites erreurs de géométrie.

  1. Téléverser : Glissez votre plan CAO dans l'outil de devis en ligne. Compressez plusieurs fichiers en ZIP ou RAR si nécessaire.

  2. Devis instantané : Notre système génère un prix instantané en quelques secondes selon le volume de la pièce, la boîte englobante, la matière et la technologie.

  3. Revue technique : Pour les pièces complexes ou les lots de production, un ingénieur examine le fichier sous 24 heures et répond avec des notes DFM et des recommandations de matériaux.

  4. Devis final : Recevez un PDF avec le prix unitaire, le délai, les options de matière et de traitement de surface. Le coût d'outillage s'applique uniquement aux programmes hybrides incluant le moulage par injection ou la fonderie sous pression.

  5. Passation de commande : Acceptez le devis en ligne et votre fabrication entre immédiatement dans le planning. Les prototypes de premier article sont généralement expédiés sous 1 à 5 jours ouvrés.

  6. Production et contrôle : Les pièces sont imprimées, post-traitées et contrôlées par rapport à votre plan ou fichier CAO avant emballage.

  7. Expédition : Les pièces sont expédiées avec des rapports de contrôle dimensionnel, des certificats de matière et des photos sur demande. Le fret aérien express est disponible pour les commandes urgentes.

Le flux complet, du téléchargement du plan CAO à la livraison des pièces, prend de 1 à 15 jours ouvrés selon la technologie, le volume et les exigences de finition.

Guides sur l'impression 3D

Commencez dès aujourd'hui. Les pièces sont fabriquées rapidement.

Pièces usinées CNC à façon selon vos spécifications exactes, avec des délais réduits.

Téléchargez vos dessins en 2D et au moins un fichier CAO en 3D pour obtenir un devis plus rapide et plus précis. Si vous avez plusieurs fichiers, veuillez les compresser dans un fichier .zip ou .rar. Vous préférez le courrier électronique ? Envoyez votre appel d'offres à info@yijinsolution.com.

Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
1 / 2 SERVICE

Demande de devis
Téléchargez vos fichiers de conception pour obtenir un devis rapide, des délais de livraison précis et une analyse DFM gratuite.

Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.