

Wenn ein Design fertiggestellt ist und das Team ein funktionsfähiges Teil zum Testen benötigt, stocken Zeitpläne oft in der Lücke zwischen fertiger CAD-Datei und physischem Prototyp. CNC-Schnellprototyping schließt diese Lücke. Es verwandelt ein 3D-Modell in einen Prototyp in Serienqualität, gefertigt aus demselben Metall oder technischen Kunststoff, den das finale Teil verwenden wird – in Tagen statt Wochen.
Was folgt, ist ein praktischer Blick darauf, wie CNC-Prototyping in der Werkstatt tatsächlich abläuft: der Schritt-für-Schritt-Prozess, die zu erwartenden Materialien und Toleranzen, wo es den 3D-Druck und das Soft Tooling schlägt (und wo nicht) und wie die Lieferantenwahl Kosten und Lieferzeit beeinflusst.
Was ist CNC-Rapid-Prototyping?
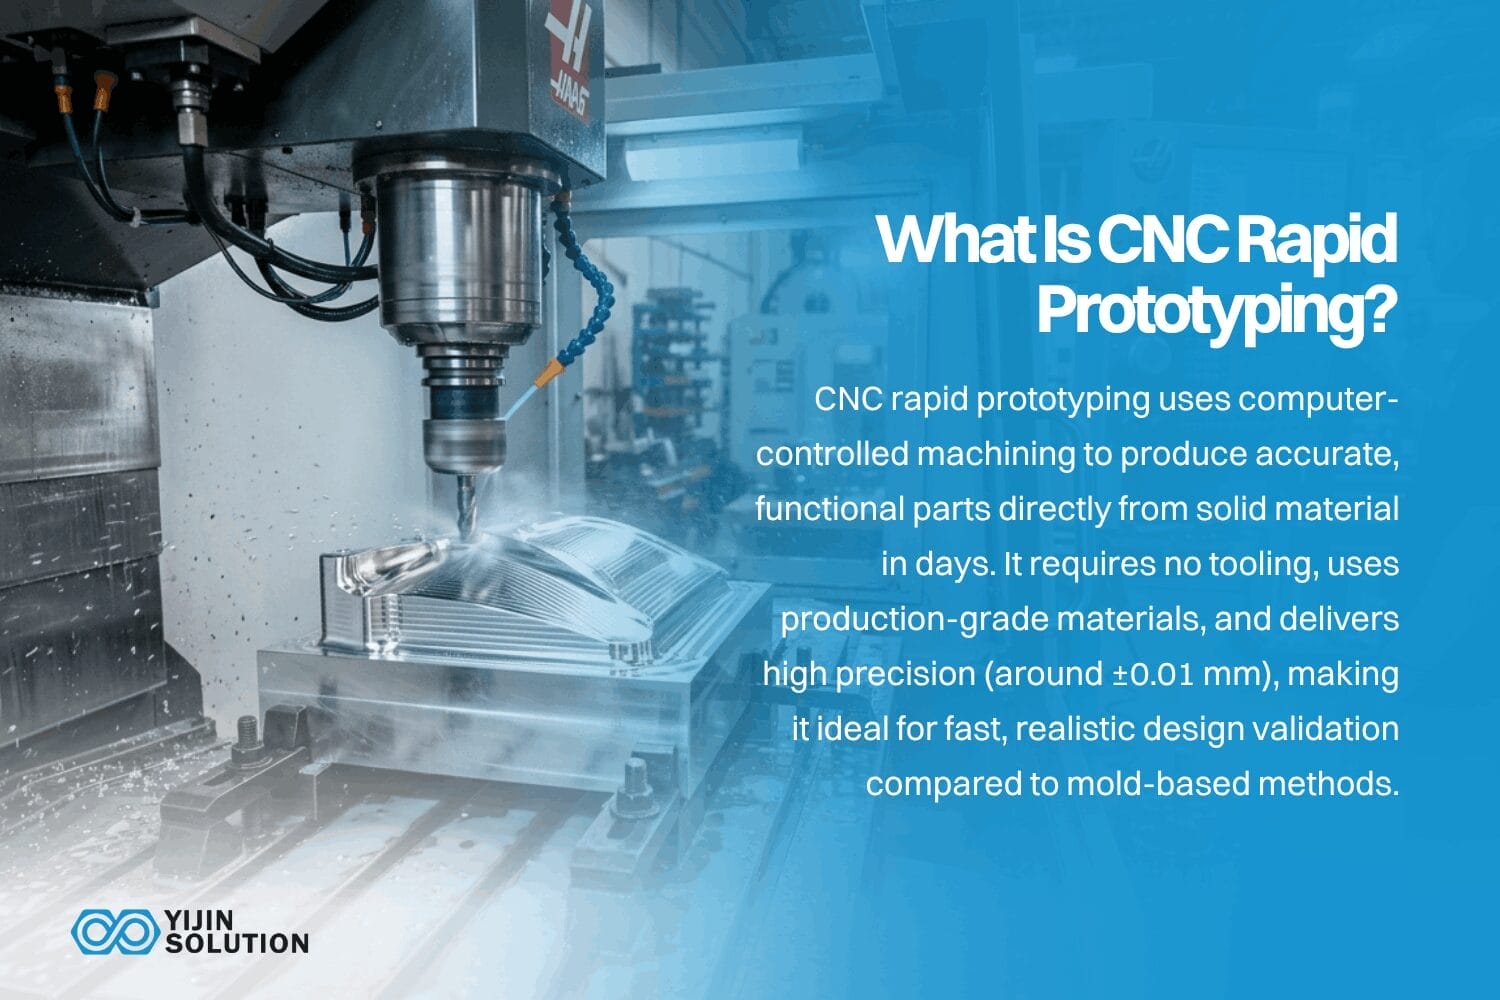
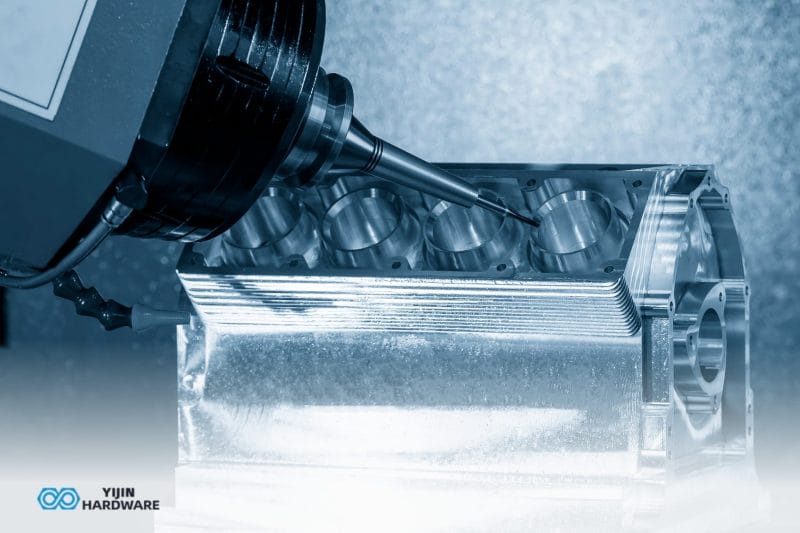
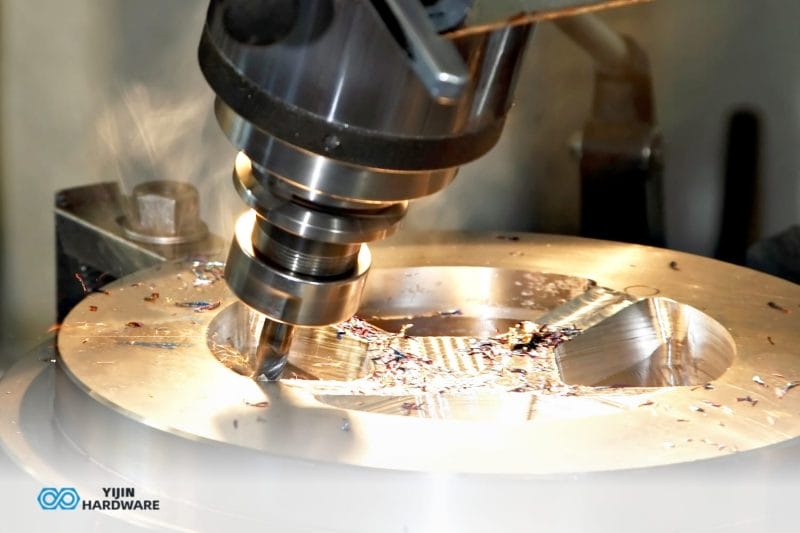
CNC-Rapid-Prototyping ist ein subtraktives Fertigungsverfahren, bei dem computergesteuerte Maschinen funktionsfähige Teile direkt aus dem Vollen schneiden und Präzisionsprototypen in Tagen statt Wochen liefern.
Das Ergebnis ist kein Konzeptmodell. Es ist ein maßhaltiges, strukturell repräsentatives Teil aus demselben oder einem gleichwertigen Werkstoff wie das spätere Serienbauteil. Ein Prototyp aus Aluminium 6061 verhält sich mechanisch, thermisch und chemisch wie das Serienteil, weil es dieselbe Legierung ist und auf derselben Maschinenklasse bearbeitet wird.
“Schnell” bezieht sich auf das Fehlen von dedizierten Werkzeugen, Formen oder Gesenken. Die Maschine arbeitet direkt aus der CAD-Datei. Dadurch entfällt die Werkzeugvorlaufzeit, die traditionelles Prototyping für frühe Design-Iterationen unpraktisch macht. Verglichen mit den 8 bis 20 Wochen, die für Spritzgussformen erforderlich sind, qualifiziert sich ein in 3 bis 7 Tagen gefrästes CNC-Prototyp als schnell. Verglichen mit einem FDM-3D-Druck, der über Nacht fertig ist, ist es langsamer, aber das CNC-Teil kommt in Serienmaterial mit Serientoleranzen.
Die Geschwindigkeit und Genauigkeit des CNC-Prototypenbaus hängen von der Maschineneinrichtung, der Vorrichtung, der Werkzeugwegstrategie, dem Materialverhalten und der Messung ab, nicht nur von der Gerätespezifikation. Auf gut eingerichteten CNC-Maschinen werden Schnellprototypen für Standardteile üblicherweise in sieben Tagen oder weniger geliefert, mit erreichbaren engen Toleranzen von etwa 0,01 mm, sofern Bauteilgeometrie, Material und Merkmalsgröße dies unterstützen.
Wie funktioniert CNC-Rapid-Prototyping?
Der Prozess durchläuft fünf Phasen, die jeweils direkten Einfluss auf die Qualität und den Zeitplan des fertigen Prototyps haben.
Schritt 1: CAD-Datei und DFM-Analyse
Der Prozess beginnt, wenn ein Konstrukteur eine 3D-CAD-Datei einreicht, in der Regel im STEP- oder IGES-Format. Das Modell definiert jede Abmessung, jedes Merkmal und jede Toleranz, nach der der Zerspaner arbeitet. Unvollständige Modelle oder fehlende Maße führen zu Verzögerungen, weil die Werkstatt anhalten und nachfragen muss, bevor die Programmierung beginnen kann.
Vor der Bearbeitung sollte die Datei auf Fertigungsgerechtheit geprüft werden. Eine DFM-Analyse prüft Merkmale, die schwer oder teuer zu bearbeiten sind: scharfe Innenkanten, Wandstärken unter dem Mindestmaß, Hinterschnitte, die ein Umspannen erfordern, und Toleranzen, die enger sind, als die Bauteilgeometrie zuverlässig halten kann. Diese Probleme vor der Bearbeitung zu erkennen, bringt den größten Teil der Termin- und Kosteneinsparungen. Ein Design, das die DFM-Analyse besteht, kann direkt in die Werkzeugweggenerierung übergehen.
Schritt 2: CAM-Programmierung und Werkzeugweggenerierung
Nach der Freigabe des Designs wird die CAD-Datei in eine CAM-Software (Computer-Aided Manufacturing) importiert. Die Software erzeugt die Werkzeugwege: die präzisen Schneidsequenzen, Werkzeugauswahlen und Vorschubgeschwindigkeiten, die die CNC-Maschine ausführt.
Bei der Mehrachsbearbeitung bestimmt der CAM-Programmierer, wie viele Rüstvorgänge erforderlich sind. Ein 3-Achs-Teil benötigt möglicherweise nur eine Aufspannung, während ein Teil mit Merkmalen auf mehreren Seiten einen 4-Achs- oder 5-Achs-Ansatz erfordern kann, um mehrere Umpositionierungen zu vermeiden.
Die Qualität der Werkzeugwege wirkt sich direkt auf die Oberflächengüte, die Maßhaltigkeit und die Zykluszeit aus. Gut optimierte Werkzeugwege reduzieren Vibrationen, verlängern die Standzeit der Werkzeuge und erzeugen sauberere Oberflächen ohne Nachbearbeitung. Die Programmierzeit variiert je nach Komplexität. Ein einfacher Halter kann 30 Minuten dauern. Ein mehrteiliges Luftfahrtgehäuse kann mehrere Stunden in Anspruch nehmen. Dieser Schritt ist ein Fixkostenfaktor, der bei Einzelteilaufträgen stark ins Gewicht fällt, bei Kleinserien jedoch auf einen Bruchteil der Stückkosten sinkt.
Schritt 3: Rüsten und Vorrichtung der Maschine
Das Material wird auf dem Maschinentisch der CNC-Maschine oder beim Drehen im Spannfutter gespannt. Die richtige Vorrichtung ist einer der am meisten unterschätzten Faktoren für die Genauigkeit von Prototypen: Ein schlecht gespanntes Werkstück führt zu Vibrationen und Positionsfehlern, egal wie gut die Werkzeugbahn ist.
Bei Prototypen mit engen Toleranzen oder komplexer Geometrie muss der Rüstingenieur möglicherweise eine kundenspezifische Vorrichtung oder weiche Backen konstruieren. Das kostet Zeit, ist aber oft notwendig, um das Teil während der Schnitte in schwierigen Ausrichtungen stabil zu halten. Maschinenkalibrierung und Werkzeugversatzprüfung werden vor dem Schnittbeginn abgeschlossen. Für eine 3-Achs-Fräse, die Aluminium 6061 bearbeitet, kann das Rüsten 30 bis 60 Minuten dauern. Ein 5-Achs-Auftrag mit mehreren Operationen kann zwei Stunden oder mehr in Anspruch nehmen.
Schritt 4: Zerspanung und Prüfung im Prozess
Die CNC-Maschine folgt den programmierten Werkzeugwegen und trägt Material systematisch ab. Bei den meisten Prototypengeometrien ist die Bearbeitung in ein oder zwei Aufspannungen abgeschlossen, oft innerhalb derselben Schicht.
In-Prozess-Messung, mittels Antastsystemen oder manueller Messung an Schlüsselstellen, erkennt Maßabweichungen, bevor sie sich über das gesamte Teil ausbreiten. Dies ist besonders wichtig für eng tolerierte Merkmale wie Bohrungen, Passflächen und Gewindeverbindungen. 5-Achs-Bearbeitungszentren können komplexe Geometrien in einer einzigen Aufspannung erreichen, wodurch Positionierungsfehler reduziert und die Zykluszeit für schwierige Teile verkürzt wird.
Die Zykluszeit hängt vom Materialabtragsvolumen, den Oberflächenanforderungen und der Anzahl der Merkmale ab. Aluminium lässt sich schnell zerspanen, oft mit 15.000 U/min oder mehr bei aggressiven Vorschubraten. Edelstahl und Titan erfordern langsamere Geschwindigkeiten, leichtere Schnitte und häufigere Werkzeugwechsel, was alles die Zykluszeit und die Kosten erhöht.
Schritt 5: Nachbearbeitung und Prüfung
Bearbeitete Prototypen müssen in der Regel entgratet, kantengebrochen und gereinigt werden, bevor sie vermessen werden. Einige Anwendungen erfordern eine Oberflächenbehandlung wie Eloxieren, Glasperlenstrahlen oder chemisches Vernickeln. Nachbearbeitungsschritte erhöhen Lieferzeit und Kosten, daher sollte nur spezifiziert werden, was der Prototyp für die Prüfung tatsächlich benötigt.
Die Endprüfung erfolgt gegen die Toleranzen der CAD-Zeichnung mit Koordinatenmessgeräten (KMG), Bildmesssystemen oder manuellen Lehren, je nach Merkmalstyp und Toleranzklasse. Die Toleranzgrade folgen ISO 2768 für allgemeine Toleranzen bearbeiteter Teile. Jeder Prototyp sollte mit einer Maßprüfung gegen die Zeichnungstoleranzen des Kunden geliefert werden.
Welche CNC-Verfahren werden beim Rapid Prototyping eingesetzt?
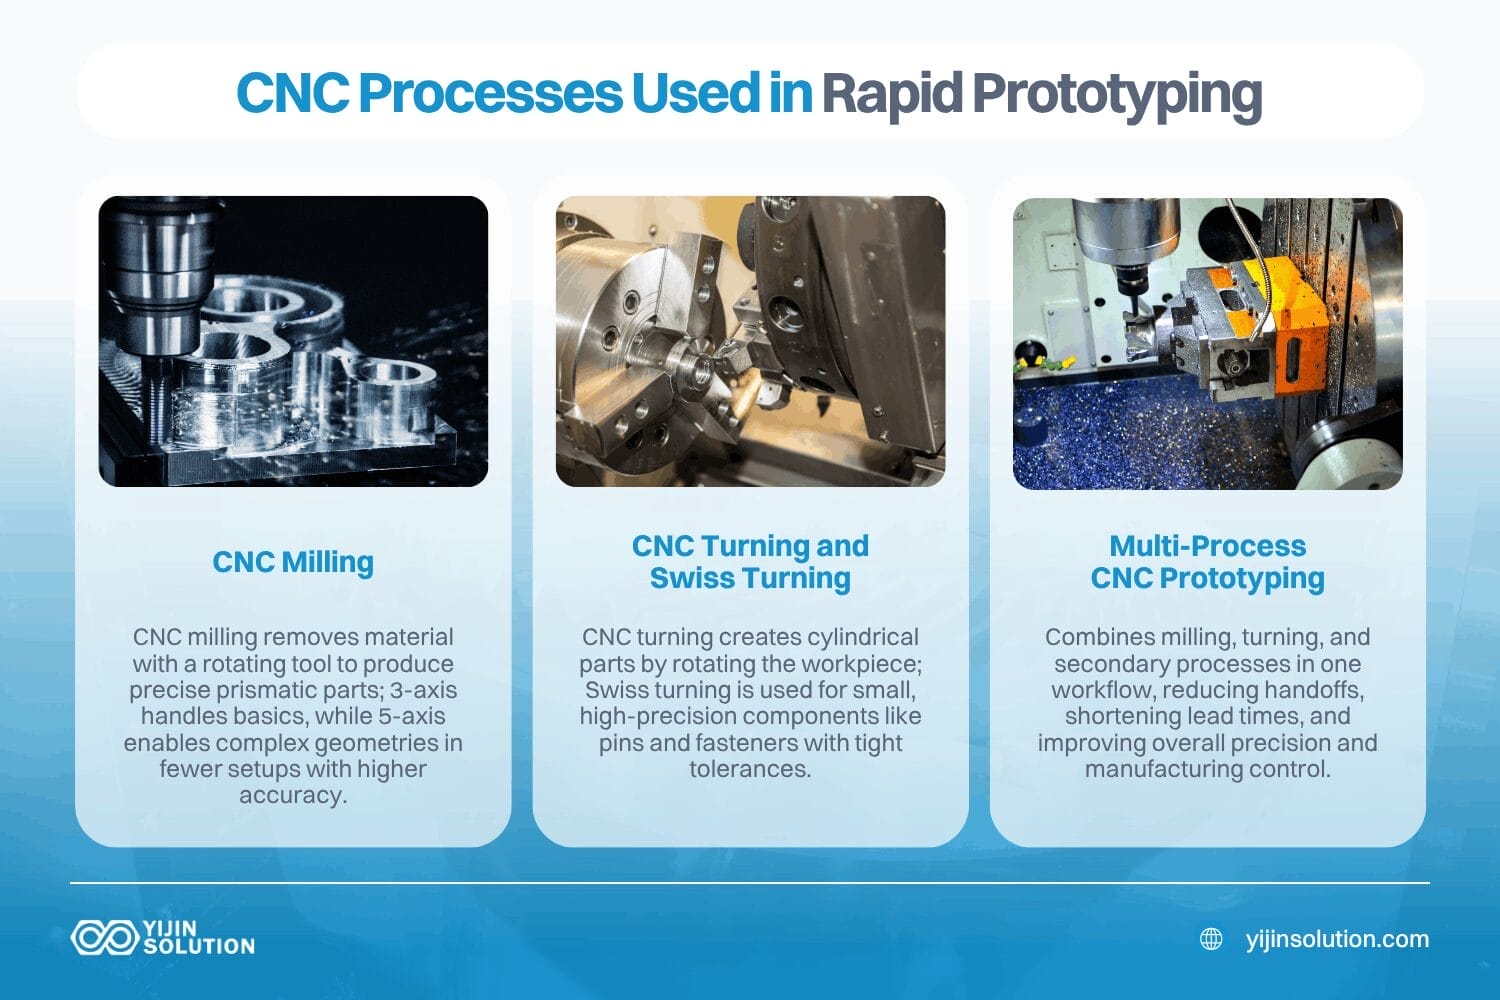
Schnelles Prototyping nutzt dieselben CNC-Kernprozesse wie die Serie: Fräsen, Drehen und Kombinationen aus beidem mit Nachbearbeitung. Die Wahl hängt von der Bauteilgeometrie und den Toleranzen ab, die der Prototyp erreichen muss.
CNC-Fräsen
CNC-Fräsen trägt Material von einem festen Werkstück mit einem rotierenden Schneidwerkzeug ab. Es ist die gängigste CNC-Methode für Prototypen bei prismatischen Teilen, Gehäusen, Platten, Haltern und Bauteilen mit komplexer Taschengeometrie.
3-Achs-Fräsen ist für die meisten Teile mit flachen Flächen, Stufen und Taschen ausreichend. 4-Achs- und 5-Achs-Fräsen fügen Rotationsfähigkeit hinzu, sodass das Werkzeug auf schräge Flächen, zusammengesetzte Kurven und Merkmale zugreifen kann, die sonst mehrere Aufspannungen erfordern würden. 5-Achs-Prototyping eignet sich besonders für Luftfahrtkomponenten, medizinische Implantatprofile und Automobilteile, bei denen zusammengesetzte Geometrien in einer einzigen Aufspannung gehalten werden müssen, was die Rüstzeit und den Positionsfehler über die Merkmale hinweg reduziert.
CNC-Drehen und Langdrehen
Beim CNC-Drehen entstehen zylindrische und rotationssymmetrische Teile: Wellen, Buchsen, Gewindeeinsätze und runde Gehäuse. Das Werkstück rotiert gegen ein stehendes Schneidwerkzeug. Für runde Geometrien ist das Drehen schneller als das Fräsen und erzeugt eine hervorragende Oberfläche an Außendurchmessern.
Langdrehautomaten eignen sich besonders für hochpräzise zylindrische Teile mit kleinem Durchmesser und engen Längen-Durchmesser-Verhältnissen. Sie sind Standard für die Prototypenfertigung von Sonderbefestigungen, Präzisionsstiften und medizinischen Miniaturbauteilen.
Multiprozes-Prototyping mit CNC
Komplexe Prototypen erfordern oft sowohl Fräs- als auch Drehoperationen sowie Sekundärprozesse wie Gewindefräsen, Kanonenbohren oder EDM für Merkmale, die mit Standard-Schneidwerkzeugen nicht erreichbar sind. Die Zusammenarbeit mit einem Lieferanten, der alle Prozesse im Haus durchführt, eliminiert den Koordinationsaufwand für die Verwaltung mehrerer Unterauftragnehmer und die Lieferzeitlücken zwischen den Übergaben.
Welche Materialien können beim CNC-Schnellprototyping verwendet werden?
Die CNC-Bearbeitung geht von Standard-Halbzeug aus. Im Gegensatz zum selektiven Lasersintern oder direkten Metall-Lasersintern ist kein spezieller Ausgangswerkstoff erforderlich. Das bedeutet, der Prototyp kann aus genau der Legierung oder Polymersorte gefertigt werden, die für die Serie spezifiziert ist, sodass Testergebnisse direkt übertragbar sind. Die folgende Tabelle behandelt die gängigsten Prototypenmaterialien und ihre wichtigsten Aspekte.
| Material | Beispiele nach Güteklasse | Wichtige Eigenschaften | Typische Prototypen-Anwendungen | Hinweis zur CNC-Bearbeitbarkeit |
|---|---|---|---|---|
| Aluminium | 6061-T6, 7075-T6 | Leicht, fest, korrosionsbeständig, hervorragende Wärmeleitfähigkeit | Gehäuse, Halter, Kühlkörper, Strukturrahmen, Luft- und Raumfahrtbeschläge | Sehr gut. Maschinen arbeiten bei hoher Drehzahl schnell. Die meisten Betriebe führen 6061 in Standardgrößen auf Lager. |
| Rostfreier Stahl | 304, 316L | Hohe Korrosionsbeständigkeit, gute Festigkeit, biokompatibel bei 316L | Teile für die Lebensmittelverarbeitung, Marine-Hardware, Medizingehäuse, Chemieanlagen | Mäßig. Maschinen mit etwa halber Geschwindigkeit von Aluminium. Höherer Werkzeugverschleiß erhöht die Kosten pro Teil. |
| Titan | Grad 5, Ti-6Al-4V | Hohes Festigkeits-Gewichts-Verhältnis, biokompatibel, hitzebeständig | Strukturteile für die Luft- und Raumfahrt, medizinische Implantate, Hochleistungsbefestigungen | Schwierig. Langsame Geschwindigkeiten, hoher Werkzeugverschleiß, erfordert sorgfältiges Wärmemanagement. Die Kosten liegen 3 bis 5 Mal höher als bei Aluminium. |
| Messing | C360, C260 | Ausgezeichnete elektrische Leitfähigkeit, korrosionsbeständig, dekorative Oberfläche | Elektrische Steckverbinder, Ventilkomponenten, dekorative Beschläge | Ausgezeichnet. Automatenstähle erzeugen saubere Späne und eine feine Oberfläche. |
| Kupfer | C110, C101 | Überlegene Wärme- und elektrische Leitfähigkeit | Wärmetauscher, Stromschienen, Komponenten für das Thermomanagement | Gut. Weicher als Messing; erfordert scharfes Werkzeug, um Gratbildung zu vermeiden. |
| ABS | Allgemeiner Zweck | Gute Schlagzähigkeit, Maßhaltigkeit, gute Zerspanbarkeit | Gehäuse für Unterhaltungselektronik, Passungsmodelle, Funktionsprototypen | Ausgezeichnet. Zerspannt sauber und hält Toleranzen gut. |
| Polycarbonat | Allgemeiner Zweck | Transparent, hohe Schlagzähigkeit | Optische Gehäuse, Schutzabdeckungen, Lichtleiter | Gut. Empfindlich gegenüber Wärmestau; erfordert kontrollierte Vorschubgeschwindigkeiten. |
| PEEK | PEEK 450G, PEEK GF30 | Hochtemperaturbeständigkeit, chemische Beständigkeit, hervorragende mechanische Eigenschaften | Buchsen für die Luft- und Raumfahrt, Bauteile für die Medizintechnik, Dichtungen für die Chemie | Mittel. Teures Material, rund 200 bis 500 USD pro kg. Erfordert langsamere Vorschübe. |
| Delrin / POM | Delrin 150, Delrin AF | Geringe Reibung, hohe Steifigkeit, hervorragende Maßhaltigkeit | Zahnräder, Lager, Präzisionsbuchsen, Gleitkomponenten | Hervorragend. Einer der am einfachsten zu bearbeitenden Kunststoffe für enge Toleranzen. |
| PTFE | Unverstärkt, glasfaserverstärkt | Extrem niedrige Reibung, chemische Beständigkeit, breiter Temperaturbereich | Dichtungen, Dichtungen, Bauteile für den Chemikalienkontakt, Isolierteile | Mittel. Weich und neigt zu Verformung unter Schnittkräften. Erfordert leichte Schnitte und scharfes Werkzeug. |
CNC-Schnellprototyping im Vergleich zu anderen Verfahren
Die folgende Tabelle zeigt die Hauptmerkmale, die die Wahl zwischen CNC, 3D-Druck und traditionellem Werkzeugprototyping bestimmen. Die detaillierte Anleitung zur Auswahl finden Sie weiter unten im Artikel.
| Attribut | CNC-Schnellprototyping | FDM-/SLA-3D-Druck | Traditionelle Prototypenfertigung (mit Formwerkzeugen) |
|---|---|---|---|
| Verfahrensart | Subtraktiv: spanabhebend aus dem Vollen | Additiv: Schicht für Schicht aufgebaut | Werkzeugabhängig über Formen, Gesenke, Vorrichtungen |
| Typische Toleranzen | 0,01 bis 0,05 mm an präzisen Merkmalen | 0,1 bis 0,3 mm bei FDM; 0,05 bis 0,15 mm bei SLA | Variiert je nach Verfahren; Werkzeuge verzögern den ersten Teil um Wochen |
| Oberfläche, wie bearbeitet | Ra 0,8 bis 3,2 µm Standard; feiner mit Nachbearbeitung | Sichtbare Schichtlinien bei FDM; glatter mit SLA / SLS | Hängt von der Qualität von Form oder Werkzeug ab |
| Lieferzeit bis zum ersten Teil | 3 bis 7 Tage Standard; 7 bis 15 Tage bei komplexen Teilen | 1 bis 3 Tage für die meisten Geometrien | 4 bis 16+ Wochen wegen Lieferzeit der Werkzeuge |
| Werkzeug- und Rüstkosten | Gering; keine harten Werkzeuge erforderlich | Sehr gering; direkt aus der Datei drucken | Hoch: 5.000 bis 50.000+ $ für Formen oder Gesenke |
| Materialien | Alle technischen Metalle und Kunststoffe; Serienqualität | Vor allem Polymere; begrenzte Metalloptionen | Produktionsmaterial, aber durch die Werkzeugauslegung festgelegt |
| Mechanische Eigenschaften | Isotrop; identisch mit dem Grundwerkstoff | Oft anisotrop; die Schichtbindung beeinflusst die Festigkeit | Serienäquivalent |
| Geometrische Komplexität | Hoch; 5-Achs-Fräsen bewältigt komplexe Kurven; begrenzt durch Werkzeugzugang | Sehr hoch; interne Kanäle, Gitterstrukturen möglich | Begrenzt durch Werkzeugauslegung und Entformungsschrägen |
| Ideales Volumen | 1 bis 500 Teile, vom Prototyp bis zur Überbrückungsfertigung | 1 bis 50 Teile, vom Konzept bis zur frühen Validierung | Über 500 Teile, amortisiert die Investition in Werkzeuge |
| Am besten für | Funktionstests, Validierung enger Toleranzen, Materialtests in Serienqualität | Konzeptvalidierung, Erkundung komplexer Geometrien, schnelle Iteration | Validierung in der Spätphase und Serienfertigung |
Warum CNC-Bearbeitung für Rapid Prototyping nutzen?
Die folgenden Vorteile erklären, warum CNC-Prototyping die Standardwahl für die Funktionsvalidierung bleibt, selbst wenn schnellere oder günstigere Alternativen verfügbar sind.
Werkstoffprüfung in Serienqualität
CNC-Maschinen aus Standard-Engineering-Bestand: dasselbe Aluminium 6061, Edelstahl 316L oder PEEK, das in das Serienteil geht. Der Prototyp verhält sich mechanisch, thermisch und chemisch wie das finale Bauteil.
Dies ist am wichtigsten für lasttragende Teile, hitzebelastete Baugruppen und alle Komponenten, die behördliche Tests bestehen müssen. Ein Prototyp aus Produktionsmaterial kann direkt an ein Testlabor geschickt werden. Der 3D-Druck verwendet spezielle Pulver, Harze oder Filamente, die oft andere mechanische Eigenschaften haben als das vorgesehene Produktionsmaterial, selbst wenn sie als “engineering-grade” gekennzeichnet sind. Für die Funktionsvalidierung führt diese Lücke zu Unsicherheit.
Maßhaltigkeit, die bis in die Serie trägt
Die CNC-Prototypenfertigung erzeugt Teile mit Toleranzen, die den Produktionsspezifikationen entsprechen oder nahe kommen. Ein CNC-Prototyp kann als Prüfnormal, als Erstmusterreferenz oder als direkte Passprüfung gegen passende Komponenten verwendet werden.
Wenn ein Prototyp die dimensionale Inspektion besteht, kann derselbe CNC-Prozess mit verfeinerten Parametern direkt in eine Bridge-Produktionsserie skaliert werden. Keine Prozessänderung, keine Requalifizierung. Erreichbare Präzisionstoleranzen auf gut eingerichteten CNC-Maschinen erreichen üblicherweise 0,01 mm, wo die Teilegeometrie, das Material und die Feature-Größe dies unterstützen. Bestätigen Sie die spezifische Toleranzerreichbarkeit mit dem Lieferanten während der DFM-Analyse.
Keine Investitionen in Werkzeuge
CNC-Prototyping erfordert für Standardteile keine Formen, Gesenke oder speziellen Vorrichtungen. Die Maschine arbeitet direkt aus der CAD-Datei über CAM-Werkzeugwege. Dadurch entfallen sowohl die Werkzeugvorlaufzeit, typischerweise 4 bis 16 Wochen für Spritzgussformen oder Druckgussformen, als auch die anfänglichen Werkzeugkosten, die traditionelles Prototyping für frühe Designiterationen unpraktikabel machen.
Ingenieure können mehrere Design-Iterationen in einer einzigen Entwicklungswoche durchführen, Änderungen testen und validieren, bevor sie sich auf Produktionswerkzeuge festlegen.
DFM-Feedback, das die Produktionskosten senkt
CNC-Prototyping mit einem Hersteller, der eine DFM-Analyse anbietet, liefert etwas, das additive Fertigung typischerweise nicht bietet: detailliertes Feedback dazu, wie sich das Teil bei Serienfertigung verhalten wird. DFM-Feedback identifiziert Merkmale, die in großem Maßstab teuer zu bearbeiten sind, Toleranzen, die enger sind als für die Anwendung erforderlich, und Geometrieänderungen, die Materialverschwendung oder Bearbeitungszeit reduzieren. Das Erkennen dieser Probleme in der Prototypenphase schont Budget und Zeitplan, wenn die Produktion hochskaliert wird.
Skalierbarkeit vom Prototyp zur Serie
Da CNC-Prototyping dieselben Maschinen und dieselbe Prozessfamilie nutzt wie die CNC-Serienfertigung, erfordert die Skalierung von einem Prototyp auf 500 Teile keinen Prozesswechsel, keinen neuen Lieferanten und keinen Requalifizierungszyklus. Musterprototypen von den leistungsfähigsten CNC-Lohnfertigern werden für Standardteile in etwa sieben Tagen geliefert. Serienbestellungen folgen in der Regel in 10 bis 15 Tagen.
Wo stößt das CNC-Rapid-Prototyping an Grenzen?
Das Verständnis der Prozessgrenzen hilft Käufern, die richtige Methode für jede Entwicklungsphase zu wählen, anstatt standardmäßig auf CNC zurückzugreifen, wenn ein anderes Verfahren besser passt.
Komplexe Innenkonturen
CNC-Werkzeuge erfordern Sichtlinienzugang zu jedem Merkmal. Interne Kanäle, Gitterstrukturen und geschlossene Hohlräume sind schwer oder gar nicht zerspanbar. Für diese Merkmale ist die additive Fertigung die praktische Wahl.
Wirtschaftlichkeit sehr kleiner Stückzahlen gegenüber 3D-Druck
Für einmalige Konzeptmodelle, bei denen Maßhaltigkeit gegenüber Geschwindigkeit und Kosten zweitrangig ist, ist FDM-Druck günstiger und schneller als CNC. Die Vorteile von CNC kommen am stärksten zum Tragen, wenn funktionale Leistung, Materialintegrität oder enge Toleranzen gefordert sind.
Materialabtrag und Verschnitt
CNC ist ein subtraktives Verfahren und erzeugt daher Späne und Verschnitt. Bei komplexen Teilen mit hohen Materialabtragsraten, insbesondere bei Titan, können die Materialkosten erheblich sein. Endkonturnahes Ausgangsmaterial oder ein Hybridansatz kann dies reduzieren.
Rüstzeit bei sehr kleinen, komplexen Teilen
Sehr komplexe Prototypengeometrien können kundenspezifische Vorrichtungen erfordern, was den Zeitplan am Anfang um ein bis drei Tage verlängert. Dies ist ein fester Gemeinkostenfaktor, der vor allem bei der Fertigung von nur ein oder zwei Teilen relevant ist.
CNC-Rapid-Prototyping oder 3D-Druck: Wie man wählt
Die Entscheidung zwischen CNC schneller Prototypenbau oder 3D-Druck für ein bestimmtes Projekt hängt davon ab, was der Prototyp nachweisen muss.
Setzen Sie CNC-Rapid-Prototyping ein, wenn …
Das Bauteil muss aus Metall in Serienqualität oder technischem Kunststoff wie Aluminium, Stahl, Titan, PEEK oder Delrin gefertigt werden. Für jedes Merkmal sind Toleranzen enger als 0,1 mm erforderlich, einschließlich Passungen, Dichtflächen, Bohrungen oder Gewinde.
Der Prototyp wird für strukturelle Belastungstests, Ermüdungstests oder behördliche Einreichungen verwendet, einschließlich FDA- oder Luft- und Raumfahrtzertifizierung. Die Oberflächenbeschaffenheit ist für Dichtheit, Montage oder Ästhetik wichtig, und die bearbeitete Oberfläche ist ohne umfangreiche Nachbearbeitung akzeptabel.
Das Design ist ausgereift genug, dass geometrische Änderungen geringfügig sind, und das Ziel ist die funktionale Validierung statt der Konzepterkundung. Derselbe Lieferant muss skalieren von Vom Prototyp zur Serie, und ein Prozesswechsel an dieser Übergabestelle würde ein Risiko bedeuten.
3D-Druck einsetzen, wenn…
Der Prototyp dient der frühen Konzepterkundung oder Passungsprüfung ohne strukturelle Anforderung. Das Teil enthält interne Kanäle, Gitterstrukturen oder organische Geometrien, die CNC-Werkzeuge nicht erreichen können. Geschwindigkeit hat oberste Priorität, und eine Maßhaltigkeit im Bereich von 0,1 bis 0,3 mm ist für diese Validierungsphase akzeptabel.
Der Produktionsprozess wird Spritzgießen oder Gießen sein, nicht CNC-Bearbeitung, und der Prototyp wird nur zur Form- und Passungsbestätigung benötigt. Das Budget ist stark begrenzt, und ein Polymerdruck reicht aus, um die getestete Konstruktionsfrage zu beantworten.
Wann beides sinnvoll ist: hybride Ansätze
Viele Serienteile profitieren von einem hybriden Workflow: In frühen Runden wird ein near-net-shape per 3D-Druck gefertigt, um Geometrie und Bauraum zu validieren, anschließend wird eine Präzisionsversion per CNC-Bearbeitung für Funktions- und regulatorische Tests gefertigt, bevor in Werkzeuge investiert wird.
Ein Hybridansatz wird auch für Teile mit komplexer Geometrie und eng tolerierten Merkmalen verwendet: 3D-Druck des komplexen Körpers, dann CNC-Bearbeitung der kritischen Passflächen, Bohrungen und Gewinde auf Serientoleranz. Eine DFM-Analyse mit dem Prototypenlieferanten hilft Teams zu erkennen, welcher Ansatz für die aktuelle Projektphase geeignet ist.
Vom Prototyp zur Serienfertigung: Wie CNC den Übergang vereinfacht
Weil CNC-Prototyping und CNC-Fertigung dieselbe Ausstattung und Prozessfamilie nutzen, ist der Übergang vom Prototyp zur Serie eine Parameteroptimierung und kein Prozesswechsel. Dieselben Werkzeugwege werden auf Zykluszeit, Werkzeugverschleiß und Chargenkonsistenz optimiert, statt von Grund auf neu erstellt zu werden.
Dies steht im Gegensatz zu einem Prototyp-dann-Guss- oder Prototyp-dann-Form-Workflow, bei dem der Prototypenprozess und der Produktionsprozess grundlegend unterschiedlich sind. Wenn die Prototypenmethode nicht mit der Produktionsmethode übereinstimmt, können Testdaten aus dem Prototyp möglicherweise nicht übertragen werden. Materialverhalten, dimensionale Eigenschaften und Oberflächeneigenschaften ändern sich alle, wenn der Fertigungsprozess wechselt.
Für Käufer, die sich ihres Produktionsprozesses noch nicht sicher sind, reduziert die CNC-Überbrückungsfertigung – kleine Chargen von 50 bis 500 Teilen per CNC, bevor in Werkzeuge investiert wird – das finanzielle Risiko und ermöglicht praxisnahes Feedback zum Teiledesign, bevor es festgelegt wird.
CNC-Schnellprototyping mit Yijin Solution
Schnelles Prototyping ist am nützlichsten, wenn der Prototyp tatsächlich vorhersagt, wie die Serie aussehen wird. Deshalb ist die Prozesskontinuität vom Prototyp bis zur Serienfertigung so wichtig. CNC-Lohnfertigung von Yijin Solution decken Prototypen bis hin zu Serien aus derselben Fertigung und demselben Qualitätssystem ab, mit einer kostenlosen DFM-Analyse zu jedem Angebot. Wir sind nach AS9100D, IATF 16949, ISO 13485 und ISO 9001 zertifiziert, wobei CNC-Prototypenmuster in der Regel in 3 bis 7 Tagen versandt werden und Überbrückungsserien von 50 bis 500 Teilen in 10 bis 15 Tagen
FAQs zum CNC-Schnellprototyping
Wie lange dauert CNC-Schnellprototyping?
Die Lieferzeit beim CNC-Rapid-Prototyping hängt von der Bauteilkomplexität, der Materialverfügbarkeit und der Anzahl der erforderlichen Rüstvorgänge ab. Standardteile werden in 3 bis 7 Tagen geliefert. Komplexe Bauteile mit mehreren Rüstvorgängen oder Sondermaterialien können 7 bis 15 Tage dauern. Die Programmierung der Werkzeugwege und die DFM-Analyse erfordern ein bis zwei Tage am Anfang des Zeitplans, doch das frühzeitige Erkennen von Konstruktionsproblemen spart später Zeit.
Welche Toleranzen sind beim CNC-Rapid-Prototyping möglich?
CNC-Rapid-Prototyping erreicht Präzisionstoleranzen von etwa 0,01 mm an geeigneten Merkmalen, mit Standardtoleranzen von etwa 0,05 mm über die meisten Teilegeometrien. Die an einem Merkmal erreichbare Toleranz hängt vom Material, der Merkmalsgröße, der Aufspannstabilität und dem Abstand des Merkmals zum Bezug ab. Wenn eine bestimmte Toleranz für die Montagefunktion kritisch ist, kennzeichnen Sie diese in der DFM-Analyse, bevor die Bearbeitung beginnt.
Ist CNC-Rapid-Prototyping teurer als 3D-Druck?
CNC-Prototyping kostet pro Teil mehr als FDM-3D-Druck für einmalige Konzeptmodelle, liefert aber eine höhere Materialintegrität und Maßhaltigkeit für Funktionstests. Für Teile, die aus Metall oder präzisionstechnischen Kunststoffen gefräst werden müssen, ist CNC oft die einzige praktische Wahl. Für Brückenfertigungsläufe von 50 bis 500 Stück sinken die CNC-Stückkosten typischerweise auf ein Niveau, das mit Kleinserien-Guss oder Spritzguss wirtschaftlich konkurrenzfähig ist, ohne Investitionen in Werkzeuge zu erfordern.
Welche Prüfdokumentation wird mit einem CNC-Prototyp geliefert?
Die meisten Präzisions-CNC-Lieferanten können auf Anfrage Maßprüfberichte, Materialzertifikate und Erstmusterprüfberichte bereitstellen. Prüfberichte sind Standard für Prototypenlieferungen. Materialzertifikate sind unerlässlich für regulierte Branchen wie Luft- und Raumfahrt und Medizintechnik. FAI-Berichte werden Standard für erstmalige Serienläufe. Dokumentationsanfragen sollten in der Angebotsphase gestellt werden, nicht nach der Produktion.
Welche Dateiformate erfordert das CNC-Rapid-Prototyping?
CNC-Rapid-Prototyping arbeitet mit 3D-CAD-Dateien, wobei STEP und IGES die am weitesten verbreiteten Formate sind. STL-Dateien, die beim 3D-Druck üblich sind, sind für CNC nicht ideal, da sie gekrümmte Flächen durch Dreiecke annähern. Eine STEP-Datei bewahrt die ursprüngliche Geometrie und ermöglicht dem CAM-System, präzise Werkzeugwege zu erzeugen. Die meisten CNC-Lieferanten akzeptieren auch native Dateien aus SolidWorks, Inventor und Fusion 360. Eine 2D-Zeichnung im PDF- oder DWG-Format wird zusätzlich zur 3D-Datei empfohlen, um GD&T-Angaben, kritische Toleranzen und Anforderungen an die Oberflächenbeschaffenheit zu definieren.
Zurück zum Anfang: CNC-Rapid-Prototyping: Wie es funktioniert, wann es eingesetzt wird und was Sie erwarten können




 English
 Spanish
 German
 French