





Cuando un diseño está finalizado y el equipo necesita una pieza funcional para probar, el salto entre un archivo CAD terminado y un prototipo físico es donde suelen atascarse los plazos. El prototipado rápido CNC cubre ese salto. Convierte un modelo 3D en un prototipo con calidad de producción, mecanizado en el mismo metal o plástico técnico que usará la pieza final, en días en lugar de semanas.
A continuación se ofrece una visión práctica de cómo se ejecuta realmente el prototipado CNC en el taller: el proceso paso a paso, los materiales y tolerancias que puede esperar, dónde supera (y pierde frente a) la impresión 3D y el utillaje blando, y cómo la elección del proveedor influye en el coste y el plazo de entrega.
¿Qué es el prototipado rápido CNC?
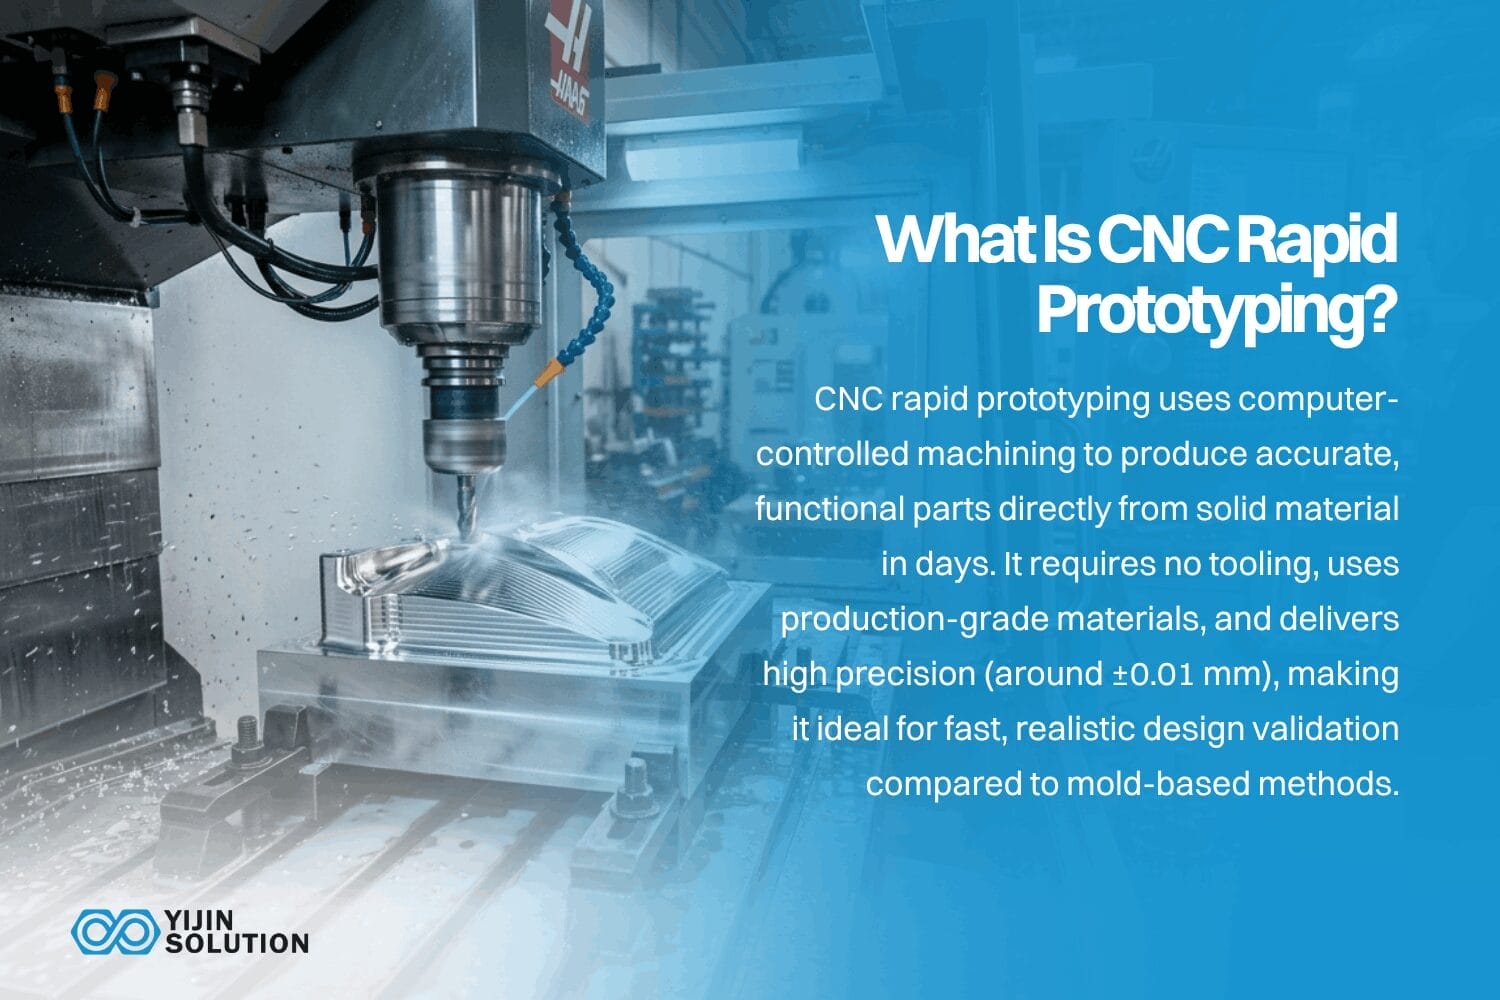
El prototipado rápido CNC es un proceso de fabricación sustractiva que utiliza máquinas controladas por ordenador para cortar piezas funcionales directamente de material macizo, entregando prototipos de precisión en días en lugar de semanas.
La salida no es un modelo conceptual. Es una pieza dimensionalmente precisa y estructuralmente representativa, fabricada con el mismo material o uno equivalente al de la pieza de producción prevista. Un prototipo de aluminio 6061 se comporta mecánica, térmica y químicamente como la pieza de producción porque es la misma aleación, mecanizada en el mismo tipo de equipo.
“Rápido” hace referencia a la ausencia de utillajes, moldes o matrices dedicados. La máquina trabaja directamente a partir del archivo CAD. Esto elimina el plazo de entrega de utillajes que hace inviable el prototipado tradicional en las primeras iteraciones de diseño. Frente a las 8 a 20 semanas que exige el utillaje de un molde de inyección, un prototipo mecanizado por CNC en 3 a 7 días se considera rápido. Frente a una impresión 3D FDM que termina de un día para otro, es más lento, pero la pieza CNC llega en material de producción y con tolerancias de producción.
La velocidad y la precisión del prototipado CNC dependen del amarre de la máquina, el utillaje, la estrategia de trayectorias, el comportamiento del material y la medición, no solo de las especificaciones del equipo. En equipos CNC bien ajustados, los prototipos rápidos suelen entregarse en siete días o menos para piezas estándar, con tolerancias de precisión alcanzables en torno a 0,01 mm cuando la geometría de la pieza, el material y el tamaño de los elementos lo permiten.
¿Cómo funciona el prototipado rápido CNC?
El proceso pasa por cinco etapas, cada una con un efecto directo en la calidad y los plazos del prototipo acabado.
Paso 1: Revisión del archivo CAD y del DFM
El proceso comienza cuando un ingeniero envía un archivo CAD 3D, normalmente en formato STEP o IGES. El modelo define cada cota, detalle y tolerancia con los que trabajará el operario. Los modelos incompletos o las cotas que faltan generan retrasos, porque el taller tiene que parar y hacer preguntas antes de empezar a programar.
Antes del mecanizado, el archivo debe revisarse en busca de fabricabilidad. Una revisión DFM comprueba si hay cotas difíciles o caras de mecanizar: esquinas interiores agudas, secciones de pared por debajo del espesor mínimo, rebajes que requieren reposicionamiento y tolerancias más ajustadas de lo que la geometría de la pieza puede mantener de forma fiable. Detectar estos problemas antes del mecanizado es donde se consiguen la mayor parte de los ahorros de plazo y coste. Un diseño que supera la revisión DFM puede pasar directamente a la generación de trayectorias de herramienta.
Paso 2: programación CAM y generación de trayectorias
Una vez aprobado el diseño, el archivo CAD se importa en el software de fabricación asistida por ordenador (CAM). El software genera las trayectorias de herramienta: las secuencias de corte precisas, la selección de herramientas y las velocidades de avance que seguirá la máquina CNC.
En el mecanizado multieje, el programador de CAM determina cuántos amarres son necesarios. Una pieza de 3 ejes puede necesitar solo una posición de utillaje, mientras que una pieza con cotas en varias caras puede requerir un enfoque de 4 o 5 ejes para evitar varios reposicionamientos.
La calidad de las trayectorias de herramienta afecta directamente al acabado superficial, la precisión dimensional y el tiempo de ciclo. Unas trayectorias bien optimizadas reducen las vibraciones, prolongan la vida útil de la herramienta y generan superficies más limpias sin necesidad de acabados secundarios. El tiempo de programación varía según la complejidad. Un soporte sencillo puede llevar 30 minutos. Una carcasa aeroespacial con múltiples características podría llevar varias horas. Este paso es un coste fijo que pesa mucho en los pedidos de una sola pieza, pero se reduce a una fracción del coste unitario en las pequeñas series.
Paso 3: Amarre y utillaje de la máquina
El material se fija sobre la mesa de trabajo de la máquina CNC o en un plato para operaciones de torneado. Una sujeción adecuada es uno de los factores más subestimados en la precisión de prototipos: una pieza mal amarrada introduce vibración y error de posición por muy buena que sea la trayectoria de herramienta.
Para prototipos con tolerancias ajustadas o geometría compleja, el ingeniero de amarres puede necesitar diseñar un utillaje a medida o unas mordazas blandas. Esto añade tiempo, pero a menudo es necesario para mantener la pieza estable durante los cortes en orientaciones difíciles. La calibración de la máquina y la verificación de las compensaciones de herramienta se completan antes de empezar a cortar. Para una fresadora de 3 ejes mecanizando aluminio 6061, el amarre puede llevar de 30 a 60 minutos. Un trabajo de 5 ejes con varias operaciones puede llevar dos horas o más.
Paso 4: Mecanizado e inspección en proceso
La máquina CNC sigue las trayectorias de herramienta programadas y elimina material de forma sistemática. Para la mayoría de geometrías de prototipo, el mecanizado se completa en uno o dos amarres, a menudo dentro del mismo turno.
La medición en proceso, mediante sistemas de palpado o verificación manual en etapas clave, detecta la deriva dimensional antes de que se propague por toda la pieza. Esto es especialmente importante en cotas de tolerancias ajustadas como taladros, caras de ajuste y roscas. Los centros de mecanizado de 5 ejes pueden acceder a geometrías complejas en un solo amarre, lo que reduce los errores de reposicionamiento y acorta el tiempo de ciclo en piezas difíciles.
El tiempo de ciclo depende del volumen de material a eliminar, los requisitos de acabado superficial y el número de características. El aluminio se mecaniza rápido, a menudo a 15.000 RPM o más con avances agresivos. El acero inoxidable y el titanio exigen velocidades más lentas, pasadas más ligeras y cambios de herramienta más frecuentes, lo que alarga el tiempo de ciclo y el coste.
Paso 5: Posprocesado e inspección
Los prototipos mecanizados suelen requerir desbarbado, rotura de aristas y limpieza antes de la medición. Algunas aplicaciones requieren un tratamiento superficial como anodizado, microgranallado (chorreado con microesferas de vidrio) o niquelado químico. Las operaciones secundarias añaden plazo de entrega y coste, por lo que conviene especificar solo lo que el prototipo necesita realmente para los ensayos.
La inspección final se realiza según las tolerancias del plano CAD mediante máquinas de medición por coordenadas (CMM), sistemas de medición por imagen o verificación manual, en función del tipo de elemento y la clase de tolerancia. Los grados de tolerancia siguen ISO 2768 para las tolerancias generales de piezas mecanizadas. Cada prototipo debe entregarse con una verificación dimensional frente a las tolerancias del plano del cliente.
¿Qué procesos CNC se utilizan en el prototipado rápido?
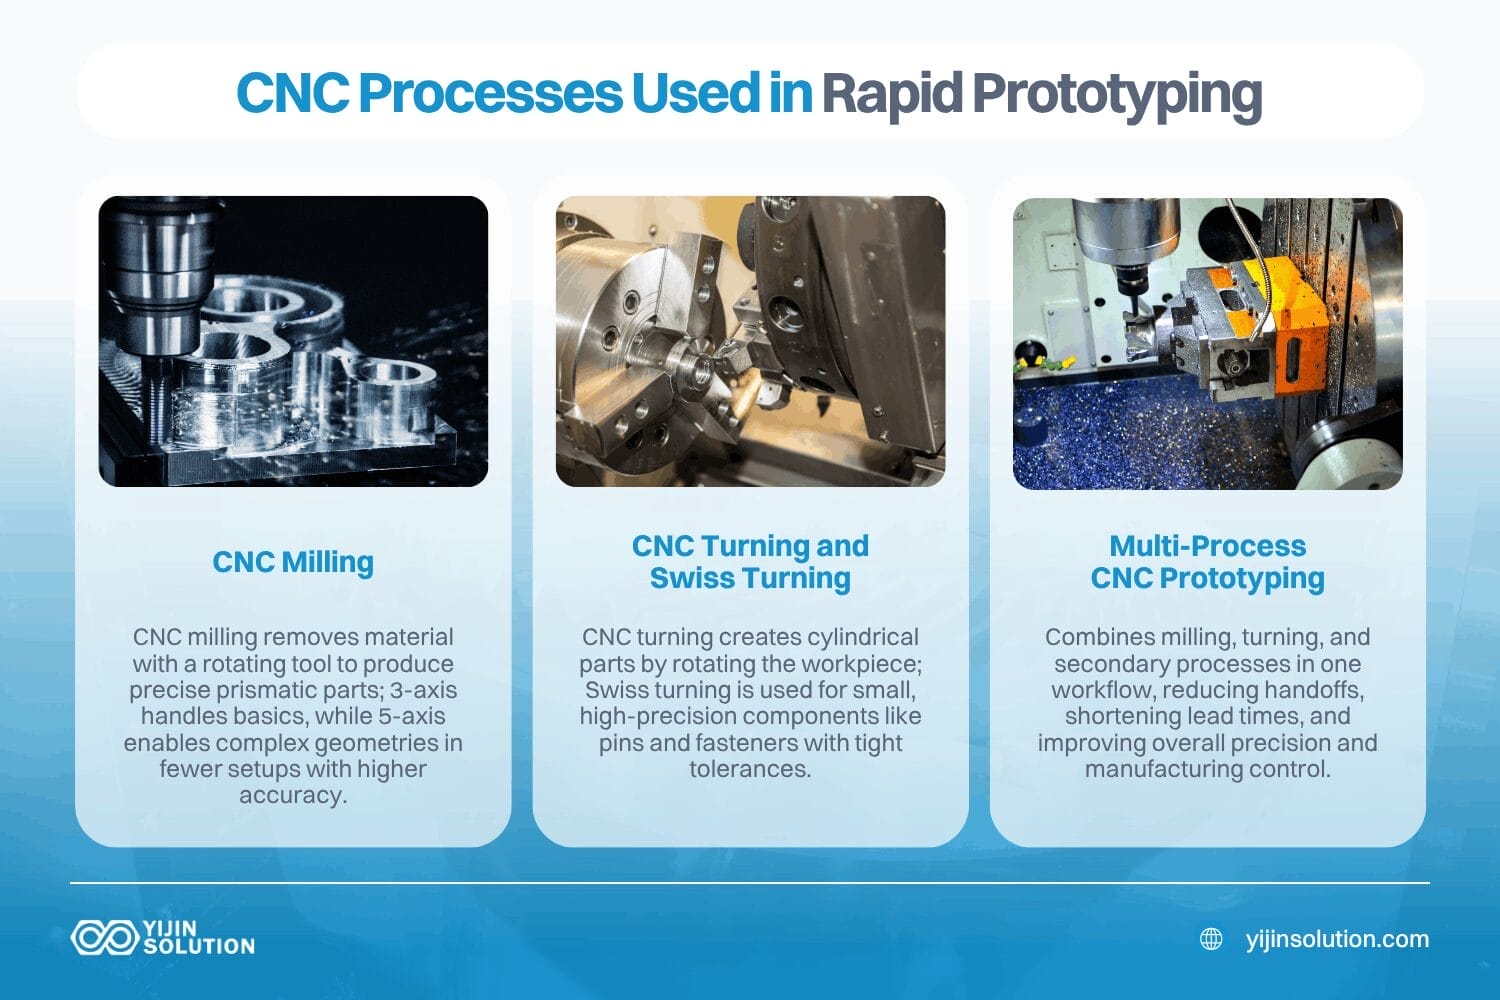
El prototipado rápido abarca los mismos procesos CNC básicos que se utilizan en producción: fresado, torneado y combinaciones de ambos con operaciones secundarias. La elección depende de la geometría de la pieza y de las tolerancias que deba cumplir el prototipo.
Fresado CNC
Fresado CNC elimina material de una pieza fija mediante una herramienta de corte giratoria. Es el método de prototipado CNC más habitual para piezas prismáticas, carcasas, placas, soportes y componentes con cajeras de geometría compleja.
El fresado de 3 ejes es suficiente para la mayoría de piezas con caras planas, escalonadas y cajeras. El fresado de 4 y 5 ejes añade capacidad de rotación, lo que permite a la herramienta acceder a caras inclinadas, curvas compuestas y geometrías que de otro modo requerirían varios amarres. El prototipado con 5 ejes resulta especialmente adecuado para componentes aeroespaciales, perfiles de implantes médicos y piezas de automoción en los que la geometría compuesta debe mantenerse en un único amarre, lo que reduce el tiempo de preparación y el error de posicionamiento entre cotas.
Torneado CNC y decoletaje
El torneado CNC produce piezas cilíndricas y con simetría de revolución: ejes, casquillos, insertos roscados y carcasas redondas. La pieza gira contra una herramienta de corte fija. El torneado es más rápido que el fresado para geometrías redondas y produce un excelente acabado superficial en diámetros exteriores.
Los tornos CNC de cabezal móvil son especialmente adecuados para piezas cilíndricas de pequeño diámetro y alta precisión con relaciones longitud-diámetro ajustadas. Son estándar para el prototipado de elementos de fijación a medida, pasadores de precisión y componentes médicos en miniatura.
Prototipado CNC multiproceso
Los prototipos complejos a menudo requieren operaciones de fresado y torneado, además de procesos secundarios como el fresado de roscas, el taladrado profundo o la electroerosión para geometrías que las herramientas de corte estándar no pueden alcanzar. Trabajar con un proveedor que ejecuta todos los procesos en sus instalaciones elimina la carga de coordinación de gestionar varios subcontratistas y los intervalos de plazo de entrega entre traspasos.
¿Qué materiales se pueden utilizar en el prototipado rápido CNC?
El mecanizado CNC parte de material estándar de stock. No requiere materia prima especializada, a diferencia del sinterizado selectivo por láser o del sinterizado directo por láser de metal. Esto significa que el prototipo se puede mecanizar en la aleación o el grado de polímero exactos especificados para producción, lo que garantiza que los resultados de los ensayos sean directamente transferibles. La tabla siguiente recoge los materiales de prototipado más habituales y sus consideraciones clave.
| Material | Ejemplos de grados | Propiedades clave | Aplicaciones habituales de prototipos | Nota sobre mecanizabilidad CNC |
|---|---|---|---|---|
| Aluminio | 6061-T6, 7075-T6 | Ligero, resistente, resistente a la corrosión y con excelente conductividad térmica | Carcasas, soportes, disipadores de calor, bastidores estructurales, herrajes aeroespaciales | Excelente. Se mecaniza rápido a altas RPM. La mayoría de los talleres tienen 6061 en stock en medidas estándar. |
| Acero inoxidable | 304, 316L | Alta resistencia a la corrosión, buena resistencia mecánica y biocompatible en 316L | Piezas para procesado de alimentos, herrajes marinos, carcasas médicas, equipos químicos | Moderada. Las máquinas avanzan aproximadamente a la mitad de velocidad que con aluminio. El mayor desgaste de herramienta aumenta el coste por pieza. |
| Titanio | Grado 5, Ti-6Al-4V | Alta relación resistencia-peso, biocompatible, resistente al calor | Piezas estructurales aeroespaciales, implantes médicos, fijaciones de altas prestaciones | Difícil. Velocidades bajas, gran desgaste de herramienta y requiere una gestión térmica cuidadosa. El coste es de 3 a 5 veces el del aluminio. |
| Latón | C360, C260 | Excelente conductividad eléctrica, resistente a la corrosión, acabado decorativo | Conectores eléctricos, componentes de válvulas, herrajes decorativos | Excelente. Los grados de fácil mecanización producen virutas limpias y un acabado superficial fino. |
| Cobre | C110, C101 | Conductividad térmica y eléctrica superior | Intercambiadores de calor, pletinas, componentes de gestión térmica | Bueno. Más blando que el latón; requiere herramientas afiladas para evitar rebabas. |
| ABS | Uso general | Buena resistencia al impacto, estabilidad dimensional y fácil de mecanizar | Carcasas de electrónica de consumo, modelos de comprobación de ajuste, prototipos funcionales | Excelente. Mecaniza con limpieza y mantiene bien las tolerancias. |
| Policarbonato | Uso general | Transparente, alta resistencia al impacto | Carcasas ópticas, cubiertas protectoras, guías de luz | Bien. Sensible a la acumulación de calor; requiere velocidades de avance controladas. |
| PEEK | PEEK 450G, PEEK GF30 | Resistencia a altas temperaturas, inercia química y excelentes propiedades mecánicas | Casquillos aeroespaciales, componentes para dispositivos médicos, sellos químicos | Moderada. Material caro, en torno a 200-500 $ por kg. Exige avances más lentos. |
| Delrin / POM | Delrin 150, Delrin AF | Bajo coeficiente de fricción, alta rigidez, excelente estabilidad dimensional | Engranajes, rodamientos, casquillos de precisión, componentes deslizantes | Excelente. Uno de los plásticos más fáciles de mecanizar con tolerancias ajustadas. |
| PTFE | Virgen, con fibra de vidrio | Fricción extremadamente baja, inercia química y amplio rango de temperatura | Juntas, retenes, piezas para manejo de productos químicos, piezas aislantes | Moderada. Blando y propenso a deformarse bajo las fuerzas de corte. Requiere pasadas ligeras y herramientas afiladas. |
Prototipado rápido CNC en comparación con otros métodos
La tabla siguiente recoge los principales atributos que determinan la elección entre CNC, impresión 3D y prototipado con utillaje tradicional. La guía detallada sobre cuándo elegir cada opción aparece más adelante en el artículo.
| Atributo | Prototipado rápido CNC | Impresión 3D FDM / SLA | Prototipado tradicional (con utillaje) |
|---|---|---|---|
| Tipo de proceso | Sustractivo: arranca material de una pieza maciza | Aditivo: se construye capa a capa | Depende del utillaje: moldes, matrices, utillajes |
| Tolerancias típicas | De 0,01 a 0,05 mm en cotas de precisión | 0,1 a 0,3 mm para FDM; 0,05 a 0,15 mm para SLA | Varía según el método; el utillaje añade semanas antes de la primera pieza |
| Acabado superficial, tal como se mecaniza | Ra 0,8 a 3,2 µm de serie; más fino con posprocesado | Líneas de capa visibles en FDM; más suaves con SLA / SLS | Depende de la calidad del molde o de la matriz |
| Plazo hasta la primera pieza | De 3 a 7 días estándar; de 7 a 15 días para piezas complejas | De 1 a 3 días para la mayoría de geometrías | De 4 a 16+ semanas por el plazo de entrega del utillaje |
| Coste de utillaje y amarre | Bajo; no requiere utillaje rígido | Muy baja; se imprime directamente desde el archivo | Alto: de 5.000 a 50.000 $ o más para moldes o matrices |
| Materiales | Metales técnicos y plásticos completos; calidad de producción | Principalmente polímeros; opciones metálicas limitadas | Material de producción, pero condicionado por el diseño del utillaje |
| Propiedades mecánicas | Isótropo; igual que el material base | A menudo anisótropo; la unión entre capas afecta a la resistencia | Equivalente a producción |
| Complejidad geométrica | Alta; los 5 ejes resuelven curvas compuestas; limitado por el acceso de la herramienta | Muy alta; canales internos y celosías posibles | Limitado por el diseño del utillaje y los requisitos de desmoldeo |
| Volumen ideal | 1 a 500 piezas, de prototipo a producción puente | De 1 a 50 piezas, del concepto a la validación inicial | Más de 500 piezas, amortiza la inversión en utillaje |
| Lo mejor para | Ensayos funcionales, validación de tolerancias ajustadas, ensayos de materiales de calidad de producción | Validación de conceptos, exploración de geometrías complejas, iteración priorizando la velocidad | Validación en fase tardía y producción en serie |
¿Por qué usar mecanizado CNC para el prototipado rápido?
Las ventajas que se indican a continuación explican por qué el prototipado CNC sigue siendo la opción por defecto para la validación funcional, incluso cuando hay alternativas más rápidas o económicas.
Ensayos de materiales de grado de producción
Máquinas CNC a partir de stock técnico estándar: el mismo aluminio 6061, acero inoxidable 316L o PEEK que se utiliza en la pieza de producción. El prototipo se comporta mecánica, térmica y químicamente como el componente final.
Esto es especialmente importante para piezas portantes, conjuntos expuestos al calor y cualquier componente que deba superar ensayos reglamentarios. Un prototipo fabricado con el material de producción puede enviarse directamente a un laboratorio de ensayos. La impresión 3D utiliza polvos, resinas o filamentos especiales que a menudo tienen propiedades mecánicas distintas de las del material de producción previsto, incluso cuando se etiquetan como “de grado técnico”. Para la validación funcional, esa diferencia introduce incertidumbre.
Precisión dimensional que se mantiene en producción
El prototipado CNC produce piezas con tolerancias que igualan o se acercan mucho a las especificaciones de producción. Un prototipo CNC puede utilizarse como patrón de verificación, como referencia de primera pieza o para una comprobación directa de ajuste con las piezas acopladas.
Cuando un prototipo supera la inspección dimensional, el mismo proceso CNC, con parámetros refinados, puede escalarse directamente a una serie de producción puente. Sin cambio de proceso ni nueva cualificación. Las tolerancias de precisión alcanzables en equipos CNC bien amarrados suelen llegar a 0,01 mm cuando la geometría de la pieza, el material y el tamaño de la característica lo permiten. Confirme la viabilidad de tolerancias concretas con el proveedor durante la revisión DFM.
Sin inversión en herramientas
El prototipado CNC no requiere moldes, matrices ni utillajes dedicados para piezas estándar. La máquina trabaja directamente desde el archivo CAD mediante trayectorias CAM. Esto elimina tanto el plazo de entrega del utillaje, normalmente de 4 a 16 semanas para moldes de inyección o utillaje de fundición a presión, como el coste inicial del utillaje que hace impracticable el prototipado tradicional para las primeras iteraciones de diseño.
Los ingenieros pueden realizar múltiples iteraciones de diseño en una sola semana de desarrollo, probando y validando los cambios antes de comprometerse con el utillaje de producción.
Asesoramiento DFM que reduce los costes de producción
El prototipado CNC con un fabricante que ofrece análisis DFM genera algo que la fabricación aditiva normalmente no aporta: información detallada sobre cómo se comportará la pieza cuando se produzca en serie. La información DFM identifica geometrías caras de mecanizar a escala, tolerancias más ajustadas de lo que requiere la aplicación y cambios de geometría que reducen el desperdicio de material o el tiempo de mecanizado. Detectar estos problemas en la fase de prototipo preserva el presupuesto y el calendario cuando la producción se escala.
Escalabilidad del prototipo a la producción
Dado que el prototipado CNC utiliza los mismos equipos y la misma familia de procesos que las series de producción CNC, pasar de un prototipo a 500 piezas no requiere cambiar de proceso, de proveedor ni volver a cualificar. Los proveedores CNC más capacitados entregan prototipos de piezas estándar en unos siete días. Los pedidos en serie suelen entregarse en 10-15 días.
¿Dónde tiene límites el prototipado rápido CNC?
Conocer los límites de cada proceso ayuda a los compradores a elegir el método adecuado para cada fase de desarrollo, en lugar de recurrir por defecto al CNC cuando otro proceso encaja mejor.
Geometría interna compleja
Las herramientas CNC requieren acceso visual directo a cada característica. Los canales internos, las estructuras de celosía y las cavidades cerradas son difíciles o imposibles de mecanizar. Para estas características, la fabricación aditiva es la opción práctica.
Economía de series muy cortas frente a la impresión 3D
Para modelos conceptuales de una sola unidad, en los que la precisión dimensional es secundaria frente a la velocidad y el coste, la impresión FDM es más barata y rápida que el CNC. Las ventajas del CNC son más evidentes cuando se exige rendimiento funcional, integridad del material o tolerancias ajustadas.
Desperdicio por arranque de material
El CNC es un proceso sustractivo, por lo que genera virutas y desperdicio. En piezas complejas con altos ratios de eliminación de material, especialmente en titanio, el coste del material puede ser significativo. Partir de una forma casi neta o un enfoque híbrido puede reducirlo.
Tiempo de amarre para piezas muy pequeñas y complejas
Las geometrías de prototipo muy complejas pueden requerir utillajes a medida, lo que añade de uno a tres días al inicio del calendario. Es un coste fijo que resulta más relevante cuando solo se producen una o dos piezas.
Prototipado rápido CNC o impresión 3D: cómo elegir
La decisión entre mecanizado CNC prototipado rápido o la impresión 3D para un proyecto concreto depende de lo que el prototipo deba demostrar.
Utilice el prototipado rápido CNC cuando…
La pieza debe mecanizarse a partir de metal de grado de producción o plástico técnico como aluminio, acero, titanio, PEEK o Delrin. Se exigen tolerancias más ajustadas que 0,1 mm en cualquier elemento, incluidos ajustes, superficies de contacto, taladros o roscas.
El prototipo se utilizará para ensayos de carga estructural, ensayos de fatiga o presentación regulatoria, incluida la certificación FDA o aeronáutica. El acabado superficial importa para el sellado, el montaje o la estética, y el acabado tal como sale del mecanizado es aceptable sin un posprocesado exhaustivo.
El diseño está lo bastante maduro como para que los cambios geométricos sean menores, y el objetivo es la validación funcional, no la exploración conceptual. El mismo proveedor debe escalar desde Del prototipo a la producción, y un cambio de proceso en ese traspaso introduciría riesgo.
Use la impresión 3D cuando…
El prototipo sirve para la exploración conceptual en fases iniciales o para una comprobación de ajuste sin requisitos estructurales. La pieza contiene canales internos, estructuras de celosía o geometría orgánica a la que las herramientas CNC no pueden acceder. La velocidad es la prioridad absoluta y una precisión dimensional de 0,1 a 0,3 mm es aceptable para esta fase de validación.
El proceso de producción será moldeo por inyección o fundición, no mecanizado CNC, y el prototipo solo se necesita para confirmar forma y ajuste. El presupuesto es muy limitado y una impresión en polímero basta para responder a la pregunta de diseño que se está evaluando.
Cuándo utilizar ambos: enfoques híbridos
Muchas piezas de producción se benefician de un flujo de trabajo híbrido: imprimir en 3D una forma casi final para validar la geometría y los huelgos de montaje en las primeras rondas y, después, mecanizar por CNC una versión de precisión para ensayos funcionales y normativos antes de comprometerse con el utillaje.
También se utiliza un enfoque híbrido para piezas con geometría compleja y cotas de tolerancias ajustadas: imprimir en 3D el cuerpo complejo y luego mecanizar por CNC las superficies de unión críticas, los taladros y las roscas con tolerancia de producción. Una revisión DFM con el proveedor de prototipado ayuda a los equipos a identificar qué enfoque se adapta a la fase actual del proyecto.
Del prototipo a la producción en serie: cómo el CNC simplifica la transición
Porque el prototipado CNC y Producción CNC utilizan el mismo equipo y la misma familia de procesos, el paso del prototipo a la producción en serie es un ajuste de parámetros, no un cambio de proceso. Las mismas trayectorias se optimizan para el tiempo de ciclo, el desgaste de las herramientas y la consistencia del lote, en lugar de rehacerse desde cero.
Esto contrasta con un flujo de trabajo de prototipo y luego fundición o prototipo y luego molde, en el que el proceso del prototipo y el proceso de producción son fundamentalmente diferentes. Cuando el método del prototipo no coincide con el método de producción, los datos de ensayo del prototipo pueden no ser válidos. El comportamiento del material, las características dimensionales y las propiedades superficiales cambian cuando cambia el proceso de fabricación.
Para los compradores que aún no tienen claro su proceso de producción, la producción puente por CNC, ejecutar series cortas de 50 a 500 piezas por CNC antes de comprometerse con el utillaje, reduce el riesgo financiero y permite recibir comentarios reales sobre el diseño de la pieza antes de fijarlo.
Prototipado rápido CNC con Yijin Solution
El prototipado rápido es más útil cuando el prototipo realmente anticipa cómo será la producción, y por eso importa la continuidad del proceso desde el prototipo hasta el volumen. Servicios de mecanizado CNC de Yijin Solution cubrimos desde prototipos hasta series de producción desde la misma instalación y el mismo sistema de calidad, con una revisión DFM gratuita en cada presupuesto. Contamos con las certificaciones AS9100D, IATF 16949, ISO 13485 e ISO 9001, con muestras de prototipos CNC que normalmente se envían en 3 a 7 días y series de producción puente de 50 a 500 piezas en 10 a 15 días
Preguntas frecuentes sobre prototipado rápido CNC
¿Cuánto tarda el prototipado rápido CNC?
El plazo de entrega del prototipado rápido por CNC depende de la complejidad de la pieza, la disponibilidad del material y el número de amarres necesarios. Las piezas estándar se envían en 3 a 7 días laborables. Las piezas complejas con varios amarres o los materiales especiales pueden ampliar el plazo a 7-15 días. La programación de trayectorias y la revisión DFM añaden uno o dos días al inicio del calendario, pero detectar aquí los problemas de diseño ahorra tiempo después.
¿Qué tolerancias puede alcanzar el prototipado rápido por CNC?
El prototipado rápido CNC alcanza tolerancias de precisión en torno a 0,01 mm en cotas adecuadas, con tolerancias generales de unos 0,05 mm en la mayoría de geometrías de pieza. La tolerancia alcanzable en una cota depende del material, el tamaño de la cota, la estabilidad del amarre y la distancia de la cota a la referencia de cota. Si una tolerancia concreta es crítica para la función de montaje, indíquelo en la revisión DFM antes de que comience el mecanizado.
¿Es más caro el prototipado rápido CNC que la impresión 3D?
El prototipado CNC cuesta más por pieza que la impresión 3D FDM para modelos conceptuales únicos, pero ofrece mayor integridad del material y precisión dimensional para ensayos funcionales. Para piezas que deben mecanizarse a partir de metal o plásticos técnicos de precisión, el CNC suele ser la única opción práctica. Para series puente de 50 a 500 unidades, el coste por pieza del CNC suele bajar hasta un nivel competitivo frente a la fundición o el moldeo por inyección de bajo volumen, sin necesidad de invertir en utillaje.
¿Qué documentación de inspección acompaña a un prototipo CNC?
La mayoría de los proveedores de mecanizado CNC de precisión pueden facilitar informes de inspección dimensional, certificados de material e informes de inspección de primera pieza bajo petición. Los informes de inspección son estándar en los envíos de prototipos. Los certificados de material son esenciales para sectores regulados como el aeroespacial y el médico. Los informes FAI se convierten en estándar para las primeras series de producción. Las solicitudes de documentación deben realizarse en la fase de presupuesto, no después de la producción.
¿Qué formatos de archivo requiere el prototipado rápido por CNC?
El prototipado rápido CNC trabaja a partir de archivos CAD 3D, siendo STEP e IGES los formatos más aceptados. Los archivos STL, habituales en impresión 3D, no son ideales para CNC porque aproximan las superficies curvas con triángulos. Un archivo STEP conserva la geometría original y permite al sistema CAM generar trayectorias de herramienta precisas. La mayoría de los talleres de mecanizado CNC también aceptan archivos nativos de SolidWorks, Inventor y Fusion 360. Se recomienda un plano 2D en formato PDF o DWG junto con el archivo 3D para definir las indicaciones de GD&T, las tolerancias críticas y los requisitos de acabado superficial.
Volver arriba: Prototipado rápido CNC: cómo funciona, cuándo utilizarlo y qué esperar






 English
 Spanish
 German
 French