




Einleitung
Ihre Zeichnung kann “anodize per MIL-A-8625” angeben, ohne zu erwähnen, ob es sich um Typ II oder Typ III handelt. Diese eine fehlende Angabe bestimmt, ob das Teil eine dünne dekorative Oxidschicht oder eine dicke technische Verschleißfläche erhält. Für die meisten kosmetischen Teile, die Farbe und Korrosionsschutz benötigen, ist Typ II die anzugebende Oberflächenbehandlung. Sobald eine Oberfläche im Betrieb ein anderes Bauteil berührt, benötigt das Teil in der Regel stattdessen Typ III.
Die Wahl wirkt sich auf Härte, Maßpassung, Farbauswahl, Kosten pro Teil und Lieferzeit aus. Dieser Artikel vergleicht beide Oberflächenbehandlungen hinsichtlich Oxidschichtdicke, Verschleißfestigkeit, Legierungsverträglichkeit, Toleranzeinfluss, Kosten und Zeichnungsangabe, damit Sie die richtige Variante festlegen können, bevor die Fertigung beginnt.
Typ II vs. Typ III Eloxieren: Kurze Antwort
Eloxieren Typ II erzeugt eine dünne Oxidschicht, die sich für Korrosionsschutz, farbliche Abstimmung und allgemeine Aluminium-Oberflächenbehandlung eignet. Eloxieren Typ III bildet eine dichte, harte Oxidschicht, die für mechanischen Verschleiß, Gleitkontakt und raue Betriebsumgebungen ausgelegt ist.
Wenn die Bauteiloberfläche während des Betriebs ein anderes Bauteil berührt, geben Sie Typ III an. Wenn das Bauteil Farbe, Korrosionsbeständigkeit und minimale Maßänderung benötigt, ist Typ II die geeignete Oberflächenbehandlung. Die Legierungsauswahl und enge Toleranzen beeinflussen die Entscheidung ebenfalls, was unten im Detail behandelt wird.
Typ II vs. Typ III Eloxieren: auf einen Blick
Die folgende Tabelle fasst die praktischen Unterschiede zwischen Eloxieren nach Typ II und Typ III über die Merkmale zusammen, die die meisten Spezifikationsentscheidungen prägen.
| Attribut | Eloxieren Typ II | Typ-III-Eloxieren |
|---|---|---|
| Auch bekannt als | Konventionelles Schwefelsäure-Eloxieren, dekoratives Eloxieren | Harteloxieren, Hardcoat-Anodisieren, technisches Eloxieren |
| MIL-A-8625-Bezeichnung | Typ II, Klasse 1 oder Klasse 2 | Typ III, Klasse 1 oder Klasse 2 |
| Dicke der Oxidschicht | 5 bis 25 µm bzw. 0,2 bis 1,0 mil | 25 bis 75+ µm bzw. 1,0 bis 3,0+ mil |
| Oberflächenhärte | 200 bis 400 HV, legierungsabhängig | 300 bis 500+ HV, legierungsabhängig |
| Abriebfestigkeit | Mäßig | Hoher bis sehr hoher Verschleißindex nach MIL-A-8625 |
| Korrosionsbeständigkeit | Geeignet für den Innenbereich und mäßige Außenbewitterung | Hervorragend für raue und industrielle Umgebungen |
| Farbige Optionen | Große Auswahl: Schwarz, Rot, Blau, Gold, Grün, individuelle Farbtöne | Eingeschränkt: in der Regel schwarz oder naturdunkelgrau |
| Maßänderung | Minimal, etwa 50 % Wachstum nach außen und 50 % nach innen | Erheblich, planen Sie 0,001 bis 0,003 Zoll Gesamtwachstum bei engen Merkmalen |
| Elektrische Isolierung | Moderate dielektrische Eigenschaften | Hohe dielektrische Isolierung, verwendet in Elektronikgehäusen |
| Prozesstemperatur | 20 bis 22 °C, Bad bei Raumtemperatur | −2 bis 2 °C, nahezu gefrierendes Bad |
| Beste Legierungen | Die meisten Aluminiumlegierungen; 6061 und 5052 erzielen besonders gleichmäßige Oberflächen | 5000er, 6000er, 7000er Serie am besten; 2000er Serie und hoch-Si-Gussteile schneiden schlecht ab |
| Relative Kosten | $: niedrigere Kosten pro Teil | $$ bis $$$: höher aufgrund von Energie, Temperaturkontrolle, längerem Zyklus |
| Typische Anwendungen | Consumer-Gehäuse, Architekturprofile, Medizingehäuse, Elektronikblenden | Hydraulikzylinder, Waffengehäuse, Ventilkörper, Verschleißflächen in der Luft- und Raumfahrt |
Was ist Eloxieren nach Typ II?
Eloxieren nach Typ II ist ein elektrolytisches Verfahren mit Schwefelsäure, das die Oberfläche eines Aluminiumteils in eine poröse Aluminiumoxidschicht umwandelt, typischerweise 5 bis 25 Mikrometer dick, also 0,2 bis 1,0 mil. Das Verfahren läuft bei Raumtemperatur, etwa 68 bis 72 °F, mit Gleichstrom bei 12 bis 24 Volt. Das Aluminiumteil dient als Anode, und das Oxid wächst in beide Richtungen: etwa die Hälfte in das Grundmetall hinein und die Hälfte von der ursprünglichen Oberfläche nach außen. MIL-A-8625F regelt das Eloxieren nach Typ II. Klasse 1 bezeichnet eine ungefärbte Oberfläche. Klasse 2 bezeichnet eine gefärbte Oberfläche.
Was Typ II zur Standard-Spezifikation für dekorative Aluminiumteile macht, ist die poröse Struktur der Oxidschicht. Vor dem Versiegeln absorbieren diese Poren organische und anorganische Farbstoffe und erzeugen eine breite Farbpalette von Schwarz und Rot bis Blau, Gold, Grün und kundenspezifischen Farbanpassungen. Diese Farbstoffabsorptionsfähigkeit macht Typ II in Kombination mit niedrigen Kosten und minimalen Auswirkungen auf die Maße zur Standardoberfläche für Gehäuse von Unterhaltungselektronik, Medizingerätegehäuse, Architekturprofile und Automobil-Innenraumkomponenten.
Bei Teilen, bei denen Abrieb oder Gleitkontakt zu erwarten ist, bietet Typ II nicht ausreichend Härte. Die Verschleißfestigkeit ist im Vergleich zu Typ III begrenzt. Für einen tieferen Einblick, wie das Eloxieren Aluminiumoberflächen verändert, lesen Sie den Leitfaden zu eloxiertes Aluminium behandelt die Elektrochemie, Farboptionen und Dichtungsmethoden im Detail.
Was ist Eloxieren nach Typ III?
Eloxieren Typ III ist ein Harteloxierverfahren, das eine dichte Aluminiumoxidschicht von 25 bis 75+ Mikrometern erzeugt, deutlich dicker und härter als Typ II. Das Verfahren nutzt denselben Schwefelsäure-Elektrolyten, jedoch bei einer viel niedrigeren Badtemperatur von −2 bis 2 °C sowie höherer Spannung und Stromdichte. Die nahezu gefrierende Badtemperatur verlangsamt die Oxidauflösung während des Wachstums, was zu einer dichteren Kristallstruktur führt. Eine vollständige Übersicht über Schichteigenschaften, Prozesskontrollen und Versiegelungsoptionen finden Sie unter Leitfaden zum Harteloxieren deckt die Anforderungen der Spezifikation im Detail ab.
Die entscheidende Eigenschaft von Typ III ist die Härte. Die Oxidschicht erreicht 300 bis 500+ HV, je nach Legierung und Schichtdicke. Dadurch eignet sie sich für mechanische Verschleißflächen, gleitende und rotierende Kontaktflächen, thermische Wechselbelastung und dielektrische Isolationsanwendungen. MIL-A-8625F Typ III erfordert einen maximalen Verschleißindex von 3,5 mg pro 1.000 Zyklen im Taber-Abraser-Test für Legierungen mit einem Kupfergehalt über 2 %.
Die Legierungsauswahl ist bei Typ III wichtiger als bei Typ II. Aluminium 6061 und 7075 erzeugen eine dichte, gleichmäßige Hardcoat-Schicht. Die 5000er-Serie nimmt ebenfalls eine solide Hardcoat-Schicht an. Die 2000er-Legierungen wie 2024 und 2011 jedoch, die einen höheren Kupfergehalt aufweisen, erzeugen weichere, porösere Schichten, die den Verschleißindex nach MIL-A-8625 möglicherweise nicht erfüllen. Hochsilizium-Gusslegierungen wie A380 erzeugen schlechte Hardcoat-Ergebnisse.
Die Farbe ist auf natürliches Dunkelgrau oder Schwarz beschränkt, da die dichtere Oxidschicht Farbstoffe nicht so leicht aufnimmt wie Typ II. Typische Anwendungen sind Hydraulikzylinder, Waffengehäuse, Ventilkörper, Verschleißteile für die Luftfahrt und Gehäuse für Halbleiteranlagen.
Die wichtigsten Unterschiede zwischen Eloxieren nach Typ II und Typ III
Die folgenden Unterschiede prägen jede praktische Entscheidung bei der Spezifikation von Typ II gegenüber Typ III – von der Toleranz, die das Bauteil halten kann, bis zum Verhalten im Einsatz. Jeder Vergleich endet mit einem richtungsweisenden Fazit, das die Spezifikation eingrenzt.
Schichtdicke und Härte: Wie viel Oxid bildet jedes Verfahren?
Typ II bildet eine Oxidschicht von 5 bis 25 Mikrometern mit einer Härte im Bereich von 200 bis 400 HV, je nach Legierung. Das reicht für Korrosionsschutz und dekorative Oberflächen, jedoch nicht für Flächen mit mechanischem Kontakt.
Typ III erzeugt eine Oxidschicht von 25 bis über 75 Mikrometer mit einer Härte von 300 bis über 500 HV. Die dichtere Kristallstruktur hält Abrieb, Gleitkontakt und wiederholter mechanischer Belastung stand, ohne zu versagen. Wenn das Bauteil im Betrieb eine andere Oberfläche berührt, ist Typ III die funktionale Anforderung. Eine Typ-II-Beschichtung auf einer Verschleißfläche wird im Betrieb versagen.
Fazit: Typ III für alle Oberflächen mit mechanischem Kontakt. Typ II für geschützte oder dekorative Oberflächen.
Maßlicher Einfluss: Was das Eloxieren mit Ihren Toleranzen macht
Hier stoßen viele Ingenieure auf Probleme, und genau dieser Vergleichspunkt wird in den meisten Artikeln von Wettbewerbern zu wenig erklärt. Die eloxierte Oxidschicht wächst in beide Richtungen: etwa 50 % in das Grundmetall hinein und 50 % von der ursprünglichen Oberfläche nach außen.
Bei einer Bohrung oder Welle mit einer Toleranz von ±0,001 in. fügt eine 2 mil Type III-Beschichtung etwa 1 mil Maßwachstum pro Seite hinzu. Das kann das Merkmal außerhalb der Spezifikation bringen. Type II-Beschichtungen mit 0,5 mil oder weniger erzeugen ein Maßwachstum von etwa 0,25 mil pro Seite, was typischerweise innerhalb der Standard-Bearbeitungstoleranzen liegt.
Für Typ III bei eng tolerierten Merkmalen wird das Bauteil um die halbe Zielschichtdicke pro Seite unterstützt gefertigt. Bei Yijin Solution stimmt unser Engineering-Team diesen Versatz während der DFM-Analyse mit dem Eloxierer ab, da das genaue Wachstum von der Legierungszusammensetzung, der Stromdichte und der Badchemie abhängt. Ein pauschaler Versatzwert ersetzt nicht das Gespräch mit Ihrem Oberflächenbehandler.
Fazit: Typ II ist im Allgemeinen mit Standard-Bearbeitungstoleranzen kompatibel. Typ III erfordert eine Maßplanung zwischen dem Zerspaner und dem Eloxierer, bevor das Teil zur Oberflächenbehandlung geht.
Farbe und Aussehen: dekorative Palette vs. funktionale Oberfläche
Typ II erzeugt ein poröses Oxid, das vor dem Versiegeln organische und anorganische Farbstoffe aufnimmt. Die Farben reichen von Schwarz, Rot, Blau und Gold bis hin zu Grün und kundenspezifischen Anpassungen. Klare Eloxierung bewahrt das natürliche Aussehen von Aluminium. Dadurch ist Typ II die Spezifikation für jedes Teil, das kundenseitig sichtbar ist oder einen markenspezifischen Farbabgleich erfordert.
Typ III ist auf natürliches Dunkelgrau oder Schwarz beschränkt. Die dichtere Oxidstruktur nimmt Farbstoff nicht so auf wie Typ II. Einige Eloxierer bieten begrenzte Farbe bei dünneren Hartcoat-Schichten an, aber eine Verringerung der Dicke zur Verbesserung der Farbstoffaufnahme verringert die Abriebleistung, was den Zweck der Spezifizierung von Typ III zunichtemacht.
Fazit: Wenn das Bauteil sichtbar ist und ein bestimmter Farbton exakt getroffen werden muss, wählen Sie Typ II. Wenn die Optik hinter der Funktion zurücksteht, Typ III.
Kosten und Lieferzeit: Was bestimmt den Preisunterschied?
Type III kostet pro Teil mehr als Type II. Die Gründe sind eindeutig: Die niedrigere Badtemperatur erfordert Kühlgeräte und einen höheren Energieverbrauch, längere Zykluszeiten reduzieren den Durchsatz, und die legierungsspezifische Prozessabstimmung erhöht den Rüstaufwand. Type II läuft bei Raumtemperatur mit höherem Durchsatz, was die Kosten pro Teil niedriger hält.
Für die Lieferzeit bei der Chargenoberflächenbehandlung benötigt Typ II in der Regel ein bis drei Tage. Typ III kann aufgrund geringerer Badkapazität und strengerer Prozesskontrollen ein bis zwei zusätzliche Tage erfordern.
Bei einer Serie CNC-bearbeiteter Aluminiumgehäuse erhöht der Wechsel von Typ II auf Typ III die Kosten der Oberflächenbehandlung typischerweise um 30 bis 50 %, je nach Bauteilgeometrie, Legierung und Losgröße. Dieser Aufpreis ist gerechtfertigt, wenn die Anwendung Verschleißfestigkeit verlangt. Er ist nicht gerechtfertigt, wenn das Bauteil nur Korrosionsschutz und Farbe benötigt.
Fazit: Typ II für kostenempfindliche Dekorteile. Typ III, wenn die Anwendung es erfordert und die Kosten der Oberflächenbehandlung durch die Leistungsanforderungen gerechtfertigt sind.
Korrosions- und Verschleißbeständigkeit: Wie sich die einzelnen Oberflächen im Einsatz bewähren
Typ II bietet guten Korrosionsschutz für den Innenbereich und mäßige Außenbelastung. Versiegelte Typ-II-Schichten bestehen auf den meisten Aluminiumlegierungen in der Regel 336 Stunden Salzsprühtest. Die Verschleißfestigkeit ist jedoch begrenzt. Eine Typ-II-Schicht hält gleitendem oder rotierendem Kontakt nicht stand.
Typ III bietet sowohl Korrosions- als auch Verschleißschutz. Die dickere, dichtere Oxidschicht widersteht Abrieb, chemischer Belastung und thermischen Wechseln. Sie eignet sich für maritime, industrielle und militärische Umgebungen, in denen Bauteile sowohl korrosiven Bedingungen als auch mechanischer Belastung ausgesetzt sind.
Fazit: Typ II schützt vor Korrosion. Typ III schützt vor Korrosion und mechanischem Verschleiß. Wenn das Bauteil nur Korrosionsbeständigkeit benötigt, ist Typ II ausreichend und wirtschaftlicher.
Legierungseignung: Welche Aluminiumsorten eignen sich am besten?
Typ II eloxiert gleichmäßig auf nahezu allen Knetaluminiumlegierungen. Aluminium 6061, 5052 und 7075 erzeugen gleichmäßige, ebene Oberflächen. Kupferreiches Aluminium 2024 kann einen gelblichen Farbton erzeugen, bleibt aber für die meisten Anwendungen funktionsfähig.
Typ III ist legierungsempfindlich. Aluminium 6061 und 7075 erzeugen dichte, harte Schichten, die die Anforderungen von MIL-A-8625 zuverlässig erfüllen. Die 5000er-Serie behält eine solide Harteloxalschicht. Die 2000er-Serie, einschließlich 2024 und 2011, erzeugt aufgrund des Kupfergehalts eine weichere, porösere Harteloxalschicht. Hochsilizium-Gusslegierungen wie A380 erzeugen Ergebnisse, die den Verschleißindex der Spezifikation möglicherweise nicht erfüllen.
Wenn die Konstruktion Type III vorgibt, wählen Sie die Legierung entsprechend. Der Wechsel von 6061 auf 2024 für mehr Festigkeit kann die Hardcoat-Qualität beeinträchtigen. Das ist ein Thema der fertigungsgerechten Konstruktion und kein nachträglicher Punkt, der erst bei der Oberflächenbehandlung geklärt wird.
Fazit: Die Legierungsauswahl sollte mit der Eloxieranforderung abgestimmt werden, insbesondere für Typ III. Die Kompatibilität sollte mit Ihrem Eloxierer bestätigt werden, bevor Sie sich auf die Materialspezifikation festlegen.
Wie man zwischen Eloxieren Typ II und Typ III wählt
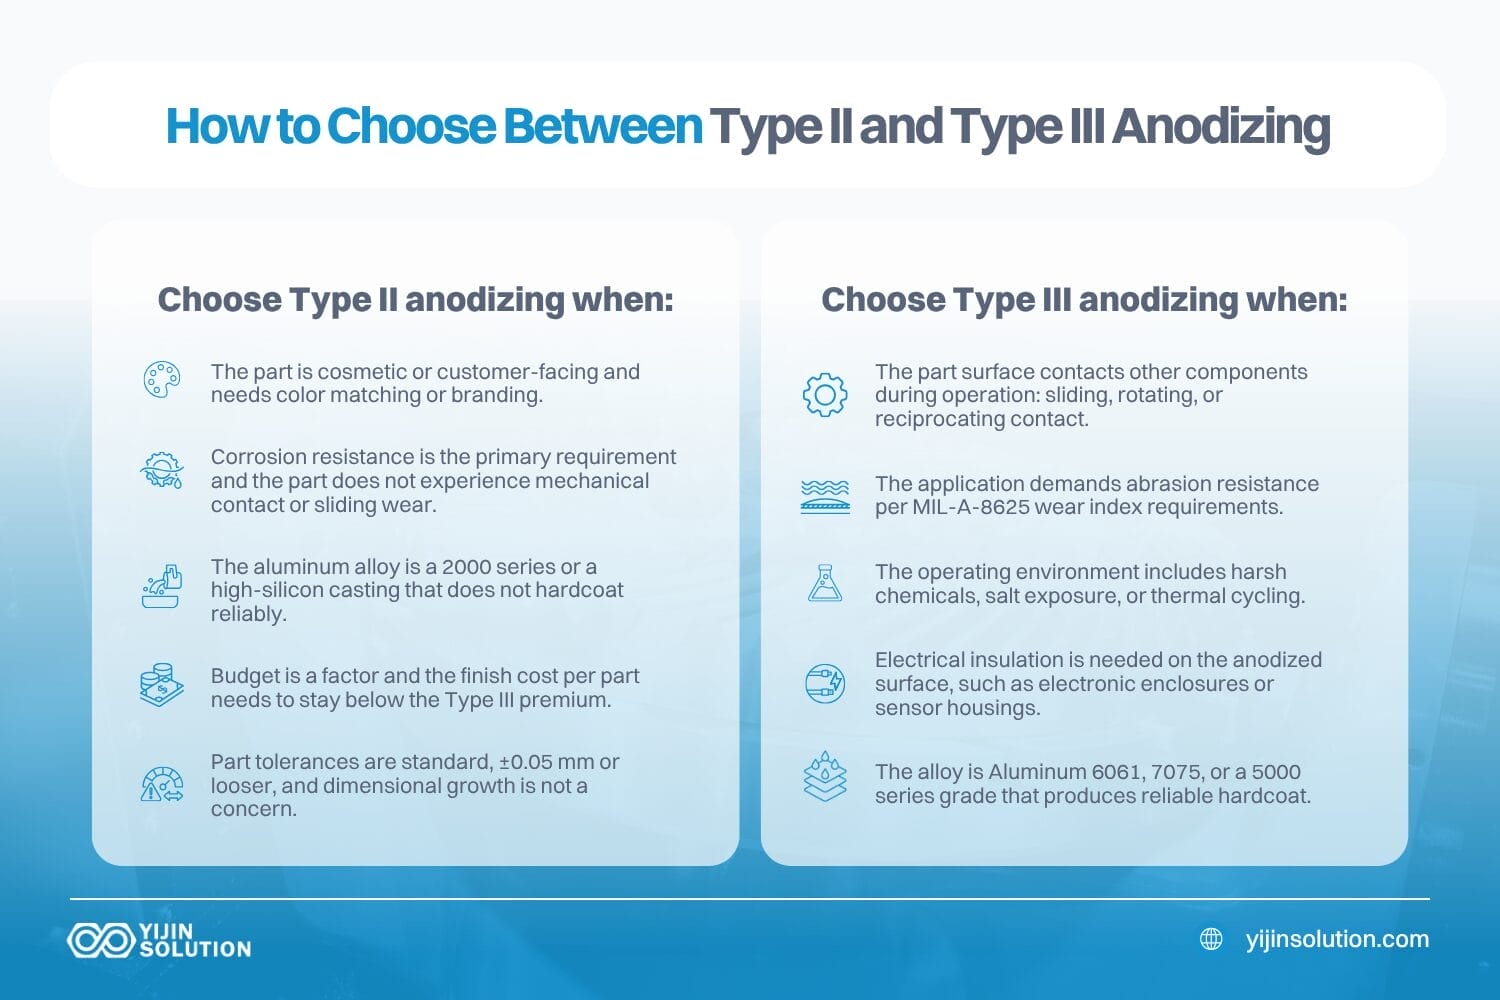
Der obige Vergleich deckt die technischen Unterschiede ab. Dieser Abschnitt übersetzt diese Unterschiede in konkrete Käuferszenarien, um die Spezifikationsentscheidung zu vereinfachen.
Wählen Sie Eloxieren Typ II, wenn…
- Das Teil ist kosmetisch oder kundenseitig sichtbar und benötigt Farbabstimmung oder Branding.
- Korrosionsbeständigkeit ist die Hauptanforderung und das Bauteil hat keinen mechanischen Kontakt oder Gleitverschleiß.
- Die Aluminiumlegierung ist eine 2000er-Serie oder ein hochsiliziumhaltiger Guss, der sich nicht zuverlässig harteloxieren lässt.
- Das Budget ist ein Faktor und die Veredelungskosten pro Teil müssen unter dem Aufpreis für Typ III bleiben.
- Die Teiltoleranzen sind Standard, ±0,05 mm oder lockerer, und Maßwachstum ist kein Thema.
Wählen Sie Eloxieren Typ III, wenn …
- Die Bauteiloberfläche steht im Betrieb in Kontakt mit anderen Komponenten: gleitend, rotierend oder oszillierend.
- Die Anwendung erfordert Abriebfestigkeit gemäß MIL-A-8625 Verschleißindex-Anforderungen.
- Die Einsatzumgebung umfasst aggressive Chemikalien, Salzeinwirkung oder thermische Wechselbelastung.
- Elektrische Isolierung ist auf der eloxierten Oberfläche erforderlich, etwa bei Elektronikgehäusen oder Sensorgehäusen.
- Die Legierung ist Aluminium 6061, 7075 oder eine Legierung der 5000er-Serie, die ein zuverlässiges Hardcoat erzeugt.
Wie man Eloxieren in einer Konstruktionszeichnung angibt
Eine vollständige Eloxal-Angabe verweist auf Spezifikation, Typ, Klasse und Dicke. Die aktuelle Revision ist MIL-A-8625F. Die Spezifikationsleitfaden des Aluminum Anodizers Council bietet eine nützliche Referenz für alle, die Oberflächenbehandlungen für Aluminiumteile festlegen. Das Standard-Angabeformat lautet: “Anodize per MIL-A-8625F, Type [II oder III], Class [1 oder 2], [Dicke falls angegeben].” Class 1 bedeutet ungefärbt. Class 2 bedeutet gefärbt, wobei die Farbe danach angegeben wird.
Für eine funktionale Hardcoat-Anwendung: “MIL-A-8625F, Type III, Class 1, 2.0 mil Schichtdicke.” Für eine dekorative Oberfläche: “MIL-A-8625F, Type II, Class 2, Schwarz.”
Für kommerzielle Anwendungen außerhalb von Militäraufträgen,ASTM B580 ist die gängige Referenznorm. Manche Käufer geben sowohl MIL-A-8625F als auch ASTM B580 auf derselben Zeichnung an. Geben Sie bei Type-III-Angaben immer die Schichtdicke an. Ohne Dickeangabe verwendet der Eloxierer seinen Standardprozessbereich, der möglicherweise nicht mit dem Toleranzplan des Teils übereinstimmt.
Die richtige eloxierte Oberfläche für Ihre Teile
Die Entscheidung zwischen Typ II und Typ III lässt sich am saubersten treffen, solange das Teil noch auf der Zeichnung ist, da die Wahl Auswirkungen auf Legierung, Toleranz und Kosten hat. Yijin Solution eloxiert kundenspezifische Aluminiumteile in beiden Typen und prüft die Angabe im Rahmen einer kostenlosen DFM-Analyse gegen den Toleranzplan und die Legierung.
Konstruktionsunterlagen hochladen mit Ihrer Eloxal-Anforderung und wir senden Ihnen ein Angebot und DFM-Feedback innerhalb von ein bis zwei Werktagen.
FAQ zu Typ II vs. Typ III Eloxieren
Können eloxierte Aluminiumteile nach der Oberflächenbehandlung geschweißt werden?
Eloxieren erzeugt eine elektrisch isolierende Oxidschicht, die den Schweißlichtbogen beeinträchtigt. Die Beschichtung muss in der Schweißzone vor dem Schweißen entfernt oder mechanisch abgetragen und die freigelegte Stelle anschließend nachbearbeitet werden. Schichten vom Typ III sind besonders schwer zu entfernen, ohne das Grundmetall zu beschädigen. Daher sollten Maskierung und Bearbeitungsreihenfolge sorgfältig geplant werden, wenn das Bauteil sowohl geschweißt als auch eloxiert werden muss.
Beeinflusst Eloxieren die Dauerfestigkeit von Aluminium?
Das Harteloxieren nach Typ III kann die Dauerfestigkeit hochfester Aluminiumlegierungen, insbesondere 7075, in Umlaufbiegeversuchen um 30 bis 50 % reduzieren. Die dicke, spröde Oxidschicht wirkt unter zyklischer Belastung als Rissausgangspunkt. Typ II hat aufgrund der dünneren, weniger starren Oxidschicht einen deutlich geringeren Einfluss auf die Dauerfestigkeit. Bei ermüdungskritischen Luftfahrtkomponenten sollte der Kompromiss mit dem Konstrukteur bewertet oder vor dem Eloxieren Glasperlenstrahlen spezifiziert werden, um Druckspannungen an der Oberfläche einzubringen.
Ist eloxiertes Aluminium vom Typ II für den Lebensmittelkontakt geeignet?
Ungefärbtes eloxiertes Aluminium nach Type II, Class 1, ist bei ordnungsgemäßer Versiegelung für Anwendungen mit indirektem Lebensmittelkontakt weit verbreitet. Die inerte Aluminiumoxidschicht geht unter normalen Bedingungen keine Verbindung mit Lebensmitteln ein. Einige Farbstoffe, die bei Class-2-Behandlungen verwendet werden, erfüllen jedoch möglicherweise nicht die FDA-Anforderungen. Für direkten Lebensmittelkontakt oder Anwendungen in Medizinqualität bestätigen Sie das Versiegelungsverfahren und die Farbstoffkonformität vor der Produktion mit dem Eloxierer.
Können beschädigte eloxierte Teile abgebeizt und erneut eloxiert werden?
Eloxierte Teile lassen sich chemisch abbeizen, üblicherweise in einem Natriumhydroxid- oder Salpetersäurebad, und anschließend neu eloxieren. Jeder Zyklus aus Abbeizen und Neu-Eloxieren trägt eine kleine Menge Grundaluminium ab, was Maße an eng tolerierten Merkmalen beeinträchtigen kann. Neu-Eloxieren ist für Nacharbeit in Kleinserien machbar, ersetzt aber nicht die korrekte Spezifikation und Prozessführung der ursprünglichen Oberfläche.
Wie schneidet Typ III Eloxieren im Vergleich zu Hartverchromung ab?
Type III Hardcoat-Eloxieren und Hartverchromung erzeugen beide verschleißfeste Oberflächen, unterscheiden sich jedoch in Härte, Schichtaufbau und Umweltwirkung. Hartchrom ist härter, etwa 1.000 HV, und ermöglicht dickere Schichten, verwendet jedoch sechswertiges Chrom, das unter REACH und EPA-Richtlinien zunehmenden regulatorischen Beschränkungen unterliegt. Type III Eloxieren ist leichter, mit dem Aluminiumsubstrat verbunden statt aufplattiert und bringt nicht dieselbe Umwelt-Compliance-Belastung mit sich. Für Aluminiumteile ist Type III in der Regel die praktischere und umweltverträglichere Option.
Schützt Eloxieren Aluminium in Salzwasser oder maritimen Umgebungen?
Ordnungsgemäß versiegeltes Eloxieren vom Typ II bietet mäßigen Korrosionsschutz für Meeresumgebungen, geeignet für kurzzeitige oder intermittierende Salzwasserexposition. Für längerfristigen Salzwassereinsatz sind Harteloxieren vom Typ III oder Schwefelsäure-Eloxieren mit Nickelacetat-Versiegelung besser geeignet. Für kontinuierliches Eintauchen oder Umgebungen mit hohem Chloridgehalt sollten Sie versiegeltes Typ III in Kombination mit zusätzlichen Schutzbeschichtungen oder Dichtmitteln an Verbindungsstellen und Befestigungsschnittstellen in Betracht ziehen.
Zurück zum Anfang: Typ II vs. Typ III Eloxieren: Welche Oberflächenbehandlung benötigt Ihr Bauteil wirklich?






 English
 Spanish
 German
 French