




Introducción
Su plano puede indicar “anodizado según MIL-A-8625” sin especificar si es Tipo II o Tipo III. Esa única indicación que falta determina si la pieza recibe un óxido decorativo fino o una superficie de desgaste gruesa y funcional. Para la mayoría de las piezas decorativas que necesitan color y protección frente a la corrosión, el Tipo II es el acabado que debe especificar. Cuando una superficie entra en contacto con otro componente en funcionamiento, la pieza suele necesitar el Tipo III.
La elección afecta a la dureza, el ajuste dimensional, la gama de colores, el coste por pieza y el plazo de entrega. Este artículo compara ambos acabados en cuanto a espesor de óxido, resistencia al desgaste, compatibilidad con aleaciones, impacto en tolerancias, coste y formato de indicación en plano, para que pueda especificar el correcto antes de que empiece la producción.
Tipo II vs Tipo III de anodizado: respuesta rápida
La anodización tipo II produce una capa fina de óxido adecuada para la protección contra la corrosión, la igualación de color estética y el acabado general del aluminio. La anodización tipo III genera un óxido denso y duro diseñado para el desgaste mecánico, el contacto deslizante y entornos de trabajo exigentes.
Si la superficie de la pieza entra en contacto con otro componente durante el funcionamiento, especifique el Tipo III. Si la pieza necesita color, resistencia a la corrosión y un cambio dimensional mínimo, el Tipo II es el acabado adecuado. La selección de la aleación y las tolerancias ajustadas también influyen en la decisión, como se detalla a continuación.
Anodizado tipo II vs tipo III: de un vistazo
La tabla siguiente resume las diferencias prácticas entre la anodización tipo II y tipo III en los atributos que determinan la mayoría de las decisiones de especificación.
| Atributo | Anodizado tipo II | Anodizado tipo III |
|---|---|---|
| También conocido como | Anodizado con ácido sulfúrico convencional, anodizado decorativo | Anodizado duro, anodizado hard, anodizado técnico |
| Designación MIL-A-8625 | Tipo II, Clase 1 o Clase 2 | Tipo III, Clase 1 o Clase 2 |
| Espesor de la capa de óxido | 5 a 25 μm, o 0,2 a 1,0 mil | De 25 a 75+ μm, o de 1,0 a 3,0+ mil |
| Dureza de la superficie | 200 a 400 HV, según la aleación | 300 a 500+ HV, según la aleación |
| Resistencia a la abrasión | Moderado | Índice de desgaste de alto a muy alto según MIL-A-8625 |
| Resistencia a la corrosión | Adecuado para exposición interior y exterior moderada | Excelente para entornos industriales y exigentes |
| Opciones de color | Amplia gama: negro, rojo, azul, dorado, verde, personalizados a juego | Limitado: normalmente negro o gris oscuro natural |
| Variación dimensional | Mínimo, aproximadamente un 50% de crecimiento hacia el exterior y un 50% hacia el interior | Significativo; prevea un crecimiento total de 0,001 a 0,003 pulg. en cotas críticas |
| Aislamiento eléctrico | Propiedades dieléctricas moderadas | Fuerte aislamiento dieléctrico, utilizado en carcasas electrónicas |
| Temperatura de proceso | De 20 a 22 °C, baño a temperatura ambiente | De 28 a 36 °F, baño casi a punto de congelación |
| Mejores aleaciones | La mayoría de aleaciones de aluminio; el 6061 y el 5052 ofrecen acabados más uniformes | Las series 5000, 6000 y 7000 son las mejores; las series 2000 y las piezas fundidas con alto contenido en Si rinden mal |
| Coste relativo | $: menor coste por pieza | $$ a $$$: mayor por el consumo energético, el control de temperatura y un ciclo más largo |
| Aplicaciones típicas | Carcasas de consumo, perfiles arquitectónicos, carcasas médicas, biseles para electrónica | Cilindros hidráulicos, cajones de armas de fuego, cuerpos de válvulas, superficies de desgaste aeroespaciales |
¿Qué es el anodizado tipo II?
La anodización Tipo II es un proceso electrolítico con ácido sulfúrico que convierte la superficie de una pieza de aluminio en una capa porosa de óxido de aluminio, normalmente de 5 a 25 micrómetros de espesor, o de 0,2 a 1,0 mil. El proceso se realiza a temperatura ambiente, en torno a 20-22 °C, con corriente continua aplicada a 12-24 voltios. La pieza de aluminio actúa como ánodo y el óxido crece en ambas direcciones: aproximadamente la mitad hacia el metal base y la mitad hacia el exterior desde la superficie original. La norma MIL-A-8625F regula la anodización Tipo II. La Clase 1 designa un acabado sin teñir. La Clase 2 designa un acabado teñido.
Lo que convierte al Tipo II en la especificación por defecto para piezas decorativas de aluminio es la estructura porosa de la capa de óxido. Antes del sellado, esos poros absorben colorantes orgánicos e inorgánicos, lo que produce una amplia gama de colores, desde negro y rojo hasta azul, dorado, verde y colores personalizados. Esta capacidad de absorción de colorantes, junto con su bajo coste y su impacto dimensional mínimo, hace del Tipo II el acabado estándar para carcasas de electrónica de consumo, carcasas de dispositivos médicos, molduras arquitectónicas y componentes interiores de automoción.
En piezas donde se espera abrasión o contacto por deslizamiento, el Tipo II no proporciona suficiente dureza. Su resistencia al desgaste es limitada en comparación con el Tipo III. Para un análisis más detallado de cómo el anodizado transforma las superficies de aluminio, la guía de aluminio anodizado abarca en detalle la electroquímica, las opciones de color y los métodos de sellado.
¿Qué es el anodizado Tipo III?
La anodización Tipo III es un proceso de anodizado duro que produce una capa densa de óxido de aluminio de 25 a 75+ micrómetros, significativamente más gruesa y dura que la Tipo II. El proceso utiliza el mismo electrolito de ácido sulfúrico pero a una temperatura de baño mucho más baja, de 28 a 36 °F, con mayor tensión y densidad de corriente. La temperatura del baño cercana a la congelación ralentiza la disolución del óxido durante el crecimiento, lo que da como resultado una estructura cristalina más compacta y densa. Para un desglose completo de las propiedades del recubrimiento, los controles del proceso y las opciones de sellado, el Guía del anodizado duro cubre en detalle los requisitos de la especificación.
La propiedad definitoria del Tipo III es la dureza. El óxido alcanza 300 a 500+ HV, según la aleación y el espesor del recubrimiento. Esto lo hace adecuado para superficies de desgaste mecánico, contacto deslizante y giratorio, ciclos térmicos y aplicaciones de aislamiento dieléctrico. MIL-A-8625F El Tipo III exige un índice de desgaste máximo de 3,5 mg por 1.000 ciclos en el ensayo Taber para aleaciones con un contenido de cobre superior al 2%.
La selección de aleación importa más con el Tipo III que con el Tipo II. El aluminio 6061 y el 7075 producen un hardcoat denso y uniforme. La serie 5000 también admite bien el hardcoat. Sin embargo, las aleaciones de la serie 2000 como el 2024 y el 2011, que contienen un mayor contenido de cobre, producen recubrimientos más blandos y porosos que pueden no cumplir el índice de desgaste MIL-A-8625. Las aleaciones de fundición con alto contenido de silicio, como la A380, producen malos resultados de hardcoat.
El color se limita al gris oscuro natural o al negro porque el óxido más denso no absorbe el tinte con la misma facilidad que el Tipo II. Las aplicaciones típicas incluyen cilindros hidráulicos, cajones de armas de fuego, cuerpos de válvulas, componentes de desgaste aeroespaciales y carcasas de equipos semiconductores.
Principales diferencias entre el anodizado tipo II y el tipo III
Las diferencias que se exponen a continuación condicionan todas las decisiones prácticas a la hora de especificar el Tipo II frente al Tipo III, desde la tolerancia que puede mantener la pieza hasta su comportamiento en servicio. Cada comparación termina con un veredicto orientativo que ayuda a acotar la especificación.
Espesor y dureza: ¿cuánto óxido genera cada proceso?
El Tipo II genera una capa de óxido de 5 a 25 micrómetros con una dureza en el rango de 200 a 400 HV, según la aleación. Esto es suficiente para la protección contra la corrosión y el acabado estético, pero no para superficies que sufren contacto mecánico.
El Tipo III genera una capa de óxido de 25 a 75+ micrómetros con una dureza que alcanza 300 a 500+ HV. La estructura cristalina más densa soporta la abrasión, el contacto deslizante y la carga mecánica repetida sin degradarse. Si la pieza entra en contacto con otra superficie durante su funcionamiento, el Tipo III es el requisito funcional. Un recubrimiento de Tipo II sobre una superficie de desgaste se deteriorará en servicio.
Veredicto: Tipo III para cualquier superficie sometida a contacto mecánico. Tipo II para superficies protegidas o decorativas.
Impacto dimensional: qué hace el anodizado con sus tolerancias
Aquí es donde muchos ingenieros se encuentran con problemas, y es el punto de comparación que la mayoría de los artículos de la competencia explican de forma insuficiente. El óxido anodizado crece en ambas direcciones: aproximadamente un 50% hacia el interior del metal base y un 50% hacia el exterior desde la superficie original.
En un taladro o un eje con una tolerancia de ±0,001 in., un recubrimiento Tipo III de 2 mil añade aproximadamente 1 mil de crecimiento dimensional por lado. Eso puede sacar la cota de especificación. Los recubrimientos Tipo II de 0,5 mil o menos producen un crecimiento dimensional de aproximadamente 0,25 mil por lado, que normalmente queda dentro de las tolerancias de mecanizado generales.
Para el Tipo III en características de tolerancias ajustadas, mecanice la pieza con una medida inferior en la mitad del espesor objetivo del recubrimiento por cada lado. En Yijin Solution, nuestro equipo técnico coordina este offset con el anodizador durante la revisión de DFM, porque el crecimiento exacto varía según la composición de la aleación, la densidad de corriente y la química del baño. Un número de offset genérico no sustituye esa conversación con su proveedor de acabados.
Veredicto: El tipo II suele ser compatible con las tolerancias de mecanizado generales. El tipo III exige una planificación dimensional entre el mecanizador y el anodizador antes de que la pieza pase a acabado.
Color y aspecto: gama decorativa frente a acabado funcional
El Tipo II produce un óxido poroso que absorbe tintes orgánicos e inorgánicos antes del sellado. Los colores van del negro, rojo, azul y dorado al verde y a igualaciones personalizadas. El anodizado transparente conserva el aspecto natural del aluminio. Esto convierte al Tipo II en la especificación para cualquier pieza visible para el cliente o que requiera una igualación de color específica de marca.
El tipo III se limita al gris oscuro natural o al negro. La estructura de óxido más densa no absorbe el tinte como el tipo II. Algunos anodizadores ofrecen color limitado en capas duras más finas, pero reducir el espesor para mejorar la absorción del tinte reduce el rendimiento frente a la abrasión, lo que anula el propósito de especificar el tipo III.
Veredicto: Si la pieza está a la vista del cliente y necesita una coincidencia de color específica, especifique el Tipo II. Si el aspecto es secundario a la función, el Tipo III.
Coste y plazo de entrega: ¿qué determina la diferencia de precio?
El Tipo III cuesta más por pieza que el Tipo II. Los motivos son claros: una temperatura de baño más baja exige equipo de refrigeración y mayor consumo energético, los tiempos de ciclo más largos reducen el rendimiento y el ajuste del proceso específico para cada aleación añade tiempo de amarre. El Tipo II trabaja a temperatura ambiente con mayor rendimiento, lo que mantiene más bajo el coste por pieza.
Para el plazo de entrega del acabado en serie, el Tipo II suele resolverse en uno a tres días. El Tipo III puede añadir uno o dos días más debido a la menor capacidad de baño y a unos controles de proceso más ajustados.
En una serie de producción de carcasas de aluminio mecanizadas por CNC, pasar del Tipo II al Tipo III suele añadir entre un 30 y un 50% al coste del acabado, en función de la geometría de la pieza, la aleación y el tamaño del lote. Ese sobrecoste está justificado cuando la aplicación exige resistencia al desgaste. No lo está cuando la pieza solo necesita protección frente a la corrosión y color.
Veredicto: Tipo II para piezas decorativas sensibles al coste. Tipo III cuando la aplicación lo exige y el coste del acabado se justifica por los requisitos de rendimiento.
Resistencia a la corrosión y al desgaste: comportamiento de cada acabado en servicio
El Tipo II ofrece una buena resistencia a la corrosión para exposición en interiores y exterior moderado. Los recubrimientos de Tipo II sellados suelen superar las 336 horas de ensayo en niebla salina en la mayoría de las aleaciones de aluminio. Sin embargo, su resistencia al desgaste es limitada. Un recubrimiento de Tipo II no aguanta el contacto por deslizamiento o rotación.
El Tipo III ofrece resistencia tanto a la corrosión como al desgaste. El óxido, más grueso y denso, resiste la abrasión, la exposición química y los ciclos térmicos. Es adecuado para entornos marinos, industriales y militares donde las piezas se enfrentan a condiciones corrosivas y a cargas mecánicas.
Veredicto: El Tipo II protege contra la corrosión. El Tipo III protege contra la corrosión y el desgaste mecánico. Si la pieza solo necesita resistencia a la corrosión, el Tipo II es suficiente y más rentable.
Idoneidad de las aleaciones: ¿qué grados de aluminio funcionan mejor?
El anodizado tipo II se aplica de forma uniforme en casi todas las aleaciones de aluminio forjado. Los aluminios 6061, 5052 y 7075 producen acabados consistentes y uniformes. El aluminio 2024, con alto contenido en cobre, puede presentar un tono amarillento, pero sigue siendo funcional para la mayoría de las aplicaciones.
El Tipo III es sensible a la aleación. El aluminio 6061 y el 7075 producen recubrimientos densos y duros que cumplen de forma fiable los requisitos de MIL-A-8625. La serie 5000 admite bien el hardcoat. La serie 2000, incluidos el 2024 y el 2011, produce un hardcoat más blando y poroso debido al contenido de cobre. Las aleaciones de fundición con alto contenido de silicio como la A380 producen resultados que pueden no superar el índice de desgaste de la especificación.
Si el diseño especifica Tipo III, elija la aleación en consecuencia. Cambiar del 6061 al 2024 para ganar resistencia puede comprometer la calidad del hardcoat. Es una conversación de diseño para la fabricación, no algo que se deba resolver a posteriori durante el acabado.
Veredicto: La selección de la aleación debe coordinarse con el requisito de anodizado, especialmente para el Tipo III. Conviene confirmar la compatibilidad con su anodizador antes de comprometerse con la especificación del material.
Cómo elegir entre anodizado tipo II y tipo III
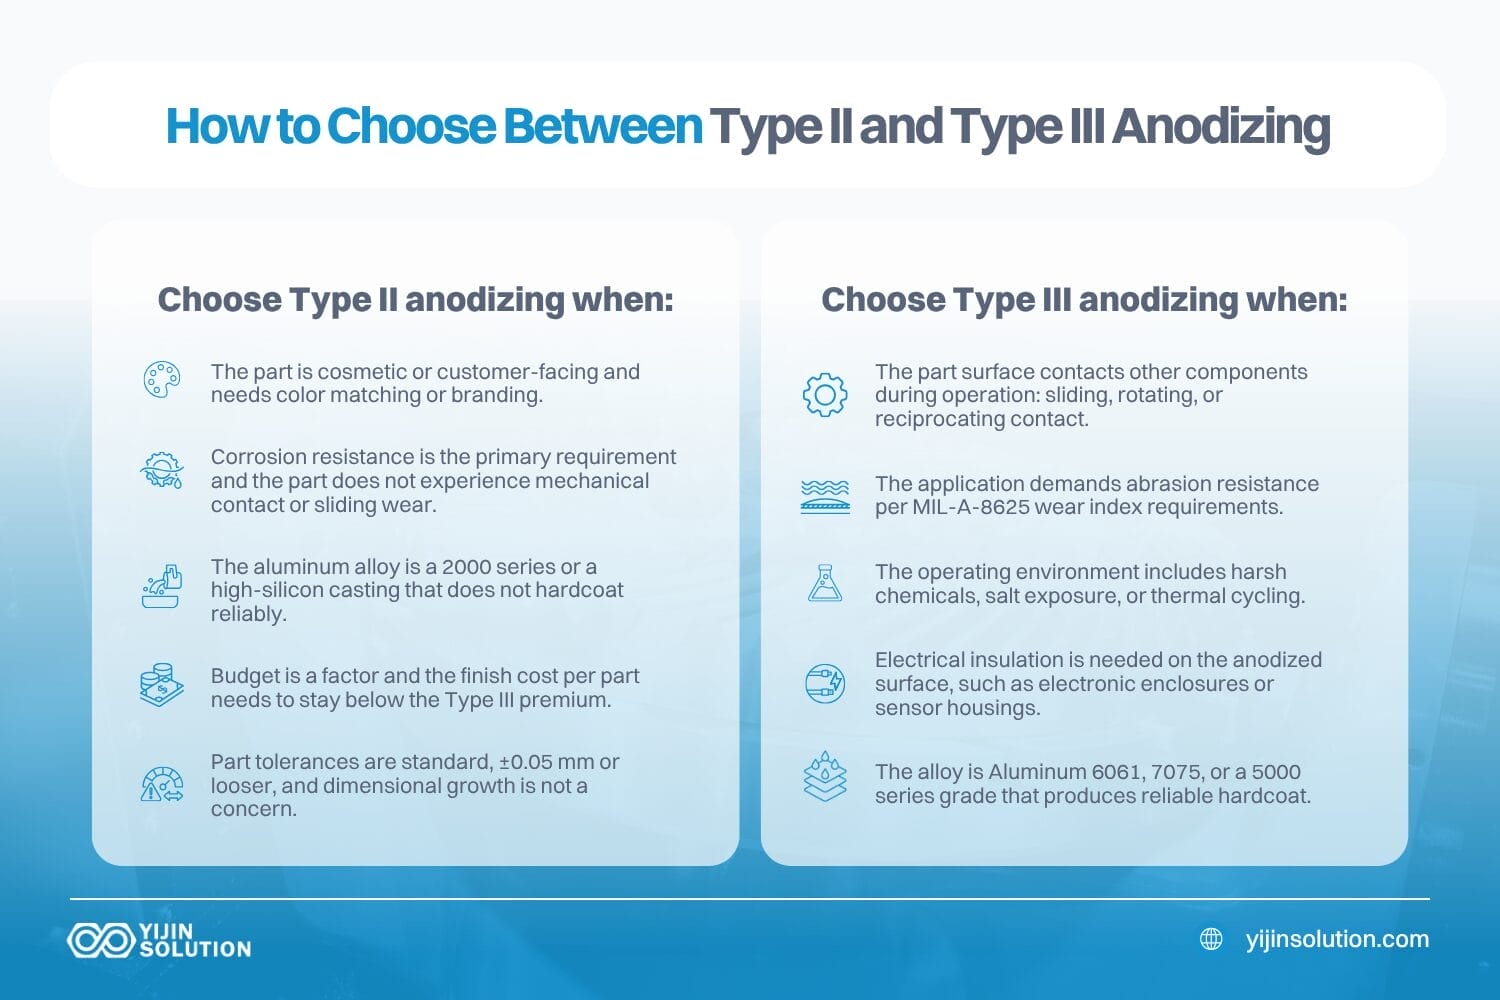
La comparativa anterior cubre las diferencias técnicas. Esta sección traduce esas diferencias a escenarios concretos de comprador para simplificar la decisión de especificación.
Elija el anodizado Tipo II cuando…
- La pieza es estética o visible para el cliente y necesita igualar el color o llevar su marca.
- La resistencia a la corrosión es el requisito principal y la pieza no sufre contacto mecánico ni desgaste por deslizamiento.
- La aleación de aluminio es de la serie 2000 o una fundición con alto contenido en silicio que no admite anodizado duro de forma fiable.
- El presupuesto es un factor y el coste del acabado por pieza debe mantenerse por debajo del suplemento del Tipo III.
- Las tolerancias de las piezas son generales, de ±0,05 mm o más amplias, y el crecimiento dimensional no es un problema.
Elija el anodizado Tipo III cuando…
- La superficie de la pieza entra en contacto con otros componentes durante el funcionamiento: contacto deslizante, giratorio o alternativo.
- La aplicación exige resistencia a la abrasión según los requisitos del índice de desgaste MIL-A-8625.
- El entorno de trabajo incluye productos químicos agresivos, exposición a la sal o ciclos térmicos.
- El aislamiento eléctrico es necesario en la superficie anodizada, por ejemplo en carcasas de equipos electrónicos o en alojamientos de sensores.
- La aleación es aluminio 6061, 7075 o una serie 5000 que produzca un hardcoat fiable.
Cómo indicar el anodizado en un plano de ingeniería
Una especificación completa de anodizado hace referencia a la norma, el tipo, la clase y el espesor. La revisión actual es MIL-A-8625F. El Guía de especificaciones del Aluminum Anodizers Council proporciona una referencia útil para cualquiera que especifique acabados en piezas de aluminio. El formato de indicación estándar es: “Anodizar según MIL-A-8625F, tipo [II o III], clase [1 o 2], [espesor si se especifica]”. La clase 1 significa sin teñir. La clase 2 significa teñido, con el color especificado a continuación.
Para una aplicación funcional de hardcoat: “MIL-A-8625F, Type III, Class 1, 2.0 mil coating thickness”. Para un acabado decorativo: “MIL-A-8625F, Type II, Class 2, Black”.”
Para aplicaciones comerciales fuera de contratos militares,ASTM B580 es la norma de referencia habitual. Algunos compradores especifican tanto MIL-A-8625F como ASTM B580 en el mismo plano. Especifique siempre el espesor en las indicaciones de Tipo III. Sin una indicación de espesor, el anodizador aplica su rango de proceso estándar, que puede no coincidir con el plan de tolerancias de la pieza.
Cómo elegir el acabado anodizado adecuado para sus piezas
La decisión entre Tipo II o Tipo III se resuelve con mayor claridad mientras la pieza sigue en el plano, ya que la elección repercute en la aleación, la tolerancia y el coste. Yijin Solution anodiza piezas de aluminio a medida en ambos tipos y comprueba la indicación con el plan de tolerancias y la aleación durante una revisión de DFM gratuita.
Suba su diseño con su requisito de anodizado y le enviaremos un presupuesto y comentarios de DFM en uno o dos días hábiles.
Preguntas frecuentes sobre anodizado tipo II y tipo III
¿Se pueden soldar las piezas de aluminio anodizado después del acabado?
El anodizado crea una capa de óxido eléctricamente aislante que interfiere con el arco de soldadura. El recubrimiento debe eliminarse por decapado o medios mecánicos en la zona de soldadura antes de soldar, y la zona expuesta debe volver a tratarse después. Los recubrimientos tipo III son especialmente difíciles de eliminar sin dañar el metal base, por lo que conviene planificar con cuidado el enmascarado y la secuencia de acabado si la pieza requiere tanto soldadura como anodizado.
¿Afecta el anodizado a la resistencia a la fatiga del aluminio?
El anodizado duro Tipo III puede reducir la resistencia a la fatiga de las aleaciones de aluminio de alta resistencia, en particular la 7075, entre un 30 y un 50% en ensayos de flexión rotativa. La capa de óxido gruesa y frágil actúa como punto de iniciación de grietas bajo carga cíclica. El Tipo II tiene un impacto mucho menor sobre la fatiga debido a su óxido más fino y menos rígido. Para componentes aeronáuticos críticos para la fatiga, evalúe el compromiso con el ingeniero de diseño o especifique un granallado de perdigones antes del anodizado para introducir tensiones residuales de compresión en la superficie.
¿Es seguro el aluminio anodizado Tipo II para el contacto con alimentos?
El aluminio anodizado Tipo II sin teñir, Clase 1, está ampliamente aceptado para aplicaciones de contacto indirecto con alimentos cuando está debidamente sellado. La superficie inerte de óxido de aluminio no migra a los alimentos en condiciones normales. Sin embargo, algunos tintes utilizados en acabados de Clase 2 pueden no cumplir los requisitos de la FDA. Para contacto directo con alimentos o aplicaciones de grado médico, confirme el método de sellado y el cumplimiento de los tintes con el anodizador antes de la producción.
¿Se pueden decapar y volver a anodizar las piezas anodizadas dañadas?
Las piezas anodizadas se pueden decapar químicamente, normalmente en un baño de hidróxido de sodio o ácido nítrico, y volver a anodizar después. Cada ciclo de decapado y reanodizado elimina una pequeña cantidad de aluminio base, lo que puede afectar a las cotas en características de tolerancia ajustada. La reanodización es viable para retrabajos de bajo volumen, pero no sustituye a acertar con la especificación y el proceso del acabado original a la primera.
¿Cómo se compara el anodizado Tipo III con el cromado duro?
El anodizado duro Tipo III y el cromado duro producen ambos superficies resistentes al desgaste, pero difieren en dureza, espesor acumulado e impacto ambiental. El cromo duro es más duro, en torno a 1.000 HV, y admite depósitos más gruesos, pero utiliza cromo hexavalente, que se enfrenta a restricciones normativas cada vez mayores según las directrices REACH y EPA. El anodizado Tipo III es más ligero, está integrado con el sustrato de aluminio en lugar de depositarse encima, y no conlleva la misma carga de cumplimiento ambiental. Para piezas de aluminio, el Tipo III suele ser la opción más práctica y ambientalmente aceptable.
¿El anodizado protege el aluminio en agua salada o en entornos marinos?
El anodizado Tipo II correctamente sellado proporciona una resistencia moderada a la corrosión marina, adecuada para exposición al agua salada a corto plazo o intermitente. Para servicio prolongado en agua salada, el hardcoat Tipo III o el anodizado con ácido sulfúrico con sellado de acetato de níquel funcionan mejor. Para inmersión continua o entornos con alto contenido en cloruros, considere el Tipo III sellado combinado con recubrimientos protectores adicionales o selladores en uniones e interfaces de fijación.
Volver arriba: Anodizado Tipo II vs Tipo III: ¿Qué acabado necesita realmente tu pieza?






 English
 Spanish
 German
 French