

Sie fragen sich, wie aus flachem Metall Autoteile oder Gehäuse für Haushaltsgeräte werden? Das ist Blechumformung. Wir nehmen Flachbleche und biegen, stanzen oder ziehen sie in 3D-Formen. Kein Schneiden oder Bohren. Nur Umformen dessen, was bereits vorhanden ist. Das Metall wird während der Umformung tatsächlich fester, weil der Faserverlauf der neuen Form folgt.
Wie funktioniert es? Wir drücken das Metall gerade stark genug. Zu wenig Kraft, nichts passiert. Zu viel, es bricht. Treffen Sie den richtigen Punkt, und das Metall nimmt dauerhaft eine neue Form an. Heutzutage verwenden wir computergesteuerte Maschinen für diese Aufgabe. CNC-Blechumformung liefert äußerst präzise Ergebnisse, selbst bei der Herstellung von Tausenden identischer Teile.
Wichtigste Erkenntnisse
- Das Blechumformverfahren erzeugt hochkomplexe 3D-Formen ohne Materialabtrag und bietet Ihnen die besten Festigkeits-Gewichts-Verhältnisse
- Zentrale Parameter wie K-Faktor, Biegeradius, Rückfederung sowie Stempel- und Matrizenfreiraum entscheiden über Ihren Erfolg
- Metallmaterialien und ihre Eigenschaften (wie Duktilität und Kornrichtung) haben einen großen Einfluss auf die Umformbarkeit und die Endqualität des Bauteils
- Fortschrittliche Umformtechniken wie das Innenhochdruckumformen und das elektromagnetische Umformen ermöglichen Geometrien, die zuvor unmöglich waren
- Durchdachte Konstruktionsüberlegungen für Blechteile verhindern typische Fehler und senken die Fertigungskosten deutlich
Was genau ist Blechumformung?
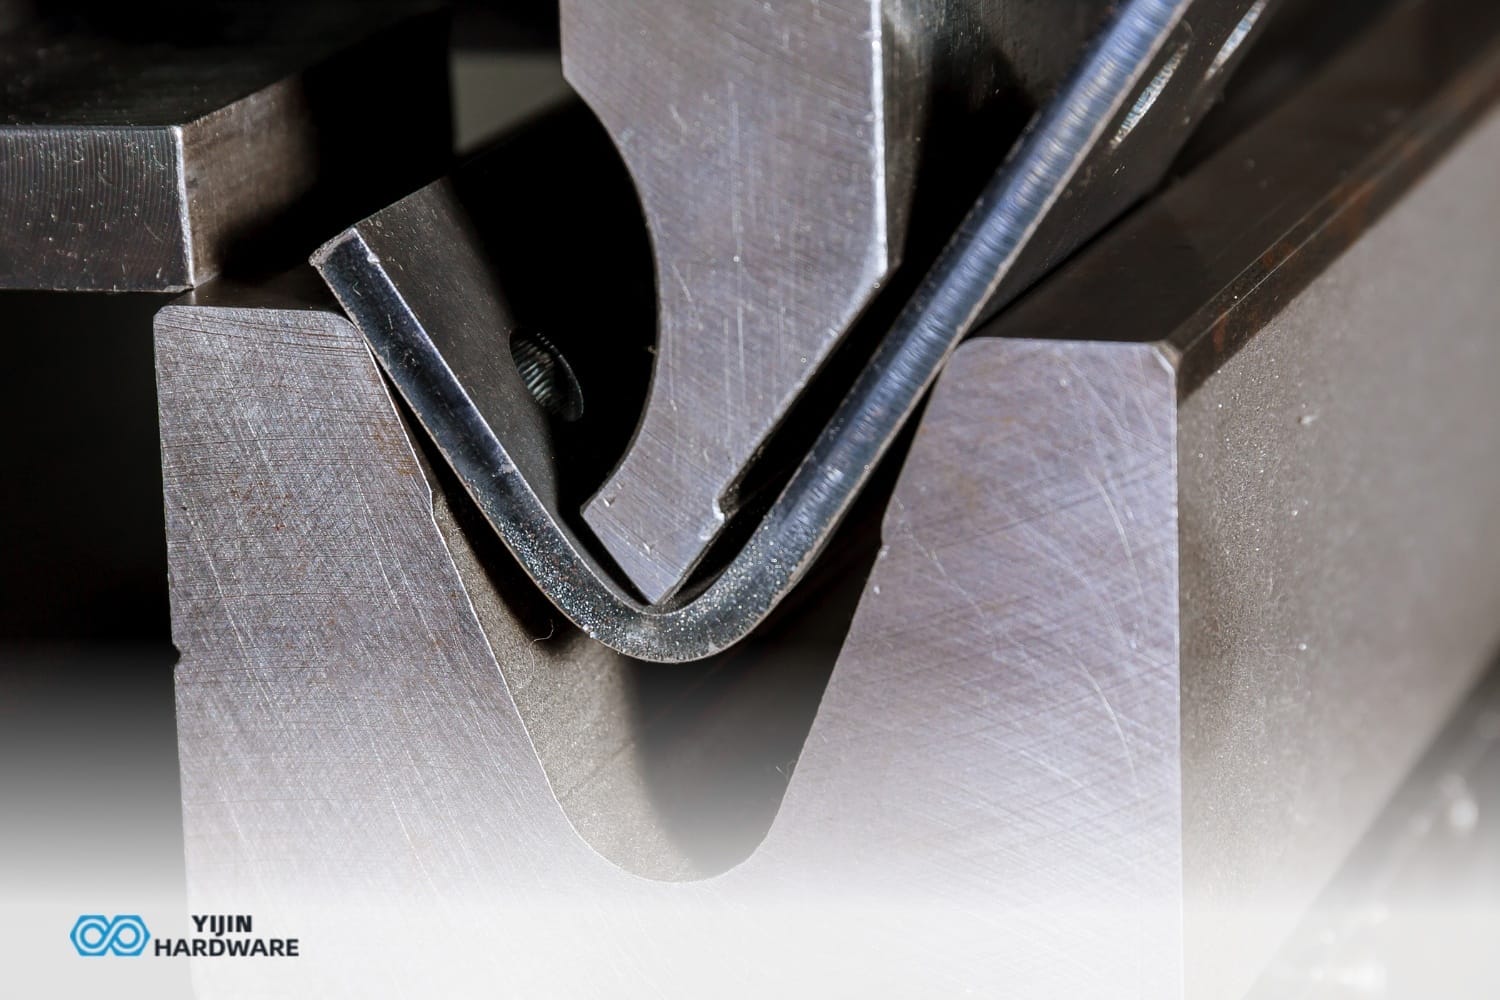
Beim Umformen von Blech wird flaches Metall umgeformt, ohne dass etwas hinzugefügt oder entfernt wird. Stellen Sie es sich wie Metall-Origami mit ordentlich Druck vor. Wir biegen und stanzen nur. Dann ziehen wir das Metall in neue Formen. Das verändert tatsächlich die innere Struktur des Metalls. Es macht es viel, viel stärker, bleibt aber auch leichter als bearbeitete Teile.
Dies unterscheidet sich völlig von Schneidverfahren. Wir behalten das gesamte Material und ordnen es lediglich neu an. Das Ergebnis? Stärkere Teile, weil die Kornstruktur des Metalls der neuen Form folgt. Deshalb eignet sich umgeformtes Blech so gut für Karosserien und Flugzeugkomponenten – große Festigkeit ohne zusätzliches Gewicht.
Meistens arbeiten wir mit dünnem Material – unter 6,35 mm (1/4 Zoll). Alles Dickere wird als Blechumformung bezeichnet. Je nach Temperatur gibt es verschiedene Ansätze: Kaltumformung bei Raumtemperatur, Warmumformung bei etwa 600–950 °C oder Warmumformung bei noch höheren Temperaturen. Jeder eignet sich besser für unterschiedliche Blechwerkstoffe.
| Umformtyp | Temperaturbereich | Wesentliche Merkmale | Verwendet |
|---|---|---|---|
| Kaltumformung | Unterhalb der Rekristallisation | Erhöht die Härte, ermöglicht Präzision | Automobilpaneele, Elektronikgehäuse |
| Warmumformung | 600–950 °C | Kombinierte Vorteile, homogene Oberfläche | Komplexe Bauteile aus Stahllegierungen |
| Warmumformung | Oberhalb der Rekristallisation | Geringere Krafteinwirkung, komplexe Geometrien | Große Strukturbauteile |
Was sind die wichtigsten Blechumformverfahren?
, die wichtigsten Methoden der Blechumformung im Überblick:
- Biegen ist wahrscheinlich das, woran Sie zuerst denken – wir nutzen eine Abkantpresse oder Gesenke, um Winkel und Kantungen zu erzeugen.
- Beim Tiefziehen wird Metall in eine Matrizenkavität gezogen, um napf- oder hohlförmige Teile herzustellen.
- Beim Metallstanzen werden aufeinander abgestimmte Werkzeuge (wie Ausstechformen, nur viel größer) verwendet, um identische Teile in hoher Geschwindigkeit zu fertigen.
- Innenhochdruckumformen ist die aufwendigere Option – wir nutzen Hochdruckwasser oder -öl statt fester Werkzeuge. Das Fluid drückt das Metall in Form und sorgt für gleichmäßige Wandstärke.
- Beim Rollformen wird Metall durch eine Reihe von Walzen geführt, um es allmählich zu formen. Perfekt für die Herstellung langer Teile mit demselben Querschnitt.
Tiefziehstufen
- Stufe 1: Das Blech wird zwischen den Werkzeugkomponenten gehalten
- Stufe 2: Erster Kontakt des Stempels und Beginn der plastischen Verformung
- Stufe 3: Materialfluss in den Formhohlraum mit Wanddickenreduzierung
- Stufe 4: Endformung mit Eckenfüllung und Rückfederungskompensation
Was macht Ihre Blechteile aus – oder ruiniert sie?
Sprechen wir über die Zahlen, die bei der Blechumformung wirklich zählen. Zuerst der K-Faktor – er sagt uns, wie stark sich das Metall beim Biegen bewegt. Verschiedene Metalle haben unterschiedliche Arten von K-Faktoren. Wir verwenden eine Formel für diese Art von Sache. K = t/T. Nur damit Sie es wissen, t ist der Abstand von der Innenbiegung zur neutralen Achse. T ist die Gesamtdicke.
Der Biegeradius ist entscheidend. Wird er zu klein gewählt, reißt das Bauteil. Jedes Metall braucht andere Mindestwerte – Aluminium benötigt das 1,5- bis 3-Fache der Materialdicke, Baustahl verträgt das 1- bis 2-Fache und Edelstahl braucht das 2- bis 4-Fache. Diese Regel ignorieren Sie auf eigenes Risiko!
Schon mal bemerkt, wie Metall nach dem Biegen zurückspringt? Das ist die Rückfederung. Wir müssen Bauteile genau im richtigen Maß überbiegen, damit die Endmaße exakt stimmen. Dafür nutzen wir ausgefeilte Berechnungen mit den Formeln für Biegezugabe (BA) und Biegeabzug (BD). Werden diese Berechnungen falsch gemacht, entsteht ein Haufen teurer Schrott!
| Parameter | Formel/Bereich | Bedeutung | Einfluss des Werkstoffs |
|---|---|---|---|
| K-Faktor | K = t/T | Bestimmt die Materialdehnung | 0,33 für Aluminium; 0,40–0,50 für Edelstahl |
| Biegeradius | 1,0T–4,0T | Verhindert Rissbildung | Größerer Radius für härtere Materialien erforderlich |
| Rückfederung | Funktion der Materialelastizität | Beeinflusst die finalen Maße | Höher bei hochfesten Werkstoffen |
| Werkzeugspiel | C = (P-D)/2 | Steuert die Kantenqualität | 5–20 % der Materialdicke |
Wie sich verschiedene Metalle beim Umformen verhalten
Die Materialwahl macht einen großen Unterschied bei der Umformung. Rostfreier Stahl? Super stark und rostet nicht, lässt sich aber beim Umformen nur schwer bearbeiten. Aluminium? Leicht und gut formbar, aber mit stärkerer Rückfederung. Kupfer und Messing? Hervorragende Umformbarkeit und Stromleitfähigkeit wie kaum ein anderer, aber sie kosten Sie.
Die Faserrichtung ist entscheidend. Stellen Sie sich Metall wie Holz mit Maserung vor. Quer zur Maserung, und alles ist gut. Mit der Maserung umformen, und Sie provozieren Risse. Je dicker Ihr Metall, desto größer muss Ihr Biegeradius sein — das ist einfach Physik.
Blech hat Charaktereigenschaften namens n-Wert und r-Wert. Ein höherer n-Wert bedeutet, dass das Metall gleichmäßiger dehnt – ideal für Zugumformung. Ein höherer r-Wert bedeutet, dass es der Wanddickenabnahme widersteht – perfekt für Tiefziehen. Das ist, als wüsste man, ob jemand besser im Sprint oder im Marathon ist!
| Material | Verformbarkeit | Stärke | Anwendungen |
|---|---|---|---|
| Rostfreier Stahl | Mäßig | Hoch | Medizintechnik, Lebensmittelverarbeitung, Architektur |
| Aluminium | Gut | Mäßig | Luft- und Raumfahrt, Elektronik, Outdoor-Ausrüstung |
| Kaltgewalzter Stahl | Ausgezeichnet | Mäßig-hoch | Automobil, Hausgeräte, Strukturbauteile |
| HSLA-Stahl | Begrenzt | Sehr hoch | Strukturbauteile, Schwermaschinenbau |
| Kupfer/Messing | Ausgezeichnet | Gering-Mäßig | Elektrobauteile, Wärmetauscher |
Konstruktionstipps für bessere Blechteile
Smart Entwurf macht den ganzen Unterschied im Blech. Erste Regel: Der Biegeradius sollte mindestens der Materialdicke entsprechen. Kleiner zu gehen bedeutet Risse. Löcher müssen mindestens so groß sein wie das Blech dick ist, und halten Sie sie mindestens drei Blechdicken von jeder Biegung entfernt. Vertrauen Sie mir, Ihre Fertigung wird es Ihnen danken.
Für Flansche gilt eine einfache Regel: Die Länge sollte 4× Materialdicke + Biegeradius betragen. Das ergibt genug Material für eine saubere Umformung, ohne Metall zu verschwenden. Wenn Biegungen nahe an Ausschnitten liegen, fügen Sie Entlastungsschnitte mit mindestens 1,5× Materialdicke Breite hinzu. Diese kleinen Kerben verhindern Einrisse.
Wir können in der Regel ±0,005″ zwischen Merkmalen und ±0,010″ von Biegungen zu Kanten einhalten. Nicht schlecht, oder? Lassen Sie Ihr Design immer eine DFM-Analyse (Design for Manufacturability) durchlaufen, bevor Sie in Produktion gehen. Probleme am Bildschirm zu finden ist deutlich günstiger, als sie in der Werkstatt zu finden!
Konstruktionsregeln, die Ärger ersparen
- Mindestbiegeradius ≥ 1× Materialdicke – hier sparen und Risse riskieren
- Halten Sie Löcher mindestens 3× Materialdicke von Biegungen entfernt – oder beobachten Sie, wie sie sich verziehen
- Bördeln Sie Flansche mit mindestens 4× Materialstärke + Biegeradius – Stabilität ist keine Option
- Biegeentlastungsschnitte mit 1,5× Materialdicke Breite hinzufügen — verhindert unschöne Risse
- Verwenden Sie durchgängig konsistente Biegeradien – Ihre Werkstattmitarbeiter werden es Ihnen danken
Neue Technologie verändert die Blechbearbeitung nachhaltig
In der Welt der Blechbearbeitung gibt es derzeit einige ernsthafte Weiterentwicklungen. Moderne Blechumformung umfasst revolutionäre Techniken, die den gesamten Fertigungsprozess verändern. Beim Hydroforming wird Fluiddruck eingesetzt (bis zu 100 MPa!). Das Fluid drückt das Metall in Form und sorgt für perfekte Materialdicke über alle Metallkomponenten hinweg. Auto- und Flugzeughersteller schätzen dieses Verfahren, das für leichte Teile mit komplexen Formen eingesetzt wird.
Elektromagnetisches Umformen ist wie Magie – es nutzt Magnetimpulse, um Metall zu formen, ohne es überhaupt zu berühren. Funktioniert hervorragend bei Bauteilen aus Aluminium und Kupfer. Kein Werkzeugkontakt bedeutet keine Oberflächenspuren. Das ist ideal für Teile, die auch optisch überzeugen müssen. Besonders für Kunden der Blechbearbeitung nach Maß, die perfekte Ausrüstungen.
Inkrementelles Blechumformen ist der DIY-Ansatz für den Fertigungsprozess.
Ein CNC-gesteuertes Umformwerkzeug drückt das Metall Stück für Stück in Form. Keine teuren Matrizen. Diese Blechumformung erfordert nur minimale Werkzeuginvestitionen. Sie eignet sich hervorragend für Prototypen oder Kleinserien. Flexforming verwendet eine Gummimembran mit Flüssigkeitsdruck dahinter – gewissermaßen der günstigere Cousin des Hydroformings, erzeugt aber dennoch hochwertige Metallkomponenten mit dem Verfahren, das führende Hersteller einsetzen.
Laut einigen Experten, der Markt für Blechumformung liegt 2025 bei rund 341,8 Milliarden US-Dollar.
Die Umformtechnik von morgen – heute
- Mehrpunktumformen: Wie ein Bett aus Stiften, die sich in jede Form umkonfigurieren lassen — endlos anpassungsfähig!
- Warmumformung von Aluminium: Nur so weit erwärmen, dass es sich biegen lässt – ideal für schwierige Legierungen
- Laserunterstütztes Umformen: Mit Lasern gezielt erwärmen, um nur die gewünschten Stellen weich zu machen – äußerst präzise
- Warmgasumformung für hochfeste Stähle: Bringt selbst die härtesten Metalle zum Mitmachen
- Servopressen-Umformen: Computergesteuerte Pressbewegungen für perfekte Teile bei jedem Hub
So stellen wir sicher, dass jedes Teil perfekt ist
Qualität entsteht nicht zufällig. Wir setzen optisches Scannen ein, um tatsächliche Teile in Echtzeit mit CAD-Modellen zu vergleichen. Diese ausgefeilten Kameras erkennen selbst kleinste Abweichungen, ohne Ihre Teile zu verkratzen. ISO 9001 hält alle dazu an, ehrlich zu sein, was “gut” wirklich bedeutet.
Bevor die Umformung beginnt, prüfen wir, um welches Metall es sich tatsächlich handelt, anhand von Materialprüfzeugnissen (MTR). Diese bestätigen die chemische Zusammensetzung und die mechanischen Eigenschaften. Die Erstmusterprüfung (FAI) prüft das erste Serienteil gegen die Konstruktionsvorgaben, bevor weitere gefertigt werden. So werden Probleme früh erkannt, wenn ihre Behebung günstiger ist.
Wie wir Ihre Teile prüfen
- Koordinatenmessmaschinen (KMM) für exakte Maße – bis auf Mikrometer genau
- Oberflächenrauheitsprüfung für perfekte Oberfläche – glatter als ein Babypo
- Materialhärteprüfung zur Überprüfung der Festigkeit — robust genug für die Aufgabe
- Zerstörende Prüfung von Musterteilen – wir brechen einige, damit Ihre halten
- Sichtprüfung auf Oberflächenfehler – weil Roboter nicht alles erkennen
Bereit für erstklassige Metallteile?
Yijin Solution verfügt über die besten Umformverfahren, und wir verwenden die hochwertigsten Blechwerkstoffe. Unser Team weiß genau, was zu tun ist. Der Fertigungsprozess, den wir einsetzen, verbindet unsere Verfahren mit der neuesten Technik.
Bei der Blechfertigung dreht sich alles um unzählige grundlegende Entscheidungen. Dazu gehören die Pressentonnen und die Biegefolge. Ebenso geht es um die Rückfederungskompensation für jedes einzelne kleine Blechteil.
Kontaktieren Sie unser Ingenieurteam noch heute für kundenspezifische Blechbearbeitung.
FAQs zu Blechumformverfahren
Was ist der Unterschied zwischen Blechumformung und Blechbearbeitung?
Umformen verändert lediglich die Form von Blechen, ohne Material hinzuzufügen oder abzutragen – man denke an Biegen und Tiefziehen. Blechbearbeitung ist das Gesamtpaket – Umformen, Schneiden, Fügen und Oberflächenbehandlung zusammen. Betrachten Sie das Umformen als einen Schritt im größeren Prozess der Blechbearbeitung, der sich nur auf die Formänderung durch Verformung konzentriert.
Wie verhindern Sie, dass Teile beim Tiefziehen zu dünn werden?
Entscheidend sind die Kontrolle des Niederhalterdrucks, das richtige Schmiermittel und passende Ziehradien an der Matrize. Das Blech braucht genug Haltekraft, um Falten zu vermeiden, muss aber noch in die Matrize fließen können. Viele Betriebe arbeiten mit wechselndem Druck während des Zyklus – anfangs fester, dann nachlassend, je weiter das Ziehen fortschreitet.
Können beim Umformen Gewinde in Blech eingebracht werden?
Beim Umformen von Blech lassen sich funktionsfähige Gewinde nicht direkt wie bei der Zerspanung erzeugen. Wir können jedoch gewindefertige Merkmale durch Kragenziehen, Sicken oder Clinchen schaffen, die das Metall für gewindeformende Befestigungselemente vorbereiten. Für echte Gewinde formen wir das Teil in der Regel zuerst und bringen die Gewinde anschließend mit Sekundäroperationen wie Gewindewalzen oder Gewindeschneiden an.
Zurück zum Anfang: Was ist Blechumformung? | Vollständiger Leitfaden