

¿Alguna vez se ha preguntado cómo una chapa plana se convierte en piezas de coche o carcasas de electrodomésticos? Eso es conformado de chapa. Partimos de chapa plana y la plegamos, estampamos o embutimos para darle formas en 3D. Sin corte ni taladrado. Solo remodelamos lo que ya está ahí. El metal incluso gana resistencia durante la conformación porque el flujo de grano sigue la nueva forma.
¿Cómo funciona? Empujamos el metal con la fuerza justa. Con muy poca fuerza, no ocurre nada. Con demasiada, se rompe. Si damos con el punto óptimo, el metal adopta una nueva forma de manera permanente. Hoy en día utilizamos máquinas controladas por ordenador para este trabajo. La conformación de chapa por CNC ofrece resultados muy precisos incluso al fabricar miles de piezas idénticas.
Principales conclusiones
- El proceso de conformado de chapa metálica crea formas 3D muy complejas sin eliminar material, lo que ofrece las mejores relaciones resistencia-peso
- Parámetros clave como el factor K, el radio de plegado, el retroceso elástico y la holgura entre punzón y matriz determinan su éxito
- Los materiales metálicos y sus propiedades (como la ductilidad y la dirección de la fibra) influyen enormemente en la conformabilidad y en la calidad final de la pieza
- Las técnicas de conformado avanzadas, como el hidroconformado y el conformado electromagnético, permiten crear geometrías que antes eran imposibles
- Un diseño inteligente de las piezas de chapa metálica evita defectos habituales y reduce drásticamente los costes de fabricación
¿Qué es exactamente la conformación de chapa metálica?
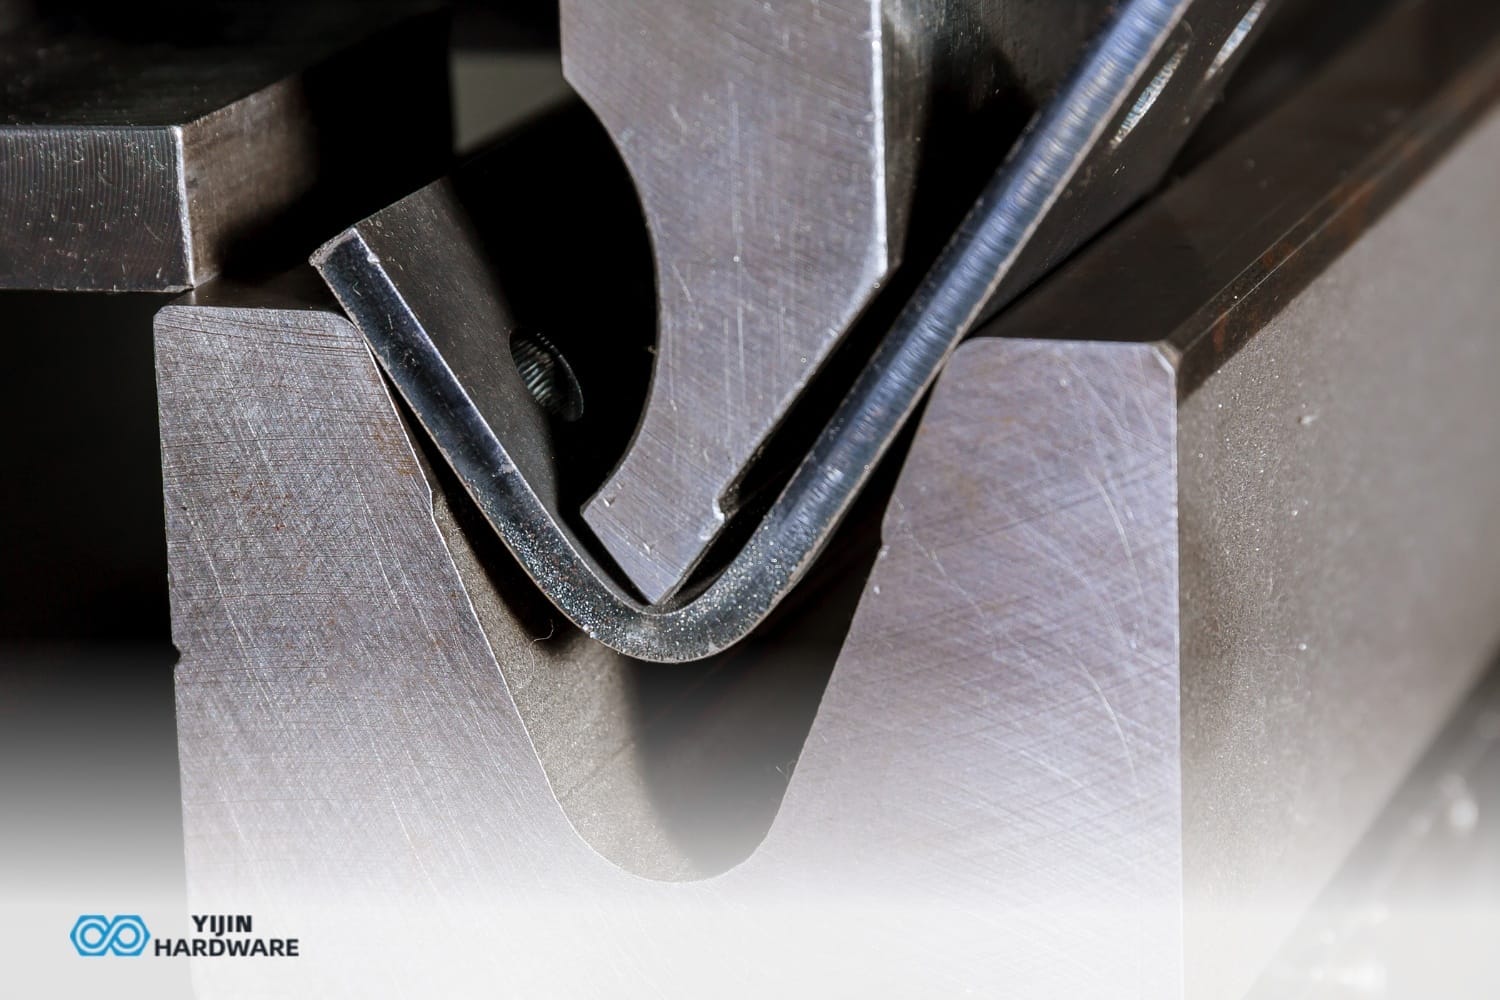
La conformación de chapa metálica parte de una chapa plana y le da nueva forma sin añadir ni quitar nada. Piense en ello como un origami metálico con mucha presión. Nosotros solo doblamos y estampamos. Después, embutimos el metal en nuevas formas. Esto cambia de hecho la estructura interna del metal. Lo hace mucho, mucho más resistente, pero también lo mantiene más ligero que las piezas mecanizadas.
Esto es totalmente distinto de los métodos de corte. Conservamos todo el material y solo lo redistribuimos. ¿El resultado? Piezas más resistentes porque la estructura del grano del metal sigue la nueva forma. Por eso la chapa conformada funciona tan bien para carrocerías de automóvil y componentes de avión: gran resistencia sin peso adicional.
La mayoría de las veces trabajamos con material fino: menos de 6,35 mm (1/4 de pulgada). Todo lo que supere ese espesor se considera conformado de chapa gruesa. Según la temperatura, aplicamos distintos enfoques: conformado en frío a temperatura ambiente, conformado en caliente a unos 600-950 °C o conformado en caliente a temperaturas aún mayores. Cada uno funciona mejor según el material de chapa.
| Tipo de conformado | Temperatura | Características principales | Utiliza |
|---|---|---|---|
| Conformado en frío | Por debajo de la temperatura de recristalización | Aumenta la dureza, permite precisión | Paneles de automoción, carcasas de electrónica |
| Conformado en caliente | 600-950 °C | Ventajas combinadas, superficie homogénea | Piezas complejas de aleaciones de acero |
| Conformado en caliente | Por encima de la temperatura de recristalización | Menor fuerza necesaria, geometrías complejas | Grandes componentes estructurales |
¿Cuáles son los principales procesos de conformado de chapa?
Veamos las principales formas en que conformamos la chapa metálica:
- El plegado es probablemente lo primero que imagina: utilizamos una plegadora o matrices para crear ángulos y pliegues.
- El embutido profundo arrastra el metal hacia la cavidad de un troquel para fabricar piezas huecas o con forma de copa.
- La estampación metálica utiliza utillajes apareados (como cortapastas con esteroides) para producir piezas idénticas a gran velocidad.
- La hidroconformación es la opción más sofisticada: utilizamos agua o aceite a alta presión en lugar de herramientas sólidas. El fluido da forma al metal, proporcionando un espesor uniforme en toda la pieza.
- El perfilado por rodillos hace pasar el metal por una serie de rodillos para darle forma gradualmente. Perfecto para fabricar piezas largas con la misma sección transversal.
Fases de embutición profunda
- Fase 1: La chapa en bruto se sujeta entre los componentes del troquel
- Fase 2: Primer contacto del punzón y comienzo de la deformación plástica
- Fase 3: Flujo de material hacia la cavidad del molde con adelgazamiento
- Fase 4: Conformado final con relleno de esquinas y compensación del retroceso elástico
¿Qué determina el éxito o el fracaso de sus piezas de chapa metálica?
Hablemos de las cifras que realmente importan en la conformación de chapa metálica. En primer lugar está el factor K, que nos indica cuánto se mueve el metal durante el plegado. Los distintos metales tienen distintos tipos de factor K. Para esto utilizamos una fórmula. K = t/T. Como sabrá, t es la distancia desde el radio interior hasta la fibra neutra. T es el espesor total.
El radio de plegado es decisivo. Si es demasiado pequeño, la pieza se agrieta. Cada metal necesita mínimos diferentes: el aluminio requiere de 1,5 a 3 veces el espesor del material, el acero dulce soporta de 1 a 2 veces y el acero inoxidable necesita de 2 a 4 veces. Omita esta regla bajo su propio riesgo.
¿Ha notado alguna vez cómo el metal tiende a recuperar su forma después de doblarse? Eso es el retorno elástico. Tenemos que sobrepasar el doblez justo en la medida adecuada para que las dimensiones finales queden exactas. Utilizamos cálculos con las fórmulas de margen de doblado (BA) y deducción de doblado (BD) para lograrlo. Si estos cálculos fallan, ¡acabará con un montón de chatarra cara!
| Parámetro | Fórmula/rango | Importancia | Impacto del material |
|---|---|---|---|
| Factor K | K = t/T | Determina el estiramiento del material | 0,33 para el aluminio; 0,40-0,50 para el acero inoxidable |
| Radio de curvatura | 1,0T-4,0T | Evita el agrietamiento | Se necesita un radio mayor para materiales más duros |
| Springback | Función de la elasticidad del material | Afecta a las cotas finales | Mayor en materiales de alta resistencia |
| Liquidación de troqueles | C = (P-D)/2 | Controla la calidad del borde | 5-20% del espesor del material |
Cómo se comportan los distintos metales durante el conformado
La elección del metal marca una gran diferencia en el conformado. Acero inoxidable? Súper resistente y no se oxida, pero se resiste durante el conformado. Aluminio? Ligero y se conforma con facilidad, pero recupera más. Cobre y latón? Gran conformabilidad y conducen la electricidad de maravilla, pero le costarán caras.
La dirección de la fibra es fundamental. Piense en el metal como en la madera, con su veta. Si dobla en perpendicular a la veta, todo va bien. Si conforma siguiendo la veta, se arriesga a que aparezcan grietas. Cuanto más grueso sea el metal, mayor deberá ser el radio de plegado: es pura física.
La chapa metálica tiene unos rasgos de personalidad llamados valor n y valor r. Un valor n más alto significa que el metal se estira de forma más uniforme, ideal para el conformado por tracción. Un valor r más alto significa que resiste mejor el adelgazamiento, perfecto para el embutido profundo. ¡Es como saber si alguien es mejor esprintando o corriendo un maratón!
| Material | Formabilidad | Fuerza | Aplicaciones |
|---|---|---|---|
| Acero inoxidable | Moderado | Alta | Médico, procesado de alimentos, arquitectura |
| Aluminio | Bien | Moderado | Aeronáutica, electrónica, equipamiento de exterior |
| Acero laminado en frío | Excelente | Moderado-alto | Automoción, electrodomésticos, componentes estructurales |
| Acero HSLA | Limitado | Muy alta | Piezas estructurales, maquinaria pesada |
| Cobre/Latón | Excelente | Bajo-Moderado | Piezas eléctricas, intercambiadores de calor |
Trucos de diseño para mejorar las piezas de chapa metálica
Smart diseño marca la diferencia en la chapa metálica. Primera regla: el radio de plegado debe ser al menos igual al espesor del material. Si se reduce, se corre el riesgo de que aparezcan grietas. Los agujeros deben tener al menos el mismo tamaño que el espesor de la chapa y mantenerse a una distancia mínima de tres espesores de chapa respecto a cualquier plegado. Créame, su planta de producción se lo agradecerá.
Para las pestañas, aplique esta sencilla regla: la longitud debe ser 4× el espesor del material + el radio de plegado. Así hay material suficiente para conformar correctamente sin desperdiciar metal. Cuando los plegados queden cerca de recortes, añada alivios de plegado de al menos 1,5× el espesor del material de ancho. Estas pequeñas muescas evitan el desgarro.
Normalmente podemos mantener ±0,005″ entre cotas y ±0,010″ de las plegadoras a los bordes. No está mal, ¿verdad? Analice siempre su diseño mediante un análisis DFM (Design for Manufacturability) antes de la producción. Encontrar problemas en pantalla es mucho más barato que encontrarlos en el taller.
Reglas de diseño que evitan quebraderos de cabeza
- Radio de plegado mínimo ≥ 1× el espesor del material: si escatima aquí, verá cómo aparecen grietas
- Mantenga los taladros a una distancia mínima de 3× el espesor del material respecto a los pliegues, o se deformarán
- Diseñe las bridas con al menos 4× el espesor del material + el radio de plegado: la estabilidad no es opcional
- Añada cortes de alivio de plegado de 1,5× el espesor del material de ancho — evita desgarros feos
- Utilice radios de plegado coherentes en todo el diseño: se lo agradecerán en el taller
Nuevas tecnologías que están cambiando para siempre la chapa metálica
El mundo de las piezas de chapa metálica está experimentando mejoras importantes últimamente. La conformación moderna de chapa metálica incluye técnicas revolucionarias que están transformando todo el proceso de fabricación. El hidroconformado utiliza la presión de un fluido (¡hasta 100 MPa!). El fluido empuja el metal hasta darle forma, logrando un espesor perfecto en todas las zonas de las piezas metálicas. A los fabricantes de automóviles y aviones les encanta este proceso, que se utiliza para piezas ligeras con formas complejas.
La conformación electromagnética es como magia: utiliza pulsos magnéticos para dar forma al metal sin siquiera tocarlo. Funciona de maravilla en componentes de aluminio y cobre. La ausencia de contacto con la herramienta significa que no hay marcas en la superficie. Eso es perfecto para piezas que además deben verse bien. Especialmente para clientes de servicios de corte y plegado de chapa a medida que necesitan un acabado perfecto acabados.
La conformación incremental de chapa es el enfoque DIY del proceso de fabricación.
Una herramienta de conformado controlada por CNC va dando forma al metal poco a poco. Sin costosos moldes. Este conformado de chapa metálica implica una inversión mínima en utillaje. Es ideal para prototipos o series cortas. El conformado por flexión utiliza un diafragma de goma con presión de fluido detrás — algo así como el primo más económico del hidroconformado, pero que sigue creando componentes metálicos de alta calidad con el proceso utilizado por los principales fabricantes.
Según algunos expertos, el mercado de chapa metálica ronda los 341.800 millones de US$ en 2025.
La tecnología de conformado del mañana, hoy
- Conformado multipunto: Como un lecho de pasadores que se reconfiguran en cualquier forma — ¡infinitamente adaptable!
- Conformado en caliente del aluminio: Caliente lo justo para que se vuelva flexible: perfecto para aleaciones complicadas
- Conformado asistido por láser: Aplicar láser para reblandecer solo los puntos necesarios: máxima precisión
- Conformado en caliente con gas para aceros de alta resistencia: Hace que incluso los metales más duros colaboren
- Conformado con prensa servo: Movimientos de prensa controlados por ordenador para piezas perfectas siempre
Cómo garantizamos que cada pieza sea perfecta
La calidad no surge por casualidad. Utilizamos escaneo óptico para comparar las piezas reales con los modelos CAD en tiempo real. Estas cámaras avanzadas detectan incluso las desviaciones más pequeñas sin rayar sus piezas. Las normas ISO 9001 mantienen a todos honestos sobre lo que realmente significa “bueno”.
Antes de que comience el conformado, verificamos qué metal es realmente mediante informes de ensayo de material (MTR). Estos confirman la composición química y las propiedades mecánicas. La inspección de primera pieza (FAI) comprueba la primera pieza de producción frente a las especificaciones de diseño antes de fabricar más. Esto detecta los problemas pronto, cuando son más baratos de corregir.
Cómo verificamos sus piezas
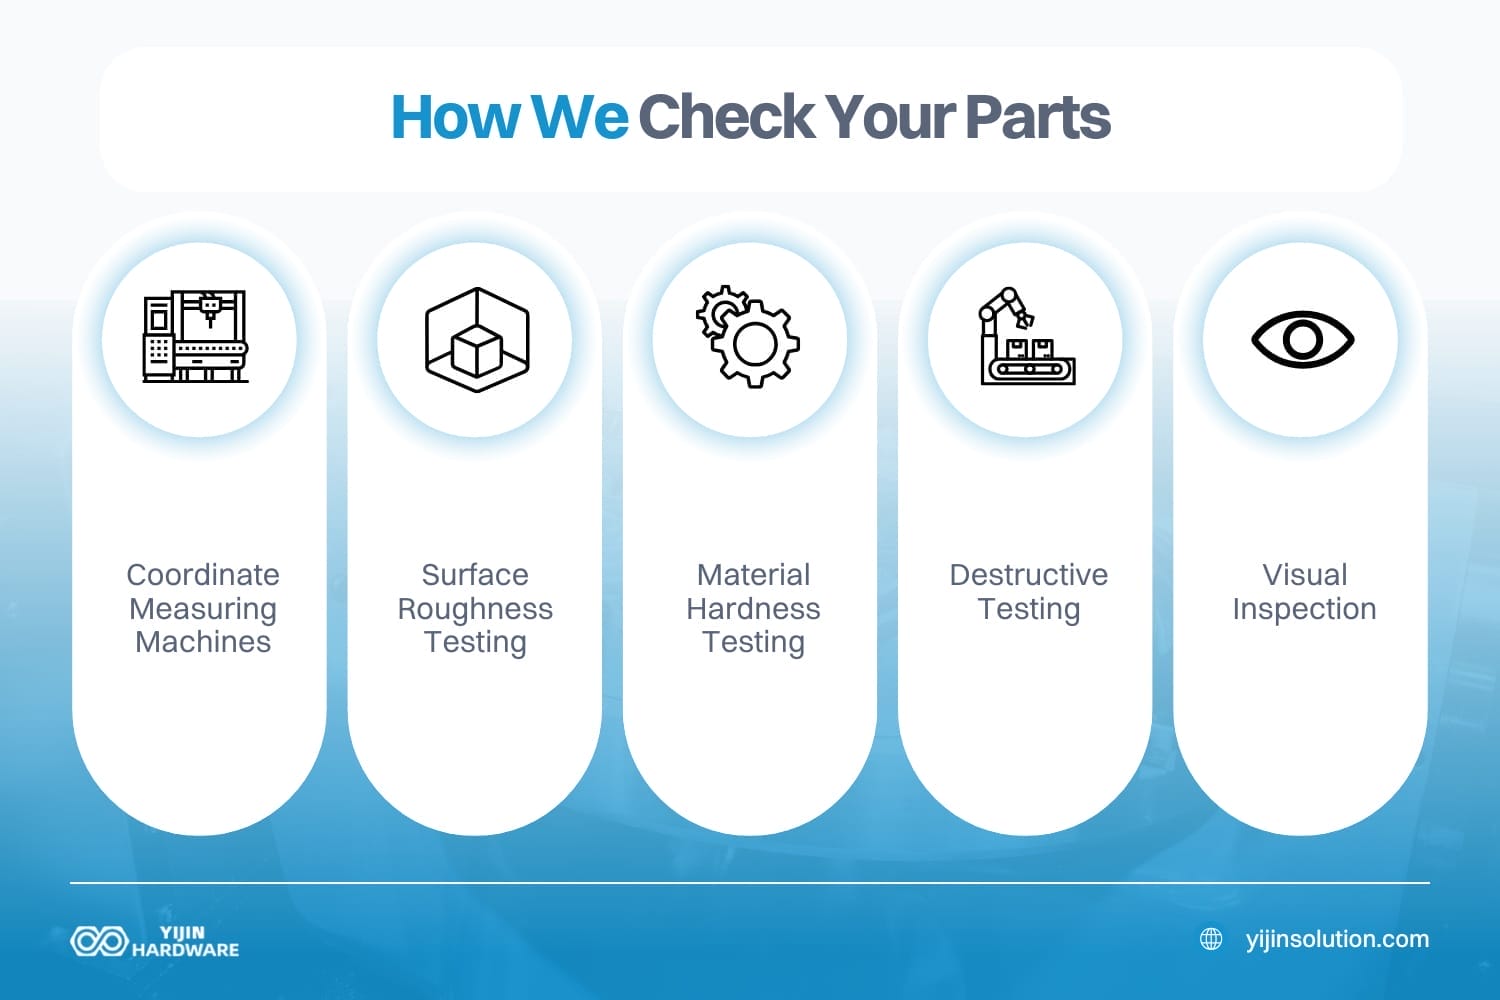
- Máquinas de medición por coordenadas (CMM) para cotas exactas, hasta micras
- Ensayo de rugosidad superficial para un acabado perfecto: más suave que la piel de un bebé
- Ensayos de dureza del material para verificar la resistencia — lo bastante resistente para el trabajo
- Ensayos destructivos de piezas de muestra: rompemos algunas para que las suyas no fallen
- Inspección visual para detectar defectos superficiales: porque los robots no lo detectan todo
¿Listo para piezas metálicas de primer nivel?
Yijin Solution cuenta con los mejores métodos de conformado y utilizamos los mejores materiales de chapa metálica. Nuestro equipo sabe exactamente qué hacer. El proceso de fabricación que empleamos combina nuestros métodos con la última tecnología.
La fabricación de piezas de chapa metálica gira en torno a multitud de decisiones clave. Entre ellas, el tonelaje de la prensa y la secuencia de plegado. También la compensación del retroceso elástico para cada pequeña pieza de chapa.
Póngase en contacto hoy mismo con nuestro equipo de ingenieros para servicios de corte y plegado de chapa a medida.
Preguntas frecuentes sobre métodos de conformado de chapa metálica
¿Cuál es la diferencia entre conformado y fabricación de chapa metálica?
La conformación solo remodela las chapas metálicas sin añadir ni eliminar material: piense en el plegado y el embutido. La fabricación es el conjunto completo: operaciones de conformado, corte, unión y acabado, todas juntas. Piense en la conformación como un paso dentro del proceso de fabricación global, centrado únicamente en cambiar la forma mediante deformación.
¿Cómo evitar que las piezas queden demasiado finas durante el embutido profundo?
Todo se reduce a controlar la presión del pisador, utilizar el lubricante adecuado y disponer de radios de esquina de matriz correctos. La chapa en bruto necesita suficiente fuerza de sujeción para evitar arrugas, pero que aun así permita que el metal fluya hacia el interior de la matriz. Muchos talleres aplican una presión variable durante el ciclo: más alta al principio y más suave a medida que avanza el embutido.
¿Se pueden hacer roscas en chapa metálica durante el conformado?
La conformación de chapa metálica no puede crear roscas funcionales directamente como hace el mecanizado. Pero sí podemos crear elementos preparados para roscar mediante extrusión, embutición o clinchado que preparan el metal para tornillos roscantes. Para roscas reales, normalmente conformamos primero la pieza y después añadimos las roscas con operaciones secundarias como el laminado de roscas o el roscado por macho.
Volver arriba: ¿Qué es el conformado de chapa metálica? | Guía completa




 English
 Spanish
 German
 French