
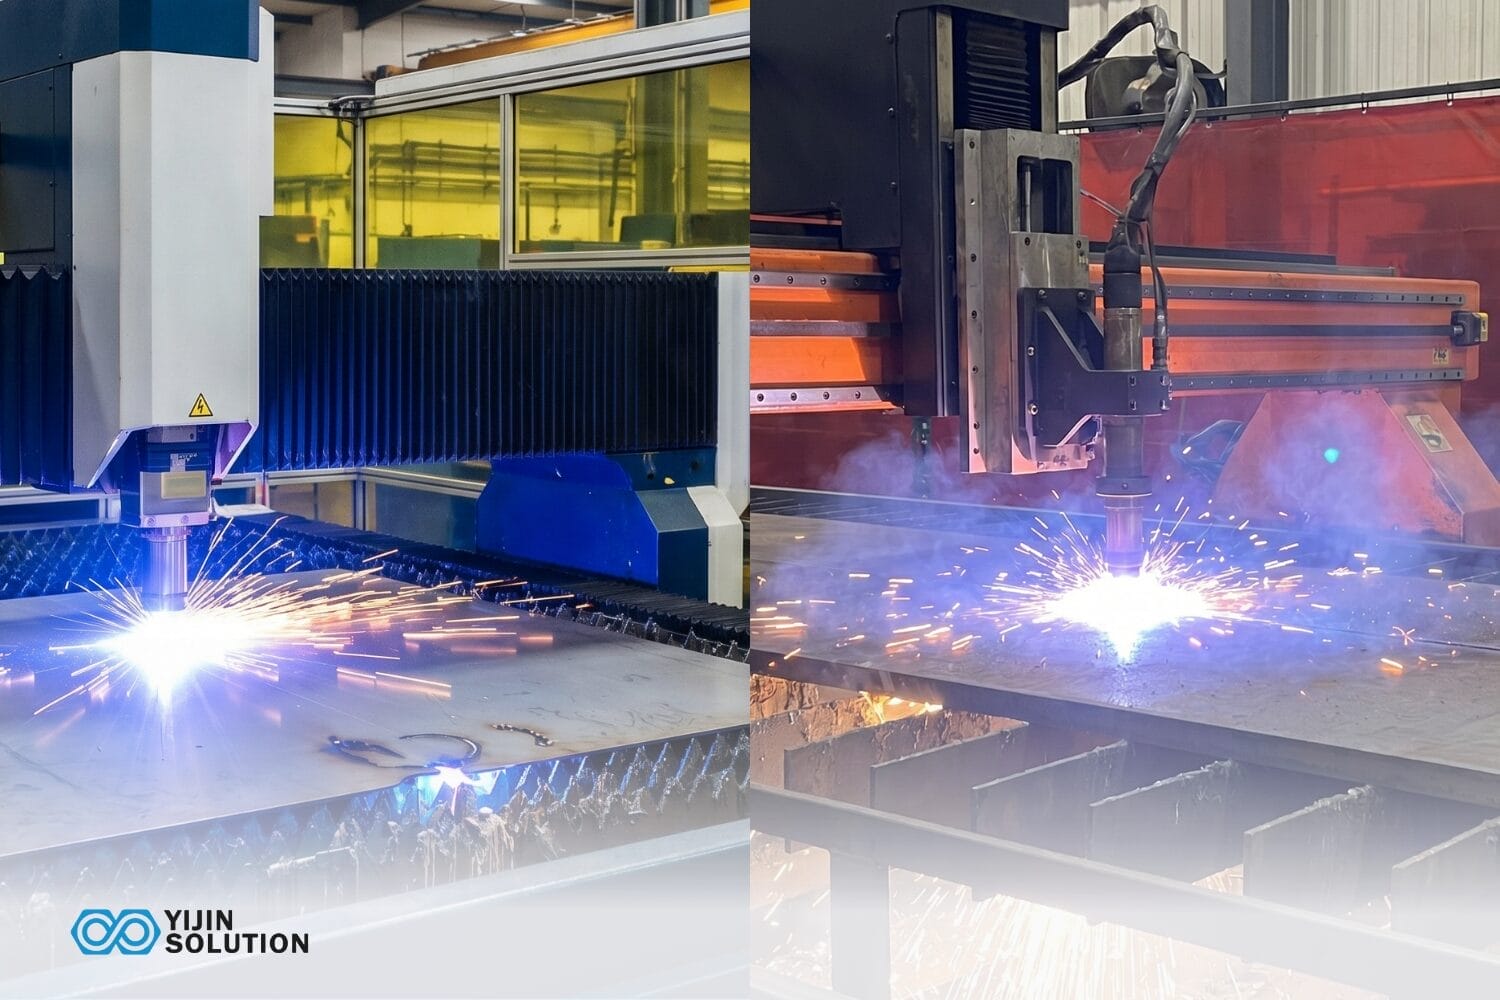
Laserschneiden und Plasmaschneiden sind die zwei gängigsten CNC-Verfahren zum Schneiden von Blech. Auf einem Fähigkeitsdatenblatt sehen sie ähnlich aus: Beide laufen auf CNC, beide schneiden Stahl und beide bewältigen Serien. In der Praxis arbeiten sie jedoch in unterschiedlichen Bereichen, mit unterschiedlichen Toleranzbändern, Dickenlimits und Kostenprofilen.
Die Wahl zwischen ihnen wirkt sich auf mehr als nur den Schnitt selbst aus. Die Verfahrensauswahl bestimmt Kantenqualität, nachgelagerte Biege- und Oberflächenarbeiten, Ausschussraten und die Gesamtkosten pro Teil. Eine richtige Entscheidung in der Beschaffungsphase ist günstiger als eine Korrektur später in der Serie.
Dieser Leitfaden erklärt, wie die einzelnen Verfahren funktionieren, wo die Unterschiede entscheidend sind und wie Sie für eine Blechteil-Aufgabe das passende auswählen.
Laserstrahlschneiden vs. Plasmaschneiden: Der schnelle Vergleich
Das Gesamtbild auf einen Blick. Jede Zeile unten wird in den folgenden Abschnitten erläutert.
| Attribut | Laserschneiden | Plasmaschneiden |
|---|---|---|
| Verfahrensart | Der fokussierte Strahl schmilzt und verdampft Material. Thermisch, berührungslos. | Ionisierte Gasbögen schmelzen leitfähiges Metall. Thermisch & elektrisch. |
| Typische Toleranzspanne* | ±0,05 bis 0,2 mm, je nach Material und Dicke. | ±0,25 bis 1,0 mm. HD-Plasma am unteren Ende. |
| Max. Dicke, Stahl | ~25 mm Faserlaser; ~20 mm CO2 | 50 bis 150+ mm, je nach Stromstärke des Systems. |
| Schnittkantenqualität | Sauber, rechtwinklig, minimaler Abbrand. Oft keine Nachbearbeitung. | 1 to 3° bevel, some dross. May need grinding or cleanup. |
| Geschwindigkeit bei dünnem Blech, unter 6 mm | 2- bis 5-mal schneller als Plasma bei dünnem Blech. | Langsamer als Laser bei dünnem Blech. |
| Geschwindigkeit bei dickem Blech, über 20 mm | Langsamer; die Durchdringzeit steigt oberhalb von ca. 20 mm. | Schneller; Durchsatzvorteil relevant ab 12 bis 20 mm. |
| Ausrüstungskosten | Hoch; Faserlasersysteme kosten in der Regel 2 bis 5× mehr als Plasma. | Geringer; HD-Plasma ist ein zugänglicher Einstiegspreis. |
| Betriebskosten | Höher pro Stunde: Gas, Strom, Optik. | Niedrigere Kosten pro Stunde bei dicken Blechen. |
| Materialien | Metalle und Nichtmetalle. Erfordert eine saubere, ebene Oberfläche. | Nur leitfähige Metalle. Toleriert Rost, Zunder und Beschichtungen. |
| Am besten für | Dünnes bis mittleres Präzisionsblech, komplexe Profile, eng tolerierte Baugruppen. | Dicke Strukturplatte, budgetorientiertes Schneiden, wo die Toleranz es zulässt. |
* Erreichbare Toleranzen hängen von Material, Blechdicke, Rüsten der Maschine und Bauteilgeometrie ab. Die angegebenen Werte sind Richtwerte für kommerzielle Systeme.
Wie funktioniert das Laserschneiden?
Laserschneiden ist ein thermisches Verfahren, bei dem ein fokussierter, hochenergetischer Strahl Material entlang einer programmierten Bahn schmilzt, verbrennt oder verdampft. Die erreichte Präzision ist eine Folge der Geometrie, keine Maschineneinstellung, die Sie einfach einstellen.
Ein fokussierter Laserstrahl hat am Brennpunkt typischerweise einen Durchmesser von 0,1 bis 0,3 mm. Dieser Fokusdurchmesser bestimmt direkt die Schnittfugenbreite. Eine schmalere Schnittfuge bedeutet, dass der Schnitt der programmierten Bahn genauer folgt, mit weniger Spielraum für Materialabweichungen entlang der Kante. Laser halten engere Toleranzen als Plasma, weil die Wärmequelle kleiner, geometrisch stabiler und besser kontrollierbar ist.
Das Assistgas entscheidet über die Kantenqualität. Stickstoff erzeugt saubere, oxidfreie Kanten auf Edelstahl. Er ist die richtige Wahl für Medizin-, Kosmetik- und Präzisionsteile, die ganz ohne Nachreinigung auskommen. Sauerstoff beschleunigt das Schneiden von Baustahl, hinterlässt aber eine leicht oxidierte Kante. Druckluft eignet sich für kostenempfindliche Anwendungen, allerdings auf Kosten der Kantenqualität. Die falsche Gaswahl erfordert einen zusätzlichen Nachbearbeitungsschritt, der sonst nicht nötig wäre.
Drei Lasertypen sind in der Blechfertigung relevant. Faserlaser sind die dominierende Technologie, schneller bei dünnen Metallen, zuverlässiger bei reflektierenden Legierungen wie Aluminium und Kupfer und mit niedrigeren Betriebskosten als CO2. CO2-Laser bleiben vielseitig bei Nichtmetallen und Metallen; sie eignen sich gut für Baustahl von 0,5 bis 20 mm. Nd:YAG-Systeme existieren, aber Faserlaser haben sie beim kommerziellen Blechschneiden weitgehend verdrängt.
Faserlaser schneiden Baustahl in kommerziellen Umgebungen bis etwa 25 mm, und die erreichbare Toleranz wird bei dünnerem Material enger, da die Wärmeeinbringung leichter zu kontrollieren ist. Die Chargenwiederholbarkeit über einen Produktionslauf hängt von der Maschinenkalibrierung, der Materialkonsistenz und dem Rüsten ab. Die Laserspezifikation allein garantiert das nicht.
Die schmale Schnittfuge des Lasers, die üblicherweise als reiner Vorteil genannt wird, schafft bei dicken Blechen ein Produktionsproblem. Ab etwa 16 mm verklemmen sich die Teile im Blechgerippe. Die Schnittfuge ist zu schmal, damit sie sauber herausfallen, sodass sie manuell herausgeschlagen werden müssen, was den Durchsatz verlangsamt und Bedieneraufmerksamkeit erfordert.
Wie funktioniert das Plasmaschneiden?
Plasmaschneiden führt Druckgas durch eine verengte Düse und erzeugt dabei einen elektrischen Lichtbogen, der das Gas zu einem Plasmastrahl ionisiert, der heiß genug ist, um elektrisch leitfähige Metalle zu durchschmelzen. Dieser Zusatz – elektrisch leitfähig – definiert die gesamte Prozessgrenze. Plasma kann keine nichtleitenden Materialien schneiden, und dafür gibt es keinen Workaround.
Die Präzisionseigenschaften beruhen auf derselben Physik. Ein Plasmabogen ist breiter und geometrisch weniger kontrolliert als ein fokussierter Laserstrahl. Der Durchmesser des Lichtbogens und die Variabilität des Randverhaltens des Plasmastrahls bestimmen die Schnittfugenbreite und die Kantengeradheit. Das breitere Toleranzband ist eine physikalische Folge davon, dass sich ein Lichtbogen nicht mit derselben geometrischen Stabilität fokussieren lässt wie ein Strahl.
Zwei Systemtypen prägen das Feld. Konventionelles Plasma verwendet kostengünstigere Ausrüstung und erzeugt eine breitere Schnittfuge und eine rauere Kante, geeignet für Strukturbleche mit lockeren Toleranzanforderungen. Hochauflösendes Plasma, oder HD-Plasma, verwendet engere Düse Geometrie, um einen schmaleren Schnittspalt und eine bessere Kantenqualität zu erzielen und die Lücke zum Laser bei Blechen bis etwa 20 mm zu schließen. HD-Plasma mit True Hole-Technologie kann schraubfertige Löcher in Baustahl erzeugen, mit einem Mindestlochdurchmesser gleich der Materialdicke, bei einem Mindestverhältnis von 1:1.
Konventionelles Plasma bearbeitet Material von 1 mm bis über 50 mm. HD-Plasma ist bei Stahl am effektivsten zwischen 6 und 38 mm, und ab 25 mm wird Plasma zur primären wirtschaftlichen Option für das Schneiden von Baustahl. Die wärmebeeinflusste Zone, kurz HAZ, ist breiter als beim Laser, weil mehr Wärmeenergie rund um den Schnitt eingebracht wird. Bei dünnem Blech kann das eine geringfügige Verformung an der Kante bedeuten. Bei dicken Baustahlplatten ist es akzeptabel, weil die Toleranzen lockerer sind und eine Nachbearbeitung ohnehin eingeplant ist.
Plasma schneidet auch durch Rost, Walzhaut, lackierte Oberflächen und Material, das im Freien gelagert wird. Das ist ein täglicher operativer Vorteil, den die Toleranzdiskussion oft in den Hintergrund rückt. Laser erfordert eine saubere, flache, ordnungsgemäß gelagerte Platte. Zunder, Beschichtungen und Oberflächenverunreinigungen können zu Schnittfehlern führen oder einen Reinigungsdurchgang vor dem Schneiden erfordern. Strukturbaustahl-Werkstätten, die Material mit Walzhaut erhalten oder Bestände aus Außenregalen entnehmen, spüren diesen Unterschied in jeder Schicht.
Laserstrahlschneiden vs. Plasmaschneiden: Die wichtigsten Unterschiede erklärt

Jede der folgenden Dimensionen ist eine Kaufentscheidung, nicht nur eine technische Beobachtung.
Präzision und Toleranz
Die Toleranzlücke lässt sich direkt auf die Prozessphysik zurückführen. Der fokussierte Strahl eines Lasers erzeugt eine Schnittfuge von 0,1 bis 0,3 mm Breite. Ein Plasmabogen, selbst ein HD-Plasmabogen, erzeugt auf konventionellen Systemen eine Schnittfuge von 1 bis 3 mm Breite, die sich mit HD-Plasma auf etwa 0,5 bis 1 mm verengt. Eine breitere Schnittfuge bedeutet mehr geometrische Abweichung entlang des Schnittwegs. Das ist Physik, keine Qualitätsbewertung.
In praktischen Zahlen: Laserschneiden erreicht Toleranzen im Bereich von ±0,05 bis 0,2 mm bei Blech, abhängig von Material und Dicke. HD-Plasma verengt sich auf ±0,25 bis 0,5 mm bei dickerem Blech, und konventionelles Plasma läuft breiter bei ±0,5 bis 1,0 mm, abhängig vom System und den Bedingungen. Alle Bereiche sind ungefähre Angaben. Die tatsächlich erreichbare Toleranz hängt von der Geometrie, der Dicke und dem Maschinen-Setup ab.
Teile, die eng tolerierte Baugruppen, Gewindeeinsätze oder Presspassungen erfordern, erzielen mit dem Laser gleichmäßigere Ergebnisse. Strukturteile mit lockereren Maßtoleranzen und höherem Durchsatz sind eine Aufgabe für das Plasmaverfahren.
Materialstärke und -art
Laserschneiden ist am wirtschaftlichsten bei Stahlblechen bis 25 mm und erzielt die besten Ergebnisse unter 12 mm. Über 12 bis 20 mm wird Plasma bei den Kosten pro Schnitt zunehmend wettbewerbsfähig.
Laser schneidet Metalle und Nichtmetalle: Acryl, Holz, Gummi, Keramik. Plasma erfordert elektrische Leitfähigkeit und kann keine nichtmetallischen Materialien verarbeiten. Ein Plasmabrenner auf einer Acrylplatte erzeugt nichts Nützliches.
Plasma hat außerdem eine Mindestlochdurchmesser-Einschränkung, die es zu kennen gilt: Ohne True-Hole-Technologie können keine Löcher kleiner als etwa das 2-fache der Materialdicke präzise geschnitten werden. Selbst mit True Hole liegt das Minimum bei 1:1, das heißt, der Lochdurchmesser muss der Materialdicke entsprechen.
Ein 5-mm-Loch in einer 10-mm-Platte lässt sich mit konventionellem Plasma nicht maßhaltig erreichen, was ein zusätzliches Bohren erzwingt, das Kosten und Zeit erhöht. Laser kann 2-mm-Löcher in einer 10-mm-Platte sauber schneiden. Bei Konstruktionen mit dichten Lochbildern, kleinen Befestigungslöchern oder präzisen Langlochmerkmalen kann diese Einschränkung die Prozesswahl bestimmen, noch bevor Toleranz oder Kosten überhaupt zur Sprache kommen.
Schnittkantenqualität und Wärmeeinflusszone
Der Laser erzeugt auf dünnem Blech einen schmalen Schnittspalt von etwa 0,1 bis 0,3 mm, eine minimale Wärmeeinflusszone und eine Kantenqualität, die bei sauberen Schnitten in der Regel das Nachentgraten überflüssig macht. Die Teile kommen vom Tisch und sind bereit für den nächsten Arbeitsgang.
Plasma erzeugt bei konventionellen Systemen eine breitere Schnittfuge von etwa 1 bis 3 mm, bei HD-Plasma schmaler, sowie eine breitere Wärmeeinflusszone. Bei dünnem Blech kann die breitere Wärmeeinflusszone Oberflächenoxidation und geringfügige Verformung verursachen. Plasmaschnittkanten weisen einen Fasenwinkel von etwa 1 bis 3 Grad auf, breiter bei dickerem Blech. Teile, die direkt in eine Schweißvorrichtung oder Schraubmontage einfließen, müssen möglicherweise entgratet oder im Design kompensiert werden.
Sichtteile, beschichtete Oberflächen, alles, was direkt auf die Abkantpresse geht: Lasern senkt die Nacharbeitskosten in den folgenden Prozessschritten. Strukturteile ohne Vorgabe zur Kantenbearbeitung nehmen die Eigenschaften des Plasmas ohne Probleme auf.
Geschwindigkeit
Moderne Faserlaser schneiden 2- bis 5-mal schneller als Plasma bei Blechen unter 6 mm. Über 6 mm wird die Plasmageschwindigkeit wettbewerbsfähig, und über 20 mm ist Plasma bei gleicher Leistung typischerweise schneller.
Allerdings sind Schnittgeschwindigkeit und Zykluszeit zwei verschiedene Dinge. Die sauberere Kante des Lasers erspart oft einen Nachbearbeitungsschritt, was den Gesamtzeitvergleich bei Präzisionsteilen deutlich verändert, die sonst nach dem Plasmaschneiden entgratet werden müssten.
Auch die Einstechzeit spielt bei dicken Blechen eine Rolle: Ab etwa 20 mm sticht Plasma schneller ein, und bei großen Verschachtelungsaufträgen summiert sich der Durchsatzvorteil schnell. Es lohnt sich, den gesamten Zyklus zu bewerten, nicht nur die Minuten, in denen die Maschine läuft.
Kosten
Faserlasersysteme sind in der Regel 2- bis 5-mal teurer als vergleichbare HD-Plasmasysteme. Ein 6-kW-Faserlaser mit einfachem Palettenwechsler kostet etwa 600.000 bis 800.000 $. Ein Hochpräzisions-Plasmasystem liegt bei rund 250.000 $. Plasma-Verbrauchsmaterialien wie Elektroden und Düsen kosten pro Stunde ebenfalls weniger als Laseroptiken und Gas.
Der Laser rechtfertigt seine höheren Stundensätze durch Toleranz, Kantenqualität und Materialvielfalt. Bei Präzisionsteilen, die nach dem Plasmaschneiden Nacharbeit und Oberflächenbehandlung erfordern, ist der Gesamtpreis pro konformem Teil beim Laser oft niedriger.
Die meisten Vergleiche lassen die Schleifarbeit außer Acht. Plasmaschlacke bedeutet, dass immer jemand Teile schleift. Ein Arbeiter, der vier Stunden pro Tag mit der Entfernung von Schlacke bei 25 $/Stunde verbringt, summiert sich auf etwa 25.000 $ Arbeitskosten pro Jahr. Hochauflösende Plasmasysteme wie die Hypertherm XPR-Serie können diese Schleifzeit bei geeigneten Materialien drastisch reduzieren, aber die Kosten tauchen trotzdem irgendwo auf. Lasergeschnittene Teile in geeigneten Dicken gehen direkt zum nächsten Arbeitsschritt.
Der Pressbrake-Workflow ist ebenfalls wichtig. Lasergeschnittene Kanten sind pressbrake-bereit: direkt zum Biegen ohne Kantenvorbereitung. Plasmageschnittene Kanten auf dünneren Blechen müssen oft vor dem Biegen geschliffen werden, um Rissbildung am Biegeradius zu verhindern und eine konsistente Biegeentwicklung zu gewährleisten. Werkstätten, die beide Prozessarten durch dieselbe Pressbrake führen, spüren, dass sich die vorgelagerte Kantenvorbereitungszeit über eine Schicht ansammelt. Die Schneidentscheidung beeinflusst den gesamten Fertigungsfluss.
Materialverträglichkeit: Was kann jedes Verfahren schneiden?
Der Materialtyp entscheidet die Verfahrensfrage oft, bevor Kosten oder Toleranz überhaupt ins Spiel kommen. Die Leitfähigkeitsanforderung beim Plasmaschneiden ist eine harte Grenze, und bessere Ausrüstung ändert daran nichts.
| Material | Laserschneiden | Plasmaschneiden | Anmerkungen |
|---|---|---|---|
| Baustahl | Ja, CO2 und Faser | Ja, alle Systemtypen | Sauerstoff als Hilfsgas beim Laser; Plasma dominiert bei Blechen über 20 mm |
| Rostfreier Stahl | Ja, Stickstoffunterstützung ist zu bevorzugen | Ja. HD-Plasma für Qualität; konventionelles Plasma für Strukturteile. | Stickstoffunterstützter Laser liefert oxidfreie Kanten; Plasma hinterlässt Fase und Wärmeeinflusszone |
| Aluminium | Ja, Faserlaser ist zu bevorzugen | Ja, mit geeignetem Gas und passenden Parametern | Faserlaser kommt mit Reflexion gut zurecht; Plasma toleriert Walzhaut |
| Kupfer und Messing | Ja, Faserlaser | Ja, leitfähiges Metall | Faserlaser verarbeitet reflektierende Metalle zuverlässig; CO2 erfordert spezielles Rüsten |
| Titan | Ja | Ja | Beides funktioniert; Laser bevorzugt für Präzisionsanwendungen in der Luft- und Raumfahrt |
| Acryl und Kunststoffe | Ja, vielseitig | Nr. Nicht leitfähig. | Physikalische Grenzen des Verfahrens. Plasma kann keine Nichtmetalle schneiden. |
| Holz und Gummi | Ja, CO2 und Faser | Nr. Nicht leitfähig. | Nur Laser. |
Moderne Faserlasersysteme verarbeiten Kupfer und Messing zuverlässig. Das war eine Einschränkung älterer CO2-Systeme, die einen gut ausgestatteten Faserlaserbetrieb nicht mehr einschränkt. Plasma bleibt unabhängig vom Systemupgrade auf leitfähige Metalle beschränkt. Material, das verrostet, verzundert oder beschichtet ankommt? Plasma verarbeitet es ohne Vorreinigung. Laser nicht.
Wann Laserschneiden statt Plasmaschneiden wählen?
Die Prozessauswahl hängt von drei Variablen ab: Materialdicke, erforderliche Toleranz und Projektbudget.
| Szenario | Empfohlener Prozess | Grund |
|---|---|---|
| Dünnes Edelstahl- oder Aluminiumblech, 6 mm oder weniger | Laser | Schmale Schnittfuge, saubere Kante, kurze Zykluszeit |
| Baustahlblech über 12 bis 20 mm | Plasma | Kosten pro Schnitt und Durchsatz sprechen für Plasma; die Toleranzanforderungen lassen es in der Regel zu |
| Komplexe 2D-Geometrie oder filigrane Profile | Laser | Feine Details, enge Eckenradien und präzise kleine Bohrungen erfordern die Schnittbreite des Lasers |
| Budgetorientiert, unkritische Strukturschnitte | Plasma | Geringere Anlagen- und Betriebskosten, wenn die Toleranz nicht im Vordergrund steht |
| Medizintechnik, Luft- und Raumfahrt oder Baugruppen mit engen Toleranzen | Laser | Toleranz, Kantenqualität und Rückverfolgbarkeit sprechen für Laser |
| Nichtmetallblech: Acryl, Holz, Verbundwerkstoffe | Laser | Plasma kann nicht leitfähige Materialien nicht bearbeiten |
| Halter und Rahmen für hohe Stückzahlen | Plasma für dick, Laser für dünn | Auswahl nach Dicke: Laser für dünnes Material, Plasma für Baustahlblech |
| Konstruktionen mit kleinen Bohrungen, unter 2× Materialdicke | Laser | Die Mindestlochgröße beim Plasmaverfahren lässt nur den Laser als wirtschaftliche Option zu |
Wählen Sie Laserschneiden, wenn …
- Ihr Material ist dünn bis mittel, unter 12 mm. Besonders Edelstahl, Aluminium oder beschichtete Bleche.
- Die Toleranzanforderungen sind eng. Baugruppen mit Presssitzen, Gewindeeinsätzen oder Passungen unter ±0,2 mm.
- Ihr Bauteil hat kleine Bohrungen, komplexe Profile oder detaillierte 2D-Geometrien, bei denen die Schnittfugenbreite des Plasmas zu Maßabweichungen führen würde.
- Die Kantenqualität ist für die Weiterverarbeitung entscheidend. Sichtteile, beschichtete Oberflächen oder Teile, die ohne Kantenvorbereitung direkt in eine Schweißvorrichtung gehen.
- Ihr Material umfasst Nichtmetalle wie Acryl, Verbundwerkstoffe, Gummi oder Holz neben Metallkomponenten.
Wann Sie sich für das Plasmaschneiden entscheiden …
- Ihr Material ist eine dicke Strukturplatte, bei Stahl über 12 bis 20 mm, wo der Plasma-Durchsatz und der Kostenvorteil real sind.
- Die Toleranzanforderungen lassen es zu. Strukturteile, bei denen ±0,5 mm oder lockerer akzeptabel ist.
- Ihr gesamtes Material ist leitfähiges Metall und Sie benötigen keine Schnitte in Nichtmetall.
- Das Budget ist begrenzt. Geringere Ausrüstungs- und Betriebskosten machen Plasma zur zugänglicheren Option.
- Ihr Material kommt nicht einwandfrei an. Rostiges, verzundertes oder beschichtetes Material aus Außenlagerung ist plasmageeignet, ohne vorherige Reinigung.
Wann beides sinnvoll ist: Der hybride Workflow
Bei manchen Projekten werden Plasma und Laser nacheinander eingesetzt. Plasma schneidet große Blechzuschnitte schnell und wirtschaftlich vor. Der Laser schneidet dann als Sekundäroperation Präzisionsmerkmale wie Schraubenlöcher, komplexe Nuten und Profile mit engen Toleranzen in die vorgeschnittenen Zuschnitte. Dieser Arbeitsablauf ist in der Landtechnik, im Stahlbau und in der Schwerindustrie üblich, wo der Großteil des Teils aus Strukturblech besteht, aber bestimmte Merkmale Laserpräzision erfordern.
Kombinationsschneidemaschinen, die beide Prozesse auf einem Tisch integrieren, gibt es. Dedizierte Maschinen, die eine Aufgabe gut erledigen, übertreffen sie in der Regel im Durchsatz. Eine Fertigungspartnerschaft, die sowohl Plasma- als auch Laserprozesse intern abwickelt, stellt oft fest, dass es wirtschaftlicher ist, zuerst Plasma und dann Laser zu fahren, anstatt einen der beiden Prozesse isoliert zu betreiben.
Branchenanwendungen von Laser- und Plasmaschneiden in der Blechbearbeitung
Was Sie fertigen, ist genauso wichtig wie die Materialdicke.
In der Automobilproduktion wird Laserschneiden eingesetzt für Karosserieteile, Halter und Komponenten von EV-Batteriegehäusen, bei denen die Toleranzen eng und die optischen Standards hoch sind. Plasma übernimmt strukturelle Hilfsrahmen und Chassisplatten, bei denen die Geschwindigkeit wichtiger ist als die Kantenqualität.
Luft- und Raumfahrt sowie Verteidigung setzen auf den Laser für Präzisionshalter, Gehäuse und Strukturhäute aus Aluminium 6061, Edelstahl 316L und Titan Grade 5. Plasma wird für eng tolerierte Luftfahrt-Blecharbeiten selten spezifiziert.
Die Medizintechnik setzt fast vollständig auf Laser. Chirurgische Instrumentenkomponenten, Medizingehäuse und Dünnblechteile aus Edelstahl erfordern enge Toleranzen und gratfreie Kanten.
Industrielle Ausrüstung ist die Kategorie, die beide Verfahren nebeneinander nutzt. Laser für präzise Steuerpaneele und Montageplatten, Plasma für dicke strukturelle Schweißkonstruktionen, Rahmen und Stützstrukturen.
In der Unterhaltungselektronik und Robotik wird das Laserschneiden für Aluminium-Chassis, Wärmeverteiler und präzise Blechrahmen eingesetzt, bei denen die optischen und maßlichen Anforderungen hoch sind.
Sprechen Sie mit Yijin über Ihr Blechprojekt
Die Wahl zwischen Laser und Plasma ist anhand einer CAD-Datei allein selten offensichtlich; sie hängt von Toleranz, Dicke, Stückzahl und den nachgelagerten Prozessen ab.
Yijin-Lösung führt beide Verfahren im Haus durch und empfiehlt das richtige bereits in der Konstruktionsprüfung, bevor der Schnitt beginnt. Unser Blechteam arbeitet für Automotive-, Luftfahrt-, Medizin- und Industrieanwendungen, unterstützt durch die Zertifizierungen ISO 9001, IATF 16949, AS9100D und ISO 13485, die jeden dieser Bereiche abdecken.
Laden Sie Ihre CAD-Dateien hoch für eine kostenlose DFM-Prüfung und ein Angebot innerhalb von 24 Stunden.
FAQs zu Laserschneiden vs. Plasmaschneiden für Blech
Kann ich mitten im Projekt von Plasma auf Laser umsteigen, wenn sich die Toleranzen als enger als erwartet erweisen?
Es hängt davon ab, wie weit das Projekt fortgeschritten ist. Wenn der Schnitt noch nicht begonnen hat, ist ein Wechsel in der Regel unkompliziert, da der Lohnfertiger die Teile für den Lasertisch neu verschachtelt und ein neues Angebot erstellt.
Sobald das Plasmaschneiden läuft, können bereits auf Plasmatoleranzen geschnittene Teile nicht nachträglich enger toleriert werden. Sie müssten diese Teile auf dem Laser neu schneiden, was bedeutet, dass Sie für diesen Teil der Serie doppelt bezahlen.
Wie gebe ich Laserstrahlschneiden bzw. Plasmaschneiden in einer Zeichnung an?
Die meisten Lohnfertiger erwarten keine Angabe des Schneidverfahrens auf der Zeichnung selbst. Was sie brauchen, sind die Toleranzwerte, die Anforderungen an die Kantenqualität und alle Hinweise zu nachgelagerten Arbeitsgängen wie Schweißen oder Biegen. Wenn ein Merkmal ±0,1 mm erfordert, weiß der Lohnfertiger, dass dies Laserschneiden ist. Wenn ein Strukturhalter ±1,0 mm erfordert, kommt Plasmaschneiden infrage.
Eignet sich das Laserschneiden für Einzelprototypen, oder ist es nur bei hohen Stückzahlen wirtschaftlich?
Laserschneiden ist eines der prototypenfreundlichsten Verfahren in der Blechbearbeitung. Es gibt keine Werkzeugkosten, minimale Rüstzeiten und Teile werden direkt aus einer CAD-Datei geschnitten. Ein einzelner Prototyp kostet pro Teil mehr als eine Serienfertigung, weil Rüst- und Programmierzeit von einem Stück statt von Hunderten absorbiert wird, aber das gilt gleichermaßen für Plasma.
Welche Dateiformate und Konstruktionspraktiken beschleunigen die Angebotserstellung?
STEP-Dateien sind der Standard für die Angebotserstellung bei Blechteilen. Sie bewahren die 3D-Geometrie, Biegeinformationen und Merkmalsdetails, die die Verschachtelungssoftware eines Fertigers direkt lesen kann.
DXF- und DWG-Dateien eignen sich für Flachmusterteile, verlieren jedoch Dicken- und Biegedaten, was bedeutet, dass der Fertiger Rückfragen stellen oder Annahmen treffen muss. PDFs von Zeichnungen sind als Referenz neben der 3D-Datei nützlich, nicht als Ersatz dafür.
Zurück zum Anfang: Laserschneiden vs. Plasmaschneiden für Bleche: Was ist für Ihr Projekt erforderlich?




 English
 Spanish
 German
 French