¡Noticias emocionantes! Yijin Hardware cambia de marca a Yijin Solution. Leer más →

¿Sin planos? No hay problema. Desde el concepto hasta la producción, nuestros diseñadores e ingenieros se encargan de todo lo intermedio. Explora nuestros nuevos servicios

Capacidades de fabricación de estampación de chapa metálica

Estas especificaciones se aplican a nuestras líneas de prensa progresiva, compuesta y de embutición profunda. La tolerancia, el tamaño del recorte y la velocidad de prensa dependen de la clase de matriz y del material; los rangos indicados a continuación corresponden a condiciones de producción estándar.
Característica Descripción
Precisión y tolerancia ±0,05 mm de serie; ±0,025 mm alcanzables con troqueles progresivos de precisión
Material Grosor de 0,1 a 6 mm en bobina y chapa
Capacidad de prensa 30-1.500 toneladas; hasta 1.000 golpes por minuto según el proceso
Capacidad máxima Tamaño de chapa de hasta 1500 × 600 mm (progresivo); hasta 800 × 800 mm (embutición profunda)
Plazos de entrega Utillaje: 4-8 semanas; muestras: 3-7 días; producción: 2-4 semanas

Materiales para estampación de chapa metálica

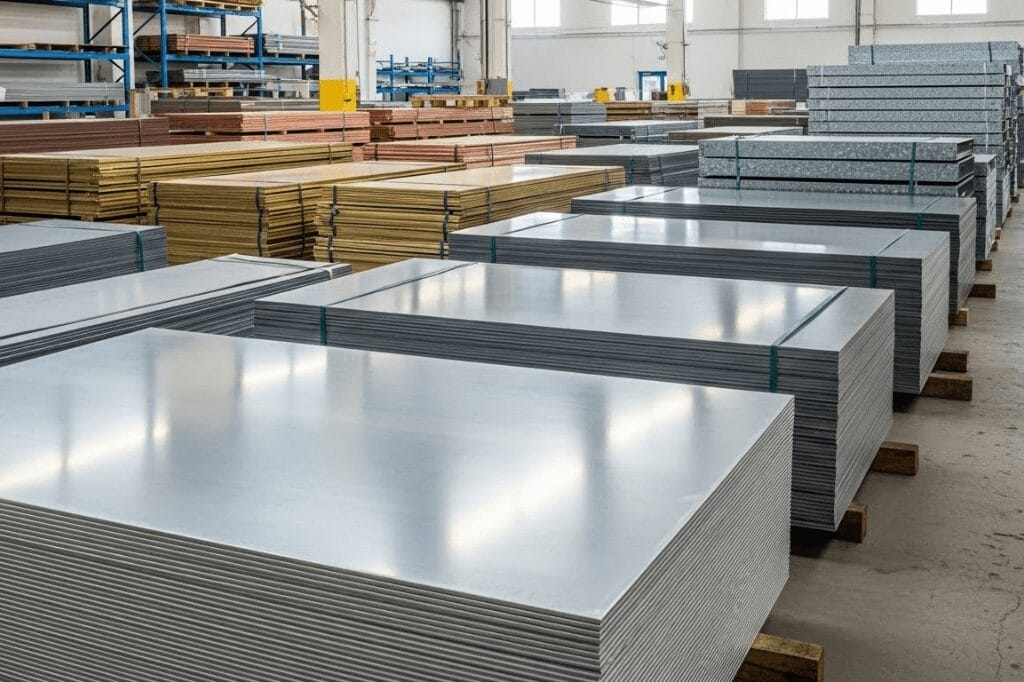
Estampamos chapa, bobina y material prerecubierto en acero al carbono, inoxidable, aluminio, cobre y latón. La selección del material determina la vida del molde, la estrategia de lubricación y los límites de conformado, por lo que el grado del material se revisa junto con el plano durante el análisis DFM.

Acero al carbono y acero dulce

Tipo Común Grados
Chapa laminada en frío SPCC, CR4, DC01, DC03
Laminado en caliente y estructural SPHC, A36, S235JR, Q235
Alta resistencia y recubierto DP590, DP780, SGCC galvanizado, electrogalvanizado
TipoComún Grados
Austenítico304, 304L, 316, 316L, 321
Ferrítico y martensítico430, 410, 420
Muelles y especiales301 (1/2 duro, totalmente duro), 17-7 PH, 410 acero para resortes


TipoComún Grados
Uso general1050, 1060, 1100, 3003
AluminioC36000, C26000, C28000, C11000, C12200
Duro y aeroespacial6061-T6, 7075-O (conformado en estado O y posterior tratamiento térmico)


TipoComún Grados
CobreC1100 (T2), C1020 (TU1)
LatónC26000 (H65), C2680 (H62), C2801 (H59)
EspecialidadBronce fosforoso C5191, cobre berilio C1720, bronce al silicio, alpaca


what materials can you use for metal stamping

Acabados superficiales para estampación de chapa metálica

Las piezas estampadas se entregan con la superficie de la bobina o chapa de entrada, más cualquier acuñado o bruñido realizado en el troquel. Los acabados que se indican a continuación añaden resistencia a la corrosión, color, y aspecto cosmético tras el estampado. La mayoría se aplican sobre piezas acabadas antes de la inspección final y el embalaje.

Acabado superficial

ESPECIFICACIÓN

mill finish

Acabado natural (tal como se estampa)

Las piezas se entregan con la superficie original de laminación del proveedor de bobina, además de las marcas de utillaje de punzones y matrices. Estándar para componentes estampados ocultos, bastidores internos y piezas que se recubrirán después. No se aplica ningún tratamiento superficial adicional.

deburring and edge eased

Desbarbado y pulido por vibración

El desbarbado por vibración en cuba, el acabado con disco centrífugo o el chorreado con microesferas eliminan las rebabas de bordes troquelados y agujeros punzonados. Es obligatorio en cualquier pieza que manipule el usuario final o que pase a un montaje. Mantiene Ra 1,6 a 3,2 μm en los bordes cortados.

anodizing aluminum

Anodizado (aluminio)

Sulfúrico Tipo II (5 a 25 μm) para protección contra la corrosión y teñido de color en piezas de aluminio estampadas. Hardcoat Tipo III (25 a 75 μm) para resistencia al desgaste en piezas aeroespaciales e industriales. Procesado según MIL-A-8625. Colores estándar incluir negro, transparente, rojo, azul y dorado.

recubrimiento en polvo

Recubrimiento en polvo

Aplicación electrostática de polvo curada a 356-392 °F (180-200 °C) para estampaciones de acero y aluminio. Espesor de recubrimiento de 60 a 120 μm. Disponibilidad de colores RAL y Pantone. Ofrece de 500 a 1.000 horas de resistencia a la niebla salina.

hot dip galvanizing and plating

Recubrimiento electrolítico y e-coat

Cinc brillante según ASTM B633 (de 5 a 25 μm) para protección anticorrosiva en piezas estampadas de acero. Niquelado, cromado y estañado disponibles para aplicaciones estéticas y eléctricas. La cataforesis (deposición electroforética) aplica un recubrimiento uniforme de imprimación de 15 a 35 μm en recesos y geometrías complejas.

brushing and passivation

Pasivado y tratamiento térmico

Pasivado según ASTM A967 para piezas estampadas de acero inoxidable, para eliminar el hierro libre y restaurar la capa de óxido de cromo. Se ofrecen alivio de tensiones y endurecimiento por envejecimiento en aleaciones tratables térmicamente (17-7 PH, 7075, cobre berilio) para que las piezas conformadas alcancen sus propiedades mecánicas finales tras el estampado.

Tipos de estampación de chapa que ofrecemos

Realizamos tres configuraciones de estampación de forma integral, cada una adaptada a un rango de volumen y a una geometría de pieza diferentes. A continuación se detallan las principales variantes y cuándo es correcta cada una.

what are the benefits of sheet metal stamping

Estampación con troquel progresivo

La chapa en bobina avanza a través de un troquel de acero para utillaje templado de varias estaciones en una sola prensa, y cada estación realiza corte, punzonado, conformado o recorte. De cada embestida de la prensa sale una pieza acabada, a velocidades de hasta 1.000 embestidas por minuto. La opción más económica para producciones superiores a 50.000 piezas al año. Plazo de entrega del utillaje de 6 a 12 semanas; el coste por pieza baja drásticamente con el volumen.

Estampación con troquel compuesto y de una sola estación

Prensas de simple efecto con matrices compuestas que realizan dos o tres operaciones en una sola carrera (corte y punzonado, conformado y acuñado), o matrices secuenciales de una sola estación para piezas con geometría limitada. Coste de utillaje inferior al de las matrices progresivas, adecuadas para tiradas de producción de 5.000 a 100.000 piezas. Estándar para soportes, arandelas, terminales y piezas planas sencillas.

Embutición profunda y conformado

Las prensas de embutición multietapa estiran un recorte plano hacia la cavidad de una matriz a través de una o varias etapas de reducción, produciendo vasos, latas, carcasas y cavidades profundas. Se utilizan para carcasas de baterías, envolventes de sensores, reflectores de iluminación, menaje de cocina y componentes de recipientes a presión. Relaciones de reducción de hasta 0,6 por embutición en piezas profundas; embutición multietapa en vasos más profundos que el diámetro.

Aplicaciones del estampado de chapa metálica

Fabricación de chapas metálicas

Soportes estampados, placas de montaje, refuerzos estructurales y herrajes de ensamblaje para soldadura, plegado y acabado posteriores. El estampado cubre piezas de gran volumen en las que el corte por láser no puede competir en coste.

Automoción y vehículos pesados

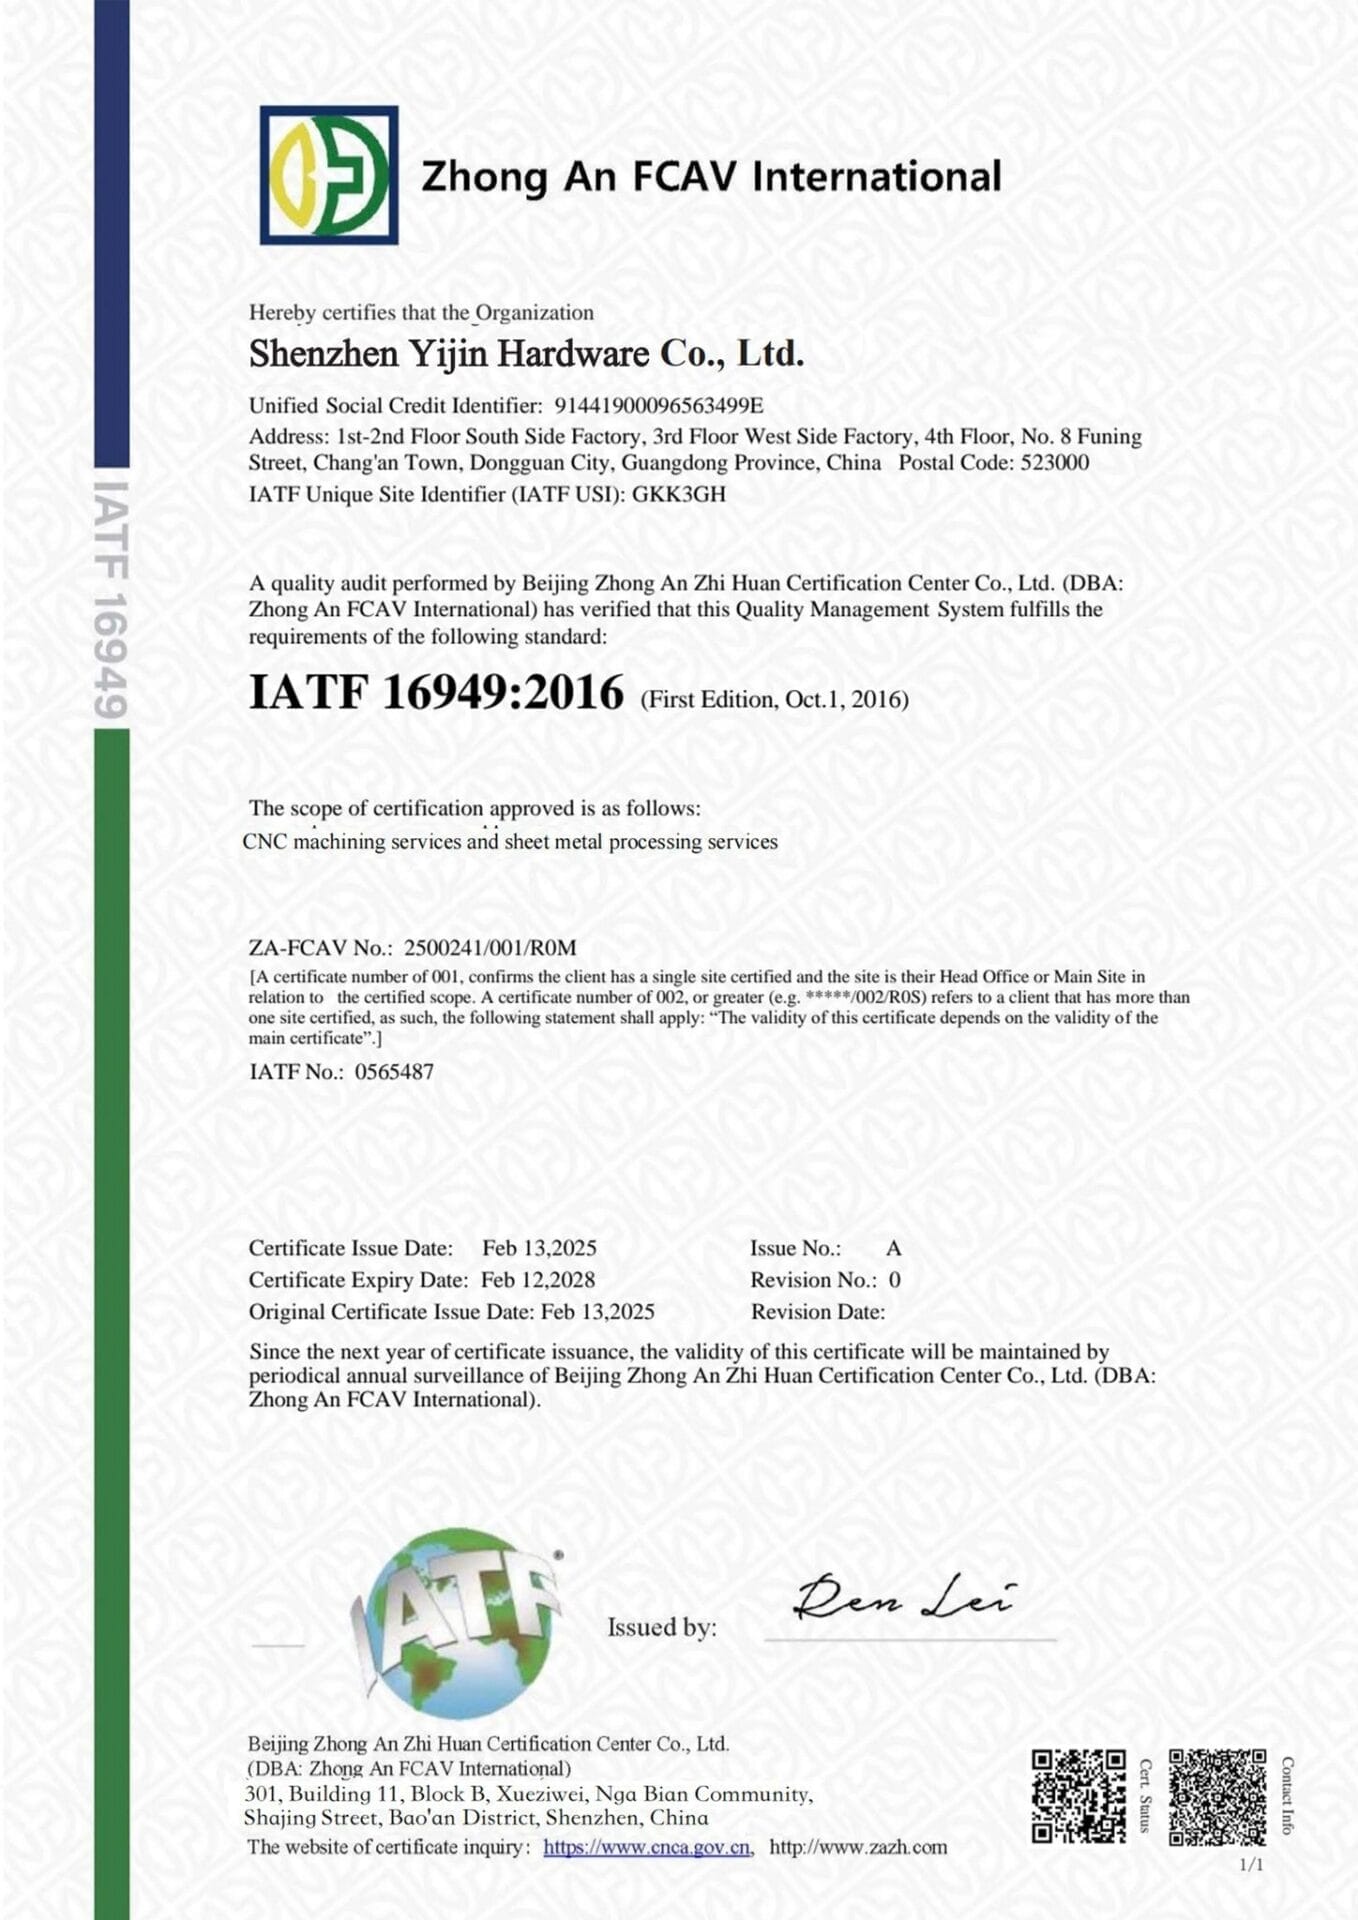
Paneles de carrocería, soportes, refuerzos, componentes de escape y piezas estructurales estampadas en aceros bifásicos DP590 y DP780. Fabricadas bajo IATF 16949 con documentación PPAP nivel 3, revisiones formales de las fases APQP y control estadístico del proceso (SPC).

HVAC y electrodomésticos

Aletas de intercambiadores de calor, carcasas de ventiladores, soportes de motor y embellecedores de electrodomésticos en acero galvanizado y aluminio. Los troqueles progresivos asumen los programas de gran volumen que determinan la economía de costes en climatización y línea blanca.

Electrónica y conectores

Marcos de terminales, terminales, contactos, lengüetas elásticas, carcasas de apantallamiento EMI y carcasas de conectores en cobre berilio, bronce fosforoso y latón. Los troqueles progresivos de alta precisión mantienen ±0,025 mm en la geometría de contacto crítica para el rendimiento eléctrico.

Aeroespacial

Clips estampados, canales, soportes y refuerzos estructurales en aluminio 7075-T6 y acero inoxidable. Producción alineada con AS9100 con inspección de primera pieza, PPAP y trazabilidad completa de materiales según especificaciones AMS.

Energía y potencia

Carcasas de celdas de batería, conjuntos de barras colectoras, chapas magnéticas de motor y componentes de chasis de inversores para vehículos eléctricos y almacenamiento estacionario. El estampado con troquel progresivo garantiza el control de rebabas y dimensional exigido para la seguridad y el rendimiento de las baterías.

Equipamiento industrial

Piezas de bombas, placas de válvulas, jaulas de rodamientos, protectores de máquinas y soportes de chasis en acero al carbono e inoxidable. Las matrices templadas de larga vida útil gestionan los programas de millones de unidades que exige el equipamiento industrial tradicional.

Bienes de consumo y ferretería

Utensilios de cocina, herramientas manuales, luminarias, bisagras, pestillos y herrajes decorativos en acero inoxidable, latón y aluminio. Acabados cepillados, pulidos y recubiertos para piezas visibles de cara al consumidor.

Productos sanitarios

Piezas en bruto para instrumentos quirúrgicos, carcasas de equipos, componentes de jeringuillas y cuerpos de dispositivos desechables en acero inoxidable 316L y aluminio de grado médico. Fabricados bajo ISO 13485 con acabados pasivados y trazabilidad por lote.

Fábrica de estampación de chapa metálica de Yijin Solution

Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de estampación alberga prensas mecánicas y servoaccionadas de 30 a 1.500 toneladas, un taller propio de matrices de acero para herramientas con fresado CNC, electroerosión y rectificado, además de 281 instrumentos de inspección, como máquinas de medición por coordenadas Zeiss, proyectores de perfiles y galgas para rebabas. La bobina, la chapa y el utillaje pasan del diseño de la matriz a la estampación, el desbarbado, el acabado y la inspección sin salir de la planta.

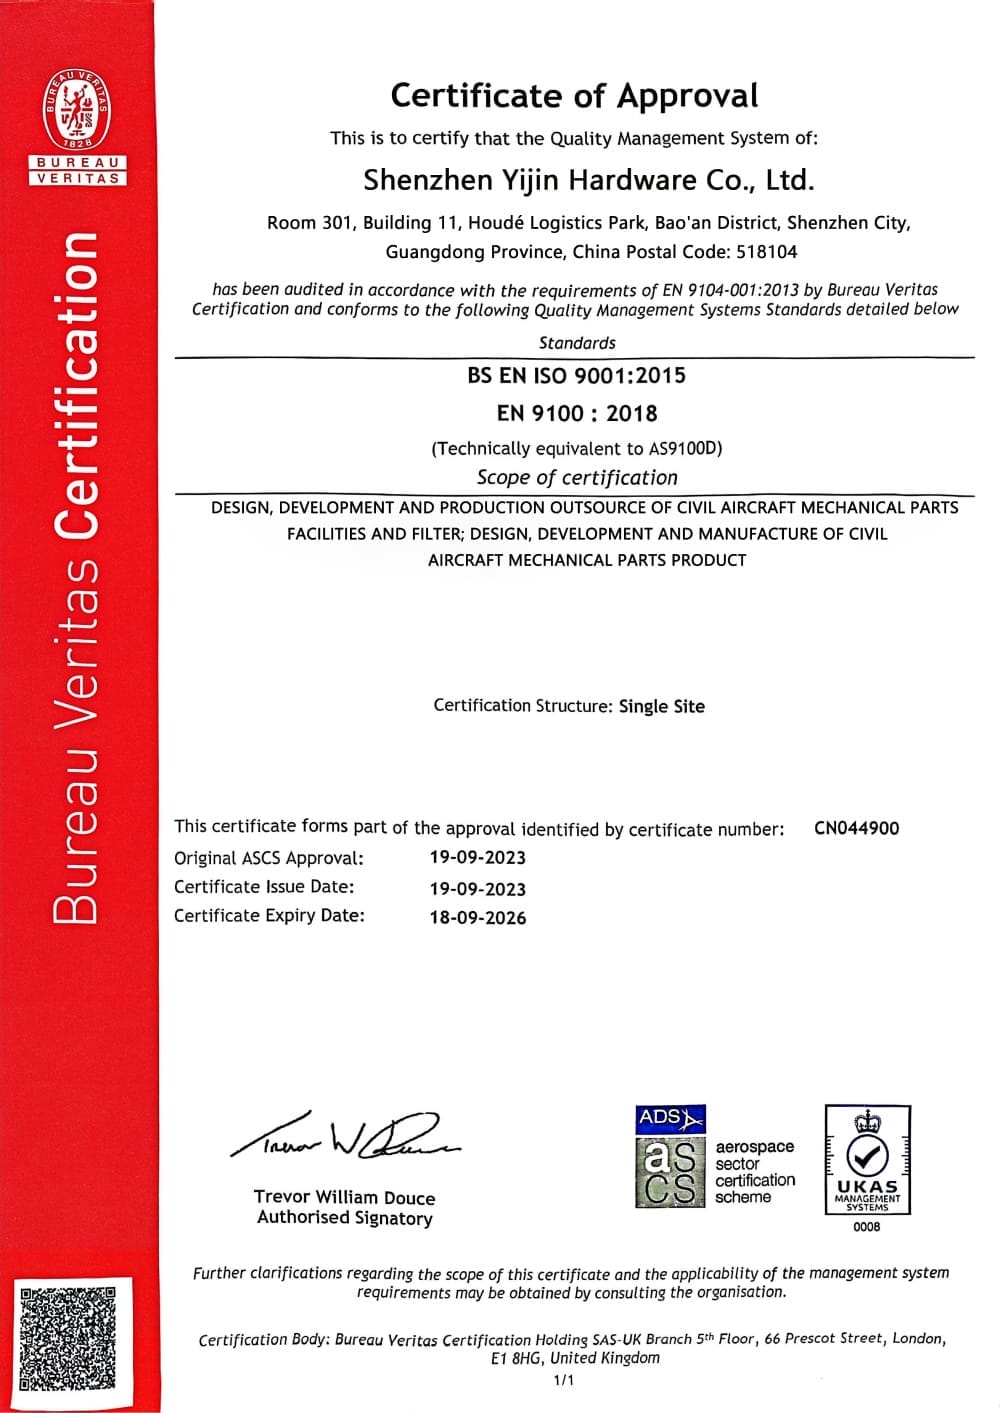
Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, datos de ensayos mecánicos y documentación FAI. Para programas aeroespaciales y médicos, la producción se realiza bajo sistemas de gestión de calidad AS9100 e ISO 13485.

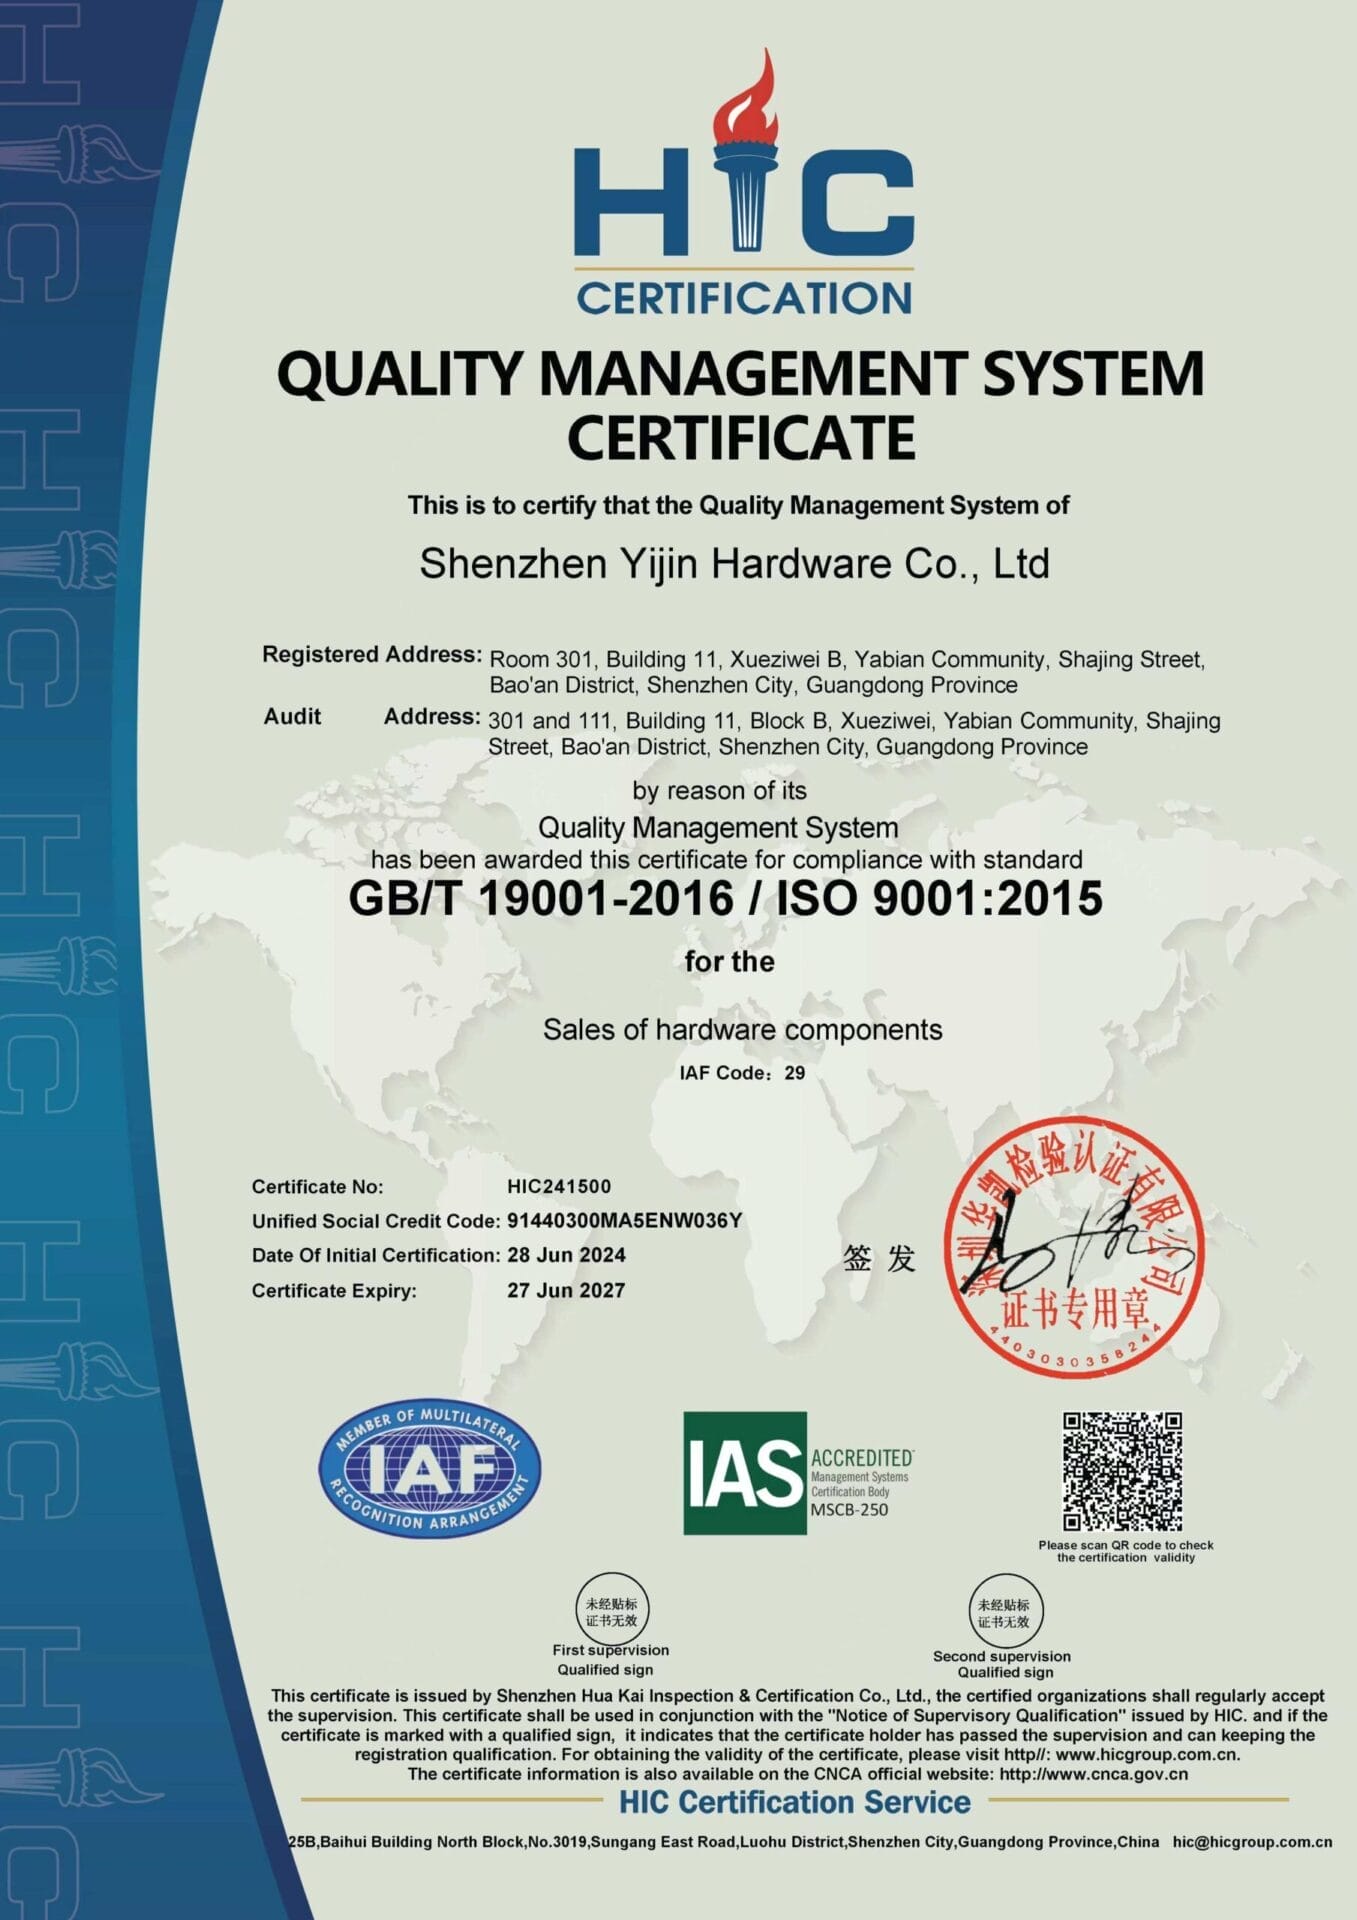
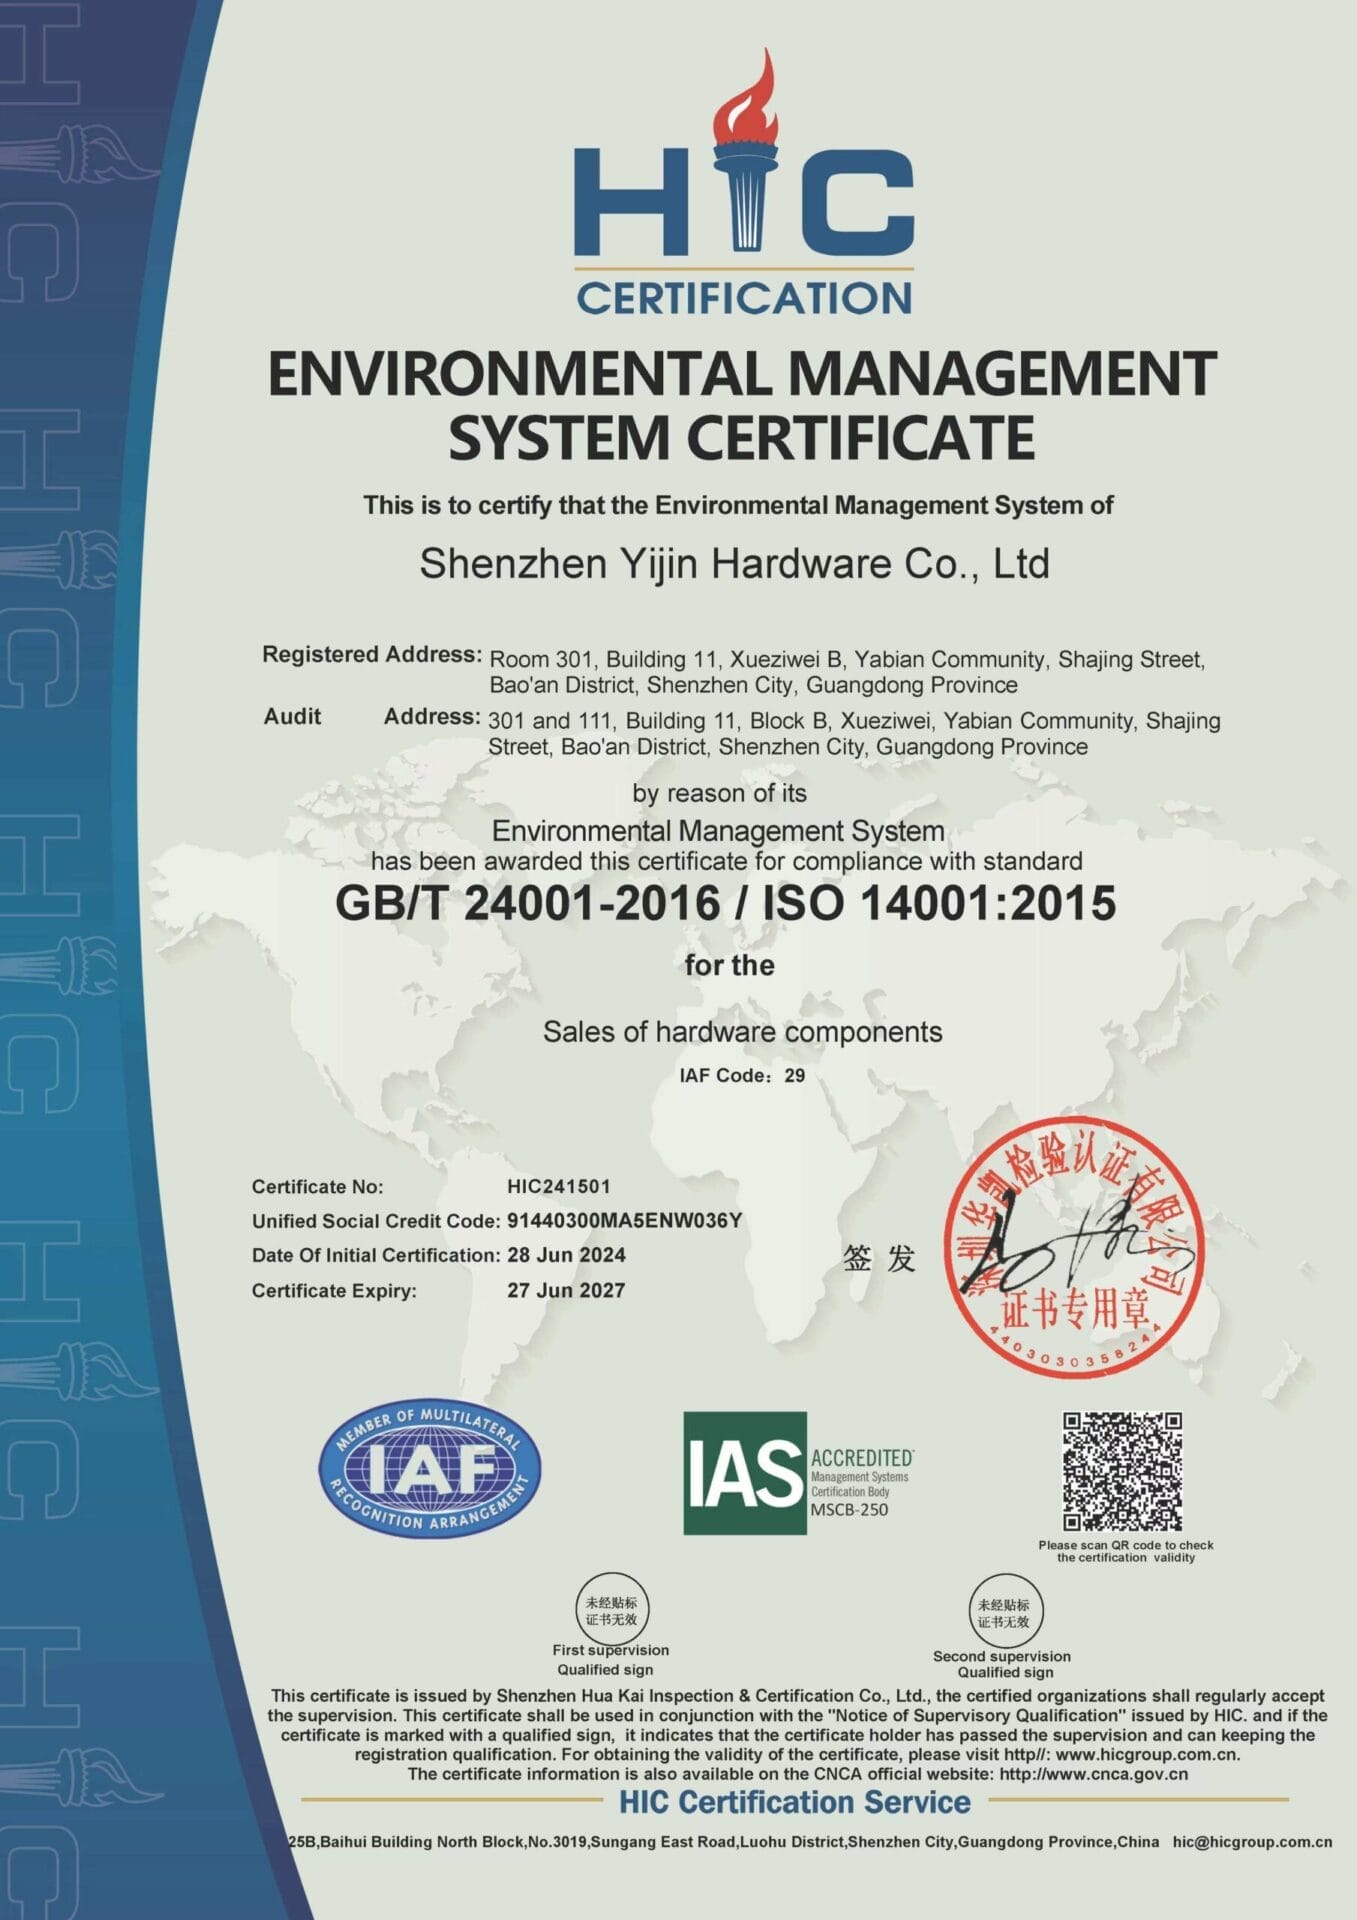
Nuestras certificaciones

¿Qué es el estampado de chapa metálica?

El estampado de chapa metálica es un proceso de conformado de gran volumen que utiliza matrices de acero para herramientas templado y prensas para convertir chapa plana o bobina en piezas acabadas en uno o varios golpes. Se coloca un recorte en la matriz, la prensa empuja la matriz superior contra la inferior y el metal se corta, conforma, embute o acuña según el diseño de la matriz. Las matrices progresivas alimentan la bobina a través de varias estaciones en una sola prensa, de modo que sale una pieza acabada en cada golpe a velocidades de hasta 1.000 golpes por minuto.

El estampado es la opción más económica en volúmenes de producción superiores a 5.000-10.000 piezas al año. La contrapartida es el coste inicial de utillaje (normalmente de 5.000 a 100.000 $ o más por matriz) y el plazo de entrega (de 4 a 12 semanas para diseñar, fabricar y validar el utillaje). Por debajo de 5.000 piezas, el corte por láser más el plegado suele ser más económico. Por encima de 50.000 piezas, el estampado con matriz progresiva reduce el coste por pieza a unos pocos céntimos por pieza para geometrías sencillas.

stamping part samples yijin
metal stamping parts process

Cómo funciona la estampación de chapa metálica

La estampación de chapa metálica sigue cuatro pasos desde un diseño digital hasta una pieza acabada.

  1. DFM y diseño de troqueles: su archivo STEP junto con el plano 2D se revisa para comprobar la viabilidad del estampado (límites de conformado, relaciones de embutición, dirección de las rebabas, colocación de pestañas y entradas). El equipo de simulación de flujo de material diseña la disposición de la tira del troquel, la secuencia de estaciones y el utillaje.
  2. Fabricación de utillaje: el fresado CNC, la electroerosión y el rectificado cortan las placas de molde, los punzones y los insertos a partir de acero para utillaje templado (D2, A2, S7) o metal duro para series largas. Utillaje builds normalmente tomar De 4 a 12 semanas, según el número de estaciones.
  3. Muestreo T1 y estampación de producción: las primeras piezas que salen del molde se inspeccionan según su plano, verificando la dirección de la rebaba, la precisión dimensional y el comportamiento de conformado. Tras la aprobación de T1, el la bobina avanza a través del troquel a una cadencia de golpes programada. El control SPC supervisa las cotas críticas durante toda la serie y los sensores integrados en el troquel detectan perforaciones omitidas o errores en la banda de alimentación.
  4. Acabado e inspección: las piezas se desbarban, se les aplica el acabado superficial si es necesario, se inspeccionan según su plano mediante CMM, comparadores ópticos o sistemas de visión en línea, y se embalan para su envío.

Un ciclo típico de prototipo tarda de 3 a 7 días. Los lotes de producción tardan de 2 a 4 semanas.

¿Por qué elegir Yijin Solution para el estampado de chapa metálica?

Controlamos cada paso del estampado, desde el diseño del troquel hasta el utillaje, el estampado, el acabado y la inspección. Esta integración vertical se traduce en ciclos de utillaje más cortos, una calidad de pieza constante y precios directos de fábrica sin márgenes de intermediarios.

precision and quality
Precisión y calidad

Las CMM Zeiss, los interferómetros láser y los comparadores ópticos verifican cada lote crítico. Las piezas mantienen ±0,05 mm típico y ±0,02 mm en programas de 5 ejes. La inspección de primera pieza y la documentación PPAP Nivel 3 son estándar en las series de producción.

fast turnaround
Entrega rápida

Plazo de entrega del utillaje de 4 a 8 semanas para matrices de corte y de 6 a 12 semanas para matrices progresivas. Muestras T1 en 3 a 7 días desde la finalización de la matriz. Envíos de producción en 2 a 4 semanas. Taller de matrices propio, prensas de estampación y acabados, todo con servicio integral.

order any size
Pida cualquier tamaño

Las series piloto de 1.000 piezas con utillaje de prototipo y los programas de producción de más de 1.000.000 de unidades al año con troqueles progresivos templados pasan por los mismos controles de calidad. El volumen no cambia los estándares de inspección.

prototyping to production
Del prototipo a la producción

Los moldes prototipo de aluminio validan el diseño de la pieza entre 500 y 5.000 piezas. Los datos de proceso y el aprendizaje se trasladan directamente al utillaje de producción templado, eliminando la recalificación cuando escala a volumen.

wide range materials
Variedad de materiales

El diseño del molde, el fresado CNC, la electroerosión, el rectificado y las pruebas se realizan en una misma planta. Las revisiones del molde se hacen en días, no en semanas. Sin traspasos entre proveedores entre el diseño del molde y el estampado.

cost effective
Rentable

Precios directos de fábrica, sin márgenes de intermediarios. Nuestro equipo técnico revisa su plano antes de empezar el diseño del utillaje para identificar la consolidación de estaciones, la optimización de la chapa y los cambios de dirección de rebaba que reducen el coste del utillaje y el precio por pieza.

Preguntas frecuentes sobre el estampado de chapa metálica

Preguntas frecuentes sobre los procesos de estampación de chapa metálica, los utillajes y nuestro sistema de producción.

La elección depende del volumen anual, la geometría de la pieza y el presupuesto de utillaje.

El estampado con troquel progresivo es la opción más económica por encima de 50.000 piezas al año. La bobina avanza a través de un troquel multiestación a hasta 1.000 golpes por minuto, produciendo una pieza terminada en cada golpe. El utillaje es caro (de 30.000 a 200.000 $ o más), pero el coste por pieza baja a unos pocos céntimos en grandes volúmenes.

El estampado con troquel compuesto y de estación única es la opción adecuada para 5.000 a 100.000 piezas. El coste del utillaje es menor (5.000 a 30.000 $) y el troquel realiza menos operaciones. Se utiliza para soportes, arandelas, terminales y piezas planas sencillas.

El embutido profundo produce vasos, latas y carcasas arrastrando el material hacia una cavidad a través de una o más etapas de reducción. El coste del utillaje es de moderado a alto; el proceso es la única forma económica de fabricar piezas con relaciones profundidad-diámetro superiores a 1:1 en metal.

Nuestro equipo técnico puede recomendar la configuración adecuada durante la revisión de DFM en función de la geometría de su pieza y del volumen previsto.

La tolerancia depende de la clase del molde, el material y el tipo de detalle.

La tolerancia general de estampación se mantiene en ±0,05 mm en cotas lineales de hasta 50 mm. Esto cubre la mayoría de las piezas comerciales.

Los troqueles progresivos de precisión mantienen ±0,025 mm en las cotas críticas gracias a insertos de carburo, consolidación de estaciones y control estadístico del proceso. Estándar para terminales de conector, contactos electrónicos y componentes de batería.

La posición de los taladros respecto a elementos fuera del molde se mantiene en ±0,1 mm, más holgada que el posicionamiento dentro del molde porque la banda se indexa entre estaciones.

La altura de rebaba en el borde supone entre un 5 y un 10 por ciento del espesor del material con utillaje estándar y menos del 3 por ciento con troqueles de precisión y afilado frecuente.

Marque las cotas críticas en su plano durante la revisión DFM para que se puedan evaluar de cara a una tolerancia alcanzable antes de que comience el diseño del utillaje.

La estampación de chapa metálica funciona con la mayoría de metales dúctiles en forma de bobina o chapa.

Acero dulce y al carbono de 0,1 a 6 mm, incluidos SPCC, CR4, DC01, A36 y Q235. El SGCC galvanizado y el electrogalvanizado son habituales para piezas de exterior.

Aceros de alta resistencia, incluidos los grados bifásicos DP590 y DP780, para estampaciones estructurales de automoción. Requieren mayor tonelaje y matrices más duras.

Acero inoxidable de 0,1 a 4 mm, incluidos 304, 316L, 430 y los grados para resortes 301 (1/2 duro, totalmente duro). El acero inoxidable se endurece por deformación durante el conformado, por lo que los troqueles progresivos necesitan estaciones de recocido en piezas de varias etapas.

Aluminio de 0,2 a 6 mm, incluidos 1050, 3003, 5052-H32 y 6061-O. El 7075-O aeroespacial se conforma en temple O y después se somete a tratamiento térmico.

Cobre, latón y aleaciones especiales para contactos eléctricos. El cobre berilio (C1720) y el bronce fosforoso (C5191) son estándar para estampaciones de conectores y resortes.

El coste del utillaje depende de la clase de matriz, el número de estaciones y el material.

Los moldes prototipo de aluminio para entre 500 y 5.000 piezas cuestan entre 2.000 y 10.000 $ por molde. Plazo de fabricación de 2 a 4 semanas. La opción adecuada para validar el diseño antes de invertir en utillaje templado.

Los troqueles de una sola estación y compuestos en acero P20 pretemplado cuestan de 5.000 a 30.000 $ para series de 5.000 a 100.000 piezas. Plazo de fabricación de 4 a 8 semanas.

Los troqueles progresivos templados en acero para herramientas D2 o A2 cuestan de 30.000 a 200.000 $ o más para 100.000 a 1.000.000 o más de piezas. Plazo de fabricación de 6 a 12 semanas. Las versiones con insertos de carburo amplían la vida útil del troquel por encima de los 5 millones de piezas, con un coste inicial mayor.

Los troqueles de transferencia para embutición profunda cuestan entre 20.000 y 150.000 $, según la relación de embutición y el número de estaciones. Plazo de fabricación de 8 a 12 semanas.

Nuestra revisión DFM incluye estimaciones del coste de utillaje para que pueda tomar una decisión informada antes de comprometerse con una clase de molde.

Nuestra célula de prensas cubre una amplia gama de trabajos de estampado.

Tonelaje de prensa desde 30 toneladas (pequeños terminales electrónicos en líneas progresivas de alta velocidad) hasta 1.500 toneladas (grandes estampaciones de carrocería de automoción y embutición profunda). Prensas servo en líneas críticas para un control preciso de la profundidad en acuñado y grabado en relieve.

El tamaño máximo de recorte en la prensa progresiva más grande es de 1.500 × 600 mm. La célula de embutición profunda admite recortes de hasta 800 × 800 mm. Las piezas más grandes se dividen y se sueldan si la aplicación lo permite, con la soldadura realizada en nuestra célula propia.

La velocidad máxima de embutición es de 1.000 golpes por minuto en líneas progresivas para piezas pequeñas. El embutido profundo funciona más despacio, de 30 a 100 SPM, debido a la secuencia de conformado en varias etapas.

El tonelaje de la prensa se ajusta al espesor del material, al área de la pieza en bruto y a la complejidad del conformado durante la revisión DFM. Sobredimensionar el tonelaje desperdicia capacidad; quedarse corto provoca conformados incompletos y daños en el utillaje.

El punto de equilibrio está en torno a 5.000 a 10.000 piezas al año para piezas sencillas y más de 50.000 para piezas complejas.

Elija corte por láser más plegado por debajo del umbral de rentabilidad. Sin coste de utillaje, prototipado rápido y cambios de diseño sencillos. El coste por pieza es mayor, pero evita la inversión inicial en utillaje.

Elija el estampado por encima del umbral de rentabilidad. El coste por pieza cae a una fracción del corte por láser (a menudo entre 5 y 10 veces más barato) una vez amortizado el utillaje. El tiempo de ciclo se reduce a segundos por pieza. La contrapartida es el coste del utillaje, el plazo de entrega y una menor flexibilidad para cambios de diseño.

Algunos programas utilizan ambos: corte por láser para la validación del prototipo y las series piloto, y después estampación para la producción seriada una vez fijado el diseño. Nuestro equipo técnico puede recomendar el punto de transición adecuado durante la revisión de DFM.

Sí. La mayoría de los programas de producción incluyen al menos una operación posterior al mecanizado.

El anodizado es estándar en piezas de aluminio por su resistencia a la corrosión y al desgaste. El anodizado Tipo II añade de 5 a 25 μm; el Tipo III hardcoat añade de 25 a 75 μm para aplicaciones con mucha abrasión.

El recubrimiento en polvo es estándar en piezas de acero para entornos exteriores o con alta concentración de sal. El recubrimiento en polvo ofrece de 500 a 1.000 horas de resistencia a la niebla salina con espesores de 60 a 120 μm.

La pasivación es necesaria en las piezas sanitarias y de grado alimentario de acero inoxidable para eliminar el hierro libre y restaurar la capa de óxido de cromo (ASTM A967).

El recubrimiento electrolítico y el e-coat aportan cromo brillante, níquel, zinc o estaño para acabados estéticos y funcionales sobre acero y latón. El recubrimiento electrolítico añade de 5 a 30 μm a las cotas de la pieza.

El pulido hasta Ra 0,2 a 0,8 μm está disponible para superficies ópticas, caras de estanqueidad y acabados espejo. Especifique en el plano qué superficies requieren pulido, ya que es una operación manual.

Decida los requisitos de acabado durante la revisión de DFM, ya que a menudo influyen en la selección del material y en la tolerancia dimensional.

La producción de fijaciones a medida abarca una serie de procesos que convierten alambre o barra en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de los fabricantes de fijaciones con servicio integral.

  1. Conformado en frío: Los troqueles progresivos conforman la cabeza, el vástago y los rebajes a partir de un alambre en bruto. El proceso más rentable para volúmenes superiores a 10.000 piezas. Rango de diámetro de 1,5 a 25 mm.

  2. Torneado CNC: El material en barra giratorio se mecaniza con herramientas de corte. Adecuado para fijaciones con geometrías complejas, formas de rosca poco habituales o tolerancias más ajustadas de lo que permite el conformado en frío.

  3. Decoletaje: Una variante del torneado CNC para piezas de pequeño diámetro, largas o de precisión. Se utiliza para fijaciones en miniatura y tornillos médicos con tolerancias de ±0,01 mm.

  4. Laminado de roscas: Los troqueles templados conforman las roscas por desplazamiento en frío en lugar de por corte. Las roscas laminadas son más resistentes que las cortadas y no generan virutas. Proceso habitual para elementos de fijación de alta resistencia.

  5. Tratamiento térmico: El temple, el revenido, la cementación o el temple por inducción producen fijaciones con las clases de resistencia especificadas (grado 5, 8, clase 8.8, 10.9, 12.9).

  6. Recubrimiento y revestimiento: Cincado, galvanizado en caliente, niquelado químico, pavonado, Dacromet y cromado aplicados después del roscado. Aporta resistencia a la corrosión y mejora el aspecto.

  7. Inspección y ensayos: Inspección dimensional con CMM y calibres de roscas. Los ensayos mecánicos incluyen tracción, dureza y par-tensión. Ensayo de niebla salina para fijaciones recubiertas.

Un fabricante de servicio integral combina estos procesos bajo un mismo proveedor, lo que reduce los plazos de entrega y elimina la carga de coordinación de gestionar varios proveedores.

Guías de estampación de chapa metálica

Empiece hoy mismo. Consiga piezas rápidamente.

Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.

Cargue sus dibujos 2D y al menos un archivo CAD 3D para obtener un presupuesto más rápido y preciso. Si tiene varios archivos, comprímalos en .zip o .rar. ¿Prefiere el correo electrónico? Envíe su solicitud de presupuesto a info@yijinsolution.com.

Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
1 / 2 SERVICIO

Solicitar presupuesto

Cargue sus archivos de diseño para obtener un presupuesto rápido, plazos de entrega precisos y un análisis DFM gratuito.

Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.

Adjunte sus dibujos CAD 2D y modelos CAD 3D en cualquier formato, incluidos STEP, IGES, DWG, PDF, STL, etc. Si tiene varios archivos, comprímalos en un archivo ZIP o RAR. También puede enviar su solicitud de oferta por correo electrónico a info@yijinsolution.com.