¡Noticias emocionantes! Yijin Hardware cambia de marca a Yijin Solution. Leer más →

¿Sin planos? No hay problema. Desde el concepto hasta la producción, nuestros diseñadores e ingenieros se encargan de todo lo intermedio. Explora nuestros nuevos servicios

Capacidades de fabricación de corte por láser

Estas especificaciones se aplican a todas nuestras líneas de corte por láser. Las tolerancias concretas y los tamaños de chapa dependen del material, el espesor y el tipo de láser. La revisión técnica está disponible bajo petición.
Característica Descripción
Tolerancia de precisión ±0,05 mm
Tolerancia estándar ±0,10–±0,20 mm según el material y el espesor
Plazo de entrega estándar 3-7 días; hasta 1-3 días para piezas sencillas
Tamaño máximo de pieza Hasta 3000 × 1500 mm (tamaño de chapa estándar)

Materiales para corte por láser

Cortamos más de 40 grados de metal, entre aluminio, acero, inoxidable y aleaciones de la familia del cobre. Cada chapa se entrega con certificado de colada y trazabilidad por lote. La selección del material se realiza según el espesor de la pieza, el requisito de calidad del borde y el proceso posterior.

Aluminio

Tipo Común Grados
Uso general 1100, 5052-H32, 6061-T6
Arquitectura y chapa 6063-T5, 3003
Alta resistencia 7075-T6
TipoComún Grados
Aceros suaves y de bajo carbono1018, 1045, A36
Microaleado de alta resistenciaS355, Q345
Galvanizado y recubiertoDX51D+Z, galvalume


TipoComún Grados
Austenítico304, 304L, 316, 316L
Acero inoxidableC36000, C26000, C28000, C11000, C12200
Dúplex2205


TipoComún Grados
LatónC36000, C26000, C28000
CobreC11000, C12200
EspecialidadTitanio Grado 2, Níquel 200, Monel 400


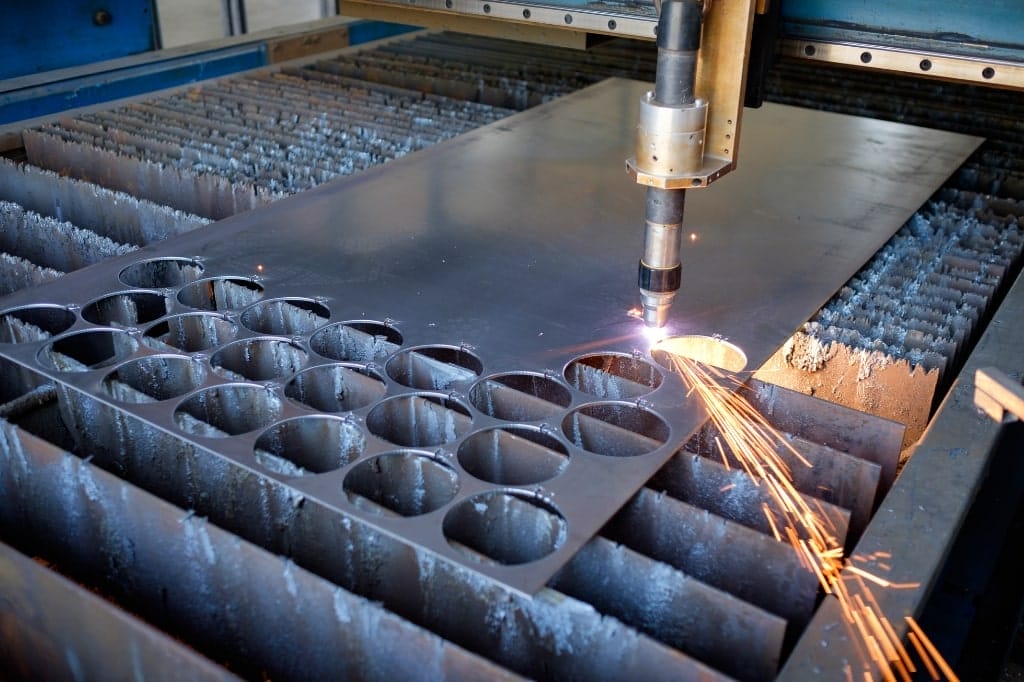
fiber laser cutting steel sheet intense sparks closeup.jpg

Acabados superficiales del corte por láser

Aplicamos los acabados superficiales en nuestras instalaciones para controlar la calidad y el plazo de entrega. Cada acabado siguiente mejora la resistencia a la corrosión, la calidad del borde, y aspecto de la pieza cortada por láser.

Acabado superficial

ESPECIFICACIÓN

as cut

Sin mecanizar

Las piezas salen directamente del láser con un corte limpio y rebaba mínima. Acabado estándar para piezas listas para plegar, soldar o montar en fases posteriores. La calidad del borde depende del material y del espesor.

deburring and edge smoothing

Desbarbado y alisado de bordes

El vibrado automatizado, el rectificado de discos o el lijado con banda tipo timesaver eliminan rebabas, escoria y aristas vivas. Obligatorio en cualquier pieza cortada por láser que manipulen los usuarios finales o que quede expuesta en un conjunto. Mantiene Ra 1,6 a 3,2 μm en los bordes cortados.

pasivación

Pasivado (acero inoxidable)

Tratamiento con ácido cítrico o nítrico según ASTM A967 para eliminar el hierro libre de los bordes de acero inoxidable cortados por láser y restaurar la capa de óxido de cromo. Necesario para piezas de acero inoxidable de uso médico, alimentario y exterior.
recubrimiento en polvo

Recubrimiento en polvo

Aplicación electrostática de polvo con curado a 180-200 °C. Espesor de recubrimiento de 60 a 120 μm. Disponibles equivalencias de color RAL y Pantone. Estándar para soportes de acero, envolventes y chapa metálica exterior. Ofrece de 500 a 1.000 horas de resistencia a la niebla salina.

chapado

Revestimiento

Recubrimiento electrolítico de zinc, niquelado químico y cromado para protección estética y anticorrosión en piezas de acero cortadas por láser. Espesor de recubrimiento de 5 a 30 μm. Compatible con las normas ASTM B633 para zinc y ASTM B456 para cromo decorativo.

wet paint and pvd

Pintura al agua y PVD

Pintura líquida para productos de consumo con igualación de color y recubrimientos metálicos PVD para acabados resistentes al desgaste o decorativos sobre acero inoxidable y aluminio. Especifique los requisitos de acabado durante la revisión DFM, ya que influyen en la estrategia de desbarbado y enmascarado.

Tipos de corte por láser que ofrecemos

Contamos con tres tecnologías de corte por láser bajo un mismo servicio integral, cada una adecuada a una familia de materiales y un rango de espesores distintos. A continuación figuran las principales variantes y cuándo es correcta cada una.

corte por láser de materiales de la industria aeroespacial

Corte por láser de fibra

Los láseres de fibra generan un haz de infrarrojo cercano a 1.064 nm a partir de una fuente de fibra de estado sólido. Los metales absorben bien esta longitud de onda, lo que convierte a la fibra en la primera opción para acero, inoxidable, aluminio, latón y cobre de 0,5 a 25 mm de espesor. La velocidad de corte es de 2 a 3 veces superior a la del CO2 en metal fino, con un coste de operación por hora más bajo.

laser cutting for automotive parts materials

Corte por láser CO2

Los láseres de CO2 emiten un haz de 10.600 nm generado por una descarga eléctrica a través de una mezcla de gases. Los no metales absorben bien esta longitud de onda más larga, por lo que el CO2 es el estándar para metacrilato, madera, tejido y composites orgánicos. En metal trabaja acero grueso e inoxidable de hasta 25 mm, aunque la fibra ha sustituido en gran medida al CO2 en espesores más finos.

Servicios de corte por láser

Corte por láser Nd:YAG

Los láseres Nd:YAG utilizan un cristal YAG dopado con neodimio para emitir a 1.064 nm en modo pulsado o continuo. Se emplean cuando el trabajo requiere una potencia de pico elevada sobre un punto focal estrecho: materiales reflectantes como el cobre y el aluminio, cortes profundos de ranura fina y componentes médicos de precisión. Son más lentos que la fibra en el corte general de metal, pero inigualables en trabajos reflectantes y termosensibles.

Aplicaciones del corte por láser

Fabricación de chapas metálicas

Piezas en bruto, cartelas, soportes y carcasas para el taller de fabricación. Los perfiles cortados por láser pasan directamente al plegado, la soldadura y el montaje con una repetibilidad constante en miles de piezas.

Automoción

Paneles de carrocería, soportes de chasis, componentes de escape y recortes de guarnecido interior en acero laminado en frío, acero galvanizado y aluminio. Producción en serie con una repetibilidad de perfil ajustada en todas las tiradas.

Aeroespacial

Componentes estructurales de pared fina, paneles de conductos, piezas interiores de cabina y recortes para pantallas térmicas en aluminio 7075 y titanio. Producción alineada con AS9100 y trazabilidad completa del material.

Productos sanitarios

Piezas en bruto para instrumentos quirúrgicos, perfiles para implantes y componentes de equipos de diagnóstico en acero inoxidable 316L y titanio. Los perfiles cortados se pasivan tras el desbarbado para garantizar la biocompatibilidad.

Electrónica y PCB

Carcasas, disipadores de calor y pantallas de apantallamiento en aluminio y cobre. Rebajes para PCB y perfiles de precisión para soportes de conectores. Bordes limpios compatibles con el montaje posterior.

Equipamiento industrial

Protecciones de máquina, tapas de panel, envolventes de control y soportes estructurales en acero y acero inoxidable. Disponibles con programas de acabado en pintura en polvo o galvanizado.

Rotulación y exposición

Letras, logotipos y paneles decorativos a medida en acero inoxidable cepillado, acero inoxidable pulido espejo y aluminio anodizado. Esquinas vivas y bordes cortados con acabado espejo disponibles bajo petición.

Arquitectura y construcción

Paneles de fachada, rellenos de barandillas, celosías decorativas y paneles metálicos perforados en acero corten, inoxidable y aluminio. Corte de chapa de gran formato de hasta 3.000 × 1.500 mm.

Energías renovables

Piezas para bandejas de baterías, soportes para paneles solares y carcasas para aerogeneradores en acero galvanizado y aluminio. Acabados resistentes a la corrosión para servicio en exterior.

Fábrica de corte por láser de Yijin Solution

Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de corte por láser alberga 30 máquinas de corte por láser de fibra, CO2 y Nd:YAG, además de 281 instrumentos de inspección, incluidos CMM Zeiss, proyectores de perfiles y medidores de calidad de bordes. La chapa y la placa pasan del material en bruto al corte por láser, el desbarbado, el acabado superficial y la inspección sin salir de la planta.

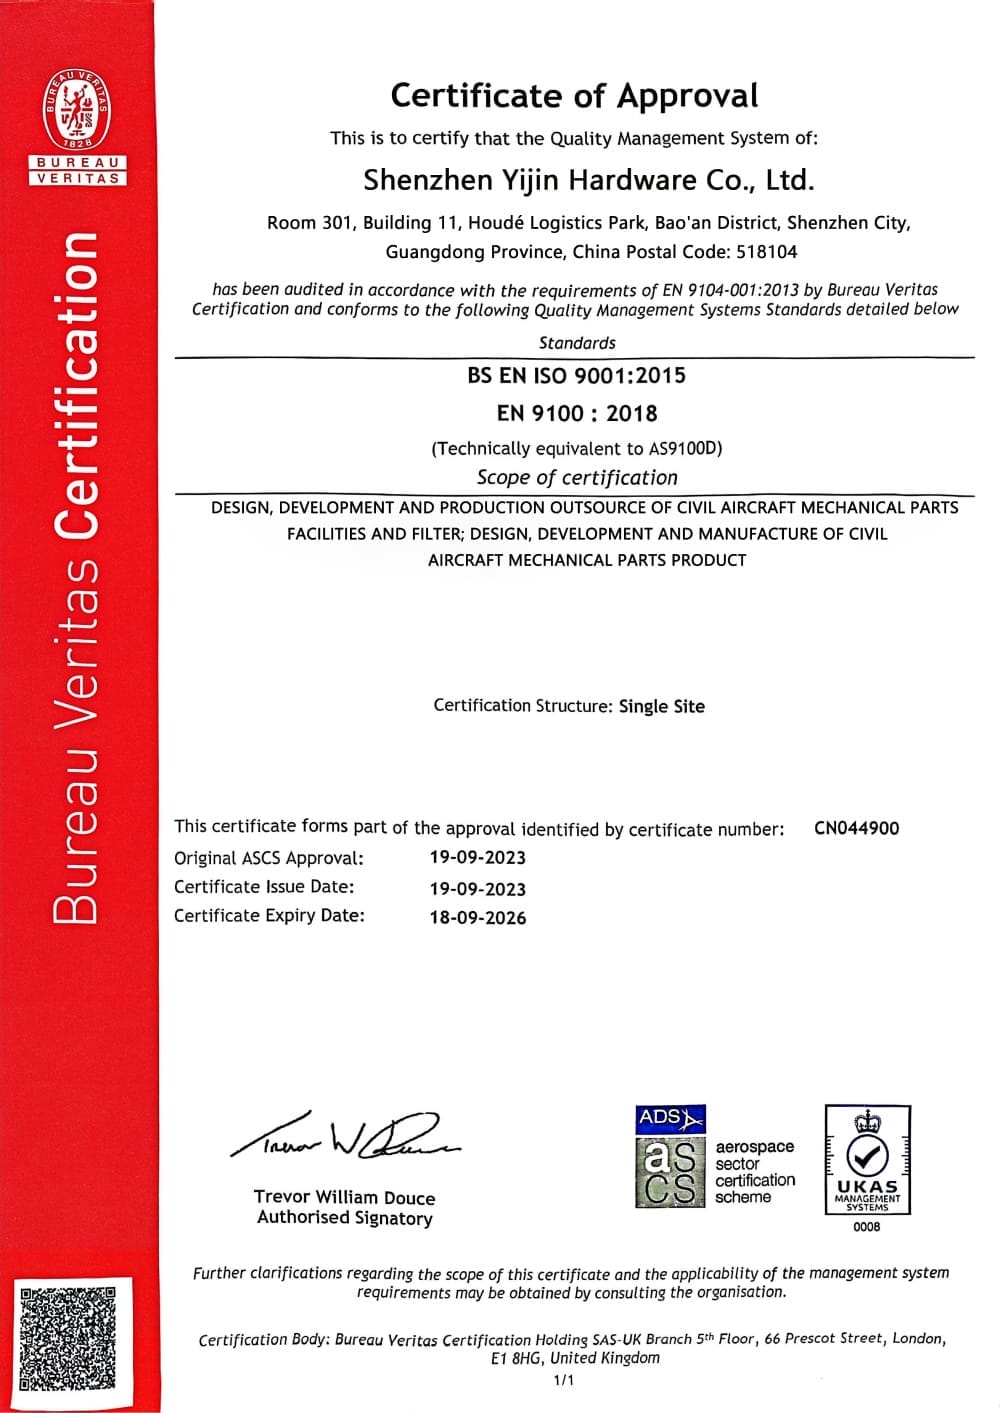
Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, datos de ensayos mecánicos y documentación FAI. Para programas aeroespaciales y médicos, la producción se realiza bajo sistemas de gestión de calidad AS9100 e ISO 13485.

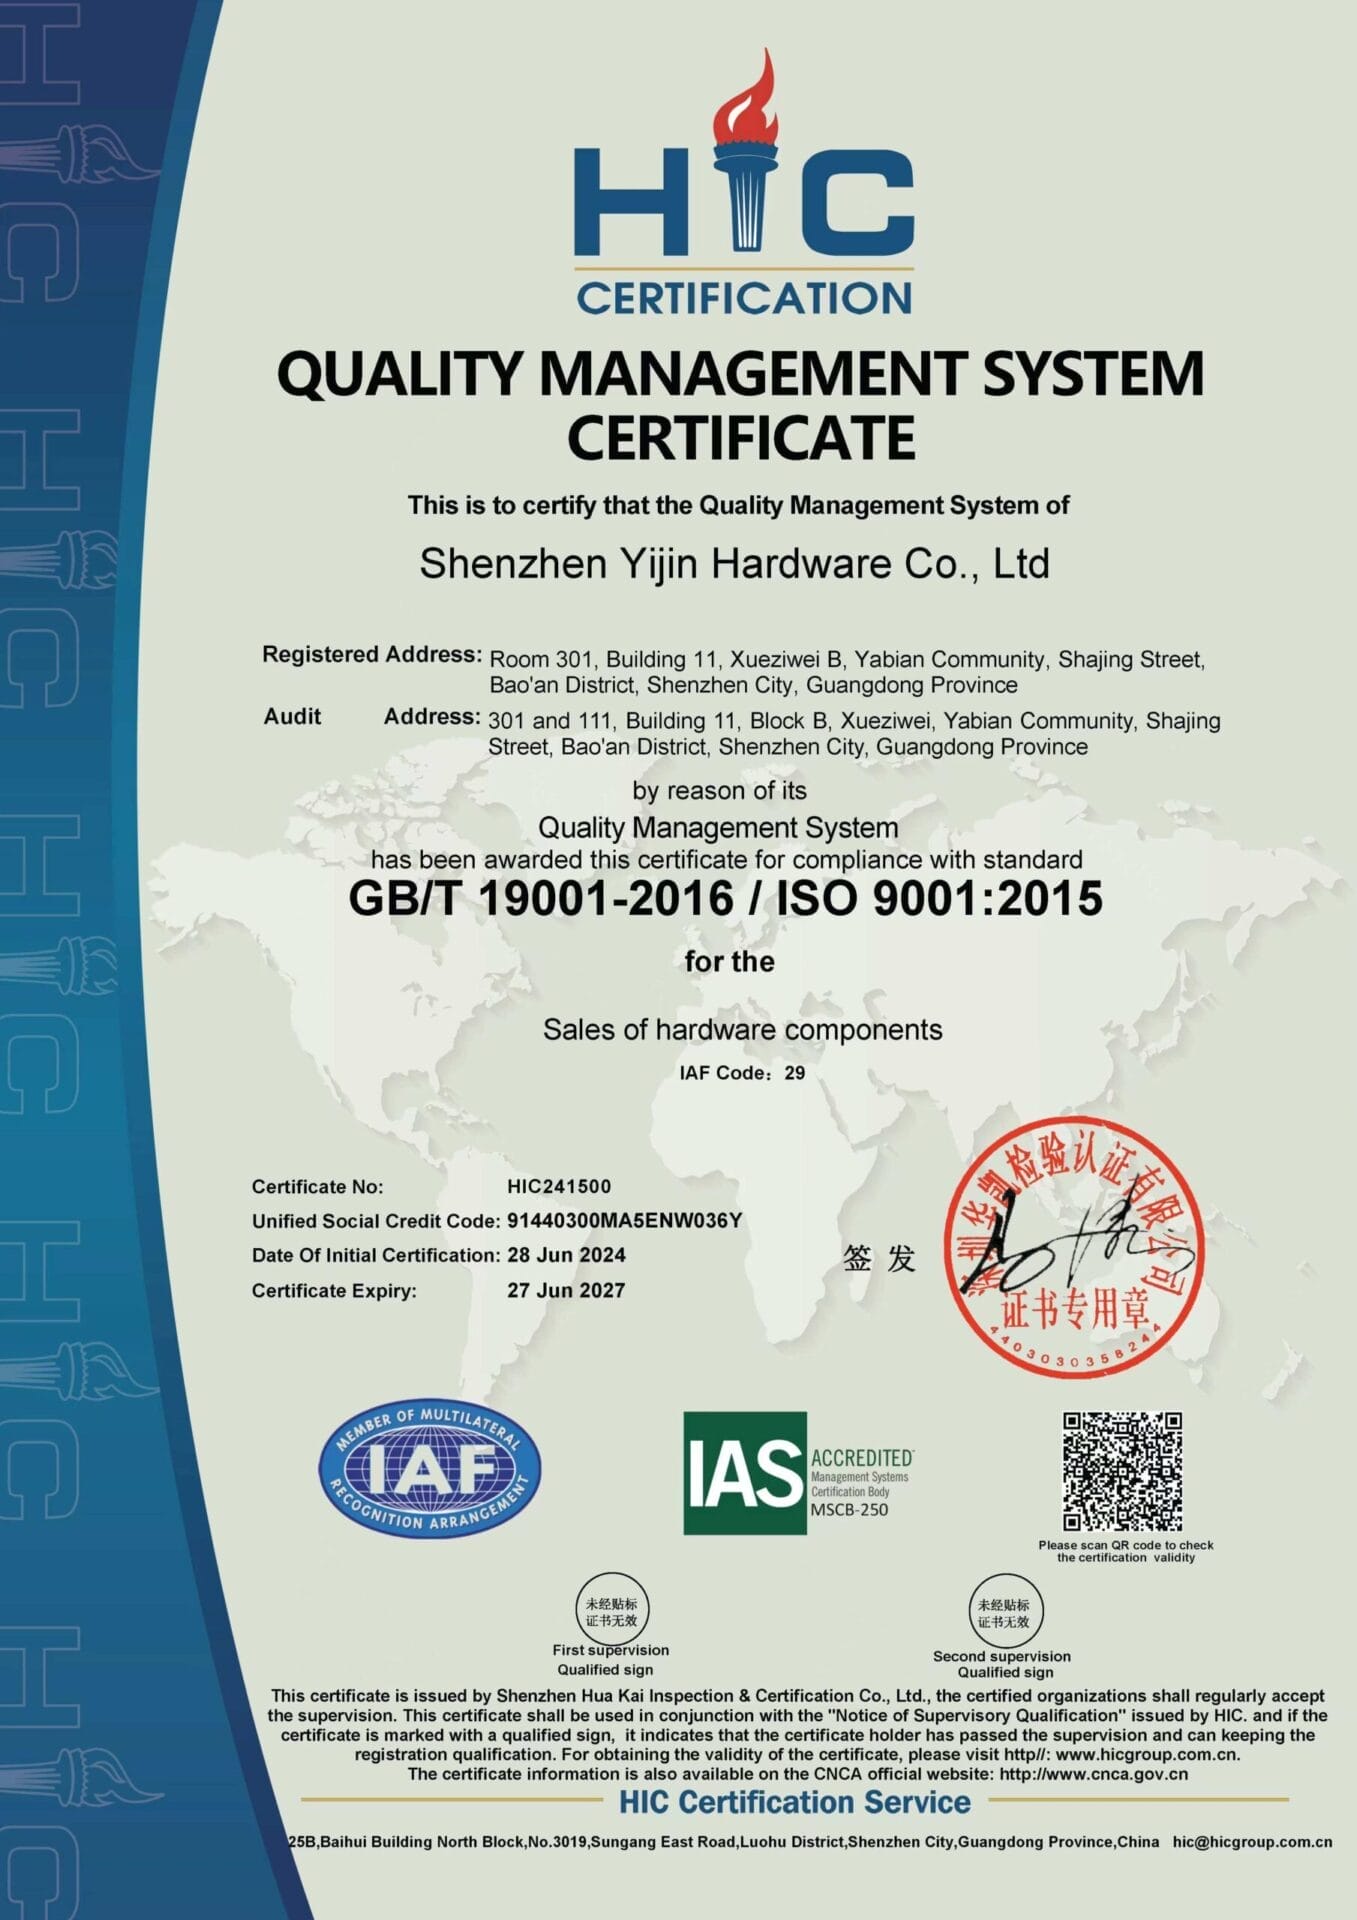
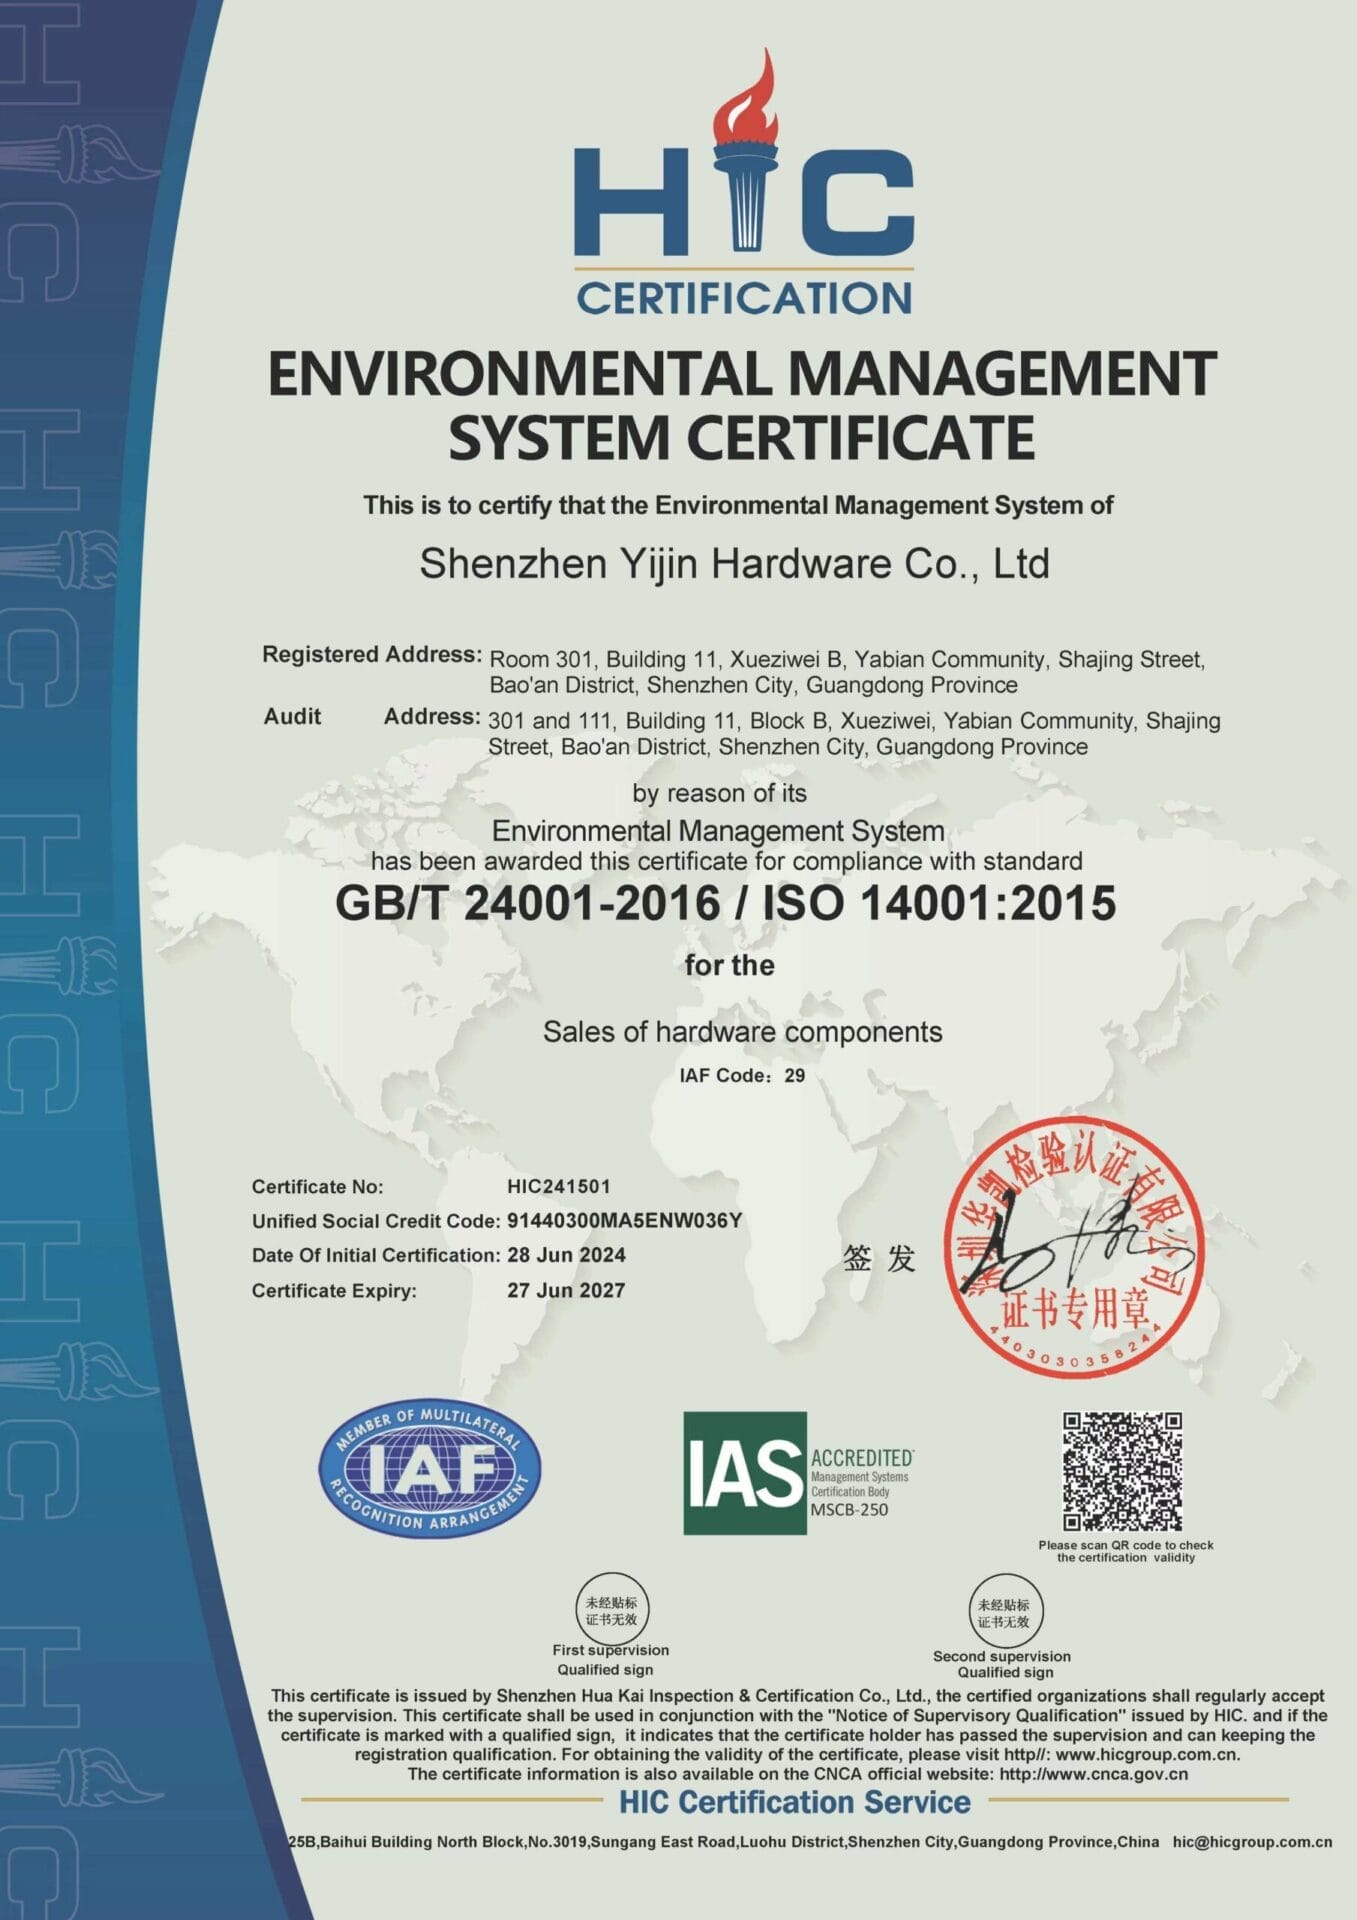
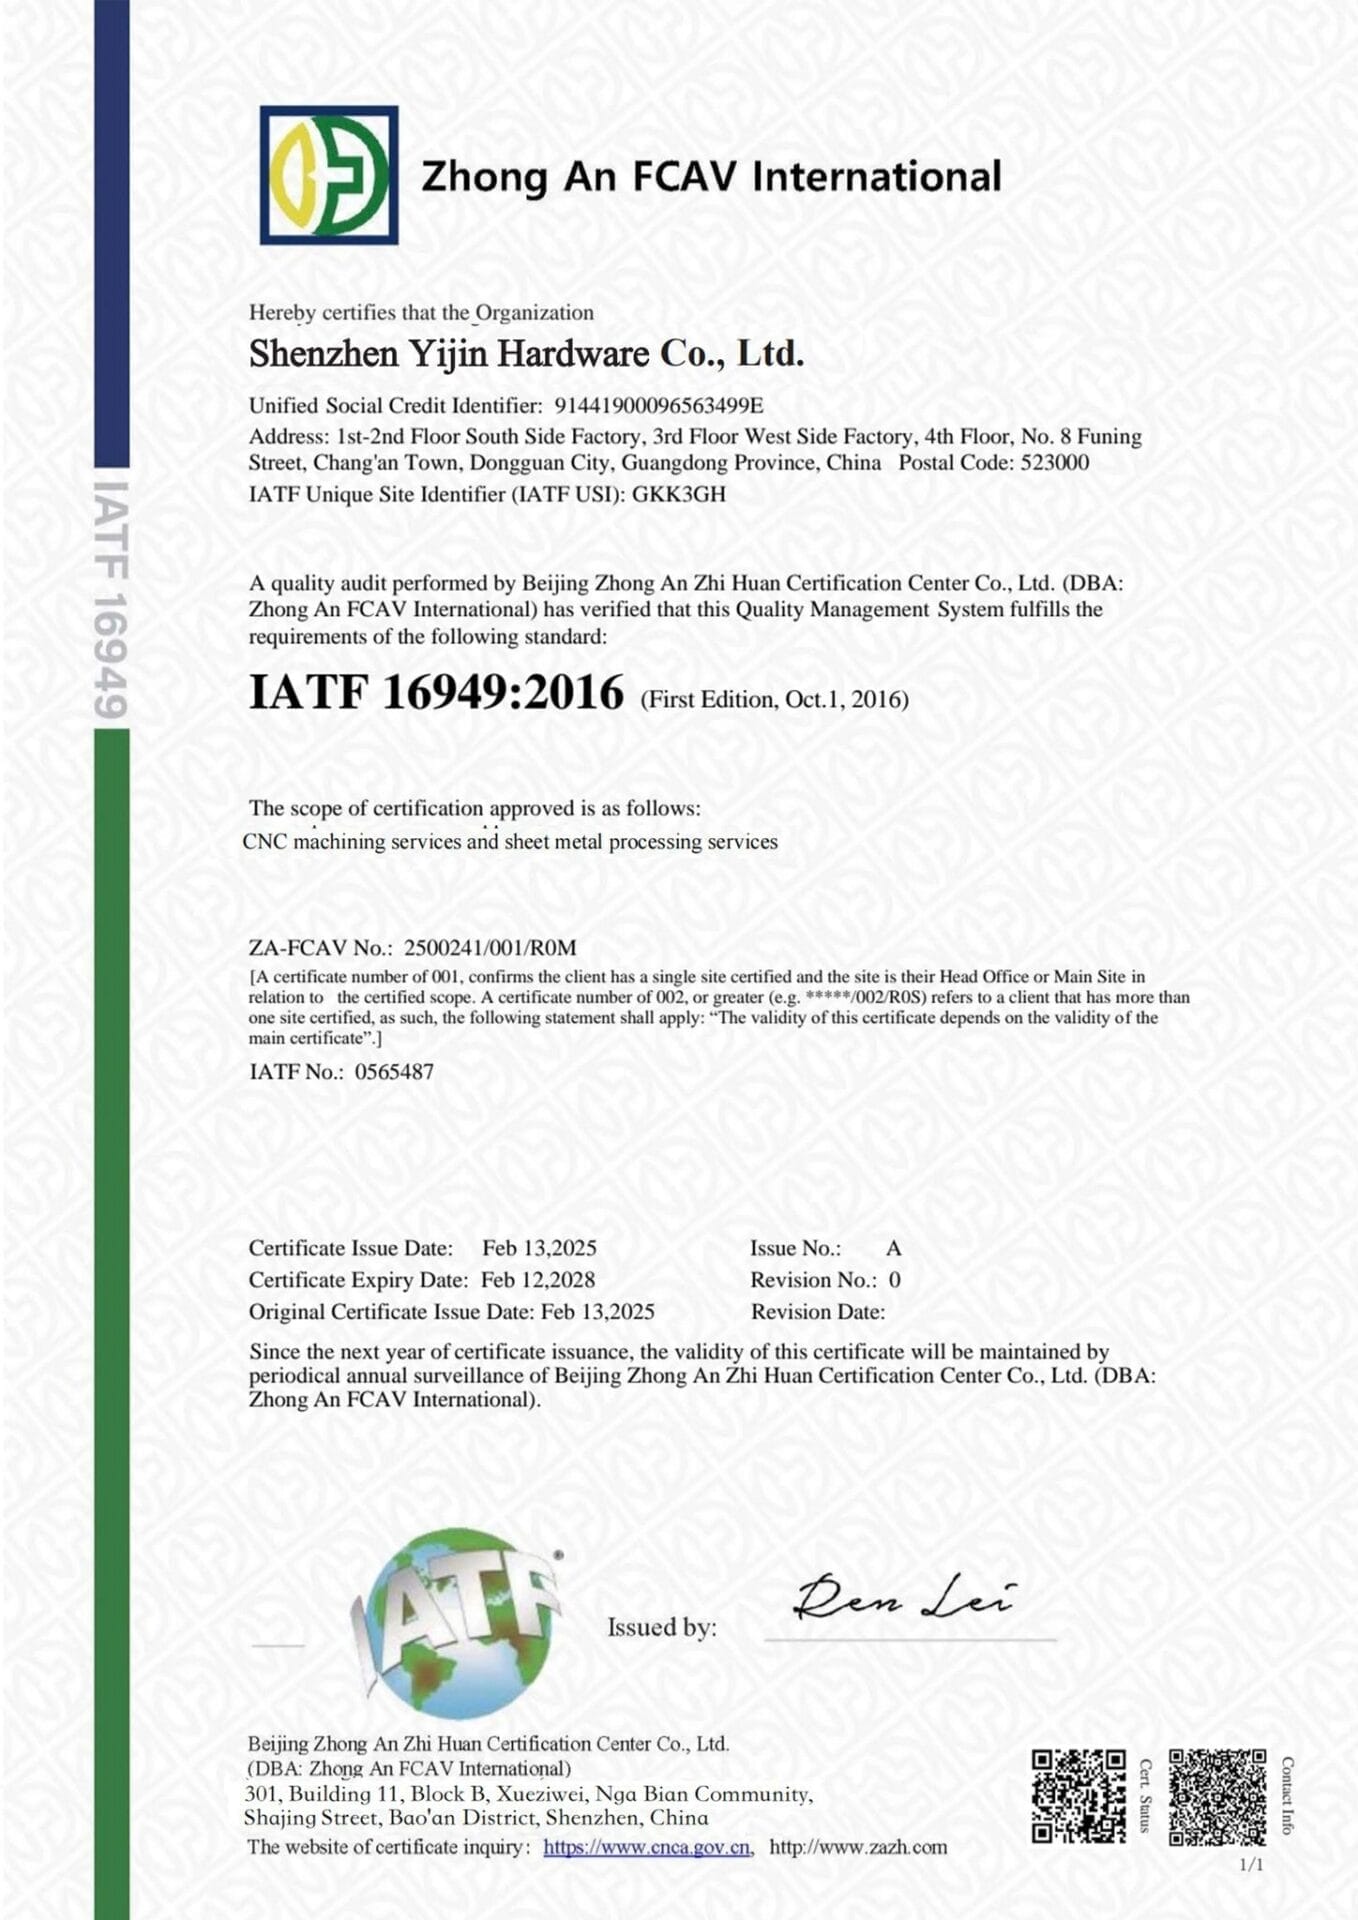
Nuestras certificaciones

¿Qué es el corte por láser?

El corte por láser es una forma de cortar chapa metálica y no metálica enfocando un haz láser de alta potencia sobre un punto estrecho que funde, quema o vaporiza el material a lo largo de una trayectoria programada. La máquina mueve el haz mediante espejos de dirección o desplazando la chapa bajo un cabezal fijo, según el tipo de máquina. Un chorro de gas de asistencia (oxígeno, nitrógeno o aire comprimido) expulsa el material fundido del corte para dejar un corte limpio.

El resultado es una pieza que coincide con un archivo CAD 2D con una precisión de posicionamiento de ±0,05 mm, sin desgaste de herramienta y sin contacto entre la máquina y la pieza. El corte por láser trabaja casi cualquier metal que se utilice en un producto acabado y escala desde prototipos únicos hasta series de producción de decenas de miles por semana.

what is laser cut sheet metal fabrication
Corte por láser

Cómo funciona el corte por láser

El corte por láser sigue cuatro pasos, desde el diseño digital hasta la pieza acabada.

  1. Diseño para program: Su archivo DXF, DWG o STEP se convierte en trayectorias de corte en el software CAM. El software también selecciona la potencia del láser, la velocidad de avance y el gas de asistencia en función del material y el espesor.
  2. Amarre. El operario carga la chapa o la placa sobre la mesa de corte y selecciona el gas de asistencia (nitrógeno para acero inoxidable, oxígeno para acero al carbono, aire para aluminio) y comprueba la altura de enfoque.
  3. Cortng: El haz láser sigue la trayectoria programada a entre 1.000 y 30.000 mm/min, según el material y el espesor. El gas de asistencia expulsa el material fundido de la ranura de corte y deja un borde limpio listo para el posprocesado.
  4. Desbarbado y inspeccionarión: Las piezas cortadas se desbarban, se inspeccionan según plano con proyectores de perfiles y calibres, y se entregan para su acabado o envío.

Un ciclo típico de prototipo tarda de 3 a 7 días. Los lotes de producción tardan de 2 a 4 semanas.

Por qué elegir Yijin Solution para el corte por láser

Controlamos cada paso del corte por láser, desde la programación hasta el corte, el desbarbado, el acabado y la inspección. Esta integración vertical se traduce en plazos de entrega más cortos, una calidad constante de los bordes y precios directos de fábrica sin márgenes de intermediarios.

precision and quality
Precisión y calidad

Las máquinas de medición por coordenadas Zeiss, los interferómetros láser y los comparadores ópticos verifican cada lote crítico. Las piezas mantienen tolerancias típicas de ±0,05 mm y de ±0,02 mm en programas de 5 ejes. La inspección de primera pieza y la documentación PPAP nivel 3 son estándar en las series de producción.

fast turnaround
Entrega rápida

Los prototipos se entregan en 3 a 7 días y los envíos de producción en 2 a 4 semanas. 30 máquinas de corte por láser, junto con desbarbado, plegado y acabado propios, mantienen las piezas en movimiento sin depender de proveedores externos.

order any size
Pida cualquier tamaño

Los prototipos de una sola pieza y las series de producción de más de 100.000 piezas pasan por las mismas máquinas y los mismos estándares de inspección. Sin cantidad mínima de pedido. El volumen no altera los controles de calidad.

prototyping to production
Del prototipo a la producción

Sus piezas de prototipo y de producción salen de los mismos láseres con el mismo programa. Sin recalificación, sin alta de nuevos proveedores y sin variación de proceso cuando pasa de la validación a la producción en serie.

wide range materials
Variedad de materiales

Aluminio, acero, inoxidable, galvanizado, latón, cobre, titanio y aleaciones especiales de níquel en más de 40 grados. Todos los pedidos se envían con certificados de colada y trazabilidad por lote de calor.

cost effective
Rentable

Precio directo de fábrica, sin márgenes de intermediarios. Nuestro equipo técnico revisa su plano antes de empezar la programación para identificar optimizaciones de anidado, elección de gas y entradas que reducen el tiempo de ciclo y el coste por pieza.

Preguntas frecuentes sobre el corte por láser

Preguntas frecuentes sobre los procesos de corte por láser, los materiales y nuestro sistema de producción.

El tipo de láser debe ajustarse al material, el espesor y los requisitos de calidad del borde.

Los láseres de fibra son la opción por defecto para el corte de metal en 2026. Un haz de 1.064 nm lo absorben bien el acero, el acero inoxidable, el aluminio, el latón y el cobre de 0,5 a 25 mm. La fibra corta de 2 a 3 veces más rápido que el CO2 en metal fino y con un coste operativo menor, y admite metales reflectantes como el cobre y el latón con los que los sistemas CO2 antiguos tienen dificultades.

Los láseres de CO2 siguen siendo la referencia para metacrilato, madera, tejidos y composites orgánicos, ya que los no metales absorben bien la longitud de onda de 10.600 nm. En metal trabajan acero grueso e inoxidable de hasta 25 mm, pero la fibra ha sustituido al CO2 en la mayoría de los trabajos con metal de menor espesor.

Los láseres Nd:YAG se especifican para metales reflectantes (cobre, aluminio, metales preciosos), cortes profundos de ranura estrecha y trabajos pulsados en componentes médicos sensibles al calor. Más lentos y más caros por hora que la fibra en metal general, pero insuperables en estos trabajos especiales.

Nuestro equipo técnico puede recomendar el tipo de láser adecuado durante la revisión DFM según su material, espesor y requisitos de borde.

El láser y el plasma son procesos de corte térmico, pero se adaptan a distintos rangos de espesor y requisitos de calidad del borde.

El corte por láser mantiene una precisión de posición de ±0,05 mm y anchos de corte de tan solo 0,1 mm. Los bordes cortados quedan lo bastante limpios para plegar, soldar o pintar sin acabado secundario. Ideal para metal de espesor fino a medio (0,5 a 25 mm) donde importa la calidad del borde.

El corte por plasma es más rápido y económico en acero grueso (de 20 a 50 mm), pero mantiene una tolerancia más holgada (±0,5 mm) y deja una zona afectada térmicamente más amplia. Ancho de corte de 2 a 5 mm. Los bordes cortados normalmente necesitan amolado antes de soldar o pintar.

Elija láser para aplicaciones de precisión, espesores finos y acabados estéticos. Elija plasma para chapa de acero gruesa donde el tiempo de ciclo y el coste por pieza importan más que la calidad del borde.

El corte por láser abarca casi todos los metales habituales y muchos no metales.

El acero al carbono y de baja aleación (1018, 1045, S355, Q345) de 0,5 a 25 mm es el material de corte por láser más habitual. El gas de asistencia de oxígeno proporciona bordes limpios con rebabas mínimas.

El acero inoxidable (304, 316, 430) de 0,5 a 12 mm se corta con asistencia de nitrógeno para producir un borde libre de óxido apto para soldadura o pasivado.

Aluminio (1100, 5052, 6061, 7075) de 0,5 a 20 mm. Los láseres de fibra han resuelto en gran medida los problemas de reflectividad y conductividad que limitaban los antiguos sistemas de CO2.

Cobre y latón en chapa de 0,5 a 8 mm en láser de fibra. Los metales reflectantes requieren control de potencia en bucle cerrado y asistencia de nitrógeno.

El titanio, las aleaciones de níquel (Monel 400, Inconel) y las aleaciones especiales se cortan en láser de fibra con asistencia de argón o nitrógeno para evitar la oxidación.

Los no metales (metacrilato, madera, tejido, papel, cuero) se cortan con láseres de CO2. La selección del material debe ajustarse a la carga mecánica de la pieza, al entorno de trabajo y al objetivo de coste. Nuestra revisión de DFM puede recomendar el grado adecuado antes de empezar la programación.

La precisión depende de la clase de máquina, la calidad del haz y el espesor del material.

La precisión posicional se mantiene en ±0,05 mm en perfiles de hasta 1.000 mm. La repetibilidad se mantiene dentro de ±0,03 mm a lo largo de las series de producción.

La anchura del corte varía de 0,1 mm en acero inoxidable fino a 0,5 mm en acero al carbono grueso. Hay que tener en cuenta el corte en el archivo CAD o compensarlo en la trayectoria CAM.

Los grados de calidad del borde van de N1 (aspecto mecanizado, liso como un espejo) a N4 (estriaciones visibles y rebabas) según ISO 9013. Los láseres de fibra mantienen N2 a N3 en acero inoxidable y aluminio finos, lo que permite soldar sin acabado secundario.

La profundidad de la zona afectada térmicamente (ZAT) es de 0,05 a 0,2 mm según el material y la velocidad. Mínima en espesores finos; considere el recocido si la pieza soporta cargas de fatiga.

Indique en el plano las tolerancias ajustadas y los requisitos de calidad de borde para que se revisen antes de la programación. Especificar en exceso aumenta el tiempo de ciclo sin mejorar el rendimiento de la pieza.

Nuestras mesas de corte por láser admiten chapas de hasta 3.000 × 1.500 mm en plataformas de fibra y CO2. El corte por láser de tubo admite perfiles de hasta 200 mm de diámetro y 6.000 mm de longitud.

El espesor máximo varía según el material: acero al carbono hasta 25 mm en fibra y 30 mm en CO2; acero inoxidable hasta 12 mm en fibra; aluminio hasta 20 mm en fibra; cobre y latón hasta 8 mm en fibra; titanio hasta 10 mm en fibra con asistencia de argón.

Las piezas de mayor tamaño que la mesa se dividen y se vuelven a unir posteriormente mediante soldadura, atornillado o remachado. Las tolerancias de las cotas de la junta de unión se suman a la precisión posicional base.

El láser y el chorro de agua tienen cada uno sus ventajas. El láser gana en velocidad y calidad de borde para metal de menos de 25 mm. El chorro de agua gana en materiales gruesos, reflectantes o sensibles al calor.

Elija el láser cuando el material sea metal de menos de 25 mm de espesor, el perfil necesite una precisión de ±0,05 mm y los bordes vayan a soldarse, plegarse o pintarse. El láser es normalmente de 3 a 5 veces más rápido que el corte por agua por pieza en espesores finos.

Elija el corte por agua cuando el material sea grueso (acero de más de 25 mm o aluminio de 50 mm), reflectante (cobre puro, latón, oro, plata) en máquinas antiguas, sensible al calor (acero para herramientas templado que se recocería con el calor del láser) o no metálico (piedra, vidrio, composites).

Para la mayoría de los trabajos de corte y plegado de chapa en metal de 0,5 a 25 mm, el láser es la respuesta adecuada. Nuestro equipo técnico puede recomendar el proceso adecuado durante la revisión DFM.

Sí. La mayoría de los programas de producción incluyen al menos una operación posterior al mecanizado.

El anodizado es estándar en piezas de aluminio por su resistencia a la corrosión y al desgaste. El anodizado Tipo II añade de 5 a 25 μm; el Tipo III hardcoat añade de 25 a 75 μm para aplicaciones con mucha abrasión.

El recubrimiento en polvo es estándar en piezas de acero para entornos exteriores o con alta concentración de sal. El recubrimiento en polvo ofrece de 500 a 1.000 horas de resistencia a la niebla salina con espesores de 60 a 120 μm.

La pasivación es necesaria en las piezas sanitarias y de grado alimentario de acero inoxidable para eliminar el hierro libre y restaurar la capa de óxido de cromo (ASTM A967).

El recubrimiento electrolítico aporta cromo brillante, níquel, zinc o estaño para acabados estéticos y funcionales sobre acero y latón. El recubrimiento electrolítico añade de 5 a 30 μm a las dimensiones de la pieza.

El pulido hasta Ra 0,2 a 0,8 μm está disponible para superficies ópticas, caras de estanqueidad y acabados espejo. Especifique en el plano qué superficies requieren pulido, ya que es una operación manual.

Decida los requisitos de acabado durante la revisión de DFM, ya que a menudo influyen en la selección del material y en la tolerancia dimensional.

La producción de fijaciones a medida abarca una serie de procesos que convierten alambre o barra en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de los fabricantes de fijaciones con servicio integral.

  1. Conformado en frío: Los troqueles progresivos conforman la cabeza, el vástago y los rebajes a partir de un alambre en bruto. El proceso más rentable para volúmenes superiores a 10.000 piezas. Rango de diámetro de 1,5 a 25 mm.

  2. Torneado CNC: El material en barra giratorio se mecaniza con herramientas de corte. Adecuado para fijaciones con geometrías complejas, formas de rosca poco habituales o tolerancias más ajustadas de lo que permite el conformado en frío.

  3. Decoletaje: Una variante del torneado CNC para piezas de pequeño diámetro, largas o de precisión. Se utiliza para fijaciones en miniatura y tornillos médicos con tolerancias de ±0,01 mm.

  4. Laminado de roscas: Los troqueles templados conforman las roscas por desplazamiento en frío en lugar de por corte. Las roscas laminadas son más resistentes que las cortadas y no generan virutas. Proceso habitual para elementos de fijación de alta resistencia.

  5. Tratamiento térmico: El temple, el revenido, la cementación o el temple por inducción producen fijaciones con las clases de resistencia especificadas (grado 5, 8, clase 8.8, 10.9, 12.9).

  6. Recubrimiento y revestimiento: Cincado, galvanizado en caliente, niquelado químico, pavonado, Dacromet y cromado aplicados después del roscado. Aporta resistencia a la corrosión y mejora el aspecto.

  7. Inspección y ensayos: Inspección dimensional con CMM y calibres de roscas. Los ensayos mecánicos incluyen tracción, dureza y par-tensión. Ensayo de niebla salina para fijaciones recubiertas.

Un fabricante de servicio integral combina estos procesos bajo un mismo proveedor, lo que reduce los plazos de entrega y elimina la carga de coordinación de gestionar varios proveedores.

Guías de corte por láser y chapa metálica

Empiece hoy mismo. Consiga piezas rápidamente.

Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.

Cargue sus dibujos 2D y al menos un archivo CAD 3D para obtener un presupuesto más rápido y preciso. Si tiene varios archivos, comprímalos en .zip o .rar. ¿Prefiere el correo electrónico? Envíe su solicitud de presupuesto a info@yijinsolution.com.

Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
1 / 2 SERVICIO

Solicitar presupuesto
Cargue sus archivos de diseño para obtener un presupuesto rápido, plazos de entrega precisos y un análisis DFM gratuito.

Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.