
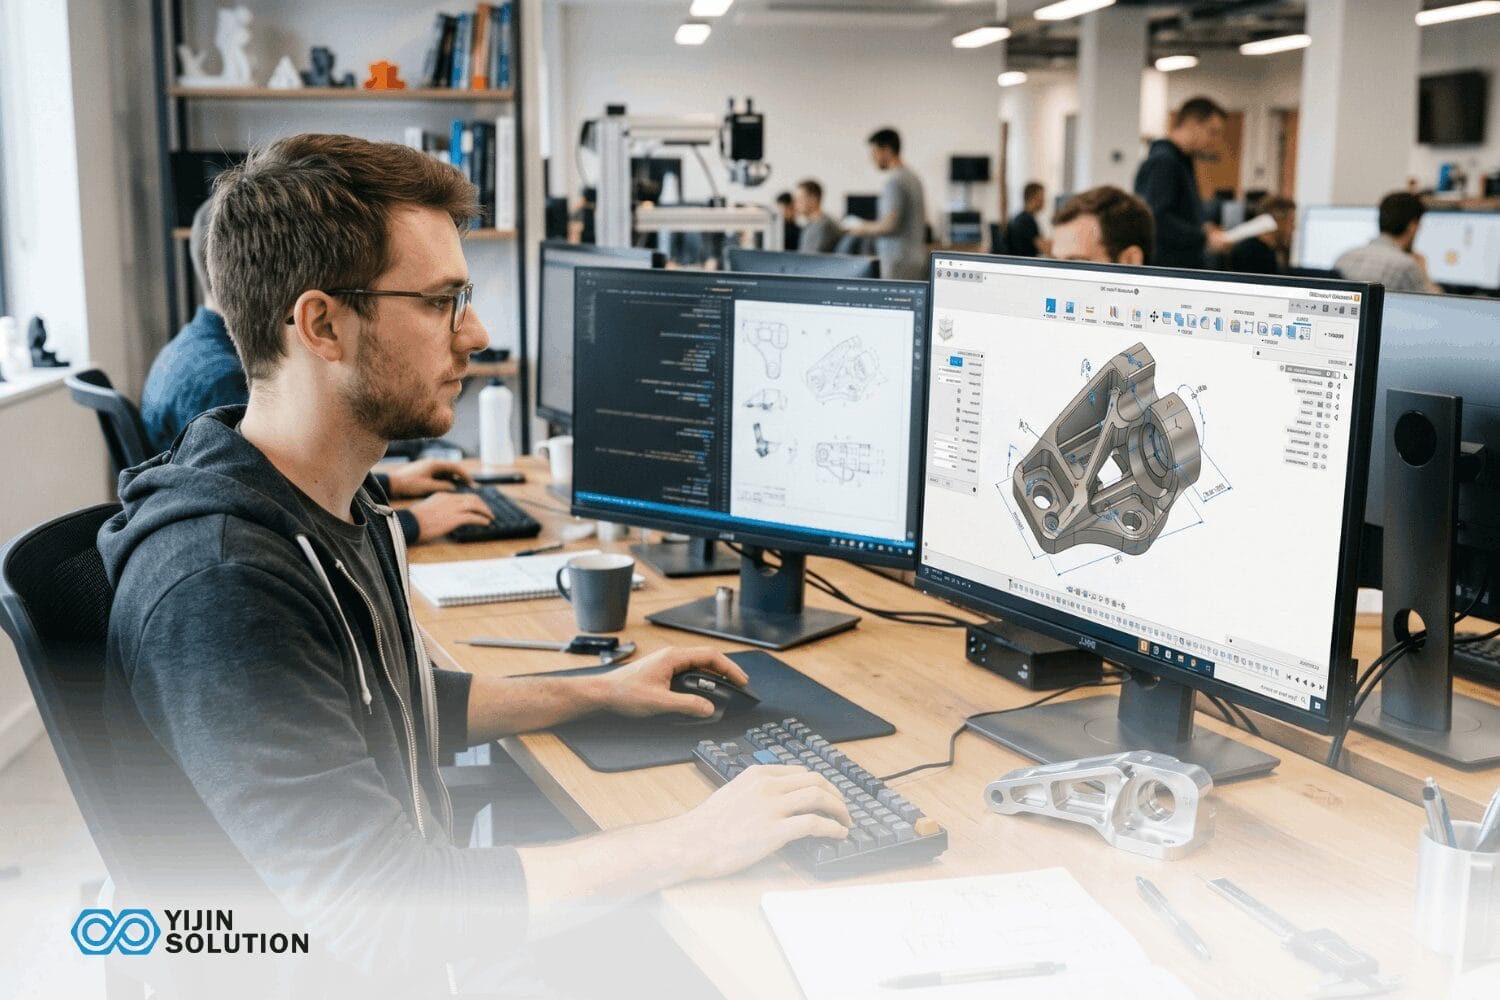
Ein funktionierender Prototyp auf dem Schreibtisch ist ein Machbarkeitsnachweis, kein Fertigungsnachweis, selbst wenn die Geometrie passt und die Testergebnisse gut aussehen. Die Variablen, die die Serie bestimmen, ändern sich, nachdem ein Prototyp validiert wurde: Materialien werden hinsichtlich Kosten und Verfügbarkeit neu spezifiziert, Toleranzen werden enger und informelle Testnotizen werden zu formellen Rückverfolgbarkeitspaketen, die Auditoren prüfen werden.
Die folgenden Abschnitte zeichnen diesen vollständigen Übergang von Anfang bis Ende nach: die Prototypenphasen die dorthin führen, die Auswahllogik der Verfahren dahinter und die Entscheidungen, die Projekte mit planmäßigem Produktionsstart von denen trennen, die im Pilotstadium stecken bleiben.
Was bedeutet der Schritt vom Prototyp zur Serie konkret?
Der Übergang vom Prototyp zur Serie ist der Prozess der Umwandlung einer validierten Konstruktion in einen wiederholbaren, qualitätskontrollierten Fertigungsbetrieb. Er umfasst Design-Freeze, DFM-Optimierung, Prozessauswahl, Produktionsdokumentation, Pilotchargenvalidierung und die Hochskalierung der Serienfertigung.
Der Übergang ist eine strukturierte Abfolge von Entscheidungen, bei der jede auf der vorherigen aufbaut und aus einem einmaligen Machbarkeitsnachweis ein Teil wird, das in Serie gleichbleibend gefertigt werden kann.
Prototyp vs. Serie: Auf einen Blick
Der Kernwandel zwischen Prototyping und Serie ist der Wechsel von einem Validierungswerkzeug zu einem wiederholbaren Fertigungssystem. Die folgende Tabelle erfasst die wichtigsten Merkmale, die sich im Übergang ändern.
| Attribut | Prototyping | Produktion |
|---|---|---|
| Hauptziel | Konstruktion und Funktion validieren | Teile zuverlässig in Serie fertigen |
| Typische Stückzahl | 1 bis 50 Einheiten | 100 bis 100.000+ Stück |
| Gängige Verfahren | CNC-Bearbeitung, 3D-Druck, Vakuumguss | CNC-Bearbeitung, Spritzguss, Druckguss, Blechbearbeitung |
| Toleranzen | Variiert je nach Verfahren; oft größer, um schnell zu iterieren | Enger, prozessspezifisch; fest an die Zeichnung gebunden |
| Werkzeug- und Rüstkosten | Gering; keine harten Werkzeuge erforderlich | Höher; harte Werkzeuge für Spritzguss und Druckguss |
| Kosten pro Teil | Höher pro Stück | Günstiger in Serie, sobald die Werkzeugkosten amortisiert sind |
| Vorlaufzeit | 1 bis 10 Tage per Rapid Prototyping | 7 bis 35 Tage, je nach Verfahren und Stückzahl |
| Flexibilität bei der Gestaltung | Hoch: Änderungen sind kostengünstig | Gering: Konstruktionsänderungen nach der Werkzeugerstellung sind kostspielig |
| Qualitätsdokumentation | Informell; testgetrieben | Formal: PPAP, FAIR, Rückverfolgbarkeit erforderlich |
| DFM-Analyse | Optional, aber wertvoll | Erforderlich vor der Werkzeugfreigabe |
Die Phasen des Prototypings: Vom Konzept zur Serienreife
Ein Prototyp ist ein physisches oder funktionales Modell, das gebaut wird, um bestimmte Aspekte eines Designs zu validieren, bevor eine Produktionsverpflichtung eingegangen wird. Prototypen sind keine groben ersten Versuche. Sie sind Validierungswerkzeuge in verschiedenen Phasen der Produktentwicklung, und jede Phase beantwortet eine andere Frage dazu, ob das Design fertigungsreif ist.
Eine ausreichende Prototypenphase vor der Werkzeugbestellung liefert drei Dinge: die Gewissheit, dass das Design unter realen Bedingungen funktioniert, die Bestätigung, dass das Bauteil zu den Zielkosten gefertigt werden kann, und den Nachweis, dass die Baugruppe mit den Anschlussbauteilen zusammenpasst.
Konzept- und Proof-of-Concept-Prototypen
Diese validieren die Kernidee. Funktioniert der Mechanismus? Sind die primären Abmessungen ungefähr korrekt? Gängige Methoden sind FDM-3D-Druck und CNC-Bearbeitung (Standard). Diese Teile sind nicht serienreif und sollten auch nicht als solche behandelt werden. Fertigungsfragen zur Oberflächengestaltung schon in dieser Phase anzusprechen, und sei es informell, spart später im Entwicklungszyklus erheblich Zeit.
Funktionsprototypen
Funktionsprototypen testen das reale Verhalten: Toleranzen, Montagepassung, thermische Belastung und Materialverhalten unter Betriebsbedingungen. CNC-Bearbeitung ist in dieser Phase die bevorzugte Methode, da sie Werkstoffe in Serienqualität bei repräsentativen Toleranzen verwendet. Vakuumgießen eignet sich gut für Stückzahlen von 10 bis 50 Teilen für erste Feldtests.
Prototypen für die technische Validierung (EVT)
EVT markiert den ersten Zeitpunkt, an dem ein Prototyp mit vollständiger serienreifer Geometrie und angewendeten DFM-Überlegungen gebaut wird. Teams fertigen typischerweise 20 bis 50 Einheiten per CNC oder Soft Tooling. Das Ziel ist zu bestätigen, dass das Design unter den vorgesehenen Betriebsbedingungen korrekt funktioniert.
Vorserienprototypen: DVT und PVT
DVT (Design Validation Test) bestätigt, dass das Design mit Produktionswerkzeugen und -prozessen in Serie gleichbleibend gefertigt werden kann. PVT (Production Validation Test) validiert die Produktionslinie selbst: Zykluszeiten, Ausbeuteraten und Nacharbeitshäufigkeit. Teile aus dieser Phase werden häufig für regulatorische Tests und erste Kundenlieferungen verwendet.
Vom Prototyp zur Serie: Der Prozess Schritt für Schritt
Der Weg von einem validierter Prototyp bis zur Serienfertigung ist eine Abfolge mit Rückkopplungsschleifen, kein starres Wasserfallmodell. Jeder Schritt erzeugt ein bestimmtes Ergebnis, das die nächste Entscheidung speist. Das Überspringen eines Schritts bedeutet, dass die Lücken in der Regel nachgelagert als Verzögerungen, Nacharbeit oder Ertragsprobleme sichtbar werden.
1. Das Prototypendesign validieren und die Spezifikationen einfrieren
Zu diesem Zeitpunkt funktioniert der Prototyp. Die verbleibende Aufgabe besteht darin, Abmessungen, Werkstoffe und Toleranzen in einem eingefrorenen Konstruktionspaket festzuhalten. Dieses Paket enthält vollständige GD&T-Angaben, Zielwerkstoffspezifikationen und Anforderungen an die Oberflächenbeschaffenheit. Das Einfrieren der Spezifikation ist die Voraussetzung für die DFM-Analyse und die Angebotserstellung. Solange die Konstruktion nicht eingefroren ist, kann kein Lieferant ein zuverlässiges Angebot abgeben, und keine Investition in Werkzeuge ist sinnvoll.
2. DFM anwenden und das Design an den Fertigungsprozess anpassen
Design for Manufacturability (DFM) ist die Ingenieurdisziplin, Bauteile so zu konstruieren, dass sie wirtschaftlich, gleichbleibend und in Serie gefertigt werden können. Boothroyd Dewhurst, der Begründer der DFMA-Methodik, schätzt, dass rund 70 bis 80 % der Fertigungskosten werden in der Konstruktion festgelegt, was diesen Schritt zum wirkungsvollsten in der Umstellung macht.
Die DFM-Analyse ist in dieser Phase prozessspezifisch. Ein CNC-Prototyp das im Serienprozess im Spritzgussverfahren gefertigt wird, benötigt Entformungsschrägen, gleichmäßige Wandstärken und eine auf die Geometrie abgestimmte Angussplatzierung. Bei einem Blechteil müssen Biegeradien mit dem Fertiger abgestimmt und die Abwicklung für die Materialausnutzung berücksichtigt werden. Die Kosten dieser Änderungen in der Konstruktionsphase werden in Ingenieursstunden gemessen; die Kosten derselben Änderungen nach dem Werkzeugbau werden in Wochen Lieferzeit und Tausenden von Dollar Nacharbeit gemessen.
Die zentralen DFM-Überlegungen gliedern sich wie folgt, jeweils mit einer Konsequenz für den Käufer:
- Wandstärke und Mindestmerkmale: Zu dünne Wandstärken für den Prozess führen beim Spritzgießen zu unvollständiger Formfüllung und bei der Bearbeitung zu Verzug. Übermäßige Schwankungen der Wandstärke verursachen Verzug und Einfallstellen.
- Entformungsschrägen: Ohne ausreichende Entformungsschräge bleiben Form- und Gussteile im Werkzeug stecken, was zu Ausstoßschäden führt und die Werkzeugstandzeit verkürzt.
- Toleranzkette: Einzelne Toleranzen können machbar sein, aber wenn mehrere Toleranzmerkmale in einer Baugruppe zusammenwirken, kann die kumulierte Abweichung zu Passungsfehlern führen.
- Material- und Prozessabstimmung: Der Prototypenwerkstoff ist im Serienprozess möglicherweise nicht verfügbar oder nicht wirtschaftlich. Eine CNC-freundliche Legierung lässt sich unter Umständen nicht druckgießen.
- Montagereihenfolge und Anzahl der Verbindungselemente: Jedes zusätzliche Verbindungselement bedeutet Montageaufwand, und jedes zusätzliche Bauteil ist ein potenzieller Ausfallpunkt und eine weitere Position in der Stückliste.
3. Wählen Sie das Fertigungsverfahren für die Produktion
Die Verfahrenswahl hängt von Stückzahl, Toleranz, Geometrie und Material ab. Sie ist nach der DFM-Analyse die folgenreichste Kostenentscheidung. Der Abschnitt zur Verfahrensauswahl unten gibt detaillierte Hinweise, wann CNC-Bearbeitung, Spritzguss, Druckguss und Blechbearbeitung jeweils die richtige Wahl sind.
4. Produktionsdokumentation vorbereiten
Bevor ein Lieferant die Serie anbieten kann, muss ein vollständiges Dokumentationspaket vorliegen. Unvollständige Unterlagen sind die häufigste Ursache für Angebotsverzögerungen und die am besten vermeidbare Reibungsquelle bei der Übergabe von der Prototypen- zur Serienfertigung.
Ein vollständiges Paket zur Produktionsdokumentation umfasst:
- 2D-Konstruktionszeichnungen mit vollständigen GD&T-Angaben
- 3D-CAD-Dateien im STEP-Format, bevorzugt für plattformübergreifende Kompatibilität
- Stückliste (BOM): eine strukturierte Liste aller Komponenten, Rohmaterialien und Mengen, die für eine montierte Einheit erforderlich sind
- Werkstoffspezifikation mit Güte und Zustand
- Anforderungen an die Oberflächenbehandlung
- Zielstückzahl und Lieferplan
- Compliance- oder Zertifizierungsanforderungen speziell für die Zielbranche
Der Stückliste gilt besondere Aufmerksamkeit. Sie definiert jedes zugekaufte Teil, jeden Rohstoff und jede Menge, die pro montierter Einheit benötigt wird. Fehler in der Stückliste pflanzen sich durch jede Produktionsstufe fort, vom Angebot bis zur Wareneingangsprüfung.
5. Pilotcharge fertigen
Ein Pilotlauf ist ein strukturiertes Validierungsgate, nicht nur “ein paar Teile herstellen”. Er validiert den Produktionsprozess, die Werkzeugausstattung, die Qualitätskontrollverfahren und die Fähigkeit des Lieferanten, die Spezifikation konsistent einzuhalten. Typische Pilotmengen reichen von 20 bis 200 Einheiten, abhängig von Komplexität und Produktionsvolumenziel. Der untenstehende Abschnitt „Dedizierte Pilotproduktionsläufe“ behandelt, was zu testen ist und wie Pilotläufe die Preisgestaltung beeinflussen.
6. Übergang zur Serienfertigung
Sobald der Pilotlauf Ausbeute, Maßhaltigkeit und Zuliefererkonstanz bestätigt, beginnt die Serienfertigung nach dem vereinbarten Qualitätskontrollprotokoll. Lieferantenscorecards zu Termintreue, Fehlerquote und Reaktionszeit werden zu den operativen Kennzahlen, die die laufende Zusammenarbeit steuern.
Auswahl des Fertigungsverfahrens: Verfahren auf Stückzahl und Toleranz abstimmen
Dieser Abschnitt beantwortet die Frage, vor der jeder Einkäufer nach der DFM-Analyse steht: Welches Verfahren sollte die Serie nutzen? Jede Option unten verbindet eine richtungsweisende Empfehlung mit Stückzahl, Geometrie, Material und Toleranz. Alle Toleranz- und Lieferzeitangaben sind typische erreichbare Bereiche und hängen von Bauteilgeometrie, Material und Lieferantenfähigkeit ab.
CNC-Bearbeitung: wann sie für die Serie die richtige Wahl bleibt
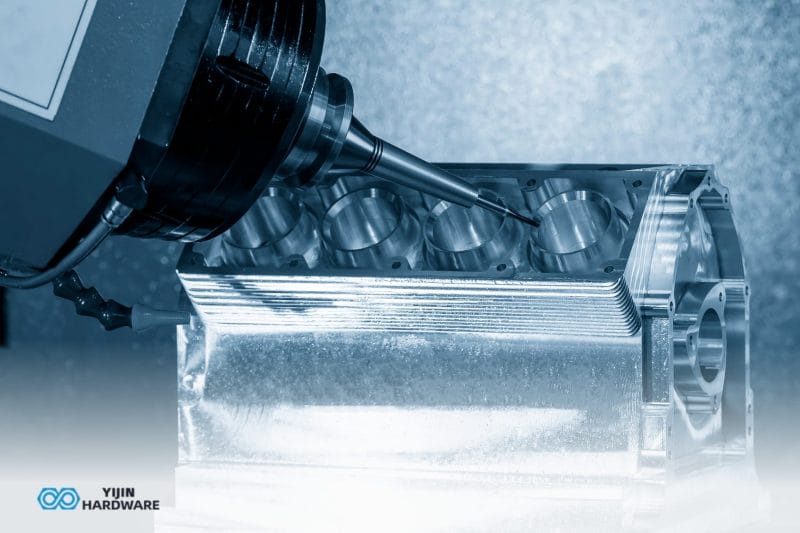
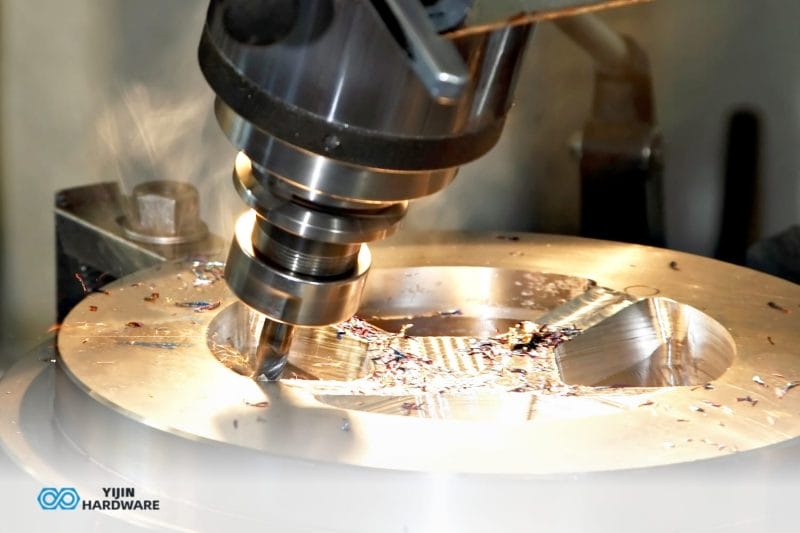
CNC-Bearbeitung bleibt wirtschaftlich bis zu Serienstückzahlen, wenn Teile Toleranzen enger als 0,05 mm erfordern, wenn die Geometrie zu komplex für Formen ist, wenn die Jahresstückzahlen unter etwa 5.000 Stück liegen oder wenn Materialien wie Titan oder Inconel nicht gießbar sind. Erreichbare Toleranzen auf gut eingerichteten 3-Achs- bis 5-Achs-Anlagen erreichen üblicherweise 0,01 mm, wo Bauteilgeometrie und Material es zulassen. Typische Lieferzeiten: Muster in etwa 7 Tagen, Serienfertigung in 10 bis 15 Tagen.
Spritzguss: wenn die Stückzahl das Werkzeug rechtfertigt
Spritzgießen wird wirtschaftlich, sobald die Stückzahlen etwa 1.000 bis 5.000 Einheiten pro Serie überschreiten – der Punkt, an dem sich die Werkzeugkosten unter die Einsparungen pro Teil amortisieren. Die Teile müssen für gleichmäßige Wandstärke, Entformungsschrägen und Angussplatzierung neu konstruiert werden.
Erreichbare Toleranzen liegen bei etwa 0,05 mm, wo Konstruktion und Werkzeug dies unterstützen. Formwerkzeuge plus Erstmuster dauern in der Regel 25 bis 35 Tage. Aluminium-Prototypenwerkzeuge beginnen bei 3.000 bis 15.000 USD, während gehärtete Mehrfachwerkzeuge aus Stahl für die Serienfertigung 100.000 USD überschreiten können.
Druckguss: Dünnwandigkeit in Serie
Druckguss eignet sich für Teile aus Aluminium-, Zink- und Magnesiumlegierungen bei Stückzahlen über 5.000 Einheiten, insbesondere für dünnwandige Strukturen und komplexe Außengeometrien. Die Standardtoleranz liegt bei etwa 0,30 mm; Präzisionsmerkmale können 0,10 mm erreichen, wo Konstruktion und Geometrie dies zulassen. Werkzeugbau plus Muster dauern in der Regel 25 bis 35 Tage. Eine wichtige DFM-Anforderung: großzügige Entformungsschrägen und Radien, um Werkzeugverschleiß und Ausstoßfehler zu vermeiden.
Blechbearbeitung: Struktur- und Gehäuseanwendungen
Herstellung von Blechen eignet sich für Strukturhalter, Gehäuse, Bleche und Verkleidungen, bei denen flache Zuschnitte, Biegen und Schweißen zum Einsatz kommen. Keine Werkzeugkosten für einfache Profile; lasergeschnittene Programme starten sofort. Erreichbare Toleranzen liegen bei etwa 0,10 mm bei Standard-Blecharbeiten. Die Lieferzeit für Prototypen beträgt 3 bis 7 Tage. Serienfertigung 7 bis 15 Tage.
Prozessauswahl: Kurzübersicht
| Prozess | Ideales Volumen | Typische Toleranz | Lieferzeit, Muster | Am besten für |
|---|---|---|---|---|
| CNC-Bearbeitung | 1 bis ca. 5.000 Stück | 0,01 bis 0,05 mm | Rund 7 Tage | Hochpräzise Metall- und Kunststoffteile, Kleinserien |
| Bleche | 1 bis 10.000+ Stück | 0,10 bis 0,30 mm | 3 bis 7 Tage | Gehäuse, Halter, Strukturbleche |
| Spritzgießen | 1.000 bis 500.000+ Stück | 0,05 bis 0,20 mm | 25 bis 35 Tage | Kunststoffteile in hoher Stückzahl |
| Druckguss | 5.000 bis 500.000+ Stück | 0,10 bis 0,30 mm | 25 bis 35 Tage | Dünnwandige NE-Metallteile in Serie |
Hinweis: Die angegebenen Toleranzen und Lieferzeiten sind typische erreichbare Bereiche und hängen von Bauteilgeometrie, Material und Merkmalskomplexität ab. Bestätigen Sie die Werte beim Angebot für Ihr konkretes Bauteil.
Pilotserien: Die Lücke vor der Serienfertigung schließen
Die meisten Artikel zum Übergang vom Prototyp zur Serie überspringen diesen Schritt oder spielen ihn herunter. Ein Pilotlauf ist ein strukturiertes Validierungsgate, das den Produktionsprozess, die Werkzeuge und die Konsistenz des Lieferanten bestätigt, bevor eine Bestellung in vollem Umfang aufgegeben wird.
Typische Pilotstückzahlen liegen zwischen 20 und 200 Einheiten, abhängig von der Teilekomplexität und dem angestrebten Produktionsvolumen. Pilotläufe können übersprungen werden, wenn die Geometrie einfach und der Produktionsprozess gut charakterisiert ist. Sie sollten nicht übersprungen werden, wenn neue Werkzeuge beteiligt sind, wenn die Toleranzen eng sind oder wenn die Teile für eine regulierte Branche wie Luftfahrt oder Medizintechnik bestimmt sind.
Was bei einem Pilotlauf geprüft wird
- Maßhaltigkeit gegenüber den Toleranzen der finalen Zeichnung, gemessen auf einem KMG oder vergleichbarer Ausrüstung
- Montageausbeute und Passung der Paarungsteile über die gesamte Serie, nicht nur bei einem einzelnen Muster
- Oberflächenkonsistenz vom ersten bis zum letzten Teil, Suche nach Prozessdrift
- Zykluszeit im Verhältnis zur Zielproduktionsrate, um zu bestätigen, dass der angebotene Durchsatz erreichbar ist
- Werkzeugverschleiß nach den ersten serienäquivalenten Schüssen oder Rüstvorgängen
- Dokumentationsbereitschaft: Bestätigen Sie, dass FAI-, PPAP- und Rückverfolgbarkeitsunterlagen vollständig und korrekt sind
Wie Pilotserien den Endpreis beeinflussen
Die Stückkosten im Pilotlauf sind höher als in der Serienfertigung, weil sich die Rüstkosten auf weniger Teile verteilen. Das ist zu erwarten und sollte getrennt von Prototypenkosten und Stückkosten der Serie budgetiert werden. Der Pilotlauf ist eine Investition, die die Serienreife bestätigt; die Alternative – Prozessprobleme erst bei voller Stückzahl zu entdecken – kostet deutlich mehr.
Qualitätskontrolle vom Prototyp bis zur Serie
Die Qualitätssicherung in der Serie ist systematisiert, nicht ad hoc. Beim Prototyping erfolgt die Prüfung oft manuell und Teil für Teil. In der Serienfertigung wechselt das Qualitätssystem zu statistischer Stichprobenprüfung, kalibrierten Messgeräten und formeller Dokumentation, die mit jeder Lieferung mitgeht. Wer weiß, was ihn erwartet und was er verlangen kann, behält die Kontrolle über die Wareneingangsqualität.
Erstmusterprüfung und PPAP
Die Erstmusterprüfung (FAI) bestätigt, dass die ersten Teile einer Serie allen Zeichnungsanforderungen entsprechen, bevor die Serienfertigung beginnt. Die PPAP-Level-3-Dokumentation ist für Automobilzulieferketten erforderlich und wird häufig von Käufern aus der Luftfahrt und Medizintechnik angefordert. Beides sind Absicherungen auf Käuferseite, die bestätigen, dass der Prozess des Lieferanten konstant konforme Teile produzieren kann.
Prüfmethoden in der Serie
Bei Serienstückzahlen skaliert die Prüfung mit dem Prozess. Koordinatenmessmaschinen (CMM) verifizieren die Maßhaltigkeit an kritischen Merkmalen. Automatische optische Sortierung erkennt Oberflächenfehler und dimensionelle Ausreißer in großen Chargen. Härteprüfung bestätigt die Wärmebehandlung des Materials. Statistische Prozesskontrolle (SPC) verfolgt dimensionelle Trends über Produktionsläufe hinweg, um Abweichungen zu erkennen, bevor daraus ein Fehler wird.
Zertifizierungen, die je Branche zählen
- AS9100D: erforderlich für die Fertigung von Luft- und Raumfahrtkomponenten
- IATF 16949: deckt Automobil-Lieferketten ab
- ISO 13485: steuert die Medizintechnik-Fertigung
- ISO 9001: Qualitätsmanagement-Basis, die die meisten Präzisionshersteller erfüllen
Prüfen Sie, ob der Lieferant die für die Branche des Projekts relevanten Zertifizierungen besitzt, bevor Sie detaillierte Konstruktionsunterlagen weitergeben. Zertifizierungen sind der günstigste Filter, der früh angewendet werden kann; sobald ein Lieferant einen Auftrag erhalten hat, kostet ein Wechsel wegen einer fehlenden Zertifizierung Terminzeit.
Typische Fallstricke beim Übergang vom Prototyp zur Serie
Jedes Team, das ein Produkt vom Prototyp in die Serie gebracht hat, kennt eine Liste von Dingen, die es lieber früher erkannt hätte. Die folgenden Stolperfallen treten am häufigsten auf und lassen sich mit einer klaren Planung vermeiden.
Aufbau um Bauteile, die in Serie obsolet werden
Legen Sie von Anfang an produktionsgeeignete Komponenten von autorisierten Distributoren mit veröffentlichten Support-Zeitplänen und Fälschungsschutz fest. Komponenten in Hobby-Qualität, die über Verbrauchermarktplätze bezogen werden, funktionieren für frühe Prototypen, bieten aber keine Lebenszyklusgarantien. Eine elektronische Komponente, die sechs Monate nach dem Design-Freeze eingestellt wird, kann eine Neukonstruktion der Platine erzwingen, die den gesamten Produktionszeitplan verzögert. Enterprise-Distributoren wie DigiKey und Newark veröffentlichen End-of-Life-Zeitpläne und bieten Teilerückverfolgbarkeit.
Toleranzkette ignorieren
Ein Prototyp, der zusammenpasst, wenn jedes Teil im Nennmaß liegt, passt möglicherweise nicht, wenn sich jedes Teil am Rand seines Toleranzbands befindet. Führen Sie vor dem Werkzeugbau eine Toleranzkettenanalyse für kritische Passmaße durch. Dies ist besonders relevant für Baugruppen mit drei oder mehr passenden Bauteilen, bei denen die kumulierte Abweichung zur dominierenden Fehlerursache wird.
Material austauschen, ohne die Leistung erneut zu validieren
Ein Prototypenmaterial, das wegen seiner guten Zerspanbarkeit gewählt wurde, verhält sich nach dem Wechsel auf das Serienmaterial möglicherweise nicht identisch – selbst innerhalb derselben Legierungsfamilie. Wärmeleitfähigkeit, Härte und Korrosionsbeständigkeit können zwischen den Sorten variieren. Führen Sie Funktionstests an Teilen durch, die aus dem tatsächlichen Serienmaterial gefertigt sind, bevor Sie das Design festlegen.
Die Pilotserie überspringen
Teams unter Termindruck behandeln Pilotläufe oft als verhandelbar. Verhandelbar sind sie nur, wenn der Fertigungsprozess gut charakterisiert und die Werkzeuge ausgereift sind. Bei neuen Werkzeugen oder engen Toleranzen ist ein Pilotlauf von 20 bis 200 Stück die günstigste Absicherung gegen Ausbeuteprobleme in der Serie.
Die richtige Fertigungsmethode für die Serie wählen

Der richtige Partner beseitigt Reibungsverluste in jeder Phase des Übergangs. Lieferanten sollten anhand der folgenden Kriterien bewertet werden, jeweils dargestellt als Fähigkeit, warum sie wichtig ist und worauf zu achten ist.
Durchgängigkeit vom Prototyp bis zur Serie
Ein Standort, ein Engineering-Team und ein Qualitätssystem vermeiden Übergabeverzögerungen, die zu Qualitätsschwankungen zwischen den Fertigungsstufen führen.
Worauf Sie achten sollten: ein Lieferant, der Prototypen und Serie aus demselben Engineering-Team anbietet, nicht aus zwei getrennten Abteilungen oder Schwesterunternehmen.
DFM-Analyse in der Konstruktionsphase
Technische Beratung vor der Werkzeugerstellung deckt Kosten- und Machbarkeitsprobleme auf, solange Änderungen noch günstig sind.
Worauf Sie achten sollten: einen Lieferanten, der die DFM-Analyse im Angebot enthält, anstatt sie zu berechnen, und der konkretes Feedback zu Geometrie und Prozess gibt, nicht generische Checklisten.
Prototypen-Lieferzeit, die die Designiteration nicht ausbremst
Musterlieferzeiten wirken sich direkt darauf aus, wie schnell das Design anhand von Testergebnissen iteriert werden kann.
Worauf Sie achten sollten: veröffentlichte Musterlieferzeiten von unter einer Woche für Standardmaterialien, mit der ausdrücklichen Zusage von Statusmeldungen während der Fertigung statt Planung nach dem Motto „Hoffen und Versenden“.
Qualitätssysteme passend zu Ihrer Branche
Branchenspezifische Zertifizierungen sind Käuferschutz, der belegt, dass das Qualitätssystem eines Lieferanten gegen die Standards geprüft wurde, die das Projekt letztendlich benötigen wird.
Worauf Sie achten sollten: AS9100D für die Luft- und Raumfahrt, IATF 16949 für die Automobilindustrie, ISO 13485 für die Medizintechnik und die Bereitschaft, Zertifikate auf Anfrage vorzulegen, bevor Zeichnungen ausgetauscht werden.
Machen Sie den nächsten Schritt mit Yijin Solution
Der Übergang vom Prototyp zur Serie wird durch die Entscheidungen entschieden, die vor dem Festschreiben der Werkzeuge getroffen werden – und die Wahl des Lieferanten ist die größte davon. Yijin Solution deckt CNC-Bearbeitung, Blechbearbeitung, Spritzguss und Druckguss unter einem Qualitätssystem ab. Wir sind nach AS9100D, IATF 16949, ISO 13485 und ISO 9001 zertifiziert, mit Lieferzeiten für Prototypen in 3 bis 7 Tagen und Serienläufen in der Regel in 2 bis 4 Wochen, je nach Projektkomplexität.
FAQ zu Prototyp bis Serie
Wie lange dauert der komplette Übergang vom finalen Design bis zur ersten Serienlieferung?
Die gesamte Übergangszeit hängt vom Fertigungsprozess und der Anzahl der Pilotiterationen ab. Ein CNC-basierter Weg ohne harte Werkzeuge kann in etwa 4 bis 6 Wochen vom Design-Freeze bis zur ersten Produktionslieferung gelangen. Ein spritzguss- oder druckgussbasierter Weg mit neuen Werkzeugen dauert in der Regel 8 bis 12 Wochen, einschließlich Werkzeugfertigung, Erstmusterprüfung und Pilotserie.
Benötige ich neue Werkzeuge für die Serie, wenn mein Prototyp per CNC bearbeitet wird?
Wenn der Produktionsprozess ebenfalls CNC-Bearbeitung ist, ist keine harte Werkzeugausstattung erforderlich. Der gleiche Vorrichtungsansatz, der für Prototypen verwendet wird, skaliert auf Produktionsvolumina. Wenn der Produktionsprozess Spritzguss oder Druckguss ist, ist eine Werkzeuginvestition erforderlich, da der Prototypenprozess und der Produktionsprozess physisch unterschiedlich sind. Die Entscheidung hängt vom Produktionsvolumen ab: Ab etwa 1.000 bis 5.000 Einheiten amortisiert sich die harte Werkzeugausstattung in der Regel.
Was kostet es, einen Prototypen zur Serienreife zu bringen?
Die Kosten teilen sich in drei Bereiche auf. Prototypenkosten variieren je nach Komplexität: typischerweise 100 bis 1.000 US-Dollar für einfache Teile, 1.000 bis 10.000 US-Dollar für funktionale Prototypen und 10.000 US-Dollar oder mehr für produktionsnahe Muster. Werkzeugkosten sind bei CNC-Bearbeitung und Blechbearbeitung praktisch null, liegen aber beim Spritzgießen je nach Kavitäten, Material und Stahlsorte zwischen 3.000 und 100.000 US-Dollar oder mehr. Die Stückkosten hängen dann von der Stückzahl ab. Werkzeuge lohnen sich, sobald die Stückkosteneinsparung die anfängliche Werkzeuginvestition übersteigt, typischerweise ab 1.000 Stück oder mehr beim Spritzgießen.
Wie hoch ist eine typische Mindeststückzahl für die Serienfertigung?
Die Mindestbestellmenge hängt vom Produktionsprozess ab, nicht vom Lieferanten. CNC-Bearbeitung und Blechbearbeitung haben praktisch keine Mindestbestellmenge; Bestellungen können ab einzelnen Stückzahlen beginnen. Spritzguss und Druckguss haben ebenfalls keine strikte Mindestbestellmenge, aber die Stückkosten werden erst ab der Stückzahl wettbewerbsfähig, die die Werkzeuginvestition rechtfertigt: in der Regel 1.000 oder mehr Stück für Spritzguss und 5.000 oder mehr für Druckguss.
Wie ändern sich die Toleranzen, wenn der Fertigungsprozess vom Prototypenprozess abweicht?
Wenn dasselbe Verfahren sowohl für den Prototypen als auch für die Serie verwendet wird, bleiben die Toleranzen gleich. Ändert sich das Verfahren, etwa beim Wechsel vom CNC-Prototypen zur Spritzguss-Serie, müssen Toleranzen, Wandstärkenanforderungen und Bauteilgeometrie in der Regel an das neue Verfahren angepasst werden. Genau diese Anpassung ist Gegenstand der DFM-Analyse, bevor Werkzeuge in Auftrag gegeben werden.
Zurück zum Anfang: Vom Prototyp zur Serie: Ein kompletter Fertigungsleitfaden




 English
 Spanish
 German
 French