
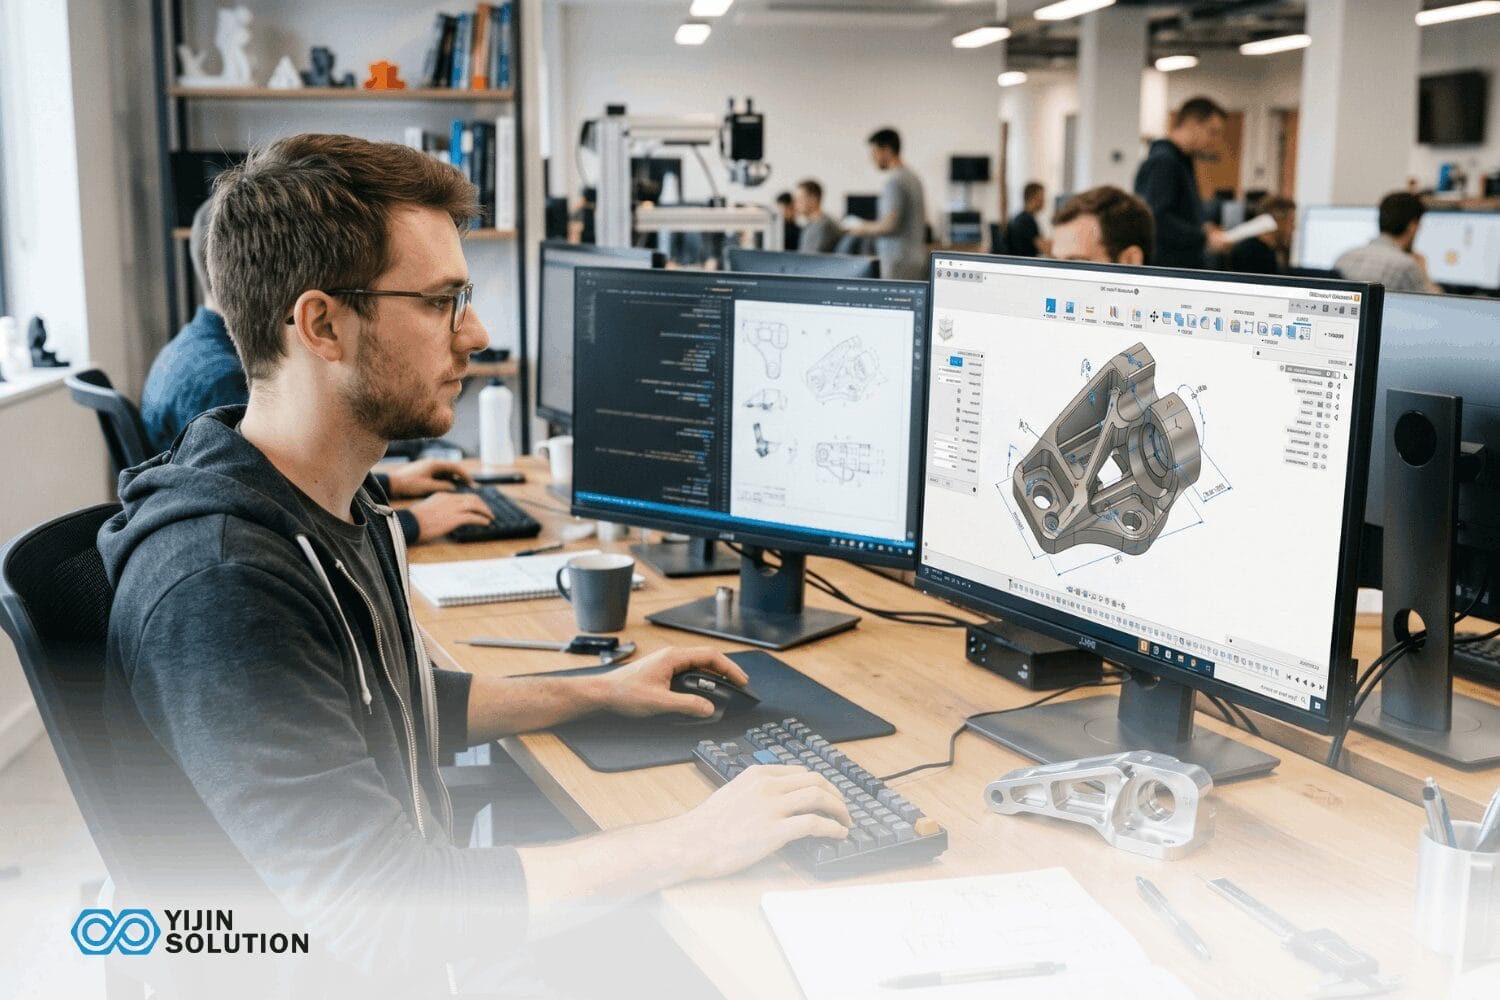
Un prototipo funcional sobre la mesa es una prueba de concepto, no una prueba de fabricabilidad, incluso cuando la geometría encaja y los resultados de los ensayos son buenos. Las variables que condicionan la producción cambian después de validar un prototipo: los materiales se vuelven a especificar por coste y disponibilidad, las tolerancias se ajustan y las notas informales de ensayo se convierten en paquetes formales de trazabilidad que los auditores examinarán con detalle.
Las secciones siguientes recorren esa transición completa de principio a fin: la fases de prototipado que conducen a él, la lógica de selección de proceso subyacente y las decisiones que separan los proyectos que llegan a producción según lo previsto de los que se quedan atascados en la fase piloto.
¿Qué implica realmente pasar del prototipo a la producción?
Pasar del prototipo a la producción es el proceso de convertir un diseño validado en una operación de fabricación repetible y con control de calidad. Abarca la congelación del diseño, la optimización DFM, la selección de procesos, la documentación de producción, la validación del lote piloto y el arranque de la producción a plena escala.
La transición es una secuencia estructurada de decisiones, cada una basada en la anterior, que convierte una prueba de concepto puntual en una pieza fabricable de forma constante en serie.
Prototipo vs. producción: de un vistazo
El cambio fundamental entre el prototipado y la producción es el paso de un utillaje de validación a un sistema de fabricación repetible. La siguiente tabla recoge los atributos clave que cambian a lo largo de esta transición.
| Atributo | Creación de prototipos | Producción |
|---|---|---|
| Objetivo principal | Validar el diseño y el funcionamiento | Fabricar piezas de forma fiable en serie |
| Cantidad habitual | De 1 a 50 unidades | De 100 a más de 100.000 unidades |
| Procesos habituales | Mecanizado CNC, impresión 3D, fundición al vacío | Mecanizado CNC, moldeo por inyección, fundición a presión, chapa metálica |
| Tolerancias | Varía según el método; a menudo más amplio para iterar rápidamente | Más ajustadas y específicas del proceso; fijadas al plano |
| Coste de utillaje y amarre | Bajo; no requiere utillaje rígido | Mayor; utillaje rígido para moldeo y fundición |
| Coste por pieza | Mayor coste unitario | Más económico en volumen una vez amortizado el utillaje |
| Plazo de entrega | De 1 a 10 días mediante prototipado rápido | De 7 a 35 días según el proceso y el volumen |
| Flexibilidad de diseño | Alto: los cambios son económicos | Baja: los cambios de diseño tras el utillaje son costosos |
| Documentación de calidad | Informal; basada en ensayos | Formal: PPAP, FAIR y trazabilidad obligatorios |
| Análisis DFM | Opcional pero recomendable | Necesario antes de comprometer el utillaje |
Las etapas del prototipado: del concepto a la producción en serie
Un prototipo es un modelo físico o funcional construido para validar aspectos concretos de un diseño antes de comprometerse a producirlo. Los prototipos no son primeros intentos toscos. Son herramientas de validación en distintas fases del desarrollo de producto, y cada fase responde a una pregunta diferente sobre si el diseño está listo para fabricarse.
Un prototipado adecuado antes de comprometer el utillaje aporta tres cosas: la confianza de que el diseño funciona en condiciones reales, la confirmación de que la pieza se puede fabricar al coste objetivo y la evidencia de que el conjunto encaja con las piezas de montaje.
Prototipos conceptuales y de prueba de concepto
Estos validan la idea principal. ¿Funciona el mecanismo? ¿Son aproximadamente correctas las cotas principales? Los métodos habituales incluyen Impresión 3D FDM y mecanizado CNC básico. Estas piezas no están pensadas para producción y no deben tratarse como tal. Plantear las dudas de fabricabilidad en esta fase, aunque sea de forma informal, ahorra mucho tiempo después en el ciclo de desarrollo.
Prototipos funcionales
Los prototipos funcionales ponen a prueba el comportamiento real: tolerancias, ajuste de montaje, carga térmica y rendimiento del material en condiciones de funcionamiento. El mecanizado CNC es el método preferido en esta fase porque utiliza materiales de grado producción con tolerancias representativas. La fundición en vacío funciona bien para lotes de 10 a 50 piezas necesarias para las primeras pruebas de campo.
Prototipos de validación de ingeniería (EVT)
La EVT marca la primera vez que se construye un prototipo con la geometría definitiva de producción y con consideraciones de DFM aplicadas. Los equipos suelen producir de 20 a 50 unidades mediante CNC o utillaje blando. El objetivo es confirmar que el diseño funcionará correctamente en las condiciones de funcionamiento previstas.
Prototipos de preproducción: DVT y PVT
La DVT (Design Validation Test, prueba de validación de diseño) verifica que el diseño puede fabricarse de forma constante a escala utilizando utillajes y procesos de producción. La PVT (Production Validation Test, prueba de validación de producción) valida la propia línea de producción: tiempos de ciclo, tasas de rendimiento y frecuencia de retrabajos. Las piezas de esta fase suelen destinarse a ensayos regulatorios y a los primeros envíos a clientes.
Del prototipo a la producción: recorrido paso a paso
El recorrido desde un prototipo validado hasta la producción completa es una secuencia con bucles de retroalimentación, no un proceso rígido en cascada. Cada paso genera un resultado concreto que alimenta la siguiente decisión. Saltarse un paso hace que, por lo general, las carencias aparezcan más adelante en forma de retrasos, retrabajos o problemas de rendimiento.
1. Validar el diseño del prototipo y congelar las especificaciones
A estas alturas el prototipo ya funciona. La tarea que queda es fijar dimensiones, materiales y tolerancias en un paquete de diseño congelado. Ese paquete incluye todas las indicaciones de GD&T, las especificaciones de material objetivo y los requisitos de acabado superficial. Congelar la especificación es la puerta que abre la revisión de DFM y el presupuesto de producción. Hasta que el diseño no esté congelado, ningún proveedor puede dar un presupuesto fiable y ninguna inversión en utillaje tiene sentido.
2. Aplicar DFM y ajustar el diseño al proceso de producción
El diseño para fabricación (DFM) es la disciplina de ingeniería que consiste en diseñar piezas para que se puedan producir de forma rentable, consistente y en serie. Boothroyd Dewhurst, creador de la metodología DFMA, estima que en torno al 70-80% del coste de fabricación se define durante el diseño, que es lo que convierte este paso en el de mayor impacto en la transición.
El DFM en esta fase es específico del proceso. Un prototipo CNC que se fabricará por inyección en producción necesita ángulos de desmoldeo, un espesor de pared uniforme y una ubicación de las entradas diseñada en la propia geometría. En una pieza de chapa metálica hay que confirmar los radios de plegado con el fabricante y considerar el anidado del desarrollo plano para aprovechar el material. El coste de estos cambios en la fase de diseño se mide en horas de ingeniería; el coste de esos mismos cambios una vez cortado el utillaje se mide en semanas de plazo de entrega y miles de euros en retrabajos.
Las consideraciones clave de DFM se desglosan así, cada una ligada a una consecuencia para el comprador:
- Grosor de pared y características mínimas: Las paredes demasiado finas para el proceso provocan faltas de llenado en el moldeo y deformación en el mecanizado. Una variación excesiva del espesor de pared causa alabeo y rechupes.
- Ángulos de desmoldeo: Sin un ángulo de desmoldeo adecuado, las piezas moldeadas y fundidas se agarrotan en el molde, lo que provoca daños en la expulsión y acorta la vida útil del molde.
- Acumulación de tolerancias: Las tolerancias individuales pueden ser alcanzables, pero cuando varias cotas con tolerancia interactúan en un ensamblaje, la variación acumulada puede provocar fallos de ajuste.
- Ajuste de material y proceso: Es posible que el material del prototipo no esté disponible o no sea rentable en el proceso de producción. Una aleación apta para CNC podría no ser apta para fundición a presión.
- Secuencia de montaje y número de fijaciones: Cada fijación adicional añade mano de obra de montaje, y cada componente adicional añade un posible punto de fallo y una línea más en la lista de materiales.
3. Seleccionar el proceso de fabricación en producción
La elección del proceso depende del volumen, la tolerancia, la geometría y el material. Es la decisión de coste más determinante después del DFM. La sección específica de selección de proceso que aparece más abajo ofrece orientación detallada sobre cuándo el mecanizado CNC, el moldeo por inyección, la fundición a presión y el corte y plegado de chapa se convierten en la opción adecuada.
4. Preparar la documentación de producción
Antes de que un proveedor pueda presupuestar la producción, debe disponer de un paquete de documentación completo. La documentación incompleta es la causa más habitual de retrasos en el presupuesto y la fuente de fricción más evitable en el paso de prototipo a producción.
Un paquete completo de documentación de producción incluye:
- Planos 2D con tolerancias GD&T completas
- Archivos CAD 3D en formato STEP, preferidos por su compatibilidad multiplataforma
- Lista de materiales (BOM): una lista estructurada de cada componente, materia prima y cantidad necesarios para una unidad montada
- Especificación del material con grado y estado
- Requisitos de acabado superficial
- Cantidad objetivo y calendario de entrega
- Requisitos de cumplimiento o certificación específicos del sector objetivo
La lista de materiales (BOM) merece una atención especial. Define cada pieza comprada, cada materia prima y cada cantidad necesaria por unidad ensamblada. Los errores en la BOM se propagan por todas las etapas de producción, desde el presupuesto hasta la inspección de recepción.
5. Realizar un lote piloto
Una tirada piloto es una validación estructurada, no solo “hacer unas cuantas piezas”. Valida el proceso de producción, el utillaje, los procedimientos de control de calidad y la capacidad del proveedor para mantener la especificación de forma constante. Las cantidades típicas de una tirada piloto van de 20 a 200 unidades, según la complejidad y el volumen de producción objetivo. El apartado específico sobre tiradas piloto que aparece más abajo detalla qué comprobar y cómo afectan las tiradas piloto al precio.
6. Transición a la producción en serie
Una vez que el piloto confirma el rendimiento, la conformidad dimensional y la consistencia del proveedor, comienza la producción completa bajo el protocolo de control de calidad acordado. Los cuadros de mando de proveedores que abarcan entregas puntuales, tasa de defectos y tiempo de respuesta se convierten en las métricas operativas que rigen la relación continua.
Selección del proceso de producción: ajustar el proceso al volumen y la tolerancia
Esta sección responde a la pregunta que todo comprador se plantea tras el DFM: ¿qué proceso debe utilizarse en la producción en serie? Cada opción a continuación combina una recomendación orientativa con volumen, geometría, material y tolerancia. Todas las cifras de tolerancia y plazo de entrega son rangos típicos alcanzables y dependen de la geometría de la pieza, el material y la capacidad del proveedor.
Mecanizado CNC: cuándo sigue siendo la opción adecuada para producción
Mecanizado CNC sigue siendo rentable en volúmenes de producción cuando las piezas requieren tolerancias más ajustadas de 0,05 mm, cuando la geometría es demasiado compleja para moldes, cuando los volúmenes anuales son inferiores a unas 5.000 unidades o cuando materiales como el titanio o el Inconel no son aptos para fundición. Las tolerancias alcanzables en equipos de 3 a 5 ejes bien ajustados suelen llegar a 0,01 mm cuando la geometría de la pieza y el material lo permiten. Plazos de entrega habituales: muestras en unos 7 días y producción en serie en 10-15 días.
Inyección de plástico: cuando el volumen justifica el utillaje
El moldeo por inyección resulta rentable cuando los volúmenes superan aproximadamente las 1.000 a 5.000 unidades por serie, el punto en el que el coste del utillaje se amortiza por debajo del ahorro por pieza. Las piezas deben rediseñarse para un espesor de pared uniforme, ángulos de desmoldeo y colocación de puntos de inyección.
Las tolerancias alcanzables son de alrededor de 0,05 mm cuando el diseño y el utillaje lo permiten. El utillaje del molde más las muestras iniciales suelen tardar de 25 a 35 días. Los moldes prototipo de aluminio parten de 3.000 a 15.000 $, mientras que los moldes de producción de acero templado multicavidad pueden superar los 100.000 $.
Fundición a presión: complejidad de pared fina en grandes volúmenes
Fundición a presión es adecuado para piezas de aleación de aluminio, zinc y magnesio en volúmenes superiores a 5.000 unidades, especialmente estructuras de pared delgada y geometrías exteriores complejas. La tolerancia general es de aproximadamente 0,30 mm; las características de precisión pueden alcanzar 0,10 mm donde el diseño y la geometría lo permitan. El utillaje más las muestras suelen tardar de 25 a 35 días. Un requisito clave de DFM: ángulos de desmoldeo y radios generosos para evitar el desgaste del molde y los defectos de expulsión.
Corte y plegado de chapa: aplicaciones estructurales y de envolvente
Fabricación de chapas metálicas resulta adecuado para soportes estructurales, carcasas, paneles y envolventes donde se aplican corte de chapa, plegado y soldadura. Sin coste de utillaje para perfiles sencillos; los programas de corte por láser arrancan de inmediato. Las tolerancias alcanzables rondan los 0,10 mm en trabajos estándar de chapa metálica. El plazo de entrega en prototipado es de 3 a 7 días. En producción, de 7 a 15 días.
Selección de proceso: referencia rápida
| Proceso | Volumen ideal | Tolerancia típica | Plazo de entrega, muestras | Lo mejor para |
|---|---|---|---|---|
| Mecanizado CNC | De 1 a ~5.000 unidades | 0,01 a 0,05 mm | Alrededor de 7 días | Piezas metálicas y de plástico de alta precisión, series cortas |
| Chapa metálica | De 1 a 10.000+ unidades | 0,10 a 0,30 mm | 3 a 7 días | Carcasas, soportes, paneles estructurales |
| Moldeo por inyección | 1.000 a 500.000+ unidades | 0,05 a 0,20 mm | De 25 a 35 días | Piezas de plástico para grandes volúmenes |
| Fundición a presión | 5.000 a 500.000+ unidades | 0,10 a 0,30 mm | De 25 a 35 días | Piezas de aleación no férrea de pared fina en grandes volúmenes |
Aviso: las tolerancias y los plazos de entrega indicados son rangos habituales alcanzables y dependen de la geometría de la pieza, el material y la complejidad de las características. Confírmelos para la pieza concreta durante el presupuesto.
Series piloto: cómo salvar la distancia antes de la producción a gran escala
La mayoría de los artículos sobre la transición del prototipo a la producción omiten este paso o lo minimizan. Una tirada piloto es una etapa de validación estructurada que confirma el proceso de producción, el utillaje y la consistencia del proveedor antes de comprometerse con un pedido a gran escala.
Las cantidades típicas de las series piloto van de 20 a 200 unidades, según la complejidad de la pieza y el volumen de producción objetivo. Las series piloto pueden omitirse cuando la geometría es sencilla y el proceso de producción está bien caracterizado. No deben omitirse cuando hay utillaje nuevo, cuando las tolerancias son ajustadas o cuando las piezas se destinan a un sector regulado como la aeronáutica o los dispositivos médicos.
Qué comprobar durante una tirada piloto
- Conformidad dimensional frente a las tolerancias del plano final, medida en una CMM o equipo equivalente
- Rendimiento de montaje y ajuste de las piezas acopladas en todo el lote, no solo en una muestra
- Consistencia del acabado superficial desde la primera pieza hasta la última, vigilando la deriva del proceso
- Tiempo de ciclo frente a la tasa de producción objetivo, confirmando que el rendimiento presupuestado es alcanzable
- Desgaste del utillaje tras las primeras piezas o amarres equivalentes a producción
- Preparación de la documentación: confirme que los registros de FAI, PPAP y trazabilidad están completos y son correctos
Cómo afectan las series piloto al precio final
Los costes unitarios de una serie piloto son más altos que los de la producción en serie porque los costes de amarre se amortizan entre menos piezas. Esto es lo esperable y debe presupuestarse por separado de los costes de prototipado y de los costes unitarios de producción. La serie piloto es una inversión que confirma la preparación para la producción; la alternativa, descubrir problemas de proceso a pleno volumen, cuesta mucho más.
Control de calidad del prototipo a la producción
El control de calidad en producción está sistematizado, no se improvisa. Durante el prototipado, la inspección suele ser manual y pieza a pieza. En volumen de producción, el sistema de calidad pasa a basarse en muestreo estadístico, equipos de medición calibrados y documentación formal que acompaña a cada envío. Saber qué esperar y qué exigir permite al comprador controlar la calidad de entrada.
Inspección de primera pieza y PPAP
La inspección de primera pieza (FAI) confirma que las primeras piezas de una serie de producción cumplen todos los requisitos del plano antes de que continúe la producción en serie. La documentación PPAP nivel 3 es obligatoria para las cadenas de suministro de automoción y la solicitan habitualmente los compradores de los sectores aeroespacial y de dispositivos médicos. Ambas son protecciones del lado del comprador que verifican que el proceso del proveedor puede producir piezas conformes de forma consistente.
Métodos de inspección en series grandes
En producción en serie, la inspección se adapta al proceso. Las máquinas de medición por coordenadas (CMM) verifican la precisión dimensional en las cotas críticas. La clasificación óptica automatizada detecta defectos superficiales y valores atípicos dimensionales en lotes grandes. Los ensayos de dureza confirman el tratamiento térmico del material. El control estadístico de procesos (SPC) hace un seguimiento de las tendencias dimensionales a lo largo de las series de producción para detectar desviaciones antes de que se conviertan en defectos.
Certificaciones relevantes según el sector
- AS9100D: necesario para la fabricación de componentes aeroespaciales
- IATF 16949: abarca las cadenas de suministro de automoción
- ISO 13485: rige la producción de dispositivos médicos
- ISO 9001: Base de gestión de la calidad que cumple la mayoría de los fabricantes de precisión
Verifique que el proveedor dispone de las certificaciones relevantes para el sector del proyecto antes de compartir diseños detallados. Las certificaciones son el filtro más económico de aplicar desde el principio; una vez adjudicado un proyecto a un proveedor, cambiar por una certificación ausente cuesta tiempo de plazo.
Errores habituales en la transición del prototipo a la producción
Todo equipo que ha llevado un producto del prototipo a la producción tiene una lista de cosas que le gustaría haber detectado antes. Los errores que se detallan a continuación son los que aparecen con más frecuencia, y todos ellos se pueden evitar con una planificación sencilla.
Diseñar en torno a componentes que quedarán obsoletos en la producción en serie
Especifique componentes de grado de producción de distribuidores autorizados con plazos de soporte publicados y protección contra falsificaciones desde el principio. Los componentes de grado aficionado adquiridos en mercados de consumo sirven para prototipos iniciales, pero no ofrecen garantías de ciclo de vida. Un componente electrónico descatalogado seis meses después de la congelación del diseño puede obligar a rediseñar la placa, retrasando todo el calendario de producción. Distribuidores empresariales como DigiKey y Newark publican calendarios de fin de vida y ofrecen trazabilidad de piezas.
Ignorar la acumulación de tolerancias
Un prototipo que encaja cuando cada pieza está en su dimensión nominal puede no encajar cuando cada pieza está en el extremo de su banda de tolerancia. Realice un análisis de acumulación de tolerancias en las cotas críticas de acoplamiento antes del utillaje. Esto es especialmente relevante en conjuntos con tres o más componentes de acoplamiento, donde la variación acumulada se convierte en el modo de fallo dominante.
Sustituir materiales sin revalidar el rendimiento
Un material de prototipo elegido por su facilidad de mecanizado puede no comportarse igual al cambiar al material de producción, incluso dentro de la misma familia de aleaciones. La conductividad térmica, la dureza y la resistencia a la corrosión pueden variar entre grados. Realice ensayos funcionales con piezas fabricadas en el material de producción real antes de fijar el diseño.
Omitir la serie piloto
Los equipos bajo presión de plazos suelen tratar las tiradas piloto como negociables. Solo son negociables cuando el proceso de producción está bien caracterizado y el utillaje es maduro. Para utillajes nuevos o tolerancias ajustadas, una tirada piloto de 20 a 200 unidades es el seguro más barato contra problemas de rendimiento a escala completa.
Cómo elegir el proceso de fabricación adecuado para producción

El socio adecuado elimina fricciones en cada etapa de la transición. Los proveedores deben evaluarse según los criterios que figuran a continuación, cada uno planteado como una capacidad, por qué es importante y qué hay que buscar.
Continuidad del prototipo a la producción
Una sola planta, un solo equipo técnico y un solo sistema de calidad eliminan los retrasos de traspaso que provocan desviaciones de calidad entre etapas.
Qué buscar: un proveedor que presupuesta tanto el prototipo como la producción desde el mismo equipo técnico, no desde dos departamentos separados ni empresas hermanas.
Revisión DFM en la fase de diseño
El asesoramiento técnico antes de comprometer el utillaje detecta problemas de coste y viabilidad mientras los cambios aún son económicos.
Qué buscar: un proveedor que incluya la revisión DFM en el presupuesto en lugar de cobrar por ella, y que devuelva comentarios concretos sobre la geometría y el proceso, no listas de comprobación genéricas.
Plazos de prototipado que no frenan la iteración de diseño
Los plazos de entrega de las muestras influyen directamente en la rapidez con la que el diseño puede iterar frente a los resultados de los ensayos.
Qué buscar: plazos de entrega de muestras publicados de menos de una semana para materiales estándar, con un compromiso declarado de actualizaciones de estado durante el proceso en lugar de una planificación a ciegas.
Sistemas de calidad adaptados a su sector
Las certificaciones específicas del sector son una protección para el comprador: garantizan que el sistema de calidad del proveedor ha sido auditado conforme a las normas que el proyecto acabará necesitando.
Qué buscar: AS9100D para aeronáutica, IATF 16949 para automoción, ISO 13485 para uso médico y disposición a compartir los certificados bajo petición antes de intercambiar cualquier plano.
Dé el siguiente paso con Yijin Solution
La transición del prototipo a la producción se gana o se pierde en las decisiones que se toman antes de que se fije el utillaje, y la elección del proveedor es la más importante de todas. Yijin Solution se encarga del mecanizado CNC, las piezas de chapa metálica, el moldeo por inyección y la fundición a presión bajo un único sistema de calidad. Contamos con las certificaciones AS9100D, IATF 16949, ISO 13485 e ISO 9001, con plazos de entrega para prototipos de 3 a 7 días y series de producción normalmente de 2 a 4 semanas, según la complejidad del proyecto.
Preguntas frecuentes sobre del prototipo a la producción
¿Cuánto se tarda en pasar del diseño final al primer envío de producción?
El tiempo total de transición depende del proceso de producción y del número de iteraciones piloto. Una vía basada en CNC sin utillaje rígido puede pasar del diseño congelado al primer envío de producción en aproximadamente 4 a 6 semanas. Una vía de moldeo por inyección o fundición a presión con utillaje nuevo suele tardar de 8 a 12 semanas, incluida la fabricación del utillaje, la validación de la primera pieza y una tirada piloto.
¿Necesito nuevos utillajes para la producción si mi prototipo está mecanizado por CNC?
Si el proceso de producción también es mecanizado CNC, no se necesita utillaje rígido. El mismo enfoque de sujeción utilizado para los prototipos se escala a los volúmenes de producción. Si el proceso de producción es moldeo por inyección o fundición a presión, se requiere una inversión en utillaje porque el proceso de prototipado y el de producción son físicamente distintos. La decisión depende del volumen de producción: por encima de aproximadamente 1.000 a 5.000 unidades, el utillaje rígido suele amortizarse.
¿Cuánto cuesta llevar un prototipo a producción?
Los costes se dividen en tres partidas. Los costes de prototipo varían según la complejidad: normalmente de 100 a 1.000 $ para piezas sencillas, de 1.000 a 10.000 $ para prototipos funcionales y 10.000 $ o más para fabricaciones destinadas a producción. Los costes de utillaje son prácticamente nulos para el mecanizado CNC y la chapa metálica, pero oscilan entre 3.000 y 100.000 $ o más para el moldeo por inyección, según las cavidades, el material y el grado de acero. El coste unitario de producción depende entonces del volumen. El utillaje se justifica cuando el ahorro por pieza supera la inversión inicial en utillaje, normalmente a partir de 1.000 unidades o más para el moldeo por inyección.
¿Cuál es la cantidad mínima de pedido típica para producción?
La cantidad mínima de pedido depende del proceso de producción, no del proveedor. El mecanizado CNC y las piezas de chapa metálica no tienen prácticamente MOQ; los pedidos pueden empezar desde una sola unidad. La inyección de plástico y la fundición a presión tampoco tienen un MOQ estricto, pero el coste unitario solo resulta competitivo por encima del volumen que justifica la inversión en utillaje: normalmente 1.000 unidades o más para inyección de plástico y 5.000 o más para fundición a presión.
¿Cómo cambian las tolerancias cuando el proceso de producción es distinto del proceso de prototipado?
Cuando se utiliza el mismo proceso tanto para el prototipo como para la producción, las tolerancias se mantienen constantes. Cuando cambia el proceso, por ejemplo al pasar de un prototipo mecanizado por CNC a una producción por inyección, las tolerancias, los requisitos de espesor de pared y la geometría de la pieza suelen necesitar ajustes para adaptarse al nuevo proceso. Ese ajuste es precisamente lo que aborda el análisis DFM antes de comprometer el utillaje.
Volver arriba: Del prototipo a la producción: una guía completa de fabricación




 English
 Spanish
 German
 French