
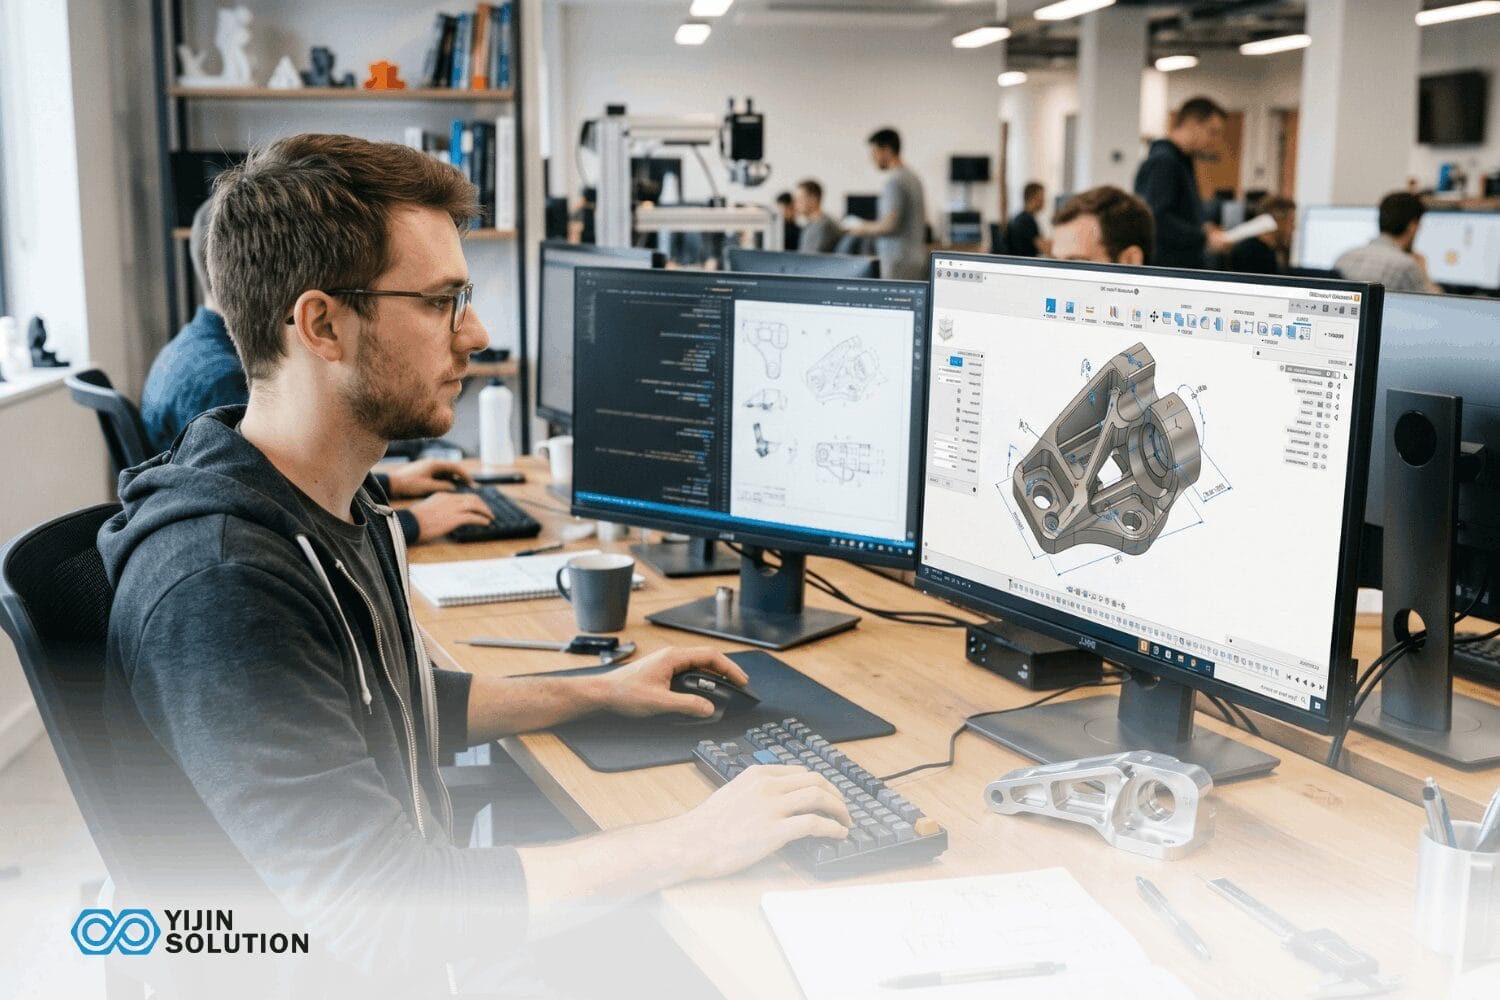
Un prototype fonctionnel sur le bureau est une preuve de concept, pas une preuve de fabricabilité, même lorsque la géométrie convient et que les résultats d'essai sont bons. Les variables qui pilotent la production changent après la validation d'un prototype : les matières sont re-spécifiées pour le coût et la disponibilité, les tolérances se resserrent et les notes d'essai informelles deviennent des dossiers de traçabilité formels que les auditeurs examineront.
Les sections ci-dessous retracent cette transition complète de bout en bout : les étapes de prototypage qui y mènent, la logique de sélection des procédés sous-jacente, et les décisions qui séparent les projets lancés en production dans les délais de ceux qui calent en phase pilote.
Que implique concrètement le passage du prototype à la production ?
Le passage du prototype à la production est le processus de conversion d'une conception validée en une opération de fabrication répétable et contrôlée qualité. Il couvre le gel de la conception, l'optimisation DFM, la sélection des procédés, la documentation de production, la validation du lot pilote et la montée en cadence de la fabrication.
La transition est une séquence structurée de décisions, chacune s'appuyant sur la précédente, qui transforme une preuve de concept unique en une pièce fabricable de manière constante en série.
Prototype et série : en un coup d'œil
Le changement fondamental entre le prototypage et la production réside dans le passage d'un outil de validation à un système de fabrication reproductible. Le tableau ci-dessous présente les caractéristiques clés qui évoluent lors de cette transition.
| Attribut | Prototypage | Production |
|---|---|---|
| Objectif principal | Valider la conception et la fonction | Fabriquer des pièces de manière fiable en série |
| Quantité typique | 1 à 50 unités | De 100 à 100 000+ unités |
| Procédés courants | Usinage CNC, impression 3D, coulée sous vide | Usinage CNC, moulage par injection, moulage sous pression, tôlerie |
| Tolérances | Variable selon la méthode ; souvent plus large pour itérer rapidement | Plus serrées, propres au procédé ; figées sur le plan |
| Coût de l'outillage et de la mise en train | Faible ; aucun outillage rigide requis | Plus élevé ; outillage rigide pour le moulage et la fonderie |
| Coût par pièce | Plus élevé à l'unité | Moins cher en grande série une fois l'outillage amorti |
| Délai | 1 à 10 jours via prototypage rapide | 7 à 35 jours selon le procédé et le volume |
| Flexibilité de la conception | Élevée : les modifications sont peu coûteuses | Faible : les modifications de conception après outillage coûtent cher |
| Documentation qualité | Informel ; axé sur les tests | Formel : PPAP, FAIR, traçabilité exigée |
| analyse DFM | Facultatif mais précieux | Requis avant l'engagement d'outillage |
Les étapes du prototypage : du concept à la production
Un prototype est une maquette physique ou fonctionnelle conçue pour valider des aspects précis d'une conception avant de s'engager en production. Les prototypes ne sont pas de simples premiers essais. Ce sont des outils de validation aux différentes étapes du développement produit, et chaque étape répond à une question différente sur la fabricabilité de la conception.
Un prototypage adéquat avant l'engagement sur l'outillage apporte trois choses : la certitude que la conception fonctionne en conditions réelles, la confirmation que la pièce peut être fabriquée au coût cible et la preuve que l'assemblage fonctionne avec les composants d'accouplement.
Prototypes de concept et de preuve de concept
Ces essais valident l'idée de base. Le mécanisme fonctionne-t-il ? Les dimensions principales sont-elles globalement correctes ? Les méthodes courantes incluent Impression 3D FDM et usinage CNC de base. Ces pièces ne sont pas destinées à la production et ne doivent pas être traitées comme telles. Soulever les questions de fabricabilité dès cette étape, même de façon informelle, fait gagner un temps considérable plus tard dans le cycle de développement.
Prototypes fonctionnels
Les prototypes fonctionnels testent le comportement en conditions réelles : tolérances, ajustement d'assemblage, charge thermique et performance des matériaux en conditions de fonctionnement. L'usinage CNC est la méthode privilégiée à ce stade, car il utilise des matériaux de qualité production à des tolérances représentatives. Le moulage sous vide convient bien aux lots de 10 à 50 pièces nécessaires aux premiers essais sur le terrain.
Prototypes de validation technique (EVT)
L’EVT marque la première fois qu’un prototype est construit avec une géométrie définitive de production et une analyse DFM appliquée. Les équipes produisent généralement 20 à 50 unités par usinage CNC ou outillage souple. L’objectif est de confirmer que la conception fonctionnera correctement dans les conditions de fonctionnement prévues.
Prototypes de pré-série : DVT et PVT
Le DVT (Design Validation Test) vérifie que la conception peut être fabriquée de manière constante à l'échelle en utilisant l'outillage et les procédés de production. Le PVT (Production Validation Test) valide la ligne de production elle-même : temps de cycle, taux de rendement et fréquence de retouche. Les pièces issues de cette étape servent souvent aux essais réglementaires et aux premières expéditions clients.
Le processus du prototype à la production : étape par étape
Le passage d'un prototype validé jusqu'à la production complète est une séquence avec des boucles de rétroaction, et non un processus rigide en cascade. Chaque étape produit un résultat précis qui alimente la décision suivante. Sauter une étape signifie que les lacunes apparaissent généralement en aval sous forme de retards, de reprises ou de problèmes de rendement.
1. Valider la conception du prototype et figer les spécifications
À ce stade, le prototype fonctionne. Il reste à figer les dimensions, les matières et les tolérances dans un dossier de conception gelé. Ce dossier comprend les spécifications GD&T complètes, les spécifications de matière cibles et les exigences d'état de surface. Le gel de la spécification est la porte qui ouvre l'analyse DFM et le chiffrage de production. Tant que la conception n'est pas gelée, aucun fournisseur ne peut donner un devis fiable, et aucun investissement en outillage n'a de sens.
2. Appliquer l'analyse DFM et ajuster la conception au procédé de production
L'analyse DFM (Design for Manufacturability) est la discipline d'ingénierie qui consiste à concevoir des pièces de manière à pouvoir les produire de façon rentable, constante et en série. Boothroyd Dewhurst, à l'origine de la méthodologie DFMA, estime que environ 70 à 80 % du coût de fabrication est figé dès la conception, ce qui fait de cette étape la plus déterminante de la transition.
À ce stade, l'analyse DFM est spécifique au procédé. Un prototype CNC qui sera moulée par injection en production nécessite des dépouilles, une épaisseur de paroi uniforme et un positionnement des seuils d'injection intégré à la géométrie. Une pièce de tôlerie nécessite des rayons de pliage confirmés avec le fabricant et une prise en compte de l'imbrication du développé pour l'utilisation de la matière. Le coût de ces modifications au stade de la conception se mesure en heures d'ingénierie ; le coût des mêmes modifications une fois l'outillage taillé se mesure en semaines de délai et en milliers de dollars de reprise.
Les principales considérations d'analyse DFM se décomposent comme suit, chacune liée à une conséquence pour l'acheteur :
- Épaisseur de paroi et caractéristiques minimales : Des parois trop fines pour le processus créent des manques de matière en moulage et des déformations en usinage. Une variation excessive de l'épaisseur de paroi provoque des gauchissements et des retassures.
- Angles de dépouille : Sans dépouille suffisante, les pièces moulées et coulées collent dans l'outil, ce qui provoque des dommages à l'éjection et raccourcit la durée de vie de l'outil.
- Cumul des tolérances : Les tolérances prises individuellement peuvent être atteignables, mais lorsque plusieurs caractéristiques tolérancées interagissent dans un assemblage, la variation cumulée peut provoquer des défauts d'ajustement.
- Alignement matière et procédé : La matière du prototype peut ne pas être disponible ou rentable pour le procédé de production. Un alliage adapté à l'usinage CNC peut ne pas être coulable sous pression.
- Séquence d'assemblage et nombre de fixations : Chaque fixation supplémentaire ajoute de la main-d'œuvre d'assemblage, et chaque composant supplémentaire ajoute un point de défaillance potentiel et une ligne sur la nomenclature.
3. Sélectionner le procédé de fabrication en série
Le choix du procédé dépend du volume, de la tolérance, de la géométrie et de la matière. C’est la décision de coût la plus déterminante après l’analyse DFM. La section dédiée au choix des procédés ci-dessous fournit des indications détaillées sur le moment où l’usinage CNC, le moulage par injection, la fonderie sous pression et la tôlerie deviennent chacun le bon choix.
4. Préparer la documentation de production
Avant qu'un fournisseur puisse chiffrer une production, un dossier de documentation complet doit être en place. Une documentation incomplète est la cause la plus fréquente de retards de devis et la source de friction la plus évitable lors du passage du prototype à la production.
Un dossier de documentation de production complet comprend :
- Plans 2D avec toutes les spécifications GD&T
- Fichiers CAO 3D au format STEP, préférés pour la compatibilité multiplateforme
- Nomenclature (BOM) : liste structurée de chaque composant, matière et quantité nécessaires pour une unité assemblée
- Spécification de la matière avec nuance et état
- Exigences en matière de finition de surface
- Quantité cible et calendrier de livraison
- Exigences de conformité ou de certification propres au secteur cible
La nomenclature mérite une attention particulière. Elle définit chaque pièce achetée, chaque matière et chaque quantité nécessaire par unité assemblée. Les erreurs dans la nomenclature se propagent à toutes les étapes de la production, du devis au contrôle à réception.
5. Lancer un lot pilote
Un lot pilote est un jalon de validation structuré, pas simplement “ quelques pièces réalisées ”. Il valide le procédé de production, l'outillage, les procédures de contrôle qualité et la capacité du fournisseur à tenir la spécification de façon constante. Les quantités pilotes vont généralement de 20 à 200 unités, selon la complexité et l'objectif de volume de production. La section dédiée aux lots pilotes ci-dessous détaille ce qu'il faut tester et l'incidence des lots pilotes sur le prix.
6. Passage à la production en série
Une fois que le pilote confirme le rendement, la conformité dimensionnelle et la régularité du fournisseur, la production complète démarre selon le protocole de contrôle qualité convenu. Les tableaux de bord fournisseur couvrant la livraison à l’heure, le taux de défauts et le temps de réponse deviennent les indicateurs opérationnels qui régissent la relation continue.
Choix du procédé de production : adapter le procédé au volume et à la tolérance
Cette section répond à la question que tout acheteur se pose après l’analyse DFM : quel procédé la série doit-elle utiliser ? Chaque option ci-dessous associe une recommandation indicative au volume, à la géométrie, à la matière et à la tolérance. Toutes les valeurs de tolérance et de délai sont des plages typiquement réalisables et dépendent de la géométrie de la pièce, de la matière et des capacités du fournisseur.
Usinage CNC : quand il reste le bon choix pour la production
Usinage CNC reste rentable jusqu'aux volumes de production lorsque les pièces exigent des tolérances plus serrées que 0,05 mm, lorsque la géométrie est trop complexe pour les moules, lorsque les volumes annuels sont inférieurs à environ 5 000 unités, ou lorsque des matériaux comme le titane ou l'Inconel ne sont pas moulables. Les tolérances atteignables sur des équipements 3 axes à 5 axes bien réglés atteignent couramment 0,01 mm lorsque la géométrie de la pièce et la matière le permettent. Délais typiques : échantillons en environ 7 jours, production en série en 10 à 15 jours.
Moulage par injection : lorsque le volume justifie l'outillage
Le moulage par injection devient rentable une fois que les volumes dépassent environ 1 000 à 5 000 unités par série, seuil auquel le coût de l'outillage s'amortit en dessous des économies par pièce. Les pièces doivent être reconçues pour une épaisseur de paroi uniforme, des dépouilles et un positionnement des seuils d'injection.
Les tolérances réalisables sont d'environ 0,05 mm lorsque la conception et l'outillage le permettent. L'outillage de moule et les premiers échantillons demandent généralement 25 à 35 jours. Les moules prototypes en aluminium démarrent entre 3 000 et 15 000 $, tandis que les moules de production en acier trempé à empreintes multiples peuvent dépasser 100 000 $.
Fonderie sous pression : complexité des parois minces en grande série
Moulage sous pression convient aux pièces en alliage d'aluminium, de zinc et de magnésium à des volumes supérieurs à 5 000 unités, notamment les structures à paroi mince et les géométries extérieures complexes. La tolérance standard est d'environ 0,30 mm ; les caractéristiques de précision peuvent atteindre 0,10 mm lorsque la conception et la géométrie le permettent. L'outillage et les échantillons demandent généralement 25 à 35 jours. Une exigence DFM clé : des dépouilles et des rayons généreux pour éviter l'usure de la matrice et les défauts d'éjection.
Tôlerie : applications structurelles et de coffret
Fabrication de tôles convient aux supports structurels, boîtiers, panneaux et enveloppes où le découpage de flans plats, le pliage et le soudage s'appliquent. Aucun coût d'outillage pour les profils simples ; les programmes de découpe laser démarrent immédiatement. Les tolérances atteignables sont d'environ 0,10 mm sur la tôle standard. Le délai de prototypage est de 3 à 7 jours. Les séries de 7 à 15 jours.
Choix du procédé : référence rapide
| Processus | Volume idéal | Tolérance typique | Délai, échantillons | Meilleur pour |
|---|---|---|---|---|
| Usinage CNC | De 1 à ~5 000 unités | 0,01 à 0,05 mm | Environ 7 jours | Pièces métalliques et plastiques de haute précision, petites séries |
| Tôle | De 1 à 10 000 unités et plus | 0,10 à 0,30 mm | 3 à 7 jours | Boîtiers, équerres, panneaux structurels |
| Moulage par injection | de 1 000 à 500 000+ unités | 0,05 à 0,20 mm | 25 à 35 jours | Pièces plastiques en grande série |
| Moulage sous pression | de 5 000 à 500 000+ unités | 0,10 à 0,30 mm | 25 à 35 jours | Pièces en alliage non ferreux à parois minces en grande série |
Avertissement : les tolérances et délais indiqués sont des plages typiquement réalisables et dépendent de la géométrie de la pièce, de la matière et de la complexité des formes. À confirmer sur la pièce spécifique lors du devis.
Séries pilotes : combler l'écart avant la pleine échelle
La plupart des articles sur la transition du prototype à la production sautent cette étape ou la minimisent. Un lot pilote est un jalon de validation structuré qui confirme le processus de production, l'outillage et la régularité du fournisseur avant de s'engager sur une commande à grande échelle.
Les quantités pilotes typiques vont de 20 à 200 unités, selon la complexité de la pièce et l'objectif de volume de production. Les séries pilotes peuvent être évitées lorsque la géométrie est simple et le procédé de production bien maîtrisé. Elles ne doivent pas être évitées lorsqu'un nouvel outillage est impliqué, lorsque les tolérances sont serrées ou lorsque les pièces sont destinées à un secteur réglementé comme l'aéronautique ou le dispositif médical.
Ce qu'il faut tester lors d'un essai pilote
- Conformité dimensionnelle par rapport aux tolérances du plan final, mesurée sur une MMT ou un équipement équivalent
- Le rendement d'assemblage et l'ajustement des pièces d'accouplement sur toute la série, pas seulement sur un échantillon unique
- Constance du traitement de surface de la première à la dernière pièce, avec surveillance des dérives process
- Temps de cycle par rapport au taux de production cible, confirmant que le débit annoncé est atteignable
- Usure de l'outillage après les premiers cycles ou montages équivalents à la production
- Préparation documentaire : vérifier que les dossiers FAI, PPAP et de traçabilité sont complets et exacts
Impact des séries pilotes sur le prix final
Les coûts unitaires d'une série pilote sont plus élevés que ceux d'une grande série, car les coûts de réglage s'amortissent sur un plus petit nombre de pièces. C'est normal et doit être budgété séparément des coûts de prototype et des coûts unitaires de production. La série pilote est un investissement qui confirme la maturité du processus ; l'alternative, découvrir des problèmes de process à pleine échelle, coûte bien plus cher.
Contrôle qualité du prototype à la production
Le contrôle qualité en production est systématisé, pas ponctuel. En prototypage, le contrôle est souvent manuel et pièce par pièce. En série, le système qualité passe à l'échantillonnage statistique, à des moyens de mesure étalonnés et à une documentation formelle qui accompagne chaque expédition. Savoir à quoi s'attendre et quoi demander permet à l'acheteur de maîtriser la qualité à réception.
Contrôle premier article et PPAP
Le contrôle premier article (FAI) confirme que les premières pièces d'une série sont conformes à toutes les exigences du plan avant de lancer la grande série. La documentation PPAP niveau 3 est exigée pour les chaînes d'approvisionnement automobiles et souvent demandée par les acheteurs de l'aéronautique et du dispositif médical. Ces deux éléments protègent l'acheteur en vérifiant que le processus du fournisseur produit des pièces conformes de manière constante.
Méthodes de contrôle à grande échelle
En grande série, le contrôle s'adapte au procédé. Les machines à mesurer tridimensionnelles (MMT) vérifient la précision dimensionnelle des formes critiques. Le tri optique automatisé détecte les défauts de surface et les écarts dimensionnels sur de grands lots. Les essais de dureté confirment le traitement thermique de la matière. La maîtrise statistique des procédés (MSP) suit les tendances dimensionnelles d'une série à l'autre pour détecter une dérive avant qu'elle ne devienne un défaut.
Certifications importantes selon le secteur
- AS9100D : nécessaires à la fabrication de composants aéronautiques
- IATF 16949 : couvre les chaînes d'approvisionnement automobiles
- ISO 13485: régit la production des dispositifs médicaux
- ISO 9001 : référentiel de management de la qualité que la plupart des fabricants de précision respectent
Vérifiez que le fournisseur détient les certifications pertinentes pour le secteur du projet avant de partager des plans détaillés. Les certifications sont le filtre le moins coûteux à appliquer en amont ; une fois qu'un fournisseur a obtenu un projet, changer pour une certification manquante coûte du temps de planning.
Pièges courants dans la transition du prototype à la production
Chaque équipe qui a fait passer un produit du prototype à la production a sa liste de points qu'elle aurait aimé détecter plus tôt. Les pièges ci-dessous sont ceux qui reviennent le plus souvent, et chacun peut être évité avec une planification simple.
Concevoir autour de composants qui seront obsolètes à l'échelle
Spécifiez dès le départ des composants de qualité production auprès de distributeurs agréés avec des délais de support publiés et une protection contre la contrefaçon. Les composants de qualité loisir provenant de places de marché grand public conviennent aux premiers prototypes, mais n'offrent aucune garantie de cycle de vie. Un composant électronique abandonné six mois après le gel de la conception peut forcer une refonte de la carte qui retarde l'ensemble du calendrier de production. Les distributeurs professionnels tels que DigiKey et Newark publient des calendriers de fin de vie et offrent la traçabilité des pièces.
Ignorer la cumul de tolérances
Un prototype qui s'assemble lorsque chaque pièce est à sa dimension nominale peut ne pas s'assembler lorsque chaque pièce se situe à l'extrême de sa plage de tolérance. Réalisez une analyse de chaîne de cotes sur les dimensions d'accouplement critiques avant l'outillage. Cela est particulièrement pertinent pour les assemblages comportant trois composants d'accouplement ou plus, où la variation cumulée devient le mode de défaillance dominant.
Remplacer une matière sans revalider les performances
Une matière de prototype choisie pour sa facilité d’usinage peut ne pas se comporter à l’identique une fois remplacée par la matière de série, même au sein d’une même famille d’alliages. La conductivité thermique, la dureté et la résistance à la corrosion peuvent varier d’une nuance à l’autre. Réalisez des essais fonctionnels sur des pièces produites dans la matière de série réelle avant de figer la conception.
Sauter la série pilote
Les équipes sous pression de délai considèrent souvent les séries pilotes comme négociables. Elles ne le sont que lorsque le processus de production est bien caractérisé et l’outillage mature. Pour un outillage neuf ou des tolérances serrées, une série pilote de 20 à 200 unités est l’assurance la moins chère contre les problèmes de rendement à grande échelle.
Choisir le bon procédé de fabrication pour la production

Le bon partenaire élimine les frictions à chaque étape de la transition. Les fournisseurs doivent être évalués selon les critères ci-dessous, chacun présenté sous forme de compétence, de raison de son importance et de points à vérifier.
Continuité du prototype à la production
Une seule usine, une seule équipe technique et un seul système qualité suppriment les délais de transmission qui introduisent des dérives qualité entre les étapes.
Points à vérifier : un fournisseur qui chiffre le prototype et la production avec la même équipe technique, et non deux services distincts ou des sociétés sœurs.
Analyse DFM dès la conception
L’intervention de l’ingénierie avant l’engagement de l’outillage fait surface aux problèmes de coût et de faisabilité tant que les modifications restent peu coûteuses.
Points à vérifier : un fournisseur qui inclut l'analyse DFM dans le devis plutôt que de la facturer, et qui renvoie des retours précis sur la géométrie et le procédé, pas des listes de contrôle génériques.
Un délai de prototype qui ne freine pas les itérations de conception
Les délais des échantillons influent directement sur la vitesse à laquelle la conception peut être itérée en fonction des résultats d'essai.
Points à vérifier : affiche des délais indicatifs inférieurs à une semaine pour les matières standard, avec un engagement affiché sur les mises à jour d'avancement en cours de production plutôt qu'une planification à l'aveugle.
Systèmes qualité adaptés à votre secteur
Les certifications spécifiques à un secteur sont une protection côté acheteur : le système qualité d'un fournisseur a été audité selon les normes dont le projet aura besoin.
Points à vérifier : AS9100D pour l'aéronautique, IATF 16949 pour l'automobile, ISO 13485 pour le médical, et la volonté de partager les certificats sur demande avant tout échange de plans.
Passez à l'étape suivante avec Yijin Solution
La transition du prototype à la production se gagne ou se perd dans les décisions prises avant le verrouillage de l’outillage, et le choix du fournisseur est la plus importante d’entre elles. Yijin Solution prend en charge l’usinage CNC, la tôlerie, le moulage par injection et la coulée sous pression sous un seul système qualité. Nous détenons les certifications AS9100D, IATF 16949, ISO 13485 et ISO 9001, avec des délais de 3 à 7 jours pour les prototypes et de 2 à 4 semaines en général pour les séries de production, selon la complexité du projet.
Envoyez un plan CAO et un volume cible pour recevoir un devis et un retour DFM sous 24 heures.
FAQ sur du prototype à la production
Combien de temps prend la transition complète entre la conception finale et la première expédition de production ?
Le temps de transition total dépend du procédé de production et du nombre d'itérations pilotes. Une voie CNC sans outillage dur peut passer de la validation du design à la première expédition de production en 4 à 6 semaines environ. Une voie par injection plastique ou moulage sous pression avec un nouvel outillage prend généralement 8 à 12 semaines, incluant la fabrication de l'outillage, la validation de la première pièce et un lot pilote.
Ai-je besoin d'un nouvel outillage pour la production si mon prototype est usiné en CNC ?
Si le procédé de production est également l'usinage CNC, aucun outillage rigide n'est nécessaire. La même approche de montage utilisée pour les prototypes s'adapte aux volumes de production. Si le procédé de production est le moulage par injection ou le moulage sous pression, un investissement en outillage est nécessaire car le procédé de prototypage et le procédé de production sont physiquement différents. La décision dépend du volume de production : au-delà d'environ 1 000 à 5 000 unités, l'outillage rigide est généralement amorti.
Combien coûte le passage d'un prototype à la production ?
Les coûts se répartissent en trois postes. Les coûts de prototypage varient selon la complexité : généralement de 100 à 1 000 $ pour les pièces simples, de 1 000 à 10 000 $ pour les prototypes fonctionnels, et de 10 000 $ ou plus pour les pièces destinées à la production. Les coûts d'outillage sont pratiquement nuls pour l'usinage CNC et la tôle, mais vont de 3 000 à 100 000 $ ou plus pour le moulage par injection selon les empreintes, la matière et la nuance d'acier. Le coût unitaire de production dépend ensuite du volume. L'outillage se justifie lorsque les économies par unité dépassent l'investissement initial en outillage, généralement à partir de 1 000 unités ou plus pour le moulage par injection.
Quelle est la quantité minimale de commande typique pour une production ?
La quantité minimale de commande dépend du procédé de production, pas du fournisseur. L'usinage CNC et la tôlerie n'ont pratiquement pas de MOQ : les commandes peuvent démarrer à l'unité. Le moulage par injection et la fonderie sous pression n'ont pas non plus de MOQ strict, mais le coût unitaire ne devient compétitif qu'au-delà du volume qui justifie l'investissement d'outillage : généralement 1 000 unités ou plus pour le moulage par injection et 5 000 unités ou plus pour la fonderie sous pression.
Comment les tolérances évoluent-elles lorsque le procédé de production diffère du procédé de prototypage ?
Lorsque le même procédé est utilisé pour le prototype et la production, les tolérances restent constantes. Lorsque le procédé change, par exemple le passage d'un prototype usiné CNC à une production par injection plastique, les tolérances, les exigences d'épaisseur de paroi et la géométrie de la pièce doivent généralement être ajustées au nouveau procédé. C'est précisément ce que traite l'analyse DFM avant de lancer la fabrication des outillages.
Retour en haut de la page : Du prototype à la production : guide complet de fabrication




 English
 Spanish
 French