¡Noticias emocionantes! Yijin Hardware cambia de marca a Yijin Solution. Leer más →

¿Sin planos? No hay problema. Desde el concepto hasta la producción, nuestros diseñadores e ingenieros se encargan de todo lo intermedio. Explora nuestros nuevos servicios

Nuestros servicios de corte y plegado de chapa a medida

Realizamos el corte y plegado de chapa de principio a fin con un servicio integral. Cada proceso funciona en líneas de producción dedicadas con trazabilidad completa desde la materia prima hasta la pieza acabada.

Servicios de corte por láser

Cortamos acero de hasta 20 mm y aluminio de hasta 12 mm con una precisión posicional de ±0,02 mm. Nuestras 30 máquinas de corte por fibra láser se encargan del perfilado de chapa plana, el corte de detalles finos y el anidado de grandes series. Las piezas salen de la mesa sin rebabas y listas para la siguiente operación, sin necesidad de limpieza secundaria.

Servicios de corte por chorro de agua

El corte por chorro de agua permite procesar materiales que el láser y el plasma no pueden, como el titanio, el cobre y las aleaciones sensibles al calor. Cortamos chapa de hasta 150 mm de espesor con una precisión de borde de ±0,1 mm y sin distorsión térmica. El proceso de corte en frío conserva las propiedades del material, por lo que las piezas pasan directamente al montaje sin tratamiento térmico.

Servicios de corte por plasma

El corte por plasma ofrece perfiles rápidos y rentables en chapa de acero al carbono, acero inoxidable y aluminio de hasta 50 mm de espesor. Es el proceso adecuado para piezas estructurales, soportes y bastidores donde la velocidad y la tasa de arranque de material importan más que el detalle fino. Los bordes cortados quedan lo bastante limpios para soldar directamente.

Servicios de plegado de metales

Nuestras plegadoras CNC conforman curvaturas, pestañas y canales en chapa metálica de 0,5 mm a 6 mm de espesor. Mantenemos tolerancias de ángulo de plegado de ±0,5° y una precisión de posición de ±0,05 mm en series de producción completas. La revisión DFM gratuita confirma los radios de plegado, las longitudes mínimas de pestaña y la compensación del retroceso elástico antes de iniciar la producción.

Servicios de estampación

La estampación progresiva y de una sola estación produce piezas de chapa metálica con taladros, ranuras, embuticiones y formas conformadas a alta velocidad. Trabajamos volúmenes de producción de 1.000 a más de 500.000 piezas con una precisión dimensional constante en todas ellas. Los utillajes se diseñan y fabrican en nuestras instalaciones, lo que acorta el plazo de entrega y reduce el coste por pieza.

De la idea a la producción

Las piezas de chapa metálica son una etapa dentro de un proceso de desarrollo de producto más amplio. Cubrimos todo el recorrido, desde el concepto inicial hasta la revisión de ingeniería, el prototipado, la validación del diseño y la producción en serie.

Capacidades de fabricación de chapa metálica

Estas especificaciones se aplican a todos los procesos de chapa metálica. Hay tolerancias más ajustadas disponibles bajo petición y previa revisión técnica.
Característica Descripción
Tolerancia de precisión ±0,10 mm
Tolerancia estándar ±0,30 mm
Plazo de entrega estándar Prototipado: 3-7 días; Producción: 7-15 días
Tamaño máximo de pieza 2440 x 1220 mm

Materiales de chapa metálica

Disponemos y procesamos los materiales que se indican a continuación. Todos se adquieren con certificado de colada completo y registros de inspección de entrada.

Chapas de acero

TipoComún Grados
Acero al carbono (acero dulce)SPCC, SPHC, Q235, S235JR, A36
Acero galvanizadoSGCC, DX51D, galvanizado en caliente, electrogalvanizado
Acero para muelles65Mn, SK5, SUP9

Más información nuestro servicios de corte y plegado de chapa de acero

TipoComún Grados
Austenítico304, 304L, 316, 316L, 321
Ferrítico430, 410
Dúplex2205

Más información nuestro servicios de corte y plegado de chapa de acero inoxidable

TipoComún Grados
Uso general1050, 1060, 1100
Estructural5052, 5083, 6061-T6
Grado aeroespacial7075-T6, 2024-T3

Más información nuestro servicios de corte y plegado de chapa de aluminio

TipoComún Grados
Cobre puroC1100 (T2), C1020 (TU1)
LatónC2600 (H65), C2680 (H62), C2801 (H59)
BronceBronce fosforoso C5191, cobre berilio C1720

Más información nuestro servicios de corte y plegado de chapa de cobre

steel sheet metal

Acabados superficiales para piezas de chapa metálica

Aplicamos los acabados superficiales en nuestras instalaciones para controlar la calidad y el plazo de entrega. Cada acabado que figura a continuación está disponible para piezas de chapa metálica en todos los materiales que mecanizamos.

Acabado superficial

ESPECIFICACIÓN

anodizado

Anodizado

La anodización crea una capa dura de óxido en la superficie del aluminio. Mejora la resistencia a la corrosión y permite teñir el color sin pintura. Disponible en anodizado Tipo II y Tipo III duro con un espesor de hasta 50 μm.

recubrimiento en polvo

Recubrimiento en polvo

El recubrimiento en polvo electrostático ofrece un acabado duradero y uniforme en cualquier color RAL. El espesor del recubrimiento va de 60 a 120 μm. Resiste mejor el desconchado, los arañazos y el desvanecimiento por UV que la pintura líquida.

chapado

Revestimiento

El niquelado, el cincado y el cromado aportan protección frente a la corrosión y conductividad a las piezas de acero y cobre. El cincado con pasivado por cromato ofrece de 96 a 200 horas de resistencia a la niebla salina.
cepillado

Cepillado

El cepillado mecánico crea un grano satinado uniforme en acero inoxidable y aluminio. Elimina las imperfecciones superficiales y produce un aspecto profesional y no reflectante.

pulido

Pulido

El pulido en varias etapas consigue acabados espejo de hasta Ra 0,05 μm. Habitual en piezas de acero inoxidable para aplicaciones médicas, de procesado de alimentos y ópticas.

pasivación

Pasivación

La pasivación con ácido cítrico o nítrico elimina el hierro libre de las superficies de acero inoxidable. Esto restaura la capa de óxido de cromo y maximiza la resistencia a la corrosión. Procesado según ASTM A967 y AMS 2700.

Estudio de caso

“

La capacidad de mecanizado de precisión de Yijin Solution resolvió nuestro cuello de botella de los últimos seis meses. La estabilidad de tolerancias de ±0,001 mm y un ciclo de entrega de 2,4 semanas aumentaron la capacidad de nuestro equipo de grabado en un 30%, y la consistencia del recubrimiento DLC prolongó directamente la vida útil del electrodo.

vextron
VEXTRON SEMICONDUCTOR

⚑ Reto

Vextron necesitaba portaelectrodos de precisión de aluminio 7075-T6 con una tolerancia de ±0,001 mm y un recubrimiento DLC uniforme para equipos de grabado por plasma. Los proveedores anteriores se quedaban en ±0,003 mm, con tasas de defectos del 8%, espesores de recubrimiento inconsistentes y plazos de entrega de 12 semanas que paralizaban la línea de montaje.

✓ Solución

Yijin desplegó un protocolo de cuatro etapas que combina mecanizado de cinco ejes DMG MORI con microcorte PCD, un utillaje a medida de vacío y pasadores, y un ciclo de alivio de tensiones de desbaste, envejecimiento y acabado. Un proceso patentado de recubrimiento DLC mantuvo la desviación de película dentro de ±0,2 μm mientras la inspección con CMM Zeiss verificaba cada lote.

Pedidos +50%
“

El control de precisión de ±0,003 mm de Yijin y su tecnología de alivio de tensiones a baja temperatura resolvieron por completo nuestros problemas. Casi 800 piezas entregadas tienen una tasa de aprobación del 100% en inspección y no muestran ninguna deformación en el entorno espacial simulado de -180 °C a +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Reto

Thales Alenia Space necesitaba piezas de chapa metálica aeroespaciales con tolerancias de ±0,005 mm para resistir el vacío, temperaturas extremas y radiación. Los proveedores anteriores se quedaban en ±0,01 mm con rendimientos inferiores al 85%, lo que provocaba retrabajos, fallos por deformación y desviaciones del 30% en el calendario.

✓ Solución

Yijin desplegó mecanizado de cinco ejes, conformado con molde blando viscoso para titanio y alivio de tensiones con nitrógeno líquido, respaldado por el control de calidad AS9100D y parámetros optimizados con IA. El sistema estabilizó tolerancias de ±0,003 mm en componentes de titanio y aluminio 7075.

Tasa de rendimiento 99,5%
“

La capacidad de mecanizado de precisión de Yijin Solution resolvió nuestro cuello de botella de los últimos seis meses. La estabilidad de tolerancias de ±0,001 mm y un ciclo de entrega de 2,4 semanas aumentaron la capacidad de nuestro equipo de grabado en un 30%, y la consistencia del recubrimiento DLC prolongó directamente la vida útil del electrodo.

vextron
VEXTRON SEMICONDUCTOR

⚑ Reto

Vextron necesitaba portaelectrodos de precisión de aluminio 7075-T6 con una tolerancia de ±0,001 mm y un recubrimiento DLC uniforme para equipos de grabado por plasma. Los proveedores anteriores se quedaban en ±0,003 mm, con tasas de defectos del 8%, espesores de recubrimiento inconsistentes y plazos de entrega de 12 semanas que paralizaban la línea de montaje.

✓ Solución

Yijin desplegó un protocolo de cuatro etapas que combina mecanizado de cinco ejes DMG MORI con microcorte PCD, un utillaje a medida de vacío y pasadores, y un ciclo de alivio de tensiones de desbaste, envejecimiento y acabado. Un proceso patentado de recubrimiento DLC mantuvo la desviación de película dentro de ±0,2 μm mientras la inspección con CMM Zeiss verificaba cada lote.

Pedidos +50%
“

El control de precisión de ±0,003 mm de Yijin y su tecnología de alivio de tensiones a baja temperatura resolvieron por completo nuestros problemas. Casi 800 piezas entregadas tienen una tasa de aprobación del 100% en inspección y no muestran ninguna deformación en el entorno espacial simulado de -180 °C a +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Reto

Thales Alenia Space necesitaba piezas de chapa metálica aeroespaciales con tolerancias de ±0,005 mm para resistir el vacío, temperaturas extremas y radiación. Los proveedores anteriores se quedaban en ±0,01 mm con rendimientos inferiores al 85%, lo que provocaba retrabajos, fallos por deformación y desviaciones del 30% en el calendario.

✓ Solución

Yijin desplegó mecanizado de cinco ejes, conformado con molde blando viscoso para titanio y alivio de tensiones con nitrógeno líquido, respaldado por el control de calidad AS9100D y parámetros optimizados con IA. El sistema estabilizó tolerancias de ±0,003 mm en componentes de titanio y aluminio 7075.

Tasa de rendimiento 99,5%

Inicie su primer proyecto de chapa metálica

Le ponemos fácil pasar del diseño a las piezas entregadas. Siga estos cuatro pasos para iniciar su proyecto de corte y plegado de chapa.

Get a quote icon

Solicitar presupuesto

Suba su archivo CAD, seleccione su plazo de entrega y reciba un presupuesto en 24 horas.

Production icon

Producción

Nuestro equipo técnico revisa su diseño para comprobar su fabricabilidad y, a continuación, programa la producción en la línea adecuada.

Quality control icon

Control de calidad

Cada pieza se inspecciona según las especificaciones de su plano mediante inspección CMM, medición óptica e inspección visual antes del embalaje.

Delivery icon

Entrega

Las piezas se envían con informes de inspección dimensional y certificados de material. El envío exprés está disponible para pedidos urgentes, con seguimiento en todos los envíos.

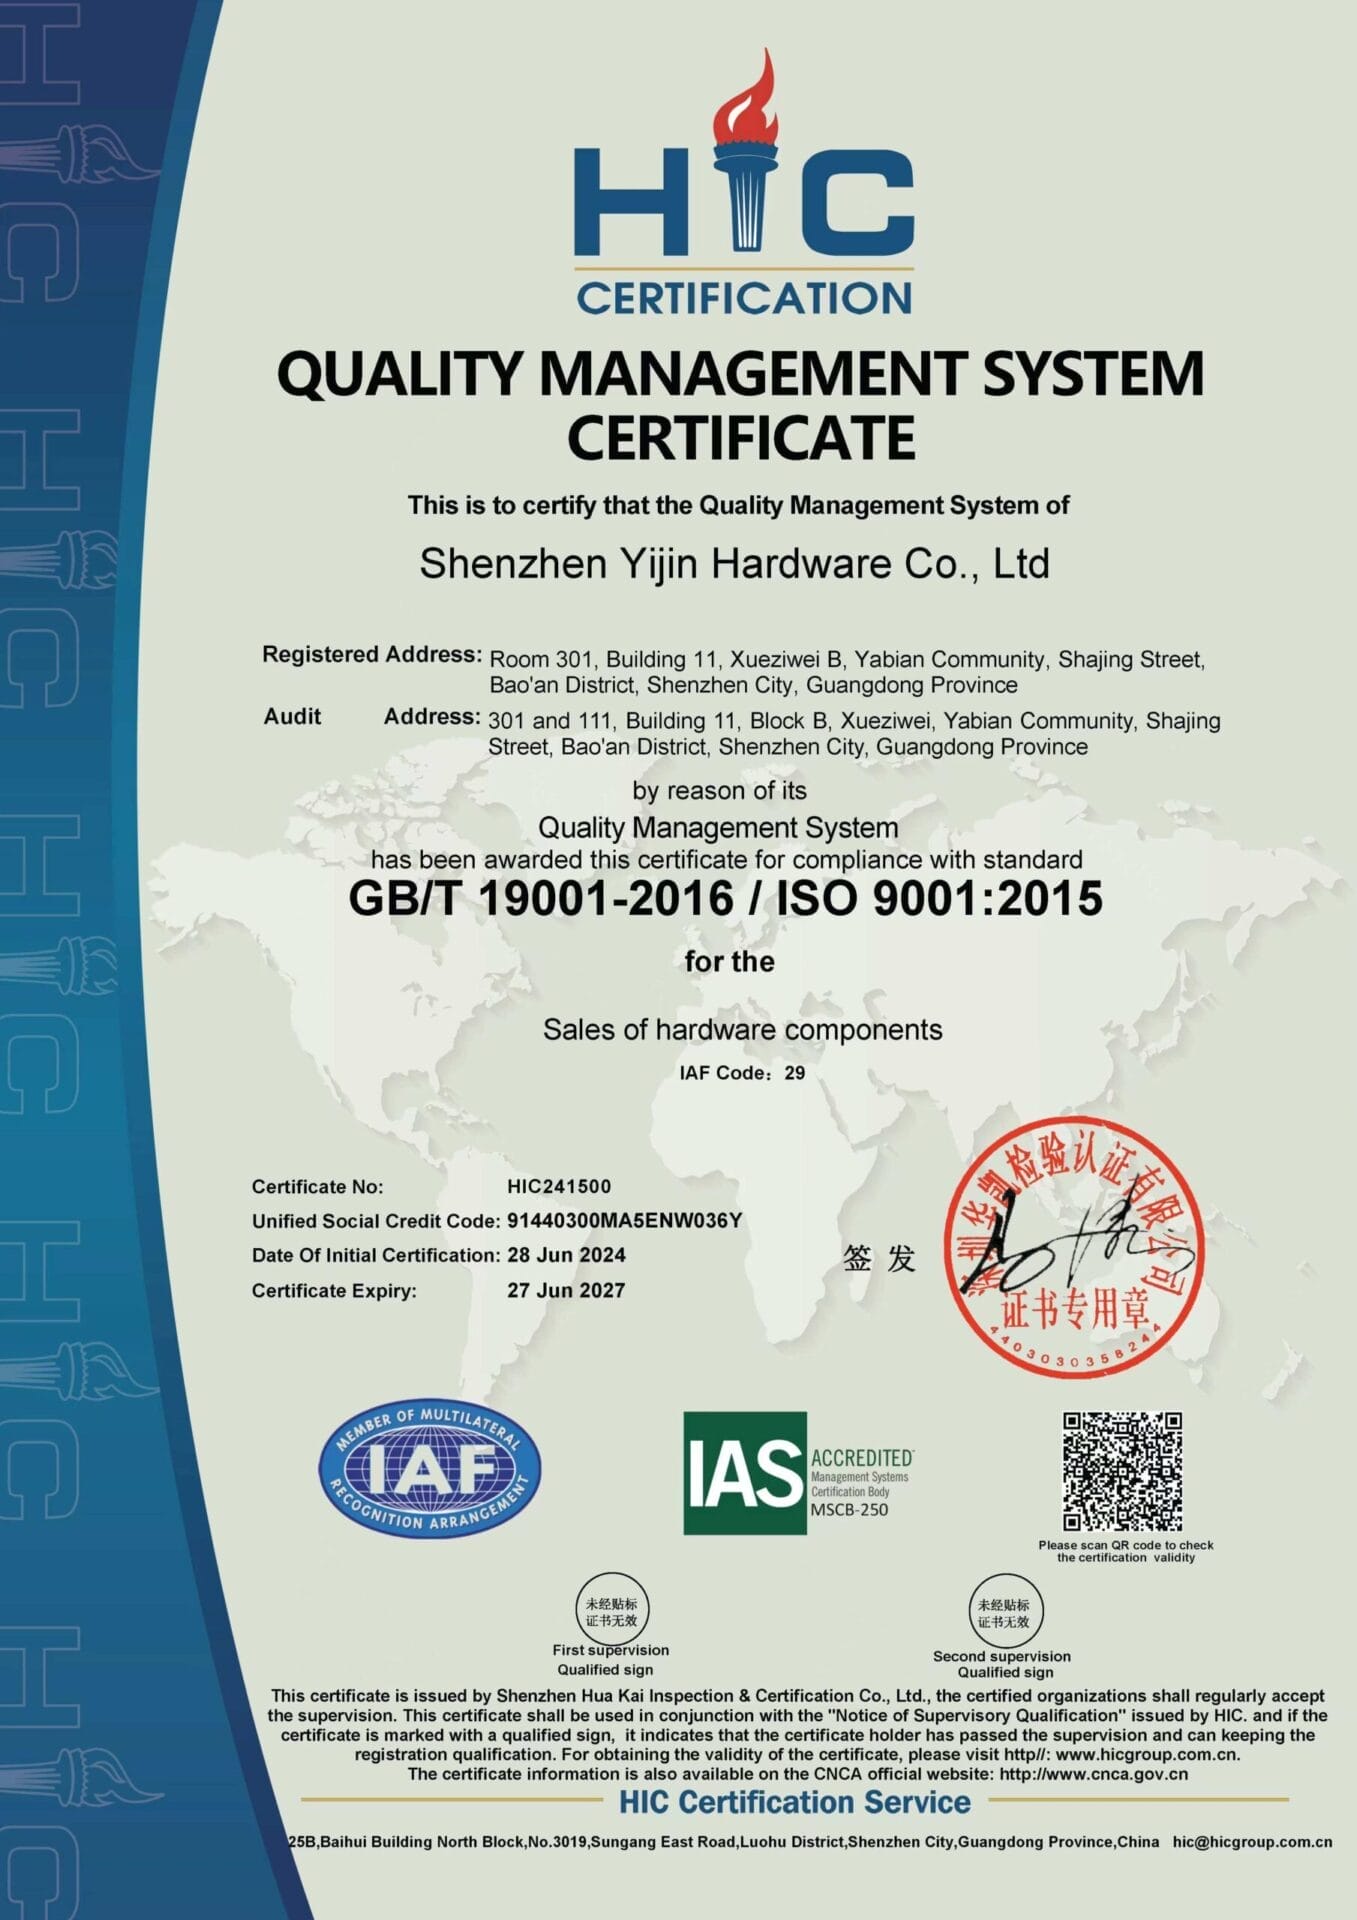
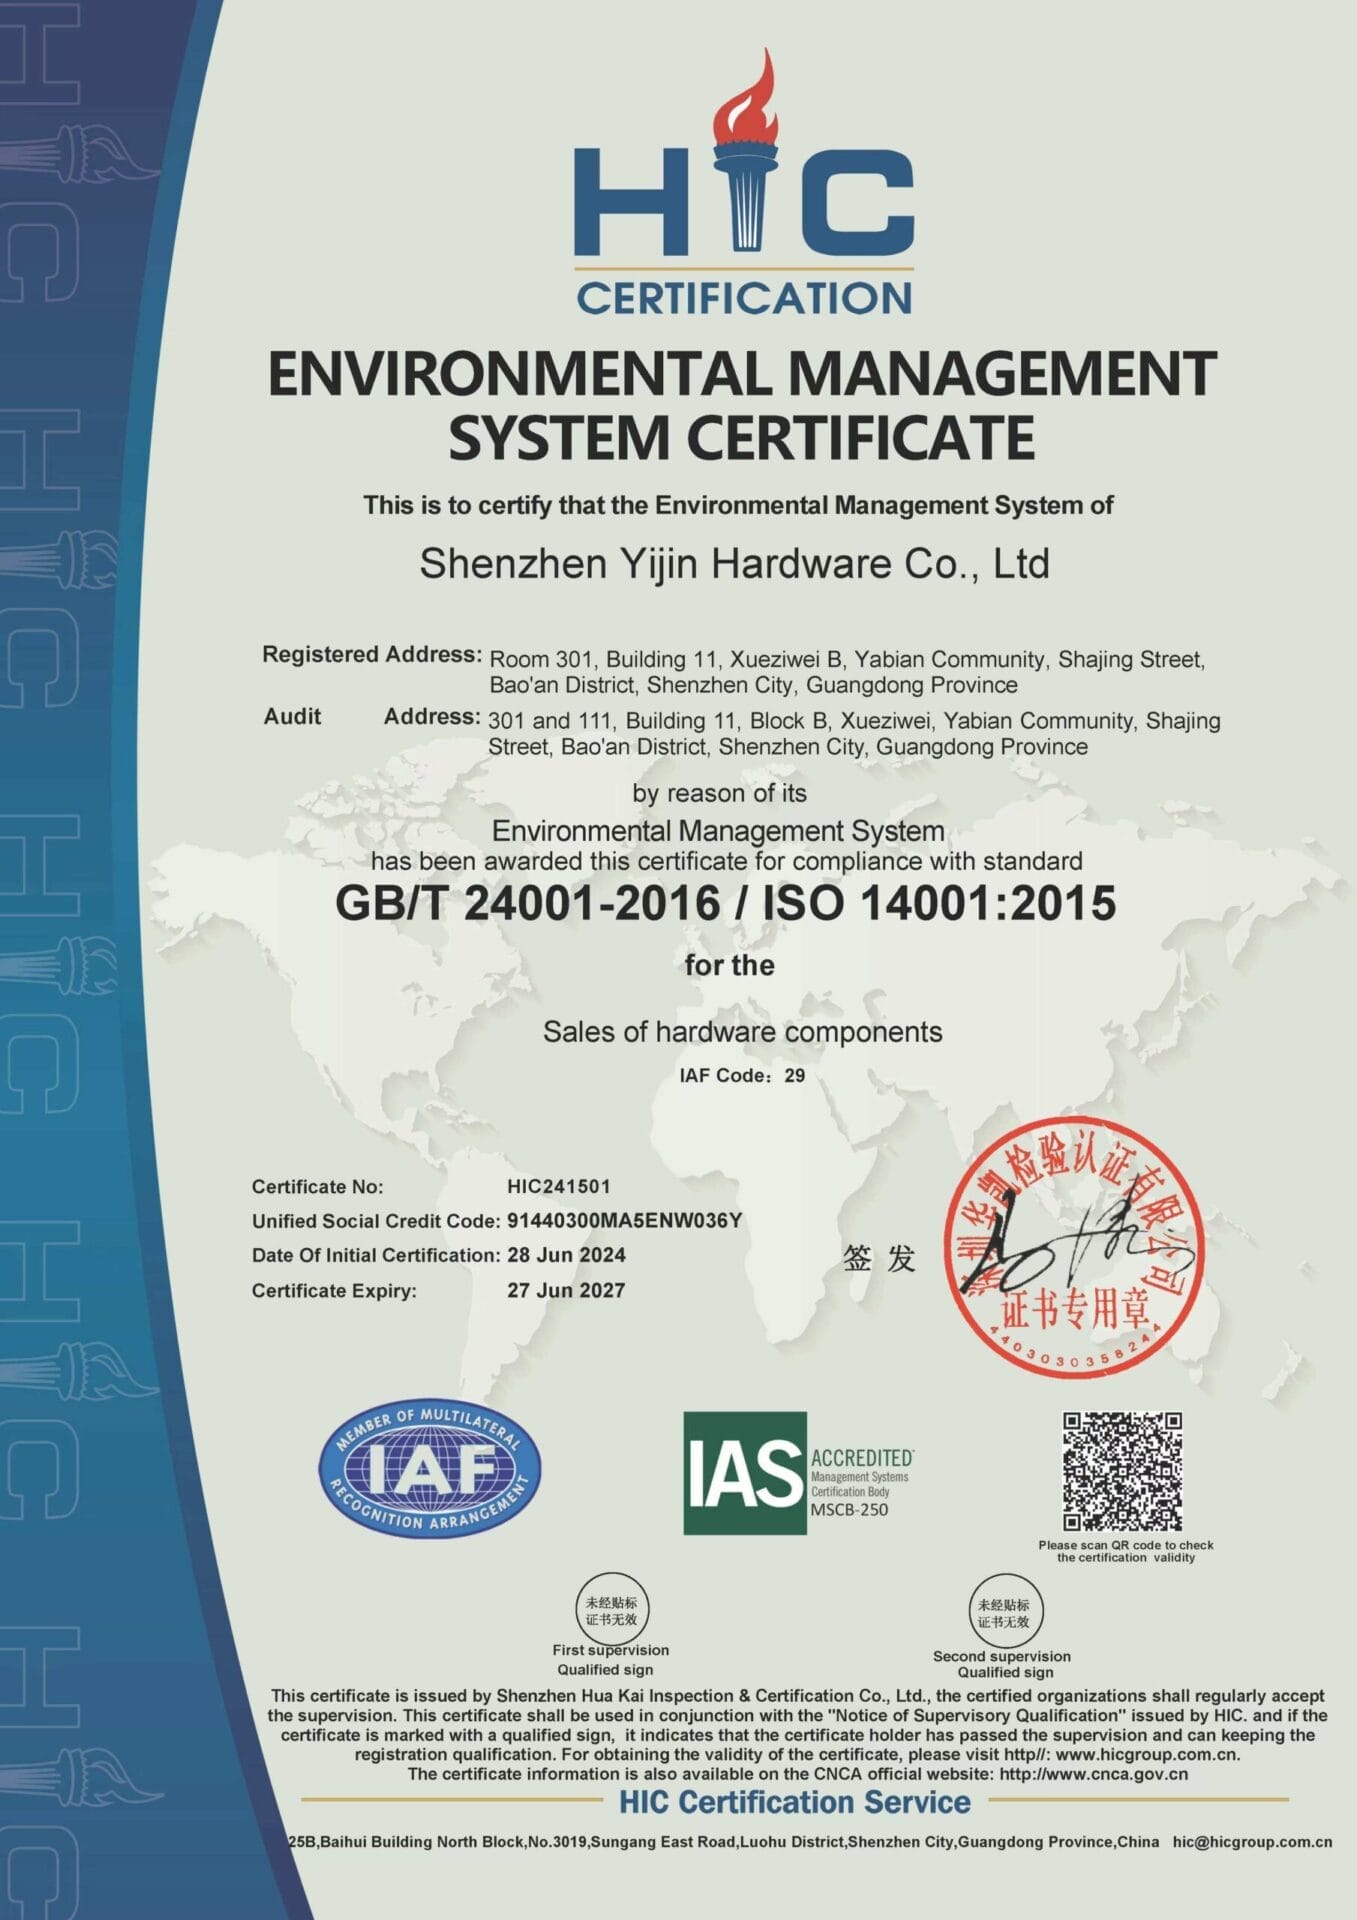
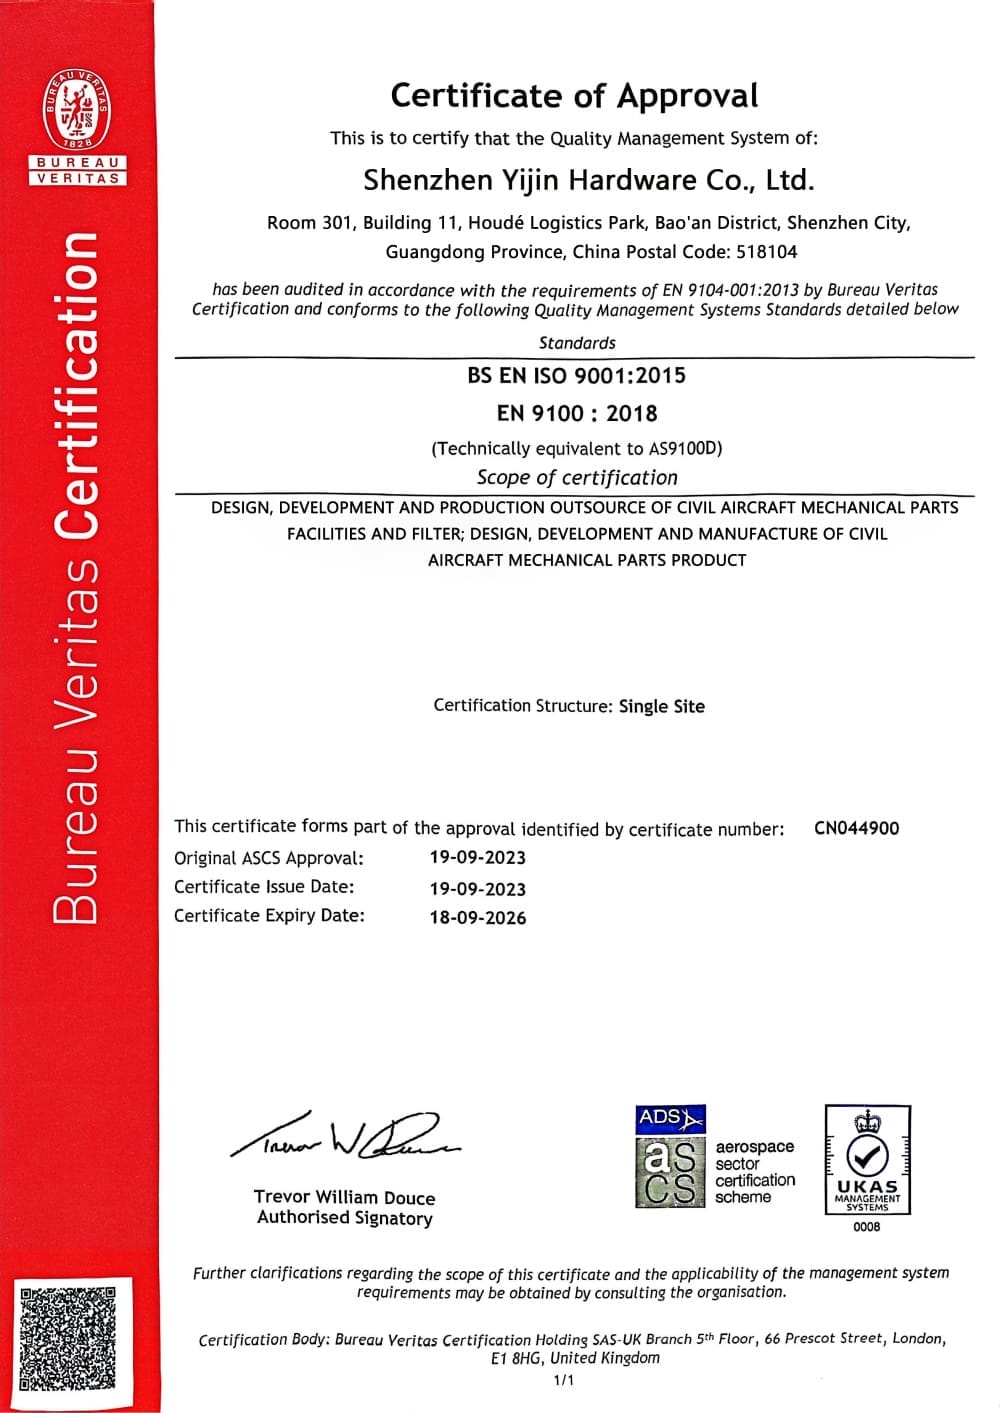
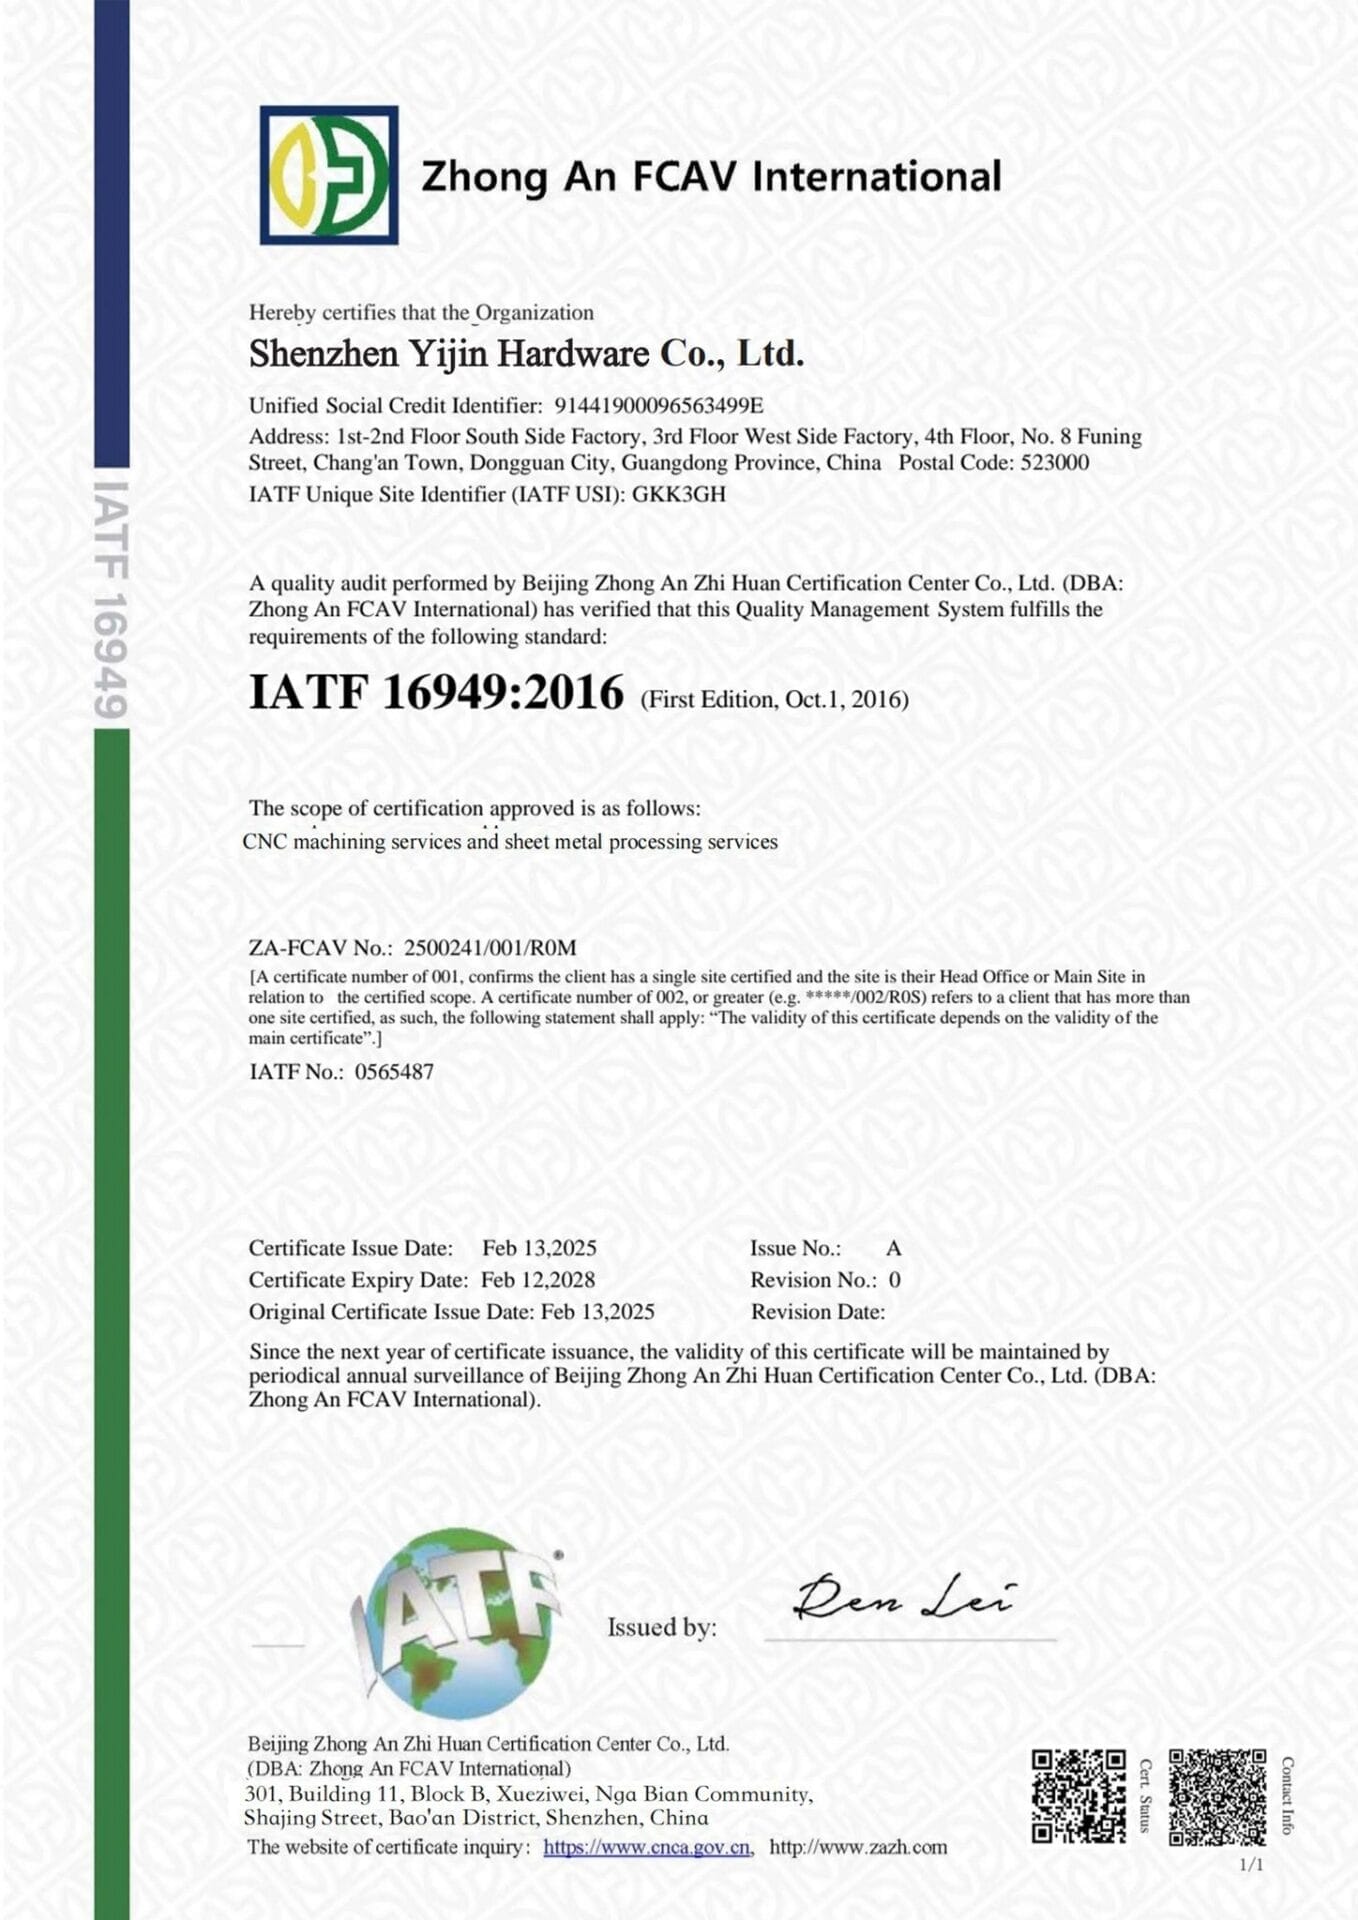
Nuestras certificaciones

Fábrica de chapa metálica de Yijin Solution

We dispone de una planta de corte y plegado de chapa de más de 25.000 m² en Shenzhen, China. Nuestra la fábrica cuenta con 30 máquinas de corte por láser, más de 136 centros de mecanizado CNC y 281 instrumentos de inspección. Las piezas de chapa metálica pasan del corte al plegado, la soldadura, el acabado y la inspección sin salir de las instalaciones.

Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Cada pedido se envía con informes completos de inspección dimensional y certificaciones de material. Para proyectos que requieren conformidad aeronáutica o de automoción, nuestra producción opera bajo sistemas de gestión de calidad AS9100D e IATF 16949.

Galería de piezas de chapa metálica

Nuestra planta de Shenzhen ha producido piezas de chapa metálica para clientes de los sectores aeroespacial, automoción, médico y equipos industriales. Cada proyecto mostrado se llevó desde la revisión de diseño hasta la fabricación, el acabado y la inspección bajo nuestro sistema de gestión de la calidad.

Industrias a las que servimos

Nueva industria energética

Carcasas de baterías, carcasas de inversores y marcos de montaje solar con recubrimiento en polvo o galvanizado para la durabilidad en exteriores y la resistencia a la fatiga.

Industria naval

Armarios de control, paneles de mamparo y carcasas de cubierta de acero inoxidable de grado marino con acabados resistentes a la niebla salina para embarcaciones y equipos portuarios.

Industria aeroespacial

Carcasas de aviónica, paneles estructurales, placas de montaje y tapas de acceso con certificación AS9100D, con trazabilidad completa del material e inspección de primera pieza.

Industria del automóvil

Soportes, carcasas de batería, refuerzos estructurales y bastidores de salpicadero fabricados bajo IATF 16949 con documentación PPAP nivel 3.

Sector de consumo

Carcasas de electrodomésticos, envolventes de electrónica de consumo y armarios decorativos con acabados cepillado, anodizado o pintura en polvo.

Industria médica

Carcasas de instrumentos, bandejas de esterilización y paneles de carros médicos en acero inoxidable con superficies electropulidas o pasivadas bajo ISO 13485.

Industria de semiconductores

Cerramientos para sala blanca, paneles de manipulación de obleas y componentes de cámaras de vacío en acero inoxidable electropulido para una baja generación de partículas.

Fabricación de moldes

Protectores de máquina, bandejas de virutas, soportes para utillaje y carcasas de refrigerante para talleres de moldes de inyección y utillajes.

Sector de defensa

Armarios para equipos, paneles desplegables y envolventes electrónicas reforzadas según normas MIL-SPEC y NAS con documentación completa.

Por qué elegir Yijin Solution para el corte y plegado de chapa

Controlamos cada paso de la producción de chapa metálica, desde el corte hasta el acabado y la inspección. Esa integración vertical se traduce en plazos de entrega más cortos, calidad constante entre pedidos y precios directos sin márgenes de intermediarios.

precision and quality
Precisión y calidad

Las máquinas de medición por coordenadas Zeiss y los sistemas de medición óptica verifican cada cota crítica. Las piezas de chapa metálica mantienen tolerancias de plegado de ±0,05 mm y una precisión de corte por láser de ±0,02 mm, con inspección de primera pieza estándar en todos los pedidos.

fast turnaround
Entrega rápida

Los prototipos se envían en 3 a 7 días y los pedidos de producción se completan en 2 a 4 semanas. Las líneas de corte dedicadas y el acabado en casa eliminan los traspasos a proveedores que ralentizan la entrega.

order any size
Pida cualquier tamaño

Sin cantidad mínima de pedido. Los prototipos de una sola pieza y las series de producción de más de 100.000 piezas pasan por los mismos equipos y estándares de inspección.

prototyping to production
Del prototipo a la producción

Sus piezas de prototipo y de producción salen de la misma fábrica. Sin revalidación, sin alta de nuevos proveedores y sin variación de proceso al pasar de la validación a la producción en serie.

wide range materials
Amplia gama de materiales

Chapa de acero al carbono, acero inoxidable, aluminio, cobre, latón y titanio en espesores de 0,5 a 6 mm. Cada pedido se entrega con certificados de colada y registros de inspección de entrada.

cost effective
Con buena relación calidad-precio

Precio directo de fábrica, sin márgenes de intermediarios. Nuestro equipo de ingeniería revisa su diseño antes de la producción para identificar cambios que reduzcan el desperdicio de material y el tiempo de mecanizado.

Preguntas frecuentes sobre piezas de chapa metálica

Preguntas frecuentes sobre el corte y plegado de chapa, los materiales y nuestro proceso de producción.

El acabado depende de la función de la pieza, el entorno de trabajo y los requisitos de apariencia. Para piezas de exterior o de alto desgaste, el recubrimiento en polvo ofrece la protección más duradera, con un espesor de recubrimiento de 60 a 120 micrómetros. Las piezas de aluminio que necesitan resistencia a la corrosión y un aspecto limpio son las más adecuadas para el anodizado. Las piezas de acero inoxidable para aplicaciones médicas o de grado alimentario deben pasivarse o pulirse electrolíticamente.

Para las piezas cosméticas que necesitan una textura satinada uniforme, el cepillado mecánico es la opción estándar. El cromado o el niquelado aportan tanto protección contra la corrosión como conductividad para componentes eléctricos.

Si no sabe qué acabado especificar, nuestro equipo técnico puede recomendarle la opción adecuada durante la revisión DFM en función de las condiciones de uso final de su pieza.

Las técnicas de chapa metálica se refieren al conjunto de procesos de fabricación utilizados para dar forma a chapas metálicas planas y convertirlas en piezas y conjuntos funcionales. Las técnicas más habituales incluyen corte, plegado, estampación y unión.

Los métodos de corte abarcan desde el corte por láser y el corte por chorro de agua hasta el corte por plasma y el cizallado. El corte por láser ofrece las tolerancias más ajustadas, a menudo dentro de ±0,1 mm, y resuelve geometrías complejas sin utillaje adicional. El corte por chorro de agua es adecuado para materiales sensibles al calor porque no genera distorsión térmica.

El plegado utiliza plegadoras para formar ángulos y pestañas en chapa metálica. El radio de plegado, el espesor del material y la dirección de la fibra influyen en el resultado final. Conviene confirmar los radios de plegado con su fabricante antes de cerrar el diseño para evitar problemas de recuperación elástica.

El estampado y el conformado son técnicas de alto volumen. Un troquel prensa la chapa dándole forma en una sola embestida o en una serie de etapas progresivas. El estampado es rentable por encima de 1000 unidades, pero requiere una inversión inicial en utillaje.

Los métodos de unión incluyen soldadura (TIG, MIG, por puntos), remachado e inserción de herrajes. La elección depende del material, los requisitos de carga y si el conjunto necesita desmontarse posteriormente.

Cada técnica tiene una finalidad distinta. La combinación adecuada depende de la geometría de la pieza, el tipo de material, el volumen de producción y los requisitos de tolerancia.

Sí. La chapa metálica admite una amplia gama de acabados superficiales, como pintura, recubrimiento en polvo, anodizado, recubrimiento electrolítico y cepillado.

La pintura y el recubrimiento en polvo son las opciones más habituales para color y protección contra la corrosión. El recubrimiento en polvo es más duradero que la pintura líquida y no utiliza disolventes, lo que lo convierte en la opción preferida para piezas expuestas a condiciones exteriores o a una manipulación intensa. El espesor estándar del recubrimiento en polvo oscila entre 60 y 80 micras.

El anodizado se aplica específicamente al aluminio. Crea una capa dura de óxido que resiste los arañazos y la corrosión. El anodizado Tipo II es el estándar para piezas estéticas, mientras que el Tipo III (anodizado duro) añade resistencia al desgaste para componentes funcionales.

En el acero inoxidable, el pasivado elimina los contaminantes superficiales y restaura la capa de óxido de cromo que evita la corrosión. El electropulido va un paso más allá al alisar la superficie hasta un acabado tipo espejo, habitual en aplicaciones médicas y alimentarias.

La preparación de la superficie importa tanto como el propio acabado. El desbarbado, la limpieza y la imprimación garantizan una adherencia adecuada y un resultado uniforme. Su fabricante debe confirmar los pasos de preparación antes de que comience la producción.

La fabricación de piezas de chapa metálica trabaja con una amplia gama de metales y aleaciones. Los materiales más utilizados son el acero, el acero inoxidable, el aluminio, el cobre y el latón.

El acero dulce (como el SPCC o el acero laminado en frío) es la opción más rentable para piezas estructurales, carcasas y soportes. Es fácil de cortar, plegar y soldar, aunque requiere un acabado protector para evitar la corrosión.

El acero inoxidable 304 y el 316L son opciones habituales para aplicaciones resistentes a la corrosión. El 316L se comporta mejor en entornos ricos en cloruros o marinos. Ambos grados son más difíciles de conformar que el acero al carbono, por lo que los radios de plegado y el desgaste del utillaje deben tenerse en cuenta en el diseño.

El aluminio 5052 y el 6061 son populares para piezas ligeras. El 5052 ofrece mejor conformabilidad y resistencia a la corrosión, lo que lo convierte en la especificación correcta para carcasas y paneles. El 6061 es más resistente y se mecaniza bien, pero es más propenso a agrietarse durante los plegados cerrados.

El cobre y el latón se seleccionan por su conductividad eléctrica y sus propiedades térmicas. Son habituales en barras colectoras, disipadores de calor y aplicaciones de apantallamiento de RF.

La selección del material debe ajustarse a los requisitos mecánicos de la pieza, su entorno de trabajo y sus necesidades de acabado. La revisión DFM de su fabricante puede identificar el mejor material para su aplicación antes de que empiece la producción.

Los espesores de chapa estándar van de 0,5 mm a 6,0 mm para la mayoría de los proyectos de fabricación. El material de menos de 0,5 mm se clasifica como lámina fina, y el de más de 6,0 mm se considera chapa gruesa.

Para el acero y el acero inoxidable, los espesores más habituales están entre 0,8 mm y 3,0 mm. Los espesores más finos (0,5-1,0 mm) son adecuados para carcasas ligeras y paneles estéticos. Los espesores más gruesos (2,0-4,0 mm) se utilizan para soportes estructurales, chasis y componentes portantes.

La chapa de aluminio se especifica normalmente entre 0,5 mm y 5,0 mm. El aluminio más fino se dobla con facilidad, pero se abolla con más facilidad. El aluminio más grueso aporta rigidez, pero aumenta el coste del material y exige radios de plegado mayores.

El grosor afecta a más que la resistencia. Influye directamente en los límites de radio de plegado, los parámetros de soldadura, la velocidad de corte y el peso total de la pieza. Un panel de acero inoxidable de 1,5 mm, por ejemplo, requiere un radio interior de plegado mínimo de aproximadamente 1,5 mm para evitar fisuras.

Al elegir el espesor, equilibre el rendimiento estructural con el peso y el coste. Su fabricante de chapa puede recomendar el calibre óptimo según la función de la pieza y las condiciones de carga.

Además de los metales estándar, el corte y plegado de chapa también trabaja con aleaciones especiales y materiales menos habituales para requisitos de prestaciones específicos.

La chapa de titanio se utiliza en aplicaciones aeroespaciales y médicas en las que se exige una alta relación resistencia-peso y biocompatibilidad. El titanio Grado 2 es la forma de chapa más habitual. Es resistente a la corrosión y soldable, pero mucho más difícil de conformar y cortar que el aluminio o el acero.

El acero galvanizado lleva un recubrimiento de zinc que aporta protección anticorrosiva integrada sin necesidad de acabado adicional. Se utiliza mucho en conductos de climatización, cuadros eléctricos y equipos de exterior. La capa de zinc sí afecta a la soldabilidad, por lo que el diseño de la unión debe tenerlo en cuenta.

El acero para muelles (como el AISI 1095 o el acero inoxidable 301) se selecciona para piezas que deben flexionar repetidamente sin deformarse de forma permanente. Los clips, las bandas de retención y los muelles de contacto son aplicaciones típicas.

Las aleaciones de níquel como el Inconel 625 y el Hastelloy soportan temperaturas extremas y entornos químicos agresivos. Estos materiales son habituales en los sectores de energía, química y naval. Son caros y difíciles de mecanizar, por lo que solo se especifican cuando los materiales estándar no cumplen las condiciones de servicio.

Elegir un material especial incrementa el coste y el plazo de entrega. Confirme la disponibilidad y la conformabilidad con su fabricante durante la revisión DFM para evitar retrasos.

La precisión depende del método de corte, el equipo de plegado y las propiedades del material. Los equipos modernos de control CNC ofrecen una precisión repetible en toda la producción.

Para el corte, el corte por láser alcanza tolerancias de ±0,1 mm en la mayoría de los materiales. Los láseres de fibra manejan chapas finas con una distorsión térmica mínima, mientras que los láseres de CO2 son adecuados para espesores mayores. El corte por chorro de agua mantiene ±0,13 mm y evita por completo los efectos térmicos. El corte por plasma es más rápido en acero grueso pero menos preciso, normalmente ±0,5 mm.

Para el plegado, las plegadoras CNC mantienen tolerancias angulares dentro de ±0,5° y tolerancias de posición dentro de ±0,1 mm en longitudes de ala. La precisión depende del espesor del material, la dirección de laminación y el número de pliegues en secuencia. Cada pliegue introduce un pequeño error acumulativo, por lo que las tolerancias de las piezas con varios pliegues deben revisarse durante el DFM.

Las operaciones de punzonado y estampado suelen alcanzar ±0,1 mm en la posición y el diámetro de los taladros. El desgaste de la herramienta reduce gradualmente la precisión en series largas, por lo que los intervalos de inspección son importantes en la producción de gran volumen.

Para obtener la mejor precisión de su fabricante, indique tolerancias claras en las cotas críticas y señale qué características son funcionales y cuáles estéticas. Aplicar tolerancias excesivas a todas las cotas encarece el coste sin mejorar el rendimiento de la pieza.

Las piezas de chapa metálica abarcan una serie de procesos que transforman chapas planas en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de talleres integrales.

  1. Corte por láser: Utiliza un haz de láser concentrado para cortar chapa metálica con alta precisión. Adecuado para perfiles complejos, detalles finos y tolerancias ajustadas de hasta ±0,1 mm.

  2. Punzonado CNC: Una punzonadora revólver crea taladros, ranuras y recortes mediante utillaje intercambiable. Es eficiente para piezas con muchas características idénticas y admite volúmenes de producción desde prototipo hasta series de gran volumen.

  3. Plegado y conformado: Las plegadoras CNC pliegan chapa metálica en ángulos, canales y formas de carcasa. Los topes traseros multieje garantizan longitudes de pestaña repetibles en todas las series.

  4. Soldadura: La soldadura TIG, MIG y por puntos une piezas de chapa metálica en conjuntos. La soldadura TIG produce las soldaduras más limpias para superficies vistas. La soldadura por puntos es más rápida y adecuada para uniones estructurales de gran volumen.

  5. Estampación: Los troqueles progresivos o de transferencia estampan chapa metálica en formas complejas a alta velocidad. El estampado es rentable para volúmenes superiores a 1.000 unidades, con costes por pieza que bajan notablemente a escala.

  6. Inserción de herrajes: Los espárragos PEM, los distanciadores y las tuercas remachables se insertan a presión en la chapa metálica para proporcionar puntos de fijación roscados. Esto elimina la necesidad de tuercas soldadas y simplifica el montaje.

  7. Acabado: Procesos posteriores a la fabricación, como desbarbado, recubrimiento en polvo, anodizado, recubrimiento electrolítico y pasivado. Mejoran la resistencia a la corrosión, el aspecto y la dureza superficial según la aplicación.

Un fabricante de servicio integral combina estos procesos bajo un mismo techo, lo que reduce los plazos de entrega y elimina la carga de coordinación que supone gestionar varios proveedores.

Empiece hoy mismo. Consiga piezas rápidamente.

Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.

Cargue sus dibujos 2D y al menos un archivo CAD 3D para obtener un presupuesto más rápido y preciso. Si tiene varios archivos, comprímalos en .zip o .rar. ¿Prefiere el correo electrónico? Envíe su solicitud de presupuesto a info@yijinsolution.com.

Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
1 / 2 SERVICIO

Solicitar presupuesto

Cargue sus archivos de diseño para obtener un presupuesto rápido, plazos de entrega precisos y un análisis DFM gratuito.

Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.

Adjunte sus dibujos CAD 2D y modelos CAD 3D en cualquier formato, incluidos STEP, IGES, DWG, PDF, STL, etc. Si tiene varios archivos, comprímalos en un archivo ZIP o RAR. También puede enviar su solicitud de oferta por correo electrónico a info@yijinsolution.com.