Servicio de corte por chorro de agua
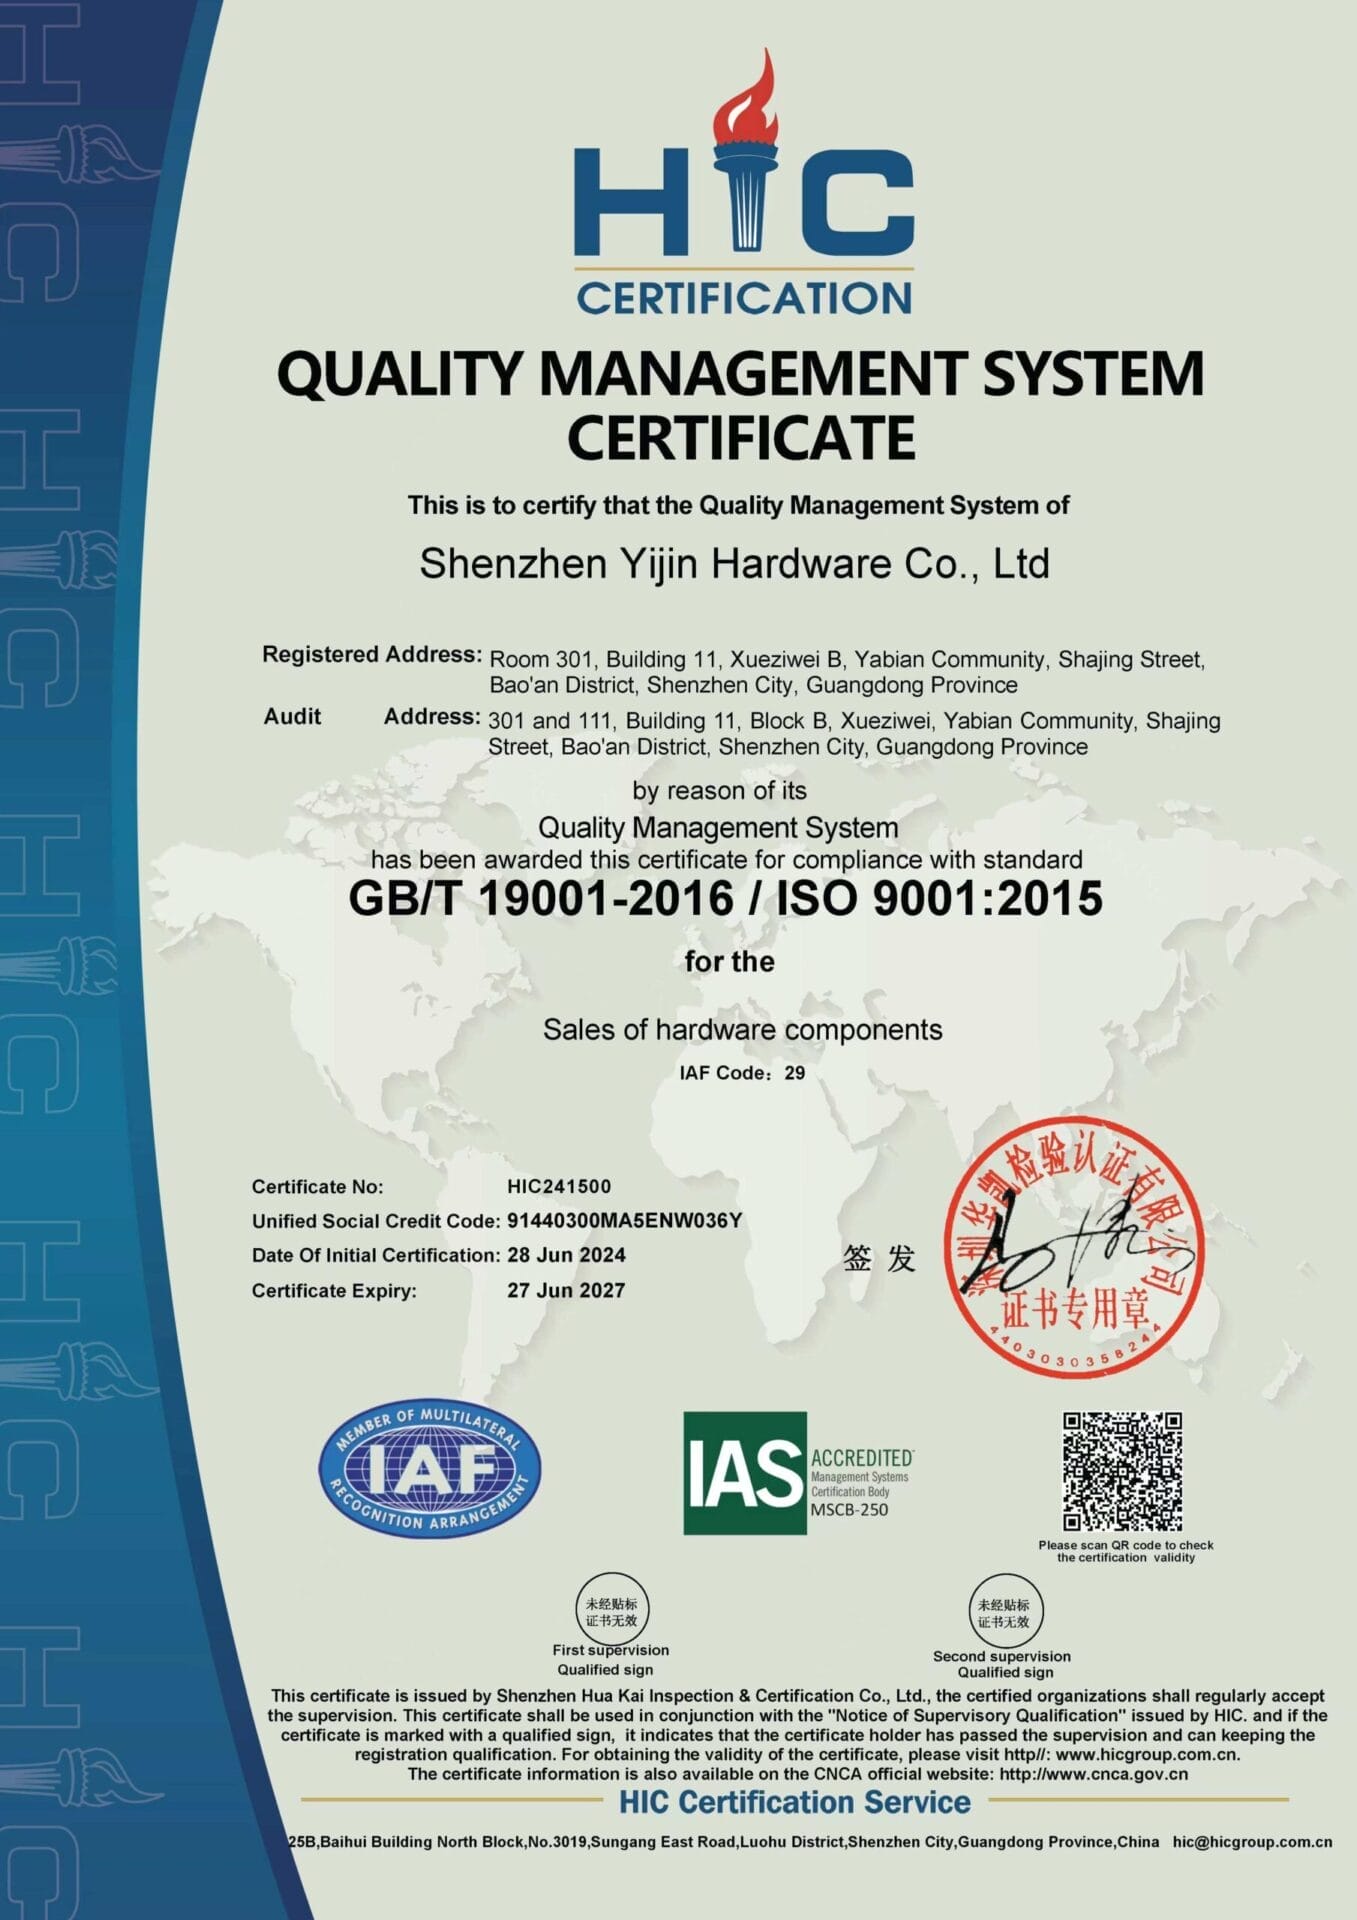
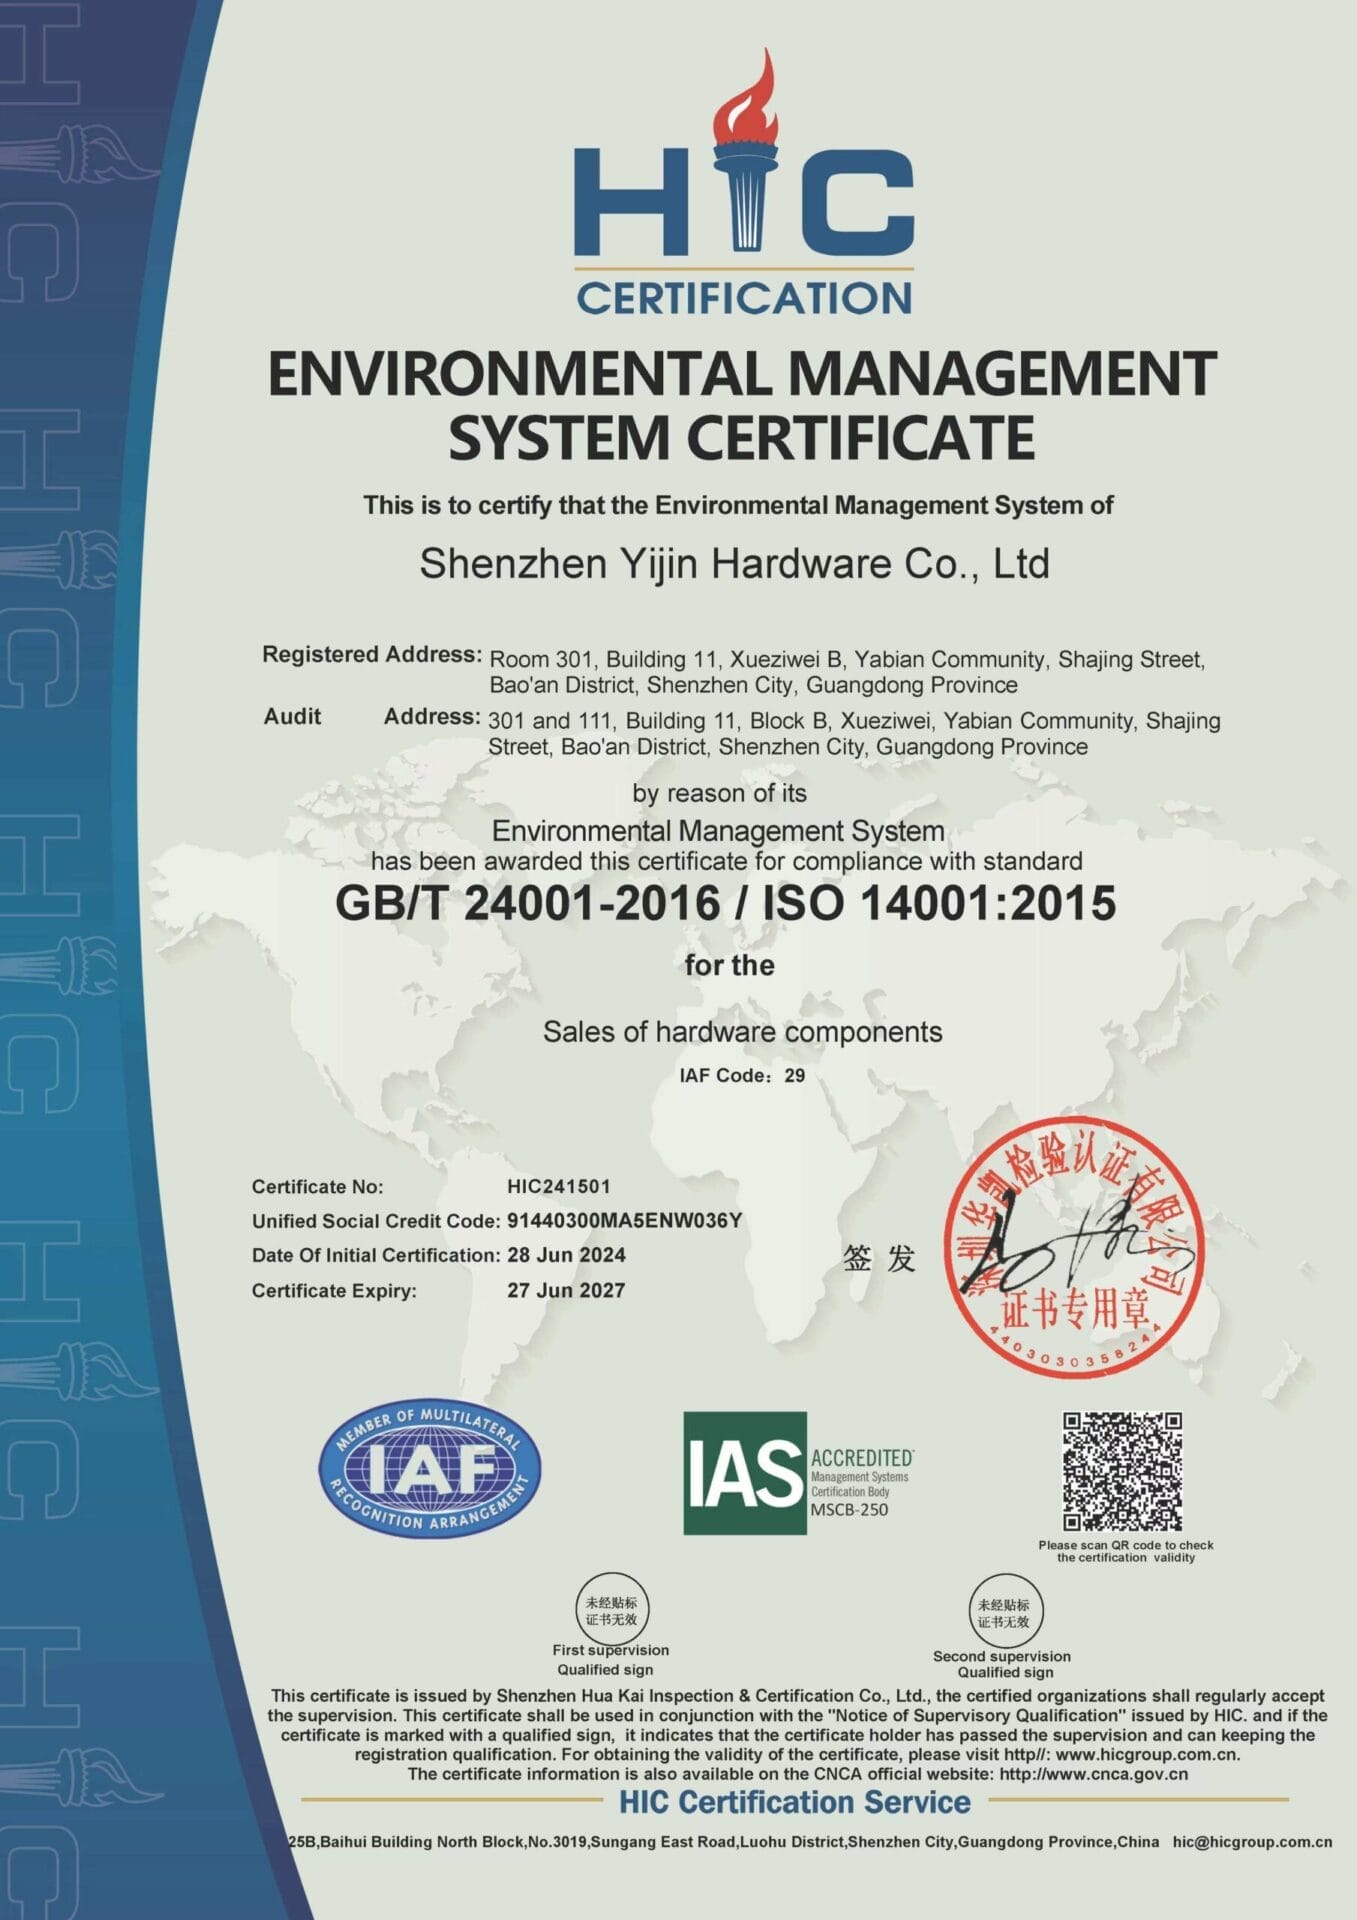
Corte de precisión por abrasivo y por chorro de agua puro para metales, composites, piedra, vidrio y plásticos de hasta 200 mm de espesor. Sistemas CNC de corte por chorro de agua avanzados en nuestras instalaciones de 25.000 m² en Shenzhen, operar bajo sistemas de calidad ISO 9001 e ISO 14001.
Suba su archivo DXF, STEP o IGES para recibir una revisión DFM y un presupuesto al instante en 24 horas.
- Plazo de entrega de muestras de 3 a 7 días, producción de 2 a 4 semanas
- Tolerancia de ±0,1 mm en material de 0-20 mm; ±0,8 mm hasta 200 mm
- Zona afectada térmicamente nula, bordes limpios listos para plegar o soldar
- Sin pedido mínimo. Del prototipo a la producción seriada
Únase a más de 3000 empresas que trabajan con Yijin Solution


Capacidades de fabricación de corte por chorro de agua
| Característica | Descripción |
|---|---|
| Precisión y tolerancia | ±0,05 mm en materiales finos; la tolerancia aumenta con el espesor (hasta ±0,8 mm a 200 mm) |
| Anchura del bordillo | 0,75-1,5 mm según el tamaño de la boquilla y los ajustes de abrasivo |
| Capacidad máxima | Tamaño de chapa de hasta 3000 × 1500 mm; espesor de hasta 200 mm (según el material) |
| Calidad de los bordes | ISO 9013 Q1 (casi pulido) a Q5 (rugoso); en producción habitual Q3-Q4 |
| Plazos de entrega | Prototipos: 3-7 días; producción: 2-4 semanas |
Materiales para corte por chorro de agua
El corte por chorro de agua corta casi cualquier cosa. La ausencia de calor hace que el acero templado, los metales reflectantes, los composites sensibles al calor y las cerámicas frágiles pasen por la misma máquina sin un cambio de proceso específico para cada material.
Metales
| Tipo | Común Grados |
| Aluminio y acero inoxidable | 5052, 6061, 7075; 304, 316, 430 |
| Acero para herramientas y acero aleado | 4140, 4340, acero para herramientas templado hasta HRC 62 |
| Piedra, cerámica y vidrio | Titanio grado 2 y grado 5, cobre, latón, Inconel, Hastelloy |
Composites y laminados
| Tipo | Común Grados |
| Fibra de carbono y fibra de vidrio | CFRP, GFRP, laminados preimpregnados |
| Nido de abeja y sándwich | Aluminio en panal, Nomex |
| Plásticos reforzados | Placas de FR-4, G10 y fenólicas |
Piedra, cerámica y vidrio
| Tipo | Común Grados |
| Piedra natural | Granito, mármol, caliza, pizarra |
| Piedra, cerámica y vidrio | C36000, C26000, C28000, C11000, C12200 |
| Glass | Vidrio flotado, laminado templado, espejo |
Plásticos, caucho y otros
| Tipo | Común Grados |
| Plásticos rígidos | PMMA, PC, HDPE, PTFE |
| Materiales blandos | Goma, espuma, juntas, cuero |
| Apto para uso alimentario | Polietileno y silicona aprobados por NSF |
Acabados superficiales del corte por chorro de agua
El corte por chorro de agua produce un borde de corte con aspecto microgranallado. Los acabados superficiales posteriores mejoran el aspecto, añaden resistencia a la corrosión, y preparar las piezas para el plegado, la soldadura o el pintado posteriores.
Acabado superficial
ESPECIFICACIÓN

Corte en bruto (Q3 a Q5)
Las piezas salen directamente del corte por agua con un borde microgranallado uniforme. Calidades de borde Q3 a Q5 según ISO 9013. Aceptable para desbastes estructurales, cartelas y piezas que quedarán ocultas en un conjunto.

Desbarbado y alisado de bordes
El vibrado, el rectificado con muela de disco o el lijado con banda eliminan rebabas finas y suavizan los bordes cortados. Es obligatorio en cualquier pieza que manipule el usuario final o que quede a la vista en un conjunto. Mantiene Ra 1,6 a 3,2 μm en los bordes cortados.

Q1 to Q2 Precision Edge

Recubrimiento en polvo
Aplicación electrostática de polvo curada a 180-200 °C (356-392 °F) para piezas de acero cortadas por agua.

Pasivado y recubrimiento electrolítico
Pasivado según ASTM A967 para piezas de acero inoxidable. Recubrimiento electrolítico de zinc, níquel o cromo para protección estética y anticorrosión en piezas de acero. Espesor de recubrimiento de 5 a 30 μm.

Sellado de bordes para composites
Tipos de corte por chorro de agua que ofrecemos
Disponemos de tres configuraciones de corte por chorro de agua bajo un mismo servicio integral, cada una adaptada a una familia de materiales y a un requisito de corte diferentes. A continuación figuran las principales variantes y en qué casos es correcta cada una.

Corte por chorro de agua puro
Un chorro de agua de 0,1 a 0,3 mm de diámetro a más de 60.000 psi sin abrasivo. Se utiliza para materiales blandos y finos: caucho, espuma, juntas, productos alimentarios, plásticos finos y tejidos. La velocidad de corte es alta, el corte es estrecho y la zona de trabajo se mantiene limpia. No es adecuado para metales ni materiales duros.

Corte por chorro de agua abrasivo
Chorro de agua mezclado con abrasivo de granate a 80.000-90.000 psi. El abrasivo realiza el corte; el agua lo acelera. Estándar para todo tipo de corte de metal (acero, aluminio, titanio, cobre, Inconel), composites, piedra, cerámica y vidrio de 1 a 200 mm de espesor. Anchura de corte de 0,75 a 1,5 mm según la boquilla.

Corte por chorro de agua de 5 ejes
Un cabezal de corte de 5 ejes que inclina la boquilla durante el corte. Se utiliza para compensar la conicidad natural del corte por chorro de agua en materiales gruesos y para producir formas 3D como bordes biselados, chaflanes y cortes en ángulo para preparación de soldadura. Esencial en chapa gruesa donde la tolerancia de borde recto es importante.
Aplicaciones del corte por chorro de agua
Piezas estructurales en bruto, cartelas, soportes y piezas de chapa gruesa que el corte por láser no puede mecanizar. El chorro de agua cubre el rango de 25 a 200 mm donde el láser y el plasma pierden capacidad.
Corte de fibra de carbono, fibra de vidrio y núcleo de panal sin daño térmico al sistema de resina. Piezas estructurales de titanio Ti6Al4V e Inconel para fuselajes y carcasas de motor. Producción alineada con AS9100 y trazabilidad total del material.
Prototipos de paneles de carrocería, componentes interiores de composite, cortes de núcleo de parachoques y series de juntas. La ausencia total de zona afectada térmicamente es clave para moldes y utillajes de acero templado.
Piezas en bruto para instrumental quirúrgico, perfiles para implantes y paneles de equipos de diagnóstico en acero inoxidable 316L, titanio y PEEK. La ausencia de daño térmico preserva las propiedades del material en todo el borde de corte.
Paneles de granito, mármol y caliza para fachadas, encimeras e incrustaciones decorativas. El corte por chorro de agua de precisión permite patrones intrincados, letras y uniones listas para montaje en piedra natural.
Bancadas de máquina en placa gruesa, placas de desgaste, bloques para matrices y juntas de acero templado. Corta material de hasta 200 mm de espesor en acero templado sin recocer el sustrato.
Letras personalizadas, logotipos y paneles decorativos en acero inoxidable cepillado, acero inoxidable pulido espejo y aluminio. El corte por chorro de agua permite mecanizar superficies reflectantes que dañarían el cabezal de un láser.
Paneles de vidrio templado, utillajes de cerámica técnica y vidrio decorativo con respaldo espejado. Uno de los pocos procesos que corta estos materiales frágiles sin agrietarlos.
Piezas en bruto para componentes de aerogeneradores, placas de aleación gruesas para petróleo y gas, y paneles de carcasas de baterías en acero galvanizado y recubierto. Acabados resistentes a la corrosión disponibles en nuestras instalaciones.
Fábrica de corte por chorro de agua de Yijin Solution
Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de corte por chorro de agua alberga sistemas de corte por chorro de agua CNC de 3 y 5 ejes con bombas intensificadoras de 90.000 psi, además de 281 instrumentos de inspección, incluidos equipos Zeiss CMM, proyectores de perfiles y medidores de calidad de borde. La chapa, la placa, los composites y la piedra pasan del material en bruto al corte por chorro de agua, el desbarbado, el acabado de bordes y la inspección sin salir de la planta.
Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, datos de ensayos mecánicos y documentación FAI. Para programas aeroespaciales y médicos, la producción se realiza bajo sistemas de gestión de calidad AS9100 e ISO 13485.


¿Qué es el corte por chorro de agua?
El corte por chorro de agua es una forma de cortar metal, plástico, composite, piedra y vidrio mediante un chorro de agua a presión. El chorro de agua puro trabaja materiales blandos solo con agua. El chorro de agua abrasivo añade granate fino al chorro, que es el que realiza el corte real en metales, piedra y composites duros. La presión suele estar entre 60.000 y 90.000 psi, focalizada a través de una boquilla de entre 0,75 y 1,5 mm de diámetro.
El proceso tiene una ventaja única frente al láser, el plasma y la mayoría de los cortes mecánicos: cero aporte de calor. No hay zona afectada térmicamente, ni deformación, ni recocido del acero tratado térmicamente, ni daño a la resina en los composites. La contrapartida es la velocidad de corte, ya que el chorro de agua es más lento que el láser en metal fino. En chapa gruesa, composites o material sensible al calor, el chorro de agua es la elección correcta.
Cómo funciona el corte por chorro de agua
El corte por chorro de agua sigue cuatro pasos, desde el diseño digital hasta la pieza acabada.
- Del diseño al programa: su archivo DXF, DWG o STEP se convierte en trayectorias de corte en el software CAM. El software selecciona la presión, la velocidad de avance y el caudal de abrasivo según el material y el espesor.
- Preparación: el operario carga la chapa, la placa o el panel composite sobre la cuba de captación, ajusta la distancia de la boquilla y pone en marcha la alimentación de abrasivo, si procede.
- Corte: una bomba intensificadora eleva el agua a 60.000-90.000 psi. El chorro sale por un orificio de zafiro, se mezcla con abrasivo de granate en el tubo de mezcla (en el corte por chorro de agua abrasivo) y corta el material a 200-3.000 mm/min según el espesor. En algunas máquinas el corte se realiza bajo el agua para reducir el ruido y la niebla.
- Desbarbado e inspección: las piezas cortadas se retiran, se secan con aire o al aire, se desbarban si es necesario, se inspeccionan según plano y se entregan para acabado o envío.
Un ciclo típico de prototipo tarda de 3 a 7 días. Los lotes de producción tardan de 2 a 4 semanas.
Por qué elegir Yijin Solution para el corte por chorro de agua
Controlamos cada paso del corte por chorro de agua, desde la programación hasta el corte, el desbarbado, el acabado y la inspección. Esta integración vertical se traduce en plazos de entrega más cortos, una calidad de borde constante y precios directos de fábrica, sin márgenes de intermediarios.

Las máquinas de medición por coordenadas Zeiss, los interferómetros láser y los comparadores ópticos verifican cada lote crítico. Las piezas mantienen tolerancias típicas de ±0,05 mm y de ±0,02 mm en programas de 5 ejes. La inspección de primera pieza y la documentación PPAP nivel 3 son estándar en las series de producción.

Los prototipos se entregan en 3 a 7 días y los envíos de producción en 2 a 4 semanas. Los sistemas de corte por chorro de agua, junto con el desbarbado, el plegado y la soldadura internos, mantienen las piezas en movimiento sin traspasos a proveedores.

Los prototipos de una sola pieza y las series de producción de más de 100.000 piezas pasan por las mismas máquinas y los mismos estándares de inspección. Sin cantidad mínima de pedido. El volumen no altera los controles de calidad.

Sus piezas de prototipo y de producción salen de las mismas máquinas con el mismo programa. Sin recalificación, sin alta de nuevo proveedor y sin variación de proceso al pasar de la validación al volumen.

Metales desde acero hasta Inconel, composites desde fibra de carbono hasta panal de abeja, además de piedra, cerámica, vidrio, caucho y plástico. Una sola máquina, casi cualquier material, cero aporte de calor en cada corte.

Precio directo de fábrica, sin márgenes de intermediarios. Nuestro equipo técnico revisa su plano antes de empezar la programación para identificar optimizaciones de anidado, perfil de presión y acabado que reducen el tiempo de ciclo y el coste por pieza.
Preguntas frecuentes sobre corte por chorro de agua
Preguntas frecuentes sobre los procesos de corte por chorro de agua, los materiales y nuestro sistema de producción.
1. ¿Cómo elegir entre corte por chorro de agua de 3, 4 y 5 ejes?
La elección depende de la dureza y el espesor del material.
El chorro de agua puro se especifica para materiales blandos: caucho, espuma, juntas, plástico fino, tejido, productos alimentarios y papel. El chorro es estrecho, el corte es pequeño y no hay contaminación por abrasivo en el corte. La velocidad es alta en materiales blandos, pero no puede cortar metal.
El corte por chorro de agua abrasivo es la opción por defecto para todo lo más duro que el plástico rígido. El abrasivo de granate a más de 80.000 psi corta acero, aluminio, titanio, cobre, Inconel, fibra de carbono, piedra, cerámica y vidrio. El corte se ensancha a 0,75-1,5 mm y el borde presenta un aspecto granallado. El abrasivo es el proceso de chorro de agua estándar en uso industrial.
Nuestro equipo técnico puede recomendar la configuración adecuada durante la revisión DFM en función de su material y sus requisitos de calidad de corte.
2. ¿Cuál es la diferencia entre el corte por chorro de agua y el corte por láser?
El corte por chorro de agua y el láser son ambos procesos de corte de precisión, pero se adaptan a materiales y rangos de espesor diferentes.
El corte por láser es más rápido y mantiene tolerancias más ajustadas en chapa fina y media (de 0,5 a 25 mm). Los bordes cortados quedan limpios y a menudo listos para soldar sin desbarbado. La zona afectada por el calor es de 0,05 a 0,2 mm.
El corte por chorro de agua no tiene zona afectada térmicamente. Admite material grueso (hasta 200 mm), metales reflectantes, composites sensibles al calor, acero para herramientas templado, piedra, cerámica y vidrio que el láser no puede cortar. La tolerancia se relaja en material grueso, y los bordes cortados necesitan desbarbado o un acabado secundario en piezas con tolerancias ajustadas.
Elija el láser para metal fino, rapidez y calidad estética del borde. Elija el corte por agua para chapa gruesa, composites, materiales sensibles al calor, piedra o vidrio. Nuestro equipo técnico puede recomendarle el proceso adecuado durante la revisión de DFM.
3. ¿Qué materiales se pueden cortar con chorro de agua?
El corte por chorro de agua abarca la mayor variedad de materiales de todos los procesos de corte CNC.
Metales de 0,5 a 200 mm de espesor, como acero dulce, acero inoxidable, aluminio, titanio, cobre, latón, Inconel y acero para herramientas templado hasta HRC 62. Los metales templados y tratados térmicamente se cortan sin recocido porque no hay aporte de calor.
Materiales compuestos como fibra de carbono, fibra de vidrio, aramida, núcleo de nido de abeja y placas fenólicas reforzadas con fibra (FR-4, G10). Sin delaminación ni daños en la resina.
Piedra, cerámica y vidrio en espesores desde unos pocos mm hasta más de 100 mm. El corte por chorro de agua es uno de los pocos procesos que corta estos materiales frágiles sin agrietarlos.
Plásticos y caucho, desde juntas blandas hasta PMMA, PC, HDPE y PTFE rígidos. Materiales aptos para uso alimentario cortados en condiciones limpias.
Materiales que el corte por chorro de agua no corta: vidrio templado (se rompe por la presión), diamante y algunas cerámicas ultraduras. Nuestra revisión DFM puede recomendar el proceso adecuado para su material.
4. ¿Qué tolerancias y calidad de borde se pueden conseguir con el corte por chorro de agua?
La precisión depende del espesor del material y de si se utiliza compensación de conicidad (5 ejes).
La tolerancia se ajusta en material fino y se relaja en chapa gruesa: ±0,1 mm de 0 a 20 mm, ±0,2 mm de 21 a 50 mm, ±0,3 mm de 51 a 100 mm, ±0,5 mm de 101 a 150 mm y ±0,8 mm de 151 a 200 mm.
La calidad del borde va de Q1 (casi pulido) a Q5 (rugoso) según ISO 9013. El corte por chorro de agua estándar en producción ofrece Q3 a Q4 en la mayoría de los trabajos. Los ajustes de corte lento Q1 y Q2 producen una calidad de borde casi láser en chapa de 3 a 40 mm, pero suponen más tiempo de ciclo.
El corte por chorro de agua de 5 ejes compensa la conicidad natural del corte en material grueso y produce bordes rectos o angulados a demanda.
5. ¿Cuál es el espesor máximo para el corte por chorro de agua?
Cortamos material de hasta 200 mm de espesor con chorro de agua abrasivo, uno de los cortes más profundos que puede realizar cualquier proceso CNC en una sola pasada.
Espesor típico por material: acero al carbono e inoxidable hasta 150 mm (200 mm posibles con tolerancia relajada), aluminio hasta 200 mm, titanio hasta 100 mm, piedra y cerámica hasta 150 mm, vidrio hasta 100 mm y composites hasta 75 mm antes de que la calidad del borde se deteriore.
El tamaño máximo de chapa es de 3.000 × 1.500 mm, con extensiones de mesa disponibles para paneles más largos. La tolerancia se relaja con el espesor a medida que se ensancha el corte y el chorro diverge dentro del material.
6. ¿Cuándo conviene elegir corte por chorro de agua en lugar de láser o plasma?
Cada proceso tiene su punto óptimo.
Elija el láser cuando el material sea chapa fina (de 0,5 a 25 mm), importe la velocidad y la calidad del borde deba estar lista para soldar sin desbarbado.
Elija el plasma para cortar acero al carbono de gran espesor (de 20 a 80 mm) cuando el coste por pieza importe más que la calidad del borde. El corte es ancho (de 2 a 5 mm) y el borde suele necesitar amolado.
Elija el corte por chorro de agua cuando se cumpla alguno de los siguientes supuestos: el material es sensible al calor (acero templado, aleaciones tratadas térmicamente, composites con resina), el material es reflectante (cobre sin mecanizar, latón, acero inoxidable pulido espejo), el material es frágil (piedra, cerámica, vidrio), el espesor supera los 25 mm, o la pieza debe quedar libre de tensiones y sin zona afectada térmicamente.
Muchos programas de fabricación reales utilizan dos procesos: láser para el metal fino, chorro de agua para las piezas gruesas o de composite del mismo conjunto.
7. ¿Se pueden posprocesar las piezas cortadas por chorro de agua?
Sí. La mayoría de los programas de producción incluyen al menos una operación posterior al mecanizado.
El anodizado es estándar en piezas de aluminio por su resistencia a la corrosión y al desgaste. El anodizado Tipo II añade de 5 a 25 μm; el Tipo III hardcoat añade de 25 a 75 μm para aplicaciones con mucha abrasión.
El recubrimiento en polvo es estándar en piezas de acero para entornos exteriores o con alta concentración de sal. El recubrimiento en polvo ofrece de 500 a 1.000 horas de resistencia a la niebla salina con espesores de 60 a 120 μm.
La pasivación es necesaria en las piezas sanitarias y de grado alimentario de acero inoxidable para eliminar el hierro libre y restaurar la capa de óxido de cromo (ASTM A967).
La pasivación y el recubrimiento electrolítico añaden cromo brillante, níquel, zinc o estaño para acabados estéticos y funcionales en acero y latón. El recubrimiento electrolítico añade de 5 a 30 μm a las dimensiones de la pieza.
El pulido hasta Ra 0,2 a 0,8 μm está disponible para superficies ópticas, caras de estanqueidad y acabados espejo. Especifique en el plano qué superficies requieren pulido, ya que es una operación manual.
Decida los requisitos de acabado durante la revisión de DFM, ya que a menudo influyen en la selección del material y en la tolerancia dimensional.
8. ¿Qué formatos de archivo aceptan y cómo es el proceso de presupuesto?
La producción de fijaciones a medida abarca una serie de procesos que convierten alambre o barra en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de los fabricantes de fijaciones con servicio integral.
Conformado en frío: Los troqueles progresivos conforman la cabeza, el vástago y los rebajes a partir de un alambre en bruto. El proceso más rentable para volúmenes superiores a 10.000 piezas. Rango de diámetro de 1,5 a 25 mm.
Torneado CNC: El material en barra giratorio se mecaniza con herramientas de corte. Adecuado para fijaciones con geometrías complejas, formas de rosca poco habituales o tolerancias más ajustadas de lo que permite el conformado en frío.
Decoletaje: Una variante del torneado CNC para piezas de pequeño diámetro, largas o de precisión. Se utiliza para fijaciones en miniatura y tornillos médicos con tolerancias de ±0,01 mm.
Laminado de roscas: Los troqueles templados conforman las roscas por desplazamiento en frío en lugar de por corte. Las roscas laminadas son más resistentes que las cortadas y no generan virutas. Proceso habitual para elementos de fijación de alta resistencia.
Tratamiento térmico: El temple, el revenido, la cementación o el temple por inducción producen fijaciones con las clases de resistencia especificadas (grado 5, 8, clase 8.8, 10.9, 12.9).
Recubrimiento y revestimiento: Cincado, galvanizado en caliente, niquelado químico, pavonado, Dacromet y cromado aplicados después del roscado. Aporta resistencia a la corrosión y mejora el aspecto.
Inspección y ensayos: Inspección dimensional con CMM y calibres de roscas. Los ensayos mecánicos incluyen tracción, dureza y par-tensión. Ensayo de niebla salina para fijaciones recubiertas.
Un fabricante de servicio integral combina estos procesos bajo un mismo proveedor, lo que reduce los plazos de entrega y elimina la carga de coordinación de gestionar varios proveedores.
Guías de corte por chorro de agua y chapa metálica

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 tipos de tornillos con imágenes y nombres
Un perno es un elemento de fijación roscado que atraviesa una pieza y se sujeta con una tuerca por el otro
Tipos de fijaciones para chapa metálica: Guía completa de selección
Todo conjunto de chapa metálica depende de sus elementos de fijación. El tipo de unión que especifique determinará cómo se comporta el conjunto bajo
Empiece hoy mismo. Consiga piezas rápidamente.
Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.