¡Noticias emocionantes! Yijin Hardware cambia de marca a Yijin Solution. Leer más →

¿Sin planos? No hay problema. Desde el concepto hasta la producción, nuestros diseñadores e ingenieros se encargan de todo lo intermedio. Explora nuestros nuevos servicios

Servicios de fresado CNC con Yijin Solution

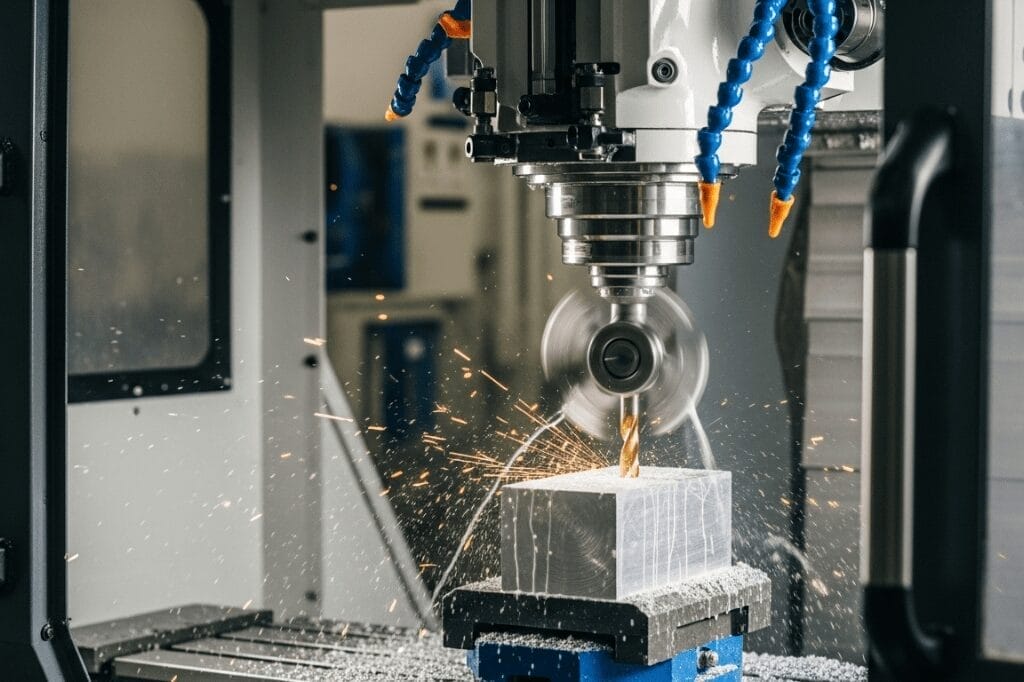
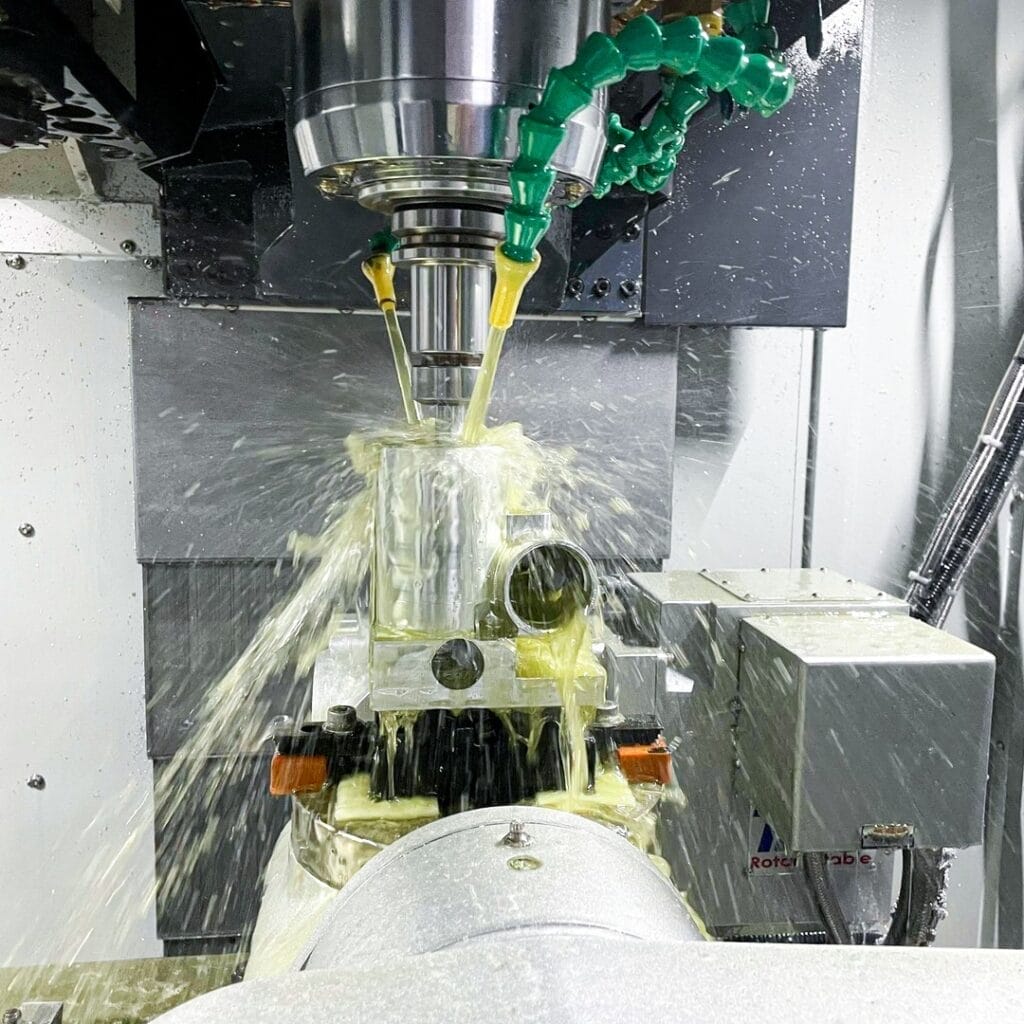
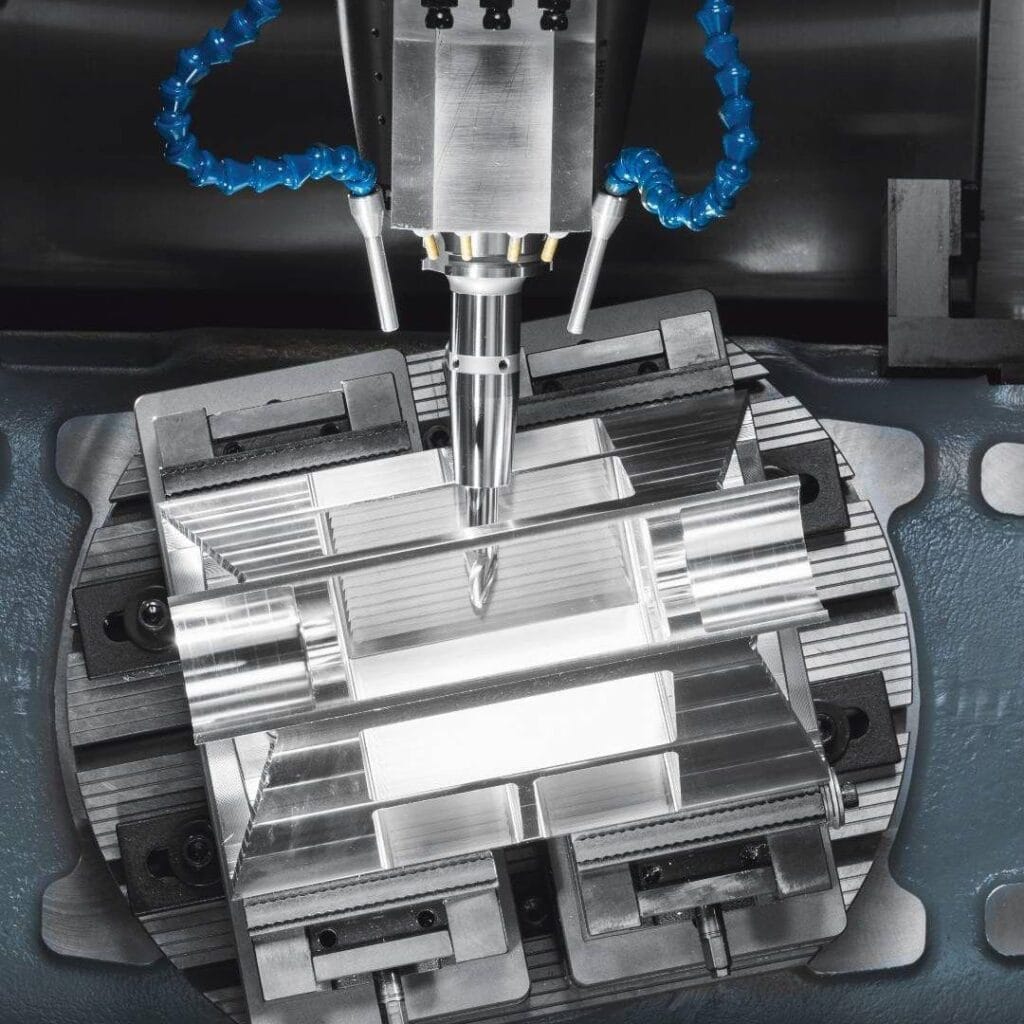
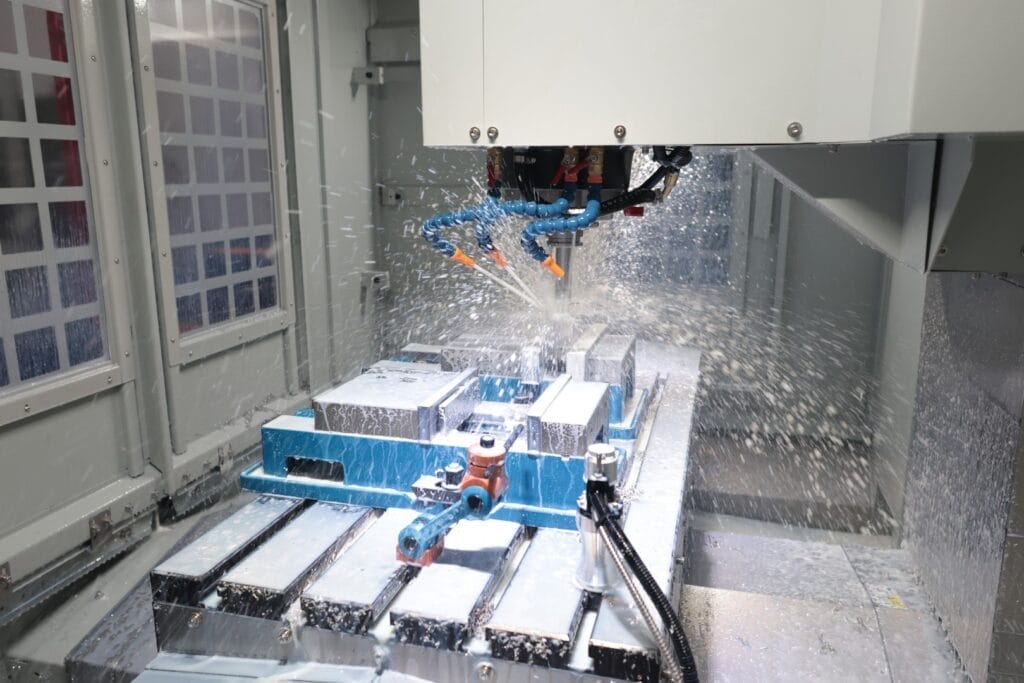
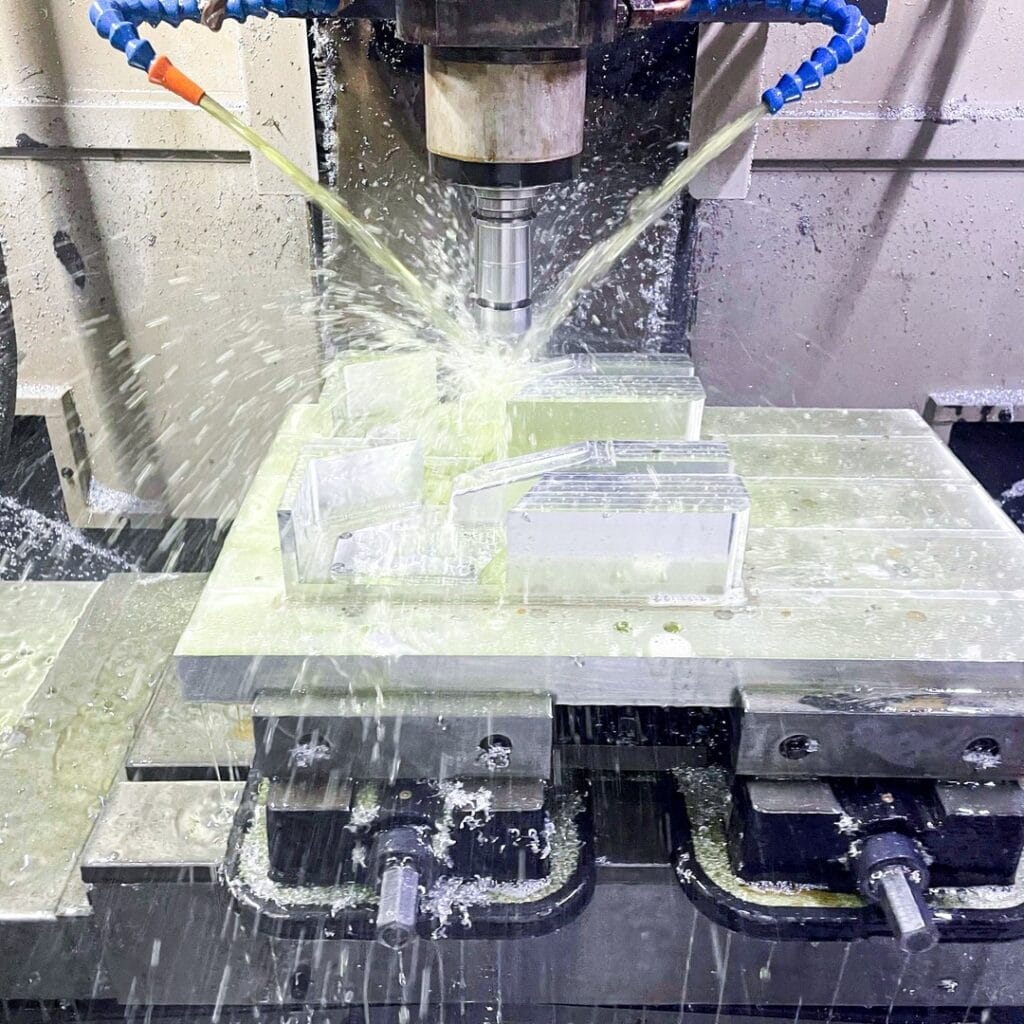
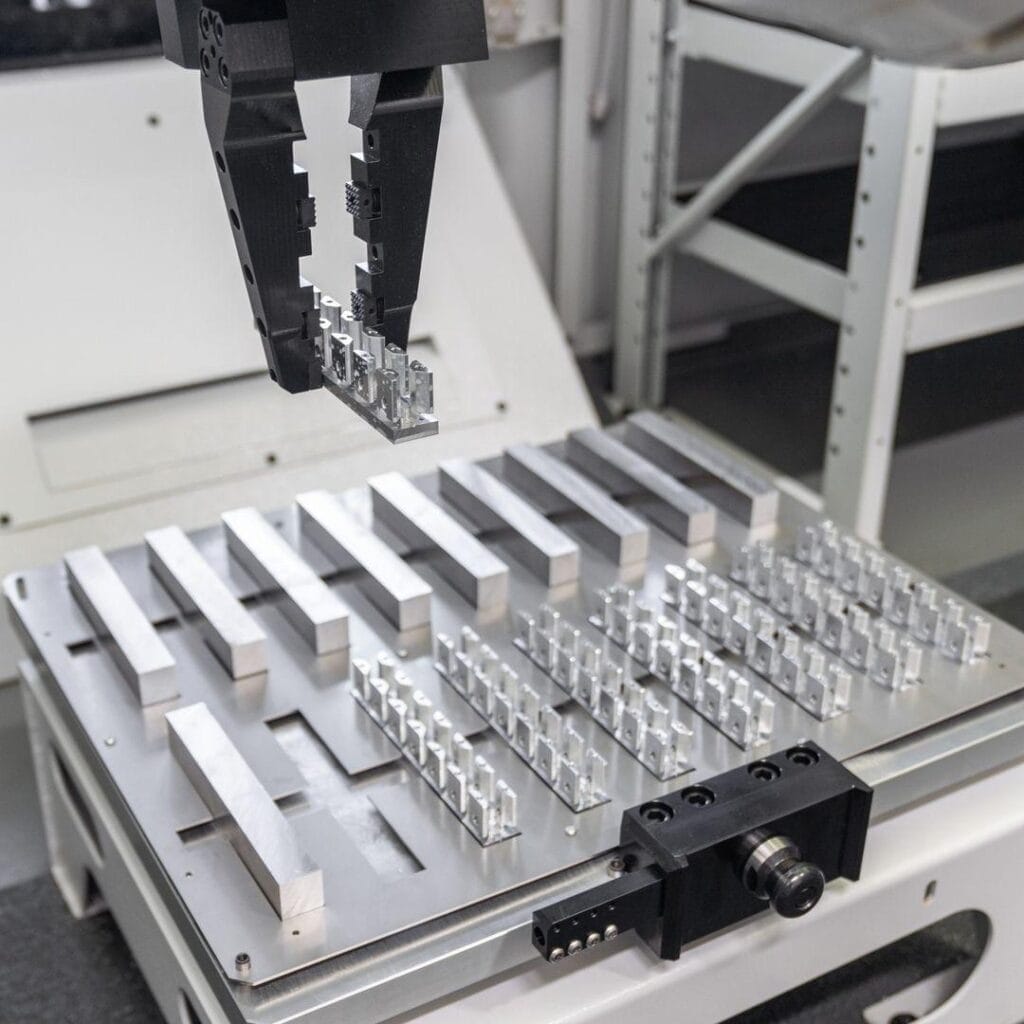
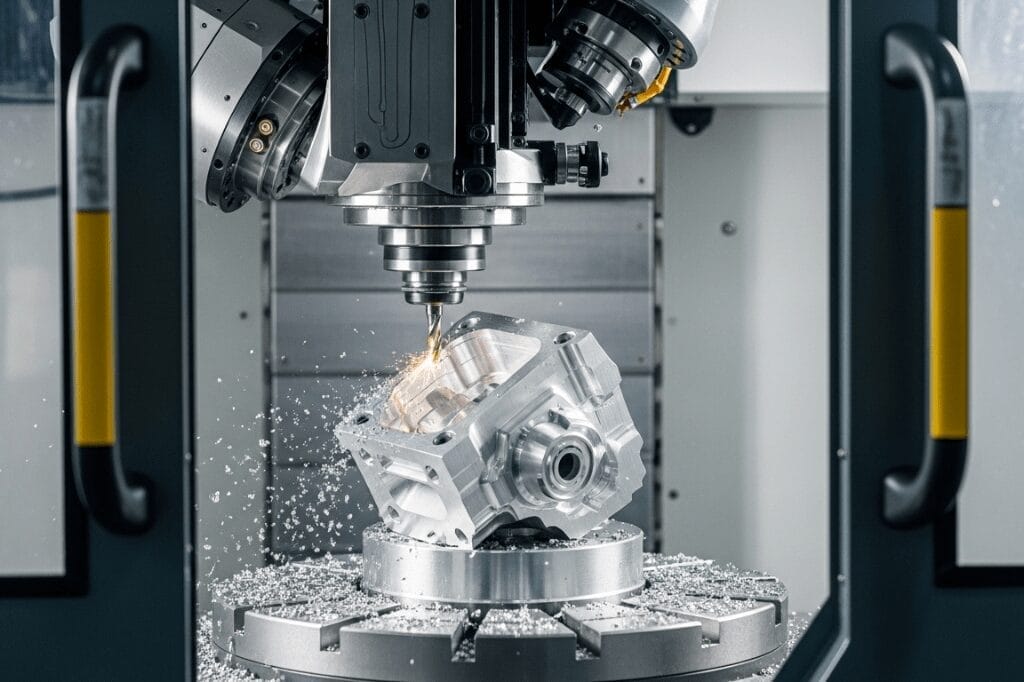
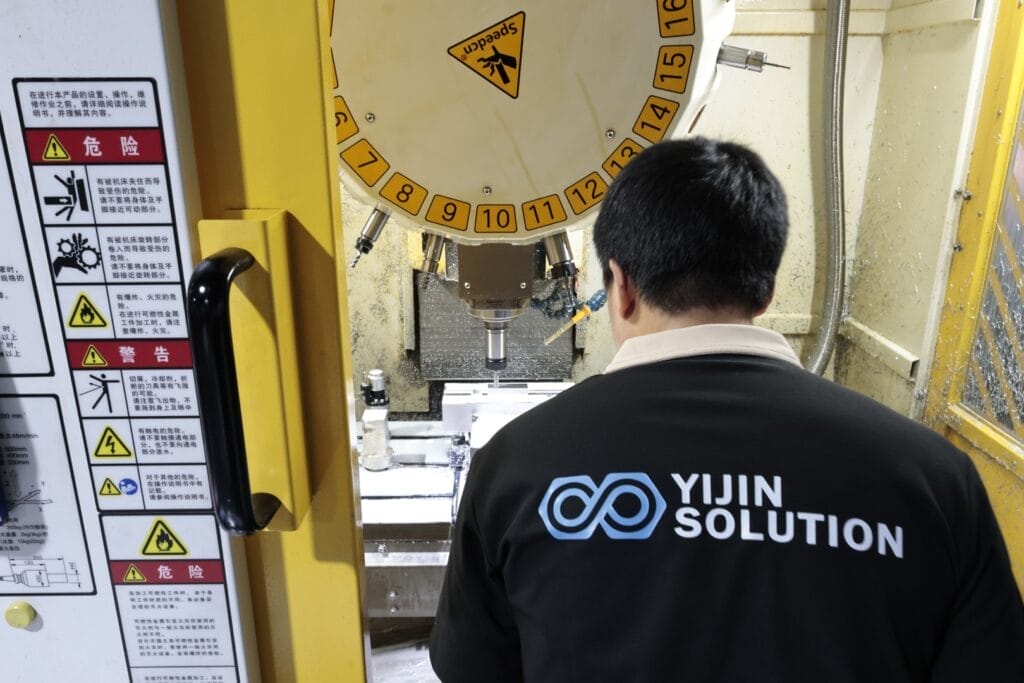
El fresado CNC es un proceso de fabricación sustractivo. Las fresas giratorias conforman una pieza fija según los ejes X, Y y Z bajo control numérico, reproduciendo un archivo CAD dentro de tolerancias ajustadas. El fresado frontal produce superficies planas. El fresado periférico corta ranuras, roscas, cajeras y contornos en piezas prismáticas de metal y plástico, como soportes, carcasas y colectores.

El fresado CNC forma parte de nuestra oferta más amplia Servicio de mecanizado CNC junto con el torneado CNC y el decoletaje. Cubrimos corte de 3 ejes, 4 ejes y 5 ejes en más de 50 metales y plásticos técnicos, con desbarbado, anodizado, recubrimiento electrolítico y pulido en nuestras instalaciones. Las mismas máquinas realizan prototipos y producción seriada, por lo que los datos de proceso se trasladan de la validación al volumen.

qué es el fresado cnc

Capacidades de fabricación en fresado CNC

Estas especificaciones se aplican a todos nuestros centros de fresado. Las tolerancias concretas y los tamaños de pieza admisibles dependen del material, la geometría y el amarre. El asesoramiento técnico está disponible bajo petición.
Característica Descripción
Tolerancia de precisión ±0,01 mm
Tolerancia estándar ±0,05 mm
Plazo de entrega estándar 10-15 días; hasta 7 días para series cortas
Tamaño máximo de pieza Hasta 3000 mm de longitud

Materiales de fresado CNC

Disponemos de más de 50 grados de material en stock y los mecanizamos: aluminio, acero, metales especiales y plásticos técnicos. Cada barra o placa se entrega con certificado de colada y trazabilidad por lote. El asesoramiento en la selección de material tiene en cuenta la carga mecánica del proyecto, el entorno de trabajo, el objetivo de coste y el contexto normativo.

Aleaciones de aluminio

TipoComún Grados
Estructural y aeroespacial6061-T6, 7075-T6, 2024-T4
Arquitectura y extrusión6063-T5, 5052-H32
Fundición y especialesAl 356 fundido, Al-Bronce
TipoComún Grados
Acero inoxidable303, 304, 316, 416, 17-4 PH
Acero para herramientas y acero aleado4140, 4340, A2, D2, H13
Acero al carbono y acero estructural1018, 1045, Q235, Q345


TipoComún Grados
TitanioGrado 2 (CP), Grado 5 (Ti-6Al-4V)
Metales especialesC36000, C26000, C28000, C11000, C12200
Superaleaciones de níquelInconel 718, Monel 400, Hastelloy C276


TipoComún Grados
Alto rendimientoPEEK, PEI (ULTEM), PPS
Termoplásticos técnicosPOM (Delrin), nailon (PA6, PA66), PC
Commodity y chapaMetacrilato (PMMA), ABS, PVC, PP


cnc milling example product

Acabados superficiales del fresado CNC

Aplicamos los acabados superficiales en nuestras instalaciones para controlar la calidad y el plazo de entrega. Cada acabado mejora la resistencia a la corrosión, el rendimiento frente al desgaste y el aspecto de la pieza mecanizada.

Acabado superficial

ESPECIFICACIÓN

Mecanizado

Las piezas salen directamente de la máquina con los bordes desbarbados y las marcas de trayectoria limpias. Acabado estándar para prototipos funcionales y utillajes internos donde el aspecto es secundario. Acabado superficial de 1,6 a 3,2 μm Ra.

bead blasting and sandblasting

Microgranallado y chorreado con arena
El microgranallado con microesferas de vidrio finas u óxido de aluminio produce un acabado mate uniforme. Es la preparación estándar para el anodizado y el acabado por defecto en piezas de aluminio y acero inoxidable no decorativas. Acabado superficial cercano a 1,6 μm Ra.

esquinas interiores afiladas cnc

Anodizado (aluminio)

Anodizado sulfúrico Tipo II (5 a 25 μm) para protección anticorrosión general y teñido de color. Hardcoat Tipo III (25 a 75 μm) para resistencia al desgaste y la abrasión en piezas aeroespaciales e industriales. Procesado según MIL-A-8625. Colores estándar incluir negro, transparente, rojo, azul y dorado.

recubrimiento en polvo

Recubrimiento en polvo

Aplicación electrostática de polvo con curado a 180-200 °C. Espesor de recubrimiento de 60-120 μm. Disponible igualación de color RAL y Pantone. Habitual en soportes de acero, carcasas y envolventes de consumo. Ofrece de 500 a 1.000 horas de resistencia a la niebla salina.

galvanoplastia

Galvanoplastia

Cromado brillante, niquelado satinado, zinc, cobre y estañado para acabados estéticos y funcionales sobre acero y latón. Espesor de recubrimiento de 5 a 30 μm. Compatible con las normas ASTM B633 para zinc y ASTM B456 para cromo decorativo.

polishing and passivation

Pulido y pasivado

Pulido mecánico hasta Ra 0,2 a 0,8 μm para superficies ópticas, caras de estanqueidad y acabados estéticos. Pasivado según ASTM A967 para acero inoxidable, con el fin de eliminar el hierro libre y restaurar la capa de óxido de cromo.

Tipos de procesos de fresado que ofrecemos

Realizamos fresado CNC de nivel productivo con servicio integral, con centros de mecanizado verticales y horizontales y acabados propios. A continuación figuran las principales variantes del proceso y los escenarios para los que es adecuada cada una.

qué es el mecanizado cnc de 3 ejes

Fresado CNC de 3 ejes

Los centros de mecanizado verticales Haas y DMG MORI desplazan la herramienta de corte a lo largo de los ejes lineales X, Y y Z. Manejan caras planas, cajeras, ranuras y contornos 3D sencillos. El líder en coste para el 80% de las piezas mecanizadas. Velocidades de husillo típicas de 8.000 a 12.000 RPM en aluminio; envolventes de trabajo de hasta 2.000 × 1.000 × 1.000 mm.

fabricante de mecanizado cnc de 4 ejes

Fresado CNC de 4 ejes

Añade una mesa giratoria de eje A a la plataforma de 3 ejes, lo que permite a la herramienta alcanzar cotas en varias caras en un solo amarre. Reduce el error de reposicionamiento en piezas con taladros, ranuras o cajeras en tres o cuatro caras. De serie en soportes complejos, colectores y piezas prismáticas.

fabricante de rodetes de mecanizado de 5 ejes

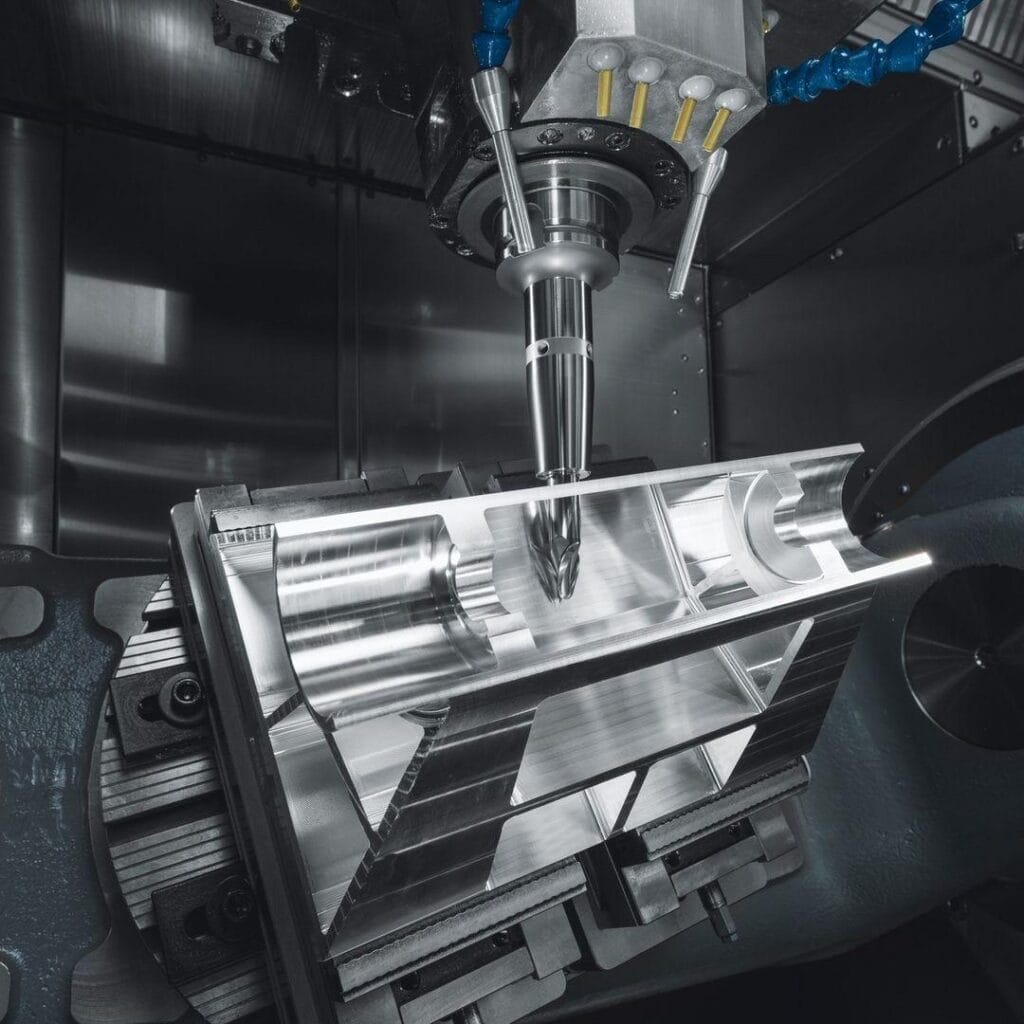
Fresado CNC de 5 ejes

Los centros de 5 ejes DMG MORI y Mazak incorporan ejes rotativos B y C, lo que permite cambios continuos de orientación de la herramienta durante el corte. Se utilizan para álabes de turbina, impulsores aeroespaciales, implantes médicos y geometrías complejas con socavados que los 3 ejes no pueden alcanzar. Mantiene ±0,05 mm en múltiples superficies sin reamarres.
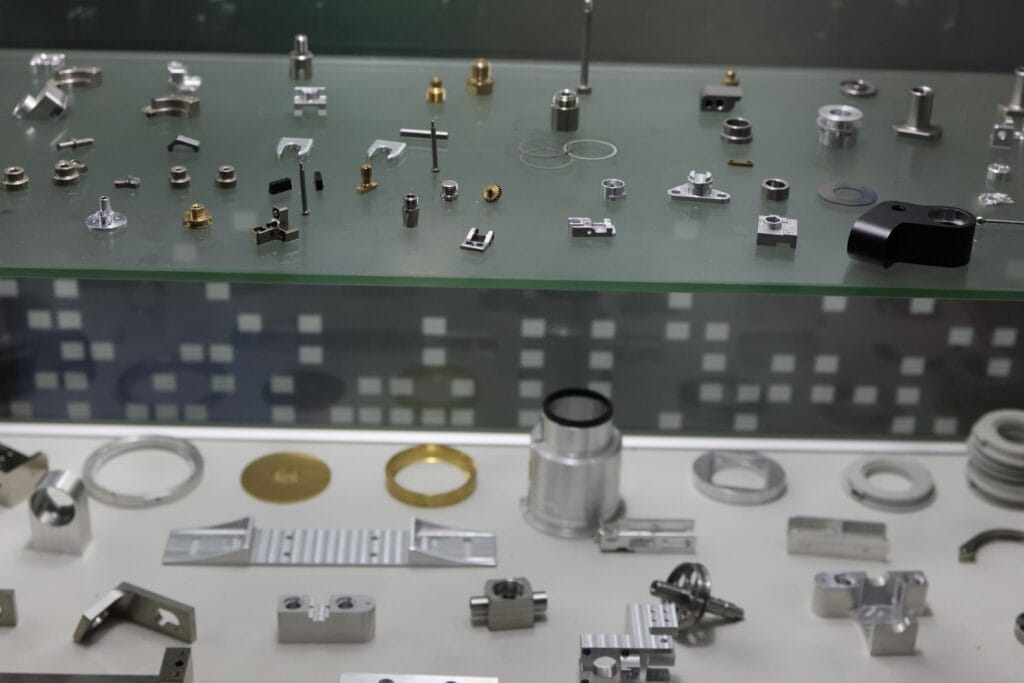
Aplicaciones del fresado CNC

Aeroespacial

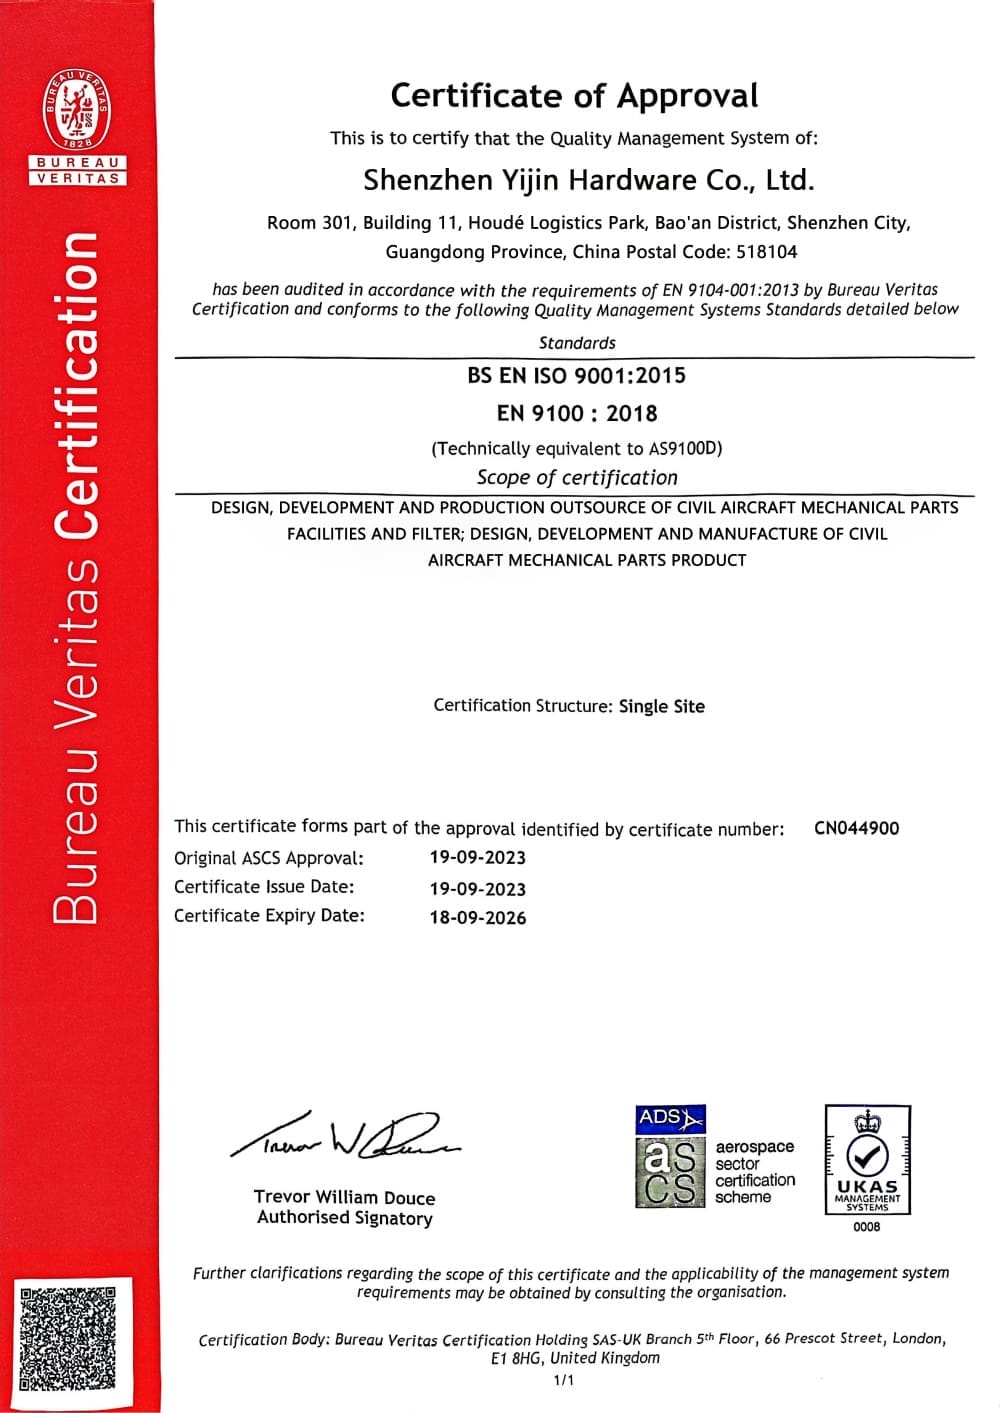
Soportes de fuselaje, componentes estructurales, raíces de álabes de turbina, carcasas de motor y piezas de tren de aterrizaje en aluminio 7075, titanio Ti6Al4V e Inconel. Producción certificada AS9100 con trazabilidad de materiales y documentación FAI.

Productos sanitarios

Instrumental quirúrgico, implantes ortopédicos, carcasas de equipos de diagnóstico y componentes dentales en acero inoxidable 316L, titanio y PEEK. Certificación ISO 13485 con superficies pasivadas y materiales biocompatibles.

Automoción

Bloques motor, culatas, carcasas de transmisión, brazos de suspensión y piezas mecánicas a medida. Producción conforme a IATF con documentación PPAP nivel 3 bajo petición.

Electrónica de consumo

Disipadores de calor, carcasas de dispositivos, carcasas de conectores y soportes de montaje de PCB en aluminio anodizado 6061. Tolerancias de ±0,05 mm para ensamblajes a presión y gestión térmica.

Equipamiento industrial

Engranajes, ejes, casquillos, carcasas de bombas y componentes de utillaje a medida para fabricación, minería y equipos de proceso. Aceros para herramientas, fundición y aleaciones templadas habituales.

Energía

Componentes de cabezal de pozo, herramientas de fondo de pozo, cuerpos de válvulas y soportes para energías renovables en acero inoxidable dúplex, Inconel y aluminio. Acabados resistentes a la corrosión para aplicaciones offshore y de alta temperatura.

Industria de semiconductores

Componentes de aluminio de grado sala blanca para cámaras, utillajes de vacío y piezas de manipulación de obleas con superficies electropulidas y acabados de baja desgasificación para equipos de fabricación de semiconductores.

Defensa

Piezas de acero de alta resistencia y titanio para aplicaciones próximas al sector de defensa, incluidos sistemas de comunicaciones, estructuras de UAV y equipos de apoyo. Cumplimiento MIL-SPEC con trazabilidad completa del material bajo petición.

Robótica

Soportes de efector final, articulaciones articuladas, estructuras y carcasas de sensores en aluminio y PEEK para plataformas robóticas humanoides, móviles e industriales.

Fábrica de fresado CNC de Yijin Solution

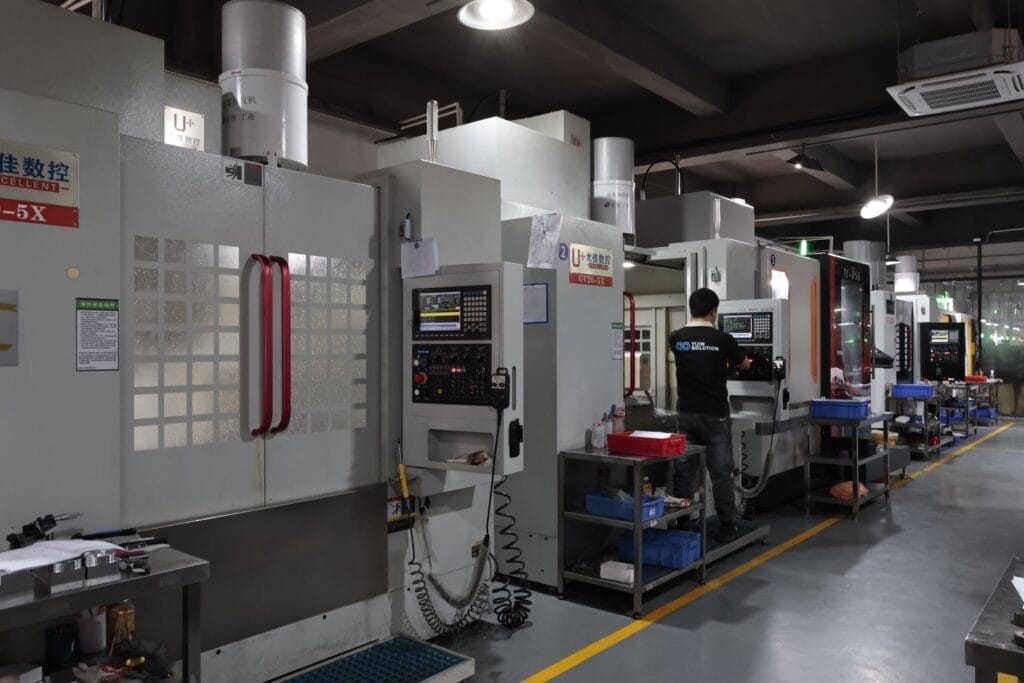
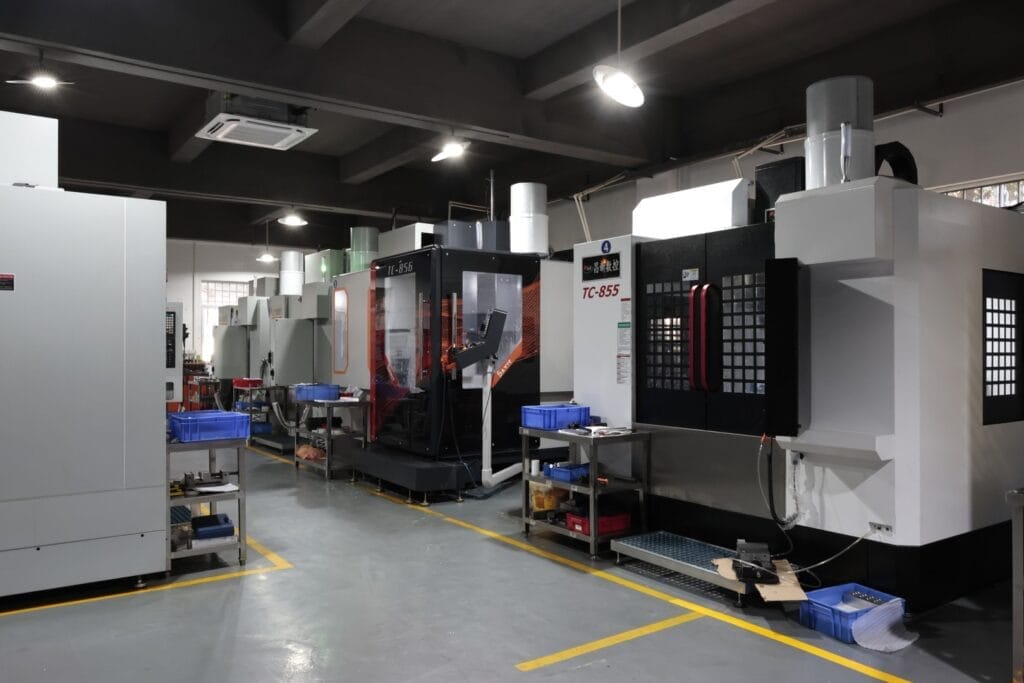
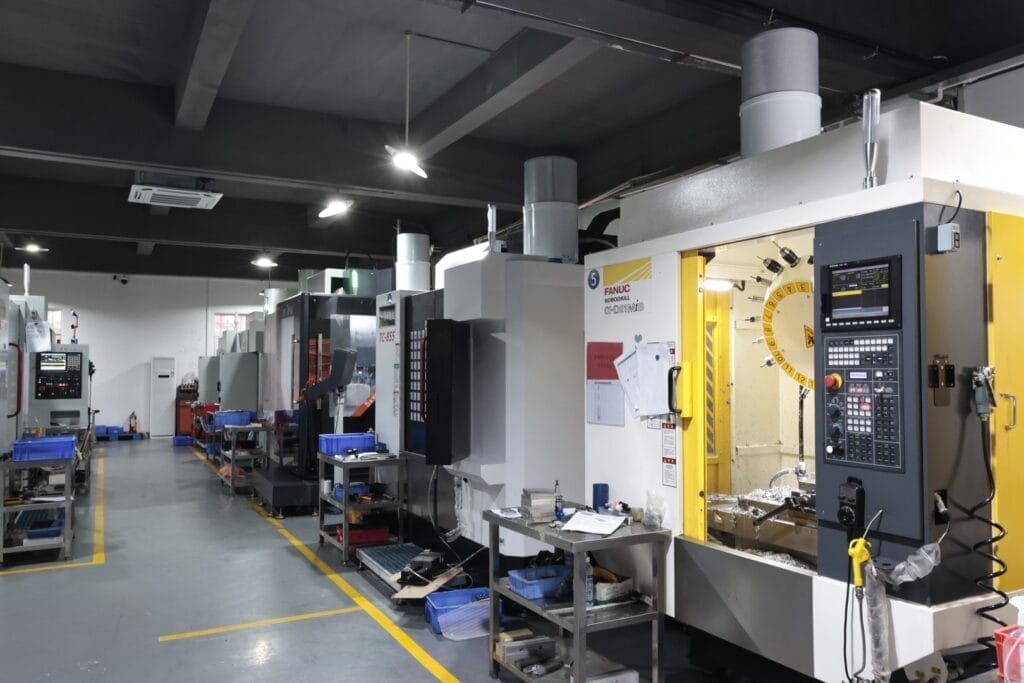
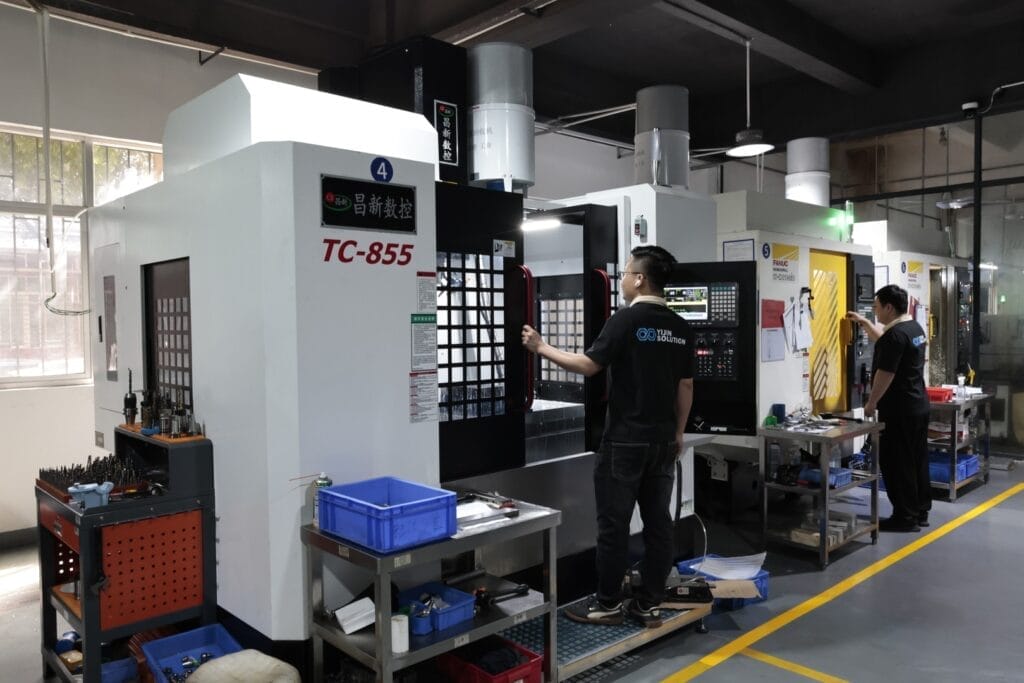
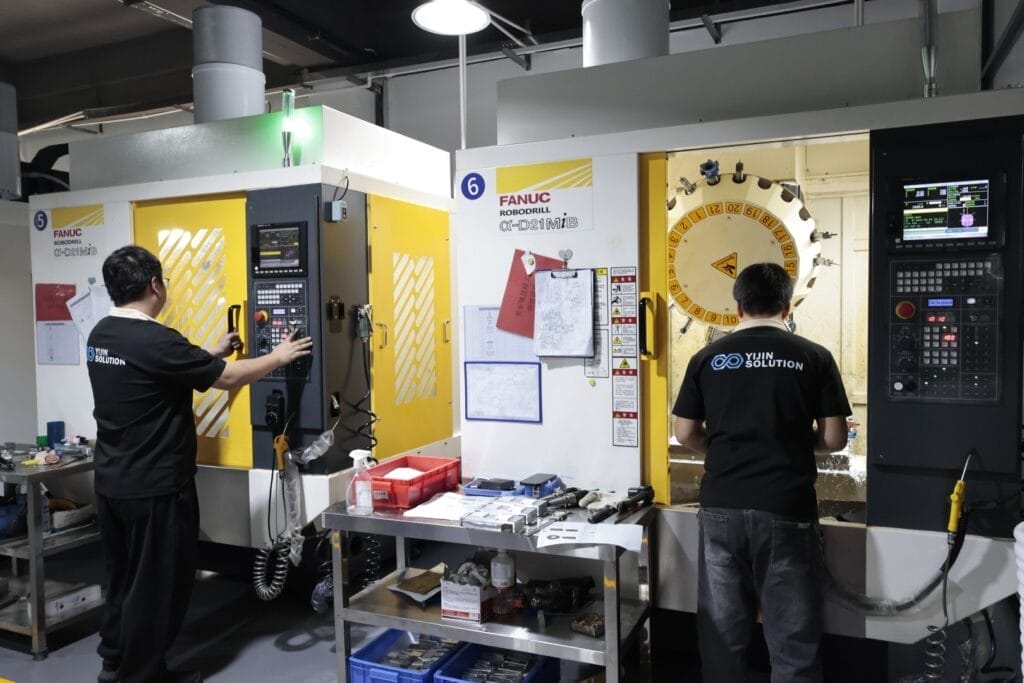
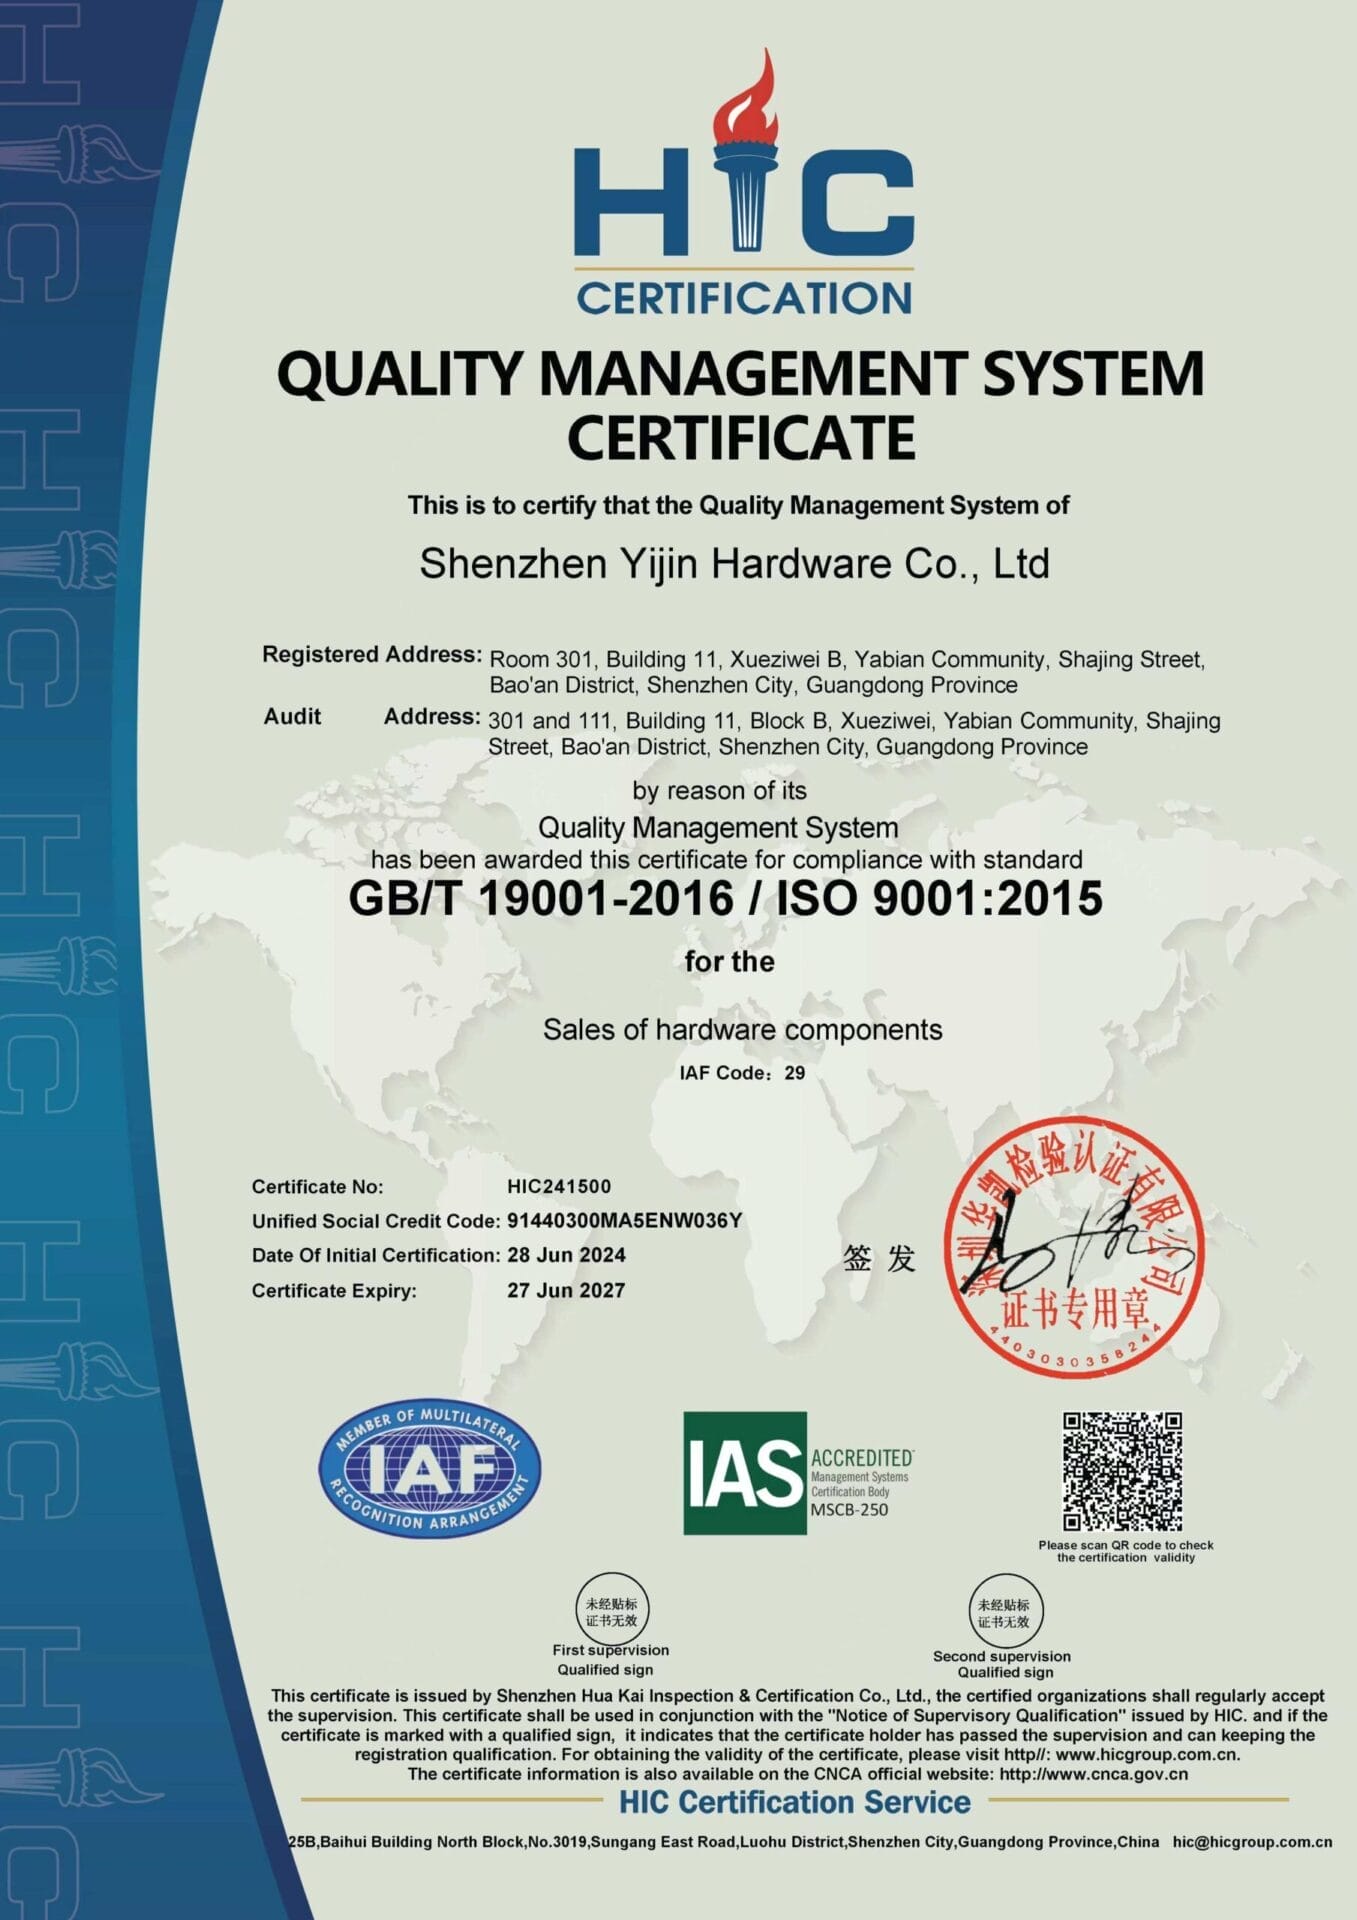
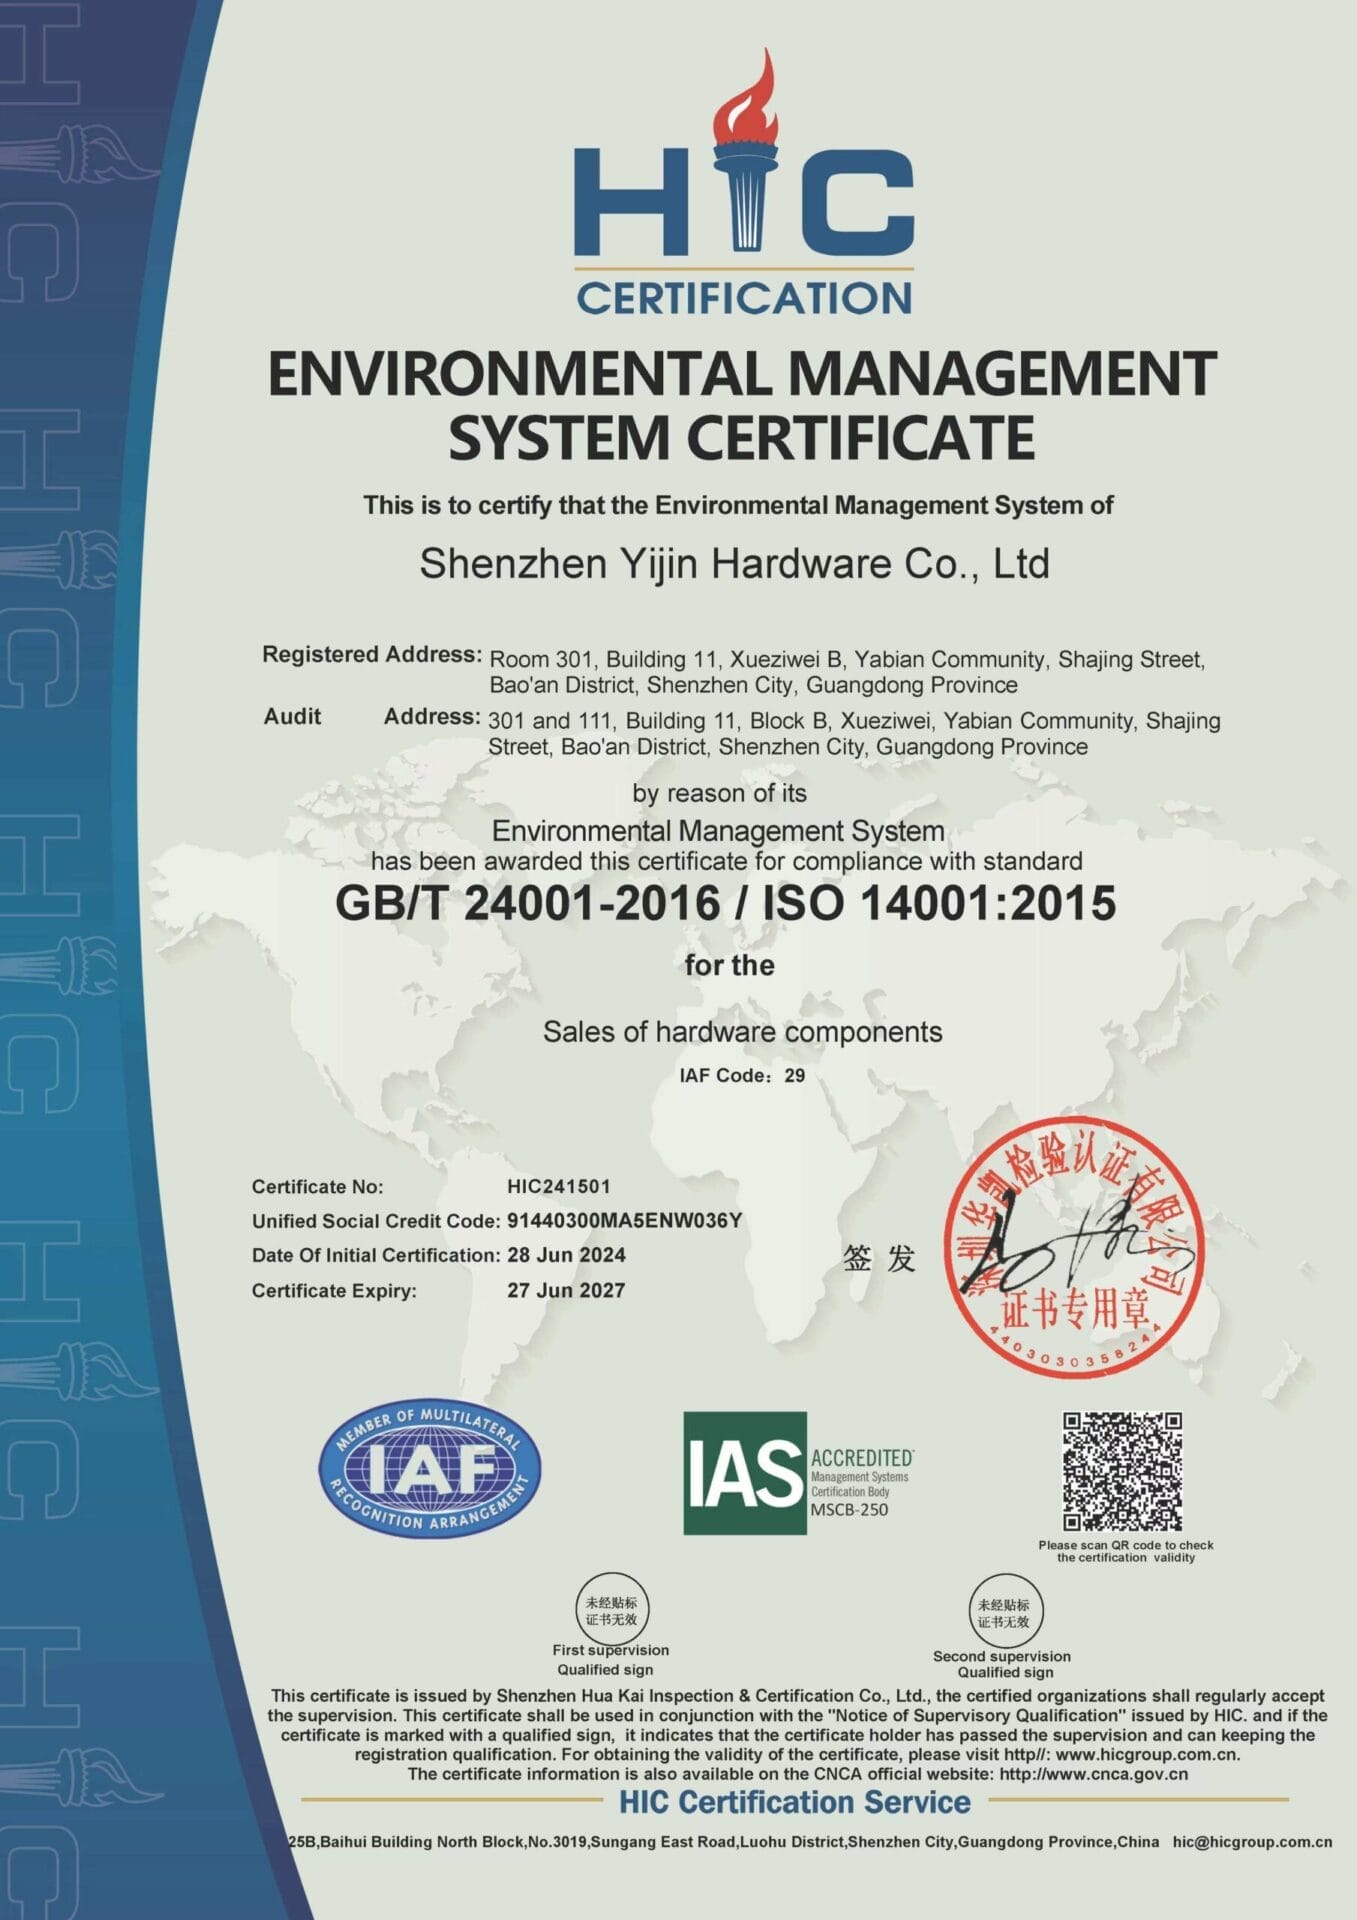
Como proveedor de servicios de mecanizado CNC con sede en China, Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de fresado alberga más de 136 centros de mecanizado CNC en configuraciones de 3, 4 y 5 ejes de Haas, DMG MORI y Mazak, además de 281 instrumentos de inspección, como máquinas de medición por coordenadas Zeiss, interferómetros láser y comparadores ópticos. Las piezas pasan de la barra o la placa por fresado, desbarbado, acabado superficial e inspección sin salir de la planta.

Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, datos de ensayos mecánicos y documentación FAI. Para programas aeroespaciales y médicos, la producción se realiza bajo sistemas de gestión de calidad AS9100 e ISO 13485.

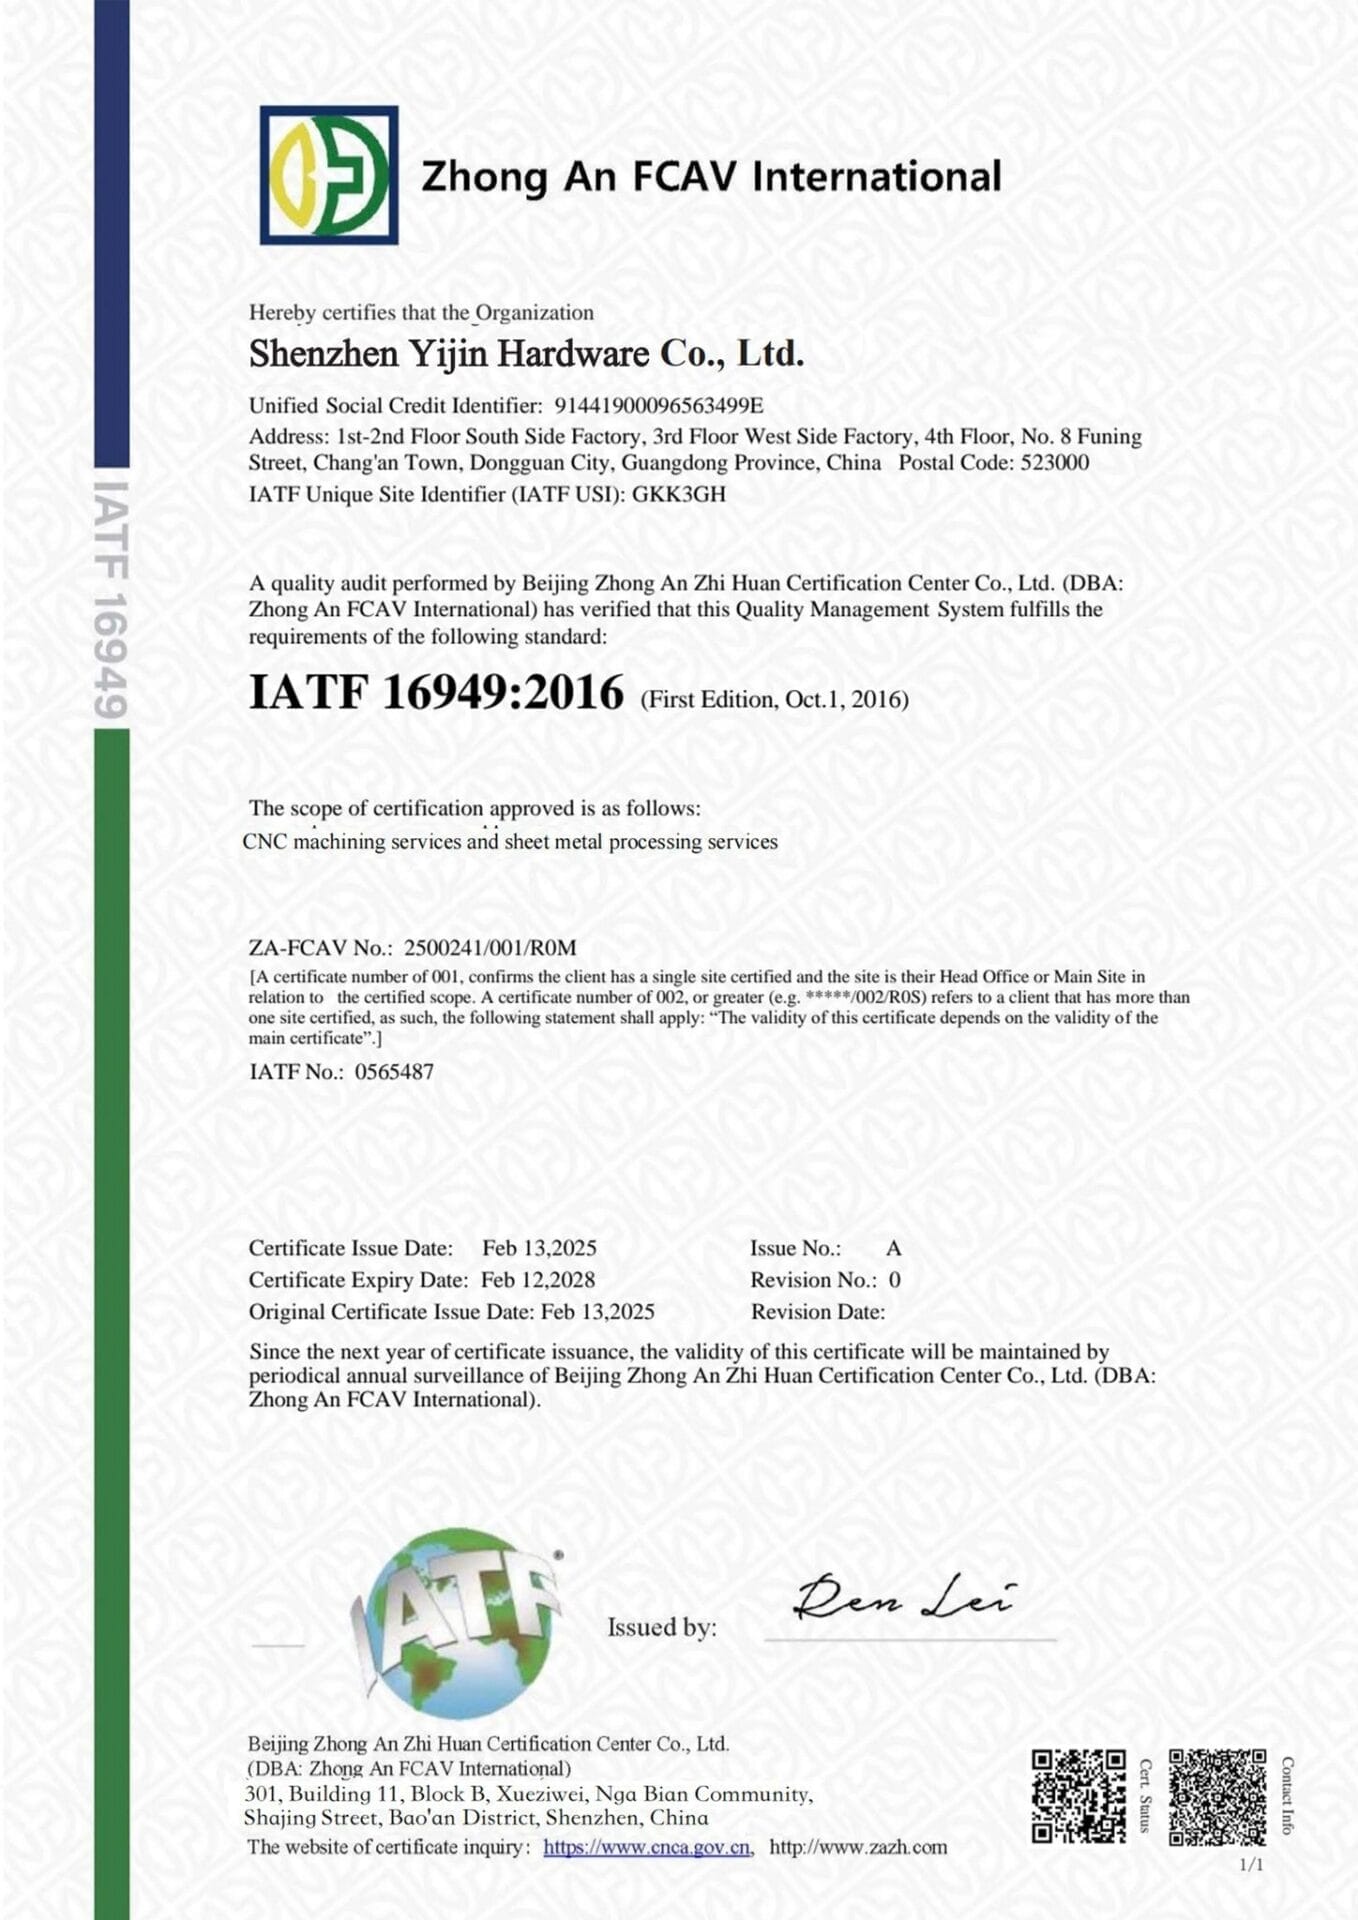
Nuestras certificaciones

Qué es el fresado CNC

El fresado CNC da forma a piezas metálicas y de plástico eliminando material con herramientas giratorias. CNC son las siglas de Control Numérico por Computadora, lo que significa que un ordenador dirige cada movimiento de la herramienta en lugar de un operario, de modo que la décima pieza coincide con la primera en cientos o miles de copias.

El fresado admite prácticamente cualquier material que vaya a utilizar en un producto acabado, desde aluminio y acero inoxidable hasta PEEK y nailon. Las mismas máquinas producen su prototipo y su serie de producción, por lo que escalar no significa cambiar de proveedor ni recalificar el proceso.

large cnc milling machine high speed cutting.jpg
nuestros servicios de fresado cnc

Cómo funciona el fresado CNC

El fresado CNC sigue cuatro pasos desde un diseño digital hasta la pieza acabada.

  1. Del diseño al programa. El software CAM convierte su modelo CAD 3D en trayectorias de herramienta, las instrucciones que indican a la fresa dónde moverse y a qué velocidad.
  2. Amarre. El operario fija la materia prima a la bancada de la máquina, selecciona las herramientas de corte y carga el programa.
  3. Corte. La máquina realiza pasadas de desbaste a altas velocidades de avance y, después, pasadas de acabado a velocidades más lentas para lograr la tolerancia y el acabado superficial finales.
  4. Inspección y acabado. El operario verifica las cotas críticas con una CMM, desbarba los bordes y aplica el acabado especificado, como anodizado o recubrimiento electrolítico, antes del envío.

Su plazo de entrega estándar es de 10 a 15 días. Una serie corta puede enviarse en tan solo 7 días.

Por qué elegir Yijin Solution para fresado CNC

Controlamos cada paso del fresado CNC, desde la programación hasta el mecanizado, el desbarbado, el acabado y la inspección. Esta integración vertical se traduce en plazos de entrega más cortos, una calidad constante de las piezas y precios directos de fábrica, sin márgenes de intermediarios.

precision and quality
Precisión y calidad

Cada lote crítico se verifica con máquinas de medición por coordenadas Zeiss, interferómetros láser y comparadores ópticos. Las piezas suelen mantener ±0,05 mm, con ±0,02 mm en programas de 5 ejes. La inspección de primera pieza y la documentación PPAP nivel 3 son estándar en las series de producción.

fast turnaround
Entrega rápida

Las piezas se envían en 10-15 días, con 7 días como plazo más rápido para una serie corta. Más de 136 centros de mecanizado, acabado propio y cambiadores de herramienta automáticos mantienen las piezas en movimiento sin depender de proveedores externos.

order any size
Pida cualquier tamaño

Los prototipos de una sola pieza y las series de producción de más de 100.000 piezas pasan por los mismos centros de mecanizado y los mismos estándares de inspección. Sin cantidad mínima de pedido. El volumen no modifica los controles de calidad.

prototyping to production
Del prototipo a la producción

Sus piezas de prototipo y de producción salen de las mismas máquinas con la misma programación. Sin recalificación, sin alta de nuevos proveedores y sin variación de proceso cuando pasa de la validación al volumen.

wide range materials
Variedad de materiales

Aluminio, acero inoxidable, aceros para herramientas, titanio, latón, cobre, superaleaciones de níquel y plásticos técnicos en más de 50 calidades. Cada pedido se entrega con certificados de colada y trazabilidad por lote de tratamiento térmico.

cost effective
Rentable

Precio directo de fábrica, sin márgenes de intermediarios. Nuestro equipo técnico revisa su plano antes de empezar la programación para identificar cambios de material y tolerancias que reduzcan el tiempo de ciclo y el coste por pieza.

Preguntas frecuentes sobre fresado CNC

Preguntas frecuentes sobre los procesos de fresado CNC, los materiales y nuestro sistema de producción.

El número de ejes debe ajustarse a la geometría de la pieza, a los requisitos de tolerancia y a la economía del amarre.

El fresado de 3 ejes resuelve el 80% de las piezas mecanizadas. Si su pieza tiene características en una o dos caras, el de 3 ejes es la opción más económica. La contrapartida es que las piezas con características en tres o más caras necesitan varios amarres, lo que añade mano de obra e introduce errores de amarre.

El fresado de 4 ejes añade un eje A giratorio, lo que permite que la herramienta alcance tres o cuatro caras en un solo amarre. Especifique 4 ejes cuando tenga cajeras, taladros o ranuras en varias caras y la tolerancia de posición entre ellas sea crítica.

El fresado de 5 ejes añade ejes B y C continuos, de modo que la fresa se inclina y gira durante el corte. Necesario para piezas con socavados, curvas compuestas o características anguladas que los amarres de 3 y 4 ejes no pueden alcanzar. El mecanizado de 5 ejes también reduce el número de amarres a uno, lo que recorta el error de posicionamiento acumulado en las piezas de precisión.

El mecanizado de 5 ejes es más caro por hora, pero más económico por pieza cuando elimina reamarres. Nuestro equipo técnico puede recomendarle el número de ejes adecuado durante la revisión de DFM.

El fresado y el torneado son procesos complementarios que juntos cubren la mayor parte del mecanizado por arranque de viruta.

El fresado mantiene la pieza fija y gira la herramienta de corte. Es la mejor opción para piezas con geometría prismática: caras planas, cajeras, ranuras y superficies 3D complejas. Los centros de mecanizado verticales y horizontales son las plataformas habituales.

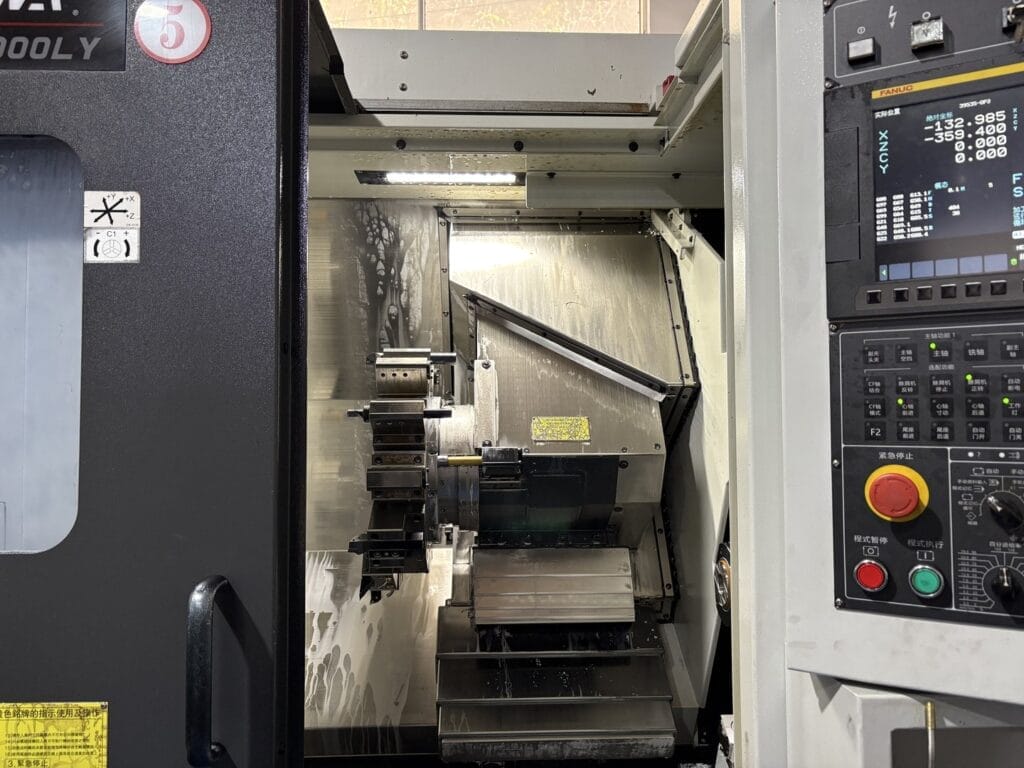
El torneado hace girar la pieza contra una herramienta fija. Es la mejor opción para piezas cilíndricas: ejes, casquillos, varillas y componentes roscados. Los tornos y los tornos de cabezal móvil son las plataformas habituales.

Muchas piezas de producción utilizan ambos. Un eje con chavetero se tornea para el diámetro cilíndrico y luego se fresca para el chavetero. Nuestra fábrica ejecuta ambos procesos en células coordinadas, de modo que las piezas híbridas siguen la misma hoja de ruta hasta el acabado.

El fresado CNC abarca la gama de materiales más amplia de todos los procesos sustractivos.

Las aleaciones de aluminio (6061, 7075, 2024, 6063, 5052) son la opción por defecto para piezas de aeronáutica, electrónica y consumo. Se mecanizan a 300-600 m/min con herramientas de carburo.

Las aleaciones de acero (inoxidable 304, 316, 416; aceros para herramientas 4140, 4340; estructurales 1018, 1045, Q235) cubren los requisitos de resistencia, corrosión y dureza. El endurecimiento por deformación del inoxidable 316 exige velocidades de avance controladas.

Los metales especiales incluyen titanio Grado 5 (Ti-6Al-4V), latón C36000, cobre C11000 y superaleaciones de níquel (Inconel 718, Monel 400). El titanio y las aleaciones de níquel requieren velocidades de corte más lentas y herramientas especializadas debido a su baja conductividad térmica.

Los plásticos técnicos incluyen PEEK, POM (Delrin), nailon, PC, ABS, PMMA, PVC y PP. Los plásticos requieren una alimentación controlada para evitar que se fundan por la acumulación de calor.

La selección del material debe ajustarse a la carga mecánica de la pieza, el entorno de trabajo y el objetivo de coste. Nuestra revisión DFM puede recomendar la mejor aleación antes de empezar la programación.

: La tolerancia depende de la clase de máquina, la selección de la herramienta y de si la pieza se somete a un mecanizado posterior o a rectificado.

Las tolerancias generales se mantienen en ±0,1 mm en cotas de hasta 50 mm y en ±0,2% del tamaño de la cota en dimensiones mayores. Esto cubre la mayoría de las piezas comerciales.

Las tolerancias ajustadas se mantienen en ±0,05 mm típico y ±0,02 mm en programas de 5 ejes con utillaje rectificado de precisión y máquinas con control térmico. Nuestra calibración con interferómetro láser garantiza ±0,005 mm por cada 300 mm de recorrido.

El acabado superficial va de 3,2 μm Ra (trayectorias de desbaste y acabado estándar) hasta 0,8 μm Ra (acabado de precisión con pasos laterales más pequeños y avances controlados). Un acabado espejo por debajo de 0,4 μm requiere una pasada de pulido adicional.

Marque las cotas críticas en su plano para que se puedan revisar y comprobar la tolerancia alcanzable antes de empezar a programar. Aplicar tolerancias excesivas a todas las cotas encarece el coste sin mejorar el rendimiento de la pieza.

Nuestro rango de trabajo está limitado a 2.000 × 1.000 × 1.000 mm en los centros de mecanizado vertical de tipo pórtico más grandes. Las piezas más grandes se pueden dividir y unir si la aplicación lo permite.

Las piezas de tamaño medio de hasta 1.000 × 600 × 500 mm se mecanizan en centros de mecanizado verticales de producción con husillos cono 40. Aquí es donde recala la mayoría de los programas de fresado comerciales.

Las piezas pequeñas de precisión de menos de 200 × 200 × 100 mm se mecanizan en husillos de alta velocidad a 12.000-20.000 RPM para trabajos de detalle fino en aluminio y latón.

Los envolventes de 5 ejes suelen ser más pequeños que los de 3 ejes debido a los mecanismos de los ejes B y C, pero los centros de 5 ejes más grandes de nuestra célula admiten 800 × 800 × 600 mm con movimiento simultáneo completo.

El fresado CNC gana en tolerancia, acabado superficial y resistencia del material. La impresión 3D gana en geometrías internas complejas y volúmenes bajos.

Elija el fresado CNC cuando se requiera una tolerancia inferior a ±0,1 mm, se necesite un acabado superficial inferior a 3,2 μm Ra en superficies grandes, o el material deba ser un grado forjado (aluminio 6061, inoxidable 304, barra de Ti6Al4V) cuyas propiedades mecánicas difieran de la versión imprimible en 3D.

Elija la impresión 3D cuando la pieza tenga canales internos, estructuras de celosía o geometrías orgánicas que el CNC no puede alcanzar, o cuando el volumen sea de 1 a 10 piezas y dominen los costes de amarre y programación.

Muchos programas utilizan fabricación híbrida: imprimir en 3D la geometría base compleja y luego fresar por CNC las cotas críticas de acoplamiento. Nuestro equipo técnico puede recomendar la división adecuada durante la revisión de DFM.

Sí. La mayoría de los programas de producción incluyen al menos una operación posterior al mecanizado.

El anodizado es estándar en piezas de aluminio por su resistencia a la corrosión y al desgaste. El anodizado Tipo II añade de 5 a 25 μm; el Tipo III hardcoat añade de 25 a 75 μm para aplicaciones con mucha abrasión.

El recubrimiento en polvo es estándar en piezas de acero para entornos exteriores o con alta concentración de sal. El recubrimiento en polvo ofrece de 500 a 1.000 horas de resistencia a la niebla salina con espesores de 60 a 120 μm.

La pasivación es necesaria en las piezas sanitarias y de grado alimentario de acero inoxidable para eliminar el hierro libre y restaurar la capa de óxido de cromo (ASTM A967).

El recubrimiento electrolítico aporta cromo brillante, níquel, zinc o estaño para acabados estéticos y funcionales sobre acero y latón. El recubrimiento añade de 5 a 30 μm a las cotas de la pieza.

El pulido hasta Ra 0,2 a 0,8 μm está disponible para superficies ópticas, caras de estanqueidad y acabados espejo. Especifique en el plano qué superficies requieren pulido, ya que es una operación manual.

Decida los requisitos de acabado durante la revisión de DFM, ya que a menudo influyen en la selección del material y en la tolerancia dimensional.

La producción de fijaciones a medida abarca una serie de procesos que convierten alambre o barra en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de los fabricantes de fijaciones con servicio integral.

  1. Conformado en frío: Los troqueles progresivos conforman la cabeza, el vástago y los rebajes a partir de un alambre en bruto. El proceso más rentable para volúmenes superiores a 10.000 piezas. Rango de diámetro de 1,5 a 25 mm.

  2. Torneado CNC: El material en barra giratorio se mecaniza con herramientas de corte. Adecuado para fijaciones con geometrías complejas, formas de rosca poco habituales o tolerancias más ajustadas de lo que permite el conformado en frío.

  3. Decoletaje: Una variante del torneado CNC para piezas de pequeño diámetro, largas o de precisión. Se utiliza para fijaciones en miniatura y tornillos médicos con tolerancias de ±0,01 mm.

  4. Laminado de roscas: Los troqueles templados conforman las roscas por desplazamiento en frío en lugar de por corte. Las roscas laminadas son más resistentes que las cortadas y no generan virutas. Proceso habitual para elementos de fijación de alta resistencia.

  5. Tratamiento térmico: El temple, el revenido, la cementación o el temple por inducción producen fijaciones con las clases de resistencia especificadas (grado 5, 8, clase 8.8, 10.9, 12.9).

  6. Recubrimiento y revestimiento: Cincado, galvanizado en caliente, niquelado químico, pavonado, Dacromet y cromado aplicados después del roscado. Aporta resistencia a la corrosión y mejora el aspecto.

  7. Inspección y ensayos: Inspección dimensional con CMM y calibres de roscas. Los ensayos mecánicos incluyen tracción, dureza y par-tensión. Ensayo de niebla salina para fijaciones recubiertas.

Un fabricante de servicio integral combina estos procesos bajo un mismo proveedor, lo que reduce los plazos de entrega y elimina la carga de coordinación de gestionar varios proveedores.

Guías de fresado CNC

Empiece hoy mismo. Consiga piezas rápidamente.

Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.

Cargue sus dibujos 2D y al menos un archivo CAD 3D para obtener un presupuesto más rápido y preciso. Si tiene varios archivos, comprímalos en .zip o .rar. ¿Prefiere el correo electrónico? Envíe su solicitud de presupuesto a info@yijinsolution.com.

Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
1 / 2 SERVICIO

Solicitar presupuesto
Cargue sus archivos de diseño para obtener un presupuesto rápido, plazos de entrega precisos y un análisis DFM gratuito.

Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.