Servicios de fundición a presión
Piezas de fundición a presión de aluminio, zinc y magnesio de precisión para automoción, electrónica y conjuntos industriales. Contamos con líneas de cámara caliente, cámara fría y fundición por gravedad con utillaje propio, acabado CNC y recubrimiento electrolítico en nuestras instalaciones de 25.000 m² en Shenzhen.
Suba su modelo 3D o plano 2D para recibir una revisión DFM y un presupuesto de utillaje en 24 horas.
- Tolerancias de ±0,10 mm en zonas de fundición, ±0,30 mm de serie; más ajustadas tras el acabado CNC
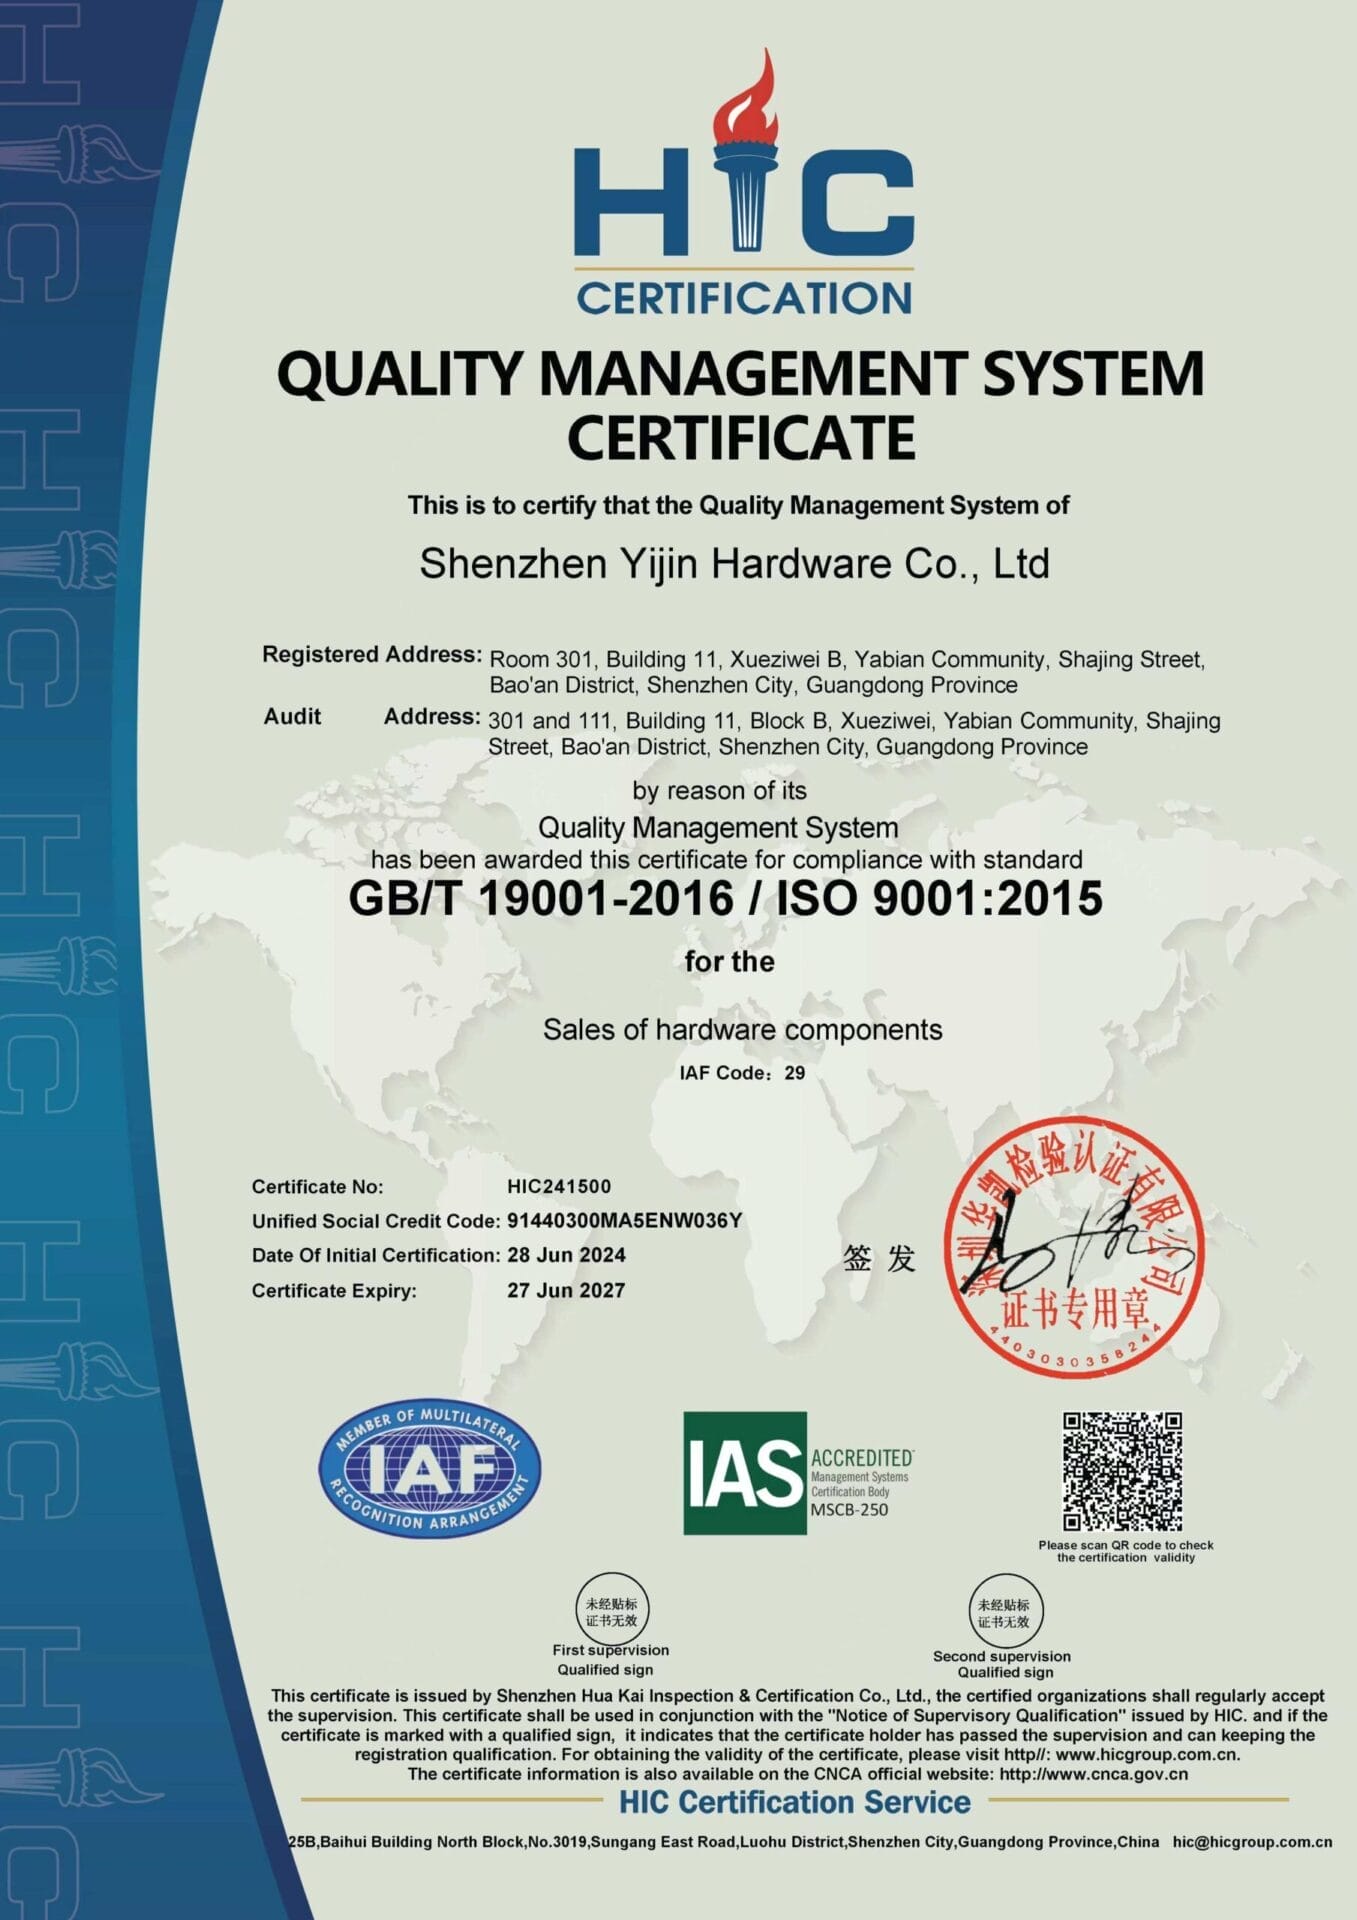
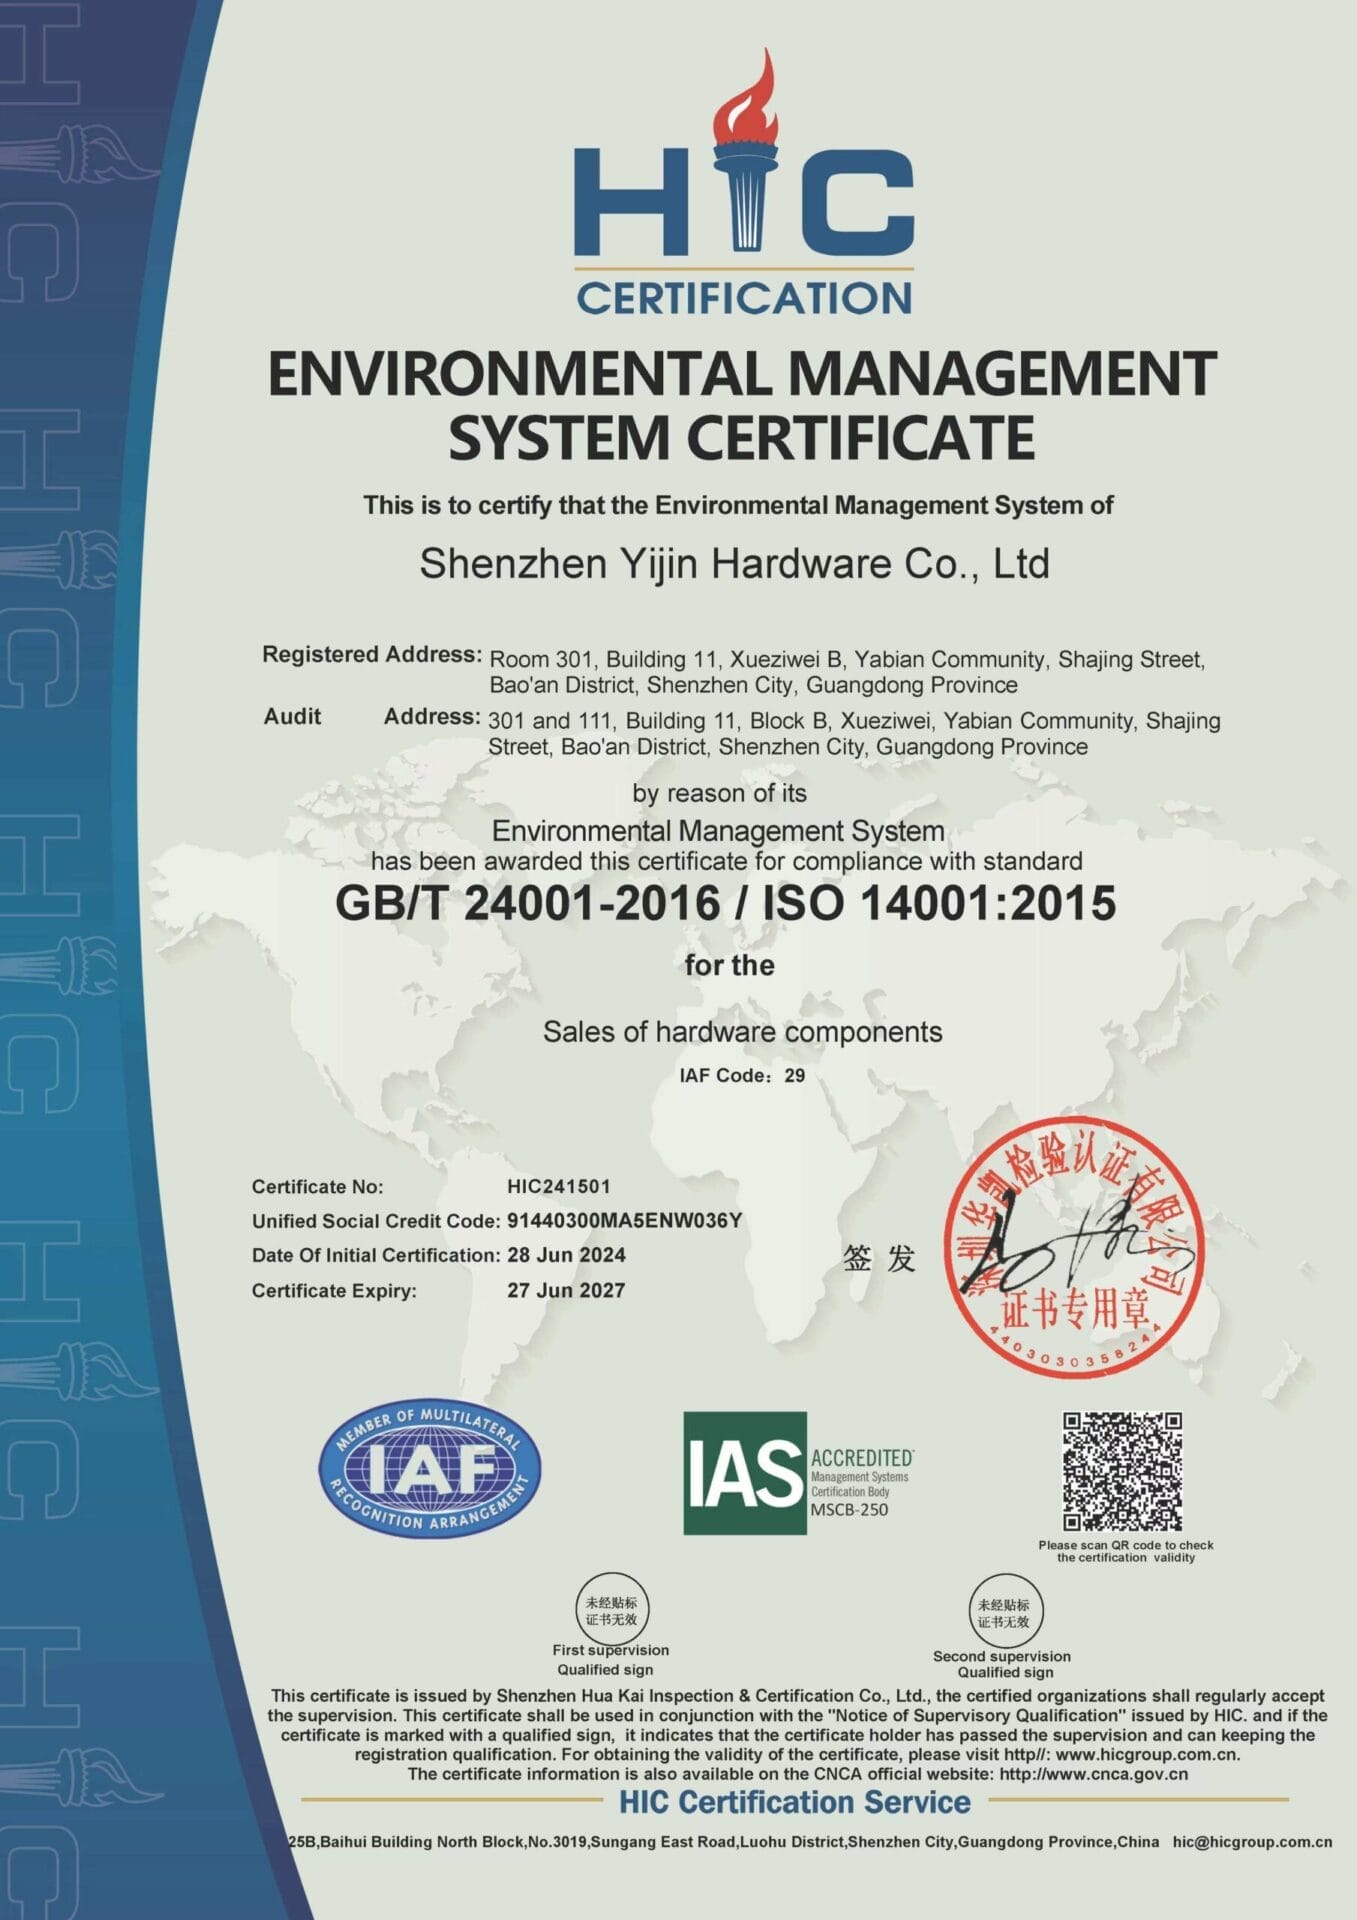
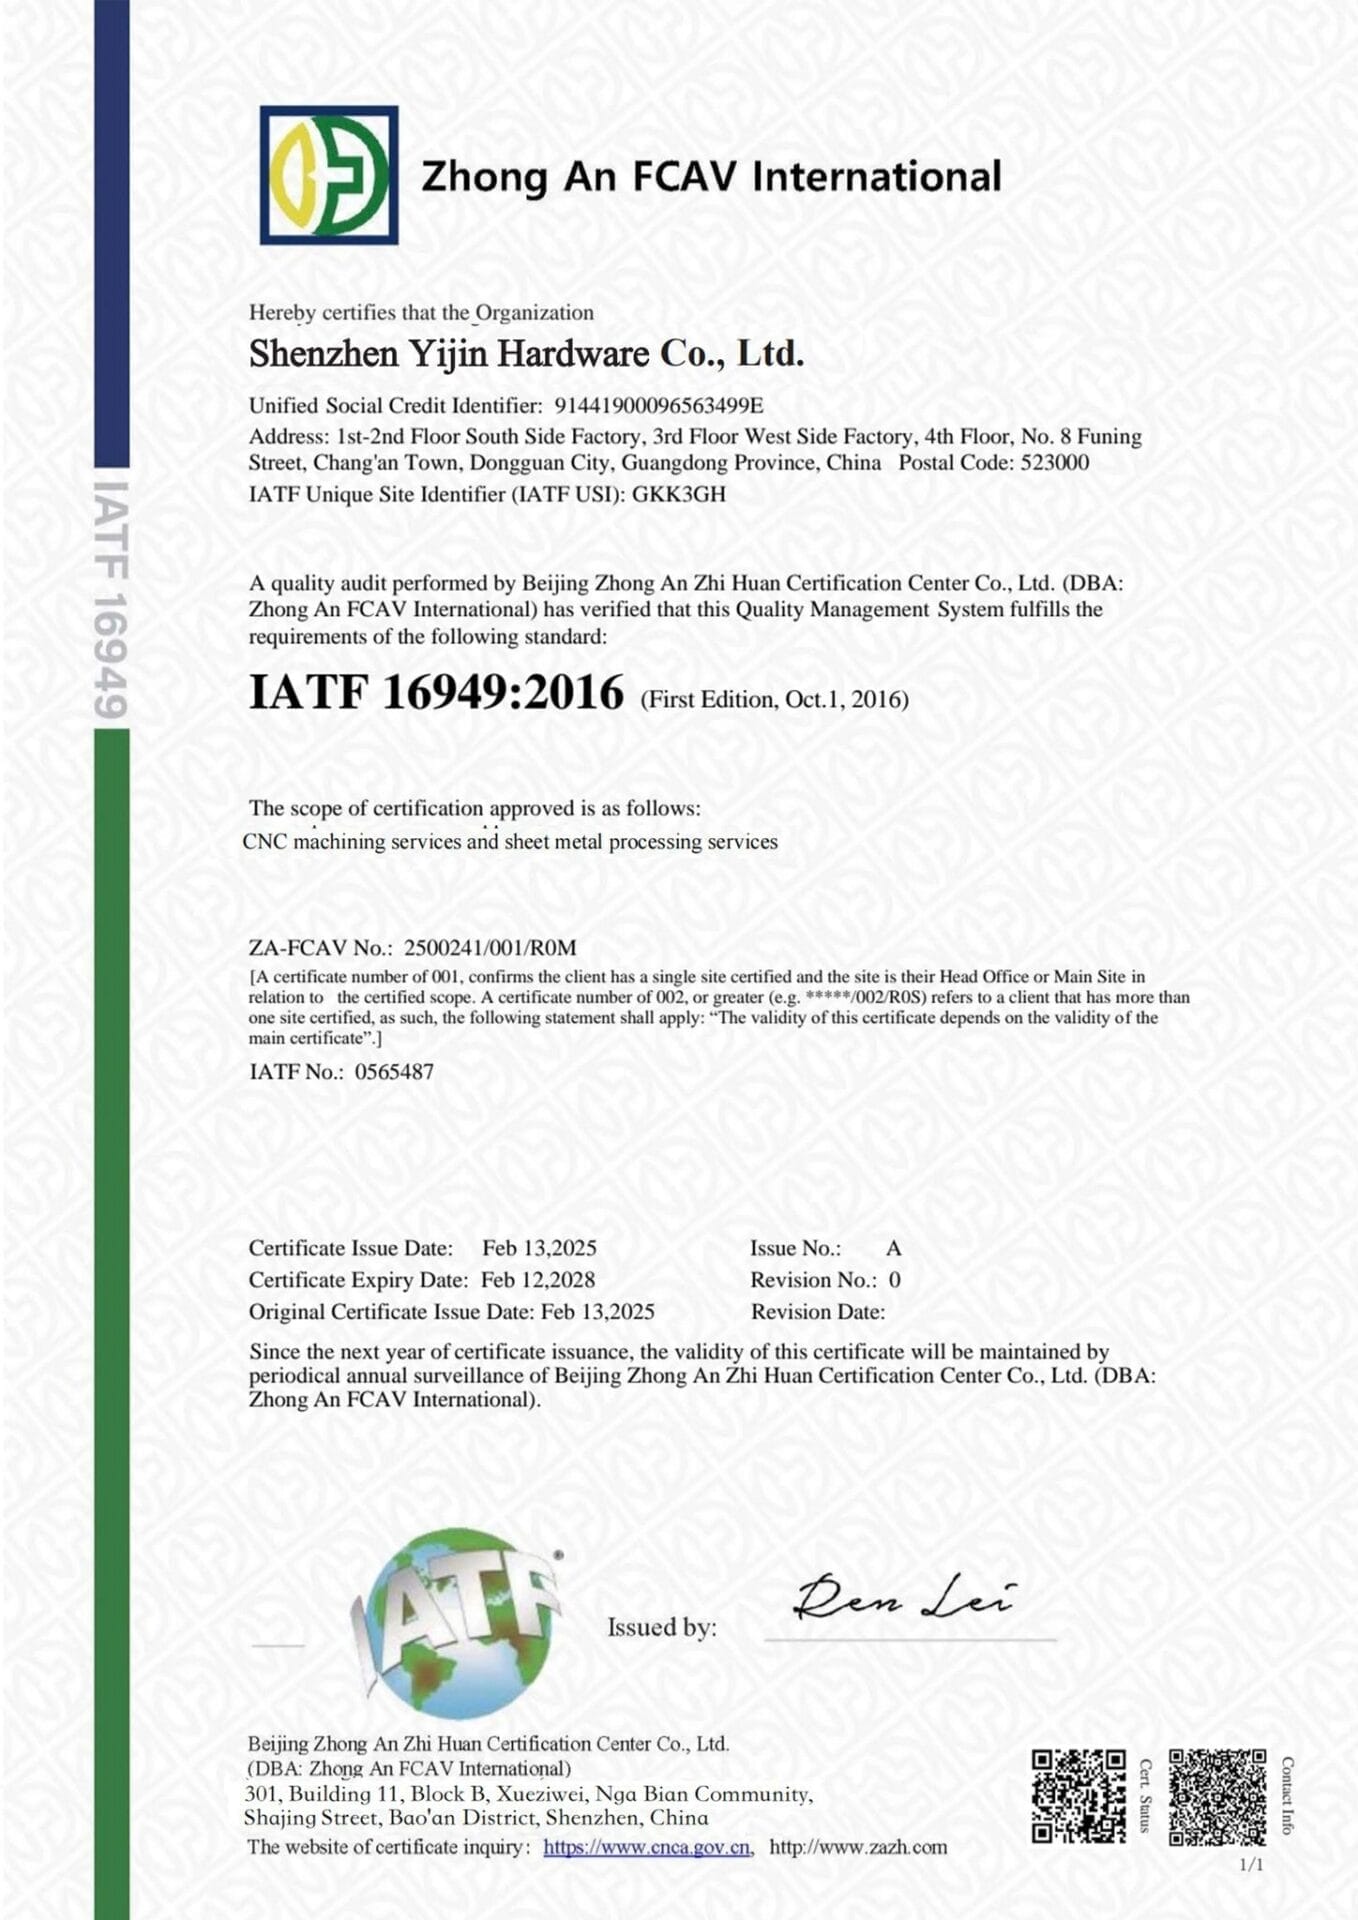
- Certificada según IATF 16949, ISO 9001 e ISO 14001
- Volúmenes desde 500 piezas de prototipo hasta más de 500.000 al año
Únase a más de 3000 empresas que trabajan con Yijin Solution


Nuestros servicios de fundición a presión
Realizamos la fundición a presión de principio a fin con un servicio integral. Cada proceso funciona en líneas de producción dedicadas con trazabilidad completa desde la aleación fundida hasta las piezas acabadas e inspeccionadas.
Fundición en cámara caliente
Las máquinas de cámara caliente mantienen las aleaciones de cinc y magnesio fundidas dentro de la máquina, empujando el metal hacia el molde a través de un cuello de cisne con tiempos de ciclo cercanos a los 20 segundos. Ideales para piezas de cinc Zamak y pequeños componentes de magnesio de hasta 2 kg. Trabajamos con prensas de cámara caliente de 80 a 400 toneladas.
Fundición a presión en cámara fría
Las prensas de cámara fría trabajan el aluminio, el latón y aleaciones de mayor temperatura que corroerían el cuello de ganso de una cámara caliente. El metal se vierte con cuchara en una manga de inyección fría y luego se fuerza hacia el molde con presiones de inyección de 70 a 175 MPa. Rango de tonelaje habitual de 250 a 3.000 toneladas. Necesario para toda la inyección de aluminio.
Fundición por gravedad
La fundición por gravedad vierte aleaciones de aluminio o cobre fundidas en moldes permanentes de acero o fundición sin presión externa. Es más lenta que la fundición a presión, pero se prefiere para piezas de pared gruesa, aluminio tratable térmicamente y fundiciones en las que importa el control de la porosidad. Ideal para volúmenes bajos y medios.
Herramientas de fundición a presión
Nuestro taller de moldes interno diseña y fabrica moldes con acero para utillaje H13 y SKD61. Precios de utillaje desde 8.000 $ para moldes de zinc sencillos de una cavidad hasta más de 80.000 $ para moldes de aluminio complejos con varios correderas. Vida útil prevista del molde: 100.000 ciclos para aluminio y hasta 1.000.000 de ciclos para zinc.
Mecanizado CNC secundario
El fresado y el torneado CNC añaden roscas, agujeros y características de tolerancias ajustadas que no se pueden fundir directamente. Tolerancias de ±0,02 mm en superficies mecanizadas. El mecanizado integrado mantiene la pieza en el mismo sistema de calidad desde la fundición hasta la inspección final.
Recubrimiento electrolítico y acabados
Recubrimiento en polvo, anodizado (tipo II y tipo III), conversión por cromatizado, pintura líquida y recubrimiento electrolítico aplicados en nuestras instalaciones. El chorreado con granalla y el desbarbado por vibración son estándar. Los pedidos con recubrimiento incluyen ensayos de niebla salina, adherencia y espesor.
De la idea a la producción
La fundición a presión forma parte de un ciclo de desarrollo de producto más amplio. Cubrimos todo el recorrido, desde el concepto inicial y la revisión de DFM hasta el diseño del utillaje, las piezas de fundición de prototipo, la inspección de primera pieza y la producción escalada. Nuestro equipo de ingeniería trabaja con usted desde el primer archivo CAD para ajustar el espesor de pared, el desmoldeo, la línea de partición y la alimentación para garantizar la colabilidad. Una vez aprobado el molde, la producción se escala en las mismas prensas y con el mismo sistema de inspección que fabricó su prototipo.
Capacidades de fabricación por fundición a presión
Estas especificaciones se aplican a todas nuestras líneas de producción de fundición a presión. Bajo petición y previa revisión técnica, se pueden alcanzar tolerancias más ajustadas y envolventes de pieza mayores.
| Característica | Descripción |
|---|---|
| Tolerancia de precisión | ±0,10 mm |
| Tolerancia estándar | ±0,30 mm |
| Plazo de entrega estándar | Utillaje del molde + muestras: 25-35 días; producción en serie: 7-15 días |
| Tamaño máximo de pieza | 400 × 400 × 200 mm |
Materiales para fundición a presión
Fundimos las aleaciones que se indican a continuación. Cada colada se verifica mediante análisis espectrográfico, con certificados de colada y trazabilidad por lote en todos los pedidos.
Aleaciones de aluminio
| Tipo | Común Grados |
| Aluminio de uso general | A380, ADC12, A383 |
| Fundición de paredes finas y piezas para fluidos | A360, A413 |
| Aluminio tratable térmicamente | A356, A357 |
Aleaciones de zinc y zamak
| Tipo | Común Grados |
| Zamak estándar | Zamak 3 (ASTM AG40A), Zamak 5, Zamak 7 |
| Serie ZA (alta resistencia) | ZA-8, ZA-12, ZA-27 |
| Zinc especial | ACuZinc5, EZAC |
Aleaciones de magnesio
| Tipo | Común Grados |
| Magnesio de uso general | AZ91D, AM60B |
| Magnesio dúctil | AM50A, AM20 |
| Magnesio de alta temperatura | AS21, AE42 |
Aleaciones de base cobre
| Tipo | Común Grados |
| Fundición de latón | C85400, C85800 (YBSC2, YBSC6) |
| Latón rojo con plomo | C83600, C84400 |
| Bronce fundido | C90300, C95400 (bronce de aluminio) |
Acabados superficiales para fundición a presión
Aplicamos los acabados superficiales en nuestras instalaciones para controlar la calidad y el plazo de entrega. Cada acabado que se indica a continuación mejora la resistencia a la corrosión, el aspecto y el rendimiento frente al desgaste de la pieza fundida.
Acabado superficial
ESPECIFICACIÓN

En bruto de fundición y granallado
Las piezas salen de la prensa con la rebaba y los canales de colada ya eliminados. Después se granallan con material de acero o cerámico, lo que produce una superficie mate uniforme, elimina cualquier resto de desmoldeante y abre los poros de la pieza para mejorar la adherencia del recubrimiento. Este es el acabado estándar para piezas de aluminio y zinc sin tratar.

Recubrimiento en polvo
El polvo se aplica electrostáticamente y se cura en un horno a 180-200 °C. El recubrimiento resultante tiene un espesor de 60-120 micras y proporciona de 500 a 1000 horas de resistencia a la niebla salina. Los colores están disponibles en RAL, Pantone y personalizados. Se utiliza habitualmente en soportes de automoción, carcasas de electrodomésticos y componentes de iluminación.

Anodizado

Conversión por cromatizado
Un proceso de pasivado químico aplicado a piezas fundidas de zinc y aluminio, disponible en acabados amarillo, transparente y azul. Las formulaciones de cromato trivalente cumplen la directiva RoHS y son la opción estándar para aplicaciones de automoción y electrónica. El recubrimiento tiene menos de 2 micras de espesor, por lo que se preserva la precisión dimensional. También mejora la adherencia de la pintura y ofrece de 96 a 240 horas de resistencia a la niebla salina.

Galvanoplastia
Recubrimiento decorativo y funcional que incluye cromo brillante, níquel satinado, cobre de adherencia y estaño. Habitual en piezas de zinc Zamak para fontanería, molduras de automoción y herrajes de consumo. Espesor de recubrimiento de 5 a 30 micras según la aplicación. Compatible con las normas ASTM B456 de cromo decorativo y ASTM B633 de zinc.

Pintura húmeda y CED
Estudio de caso
La capacidad de mecanizado de precisión de Yijin Solution resolvió nuestro cuello de botella de los últimos seis meses. La estabilidad de tolerancias de ±0,001 mm y un ciclo de entrega de 2,4 semanas aumentaron la capacidad de nuestro equipo de grabado en un 30%, y la consistencia del recubrimiento DLC prolongó directamente la vida útil del electrodo.

⚑ Reto
Vextron necesitaba portaelectrodos de precisión de aluminio 7075-T6 con una tolerancia de ±0,001 mm y un recubrimiento DLC uniforme para equipos de grabado por plasma. Los proveedores anteriores se quedaban en ±0,003 mm, con tasas de defectos del 8%, espesores de recubrimiento inconsistentes y plazos de entrega de 12 semanas que paralizaban la línea de montaje.
✓ Solución
Yijin desplegó un protocolo de cuatro etapas que combina mecanizado de cinco ejes DMG MORI con microcorte PCD, un utillaje a medida de vacío y pasadores, y un ciclo de alivio de tensiones de desbaste, envejecimiento y acabado. Un proceso patentado de recubrimiento DLC mantuvo la desviación de película dentro de ±0,2 μm mientras la inspección con CMM Zeiss verificaba cada lote.
El control de precisión de ±0,003 mm de Yijin y su tecnología de alivio de tensiones a baja temperatura resolvieron por completo nuestros problemas. Casi 800 piezas entregadas tienen una tasa de aprobación del 100% en inspección y no muestran ninguna deformación en el entorno espacial simulado de -180 °C a +150 °C.

⚑ Reto
Thales Alenia Space necesitaba piezas de chapa metálica aeroespaciales con tolerancias de ±0,005 mm para resistir el vacío, temperaturas extremas y radiación. Los proveedores anteriores se quedaban en ±0,01 mm con rendimientos inferiores al 85%, lo que provocaba retrabajos, fallos por deformación y desviaciones del 30% en el calendario.
✓ Solución
Yijin desplegó mecanizado de cinco ejes, conformado con molde blando viscoso para titanio y alivio de tensiones con nitrógeno líquido, respaldado por el control de calidad AS9100D y parámetros optimizados con IA. El sistema estabilizó tolerancias de ±0,003 mm en componentes de titanio y aluminio 7075.
Inicie su primer proyecto de fundición a presión
Le ponemos fácil pasar del modelo 3D a las piezas fundidas entregadas. Siga estos cuatro pasos para iniciar su proyecto de fundición a presión.
Solicitar presupuesto
Suba su modelo 3D, plano 2D o pieza de muestra. Reciba un presupuesto de utillaje y coste unitario en 24 horas.
Producción
Nuestro equipo de ingeniería realiza una revisión DFM y, a continuación, fabrica el molde. Las muestras de la primera inyección se inspeccionan antes de dar luz verde a la producción en serie.
Control de calidad
Cada lote se verifica según su plano mediante inspección CMM, rayos X para la porosidad interna en piezas críticas y ensayos mecánicos cuando se especifican.
Entrega
Las piezas fundidas se envían con informes de inspección dimensional, certificados de material y, cuando corresponde, resultados de niebla salina y dureza. Hay transporte aéreo exprés disponible para primeras piezas y pedidos urgentes.
La fábrica de fundición a presión de Yijin Solution
Gestionamos una planta de fabricación de más de 25.000 m² en Shenzhen, China. La planta alberga líneas de fundición a presión por cámara caliente y cámara fría de 80 a 3.000 toneladas, un taller de moldes propio con fresado CNC y electroerosión para utillaje, y 281 instrumentos de inspección, incluidos CMM, rayos X y espectrómetros. Las piezas fundidas pasan de la colada al desbarbado, el acabado CNC y el recubrimiento sin salir de la planta.
Damos servicio a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, resultados de ensayos de porosidad, dureza y niebla salina. Para proyectos que requieren documentación PPAP de automoción, las series de producción se fabrican bajo el sistema de gestión de la calidad IATF 16949 con paquetes de presentación de nivel 3.


Galería de piezas de fundición a presión
Nuestra planta de Shenzhen ha producido piezas de fundición a presión para clientes de automoción, electrónica, iluminación y equipos industriales. Cada proyecto mostrado se llevó desde el diseño del utillaje y la inspección de primera pieza hasta la producción, el acabado y el envío bajo nuestro sistema de gestión de la calidad.
Industrias a las que servimos
Tapas de bandejas de baterías para vehículos eléctricos, campanas de motores, carcasas de inversores y envolventes de estaciones de carga en aluminio A380 y A356. Aleaciones tratables térmicamente disponibles para componentes estructurales de baterías.
Carcasas de LED, cabezas de farolas y cuerpos de luminarias arquitectónicas en aluminio de pared fina A413 con acabados de pintura en polvo o anodizado. Diseñados para la disipación de calor y la integración en envolventes con clasificación IP65.
Soportes y carcasas de magnesio AZ91D para aviónica, estructuras de drones y componentes interiores donde la reducción de peso es importante. Fundiciones suministradas con certificados de material y trazabilidad.
Carcasas de transmisión, soportes de motor, tapas de poleas y nudos estructurales en aluminio A380. Producción con IATF 16949 y documentación PPAP nivel 3 bajo petición.
Carcasas de zinc y aluminio, disipadores de calor y carcasas de conectores para dispositivos de audio, informática y hogar inteligente. Fundición a presión de zinc de pared fina de hasta 0,5 mm con opciones de recubrimiento decorativo.
Carcasas y cuerpos estructurales para instrumentos de diagnóstico y carros quirúrgicos en aluminio A356. Piezas suministradas con acabados pasivados o pintados compatibles con los protocolos de limpieza clínica.
Carcasas de bombas, carcasas de reductores y cuerpos de válvula en aluminio A380 y latón C85400. Fundiciones estancas a la presión disponibles con impregnación al vacío para aplicaciones hidráulicas y neumáticas.
Carcasas de motor, carcasas de bomba y bastidores estructurales para lavadoras, equipos de climatización y pequeños electrodomésticos de cocina. Utillaje de aluminio y zinc para grandes volúmenes amortizado en programas de más de 100.000 unidades.
Carcasas de antenas 5G, disipadores de calor de estaciones base y envolventes de fibra óptica en aluminio de pared delgada. Los elementos de montaje integrados en la fundición reducen el mecanizado secundario y el tiempo de ensamblaje.
Por qué elegir Yijin Solution para la fundición a presión
Controlamos cada paso de la fundición a presión, desde el diseño del utillaje hasta la colada, el recortado, el acabado CNC y el recubrimiento electrolítico. Esta integración vertical se traduce en plazos de entrega más cortos, una calidad constante entre lotes y precios directos de fábrica sin márgenes de intermediarios.

CMM, rayos X, espectrómetros y equipos de ensayo mecánico verifican cada lote crítico. Las características de fundición mantienen ±0,05 mm, las mecanizadas ±0,02 mm, y los informes de inspección de primera pieza son estándar en todos los programas nuevos.

Utillaje en 25 a 35 días, primeras piezas en 3 a 7 días tras la aprobación del molde y envíos de producción en 2 a 4 semanas. Cámara caliente, cámara fría, mecanizado y recubrimiento electrolítico operan de forma integral, sin traspasos entre proveedores.

Desde series de 500 piezas hasta programas de producción de 500.000 o más al año, todos los pedidos se mecanizan en las mismas prensas y pasan por los mismos estándares de inspección. El volumen no cambia los controles de calidad.

Sus piezas de fundición para prototipos salen del mismo molde y la misma prensa que sus piezas de producción. Sin recalificación, sin dar de alta a un nuevo proveedor y sin variación de proceso al pasar de piloto a volumen.

Aluminio A380, A356, A413, ADC12, zinc Zamak 3 y ZA-27, magnesio AZ91D y aleaciones de base cobre fundidos con servicio integral. Cada colada se entrega con análisis espectrográfico y certificados de colada.

Los utillajes se presupuestan directamente desde fábrica, sin márgenes de intermediarios. Antes de empezar a cortar, nuestro equipo técnico revisa su plano para identificar posibles cambios de diseño que reduzcan el número de cavidades, el tiempo de ciclo o el coste por pieza.
Preguntas frecuentes sobre fundición a presión
Preguntas frecuentes sobre los procesos de fundición a presión, los materiales y nuestro sistema de producción.
1. ¿Cómo elijo la aleación adecuada para mi pieza de fundición a presión?
La selección de la aleación depende de la temperatura de servicio, la carga estructural, el peso objetivo y los requisitos de acabado.
El aluminio A380 es la opción por defecto para la mayoría de la fundición a presión general. Combina una buena colabilidad, una resistencia a la tracción de 320 MPa y un coste bajo. El A356 es tratable térmicamente (temple T6) para piezas estructurales de mayor resistencia. El A413 es preferible para paredes finas y piezas fundidas estancas a la presión.
El zinc Zamak 3 es la referencia del sector para piezas pequeñas de precisión en las que importan el acabado superficial y el detalle fino. Su bajo punto de fusión permite el procesado en cámara caliente con tiempos de ciclo cercanos a los 20 segundos. El ZA-27 ofrece mayor resistencia a la tracción (425 MPa) y mejor comportamiento como cojinete.
El magnesio AZ91D se especifica cuando el peso es crítico. Con una densidad de 1,8 g/cm³ es un 33 por ciento más ligero que el aluminio, con una buena relación rigidez-peso para carcasas de aeronáutica y electrónica portátil.
Si no está seguro de qué aleación especificar, nuestro equipo técnico puede recomendarle la opción adecuada durante la revisión DFM en función de los requisitos de carga, temperatura y acabado de su pieza.
2. ¿Cuál es la diferencia entre la fundición a presión en cámara caliente y en cámara fría?
La fundición a presión en cámara caliente y en cámara fría se diferencian en cómo llega el metal fundido al molde y en las aleaciones que puede procesar cada una.
Las máquinas de cámara caliente mantienen la aleación fundida dentro de un crisol integrado en la prensa. Un cuello de cisne sumergido en el baño inyecta el metal en el molde en cada ciclo. Esto permite ciclos cortos de 10 a 30 segundos, pero restringe el proceso a aleaciones de bajo punto de fusión que no corroen el cuello de cisne de acero. El zinc, el zamak y determinadas aleaciones de magnesio se funden en máquinas de cámara caliente.
Las máquinas de cámara fría funden la aleación en un horno independiente. En cada ciclo, un operario o un robot vierte una dosis de metal en la manga de inyección fría, que después se empuja hacia el molde con presiones de 70 a 175 MPa. El paso de transferencia adicional alarga los tiempos de ciclo (de 30 a 90 segundos), pero permite aleaciones de mayor punto de fusión, como el aluminio y el latón, que atacarían el cuello de ganso de una cámara caliente.
La fundición a presión de aluminio es siempre en cámara fría. El zinc y el magnesio pueden mecanizarse en cualquiera de las dos, según el tamaño de la pieza y el volumen de producción.
3. ¿Se pueden mecanizar, recubrir o acabar las piezas de fundición a presión?
Sí. La mayoría de las piezas de fundición a presión requieren al menos una operación secundaria antes de su envío.
El mecanizado CNC es la etapa posterior a la fundición más habitual. Cotas como agujeros roscados, superficies de estanqueidad y alojamientos de rodamientos mantienen ±0,02 mm tras el mecanizado, frente a ±0,05 mm en las cotas en bruto de fundición. Las referencias de mecanizado deben fundirse en la pieza durante el diseño del utillaje.
El recubrimiento electrolítico y la pintura se aplican para la corrosión y el aspecto. La pintura en polvo, el anodizado (solo aluminio), la conversión por cromatizado, el cromado y la pintura húmeda están disponibles en nuestras instalaciones. La pintura en polvo ofrece de 500 a 1.000 horas de niebla salina sobre aluminio.
La impregnación al vacío está disponible para piezas fundidas estancas a la presión utilizadas en hidráulica, neumática y manejo de fluidos. Este proceso rellena la microporosidad con un sellador curado dentro de la pieza.
Decida los requisitos de acabado durante la revisión DFM. Algunos acabados necesitan puntos de sujeción específicos o zonas no estéticas que es más barato diseñar en el utillaje que añadir después.
4. ¿Qué materiales se pueden utilizar para la fundición a presión?
Las aleaciones de fundición a presión se agrupan en cuatro familias principales: aluminio, zinc, magnesio y base cobre.
Las aleaciones de aluminio constituyen la mayor parte de la producción de fundición a presión. La A380 es la más utilizada para piezas generales. Las A356 y A357 son tratables térmicamente para aplicaciones estructurales. La ADC12 es el equivalente japonés ampliamente usado en automoción. La A413 es una aleación de colada fluida para paredes finas.
Las aleaciones de zinc incluyen Zamak 3, Zamak 5 y Zamak 7 para piezas de precisión generales, y la serie ZA (ZA-8, ZA-12, ZA-27) cuando se necesita mayor resistencia a la tracción o resistencia al desgaste en cojinetes.
El magnesio AZ91D es el magnesio más común en fundición a presión. El AM60B y el AM50A ofrecen una mayor ductilidad para piezas sometidas a impacto, como armazones de volante.
Las aleaciones de base cobre (latón C85400, bronce de aluminio C95400) normalmente se funden por gravedad en lugar de a presión, y se especifican para accesorios de fontanería, herrajes marinos y piezas arquitectónicas decorativas.
La elección de la aleación debe ajustarse a la carga mecánica de la pieza, el entorno de trabajo, los requisitos de acabado y el volumen de producción previsto. Nuestra revisión de DFM puede recomendar la mejor aleación para su aplicación antes de que comience el diseño del utillaje.
5. ¿Cuáles son los rangos típicos de tamaño y peso de las piezas de fundición a presión?
Fundimos piezas de 10 g a 15 kg en bruto de fundición, en máquinas de 80 a 3.000 toneladas de fuerza de cierre.
Las piezas pequeñas de menos de 100 g, como carcasas de conectores y herrajes de precisión, se fabrican en prensas de cámara caliente para zinc (de 80 a 250 toneladas). Los tiempos de ciclo rondan los 20 segundos, lo que convierte a estas máquinas en la opción más económica para piezas pequeñas de gran volumen.
Las piezas de tamaño medio, de 100 g a 5 kg, incluidas bridas de automoción, carcasas de electrodomésticos y envolventes de electrónica, se producen en prensas de aluminio de cámara fría de 400 a 1.200 toneladas. Aquí es donde se concentra la mayoría de los programas de producción.
Las piezas fundidas estructurales grandes, de 5 kg a 15 kg, como carcasas de transmisión y componentes de baterías para vehículos eléctricos, se fabrican en máquinas de cámara fría de 1.600 a 3.000 toneladas. El espesor de pared y la selección de la aleación se convierten en los factores limitantes por encima de 10 kg.
El espesor de pared determina los requisitos de tonelaje. Las paredes finas necesitan mayores velocidades y presiones de llenado, por lo que la prensa debe tener capacidad suficiente de área proyectada. Indique el tamaño, el peso y el espesor de pared desde el principio para que podamos asignar la máquina adecuada durante el presupuesto.
6. ¿Qué consideraciones de diseño son más importantes para la fundición a presión?
Cinco decisiones de diseño determinan la colabilidad, la vida útil del utillaje y el coste unitario más que ninguna otra.
El espesor de pared debe ser uniforme en toda la pieza. Objetivo de 1,5 a 3 mm para la mayoría de las piezas de fundición de aluminio y de 0,8 a 2 mm para el zinc. Las paredes desiguales provocan una solidificación diferencial, que da lugar a porosidad por contracción y huecos internos.
Los ángulos de desmoldeo son necesarios para la expulsión. Mínimo de 1 grado para el zinc, 1,5 grados para el aluminio y de 2 a 3 grados para machos profundos o geometrías complejas. Un desmoldeo insuficiente aumenta la fuerza de expulsión y acorta la vida útil del molde.
Los radios de acuerdo alivian las concentraciones de tensiones en las esquinas. Radio interior mínimo de 0,5 mm para el zinc y 1 mm para el aluminio. Las esquinas interiores vivas provocan puntos calientes durante la solidificación y el inicio de grietas bajo carga.
La situación de la línea de partición determina dónde se forma la rebaba y qué superficies pueden llevar acabados estéticos. Coloque la línea de partición en superficies no funcionales y lejos de caras de estanqueidad o superficies A estéticas.
El diseño de las entradas y los canales controla cómo llena el metal fundido el molde. Se definen durante el diseño del utillaje, no por el diseñador de la pieza, pero la geometría de la pieza influye en cuántas entradas se necesitan y dónde pueden colocarse.
Nuestra revisión DFM cubre estos cinco puntos antes de iniciar el corte.
7. ¿Qué precisión tienen las cotas de las piezas de fundición a presión?
La precisión dimensional de la fundición a presión depende de la ubicación de las cotas, la aleación y de si la pieza se mecaniza después.
Las cotas en bruto de fundición en el mismo lado de la línea de partición mantienen ±0,05 mm en dimensiones de hasta 25 mm, y ±0,1 mm en dimensiones mayores de hasta 150 mm. Son las tolerancias en bruto más ajustadas que puede esperar sin mecanizar.
Las cotas que cruzan la línea de partición, que atraviesan el plano de separación del molde, añaden la tolerancia de línea de partición a la tolerancia base. Espere ±0,15 mm en cotas que cruzan la línea de partición. Tanto el ajuste del molde como el margen para rebabas contribuyen a ello.
Las características mecanizadas sustituyen las tolerancias de fundición por tolerancias de mecanizado: ±0,02 mm en diámetros, ±0,05 mm en longitudes y acabado superficial de hasta Ra 0,8 micrómetros. Las características que requieren ajustes precisos, superficies de estanqueidad o agujeros roscados siempre deben mecanizarse.
Las roscas fundidas directamente en una fundición a presión son poco frecuentes. Utilice insertos roscados, rosque después de la fundición o diseñe para tornillos autorroscantes. Las roscas fundidas directamente solo son viables en zinc y solo donde sea aceptable un ajuste Clase 2B.
Marque las cotas críticas en su plano para que se puedan revisar de cara a la colabilidad o al sobreespesor de mecanizado antes del corte con herramienta. Especificar en exceso todas las cotas encarece el utillaje sin mejorar el rendimiento de la pieza.
8. ¿Qué procesos de fabricación por fundición a presión hay disponibles?
Las piezas de fundición a presión suelen pasar por siete etapas de proceso entre el diseño y el envío.
Diseño y fabricación de utillaje: Moldes de acero para herramientas H13 o SKD61 con canales de refrigeración, expulsores y correderas. Monocavidad para prototipos y volúmenes bajos, multicavidad para producción.
Fundición en cámara caliente: Piezas de zinc y magnesio de hasta unos 2 kg. Ciclos cercanos a los 20 segundos. El coste por pieza más bajo para piezas de precisión pequeñas y de gran volumen.
Fundición en cámara fría: Aluminio, latón y aleaciones de mayor punto de fusión. Ciclos de 30 a 90 segundos. Necesario para la mayoría de las piezas de fundición a presión de automoción e industriales.
Desbarbado y recorte: Las matrices de recorte hidráulicas eliminan la mazarota y los canales de alimentación. El desbarbado por vibración elimina la rebaba de la línea de partición. Desbarbado manual para geometrías complejas.
Mecanizado CNC: Fresado y torneado para roscas, superficies de estanqueidad y elementos con tolerancias ajustadas. Integrado con la fundición en la misma hoja de ruta y sistema de calidad.
Acabado superficial: Recubrimiento en polvo, anodizado (aluminio), conversión por cromatizado, recubrimiento electrolítico y pintura líquida. Se aplican en nuestras instalaciones bajo el mismo sistema de calidad que la fundición.
Inspección y ensayos: Inspección dimensional con CMM, rayos X para la porosidad interna en piezas críticas, verificación espectrográfica de aleaciones y ensayos mecánicos (tracción, dureza, niebla salina) cuando se especifiquen.
Un socio de fundición a presión de servicio integral combina estas siete etapas en un único proveedor, lo que elimina la sobrecarga de coordinación de gestionar talleres de utillaje, fundiciones, talleres de mecanizado y empresas de recubrimiento por separado.
Guías de fundición a presión

Aerospace Fastener Manufacturer: What Buyers Should Verify
Choosing an aerospace fastener manufacturer comes down to alloy scope, thread process, tolerance, and lot traceability. Each check is set

12 tipos de tornillos con imágenes y nombres
Un perno es un elemento de fijación roscado que atraviesa una pieza y se sujeta con una tuerca por el otro
Tipos de fijaciones para chapa metálica: Guía completa de selección
Todo conjunto de chapa metálica depende de sus elementos de fijación. El tipo de unión que especifique determinará cómo se comporta el conjunto bajo

Empiece hoy mismo. Consiga piezas rápidamente.
Piezas mecanizadas CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos