




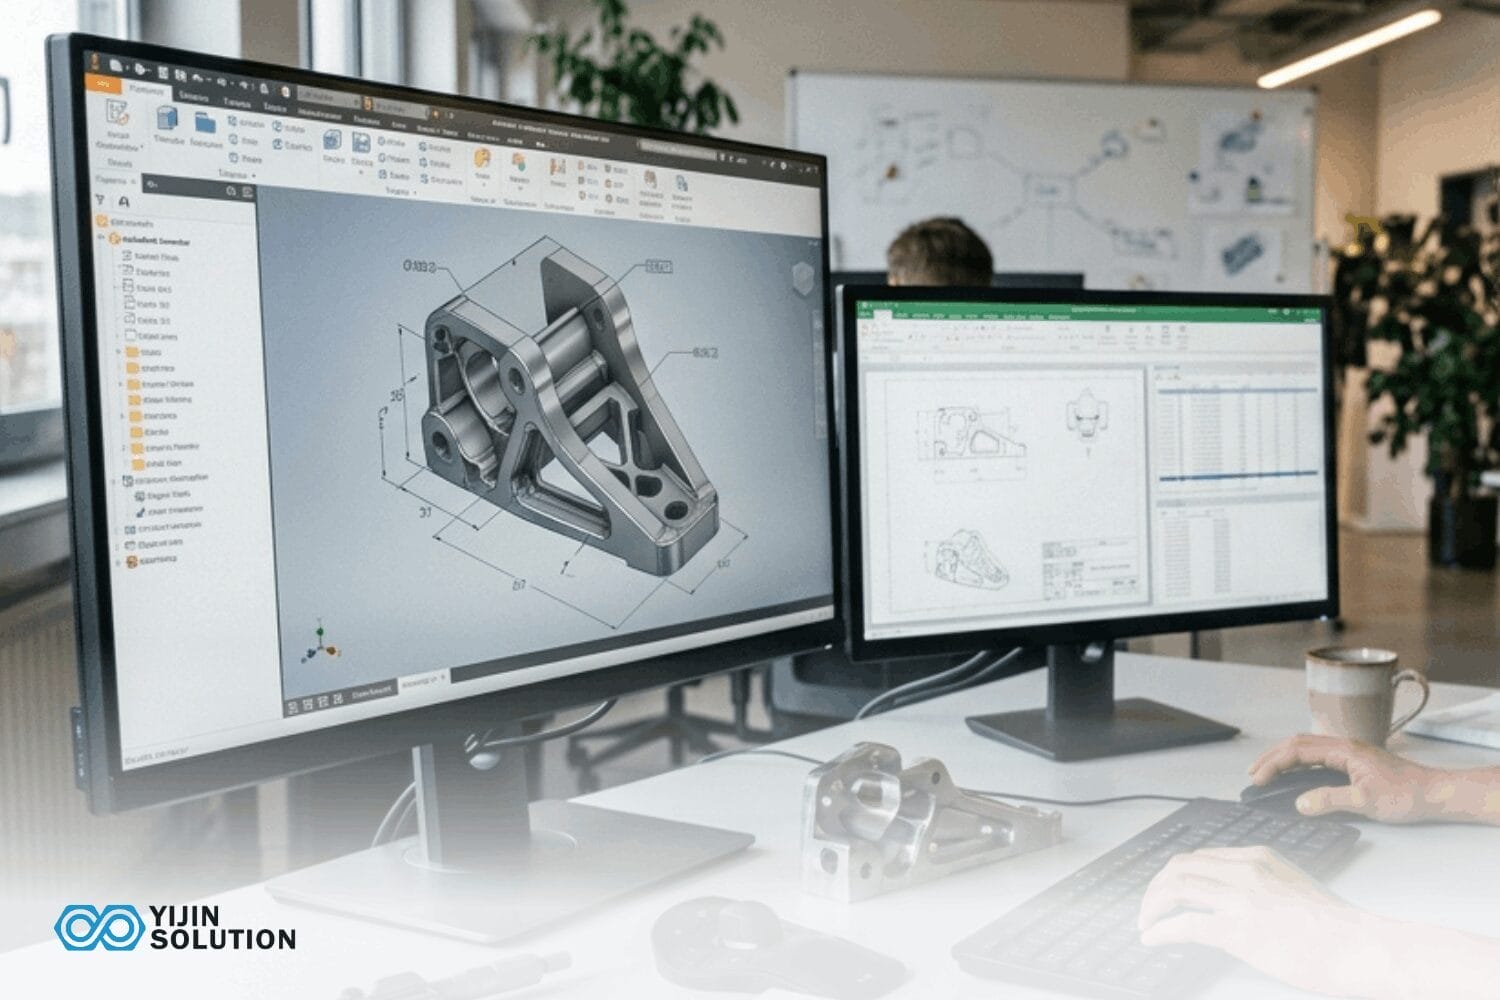
El diseño para mecanizado CNC es la práctica de dar forma a una pieza en CAD para que coincida con lo que las herramientas de corte pueden producir realmente. Las limitaciones vienen de la física: las herramientas cilíndricas giratorias tienen radios de esquina mínimos, un alcance limitado y una deflexión creciente en profundidad. Los diseños que tienen en cuenta estas limitaciones en la fase de CAD reducen el coste por pieza y el plazo de entrega antes de emitir cualquier presupuesto. Los que no lo hacen tienden a perder tiempo en represupuestos y ciclos de retrabajo tras el primer prototipo.
Esta guía recoge las reglas de diseño con mayor impacto en el mecanizado CNC coste de mecanizado, desde radios de esquina y espesor de pared hasta la selección de material y el amarre. Cada regla incluye cifras concretas y la lógica de costes que hay detrás.
¿En qué consiste el proceso de mecanizado CNC?

El mecanizado CNC es un proceso sustractivo proceso de fabricación. Las herramientas de corte controladas por ordenador eliminan material de un bloque macizo de metal o plástico para producir una pieza acabada que coincide con un modelo CAD. Las limitaciones de diseño que se indican a continuación se derivan directamente de cómo Mecanizado CNC funciona físicamente.
Las herramientas de corte son cilíndricas y tienen un alcance limitado. Eso significa que ciertas geometrías son difíciles o imposibles de producir: esquinas interiores de 90 grados reales, cavidades profundas y estrechas, y geometrías que quedan fuera de una trayectoria de herramienta en línea recta.
Las máquinas de 3 ejes abordan la mayoría de geometrías prismáticas. Las de 4 y 5 ejes añaden ejes de rotación para alcanzar ángulos compuestos y reducir el número de amarres en piezas complejas.
Directrices de diseño para mecanizado CNC, de un vistazo
La tabla siguiente resume los parámetros de diseño fundamentales para piezas mecanizadas por CNC. Utilícela como referencia rápida antes de enviar un plano a un taller de mecanizado. Cada parámetro se detalla en las secciones que siguen.
| Parámetro de diseño | Directriz general | Por qué es importante |
|---|---|---|
| Radios de esquina internos | Mínimo R0,5 mm; al menos 1/3 de la profundidad de la cajera | El diámetro de la herramienta determina el radio mínimo alcanzable; las esquinas más pequeñas exigen herramientas más lentas y de menor tamaño o electroerosión |
| Grosor de la pared | Mínimo 0,8 mm para metales, 1,5 mm para plásticos; se recomienda 1,5 mm o más | Las paredes finas provocan vibraciones y deflexión, lo que degrada acabado superficial y precisión dimensional |
| Relación profundidad-diámetro del taladro | Estándar: 4:1 o menos; taladrado profundo de hasta 10:1 | Más allá de las relaciones estándar, la evacuación de viruta se vuelve difícil y la deflexión de la herramienta aumenta el coste |
| Profundidad de rosca | De 2 a 3 veces el diámetro de la rosca | Las roscas más profundas añaden tiempo de mecanizado; las roscas más cortas corren el riesgo de no ofrecer suficiente resistencia al arranque |
| Socava | Evitar cuando no sea funcionalmente necesario; utilizar perfiles estándar en T o de cola de milano si es necesario | Cada rebaje añade un cambio de herramienta y, a menudo, un cambio de utillaje |
| Tolerancias | General: ±0,1 mm; precisión: ±0,01 a 0,05 mm | Las tolerancias más ajustadas exigen avances más lentos, más pasadas y un mayor coste de inspección |
| Acabado superficial | Tal como se mecaniza, Ra 1,6 a 3,2 µm; pasadas de acabado, Ra 0,4 a 0,8 µm | El acabado secundario afecta tanto a las cotas como a la especificación superficial |
| Sujeción de piezas | Diseño de superficies de referencia estables de 3 puntos | Las piezas sin referencias claras requieren utillajes a medida, lo que aumenta el coste y el plazo de entrega |
| Acceso de herramienta | Todas las geometrías accesibles en 4 amarres o menos | Cada amarre adicional aumenta el tiempo de mecanizado e introduce error de posicionamiento |
| Tamaños de elementos estándar | Utilice brocas en medidas métricas o imperiales y roscas estándar | Los tamaños no estándar obligan a usar utillaje a medida, lo que añade tiempo de aprovisionamiento y coste por pieza |
¿Cuáles son las pautas de diseño clave para el mecanizado CNC?
Los apartados siguientes detallan las reglas de diseño resumidas en la tabla anterior. Cada regla incluye la física subyacente, directrices numéricas concretas y las compensaciones de coste que determinan los límites.
Radios de esquina internos
Las esquinas de radio insuficiente son el error de DFM más común en los planos CNC, y el coste que añaden es fácil de evitar. Las herramientas de corte son cilíndricas. No pueden generar una esquina interior realmente afilada. El radio más pequeño que puede producir una herramienta es igual al radio de la propia herramienta, y las herramientas más pequeñas giran más despacio, se flexionan más y se desgastan antes.
La regla práctica: el radio de esquina interior debe ser al menos un tercio de la profundidad de la cajera, con un mínimo recomendado de R0,5 mm. Una cajera de 12 mm de profundidad, por ejemplo, necesita al menos un radio de 4 mm en sus esquinas. Los radios más cerrados obligan al taller a bajar a una fresa de menor diámetro, lo que implica más pasadas a velocidades de avance más bajas. En algunos casos, la única opción es la electroerosión, que añade tanto coste como plazo de entrega.
Toda esquina interior debe llevar una cota de radio explícita en el plano. Una esquina sin acotar obliga al operario a interpretar la geometría, y el radio resultante puede no cumplir los requisitos de montaje.
Grosor de la pared
Las paredes finas vibran durante el corte. El término técnico es chatter, y deja un acabado superficial rugoso y ondulado a la vez que saca las cotas de tolerancia. El espesor de pared mínimo recomendado para metales es de 0,8 mm, aunque se prefiere 1,5 mm o más para rigidez estructural. Los plásticos técnicos necesitan al menos 1,5 mm porque se deforman con más facilidad bajo la presión de la herramienta.
Son orientaciones, no límites fijos. Los mínimos alcanzables dependen de la rigidez del material, la altura de la pared y cómo se amarran las piezas. Una pared de aluminio de 0,8 mm y 5 mm de altura se comporta de forma distinta a una de 50 mm de altura. La pared más alta sufre mucha más deflexión, y mecanizarla con limpieza exige pasadas más ligeras y más tiempo.
Si un diseño requiere paredes finas, los nervios o refuerzos en la cara no estética suelen resolver el problema. Pequeños cambios de geometría pueden rigidizar la pieza lo suficiente para mecanizarla sin problemas sin añadir un peso significativo.
Profundidad del agujero y diseño de la rosca
La relación estándar entre profundidad y diámetro en taladros es de 4:1 o menos. Un taladro de 6 mm de diámetro y 24 mm de profundidad no presenta dificultad. Por encima de esa relación, la evacuación de viruta se complica. La broca tiene que entrar y salir repetidamente para evacuar la viruta, lo que aumenta el tiempo de ciclo. El taladrado profundo de hasta 10:1 es posible con brocas de cañón o refrigerante a alta presión, pero el coste por operación se dispara.
En los agujeros roscados, la profundidad mínima de roscado es de 2 a 3 veces el diámetro de la rosca. Una rosca M6 debe roscar al menos 12 a 18 mm para lograr una unión de plena resistencia. Roscar más profundo añade tiempo de mecanizado sin una ganancia de resistencia proporcional. Roscar menos arriesga que el tornillo se salga bajo carga.
Los agujeros pasantes son más económicos que los ciegos cuando el diseño lo permite. Los agujeros ciegos exigen un control de profundidad cuidadoso, y roscar un agujero ciego a fondo requiere un macho de fondo, un cambio de herramienta adicional. Los avellanados cilíndricos y los avellanados cónicos deben utilizar tamaños estándar que coincidan con el utillaje disponible. Un diámetro de avellanado cilíndrico no estándar obliga al taller a interpolar la operación con una fresa en lugar de penetrar con una herramienta específica.
Socavones y empotramientos

Un rebaje interior es cualquier elemento al que no puede llegar una trayectoria de herramienta en línea recta desde la dirección de amarre. Las ranuras en T, las gargantas para juntas tóricas en taladros interiores y las colas de milano cumplen esta condición. Cada rebaje interior suele requerir una herramienta dedicada, a veces una fresa de forma especial, y a menudo una orientación adicional del utillaje.
Las fresas estándar para ranuras en T y colas de milano existen en tamaños limitados. Si el rebaje coincide con un perfil estándar, el coste de mecanizado se mantiene razonable. Los perfiles de rebaje no estándar pueden requerir herramientas rectificadas a medida, lo que añade tiempo y coste de aprovisionamiento. En una máquina multieje, algunos rebajes pueden alcanzarse inclinando el husillo, pero esto eleva la tarifa por hora.
Cada rebaje se beneficia de una marca durante la revisión del diseño y de una comprobación de si la característica es funcionalmente necesaria. Si una ranura para junta tórica se puede trasladar a una superficie exterior, el problema de acceso de la herramienta desaparece por completo.
Tolerancias
La tolerancia condiciona el coste según una curva pronunciada. El mecanizado CNC estándar alcanza ±0,1 mm en la mayoría de las cotas sin esfuerzo especial. El mecanizado de precisión llega a ±0,05 mm. El trabajo de alta precisión, hasta ±0,01 mm, requiere avances más lentos, pasadas de acabado adicionales, condiciones térmicas controladas y una mayor carga de inspección. ASME Y14.5 define el marco estándar para el dimensionado y tolerado geométrico que rige cómo aparecen estas indicaciones en los planos de ingeniería.
Se puede alcanzar una banda de tolerancia de ±0,01 mm en piezas con un amarre adecuado y materiales estables como el aluminio 6061 o el latón. No es una capacidad universal. La tolerancia alcanzable depende de la geometría de la pieza, el comportamiento del material, el tamaño de la cota y la estrategia de amarre.
Las tolerancias ajustadas deben reservarse para superficies de contacto críticas, elementos de referencia e interfaces funcionales. Aplicar una tolerancia general de ±0,05 mm a todo un plano cuando solo dos taladros la necesitan realmente puede añadir entre un 20 y un 40 por ciento al tiempo de mecanizado sin ningún beneficio funcional. Las tolerancias generales cubren las características no críticas, mientras que las indicaciones de precisión gestionan las cotas que importan para el montaje y el rendimiento.
Acabado superficial
El acabado superficial estándar tal como se mecaniza en una pieza fresada en CNC se sitúa entre Ra 1,6 y 3,2 µm. Las pasadas de acabado con un paso lateral reducido y un compromiso de herramienta controlado pueden bajarlo a Ra 0,4 a 0,8 µm, aunque el tiempo de ciclo aumenta en consecuencia. La rugosidad superficial se mide según ISO 4287, que define los parámetros Ra, Rz y Rmax utilizados en la mayoría de los planos técnicos.
Cuando la aplicación lo requiere, los procesos de acabado secundarios como el anodizado, el rectificado, el pulido o el microgranallado pueden mejorar tanto el aspecto como el rendimiento funcional. Cada uno de estos procesos interactúa con las cotas mecanizadas principales.
El anodizado es un ejemplo habitual. El anodizado sulfúrico Tipo II añade aproximadamente de 5 a 18 µm de crecimiento superficial por cara, según el espesor del recubrimiento y la aleación. En una cota con tolerancia de ±0,02 mm, ese desplazamiento dimensional importa. El anodizado duro, o Tipo III, añade bastante más, potencialmente de 25 a 50 µm por superficie.
Si una pieza se va a anodizar, el plano debe especificar si las tolerancias se aplican antes o después del recubrimiento, y las cotas mecanizadas deben tener en cuenta el crecimiento previsto. El acabado superficial y los márgenes de recubrimiento pertenecen a la conversación de diseño, no a la posterior al mecanizado.
Amarre de piezas y consideraciones de utillaje
Cada vez que se descarga una pieza, se voltea y se vuelve a amarar, ocurren dos cosas: aumenta el tiempo de mano de obra y se introduce un pequeño error de posición. El objetivo del DFM es reducir el número de amarres necesarios para mecanizar la pieza.
Toda pieza debería incluir al menos una superficie de referencia plana y estable. Esta superficie de referencia es contra la que se amarra el utillaje. Sin una geometría de referencia clara, el taller tiene que fabricar un utillaje a medida, lo que añade coste y plazo de entrega. El contacto en tres puntos es el mínimo para una sujeción estable, y las piezas con geometría de base curva o irregular son más difíciles de posicionar con precisión.
El mecanizado de 5 ejes a menudo permite consolidar un trabajo de 3 ejes con 4 amarres en uno o dos amarres. La tarifa por hora es más alta, pero el coste total suele salir más bajo en piezas complejas porque se reducen el tiempo de amarre, el coste del utillaje y el error de posicionamiento.
Selección de material y su efecto en la mecanabilidad
La elección del material afecta a la vida de la herramienta, el tiempo de ciclo, el acabado superficial alcanzable y el coste por pieza. No todos los metales se mecanizan igual, y las diferencias son lo bastante grandes como para cambiar la economía de un proyecto.
| Material | Maquinabilidad | Aplicación típica |
|---|---|---|
| Aluminio 6061-T6 | Excelente, altas velocidades de corte, larga vida útil de la herramienta | Piezas estructurales, carcasas, disipadores de calor |
| Latón C360 | Excelente, de fácil mecanizado y con rebabas mínimas | Conectores eléctricos, racores, cuerpos de válvula |
| Acero al carbono 1018 | Bueno, velocidades moderadas | Soportes, ejes, componentes estructurales |
| Acero inoxidable 304 | Moderado, se endurece por deformación durante el corte | Procesado de alimentos, medical, ferretería marina |
| Acero inoxidable 316L | De moderada a difícil, formación de viruta pegajosa | Procesado químico, instrumental quirúrgico |
| Titanio Ti-6Al-4V | Difícil, baja conductividad térmica | Estructural aeroespacial, implantes médicos |
| PEEK | Buena con herramientas afiladas, se funde si se sobrecalienta | Productos sanitarios, utillajes para semiconductores |
Los materiales más duros y abrasivos requieren velocidades de corte más lentas y cambios de herramienta más frecuentes. Una pieza de titanio puede tardar de tres a cinco veces más en mecanizarse que una pieza de aluminio equivalente, con un mayor coste de herramienta añadido. Cuando el diseño permite flexibilidad de material, elegir una aleación más mecanizable reduce el coste por pieza sin cambiar el proceso de fabricación. Para piezas cuya geometría favorece formando por corte excesivo, fabricación de chapa metálica suele ser la opción más económica.
Utilice tamaños de elemento estándar
Diseño según tamaños de broca estándar, tamaños de rosca, y los diámetros de avellanado es una de las formas más eficaces de reducir el coste por pieza sin cambiar la función del diseño.
Un agujero de 3 mm es una operación de una sola herramienta con una broca estándar. Un agujero de 3,15 mm obliga al taller a interpolar el diámetro con una fresa, lo que es más lento y más caro. La misma lógica se aplica a las roscas: las medidas métricas estándar como M3, M4, M5, M6, M8 y M10 utilizan machos de roscar disponibles en catálogo. Los pasos de rosca no estándar requieren machos dedicados o programas de fresado de roscas, lo que añade tiempo y compra de herramientas.
Los avellanados cilíndricos y los avellanados cónicos deben coincidir con la norma del tornillo utilizado, ya sea DIN, ISO o ANSI. Incluir una medida no estándar en un plano puede añadir un paso de compra de herramienta especial a todo el trabajo. Si no se puede evitar una medida no estándar, debe indicarse en las notas del plano para que el taller pueda presupuestar el utillaje por separado en lugar de repercutir el coste en el precio de la pieza.
Acceso de herramienta y número de amarres
Todas las cotas de una pieza deben ser accesibles mediante una trayectoria recta desde al menos una de las seis direcciones principales: superior, inferior, frontal, trasera, izquierda y derecha. Las cotas que quedan fuera de estas direcciones de acceso requieren mecanizado de 5 ejes o una operación secundaria.
El número de amarres importa porque cada nuevo amarre introduce tiempo de mano de obra y un pequeño error de posición entre las cotas mecanizadas en distintas orientaciones. Una pieza que se mecaniza en uno o dos amarres en una máquina de 3 ejes tiene una ventaja de coste significativa frente a un diseño con varios amarres. En geometrías complejas, un único amarre de 5 ejes puede costar más por hora pero menos en total, porque elimina los cambios de utillaje y el error de posición acumulado que conllevan.
El alcance de la herramienta también afecta a la precisión. Las cajeras profundas y las ranuras estrechas requieren fresas de gran alcance, que se flexionan más bajo las fuerzas de corte y reducen la precisión alcanzable. Como norma general, la profundidad de la cavidad no debe superar cuatro veces la anchura de la geometría. Las geometrías más profundas son posibles, pero requieren avances más lentos y pasadas más ligeras para controlar la flexión.
Texto, grabado y marcado de piezas
El grabado incide caracteres en la superficie. El embutido elimina material alrededor de cada carácter para dejar letras en relieve. El texto grabado es significativamente más económico de mecanizar, y la diferencia de tiempo de ciclo aumenta en piezas con números de serie largos o logotipos detallados.
Las tipografías sans serif de 20 puntos o más se mecanizan con limpieza. Los trazos finos y las serifas son difíciles de reproducir en tamaños pequeños. Si la pieza se va a anodizar, el marcado láser suele ser una opción mejor que el grabado. Marcado láser en aluminio anodizado produce texto permanente de alto contraste sin aumentar el tiempo de mecanizado.
Las especificaciones de texto deben aparecer en el plano, no solo en el modelo CAD. La ubicación, la fuente, la altura de carácter y la profundidad de grabado deben figurar como cotas acotadas. Los talleres que reciben un modelo sólido con texto incrustado y sin indicación en el plano pueden interpretar el texto como decorativo en lugar de funcional, y así es como se pasan por alto los marcados.
¿Qué errores de diseño encarecen más el mecanizado CNC?
Las reglas de diseño anteriores abarcan orientaciones a nivel de operación. Los errores que se indican a continuación son cuestiones a nivel de plano y de proceso que quedan fuera de cualquier operación individual, y una autoevaluación rápida antes de enviar un plano a un taller de mecanizado detecta los que provocan con más frecuencia repeticiones de presupuesto o retrabajos.
- Cotas GD&T ausentes o contradictorias. Un dimensionado geométrico ambiguo genera diferencias de interpretación entre el diseñador y el mecánico. Un único sistema de referencia de datos y marcos de control de características coherentes evitan la mayoría de los problemas. Si el taller tiene que llamar y preguntar qué significa una tolerancia, el plano no era lo bastante claro.
- Diseñar según las propiedades del material sin confirmar su mecanizabilidad. Un material puede tener la resistencia a la tracción y la resistencia a la corrosión adecuadas para la aplicación, pero si se endurece por deformación de forma agresiva o produce virutas largas y fibrosas, los costes de mecanizado aumentan. Conviene comprobar los índices de mecanabilidad antes de fijar la selección de un material.
- Notas del plano que no coinciden con el modelo CAD. Cuando un radio de esquina, un tamaño de taladro o una especificación de rosca difieren entre el plano 2D y el archivo 3D, el taller tiene que parar y preguntar cuál es correcto. Una jerarquía clara en el plano (la nota estándar “prevalece el plano”) evita la mayoría de estos retrasos.
Revise el diseño para fabricación (DFM) antes de la producción CNC
La mayor parte del coste del CNC se fija durante la fase de CAD, mucho antes de que empiece el mecanizado, por lo que la fase de diseño es el lugar idóneo para optimizar.
La revisión DFM gratuita de Yijin Solution evalúa cada característica frente a restricciones reales de utillaje, material y sujeción, y devuelve recomendaciones de diseño concretas en un plazo de 24 horas desde la carga del archivo CAD.
Cargue su archivo CAD para una verificación de fabricabilidad a nivel de característica y un presupuesto.
Preguntas frecuentes sobre una guía práctica de diseño para el mecanizado CNC
Estas preguntas surgen con más frecuencia durante la revisión DFM y el presupuesto.
¿Cuál es el espesor de pared mínimo para piezas metálicas mecanizadas por CNC?
El mínimo práctico para metales es de 0,8 mm, y se recomienda 1,5 mm o más para garantizar la rigidez. Los mínimos alcanzables dependen del material concreto, la altura de la pared y cómo se amarran las piezas, no solo de la capacidad de la máquina. Aleaciones de aluminio toleran mejor las paredes más finas que el acero inoxidable porque son más rígidos en relación con las fuerzas de corte. Las paredes altas sin soporte requieren pasadas más ligeras independientemente del material, lo que aumenta el tiempo de ciclo.
¿Cómo reduzco el coste de las piezas mecanizadas por CNC mediante el diseño?
Hay cuatro aspectos que importan sobre todo: la gestión de tolerancias, los tamaños de elementos estándar, el número de amarres y la revisión DFM. Aplique tolerancias ajustadas solo donde sean funcionalmente necesarias. Especifique tamaños de broca y rosca estándar para evitar utillajes a medida. Diseñe geometrías que se mecanizan con el menor número de amarres posible. Una revisión DFM gratuita identifica oportunidades de reducción de costes antes de emitir el primer presupuesto, y es el paso más eficaz para bajar el coste por pieza.
¿Qué tolerancias se pueden alcanzar con el mecanizado CNC?
El mecanizado CNC estándar mantiene ±0,1 mm. El trabajo de precisión alcanza ±0,05 mm, y el mecanizado de alta precisión puede mantener ±0,01 mm en condiciones controladas. Las tolerancias más ajustadas no son gratis. Cada paso hacia ±0,01 mm aumenta el tiempo de ciclo, requiere pasadas de acabado adicionales y eleva el coste de inspección. El enfoque rentable es especificar tolerancias ajustadas solo en las cotas donde realmente importan, como taladros que se acoplan con rodamientos o superficies de referencia que definen la alineación.
¿Cuál es la diferencia entre Fresado CNC y torneado CNC ¿para fines de diseño?
El fresado CNC elimina material de una pieza fija mediante una herramienta giratoria. Es adecuado para piezas prismáticas, cajeras y superficies 3D complejas. El torneado CNC gira la pieza contra una herramienta fija y es adecuado para piezas cilíndricas y con simetría axial. Las restricciones de diseño difieren entre ambos: el fresado condiciona los radios de las esquinas y el acceso de la herramienta, mientras que el torneado condiciona las relaciones de diámetro y el descentramiento de las roscas. Una pieza con características tanto prismáticas como cilíndricas puede requerir ambas operaciones.
¿Afecta la indicación del acabado superficial al coste del mecanizado CNC?
Sí. Las especificaciones de acabado superficial determinan directamente la estrategia de mecanizado. Un acabado Ra 3,2 µm es alcanzable con parámetros de fresado estándar. Un acabado Ra 0,8 µm requiere pasadas de acabado específicas con un paso más fino, lo que aumenta el tiempo de ciclo. Las operaciones secundarias como el rectificado o el pulido añaden coste adicional. El anodizado también afecta a las dimensiones finales, por lo que las especificaciones de acabado superficial y recubrimiento deben coordinarse durante la fase de diseño para evitar sorpresas tras el mecanizado.
Volver arriba: Guía práctica de diseño para el mecanizado CNC




 English
 Spanish
 German
 French