
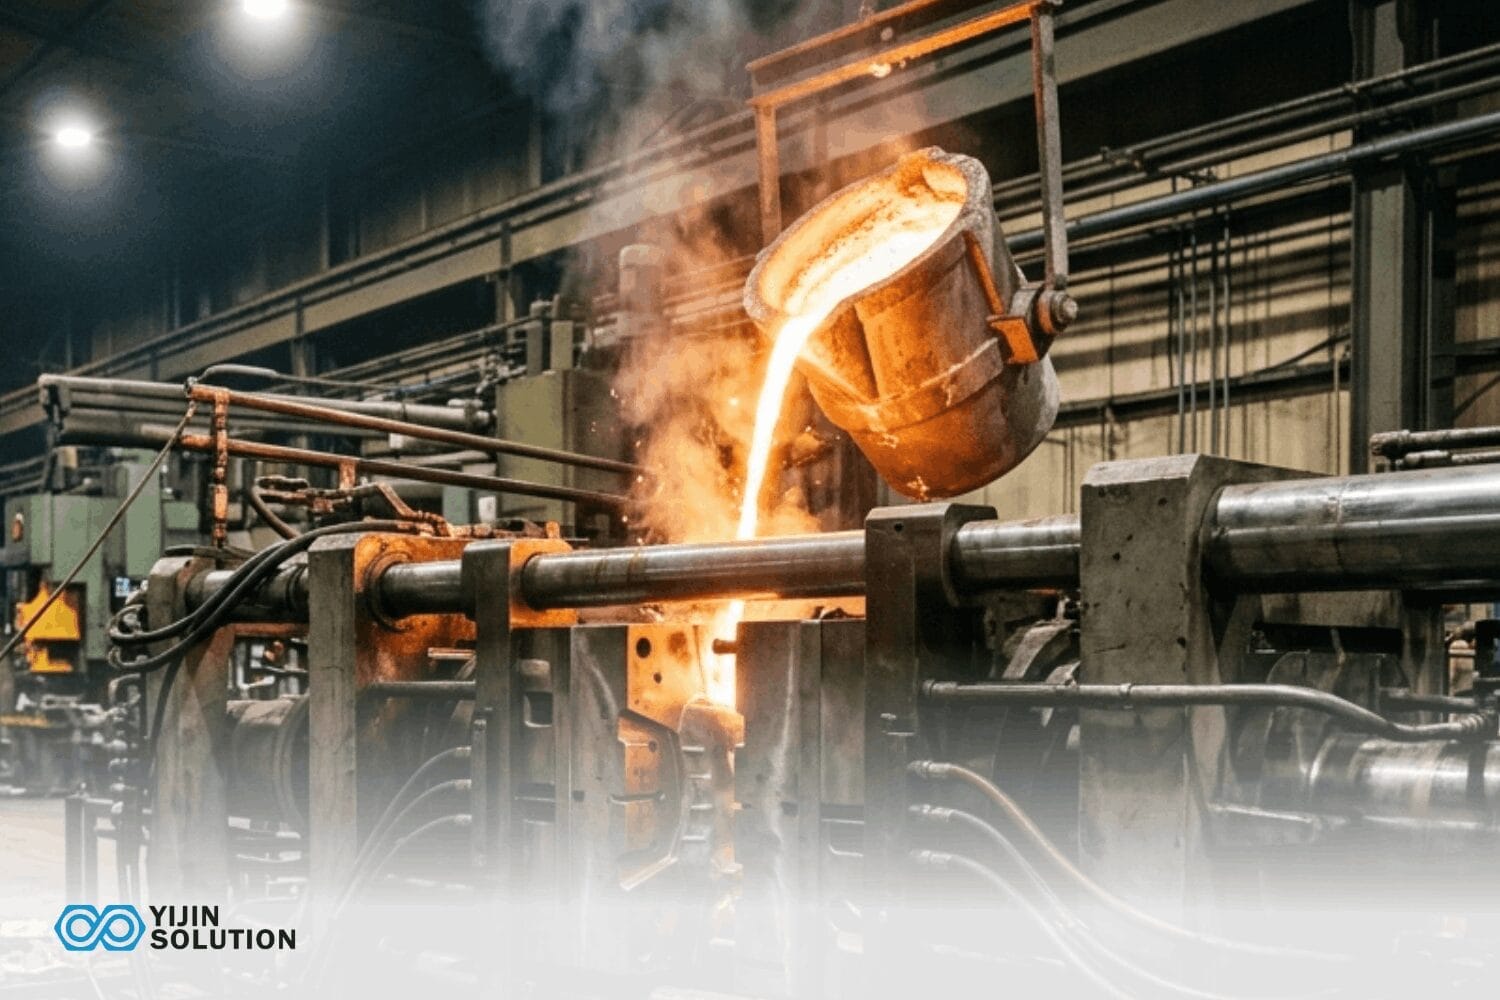
La selección de un proveedor de fundición a presión se reduce a la idoneidad del proceso, el nivel de certificación y si el proveedor puede escalar con su programa. El mercado estadounidense de fundición a presión es sustancial, y solo el segmento de fundición a presión en molde alcanzó un valor de 42.500 millones de dólares en 2026. Esa escala refleja diferencias reales de capacidad, documentación e idoneidad para el comprador entre los proveedores competidores.
Las 10 empresas que figuran a continuación se seleccionaron por su capacidad de proceso, nivel de certificación, variedad de aleaciones y adecuación al comprador. Algunas son fundiciones a presión directas que operan sus propias prensas. Otras gestionan plataformas digitales que derivan los trabajos a redes de proveedores verificados.
Utilice los perfiles que figuran a continuación para emparejar cada proveedor con la aleación, el nivel de certificación y la escala de producción que su programa realmente requiere.
Cómo seleccionamos las 10 principales empresas de fundición a presión de EE. UU.

Los criterios que figuran a continuación van más allá de los nombres de empresas y los tonelajes de las prensas. Cada uno refleja un factor que determina las decisiones reales de compra: qué sectores regulados puede atender un proveedor, qué aleaciones maneja su equipo y si puede acompañar un programa desde el prototipo hasta la producción
Certificaciones y estándares de calidad
La ISO 9001 es la base para cualquier proveedor de fundición a presión. La IATF 16949 habilita a una empresa para las cadenas de suministro de producción de automoción. La AS9100D abre la puerta a los programas aeroespaciales. La ISO 13485 cubre los componentes de dispositivos médicos. El nivel de certificación determina a qué sectores regulados puede servir un proveedor y qué paquetes de documentación puede entregar.
Rango de procesos y cobertura de aleaciones
La fundición a presión en molde de cámara caliente (HPDC) es el proceso más común de esta lista, pero la fundición por gravedad, al vacío y por compresión responden a requisitos de pieza distintos. Las máquinas de cámara fría trabajan el aluminio y su punto de fusión más alto. Las máquinas de cámara caliente trabajan el zinc y magnesio con tiempos de ciclo más rápidos. El parque de máquinas de un proveedor determina qué aleaciones están disponibles y qué geometrías de pieza son viables.
Precisión y tolerancia capacidad
Las tolerancias estándar NADCA sirven de referencia sectorial para la fundición a presión, pero la precisión alcanzable en una pieza concreta depende de la selección de la aleación, el espesor de pared, la geometría de la pieza y los controles de proceso del proveedor. Los compradores deben solicitar datos de tolerancia específicos para la geometría y la aleación de su pieza en lugar de fiarse de una única cifra publicada. La tolerancia en bruto de fundición y la tolerancia tras el mecanizado CNC miden etapas distintas del proceso y no deben compararse como si describieran la misma capacidad.
Escala de producción y plazo de entrega
Algunos fabricantes de fundición a presión se centran en el suministro a OEM de gran volumen, con más de 50.000 piezas al año. Otros ofrecen utillaje rápido para prototipos y producción puente. Un proveedor que abarca ambos dentro del mismo sistema de calidad elimina el riesgo y el retraso de traspasar el proyecto entre proveedores cuando este crece.
Historial y sectores
Las relaciones documentadas con fabricantes de equipos originales, los casos de éxito publicados y la diversidad de sectores indican un control de procesos sostenido. Las empresas que prestan servicio a los sectores aeroespacial y médico asumen una mayor responsabilidad en materia de calidad que las que solo atienden aplicaciones de consumo. La trayectoria de un proveedor en sectores regulados es la evidencia más práctica de que su proceso puede cumplir con el suyo.
Tabla comparativa rápida: principales empresas de fundición a presión de EE. UU. de un vistazo
Utilice esta tabla para comparar proveedores por capacidad de aleaciones, nivel de certificación y escala de producción antes de leer los perfiles completos que figuran a continuación. Los plazos de entrega y las tolerancias reflejan rangos de capacidad publicados y variarán según la geometría de la pieza, la aleación y el volumen del pedido.
| Rango | Empresa | Lo mejor para | Tol. de fundición. | Posmecanizado CNC | Escala | Certificaciones |
|---|---|---|---|---|---|---|
| #1 | Solución Yijin | Socio con certificación completa, flujo de trabajo con DFM desde el inicio | ~±0,10 mm std | ±0,01 mm en cotas específicas | Del prototipo a la serie | AS9100D, IATF 16949, ISO 13485, ISO 9001 |
| #2 | Xometry | Presupuesto instantáneo, amplio acceso a certificaciones | Depende de la red | Depende de la red | Del prototipo a series medias | ISO 9001, AS9100D, IATF 16949, ITAR |
| #3 | Fictiv | Integración del BOM, DFM gestionado | ~±0,10 mm por cada 25 mm | ±0,05 mm en superficies que lo requieran | Del prototipo a la producción | ISO 9001, AS9100D a través de la red, ITAR |
| #4 | PHB Corp | Grandes programas de OEM, liderazgo en zinc | Norma NADCA | CNC propio | Gran volumen | IATF 16949, ITAR |
| #5 | Chicago White Metal | Geometría compleja, capacidad para Mg | Norma NADCA | Contacto | Volumen medio-alto | ISO 9001, IATF 16949, ISO 14001 |
| #6 | Dynacast | Precisión en zinc para grandes volúmenes | Norma NADCA | Contacto | Gran volumen | ISO 9001, IATF 16949, ISO 14001, ITAR |
| #7 | TFG USA | Amplitud de procesos, piezas fundidas sin fugas | Norma NADCA | Contacto | OEM mediano y grande | ISO 9001:2015 |
| #8 | Le Sueur Inc. | Al de gran espesor, control de porosidad | Norma NADCA | Contacto | Volumen medio | Certificado ISO |
| #9 | KenWalt Die Casting | ITAR, ámbito de defensa | Norma NADCA | CNC propio | Volumen bajo a medio | ISO 9001, ITAR |
| #10 | SKS Die Casting | Integración de elementos de montaje | Norma NADCA | CNC propio | Volumen bajo a medio | Contacto |
Nota: la columna posterior al mecanizado CNC refleja el mecanizado CNC secundario, una operación independiente que se realiza después de la fundición y que ajusta determinadas cotas críticas. No es una tolerancia de fundición a presión en bruto y no debe compararse directamente con las tolerancias de fundición de NADCA.
Las 10 mejores empresas de fundición a presión de EE. UU.: la lista clasificada

#1: Yijin Solution
Una revisión DFM gratuita antes de comprometerse con cualquier utillaje es la característica más protectora para el comprador de Fundición a presión de Yijin Solution flujo de trabajo. Esa revisión abarca ángulos de desmoldeo, riesgos de espesor de pared y problemas de contracción específicos de cada aleación, detectando problemas que resultan costosos una vez cortado el acero. La empresa es una fábrica directa con sede en Shenzhen y más de 20 años entregando piezas de fundición a presión de aluminio, zinc y magnesio para aplicaciones aeroespaciales, de automoción y médicas.
La precisión en bruto sigue las directrices de NADCA y alcanza aproximadamente ±0,10 mm en cotas generales para geometrías que lo permiten. Para cotas críticas para la función, el mecanizado CNC secundario interno logra ±0,01 mm en esas superficies concretas. Son dos etapas de proceso distintas, y la cifra más ajustada se aplica solo a las cotas mecanizadas, no a toda la pieza fundida.
Triple-sector certification means documentation packages for aerospace, automotive, and medical are built into the quality system rather than added after the fact. Zeiss CMMs and 137 testing instruments handle incoming material verification and final inspection under one roof.
- Factor diferencial: Certificación en tres sectores (AS9100D, IATF 16949, ISO 13485) junto con revisión DFM gratuita antes del utillaje, inspección con CMM Zeiss y documentación completa, incluidos PPAP nivel 3 y FAI.
- Consideración: Instalaciones en China. Los compradores con restricciones DFARS o ITAR deben confirmar los requisitos de cumplimiento directamente en la fase de presupuesto.
- Ideal para: Compradores que buscan piezas de fundición a presión de aluminio, zinc o magnesio para programas de aeronáutica, medicina o automoción y necesitan escalar de prototipo a producción con documentación completa de un único proveedor directo de fábrica.
#2: Xometry
La principal ventaja de Xometry para los compradores de fundición a presión es el precio instantáneo sin comprometerse con un único proveedor de fábrica. Suba un archivo CAD y el sistema de presupuestos con IA le entrega el coste, el plazo de entrega y comentarios de DFM en minutos, a través de una red de proveedores de fundición a presión verificados en EE. UU. que cubren aleaciones de aluminio, zinc y magnesio. El utillaje es propiedad del comprador tras la producción, lo que importa si más adelante se plantea trasladar la producción.
La cobertura de certificaciones a nivel de plataforma incluye AS9100D, ISO 13485, IATF 16949 e ITAR. El coste por pieza en grandes volúmenes puede no igualar al de un fundidor a presión especializado con sus propias prensas.
- Factor diferencial: Presupuestos instantáneos con IA, sin cantidad mínima de pedido, certificación AS9100D e IATF 16949 a nivel de plataforma y utillaje propiedad del comprador tras la producción.
- Consideración: El modelo de marketplace implica que el proveedor que ejecuta el pedido varía según la orden. La trazabilidad y la consistencia de la calidad dependen de qué socio de la red fabrique las piezas. Los compradores que trabajan con programas regulados deberían confirmar las credenciales del proveedor en la fase de presupuesto, en lugar de dar por hecho que la certificación de la plataforma se aplica de forma uniforme.
- Ideal para: Compradores que necesitan precios rápidos para varios procesos de fundición a presión, o programas en fase inicial sin inversión comprometida en utillaje.
#3: Fictiv
Fictiv integra software de DFM y análisis de flujo de molde directamente en su flujo de trabajo de presupuestación, acortando el ciclo de retroalimentación para los compradores que gestionan conjuntos de varias piezas entre proveedores. La integración de la lista de materiales y el soporte de programas gestionados lo convierten en una opción práctica para equipos de diseño que coordinan componentes de múltiples fuentes. Las piezas de muestra suelen llegar en 10 a 15 días, lo que es competitivo para un modelo de plataforma.
La precisión en bruto sigue las tolerancias generales de la fundición a presión (HPDC) de aproximadamente ±0,10 mm por cada 25 mm. Las zonas mecanizadas posteriormente con CNC pueden alcanzar ±0,05 mm en superficies que lo permitan. Las opciones de inspección incluyen CMM, XRF, rayos X, niebla salina y ensayos de dureza. Fictiv también ofrece fundición en vacío y control del índice de densidad para gestionar la porosidad.
- Factor diferencial: Software DFM y análisis de flujo de molde integrados en el presupuesto, integración de BOM para programas de varias piezas y plazos de entrega de muestras de 10 a 15 días para un modelo de plataforma.
- Consideración: El precio de las plataformas refleja los costes generales de un servicio gestionado y no está pensado para compradores que optimizan el coste por pieza en grandes volúmenes. Un fundidor a presión especializado suele ofrecer mejores costes unitarios a escala.
- Ideal para: Equipos de diseño que coordinan conjuntos de varias piezas y necesitan gestión del DFM, análisis de flujo de molde y soporte de programación junto con el suministro de fundición a presión.
N.º 4: PHB Corp
PHB Corp cuenta con la designación de la International Zinc Association como el mayor fabricante de fundición a presión de zinc de Estados Unidos, respaldado por una capacidad de prensa que alcanza las 2.000 toneladas. Esa capacidad permite fabricar piezas fundidas grandes y complejas que los talleres más pequeños no pueden asumir. La simulación de flujo de molde MAGMAsoft valida el utillaje antes de las primeras piezas, reduciendo los costes de prueba y error durante la cualificación del molde.
El mecanizado CNC interno se realiza desde unas instalaciones dedicadas de 158.000 pies cuadrados, manteniendo las operaciones secundarias bajo el mismo sistema de calidad que la fundición. La certificación IATF 16949 y el registro ITAR cubren la producción para automoción y las aplicaciones adyacentes a la defensa.
- Factor diferencial: Estado confirmado por IZA como el mayor fundidor a presión de zinc de EE. UU., capacidad de prensa de 2.000 toneladas y simulación de flujo de molde MAGMAsoft propia.
- Consideración: PHB se centra en el suministro OEM de gran volumen. Los compradores en fase de prototipo o de series cortas deben confirmar los mínimos de pedido antes de iniciar un proceso de presupuesto detallado.
- Ideal para: Programas de fabricante de automoción y afines al sector de defensa que requieren inyección de zinc en grandes volúmenes con certificación IATF 16949 y capacidad de prensa para piezas grandes.
#5: Chicago White Metal
Chicago White Metal fue el primer fundidor a presión a medida de Norteamérica en adoptar la fundición a presión de magnesio en cámara caliente de ciclo rápido, un proceso que ofrece una reducción de peso del 75% respecto al zinc con tiempos de ciclo más rápidos que el aluminio en cámara fría. Ese liderazgo en el proceso se extiende a los componentes en miniatura de zinc y ZA-8 de corredera múltiple, producidos sin rebabas y con forma final, lo que elimina el recorte y reduce las operaciones posteriores a la fundición. La empresa opera desde 1937.
Su planta, certificada según ISO 9001, IATF 16949 e ISO 14001, opera con producción controlada por procesos y seis sigma con monitorización en tiempo real. Su Design Center gratuito ofrece más de 100 documentos técnicos y recursos de vídeo de ingeniería, lo que proporciona a los compradores un apoyo práctico antes de comprometerse con el utillaje para evaluar las opciones de proceso.
- Factor diferencial: Primer fabricante norteamericano de fundición a presión a medida en adoptar la inyección de magnesio en cámara caliente, con capacidad multislide sin rebabas para componentes de zinc en miniatura y monitorización de producción six-sigma.
- Consideración: La capacidad de producción está orientada a programas OEM de volumen medio y alto. Los compradores en fase de concepto deberían confirmar la disponibilidad del servicio de prototipos antes de iniciar el proceso completo de presupuestación.
- Ideal para: Programas de OEM que requieren fundición a presión de magnesio para aplicaciones en las que el peso es crítico, o componentes miniaturizados de zinc multicorredera en los que la forma neta sin rebabas reduce las operaciones posteriores a la fundición.
N.º 6: Dynacast
La planta de Dynacast en Elgin, Illinois, produce más de 1 millón de piezas al día, lo que refleja el proceso principal de la empresa: fundición a presión de zinc multislide en grandes volúmenes. La tecnología multislide produce piezas sin rebabas y con forma final que reducen o eliminan las operaciones de acabado secundarias, comprimiendo el plazo de entrega y el coste por pieza en volumen. La empresa opera como parte de Form Technologies.
Varios premios internacionales de diseño de fundición a presión avalan las afirmaciones de precisión con resultados publicados, y no solo con afirmaciones de marketing. Las certificaciones IATF 16949, ISO 14001 y el registro ITAR cubren los requisitos de automoción, medioambientales y afines al sector de defensa.
- Factor diferencial: Más de 1 millón de piezas al día desde la planta de Elgin, tecnología multi-slide net-shape sin rebabas y resultados documentados del premio IDCA Design Award.
- Consideración: Dynacast está pensada para producción de precisión en grandes volúmenes. Los compradores en fase de prototipado o que necesitan volúmenes bajos deberían buscar un proveedor con un programa específico de utillaje rápido.
- Ideal para: Programas de automoción e industriales de gran volumen que requieren fundición a presión de zinc en máquinas multi-slide con precisión documentada y cobertura IATF 16949.
#7: The Federal Group USA
The Federal Group USA ofrece la gama de procesos más amplia de esta lista: fundición a presión en cámara caliente, cámara fría, al vacío y por compresión, todo con un único proveedor. Esa amplitud permite a TFG adaptar el proceso adecuado a cada pieza en lugar de forzar un diseño al equipo disponible. Las máquinas van de 600 a 1.200 toneladas para piezas medianas y grandes.
Su documentado caso de éxito de como-aluminio fundido piezas entregadas sin fugas y sin mecanizado secundario es un diferenciador concreto y verificable en un mercado donde las afirmaciones de estanqueidad son habituales pero rara vez se respaldan con datos. La monitorización automática del proceso se ejecuta durante toda la producción.
- Factor diferencial: La gama de procesos más amplia de esta lista (cámara caliente, cámara fría, vacío, forja por compresión) con resultados documentados de aluminio sin fugas en estado bruto de fundición.
- Consideración: TFG se centra en programas OEM de volumen medio y alto. Los pedidos de prototipos de volumen muy bajo pueden quedar fuera de su flujo de trabajo estándar. Los umbrales de pedido mínimo deben confirmarse al realizar la consulta.
- Ideal para: Programas de OEM medianos y grandes en los que importa la flexibilidad del proceso, o compradores que exigen un rendimiento estanco de la pieza tal cual sale de molde, sin costes de mecanizado secundario.
#8: Le Sueur Incorporated
La tecnología propietaria Squeeze Pin de Le Sueur aborda un problema que la HPDC estándar no resuelve bien: la porosidad en zonas de gran espesor. Al aplicar presión localizada durante la solidificación, el proceso elimina las cavidades de retracción donde las paredes gruesas y los jefes atraparían gas. El resultado es un rendimiento certificado sin fugas, sin el coste de una impregnación secundaria. La empresa funde aluminio desde 1946.
Vacuum Assist funciona de serie en su planta de producción de 12 máquinas, que abarca de 250 a 1.600 toneladas. Los ensayos internos de rayos X y de laboratorio metalúrgico verifican la calidad interna antes del envío de las piezas.
- Factor diferencial: Tecnología propia Squeeze Pin para piezas de aluminio de sección gruesa sin porosidad, con asistencia por vacío de serie en todas las máquinas y verificación por rayos X en planta.
- Consideración: Le Sueur trabaja exclusivamente con aluminio. Los compradores que necesiten piezas de fundición de zinc o magnesio tendrán que buscarlas en otro proveedor. Los compradores internacionales deben tener en cuenta la logística de coordinación en EE. UU. al planificar los plazos de entrega.
- Ideal para: Compradores que necesitan piezas de fundición a presión de aluminio de sección gruesa y porosidad controlada, donde el rendimiento certificado sin fugas es un requisito de cualificación.
#9: KenWalt Die Casting
KenWalt combina el registro ITAR con la ISO 9001 y el mecanizado CNC propio, lo que ofrece a los compradores del ámbito de defensa un fabricante nacional de fundición a presión con credenciales de cumplimiento verificadas y capacidad de mecanizado bajo un único sistema de calidad. La producción asistida por vacío ofrece piezas fundidas de mayor densidad y un control dimensional más ajustado que la HPDC estándar, algo relevante para componentes estructurales y a presión.
Un programa de inventario Kan-Ban respalda los requisitos de cadena de suministro ajustada para programas de producción repetitiva. La producción automatizada con controladores programables mantiene la consistencia de ciclos en series largas.
- Factor diferencial: Registro ITAR combinado con capacidad de asistencia por vacío y mecanizado CNC propio bajo un único sistema de calidad nacional.
- Consideración: Con 26.000 pies cuadrados, KenWalt es una de las instalaciones más pequeñas de esta lista. Los compradores que manejen programas muy grandes deberían confirmar la capacidad al solicitar presupuesto para asegurarse de que el volumen encaja con su calendario de producción.
- Ideal para: Compradores del ámbito de defensa que necesitan un fundidor a presión nacional registrado en ITAR con capacidad de asistencia por vacío y mecanizado CNC con un único proveedor.
N.º 10: SKS Die Casting
SKS Die Casting involucra a los equipos de diseño desde el principio, antes de que comience el utillaje, lo que reduce los costes posteriores de operaciones secundarias para compradores cuyas piezas se integran directamente en líneas de montaje. Los pasadores fundidos, las roscas externas mecanizadas y los insertos helicoil son capacidades estándar de integración de elementos de montaje. La fundición a presión en cámara fría reduce el riesgo de corrosión en componentes de aluminio.
SKS atiende a unos 80 clientes y produce más de 500 piezas únicas en un año típico, abarcando aplicaciones aeroespaciales, de semiconductores, automoción y médicas. Su proceso de presupuesto a medida incluye asesoramiento DFM desde la primera consulta.
- Factor diferencial: Participación temprana en el diseño e integración de elementos de ensamblaje (pasadores fundidos, roscas mecanizadas, insertos helicoil) que reducen los costes de operaciones secundarias para piezas listas para montaje.
- Consideración: Menor huella que los proveedores de plataforma de esta lista. Los compradores con requisitos de gran volumen o necesidades estrictas de cumplimiento de AS9100D o IATF 16949 deben verificar el estado de la certificación directamente antes de contratar.
- Ideal para: Compradores cuyas piezas necesitan características listas para el montaje integradas en la fase de fundición, lo que reduce las operaciones secundarias posteriores a la fundición.
Cómo elegir la empresa de fundición a presión adecuada para su proyecto
Paso 1: ajuste el tipo de proceso al volumen
La fundición a presión en cámara caliente es rentable en volúmenes de 5.000 piezas o más al año, lo que permite amortizar el coste del utillaje a lo largo de la producción. La fundición por gravedad conviene a programas de menor volumen, de unas 500 a 1.000 piezas al año, con una inversión en utillaje inferior. Los compradores en fase de prototipo deberían buscar proveedores que ofrezcan programas de utillaje rápido o utillaje blando antes de comprometerse con utillaje de producción templado.
Paso 2: Verifique el nivel de certificación
Adapte las certificaciones del proveedor al sector regulado de la pieza. Los programas aeroespaciales exigen AS9100D. Las cadenas de suministro de producción de automoción exigen IATF 16949. Las carcasas médicas exigen ISO 13485. La ISO 9001 por sí sola no basta para una compra regulada. Confirme el alcance específico de la certificación en la fase de presupuesto, no después de comprometer el utillaje.
Paso 3: Confirme el rango de aleación
No todos los fabricantes de fundición a presión trabajan con aluminio, zinc y magnesio. Las máquinas de cámara fría procesan aluminio. Las máquinas de cámara caliente procesan zinc y magnesio con tiempos de ciclo más rápidos. La flota de máquinas de un proveedor determina qué aleaciones están disponibles. Confirme la capacidad de aleaciones antes de solicitar un presupuesto detallado.
Paso 4: Evaluar las operaciones secundarias
Las piezas de fundición a presión con frecuencia necesitan un mecanizado CNC secundario para características de tolerancias ajustadas, como superficies de unión, alojamientos de cojinetes y ranuras de sellado. Un proveedor que gestione la fundición y el mecanizado de forma integral elimina el riesgo de acumulación de tolerancias y las lagunas de documentación entre proveedores.
Paso 5: Evaluar la documentación y la trazabilidad
Los sectores regulados exigen certificados de material, informes de inspección de primera pieza y paquetes de documentación PPAP nivel 3. La capacidad de documentación debe confirmarse antes de comprometer la inversión en utillaje, no descubrirse después de recibir las piezas. Los proveedores que trabajan para automoción y médico ya tienen estos sistemas implantados; otros pueden necesitar crearlos, lo que añade tiempo y coste al programa.
Piezas de fundición a presión a medida con Yijin Solution
La elección de la fundición a presión se reduce a tres cosas: si la aleación y la gama de procesos del proveedor encajan con la pieza, si su alcance de certificación cubre el sector regulado y si hay asesoramiento DFM disponible antes de cortar el acero del utillaje. Equivocarse en cualquiera de estos puntos al inicio de un programa sale caro de corregir.
Yijin Solution realiza fundición a presión de aluminio, zinc y magnesio en una planta de fábrica directa en Shenzhen, con triple certificación sectorial que cubre AS9100D, IATF 16949 e ISO 13485, revisión DFM gratuita antes de cualquier compromiso de utillaje e inspección con CMM Zeiss en cada lote de producción.
Nota de transparencia
Yijin Solution es la editora de este artículo y aparece en la lista clasificada. El resto de empresas se seleccionaron según los criterios editoriales descritos en el apartado Cómo seleccionamos. La información de las empresas procede de sitios web de acceso público y se verificó de forma independiente.
Preguntas frecuentes sobre empresas de fundición a presión en EE. UU.
¿Cuál es la diferencia entre la fundición a presión en cámara caliente y la fundición por gravedad?
La fundición a presión en molde por inyección (HPDC) inyecta metal fundido a 10-175 MPa en moldes de acero templado, produciendo piezas de pared fina y gran volumen con tiempos de ciclo rápidos. La fundición por gravedad llena el molde únicamente por gravedad, produciendo piezas más densas y con menor porosidad, adecuadas para volúmenes medios y secciones de pared más gruesas. La elección depende de la geometría de la pieza, las propiedades mecánicas requeridas y el volumen anual.
¿Qué certificaciones debo buscar en una empresa de fundición a presión de EE. UU.?
La ISO 9001 es la norma de referencia en gestión de la calidad. La IATF 16949 es obligatoria para la producción de automoción. La AS9100D abarca aplicaciones aeroespaciales. La ISO 13485 se aplica a componentes de dispositivos médicos. El alcance de la certificación de un proveedor determina los sectores a los que puede dar servicio y los paquetes de documentación que puede entregar. Confirme siempre el alcance específico en la fase de presupuesto.
¿Con qué aleaciones suelen trabajar las empresas de fundición a presión de EE. UU.?
La mayoría de los fabricantes de fundición a presión de EE. UU. trabajan con aleaciones de aluminio según las especificaciones ASTM B85, utilizando HPDC de cámara fría. El aluminio representa aproximadamente el 70% de los ingresos de la fundición a presión a nivel mundial. El zinc y el magnesio también son habituales: el zinc se procesa en máquinas de cámara caliente y el magnesio en cámara caliente o fría según el equipo del proveedor. La gama de aleaciones debe confirmarse antes de solicitar un presupuesto, ya que no todos los fundidores a presión trabajan las tres familias.
¿Cuánto se tarda normalmente en fabricar el utillaje de fundición a presión?
El plazo de entrega del utillaje depende de la complejidad del molde, del número de correderas y machos y de la configuración de cavidades. Los utillajes sencillos de una cavidad pueden estar listos en 8 a 12 semanas. Los moldes de producción multicavidad con sistemas de refrigeración complejos tardan de 12 a 20 semanas.
¿Pueden las empresas estadounidenses de fundición a presión abarcar tanto el prototipado como la producción en serie?
No todos los proveedores cubren ambas etapas por igual. Algunos se especializan en utillaje rápido para prototipado de bajo volumen. Otros se centran en series de producción en serie de fundición a presión de aluminio (HPDC) de más de 50.000 piezas al año. Los compradores que pasan del prototipo a la producción se benefician sobre todo de un proveedor que cubra ambas etapas dentro del mismo sistema de calidad, eliminando el coste y el riesgo de un cambio de proveedor.
Volver arriba: Las 10 principales empresas de fundición a presión de EE.UU. (edición 2026)




 English
 Spanish
 German
 French