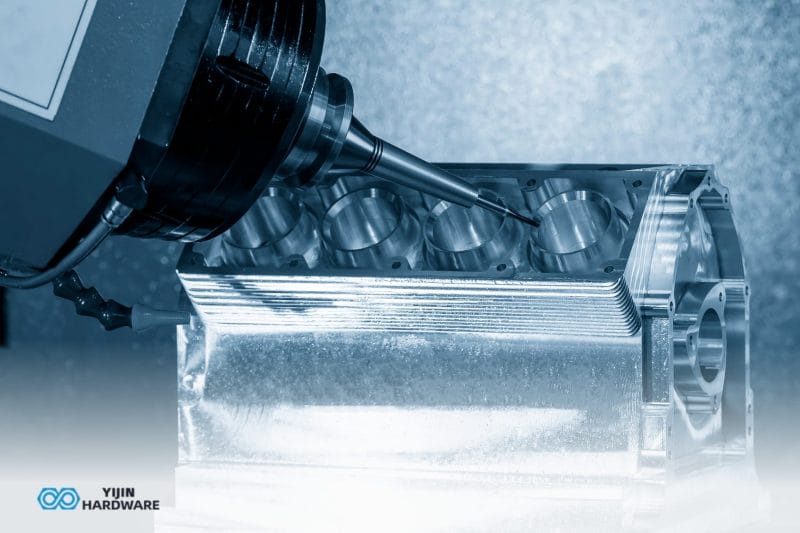
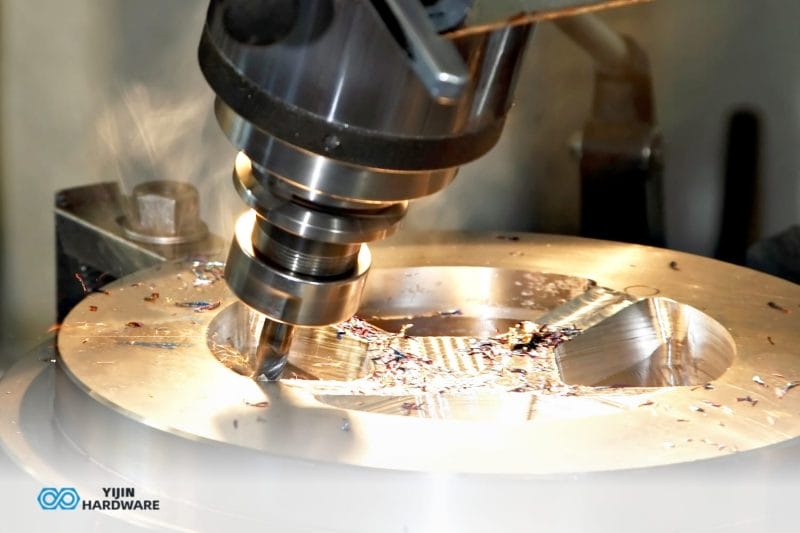

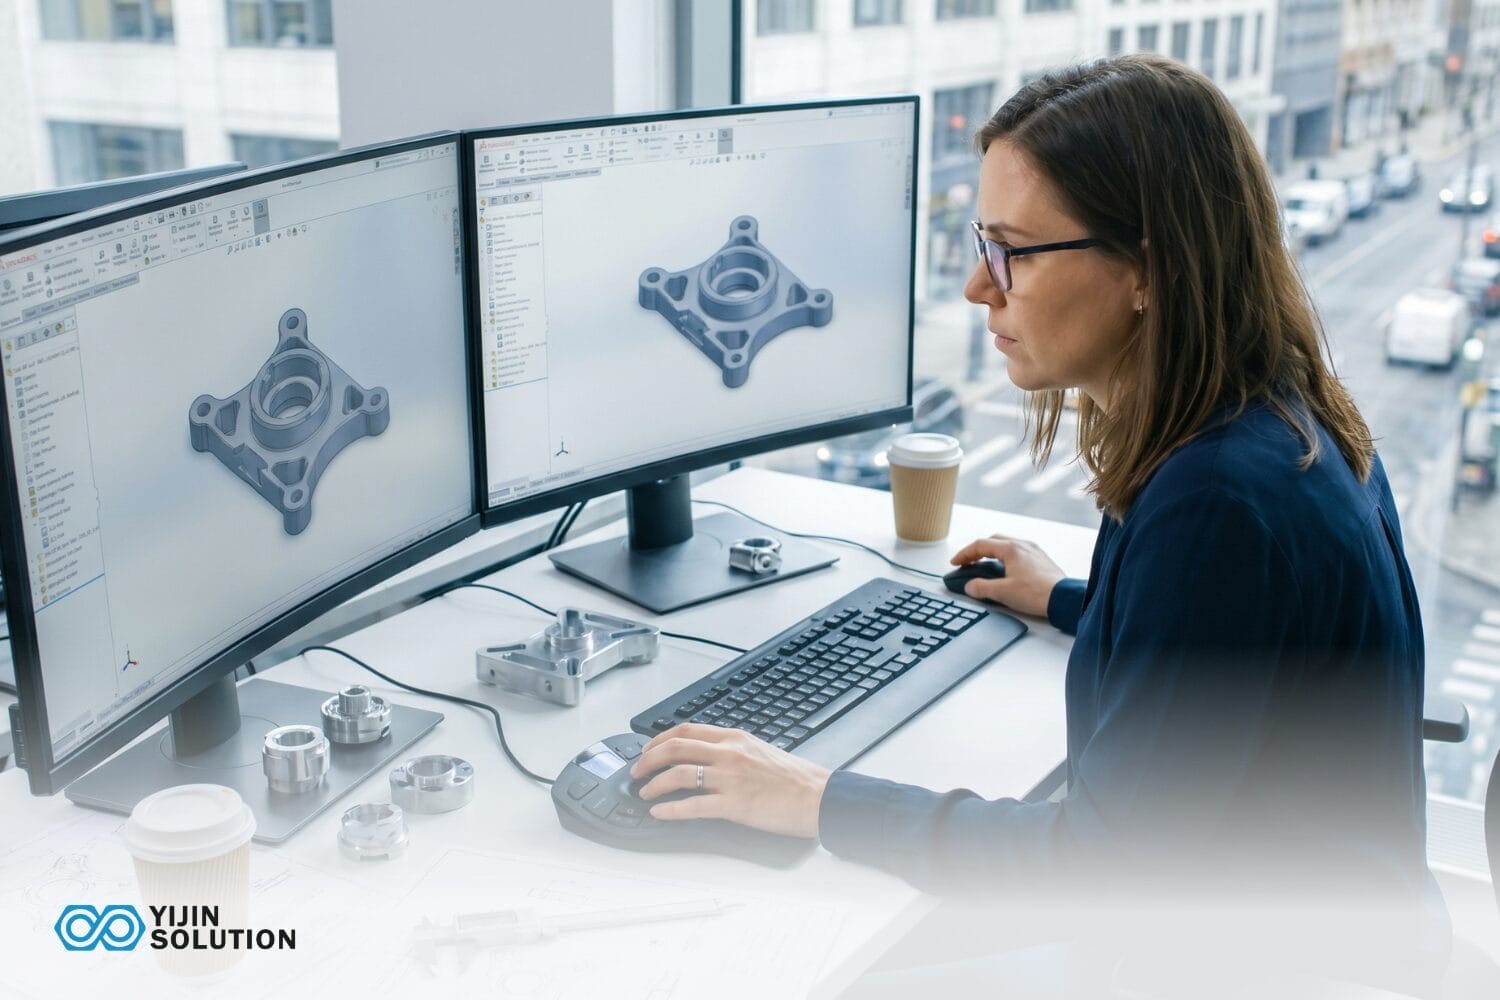
El software de programación de máquinas CNC vincula el diseño de una pieza con la geometría mecanizada física. Sin él, una máquina CNC no tiene instrucciones que ejecutar. Esa capa de software determina la precisión del corte, la eficiencia del ciclo y si las dimensiones finales coinciden con el diseño.
El software de programación de máquinas CNC abarca tres tipos de herramientas distintos: las herramientas CAD CNC que crean la geometría, los sistemas CAM que traducen la geometría en instrucciones de corte y el software de control CNC que gobierna los ejes de la máquina en tiempo real. Cada uno cubre una etapa diferente del flujo de trabajo, y la calidad de las decisiones que se toman en cada etapa determina el acabado superficial, la precisión dimensional y el tiempo de ciclo tanto como la propia máquina.
Calidad Servicios de mecanizado CNC funcionan con un flujo de trabajo totalmente integrado de software a máquina, desde archivos CAD revisados con DFM hasta código G posprocesado en varios centros CNC. La guía explica cómo funcionan estos tipos de software, dónde encajan en el proceso de mecanizado y qué hay que buscar al evaluar la capacidad de software de un proveedor.
¿Qué es el software de programación de máquinas CNC?

El software de programación de máquinas CNC es el conjunto de herramientas digitales que traduce la geometría de la pieza en movimiento de máquina. Abarca toda la cadena de producción, desde la creación de geometría CAD para CNC hasta la generación de trayectorias CAM y la salida de código G.
El término programa informático CNC se usa a veces para describir el archivo de código G. Es el conjunto de instrucciones que un control lee línea por línea. Sin embargo, el software de programación de máquinas CNC es la categoría más amplia que incluye las plataformas que generan, validan y ejecutan esos archivos.
Entender esta distinción es importante al evaluar la capacidad de un proveedor, porque el entorno de software determina la gestión de archivos, la precisión geométrica y la profundidad de programación, no solo la máquina que ejecuta el código.
¿Qué hace realmente un software de programación de máquinas CNC?
Cuando un operario cualificado recibe el plano de una pieza, las decisiones empiezan de inmediato. Decide qué herramientas utilizar, en qué orden, a qué velocidades y con qué profundidad de corte en cada pasada. Planifica dónde sujetar la pieza para que nada se mueva bajo la fuerza de corte.
El software de programación de máquinas CNC codifica todas estas decisiones. Convierte un archivo de geometría en un conjunto preciso de instrucciones de máquina, de forma automática, a una escala y una consistencia que ningún proceso manual puede igualar.
Un modelo CAD no es el único componente que hay detrás de cada pieza mecanizada. Entre el archivo de diseño y la pieza acabada hay toda una capa de ingeniería digital: validación de la geometría, selección de la estrategia de trayectorias de herramienta y cálculo de avances y velocidades.
La calidad de esas decisiones determina el resultado, con independencia del hardware de la máquina. Dos talleres con equipos idénticos pueden obtener resultados distintos cuando sus entornos de software, estrategias de trayectoria de herramienta o configuraciones de postprocesador difieren. El acabado superficial, la precisión dimensional y el tiempo de ciclo son funciones de la calidad del software.
¿Cuáles son los principales tipos de software de programación de máquinas CNC?
Tres categorías de software distintas cubren las diferentes etapas del flujo de trabajo del mecanizado CNC. Cada una tiene una función y un usuario definidos. La tabla siguiente las resume de un vistazo.
| Tipo de software | Función principal | Usuario típico |
|---|---|---|
| Software CAD CNC | Creación de la geometría de la pieza: fase de diseño | Ingeniero de diseño |
| Software CAM | Generación de trayectorias + salida de código G – etapa de programación | Programador CNC |
| Software de control CNC | Interfaz de máquina que interpreta el código G y acciona los ejes: fase de operación de la máquina | Operario de máquina / técnico de puesta a punto |
Muchos flujos de mecanizado utilizan los tres tipos en secuencia. Algunas plataformas integradas combinan CAD y CAM en un único entorno, comprimiendo las dos primeras etapas en una sola.
Fusion 360 es el ejemplo más utilizado de esta configuración. Ejecuta CAD y CAM en el mismo entorno de archivo, por lo que los cambios de geometría actualizan automáticamente las trayectorias de herramienta asociadas sin un ciclo de exportación y reimportación de archivos. Para talleres de mecanizado y equipos de ingeniería internos que trabajan a partir de sus propios diseños, esa estrecha integración reduce el tiempo de programación y elimina una fuente común de errores de traducción.
Los talleres de producción que realizan trabajos complejos multieje suelen utilizar software CAD específico junto con un paquete CAM independiente. La elección de la arquitectura afecta a cómo se gestionan los archivos entre etapas y a si los datos geométricos sobreviven a cada transferencia con la precisión suficiente para mantener sus tolerancias.
Software CAD CNC
El software CAD CNC crea la geometría 3D de la pieza que define cada detalle que mecanizará el operario. La calidad del archivo en esta etapa determina la precisión del mecanizado posterior.
Una geometría mal definida introduce errores de tolerancia antes de generar una sola trayectoria de herramienta. Esos errores pueden propagarse por todo el flujo de trabajo y producir piezas fuera de tolerancia.
El software CAD para CNC crea la geometría de la pieza que define cada detalle que mecanizará un operario. Las plataformas habituales en entornos de producción incluyen Fusion 360, SolidWorks, AutoCAD y Onshape.
Un modelo CAD bien definido incluye todas las restricciones de las operaciones, las tolerancias correctas y una geometría que se importa sin problemas en un entorno CAM sin necesidad de reparaciones.
Software CAM
El software CAM toma el modelo CAD validado y lo convierte en trayectorias de herramienta. El programador define qué herramientas utilizar, la estrategia de corte, las velocidades de avance, las velocidades del husillo y la profundidad de cada pasada. La plataforma CAM ejecuta entonces un postprocesador, que traduce la trayectoria genérica a la sintaxis de código G específica del control de la máquina de destino.
La coincidencia del postprocesador es un detalle crítico aquí. Un postprocesador Fanuc y un postprocesador Heidenhain producen una sintaxis de código G diferente para la misma trayectoria de herramienta. Las plataformas CAM más capaces incluyen postprocesadores validados para controladores Fanuc, Siemens SINUMERIK y Heidenhain de serie. Eso significa menos trabajo de configuración personalizada y una salida de código G más predecible para las máquinas que su proveedor utiliza realmente.
La calidad de la estrategia CAM influye en el acabado superficial y el tiempo de ciclo más que cualquier otra variable de programación. Las estrategias de desbaste adaptativo reducen la carga sobre la herramienta y alargan su vida útil en materiales difíciles. La secuencia de pasadas de acabado determina si una superficie cumple las especificaciones de Ra tal como sale de la máquina o requiere un acabado manual adicional.
Software de control CNC
El software de control CNC es la interfaz entre el programa de código G y los ejes de movimiento físicos de la máquina. Lee cada línea de código, ordena el movimiento de los ejes, controla la velocidad y el sentido del husillo, activa los cambios de herramienta y supervisa el estado de la máquina durante todo el ciclo de corte.
En las máquinas CNC de producción, el firmware propietario del controlador se encarga de esta función: Fanuc, Siemens SINUMERIK y Heidenhain son las plataformas dominantes en entornos de fabricación. El software de control independiente basado en PC atiende a un mercado completamente distinto y aparece principalmente en máquinas de aficionado reconvertidas y equipos de fabricación a medida.
¿Cómo encaja el software de programación CNC en el flujo de trabajo del mecanizado?
Desde el archivo de diseño hasta la pieza acabada, cada trabajo de mecanizado CNC sigue una secuencia definida controlada por software. Cada etapa tiene una entrada definida, un tipo de herramienta definido y una salida definida. La tabla siguiente recoge el flujo de trabajo estándar.
| Paso | Escenario | Software utilizado | Salida |
|---|---|---|---|
| 1 | Diseño de piezas | Software CAD CNC | Modelo 3D / plano 2D |
| 2 | Revisión DFM | Herramientas de análisis CAD + DFM | Geometría revisada, indicaciones de tolerancias |
| 3 | Programación de trayectorias | Software CAM | Archivo de simulación de trayectorias |
| 4 | Tratamiento posterior | Módulo de posprocesador CAM | Archivo G-code específico de la máquina |
| 5 | Carga de programa y amarre | Software de control CNC | Estado listo para mecanizar |
| 6 | Mecanizado e inspección en proceso | Software de control CNC + sistemas de palpado | Pieza acabada |
Plataformas como Fusion 360 comprimen los pasos 1 a 4 en un único entorno. Cuando el CAD y el CAM operan sobre el mismo archivo, los cambios en la geometría de la pieza se propagan automáticamente a la configuración de la trayectoria de herramienta. Esto elimina el ciclo de importación/exportación de archivos que introduce errores de traducción en flujos de trabajo con plataformas separadas.
Para los proveedores que trabajan directamente con archivos CAD facilitados por el cliente, las etapas de posprocesado y verificación siguen siendo independientes, sea cual sea la arquitectura CAD/CAM.
CAD/CAM integrado frente a software independiente: ¿cuál es la diferencia?
Si envía archivos CAD a un proveedor de mecanizado, la pregunta relevante es si su entorno de software gestiona sus archivos sin problemas y traduce su geometría con precisión a instrucciones de máquina. La arquitectura CAM integrada frente a la independiente determina directamente esa respuesta.
| Atributo | CAD/CAM integrado | CAM independiente |
|---|---|---|
| Flujo de trabajo del diseño a la trayectoria de herramienta | Un único entorno: diseño y programación vinculados | Importación/exportación necesaria entre aplicaciones |
| Riesgo de traducción de geometría | Menor: sin conversión de archivos entre etapas | Mayor: la conversión de STEP/IGES puede introducir errores de tolerancia |
| Coste | A menudo licencia de suscripción única | Puede requerir dos licencias independientes |
| Lo mejor para | Proveedores que diseñan y mecanizan internamente a partir de los mismos archivos | Entornos de producción que reciben CAD externo de clientes |
| Ejemplos | Fusion 360, SolidCAM, SolidWorks CAM | Mastercam, Hypermill, BobCAD |
Cuando el entorno CAM de un proveedor acepta directamente su formato de archivo nativo, se elimina el paso de traducción de geometría. Eso elimina un tipo de errores de tolerancia que pueden aparecer cuando los datos de superficie pasan entre entornos de software. Las plataformas integradas como Fusion 360 son muy adecuadas para proveedores que realizan el diseño y el mecanizado internamente a partir de los mismos archivos.
Los grandes entornos de producción que abordan trabajos complejos multieje suelen utilizar un CAD específico junto con un paquete CAM independiente como Mastercam o Hypermill.
El motivo es que, en estos entornos, la profundidad de la biblioteca de posprocesadores y la compatibilidad con el control son criterios de evaluación críticos. Un proveedor que trabaje con Hypermill y un posprocesador Fanuc validado para su tipo de máquina obtendrá resultados más consistentes que otro que adapte un posprocesador genérico.
Qué debe tener en cuenta al evaluar la capacidad de software de un socio de mecanizado CNC

La capacidad de software es un indicador directo de la precisión con la que un proveedor puede mecanizar sus piezas. Los criterios siguientes abordan qué preguntar y qué buscar, desde la perspectiva de un ingeniero o un equipo de compras que evalúa si el entorno de software de un socio puede mecanizar sus piezas con precisión.
Compatibilidad de formatos de archivo
El entorno CAM de un proveedor debe aceptar su formato CAD nativo sin necesidad de reparar la geometría. La conversión de formatos de archivo introduce desviaciones de tolerancia antes de que se genere una sola trayectoria de herramienta. Pregunte qué formatos aceptan de forma nativa y si la reparación de geometría es un paso estándar en su proceso de recepción.
Simulación y verificación de trayectorias de herramienta
Un proveedor que utilice software CAM con simulación completa de máquina detecta colisiones de trayectorias de herramienta y errores de desplazamiento rápido antes de que la máquina se ponga en marcha. Esto reduce directamente las piezas desechadas y evita costosos ciclos de remecanizado. Solicite pruebas de que la simulación es un paso estándar en su flujo de programación, y no una comprobación opcional.
Ajuste del posprocesador
El postprocesador de CAM debe configurarse para el controlador específico de la máquina que utiliza el proveedor. Los controladores de producción dominantes son Fanuc, Siemens SINUMERIK y Heidenhain. Un postprocesador genérico o mal ajustado genera código que puede funcionar, pero no estará optimizado para la calidad superficial ni el tiempo de ciclo de esa máquina.
Pregunte qué controladores hay en el taller y si los postprocesadores se han validado para esas versiones concretas de controlador. Para trabajos multieje o de torneado-fresado, pregunte también si el post se ha probado en la configuración exacta de máquina que requiere su pieza, ya que un post validado para un Fanuc de 3 ejes puede no funcionar correctamente en una configuración Fanuc de 5 ejes.
Capacidad de 5 ejes y torneado-fresado
Si su pieza requiere contorneado de 5 ejes u operaciones combinadas de torneado y fresado, verifique que el software CAM del proveedor incluya los módulos correctos para esos tipos de operación. No todas las plataformas CAM admiten de forma nativa el contorneado multieje o el torneado-fresado. Algunas requieren módulos con licencia independiente, y no todos los proveedores los tienen activos.
Integración CAD/CAM
Un proveedor cuyo entorno CAM trabaje directamente con el mismo formato de archivo que usted utiliza reduce el riesgo de traducción de geometría en la entrega del archivo. Esto es especialmente importante cuando las piezas llevan tolerancias ajustadas en superficies complejas, donde incluso pequeños errores de traducción pueden dejar cotas fuera de especificación.
Revisión DFM como proceso asistido por software
Los proveedores más capacitados utilizan su entorno CAM como parte del análisis de diseño para la fabricabilidad. Identifican características difíciles de mecanizar, tolerancias que superan la capacidad de la máquina o estrategias de trayectoria de herramienta que causarían problemas de acabado superficial. Una revisión DFM gratuita con soporte real de simulación CAM es significativamente diferente de una revisión visual de un plano.
Software de programación para máquinas CNC vs. código G: ¿cuál es la relación?
El software CAM genera el archivo G-code. El G-code es el lenguaje de salida que leen las máquinas CNC. Es un conjunto de instrucciones basado en texto especificando posiciones de los ejes, avances, velocidades del husillo y cambios de herramienta. El control de la máquina ejecuta los códigos G línea a línea. El software de programación de máquinas CNC genera e interpreta ese lenguaje.
La programación manual de código G sigue siendo necesaria para programas sencillos como el torneado de una sola operación y ciclos básicos de taladrado en geometrías simples. Para cualquier cosa más compleja, el software CAM genera el código de forma mucho más fiable y rápida.
Una sola trayectoria de herramienta de 5 ejes para un componente aeroespacial complejo puede contener más de 50.000 líneas de código G. Escribirla o verificarla a mano no es viable. El software CAM genera, simula y valida el programa completo antes de que llegue a la máquina.
Un taller que se describe a sí mismo como ‘programadores CNC’ se refiere a la capa de juicio humano. Son los ingenieros que configuran las estrategias CAM, definen las trayectorias de herramienta y validan la salida del código G. El software no elimina esa función; automatiza el cálculo, pero mantiene la necesidad de tomar decisiones de ingeniería en cada etapa.
Ventajas y limitaciones del software de programación de máquinas CNC
Ventajas
El software de programación de máquinas CNC elimina los errores de cálculo manual del código G que aparecen en geometrías complejas. El contorneado multieje y el mecanizado de superficies compuestas funcionan bien con el software de mecanizado CNC, ya que programarlos a mano sería inviable.
La simulación integrada en las plataformas CAM modernas detecta colisiones de trayectorias, errores de desplazamiento rápido e interferencias con el utillaje antes de que la máquina se ponga en marcha, lo que reduce la tasa de rechazos y el tiempo de inactividad.
Los entornos integrados de CAD/CAM mantienen vinculados los datos de diseño y de trayectoria de herramienta. Cuando cambia la geometría, las trayectorias asociadas se actualizan sin un ciclo completo de reprogramación. Esto acorta el plazo de entrega de las iteraciones y elimina el riesgo de ejecutar trayectorias obsoletas sobre una geometría revisada. Para trabajos repetitivos, las plantillas de trayectorias y la reutilización de bibliotecas reducen el tiempo de programación en las ejecuciones posteriores.
Limitaciones
Ningún software de programación CNC elimina la necesidad de conocimientos de amarre. Los avances, la selección de la geometría de la herramienta, la estrategia de sujeción de piezas y los parámetros de corte específicos de cada material siguen requiriendo criterio técnico. El software automatiza el cálculo del movimiento de la trayectoria de la herramienta. Lo que no hará es sustituir el conocimiento del profesional que hay detrás de los parámetros que rigen esos cálculos.
Los costes de licencias de software son un factor real para los talleres pequeños. Las principales plataformas CAM conllevan importantes cuotas anuales de suscripción o mantenimiento. Los módulos multieje suelen requerir una licencia aparte adicional.
La configuración del posprocesador es una disciplina técnica en sí misma. Un post mal ajustado introduce errores sutiles en el código G que son difíciles de diagnosticar sin un conocimiento profundo del controlador.
Las plataformas integradas pueden generar dependencia del entorno de un único proveedor. Cuando se añaden nuevos tipos de máquina a un taller, la plataforma CAM existente puede no incluir postprocesadores validados para el nuevo control, lo que obliga a desarrollar un postprocesador a medida o a cambiar de plataforma.
Por qué el software de programación CNC es solo una parte del conjunto
Diversas variables físicas y de proceso determinan si las trayectorias de herramienta generadas por software producen realmente piezas precisas y consistentes:
- Estabilidad de la máquina: La deriva térmica, el descentramiento del husillo y la holgura de los ejes afectan a si el código G se traduce en una geometría precisa sobre la pieza.
- Amarre y sujeción de piezas: Una trayectoria de herramienta correcta da malos resultados si la pieza se mueve bajo la fuerza de corte. La sujeción de piezas es una limitación física que el software no puede resolver.
- Estado del utillaje: Los insertos desgastados o una geometría de herramienta incorrecta producen errores dimensionales que la simulación CAM no puede predecir, porque la simulación asume un utillaje ideal.
- Comportamiento del material: Las distintas aleaciones responden de forma diferente a los mismos parámetros de corte. El titanio se endurece por deformación. El aluminio 6061 se mecaniza con limpieza a altas velocidades. El acero inoxidable 316L genera calor que afecta a la vida de la herramienta. Las estrategias CAM deben tener en cuenta el comportamiento específico de cada material.
- Estrategia de mecanizado: El desbaste adaptativo, el fresado trocoidal y la secuenciación de las pasadas de acabado afectan al acabado superficial y a la vida útil de la herramienta de formas que la simulación aproxima, pero que determinan las condiciones reales.
- Medición y verificación: El sondeo en proceso y la inspección CMM posterior al proceso confirman si la geometría programada se ha logrado realmente. El software define la intención. La inspección confirma el resultado.
El software es una condición necesaria para el mecanizado CNC de precisión. Elegir un proveedor con una sólida capacidad de software es importante. También lo es elegir uno con estabilidad de máquina, disciplina de utillaje, experiencia en sujeción de piezas e infraestructura de inspección para entregar lo que especifica el software.
El software tampoco puede sustituir el criterio técnico que hay detrás de los parámetros que calcula. Un programador de CAM con un conocimiento profundo de los materiales toma decisiones distintas a las de quien acepta los valores por defecto del software. La velocidad de avance, el ángulo de ataque de la herramienta, la profundidad de pasada de acabado y la estrategia de refrigerante para un soporte de titanio grado 5 de pared delgada no son valores por defecto. Son el resultado de la experiencia con el comportamiento de ese material bajo carga de corte.
Aquí es donde la revisión DFM aporta un valor que el software por sí solo no puede ofrecer. En Solución Yijin, nuestro equipo de ingeniería revisa los diseños antes de comenzar el mecanizado. Esto nos ayuda a detectar geometrías que superan la capacidad de la máquina, tolerancias que requieren cambios de proceso y estrategias de trayectoria que pueden provocar problemas de acabado superficial.
¿Por qué asociarse con Yijin Solution para piezas mecanizadas CNC?
En Yijin Solution, la programación de piezas y la fabricación se realizan de forma integral. Nuestros ingenieros de CNC trabajan con los mismos archivos de diseño revisados en el DFM, lo que elimina los errores de traspaso que se producen cuando la programación se hace por separado.
Nuestros más de 136 centros de mecanizado CNC abarcan configuraciones de 3, 4 y 5 ejes, con el respaldo de 281 instrumentos de inspección, incluidos equipos CMM Zeiss. Los programas que especifican ±0,01 mm se verifican con datos de CMM calibrados, no con inspección visual.
AS9100D, IATF 16949, ISO 13485, las certificaciones ISO 9001 e ISO 14001 confirman que nuestro sistema de calidad cumple los estándares de documentación y trazabilidad exigidos en programas aeroespaciales, de automoción y médicos.
Cargue su archivo CAD y reciba una revisión DFM gratis en 24 horas.
Preguntas frecuentes sobre software de programación de máquinas CNC
¿Cuál es la diferencia entre el software CAD y CAM?
El software CAD crea la geometría de la pieza que define cada detalle a mecanizar. El software CAM toma esa geometría y genera las trayectorias de herramienta.
Las dos funciones son distintas, aunque muchas plataformas modernas las combinan en un único entorno. En talleres de producción que manejan programas complejos, los sistemas CAD dedicados y los CAM independientes suelen funcionar por separado con transferencia de archivos validada entre ellos.
¿El software de programación CNC genera código G automáticamente?
El software CAM genera el código G a través de un postprocesador, que traduce los datos de trayectoria de la herramienta a la sintaxis específica que entiende el control de la máquina. El resultado no es totalmente automático, ya que un programador sigue definiendo las trayectorias, las estrategias de corte y los parámetros antes de que se ejecute el postprocesador.
¿Qué software de programación CNC utilizan los talleres de mecanizado profesionales?
Los talleres de producción que abordan trabajos complejos multieje utilizan con mayor frecuencia Mastercam, Siemens NX CAM o Hypermill. Fusion 360 también es habitual en talleres que trabajan fresado y torneado de 3 ejes.
En cuanto a los controles, los firmware Fanuc y Siemens SINUMERIK son las plataformas dominantes en entornos de producción de todo el mundo. SolidWorks CAM y SolidCAM son habituales en talleres que ya trabajan con SolidWorks para CAD.
¿Puede el software de programación CNC funcionar con cualquier máquina CNC?
La compatibilidad depende de la disponibilidad de posprocesadores para el controlador específico de la máquina. La mayoría de las principales plataformas CAM incluyen posprocesadores para los controladores Fanuc, Siemens y Heidenhain habituales. Para controladores menos comunes o más antiguos, puede ser necesario crear o adquirir por separado un posprocesador a medida.
¿Cuál es la función del software de control CNC en una operación de mecanizado?
El software de control CNC es la interfaz entre el programa de código G y los ejes de movimiento de la máquina. Interpreta cada línea de código, controla el movimiento de los ejes, la velocidad del husillo y los cambios de herramienta, y supervisa el estado de funcionamiento de la máquina durante todo el ciclo.
Volver arriba: ¿Qué es el software de programación de máquinas CNC? Tipos, usos y cómo elegir




 English
 Spanish
 German
 French