




La fundición a presión es un proceso de conformado de metal en grandes series que inyecta metal no férreo fundido en un molde de acero reutilizable bajo presión. Produce piezas de precisión con tolerancias ajustadas y acabados superficiales lisos sin necesidad de un mecanizado posterior extenso.
Cuando necesita geometrías complejas, alta repetibilidad y tiempos de ciclo rápidos a escala, la fundición a presión es la opción adecuada.
Pero saber si la fundición a presión es la opción adecuada, y qué variante, aleación y enfoque de diseño utilizar, depende de entender el proceso desde dentro. Si toma esas decisiones mal al principio, queda atado a unos costes de utillaje y unos plazos de entrega difíciles de revertir. Esta guía explica exactamente cómo tomar la decisión correcta en fundición a presión.
¿Qué es la fundición a presión?
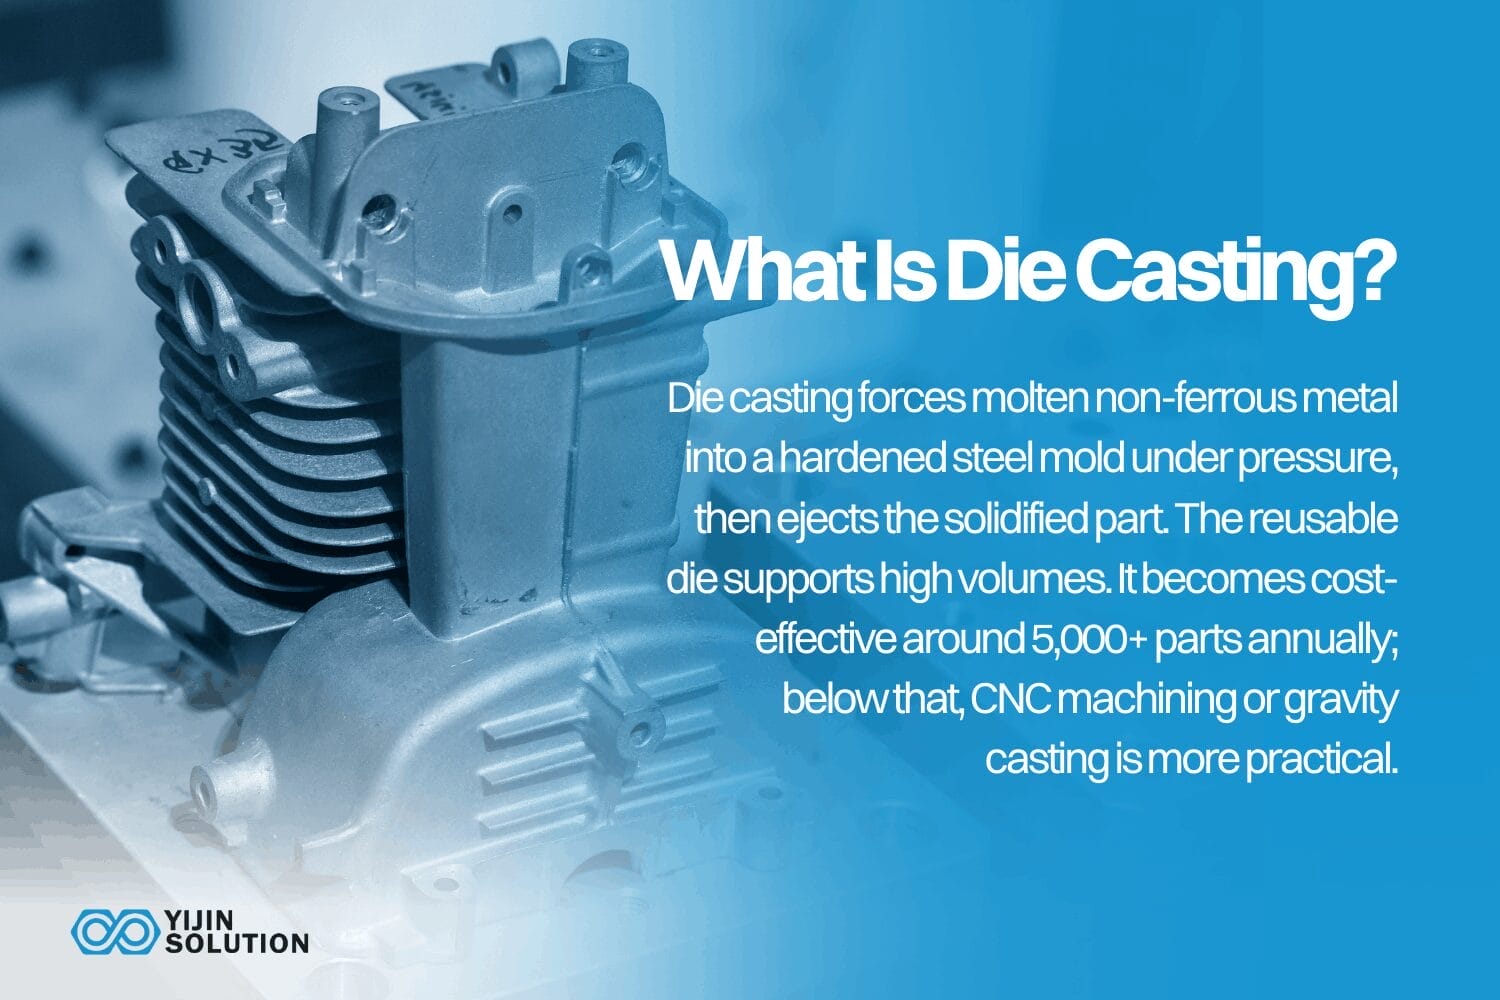
La fundición a presión es un proceso de fabricación en el que el metal no férreo fundido se inyecta en un molde permanente de acero templado bajo presión controlada. Una vez que el metal se enfría, el molde se abre y expulsa la pieza acabada. El molde se reutiliza durante cientos de miles de ciclos.
La permanencia es lo que distingue la fundición a presión de la fundición en arena. En la fundición en arena, el molde se destruye tras cada colada y se reconstruye desde cero para la siguiente. Un molde de fundición a presión resiste toda la serie de producción, lo que permite tolerancias, acabados superficiales y una consistencia entre piezas mucho más ajustados en pedidos de gran volumen. Las tolerancias generales van de ±0,10 a ±0,30 mm; las cotas de precisión pueden ajustarse más con operaciones CNC secundarias.
La fundición a presión amortiza la inversión en utillaje a partir de volúmenes medios y altos. Por debajo de 5.000 piezas al año, el mecanizado CNC o la fundición por gravedad ofrecen un coste total menor.
¿Cómo funciona la fundición a presión?
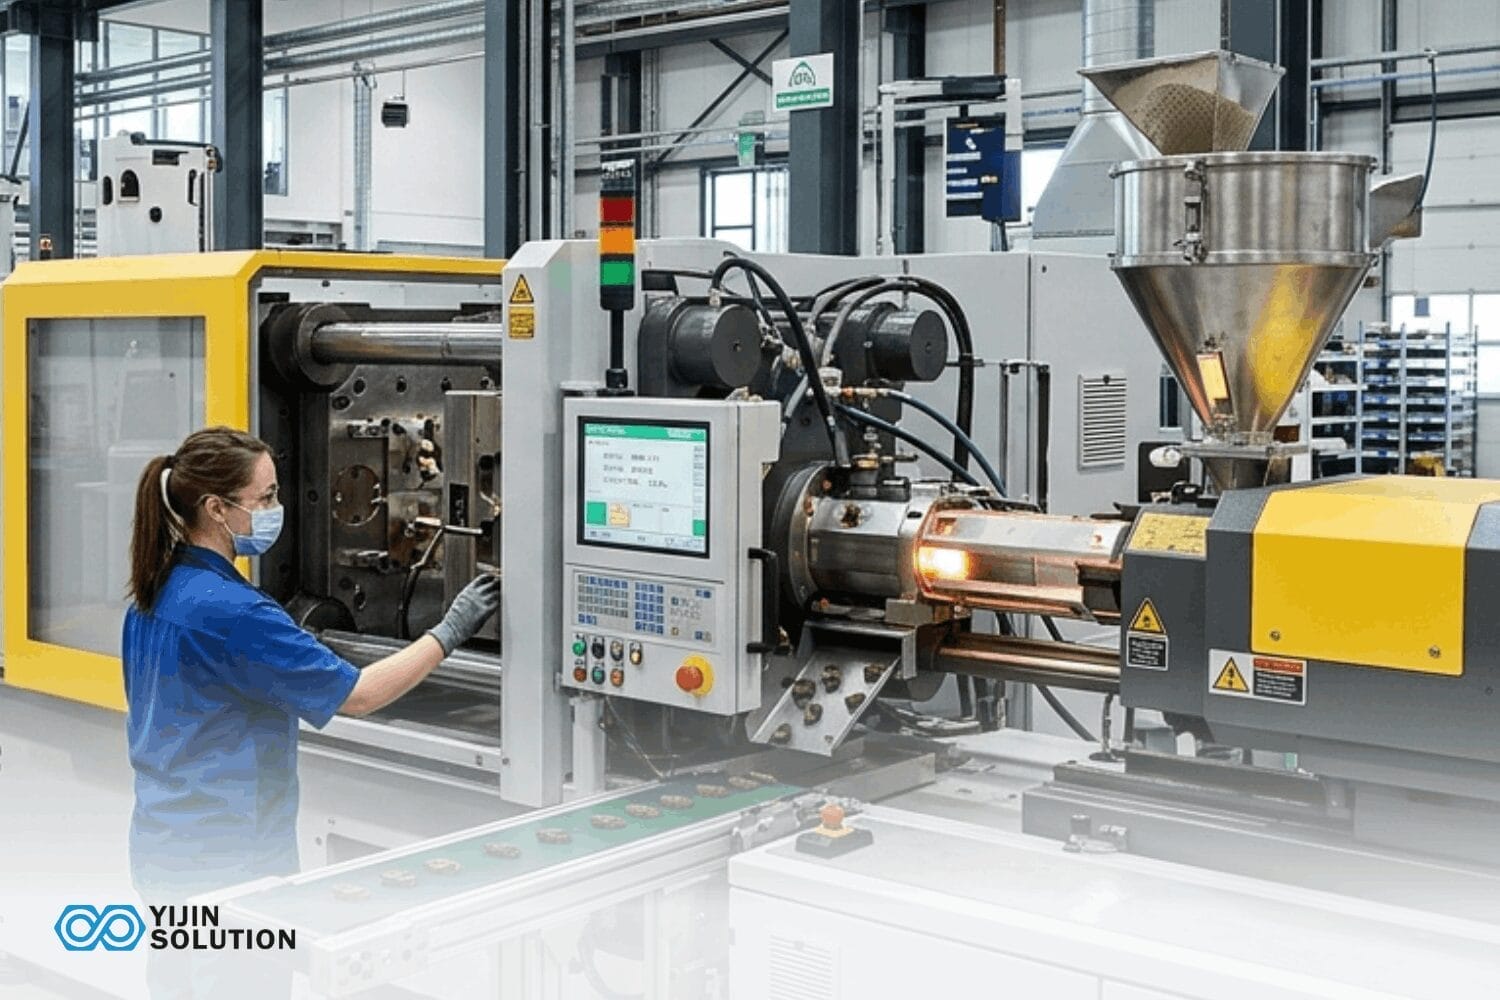
El flujo de trabajo principal es el mismo en todas las variantes de fundición a presión, aunque el tiempo de ciclo y el método varían según la aleación y el tipo de máquina. Así transcurre un ciclo estándar de fundición a presión, desde la preparación del molde hasta la inspección final:
| Paso | Nombre | Qué ocurre | Palanca clave de calidad |
|---|---|---|---|
| 1 | Preparación del molde | Ambas mitades del molde se precalientan y lubrican hasta la temperatura de trabajo objetivo antes del primer disparo. | Control de temperatura del molde |
| 2 | Fusión de metal | La aleación seleccionada se funde en un horno independiente o en un crisol interno hasta la temperatura de colada especificada. | Control de fusión específico por aleación |
| 3 | Cierre del molde | La fuerza de cierre hidráulica cierra y bloquea las dos mitades del molde. La tonelaje de cierre debe superar la presión de inyección para evitar rebabas. | Selección del tonelaje de cierre |
| 4 | Inyección o colada de metal | El metal fundido se inyecta a alta presión o se llena por presión de carga por gravedad. El control de la velocidad y la presión de inyección determina la calidad del llenado. | Llenado a presión vs. por gravedad |
| 5 | Solidificación y enfriamiento | El metal se solidifica a medida que los canales internos de agua eliminan el calor. El tiempo de enfriamiento determina el tiempo de ciclo y la estructura de grano final. | Gestión térmica |
| 6 | Apertura del molde y expulsión | Las dos mitades del molde se separan y los expulsores empujan la pieza fundida hacia fuera. La pieza suele permanecer en la mitad expulsora a medida que el molde se abre. | Colocación de expulsores |
| 7 | Recorte y desbarbado | Los canales de alimentación, las mazarotas y las rebabas se eliminan con matrices de recorte o herramientas manuales. Las rebabas y los canales de alimentación vuelven a la colada: desperdicio de material casi nulo. | Control de rendimiento / chatarra |
| 8 | Inspección | Controles dimensionales, inspección visual y ensayos no destructivos según lo especificado en el plano. | Informes de FAI / CMM |
| 9 | Operaciones secundarias | El mecanizado CNC añade cotas de tolerancias ajustadas; el acabado superficial completa la pieza. | Control de acumulación de tolerancias |
¿Cuáles son los principales tipos de fundición a presión?
La fundición a presión no es un único proceso. Existen cuatro variantes de uso industrial habitual, cada una adecuada a distintos volúmenes, aleaciones y geometrías de pieza. Ajustar el proceso a la aplicación es lo que determina la rentabilidad de un programa de fundición a presión.
Fundición a presión
La fundición a presión de alta presión (HPDC) inyecta metal fundido en moldes de acero H13 templado a 10-175 MPa. Los tiempos de ciclo se miden en segundos por inyección, lo que lo convierte en el proceso adecuado para piezas de aluminio o zinc de pared fina y gran volumen. Se pueden alcanzar espesores de pared de hasta ~1,0 mm en aluminio.
El compromiso es la porosidad: la inyección rápida atrapa aire, lo que limita el tratamiento térmico posterior a la fundición en la HPDC estándar. La fundición a presión al vacío resuelve esto para aplicaciones que necesitan integridad estructural y conformado a alta presión.
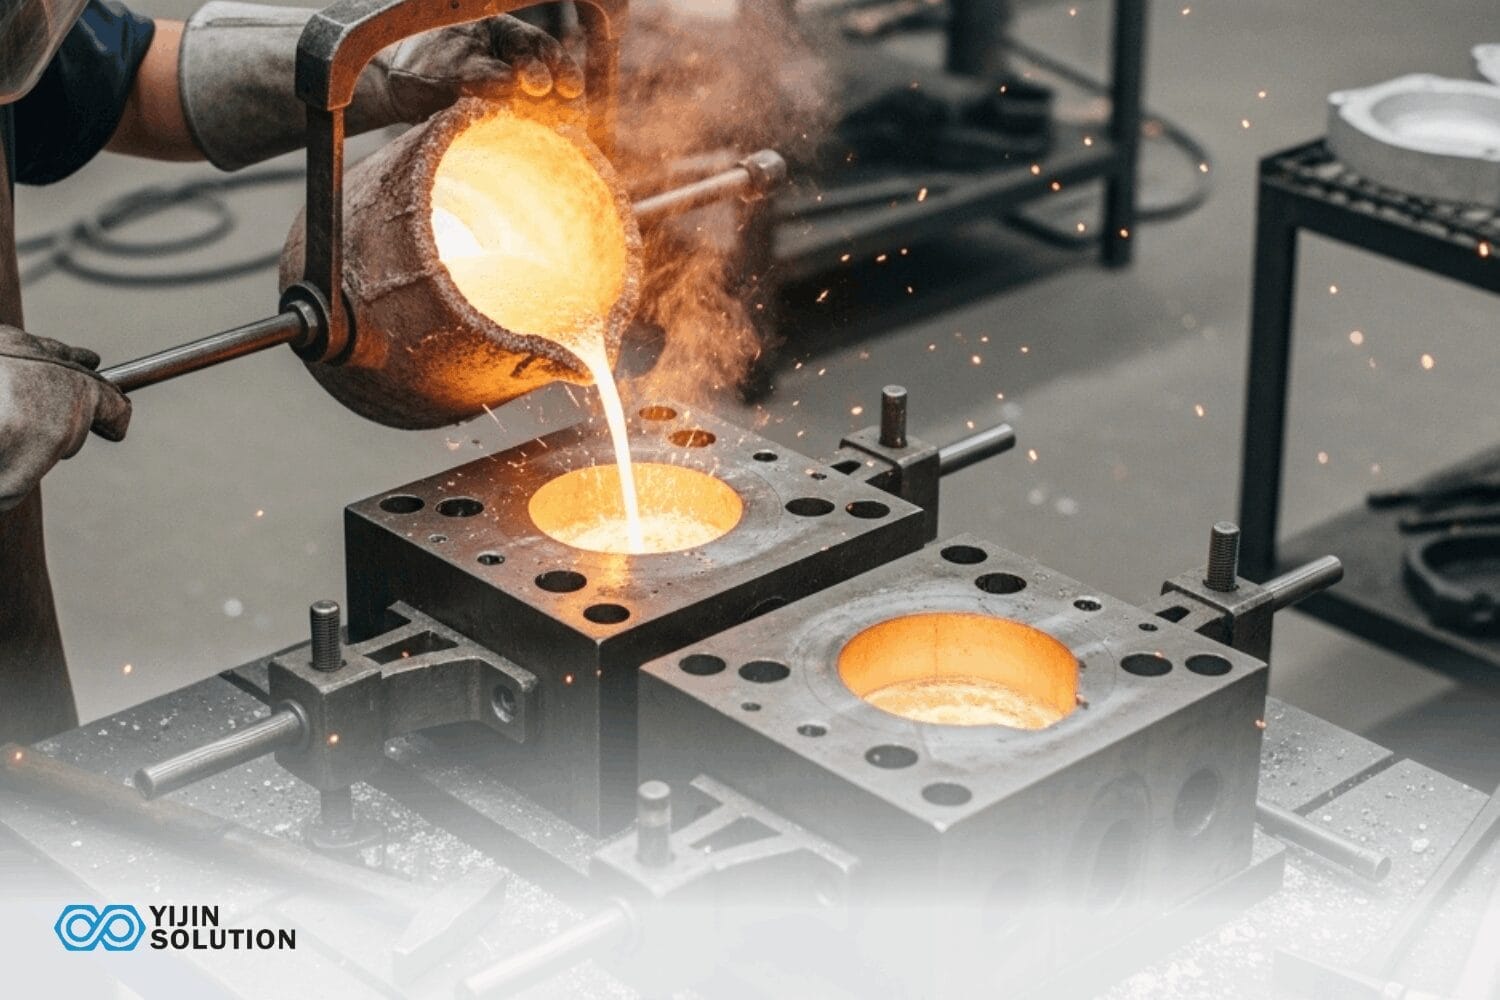
Fundición por gravedad en molde
En fundición a presión por gravedad, el metal llena el molde únicamente por gravedad. El llenado más lento produce piezas más densas y con menor porosidad, que pueden someterse a tratamiento térmico para obtener mejores propiedades mecánicas. Es el proceso preferido para piezas estructurales en las que la resistencia importa más que la velocidad.
El punto óptimo de volumen se sitúa en torno a 1.000-50.000 piezas al año. Por debajo de 1.000 piezas, la fundición en arena o el mecanizado CNC suelen ganar en coste. Por encima de 50.000, el menor tiempo de ciclo y el menor precio por pieza de la inyección a alta presión (HPDC) toman el relevo.
Fundición a presión en molde de baja presión
Un horno presurizado situado bajo el molde empuja el metal hacia arriba, hacia la cavidad, a 0,03-0,15 MPa. El llenado controlado de abajo hacia arriba reduce la turbulencia, mejora la consistencia metalúrgica y produce un mejor acabado superficial que la fundición a presión de alta presión (HPDC). Se utiliza ampliamente para piezas de simetría rotacional como llantas y pistones.
Fundición a presión al vacío
Un vacío evacua la cavidad del molde inmediatamente antes de la inyección. Eliminar el aire atrapado reduce drásticamente la porosidad y produce piezas de fundición a presión (HPDC) soldables y tratables térmicamente. Los componentes estructurales de automoción recurren a la fundición a presión con vacío para cumplir requisitos de carga estructural que la HPDC estándar no puede alcanzar.
Comparativa de procesos de fundición a presión
Fundición a presión en cámara caliente frente a cámara fría
El tipo de máquina lo determina la aleación que elija, no al contrario. Esa distinción importa porque afecta directamente al tiempo de ciclo, a los costes energéticos y al precio por pieza.
- Cámara caliente: El mecanismo de inyección queda sumergido en el metal fundido. Los tiempos de ciclo alcanzan unas 15 inyecciones por minuto. Las máquinas de cámara caliente son la especificación correcta para zinc, estaño y plomo.
- Cámara fría: El metal se funde en un horno independiente y se vierte en una manga de inyección de forma manual o automática antes de cada inyección. Los tiempos de ciclo son más lentos, pero el proceso admite aluminio, magnesio y aleaciones de cobre.
HPDC frente a fundición por gravedad: ¿qué proceso encaja con su proyecto?
Utilice esta tabla como referencia rápida a la hora de elegir entre los dos procesos de fundición a presión más habituales en los presupuestos:
| Atributo | Fundición a presión | Fundición por gravedad |
|---|---|---|
| Método de inyección | Alta presión | Solo gravedad / presión de colada |
| Coste de las herramientas | Alta — se requiere acero H13 templado | Moderada: acero más blando viable |
| Volumen óptimo | Más de 50.000 piezas/año | 1.000-50.000 piezas/año |
| Tiempo de ciclo | Segundos por ciclo | Minutos por ciclo |
| Espesor de pared mín. | ~1,0 mm | 3-5 mm mínimo típico |
| Nivel de porosidad | Mayor riesgo por aire ocluido | Menor riesgo: llenado más lento |
| ¿Tratable térmicamente? | No | Sí: la estructura densa lo permite |
| Plazo de entrega del utillaje | 12-20 semanas para moldes complejos | 8-14 semanas |
| Lo mejor para | Piezas complejas de pared fina y gran volumen | Piezas estructurales de volumen medio |
Si no está seguro de qué proceso se adapta a su pieza, Contacto para obtener una revisión DFM antes de iniciar el utillaje.
¿Qué aleaciones se utilizan en la fundición a presión?
La selección de la aleación determina el tipo de máquina, el espesor de pared alcanzable, el acabado superficial y las propiedades mecánicas finales. A continuación se muestra una tabla comparativa de las cuatro principales familias de aleaciones para fundición a presión:
| Aleación | Proceso | Grados comunes | Principal ventaja para el comprador | Casos de uso típicos |
|---|---|---|---|---|
| Aluminio | Cámara fría | AA 380, AA 383, AA 384 | La mejor relación resistencia-peso; buena resistencia a la corrosión y conductividad térmica | Carcasas de automoción, envolventes electrónicas, soportes aeroespaciales |
| Zinc | Cámara caliente | Zamak 3, Zamak 5, ZA-8 | Máxima fluidez: paredes más finas posibles, mayor detalle y menor desgaste del utillaje | Herrajes, electrónica, componentes decorativos y de precisión |
| Magnesio | Cámara fría | AZ91D | El metal de fundición a presión estructural más ligero: reduce el peso de la pieza sin sacrificar rigidez | Dispositivos portátiles, estructuras interiores de automoción, equipos portátiles |
| Cobre / Latón | Cámara fría | Aleaciones de latón C85700 | Máxima resistencia y resistencia al desgaste; excelente conductividad eléctrica | Racores de fontanería, conectores eléctricos, herrajes marinos |
Las aleaciones de aluminio dominan los volúmenes de fundición a presión en todo el mundo. Las aleaciones de zinc son la opción preferida cuando el detalle de las formas y el acabado superficial priman sobre la resistencia. El magnesio se elige para aplicaciones de mano o portátiles donde cada gramo cuenta. Las aleaciones de cobre y latón conllevan un sobrecoste de material y desgaste de utillaje; solo se especifican cuando la conductividad o la resistencia al desgaste no pueden lograrse de otra forma.
Fundición a presión frente a otros procesos de fabricación
La fundición a presión no compite con todos los demás procesos por igual. La comparación correcta depende de su volumen, geometría, requisitos de tolerancia y aleación. Conviene tener en cuenta unos límites concretos:
Fundición a presión vs. mecanizado CNC
La fundición a presión produce piezas de aluminio complejas entre un 60 y un 70% más rápido que el mecanizado CNC en volúmenes superiores a 1.000 unidades. La ventaja de coste por pieza crece a medida que aumenta el volumen, porque el coste del utillaje se reparte entre más piezas y los tiempos de ciclo son mucho más cortos que mecanizar un bloque.
Muchas piezas de fundición a presión siguen requiriendo operaciones secundarias de CNC en las superficies CTF para alcanzar las tolerancias finales del plano. Los dos procesos son complementarios en volumen, no competidores.
Fundición a presión vs. fundición en arena
La fundición a presión utiliza un molde de acero permanente reutilizado a lo largo de cientos de miles de ciclos. Sus tolerancias estándar son de ±0,10 a ±0,30 mm, con ciclos rápidos, acabado superficial uniforme y alta productividad.
La fundición en arena utiliza un molde de un solo uso que se vierte una vez y se destruye. El coste por molde es bajo y es la especificación correcta para volúmenes muy bajos, piezas grandes o aleaciones férreas. La ventaja de la fundición a presión es consistencia dimensional y capacidad de producción a escala.
Fundición a presión vs. fundición a la cera perdida
La fundición a la cera perdida permite geometrías internas más complejas, rebajes y una gama de aleaciones más amplia, a costa de tiempos de ciclo más lentos y costes por pieza más altos por encima de unos miles de unidades. La fundición a presión gana en coste unitario una vez que los volúmenes justifican la inversión en utillaje. La fundición a la cera perdida gana cuando la complejidad geométrica, los requisitos de aleación o unas especificaciones de acabado superficial muy ajustadas superan lo que puede lograr un molde de acero.
Aplicaciones habituales de la fundición a presión

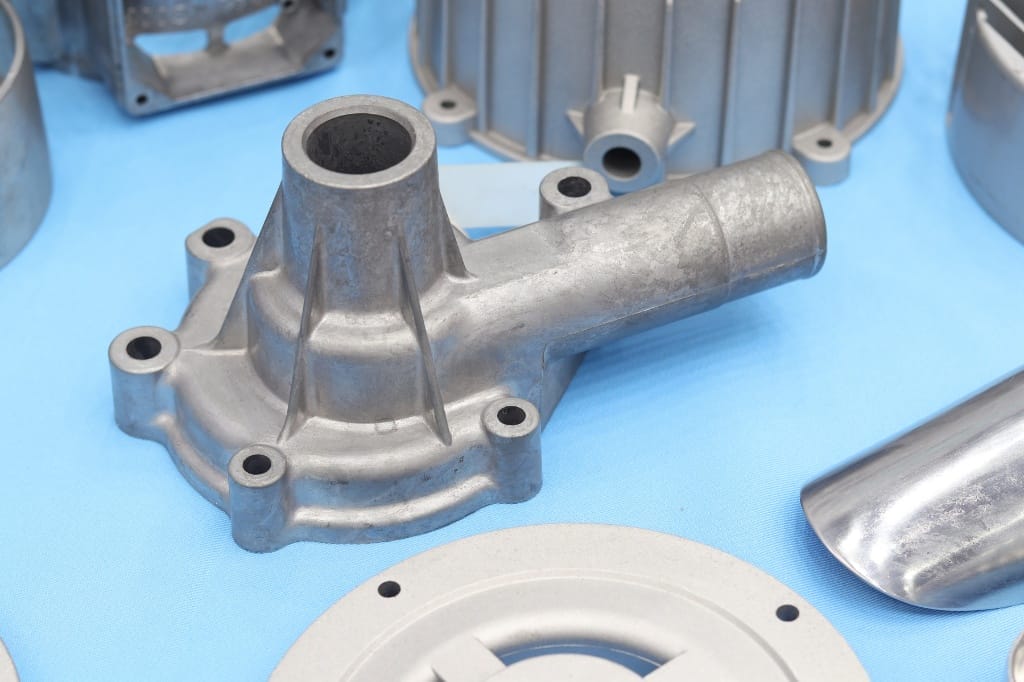
La fundición a presión es una opción habitual para piezas metálicas que necesitan geometría compleja, dimensiones estables y una producción eficiente en volumen.
- Automóvil: Bloques motor, carcasas de transmisión, cárteres de aceite, manguetas de dirección y carcasas de batería para vehículos eléctricos. Los ciclos rápidos y la capacidad de paredes finas de la fundición a presión en aluminio la convierten en el proceso dominante para componentes estructurales y de tren motriz de gran volumen.
- Electrónica de consumo: Chasis de portátiles, marcos de smartphones, cuerpos de cámara y disipadores de calor. El peso y el acabado superficial condicionan la elección de aleación en este sector.
- Aeroespacial: Carcasas de aviónica, bloques hidráulicos y soportes estructurales en los que la consistencia dimensional y el peso son igual de importantes.
- Equipamiento industrial: Carcasas de bombas, carcasas de engranajes, cuerpos de válvulas y escudos de motores. Las aleaciones de aluminio y zinc predominan por su resistencia a la corrosión y su mecanizabilidad.
- Dispositivos médicos: Carcasas de instrumentos y componentes de herramientas quirúrgicas que requieren tolerancias ajustadas y un acabado superficial fiable.
- Productos de consumo: Tiradores de puertas, cerraduras, herrajes y grifería. Las aleaciones de zinc son preferibles por su resolución de detalle, bajo desgaste del utillaje y compatibilidad con el recubrimiento electrolítico.
Ventajas de la fundición a presión
La fundición a presión se utiliza ampliamente en producción de mayor volumen porque ofrece varias ventajas prácticas.
- Alta repetibilidad dimensional: Las tolerancias generales de la fundición a presión en molde caliente (HPDC) van de ±0,10 a ±0,30 mm según las especificaciones NADCA. Un molde permanente ofrece una precisión constante pieza a pieza durante toda la serie de producción. Es un nivel de precisión que el utillaje permanente mantiene de forma fiable a escala.
- Tiempos de ciclo rápidos: Los tiempos de ciclo de la fundición a presión (HPDC) se miden en segundos por inyección. A pleno rendimiento, una sola máquina puede producir miles de piezas por turno. Es un volumen de producción que el mecanizado CNC y la fundición a la cera perdida no están diseñados para igualar.
- Salida near-net-shape: Las geometrías complejas, las paredes finas, los detalles internos y el acabado superficial fino salen directamente del molde. El mecanizado secundario se limita a las superficies de contacto y a las cotas de tolerancia ajustada, no al conformado general.
- Eficiencia de material: Los canales de alimentación, las mazarotas y las rebabas vuelven a la colada. El aprovechamiento del material en una operación de fundición a presión en cámara caliente bien gestionada es elevado en comparación con los procesos sustractivos.
- Larga vida útil del molde: Los moldes de acero H13 templado suelen soportar entre 100.000 y 500.000 inyecciones, según la aleación y las condiciones del proceso. Esa vida útil del molde amortiza el coste del utillaje a lo largo de toda la producción.
Desventajas de la fundición a presión
La fundición a presión no es el proceso adecuado para todos los proyectos. Conozca estas limitaciones antes de comprometerse con el utillaje:
- Coste de utillaje elevado: Los utillajes de fundición a presión en molde de aluminio (HPDC) cuestan entre 10.000 y 100.000 USD o más, según la complejidad de la pieza, el número de cavidades y el número de machos y correderas necesarios. Esa inversión solo tiene sentido económico en volúmenes en los que la ventaja de coste por pieza la compense. En volúmenes bajos, el coste del utillaje por pieza hace que la fundición a presión no sea competitiva.
- Solo aleaciones no férreas: La fundición a presión estándar admite aluminio, zinc, magnesio y cobre. El acero y el hierro requieren procesos especializados; existe la fundición a presión semisólida, pero es un nicho y resulta cara. Si su aleación es férrea, la fundición a la cera perdida o la fundición en arena son la vía realista.
- Porosidad en la HPDC estándar: La inyección rápida atrapa aire dentro de la pieza fundida. La porosidad interna limita las opciones de tratamiento térmico posterior a la fundición y puede provocar fallos estructurales bajo cargas dinámicas. Esto limita las opciones de tratamiento térmico posterior a la fundición en la HPDC estándar. La fundición a presión por vacío lo soluciona sin las contrapartidas estructurales.
- Limitaciones de espesor de pared mínimo: Lograr paredes muy finas depende de la fluidez de la aleación, el tamaño de la pieza y el diseño del molde. La revisión DFM establece el espesor de pared correcto para cada aleación y geometría antes de que comience la producción.
- Plazo de entrega largo del utillaje: El utillaje de fundición a presión de alta presión (HPDC) tarda de 12 a 20 semanas para piezas complejas. Si su calendario no lo permite, la fundición a baja presión o por gravedad o el mecanizado CNC pueden encajar mejor en las primeras fases de producción.
Reglas de diseño clave para la fundición a presión
El rendimiento de la fundición a presión se determina en gran medida antes de cortar cualquier acero de herramienta. Estos principios DFM condicionan la precisión dimensional, la vida del molde y el coste de producción desde el principio.
- Aplique ángulos de desmoldeo de 1-3°: Todas las paredes paralelas a la dirección de extracción del molde necesitan ángulo de desmoldeo. Sin él, aumenta la fuerza de expulsión y el acabado superficial se resiente.
- Mantener un espesor de pared constante: Los cambios bruscos de espesor generan gradientes térmicos que provocan porosidad por contracción. Utilice nervios para aportar rigidez en lugar de aumentar la masa de pared. Las paredes uniformes solidifican de forma homogénea y reducen los defectos internos.
- Utilice radios generosos en las esquinas interiores: Radio mínimo de R0,5 mm en todas las esquinas interiores. Las esquinas vivas concentran tensiones tanto en la pieza fundida como en el molde, acortando la vida útil de este y creando concentradores de tensiones en la pieza acabada.
- Minimizar contracajeras: Cada rebaje inferior requiere un macho o un mecanismo de corredera, lo que incrementa los costes de utillaje y el plazo de entrega. Diseñe los rebajes inferiores durante la revisión temprana de DFM, antes de pedir el acero del molde.
- Indique cuanto antes las superficies críticas para la función: Deje sobreespesor de mecanizado en las superficies CTF. No mantenga tolerancias más ajustadas que ±0,05 mm en estado de fundición.
- Acuerde la línea de partición antes de fabricar el utillaje: El rebabeo en la línea de partición y las marcas cosméticas son un resultado inherente del encuentro de las dos mitades del molde. Su ubicación y aceptabilidad deben acordarse antes de cortar cualquier acero, no después.
¿Por qué elegir Yijin Solution para la fundición a presión?
La fundición a presión puede producir piezas precisas y repetibles a escala, pero los resultados dependen de cómo se gestione el proceso en el utillaje, la fundición, el mecanizado y la inspección. Un proveedor capacitado ayuda a mantener ese proceso estable desde el principio.
Yijin Solution ofrece servicios de fundición a presión a medida para piezas de aluminio, zinc, magnesio y aleaciones de cobre. Nuestro equipo revisa cada diseño antes de iniciar el utillaje, comprobando la geometría, las tolerancias, los requisitos superficiales y otros detalles que afectan a la producción.
Realizamos fundición a presión de alta presión, fundición a presión por gravedad y fundición a presión de baja presión. El recorte, el mecanizado CNC, el tratamiento superficial y la inspección se gestionan íntegramente en nuestras instalaciones, lo que nos permite un mejor control de la calidad de las piezas y de la consistencia dimensional desde la fundición hasta la entrega final.
Yijin Solution cuenta con las certificaciones IATF 16949, AS9100D e ISO 13485. La tolerancia general de fundición a presión es de ±0,30 mm, y la tolerancia de precisión puede alcanzar ±0,10 mm. Cargue su archivo CAD para solicitar un presupuesto y una revisión DFM de su proyecto de fundición a presión a medida.
Preguntas frecuentes sobre fundición a presión
¿Para qué se utiliza la fundición a presión?
La fundición a presión produce piezas de precisión en metales no férreos para los sectores de automoción, electrónica de consumo, aeroespacial, equipos industriales, dispositivos médicos y productos de consumo. Es el proceso adecuado cuando la geometría de la pieza es compleja y las tolerancias deben ser consistentes a lo largo de una producción larga.
Para más información, consulte el Referencia de tolerancias dimensionales de fundición ISO 8062-3 para saber cómo se comparan los grados de tolerancia de la fundición a presión con otros métodos de fundición.
¿Qué metales se pueden fundir a presión?
El aluminio, el zinc, el magnesio y las aleaciones de cobre son los materiales estándar de fundición a presión. El aluminio y el magnesio utilizan el proceso de cámara fría; el zinc y el estaño, el de cámara caliente.
¿Cuánto tarda el utillaje de fundición a presión?
El plazo de entrega del utillaje suele ser de 8 a 20 semanas en función de la complejidad del molde, el número de machos y correderas y el número de cavidades. Nuestro utillaje de moldes y las primeras muestras tardan de 25 a 35 días para piezas estándar. Los moldes multicavidad complejos tardan más. La revisión DFM inicial es el momento de hablar del plazo de entrega.
¿Cuál es la cantidad mínima de pedido para la fundición a presión?
No hay una cantidad mínima de pedido fija, pero la economía es clara. Los costes de utillaje de HPDC suelen amortizarse hasta un coste por pieza aceptable a partir de unas 5.000 piezas al año.
La fundición a presión por gravedad resulta rentable a partir de unas 500-1.000 piezas al año, porque los costes de utillaje son menores y el tiempo de ciclo es menos determinante en ese volumen. El mecanizado CNC es la especificación correcta para necesidades de prototipo y bajo volumen hasta que los volúmenes de producción justifiquen el utillaje de fundición.
¿Qué precisión tiene la fundición a presión en comparación con el mecanizado CNC?
Las tolerancias estándar de la fundición a presión HPDC según las especificaciones NADCA oscilan entre ±0,10 y ±0,30 mm. El mecanizado CNC alcanza de forma habitual ±0,01-±0,05 mm. Para las características CTF que requieren tolerancias más ajustadas de las que la fundición a presión puede mantener en estado de colada, el enfoque estándar es dejar sobremedida de mecanizado en esas superficies y mecanizarlas por CNC como operación secundaria.
Volver arriba: Fundición a presión: Guía completa del proceso de fundición de metales




 English
 Spanish
 German
 French