

Experiencia en el sector y valor artesanal
En la fabricación de gama alta, el aligeramiento, la alta precisión y la alta fiabilidad se han convertido en direcciones de desarrollo fundamentales. Aleación de aluminio, con su baja densidad (aproximadamente 2,7 g/cm³, solo un tercio de la del acero), su alta resistencia específica, su resistencia a la corrosión, su excelente conductividad térmica y eléctrica y su gran reciclabilidad, se ha convertido en un material clave en sectores como aeroespacial, vehículos de nueva energía, electrónica e instrumentos de precisión. A medida que los sectores downstream siguen exigiendo mayor precisión dimensional (por ejemplo, tolerancias de micras a nanómetros), calidad superficial (rugosidad Ra ≤ 0,02 μm) y la capacidad de conformar estructuras complejas, el mecanizado de precisión de aleaciones de aluminio ha evolucionado del mecanizado mecánico tradicional a un enfoque “de alta precisión, inteligente y verde”. El nivel tecnológico determina directamente el rendimiento y la competitividad de los equipos de gama alta.
Propiedades y adaptabilidad de mecanizado del material de aleación de aluminio de precisión
El mecanizado de precisión de aleaciones de aluminio exige aclarar primero el impacto de las propiedades del material en el proceso:
- Propiedades físicas: La aleación de aluminio tiene una alta conductividad térmica (aproximadamente 100-250 W/(m·K)). Durante el mecanizado, el calor se transfiere con facilidad a la herramienta y a la pieza, lo que puede provocar un mayor desgaste de la herramienta y deformación térmica de la pieza. Al mismo tiempo, su bajo módulo elástico (aproximadamente 70 GPa) favorece la deformación plástica durante el amarre, lo que exige soluciones de sujeción optimizadas.
- Propiedades mecánicas: Diferentes series de aleaciones de aluminio (como la serie 6 (Al-Mg-Si) y Serie 7 (Al-Zn-Mg-Cu)) presentan diferencias significativas en sus propiedades mecánicas. Las aleaciones de aluminio de la serie 6 ofrecen una excelente plasticidad y mecanizabilidad, lo que las hace adecuadas para mecanizar piezas estructurales complejas. Las aleaciones de aluminio de la serie 7 presentan una elevada resistencia (resistencia a la tracción superior a 600 MPa), pero también una alta resistencia al corte, lo que exige una selección específica de herramientas y parámetros de corte.
- Propiedades químicas: La aleación de aluminio reacciona fácilmente con el oxígeno para formar una película de óxido (Al₂O₃), con una dureza superior a la del sustrato (HV aproximadamente 1500). Esto puede provocar fácilmente el “desconchado del filo” de la herramienta durante el mecanizado. La película de óxido debe eliminarse en la fase de pretratamiento y hay que seleccionar herramientas resistentes al desgaste.
Según las características anteriores, mecanizado de precisión debe diseñar la ruta de proceso en torno a los tres objetivos principales: “controlar la deformación, mejorar la precisión y reducir las pérdidas”.
Tecnología de mecanizado de precisión de núcleos de aleación de aluminio
Proceso de pretratamiento
- Tratamiento térmico: Mediante el tratamiento de solución (calentar la aleación de aluminio a 500-550 °C, mantener y enfriar rápidamente en agua) y el tratamiento de envejecimiento (mantener a 120-180 °C durante varias horas), se ajustan la dureza y la tenacidad del material. Por ejemplo, tras el tratamiento T6, la aleación de aluminio 7075 puede alcanzar una dureza de HV150-180, cumpliendo los requisitos de mecanizado y garantizando al mismo tiempo la resistencia del producto acabado.
- Pretratamiento superficial: Utilice limpieza química (como una solución mixta de ácido nítrico y ácido fluorhídrico) para eliminar la película de óxido y las manchas de aceite y evitar que las impurezas durante el procesamiento afecten a la precisión; para piezas estructurales complejas, se requiere alivio de tensiones (como recocido de alivio de tensiones a baja temperatura, manteniendo a 120-150 ℃ durante 2-4 horas) para reducir la deformación después del mecanizado.
Proceso de corte
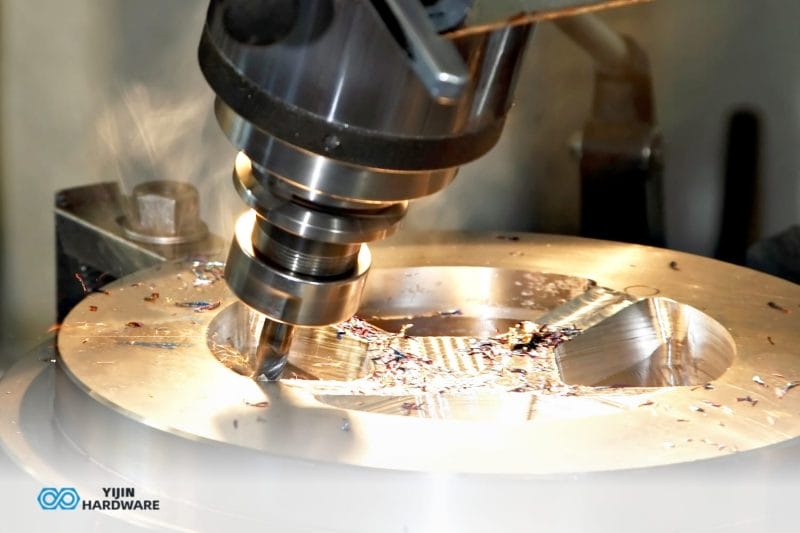
- Torneado y fresado de precisión: Use máquinas-herramienta CNC de alta precisión (precisión de posicionamiento ≤ 0,001 mm) con herramientas de carburo (como la aleación WC-Co) o herramientas de nitruro de boro cúbico (CBN). Los parámetros de corte requieren una optimización dinámica: para las aleaciones de aluminio de la serie 6, la velocidad de corte puede fijarse en 300-500 m/min, el avance en 0,1-0,2 mm/r y la profundidad de pasada en 0,5-1 mm. Para las aleaciones de aluminio de alta resistencia de la serie 7, la velocidad de corte debe reducirse a 200-300 m/min y debe aumentarse la refrigeración de la herramienta (como la lubricación por niebla de aceite) para evitar que se pegue.
- Rectificado de ultra precisión: Para superficies planas o cilíndricas de alta precisión (tolerancia ≤ 0,0005 mm), se utilizan muelas abrasivas ultraduro (como las muelas de diamante), combinadas con rectificado a presión constante y tecnología de detección en línea. Por ejemplo, para asientos de rodamiento de aleación de aluminio utilizados en aplicaciones aeroespaciales, se alcanza una rugosidad superficial Ra ≤ 0,01 μm mediante velocidades de muela de 8.000-12.000 rpm y profundidades de rectificado de microavance de 5-10 μm, mientras que los errores geométricos y de posición se controlan dentro de 0,001 mm.
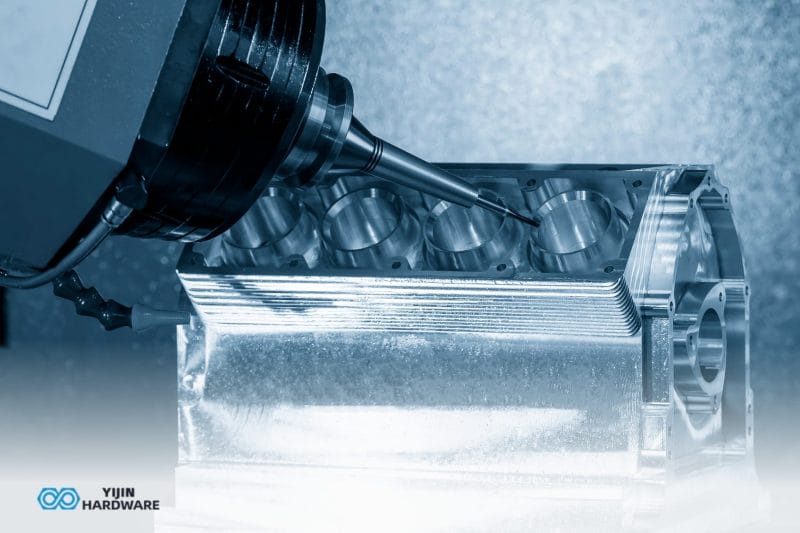
- Mecanizado de cinco ejes: Para piezas curvas complejas (como carcasas de motores de vehículos de nueva energía y álabes de motores de aviación), un centro de mecanizado CNC de cinco ejes se utiliza para conseguir el mecanizado de varias superficies en un solo amarre, lo que reduce los errores de amarre (normalmente entre un 30% y un 50%). Durante el mecanizado, las trayectorias de herramienta se optimizan con software CAM para evitar interferencias con la herramienta. También se emplea el control adaptativo del avance para ajustar los parámetros en tiempo real según la carga de corte y garantizar la estabilidad del mecanizado.
Proceso de moldeo
- Fundición a presión de precisión: Adecuado para piezas estructurales complejas de gran tamaño (como disipadores de estaciones base 5G), utiliza tecnología de fundición a presión en vacío (grado de vacío ≤ 50 mbar) para reducir la porosidad interna de la pieza (porosidad ≤ 1%). Después se somete a tratamiento térmico T6 y a corte y acabado de precisión, alcanzando una tolerancia dimensional de ±0,05 mm.
- Moldeo por extrusión: Los perfiles se extruyen a través de troqueles de precisión (tolerancia ≤ 0,02 mm) y después se enderezan por estirado (rectitud ≤ 0,1 mm/m). Se utilizan para guías lineales de alta precisión o componentes de bastidor. Por ejemplo, las guías de aleación de aluminio para equipos electrónicos pueden alcanzar una rectitud de 0,05 mm/m tras la extrusión, el estirado y el fresado, cumpliendo los requisitos de deslizamiento de precisión.
- Impresión 3D (fabricación aditiva): Para piezas de series cortas y topología compleja (como soportes aeroespaciales ligeros), tecnología de fusión selectiva por láser (SLM) se utiliza polvo de aleación de aluminio (tamaño de partícula 15-53 μm) como materia prima, potencia láser de 200-400 W, velocidad de escaneo de 800-1200 mm/s y una precisión de conformado de hasta ±0,1 mm. El posterior tratamiento de prensado isostático en caliente (HIP) (temperatura 500-550 ℃, presión 100-150 MPa) elimina los defectos internos y mejora las propiedades mecánicas.
Proceso de tratamiento superficial
- Anodizado: En un electrolito de ácido sulfúrico (concentración del 15%-20%), con aleación de aluminio como ánodo, se realiza la electrólisis a una tensión continua de 10-20 V para formar una película de óxido (Al₂O₃) de 5-20 μm de espesor con una dureza de HV300-500, lo que mejora la resistencia al desgaste y a la corrosión y es adecuado para carcasas de equipos electrónicos y paneles de instrumentación de precisión.
- Deposición física de vapor (PVD): Mediante tecnología de pulverización magnetrón, se depositan recubrimientos duros como TiN y CrN sobre la superficie de la aleación de aluminio (espesor de 2-5 μm). La dureza superficial puede alcanzar HV1500-2000 y el coeficiente de fricción se reduce por debajo de 0,2. Es adecuado para piezas de precisión con alta carga (como rodamientos y engranajes).
- Tratamiento de conversión química: Mediante tratamiento con cromato o solución de conversión exenta de cromo (como el circonato), se forma una película de conversión de 1-3 μm para mejorar la adherencia de los recubrimientos posteriores. Se utiliza con frecuencia para la protección de base de piezas aeroespaciales.


Principales retos técnicos y soluciones
Control de la deformación en el mecanizado
Retos: La aleación de aluminio tiene un módulo elástico bajo, y las fuerzas de corte y amarre pueden deformar fácilmente la pieza. La conducción del calor es rápida, y el calor del mecanizado puede causar fácilmente deformación térmica (por ejemplo, el error de planitud de las piezas de pared delgada tras el mecanizado supera los 0,02 mm).
Soluciones: 1. Utilizar amarres flexibles (como ventosas de vacío y bridas elásticas) para reducir la fuerza de amarre; 2. Optimizar los parámetros de corte y adoptar corte a alta velocidad y ligero (poca profundidad de pasada y avance elevado) para reducir el calor de corte; 3. Introducir un entorno de mecanizado a temperatura constante (fluctuación de temperatura ≤±0,5 °C) y combinarlo con monitorización de temperatura en línea para compensar la deformación térmica en tiempo real; 4. Para piezas complejas de pared delgada, adoptar un proceso de “mecanizado por etapas + alivio de tensiones”, realizando un tratamiento de alivio de tensiones a baja temperatura cada 1-2 etapas de mecanizado.
Garantía de precisión y estabilidad
Retos: El desgaste de las herramientas (por ejemplo, cuando las herramientas de carburo mecanizan aleaciones de aluminio de la serie 7, la tasa de desgaste es de 2 a 3 veces más rápida que al mecanizar acero) y la deriva térmica de la máquina herramienta (la precisión de posicionamiento cae 0,002-0,003 mm tras un mecanizado prolongado) pueden provocar fácilmente fluctuaciones de precisión.
Solución: 1. Seleccione herramientas especializadas (como herramientas de carburo de grano ultrafino y herramientas con recubrimiento de diamante) para prolongar la vida útil de la herramienta. 2. Implemente la monitorización en línea del desgaste de la herramienta (como sensores de emisión acústica y sensores de fuerza) para cambiar automáticamente las herramientas cuando se alcance el umbral de desgaste. 3. Realice una compensación térmica del error en las máquinas herramienta. Utilice sensores de temperatura para recoger las temperaturas de los componentes clave (husillos y guías), establezca un modelo de error térmico y corrija las coordenadas en tiempo real. 4. Introduzca un sistema de mecanizado con control en bucle cerrado, equipado con un interferómetro láser y una máquina de medición por coordenadas tridimensional para la inspección en línea, y ajuste automáticamente parámetros de mecanizado cuando la precisión supera las tolerancias.
Transformación hacia un mecanizado ecológico
Retos: Los fluidos de corte tradicionales (como las emulsiones) se utilizan a un caudal de 10-20 L/h, lo que puede provocar fácilmente contaminación ambiental. La tasa de reciclaje de los residuos de mecanizado es baja (aproximadamente el 70%), lo que supone un grave desperdicio de recursos.
Soluciones: 1. Fomentar la tecnología de corte en seco y lubricación por cantidad mínima (MQL), utilizando solo 0,05-0,5 l/h de MQL para reducir la contaminación por fluidos de corte. 2. Utilizar fluidos de corte respetuosos con el medio ambiente (como fluidos de corte de origen vegetal) con una tasa de biodegradabilidad ≥90%. 3. Establecer un sistema de reciclaje de residuos. Los residuos del mecanizado se clasifican, se funden, se purifican (la pureza puede alcanzar más del 99,5%) y después se vuelven a pulverizar o se moldean en lingotes, aumentando la tasa de recuperación por encima del 95%.
Escenarios de aplicación y casos de adaptación de procesos
- Aeroespacial: Las piezas de tren de aterrizaje de aeronaves (aleación de aluminio 7075) se fabrican mediante un proceso denominado “maduración por solución → fresado de 5 ejes (precisión ±0,005 mm) → rectificado de ultraprecisión → recubrimiento PVD” para garantizar la resistencia y la resistencia al desgaste. Los soportes de satélite (aleación de aluminio 6061) se conforman mediante impresión 3D SLM, seguida de tratamiento HIP y fresado de precisión para lograr el aligeramiento (reducción de peso del 30%) y una alta precisión (tolerancia ±0,1 mm).
- Sector de los vehículos de nueva energía: Bandejas de batería (aleación de aluminio 6082) adoptan el “extrusión de precisión → soldadura láser → fresado CNC (planitud ≤ 0,05 mm) → anodizado” para cumplir los requisitos de ligereza y resistencia a la corrosión; los rotores de motor (aleación de aluminio 2024) utilizan torneado de ultra precisión (redondez ≤ 0,001 mm) y corrección de equilibrado dinámico para garantizar la estabilidad de rotación a alta velocidad.
- Sector de la información electrónica: los filtros de estaciones base 5G (aleación de aluminio 5052) adoptan el proceso “fundición a presión de precisión (grado de vacío ≤ 30 mbar) → tratamiento térmico T6 → taladrado CNC (tolerancia de apertura ±0,01 mm) → plateado superficial” para lograr una mayor eficiencia de transmisión de la señal; las carcasas de portátiles (aleación de aluminio 6063) se someten a “extrusión → estirado → fresado CNC (espesor de pared fino de 0,5 mm, tolerancia ±0,02 mm) → anodizado (espesor de la capa de óxido de 10 μm)” para lograr un producto ligero y estético a la vez.
Tendencias de desarrollo y direcciones futuras
- Actualización inteligente: Introducción a la Internet industrial y Tecnologías de IA para lograr la gestión y el control digitales de todo el proceso de mecanizado. Por ejemplo, se utilizan algoritmos de IA para optimizar los parámetros de corte (aumentando la eficiencia entre un 20% y un 30%), y la tecnología de gemelo digital para simular el proceso de mecanizado y prever los riesgos del proceso con antelación.
- Avance en mecanizado ultrapreciso: Investigación y desarrollo de tecnologías de mecanizado a escala nanométrica, como el mecanizado por fuerza atómica y el mecanizado por haz de iones, para lograr una rugosidad superficial de la aleación de aluminio de Ra ≤ 0,005 μm, que responda a las necesidades de campos de ultraprecisión como los dispositivos cuánticos y los componentes ópticos.
- Integración de procesos de materiales compuestos: Desarrollar el procesamiento compuesto “aditivo + sustractivo” (como equipos integrados de SLM + fresado de cinco ejes) para formar piezas estructurales complejas en un solo paso, mejorar la eficiencia de procesamiento en un 40% y reducir las fluctuaciones de precisión en un 50%; explore procesos continuos de “corte + tratamiento superficial” para reducir los errores de conversión entre procesos.
- Innovación colaborativa en materiales y procesos: Desarrollar aleaciones de aluminio especializadas (como aleaciones de aluminio resistentes a altas temperaturas y aleaciones de aluminio de alta conductividad térmica) para escenarios específicos y, al mismo tiempo, optimizar las técnicas de mecanizado. Por ejemplo, desarrollar herramientas de cerámica y procesos de corte a alta temperatura adecuados para aleaciones de aluminio de alta temperatura, con el fin de ampliar la aplicación de las aleaciones de aluminio en componentes de alta temperatura de motores de aeronaves.
Conclusiones
El mecanizado de precisión de aleaciones de aluminio es una tecnología de soporte fundamental para la fabricación de alto nivel. Su desarrollo debe centrarse en tres ejes clave: mejora de la precisión, optimización de la eficiencia y transformación verde. Mediante la adaptación en profundidad de las propiedades de los materiales y los procesos, los avances en tecnologías clave y las mejoras inteligentes, responderá a las necesidades cambiantes de los sectores downstream. En el futuro, con la aplicación integrada de tecnologías interdisciplinares (como la IA, los gemelos digitales y los nuevos materiales), el mecanizado de precisión de aleaciones de aluminio avanzará hacia una mayor precisión, una mayor eficiencia y una mayor sostenibilidad, impulsando con más fuerza el desarrollo de la industria mundial de fabricación de alto nivel.
Volver arriba: Libro Blanco sobre tecnología de procesamiento de aleaciones de aluminio de precisión




 English
 Spanish
 German
 French