

Nombre del producto: Eje de la banda de rodadura
Aplicación: Se utiliza en la industria aeroespacial
Material: Acero inoxidable 304


Características del torneado de acero inoxidable 304
-
La fuerza de corte es grande
La dureza no es alta de acero inoxidable austenítico 304 (la dureza ≤ 187Hbs), ya que contiene una gran cantidad de Cr, Ni, Mn, y otros elementos, y hay una buena plasticidad (el porcentaje de alargamiento después de la fracturaδ5≥40%, porcentaje de reducción de área ψ≥60%). Tiene gran deformación plástica en el proceso de corte, especialmente a una temperatura más alta todavía puede mantener una alta resistencia (la resistencia del acero ordinario disminuye significativamente cuando la temperatura de corte aumenta), que dará lugar a la gran fuerza de corte de acero inoxidable austenítico AISI 304. En condiciones de corte convencionales, la fuerza de corte unitaria es de hasta 2450MPa de acero inoxidable AISI 304, más de 25% superior al acero 45.
-
Endurecimiento laboral severo
El acero inoxidable AISI 304 va acompañado de una evidente deformación plástica durante el corte, el entramado del material producirá graves distorsiones. Al mismo tiempo, debido a la estabilidad de los defectos de la estructura de la austenita, una pequeña parte de la austenita se convertirá en martensita en este proceso. Además, los compuestos de impurezas en la austenita se descompondrán debido al calor durante el proceso de corte, y la impureza dispersa produce una capa endurecida en la superficie, haciendo que el fenómeno de endurecimiento por deformación sea muy evidente. Tras el endurecimiento, la resistencia es superior a 1500MPa de σb, y la profundidad es de 0,1-0,3mm de la capa endurecida.
-
Temperatura local elevada en la zona de corte
El acero inoxidable AISI304 requiere una gran fuerza de corte y la viruta no es fácil de cortar. Como resultado, la separación de virutas consume más función. El cabezal de corte del acero inoxidable AISI 304 es aproximadamente 50% superior al del acero dulce en condiciones normales. Los aceros inoxidables austeníticos tienen una mala conductividad térmica, la conductividad térmica es de 16,3-21,5W/m-K del acero inoxidable AISI304, que es sólo un tercio de la conductividad térmica del acero 45.
Por lo tanto, la temperatura de la zona de corte es más alta (normalmente el calor que se llevan las virutas durante el corte debe suponer más de 70% del cabezal de corte)Una gran cantidad de calor de corte se concentra en la zona de corte y en la superficie de contacto “viruta-cuchilla” y el calor transferido a la herramienta es de hasta 20%(este valor es sólo de 9% cuando se corta acero al carbono ordinario). En las mismas condiciones de corte, la temperatura de corte del acero inoxidable AISI304 es unos 200-300℃ superior a la del acero 45.
-
Las herramientas de corte son propensas al desgaste adhesivo
Debido a la resistencia a altas temperaturas del acero inoxidable austenítico, la tendencia al endurecimiento por deformación es grande. Por lo tanto, la carga de corte es pesada entre el acero inoxidable austenítico y la herramienta, y la viruta aumentará significativamente debido a la tendencia de afinidad entre el proceso de corte y la herramienta, e inevitablemente se producirán fenómenos de unión, difusión y otros, y se generará un “tumor de viruta”, lo que provocará el desgaste por adherencia de la herramienta. En particular, la inclusión dura formada por una pequeña parte de carburo acelera el desgaste de la herramienta e incluso provoca el colapso de la cuchilla, lo que reduce en gran medida la vida útil de la herramienta y también afecta a la calidad de la superficie de las piezas procesadas.
Técnica de procesamiento
El número de herramientas: 5 herramientas
Tipo de herramienta: broca central de 2 mm, broca de aleación de 2 mm, herramienta de torneado redondo de 45°, herramienta de corte de tornillos macho de 55°, herramienta de corte de 2 mm
Procedimientos de fabricación
1. Cara extrema plana, punto central de procesamiento de 2 mm.

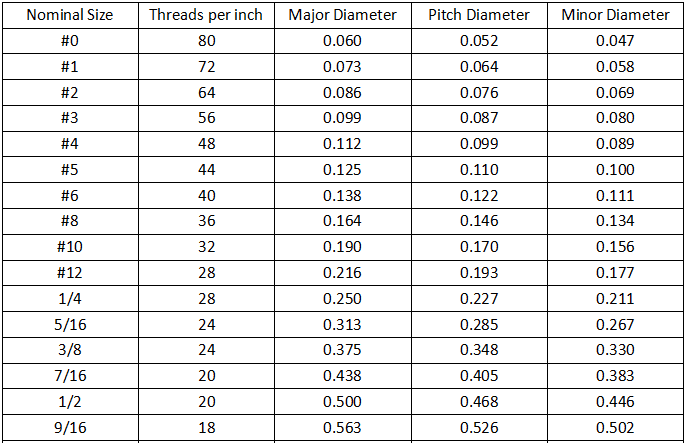
2. Excentricidad de torneado de desbaste y acabado ∅4mm, ∅4,8mm, ∅6mm, y dimensiones de diámetro exterior para roscas 5/16-24 y roscas 1/4-28.
3. Procesamiento de roscas 1/4-28 y 5/16-24.
4. Espesor de mecanizado de fresado de 5,4 mm.
5. Mecanizado de orificios pasantes ∅2mm.

6. Cortar la longitud total a 131,9 mm.
7. ∅4mm moleteado de trama. Debido a que la varilla roscada es demasiado largo y fino, moleteado directa hará que las piezas a ser una desviación, deformación, moleteado desigual, y otros fenómenos, por lo que elegimos el equipo de moleteado especial para procesar.
Consulte las piezas acabadas a continuación





 English
 Spanish
 German
 French