




Dana, proveedor mundial de sistemas de propulsión para automoción, necesitaba un socio de mecanizado fiable para una brida de buje de rueda a medida en acero inoxidable 316 destinada a vehículos eléctricos de gama alta. Esta pieza conecta el semieje del accionamiento eléctrico con el buje de la rueda y es una pieza crítica que soporta carga en el sistema de transmisión.
Como la pieza funciona en entornos costeros, con alta exposición a la niebla salina y vibraciones elevadas, debía ofrecer tanto resistencia a la corrosión como estabilidad estructural. Al mismo tiempo, sus cotas críticas de acoplamiento exigían tolerancias dimensionales y geométricas muy ajustadas, con errores superficiales clave controlados dentro de ±0,005 mm.
Sin embargo, el proveedor anterior no fue capaz de cumplir de forma constante la precisión requerida, lo que provocó interferencias en el montaje, vibraciones, ruidos anómalos en las pruebas en carretera y repetidos retrasos en la producción.
| Artículo | Detalles |
|---|---|
| Industria | Automoción |
| Proceso | Mecanizado CNC de 5 ejes + palpado en proceso + inspección con CMM |
| Material | Acero inoxidable 316 |
| Caso de uso | Brida de buje portante de alta precisión y resistente a la corrosión |
El reto
1. El acero inoxidable 316 era difícil de mecanizar con precisión
El material ofrecía la resistencia a la corrosión que necesitaba Dana, pero también planteaba serios retos de mecanizado. Su alta viscosidad, su baja conductividad térmica y las fuertes fuerzas de corte lo hacían propenso al filo recrecido, al desgaste de la herramienta y a la deformación térmica.
Utilizando un amarre de mecanizado estándar de tres ejes, el proveedor anterior no podía controlar la precisión de cotas clave como el agujero de centrado, la cara frontal de la brida y los 8 agujeros de montaje. Los errores alcanzaban ±0,035 mm, muy por encima del límite aceptable.
2. El bajo rendimiento y los retrabajos repetidos estaban trastocando el proyecto
Debido a problemas de deformación y planitud, la tasa de rendimiento en la primera pasada fue solo del 72%. Alrededor del 28% de las piezas requirieron retrabajo, y cada ciclo de retrabajo añadió más de cuatro días. Esto retrasó repetidamente el calendario de SOP del cliente y aumentó el riesgo de penalizaciones y pérdida de confianza.
3. El cliente necesitaba algo más que un mecanizado básico
El proveedor original solo podía mecanizar según plano y no tenía ninguna estrategia eficaz para mejorar la estabilidad del proceso. Dana necesitaba un socio capaz de diagnosticar la causa raíz, optimizar tanto el plano como el proceso y entregar una solución de precisión repetible para acero inoxidable 316.
Qué necesitaba el cliente
Dana definió tres objetivos claros para el proyecto:
- Controlar errores dimensionales críticos dentro de ≤ ±0,005 mm
- Aumente el rendimiento en la primera pasada por encima del 99% y elimine los retrabajos
- Reduzca el plazo de entrega un 20% y, al mismo tiempo, construya una solución de mecanizado de precisión a largo plazo para piezas de acero inoxidable 316
Nuestra solución
Para resolver el problema, creamos un proceso de mecanizado y control de calidad en circuito cerrado diseñado específicamente para el acero inoxidable 316.
Diagnóstico preliminar: identificar con precisión los problemas de compatibilidad entre material y proceso
Inspección de profundidad en piezas con fallo
En primer lugar realizamos una inspección dimensional completa de tres muestras defectuosas facilitadas por el cliente con una máquina de medición por coordenadas Zeiss. Los resultados de la inspección mostraron que los errores principales estaban directamente relacionados con las características de mecanizado del acero inoxidable 316:
El calor de corte provocó una deformación térmica de la cara frontal de la brida, con una desviación de planitud de 0,02 mm
El desgaste de la herramienta provocó una desviación máxima de coaxialidad de 0,035 mm entre el taladro central y la cara frontal de la brida
Una fuerza de amarre desigual provocó la deformación elástica de la estructura de pared fina, lo que dio lugar a una desviación posicional media de 0,028 mm en los taladros de montaje
Evaluación de la viabilidad del proceso
Basándonos en el diagnóstico, seleccionamos el centro de mecanizado de 5 ejes DMG MORI DMU 50, con una excentricidad radial del husillo controlada dentro de ≤0,001 mm, y lo combinamos con un sistema de refrigeración de alta presión. A continuación, desarrollamos una estrategia de mecanizado específica para el acero inoxidable 316 basada en los principios de baja fuerza de corte, avance lento y fresado capa a capa para reducir la deformación térmica y el desgaste de la herramienta.
Desglose de objetivos de precisión
Para mejorar la estabilidad del proceso, desglosamos aún más el requisito de tolerancia final del cliente en objetivos a nivel de proceso. El margen de desbaste se fijó en 0,2 mm, el margen de semiacabado en 0,04 mm y la tolerancia de acabado se controló dentro de ±0,003 mm, lo que permite reducir el error de forma gradual a lo largo de varias etapas.


Optimización del plano: diseño de control de deformación adaptado al acero inoxidable 316
Corrección de puntos ciegos de diseño
Para abordar los riesgos de deformación causados por las características del acero inoxidable 316, propusimos tres optimizaciones de diseño clave:
La zona original de pared delgada no tenía nervios de refuerzo y era muy propensa a deformarse bajo la fuerza de corte. Añadimos dos nervios de refuerzo simétricos de 2 mm de espesor para mejorar la rigidez estructural.
El radio original del acuerdo de transición de R0,8 no tenía un límite de tolerancia claro. Lo optimizamos a R1,2 ±0,02 mm para dispersar mejor la tensión de corte y reducir la deformación causada por la concentración de tensiones.
Definimos claramente el datum de mecanizado como Datum A en la cara frontal de la brida y especificamos que la coaxialidad entre el taladro central y la cara frontal debe controlarse dentro de ≤0,005 mm, evitando así la confusión de datums durante el mecanizado y la inspección.
Ajustes de adaptación del proceso
Para adaptarnos mejor al diseño actualizado de la pieza, también ajustamos la estrategia de mecanizado. El fresado de una sola cara se cambió por un fresado simétrico por capas para reducir la tensión estructural provocada por una fuerza de corte desequilibrada. Además, se optimizó la trayectoria de la herramienta hacia una estrategia de fresado en concordancia + interpolación helicoidal para reducir las vibraciones y minimizar el riesgo de formación de filo recrecido.


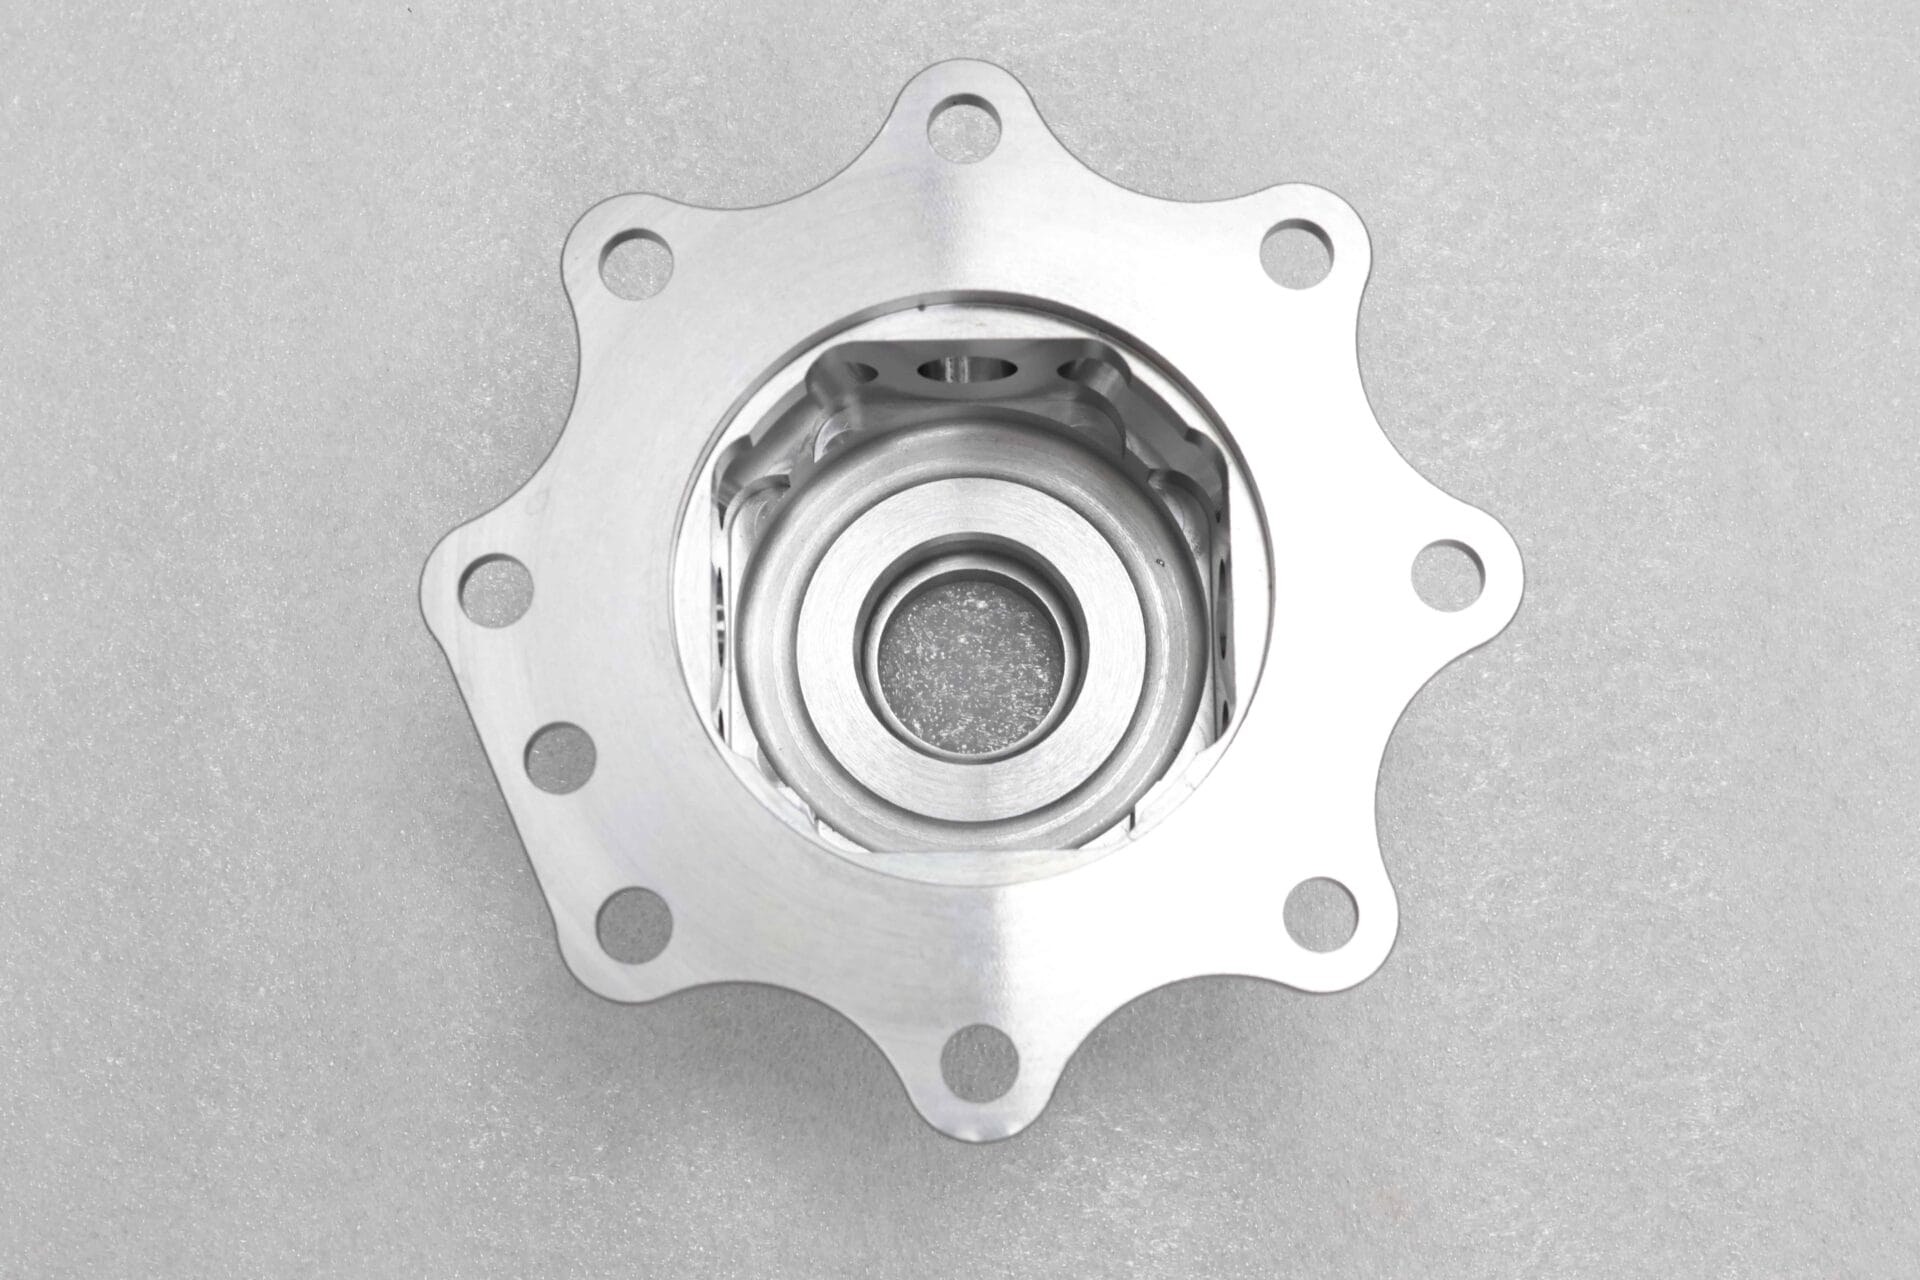

Ejecución del mecanizado: un proceso de precisión controlada para el acero inoxidable 316
Selección refinada de herramienta y parámetros
Para mejorar la consistencia dimensional y la calidad superficial, utilizamos distintas herramientas y condiciones de corte para el desbaste, el semidesbaste y el acabado:
Desbaste: Se utilizó una fresa de mango de carburo de φ16 mm con recubrimiento TiAlN y filo de corte específico para acero inoxidable. Los parámetros fueron S = 2500 rpm, F = 300 mm/min, ap = 0,3 mm, ae = 6 mm, con refrigerante de emulsión a alta presión de 8 bar para eliminar rápidamente el exceso de material mientras se suprime la deformación térmica.
Semiacabado: Se utilizó una fresa de punta redonda de carburo de φ10 mm con un chaflán de borde de 0,02 mm. Los parámetros fueron S = 3500 rpm, F = 200 mm/min, ap = 0,15 mm, ae = 3 mm para mejorar la precisión del contorno.
Acabado: Se utilizó una fresa esférica de espejo de φ6 mm fabricada con carburo cementado de grano ultrafino. Los parámetros fueron S = 4500 rpm, F = 100 mm/min, ap = 0,03 mm, ae = 0,08 mm, garantizando una rugosidad superficial de Ra ≤0,8 μm y minimizando el calor de corte.
Control de precisión del proceso
Para mantener estable el proceso de mecanizado, aplicamos los siguientes controles a lo largo de la producción:
Sujeción: Se utilizó una brida hidráulica flotante a medida, con la fuerza de amarre controlada a 5 kN para evitar la deformación elástica provocada por un amarre rígido.
Control térmico: El taller se mantuvo a una temperatura constante de 20 ±1 °C. Antes del mecanizado, el husillo estuvo en ralentí durante 40 minutos para el precalentamiento. Cada 5 piezas, el proceso se pausaba 1 minuto para permitir la disipación del calor y reducir la deformación térmica.
Inspección en línea: Cada 5 piezas, el diámetro del agujero central y la posición de los agujeros de montaje se comprobaban automáticamente con un palpador Renishaw OMP40, y el desgaste de la herramienta se compensaba en tiempo real. Esto era especialmente importante porque el desgaste de la herramienta al mecanizar acero inoxidable 316 es unas 3 veces mayor que en aleación de aluminio.
Inspección entre procesos: Tras el desbaste y el semidesbaste, se verificaron la longitud y el radio de la herramienta con un presetter. Si el error superaba ±0,002 mm, la herramienta se sustituía de inmediato para evitar una desviación acumulada.


Inspección del producto acabado: verificación integral de la calidad del acero inoxidable 316
Equipos de ensayo y normas
La inspección final se realizó con una máquina de medición por coordenadas Zeiss CONTURA con una precisión de medición de ±0,001 mm, siguiendo estrictamente la norma de precisión ISO 2768-2. La presión de la sonda se ajustó a 0,5 N para evitar marcas en la superficie de acero inoxidable 316.
Elementos de inspección principales
La inspección final se centró en las siguientes cotas críticas y tolerancias geométricas:
- Coaxialidad entre el taladro de centrado y la cara frontal de la brida (requisito ≤0,005 mm)
- Precisión de posición de los 8 juegos de taladros de montaje (requisito ≤0,005 mm)
- Planitud de la cara frontal de la brida (requisito ≤0,003 mm)
- Rugosidad superficial, redondez y perfil
Salida de informes y trazabilidad
Se generó un informe de inspección único para cada producto, con curvas de desviación dimensional y diagramas de nubes de tolerancias geométricas. Cada informe se podía rastrear hasta el proceso de mecanizado, el operario y el número de equipo, lo que permitía una trazabilidad de calidad de toda la cadena.
Los resultados
El rendimiento de precisión superó el objetivo
Las piezas finales alcanzaron un control dimensional estable de las cotas críticas dentro de ±0,003 a ±0,005 mm.
Resultados clave incluidos:
- Coaxialidad del agujero central mejorada a una media de 0,004 mm
- Desviación de posición de los taladros de montaje controlada dentro de ≤0,004 mm
- Planitud de la cara frontal de la brida mejorada a ≤0,002 mm
Estas mejoras resolvieron por completo el problema de interferencia en el montaje anterior y eliminaron la vibración y el ruido anómalos detectados durante las pruebas en carretera.
El rendimiento y la puntualidad de entrega mejoraron notablemente
El resultado de la producción no solo fue más preciso, sino también mucho más estable y eficiente.
- El rendimiento en la primera pasada aumentó del 72% al 99,8%
- La tasa de retrabajo se redujo al 0%
- El plazo de entrega de la producción en serie se redujo de 16 días a 12,8 días
- Plazo de entrega global mejorado en un 20%
- El coste unitario de fabricación se redujo un 10%
- Se eliminó por completo el coste de retrabajos
El proyecto se amplió a una cooperación a largo plazo
Debido al éxito de este proyecto, Dana amplió la relación más allá del programa original de bridas. Pasamos a recibir pedidos de mecanizado de tres componentes adicionales de acero inoxidable 316 para accionamientos eléctricos, entre ellos:
- Tapa lateral de accionamiento eléctrico
- Casquillo de semieje
- Soporte diferencial
Como resultado, el volumen de pedidos anual aumentó un 60% y nos convertimos en un socio estratégico de mecanizado a largo plazo para este cliente.
Por qué este proyecto es importante
Este caso demuestra que el mecanizado de alta precisión de materiales difíciles como el acero inoxidable 316 no consiste solo en utilizar mejores equipos. El verdadero avance surge de combinar:
- Planificación de procesos según material
- Optimización de planos mediante DFM
- Sujeción controlada y gestión térmica
- Inspección y compensación durante el proceso
- Inspección final completa con trazabilidad
Cuando estos pasos funcionan en conjunto, es posible lograr tanto tolerancias ajustadas como un rendimiento de producción estable, incluso en piezas de automoción resistentes a la corrosión y de pared delgada.
Aplicaciones para proyectos similares
Esta solución es especialmente relevante para clientes que necesitan:
- Piezas de acero inoxidable de alta precisión para aplicaciones de automoción, náutica o medicina
- Piezas estructurales de pared fina o complejas con requisitos dimensionales estrictos
- Mejor rendimiento, menos retrabajos y plazos de entrega más cortos para materiales difíciles de mecanizar como el acero inoxidable 316 o 304
Conclusión
Para Dana, este proyecto no consistía solo en mecanizar una brida correctamente. Se trataba de resolver un problema de producción recurrente a nivel de proceso.
Combinando el mecanizado de cinco ejes, el control del proceso adaptado al material, la optimización del diseño y la gestión de la calidad en toda la cadena, ayudamos al cliente a convertir una pieza inestable y de alto riesgo en un componente de producción fiable. El resultado fue mayor precisión, entrega más rápida, menor coste total y una relación de suministro a largo plazo más sólida.
Desde la revisión del diseño hasta el mecanizado y la inspección, Yijin Solution ayuda a los clientes a mejorar la fabricabilidad, controlar la calidad y reducir el riesgo de producción. Damos soporte a piezas metálicas complejas que requieren tolerancias ajustadas, resultados consistentes y una entrega fiable tanto en prototipado como en producción. Inicie su próximo proyecto con Yijin Solution
Volver arriba: Cómo ayudamos a un proveedor de automoción a mecanizar una brida de cubo de acero inoxidable 316 con una precisión de ±0,005 mm






 English
 Spanish
 German
 French