
Dana, ein weltweit tätiger Automobilzulieferer, benötigte einen zuverlässigen Bearbeitungspartner für einen kundenspezifischen Radnabenflansch aus 316er Edelstahl, der in hochwertigen Elektrofahrzeugen verwendet wird. Dieses Bauteil verbindet die Halbwelle des Elektroantriebs mit der Radnabe und dient als kritisches tragendes Teil im Antriebsstrangsystem.
Da das Teil in küstennahen Umgebungen mit hohem Salzsprühnebel und starken Vibrationen eingesetzt wird, musste es sowohl Korrosionsbeständigkeit als auch strukturelle Stabilität bieten. Gleichzeitig erforderten die kritischen Passungsmerkmale extrem enge Maß- und Geometrietoleranzen, wobei die wichtigsten Oberflächenfehler innerhalb von ±0,005 mm kontrolliert werden mussten.
Der vorherige Lieferant war jedoch nicht in der Lage, die geforderte Genauigkeit durchgängig einzuhalten, was zu Störungen bei der Montage, Vibrationen, abnormalen Geräuschen bei der Straßenprüfung und wiederholten Produktionsverzögerungen führte.
| Artikel | Einzelheiten |
|---|---|
| Industrie | Automobilindustrie |
| Prozess | 5-Achsen-CNC-Bearbeitung + In-Prozess-Tastung + CMM-Prüfung |
| Material | Edelstahl 316 |
| Anwendungsfall | Hochpräziser, korrosionsbeständiger, tragender Nabenflansch |
Die Herausforderung
1. Edelstahl 316 war schwer genau zu bearbeiten
Das Material bot die von Dana benötigte Korrosionsbeständigkeit, stellte aber auch eine große Herausforderung bei der Bearbeitung dar. Die hohe Viskosität, die schlechte Wärmeleitfähigkeit und die starken Schnittkräfte machten es anfällig für Aufbauschneiden, Werkzeugverschleiß und thermische Verformung.
Mit einer Standard-Drei-Achsen-Bearbeitungseinrichtung konnte der frühere Lieferant die Genauigkeit von wichtigen Merkmalen wie der mittleren Aufnahmebohrung, der Flanschstirnfläche und den 8 Befestigungsbohrungen nicht kontrollieren. Fehler erreicht ±0,035 mm, weit über die zulässige Grenze hinaus.
2. Geringe Ausbeute und wiederholte Nacharbeiten störten das Projekt
Aufgrund von Verformungs- und Ebenheitsproblemen betrug die Ausbeute beim ersten Durchlauf nur 72%. Rund 28% der Teile mussten nachbearbeitet werden, und jeder Nachbearbeitungszyklus nahm mehr als vier Tage in Anspruch. Dadurch wurde der SOP-Zeitplan des Kunden wiederholt verzögert und das Risiko von Strafen und Vertrauensverlust erhöht.
3. Der Kunde benötigte mehr als eine einfache Bearbeitung
Der ursprüngliche Lieferant konnte nur nach Zeichnung bearbeiten und hatte keine wirksame Strategie zur Verbesserung der Prozessstabilität. Dana benötigte einen Partner, der die Ursache diagnostizieren, sowohl die Zeichnung als auch den Prozess optimieren und eine wiederholbare Präzisionslösung für Edelstahl 316 liefern konnte.
Was der Kunde brauchte
Dana definierte drei klare Ziele für das Projekt:
- Kontrolle kritischer Maßfehler innerhalb von ≤ ±0,005 mm
- Steigerung der Ausbeute beim ersten Durchlauf auf über 99% und Vermeidung von Nacharbeit
- Verkürzung der Lieferzeiten durch 20% bei gleichzeitigem Aufbau einer langfristigen Präzisionsbearbeitungslösung für Teile aus 316er Edelstahl
Unsere Lösung
Um dieses Problem zu lösen, haben wir einen geschlossenen Bearbeitungs- und Qualitätskontrollprozess entwickelt, der speziell auf Edelstahl 316 zugeschnitten ist.
Vorläufige Diagnose: Genaue Identifizierung von Problemen bei der Übereinstimmung von Material und Prozess
Inspektion der Fehlertiefe von Komponenten
Wir führten zunächst eine volldimensionale Inspektion an drei vom Kunden zur Verfügung gestellten fehlerhaften Proben mit einer Zeiss-Koordinatenmessmaschine durch. Die Prüfergebnisse zeigten, dass die Kernfehler in direktem Zusammenhang mit den Bearbeitungseigenschaften von rostfreiem Stahl 316 standen:
Die Schneidewärme verursachte eine thermische Verformung der Flanschstirnfläche, was zu einer Ebenheitsabweichung von 0,02 mm führte.
Der Werkzeugverschleiß verursachte eine maximale Koaxialitätsabweichung von 0,035 mm zwischen dem Mittelloch und der Flanschstirnfläche.
Eine ungleichmäßige Spannkraft führte zu einer elastischen Verformung der dünnwandigen Struktur, was zu einer durchschnittlichen Positionsabweichung von 0,028 mm in den Befestigungslöchern führte.
Bewertung der Durchführbarkeit des Verfahrens
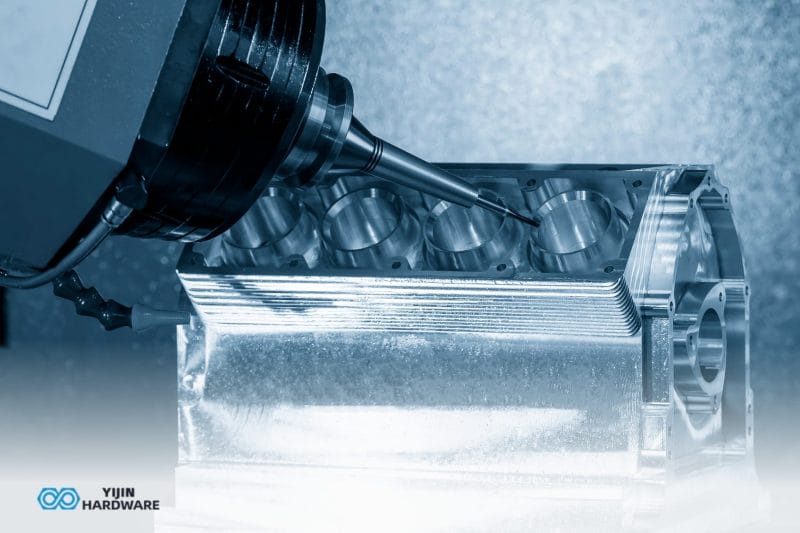
Auf der Grundlage der Diagnose wählten wir das Fünf-Achsen-Bearbeitungszentrum DMU 50 von DMG MORI mit einem Spindelrundlauf von ≤ 0,001 mm und kombinierten es mit einem Hochdruckkühlsystem. Anschließend entwickelten wir eine spezielle Bearbeitungsstrategie für 316er Edelstahl, die auf den Grundsätzen der niedrigen Schnittkraft, des langsamen Vorschubs und des schichtweisen Fräsens basiert, um die thermische Verformung und den Werkzeugverschleiß zu reduzieren.
Präzise Aufschlüsselung der Ziele
Um die Prozessstabilität zu verbessern, haben wir die Endtoleranzanforderungen des Kunden weiter in Ziele auf Prozessebene heruntergebrochen. Die Schrupptoleranz wurde auf 0,2 mm, die Halbschlichttoleranz auf 0,04 mm und die Schlichttoleranz auf ±0,003 mm festgelegt, so dass die Fehler über mehrere Stufen hinweg schrittweise reduziert werden konnten.


Optimierung des Ziehens: Design der Verformungskontrolle, angepasst für 316er Edelstahl
Korrektur des toten Winkels
Um die durch die Eigenschaften des rostfreien Stahls 316 verursachten Verformungsrisiken zu beseitigen, haben wir drei wichtige Designoptimierungen vorgeschlagen:
Der ursprüngliche dünnwandige Bereich wies keine Verstärkungsrippen auf und war sehr anfällig für Verformungen unter der Schnittkraft. Wir fügten zwei symmetrische Verstärkungsrippen mit einer Dicke von 2 mm hinzu, um die strukturelle Steifigkeit zu verbessern.
Der ursprüngliche Übergangsverrundungsradius von R0,8 hatte keine klare Toleranzgrenze. Wir optimierten ihn auf R1,2 ±0,02 mm, um die Schneidspannung besser zu verteilen und die durch Spannungskonzentration verursachte Verformung zu verringern.
Wir haben den Bearbeitungsnullpunkt eindeutig als A-Nullpunkt auf der Flanschstirnfläche definiert und festgelegt, dass die Koaxialität zwischen der Mittelbohrung und der Stirnfläche innerhalb von ≤0,005 mm kontrolliert werden muss, um eine Verwechslung der Nullpunkte während der Bearbeitung und Prüfung zu vermeiden.
Anpassungen der Prozesse
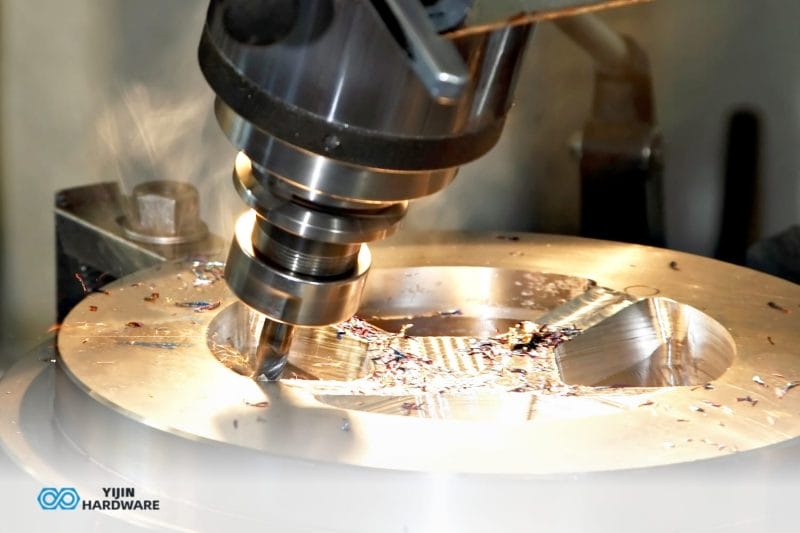
Um das aktualisierte Teiledesign besser zu unterstützen, haben wir auch die Bearbeitungsstrategie angepasst. Das einseitige Fräsen wurde durch ein symmetrisches Schichtfräsen ersetzt, um die durch die unausgewogene Schnittkraft verursachte strukturelle Belastung zu verringern. Darüber hinaus wurde der Werkzeugweg durch eine Strategie mit Gleichlauffräsen und schraubenförmiger Interpolation optimiert, um Vibrationen zu reduzieren und das Risiko der Bildung von Aufbauschneiden zu minimieren.


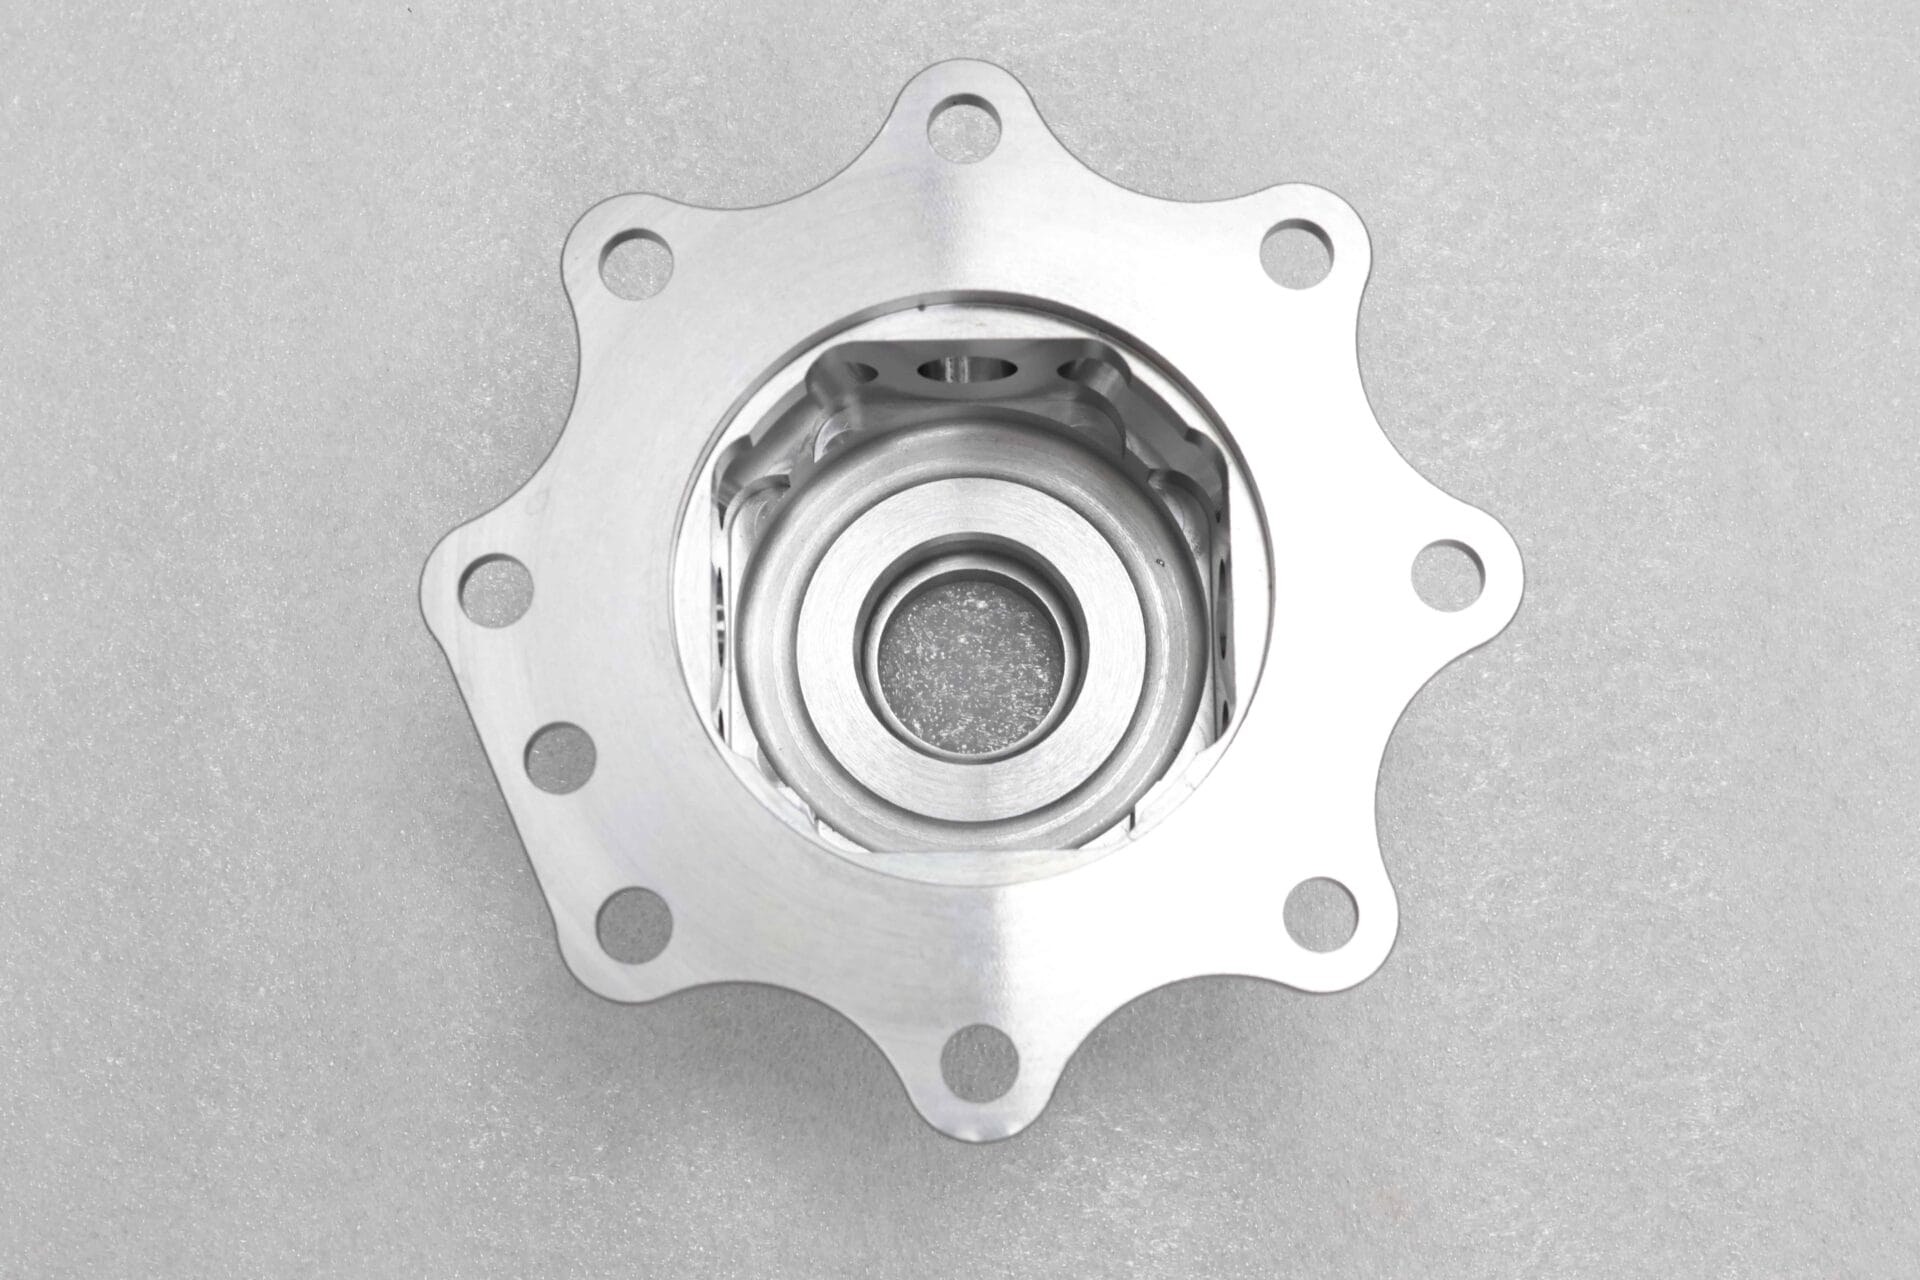

Ausführung der maschinellen Bearbeitung: Ein präzisionsgesteuerter Prozess für 316er Edelstahl
Verfeinerte Werkzeug- und Parameterauswahl
Um die Maßhaltigkeit und die Oberflächenqualität zu verbessern, haben wir verschiedene Werkzeuge und Schnittbedingungen für das Schruppen, Halbschlichten und Schlichten verwendet:
Roughing: Es wurde ein φ16 mm großer Hartmetallfräser mit TiAlN-Beschichtung und einer rostfreien Schneidkante verwendet. Die Parameter waren S = 2500 U/min, F = 300 mm/min, ap = 0,3 mm, ae = 6 mm, mit 8 bar Hochdruck-Emulsionskühlmittel, um überschüssiges Material schnell zu entfernen und gleichzeitig die thermische Verformung zu unterdrücken.
Semi-Finishing: Es wurde ein φ10 mm großer Hartmetall-Rundschaftfräser mit einer 0,02 mm hohen Kantenfase verwendet. Die Parameter waren S = 3500 U/min, F = 200 mm/min, ap = 0,15 mm, ae = 3 mm zur Verbesserung der Konturgenauigkeit.
Fertigstellung: Es wurde ein φ6 mm Spiegelkugelfräser aus ultrafeinkörnigem Hartmetall verwendet. Die Parameter waren S = 4500 U/min, F = 100 mm/min, ap = 0,03 mm, ae = 0,08 mm, wodurch eine Oberflächenrauheit von Ra ≤0,8 μm bei gleichzeitiger Minimierung der Schnittwärme erreicht wurde.
Kontrolle der Prozessgenauigkeit
Um den Bearbeitungsprozess stabil zu halten, haben wir während der gesamten Produktion die folgenden Kontrollen durchgeführt:
Klemmen: Es wurde eine maßgeschneiderte hydraulische schwimmende Klemme verwendet, deren Klemmkraft auf 5 kN geregelt wurde, um elastische Verformungen durch starres Klemmen zu verhindern.
Thermische Kontrolle: In der Werkstatt herrschte eine konstante Temperatur von 20 ±1°C. Vor der Bearbeitung wurde die Spindel zum Vorwärmen 40 Minuten lang im Leerlauf betrieben. Nach jeweils 5 Teilen wurde der Prozess für 1 Minute unterbrochen, um die Wärmeabfuhr zu ermöglichen und die thermische Verformung zu verringern.
Online-Inspektion: Nach jeweils 5 Teilen wurden der Durchmesser des Mittellochs und die Position der Befestigungslöcher automatisch mit einem Messtaster OMP40 von Renishaw überprüft, und der Werkzeugverschleiß wurde in Echtzeit kompensiert. Dies war besonders wichtig, da der Werkzeugverschleiß bei der Bearbeitung von rostfreiem Stahl 316 etwa dreimal höher ist als bei Aluminiumlegierungen.
Interprozesskontrolle: Nach dem Schruppen und Vorschlichten wurden die Länge und der Radius des Werkzeugs mit einem Einstellgerät überprüft. Wenn der Fehler ±0,002 mm überstieg, wurde das Werkzeug sofort ausgetauscht, um eine kumulative Abweichung zu vermeiden.


Inspektion fertiger Produkte: Umfassende Qualitätsüberprüfung von 316er Edelstahl
Prüfgeräte und Normen
Die Endkontrolle wurde mit einer Zeiss CONTURA-Koordinatenmessmaschine mit einer Messgenauigkeit von ±0,001 mm unter strikter Einhaltung der Präzisionsnorm ISO 2768-2 durchgeführt. Der Druck der Sonde wurde auf 0,5 N eingestellt, um Eindrücke auf der Oberfläche des Edelstahls 316 zu vermeiden.
Kernpunkte der Inspektion
Die Endkontrolle konzentrierte sich auf die folgenden kritischen Maße und geometrischen Toleranzen:
- Koaxialität zwischen der mittleren Positionierungsbohrung und der Flanschstirnfläche (Anforderung ≤0,005 mm)
- Positioniergenauigkeit der 8 Sätze von Befestigungslöchern (Anforderung ≤0,005 mm)
- Ebenheit der Flanschstirnfläche (Anforderung ≤0,003 mm)
- Oberflächenrauhigkeit, Rundheit und Profil
Berichtsausgabe und Rückverfolgbarkeit
Für jedes Produkt wurde ein eindeutiger Prüfbericht erstellt, einschließlich Maßabweichungskurven und geometrischen Toleranzwolkendiagrammen. Jeder Bericht konnte bis zum Bearbeitungsprozess, dem Bediener und der Gerätenummer zurückverfolgt werden, was eine lückenlose Rückverfolgbarkeit der Qualität ermöglichte.
Die Ergebnisse
Die Präzisionsleistung übertraf das Ziel
Die endgültigen Teile erreichten eine stabile kritische Maßkontrolle innerhalb von ±0,003 bis ±0,005 mm.
Zu den wichtigsten Ergebnissen gehören:
- Die Koaxialität des Mittellochs wurde auf durchschnittlich 0,004 mm verbessert.
- Positionsabweichung der Montagebohrung innerhalb von ≤0,004 mm kontrolliert
- Ebenheit der Flanschstirnfläche auf ≤0,002 mm verbessert
Durch diese Verbesserungen wurde das Problem der Interferenzen bei der Montage vollständig gelöst und die abnormalen Vibrationen und Geräusche, die bei den Straßentests festgestellt wurden, beseitigt.
Erlös und Lieferleistung deutlich verbessert
Das Produktionsergebnis war nicht nur genauer, sondern auch wesentlich stabiler und effizienter.
- Der First-Pass-Ertrag stieg von 72% auf 99,8%
- Nachbearbeitungsrate auf 0% gesunken
- Die Vorlaufzeit für die Chargenproduktion wurde von 16 Tagen auf 12,8 Tage reduziert.
- Verbesserung der Gesamtlieferzeit um 20%
- Die Herstellungskosten pro Einheit wurden um 10% gesenkt.
- Die Kosten für die Nacharbeit wurden vollständig eliminiert.
Das Projekt wurde zu einer langfristigen Zusammenarbeit ausgebaut
Aufgrund des Erfolgs dieses Projekts erweiterte Dana die Zusammenarbeit über das ursprüngliche Flanschprogramm hinaus. Wir erhielten daraufhin Bearbeitungsaufträge für drei weitere elektrische Antriebskomponenten aus 316er Edelstahl, darunter:
- Endabdeckung des Elektroantriebs
- Halbwellenhülse
- Halterung für das Differential
Infolgedessen stieg das jährliche Auftragsvolumen um 60%, und wir wurden zu einem langfristigen strategischen Bearbeitungspartner für diesen Kunden.
Warum dieses Projekt wichtig ist
Dieser Fall zeigt, dass es bei der Hochpräzisionsbearbeitung schwieriger Werkstoffe wie Edelstahl 316 nicht nur um den Einsatz besserer Geräte geht. Der wirkliche Durchbruch kommt aus der Kombination:
- Materialspezifische Prozessplanung
- DFM-gesteuerte Zeichnungsoptimierung
- Kontrolliertes Spannen und Wärmemanagement
- Kontrolle und Entschädigung während des Prozesses
- Vollständige Endkontrolle mit Rückverfolgbarkeit
Wenn diese Schritte zusammenwirken, ist es möglich, sowohl enge Toleranzen als auch eine stabile Produktionsleistung zu erreichen, selbst bei korrosionsbeständigen, dünnwandigen Automobilteilen.
Anträge für ähnliche Projekte
Diese Lösung ist besonders wichtig für Kunden, die einen Bedarf haben:
- Hochpräzise Edelstahlteile für die Automobil-, Schifffahrts- und Medizintechnik
- Dünnwandige oder komplexe Strukturbauteile mit strengen Abmessungsanforderungen
- Bessere Ausbeute, weniger Nacharbeit und kürzere Lieferzeiten für schwer zu bearbeitende Materialien wie Edelstahl 316 oder 304
Schlussfolgerung
Für Dana ging es bei diesem Projekt nicht nur darum, einen Flansch korrekt zu bearbeiten. Es ging darum, ein wiederkehrendes Produktionsproblem auf Prozessebene zu lösen.
Durch die Kombination von fünfachsiger Bearbeitung, materialangepasster Prozesssteuerung, Konstruktionsoptimierung und durchgängigem Qualitätsmanagement halfen wir dem Kunden, ein instabiles, risikoreiches Teil in eine zuverlässige Produktionskomponente zu verwandeln. Das Ergebnis war eine höhere Präzision, eine schnellere Lieferung, niedrigere Gesamtkosten und eine stärkere langfristige Lieferbeziehung.
Von der Entwurfsprüfung bis zur Bearbeitung und Prüfung hilft Yijin Solution seinen Kunden, die Herstellbarkeit zu verbessern, die Qualität zu kontrollieren und das Produktionsrisiko zu verringern. Wir unterstützen komplexe Metallteile, die enge Toleranzen, konsistente Ergebnisse und eine zuverlässige Lieferung in der Prototypenentwicklung und Produktion erfordern. Starten Sie Ihr nächstes Projekt mit Yijin Solution
Zurück zum Anfang: Wie wir einem Automobilzulieferer bei der Bearbeitung eines Nabenflansches aus 316er Edelstahl mit einer Genauigkeit von ±0,005 mm geholfen haben




 English
 Spanish
 German
 French