

La taille du filetage influence l'ajustement, la résistance, l'étanchéité, la vitesse d'assemblage et la possibilité de sourcer une pièce usinée CNC sans reprise. Ce guide compare les types de filetage les plus courants, explique comment lire les désignations de filetage métrique et en pouces, et inclut des tableaux pratiques de tailles de filetage pour les avant-trous de taraudage, les trous de passage, UNC, UNF et les classes de filetage. Utilisez-le pour choisir le bon standard de filetage avant l'usinage, le taraudage, le contrôle ou l'examen d'un appel d'offres fournisseur.
Dimensions et types de filetages : réponse rapide
Une dimension de filetage combine normalement la norme de filetage, le diamètre nominal, le pas ou le nombre de filets par pouce, la classe de tolérance, et parfois le sens du filetage ou la conicité du tuyau. Par exemple, M10 x 1,5 – 6H est un filetage métrique ISO interne avec un diamètre nominal de 10 mm, un pas de 1,5 mm et une classe de tolérance 6H. 1/4-20 UNC-2A est un filetage extérieur Unified coarse de 1/4 pouce de diamètre nominal, 20 filets par pouce et ajustement classe 2A.
| Système de filetage | Désignation courante | Meilleure utilisation | Note CNC/RFQ |
|---|---|---|---|
| ISO métrique | M6 x 1,0, M10 x 1,5 | Pièces mécaniques, boîtiers, équerres et montages | Précisez le pas gros ou fin et la classe de tolérance interne/externe. |
| UNC | 1/4-20 UNC | Fixations en pouces standard, pièces plus épaisses, assemblage répété | Bon choix par défaut pour la visserie en pouces US lorsque les vibrations ne sont pas le problème principal. |
| UNF | 1/4-28 UNF | Parois fines, force de serrage plus élevée, réglage plus précis | Nécessite un meilleur alignement et un taraudage plus propre que les filetages à pas gros. |
| NPT/NPTF | 1/8-27 NPT | Raccords de tuyauterie et connexions sous pression | Ne remplacez pas les filets droits machine par des filets coniques d'étanchéité. |
| ACME/trapézoïdal | 1/2-10 ACME, Tr16 x 4 | Vis à billes, mouvement linéaire, transfert de charge | Précisez la forme du filetage, le pas, le nombre de filets, la matière de l'écrou et le jeu axial cible. |

Comment choisir le bon type de filetage pour une pièce usinée CNC ?
Commencez par la visserie d'assemblage et la norme du marché. Choisissez les filetages métriques ISO pour la plupart des assemblages internationaux, les filetages UNC ou UNF pour la visserie américaine en pouces, le NPT ou NPTF uniquement lorsque le filetage doit lui-même contribuer à l'étanchéité d'un raccord de tuyauterie, et les filetages ACME ou trapézoïdaux lorsque le filetage transmet un mouvement ou une charge plutôt que de simplement serrer des pièces.
| Objectif de conception | Choix de filetage préféré | Raison |
|---|---|---|
| Assemblage général avec fixations standard | Métrique pas gros ou UNC | Approvisionnement facile, taraudage robuste, risque de fausse file moins élevé. |
| Paroi mince ou engagement court | Métrique fin ou UNF | Un pas plus fin améliore l’engagement dans les espaces réduits. |
| Entretien fréquent et réparation sur site | Filetage au pas gros avec spécification de classe claire | Plus tolérant aux salissures mineures, aux bavures et aux défauts d'alignement. |
| Raccord hydraulique, pneumatique ou de tuyauterie | NPT, NPTF, BSPP ou BSPT selon spécification | Les filetages de tuyauterie obéissent à des règles d'étanchéité que les filetages de vis mécaniques n'offrent pas. |
| Vis à billes ou guidage linéaire | ACME ou trapézoïdal | Le profil du filetage est conçu pour transmettre la charge et permettre un mouvement contrôlé. |

Tableau des filetages métriques : dimensions des avant-trous et des trous de passage
Ce tableau des filetages métriques répertorie le pas gros ISO standard, le diamètre de foret recommandé et les diamètres de perçage de passage pour toutes les tailles courantes de M1,6 à M68. Les diamètres de foret visent un engagement du filetage d'environ 75 % (foret = diamètre nominal moins le pas), et les trous de passage suivent les ajustements serré, normal et large de l'ISO 273. Utilisez-le comme référence rapide avant de percer, tarauder ou spécifier un trou fileté, puis consultez les tableaux détaillés des diamètres nominal, de pas et intérieur plus bas pour toutes les données de tolérance.
| Taille | Pas gros (mm) | Foret de perçage (mm) | Trou de passage, serré (mm) | Trou de passage, normal (mm) | Trou de passage, pas gros (mm) |
|---|---|---|---|---|---|
| M1.6 | 0.35 | 1.25 | 1.7 | 1.8 | 2.0 |
| M2 | 0.4 | 1.6 | 2.2 | 2.4 | 2.6 |
| M2.5 | 0.45 | 2.05 | 2.7 | 2.9 | 3.1 |
| M3 | 0.5 | 2.5 | 3.2 | 3.4 | 3.6 |
| M3.5 | 0.6 | 2.9 | 3.7 | 3.9 | 4.2 |
| M4 | 0.7 | 3.3 | 4.3 | 4.5 | 4.8 |
| M5 | 0.8 | 4.2 | 5.3 | 5.5 | 5.8 |
| M6 | 1.0 | 5.0 | 6.4 | 6.6 | 7.0 |
| M7 | 1.0 | 6.0 | 7.4 | 7.6 | 8.0 |
| M8 | 1.25 | 6.8 | 8.4 | 9.0 | 10.0 |
| M10 | 1.5 | 8.5 | 10.5 | 11.0 | 12.0 |
| M12 | 1.75 | 10.2 | 13.0 | 13.5 | 14.5 |
| M14 | 2.0 | 12.0 | 15.0 | 15.5 | 16.5 |
| M16 | 2.0 | 14.0 | 17.0 | 17.5 | 18.5 |
| M18 | 2.5 | 15.5 | 19.0 | 20.0 | 21.0 |
| M20 | 2.5 | 17.5 | 21.0 | 22.0 | 24.0 |
| M22 | 2.5 | 19.5 | 23.0 | 24.0 | 26.0 |
| M24 | 3.0 | 21.0 | 25.0 | 26.0 | 28.0 |
| M27 | 3.0 | 24.0 | 28.0 | 30.0 | 32.0 |
| M30 | 3.5 | 26.5 | 31.0 | 33.0 | 35.0 |
| M33 | 3.5 | 29.5 | 34.0 | 36.0 | 38.0 |
| M36 | 4.0 | 32.0 | 37.0 | 39.0 | 42.0 |
| M39 | 4.0 | 35.0 | 40.0 | 42.0 | 45.0 |
| M42 | 4.5 | 37.5 | 43.0 | 45.0 | 48.0 |
| M45 | 4.5 | 40.5 | 46.0 | 48.0 | 52.0 |
| M48 | 5.0 | 43.0 | 50.0 | 52.0 | 56.0 |
| M52 | 5.0 | 47.0 | 54.0 | 56.0 | 62.0 |
| M56 | 5.5 | 50.5 | 58.0 | 62.0 | 66.0 |
| M60 | 5.5 | 54.5 | 62.0 | 66.0 | 70.0 |
| M64 | 6.0 | 58.0 | 66.0 | 70.0 | 74.0 |
| M68 | 6.0 | 62.0 | 70.0 | 74.0 | 78.0 |
Principaux enseignements
- Les normes de filetage varient selon les régions, les filetages métriques ISO étant normalisés à l'échelle mondiale tandis que les filetages Unified sont courants en Amérique du Nord
- Les ingénieurs doivent spécifier le type de filetage en fonction des exigences de l'application, des propriétés de la matière et des conditions environnementales
- Les filetages à pas gros offrent un assemblage plus rapide et une meilleure résistance au croisement de filets, tandis que les filetages à pas fin offrent une résistance à la traction et une précision de réglage supérieures
- La classe d'ajustement du filetage (tolérance) influe directement sur les caractéristiques d'assemblage et la performance à long terme
- Les filetages spéciaux comme l'ACME (angle de 29°) et les spécifications du tableau des dimensions des filetages de tuyauterie NPT répondent à des applications spécifiques que les filetages standard ne peuvent pas assurer correctement.
Que sont les tableaux de dimensions de filetages, et pourquoi sont-ils essentiels en usinage CNC ?
Les tableaux de tailles de filetage sont des guides de référence normalisés qui documentent les spécifications précises des fixations filetées selon différents systèmes de mesure. Ces tableaux sont essentiels pour les opérations d'usinage CNC, car ils garantissent une compatibilité de filetage correcte, évitent la défaillance des composants et maintiennent les normes de qualité de fabrication. Des spécifications de filetage précises influent directement sur l'intégrité structurelle, l'efficacité de l'assemblage et la performance à long terme des pièces usinées.
Chez Yijin Solution, notre Sous-traitance en usinage CNC Chine s'appuient sur une connaissance complète des filetages pour produire des composants de précision aux dimensions de filetage exactes conformes aux normes internationales.
Quels sont les principaux types de normes de filetage utilisés dans le monde ?
Les principaux standards de filetage utilisés dans le monde comprennent les filetages métriques ISO, l'Unified Thread Standard (UTS), le British Standard Whitworth (BSW) et des standards spécialisés comme les spécifications ACME et le tableau des tailles de filetage NPT. Les spécifications de filetage métrique ISO dominent la fabrication mondiale avec environ 70 % de part de marché et sont régies par les normes ISO 68-1, 261 et 724. L'Unified Thread Standard (UTS) est principalement utilisé aux États-Unis et au Canada, tandis que le BSW a été le premier système de filetage normalisé, développé en 1841 par Sir Joseph Whitworth.
Selon le ISO, le diamètre d'un boulon peut être modélisé par une distribution normale avec une moyenne de 15 mm et un écart-type de 0,1 mm. Cela signifie que la plupart des boulons produits auront des diamètres proches de 15 mm, avec seulement de faibles variations autour de cette valeur (selon ISO 3534-2:2006).
Ces normes diffèrent principalement par l'angle du filetage, les systèmes de mesure du pas et les spécifications dimensionnelles afin de répondre à diverses applications industrielles.
| Norme de filetage | Angle du filetage | Exemple de désignation | Utilisation principale |
|---|---|---|---|
| ISO métrique | 60° | M10×1.5 | Fabrication générale |
| Unified (UTS) | 60° | 1/4″-20 UNC | Boulons et vis |
| Whitworth (BSW) | 55° | 1/2″ BSW | Composants de pipeline |
| ACME | 29° | 1″-5 ACME | Commande de mouvement, vérins |
Comment fonctionnent les normes de filetage métrique ?
Les normes de filetage métrique utilisent la désignation “ M ” suivie du diamètre nominal en millimètres et du pas en millimètres. M10×1,5 indique un filetage métrique avec un diamètre majeur de 10 mm et un pas de 1,5 mm entre les crêtes de filetage. Les filetages métriques présentent un angle de filetage symétrique de 60° et une profondeur de filetage de 0,614 × pas, les filetages à pas gros étant la spécification par défaut lorsqu'aucun pas n'est indiqué.
Ces spécifications normalisées garantissent la compatibilité mondiale et sont définies dans les normes ISO 68-1, 261 et 724, ce qui en fait le système de filetage le plus utilisé dans l'industrie manufacturière mondiale.
Quels sont les paramètres dimensionnels critiques des filetages métriques ?
Les paramètres dimensionnels essentiels des filetages métriques comprennent le diamètre extérieur, le diamètre intérieur, le diamètre sur flancs et le pas. Le diamètre extérieur correspond au plus grand diamètre d'un filetage extérieur, mesuré au sommet des filets. Le diamètre intérieur est le plus petit diamètre, mesuré au fond des filets. Le diamètre sur flancs est le diamètre médian théorique où la largeur du filet est égale à la largeur du creux.
Ces paramètres doivent être fabriqués dans des plages de tolérance précises pour garantir un engagement correct du filetage et une performance fonctionnelle.
Tableau des tailles de filetage métrique
| Taille | Pas | Diamètre extérieur | Diamètre sur flancs | Diamètre intérieur | |||
|---|---|---|---|---|---|---|---|
| Max | Min | Max | Min | Max | Min | ||
| M1.6×0.3 | 0.3 | 1.582 | 1.507 | 1.387 | 1.342 | 1.257 | 1.157 |
| M1.8×0.2 | 0.2 | 1.783 | 1.727 | 1.653 | 1.603 | 1.566 | 1.480 |
| M2×0,4 | 0.4 | 1.981 | 1.886 | 1.721 | 1.654 | 1.548 | 1.408 |
| M2,5×0,45 | 0.45 | 2.480 | 2.380 | 2.188 | 2.117 | 1.999 | 1.840 |
| M3×0,5 | 0.5 | 2.980 | 2.874 | 2.655 | 2.580 | 2.439 | 2.272 |
| M3.5×0.6 | 0.6 | 3.479 | 3.354 | 3.089 | 3.004 | 2.829 | 2.635 |
| M4×0,7 | 0.7 | 3.978 | 3.838 | 3.523 | 3.433 | 3.220 | 3.002 |
| M5×0,8 | 0.8 | 4.976 | 4.826 | 4.456 | 4.361 | 4.110 | 3.869 |
| M6×1 | 1 | 5.974 | 5.794 | 5.324 | 5.212 | 4.891 | 4.596 |
| M6×0,75 | 0.75 | 5.978 | 5.838 | 5.491 | 5.391 | 5.156 | 4.929 |
| M7×1 | 1 | 6.974 | 6.794 | 6.324 | 6.212 | 5.891 | 5.596 |
| M8×1 | 1 | 7.974 | 7.794 | 7.324 | 7.212 | 6.891 | 6.596 |
| M9×1 | 1 | 8.974 | 8.794 | 8.324 | 8.212 | 7.891 | 7.596 |
| M10×1 | 1 | 9.974 | 9.794 | 9.324 | 9.212 | 8.891 | 8.596 |
| M11×1 | 1 | 10.974 | 10.794 | 10.324 | 10.212 | 9.891 | 9.596 |
| M12×1 | 1 | 11.974 | 11.794 | 11.324 | 11.206 | 10.891 | 10.590 |
| M14×1 | 1 | 13.974 | 13.794 | 13.324 | 13.206 | 12.891 | 12.590 |
| M15×1 | 1 | 14.974 | 14.794 | 14.324 | 14.206 | 13.891 | 13.590 |
| M16×1 | 1 | 15.974 | 15.794 | 15.324 | 15.206 | 14.891 | 14.590 |
| M17×1 | 1 | 16.974 | 16.794 | 16.324 | 16.206 | 15.891 | 15.590 |
| M18×2 | 2 | 17.962 | 17.682 | 16.663 | 16.503 | 15.797 | 15.271 |
| M18×1,5 | 1.5 | 17.968 | 17.732 | 16.994 | 16.854 | 16.344 | 15.930 |
| M18×1 | 1 | 17.974 | 17.794 | 17.324 | 17.206 | 16.891 | 16.590 |
| M18×0,5 | 0.5 | 17.980 | 17.874 | 17.655 | 17.565 | 17.439 | 17.257 |
Quelle est la différence entre les filetages métriques à pas gros et à pas fin ?
Les filetages métriques à pas gros ont un pas plus important que les filetages à pas fin de même diamètre, ce qui en fait le choix par défaut pour les applications générales. Les filetages à pas gros (comme M10×1,5) offrent un assemblage plus rapide, une meilleure résistance au foirrage et des performances supérieures dans les matières plus tendres matériaux en raison de leur engagement de filetage plus profond. Les filetages fins (comme M10×1,25) présentent une distance plus faible entre les filets, offrant une meilleure résistance à la traction, une meilleure précision de réglage et une résistance supérieure aux vibrations.
Le choix entre filetages à pas gros et à pas fin dépend des exigences spécifiques de l'application, les filetages à pas fin étant généralement préférés pour les applications de précision et les environnements à fortes contraintes.
Que sont les normes de filetage unifié (UTS) ?
Les normes de filetage unifiées (UTS) sont le système de filetage prédominant utilisé aux États-Unis et au Canada, régi par la norme ASME/ANSI B1.1. Ces spécifications de filetage présentent un angle de filet de 60° (identique au métrique) mais utilisent des mesures en pouces avec un nombre de filets spécifié en nombre de filets par pouce (TPI). Les principales variantes UTS comprennent Unified National Coarse (UNC) et Unified National Fine (UNF), avec des désignations telles que 1/4″-20 UNC indiquant un diamètre de 1/4 de pouce avec 20 filets par pouce.
Les filetages UTS ont été développés comme un compromis pour unifier les normes américaines, britanniques et canadiennes et restent le système principal pour les tableaux de dimensions de filetages de boulons en Amérique du Nord.
Comment les filetages UNC et UNF se comparent-ils ?
Les filetages UNC (Unified National Coarse) comptent moins de filets par pouce que les filetages UNF de même diamètre, ce qui les rend idéaux pour les applications générales. Les filetages UNC permettent un assemblage plus rapide, résistent mieux au filetage croisé et tolèrent des revêtements plus épais grâce à leurs jeux de filetage plus importants. Les filetages UNF (Unified National Fine) offrent une meilleure résistance à la traction grâce à leur plus grande section résistante et une résistance au cisaillement supérieure grâce à leur plus grand diamètre intérieur.
Les filetages fins demandent également moins de couple pour développer des précontraintes de boulon équivalentes et ont moins tendance à se desserrer en raison de leur plus faible inclinaison de filet, ce qui les rend préférés pour les applications de précision exigeant une résistance de fixation élevée.
Diamètre/pas des filetages unifiés gros (UNC) les plus courants
| Diamètre nominal | Filets par pouce | Diamètre extérieur | Diamètre sur flancs | Diamètre intérieur |
|---|---|---|---|---|
| #1 | 64 | 0.073 | 0.063 | 0.056 |
| #2 | 56 | 0.086 | 0.074 | 0.067 |
| #3 | 48 | 0.099 | 0.086 | 0.076 |
| #4 | 40 | 0.112 | 0.096 | 0.085 |
| #5 | 40 | 0.125 | 0.109 | 0.098 |
| #6 | 32 | 0.138 | 0.118 | 0.104 |
| #8 | 32 | 0.164 | 0.144 | 0.130 |
| #10 | 24 | 0.190 | 0.163 | 0.145 |
| #12 | 24 | 0.216 | 0.189 | 0.171 |
| 1/4 | 20 | 0.250 | 0.218 | 0.196 |
| 5/16 | 18 | 0.313 | 0.276 | 0.252 |
| 3/8 | 16 | 0.375 | 0.334 | 0.307 |
| 7/16 | 14 | 0.438 | 0.391 | 0.360 |
| 1/2 | 13 | 0.500 | 0.450 | 0.417 |
| 9/16 | 12 | 0.563 | 0.508 | 0.472 |
| 5/8 | 11 | 0.625 | 0.566 | 0.527 |
| 3/4 | 10 | 0.750 | 0.685 | 0.642 |
| 7/8 | 9 | 0.875 | 0.803 | 0.755 |
| 1 | 8 | 1.000 | 0.919 | 0.865 |
| 1 1/8 | 7 | 1.125 | 1.032 | 0.941 |
| 1 1/4 | 7 | 1.250 | 1.157 | 1.095 |
| 1 3/8 | 6 | 1.375 | 1.267 | 1.195 |
| 1 1/2 | 6 | 1.500 | 1.392 | 1.320 |
| 1 3/4 | 5 | 1.750 | 1.620 | 1.534 |
| 2 | 4 1/2 | 2.000 | 1.856 | 1.759 |
| 2 1/4 | 4 1/2 | 2.250 | 2.106 | 2.009 |
| 2 1/2 | 4 | 2.500 | 2.338 | 2.229 |
| 2 3/4 | 4 | 2.750 | 2.588 | 2.479 |
| 3 | 4 | 3.000 | 2.838 | 2.729 |
| 3 1/4 | 4 | 3.250 | 3.088 | 2.979 |
| 3 1/2 | 4 | 3.500 | 3.338 | 3.229 |
| 3 3/4 | 4 | 3.750 | 3.588 | 3.479 |
| 4 | 4 | 4.000 | 3.838 | 3.729 |
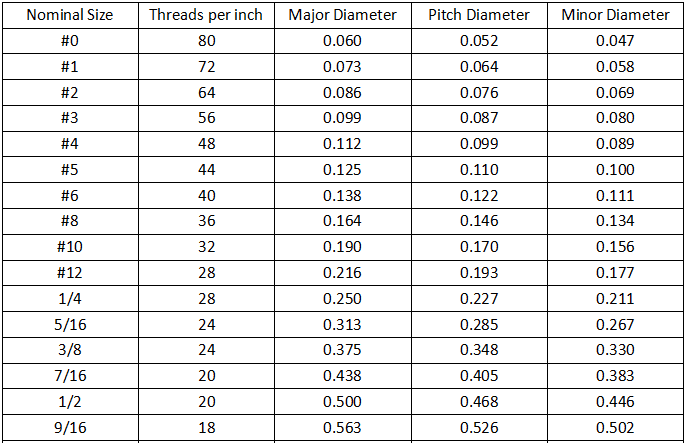
Diamètre/pas des filetages Unified Fine (UNF) courants
| Diamètre nominal | Filets par pouce | Diamètre extérieur | Diamètre sur flancs | Diamètre intérieur |
|---|---|---|---|---|
| #0 | 80 | 0.060 | 0.052 | 0.047 |
| #1 | 72 | 0.073 | 0.064 | 0.058 |
| #2 | 64 | 0.086 | 0.076 | 0.069 |
| #3 | 56 | 0.099 | 0.087 | 0.080 |
| #4 | 48 | 0.112 | 0.099 | 0.089 |
| #5 | 44 | 0.125 | 0.110 | 0.100 |
| #6 | 40 | 0.138 | 0.122 | 0.111 |
| #8 | 36 | 0.164 | 0.146 | 0.134 |
| #10 | 32 | 0.190 | 0.170 | 0.156 |
| #12 | 28 | 0.216 | 0.193 | 0.177 |
| 1/4 | 28 | 0.250 | 0.227 | 0.211 |
| 5/16 | 24 | 0.313 | 0.285 | 0.267 |
| 3/8 | 24 | 0.375 | 0.348 | 0.330 |
| 7/16 | 20 | 0.438 | 0.405 | 0.383 |
| 1/2 | 20 | 0.500 | 0.468 | 0.446 |
| 9/16 | 18 | 0.563 | 0.526 | 0.502 |
| 5/8 | 18 | 0.625 | 0.589 | 0.565 |
| 3/4 | 16 | 0.750 | 0.709 | 0.682 |
| 7/8 | 14 | 0.875 | 0.829 | 0.798 |
| 1 | 14 | 1.000 | 0.946 | 0.903 |
| 1 1/8 | 12 | 1.125 | 1.071 | 1.035 |
| 1 1/4 | 12 | 1.250 | 1.196 | 1.160 |
| 1 3/8 | 12 | 1.375 | 1.321 | 1.285 |
| 1 1/2 | 12 | 1.500 | 1.446 | 1.410 |
Que sont les classes de filetage et quel est leur impact sur les performances ?
Les classes de filetage définissent la plage de tolérance acceptable et l'ajustement entre les filets correspondants, impactant directement les caractéristiques d'assemblage et la performance. Dans le système UTS, il existe trois désignations de classe principales : Classe 1 (ajustement libre), Classe 2 (ajustement moyen) et Classe 3 (ajustement serré), avec les suffixes “ A ” pour les filets externes et “ B ” pour les filets internes. Les filets de Classe 2 (2A/2B) représentent l'ajustement optimal pour près de 90 % des fixations commerciales et industrielles en raison de leur rapport coût/performance équilibré.
Le choix de la classe de filetage influence nettement la facilité de montage, les coûts de fabrication et la tenue en conditions sévères telles que la contamination ou la corrosion.
| Classe de filetage | Type de tolérance | Applications primaires | Considérations relatives à la fabrication |
|---|---|---|---|
| 1A/1B | Très lâche | Assemblage rapide, réparations sur site | Précision minimale requise |
| 2A/2B | Commercial standard | Applications générales | Rapport coût/performance équilibré |
| 3A/3B | Ajustement de précision | Systèmes critiques pour la sécurité, aéronautique | Nécessite un usinage de haute précision |
Comment identifier correctement les filetages ?
L'identification d'un filetage nécessite de mesurer trois paramètres clés : le diamètre extérieur, le pas (ou le nombre de filets par pouce) et le système de filetage. Pour les filetages métriques, mesurez le diamètre extérieur en millimètres et comptez la distance entre les filets. Pour les filetages impériaux, mesurez le diamètre en pouces et comptez le nombre de crêtes de filet sur une longueur d'un pouce pour déterminer le nombre de filets par pouce (TPI).
Les calibres à filetage, les pieds à coulisse et les tableaux de pas de filetage permettent les méthodes d'identification les plus précises, les calibres go/no-go étant la norme du secteur pour vérifier la conformité du diamètre sur flancs.
Quelles sont les méthodes de mesure de filetage les plus fiables ?
Les méthodes de mesure de filetage les plus fiables comprennent l'utilisation de calibres à anneau fileté pour les filetages extérieurs et de calibres à tampon fileté pour les filetages intérieurs. Ces calibres offrent une vérification fonctionnelle directe des dimensions du filetage et sont fabriqués selon des spécifications de mesure précises. Pour une analyse plus détaillée, un micromètre permet de mesurer précisément le diamètre sur flancs du filetage, tandis que les comparateurs optiques permettent un contrôle visuel des profils de filetage.
Pour la vérification en usinage CNC, les machines à mesurer tridimensionnelles (MMT) équipées d'un logiciel de mesure des filetages permettent une analyse dimensionnelle complète afin de garantir la compatibilité de tous les paramètres de filetage.
Quels facteurs considérer lors du choix des types de filetage pour l'usinage CNC ?
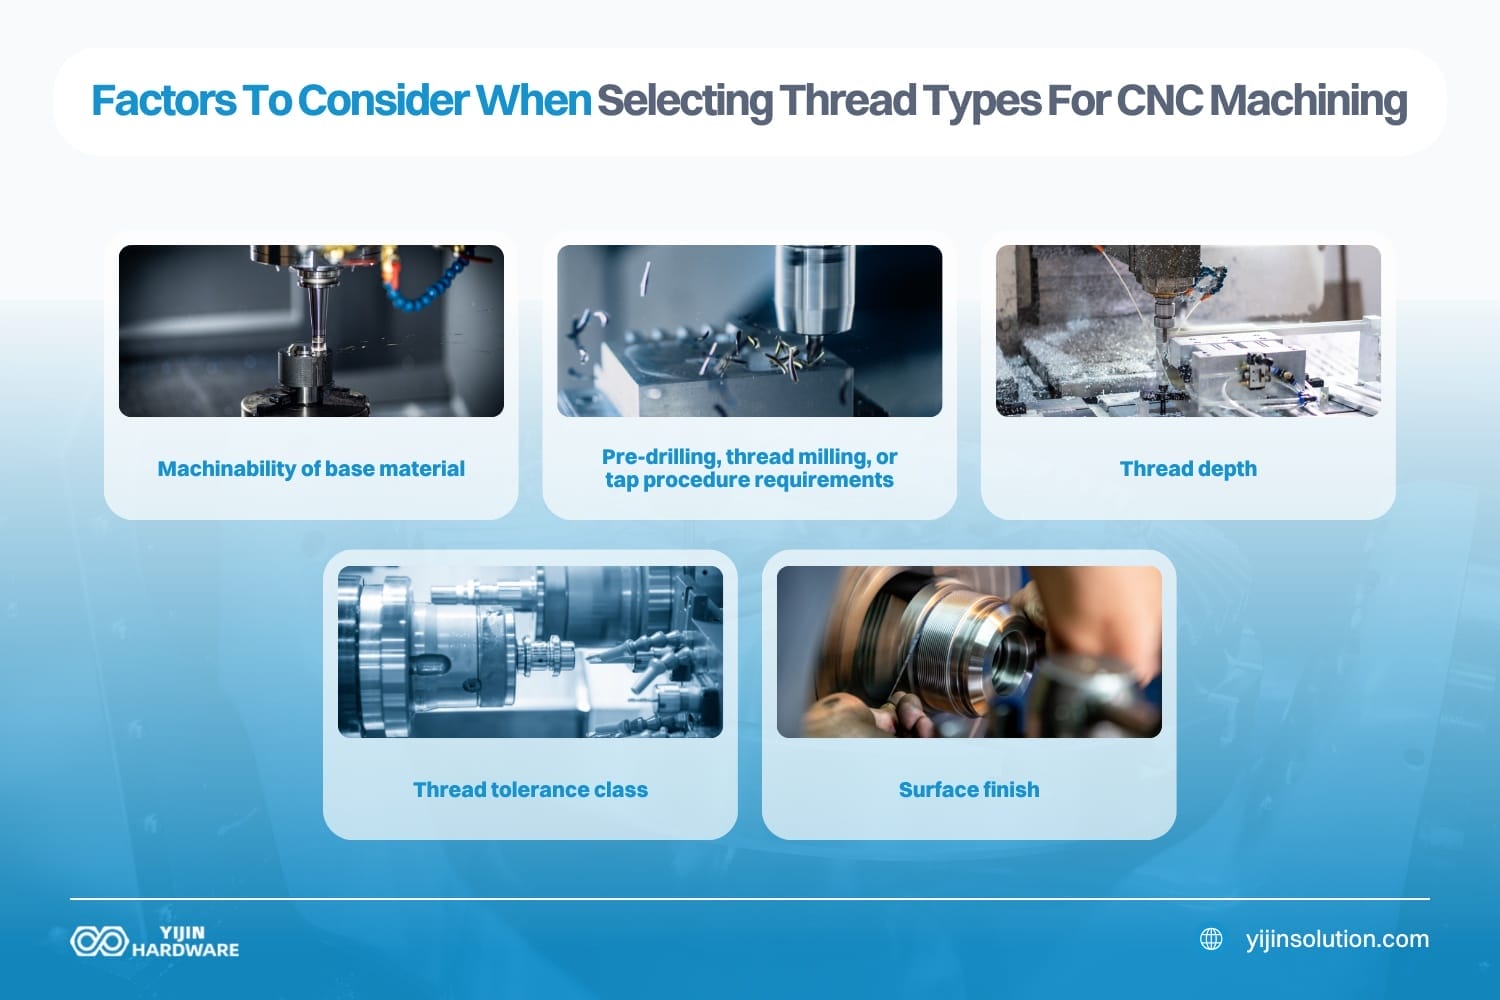
Le choix du filetage doit tenir compte des exigences de l'application, des propriétés des matériaux, des conditions environnementales et des méthodes de fabrication. Les facteurs d'application comprennent la direction de la charge, l'exposition aux vibrations et les besoins de précision de réglage. Les facteurs liés aux matériaux influencent la résistance du filetage : les matériaux plus tendres bénéficient généralement de filets grossiers, tandis que les matériaux plus durs peuvent nécessiter des filets fins. Les conditions environnementales telles que les fluctuations de température et l'exposition à la corrosion influencent les systèmes de filetage et le choix des matériaux.
Pour l'usinage CNC en particulier, tenez compte de ces facteurs supplémentaires :

- L'usinabilité de la matière de base influence la qualité du filetage et l'usure des outils
- Les filetages internes nécessitent généralement un pré-perçage et peuvent demander un fraisage de filetage ou des opérations de taraudage
- La profondeur de filetage influence l'approche d'usinage (trou débouchant ou trou borgne)
- La classe de tolérance du filetage détermine les exigences de précision d'usinage
- Finition de la surface les spécifications influent sur les paramètres d'usinage et le choix des outils
En quoi les filetages British Standard diffèrent-ils des autres systèmes ?
Les filetages British Standard Whitworth (BSW) diffèrent des filetages métriques et unifiés par un angle de filet de 55° au lieu de 60°, avec des fonds et des sommets arrondis. Développé par Sir Joseph Whitworth en 1841, le BSW a été le premier système de filetage normalisé et offre une excellente résistance et adhérence grâce à son profil. Les filetages BSW sont désignés par le diamètre en pouces et le nombre de filets par pouce (par ex. 1/2″ BSW).
Bien que largement remplacés par les filetages métriques dans la plupart des applications, les filetages BSW restent utilisés dans certains systèmes hérités et des applications spécifiques comme les raccords marins et de pipeline en Europe, ce qui en fait un point important pour la fabrication de pièces de rechange.
Yijin Solution | Votre partenaire en usinage de filetages de pointe
Le bon choix et la bonne spécification des filetages sont des éléments critiques pour réussir un usinage CNC et une conception de composant. En comprenant les différences entre les normes, les classes et les applications des filetages, les ingénieurs peuvent prendre des décisions éclairées qui optimisent les performances du composant et ses caractéristiques d’assemblage.
Chez Yijin Solution, notre savoir-faire en filetage couvre toutes les grandes normes internationales, nos capacités CNC de précision garantissant une production de filets exacte quelle que soit la complexité ou la spécification. Que votre projet nécessite des filetages métriques, unifiés ou spéciaux, notre connaissance technique et nos capacités d'usinage avancées livrent des composants filetés qui répondent ou dépassent vos exigences exactes. Contactez nous pour la sous-traitance en usinage CNC.
Besoin d'un devis pour une pièce filetée usinée CNC ?
Yijin Solution peut usiner des filetages internes, externes, de tuyauterie et des filetages sur mesure dans l'aluminium, l'inox, le laiton, l'acier, le titane et les plastiques techniques. Envoyez votre plan, la matière, la quantité et la désignation de filetage requise pour un retour DFM avant production.
FAQ sur le tableau des tailles de filetage
Quand faut-il utiliser des filetages spéciaux comme ACME ou NPT ?
Les filetages ACME doivent être utilisés spécifiquement pour la transmission de puissance et le contrôle du mouvement, en raison de leur profil trapézoïdal à 29° qui transfère efficacement la force et résiste à la contamination. Le filetage National Pipe Thread (NPT) doit être utilisé exclusivement pour les raccordements de tuyauterie nécessitant une étanchéité à la pression, avec leur conicité de 1:16 créant un ajustement serré au serrage des filets. Ni les filetages ACME ni les filetages standard ne doivent être substitués au NPT dans les applications sous pression, car ils n'ont pas la capacité d'étanchéité requise pour le confinement de fluides ou de gaz.
Comment les méthodes de fabrication des filetages influencent-elles leurs performances ?
Les méthodes de fabrication des filets impactent fortement leur performance, les trois principales étant la coupe, le laminage et la rectification. La coupe de filets produit des filets précis par enlèvement de matière, mais peut créer des points de concentration de contraintes aux fonds de filet. Le laminage de filets crée des filets plus résistants par formage à froid de la matière, ce qui préserve la structure du grain et écrouit la surface, augmentant la résistance à la fatigue jusqu'à 30 % par rapport aux filets coupés.
Quelles sont les considérations particulières pour le filetage CNC dans différents matériaux ?
Chaque matière exige une approche d'usinage CNC spécifique pour produire des filetages de qualité. L'aluminium autorise des vitesses de coupe élevées, mais peut nécessiter un lubrifiant pour éviter l'accumulation de copeaux et le grippage de l'outil. L'inox exige des vitesses de coupe plus lentes, un maintien rigide de l'outil et un lubrifiant adapté pour dissiper la chaleur et éviter l'écrouissage. Le titane requiert un outillage extrêmement rigide, des géométries spécialisées et une pression de coupe constante pour éviter d'endommager le filetage.
Retour en haut de la page : Guide complet du tableau des tailles de filets : Comprendre toutes les normes et applications




 English
 Spanish
 French