Des nouvelles passionnantes ! Yijin Hardware change de nom et devient Yijin Solution. Lire la suite →

Pas de dessins ? Pas de problème. Du concept à la production, nos concepteurs et ingénieurs gèrent tout ce qui se trouve entre les deux. Découvrez nos nouveaux services

Nos services de fabrication de fixations sur mesure

Nous assurons la fabrication de fixations de bout en bout sous un même toit. Chaque procédé fonctionne sur des lignes de production dédiées avec une traçabilité complète du fil à la pièce finie.

Services de frappe à froid

Nos 150 machines de frappe à froid produisent des boulons, des vis et des rivets en grande série avec une exactitude dimensionnelle constante. La frappe à froid multi-étages forme la tête, la tige et tous les évidements en une seule séquence sans enlèvement de matière, ce qui réduit les déchets et le coût par pièce. Adapté aux séries de 10 000 à 1 000 000+ pièces.

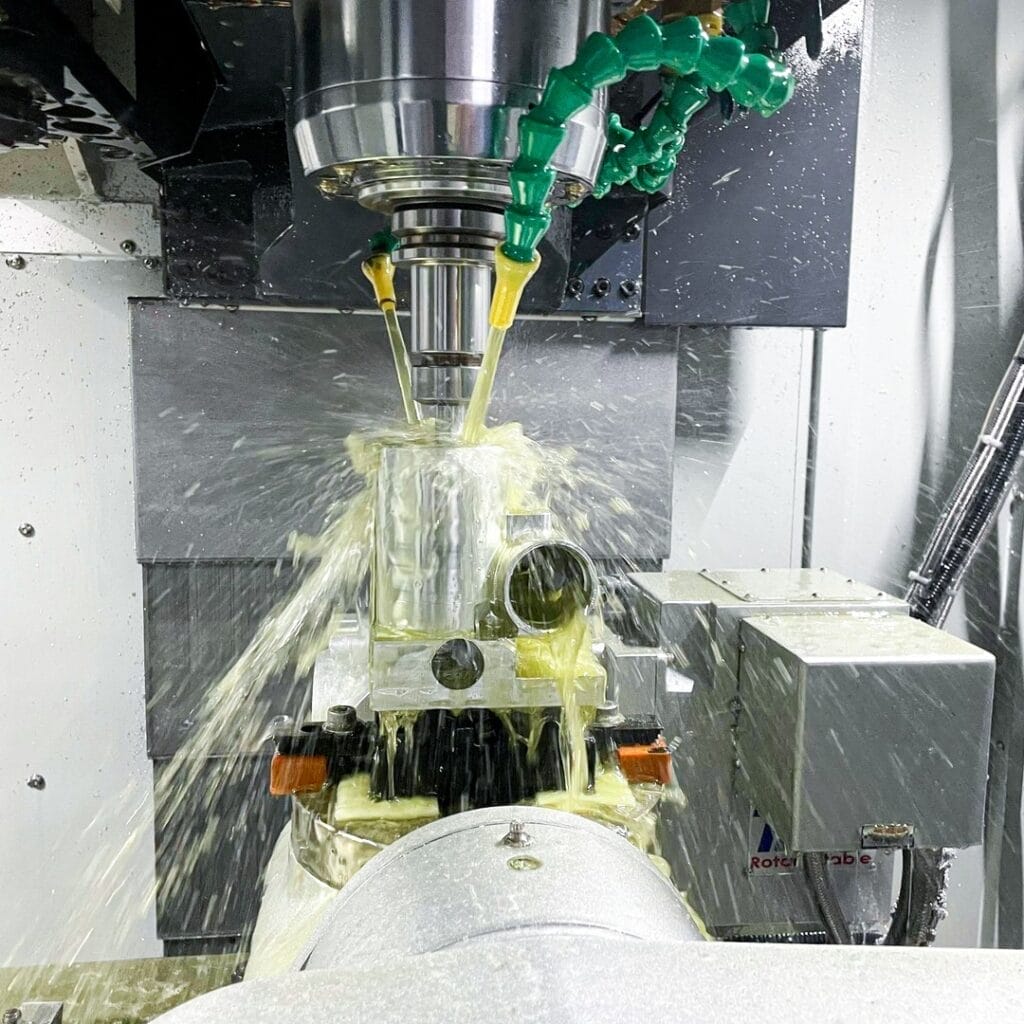
Services de tournage CNC

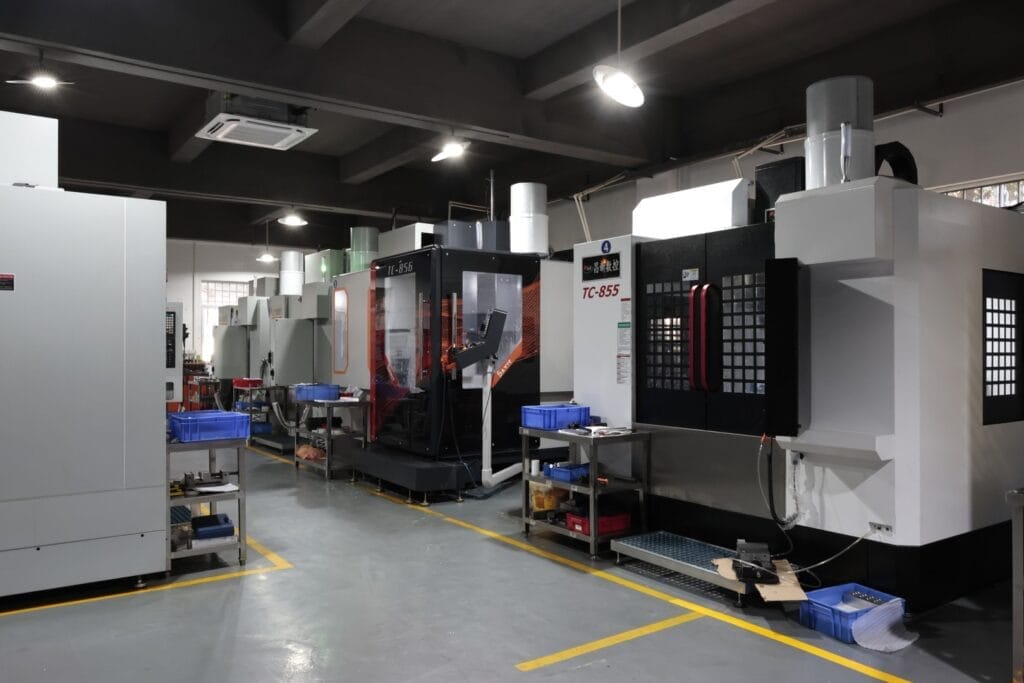
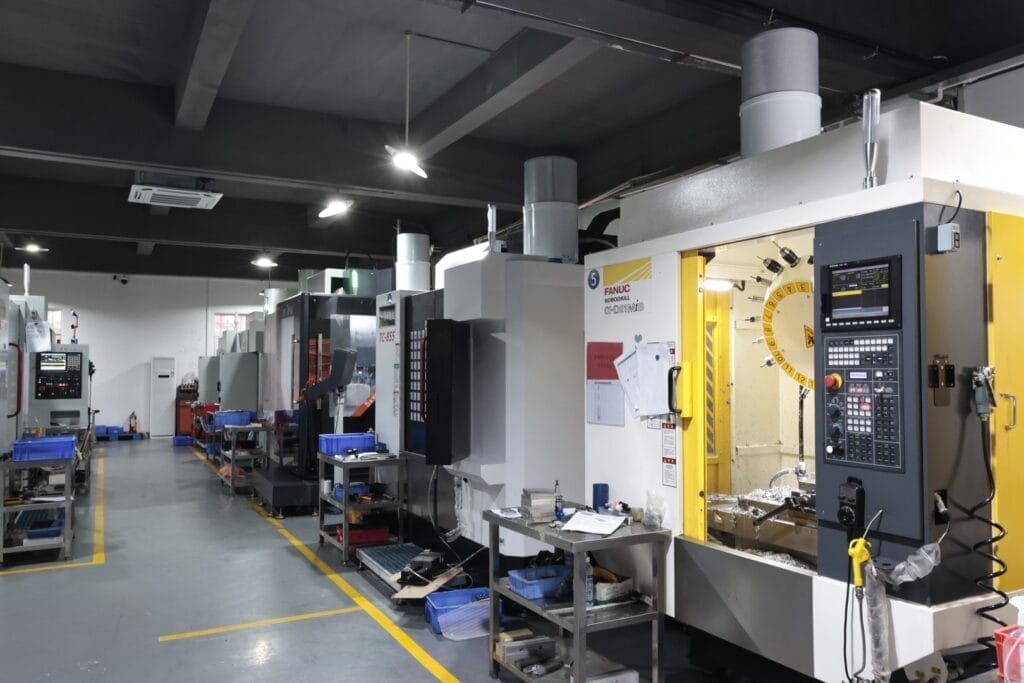
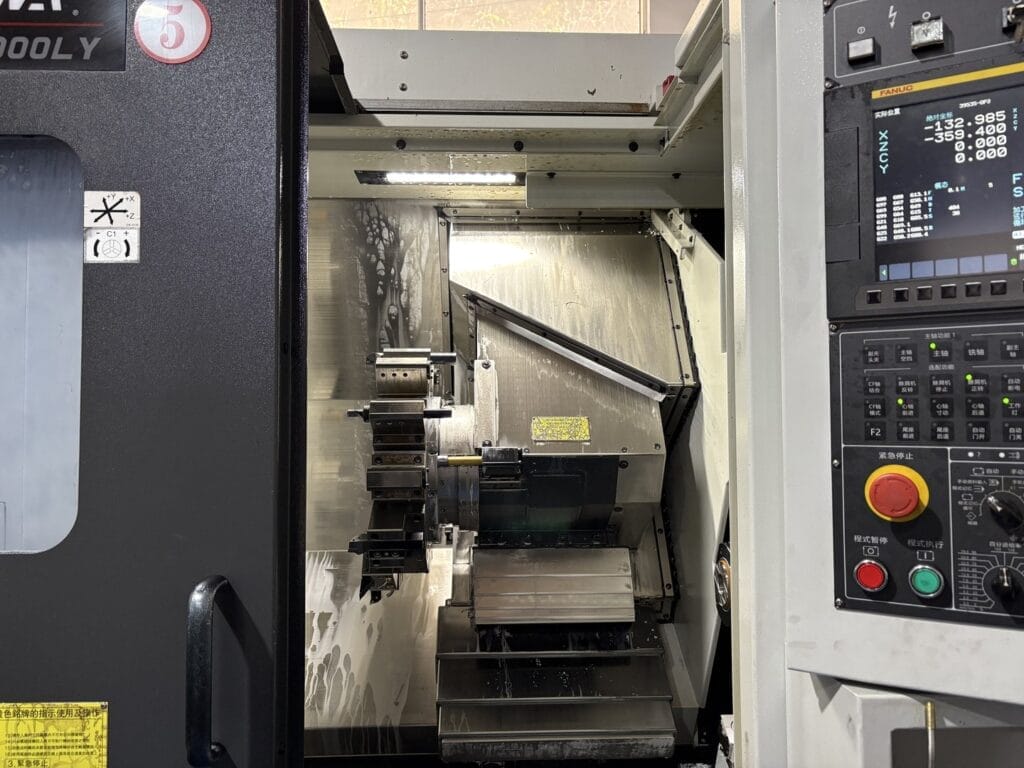
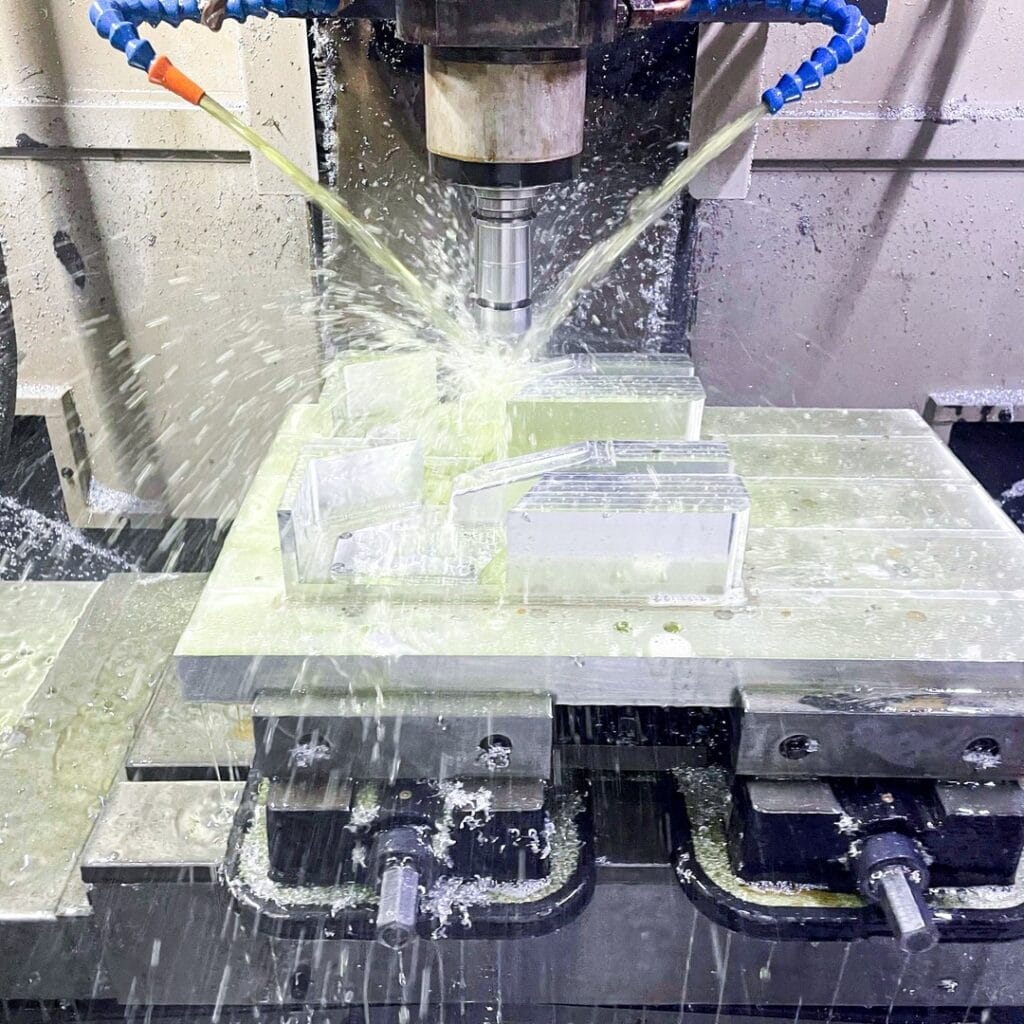
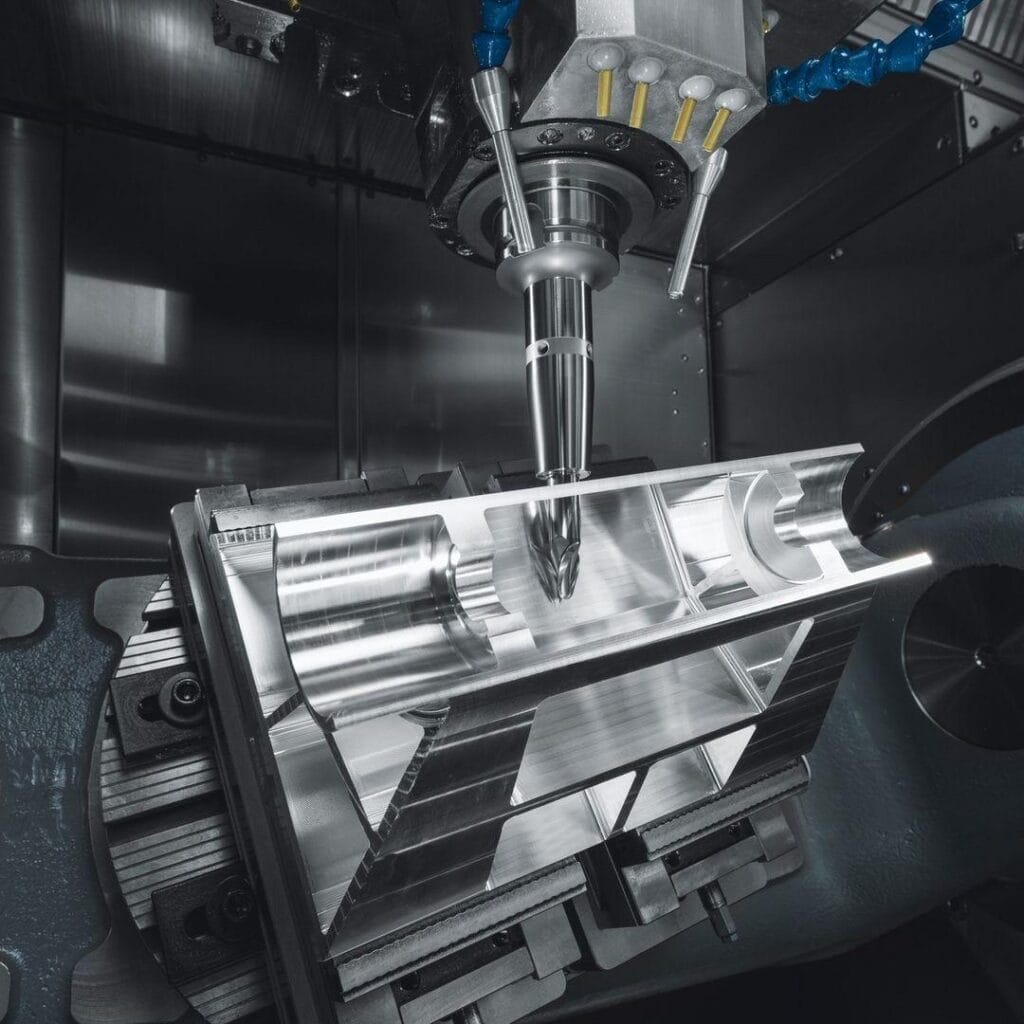
Nos 278 tours CNC et plus de 80 tours à poupée mobile usinent des fixations sur plan aux formes complexes que le frappe à froid ne peut pas produire. Utilisez ce procédé pour les pièces aux tolérances serrées, aux filetages spéciaux ou présentant des particularités telles que des queues étagées, des trous transversaux et des dégagements. Tolérances jusqu'à ±0,02 mm sur le diamètre et ±0,05 mm sur la longueur.

Services de laminage de filets

Le laminage de filets forme les filets par déplacement à froid plutôt que par coupe. Les filets laminés sont plus résistants que les filets coupés, car le fibrage de la matière est préservé, ce qui améliore la résistance à la fatigue. Disponibles en filets métriques (M1 à M36) et impériaux (#0-80 à 1-8 UNC). Classes de tolérance standard 6g et 2A.

Services de taraudage

Le taraudage par déformation à froid pour écrous et inserts filetés. Les machines de taraudage CNC et de taraudage rotatif produisent des filets de M1 à M36 en métrique et de #0-80 à 1-8 UNC en impérial. Le taraudage produit des filets selon la tolérance standard de classe 6H, avec une classe 4H plus serrée disponible pour les applications de précision. Chaque filet taraudé est vérifié avec des calibres à bouts GO et NO-GO.

Services de traitement thermique

Le traitement thermique en interne produit des fixations aux classes de résistance spécifiées, notamment SAE J429 Grades 2, 5 et 8, et ISO Property Classes 8.8, 10.9 et 12.9. Les procédés comprennent la trempe, le revenu, la cémentation et la trempe par induction. Contrôle de dureté sur chaque lot avec documentation complète.

Services de placage et de finition

Protection contre la corrosion et traitement de surface réalisés en interne. Zingage, nickel chimique, galvanisation à chaud, oxydation noire, Dacromet et chromage disponibles. Rapports d'essai au brouillard salin fournis avec les commandes. Normes de revêtement ASTM F1941 et ISO 4042 prises en charge.

De l'idée à la production

La fabrication de fixations est une étape dans un processus de développement produit plus large. Nous accompagnons l'ensemble du parcours, du concept initial à la revue d'ingénierie, au prototypage, à la validation de la conception et à la production en série.

Capacités de fabrication de fixations

Ces spécifications s'appliquent à tous les procédés de fabrication de fixations. Des tolérances plus serrées et des spécifications sur mesure sont disponibles sur demande, après validation technique.
Fonctionnalité Description
Tolérance de précision ±0,02–±0,05 mm
Tolérance standard ±0,05–±0,10 mm
Délai standard Échantillons : 7–15 jours ; grande série : 10–20 jours
Taille maximale des pièces Spécification maximale ≤ M24 ou longueur ≤ 1000 mm

Matériaux de fixation

Nous stockons et usinons les matières listées ci-dessous. Chacune est approvisionnée avec un certificat de coulée complet et une traçabilité par lot.

Acier au carbone

Type Common Notes
Faible teneur en carbone SAE 1006, 1008, 1010, 1018
Acier mi-dur SAE 1035, 1045
Acier allié SAE 4140, 4340, 8620, 10B21
TypeCommon Notes
Austénitique304, 304L, 316, 316L, A2-70, A4-80
Martensitique410, 416, 420
Duplex2205


TypeCommon Notes
LaitonC2600 (H65), C2680 (H62), C3600 (HPb63-3)
CuivreC1100 (T2), C1020 (TU1)
BronzeBronze phosphoreux C5191, bronze au silicium C65100


TypeCommon Notes
Aluminium2024-T4, 6061-T6, 7075-T6
TitaneGrade 2, Grade 5 (Ti-6Al-4V)
Alliages de nickelInconel 718, Monel 400, Hastelloy C276


custom cnc turned bolts spacers

Traitements de surface des fixations

Nous appliquons les traitements de surface en interne pour maîtriser la qualité et les délais. Chaque traitement ci-dessous améliore la résistance à la corrosion, l'aspect, et performance des fixations.

Finition de la surface

SPÉCIFICATIONS

zinc plating

Zingage

Zinc électrolytique avec passivation chromate transparente, bleue ou jaune. Épaisseur de placage standard de 5 à 20 microns. Offre une résistance au brouillard salin de 96 à 240 heures selon le type de chromate. Le placage le plus courant pour les fixations de qualité commerciale.

hot dip galvanizing

Galvanisation à chaud

Revêtement de zinc à chaud pour une protection anticorrosion renforcée. Épaisseur du revêtement de 50 à 150 microns. Conforme à l'ASTM A153 pour les fixations. Utilisé sur les boulons de structure extérieurs, les ancrages de construction et la quincaillerie marine exposée aux intempéries.

electroless nickel plating

Nickel chimique

Dépôt de nickel autocatalytique d’épaisseur uniforme sur toutes les surfaces, y compris les filets et les évidements. Épaisseur de revêtement de 5 à 50 microns. Améliore la résistance à la corrosion et la dureté. Utilisé sur les fixations de précision pour les applications médicales et électroniques.
black oxide

Oxyde noir

Traitement de conversion qui produit une surface de magnétite noire sur les fixations en acier. Épaisseur de revêtement inférieure à 2 microns, ce qui préserve l’ajustement du filetage. Offre une résistance à la corrosion modérée avec un complément d’huile. Courant sur les fixations automobiles et de machines.

dacromet and geomet

Dacromet et Geomet

Revêtements de zinc lamellaire appliqués par centrifugation au trempé. Options sans chrome disponibles. Résistance au brouillard salin de 500 à 1 000 heures. Préférés pour les fixations automobiles, les boulons d'éoliennes et les pièces en environnements très corrosifs.

passivation

Passivation

Traitement à l'acide citrique ou nitrique pour les fixations en inox. Élimine le fer libre en surface et reconstitue la couche d'oxyde de chrome. Traité selon ASTM A967 et AMS 2700. Indispensable pour les fixations en inox à usage médical et alimentaire.

Étude de cas

“

Les capacités d’usinage de précision de Yijin Solution ont résolu notre goulot d’étranglement des six derniers mois. La stabilité dimensionnelle de ±0,001 mm et un délai de 2,4 semaines ont augmenté la capacité de notre équipement de gravure de 30 %, et la régularité du revêtement DLC a directement prolongé la durée de vie de l’électrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Défi

Vextron avait besoin de porte-électrodes de précision en aluminium 7075-T6 avec une tolérance de ±0,001 mm et un revêtement DLC uniforme pour des équipements de gravure au plasma. Les fournisseurs précédents plafonnaient à ±0,003 mm, avec 8 % de taux de défauts, une épaisseur de revêtement irrégulière et des délais de 12 semaines qui bloquaient la ligne d’assemblage.

✓ Solution

Yijin a déployé un protocole en quatre étapes associant l'usinage cinq axes DMG MORI à la micro-découpe PCD, un montage sur mesure à vide et à broches, et un cycle d'ébauche, de vieillissement et de finition pour la relaxation des contraintes. Un procédé de revêtement DLC propriétaire maintenait la déviation du film dans ±0,2 μm tandis que le contrôle CMM Zeiss vérifiait chaque lot.

Commandes en hausse de 50 %
“

La maîtrise de la précision à ±0,003 mm et la technologie de détente des contraintes à basse température de Yijin ont complètement résolu nos problèmes. Près de 800 pièces livrées affichent un taux de conformité de 100 % au contrôle et ne présentent aucune déformation dans l'environnement spatial simulé de -180 °C à +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Défi

Thales Alenia Space avait besoin de pièces de tôlerie aéronautique tenues à ±0,005 mm pour résister au vide, aux températures extrêmes et aux radiations. Les fournisseurs précédents plafonnaient à ±0,01 mm avec des rendements inférieurs à 85 %, entraînant des reprises, des défaillances par déformation et 30 % de dépassements de planning.

✓ Solution

Yijin a déployé l'usinage 5 axes, le formage sur moule souple visqueux pour le titane et la relaxation des contraintes à l'azote liquide, soutenus par un contrôle qualité AS9100D et des paramètres optimisés par IA. Le système a stabilisé des tolérances de ±0,003 mm sur des composants en titane et en aluminium 7075.

Taux de rendement 99,5 %
“

Les capacités d’usinage de précision de Yijin Solution ont résolu notre goulot d’étranglement des six derniers mois. La stabilité dimensionnelle de ±0,001 mm et un délai de 2,4 semaines ont augmenté la capacité de notre équipement de gravure de 30 %, et la régularité du revêtement DLC a directement prolongé la durée de vie de l’électrode.

vextron
VEXTRON SEMICONDUCTOR

⚑ Défi

Vextron avait besoin de porte-électrodes de précision en aluminium 7075-T6 avec une tolérance de ±0,001 mm et un revêtement DLC uniforme pour des équipements de gravure au plasma. Les fournisseurs précédents plafonnaient à ±0,003 mm, avec 8 % de taux de défauts, une épaisseur de revêtement irrégulière et des délais de 12 semaines qui bloquaient la ligne d’assemblage.

✓ Solution

Yijin a déployé un protocole en quatre étapes associant l'usinage cinq axes DMG MORI à la micro-découpe PCD, un montage sur mesure à vide et à broches, et un cycle d'ébauche, de vieillissement et de finition pour la relaxation des contraintes. Un procédé de revêtement DLC propriétaire maintenait la déviation du film dans ±0,2 μm tandis que le contrôle CMM Zeiss vérifiait chaque lot.

Commandes en hausse de 50 %
“

La maîtrise de la précision à ±0,003 mm et la technologie de détente des contraintes à basse température de Yijin ont complètement résolu nos problèmes. Près de 800 pièces livrées affichent un taux de conformité de 100 % au contrôle et ne présentent aucune déformation dans l'environnement spatial simulé de -180 °C à +150 °C.

aleniaspace
THALES ALENIA SPACE

⚑ Défi

Thales Alenia Space avait besoin de pièces de tôlerie aéronautique tenues à ±0,005 mm pour résister au vide, aux températures extrêmes et aux radiations. Les fournisseurs précédents plafonnaient à ±0,01 mm avec des rendements inférieurs à 85 %, entraînant des reprises, des défaillances par déformation et 30 % de dépassements de planning.

✓ Solution

Yijin a déployé l'usinage 5 axes, le formage sur moule souple visqueux pour le titane et la relaxation des contraintes à l'azote liquide, soutenus par un contrôle qualité AS9100D et des paramètres optimisés par IA. Le système a stabilisé des tolérances de ±0,003 mm sur des composants en titane et en aluminium 7075.

Taux de rendement 99,5 %

Lancez votre premier projet de fixation

Nous simplifions le passage du plan à la livraison des fixations. Suivez ces quatre étapes pour lancer votre projet de fabrication de fixations.

Get a quote icon

Obtenir un devis

Envoyez votre plan de fixation, votre échantillon, votre plan ou votre spécification. Recevez un devis sous 24 heures.

Production icon

Production

Notre bureau d'études analyse la fabricabilité de votre plan, puis planifie la production sur la ligne appropriée.

Quality control icon

Contrôle de la qualité

Chaque lot est contrôlé selon les spécifications de votre plan à l'aide de calibres à filets, de duromètres et d'instruments de mesure optique avant emballage.

Delivery icon

Livraison

Les fixations sont livrées avec des rapports de contrôle dimensionnel, des certificats matière et des résultats d'essais de revêtement. L'expédition express est disponible pour les commandes urgentes.
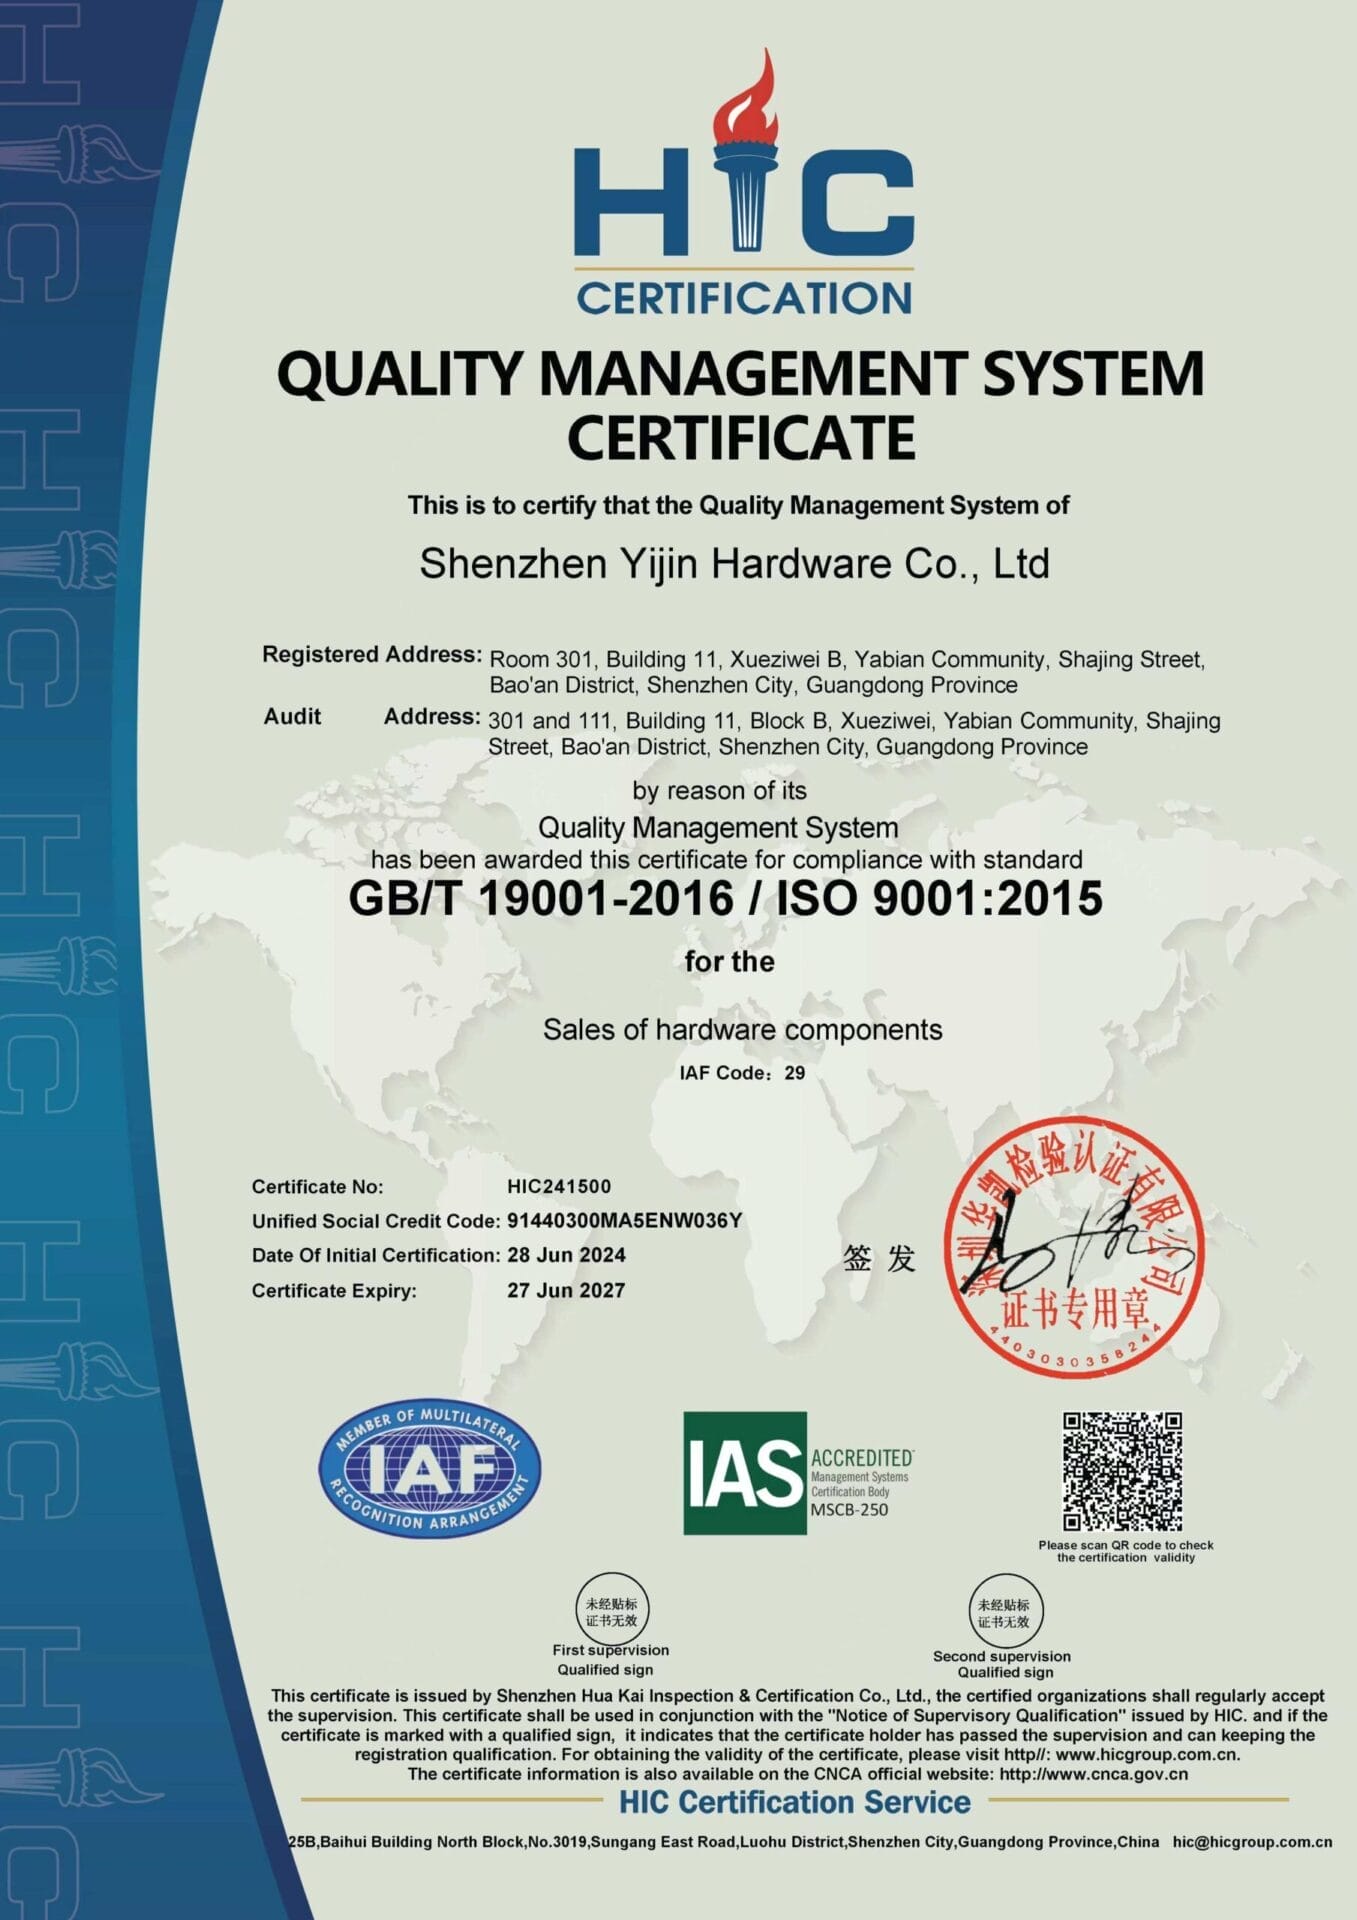
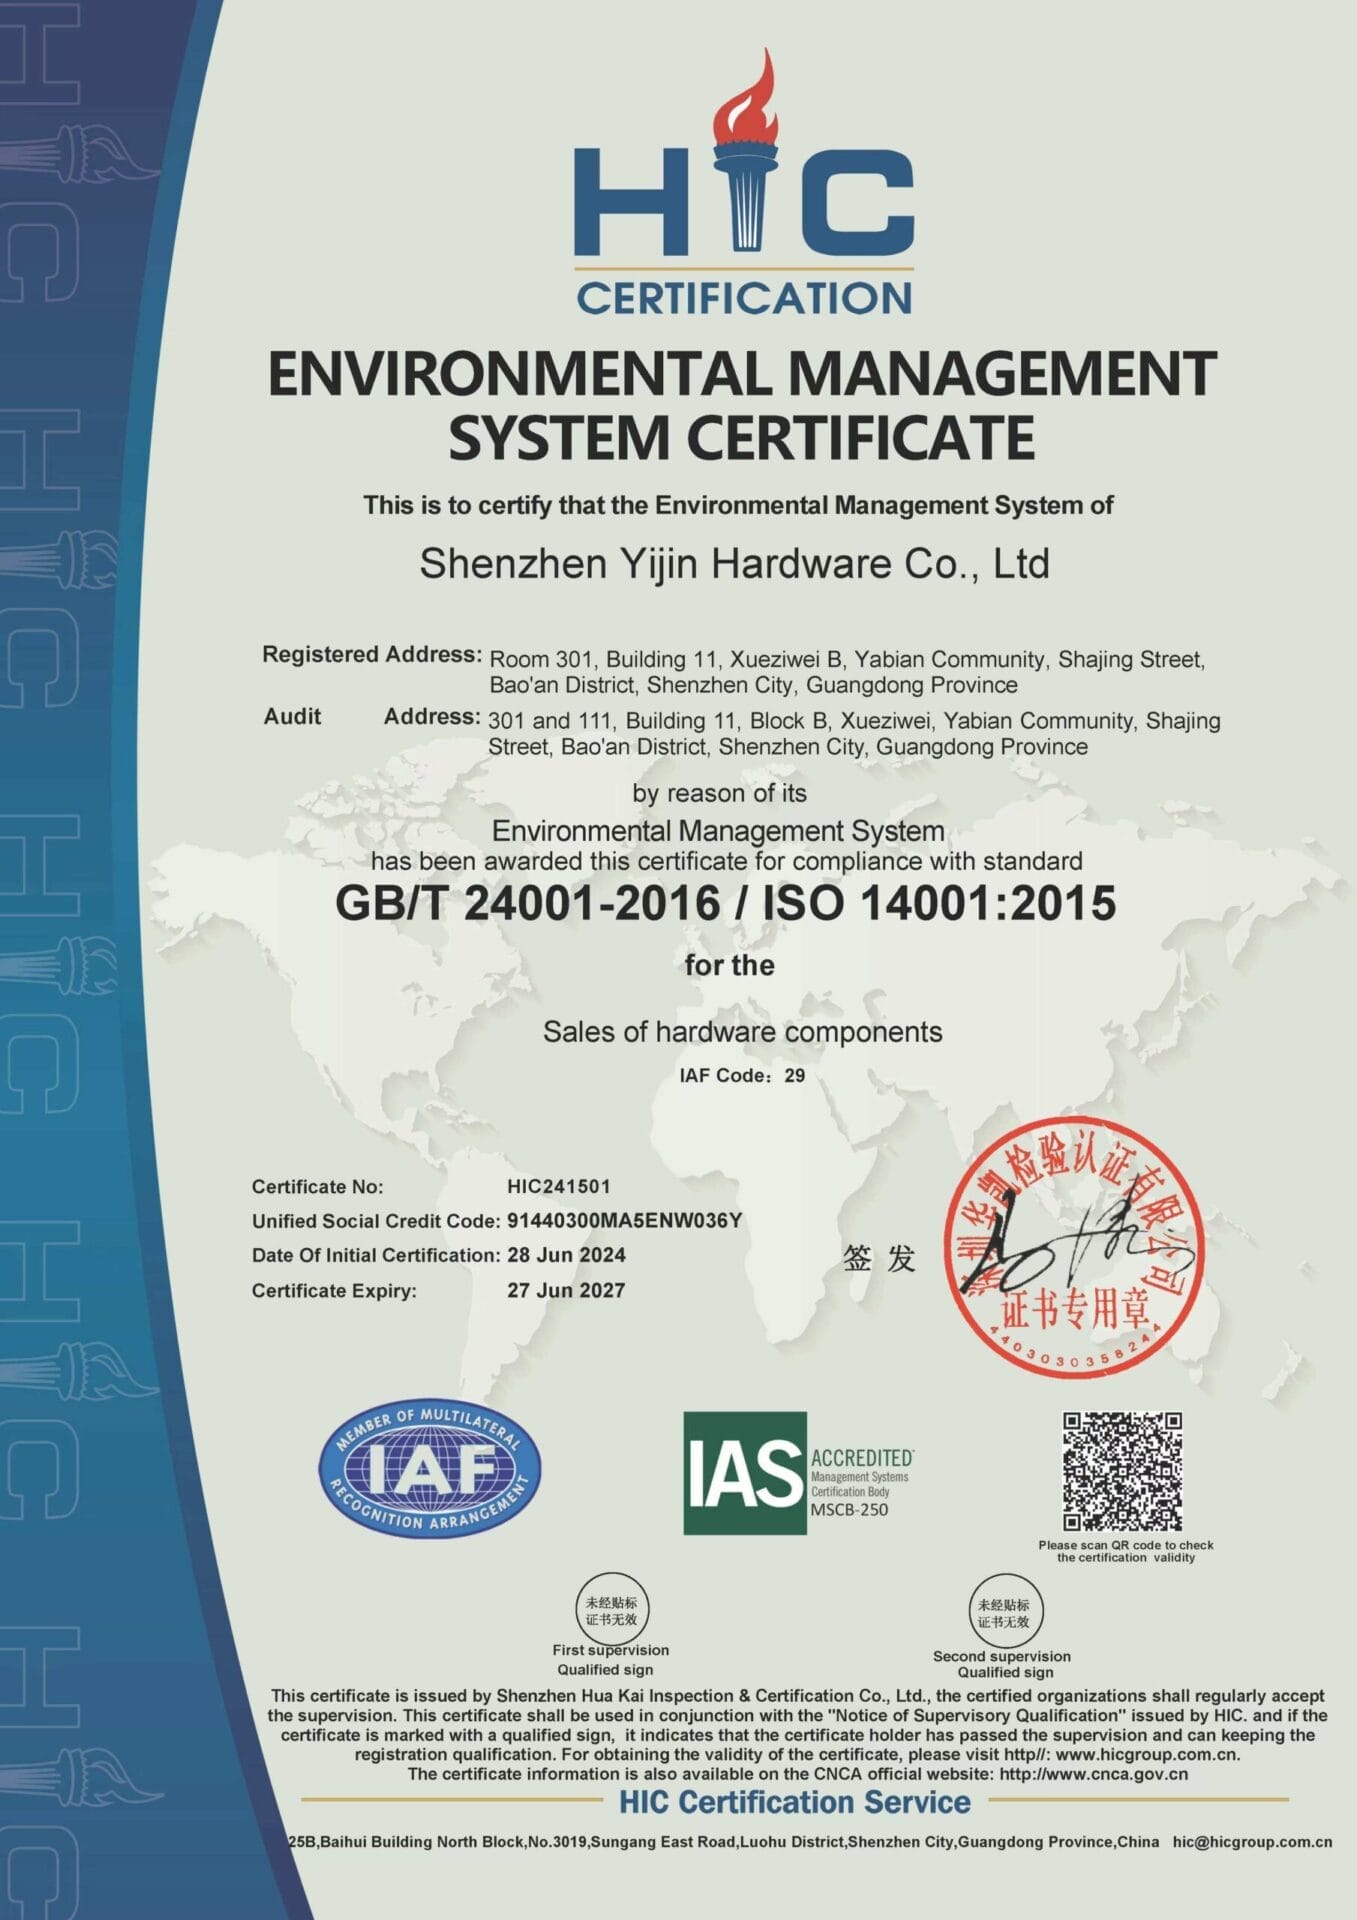
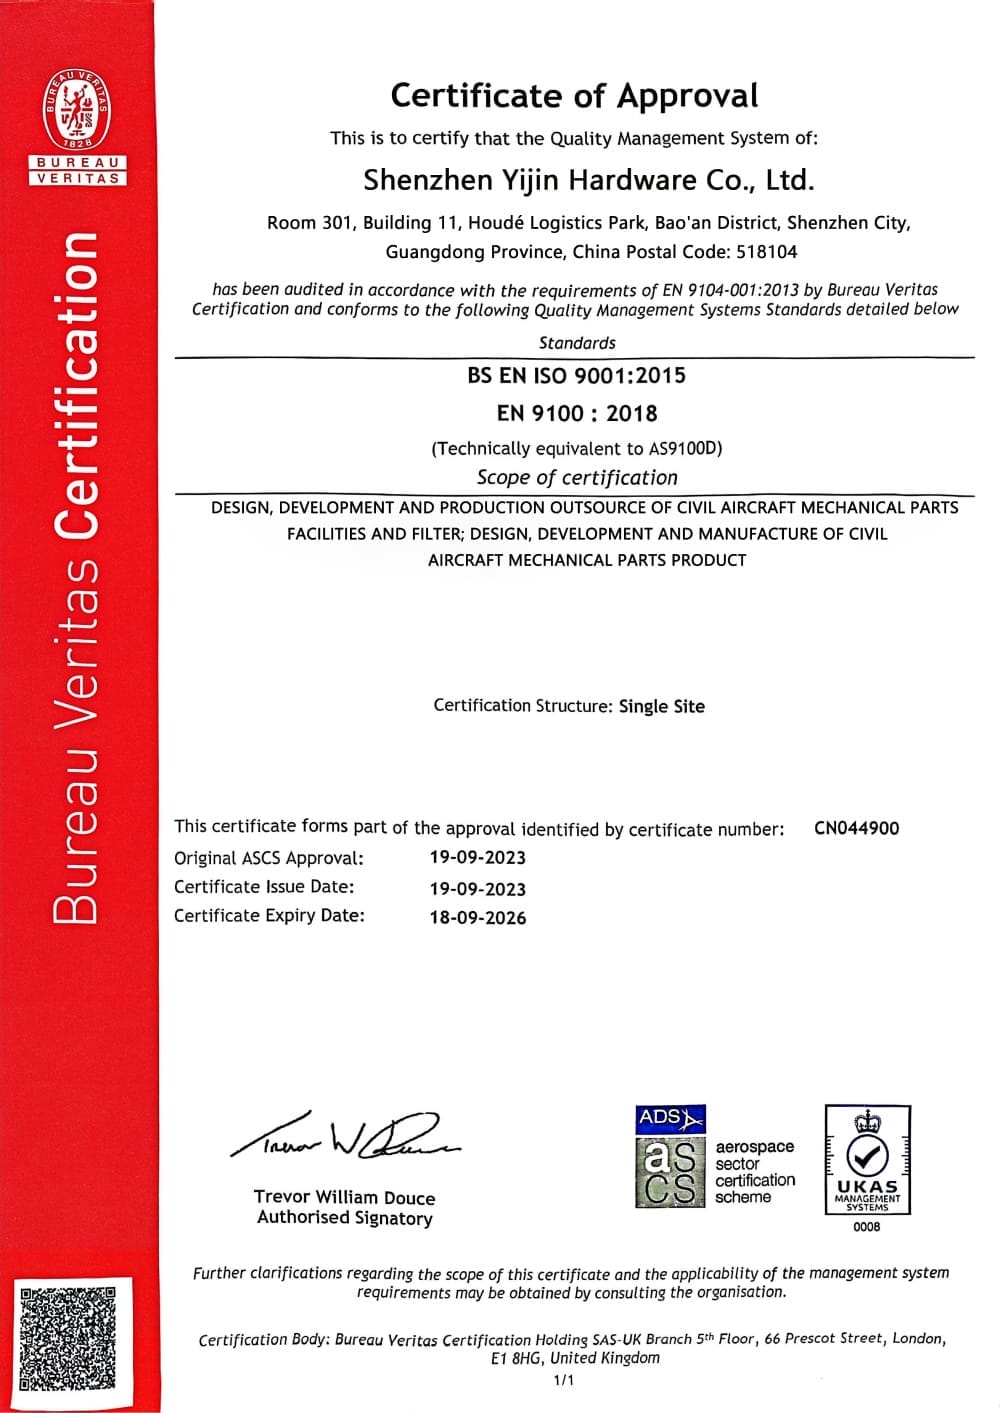
Nos certifications

L'usine de fixations sur mesure de Yijin Solution

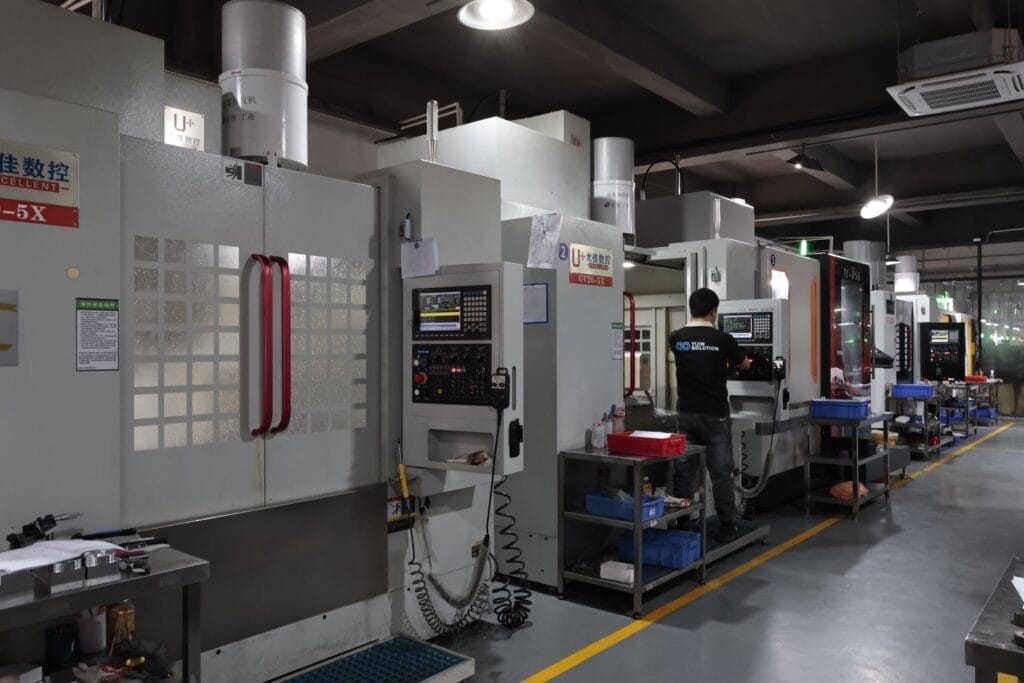
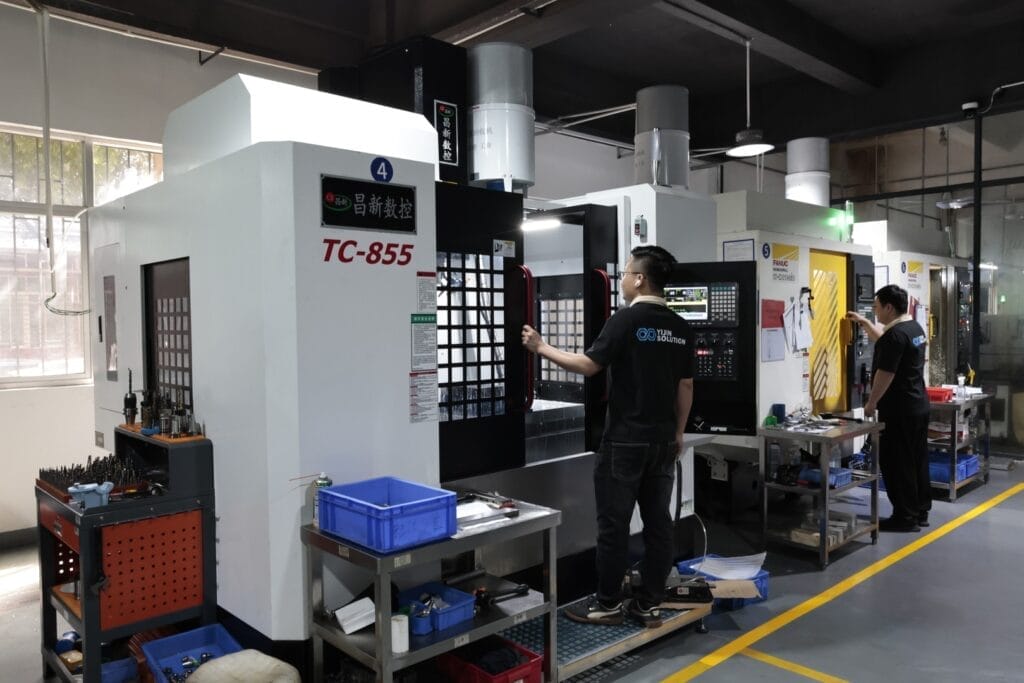
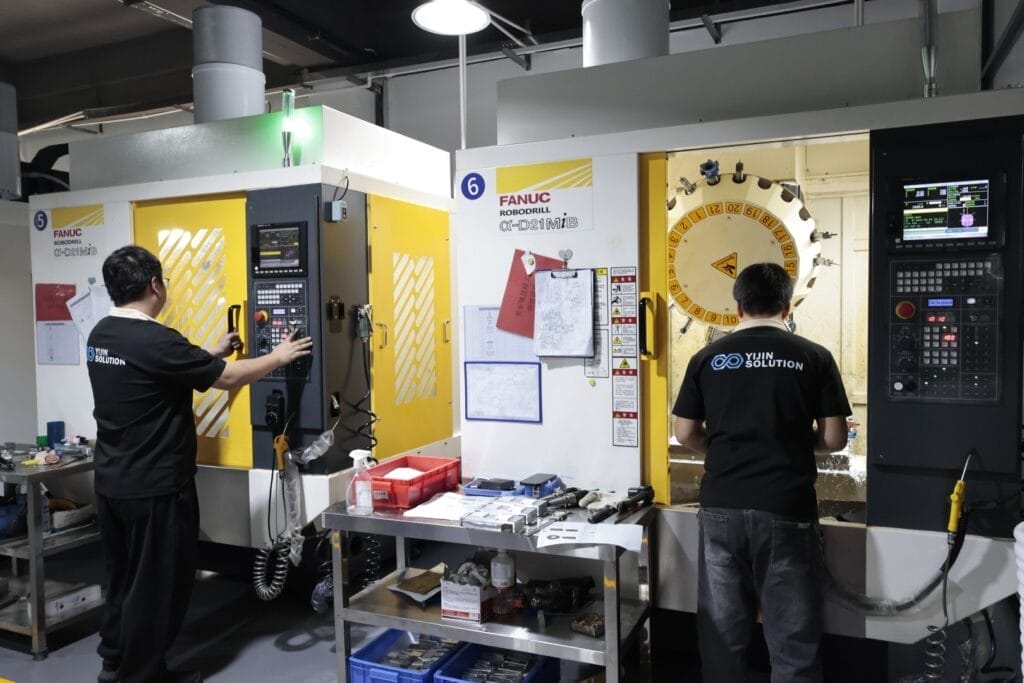
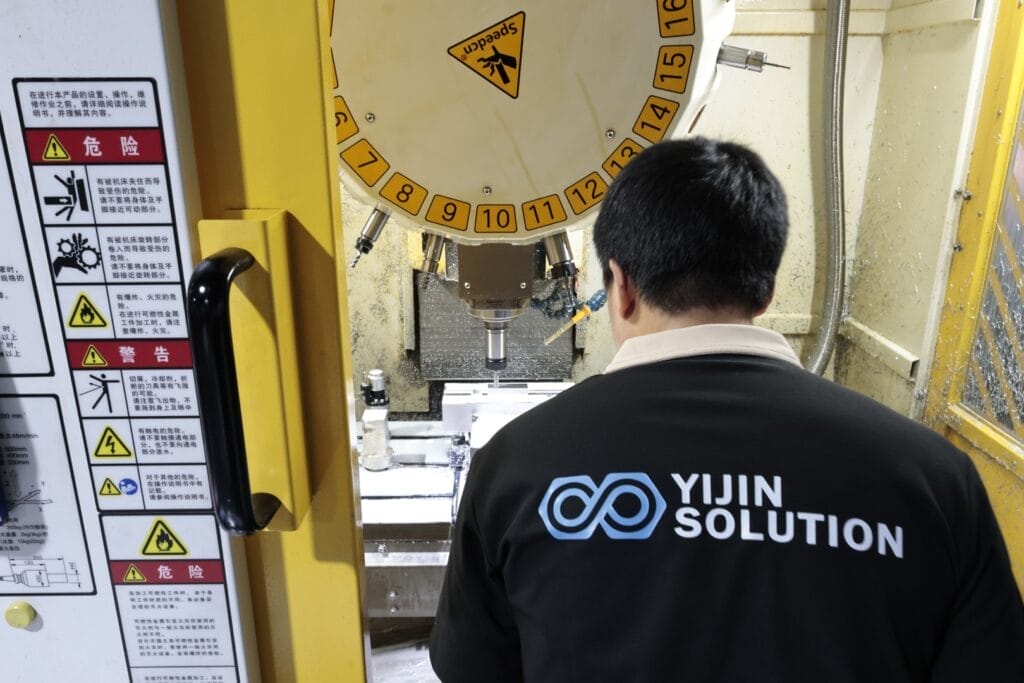
Yijin Solution exploite une usine de plus de 25 000 m² à Shenzhen, en Chine. Notre L'usine abrite 150 machines de frappe à froid, 278 tours CNC, plus de 80 tours à poupée mobile et 281 instruments de contrôle. Les fixations passent du tréfilage à la frappe, au filetage, au traitement thermique et au revêtement sans quitter le site.

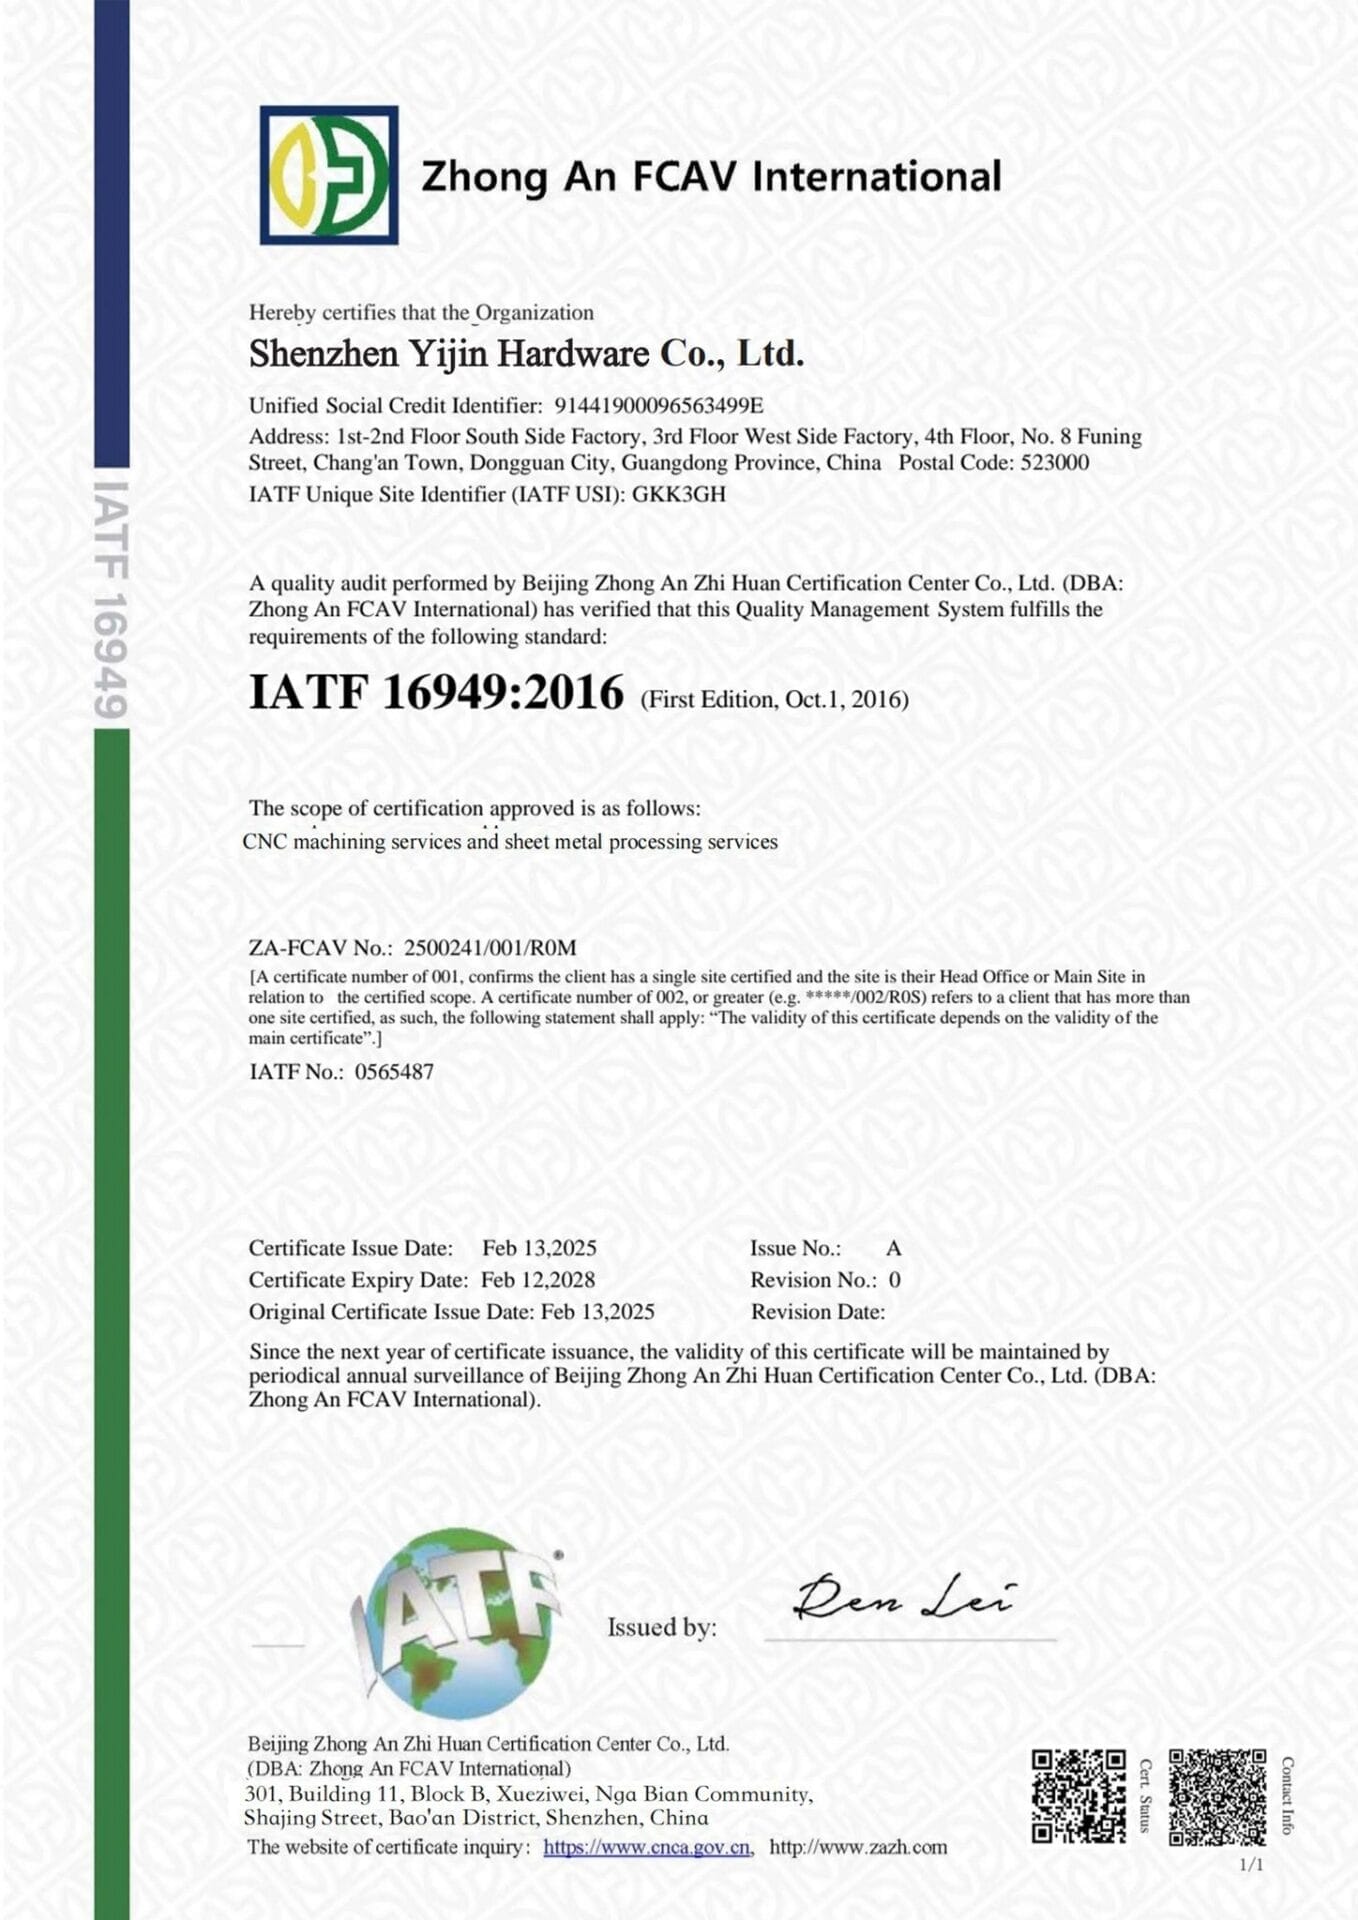
Nous servons des clients en Amérique du Nord, en Europe et en Asie-Pacifique. Chaque commande est livrée avec des rapports de contrôle dimensionnel complets, les certificats matière et, le cas échéant, les résultats d'essais de dureté et de brouillard salin. Pour les projets exigeant une conformité aéronautique ou automobile, nos séries sont produites sous les systèmes de management de la qualité AS9100D et IATF 16949.

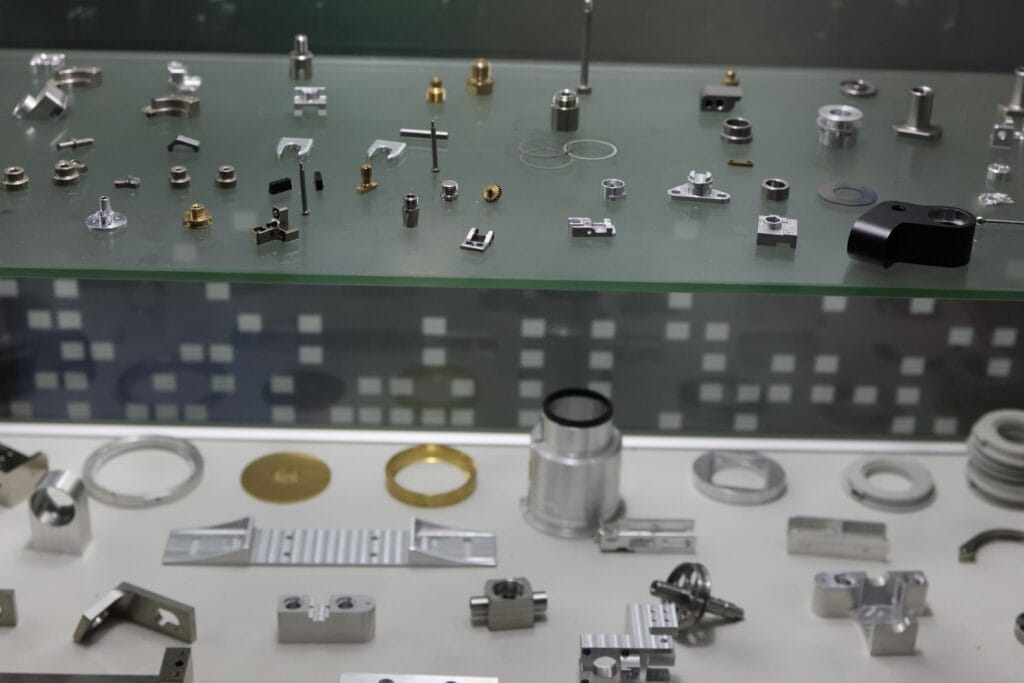
Galerie de fixations sur mesure

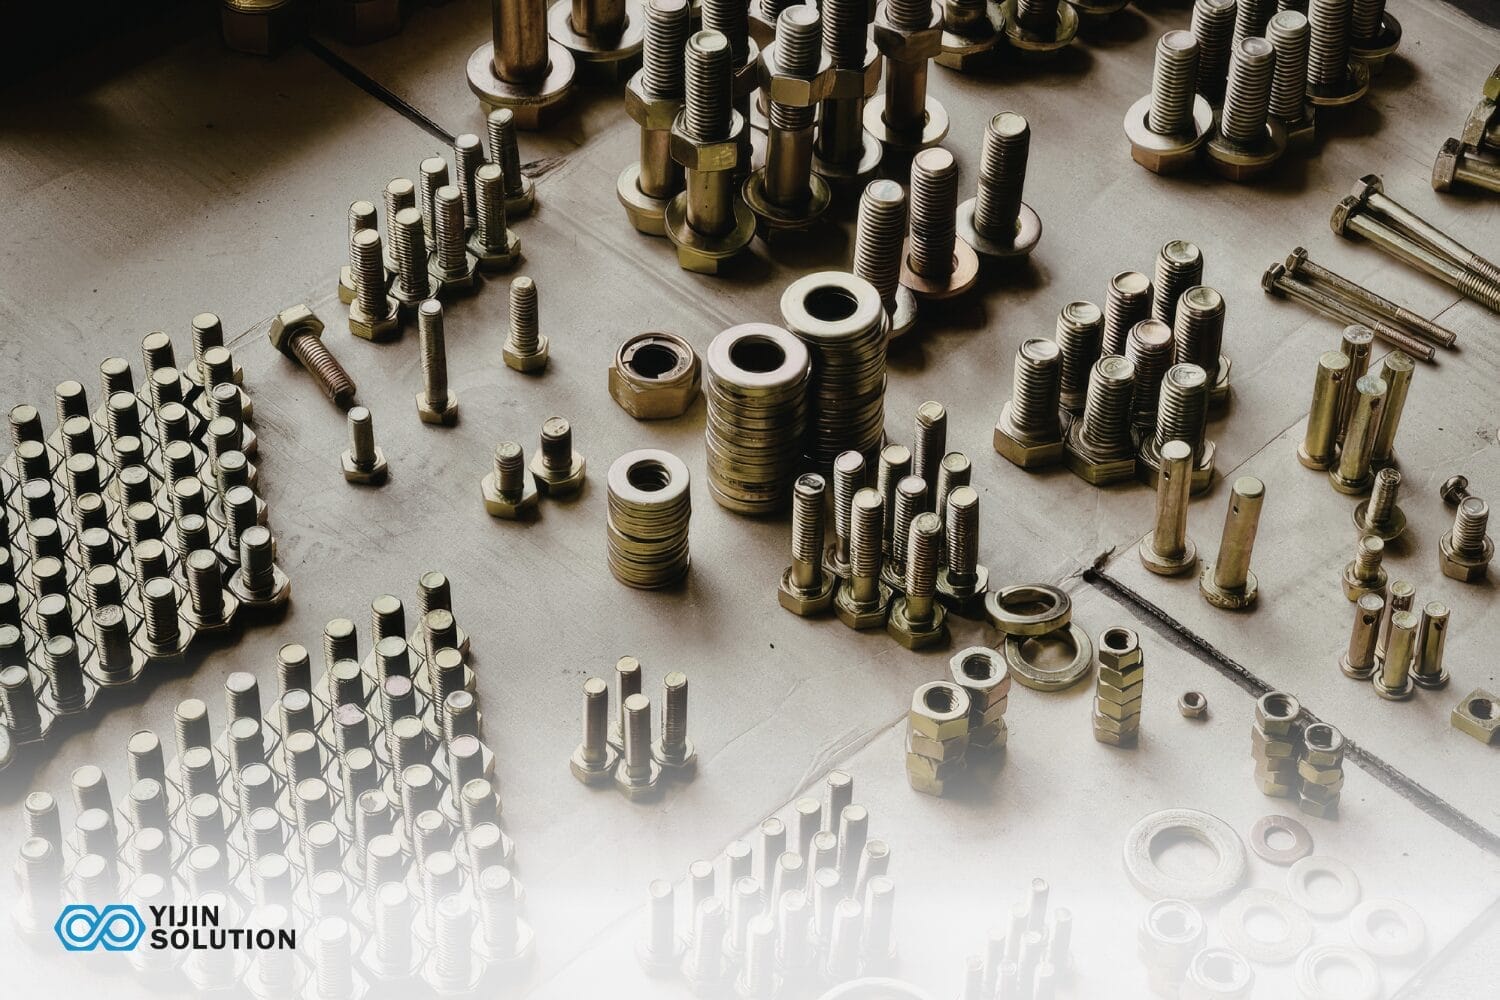
Ces fixations sur mesure ont été produites dans notre usine de Shenzhen pour nos clients des secteurs de l'aéronautique, de l'automobile, du médical et de la construction.

Industries que nous servons

Industrie des nouvelles énergies

Boulons de mât d'éolienne, fixations pour structures solaires et visserie pour packs de batteries avec revêtement Dacromet pour une résistance durable à la corrosion et à la fatigue.

Industrie du transport maritime

Boulons, étriers en U et accessoires de pont en inox qualité marine avec finitions résistantes au brouillard salin pour les équipements offshore et portuaires.

Industrie aérospatiale

Boulons structurels, broches hi-lock et écrous frein en titane et A286 certifiés AS9100D, avec traçabilité complète de la matière.

Industrie automobile

Boulons moteur, visserie de châssis et vis autotaraudeuses produites selon IATF 16949 avec documentation PPAP niveau 3.

Secteur de la consommation

Vis miniatures, fixations imperdables et éléments filetés pour appareils électroménagers, meubles et assemblages d'électronique grand public.

Industrie médicale

Vis à os, fixations d'instruments et quincaillerie d'équipement en inox passivé et en titane sous ISO 13485.

Industrie des semi-conducteurs

Fixations de qualité salle blanche avec surfaces électropolies et finitions à faible dégazage pour la manipulation de plaquettes et les équipements sous vide.

Fabrication de moules

Goupilles éjectrices, colonnes de guidage et fixations en acier à outils trempé pour moules d'injection et jeux d'emboutissage de précision.

Industrie de la défense

Boulons à haute résistance et visserie autobloquante résistante à la corrosion conformes aux normes MIL-SPEC et NAS, avec documentation complète.

Pourquoi choisir Yijin Solution pour vos fixations sur mesure

Nous maîtrisons chaque étape de la production de fixations, du tréfilage au frappage, au filetage, au traitement thermique et à la finition. Cette intégration verticale se traduit par des délais plus courts, une qualité constante d'un lot à l'autre et une tarification directe, sans marge de courtier.

precision and quality
Précision et qualité

Les machines d'essai de traction, les duromètres, les comparateurs optiques et les calibres à filets GO/NO-GO vérifient chaque lot. Les fixations tiennent des tolérances de ±0,02 mm avec le contrôle premier article et la documentation PPAP niveau 3 en standard sur toutes les commandes.

délai d'exécution rapide
Délai d'exécution rapide

Les échantillons sont expédiés en 7 à 15 jours et les commandes de production en 10 à 20 jours. 150 machines de frappe à froid, plus le filetage, le traitement thermique et le placage en interne, font avancer les pièces sans transfert entre fournisseurs.

order any size
Commande de toute taille

Aucune quantité minimale de commande. Les séries prototypes de 10 fixations et les commandes de production de 1 000 000+ pièces passent par le même équipement et les mêmes standards de contrôle.

prototyping to production
Du prototype à la production

Vos fixations de prototype et de série proviennent de la même usine. Aucune nouvelle qualification, aucun référencement de nouveau fournisseur et aucune variation de procédé lorsque vous passez de la validation à la grande série.

wide range materials
Large gamme de matériaux

Acier au carbone, inox, acier allié, laiton, aluminium et titane dans les nuances de résistance standard. Chaque commande est livrée avec certificats de laminage et traçabilité des lots de coulée.

cost effective
Économique

Tarification directe d'usine, sans marge d'intermédiaire. Notre bureau d'études analyse votre plan avant production pour identifier les modifications de conception qui réduisent le gaspillage de matière et le temps d'usinage.

FAQ sur les fixations sur mesure

Questions fréquentes sur les fixations sur mesure, les matières et notre processus de production.

Le choix de la matière dépend des contraintes de charge, de l'environnement d'utilisation et de l'exposition à la corrosion. L'acier au carbone est le choix le plus économique pour les fixations commerciales et industrielles courantes. Les grades 5 et 8 offrent une résistance à la traction plus élevée pour les applications structurelles.

L'inox 304 et l'inox 316 résistent à la corrosion en extérieur et en milieu humide. Le 316 offre de meilleures performances en milieu riche en chlorures ou en application marine. Ces deux nuances ont une résistance à la traction inférieure à celle d'un acier au carbone traité thermiquement ; les applications critiques en résistance peuvent donc nécessiter de l'A286 ou du 17-4 PH.

Pour les applications sensibles au poids, le titane Grade 5 offre une résistance comparable à l'acier Grade 8 pour un poids inférieur de 40 %. Les fixations en laiton et en aluminium sont spécifiées pour les applications électriques et les exigences non magnétiques.

Si vous ne savez pas quelle matière spécifier, notre équipe d’ingénieurs peut recommander la bonne option lors de l’analyse DFM en fonction des conditions d’utilisation de votre fixation.

Le refoulement à froid est un procédé de formage des métaux qui façonne les fixations à température ambiante en frappant une ébauche de fil avec des matrices progressives. Le fil est coupé à longueur, puis forcé dans une série de cavités de matrice qui forment la tête, la tige et les éventuels évidements, en séquence.

Contrairement à l'usinage, le frappe à froid n'enlève pas de matière. Le métal s'écoule dans la forme de la matrice, ce qui préserve la structure du grain et produit une pièce plus résistante qu'une fixation usinée équivalente. Les pertes de matière sont inférieures à 5 % contre 30 à 60 % pour les fixations usinées.

Le frappe à froid est le procédé le plus économique pour la production de fixations en grande série. Les frappes simples produisent des pièces à tête plate. La frappe multi-étages (de deux à six coups) produit des boulons, vis à tête creuse et rivets aux géométries de tête plus complexes.

Le procédé est limité par le diamètre du flan (généralement de 1 à 25 mm) et par le rapport longueur/diamètre maximal (environ 5:1 pour les tiges formées à froid). Les pièces hors de ces plages sont produites par tournage CNC ou forgeage à chaud.

Oui. Les fixations acceptent une gamme de traitements de surface, notamment le zingage, la galvanisation à chaud, le nickel chimique, l'oxydation noire, le Dacromet et la passivation.

Le zingage est la finition la plus courante pour les fixations en acier de qualité commerciale. L'épaisseur de revêtement standard est de 5 à 15 microns, offrant 96 à 240 heures de résistance au brouillard salin selon le type de chromate.

La galvanisation à chaud produit un revêtement de zinc plus épais (50 à 150 microns) pour les fixations structurelles extérieures. Les revêtements lamellaires de zinc Dacromet et Geomet offrent une résistance au brouillard salin de 500 à 1 000 heures pour les applications automobiles et éoliennes.

Pour les fixations en inox, la passivation est l'étape de post-traitement standard. Elle élimine la contamination ferreuse de surface et restaure la résistance à la corrosion selon l'ASTM A967.

Le choix du traitement de surface des fixations doit correspondre à l'environnement d'utilisation, au matériau en contact et aux éventuelles exigences électriques ou visuelles. Le revêtement augmente le diamètre de la pièce ; il convient donc de vérifier la classe de filetage et les spécifications de couple avec votre fournisseur avant production.

Les fixations sur mesure sont fabriquées à partir d'une gamme de métaux et d'alliages. Les plus courants sont l'acier au carbone, l'acier allié, l'inox, le laiton, l'aluminium et le titane.

L'acier à bas carbone (SAE 1006 à 1018) est frappé à froid pour les boulons, vis et rivets de qualité courante. Les aciers mi-durs et alliés (SAE 1045, 4140, 8620) sont utilisés pour les fixations à haute résistance traitées thermiquement, en classes 5, 8 et 10.9.

L'inox 304 et l'inox 316 résistent aux environnements corrosifs. Les nuances A2-70 et A4-80 sont les équivalents ISO avec des résistances à la traction définies. Les nuances martensitiques 410 et 420 acceptent un traitement thermique pour une dureté plus élevée.

Les nuances de laiton C2600 et C3600 sont utilisées pour les fixations électriques et les applications amagnétiques. L'aluminium 7075-T6 produit des fixations aéronautiques légères. Le titane Grade 5 est spécifié pour les implants médicaux et les composants aéronautiques critiques.

Le choix de la matière doit correspondre à la charge mécanique de la fixation, à l'environnement d'exploitation et à la matière en contact. Notre analyse DFM peut identifier la meilleure matière pour votre application avant le lancement de la production.

Nous produisons des fixations à façon à partir de 1,0 mm de diamètre minimum jusqu'à 36 mm. La plage de longueur va de 2 mm à 2 000 mm selon le procédé de fabrication.

Le formage à froid couvre des diamètres de 1,5 mm (M1.6) à 25 mm (M24), avec des longueurs généralement inférieures à 150 mm. C'est le procédé le plus économique pour les grandes séries.

Le tournage CNC et le décolletage couvrent des diamètres de 1,0 mm à 50 mm avec des longueurs allant jusqu'à 2 m. Utilisez ces procédés pour les fixations à tiges étagées, les trous transversaux, les filetages non standard ou les tolérances plus serrées que ce que le frappe à froid peut tenir.

La plage de filetage s'étend de M1 à M36 en métrique et de #0-80 à 1-8 UNC en impérial. Des formes de filetage personnalisées, notamment ACME, buttress et trapézoïdal, sont réalisables par tournage CNC.

Précisez le diamètre, la longueur et le filetage requis dès la revue du plan. Ces paramètres déterminent le procédé de fabrication, le coût de l'outillage et la tolérance atteignable.

Au-delà des grades standard, des fixations sur mesure peuvent être produites dans des alliages spéciaux répondant à des exigences de performance spécifiques.

L'A286 (UNS S66286) est un inox à durcissement structural utilisé dans les fixations aéronautiques. Il conserve sa résistance jusqu'à 700 °C et résiste à l'oxydation. Courant dans les applications moteur, échappement et turbine.

L'inox 17-4 PH est traité thermiquement pour atteindre des résistances à la traction supérieures à 1 200 MPa. Utilisé pour les fixations à haute résistance et résistantes à la corrosion dans le secteur maritime, la chimie et le pétrole et gaz.

L'Inconel 718 et le Monel 400 résistent aux températures extrêmes et aux environnements chimiques agressifs. Ces alliages de nickel sont coûteux et lents à usiner, mais sont spécifiés lorsque les aciers standard ne peuvent pas répondre aux conditions de service.

Le titane Grade 2 (commercialement pur) et le Grade 5 (Ti-6Al-4V) sont utilisés pour les implants médicaux, les fixations aéronautiques et les équipements chimiques. Le Grade 5 offre une résistance à la traction de 950 MPa pour la moitié du poids de l'acier.

Les alliages spéciaux augmentent le coût et le délai. Confirmez la disponibilité et les quantités minimales de commande lors de l'analyse DFM.

La précision dimensionnelle dépend du procédé de fabrication et de la taille de la fixation. Les équipements modernes à commande CNC offrent une précision reproductible sur toutes les séries.

Les fixations frappées à froid tiennent des tolérances de diamètre de ±0,05 mm et de longueur de ±0,1 mm. Les dimensions de tête sont généralement de ±0,1 mm sur les plats et de ±0,05 mm sur la hauteur.

Les fixations tournées CNC tiennent ±0,02 mm sur le diamètre et ±0,05 mm sur la longueur. Des tolérances plus serrées, jusqu'à ±0,01 mm, sont réalisables par décolletage pour les pièces de petit diamètre.

La précision du filetage dépend de la classe. La classe 6g/2A est la norme pour les fixations commerciales. La classe 4h/3A est disponible pour les applications de précision. Chaque série est contrôlée avec des calibres à bagues et à tampons GO et NO-GO.

Pour obtenir la meilleure précision de votre fournisseur, indiquez des tolérances claires sur les dimensions fonctionnelles et signalez les caractéristiques critiques. Sur-tolérancer chaque dimension augmente le coût sans améliorer la performance de la fixation.

La production de fixations sur mesure couvre un ensemble de procédés qui transforment du fil ou de la barre en pièces finies. Voici les principaux procédés disponibles chez la plupart des fabricants de fixations à service complet.

  1. Frappe à froid : Les matrices progressives forment la tête, la tige et les empreintes à partir d'un fil. Le procédé le plus économique pour des volumes supérieurs à 10 000 pièces. Plage de diamètre de 1,5 à 25 mm.

  2. Tournage CNC : La barre en rotation est usinée par des outils coupants. Adapté aux fixations à géométries complexes, aux formes de filetage inhabituelles ou aux tolérances plus serrées que ne le permet le formage à froid.

  3. Décolletage : Une variante du tournage CNC pour les pièces de petit diamètre, longues ou de précision. Utilisée pour les fixations miniatures et les vis médicales avec des tolérances jusqu'à ±0,01 mm.

  4. Moletage : Des matrices trempées forment les filets par déplacement à froid plutôt que par coupe. Les filets roulés sont plus résistants que les filets coupés et ne produisent pas de copeaux. Procédé standard pour les fixations à haute résistance.

  5. Traitement thermique : La trempe, le revenu, la cémentation ou la trempe par induction produisent des fixations aux classes de résistance spécifiées (Grade 5, 8, Class 8.8, 10.9, 12.9).

  6. Placage et revêtement : Zinc, galvanisation à chaud, nickelage chimique, oxydation noire, Dacromet et chromage appliqués après filetage. Assure une résistance à la corrosion et un bon aspect.

  7. Contrôle et essais : Contrôle dimensionnel par MMT et jauges de filetage. Les essais mécaniques comprennent la traction, la dureté et le couple-tension. Essai au brouillard salin pour les fixations traitées.

Un fabricant complet regroupe ces procédés sous un même toit, ce qui réduit les délais et élimine la charge de coordination liée à la gestion de plusieurs fournisseurs.

Guides sur les fixations sur mesure

Commencez dès aujourd'hui. Les pièces sont fabriquées rapidement.

Pièces usinées CNC à façon selon vos spécifications exactes, avec des délais réduits.

Téléchargez vos dessins en 2D et au moins un fichier CAO en 3D pour obtenir un devis plus rapide et plus précis. Si vous avez plusieurs fichiers, veuillez les compresser dans un fichier .zip ou .rar. Vous préférez le courrier électronique ? Envoyez votre appel d'offres à info@yijinsolution.com.

Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
1 / 2 SERVICE

Demande de devis
Téléchargez vos fichiers de conception pour obtenir un devis rapide, des délais de livraison précis et une analyse DFM gratuite.

Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.