
La precisión en la fabricación de chapas metálicas es muy importante, pero conseguir tolerancias ajustadas puede ser una tarea realmente difícil. Los resultados inconsistentes pueden provocar retrasos en los proyectos y productos de baja calidad. Muchos fabricantes se enfrentan a este tipo de problemas cuando las piezas no se alinean correctamente debido a una mala gestión de las tolerancias.
Este blogpost es una guía completa y cubre todo lo que necesita saber sobre tolerancias en la fabricación de chapa metálica, desde las prácticas básicas hasta las más avanzadas en fabricación.
¿Qué son las tolerancias en chapa metálica?

La diferencia aceptable respecto a las dimensiones especificadas en las piezas fabricadas se conoce como tolerancias de chapa metálica. Se trata de la variación admisible entre las medidas reales y las previstas, importante para un ajuste y un funcionamiento correctos.
El rango aceptable de desviación de las medidas o dimensiones particulares de un componente o pieza fabricada se denomina Rango de tolerancia de fabricación. En la fabricación de chapas metálicas, las tolerancias suelen oscilar entre ±0,005″ y ±0,060”.
La variación total admisible (superior e inferior) en una dimensión se conoce como zona de tolerancia. Las tolerancias más estrictas producen piezas más precisas pero aumentan los costes de producción, mientras que las tolerancias más holgadas son económicas pero pueden causar problemas de alineación. Este concepto de tolerancia es muy importante en la fabricación de chapa metálica. Garantiza que las piezas obtenidas sean de alta calidad y encajen a la perfección.
¿Qué factores afectan a la tolerancia de las piezas de chapa metálica?

En esta sección analizaremos los distintos factores que determinan las tolerancias en la fabricación de chapa metálica durante los procesos de fabricación. Conocer estos factores es importante para lograr resultados precisos y coherentes.
Material y grosor
Los distintos metales tienen propiedades específicas que determinan las tolerancias. Los materiales más gruesos suelen permitir tolerancias más holgadas, mientras que las chapas más finas requieren un control más estricto. Por ejemplo, el acero inoxidable permite tolerancias más estrictas que el acero dulce. Si busca alta precisión servicios personalizados de fabricación de chapas metálicas, seleccionar el material y el socio adecuados es clave para lograr los resultados deseados.
Proceso de corte y conformado
Cada técnica de fabricación tiene límites de tolerancia inherentes. El corte por láser suele adquirir tolerancias más ajustadas (±0,005”) que el corte por plasma (±0,020”). Los procesos de conformado, como el plegado, añaden más variables que determinan las dimensiones finales de la pieza.
Calidad de herramientas y matrices
Las matrices rectificadas con precisión y las herramientas en buen estado suelen producir piezas con tolerancias más estrictas. Las herramientas de baja calidad o desgastadas pueden producir resultados incoherentes. Las matrices de carburo de alta gama pueden mantener las tolerancias hasta 5 veces más en comparación con las de acero estándar.
Capacidades y calibración de la máquina
Las máquinas CNC avanzadas ofrecen una precisión excepcional, con algunas tolerancias de hasta ±0,001″. La calibración periódica es importante, incluso una desalineación de 0,1° de la prensa plegadora puede provocar desviaciones en las piezas dobladas.
Capacidades de la empresa de fabricación
Los fabricantes experimentados con tecnología punta y trabajadores cualificados pueden alcanzar tolerancias más ajustadas de forma constante. Las empresas con certificación ISO 9001 suelen mantener tolerancias de ±0,005” en dimensiones importantes.
Complejidad del diseño y geometría
Los diseños complejos con múltiples curvas, cortes o características son difíciles de fabricar con tolerancias estrechas. Las piezas simples y simétricas suelen permitir tolerancias más estrictas (±0,010”) que las geometrías complejas (±0,030”).
Selección de materiales

Elegir el material adecuado es importante para adquirir las tolerancias deseadas en la fabricación de chapas metálicas. Cada tipo de material tiene unas propiedades particulares que determinan la precisión de fabricación y el rendimiento de la pieza.
Tipos de material
Para tolerancias más estrictas, se prefieren materiales con gran estabilidad dimensional y baja dilatación térmica. Tanto el acero inoxidable como el acero para herramientas son opciones excelentes. Tienen un alto módulo elástico (200 GPa) y un bajo coeficiente de dilatación térmica (10-12 × 10^-6/°C). Estas características resisten la deformación bajo tensión y los cambios de temperatura, al tiempo que mantienen las dimensiones exactas.
Para tolerancias más holgadas, son mejores los materiales más maleables, como el aluminio o el acero dulce. El aluminio tiene un módulo elástico menor (70 GPa) y una expansión térmica mayor (23 × 10^-6/°C), lo que facilita su moldeado. El acero dulce tiene un módulo elástico moderado (200 GPa) y una expansión térmica (12 × 10^-6/°C), lo que proporciona un equilibrio entre resistencia y conformabilidad. Estos materiales son más tolerantes y menos propensos al springback en aplicaciones menos importantes.
Propiedades de tolerancia de los materiales
Los distintos metales tienen diferentes capacidades de tolerancia. El acero inoxidable suele necesitar tolerancias más estrictas (±0,005′′) que el aluminio (±0,010′′) debido a su menor maleabilidad y mayor resistencia. Las aleaciones de cobre suelen situarse entre estos rangos.
Esta tabla muestra los distintos valores de los materiales, como el intervalo de tolerancia, el módulo elástico y el coeficiente de dilatación térmica:
| Material | Tolerancia Sensibilidad | Rango de tolerancia típico | Módulo elástico (GPa) | Coeficiente de dilatación térmica (10-6/°C) |
|---|---|---|---|---|
| Acero inoxidable (304) | Alta | ±0,005″ a ±0,015″. | 200 | 17.3 |
| Acero para herramientas (D2) | Alta | ±0,002″ a ±0,010″. | 210 | 10.4 |
| Aluminio (6061-T6) | Moderado | ±0,010″ a ±0,030″. | 70 | 23.6 |
| Acero dulce (1018) | Bajo | ±0,015″ a ±0,045″. | 205 | 12 |
| Cobre (C11000) | Moderado | ±0,008″ a ±0,020″. | 117 | 16.8 |
| Titanio (Grado 5) | Alta | ±0,005″ a ±0,015″. | 114 | 8.6 |
High-Tolerance Aluminum Sheet Metal Fabrication
Aluminum’s lower elastic modulus (70 GPa) and higher thermal
expansion coefficient (23.6 × 10⁻⁶/°C for 6061-T6) make
it more prone to springback and dimensional drift than higher-modulus metals
such as stainless steel or tool steel. The typical tolerance range listed
above for 6061-T6 sheet is ±0.010″ to ±0.030″, against a
±0.005″ lower bound for stainless steel and titanium and
±0.002″ for tool steel. Because each aluminum part carries a wider
permissible deviation than a stainless steel or tool steel part of the same
nominal size, those deviations also combine into a larger total variation
across a multi-part assembly, which is what the tolerance stack-up section
below works through.
Sheet Metal Gauge to Decimal Thickness Chart
Sheet metal thickness is often specified by a gauge number
instead of a decimal or metric measurement. The chart below converts the gauge
numbers most commonly used in fabrication to decimal-inch and millimeter
thickness for stainless steel, mild steel, and aluminum, three of the
materials named in the tolerance table above.
| Gauge Number | Acero inoxidable | Acero dulce | Aluminio |
|---|---|---|---|
| 10 | 0.1406″ (3.572mm) | 0.1345″ (3.416mm) | 0.1019″ (2.588mm) |
| 12 | 0.1094″ (2.778mm) | 0.1046″ (2.657mm) | 0.0808″ (2.052mm) |
| 14 | 0.0781″ (1.984mm) | 0.0747″ (1.897mm) | 0.0641″ (1.628mm) |
| 16 | 0.0625″ (1.587mm) | 0.0598″ (1.519mm) | 0.0508″ (1.290mm) |
| 18 | 0.0500″ (1.270mm) | 0.0478″ (1.214mm) | 0.0403″ (1.024mm) |
| 20 | 0.0375″ (0.952mm) | 0.0359″ (0.912mm) | 0.0320″ (0.813mm) |
| 22 | 0.0312″ (0.793mm) | 0.0299″ (0.759mm) | 0.0253″ (0.643mm) |
| 24 | 0.0250″ (0.635mm) | 0.0239″ (0.607mm) | 0.0201″ (0.510mm) |
These values follow the Manufacturers’ Standard Gage for steel
sheet and the corresponding stainless and aluminum sheet gage conventions,
as tabulated in Machinery’s Handbook, 31st edition. Always confirm
which gauge convention your supplier is quoting from before ordering,
because, as the chart shows, one gauge number is a different thickness in
each material.
Tolerancias generales para la fabricación de chapas metálicas
Conocer las tolerancias generales es importante para una buena fabricación de chapa metálica. Garantizan la calidad y la uniformidad de la fabricación, al tiempo que equilibran la rentabilidad y la precisión.
En la tabla siguiente se indican las tolerancias típicas de los procesos habituales de fabricación de chapas metálicas.
| Proceso | Tipo | Valor de tolerancia |
|---|---|---|
| Corte por láser | Dimensiones lineales | ±0,1 mm para piezas de hasta 1000 mm |
| Diámetro del orificio < 5 mm | ±0,05 mm | |
| Diámetro del orificio > 5 mm | ±0,1 mm | |
| Perforación | Dimensiones lineales | ±0,2 mm para piezas de hasta 1000 mm |
| Diámetro del orificio | ±0,1 mm | |
| Doblar | Tolerancia angular | ±0.5° |
| Dimensiones lineales | ±0,3 mm para curvas de hasta 1000 mm | |
| Estampación | Dimensiones lineales | ±0,2 mm para piezas de hasta 100 mm |
| ±0,3 mm para piezas de 100-500 mm | ||
| Soldadura | Dimensiones lineales | ±0,5 mm para longitudes de soldadura de hasta 100 mm |
| ±1,0 mm para longitudes de soldadura de 100-500 mm | ||
| Formando | Dimensiones lineales | ±0,5 mm para elementos conformados de hasta 100 mm |
| ±0,8 mm para elementos conformados 100-500 mm |
Procesos de chapa metálica y sus tolerancias
Los distintos métodos de fabricación de chapa metálica tienen diferentes capacidades de tolerancia. Conocer estas diferencias es importante para elegir el proceso adecuado a las necesidades de su proyecto.
Corte por láser

Se trata de un método térmico preciso que utiliza un haz de luz enfocado para fundir, quemar o vaporizar material. El láser controlado por CNC sigue una trayectoria programada y realiza formas intrincadas con una distorsión mínima del material. Este proceso es ideal para grandes volúmenes de producción y geometrías complejas.
El corte por láser suele adquirir tolerancias de ±0,5 mm para piezas de hasta 1.000 mm. Para piezas más pequeñas (menos de 100 mm), puede ser tan ajustado como ±0,05 mm.
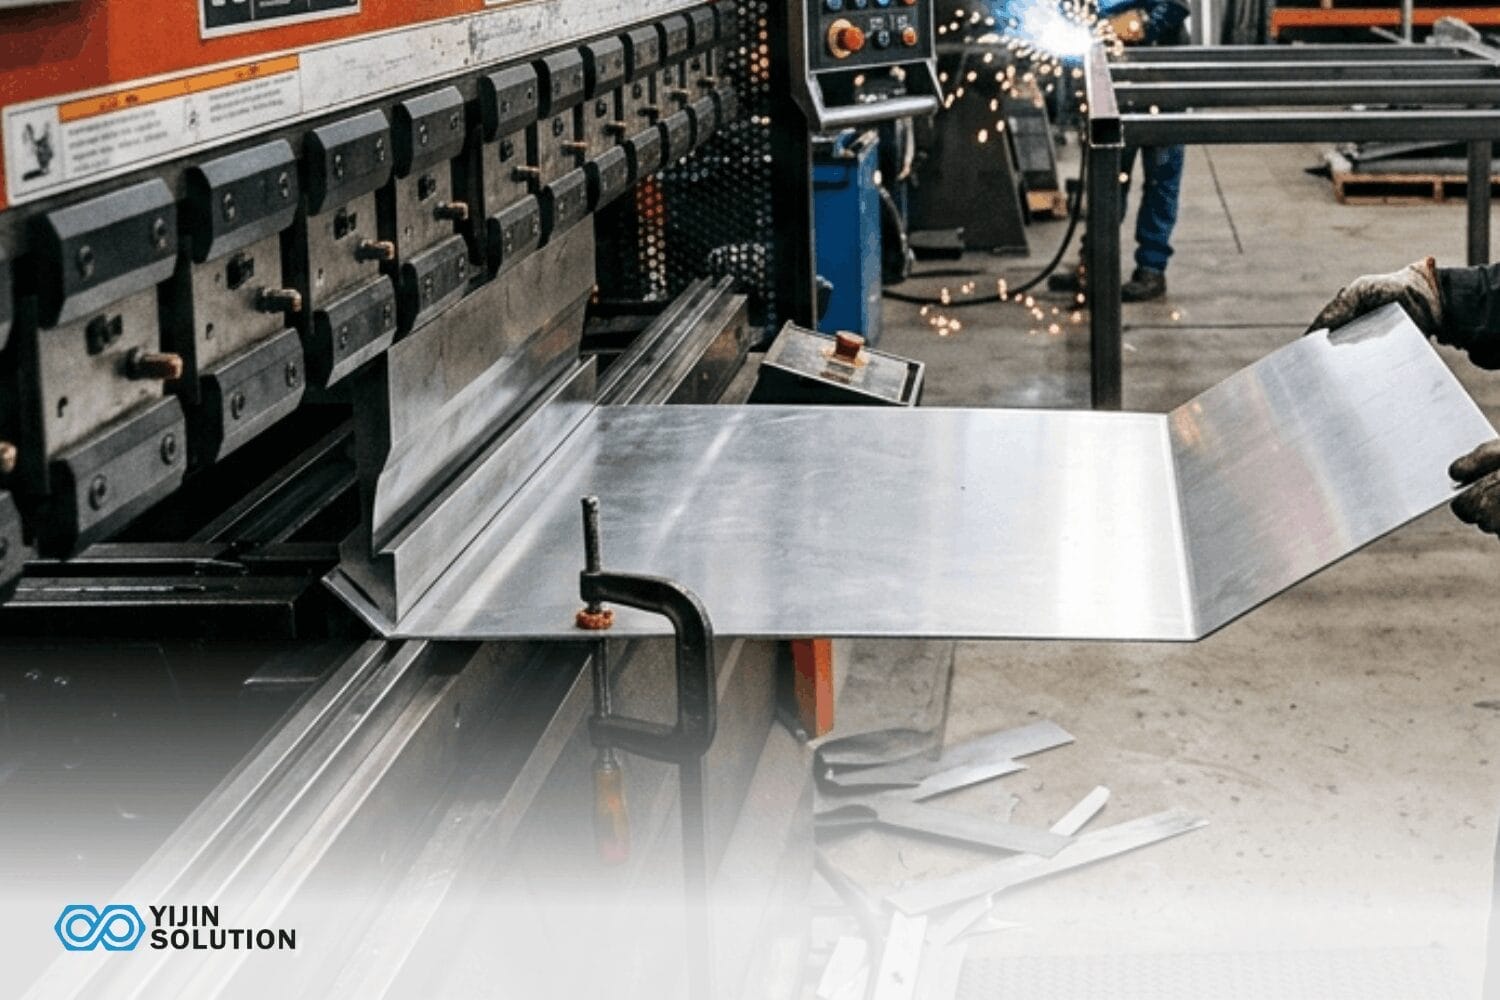
Curvado de chapa

El plegado de chapa consiste en conformar metal alrededor de un eje recto para crear formas en V, U o canal. El uso de matrices y punzones rectificados con precisión permite obtener doblados exactos. Los fabricantes servicios de plegado de chapa suelen garantizar tolerancias de ±0,5° para las dimensiones angulares y de ±0,4 mm a ±0,8 mm para las dimensiones lineales.
Soldadura de chapas metálicas

Es un proceso de unión en el que dos o más piezas metálicas se funden mediante calor, presión o ambos. Suelen utilizarse métodos comunes como MIG, TIG y soldadura por puntos. El proceso comprende preparar los bordes, alinear las piezas, utilizar calor para fundir el metal y dejar que se enfríe y solidifique.
Las tolerancias de soldadura suelen oscilar entre ±0,5 mm y ±2 mm para las dimensiones lineales. Los valores de las dimensiones angulares suelen estar entre ±2°.
Estampación de chapa metálica

Se trata de un proceso de fabricación de gran volumen que utiliza matrices para transformar chapas metálicas planas en formas determinadas. El proceso comienza con la inserción de la chapa en una prensa de estampación, donde una superficie de herramientas y troqueles aplica presión para conformar, cortar o perforar el metal con la forma deseada.
Las tolerancias de estampado suelen oscilar entre ±0,1 mm y ±0,5 mm para la mayoría de las dimensiones. Incluso pueden adquirirse tolerancias más estrechas de ±0,05 mm para características importantes.
Consideraciones sobre el diseño de chapas metálicas
Un buen diseño es importante para conseguir mejores tolerancias en la fabricación de chapas metálicas. Diferentes características y técnicas pueden determinar realmente la fabricabilidad y la calidad final del producto.
Radio de curvatura y alivio
Los radios de curvatura y de desahogo son elementos de diseño importantes en la fabricación de chapas metálicas. Afectan en gran medida a la resistencia de la pieza, su fabricabilidad y el control de las tolerancias. El radio de curvatura se refiere a la curvatura interior de una pieza de chapa doblada. Por otro lado, el radio de desahogo es un pequeño recorte en la intersección de la curva para evitar el desgarro del material.
Directrices importantes sobre el radio de curvatura:
- Radio mínimo de curvatura: Utilice 1-1,5 veces el espesor del material para la mayoría de los metales.
- Coherencia: Mantenga radios de curvatura uniformes de la pieza en el proceso global siempre que sea posible.
- Consideración material: Ajuste el radio a las propiedades del material (por ejemplo, más grande para materiales frágiles).
Consideraciones sobre el radio de alivio:
- Talla: Principalmente 1,5-2 veces el grosor del material.
- Colocación: Aplicar en las curvas de intersección para reducir la concentración de tensiones.
- Forma: Utilice formas circulares o de lágrima para distribuir mejor la tensión.
Curvas desplazadas

Los pliegues descentrados son pliegues paralelos que van en direcciones opuestas y forman un escalón en la pieza de chapa metálica. Son importantes para crear formas complejas y aumentar la resistencia de la pieza. Estas curvas distribuyen la tensión de forma más uniforme sobre el material, lo que reduce el riesgo de fallo por fatiga. Esta característica de diseño aumenta la integridad estructural y permite obtener piezas compactas que ocupan poco espacio en los ensamblajes.
Las consideraciones de diseño importantes para las curvas compensadas son:
- Planos paralelos - Mantenga los planos paralelos separados al menos dos veces el grosor de la chapa para evitar debilitar la estructura.
- Desplazamientos perezosos - Para desviaciones pequeñas, se esperan ángulos inferiores a 90 grados en ambas curvas. Esto ayuda a los fabricantes a alcanzar alturas extrañas cuando es necesario.
Rizos

Los rizos son una importante característica del diseño de chapas metálicas que aumenta la resistencia y la seguridad de las piezas. Consisten en enrollar el borde de una pieza de chapa metálica en un perfil circular, normalmente con un radio interior de 1,5 a 2 veces el grosor del material.
Cuando diseñes rizos, ten en cuenta estas pautas como:
- Radio mínimo - El radio exterior de un rizo no debe ser inferior a 2 veces el grosor del material. Esto garantiza un flujo de material suficiente y evita fracturas.
- Colocación de los agujeros - Todos los agujeros cerca de los rizos deben estar al menos al radio del rizo y al grosor del material lejos de la característica del rizo. Esto evita la distorsión de los orificios durante el rizado.
Normas industriales sobre tolerancias de chapa metálica
Las tolerancias de las chapas metálicas se rigen por distintas directrices y normas internacionales. Estas directrices y normas garantizan la calidad y la coherencia entre distintos fabricantes e industrias.
ISO 2768
La norma ISO 2768 es una norma importante para las tolerancias generales en la fabricación de chapas metálicas. Especifica clases de tolerancia para dimensiones lineales, dimensiones angulares (ISO 2768-1) y tolerancias geométricas (ISO 2768-2). La norma tiene cuatro clases de tolerancia: fina (f), media (m), gruesa (c) y muy gruesa (v).
La norma ISO 2768 simplifica los dibujos al eliminar la necesidad de enumerar las tolerancias de cada dimensión. Está disponible en todo el mundo en un lenguaje común para fabricantes y diseñadores. Esto garantiza la intercambiabilidad de las piezas y el control de calidad.
ASME Y14.5
ASME Y14.5 es una norma exhaustiva para el dimensionado y tolerado en dibujos de ingeniería. Establece prácticas uniformes para declarar e interpretar los requisitos relacionados con el tolerado. La norma caracteriza los símbolos, conceptos y reglas de dimensionado geométrico y tolerado (GD&T). Comprende 14 características geométricas y 5 zonas de tolerancia.
ASME Y14.5 se utiliza ampliamente en empresas de automoción, aeroespaciales y manufactureras. Garantiza una comunicación clara entre los equipos de diseño y producción, lo que reduce los errores y mejora la calidad y la intercambiabilidad de los productos.
Tolerance Stack-up in Sheet Metal Assemblies
Tolerance stack-up is what happens when the individual
tolerances on several parts in an assembly combine into a larger overall
variation at the point where those parts meet or align. A single part
within its printed tolerance can still cause a bolt-hole misalignment or a
gap problem once it is stacked against two or three other parts that are
each also within their own printed tolerance, because the errors can add
up in the same direction.
ISO 2768-1 gives general tolerances for linear and angular
dimensions on parts produced by metal removal or formed from sheet metal,
and its four general tolerance classes (fine, medium, coarse, and very
coarse, introduced above) set the permissible deviation for a dimension
based on its nominal size range. The table below gives the ISO 2768-1
permissible deviations for linear dimensions for nominal lengths from 0.5 mm
to 1000 mm, the same table a drawing references when it calls out a class in
or near its title block (for example, “ISO 2768-m”). The standard’s own
table continues past 1000 mm; those larger ranges describe fabricated
structures outside the scope of this page.
| Nominal length range | f (fine) | m (medium) | c (coarse) | v (very coarse) |
|---|---|---|---|---|
| 0.5mm to 3mm | ±0.05mm | ±0.1mm | ±0.2mm | N/A |
| Over 3mm to 6mm | ±0.05mm | ±0.1mm | ±0.3mm | ±0.5mm |
| Over 6mm to 30mm | ±0.1mm | ±0.2mm | ±0.5mm | ±1.0mm |
| Over 30mm to 120mm | ±0.15mm | ±0.3mm | ±0.8mm | ±1.5mm |
| Over 120mm to 400mm | ±0.2mm | ±0.5mm | ±1.2mm | ±2.5mm |
| Over 400mm to 1000mm | ±0.3mm | ±0.8mm | ±2.0mm | ±4.0mm |
Here is a worked example using the ISO 2768-m (medium) class
from the table above. Assume a bracket assembly stacks three sheet metal
plates end to end along one axis, and each plate has a critical dimension
in the 30mm to 120mm range, held to ISO 2768-m (±0.3mm). Two ways to
combine those three individual tolerances give very different answers:
- Worst-case stack-up simply adds every tolerance
together: ±0.3mm + ±0.3mm + ±0.3mm = ±0.9mm
total possible variation across the three-plate stack. - Statistical (root-sum-square) stack-up combines the
three tolerances as the square root of the sum of their squares: the square
root of (0.3² + 0.3² + 0.3²) mm², which is the square
root of 0.27mm², or approximately ±0.52mm. This result holds
only on the assumptions that the three deviations are independent of one
another, that each is normally distributed about its nominal, and that each
±0.3mm is quoted at the same number of standard deviations. It is an
estimate of the variation to expect across a population of assemblies, not a
limit that any individual assembly is guaranteed to stay inside.
ISO 2768-1 sets the permissible deviations; it does not say
which of the two combination methods to design to. As general design
practice, the worst-case figure is the one to design to when every plate
could realistically land at its tolerance limit at the same time, such as a
low-volume or first-article build, while the statistical figure is closer to
what a high-volume run actually produces, because it is unlikely that all
three plates land at their limits simultaneously in the same direction.
Designing a mating feature, such as a bolt hole or a mounting slot, to clear
only the statistical figure on a production run small enough to see
worst-case parts is how stack-up tolerance turns into a real assembly
problem rather than a theoretical one.
Conclusión
Aprender las tolerancias de fabricación de chapa metálica es importante para fabricar piezas excepcionales. Los fabricantes deben tener en cuenta aspectos importantes como las propiedades de los materiales, la elección de los procesos adecuados, la consideración de los factores de diseño y el cumplimiento de las normas del sector. Un control estricto de las tolerancias garantiza la funcionalidad de la pieza, su intercambiabilidad y la calidad del producto.
Yijin Solution, uno de los principales fabricantes de chapas metálicas, ofrece asesoramiento experto y servicios de fabricación precisos. Para obtener soluciones a medida y examinar sus requisitos de tolerancia particulares, póngase en contacto hoy mismo con el equipo de ingeniería de Yijin Solution. Nuestros especialistas le ayudarán a optimizar sus estructuras y diseños para que sean fabricables y rentables.




 English
 Spanish
 German
 French