¡Noticias emocionantes! Yijin Hardware cambia de marca a Yijin Solution. Leer más →

¿Sin planos? No hay problema. Desde el concepto hasta la producción, nuestros diseñadores e ingenieros se encargan de todo lo intermedio. Explora nuestros nuevos servicios

Capacidades de fabricación de plegado de chapa

Estas especificaciones se aplican a nuestras líneas de plegado con plegadora, curvado de tubos y curvado con rodillos. La tolerancia y el radio de curvatura mínimo dependen del grado y el espesor del material; los rangos siguientes corresponden a condiciones de producción estándar.
Característica Descripción
Precisión de plegado ±0,5° de serie; ±0,25° con plegadoras adaptativas; precisión de posicionamiento ±0,05 mm
Material Grosor 0,5-6 mm de chapa en estándar; hasta 12 mm de placa en plegadoras de gran tonelaje
Capacidad máxima Longitud de plegado de hasta 4000 mm de serie; hasta 6000 mm con plegadoras en tándem
Radio de curvatura Normalmente ≥1× el espesor del material; hasta 0,5× con utillaje especial en aleaciones blandas
Plazos de entrega Prototipos: 3-7 días; producción: 2-4 semanas

Materiales para el plegado de metal

Plegamos chapa, placa y tubo en acero al carbono, inoxidable, aluminio, cobre y latón. La calidad del material y la dirección de la fibra afectan al radio de plegado mínimo, al retorno elástico y a la selección del utillaje, por lo que el material se revisa junto con el plano durante el análisis DFM.

Acero al carbono y acero dulce

Tipo Común Grados
Chapa de acero dulce SPCC, SPHC, A36, S235JR
Estructural y recipientes a presión Q235, Q345, S355J2, A516 Gr 70
Galvanizado y recubierto SGCC, DX51D, electrogalvanizado, preimprimado
TipoComún Grados
Austenítico304, 304L, 316, 316L, 321
Ferrítico y martensítico430, 410, 420
Dúplex2205 (radios de plegado limitados por el endurecimiento por deformación)


TipoComún Grados
Uso general1050, 1060, 1100, 3003
AluminioC36000, C26000, C28000, C11000, C12200
Grado aeroespacial7075-T6, 2024-T3 (requieren conformado en caliente en curvaturas cerradas)


TipoComún Grados
CobreC1100 (T2), C1020 (TU1)
LatónC26000 (H65), C2680 (H62), C2801 (H59)
EspecialidadBronce fosforoso C5191, cobre berilio C1720, Inconel 625


cnc pipe benders material choice

Acabados superficiales del plegado de chapa

Las piezas plegadas heredan el acabado superficial de la chapa de partida. Los acabados siguientes aportan resistencia a la corrosión, color o aspecto estético al conjunto plegado. La mayoría se aplican después del corte y el plegado, antes de la inspección final y el embalaje.

Acabado superficial

ESPECIFICACIÓN

mill finish

Acabado natural (tal como se pliega)

Las piezas se envían con la superficie original de fresado del proveedor de chapa, con las marcas de plegado del punzón superior. Es el acabado estándar para soportes ocultos, bastidores internos y piezas que se recubrirán posteriormente. No se aplica ningún tratamiento superficial adicional.

deburring and edge eased

Desbarbado y redondeo de bordes

El desbarbado mecánico, el rectificado con disco o el lijado con banda tipo timesaver eliminan la rebaba del láser y suavizan los bordes cortados antes del plegado. Necesario en cualquier pieza visible o manipulada por el usuario final. Mantiene Ra 1,6 a 3,2 μm en los bordes cortados.

anodizing aluminum

Anodizado (aluminio)

Sulfúrico Tipo II (de 5 a 25 μm) para protección general contra la corrosión y teñido de color en piezas de aluminio curvadas. Hardcoat Tipo III (de 25 a 75 μm) para resistencia al desgaste en piezas aeroespaciales e industriales. Procesado según MIL-A-8625. Colores estándar incluir negro, transparente, rojo, azul y dorado.

recubrimiento en polvo

Recubrimiento en polvo

Aplicación electrostática de polvo curada a 356-392 °F (180-200 °C) para conjuntos plegados de acero y aluminio

hot dip galvanizing and plating

Galvanizado en caliente y recubrimiento electrolítico

Galvanizado por inmersión en caliente según ASTM A123 para piezas estructurales dobladas de exterior. Espesor del recubrimiento de zinc de 50 a 100 μm. Recubrimiento electrolítico de zinc, níquel o cromo disponible para protección estética y anticorrosión. Espesor del recubrimiento de 5 a 30 μm.

brushing and passivation

Cepillado y pasivado

La pasivación según ASTM A967 elimina el hierro libre de la superficie del acero inoxidable y restaura la capa de óxido de cromo. Es obligatoria para las piezas de acero inoxidable destinadas a aplicaciones médicas, alimentarias o marinas.

Tipos de plegado de chapa que ofrecemos

Realizamos tres configuraciones de plegado con servicio integral, cada una adaptada a una forma de material diferente (chapa, tubo o perfil largo) y a una geometría de plegado distinta. A continuación se muestran las principales variantes y en qué casos es correcta cada una.

Plegado con plegadora

Plegado con plegadora CNC

Plegado con punzón y matriz para chapa y placa de 0,5 a 12 mm de espesor. Las plegadoras adaptativas con medición láser del ángulo compensan en tiempo real las variaciones del material, manteniendo ángulos de plegado de ±0,25°. Se utiliza para carcasas, soportes, canales, bridas y cualquier pieza plana que necesite elementos angulares. Es el proceso por defecto para el 80 por ciento de las piezas plegadas.

curvado de tubos

Conformado de tubos y perfiles

Conformado rotativo y curvado con mandril para tubos redondos, cuadrados y rectangulares de 6 a 100 mm de sección. Los mandriles interiores evitan el colapso de la pared en curvados de radio cerrado, manteniendo el radio de línea media hasta 1× el diámetro del tubo en aluminio y 1,5× en acero. Se utiliza para pasamanos, líneas de escape, jaulas antivuelco y bastidores tubulares estructurales.
cnc pipe bending manufacturers our services

Conformado por rodillos y estirado

Curvado de tres y cuatro rodillos para cilindros, conos y arcos de gran radio en chapa y barra de 1 a 25 mm de espesor. El conformado por estirado sujeta una chapa por sus bordes y la estira sobre un molde, produciendo curvas compuestas utilizadas en paneles de revestimiento aeroespaciales y revestimientos arquitectónicos. La elección adecuada para curvados de gran radio y piezas de doble curvatura que las plegadoras no pueden alcanzar.

Aplicaciones del plegado de metal

Fabricación de chapas metálicas

Carcasas, soportes, canales y refuerzos estructurales en acero al carbono, acero inoxidable y aluminio. El plegado en plegadora se combina con el corte por láser en la misma orden de trabajo, de modo que las piezas cortadas pasan directamente al conformado.

Climatización y conductos

Bridas de conducto, marcos de rejilla, carcasas de equipos, cuerpos de compuertas y conjuntos de codos en acero galvanizado y aluminio. Anidamiento de gran volumen en formatos de chapa estándar y utillaje de cambio rápido que mantiene competitivo el coste por pieza.

Automoción y vehículos pesados

Soportes de chasis, refuerzos de bastidor, líneas de escape y subconjuntos de salpicadero en acero dulce y acero de alta resistencia. Piezas para camión, remolque y vehículo agrícola fabricadas bajo sistemas de calidad alineados con IATF, con documentación PPAP nivel 3 a petición.

Construcción y arquitectura

Elementos estructurales curvos, pasamanos, balaustradas, paneles decorativos y componentes de cubierta en acero al carbono, acero corten y acero inoxidable. El curvado con rodillos produce arcos de gran radio para fachadas arquitectónicas y atrios.

Aeroespacial

Paneles de revestimiento conformados por estirado, cuadernas de fuselaje, refuerzos de mamparos y conjuntos de soportes en aluminio 2024-T3 y 7075-T6. Producción alineada con AS9100 con inspección de primera pieza y trazabilidad completa del material.

Equipamiento industrial

Conjuntos soldados de bastidor, protectores de máquinas, armarios de control, paneles laterales de transportadores y revestimientos de tolvas en acero estructural y chapa resistente al desgaste. Las piezas plegadas pasan directamente a nuestras células de soldadura TIG y MIG internas.

Energías renovables

Estructuras de montaje solar, subconjuntos para aerogeneradores, carcasas de baterías y cuerpos de cuadros eléctricos en acero galvanizado y con recubrimiento en polvo. Acabados resistentes a la corrosión disponibles en nuestras instalaciones para servicio en exteriores.

Mobiliario y bienes de consumo

Bastidores de sillas, bases de mesas, soportes para estanterías, luminarias y embellecedores de electrodomésticos en acero inoxidable, aluminio y latón. Acabados cepillados y con recubrimiento en polvo para piezas visibles de cara al consumidor.

Naval y construcción naval

Paneles de mamparo, refuerzos de cubierta, sistemas de barandilla y soportes metálicos en acero inoxidable 316L y aluminio 5083 de grado marino. Acabados resistentes a la niebla salina y trazabilidad de materiales alineada con AS para trabajos en embarcaciones y offshore.

Fábrica de plegado de chapa de Yijin Solution

Yijin Solution cuenta con una planta de fabricación de más de 25.000 m² en Shenzhen, China. La célula de plegado alberga plegadoras CNC de 100 a 3.000 toneladas de capacidad, curvadoras de tubo por arrastre rotativo y con mandril, cilindradoras de tres y cuatro rodillos, además de 281 instrumentos de inspección, como máquinas de medición por coordenadas Zeiss, proyectores de perfiles y medidores de ángulos. La chapa, la placa y el tubo pasan del corte al plegado, la soldadura, el acabado y la inspección sin salir de la planta.

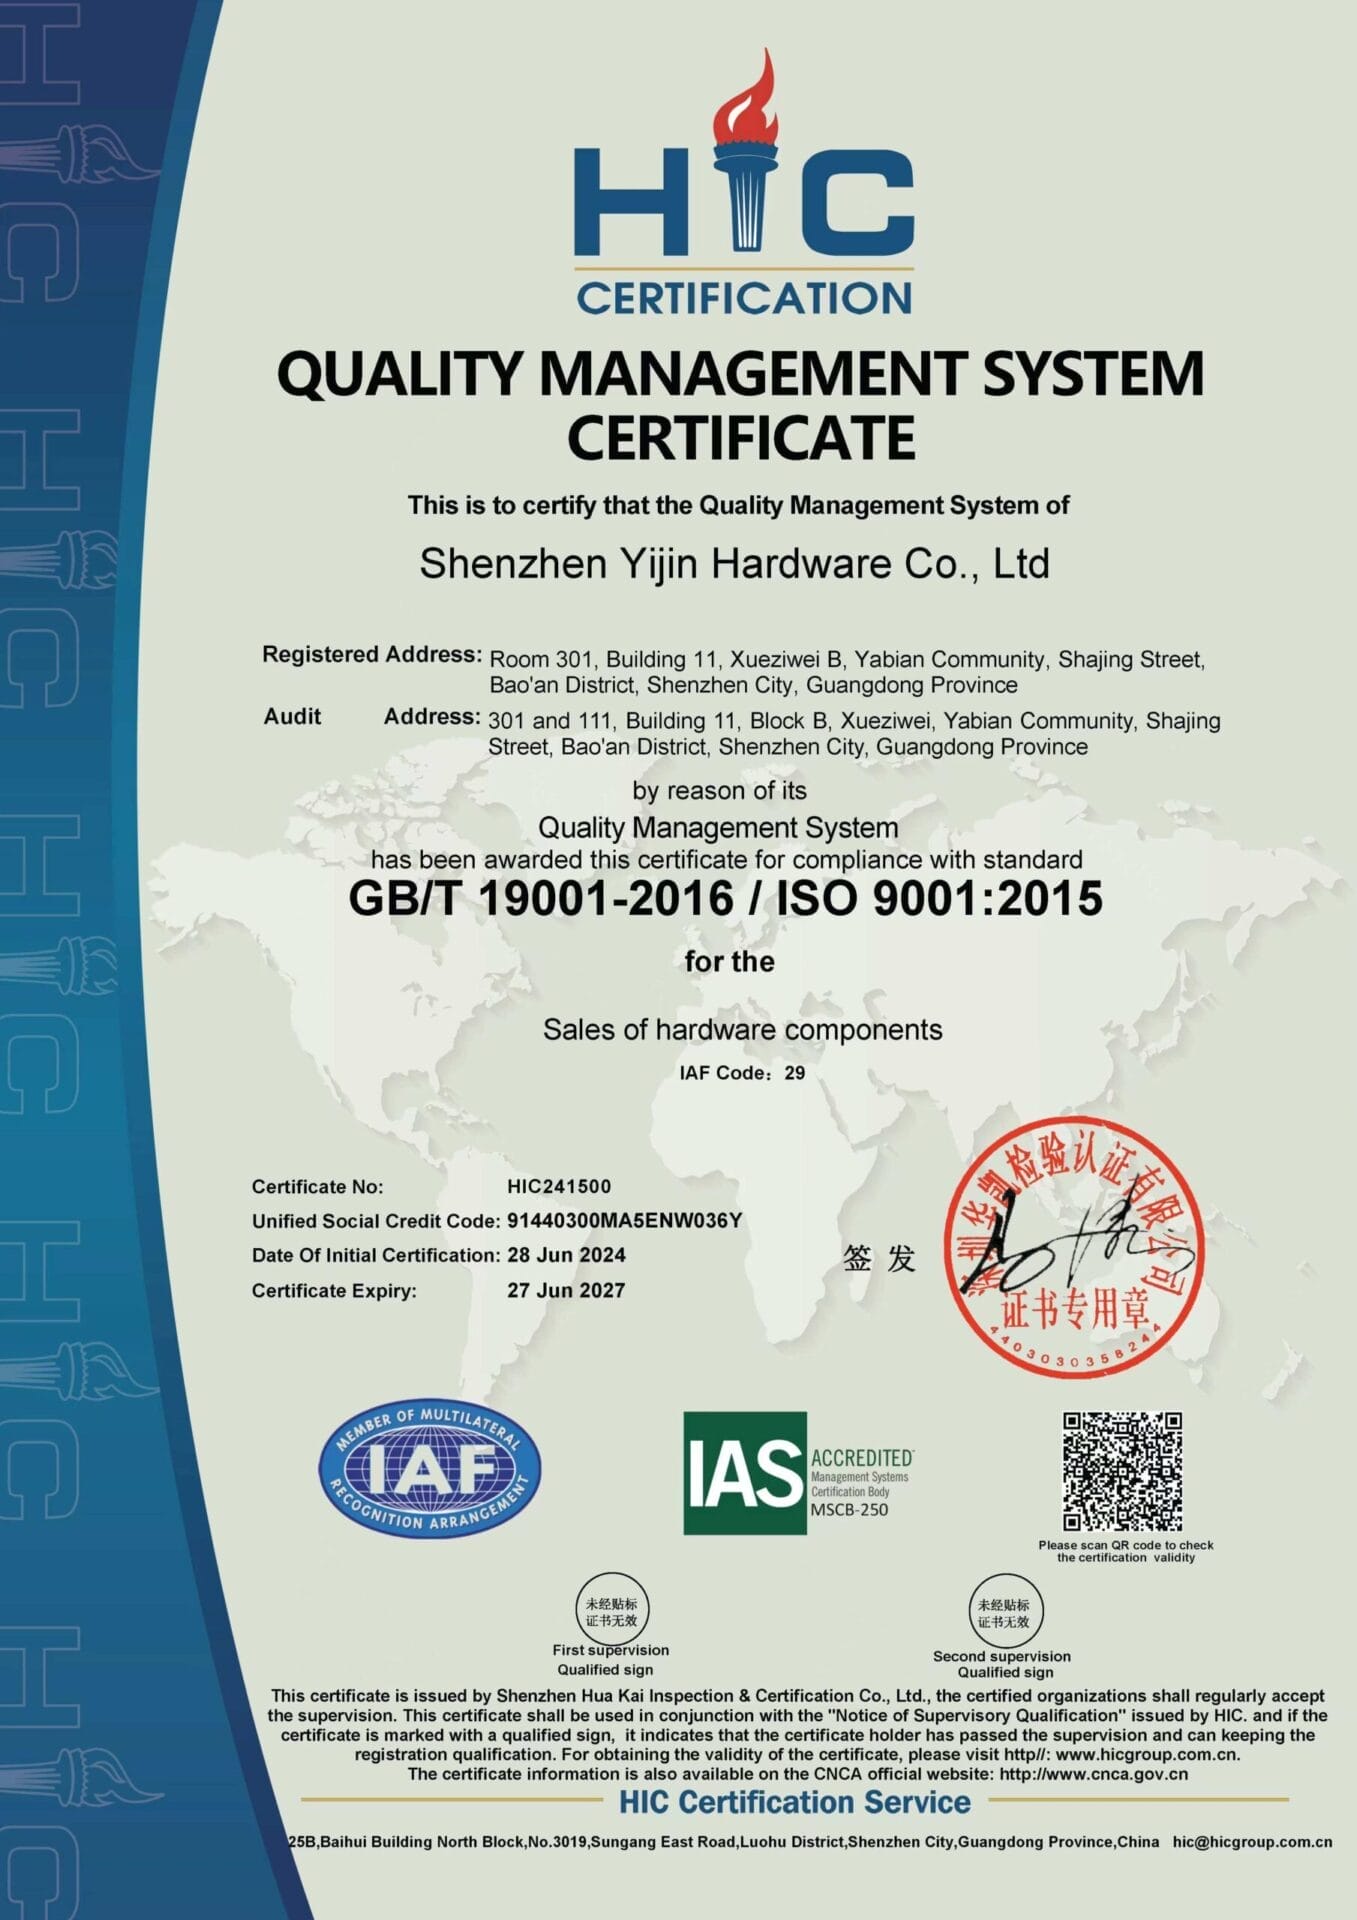
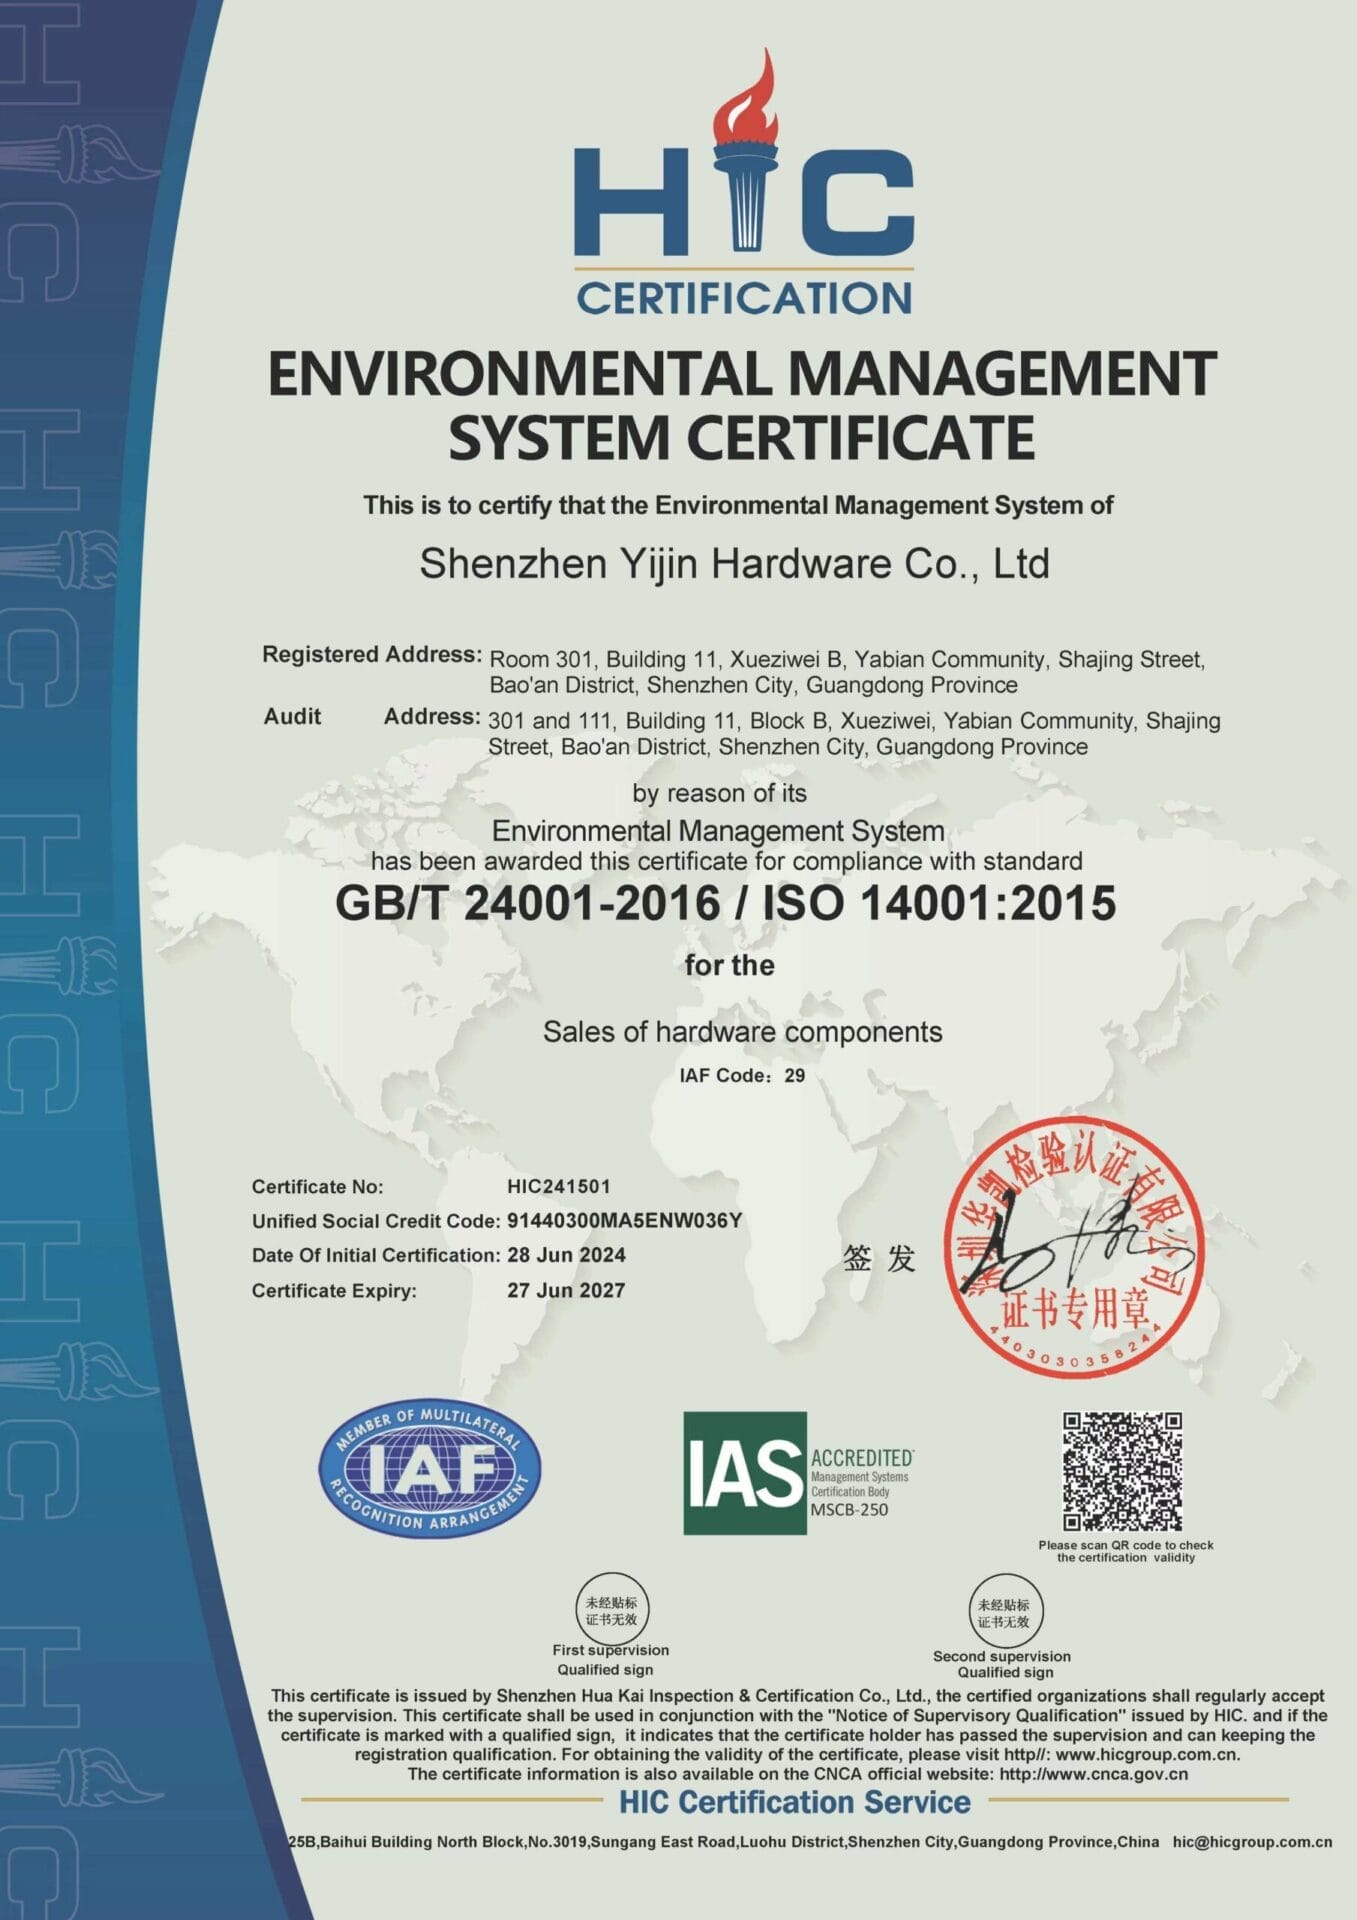
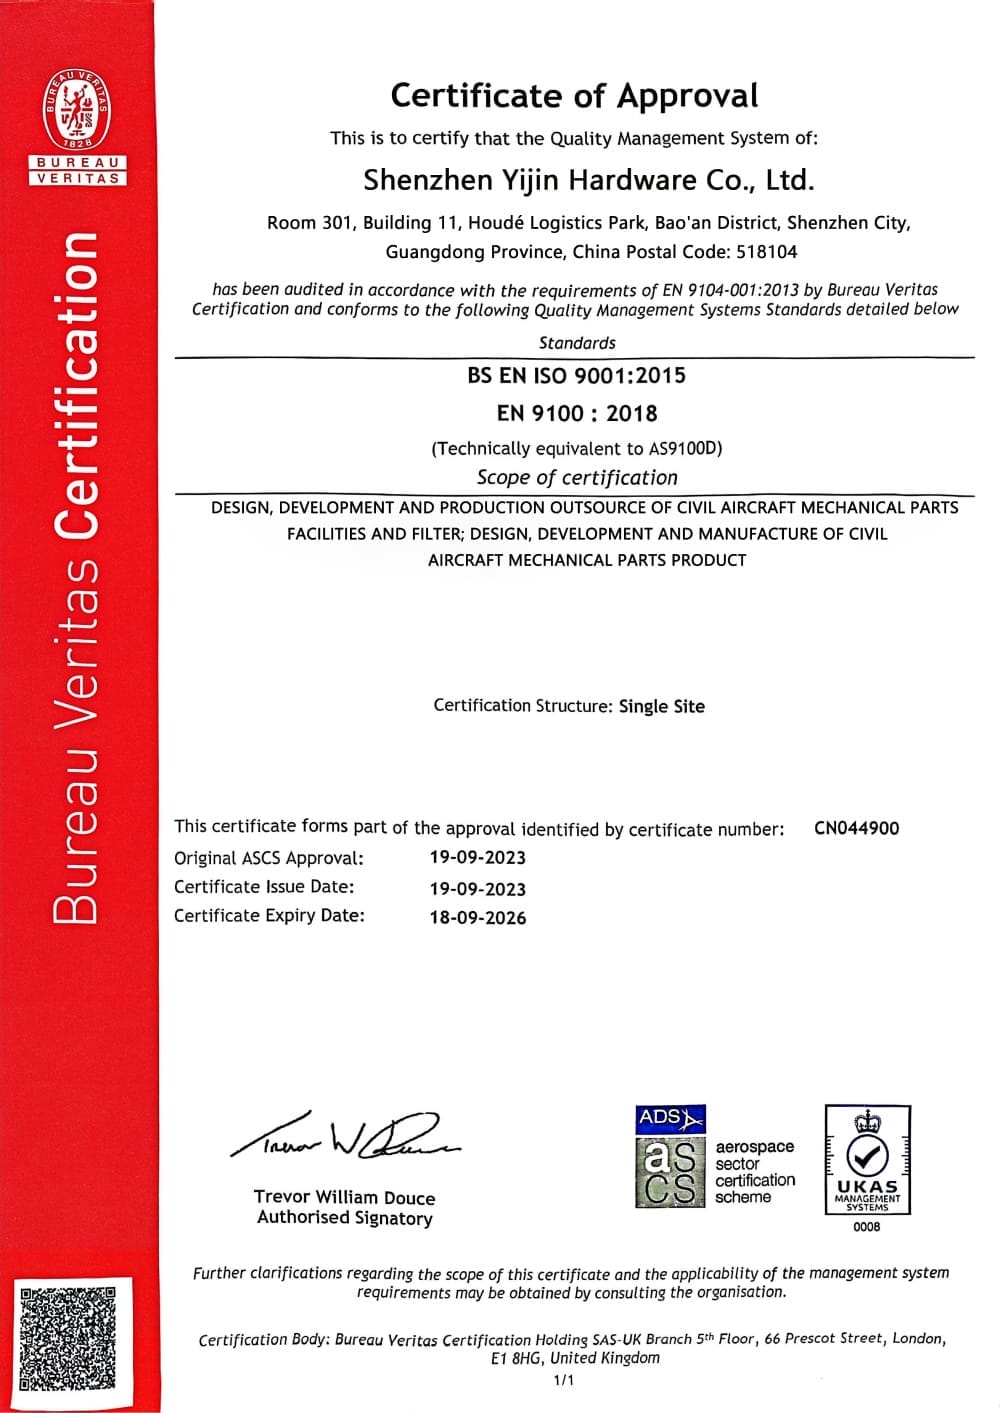
Atendemos a clientes de Norteamérica, Europa y Asia-Pacífico. Todos los pedidos se envían con informes completos de inspección dimensional, certificados de material y, cuando corresponde, datos de ensayos mecánicos y documentación FAI. Para programas aeroespaciales y médicos, la producción se realiza bajo sistemas de gestión de calidad AS9100 e ISO 13485.

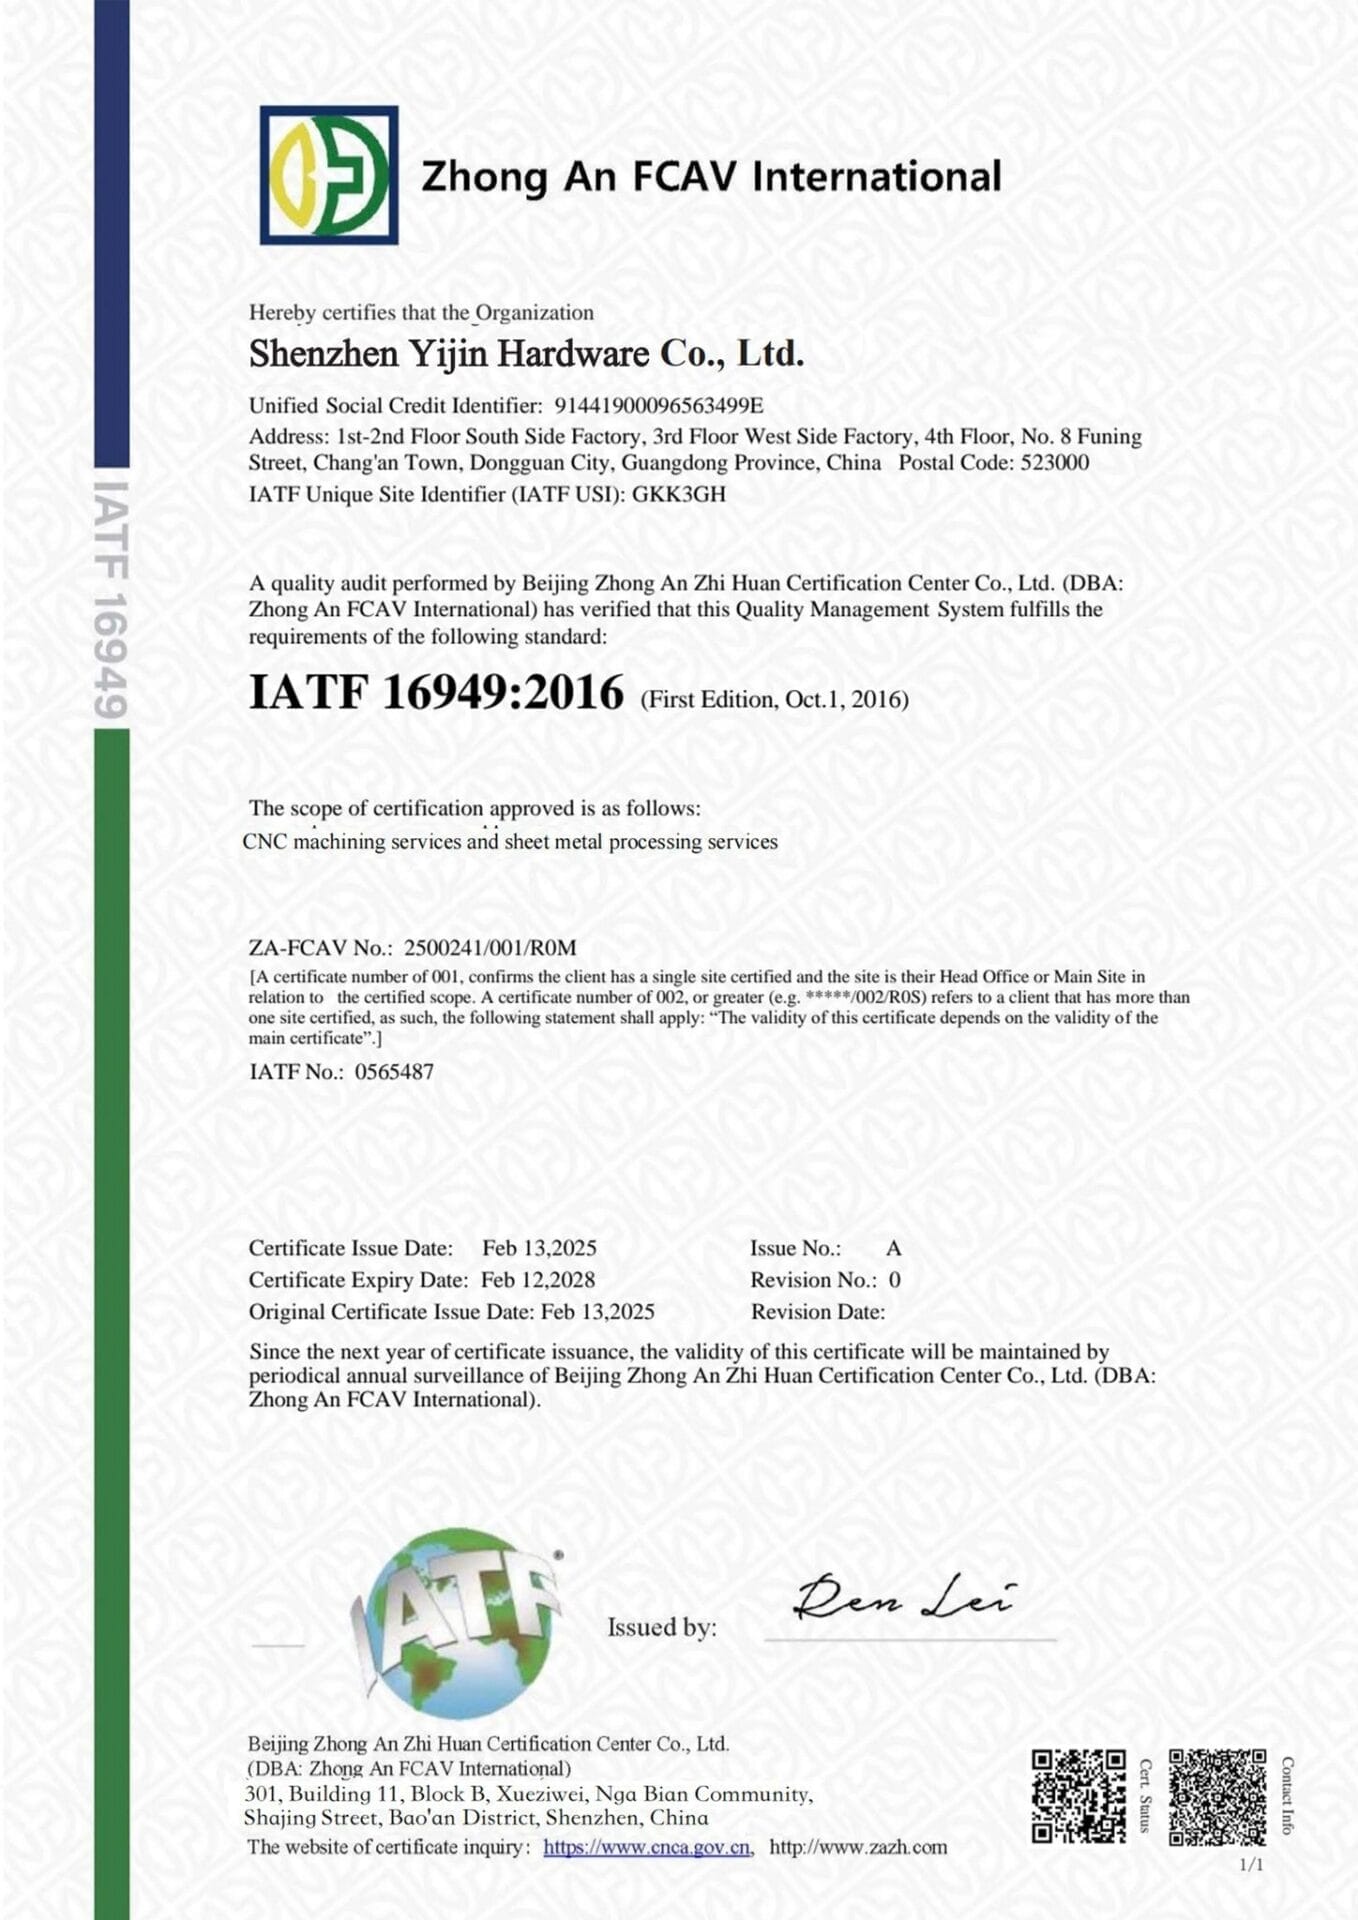
Nuestras certificaciones

¿Qué es el plegado de chapa?

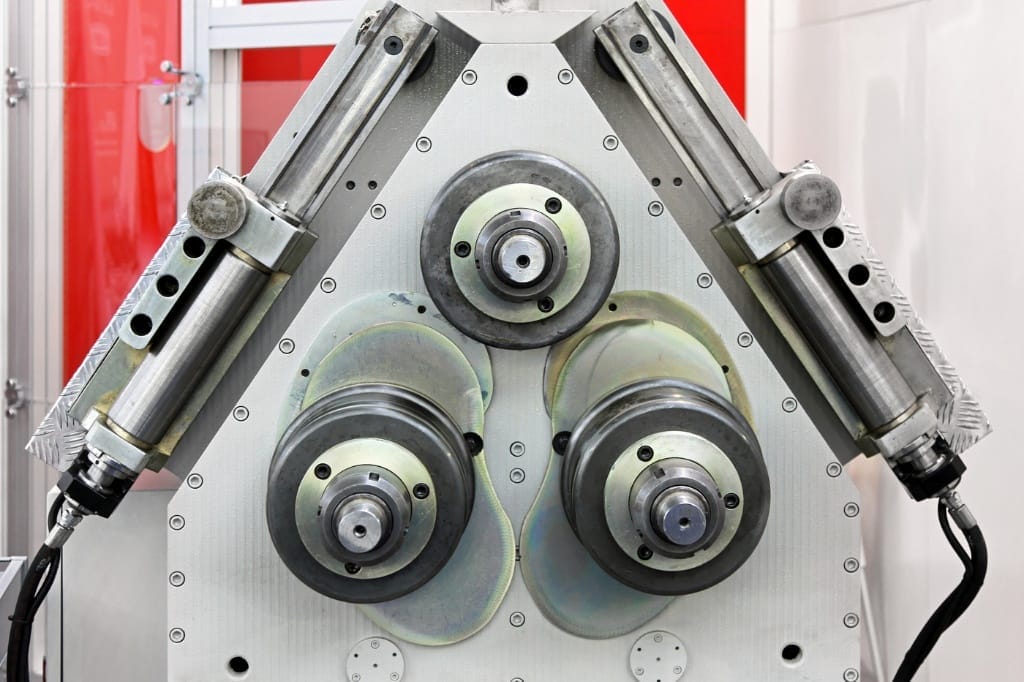
El plegado de metal es un proceso de conformado que deforma chapa, placa o tubo en una geometría angular, curva o tubular sin eliminar material. Una plegadora aplica fuerza controlada mediante un punzón superior y una matriz inferior para doblar material plano en plegados en V, en U, canales, dobladillos y desplazamientos. Las dobladoras de tubo utilizan un movimiento de arrastre rotativo y un mandril interno para doblar tubos redondos y rectangulares sin que se colapse la pared. El cilindrado hace pasar la placa o la barra por una disposición triangular de rodillos para producir cilindros, conos y arcos de gran radio.

Tres variables determinan el resultado del plegado: el radio de plegado mínimo, el retroceso elástico y la dirección de laminación. El radio de plegado mínimo depende de la resistencia y el espesor del material; por debajo de él, la fibra exterior se agrieta. El retroceso elástico es la ligera relajación angular tras retirarse el punzón, que se compensa mediante sobreplegado o control adaptativo. La dirección de laminación importa porque los pliegues paralelos a la fibra de laminación son más propensos a agrietarse que los pliegues perpendiculares a ella. La revisión DFM detecta los tres antes de que empiece la producción.

what is sheet metal rolling
cómo los métodos de conformado y plegado dan forma a las piezas de automoción

Cómo funciona el plegado de metal

El plegado de metal sigue cuatro pasos desde el diseño digital hasta la pieza plegada acabada.

  1. Del diseño al programa: su archivo DXF, DWG o STEP se convierte en un desarrollo plano con márgenes de plegado y después en un programa de plegadora con selección de utillaje, secuencia de plegado y posiciones del tope trasero.
  2. Amarre: el operario carga el punzón superior y la matriz inferior en la plegadora, ajusta el tope trasero, realiza una comprobación de la primera pieza y verifica el ángulo de plegado con un transportador de ángulos digital o medición láser.
  3. Plegado: la plegadora impulsa el punzón contra la matriz a la profundidad programada, deformando la chapa hasta el ángulo objetivo. El control adaptativo mide el ángulo en tiempo real y ajusta la profundidad para compensar la variación del material. Las operaciones de curvado de tubo y de rodillos siguen una puesta a punto y una verificación de primera pieza similares.
  4. Inspección y acabado: las piezas plegadas se comprueban contra el plano en cuanto a ángulo, longitud de pestaña y dimensiones generales, y después se desbarban, se les aplica el acabado superficial y se embalan para su envío.

Un ciclo típico de prototipo tarda de 3 a 7 días. Los lotes de producción tardan de 2 a 4 semanas.

Por qué elegir Yijin Solution para el plegado de metal

Controlamos cada paso del plegado de metal, desde la programación hasta el corte, el plegado, la soldadura, el acabado y la inspección. Esa integración vertical se traduce en plazos de entrega más cortos, una precisión angular constante y precios directos de fábrica sin márgenes de intermediarios.

precision and quality
Precisión y calidad

Las máquinas de medición por coordenadas Zeiss, los interferómetros láser y los comparadores ópticos verifican cada lote crítico. Las piezas mantienen tolerancias típicas de ±0,05 mm y de ±0,02 mm en programas de 5 ejes. La inspección de primera pieza y la documentación PPAP nivel 3 son estándar en las series de producción.

fast turnaround
Entrega rápida

Los prototipos se envían en 3 a 7 días y los pedidos de producción, en 2 a 4 semanas. Las plegadoras, junto con el corte, la soldadura y el acabado propios, mantienen las piezas en movimiento sin traspasos a proveedores externos.

order any size
Pida cualquier tamaño

Los prototipos de una sola pieza y las series de producción de más de 100.000 piezas pasan por las mismas máquinas y los mismos estándares de inspección. Sin cantidad mínima de pedido. El volumen no altera los controles de calidad.

prototyping to production
Del prototipo a la producción

Sus piezas de prototipo y de producción salen de las mismas plegadoras con el mismo programa. Sin recalificación, sin alta de nuevos proveedores y sin variación de proceso cuando pasa de la validación al volumen.

wide range materials
Variedad de materiales

Plegadora, curvado de tubo por arrastre con mandril, curvado de tubo con mandril, curvado de chapa en tres y cuatro rodillos y conformado por estirado en la misma planta. Un único proveedor se encarga de chapa plana, estructuras tubulares y cilindros curvados sin repartir su lista de materiales entre varios proveedores.

cost effective
Rentable

Precios directos de fábrica sin márgenes de intermediarios. Nuestro equipo técnico revisa su plano antes de iniciar la programación para identificar la secuencia de plegado, el utillaje y los ajustes de material que reducen el tiempo de amarre y el coste por pieza.

Preguntas frecuentes sobre el conformado de metales

Preguntas frecuentes sobre los procesos de plegado de metal, los materiales y nuestro sistema de producción.

La elección depende del formato de suministro y la geometría del plegado.

El plegado en plegadora es la opción por defecto para chapa y plancha de 0,5 a 12 mm de espesor. Se utiliza para carcasas, soportes, canales y bridas donde las piezas planas necesitan elementos angulares. Tolerancia del ángulo de plegado de ±0,5° de serie, ±0,25° con control adaptativo.

El curvado de tubo (arrastre rotativo con mandril) se utiliza para tubos redondos, cuadrados y rectangulares en los que la pared debe mantenerse redonda durante el curvado. Es el estándar para barandillas, líneas de escape, jaulas antivuelco y bastidores estructurales en tubo.

El curvado por rodillos produce cilindros, conos y arcos de gran radio en chapa o barra de 1 a 25 mm. El conformado por estirado se añade cuando la pieza tiene doble curvatura, como los paneles de revestimiento aeroespaciales.

La mayoría de los conjuntos de producción utilizan dos procesos: plegadora para los paneles planos y curvado de tubos para la estructura. Nuestra revisión de DFM puede recomendar la combinación adecuada durante el presupuesto.

La tolerancia depende del método de plegado, el material y el número de pliegues en secuencia.

El ángulo de plegado en plegadora mantiene ±0,5° de serie y ±0,25° con plegadoras adaptativas que miden el ángulo en tiempo real. La precisión posicional en la longitud de ala se mantiene en ±0,05 mm con una calibración adecuada del tope trasero.

El radio de curvatura en el eje del tubo se mantiene en ±0,5 mm típico, con una precisión del ángulo de curvatura de ±0,5°. El adelgazamiento de pared en el exterior de la curva oscila entre el 10 y el 20 por ciento según el radio de curvatura y el material.

El diámetro y la ovalidad del curvado de rodillos se mantienen en ±1 mm en cilindros de hasta 1.000 mm, y con mayor holgura en diámetros superiores.

Cada pliegue en una pieza con varios pliegues introduce un pequeño error acumulativo, por lo que las piezas con cinco o más pliegues deben revisar sus tolerancias durante el DFM. Aplicar tolerancias excesivas a todas las cotas encarece el coste sin mejorar el ajuste.

El plegado de metal funciona con la mayoría de los metales dúctiles.

El acero dulce y al carbono de 0,5 a 12 mm se pliega con facilidad en plegadoras estándar. El SPCC, el A36, el Q235 y el S235JR son los más económicos para trabajos estructurales y de soportes.

El acero inoxidable de 0,5 a 6 mm se dobla con radios mínimos ligeramente mayores que el acero al carbono debido al endurecimiento por deformación. El 304 y el 316L son estándar; el dúplex 2205 requiere mayor tonelaje de prensa y un radio de doblez de 2× el espesor o más.

El aluminio de 0,5 a 8 mm se dobla con radios muy pequeños en las aleaciones más blandas (5052, 1050) y radios mayores en las aleaciones tratadas térmicamente (6061-T6, 7075-T6). El retroceso elástico es mayor en el aluminio que en el acero.

El cobre, el latón y el bronce se doblan con los radios más pequeños de cualquier material común porque son muy dúctiles. El cobre al berilio (C1720) requiere un envejecimiento después del conformado para alcanzar sus propiedades mecánicas finales.

Las aleaciones especiales como el Inconel 625 y el Hastelloy se pueden plegar, pero requieren una velocidad de prensa lenta, recocidos frecuentes y un margen en el utillaje por el elevado retroceso elástico. Estas se presupuestan por proyecto, no como partida estándar del catálogo.

El radio de plegado interior mínimo depende del grado del material y del espesor.

Como regla general para materiales blandos y de dureza media, 1× el espesor del material. Una chapa de aluminio 5052-H32 de 1,5 mm se dobla con seguridad hasta un radio interior de 1,5 mm. Una chapa de acero dulce de 1,5 mm se dobla hasta 1,0 mm.

Las aleaciones tratadas térmicamente requieren radios mayores: el aluminio 6061-T6 necesita 2,5× el espesor y el 7075-T6 necesita de 3× a 4× el espesor o conformado en caliente.

El acero inoxidable 304 se dobla a 1× el espesor transversalmente a la fibra y a 1,5× en el sentido de la fibra. El acero inoxidable 316L es algo peor, de 1,2× a 1,5× transversalmente a la fibra.

Bajar del radio de plegado mínimo provoca fisuras en las fibras exteriores, variación del retroceso elástico y menor vida a fatiga. Nuestra revisión DFM verifica el radio de plegado con los datos del material antes de seleccionar el utillaje.

Nuestras plegadoras estándar admiten piezas de hasta 4.000 mm de longitud de plegado con tonelajes de mesa de 100 a 3.000 toneladas. Las configuraciones de plegadoras en tándem amplían la longitud de plegado hasta 6.000 mm para componentes arquitectónicos y estructurales largos.

El tonelaje de la prensa se ajusta al espesor del material y a la longitud de plegado. Una chapa de acero dulce de 3 mm plegada en una longitud de 1.000 mm necesita unas 60 toneladas; una chapa de 6 mm en una longitud de 4.000 mm necesita más de 600 toneladas. Nuestra prensa de 3.000 toneladas admite chapa estructural de 12 mm en toda la longitud de la mesa.

Las dobladoras de tubo admiten tubo redondo de hasta 100 mm de diámetro y tubo rectangular de hasta 80 × 80 mm. El curvado por rodillos admite chapa de hasta 3.000 mm de longitud y cilindros de hasta 2.000 mm de diámetro.

Si su pieza supera estos envolventes, dividir y soldar el conjunto suele ser el enfoque correcto. Nuestra célula de soldadura se encarga de la unión posterior.

El retroceso elástico es la relajación angular que se produce cuando el punzón de la plegadora se retira. El acero suele recuperar de 1 a 3 grados; el aluminio, de 2 a 5 grados; el titanio, de 5 a 10 grados.

Tres métodos compensan el retorno elástico:

Sobreplegado. La plegadora programa un ángulo ligeramente superior al objetivo, teniendo en cuenta el retroceso elástico previsto. Estándar para acero dulce y la mayoría de los trabajos de producción.

Plegadoras adaptativas con medición láser del ángulo. La plegadora mide el ángulo de plegado durante el ciclo y ajusta la profundidad en tiempo real, manteniendo ±0,25° independientemente de las variaciones del material. De serie en trabajos con tolerancias ajustadas.

Fondo y acuñado. La prensa introduce el punzón completamente en la matriz, deformando plásticamente la zona de plegado y eliminando la mayor parte del retorno elástico. Se utiliza en materiales más gruesos donde importan tanto el aspecto como la precisión del ángulo.

La compensación del retroceso elástico se ajusta durante el amarre de la primera pieza y se confirma con el plano antes de iniciar la producción.

Sí. La mayoría de los programas de producción incluyen al menos una operación posterior al mecanizado.

El anodizado es estándar en piezas de aluminio por su resistencia a la corrosión y al desgaste. El anodizado Tipo II añade de 5 a 25 μm; el Tipo III hardcoat añade de 25 a 75 μm para aplicaciones con mucha abrasión.

El recubrimiento en polvo es estándar en piezas de acero para entornos exteriores o con alta concentración de sal. El recubrimiento en polvo ofrece de 500 a 1.000 horas de resistencia a la niebla salina con espesores de 60 a 120 μm.

La pasivación es necesaria en las piezas sanitarias y de grado alimentario de acero inoxidable para eliminar el hierro libre y restaurar la capa de óxido de cromo (ASTM A967).

El galvanizado por inmersión en caliente y el recubrimiento electrolítico añaden cromo brillante, níquel, zinc o estaño para acabados estéticos y funcionales en acero y latón. El recubrimiento electrolítico añade de 5 a 30 μm a las dimensiones de la pieza.

El pulido hasta Ra 0,2 a 0,8 μm está disponible para superficies ópticas, caras de estanqueidad y acabados espejo. Especifique en el plano qué superficies requieren pulido, ya que es una operación manual.

Decida los requisitos de acabado durante la revisión de DFM, ya que a menudo influyen en la selección del material y en la tolerancia dimensional.

La producción de fijaciones a medida abarca una serie de procesos que convierten alambre o barra en piezas acabadas. Estos son los principales procesos disponibles en la mayoría de los fabricantes de fijaciones con servicio integral.

  1. Conformado en frío: Los troqueles progresivos conforman la cabeza, el vástago y los rebajes a partir de un alambre en bruto. El proceso más rentable para volúmenes superiores a 10.000 piezas. Rango de diámetro de 1,5 a 25 mm.

  2. Torneado CNC: El material en barra giratorio se mecaniza con herramientas de corte. Adecuado para fijaciones con geometrías complejas, formas de rosca poco habituales o tolerancias más ajustadas de lo que permite el conformado en frío.

  3. Decoletaje: Una variante del torneado CNC para piezas de pequeño diámetro, largas o de precisión. Se utiliza para fijaciones en miniatura y tornillos médicos con tolerancias de ±0,01 mm.

  4. Laminado de roscas: Los troqueles templados conforman las roscas por desplazamiento en frío en lugar de por corte. Las roscas laminadas son más resistentes que las cortadas y no generan virutas. Proceso habitual para elementos de fijación de alta resistencia.

  5. Tratamiento térmico: El temple, el revenido, la cementación o el temple por inducción producen fijaciones con las clases de resistencia especificadas (grado 5, 8, clase 8.8, 10.9, 12.9).

  6. Recubrimiento y revestimiento: Cincado, galvanizado en caliente, niquelado químico, pavonado, Dacromet y cromado aplicados después del roscado. Aporta resistencia a la corrosión y mejora el aspecto.

  7. Inspección y ensayos: Inspección dimensional con CMM y calibres de roscas. Los ensayos mecánicos incluyen tracción, dureza y par-tensión. Ensayo de niebla salina para fijaciones recubiertas.

Un fabricante de servicio integral combina estos procesos bajo un mismo proveedor, lo que reduce los plazos de entrega y elimina la carga de coordinación de gestionar varios proveedores.

Guías de plegado de metal

Empiece hoy mismo. Consiga piezas rápidamente.

Piezas mecanizadas en CNC a medida según sus especificaciones exactas, con plazos de entrega reducidos.

Cargue sus dibujos 2D y al menos un archivo CAD 3D para obtener un presupuesto más rápido y preciso. Si tiene varios archivos, comprímalos en .zip o .rar. ¿Prefiere el correo electrónico? Envíe su solicitud de presupuesto a info@yijinsolution.com.

Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.
1 / 2 SERVICIO

Solicitar presupuesto
Cargue sus archivos de diseño para obtener un presupuesto rápido, plazos de entrega precisos y un análisis DFM gratuito.

Casillas de verificación
Arrastrar y soltar archivos,, Seleccione los archivos que desea cargar Puedes subir hasta 15 archivos.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.