
Le lean manufacturing est une méthode structurée pour identifier et éliminer les gaspillages en production, étape par étape. Le cadre est né du Système de production Toyota dans les décennies qui ont suivi la Seconde Guerre mondiale et constitue aujourd’hui la discipline opérationnelle la plus largement adoptée dans l’industrie.
Des recherches du Lean Enterprise Research Center de la Cardiff Business School estiment qu'environ 60 % de l'activité d'une opération de fabrication typique n'apporte aucune valeur au client, ce qui correspond à l'écart que les outils lean sont conçus pour combler. Pour les acheteurs qui évaluent un partenaire de fabrication, le lean est un signal de discipline opérationnelle. Un fournisseur lean fonctionne selon le takt time, maintient des files d'attente plus courtes entre les opérations et livre de manière plus prévisible qu'un fournisseur fonctionnant en production par lots et files d'attente.
Ce guide explique ce qu'est réellement le lean manufacturing en pratique : les cinq principes fondamentaux, les huit gaspillages ciblés, les outils qui pilotent les opérations au quotidien et les signaux qui permettent à un acheteur de savoir si un fournisseur est réellement lean ou s'il le prétend simplement.
Qu'est-ce que le Lean Manufacturing ?
Le lean manufacturing est une méthodologie de production qui maximise la valeur apportée au client tout en minimisant les ressources consommées pour créer cette valeur. La Lean Enterprise Institute et l'American Society for Quality (ASQ) la décrivent comme une approche systématique d'identification et d'élimination du gaspillage par l'amélioration continue.
Chaque activité d'un processus de fabrication entre dans l'une de deux catégories : soit elle apporte une valeur que le client est prêt à payer, soit elle génère du gaspillage. C'est le cadre de décision sur lequel repose la pensée lean. Le tri, l'usinage, l'assemblage et le contrôle selon spécification apportent de la valeur. L'attente, le transport, la reprise et la surproduction n'en apportent pas.
Le lean se distingue de la grande série traditionnelle de manière fondamentale. La grande série produit selon les prévisions, stocke d'importants volumes et absorbe les gaspillages dans les frais généraux. Le lean produit ce qui est nécessaire, quand c'est nécessaire, dans la quantité nécessaire. Le résultat : moins de stock, une trésorerie plus saine et une détection plus rapide des problèmes de qualité, car les pièces défectueuses ne sont pas noyées dans les stocks.
L'approche est née chez Toyota à la fin des années 1940. Les ingénieurs Taiichi Ohno et Eiji Toyoda ont bâti un système autour de deux idées. Le jidoka consiste à arrêter la ligne dès qu'un défaut apparaît. Le juste-à-temps consiste à produire uniquement ce qui est nécessaire, quand c'est nécessaire. Toyota a appelé cela le Toyota Production System (TPS).
Les fabricants occidentaux ont adopté cette approche dans les années 1980 et 1990 sous le nom de production allégée. Le livre de 1990 La machine qui a changé le monde a popularisé le terme en documentant la supériorité des méthodes Toyota sur la production de masse traditionnelle en matière de qualité, de coût et de rapidité de livraison. Le terme “ lean ” a été créé par John Krafcik en 1988, puis formalisé par James Womack et Daniel Jones.
Les cinq principes du lean manufacturing
Le lean manufacturing repose sur cinq principes fondamentaux, formalisés par James Womack et Daniel Jones dans leur ouvrage de 1996 Lean Thinking. Les principes fournissent le cadre structurel de toute mise en œuvre du lean, de l’assemblage automobile à usinage CNC de précision. Le tableau ci-dessous résume chaque principe, sa question centrale et ce qu'il signifie pour un acheteur qui évalue un fournisseur.
| Principe | Question clé | Ce que cela signifie en pratique | Outils clés | Pertinence de l'acheteur |
|---|---|---|---|---|
| 1. Définir la valeur | Que paie réellement le client ? | Éliminer les activités qui ne rapprochent pas la pièce des spécifications du client | Voix du client, analyse DFM | Des fournisseurs qui comprennent vos exigences de cahier des charges, pas seulement qui produisent en volume |
| 2. Cartographier la chaîne de valeur | Où se cache le gaspillage dans le processus ? | Visualisez chaque étape, de la matière brute à la pièce livrée | Cartographie des flux de valeur | Délais plus courts ; moins d'attentes entre les étapes du procédé |
| 3. Créer le flux | Les pièces circulent-elles en continu ou s'accumulent-elles ? | Supprimer les goulots d'étranglement pour que les pièces circulent une à une sans file d'attente | Fabrication cellulaire, takt time | Livraison prévisible ; aucun retard imprévu en cours de commande |
| 4. Établir le flux tiré | Produisez-vous à la commande ou sur prévisions ? | Production déclenchée par la demande réelle, pas par les besoins prévisionnels de stock | Kanban, livraison juste-à-temps | Risque réduit sur la quantité minimale ; le fournisseur s'adapte à la demande réelle |
| 5. Viser la perfection | L'amélioration fait-elle partie de la culture ? | Amélioration continue et incrémentale à tous les niveaux | Kaizen, cycle PDCA | Gains de qualité durables ; le taux de défauts baisse avec le temps |
Définir la valeur : commencer par le client
Le lean commence par la question de ce que le client est réellement prêt à payer. Chaque caractéristique, tolérance ou étape de process que le client ne paierait pas est candidate à l'élimination. En usinage de précision, cela signifie fabriquer conformément au plan, ni plus serré ni plus large.
Usiner une surface non critique avec une tolérance plus serrée que celle exigée par le plan consomme du temps machine sans apporter de valeur au client. Un fournisseur rigoureux s'enquiert des exigences fonctionnelles avant d'établir son devis.
Cartographier le flux de valeur : repérer où se cache le gaspillage
La cartographie des flux de valeur (VSM) est un outil visuel qui retrace chaque étape d'une pièce, de la matière première au produit fini. Chaque étape est classée comme créatrice de valeur ou non. Une VSM type révèle que le temps d'usinage réel ne représente qu'une faible part du délai total ; le reste correspond à l'attente, au transport et au réglage.
Les fournisseurs qui utilisent le VSM peuvent identifier et éliminer les délais de transmission qui gonflent le délai sans contribuer à la pièce finie.
Créer un flux : garder les pièces en mouvement
Une fois les étapes inutiles supprimées, l'objectif est de faire fonctionner les étapes restantes en continu. Le flux signifie que les pièces passent d'une opération à la suivante sans file d'attente, sans lots ni attente.
Le takt time est la mesure de contrôle du flux. Il se calcule en divisant le temps de travail disponible par poste par la demande client par poste. Si un poste tourne 480 minutes et que le client a besoin de 96 pièces, le takt time est de 5 minutes par pièce. Chaque poste de travail doit réaliser son opération dans le takt time. Les goulots d'étranglement cassent le flux et gonflent le délai de chaque commande en aval.
Un fournisseur qui suit le takt time peut donner des estimations de délai réalistes fondées sur la capacité de production réelle, et non sur des suppositions optimistes.
Établir le flux tiré : produire sur commande, pas sur prévision
Un système tiré ne produit que ce que le processus en aval ou le client a demandé. Rien n'est fabriqué de manière spéculative. Un système poussé produit selon les prévisions et génère généralement un excédent d'en-cours qui devient un rebut ou une obsolescence.
Le kanban est l'outil de traction le plus courant dans l'industrie. À l'origine, des cartes physiques chez Toyota ; le kanban est un système de signalisation visuelle qui n'autorise la production ou le réapprovisionnement que lorsque la matière est consommée. La livraison en juste-à-temps (JIT) repose sur la même logique.
Un fournisseur orienté « flux poussé » ne fabrique pas de pièces avant que la demande soit confirmée et fait pression sur l'acheteur pour qu'il accepte une livraison anticipée. Sa production est déclenchée par la commande.
Viser la perfection : rendre l'amélioration continue structurelle
Le cinquième principe n'est pas un projet avec une date d'achèvement. C'est un engagement de l'organisation envers une amélioration continue et progressive. Le kaizen, mot japonais signifiant “ changement pour le mieux ”, s'applique à tous les niveaux, des ajustements individuels de poste de travail aux refontes d'implantation à l'échelle du système.
Le cycle Plan-Do-Check-Act (PDCA) fournit la structure d'amélioration : identifier un problème, tester une solution, évaluer le résultat et standardiser ce qui fonctionne. Cette boucle se répète indéfiniment. McKinsey a observé que les entreprises qui mettent en œuvre le lean obtiennent souvent des gains initiaux mais atteignent un palier, car elles appliquent les outils lean sans la philosophie sous-jacente. Les outils seuls ne pérennisent pas les résultats.
Les fournisseurs qui pratiquent le kaizen voient leurs taux de défauts baisser au fil du temps. Un fournisseur ayant six ans de mise en œuvre du lean devrait avoir un contrôle des procédés nettement meilleur qu'un fournisseur qui l'a lancé le trimestre dernier.
Les huit gaspillages du lean manufacturing
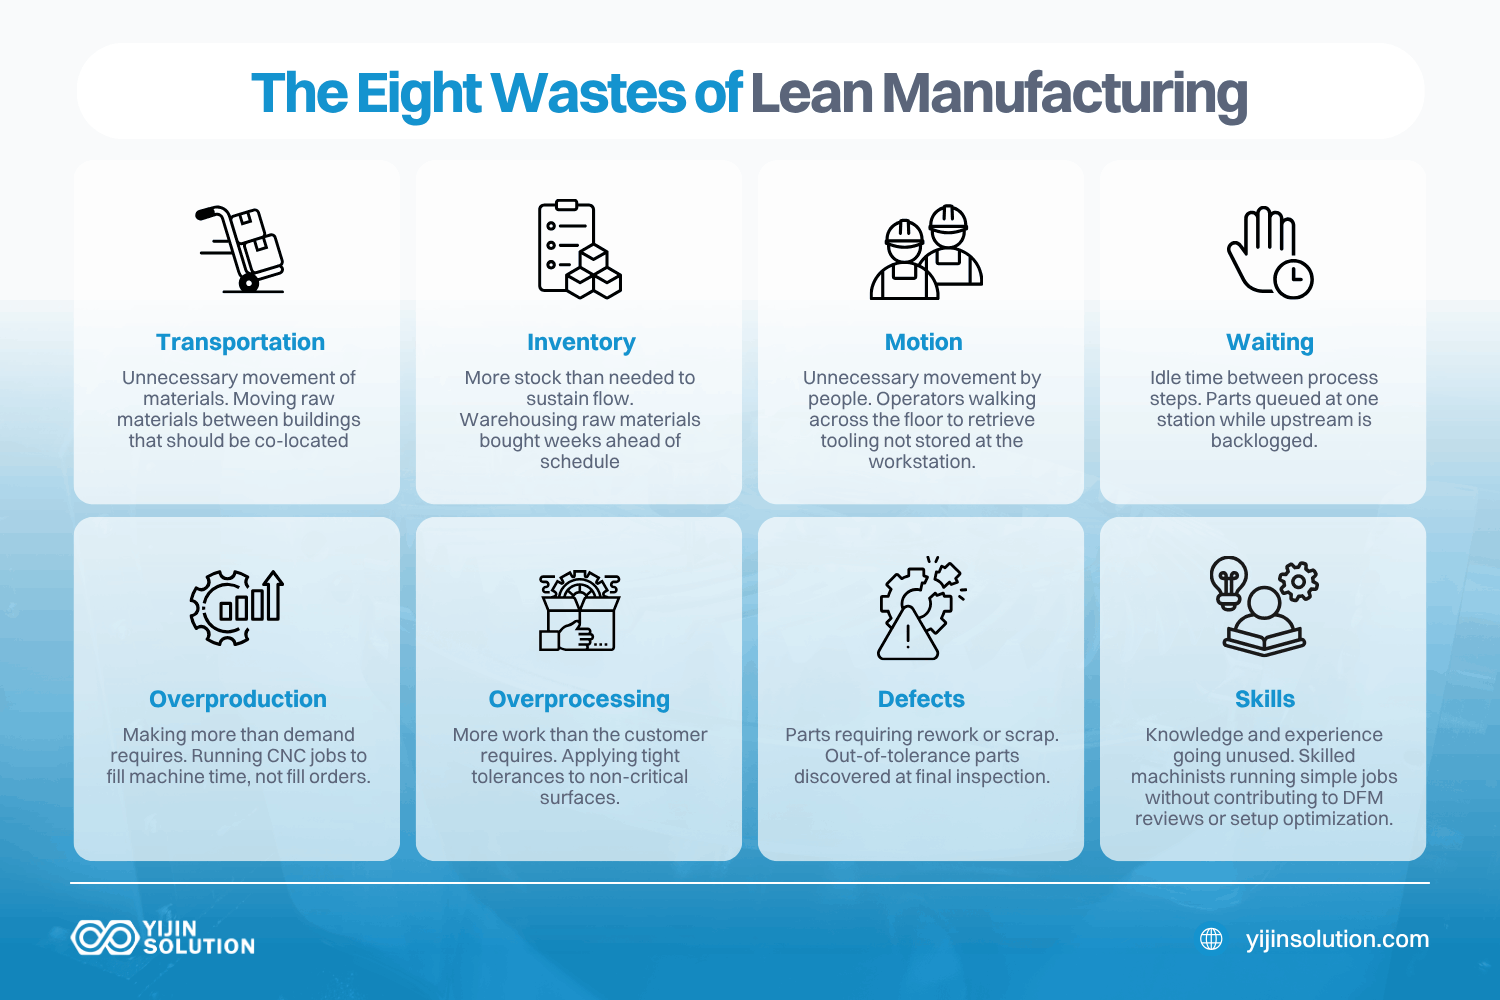
Taiichi Ohno a initialement identifié sept catégories de gaspillage au sein du Toyota Production System. Une huitième, les talents non exploités, a été ajoutée lorsque le lean a été adopté par les industriels occidentaux dans les années 1990. Les huit gaspillages sont généralement mémorisés par l'acronyme TIMWOODS: Transport, stocks, mouvements, attentes, surproduction, surtraitement, défauts et compétences. Identifier ces gaspillages est la première étape pour les éliminer de tout processus de fabrication.
| Type de déchet | Définition | Exemple de fabrication | Outil Lean | Impact concret |
|---|---|---|---|---|
| Transport | Déplacements inutiles des matières | Déplacements de matières premières entre des bâtiments qui devraient être regroupés | Réorganisation de l'implantation, 5S | Temps de manutention supplémentaire, risque d'endommagement et cycle allongé |
| Stock | Plus de matière que nécessaire pour alimenter le flux | Stockage des matières achetées plusieurs semaines à l'avance | JIT, kanban | Capital immobilisé, risques qualité liés au stockage, défauts cachés qui s'accumulent |
| Mouvement | Déplacements inutiles des opérateurs | Opérateurs qui traversent l'atelier pour chercher de l'outillage non stocké au poste de travail | 5S, conception des postes de travail | Temps de production perdu par opérateur et par poste |
| En attente | Temps d'attente entre les étapes du procédé | Pièces en attente à un poste pendant que l'amont est saturé | Équilibrage des flux, VSM | Délais allongés, débit réduit sur toutes les commandes |
| Surproduction | Produire plus que la demande nécessite | Lancer des travaux CNC pour occuper la machine, pas pour honorer les commandes | Kanban, takt time | Stock d'en-cours excessif, coûts de stockage, trésorerie immobilisée dans des pièces inachevées |
| Sur-traitement | Plus de travail que ce dont le client a besoin | Appliquer des tolérances serrées à des surfaces non critiques | Analyse DFM, revue de conception | Temps d'usinage et coût unitaire plus élevés sans gain de qualité |
| Défauts | Pièces à retoucher ou rebutées | Pièces hors tolérance détectées au contrôle final | Poka-yoke, SPC | Coût de reprise, taux de rebut, retards de livraison |
| Compétences | Savoir et expérience non exploités | Opérateurs qualifiés exécutant des tâches simples sans contribuer aux analyses DFM ni à l'optimisation des réglages | Kaizen, autonomisation | Cycles d'amélioration manqués, résolution lente des défauts |
La surqualité est le gaspillage le plus difficile à détecter en usinage de précision car des tolérances plus serrées donnent l'impression d'une meilleure qualité. Ce n'est pas le cas si la conception ne les exige pas. Appliquer une tolérance de 0,01 mm à une surface non fonctionnelle dont l'assemblage n'a besoin qu'à 0,10 mm ajoute du temps d'usinage, augmente l'usure de l'outillage et renchérit le coût unitaire sans améliorer les performances de la pièce.
Un fournisseur lean doté d'un solide processus d'analyse DFM détecte ce point avant que le travail n'entre en production, et non après que le contrôle premier article a révélé que la pièce est techniquement correcte mais commercialement surdimensionnée.
Les huit gaspillages sont interconnectés. La surproduction crée un excès de stock. L'excès de stock masque les défauts en laissant les pièces défectueuses passer inaperçues jusqu'à ce qu'une opération ultérieure les révèle. Traiter une catégorie de gaspillage améliore souvent les autres.
Principaux outils et techniques du lean manufacturing
Le lean manufacturing utilise un ensemble d'outils pratiques pour traduire ses principes dans la pratique quotidienne de l'atelier. Chaque outil cible un type précis de gaspillage ou une étape précise du cycle d'amélioration. Les six outils ci-dessous sont ceux qu'un acheteur est le plus susceptible de rencontrer lorsqu'il évalue ou travaille avec un Fabricant de précision lean.
Cartographie des flux de valeur
La VSM est un diagramme qui cartographie chaque étape d'un processus de production pour une famille de pièces donnée, de l'usinage et du contrôle jusqu'à l'attente et le transport, et distingue les étapes à valeur ajoutée des étapes sans valeur ajoutée. Un exercice de VSM pour un atelier d'usinage CNC typique peut révéler que seulement 8 % du délai total est du temps de coupe réel. Les 92 % restants sont du temps d'attente, de réglage, de contrôle et de déplacement de matière. C'est cette visibilité qui rend l'amélioration possible.
Pour les acheteurs, la volonté d'un fournisseur de partager une VSM à jour est un signe de transparence. S'il ne peut pas en produire, le lean relève de l'intention plutôt que de l'opérationnel.
5S : Supprimer, Situer, Scintiller, Standardiser, Maintenir
Le 5S est un système d'organisation du poste de travail qui établit des normes sur l'emplacement de chaque élément, l'entretien des postes de travail et la pérennité de ces normes dans le temps. Dans un environnement d'usinage de précision, le 5S signifie que l'outillage est rangé correctement, que les montages sont étiquetés et accessibles, et que les postes de contrôle sont propres et étalonnés. Les environnements de travail désorganisés génèrent des gaspillages de mouvement et augmentent le risque d'erreurs de réglage.
Le 5S est généralement le point d'entrée de la mise en œuvre du lean. Il est visible, mesurable et pose les fondations comportementales d'outils plus sophistiqués comme le kanban et la VSM.
Kanban : signaux visuels en flux tiré
Le kanban est un système de signalisation visuelle qui régule le flux de production. Lorsqu'un processus en aval consomme une pièce ou une matière, un signal (une carte, un bac ou un déclencheur numérique) autorise le réapprovisionnement depuis le processus amont. Le kanban évite la surproduction et maintient les en-cours à des niveaux maîtrisés. Un excès d'en-cours devient rapidement visible, ce qui constitue la première étape pour l'éliminer.
Un fournisseur qui travaille en kanban a une approche disciplinée des flux de matière. Il est peu probable qu'il produise une commande en avance et la stocke dans un environnement non maîtrisé, ce qui présente des risques de qualité et de traçabilité.
Kaizen : événements d'amélioration continue
Les événements kaizen sont des actions d’amélioration ciblées, généralement de trois à cinq jours, au cours desquelles une équipe pluridisciplinaire cartographie un processus précis, identifie les gaspillages, teste des solutions et met en œuvre des améliorations standardisées. Le cycle PDCA structure le kaizen. Il teste les changements sans perturber la système de production complet et intègre un rythme de revue dans les opérations en cours.
Un fournisseur qui organise régulièrement des chantiers kaizen considère l'amélioration des processus comme une pratique de fond, et non comme une réaction à des incidents de non-conformité. Demandez aux fournisseurs potentiels combien de chantiers kaizen ils ont menés au cours des 12 derniers mois et ce qu'ils ont amélioré.
Poka-yoke : détrompeur
Le poka-yoke désigne des contrôles de processus ou des caractéristiques de conception qui préviennent les défauts en rendant les erreurs impossibles ou immédiatement visibles. Le terme vient du japonais et signifie “ anti-erreur ”. En usinage, un poka-yoke peut être un montage qui n'accepte la pièce que dans la bonne orientation, évitant ainsi une erreur de réglage courante. En contrôle, il peut s'agir d'un calibre go/no-go qui supprime toute subjectivité de mesure.
Le poka-yoke fait passer la qualité d'un contrôle par inspection à une prévention, réduisant les coûts de reprise et améliorant le rendement au premier passage. Les deux affectent le coût unitaire et la fiabilité des délais.
production juste-à-temps
Le JIT est la stratégie de gestion des stocks qui sous-tend le système tiré du lean. Les pièces et les matières arrivent en production exactement au moment voulu, pas des jours ou des semaines à l'avance. Le JIT réduit les coûts de stockage, diminue le capital immobilisé dans le stock de matière et oblige la production à maintenir une discipline de planification fiable.
Le JIT fonctionne bien dans des environnements à demande stable. Il comporte de vrais risques dans les chaînes d'approvisionnement aux délais peu fiables. Un fournisseur lean qui applique le JIT sur des matières critiques doit pouvoir expliquer sa solution de repli face à la variabilité des délais fournisseurs. S'il ne le peut pas, c'est un risque d'approvisionnement qu'il vaut la peine de signaler.
Que apporte réellement le Lean Manufacturing ?
Le lean n'est pas un exercice théorique. Les entreprises l'appliquent parce qu'il produit des résultats mesurables sur les coûts, la qualité, les délais et la capacité opérationnelle. Chaque bénéfice ci-dessous s'appuie sur des données ou une logique opérationnelle vérifiable par l'acheteur.
Réduction des coûts : d'où viennent les économies
Le lean réduit les coûts principalement en éliminant les activités sans valeur ajoutée. Des temps de réglage plus courts, un en-cours plus faible, moins de rebuts et moins de cycles de reprise réduisent tous le coût par pièce sans toucher au prix des matières.
Le marché de la fabrication lean numérique, qui couvre les technologies permettant la visibilité des données lean, était évalué à environ 30,9 milliards de dollars en 2024, avec une projection à 79,9 milliards de dollars d'ici 2032, soit un TCAC de 12,6 %. L'ampleur des investissements reflète le sérieux avec lequel les fabricants priorisent les infrastructures favorisant le lean.
Pour un acheteur, les gains du lean se traduisent de deux façons : des prix unitaires devisés plus bas et moins de coûts cachés liés aux reprises, aux recontrôles et aux pénalités de retard.
Réduction des délais
Le délai est l'un des résultats les plus visibles du lean. En éliminant l'attente, en réduisant la taille des lots et en améliorant la fluidité, les fabricants lean réduisent l'écart entre la passation de commande et la livraison. Le cas Daman Products cité plus haut fait également état de délais passés de 4 à 8 semaines à 5 à 10 jours après la mise en place du lean, soit une réduction de plus de 80 %. Les résultats varient selon l'opération et la situation de départ, mais le mécanisme est constant : le lean supprime le temps d'attente, pas le temps d'usinage.
Pour les acheteurs soumis à des plannings de développement serrés, l'historique des délais d'un fournisseur est un indicateur direct de sa discipline opérationnelle. Demandez des données historiques de livraison dans les délais, pas seulement les délais annoncés.
Amélioration de la qualité
Le lean améliore la qualité en intégrant le contrôle à chaque étape du processus plutôt qu'en s'appuyant sur un tri en fin de ligne. Le poka-yoke, la mesure en cours de production et le suivi des défauts au point de production permettent de détecter les problèmes avant qu'ils ne s'aggravent.
Le lean cible également les causes racines des défauts (postes mal organisés, outillage incohérent, travail standardisé inadéquat) plutôt que de se contenter de contenir leurs effets en aval. Pour les acheteurs de pièces de précision, le système qualité d'un fournisseur lean doit inclure le contrôle premier article, la vérification en cours de production sur MMT et des réponses documentées en analyse des causes racines pour toute pièce hors tolérance.
Meilleure réactivité aux variations de la demande
La production lean en flux tiré s’adapte plus facilement aux variations de la demande que la production de masse en flux poussé. Lorsque le volume de commandes baisse, une usine lean réduit sa production sans accumuler d’en-cours indésirable. Lorsque le volume augmente, elle s’adapte avec la même logique de takt time.
Cette flexibilité compte dans les secteurs à cycles de demande variables. Les programmes aéronautiques, les phases de développement de dispositifs médicaux et les changements de modèle automobiles bénéficient tous de fournisseurs capables de s'adapter sans délai excessif ni contrainte de quantité minimale.
Lean manufacturing en pratique : au-delà de l'automobile
Toyota continue de faire évoluer le lean manufacturing en l'intégrant aux outils de production numériques, démontrant que le lean est un système vivant plutôt qu'une méthodologie figée. L'analyse prédictive, la vision industrielle et les jumeaux numériques complètent la logique de takt time et de flux de valeur qui a toujours été au cœur du TPS.
Au-delà de l'automobile, le lean a été appliqué dans la santé, le développement logiciel via les racines lean de l'Agile, et la logistique. La logique sous-jacente (éliminer les activités sans valeur ajoutée, produire à la demande, améliorer en continu) est indépendante du secteur. Un étude évaluée par les pairs publiée dans la National Library of Medicine l'impact mesurable du lean documenté sur l'efficacité, les coûts et les résultats pour les patients en milieu de santé.
Dans la fabrication de pièces de précision, les mêmes principes permettent des délais plus courts, des processus qualité documentés et des structures de coût par pièce qui reflètent l'efficacité de production plutôt que la seule économie d'échelle.
Comment le lean manufacturing est mis en œuvre
La mise en œuvre du lean suit une séquence structurée. Pour un acheteur qui évalue un fournisseur, la compréhension de ces étapes aide à distinguer une véritable pratique lean d'une adoption superficielle.
Étapes typiques d'une mise en œuvre lean
Étape 1 : Évaluer l'état actuel : Réalisez une cartographie des flux de valeur des lignes de production clés. Documentez les temps de cycle, les temps d'attente, les taux de défauts et les niveaux de stock.
Étape 2 : Identifier les gaspillages prioritaires : Classez les gaspillages par coût et par fréquence. L'attente et la surproduction entraînent généralement les conséquences financières les plus lourdes dans les environnements de fabrication à forte mixité.
Étape 3 : Mettre en œuvre le 5S : Établir l'organisation du poste de travail comme fondement comportemental. La gestion visuelle et les postes de travail standardisés précèdent les outils de niveau supérieur tels que le kanban.
Étape 4 : Mener des chantiers kaizen pilotes : Testez les outils lean sur une seule famille de produits avant de passer à l'échelle. Documentez les résultats avec des indicateurs mesurables, pas seulement l'activité.
Étape 5 : Standardiser et pérenniser. Ancrez les améliorations avec des instructions de travail standardisées. Intégrez des cycles de revue PDCA dans le planning de production. Le lean se maintient par la discipline, pas par l'élan.
Défis courants de la mise en place du lean
Résistance culturelle : Le lean manufacturing exige des opérateurs qu'ils changent leurs habitudes et signalent les problèmes ouvertement. Les organisations sans sécurité psychologique peinent à pérenniser le kaizen.
Choix des outils sans comprendre le système : Recherche McKinsey note que les entreprises mettent souvent en œuvre des outils lean isolés sans la philosophie sous-jacente, obtenant des gains à court terme qui s'effacent en quelques mois.
Dépendance à la chaîne d'approvisionnement : La production en flux tendu exige des délais fiables de la part des fournisseurs. Les fournisseurs incapables de livrer de manière régulière obligent les acheteurs à constituer un stock tampon, ce qui va à l'encontre de la logique du flux tiré.
Le lean n'est pas un programme de réduction des coûts : Lorsque le lean est présenté comme une réduction des effectifs, l'engagement des collaborateurs s'effondre et la culture d'amélioration continue ne s'enracine pas.
Comment évaluer si un fournisseur est réellement lean
C'est la question la plus pratique à laquelle un acheteur peut répondre avant de passer commande. Les critères ci-dessous distinguent le lean opérationnel du lean marketing.
- Demander les cartographies des flux de valeur : Un fournisseur réellement lean dispose de VSM de l'état actuel pour ses principales lignes de production. S'il ne peut pas en produire une, le lean reste un objectif théorique.
- Recherchez la gestion visuelle sur l'atelier : La mise en place du 5S, les tableaux de production, les signaux andon et les racks kanban sont des indicateurs visibles d'une infrastructure lean. Demandez une visite de l'usine ou des photos.
- Poser la question sur les données de tendance du taux de défauts : Les fournisseurs performants suivent le rendement au premier passage, le taux de rebut et la fréquence des reprises dans le temps. La tendance compte ; elle doit s'améliorer, pas stagner.
- Renseignez-vous sur l'accompagnement DFM : Un fournisseur lean analyse les plans avant production pour identifier les risques de sur-usinage. Un fournisseur lean lance la discussion sur l'analyse DFM au lieu d'attendre qu'on le lui demande.
Travailler avec un fabricant de précision lean
Le lean est un ensemble de disciplines, pas un argument marketing, et le moyen le plus fiable de vérifier qu'un fournisseur le pratique consiste à demander les preuves concrètes : VSM, tendances du taux de défauts et processus d'analyse DFM. Chez Yijin Solution, nous appliquons le lean manufacturing de l'analyse DFM jusqu'au contrôle final, avec un retour gratuit sur la conception qui identifie les risques de sur-usinage avant le lancement de l'usinage.
Envoyez un fichier CAO pour une analyse DFM et un devis sous 24 heures.
FAQ sur le Lean Manufacturing
Quelle est la différence entre le lean manufacturing et le Six Sigma ?
Le lean manufacturing vise à éliminer les gaspillages du processus de production pour améliorer la fluidité et réduire les délais. Le Six Sigma vise à réduire la variation et les défauts à l’aide de méthodes statistiques telles que le DMAIC. Ils sont complémentaires : le lean supprime les étapes sans valeur ajoutée et le Six Sigma réduit la variabilité des étapes restantes. De nombreux fabricants combinent les deux dans le cadre du Lean Six Sigma.
Le lean manufacturing est-il réservé à la grande série ?
Non, les principes du lean s'appliquent à tout environnement de production où il existe du gaspillage. En fabrication à façon, les principaux gaspillages ciblés sont le temps de changement de série, la manutention des matières et le stock d'en-cours entre les opérations. Des outils comme le SMED, la fabrication cellulaire et le kanban sont efficaces dès lors que les volumes atteignent la pièce unitaire. Le lean relève de la discipline de processus, pas du volume de production.
Combien de temps faut-il pour mettre en place le lean manufacturing ?
Le lean manufacturing n'est pas un projet avec une date de fin. Les premières améliorations 5S et kaizen peuvent donner des résultats mesurables en quelques semaines. Une culture lean durable demande 12 à 24 mois de pratique constante au niveau de l'usine. Les fournisseurs qui affirment avoir “ mis en place le lean ” en un seul trimestre ont probablement suivi une formation, pas mené une transformation culturelle.
Quelle est la différence entre le lean manufacturing et le Toyota Production System ?
Le Toyota Production System est le système opérationnel spécifique de Toyota, développé par Taiichi Ohno à partir de la fin des années 1940. Le lean manufacturing est le cadre généralisé dérivé du TPS, formalisé par James Womack et Daniel Jones, et adopté dans le monde entier par tous les secteurs. Le TPS est le système d'origine ; le lean est l'application transférable de ses principes.
Quel est le lien entre le lean manufacturing et la durabilité ainsi que l'impact environnemental ?
Le lean et la durabilité environnementale partagent une même logique : éliminer le gaspillage. Réduire la surproduction diminue la consommation de matière. Réduire le transport diminue la consommation d'énergie. Réduire les défauts diminue les rebuts envoyés en décharge. L'Agence américaine de protection de l'environnement documente ce recoupement dans son Lean and Environment Toolkit. Les fabricants qui visent à la fois l'ISO 14001 et le lean constatent souvent que les deux systèmes se renforcent mutuellement plutôt que d'entrer en concurrence pour les ressources.
Retour en haut de la page : Qu'est-ce que le lean manufacturing ? Principes, outils et fonctionnement