




L'acrylonitrile butadiène styrène, ou ABS, est un polymère thermoplastique utilisé dans tout, des tableaux de bord de voiture et briques LEGO aux casques de protection et boîtiers électroniques. C'est l'une des matières plastiques techniques les plus transformées en moulage par injection, usinage CNC et impression 3D, appréciée pour sa stabilité dimensionnelle, son état de surface propre et son coût adapté aussi bien aux prototypes qu'à séries.
Ce guide détaille ce qu’est réellement l’ABS au niveau polymère, les propriétés mécaniques et thermiques qui guident les décisions de conception de pièce, comment il se compare à d’autres thermoplastiques courants et les procédés de fabrication qui le transforment en pièces finies
Qu'est-ce que le matériau ABS ?
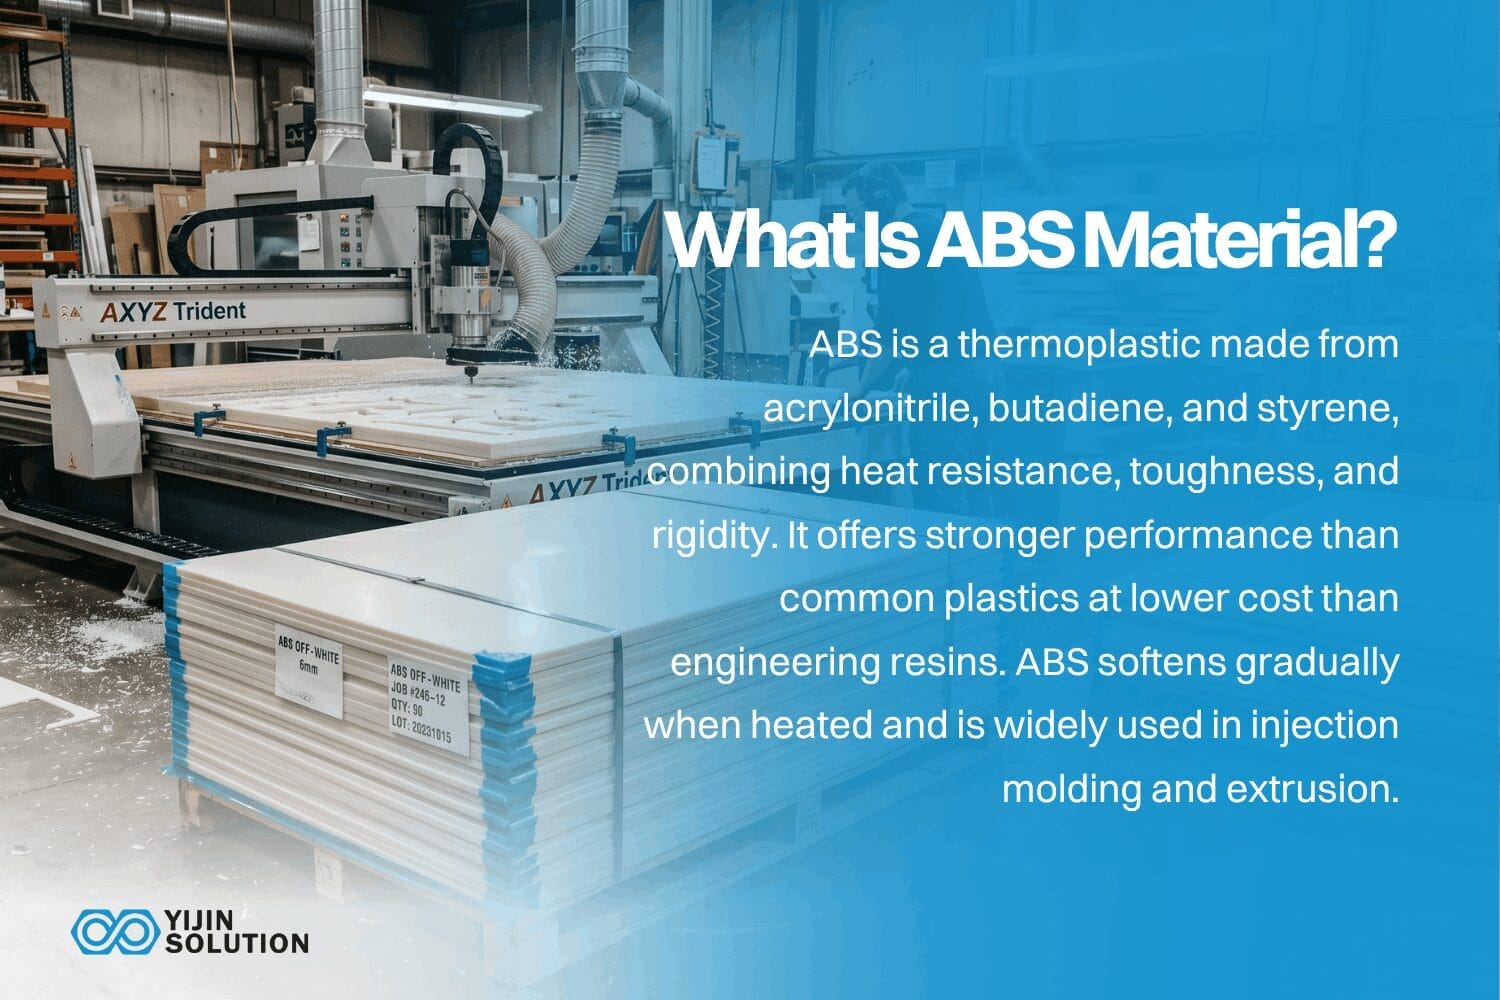
L'ABS est un polymère thermoplastique obtenu par polymérisation de trois monomères : l'acrylonitrile, le butadiène et le styrène. Chaque monomère apporte une propriété distincte au matériau fini. L'acrylonitrile assure la résistance chimique et la stabilité thermique. Le butadiène apporte la ténacité et la résistance aux chocs. Le styrène procure la rigidité, le brillant et la facilité de mise en œuvre.
Dans la hiérarchie des plastiques techniques, l'ABS se situe entre les plastiques de grande diffusion comme le polyéthylène et les résines hautes performances comme le PEEK. Il offre des performances mécaniques supérieures au polystyrène ou au polypropylène à un coût inférieur au nylon ou au polycarbonate.
Ce positionnement aide à expliquer un marché mondial de la résine ABS d'environ 9,35 millions de tonnes en 2025.
L’ABS est amorphe, c’est-à-dire qu’il n’a pas de structure cristalline. Il se ramollit progressivement lorsqu’il est chauffé plutôt que de fondre à une température précise. Sa température de transition vitreuse est d’environ 105 °C, et sa plage de transformation typique de 200 à 240 °C convient à l’injection, à l’extrusion et à la plupart des autres procédés de mise en forme à l’état fondu.
Propriétés clés de l'ABS
Choisir l'ABS pour un projet suppose de comprendre ce que la matière fait bien et où se situent ses limites. Le tableau ci-dessous résume les propriétés mécaniques, thermiques et physiques qui guident la plupart des choix de matière.
| Propriété | Valeur typique | Norme d'essai |
|---|---|---|
| Densité | 1,04 à 1,06 g/cm³ | ISO 1183 |
| Résistance à la traction | 41 à 45 MPa | ISO 527 / ASTM D638 |
| Module d'élasticité | 2,0 à 2,6 GPa | ISO 527 |
| Allongement à la rupture | 22 à 25 % | ISO 527 / ASTM D638 |
| Résistance au choc Izod, avec entaille | 160 à 200 J/m | ASTM D256 |
| Température de transition vitreuse | 105 à 95 °C | DSC |
| Température de ramollissement Vicat | Environ 100 °C | ISO 306 |
| Conductivité thermique | 0,1 W/m·K | Général |
| Résistivité électrique | 10¹⁵ ohm/cm | ASTM D257 |
| Absorption d'eau | 0,2 à 0,5 % | ASTM D570 |
| Classement d'inflammabilité | HB selon UL 94 | UL 94 |
Avertissement : les valeurs correspondent aux nuances ABS d'usage général. Les formulations spécifiques telles que les variantes à haute résistance aux chocs, ignifuges ou chargées de fibres de verre diffèrent. Confirmez toujours les propriétés à l'aide de la fiche technique de la nuance spécifique à votre application.
Propriétés mécaniques
L'ABS offre un bon équilibre entre rigidité et ténacité. Une résistance à la traction de 41 à 45 MPa et un module de 2,0 à 2,6 GPa lui donnent une rigidité suffisante pour les boîtiers et enveloppes structurels, tandis qu'une résistance au choc Izod entaillé de 160 à 200 J/m lui permet d'absorber l'énergie lors d'un impact soudain. Ces valeurs correspondent directement à ses applications : panneaux intérieurs automobiles, boîtiers d'outils électroportatifs et équipements de protection.
L'essentiel de cette ténacité provient de la phase de caoutchouc butadiène dispersée dans la matrice styrène-acrylonitrile. Une teneur plus élevée en butadiène augmente la résistance aux chocs, mais réduit la dureté de surface et la température de fléchissement sous charge. Les fabricants ajustent le ratio selon l'application finale. Les grades haute résistance aux chocs échangent une partie de leur rigidité contre une meilleure absorption d'énergie. Les grades standard privilégient la rigidité et l'état de surface.
Propriétés thermiques
L’ABS fonctionne de manière fiable à des températures de service continues allant jusqu’à environ 70 à 80 °C. Les propriétés mécaniques commencent à se dégrader au-delà de cette plage. La température de transition vitreuse de 105 à 105 °C marque le point où le matériau passe d’un comportement rigide à un comportement caoutchouteux.
Pour les applications soumises à une chaleur continue, comme les composants automobiles sous capot ou les luminaires, les grades d'ABS résistant à la chaleur ou des matières alternatives comme le polycarbonate ou le nylon conviennent souvent mieux.
La faible conductivité thermique de 0,1 W/m·K, associée à une résistivité volumique d'environ 10¹⁵ ohm/cm, fait de l'ABS un excellent isolant électrique. Il est largement retenu pour les boîtiers électroniques, les plaques d'interrupteurs et les conduits de câblage.
Résistance chimique
L'ABS résiste aux acides aqueux, aux alcalis, à l'acide chlorhydrique concentré et à l'acide phosphorique. Il supporte également l'exposition à l'alcool, aux huiles animales et végétales et à la plupart des huiles minérales sans dégradation. Ces propriétés le destinent aux raccords de plomberie, aux boîtiers d'équipements agroalimentaires et aux enceintes de laboratoire.
Les limites apparaissent avec certains solvants. L'acétone, la MEK et certains hydrocarbures chlorés dissolvent ou fissurent l'ABS. Une exposition prolongée aux UV dégrade aussi la surface, provoquant un jaunissement et une fragilisation. Pour un usage extérieur, des grades stabilisés aux UV ou des revêtements protecteurs sont généralement nécessaires.
Comment sont fabriquées les pièces en ABS
L'ABS peut être transformé par la plupart des procédés standards de fabrication plastique. Le bon procédé dépend du volume de production, de la géométrie de la pièce, des exigences de tolérance et du budget. Les quatre procédés présentés ci-dessous représentent la grande majorité des pièces en ABS produites aujourd'hui.
Moulage par injection
Le moulage par injection est le procédé de fabrication dominant pour les pièces en ABS à des volumes de production supérieurs à quelques centaines d'unités. Les granulés d'ABS sont chauffés et injectés sous pression dans un moule en acier ou en aluminium, puis refroidis et éjectés. La faible viscosité à l'état fondu et les bonnes caractéristiques d'écoulement permettent à la résine de remplir proprement des cavités à parois minces et de géométrie complexe.
Le retrait typique au moulage est de 0,4 à 0,7 %, suffisamment prévisible pour tenir des tolérances dimensionnelles serrées.
Le séchage avant moulage est important : l'ABS absorbe l'humidité, et des granulés non séchés produisent des marbrures en surface, une résistance au choc réduite et des écarts dimensionnels. La pratique courante consiste à sécher à 80 à 95 °C pendant trois à quatre heures dans un dessiccateur à air chaud.
Usinage CNC
Pour les prototypes, les petites séries ou les pièces qui exigent des tolérances plus serrées que ce que permet le moulage par injection, Usinage CNC de l'ABS est la voie pratique. L'ABS s'usine proprement sur les équipements standard de fraisage et de tournage. Il génère un minimum de chaleur pendant la coupe, accepte l'outillage carbure standard et produit un bon état de surface directement à la sortie de la machine.
Le fraisage en avalant donne généralement un meilleur état de surface sur l'ABS que le fraisage en opposition.
Le contrôle des copeaux est essentiel : les copeaux d'ABS peuvent fondre et adhérer à nouveau à la surface de la pièce en cas d'accumulation de chaleur, d'où l'intérêt d'un outillage affûté et de vitesses de broche modérées. Le lubrifiant est facultatif mais utile pour les travaux à tolérance serrée.
Impression 3D
L'ABS a été l'une des premières matières adoptées pour la modélisation par dépôt de fil fondu (FDM), et il reste l'un des thermoplastiques les plus imprimés. Comparé au PLA, l'ABS imprimé est plus résistant, plus thermorésistant et peut être lissé à la vapeur d'acétone pour obtenir une surface proche du moulage.
Les pièces imprimées en ABS sont surtout utiles pour les prototypes fonctionnels, les modèles de contrôle d'assemblage et les montages en petite série. Pour les pièces de production, le moulage par injection ou l'usinage CNC offrent généralement de meilleures propriétés mécaniques et une meilleure constance dimensionnelle.
Extrusion
Les plaques, barres et tubes ABS sont produits par extrusion, procédé dans lequel l'ABS chauffé est poussé à travers une filière pour créer des profilés continus. La plaque ABS extrudée est largement utilisée en thermoformage pour les coques de bagages, les habillages d'appareils électroménagers et les présentoirs en point de vente. La matière se thermoforme bien grâce à sa large plage de ramollissement et à sa bonne tenue à l'état fondu.
L'ABS comparé aux autres thermoplastiques courants
Le choix des matières se fait rarement de manière isolée. Les ingénieurs et les équipes achats comparent généralement l'ABS à une liste restreinte d'alternatives, selon l'application. Le tableau ci-dessous présente les comparaisons les plus courantes.
| Propriété | ABS | Polycarbonate | Polypropylène | Nylon 6/6 | PLA |
|---|---|---|---|---|---|
| Résistance aux chocs | Haut | Très élevé | Modéré | Haut | Faible |
| Résistance à la chaleur | Jusqu'à ~80 °C | Jusqu'à ~130 °C | Jusqu'à ~100 °C | Jusqu'à ~180 °C | Jusqu'à ~55 °C |
| Résistance chimique | Bonne résistance aux acides et aux bases | Faible résistance aux solvants | Excellent | Faible vs. acides | Limitée |
| stabilité aux UV | Pauvre | Modéré | Pauvre | Pauvre | Pauvre |
| Finition de la surface | Excellent | Excellent | Bon | Bon | Bon |
| Meilleur pour | Boîtiers, enveloppes, habillages intérieurs | Capots transparents, protections haute résistance | Charnières vivantes, cuves chimiques | Engrenages, roulements, pièces structurelles | Prototypes, modèles non fonctionnels |
Avertissement : les valeurs de résistance à la chaleur correspondent à la température de service continu, et non aux limites d'exposition de pointe ou de courte durée. Les performances réelles dépendent de la charge, de la durée et de l'environnement.
Quand l'ABS surpasse le polycarbonate
Le polycarbonate offre une meilleure résistance aux chocs et une température de service plus élevée, mais il coûte plus cher et est plus difficile à transformer. Pour les boîtiers opaques nécessitant une résistance aux chocs sans transparence optique, l'ABS offre une durabilité comparable à un coût unitaire inférieur. L'ABS s'usine également de manière plus prévisible ; le polycarbonate peut se fissurer si la pression de serrage est trop élevée ou si les outils de coupe sont émoussés.
Quand l'ABS surpasse le polypropylène
Le polypropylène offre une résistance chimique et une tenue en fatigue qui en font le meilleur candidat pour les charnières vivantes et les conteneurs chimiques. Il est toutefois plus difficile à peindre, plus difficile à coller et présente une surface cireuse. Lorsque la pièce exige un aspect peint ou plaqué de qualité, l'ABS est le meilleur candidat.
Quand choisir une autre solution
L'ABS atteint ses limites dans les environnements à chaleur prolongée au-dessus de 80 °C, en plein soleil sans protection UV et au contact de solvants agressifs. Le nylon ou le nylon chargé de fibre de verre convient souvent mieux dans ces conditions. Pour les boîtiers ou protections transparents, le polycarbonate ou le PMMA sont les choix standards.
Applications courantes de l'ABS

L’ABS est présent dans les secteurs qui recherchent un équilibre entre robustesse, aspect et coût. Les applications ci-dessous montrent où le mélange de propriétés de ce matériau apporte le plus de valeur.
Composants intérieurs automobiles
Les tableaux de bord, panneaux de porte, garnitures de montant, boîtiers de boîte à gants et composants de ceinture de sécurité sont couramment moulés en ABS. La matière résiste aux cycles de température à l'intérieur d'un habitacle, accepte bien les finitions texturées et la peinture, et répond aux exigences d'inflammabilité automobile dans les grades standard. L'American Chemistry Council rapporte une moyenne de 25 livres d'ABS par véhicule léger nord-américain.
Boîtiers d'électronique grand public et d'électroménager
Les boîtiers d'ordinateurs portables, les châssis d'écrans, les boîtiers de claviers, les enceintes d'imprimantes, les télécommandes, les corps d'aspirateurs et les garnitures de réfrigérateurs utilisent couramment l'ABS. Ses propriétés d'isolation électrique, sa stabilité dimensionnelle et son fini brillant le destinent à tout boîtier d'appareil électronique qui doit être esthétique et résister à la manipulation quotidienne.
Construction et plomberie
Les tubes et raccords ABS sont largement utilisés dans les réseaux d'évacuation, d'eaux usées et de ventilation. La matière résiste aux acides et aux bases présents dans les eaux usées, se colle proprement à la colle ABS et supporte les variations de température dans les canalisations enterrées ou encastrées. Le tube ABS est plus léger que la fonte et plus rapide à installer, ce qui réduit les coûts de main-d'œuvre sur les projets résidentiels et commerciaux.
Boîtiers de dispositifs médicaux
Les dispositifs médicaux non implantables, les boîtiers d'équipements de diagnostic, les plateaux et les boîtiers de dispositifs d'administration de médicaments utilisent l'ABS là où la résistance aux chocs, la facilité de stérilisation et une qualité de surface constante sont importantes. L'ABS est approuvé par la FDA pour le contact avec les aliments et les équipements médicaux, et il résiste aux cycles de nettoyage répétés typiques des environnements de santé.
Prototypage et développement produit
Comme l'ABS s'usine rapidement en CNC et s'imprime en 3D sur un équipement FDM standard, il sert de matériau de transition entre les modèles conceptuels et l'outillage de production. Les ingénieurs peuvent tester l'ajustement, la forme et la fonction avec des prototypes en ABS qui approchent le comportement mécanique de la pièce de série finale.
Nuances et mélanges d'ABS courants
Les fournisseurs de résine formulent différentes nuances d'ABS pour optimiser des propriétés spécifiques selon les applications cibles. Les familles les plus couramment spécifiées sont listées ci-dessous.
- ABS standard : La référence polyvalente, équilibrée pour la résistance aux chocs, la rigidité et la facilité de mise en œuvre. Adaptée à la plupart des applications de boîtiers, d'enceintes et de produits de consommation.
- ABS haute résistance aux chocs : Une teneur plus élevée en butadiène pour une meilleure ténacité, au prix d'une certaine rigidité et résistance à la chaleur. Préconisé pour les pièces exposées aux chutes, aux impacts ou à une manipulation brutale.
- ABS résistant à la chaleur : Une formulation modifiée avec une température de déformation à chaud plus élevée, utilisée dans l'automobile, l'éclairage et l'électroménager pour des températures de service continues supérieures à 80 °C.
- ABS ignifugé : Conforme aux exigences d'inflammabilité UL 94 V-0. Spécifié pour les applications électriques et électroniques soumises aux codes de sécurité incendie.
- Mélange ABS / PC : Combine la facilité de mise en œuvre de l'ABS avec la résistance aux chocs et à la chaleur plus élevée du polycarbonate. Courant dans les garnitures extérieures automobiles, les équipements de télécommunications et l'électronique robuste.
- ABS chargé fibre de verre : Contient 10 à 20 % de fibre de verre pour une rigidité accrue et une meilleure stabilité dimensionnelle à température élevée. Le compromis est un état de surface plus rugueux et une usure accrue des outils pendant l'usinage.
Le choix de la nuance doit suivre les conditions réelles de service, et non les seules exigences mécaniques. Deux pièces aux spécifications de résistance identiques peuvent appeler des formulations d'ABS très différentes une fois l'exposition à la chaleur, l'indice d'inflammabilité ou le profil d'impact pris en compte.
Points à prendre en compte pour la conception des pièces en ABS
Le choix de la matière ne représente qu'une partie de la décision de conception. La géométrie de la pièce et la conception des caractéristiques doivent aussi tenir compte du comportement de l'ABS lors de la mise en œuvre et en service. Les points ci-dessous couvrent les compromis qui reviennent le plus souvent.
Épaisseur de paroi
Pour les pièces en ABS moulées par injection, une épaisseur de paroi uniforme de 1,5 à 3,5 mm est typique, la valeur appropriée dépendant de la taille de la pièce, de la longueur d'écoulement et du rapport d'aspect des formes. Les sections épaisses refroidissent de façon inégale, créant des retassures sur les surfaces visibles et des vides internes qui fragilisent la pièce. Si une conception nécessite un bossage ou une nervure épaisse, l'évider et maintenir l'épaisseur de nervure à 50 à 60 % de la paroi adjacente réduit les retassures tout en conservant la résistance structurelle.
Angles de dépouille
L'ABS présente un retrait au moulage modéré de 0,4 à 0,7 %, ce qui signifie que les pièces adhèrent au noyau du moule en refroidissant. Une dépouille minimale de 1 degré sur les parois verticales est un point de départ courant et aide à prévenir les marques d'éjection, les rayures et les pièces bloquées. Les surfaces texturées nécessitent généralement une dépouille supplémentaire, souvent d'environ 1,5 degré par 0,025 mm de profondeur de texture, bien que le chiffre exact dépende du motif de texture et de la stratégie de démoulage.
Tolérances
L'ABS moulé par injection respecte des tolérances générales de 0,1 à 0,2 mm sur la plupart des formes. Des tolérances plus serrées sont réalisables mais augmentent le coût du moule et le temps de cycle. Pour les pièces nécessitant des ajustements plus précis, l'usinage CNC de l'ABS à partir de matière extrudée peut tenir 0,05 mm ou mieux, la plage atteignable dépendant de la géométrie, de la taille des formes et du bridage.
État de surface et post-traitement
L'ABS prend mieux la peinture, l'électrolyse et le marquage à chaud que la plupart des plastiques de grande consommation. L'ABS chromé est un substitut courant aux garnitures en métal coulé pour l'automobile et l'électroménager, avec un aspect similaire pour un poids et un coût moindres. Le lissage à la vapeur d'acétone est utilisé sur les pièces ABS imprimées en 3D pour réduire les lignes de couche et obtenir une qualité de surface proche du moulage.
Fabrication de pièces en ABS chez Yijin Solution
L’ABS récompense un travail préparatoire rigoureux : la bonne nuance, une géométrie de pièce adaptée au procédé et un fabricant doté de la capacité de contrôle pour vérifier le résultat. Yijin Solution fabrique des pièces ABS sur mesure via les deux Usinage CNC, moulage par injection, et Impression 3D, avec un accompagnement DFM complet dès l'analyse du plan tout au long de la production. Notre équipe d'ingénierie vous aide à sélectionner la bonne nuance d'ABS pour votre application et à optimiser la géométrie de votre pièce pour le procédé de fabrication choisi.
Importez votre fichier CAO pour une analyse DFM gratuite et un devis sous 24 heures.
FAQ sur le matériau ABS
L'ABS est-il sans danger pour le contact alimentaire ?
L’ABS est approuvé par la FDA pour le contact alimentaire dans des grades spécifiques, et non en tant que catégorie de matériau générale. Si l’application implique un contact alimentaire direct, confirmez la conformité FDA du grade spécifique auprès du fournisseur de résine et spécifiez de l’ABS de qualité alimentaire sur le plan de la pièce.
Quelle est la différence entre l'ABS et le polycarbonate ?
L'ABS coûte moins cher et se transforme plus facilement, tandis que le polycarbonate offre une meilleure résistance aux chocs, une meilleure tenue à la chaleur et une transparence optique. Pour les boîtiers et enceintes opaques où le coût compte, l'ABS est le meilleur choix. Pour les pièces transparentes ou haute température, le polycarbonate justifie son surcoût.
L'ABS peut-il être utilisé en extérieur ?
L'ABS standard se dégrade sous une exposition prolongée aux UV, avec jaunissement, faïençage de surface et réduction de la résistance aux chocs. Pour les applications extérieures, les grades d'ABS stabilisés aux UV, les revêtements résistants aux UV ou une alternative comme l'ASA sont les réponses typiques. L'ASA offre un profil de propriétés presque identique à l'ABS avec une résistance aux intempéries nettement meilleure.
L'ABS est-il recyclable ?
L'ABS est un thermoplastique qui peut être fondu et retraité. Le recyclage mécanique domine le marché, représentant 62,4 % du chiffre d'affaires total des méthodes de recyclage de l'ABS en 2025. L'ABS recyclé conserve la plupart de ses propriétés mécaniques, bien qu'une certaine perte de résistance aux chocs et de qualité de surface se produise à chaque cycle de recyclage. Pour les applications où le contenu recyclé compte, confirmez le taux de matière recyclée avec le fournisseur.
Quel est le point de fusion de l'ABS ?
ABS is amorphous and does not have a true melting point. It softens gradually above its glass transition temperature of around 220 °F and becomes processable between 392 and 464 °F. That gradual softening, rather than a sharp melt transition, is what makes ABS suit injection molding, extrusion, and thermoforming.
Retour en haut de la page : Qu'est-ce que l'ABS ? Propriétés, applications et guide de fabrication





 English
 Spanish
 German
 French