




El acrilonitrilo butadieno estireno, o ABS, es un polímero termoplástico utilizado en todo, desde salpicaderos de coche y ladrillos LEGO hasta cascos de protección y carcasas electrónicas. Es uno de los plásticos técnicos más procesados en moldeo por inyección, mecanizado CNC e impresión 3D, valorado por su estabilidad dimensional, un acabado superficial limpio y un perfil de coste que encaja tanto en prototipos como en series de producción.
Esta guía explica qué es realmente el ABS a nivel de polímero, las propiedades mecánicas y térmicas que condicionan el diseño de la pieza, cómo se compara con otros termoplásticos habituales y los procesos de fabricación que lo transforman en piezas acabadas
¿Qué es el material ABS?
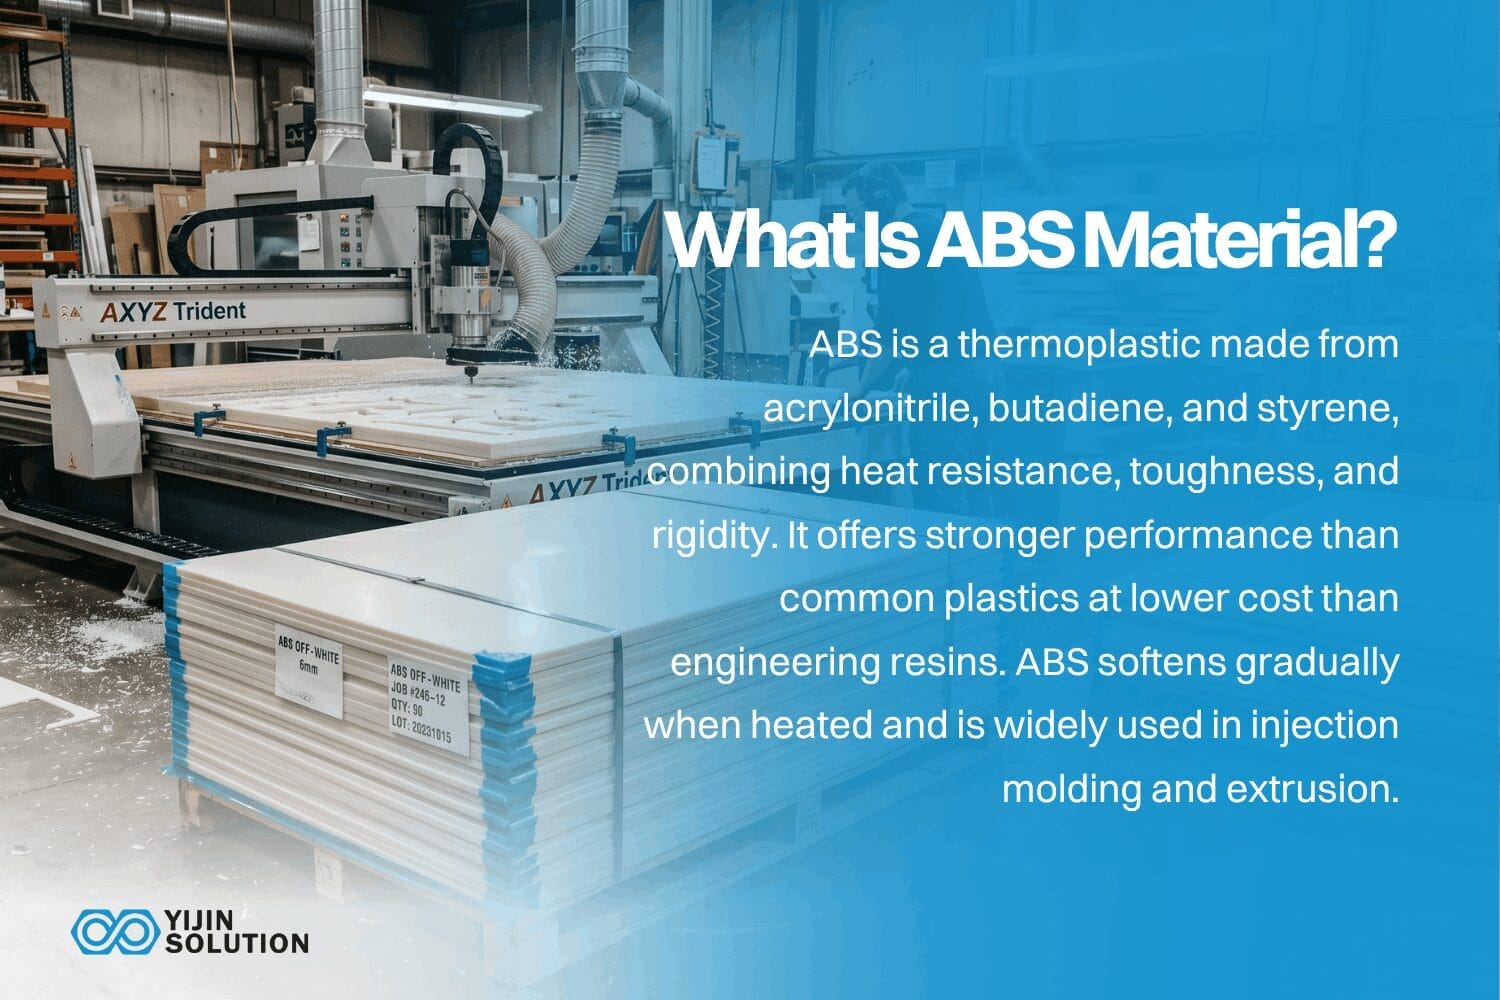
El ABS es un polímero termoplástico que se obtiene polimerizando tres monómeros: acrilonitrilo, butadieno y estireno. Cada monómero aporta una propiedad distinta al material final. El acrilonitrilo aporta resistencia química y estabilidad térmica. El butadieno añade tenacidad y resistencia al impacto. El estireno proporciona rigidez, brillo y facilidad de procesado.
En la jerarquía de los plásticos técnicos, el ABS se sitúa entre los plásticos básicos como el polietileno y las resinas de altas prestaciones como el PEEK. Ofrece un rendimiento mecánico superior al del poliestireno o el polipropileno a un coste inferior al del nailon o el policarbonato.
Ese posicionamiento ayuda a explicar un mercado global de resina ABS de aproximadamente 9,35 millones de toneladas en 2025.
El ABS es amorfo, es decir, no tiene estructura cristalina. Se reblandece gradualmente al calentarse en lugar de fundirse a una temperatura concreta. Su temperatura de transición vítrea es de unos 105 °C, y el rango de procesado típico de 200 a 240 °C es adecuado para moldeo por inyección, extrusión y la mayoría de los demás métodos de conformado por fusión.
Propiedades clave del material ABS
Elegir ABS para un proyecto implica entender qué hace bien el material y dónde están sus límites. La siguiente tabla resume las propiedades mecánicas, térmicas y físicas que determinan la mayoría de las decisiones sobre materiales.
| Propiedad | Valor típico | Norma de ensayo |
|---|---|---|
| Densidad | 1,04 a 1,06 g/cm³ | ISO 1183 |
| Resistencia a la tracción | 41 a 45 MPa | ISO 527 / ASTM D638 |
| Módulo de elasticidad | 2,0 a 2,6 GPa | ISO 527 |
| Alargamiento a la rotura | 22 a 25% | ISO 527 / ASTM D638 |
| Resistencia al impacto Izod, con entalla | 160 a 200 J/m | ASTM D256 |
| Temperatura de transición vítrea | 220 a 221 °F | DSC |
| Temperatura de reblandecimiento Vicat | Aproximadamente 100 °C | ISO 306 |
| Conductividad térmica | 0,1 W/m·K | General |
| Resistividad eléctrica | 10¹⁵ ohm/cm | ASTM D257 |
| Absorción de agua | 0,2 a 0,5% | ASTM D570 |
| Clasificación de inflamabilidad | HB según UL 94 | UL 94 |
Aviso: los valores corresponden a grados de ABS de uso general. Las formulaciones específicas, como las variantes de alto impacto, ignífugas o con fibra de vidrio, serán diferentes. Confirme siempre las propiedades con la ficha técnica del grado concreto para su aplicación.
Propiedades mecánicas
El ABS ofrece un equilibrio útil entre rigidez y tenacidad. Su resistencia a la tracción de 41 a 45 MPa y su módulo de 2,0 a 2,6 GPa le confieren la rigidez suficiente para carcasas y envolventes estructurales, mientras que su resistencia al impacto Izod con entalla de 160 a 200 J/m significa que absorbe bien la energía ante impactos repentinos. Estos valores se corresponden directamente con sus aplicaciones: paneles interiores de automoción, carcasas de herramientas eléctricas y equipos de protección.
Gran parte de esa tenacidad proviene de la fase de caucho de butadieno dispersa en la matriz de estireno-acrilonitrilo. Un mayor contenido de butadieno aumenta la resistencia al impacto, pero reduce la dureza superficial y la temperatura de deflexión térmica. Los fabricantes ajustan la proporción según la aplicación final. Las calidades de alto impacto sacrifican algo de rigidez a cambio de una mejor absorción de energía. Las calidades estándar priorizan la rigidez y el acabado superficial.
Propiedades térmicas
El ABS funciona de forma fiable a temperaturas de servicio continuas de hasta unos 70 a 80 °C. Por encima de ese rango, las propiedades mecánicas empiezan a degradarse. La temperatura de transición vítrea, de 105 a 105 °C, marca el punto en el que el material pasa de un comportamiento rígido a uno gomoso.
Para aplicaciones con calor continuo, como piezas de automoción bajo el capó o luminarias, los grados de ABS resistentes al calor u otros materiales alternativos como el policarbonato o el nailon suelen encajar mejor.
La baja conductividad térmica de 0,1 W/m·K, combinada con una resistividad volumétrica en torno a 10¹⁵ ohm/cm, convierte al ABS en un excelente aislante eléctrico. Se especifica ampliamente para carcasas electrónicas, placas de interruptores y conductos de cableado.
Resistencia química
El ABS resiste ácidos acuosos, álcalis, ácido clorhídrico concentrado y ácido fosfórico. También soporta la exposición a alcohol, aceites animales y vegetales y la mayoría de los aceites minerales sin degradarse. Esas propiedades lo hacen adecuado para racores de fontanería, carcasas de equipos de procesado de alimentos y armarios de laboratorio.
Los límites aparecen con disolventes concretos. La acetona, la MEK y algunos hidrocarburos clorados disuelven o agrietan el ABS. La exposición prolongada a los rayos UV también degrada la superficie, provocando amarilleamiento y fragilización. Para servicio en exteriores, normalmente se requieren grados estabilizados frente a los UV o recubrimientos protectores.
Cómo se fabrican las piezas de ABS
El ABS se puede procesar mediante la mayoría de los métodos estándar de fabricación de plásticos. El proceso adecuado depende del volumen de producción, la geometría de la pieza, los requisitos de tolerancia y el presupuesto. Los cuatro que se describen a continuación representan la gran mayoría de las piezas de ABS que se producen hoy en día.
Moldeo por inyección
El moldeo por inyección es el proceso de fabricación dominante para piezas de ABS en volúmenes de producción superiores a unos cientos de unidades. Los gránulos de ABS se calientan y se inyectan en un molde de acero o aluminio a presión; después se enfrían y se expulsan. La baja viscosidad en fundido y sus buenas características de fluidez permiten que la resina llene limpiamente cavidades de paredes finas y geometría compleja.
La contracción típica del molde oscila entre el 0,4 y el 0,7%, lo suficientemente predecible como para mantener tolerancias dimensionales ajustadas.
El secado antes del moldeo es importante: el ABS absorbe humedad y los gránulos sin secar producen estrías superficiales, menor resistencia al impacto e inconsistencia dimensional. La práctica estándar es secar a 80-95 °C durante tres o cuatro horas en un secador desecante.
Mecanizado CNC
Para prototipos, series cortas o piezas que requieren tolerancias más ajustadas de las que puede ofrecer el moldeo por inyección, Mecanizado CNC de ABS es la vía práctica. El ABS se mecaniza con limpieza en equipos estándar de fresado y torneado. Genera un calor mínimo durante el corte, admite herramientas de carburo estándar y produce un buen acabado superficial directamente de la máquina.
El fresado en concordancia suele dar un mejor acabado en ABS que el fresado en oposición.
El control de la viruta es importante: las virutas de ABS pueden fundirse y volver a adherirse a la superficie de la pieza si se acumula calor, por lo que las herramientas afiladas y las velocidades de husillo moderadas ayudan. El refrigerante es opcional pero útil para trabajos de tolerancias ajustadas.
Impresión 3D
El ABS fue uno de los primeros materiales adoptados para el modelado por deposición fundida (FDM) y sigue siendo uno de los termoplásticos más impresos. En comparación con el PLA, las impresiones en ABS son más resistentes, más termorresistentes y pueden alisarse con vapor de acetona para obtener una superficie casi de molde.
Las piezas de ABS impresas son más útiles para prototipos funcionales, modelos de comprobación de ajuste y utillajes de series cortas. Para piezas de producción, el moldeo por inyección o el mecanizado CNC suelen ofrecer mejores propiedades mecánicas y consistencia dimensional.
Extrusión
Las existencias de chapa, barra y tubo de ABS se producen por extrusión, en la que el ABS calentado se fuerza a través de una hilera para crear perfiles continuos. La chapa de ABS extruida se utiliza ampliamente en termoconformado para carcasas de maletas, revestimientos de electrodomésticos y expositores publicitarios. El material se termoconforma bien gracias a su amplio rango de reblandecimiento y su buena resistencia en estado fundido.
ABS frente a otros termoplásticos habituales
La selección de materiales rara vez se hace de forma aislada. Los ingenieros y los equipos de compras suelen comparar el ABS con una lista corta de alternativas, en función de la aplicación. La tabla siguiente recoge las comparaciones directas más habituales.
| Propiedad | ABS | Policarbonato | Polipropileno | Nylon 6/6 | PLA |
|---|---|---|---|---|---|
| Resistencia al impacto | Alta | Muy alta | Moderado | Alta | Bajo |
| Resistencia al calor | Hasta ~80 °C | Hasta ~130 °C | Hasta ~100 °C | Hasta ~180 °C | Hasta ~55 °C |
| Resistencia química | Buena resistencia a ácidos y álcalis | Deficiente frente a disolventes | Excelente | Baja frente a ácidos | Limitado |
| Estabilidad a los rayos UV | Pobre | Moderado | Pobre | Pobre | Pobre |
| Acabado superficial | Excelente | Excelente | Bien | Bien | Bien |
| Lo mejor para | Carcasas, envolventes, molduras interiores | Cubiertas transparentes, protectores de alto impacto | Bisagras vivas, depósitos químicos | Engranajes, rodamientos, piezas estructurales | Prototipos, modelos no funcionales |
Aviso legal: los valores de resistencia térmica reflejan la temperatura de servicio continuo, no los límites de exposición puntual o a corto plazo. El rendimiento real depende de la carga, la duración y el entorno.
Cuándo el ABS supera al policarbonato
El policarbonato ofrece mayor resistencia al impacto y una temperatura de servicio más alta, pero cuesta más y es más difícil de procesar. Para carcasas opacas que necesitan resistencia al impacto sin transparencia óptica, el ABS ofrece una durabilidad comparable con un coste por pieza menor. El ABS además se mecaniza de forma más predecible; el policarbonato puede agrietarse si la presión de amarre es demasiado alta o si las herramientas de corte están desgastadas.
Cuándo el ABS supera al polipropileno
El polipropileno destaca por su resistencia química y su vida a fatiga, lo que lo convierte en el candidato más sólido para bisagras vivas y contenedores químicos. También es más difícil de pintar, más difícil de unir con adhesivos y genera una superficie cerosa. Cuando la pieza necesita un aspecto pintado o recubierto de alta calidad, el ABS es el mejor candidato.
Cuándo elegir otra opción
El ABS alcanza sus límites en entornos de calor sostenido por encima de 80 °C, a la luz solar directa sin protección UV y en contacto con disolventes agresivos. El nailon o el nailon con fibra de vidrio suelen encajar mejor en esas condiciones. Para carcasas o protectores transparentes, el policarbonato o el PMMA son las opciones habituales.
Aplicaciones habituales del material ABS

El ABS está presente en sectores que necesitan un equilibrio entre resistencia, aspecto y precio. Las aplicaciones que se muestran a continuación indican dónde la combinación de propiedades del material aporta más valor.
Piezas para interiores de automoción
Los salpicaderos, paneles de puerta, guarnecidos de pilar, carcasas de guantera y componentes de cinturón de seguridad se moldean habitualmente en ABS. El material soporta los ciclos térmicos del interior del habitáculo, admite bien acabados texturizados y pintura, y cumple los requisitos de inflamabilidad de automoción en grados estándar. El American Chemistry Council informa de una media de 25 libras de ABS por vehículo ligero norteamericano.
Carcasas de electrónica de consumo y electrodomésticos
Las carcasas de portátiles, los marcos de monitores, las carcasas de teclados, las carcasas de impresoras, los mandos a distancia, los cuerpos de aspiradoras y los revestimientos de frigoríficos suelen utilizar ABS. Sus propiedades de aislamiento eléctrico, su estabilidad dimensional y su acabado superficial de alto brillo lo hacen adecuado para cualquier carcasa de dispositivo electrónico que deba verse bien y resistir el uso diario.
Construcción y fontanería
Los tubos y accesorios de ABS se utilizan ampliamente en sistemas de desagüe, residuos y ventilación. El material resiste los ácidos y álcalis presentes en las aguas residuales, se une limpiamente con cemento disolvente para ABS y soporta las fluctuaciones de temperatura en instalaciones de fontanería enterradas o empotradas en pared. El tubo de ABS es más ligero que el hierro fundido y más rápido de instalar, lo que reduce los costes de mano de obra en proyectos residenciales y comerciales.
Carcasas para dispositivos médicos
Los dispositivos médicos no implantables, las envolventes de equipos de diagnóstico, las bandejas y las carcasas de dispositivos de administración de fármacos utilizan ABS cuando importan la resistencia al impacto, la facilidad de esterilización y una calidad superficial constante. El ABS está aprobado por la FDA para el contacto con alimentos y equipos médicos, y soporta los ciclos de limpieza repetidos típicos de los entornos sanitarios.
Prototipado y desarrollo de producto
Como el ABS puede mecanizarse con CNC rápidamente e imprimirse en 3D en equipos FDM estándar, sirve como material puente entre los modelos conceptuales y los utillajes de producción. Los ingenieros pueden probar el ajuste, la forma y la función con prototipos de ABS que se aproximan al comportamiento mecánico de la pieza de producción final.
Grados y mezclas de ABS más habituales
Los proveedores de resina formulan distintas calidades de ABS para optimizar propiedades específicas según la aplicación objetivo. A continuación se enumeran las familias más habituales.
- ABS de uso general: El caballo de batalla estándar, equilibrado en resistencia al impacto, rigidez y mecanabilidad. Adecuado para la mayoría de aplicaciones de carcasas, envolventes y productos de consumo.
- ABS de alto impacto: Mayor contenido de butadieno para mejorar la tenacidad, a costa de algo de rigidez y resistencia térmica. Se especifica para piezas expuestas a caídas, impactos o manipulación brusca.
- ABS resistente al calor: Una formulación modificada con una temperatura de deflexión térmica más alta, utilizada en aplicaciones de automoción, iluminación y electrodomésticos con temperaturas de servicio sostenidas superiores a 80 °C.
- ABS ignífugo: Cumple los requisitos de inflamabilidad UL 94 V-0. Especificado para aplicaciones eléctricas y electrónicas sujetas a normativas de seguridad contra incendios.
- Mezcla de ABS / PC: Combina la procesabilidad del ABS con la mayor resistencia al impacto y resistencia térmica del policarbonato. Habitual en molduras exteriores de automoción, equipos de telecomunicaciones y electrónica robusta.
- ABS con fibra de vidrio: Contiene entre un 10 y un 20% de fibra de vidrio para una mayor rigidez y una mejor estabilidad dimensional a temperaturas elevadas. La contrapartida es un acabado superficial más rugoso y un mayor desgaste de la herramienta durante el mecanizado.
La selección del grado debe responder a las condiciones reales de servicio, no solo a los requisitos mecánicos. Dos piezas con especificaciones de resistencia idénticas pueden requerir formulaciones de ABS muy distintas una vez que se tienen en cuenta la exposición al calor, la clasificación de inflamabilidad o el perfil de impacto.
Consideraciones de diseño para piezas de ABS
La selección del material es solo una parte de la decisión de diseño. La geometría de la pieza y el diseño de sus características también deben tener en cuenta cómo se comporta el ABS durante el procesado y en servicio. Los apartados siguientes cubren los compromisos que surgen con más frecuencia.
Grosor de la pared
Para las piezas de ABS moldeadas por inyección, lo habitual es un espesor de pared uniforme de 1,5 a 3,5 mm, y el valor adecuado depende del tamaño de la pieza, la longitud de flujo y la relación de aspecto de los detalles. Las secciones gruesas se enfrían de forma desigual, lo que genera marcas de hundimiento en las superficies visibles y huecos internos que debilitan la pieza. Si un diseño necesita un jefe o un nervio grueso, vaciarlo y mantener el espesor del nervio entre el 50 y el 60% del de la pared adyacente reduce el hundimiento sin perder resistencia estructural.
Ángulos de giro
El ABS tiene una contracción de moldeo moderada, de 0,4 a 0,7%, lo que significa que las piezas se agarran al macho del molde a medida que se enfrían. Un mínimo de 1 grado de ángulo de desmoldeo en paredes verticales es un punto de partida habitual y ayuda a evitar marcas de expulsión, rozaduras y piezas atascadas. Las superficies texturizadas suelen necesitar un ángulo de desmoldeo adicional, a menudo en torno a 1,5 grados por cada 0,025 mm de profundidad de textura, aunque la cifra exacta depende del patrón de textura y de la estrategia de desmoldeo.
Tolerancias
El ABS moldeado por inyección mantiene tolerancias generales de 0,1 a 0,2 mm en la mayoría de los detalles. Se pueden lograr tolerancias más ajustadas, pero aumentan el coste del molde y el tiempo de ciclo. Para piezas que necesitan un ajuste más fino, el mecanizado CNC de ABS a partir de material extruido puede mantener 0,05 mm o mejor, con un margen alcanzable que depende de la geometría, el tamaño del detalle y la sujeción.
Acabado superficial y posprocesado
El ABS acepta mejor la pintura, el recubrimiento electrolítico y el estampado en caliente que la mayoría de los plásticos de uso común. El ABS cromado es un sustituto habitual de las molduras de metal fundido a presión en aplicaciones de automoción y electrodomésticos, con una apariencia similar a menor peso y coste. El alisado por vapor con acetona se utiliza en piezas de ABS impresas en 3D para reducir las líneas de capa y lograr una calidad superficial casi idéntica a la del molde.
Fabricación de ABS en Yijin Solution
El ABS premia el trabajo previo cuidadoso: el grado adecuado, una geometría de pieza ajustada al proceso y un fabricante con la capacidad de inspección para verificar el resultado. Yijin Solution fabrica piezas de ABS a medida mediante ambos Mecanizado CNC, moldeo por inyección, y Impresión 3D, con apoyo DFM completo desde la revisión inicial del diseño hasta la producción. Nuestro equipo técnico le ayuda a seleccionar el grado de ABS adecuado para su aplicación y a optimizar la geometría de su pieza para el proceso de fabricación elegido.
Suba su archivo CAD para una revisión DFM gratuita y un presupuesto en 24 horas.
Preguntas frecuentes sobre el material ABS
¿Es el plástico ABS apto para uso alimentario?
El ABS está aprobado por la FDA para contacto alimentario en grados específicos, no como categoría general de material. Si la aplicación implica contacto directo con alimentos, confirme el cumplimiento FDA del grado concreto con el proveedor de resina y especifique ABS apto para uso alimentario en el plano de la pieza.
¿Cuál es la diferencia entre ABS y policarbonato?
El ABS cuesta menos y se mecaniza con más facilidad, mientras que el policarbonato ofrece mayor resistencia al impacto, mejor resistencia al calor y transparencia óptica. Para carcasas y envolventes opacos donde el coste importa, el ABS es la opción más sólida. Para piezas transparentes o de alta temperatura, el policarbonato justifica su precio superior.
¿Se puede utilizar ABS en exteriores?
El ABS estándar se degrada con la exposición prolongada a los rayos UV, con amarilleamiento, craquelado superficial y reducción de la resistencia al impacto. Para aplicaciones en exteriores, las respuestas típicas son las calidades de ABS estabilizado frente a los UV, los recubrimientos resistentes a los UV o una alternativa como el ASA. El ASA ofrece un perfil de propiedades casi idéntico al del ABS con una resistencia a la intemperie significativamente mejor.
¿Es reciclable el ABS?
El ABS es un termoplástico y se puede fundir y reprocesar. El reciclaje mecánico domina el mercado, con un 62,4% de los ingresos totales por reciclaje de ABS en 2025. El ABS reciclado conserva la mayor parte de sus propiedades mecánicas, aunque en cada ciclo de reciclaje se produce cierta pérdida de resistencia al impacto y de calidad superficial. En aplicaciones donde el contenido reciclado sea importante, confirme con el proveedor el porcentaje de material reciclado.
¿Cuál es el punto de fusión del ABS?
ABS is amorphous and does not have a true melting point. It softens gradually above its glass transition temperature of around 220 °F and becomes processable between 392 and 464 °F. That gradual softening, rather than a sharp melt transition, is what makes ABS suit injection molding, extrusion, and thermoforming.
Volver arriba: ¿Qué es el material ABS? Propiedades, aplicaciones y guía de fabricación




 English
 Spanish
 German
 French