

Le principe de fonctionnement
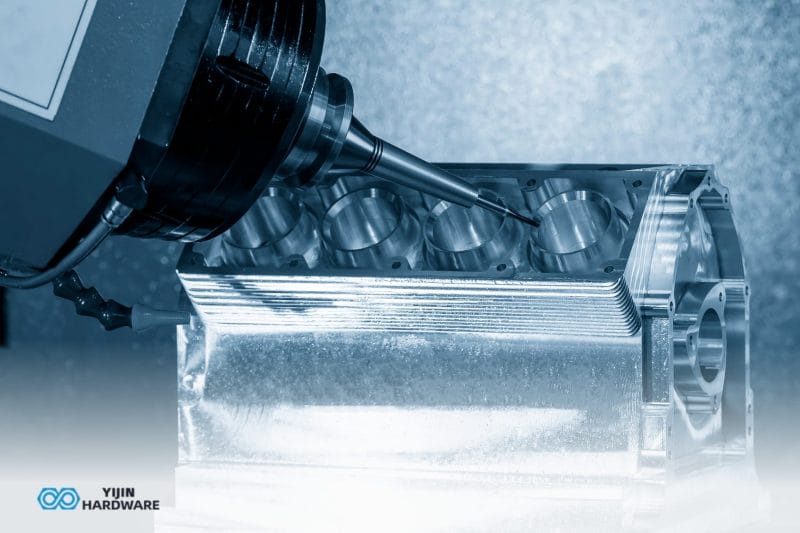
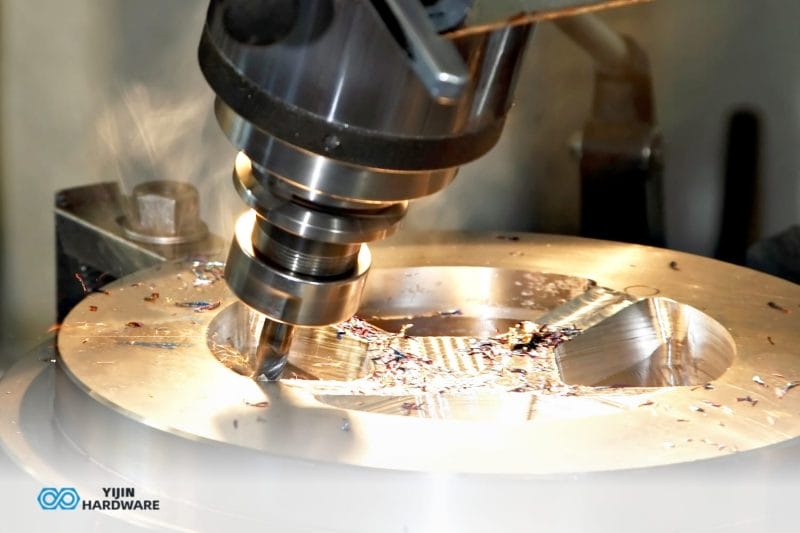
En utilisant la ligne en spirale de la liaison à trois axes G03/G02, l'outil longe la surface de la pièce à usiner (paroi du trou ou aspect cylindrique). Après une semaine d'interpolation en spirale, l'outil Z se déplace d'un pas dans la direction négative.
Principe de programmation : G02 Z-2.5 I3.
Z-2.5 équivaut à un pas de 2,5 mm
Supposons que le rayon de l'outil soit de 5 mm et que le filetage de la vis droite soit de M16.
Avantage
L'utilisation d'une fraiseuse ou d'un centre d'usinage CNC à trois axes pour le traitement des filets, par rapport au traitement traditionnel des filets.
1. Le pas de la fraise à 2 filets peut traiter une variété de diamètres nominaux, le pas des filets internes et externes de 2 mm.
2. L'utilisation du mode de fraisage pour le traitement des filets permet d'améliorer la qualité des filets par rapport à la méthode traditionnelle.
3. Il est utilisé comme outil pour les lames de clips de machines, pour une longue durée de vie.
4. Fraise à fileter multi-dents, la vitesse de traitement est bien supérieure à celle du taraudage.
5. Après le premier contrôle, la qualité de traitement des pièces situées derrière est stable.

Méthode d'utilisation
G65 P1999 X_ Y_ Z_ R_ A_ B_ C_ S_ F_
Position centrale du trou fileté XY ou du filetage MALE X=#24 Y=#25
Usinage du filet Z vers le bas, position de l'axe Z (coordonnées absolues) Z=#26
R Position rapide (hauteur de sécurité) commencer à couper le fil à la position R=#18
Pas de filetage A A=#1
Diamètre nominal du filetage B B=#2
C Le rayon de l'outil de la fraise à fileter C=#3 est négatif pour le filetage intérieur et positif pour le filetage extérieur.
Vitesse de rotation de la broche
F La vitesse d'avance est principalement utilisée pour contrôler l'outil de coupe par dent.
G65 P1999 X30 Y30 Z-10 R2 A2 B16 C-5 S2000 F150 ;
Le filet droit M16 avec un pas de 2 et une profondeur de 10 a été usiné à la position X30Y30. La vitesse de la broche était de 2000 et la progression de l'avance de 150 mm/min.
Code des macroprogrammes
O1999 ;
G90G94G17G40 ;
G0X #24 Y #25 ; Permet de localiser rapidement les coordonnées X et Y au centre du fil.
M3S #19 ; La broche tourne vers l'avant à la vitesse réglée
#31 = #2 * 0,5 + #3 ; Calculer le décalage de l'outil
18 - #32 = 1 ; La position de la première coupe lorsque le cutter suit la ligne en spirale
#33 = #24 à 31 ; Calculer la position où l'outil se déplace au point de départ du fil
G0Z#18 ; L'outil est rapidement positionné pour pointer vers R
G1X #33 F #9 ; L'outil est interpolé directement jusqu'au point de départ de l'hélice, qui se trouve dans la direction négative de X
N20 G02Z-#32 I#31 ; Prendre le décalage comme le rayon, prendre le pas comme la fraise hélicoïdale Z down (coordonnée absolue)
IF [#32 le #26] GOTO30 ; Le saut est effectué lorsque la position Z actuelle est supérieure ou égale à la position Z définie vers le bas.
#32 = #32 - #1 ; Position cible de la profondeur de l'hélice suivante dans la direction Z (coordonnées absolues)
GOTO20 ;
N30 ;
IF [#3 gt0] THEN #6 = #33 - #1 ; Pour le filetage extérieur, l'outil est rétracté d'un pas dans la direction X négative.
IF [#3 lt0] THEN #6 = #24 ; Pour les filets intérieurs, l'outil se déplace au centre du filet lorsqu'il est rétracté.
G0X#6
G90 G0Z#18 ; Soulever le couteau à une hauteur sûre
M99.




 English
 Spanish
 German
 French