




Le microbillage et le sablage figurent parmi les décisions de spécification les plus courantes en traitement de surface, et le bon choix dépend presque entièrement de la destination de la pièce. Le microbillage produit un aspect satiné uniforme avec une rugosité d’environ Ra 0,8 à 3,2 µm et une variation dimensionnelle négligeable. Le sablage élimine la rouille épaisse, la calamine et les anciens revêtements, atteignant des valeurs Ra allant jusqu’à 22 µm.
L'un est un traitement de finition esthétique. L'autre est une étape de préparation de surface agressive. Spécifier le mauvais fait perdre de l'argent sur les pièces légères et laisse les pièces lourdes sous-préparées pour le revêtement ; les sections ci-dessous détaillent donc à quel cas chaque procédé correspond réellement.
Microbillage ou sablage : réponse rapide

Le microbillage est le meilleur choix lorsque la pièce nécessite un fini cosmétique maîtrisé, des tolérances serrées ou sera anodisée après microbillage. Les billes de verre créent une texture satinée uniforme sans incruster de contaminants ni affecter les dimensions critiques. Pour les pièces présentant des tolérances inférieures à 0,05 mm sur les surfaces critiques, le microbillage est la spécification la plus sûre.
Le sablage s'impose lorsque le travail consiste à éliminer une rouille épaisse, une peinture épaisse ou du calaminage sur de l'acier de construction, et lorsqu'un profil d'accroche profond est nécessaire pour des revêtements industriels.
Microbillage ou sablage : l'essentiel en un coup d'œil
Le tableau ci-dessous résume les caractéristiques qui orientent le choix entre les deux procédés. Chaque ligne est développée dans les sections qui suivent.
| Attribut | Sablage de perles | Sablage |
|---|---|---|
| Média abrasif | Billes de verre sphériques, céramique ou plastique | Oxyde d'aluminium, carbure de silicium, grenaille d'acier, grenat |
| Mécanisme | Microbillage par impact compressif | Micro-coupe par enlèvement angulaire agressif |
| Rugosité de la surface | Ra 0,8 à 3,2 µm avec microbillage aux billes de verre à pression standard | Ra 1 à 22 µm selon le grain et le type de média |
| Résultat de l'état de surface | Satiné ou mat uniforme et sans direction | Texturé, anguleux, plus mat et rugueux |
| Enlèvement de matière | Minime, à l'échelle du micron | Modéré à important |
| Matériaux adaptés | Aluminium, inox, titane, alliages délicats | Acier, fonte, béton, métaux fortement corrodés |
| Applications idéales | Finition de précision, esthétique, ébavurage | Élimination de rouille et peinture tenaces, préparation de revêtement |
| Adhérence après revêtement | Bon ; texture à micro-alvéoles régulière | Excellente ; profil d'ancrage angulaire profond |
| Impact dimensionnel | Négligeable ; sans risque pour les caractéristiques à tolérance serrée | Mesurable ; peut affecter les tolérances à 0,1 mm ou plus serré |
| Santé et sécurité | Pas de poussière de silice ; microbillage sans plomb | Poussière de silice réglementée par l’OSHA 29 CFR 1910.1053 |
| Recyclabilité des supports | Billes de verre réutilisables de 5 à 30 cycles | Varie selon le média ; certains à usage unique |
| Coût relatif par cycle | Coût du média plus élevé, cycle plus lent | Coût du média inférieur, cycle plus rapide |
Qu'est-ce que le microbillage ?
Le microbillage est un procédé de traitement de surface qui projette des médias sphériques, le plus souvent des billes de verre sodocalcique, sur une pièce à l'aide d'air comprimé. Les billes sont rondes, pas angulaires, et cette forme est toute la raison pour laquelle le procédé fonctionne comme il le fait.
Lorsqu'une bille sphérique frappe une surface métallique, elle crée une micro-déformation de compression, une micro-cuvette, sans entamer la matière. Des milliers de ces cuvettes qui se chevauchent produisent une texture satinée ou mate uniforme et sans direction. L'enlèvement de matière reste au niveau du micron. Sur l'aluminium, la variation dimensionnelle se situe entre 0,005 et 0,015 mm par surface, ce qui rend le microbillage sans risque pour les caractéristiques tenues à 0,02 mm ou plus serré.
Les billes de verre sont le média le plus courant. Fabriquées en verre sodocalcique, elles produisent une finition lisse et préservent la couleur naturelle du substrat, gardant l'aluminium brillant et l'inox propre. Les billes céramique coupent légèrement plus vite et durent plus longtemps dans la cabine. Les billes plastique sont l'option la plus douce, réservée aux substrats délicats ou aux pièces à parois minces où même la pression des billes de verre pourrait provoquer une déformation.
La rugosité de surface obtenue par microbillage à billes de verre aux pressions standard se situe dans la plage Ra 0,8 à 3,2 µm. Le microbillage convient donc à la préparation avant anodisation, aux boîtiers de dispositifs médicaux, à l’ébavurage de fixations aéronautiques et aux boîtiers aluminium usinés CNC où l’uniformité esthétique compte.
Avantages
- Finition uniforme sans texture directionnelle, idéale pour les surfaces esthétiques et la préparation à l'anodisation.
- Variation dimensionnelle négligeable, sans risque pour les caractéristiques à tolérance serrée de 0,02 mm et plus fines.
- Pas de poussière de silice cristalline. Les billes de verre sont sans plomb et présentent un risque moindre pour la santé des opérateurs.
- Le média est réutilisable. Les billes de verre de qualité tiennent de 5 à 30 cycles avant dégradation, ce qui compense le coût au kilogramme plus élevé.
- Compatible avec l'aluminium, l'inox, le titane, le cuivre et la plupart des alliages techniques.
Inconvénients
- Temps de cycle plus long que le sablage. Une pression d’air plus faible et un abrasif plus doux impliquent un temps de sablage plus long par pièce.
- Coût du média par kilogramme plus élevé que l'oxyde d'aluminium ou le grenat.
- Peu efficace pour éliminer la rouille épaisse, les couches de peinture épaisses ou le calamine de laminage.
- Profil d'ancrage limité pour les revêtements industriels épais. Pour une peinture en poudre épaisse sur de l'acier de construction, le microbillage ne produit pas assez de texture de surface pour une adhérence fiable.
Qu'est-ce que le sablage ?
Le sablage est un procédé de projection d'abrasif qui utilise des particules angulaires pour entailler et retirer de la matière d'une surface. Le média agit comme des milliers de micro-ciseaux, fracturant et arrachant la couche supérieure de la pièce. Il est agressif par conception.
Le nom est un terme hérité. Historiquement, le procédé utilisait du sable de silice naturel comme abrasif. La norme OSHA sur la silice cristalline respirable, 29 CFR 1910.1053, fixe une limite d’exposition admissible de 50 microgrammes par mètre cube, ce qui est pratiquement impossible à respecter lors du sablage à la silice dans la plupart des ateliers. L’industrie s’est tournée vers l’oxyde d’aluminium, le grenat, la grenaille d’acier et le carbure de silicium comme alternatives plus sûres. Le terme “ sablage ” sert désormais de terme générique pour le sablage abrasif angulaire au sens large.
La rugosité de surface dépend du type de média, de la granulométrie et de la pression d'air. La plage atteignable va de Ra 1 à 22 µm. L'oxyde d'aluminium à gros grain peut atteindre le haut de cette plage, produisant un profil d'accroche profond et irrégulier sur lequel les revêtements industriels s'ancrent mécaniquement.
Les applications courantes comprennent la préparation de l'acier de construction selon les normes SSPC-SP 6 ou NACE n° 3 (décalaminage commercial) avant revêtement industriel, l'élimination de la rouille sur les carrosseries automobiles et la préparation des coques de navires. Le sablage est un processus préparatoire. Il crée le profil de surface qui permet au traitement suivant, généralement un revêtement, d'être fiable.
Avantages
- Temps de cycle plus rapide. Les médias angulaires enlèvent la matière rapidement à haute pression d'air, ce qui signifie un temps de microbillage plus court par pièce.
- Coût des abrasifs réduit. L'oxyde d'aluminium et le grenat coûtent environ la moitié à un tiers du prix des billes de verre au kilogramme.
- Efficace sur la rouille épaisse, les revêtements épais, le calamine et les projections de soudure.
- Produit un excellent profil d'accroche mécanique pour les peintures industrielles, les revêtements en poudre et les applications de projection thermique.
- Peut façonner et lisser les pièces brutes de fonderie avant usinage secondaire.
Inconvénients
- Une enlèvement de matière agressif peut pousser les caractéristiques de précision hors tolérance. Les pièces dont les dimensions sur les surfaces critiques sont inférieures à 0,1 mm nécessitent un masquage ou un passage au microbillage.
- Les médias angulaires peuvent s'incruster dans les substrats tendres comme l'aluminium, ce qui provoque des irrégularités de couleur après anodisation.
- Nécessite des systèmes d'aspiration des poussières, des EPI respiratoires et une surveillance de l'air lorsque des abrasifs contenant de la silice ou des substrats siliceux sont concernés.
- Fortement réglementé. L'OSHA 29 CFR 1910.1053 impose des plans de contrôle de l'exposition, une surveillance médicale et des appareils respiratoires à adduction d'air ajustés pour l'exposition à la silice cristalline.
Le sablage reste la méthode de préparation de surface standard dans l'industrie lourde, la construction et la construction navale, où l'adhérence du revêtement détermine la durée de vie.
Principales différences entre le microbillage et le sablage
Les différences ci-dessous sont celles qui guident la plupart des décisions de spécification concrètes. Chaque sous-section renvoie à un résultat concret pour l'acheteur : tolérance, qualité de finition, compatibilité des matières, coût ou conformité.
État de surface et rugosité : quel procédé atteint la cible de Ra ?
Le microbillage produit une rugosité de surface comprise entre Ra 0,8 et 3,2 µm avec des billes de verre à pression standard. Le sablage couvre une plage beaucoup plus large, de Ra 1 à 22 µm, selon le type de grain et la pression d'air.
La différence tient à la forme du média. Les billes sphériques créent des micro-impacts qui se chevauchent par déformation plastique. Cela produit une texture de surface homogène et sans direction. Les abrasifs angulaires creusent des pics et des vallées irréguliers dans la surface. Les surfaces microbillées diffusent la lumière uniformément et paraissent régulières. Les surfaces coupées présentent un aspect mat et rugueux avec une variation de texture visible.
Si la pièce nécessite un fini cosmétique uniforme pour l'anodisation, le microbillage produit une surface uniforme sans intégrer de contaminants qui causeraient des taches de couleur dans le bain d'anodisation. Si la pièce nécessite une adhérence maximale du revêtement sur un assemblage soudé structurel, le profil d'ancrage profond du sablage à Ra 6 à 22 µm est la bonne spécification. Les surfaces en contact alimentaire nécessitent généralement Ra 0,20 à 0,60 µm selon les normes d'hygiène industrielle. Le microbillage à basse pression peut approcher cette plage ; le sablage ne le peut pas.
Impact dimensionnel et compatibilité des tolérances
C'est le facteur différenciant qui compte le plus pour la fabrication de précision.
Le microbillage enlève de la matière à l'échelle du micron. Sur l'aluminium, la variation dimensionnelle par face se situe entre 0,005 et 0,015 mm. Les cotes tenues à 0,02 mm ou plus serré restent dans la spécification. Le microbillage s'utilise comme étape de finition après un usinage de précision sans ouvrir les surfaces d'appui ni les diamètres d'alésage.
Le sablage retire sensiblement plus de matière, et ce retrait est moins prévisible. Sur l'aluminium aux pressions de sablage standard, les formes minces et les trous à tolérance serrée risquent réellement de dépasser la spécification. Les pièces présentant des tolérances inférieures à 0,1 mm sur les surfaces critiques doivent soit être masquées avant le sablage, soit passer entièrement au microbillage.
Un exemple concret : sur une façade en aluminium de 0,02 mm, le sablage peut pousser les surfaces d'appui hors tolérance. Le microbillage à pression contrôlée maintient chaque caractéristique dans la tolérance tout en offrant la finition satinée requise. Pour les pièces aux exigences mixtes, comme des faces d'appui à tolérance serrée associées à des surfaces extérieures esthétiques, le masquage des zones critiques avant le microbillage est une pratique courante dans la plupart des ateliers de finition.
Compatibilité des médias abrasifs et des matières
Le média de microbillage se décline en trois types principaux. Les billes de verre, fabriquées à partir de verre sodocalcique, sont les plus utilisées. Elles conservent la couleur de base du substrat, ce qui garde l’aluminium brillant et l’inox propre. Les billes céramiques coupent plus vite et durent plus longtemps dans la cabine. Les billes plastiques sont réservées aux substrats les plus délicats, où même l’impact des billes de verre pourrait laisser des marques.
Le média de sablage est choisi pour son agressivité et sa vitesse de coupe. L’oxyde d’aluminium est la référence pour l’acier et le titane. Le carbure de silicium coupe le plus rapidement les matériaux les plus durs. La grenaille d’acier traite les calamines épaisses. Le grenat offre un équilibre entre vitesse de coupe et faible génération de poussière.
La compatibilité des matériaux est souvent le point qui tranche. Le microbillage est compatible avec l'aluminium, l'inox, le titane, le cuivre et la plupart des alliages techniques. Le sablage convient mieux à l'acier au carbone, à la fonte, au béton et aux métaux fortement corrodés. Sur l'aluminium avec des abrasifs angulaires incrustés, les particules de média peuvent provoquer des irrégularités de couleur après anodisation, car les contaminants ferreux s'oxydent différemment dans le bain d'anodisation. Pour les pièces en aluminium destinées à l'anodisation, le microbillage avec des billes de verre propres est la pratique courante.
Coût et temps de cycle
Le sablage est plus rapide et moins cher par cycle. Les abrasifs angulaires enlèvent la matière rapidement à une pression d'air plus élevée, le coût au kilogramme est plus faible et le temps de sablage par pièce est plus court. Pour la préparation de surface en série sur de l'acier de structure ou des composants de construction, l'avantage de vitesse du sablage est significatif.
Le microbillage s'effectue à basse pression avec des temps de cycle plus longs, et le média en billes de verre coûte environ deux à trois fois plus cher au kilogramme que l'oxyde d'aluminium. La compensation vient de la réutilisation. Des billes de verre de qualité peuvent être recyclées 5 à 30 fois avant de se dégrader suffisamment pour affecter la régularité de la finition. En série, cette réutilisation comble largement l'écart de coût par cycle.
La véritable variable de coût, ce sont les reprises. Pour les séries où la constance du fini et la protection des tolérances comptent, le coût initial plus élevé des médias de microbillage est compensé par l'absence de pièces rebutées et de cycles de reprise. Pour la préparation de supports ou l'élimination de rouille en vrac, où la précision dimensionnelle n'est pas un critère, le coût de cycle plus faible du sablage l'emporte nettement.
Considérations de santé, de sécurité et d'environnement
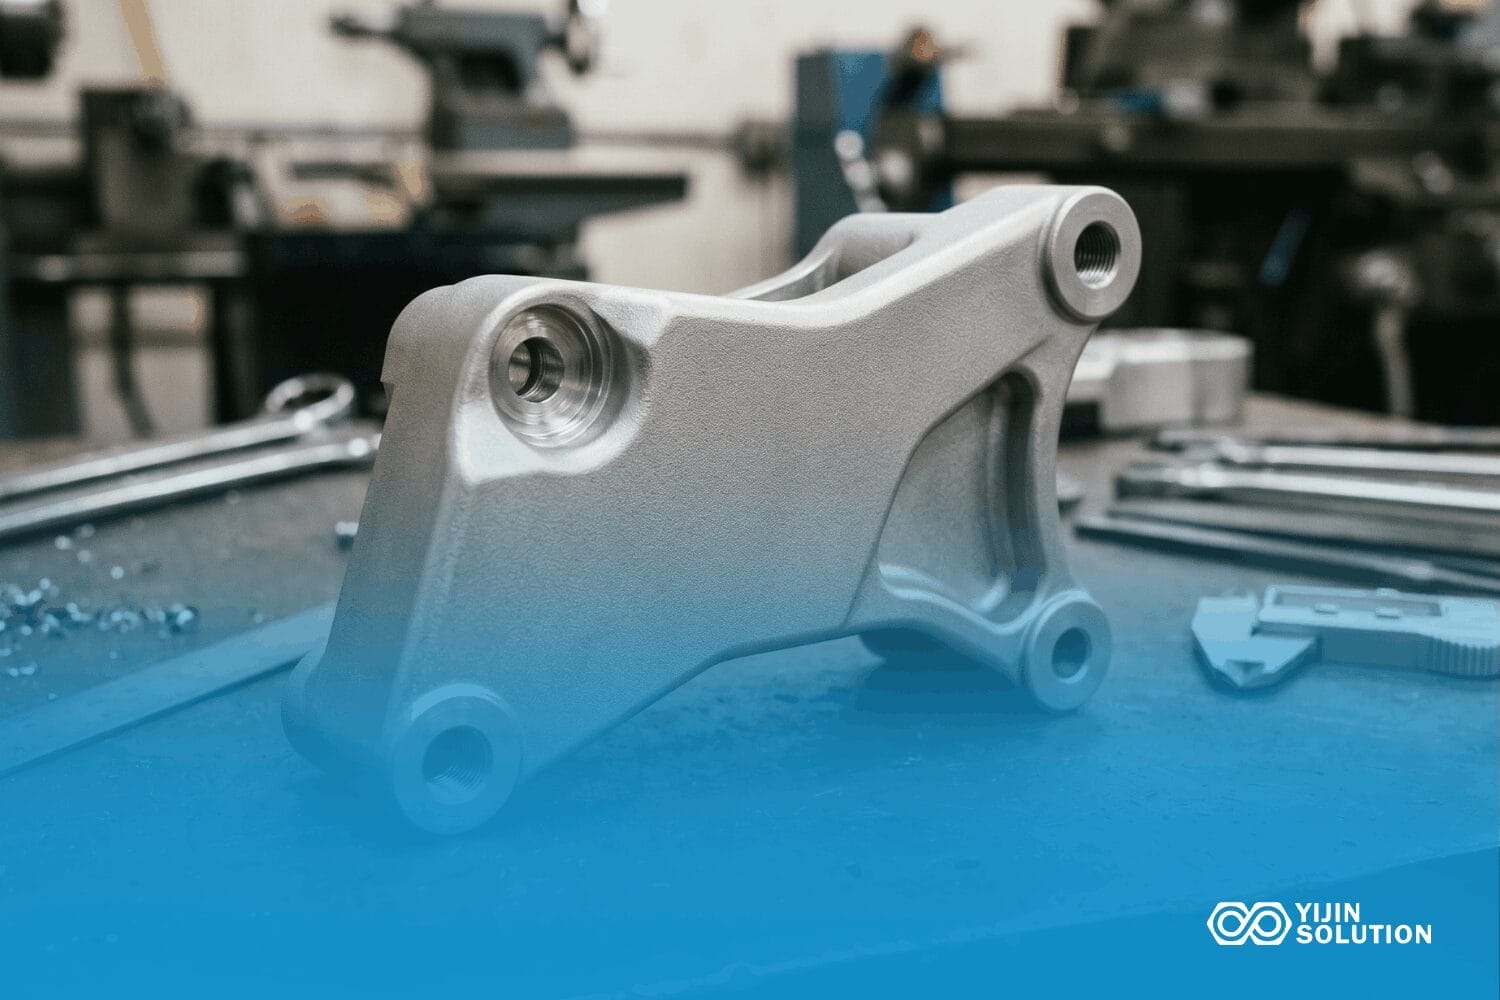
Le sablage avec des abrasifs contenant de la silice ou sur des substrats siliceux relève de OSHA 29 CFR 1910.1053. La limite d'exposition admissible à la silice cristalline respirable est de 50 microgrammes par mètre cube en moyenne pondérée sur huit heures. Atteindre ce seuil tout en sablant à la silice est extrêmement difficile. La plupart des opérations sont passées à l'oxyde d'aluminium, au grenat et à la grenaille d'acier pour éviter totalement l'exposition à la silice. Même avec des médias sans silice, le sablage nécessite une aspiration appropriée, des EPI respiratoires et des programmes de sécurité documentés.
Le microbillage ne produit aucune poussière de silice cristalline. Les billes de verre sont sans plomb, fabriquées à partir de verre sodocalcique recyclé, et génèrent une exposition aux particules plus faible pour les opérateurs. Du point de vue de la conformité réglementaire, le microbillage entraîne une charge documentaire et matérielle nettement plus faible. Dans l'UE et en Amérique du Nord, des normes environnementales plus strictes poussent les fabricants vers des abrasifs recyclables et écologiques, ce qui favorise les billes de verre.
Comment choisir entre le microbillage et le sablage
Évaluez chaque exigence selon les critères ci-dessous. Dans la plupart des cas, la réponse apparaît rapidement : la précision et l’esthétique orientent vers le microbillage, l’échelle et l’adhérence vers le sablage, et les pièces aux exigences mixtes nécessitent souvent les deux procédés en séquence.
Choisir le microbillage lorsque…
- La pièce présente des tolérances de 0,05 mm ou plus serrées sur les surfaces d'appui critiques.
- Le fini est visible par le client ou doit passer un contrôle esthétique : satiné ou mat uniforme, sans texture directionnelle.
- Le substrat est en aluminium, en inox ou en titane et subira ensuite une anodisation ou une passivation. Le microbillage n'incruste pas de contaminants.
- La cible Ra est inférieure à 3,2 µm. Le sablage ne peut pas l'atteindre de manière fiable sur les métaux tendres.
- L'application concerne des dispositifs médicaux, des instruments de précision ou des composants aéronautiques dont la propreté de surface et la constance de l'état de surface sont des exigences de cahier des charges.
- La sécurité des opérateurs ou la conformité environnementale est une priorité, et les poussières de silice cristalline doivent être évitées.
Choisir le sablage quand…
- La pièce présente une rouille importante, d'épaisses couches de peinture ou du calamine qui doivent être entièrement éliminées avant le revêtement.
- La pièce est en acier au carbone, en assemblage soudé structurel ou en fonte, et recevra une peinture industrielle ou un revêtement en poudre nécessitant un profil d'accroche mécanique marqué à Ra 6 à 22 µm.
- La préparation de surface doit répondre à SSPC-SP 6 ou NACE n° 3 norme de sablage commerciale ou spécification de revêtement équivalente.
- L'efficacité des coûts est le critère principal, et les tolérances sur la pièce sont de 0,1 mm ou plus larges. L'avantage de rapidité du sablage l'emporte sur la considération dimensionnelle.
- La géométrie de la pièce est simple, avec des surfaces planes et des profils ouverts, sans trous borgnes ni caractéristiques à tolérance serrée exposées à un microbillage agressif.
Quand utiliser les deux : flux de finition séquentiels
Certaines pièces gagnent à être sablées puis microbillées. Sabler d'abord pour éliminer le calamine épaisse ou la rouille, puis microbilier pour affiner la texture de surface et atteindre le Ra cible avant revêtement ou anodisation. Sur les assemblages complexes, le masquage associé à une séquence de procédés est courant : sabler les surfaces non critiques pour préparer le revêtement, puis microbilier les faces de précision ou les alésages internes qui doivent tenir la tolérance.
Les fournisseurs qui proposent les deux procédés dans une même usine peuvent traiter des exigences de finitions mixtes via une seule analyse DFM, sans que l'acheteur ait à spécifier chaque surface manuellement. Ce type d'acheminement des procédés élimine les délais de transfert entre prestataires de finition distincts.
Traitement de surface avec Yijin Solution
Spécifier le bon état de surface dès la conception permet de maintenir la pièce dans la tolérance et de la préparer pour l'étape suivante, c'est pourquoi les deux procédés doivent être traités dans la même analyse DFM plutôt qu'ajoutés après coup une fois les pièces fabriquées. Chez Yijin Solution, nous proposons le microbillage et le sablage en complément de Usinage CNC et fabrication de tôles, avec masquage possible pour les pièces qui combinent des caractéristiques à tolérance serrée et des surfaces esthétiques sur un même composant.
FAQ microbillage et sablage
Le microbillage est-il plus doux que le sablage sur les pièces en aluminium ?
Le microbillage est nettement plus doux sur l'aluminium que le sablage. Les billes de verre créent un impact de micro-martelage sans incruster de particules dans le substrat. Les abrasifs angulaires utilisés au sablage peuvent s'incruster dans la surface relativement tendre de l'aluminium et provoquer des irrégularités de teinte après anodisation. Pour les pièces en aluminium avec des tolérances de 0,05 mm ou plus serrées, le microbillage est la spécification la plus sûre.
Quel procédé est le plus adapté à la préparation de surface avant peinture ou thermolaquage ?
Le sablage est le choix standard pour la préparation de surface avant revêtement lorsqu'un profil d'accroche mécanique profond est requis. Il atteint un Ra de 6 à 22 µm, ce qui favorise une forte adhérence pour les peintures industrielles et les revêtements en poudre. Pour les pièces dont les tolérances doivent être maintenues ou dont les surfaces sont sensibles sur le plan esthétique, le microbillage suivi d'une peinture est une alternative viable. Le profil de Ra plus lisse obtenu par microbillage convient aux revêtements décoratifs plus fins.
Le microbillage et le sablage peuvent-ils être utilisés sur la même pièce ?
Oui, la finition séquentielle est un enchaînement courant. On réalise d’abord un sablage pour éliminer les contaminations importantes ou la calamine, puis un microbillage pour affiner la texture de surface et atteindre le Ra cible. Pour les assemblages de précision, on masque les zones à tolérance serrée avant le sablage et on microblille ces zones séparément. Cette approche est courante chez les ateliers de finition qui traitent des pièces aux exigences mixtes.
Quelle rugosité de surface puis-je obtenir avec le microbillage par rapport au sablage ?
Le microbillage atteint un Ra d’environ 0,8 à 3,2 µm avec des billes de verre standard à pression maîtrisée. Le sablage produit un Ra d’environ 1 à 22 µm selon le type de média, la granulométrie et la pression d’air. Les médias sphériques créent un martelage uniforme avec des micro-impacts réguliers. Les médias angulaires creusent des pics et des vallées irréguliers qui produisent un profil plus rugueux et plus texturé.
Quels délais prévoir pour le microbillage ou le sablage sur une série de production ?
Les délais de traitement de surface dépendent de la quantité de pièces, de la géométrie et du planning du fournisseur. Pour des quantités de 1 à 10 pièces, le microbillage ou le sablage ajoute généralement un à trois jours au planning après usinage. Pour des séries de 50 à 500 pièces, le temps de finition dédié peut aller de trois à sept jours. Précisez la finition visée et la quantité dès la demande de devis pour que le fournisseur puisse donner un délai réaliste.
Retour en haut de la page : Microbillage ou sablage : quel traitement de surface choisir pour vos pièces ?






 English
 Spanish
 German
 French