Des nouvelles passionnantes ! Yijin Hardware change de nom et devient Yijin Solution. Lire la suite →

Pas de dessins ? Pas de problème. Du concept à la production, nos concepteurs et ingénieurs gèrent tout ce qui se trouve entre les deux. Découvrez nos nouveaux services

Capacités de décolletage

Ces spécifications s’appliquent à l’ensemble de nos tours à poupée mobile. Les tolérances et la géométrie des pièces dépendent de la matière, du diamètre et de la complexité des formes. Une étude d’ingénierie est disponible sur demande.

Fonctionnalité Description
Tolérance générale ±0,0005 po (±0,013 mm) sur des caractéristiques jusqu'à 32 mm de diamètre
Tolérance serrée ±0,01 mm typique ; rectification secondaire pour des finitions submicroniques
Plage de diamètre et rapport L:D Diamètre de barre de 0,5 à 32 mm ; rapports longueur/diamètre supérieurs à 3:1 avec guidage complet par douille
Configuration machine et délai Tours CNC à poupée mobile 7 à 9 axes avec contre-broche et outils motorisés ; prototypes 1–2 semaines, série 3–4 semaines

Matières pour le décolletage

Nous usinons plus de 40 nuances de matières, parmi l’inox, le laiton, l’aluminium et les alliages spéciaux, pour des pièces décolletées. Chaque barre est livrée avec son certificat de coulée et une traçabilité par lot. Le choix de la matière dépend de la charge mécanique de la pièce, de son environnement de fonctionnement et de l’objectif de coût.

Acier inoxydable

Type Common Notes
Austénitique 303, 304, 316
Durcissement par précipitation 17-4 PH
Décolletage 416
TypeCommon Notes
Laiton de décolletageC360 (UNS C36000)
CuivreC110, C122
BronzeC932, bronze phosphoreux

TypeCommon Notes
Usage général6061-T6, 2011-T3
Haute résistance7075-T6
Coulée et spécialitésAl 356 moulé

TypeCommon Notes
TitaneGrade 2 (CP), Grade 5 (Ti-6Al-4V)
Plastiques techniquesPEEK, POM (Delrin), PTFE
Alliages exotiquesInconel 718, Hastelloy C276

custom cnc turned bolts spacers

Traitements de surface pour le décolletage

Nous appliquons les traitements de surface en interne pour maîtriser la qualité et le délai sur les petites pièces décolletées de précision.

Finition de la surface

SPÉCIFICATIONS

Stainless steel Swiss-turned part with an as-machined finish

Tel qu'usiné

Les pièces sortent directement du tour à poupée mobile avec un fini de tournage propre et des arêtes ébavurées. Standard pour les composants internes et les pièces destinées à un placage ou un revêtement en aval. État de surface 0,4 à 1,6 μm Ra.

Stainless steel Swiss-turned parts being passivated

Passivation (inox)

Un traitement à l'acide citrique ou nitrique selon ASTM A967 élimine le fer libre des surfaces en inox tournées et restaure la couche d'oxyde de chrome. Standard sur les pièces médicales et au contact alimentaire.

Electropolished stainless steel Swiss-turned part with mirror finish

Électropolissage

Le polissage électrochimique retire une fine couche de surface pour obtenir un fini brillant et ultra-lisse jusqu'à 0,1 μm Ra. Courant sur les implants médicaux et les composants nécessitant une faible adhérence bactérienne.

Black oxide coated steel turned pins and fasteners

Oxyde noir

Conversion par oxydation alcaline pour une résistance à la corrosion modérée et une réduction de l'éblouissement sur les fixations en acier et les petits composants de précision. Variation dimensionnelle négligeable.

Gold and nickel plated brass connector pins

Placage (nickel, or)

Nickel chimique, or et argent pour la conductivité électrique, la brasabilité et la résistance à la corrosion sur les broches de connecteurs et les contacts électroniques. Épaisseur de revêtement de 2 à 10 μm.

Laser marking a Swiss-turned stainless steel part

Marquage laser

Marquages permanents de numéro de pièce, de lot et UDI pour les exigences médicales et de traçabilité, appliqués sans contact ni retrait de revêtement.

Types de décolletage que nous proposons

Nous réalisons le décolletage sous un même toit avec des machines à broche unique, à outils motorisés et à contre-broche. Voici les principales configurations et les applications de chacune.

Single-spindle Swiss CNC lathe feeding bar stock through a guide bushing

Tour à poupée mobile monobroche

Une poupée mobile fait avancer la barre à travers un canon de guidage vers une tourelle unique. Convient à la plupart des pièces tournées de petit diamètre avec un excellent contrôle des tolérances. Plage de diamètre 0,5 à 20 mm ; vitesses de broche jusqu'à 10 000 tr/min.

Live-tooling driven tool cross-drilling a part on a Swiss lathe

Tour à poupée mobile à outils motorisés

Ajoute des outils motorisés sur la tourelle principale pour le fraisage hors axe, le perçage transversal et le filetage sans retirer la pièce de la douille guide. Standard pour les pièces nécessitant des plats, des trous ou des rainures hors axe de tournage.

Sub-spindle picking off a turned part for back-side machining on a Swiss lathe

Tour à poupée mobile avec contre-broche

Une seconde broche reprend la pièce après l'opération principale pour terminer l'usinage de la face arrière et le tronçonnage dans le même cycle, en maintenant la concentricité entre les caractéristiques avant et arrière à quelques microns près.

Applications du décolletage

Dispositifs médicaux

Composants d’instruments chirurgicaux, vis à os, pièces d’implants dentaires et broches d’équipements de diagnostic en inox 316L, titane et PEEK. Passivés et traçables au lot.

Électronique

Broches de connecteurs, bornes de contact et micro-fixations en laiton et cuivre béryllium avec placage nickel ou or pour la conductivité et la brasabilité.

Aérospatiale

Petites fixations structurelles, raccords hydrauliques et boîtiers de capteurs en titane et en inox usinés selon les tolérances et les exigences de traçabilité de l'aéronautique.

Automobile

Composants d'injecteurs, boîtiers de capteurs, axes de soupapes et pièces de transmission en acier et en laiton tenus à une circularité et une concentricité serrées.

Électroménager

Petits arbres de précision, tiges de soupape et fixations pour cafetières, mixeurs et appareils de cuisine en laiton et en inox.

Luxe et horlogerie

Boîtiers, couronnes et composants de montre en inox et en laiton, usinés selon les tolérances cosmétiques et dimensionnelles serrées qu'exigent les articles de luxe.

Transmission de puissance

Corps de vannes, raccords à embout et composants hydrauliques en laiton et en inox nécessitant des filetages précis et des surfaces d’étanchéité.

Défense

Petites goupilles de précision, bagues et composants de mécanisme en acier et inox avec des exigences de tolérance serrée et de répétabilité.

Robotique

Arbres miniatures, bagues et axes de liaison pour actionneurs et effecteurs en inox, laiton et plastiques techniques.

Usine de décolletage Yijin Solution

Yijin Solution exploite une usine de 12 000 m² à Shenzhen, en Chine. Notre cellule de décolletage regroupe des tours CNC à poupée mobile avec contre-broche et outils motorisés, épaulés par 137 instruments de contrôle, dont des pieds à coulisse de précision, des projecteurs de profil et des MMT pour vérifier les pièces de petit diamètre à tolérance serrée. Les barres passent de la matière au tournage, à la finition et au contrôle sans quitter l'usine.

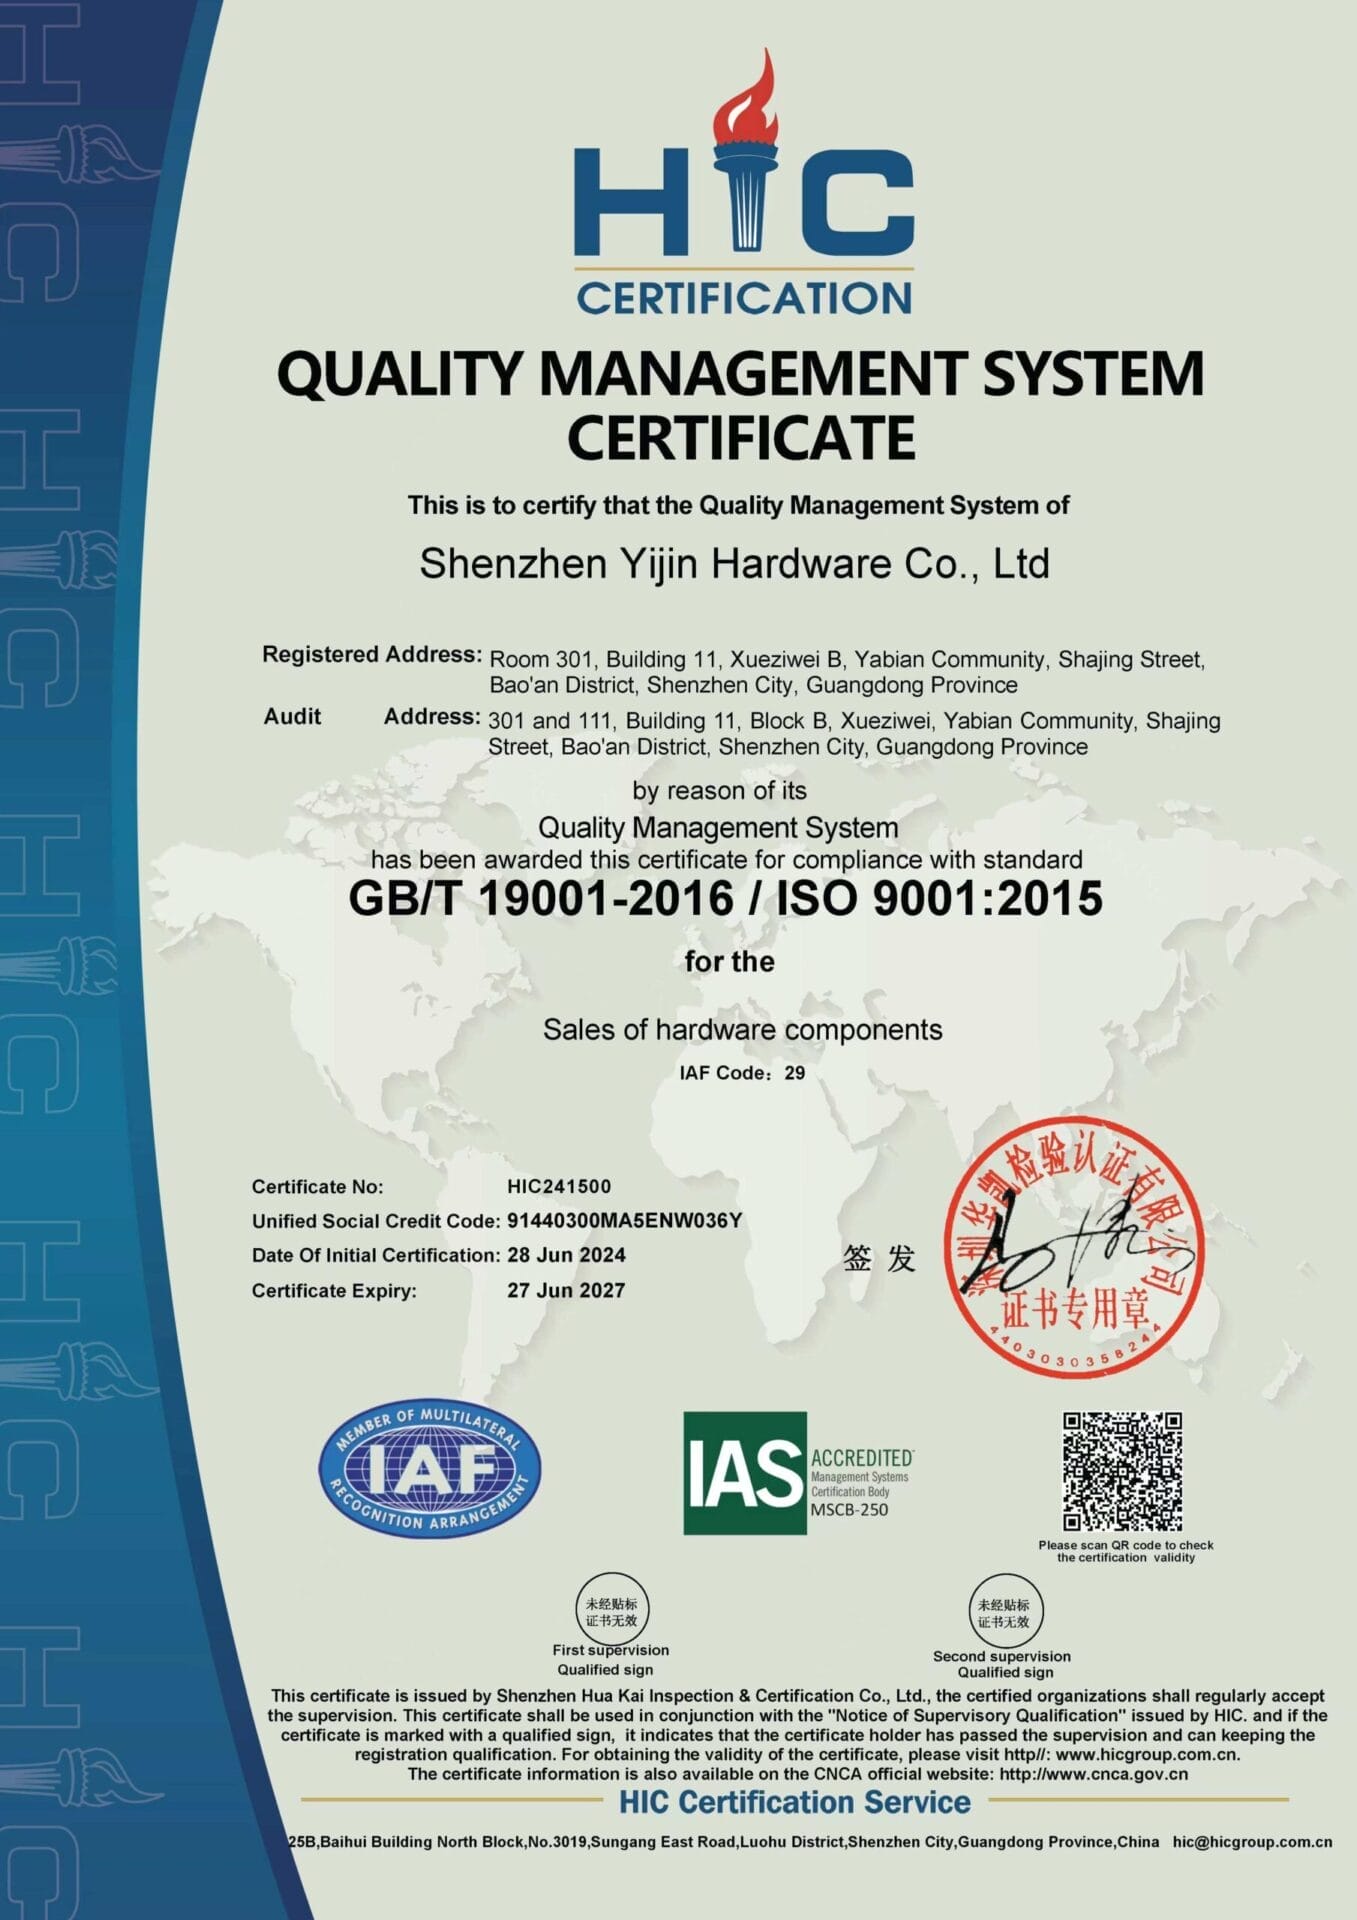
Nous servons des clients en Amérique du Nord, en Europe et en Asie-Pacifique. Chaque commande est livrée avec des rapports de contrôle dimensionnel complets et les certificats matière, et la production est régie par notre système de management de la qualité ISO 9001.

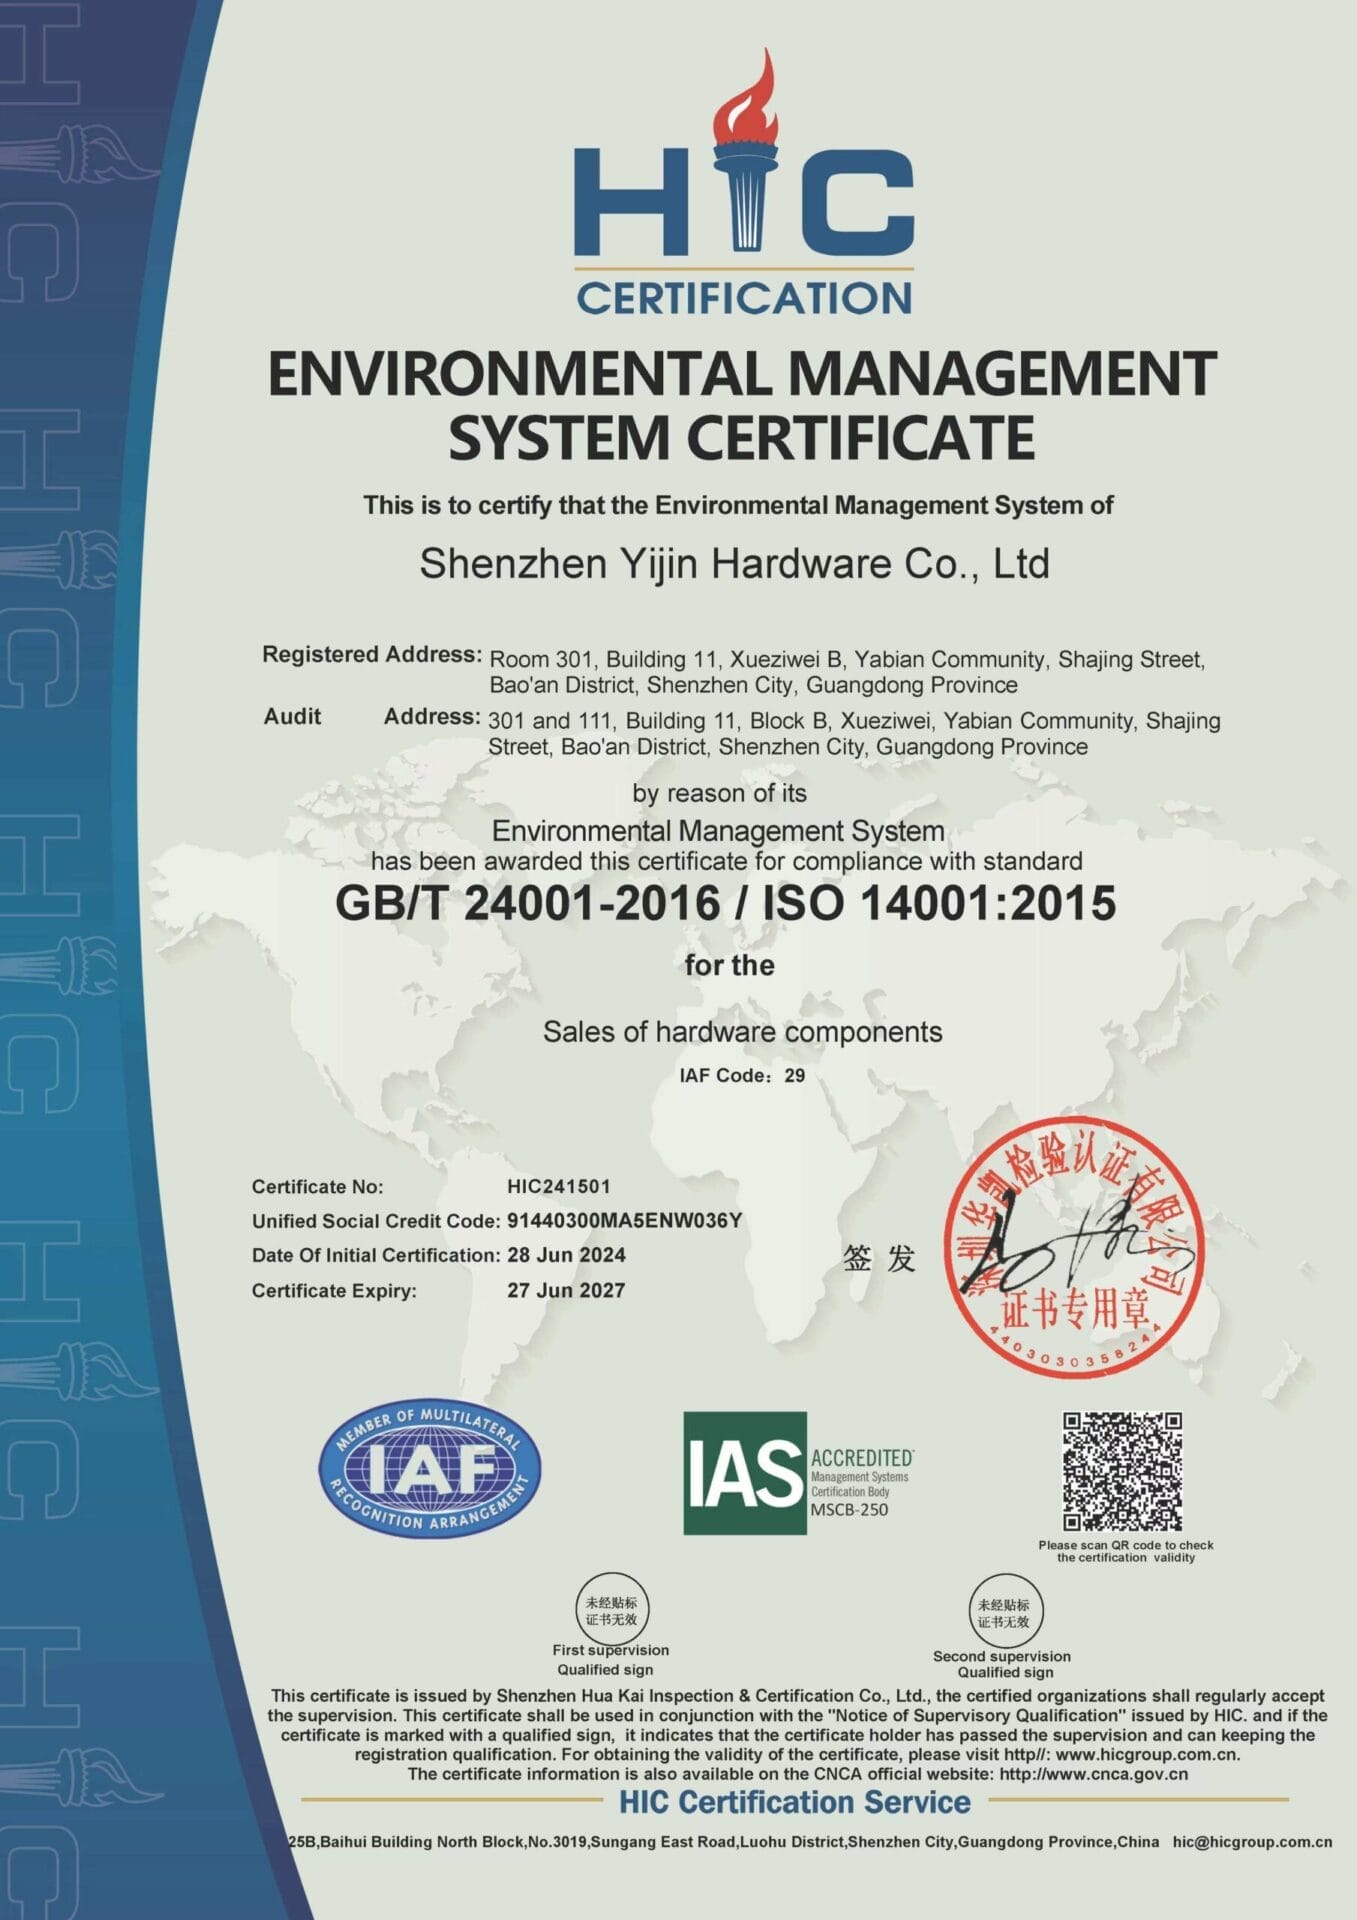
Nos certifications

Qu'est-ce que le décolletage

Le décolletage façonne de petites pièces cylindriques en métal et en plastique en faisant avancer de la barre à travers un canon de guidage positionné juste à côté de l’outil de coupe. Le canon soutient la matière au point de coupe, de sorte que les pièces longues et fines ne se déforment pas et ne vibrent pas loin de l’outil comme elles peuvent le faire sur un tour qui ne maintient la barre qu’à une extrémité.

Le nom vient de l'industrie horlogère suisse, où le procédé a été développé pour usiner les minuscules axes et tiges de précision que requièrent les montres. Cette conception à poupée mobile produit aujourd'hui des petites pièces pour le médical, l'électronique et l'automobile, à des tolérances plus serrées que la plupart des autres procédés CNC.

Swiss-type CNC lathe cycle showing bar feeder and sub-spindle part transfer

Comment fonctionne le décolletage

Le décolletage suit un cycle répétable pour chaque pièce usinée en barre.

  1. Chargement de barres. Un chargeur de barres introduit la matière à travers la broche et le canon de guidage de la machine, positionnant le matériau pour la première coupe.
  2. Guidage par douille. La douille serre autour de la barre juste à côté de l'outil de coupe, maintenant la matière stable pendant qu'elle avance à chaque opération.
  3. Tournage et outils motorisés. La tourelle principale tourne le profil extérieur tandis que les outils motorisés fraisent des plats, percent des trous transversaux ou réalisent des filetages sans retirer la pièce de la pince.
  4. Transfert sur contre-broche. Une seconde broche reprend la pièce pour usiner la face arrière et la tronçonner, ce qui termine la pièce en un seul cycle continu.
  5. Arrosage et contrôle. Un arrosage haute pression traversant l'outil évacue les copeaux des formes profondes et étroites et maîtrise la chaleur lors d'un usinage continu de petit diamètre ; l'opérateur vérifie ensuite les cotes critiques avant l'avance de la barre suivante.

Une pièce simple typique est expédiée en 1 à 2 semaines. Les pièces plus complexes, à opérations multiples, prennent 3 à 4 semaines.

Pourquoi choisir Yijin Solution pour le décolletage

Nous maîtrisons chaque étape du décolletage, de la barre jusqu'au tournage, au traitement de surface et au contrôle. Cette intégration verticale signifie des délais plus courts, une qualité de pièce constante et un tarif direct d'usine, sans marge d'intermédiaire.

precision and quality
Précision et qualité

Pieds à coulisse de précision, comparateurs optiques et MMT vérifient chaque lot critique. Les pièces tiennent des tolérances de ±0,01 mm sur des diamètres de 0,5 à 32 mm.

délai d'exécution rapide
Délai d'exécution rapide

Les pièces simples sont expédiées en 1 à 2 semaines et les pièces complexes à opérations multiples en 3 à 4 semaines. Les chargeurs de barres maintiennent les broches en fonctionnement pour une production non surveillée, en mode lights-out.

order any size
Commande de toute taille

Les prototypes à l'unité et les séries allant jusqu'à plusieurs centaines de milliers passent par les mêmes tours à poupée mobile et les mêmes standards de contrôle. Aucune quantité minimale de commande.

prototyping to production
Réalisation en une seule prise

Tournage, fraisage, perçage et filetage sont réalisés en une seule prise sur la douille de guidage, ce qui garantit la concentricité et élimine les erreurs de manipulation entre les opérations.

wide range materials
Éventail de matières

Inox, laiton, aluminium, titane, alliages de cuivre et plastiques techniques en plus de 40 nuances, tous avec certificats matière et traçabilité des lots.

cost effective
Rentabilité

Tarifs directs d'usine sans marge d'intermédiaire. Notre équipe technique étudie votre plan avant la programmation pour confirmer que la pièce est adaptée à l'économie du décolletage.

FAQ sur le décolletage

Questions fréquentes sur les procédés de décolletage, les matières et notre système de production.

Le décolletage CNC est un procédé de tournage de précision qui fait avancer la barre à travers un canon de guidage pour produire en grande série de petites pièces cylindriques complexes.

Une poupée mobile fait avancer la barre à travers le canon de guidage, situé directement à côté de l'outil de coupe, qui soutient la matière au point de coupe. Cela élimine la flexion qui limite les tours conventionnels sur les pièces longues et fines.

L'outillage motorisé et une contre-broche permettent à la machine de tourner, fraiser, percer et fileter une pièce complète en un seul montage, en tenant des tolérances de ±0,01 mm sur des diamètres de 0,5 à 32 mm.

La douille de guidage fait la différence. Le décolletage maintient la barre juste à côté de l'outil de coupe, tandis que le tournage conventionnel ne tient la pièce que dans un mandrin ou une pince à une extrémité.

Ce support permet aux tours à poupée mobile d'usiner des pièces longues et fines, avec des rapports longueur/diamètre supérieurs à 3:1, sans les vibrations ni le cône que produit le tournage non supporté sur la même géométrie. Le tournage conventionnel reste plus économique sur les pièces de plus grand diamètre ou plus courtes, où la déformation n'entre pas en jeu.

Les machines à poupée mobile intègrent également des outils motorisés et une contre-broche en standard, de sorte que le fraisage, le perçage transversal et le filetage se font dans le même cycle au lieu d'une seconde opération.

Le décolletage travaille les métaux ferreux et non ferreux ainsi que les plastiques pour produire des pièces à façon dans une large gamme de tailles et de formes.

L’inox (303, 304, 316, 17-4 PH) est le choix par défaut pour les pièces destinées au médical et au contact alimentaire. Le laiton de décolletage (C360) s’usine rapidement et conserve un bel état de surface pour les connecteurs et les raccords. L’aluminium (6061, 7075) et le titane (Grade 2, Grade 5) couvrent les applications légères et à haute résistance.

Les plastiques techniques tels que le PEEK et le POM, ainsi que les alliages exotiques tels que l'Inconel et le Hastelloy, sont disponibles pour des exigences de performance spécifiques. Le choix de la matière doit correspondre à la charge, à l'environnement et à l'objectif de coût de la pièce.

Les tours à poupée mobile standard tiennent les tolérances générales à ±0,013 mm (±0,0005 in) et les tolérances serrées à ±0,01 mm, avec une rectification secondaire disponible pour les exigences submicroniques.

Le diamètre de barre va généralement de 0,5 à 32 mm, et le canon de guidage supporte des rapports longueur/diamètre supérieurs à 3:1, bien au-delà de ce qu'un tour à poupée fixe peut tenir sans lunette.

Nos tours à poupée mobile fonctionnent sur 7 à 9 axes : X et Z sur le tourelle principale, un axe C à outils motorisés et une contre-broche avec ses propres axes pour l'usinage arrière, à des vitesses de broche allant jusqu'à 10 000 tr/min selon le diamètre et la matière.

Le décolletage est utilisé dans de nombreux secteurs qui exigent des composants de petite taille et de haute précision.

Les fabricants de dispositifs médicaux l'utilisent pour des composants d'implants, des pièces d'instruments chirurgicaux et des broches d'équipements de diagnostic. Les fabricants de produits électroniques l'utilisent pour des broches de connecteurs et des bornes de contact. Les programmes aéronautiques et automobiles l'utilisent pour de petites fixations, des boîtiers de capteurs et des composants de système de carburant, et les fabricants de produits de luxe l'utilisent pour des tiges de montre et des pièces de boîtier.

Oui. Le décolletage est rentable pour les séries moyennes à grandes car les pièces sont terminées en un seul montage sans transfert entre machines, et les chargeurs de barres maintiennent les broches en fonctionnement sans surveillance.

Le réglage et la programmation coûtent plus cher au départ qu'un simple travail sur tour manuel, mais ce coût se répartit sur la série. Des temps de cycle plus courts et moins d'opérations secondaires font baisser le coût unitaire à mesure que le volume augmente, c'est pourquoi le décolletage offre souvent le meilleur rapport qualité-prix sur les pièces complexes produites en quantité.

Le décolletage ne convient pas à toutes les pièces. Le diamètre est la principale contrainte : nos machines plafonnent autour de 32 mm, les pièces de plus grand diamètre ou volumineuses nécessitent donc un tournage ou un fraisage CNC classique.

Les petites séries peuvent ne pas justifier les coûts de réglage et de programmation du décolletage ; quelques pièces simples sont souvent moins chères sur un tour manuel ou CNC conventionnel. Les pièces qui n'ont pas besoin de tolérances serrées ou d'un petit diamètre tirent également peu d'avantages du montage à douille-guide, car le tournage standard tient une tolérance plus large à moindre coût.

L'usinage de bagues de guidage nécessite également de la barre, c'est pourquoi les pièces unitaires issues de gros lopins ou de pièces coulées sortent de son périmètre. Notre équipe d'ingénierie signale ces cas lors de l'analyse DFM et recommande le procédé le plus adapté.

Nous acceptons les fichiers STEP, IGES et SLDPRT, avec une préférence pour le STEP pour les pièces tournées. Téléchargez votre fichier CAO pour un devis instantané basé sur la matière, le diamètre et la complexité des caractéristiques.

Pour les pièces complexes, un ingénieur examine le fichier sous 24 heures avec des notes DFM sur la faisabilité des bagues de guidage et un devis affiné. Acceptez le devis en ligne et la production entre immédiatement dans le planning, les pièces de premier article étant généralement expédiées sous 1 à 2 semaines.

Guides sur le décolletage et le tournage CNC

Commencez dès aujourd'hui. Les pièces sont fabriquées rapidement.

Conception gratuite de pièces usinées pour vos projets avec des délais réduits.

Téléchargez vos dessins en 2D et au moins un fichier CAO en 3D pour obtenir un devis plus rapide et plus précis. Si vous avez plusieurs fichiers, veuillez les compresser dans un fichier .zip ou .rar. Vous préférez le courrier électronique ? Envoyez votre appel d'offres à info@yijinsolution.com.

Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.
1 / 2 SERVICE

Demande de devis
Téléchargez vos fichiers de conception pour obtenir un devis rapide, des délais de livraison précis et une analyse DFM gratuite.

Cases à cocher
Glisser-déposer des fichiers,, Choisir les fichiers à télécharger Vous pouvez téléverser jusqu’à 15 fichiers.

Please attach your 2D CAD drawings and 3D CAD models in any format including STEP, IGES, DWG, PDF, STL, etc. If you have multiple files, compress them into a ZIP or RAR. Alternatively, send your RFQ by email to info@yijinsolution.com.